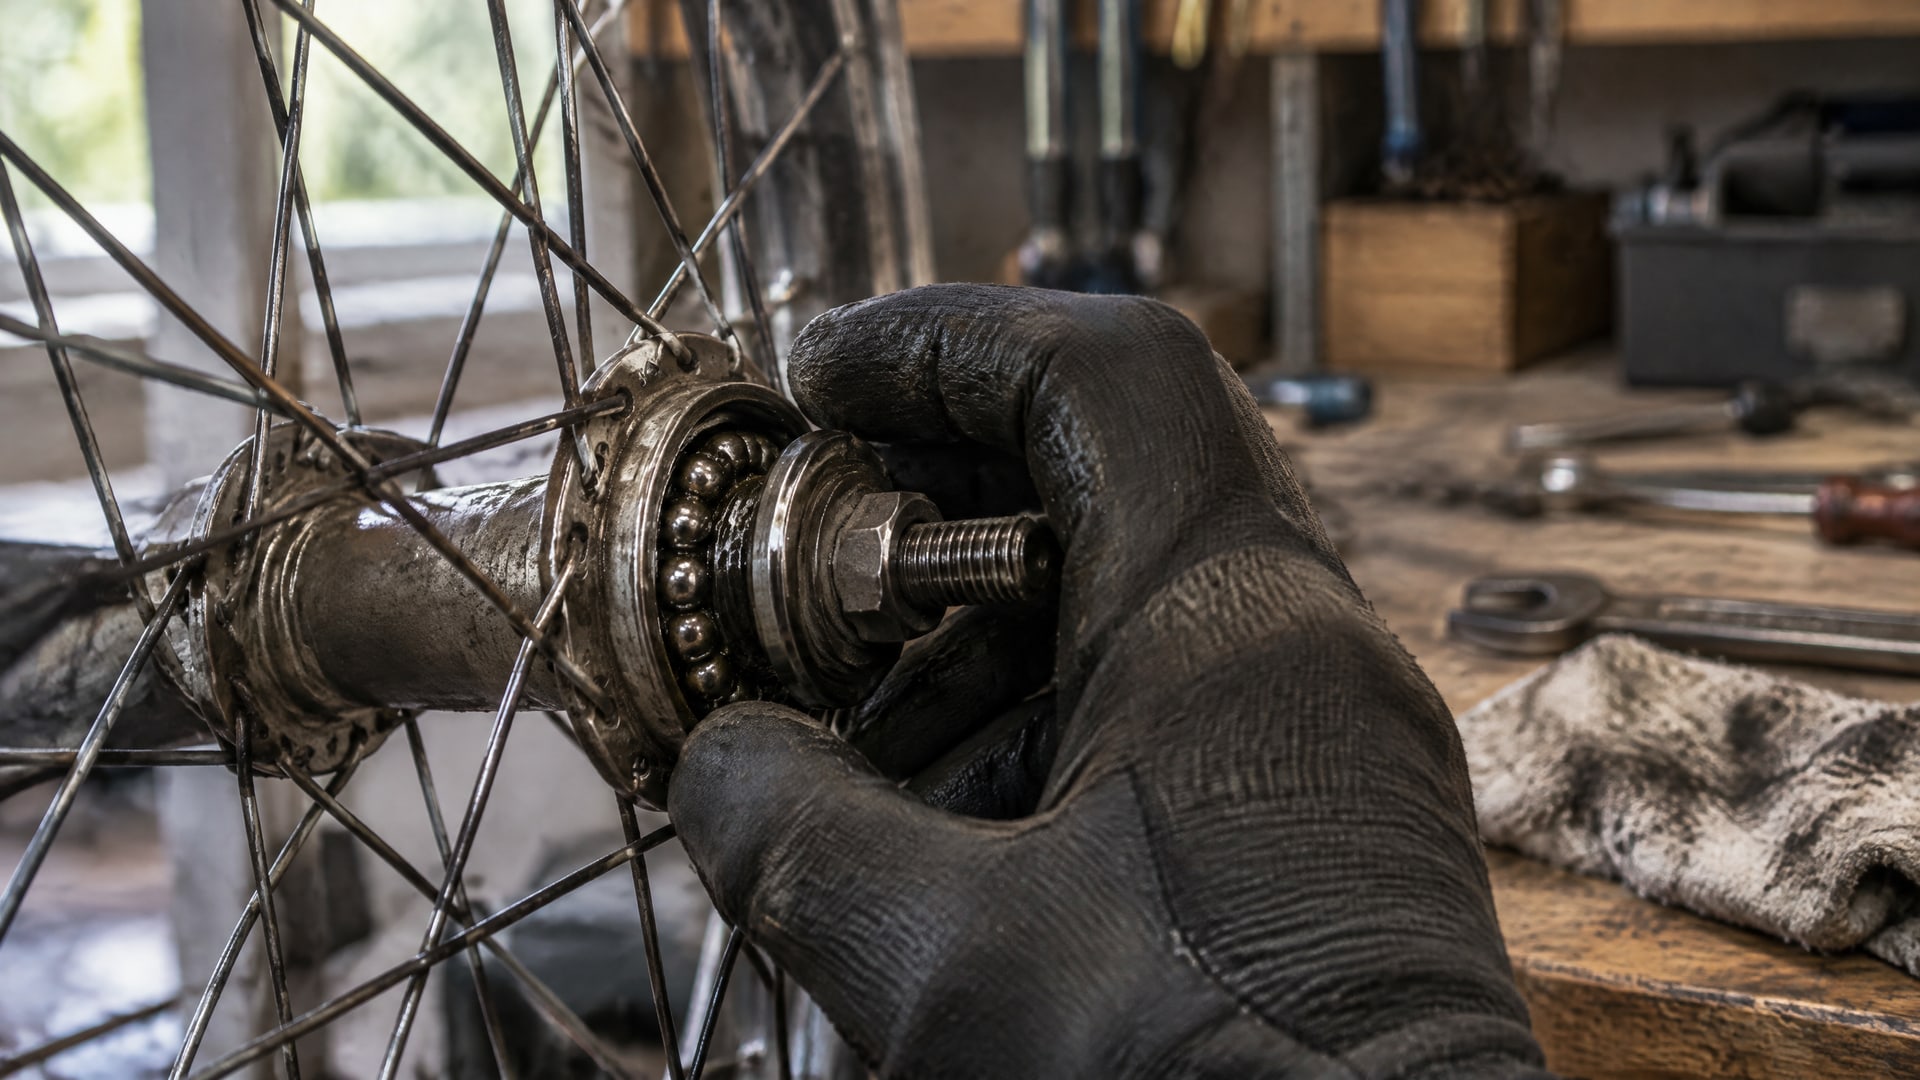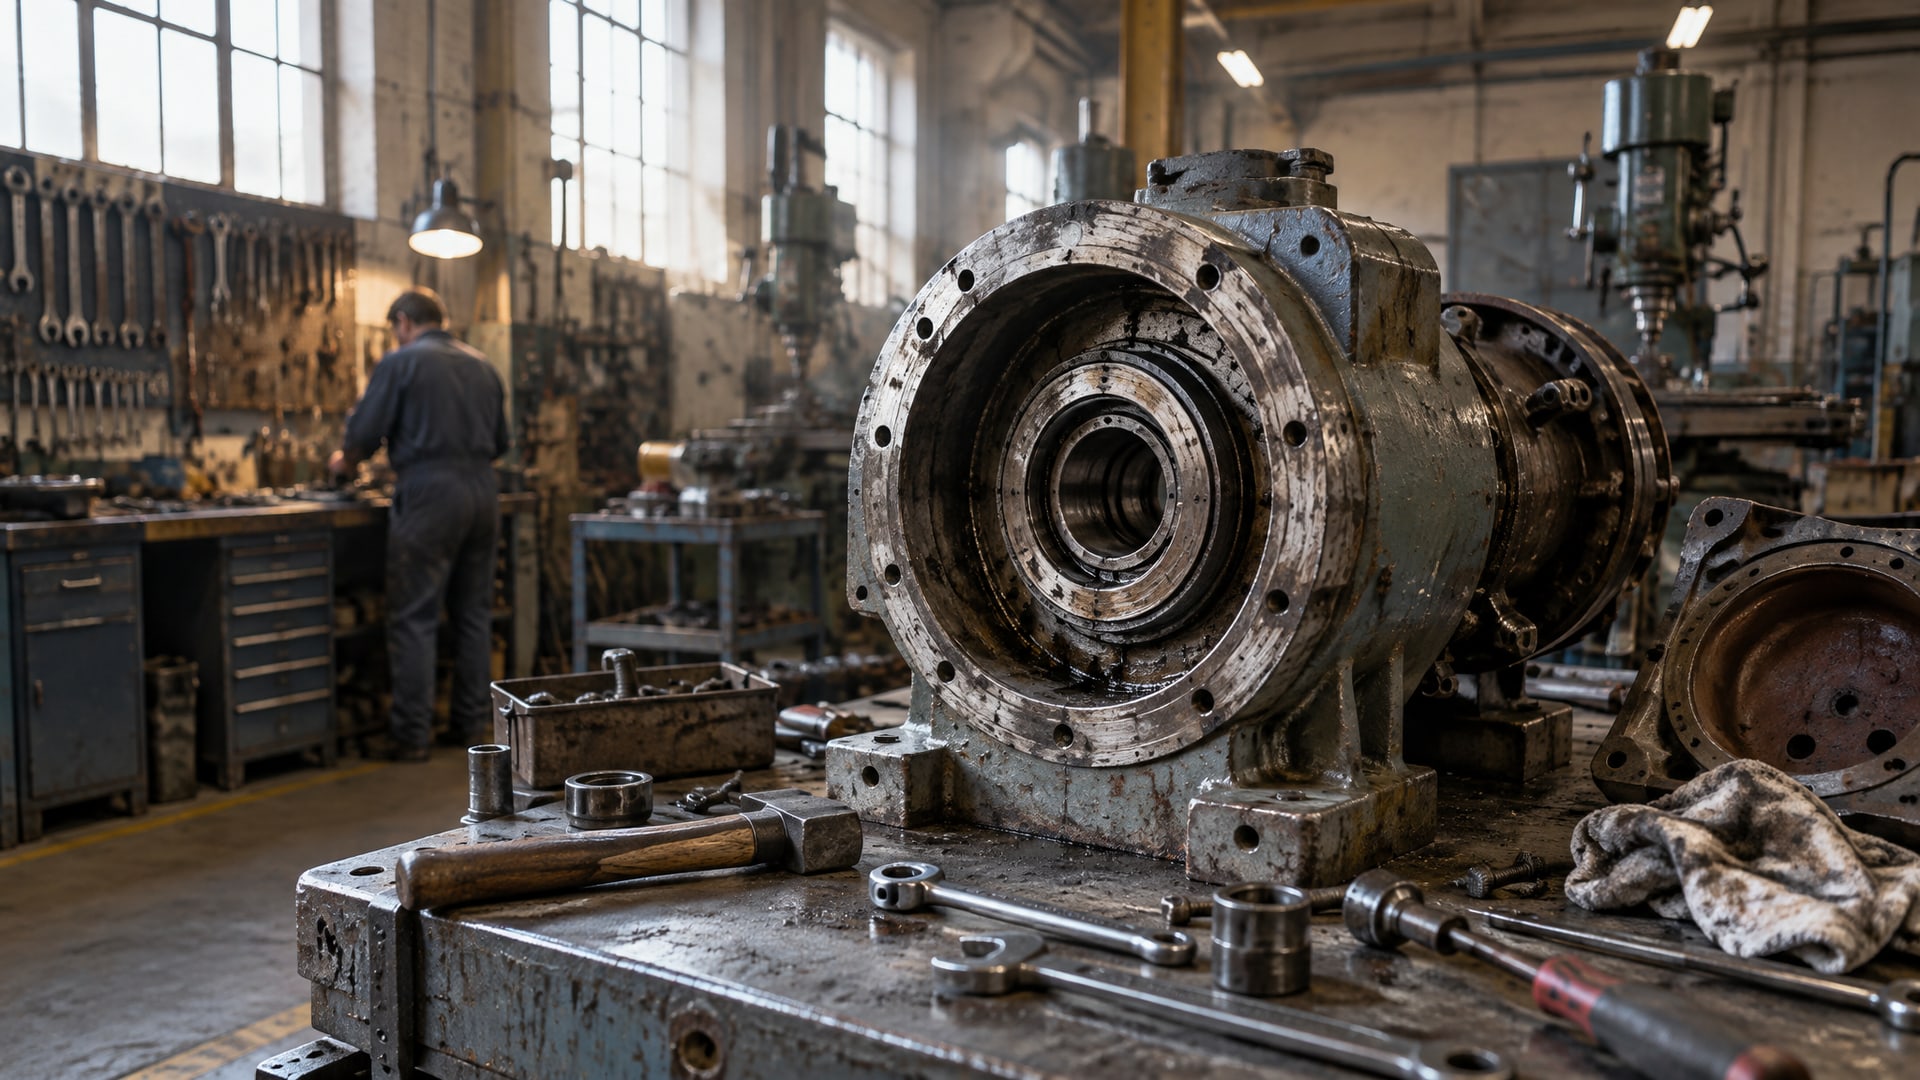
Разбитое посадочное место подшипника - типичная проблема при ремонте редукторов, электромоторов и промышленного оборудования. Вибрация, фреттинг и механический износ со временем увеличивают зазоры между валом и внутренней обоймой, что приводит к люфту, биению и преждевременному выходу узла из строя. Традиционный способ - переточка вала или замена корпуса - требует дорогого оборудования и простоя производства. Однако существует более рациональный метод: анаэробные фиксирующие составы, которые восстанавливают посадку прямо на месте, без пресса и нагревательного оборудования. Статья объясняет, как правильно применить эту технологию, когда ее использовать и какие ошибки приводят к отказу соединения.
Почему разбивается посадочное место подшипника
Изношенная посадка - следствие нескольких факторов, которые действуют одновременно.
Вибрация заставляет подшипник качаться в зазоре, каждый цикл сопровождается микросмещением; этот процесс называют фреттингом. Металл отдельных зерен абразивно воздействует на сопряженную поверхность, разрушая структуру материала постепенно.
Температурные циклы усугубляют проблему. Вал и обойма расширяются и сжимаются с разной скоростью; локальные напряжения нарушают посадку. Смазка, проникающая в микротрещины, вызывает гидравлический удар при резком сжатии.
В строгих условиях - высокие нагрузки, боковые силы, частые пуски и остановы - зазор растет за месяцы. На легких станках процесс медленнее, но неизбежен. Проверка люфта осуществляется простым перемещением подшипника рукой с фиксированным валом: если движение заметно, посадка уже ослаблена.
Что происходит при анаэробной фиксации
Анаэробные фиксирующие составы - это однокомпонентные полимеры, которые остаются жидкими на воздухе, но полимеризуются в бескислородной среде.
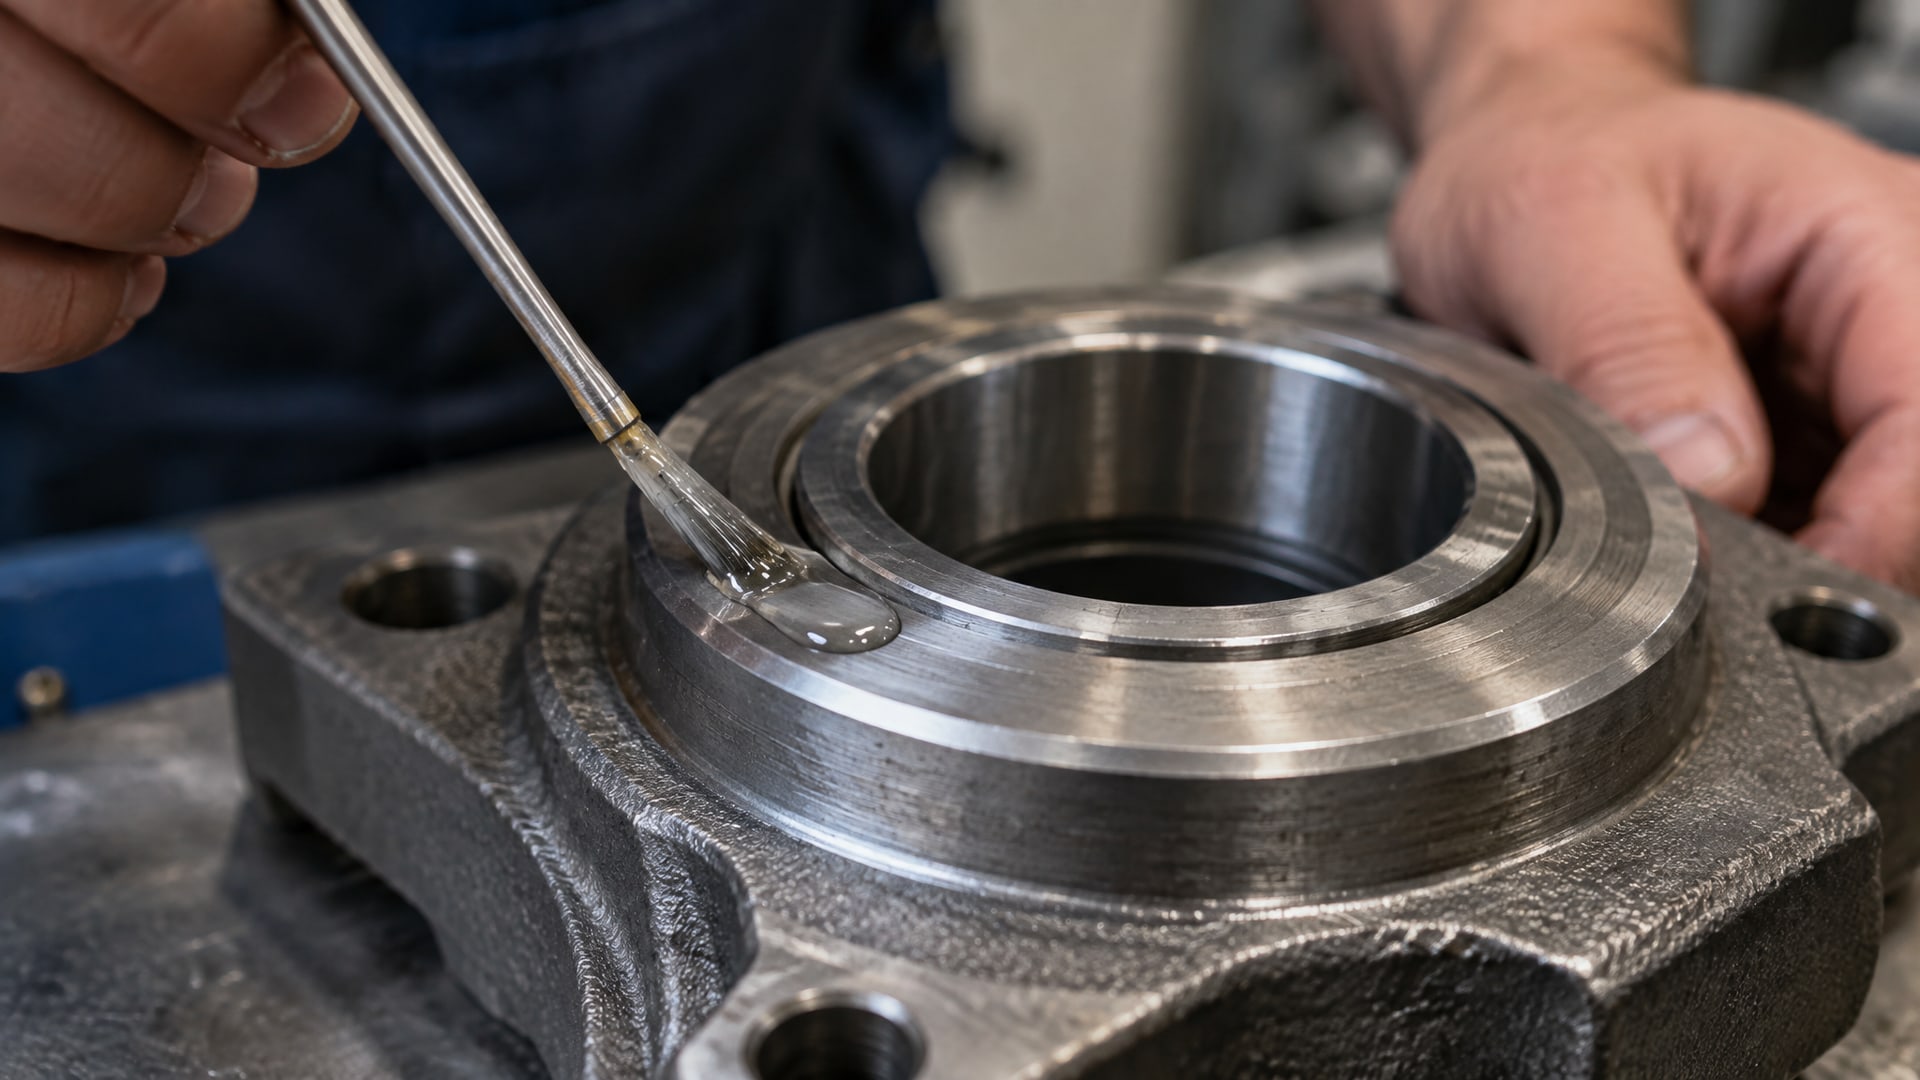
В зазоре между металлическими поверхностями они отверждаются за счет ионов металла, которые инициируют химическую реакцию.
После полимеризации образуется твердое, упругое тело, которое связывает две поверхности. Оно не является сплавом и не создает необратимое соединение - его задача исключительно в предотвращении относительного движения при вибрации.
Состав работает в диапазоне от −40 до +280 °C (для большинства технических формул), поэтому он пригоден для редукторов, электромоторов, буровых систем и других агрегатов, где подшипники испытывают тепловые нагрузки. Основное преимущество - отсутствие необходимости в специальном оборудовании: монтаж ведется руками, обычным усилием, в цехе, в поле или на стационарной линии.
Как выбрать состав по величине зазора
Величина зазора между валом и внутренней обоймой определяет, какой состав потребуется.
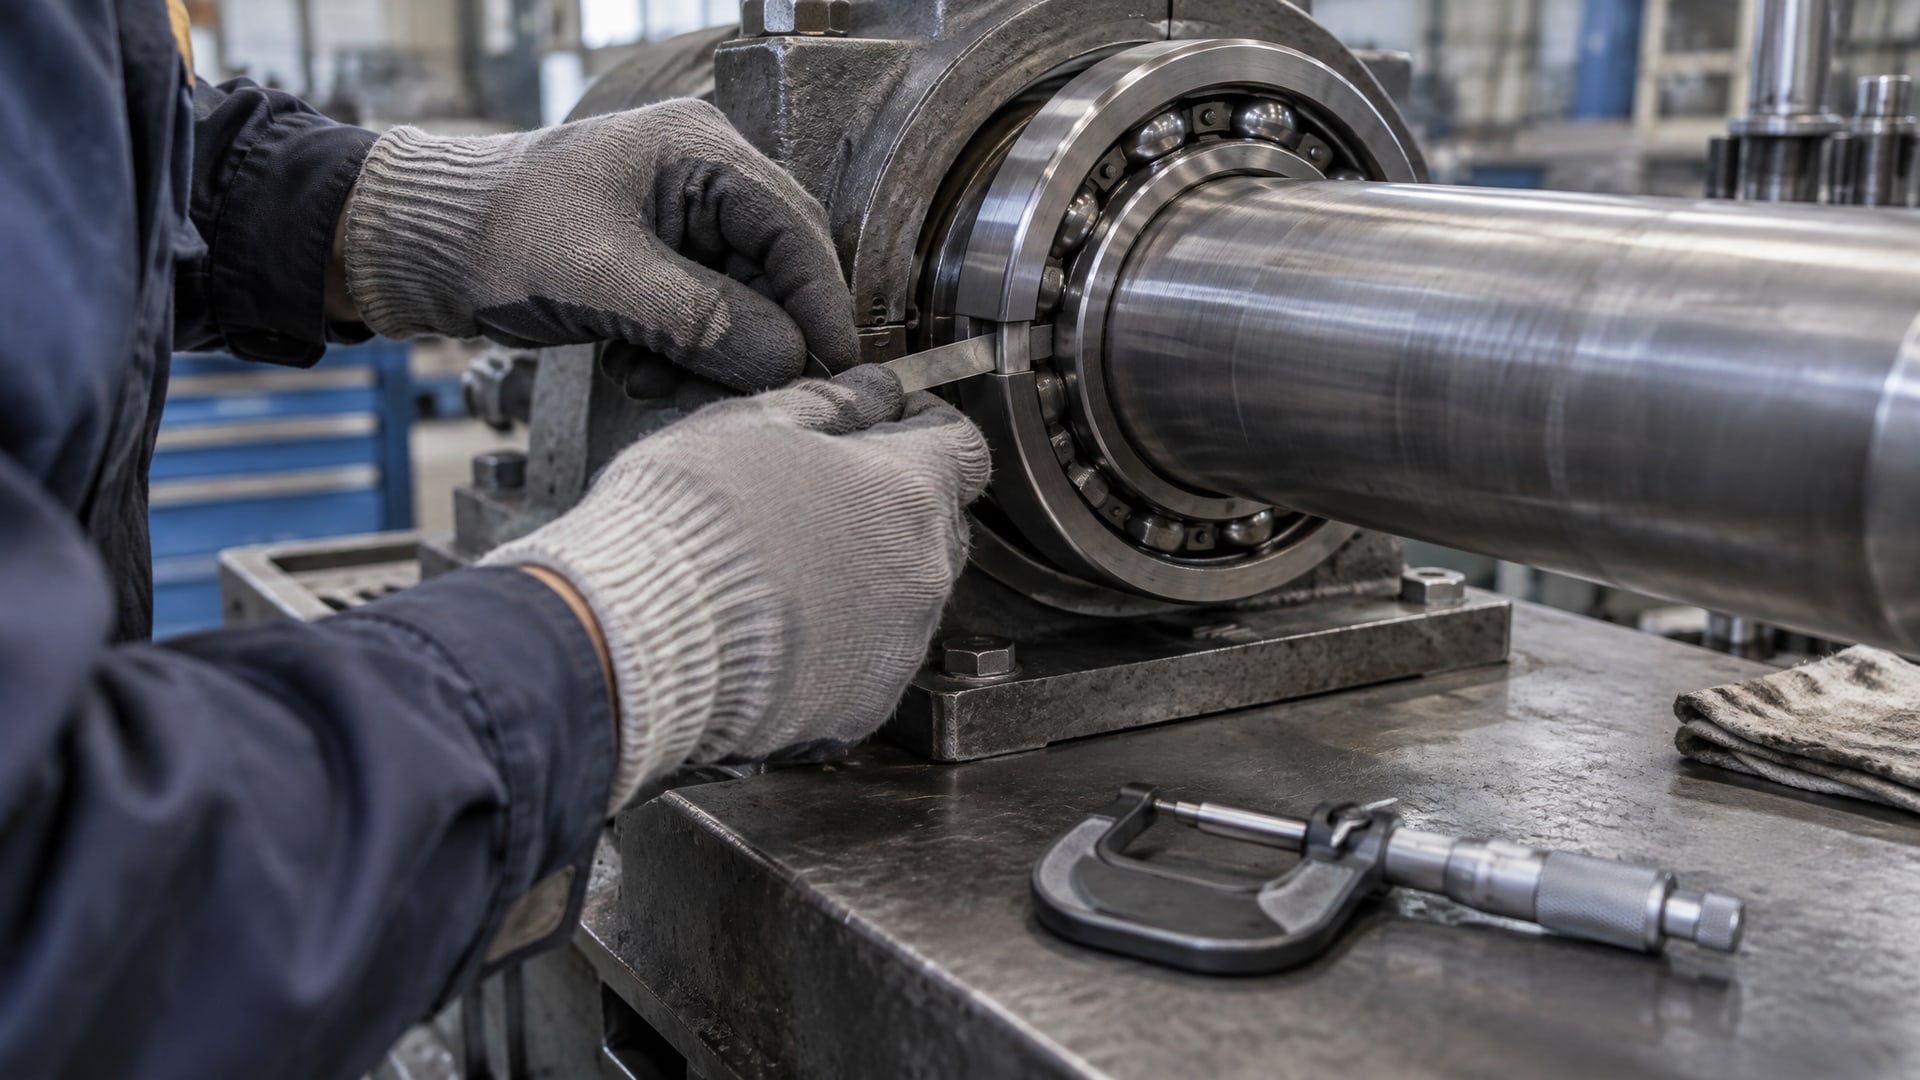
Для практического измерения используют щупы (наборы стальных проволок известной толщины) или микрометр.
| Зазор, мм | Характеристика посадки | Рекомендуемый состав | Требуемая подготовка |
|---|---|---|---|
| До 0,1 | Сохранная, слабый люфт | Фиксатор средней прочности | Очистка и обезжиривание |
| 0,1–0,5 | Умеренный износ | Высокозаполняющий состав или фиксатор + праймер | Очистка, обезжиривание, возможно праймирование |
| Свыше 0,5 | Значительный износ, «болтается» | Восстановление размера + фиксатор | Механическая реставрация или ремонтный компаунд |
Для зазоров до 0,1 мм достаточно классического анаэробного фиксатора средней прочности: он проникает в щель, полимеризуется и восстанавливает контактное давление. Сборка выполняется обычным способом - никакой специальной запрессовки не требуется.
При зазоре от 0,1 до 0,5 мм применяют более густые составы с повышенной заполняющей способностью. Они лучше остаются в широком разъеме и не вытекают во время сборки. В некоторых инструкциях такие составы рекомендуют применять вместе с праймером - веществом, которое наносится первым слоем и ускоряет полимеризацию на окрашенных или окисленных поверхностях.
При износе свыше 0,5 мм одного клея становится недостаточно. В этом случае сначала восстанавливают размер вала или посадочного места с помощью ремонтного металлополимера, дают ему отвердеть и затвердеть, затем обрабатывают до нужного диаметра (точение, шлифовка) и только потом наносят анаэробный фиксатор.
Пошаговый ремонт посадочного места без пресса
Типовая схема монтажа подшипника с анаэробным фиксатором выглядит так:
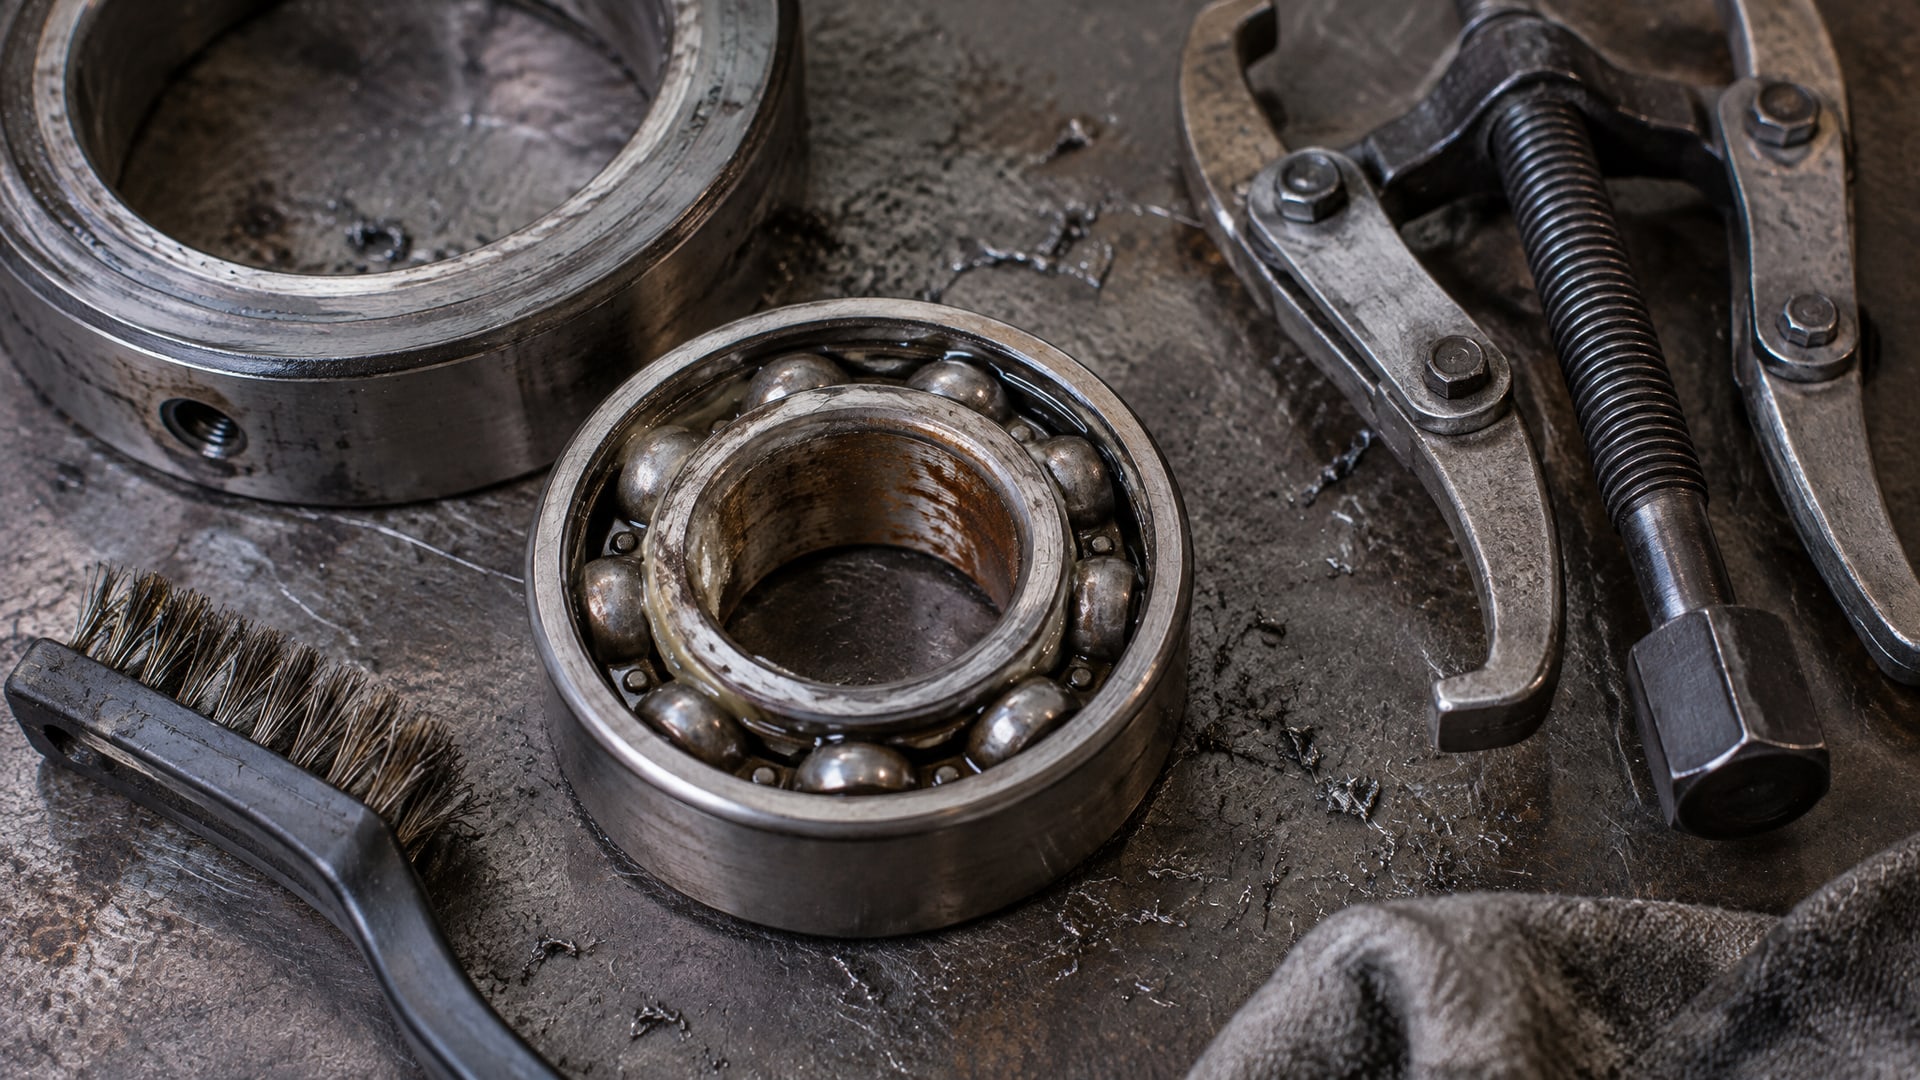
Шаг 1. Демонтаж и осмотр
Снимите подшипник с вала. Если соединение заржавело или заклинено, используйте съемник или нагрев (осторожно, только до 80–100 °C), чтобы не повредить обойму. Осмотрите вал и отверстие в корпусе: на валу не должны остаться остатки прежней фиксации, а в корпусе - осколки или отслоения материала.
Шаг 2. Очистка и обезжиривание
Это критический момент. Протрите вал и внутреннюю поверхность корпуса (или обойму подшипника) чистой ветошью. Удалите пыль, грязь, следы ржавчины, остатки старой смазки. Затем обезжирьте поверхности активным очистителем, чтобы удалить масляную пленку и оксиды. На больших объемах для этого применяют универсальные очистители, которые испаряются и не оставляют остатков.
После обезжиривания до начала сборки должно пройти не более 5–10 минут: очищенная металлическая поверхность начинает окисляться на воздухе, что снижает адгезию.
Шаг 3. Нанесение фиксирующего состава
Нанесите состав тонкой, равномерной полосой по окружности посадочного места. Стандартное нанесение - по наружному диаметру подшипника или по валу, в зависимости от рекомендации производителя. На валах малого диаметра (до 30 мм) достаточно 2–3 капель состава, смазанных вокруг обойму. На больших валах проводят сплошную полоску высотой 3–5 мм.
Для посадок с зазором более 0,3 мм состав наносят не только вдоль оси, но и радиально - несколько точек по окружности - чтобы равномерно заполнить разъем.
Шаг 4. Сборка узла
Вставьте подшипник на вал обычным усилием, без пресса и нагрева. Если зазор был значительный, может потребоваться легкое постукивание молотком через деревянную бабку. Узел собирается в нормальном порядке, как и при стандартной холодной посадке.
Излишки состава, выступившие снаружи, удалите сухой чистой тряпкой. Не спешите: состав начинает полимеризоваться сразу же, но остатки легче убрать в первые 1–2 минуты.
Шаг 5. Отверждение и проверка
Оставьте узел неподвижным на 30–60 минут при комнатной температуре. Полная механическая прочность достигается через 16–24 часа. Узел можно включать в работу, но перегрузки в первые сутки лучше исключить.
После отверждения убедитесь, что подшипник не вращается на валу: попробуйте провернуть его рукой с зафиксированным валом. Люфт должен быть минимален или отсутствовать.
Восстановление сильно изношенных посадочных мест
Когда посадочное место разбито настолько, что анаэробный фиксатор один не справится, применяют двухэтапный ремонт.
На первом этапе восстанавливают размер вала или отверстия в корпусе. Для этого используют ремонтные металлополимеры - двухкомпонентные составы, содержащие металлический наполнитель. Компоненты перемешивают, наносят слоем на вал или в отверстие, и дают отвердеть. После этого восстановленную поверхность обрабатывают до нужного размера на токарном станке, шлифуют и калибруют по справочным таблицам допусков.
На втором этапе, после механической обработки, наносят анаэробный фиксатор и собирают подшипник описанным выше методом. Такой подход восстанавливает как геометрию, так и надежность соединения.
Примеры из практики сервисных служб показывают, что это экономит в 3–5 раз больше средств, чем замена вала или корпуса целиком, и позволяет вернуть оборудование в строй за 1–2 смены вместо недель простоя.
Типичные ошибки и как их избежать
Ошибка 1. Нанесение состава на грязную или масляную поверхность
Результат: состав не полимеризуется, соединение ослабляется за дни-недели. На масляной поверхности анаэробный клей попросту не схватывается: масло создает барьер между полимером и металлом, блокируя контакт ионов.
Решение: всегда выполняйте очистку и обезжиривание перед нанесением. Используйте спирт, ацетон или специализированные очистители, которые удаляют загрязнения полностью.
Ошибка 2. Применение одного типа состава для всех зазоров
Результат: при малом зазоре фиксатор вытекает перед отверждением; при большом - не заполняет разъем полностью и позволяет люфт остаться.
Решение: измерьте зазор перед ремонтом и выберите состав согласно таблице выше. Для сомнений проконсультируйтесь с техподдержкой производителя.
Ошибка 3. Работа с составом в неправильной температуре
Результат: при температуре ниже +5 °C полимеризация замедляется в разы; при температуре выше +30 °C состав может отвердеть еще до сборки узла.
Решение: работайте в диапазоне +15…+25 °C. Если цех холоднее, слегка подогрейте вал (не выше 40 °C) и состав перед применением.
Ошибка 4. Сборка узла с излишками состава
Результат: полимер вытекает из разъема, создает потеки на оборудовании, может забить смазочные каналы, если есть рядом.
Решение: наносите состав экономно, тонкой полосой. После сборки немедленно удаляйте видимые остатки чистой тряпкой, пока состав не начал отверждаться.
Ошибка 5. Несоблюдение времени отверждения
Результат: нагрузка на узел в первые 2–3 часа может нарушить полимеризацию; люфт вернется.
Решение: дайте узлу отстояться минимум 30 минут при комнатной температуре перед монтажом на оборудование. Предпочтительнее - выдержка в течение ночи.
Совет инженера: правильная подготовка поверхности
Надежность анаэробной фиксации на 80 % зависит от качества подготовки.
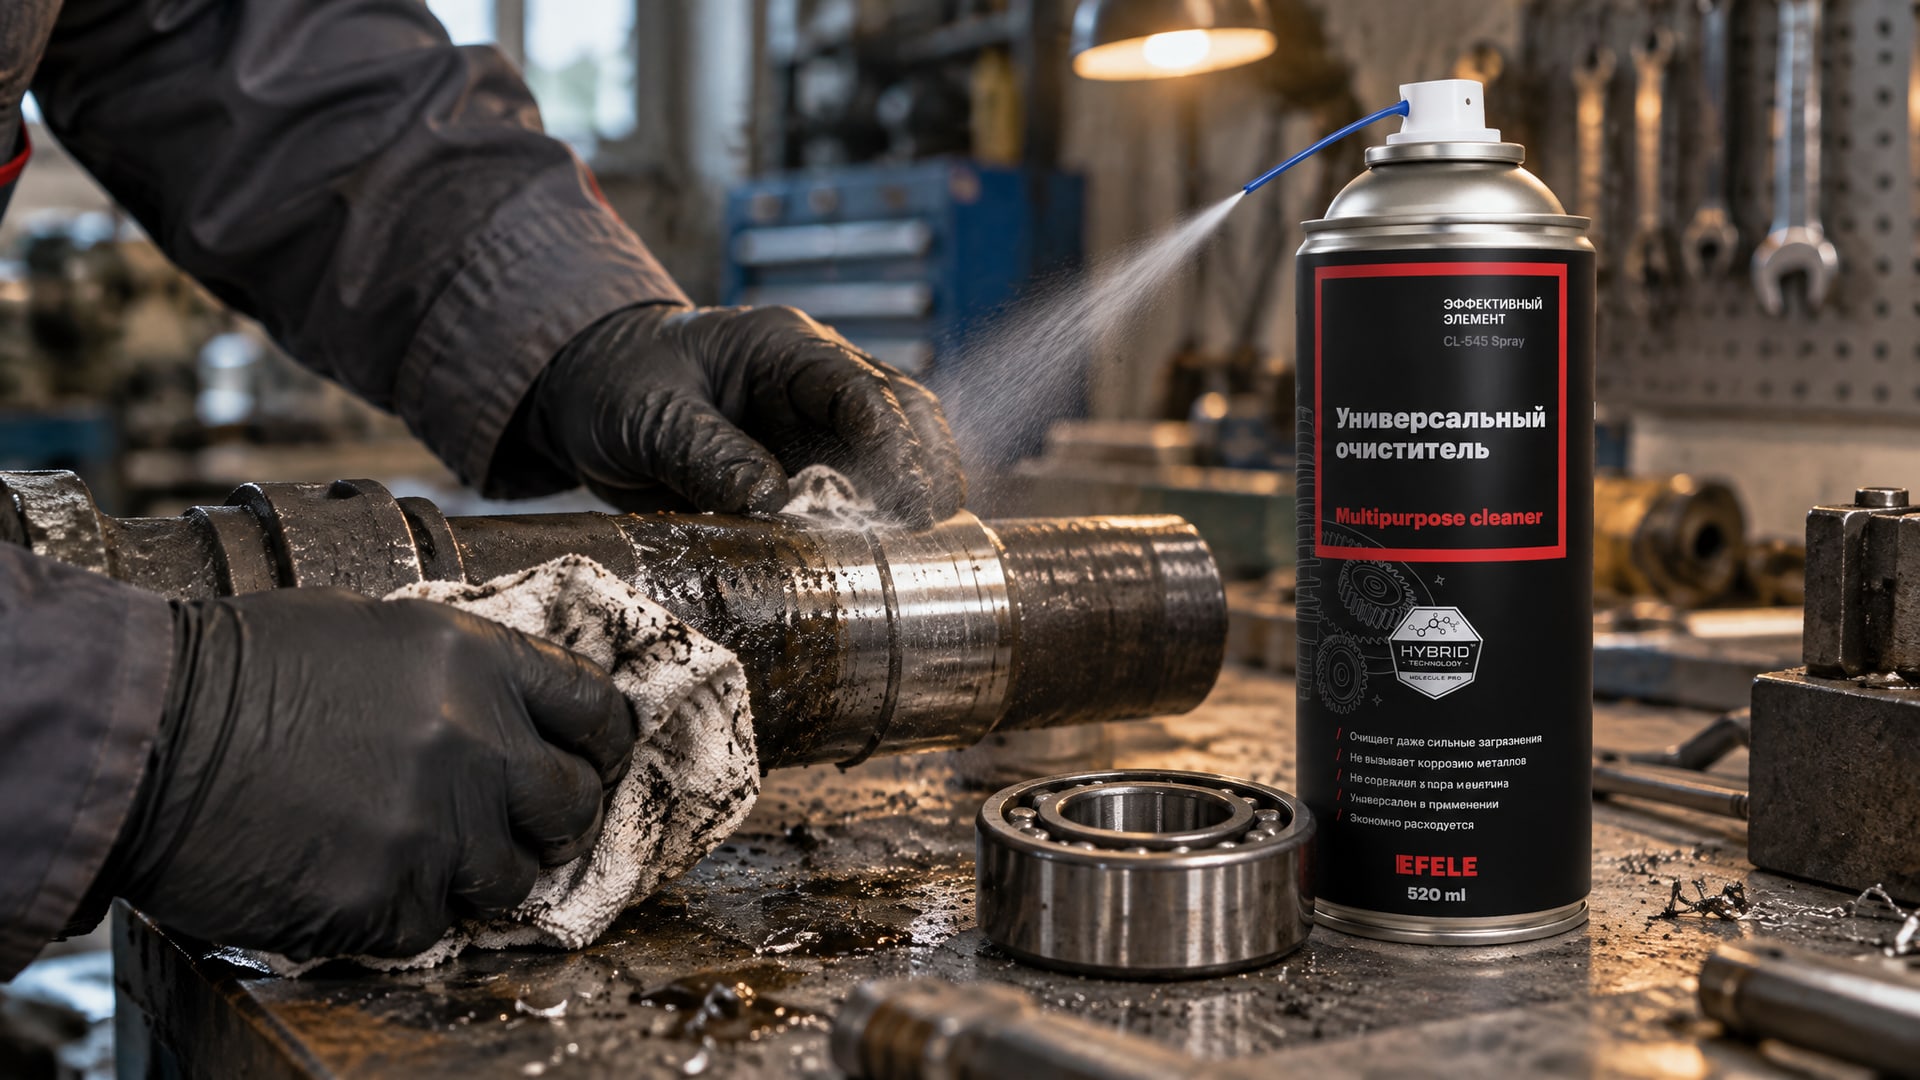
Специалисты ремонтных служб применяют следующий алгоритм:
Протрите вал и внутреннюю обойму сухой тряпкой, удалив видимую пыль и грязь.
Обработайте поверхности универсальным очистителем - спиртом, ацетоном или промышленным обезжиривателем. На валах с глубокой ржавчиной предварительно используйте щетку или микрожидкостную абразивную обработку для удаления окислов.
После обезжиривания перед нанесением фиксатора необходимо тщательно очистить и обезжирить поверхности вала и подшипника универсальным очистителем EFELE CL-545 Spray для обеспечения максимальной адгезии.
Нанесите состав в течение 5 минут после обезжиривания - пока поверхность не начала окисляться.
Если посадка очень широкая (свыше 0,3 мм) и вы опасаетесь вытекания, нанесите на очищенную поверхность праймер - вещество, которое ускоряет полимеризацию и уменьшает текучесть состава в первые минуты.
Такой подход гарантирует 95 % надежность соединения и исключает повторные ремонты в течение 2–3 лет эксплуатации.
Ремонт посадочных мест подшипников в стартерах и редукторах
Частая проблема в автомотехнике и сельхозмашинах - разбитое посадочное место подшипника вала ротора в стартере или редукторе промежуточного вала.
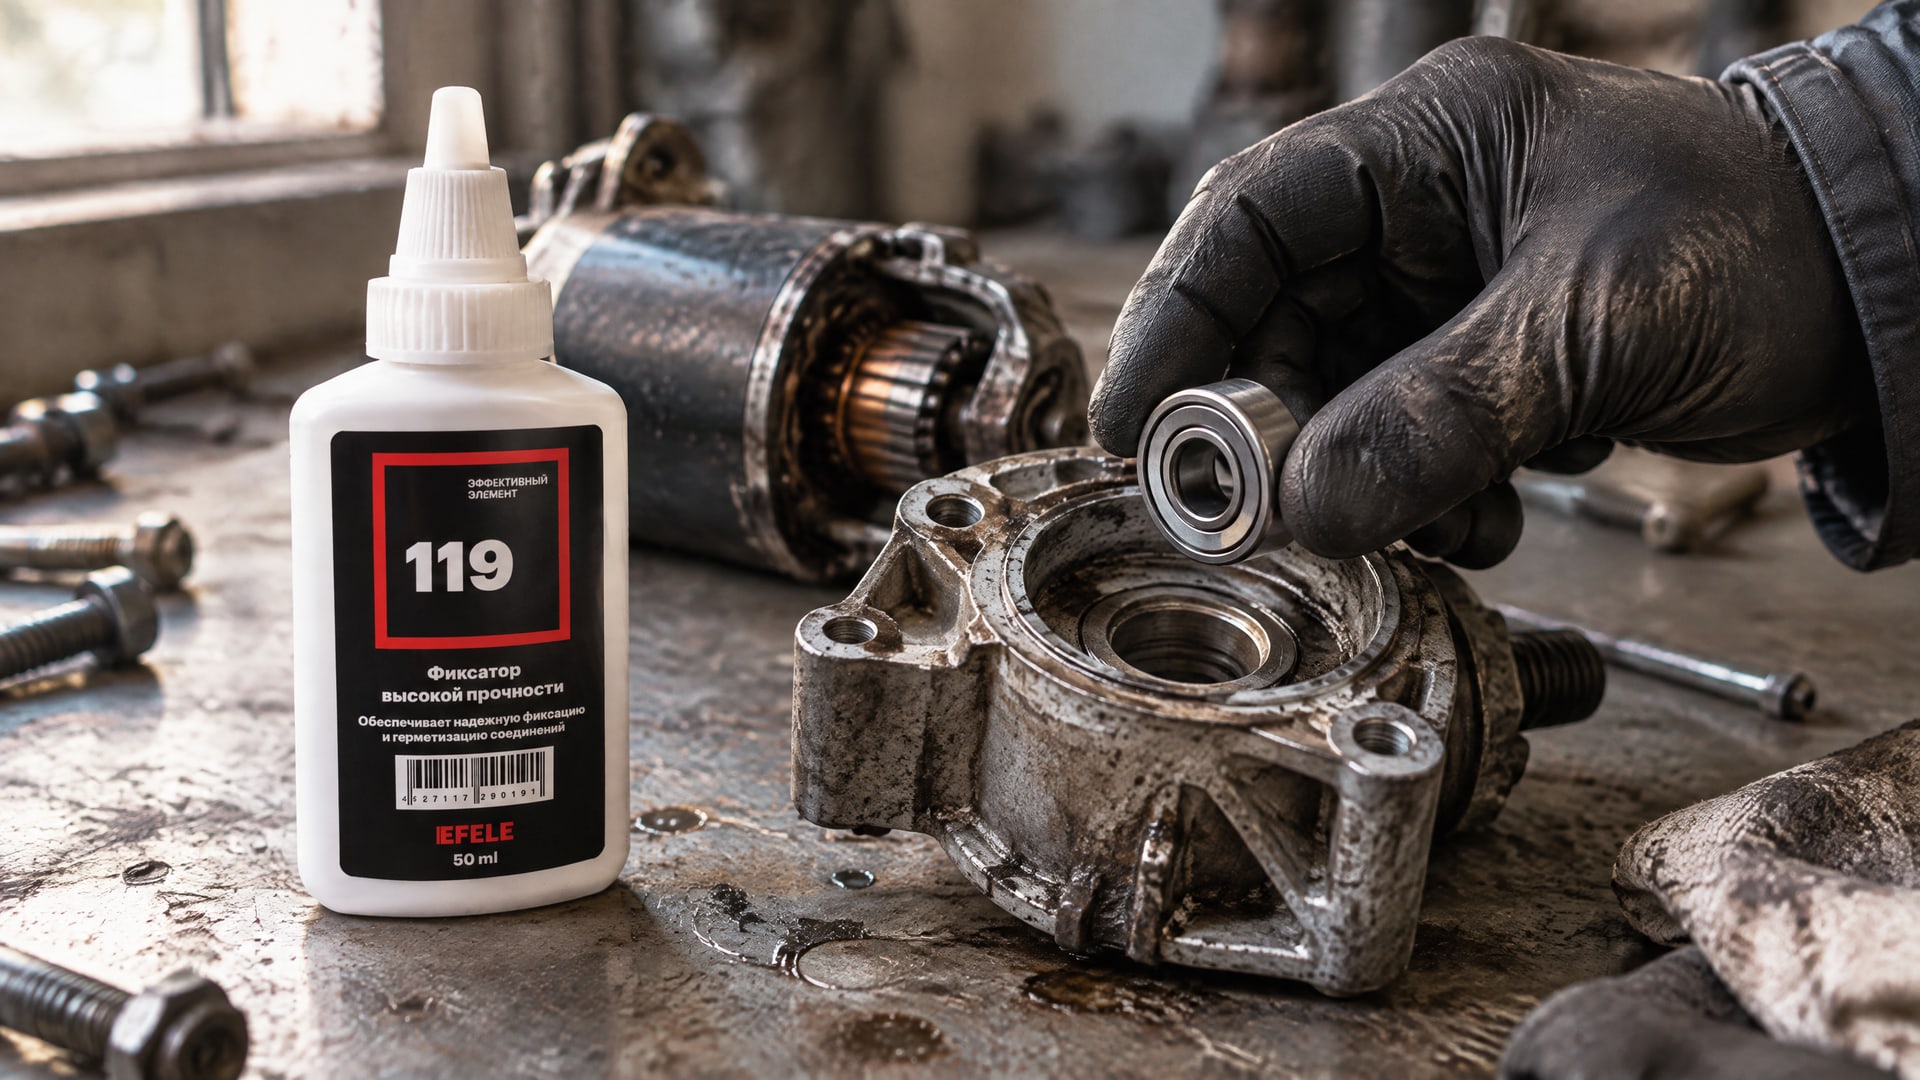
При вибрации и боковых нагрузках вал проворачивается, стирая внутреннее отверстие корпуса. Традиционный ремонт требовал замены корпуса целиком - это дорого и долго.
Анаэробная фиксация позволяет восстановить посадку на месте. Схема такая же: очистка, нанесение состава, вставка подшипника, выдержка. При этом узел не разбирается заново до конца срока службы: анаэробный полимер срастается с металлом настолько, что демонтаж требует нагрева до 200+ °C и механического усилия.
Для фиксации подшипников на валу без пресса и нагрева, особенно при изношенных посадочных местах, рекомендуется использовать анаэробный фиксатор EFELE 119, который обеспечивает высокую прочность соединения и термостойкость до +280 °C. Этот состав применяют на стоянках техники, в цехах и на полевых восстановительных работах без разборки агрегата и без специального оборудования.
Часто задаваемые вопросы
Можно ли использовать анаэробный фиксатор для разборных соединений?
Для разборных узлов выбирают составы средней прочности, которые допускают демонтаж при нагреве до 100–150 °C без разрушения самой детали. Смотрите маркировку на упаковке: если указано «removable» или «разборное», состав можно разобрать повторно. Высокопрочные составы (для неразборных посадок) требуют нагрева свыше 200 °C и могут повредить хрупкие материалы.
Какой интервал между очисткой и нанесением состава?
Не более 5–10 минут. После обезжиривания спиртом или ацетоном очищенная металлическая поверхность начинает окисляться и теряет адгезивные свойства. Если прошло больше времени, повторите очистку. На практике очистка и нанесение выполняются подряд, без перерыва.
Стоит ли применять праймер?
Праймер применяют при зазоре свыше 0,3 мм, на окрашенных поверхностях и при низких температурах (ниже +15 °C). Он ускоряет полимеризацию и снижает риск вытекания состава. Для стандартных посадок с зазором до 0,2 мм праймер необязателен.
Что делать, если после полимеризации люфт вернулся?
Это означает, что состав недостаточно заполнил разъем или плохо приклеился из-за загрязнения. Разберите узел, полностью очистите вал и отверстие, повторите нанесение состава, уделяя внимание равномерности нанесения по окружности. Если люфт значительный (свыше 0,5 мм), требуется предварительное восстановление размера металлополимером.
Сколько времени полностью отверждается состав?
Первоначальное схватывание происходит за 1–2 часа при +20 °C. Полная механическая прочность достигается через 16–24 часа. На холоде процесс замедляется в 2–3 раза. Для критичных агрегатов рекомендуется выдержка в течение суток перед включением в работу.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - это реальный, проверенный способ восстановления соединений любого размера, от малых электромоторов до промышленных редукторов. Анаэробные фиксирующие составы полимеризуются прямо в зазоре, не требуя специального оборудования, и обеспечивают надежность на уровне механической посадки.
Ключ к успеху - последовательное соблюдение трех условий: измерение и выбор состава по величине зазора, тщательная очистка и обезжиривание поверхностей, и соблюдение времени полимеризации перед нагрузкой. При значительном износе посадочного места (свыше 0,5 мм) сначала восстанавливают размер ремонтным компаундом, а затем наносят фиксатор. Типичные ошибки - работа на грязных поверхностях, применение одного состава для всех зазоров, монтаж узла в неправильной температуре - приводят к отказу соединения в первые недели. Избежать их просто: следуйте инструкции производителя, проверяйте зазор щупом, очищайте поверхности перед каждым ремонтом и не торопитесь: правильно выполненный ремонт обойдется дешевле и быстрее замены целого агрегата.