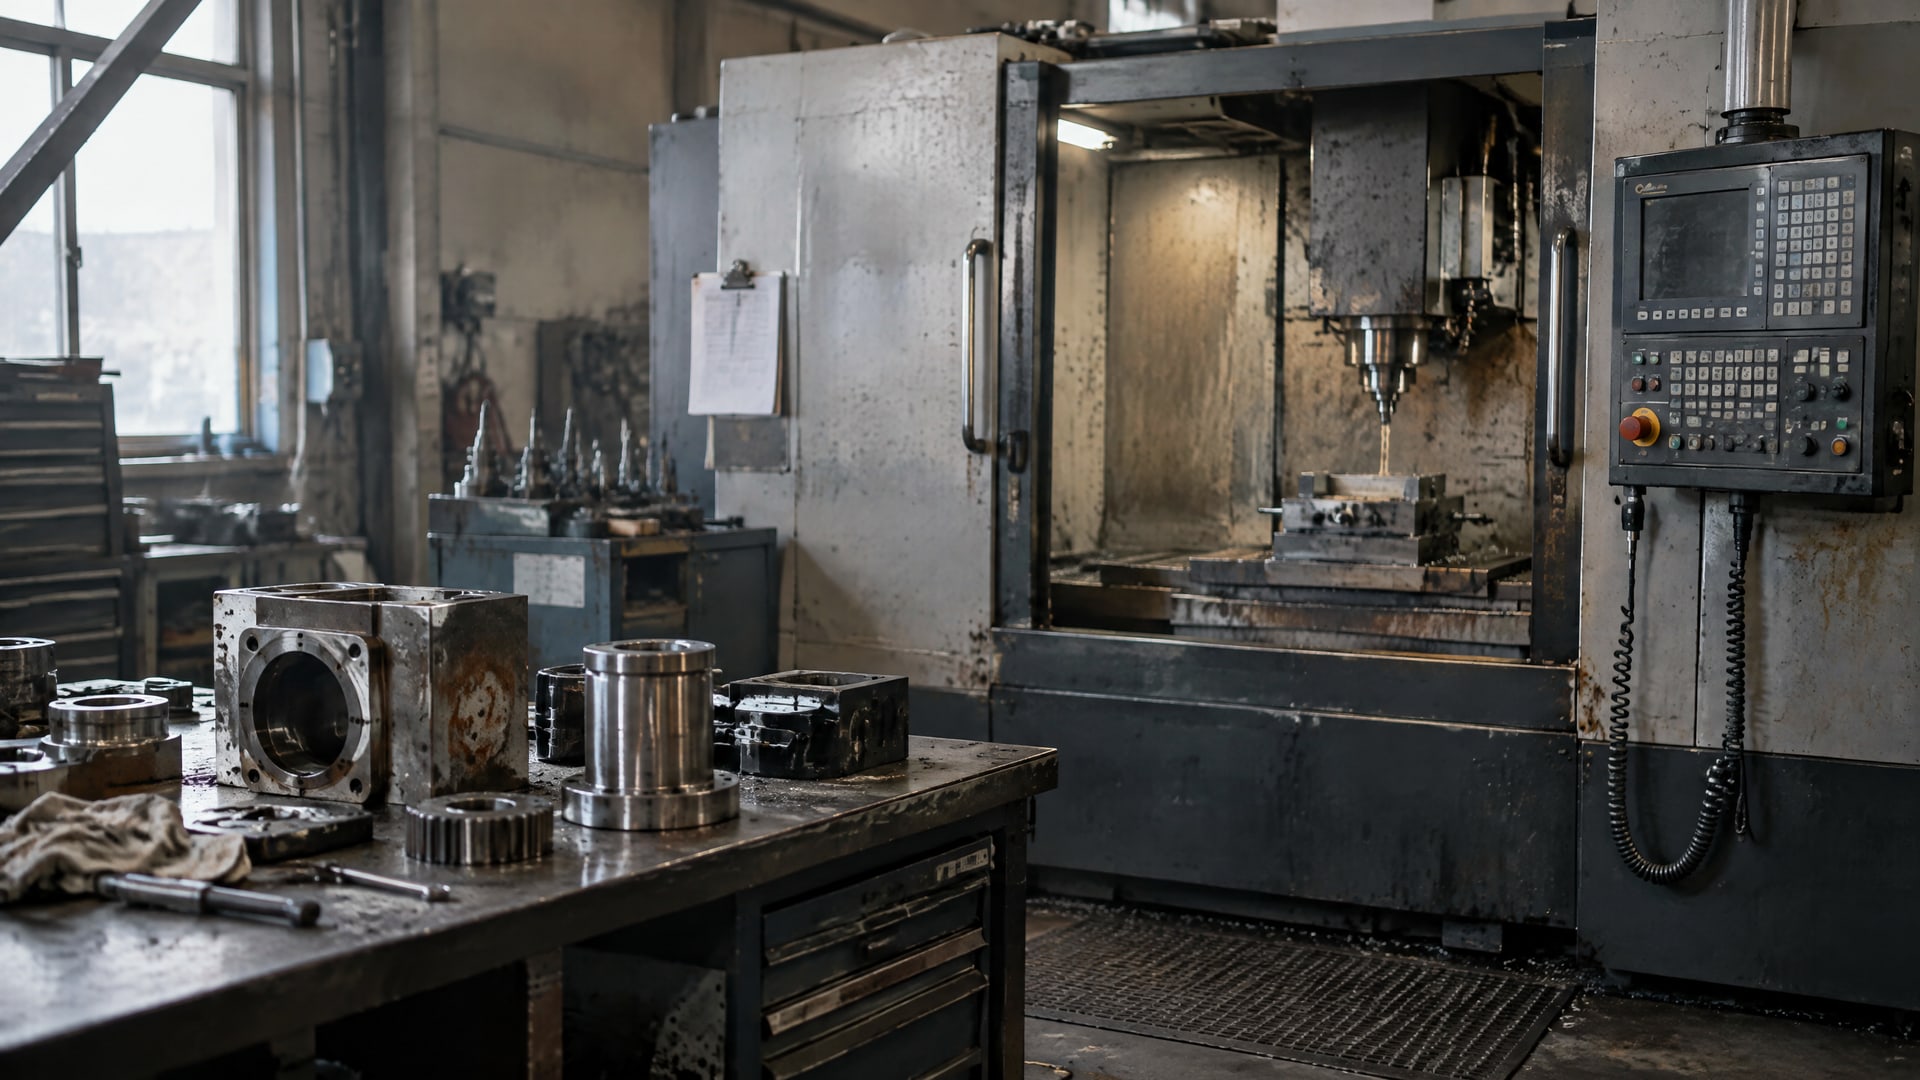
Подготовка поверхности крупногабаритных деталей перед нанесением антифрикционного покрытия - это не просто очистка, а комплексная технологическая операция, от качества которой напрямую зависит коррозионная стойкость покрытий и их адгезия к основному металлу. Когда деталь имеет большие размеры и сложную геометрию, малейшие недочеты при подготовке приводят к локальному отслоению, ржавлению под слоем покрытия и преждевременному выходу из строя.
Статья разбирает требования действующих ГОСТ, практические параметры контроля поверхности и логику выбора между различными схемами очистки и защиты - от пескоструя и фосфатирования до испытаний коррозионной стойкости в нейтральном соляном тумане. Материал предназначен для инженеров, закупщиков и технических специалистов, которые отвечают за выбор технологии и контроль качества нанесения покрытий на крупногабаритные детали.
Требования к степени очистки поверхности крупногабаритных деталей
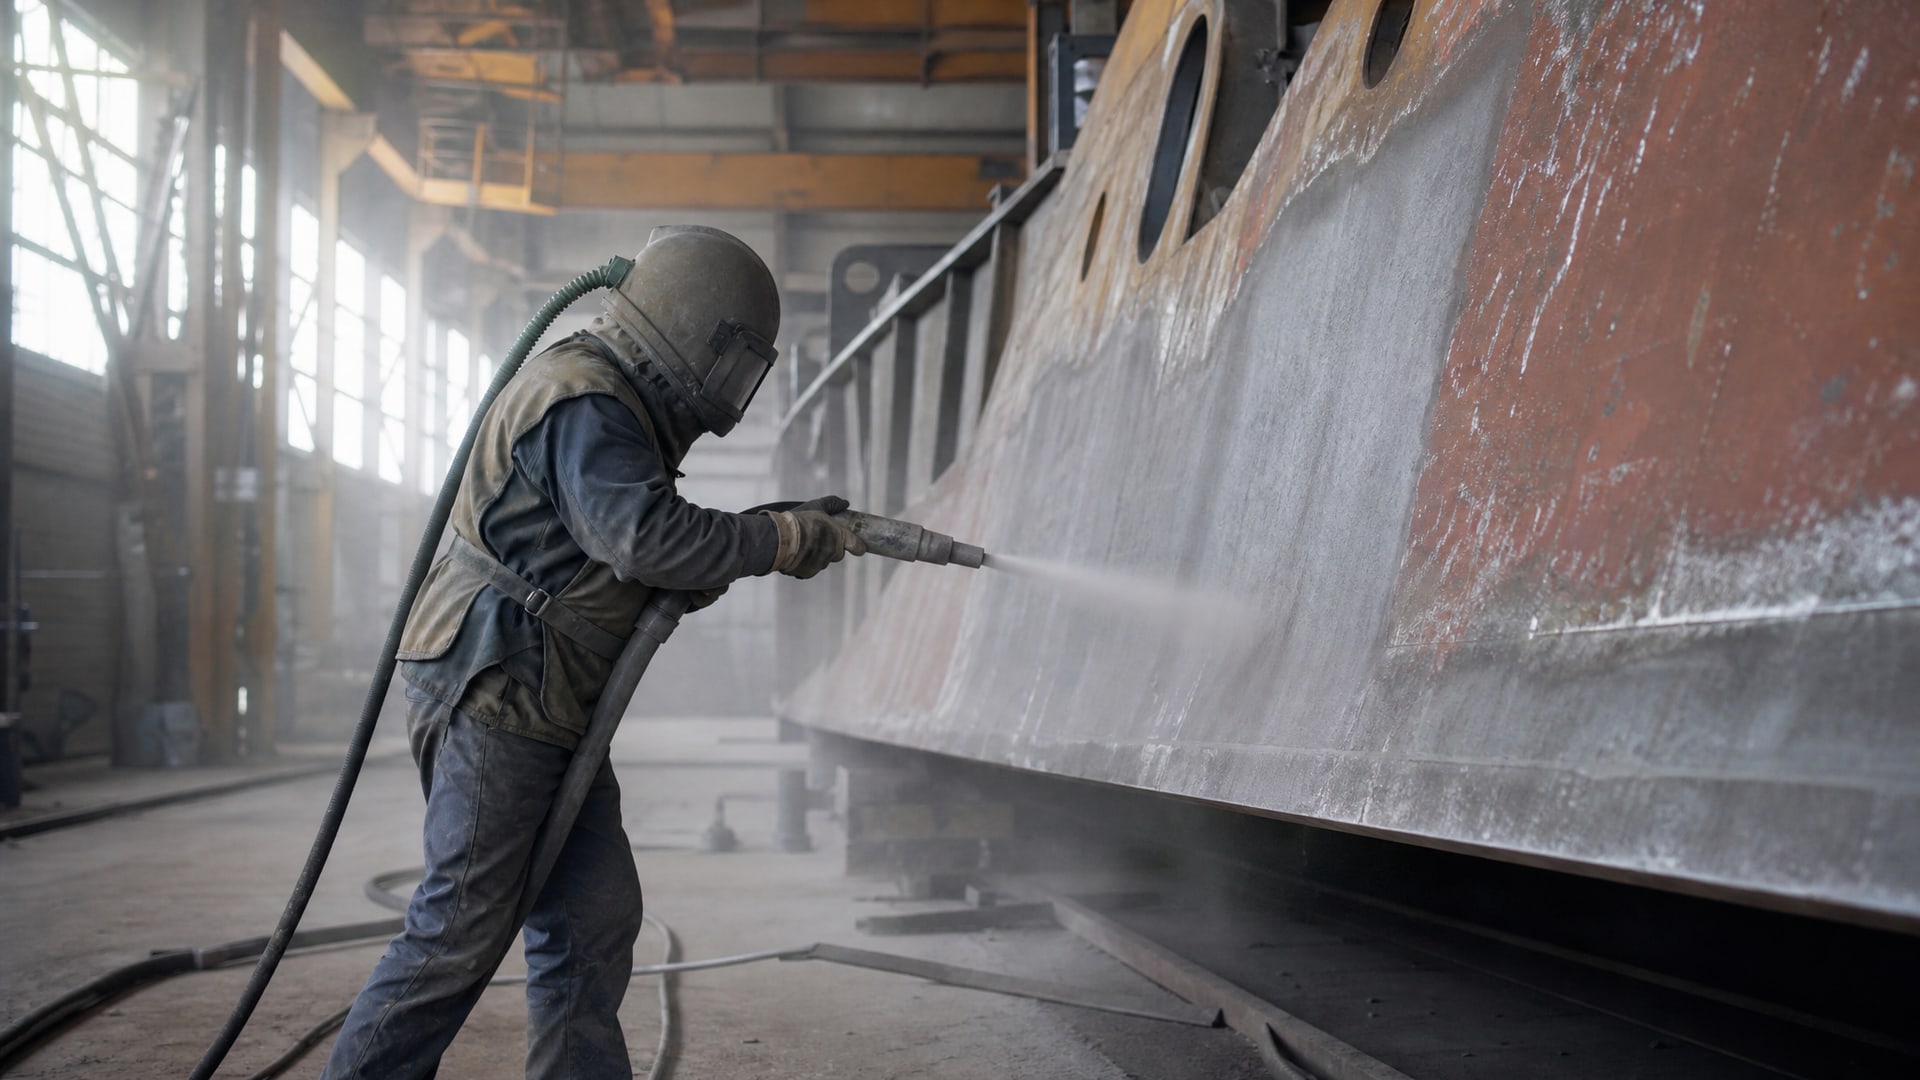
Очистка поверхности от окалины и продуктов коррозии - первый и критичный этап.
ГОСТ 9.307-89 устанавливает требование к степени очистки 1 по ГОСТ 9.402, что означает удаление всех видимых окалины, ржавчины и старого покрытия с допуском минимальных следов. Для крупногабаритных деталей эту работу обычно выполняют пескоструйной обработкой, которая одновременно достигает требуемую шероховатость основы.
Шероховатость после абразивной обработки не должна превышать Ra 1,25 мкм или Rz 6,3 мкм по старой шкале. Этот параметр особенно важен для твердосмазочных и антифрикционных покрытий, где слишком глубокие впадины приводят к неравномерному нанесению смазочной фазы и образованию микропор. Одновременно избыточная шероховатость - распространенное заблуждение - не улучшает адгезию, а наоборот, затрудняет контролируемое нанесение.
После пескоструя деталь моют, высушивают и направляют на фосфатирование. Если между абразивной обработкой и фосфатированием пройдет много времени, на поверхности вновь образуется тонкий слой окиси, который помешает образованию равномерного фосфатного слоя. На практике эти операции выполняют в едином цикле без длительных перерывов.
Роль фосфатирования в подготовке поверхности под антифрикционное покрытие
Фосфатирование - это не дополнительная защита, а функциональный подслой, без которого антифрикционное покрытие не раскроет свой потенциал.
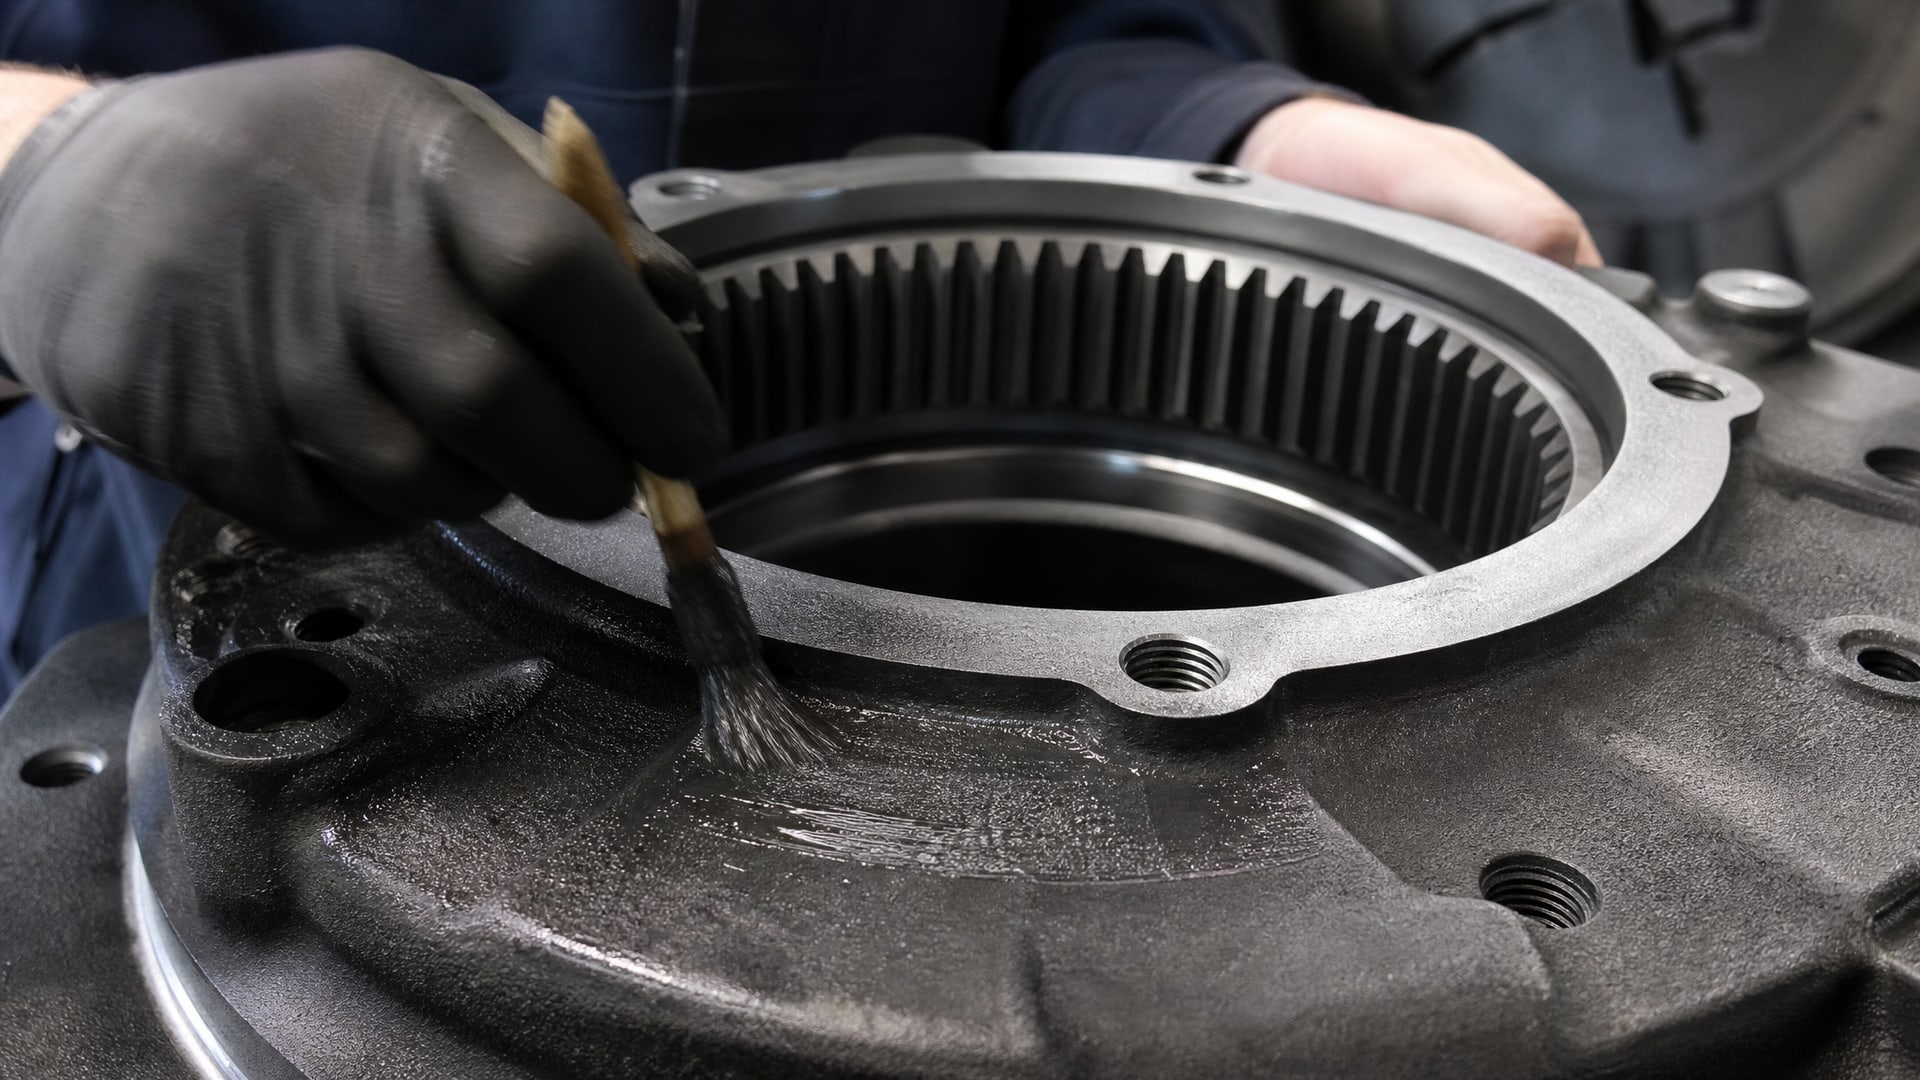
Фосфатный слой служит промежуточной основой, которая улучшает удержание смазочной фазы твердосмазочного состава и стабилизирует качество его нанесения при работе с крупногабаритными деталями.
После фосфатирования поверхность должна иметь матовый серый цвет и однородный вид без потеков и пятен. Контролируют два ключевых параметра: маслоемкость не менее 2,0 г/м² и пористость не более трех сквозных пор на 1 см² поверхности и 1 см длины кромки. Маслоемкость показывает, насколько хорошо фосфатный слой впитывает и удерживает смазочный материал; чем выше этот показатель, тем больше смазки останется в зазорах и защитит детали от фреттинга и холодного пуска.
ГОСТ 9.303-84 прямо предусматривает фосфатирование как один из приемов повышения коррозионной стойкости цинкового покрытия. Это означает, что для деталей, работающих не только с фрикционными нагрузками, но и в агрессивных средах, комбинация цинка, фосфата и твердосмазочного слоя создает многоуровневую защиту от ржавчины и износа одновременно.
Технологическая цепочка подготовки и контроля качества
Типовая последовательность подготовки крупногабаритных деталей под твердосмазочное покрытие выглядит так:
пескоструйная обработка до степени очистки 1 по ГОСТ 9.402 с достижением шероховатости Ra не выше 1,25 мкм;
промывка и сушка;
фосфатирование с последующим контролем маслоемкости и пористости;
визуальный осмотр на однородность серого матового цвета;
нанесение антифрикционного твердосмазочного покрытия толщиной (20 ± 5) мкм;
промежуточный контроль адгезии и толщины;
окончательная сборка и упаковка.
На практике, когда деталь подлежит как коррозионной защите, так и снижению трения, используют горячее цинкование или гальванический цинк в качестве базовой защиты, затем хроматирование и фосфатирование для повышения коррозионной стойкости цинкового покрытия, а в конце наносят твердосмазочный слой. ГОСТ 9.307-2021 описывает требования к горячему цинкованию при температурах 430–460 °C; такая схема дает максимальную долговечность в коррозионной среде.
Контроль качества подразумевает не только визуальные признаки, но и измеряемые параметры: толщину покрытия микрометром, пористость визуально или микроскопом, маслоемкость по ГОСТ, а для критичных деталей - испытания коррозионной стойкости в нейтральном соляном тумане.
Коррозионная стойкость цинковых покрытий и методы ее повышения
Коррозионная стойкость цинкового покрытия - не одна постоянная цифра, а величина, зависящая от типа покрытия, подготовки поверхности, среды эксплуатации и методики испытаний.
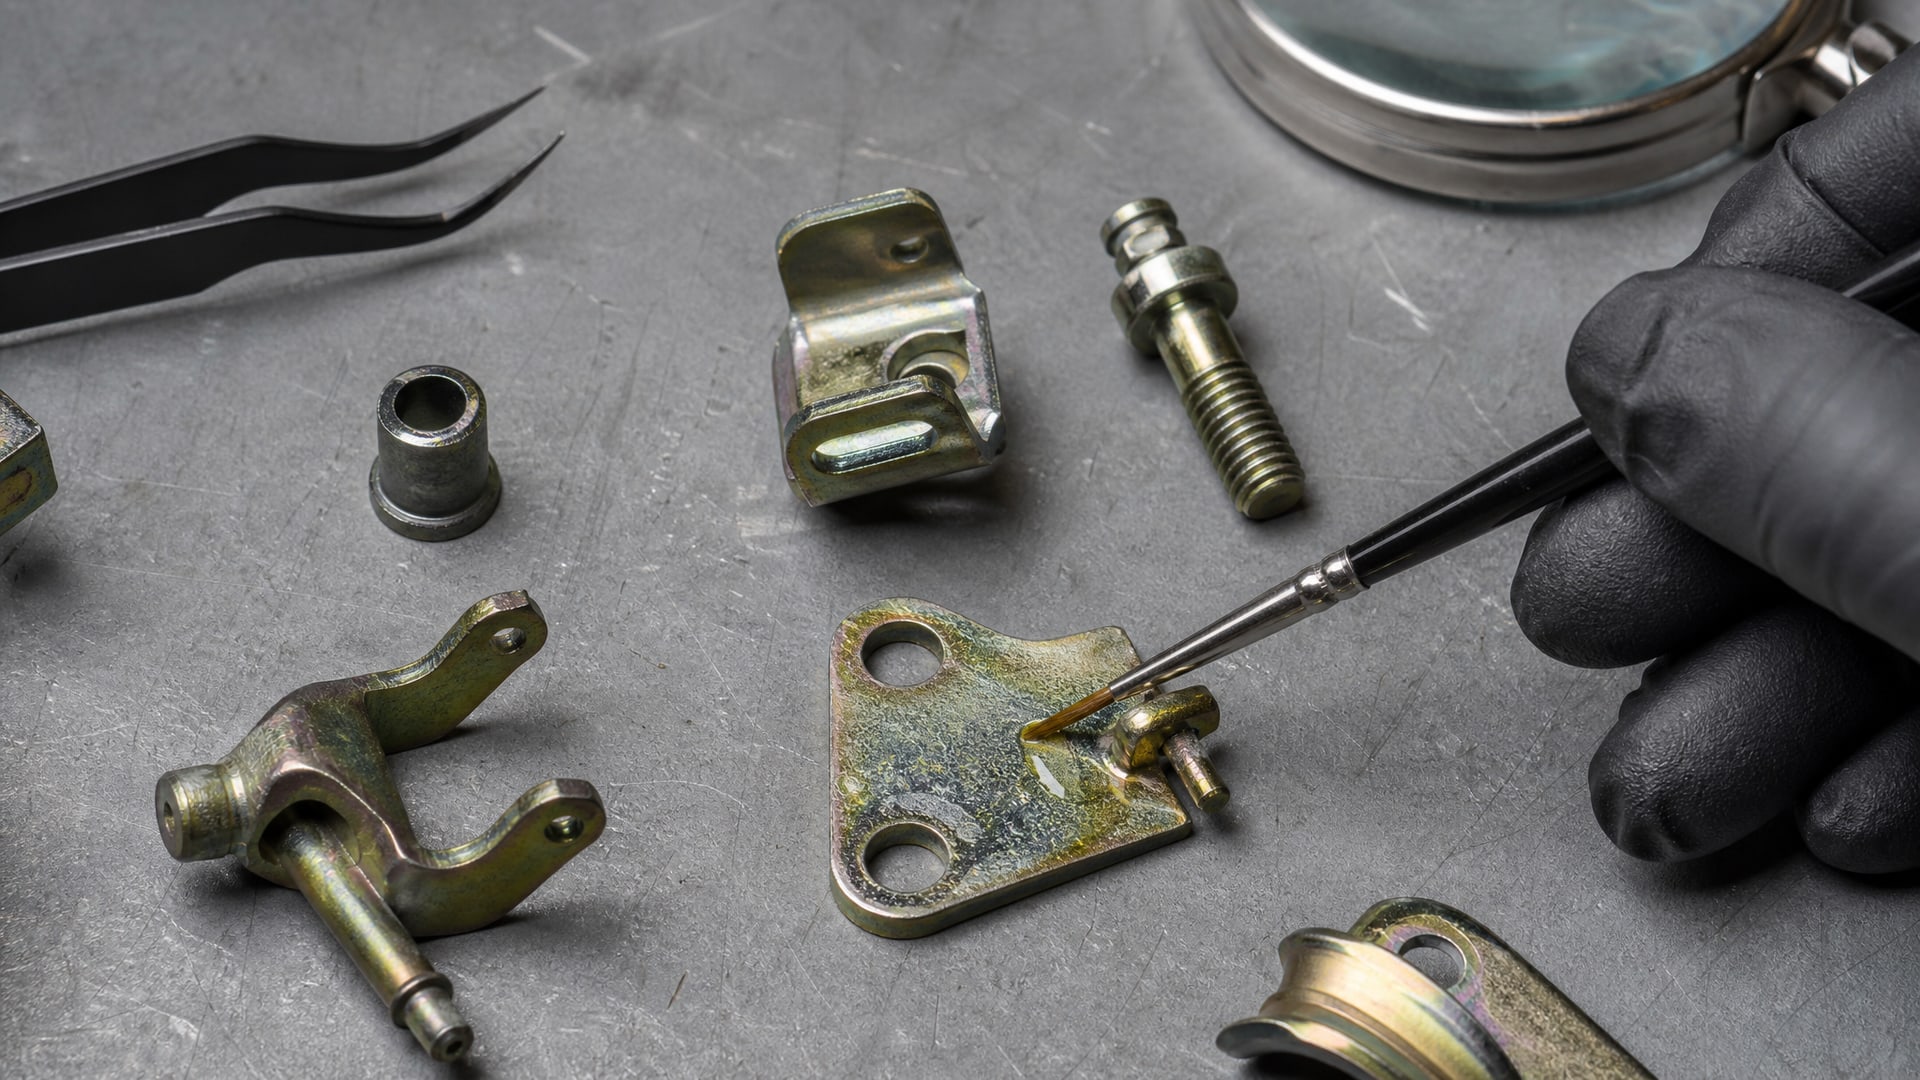
Для термодиффузионных цинковых покрытий минимальная стойкость без дополнительной обработки в нейтральном соляном тумане составляет 50–300 часов в зависимости от класса. Гальванический цинк и горячее цинкование имеют другие диапазоны, поэтому при выборе схемы защиты полезно уточнять, о каком типе идет речь.
ГОСТ ISO 2081-2017 описывает требования к гальваническим цинковым покрытиям и связанным конверсионным хроматирующим слоям. Хроматирование, нанесенное в течение 24 часов после гальванизации, значительно улучшает коррозионную стойкость и замедляет образование белой окиси цинка.
Испытания коррозионной стойкости в нейтральном соляном тумане проводят по ГОСТ Р 9.316-2006. Оценка результатов проводится как отсутствие ржавчины основного металла; в зависимости от класса защиты время испытаний варьирует. Однако важно помнить, что результаты соляного тумана дают сравнительную оценку и не гарантируют одинаковое поведение в реальной атмосфере, особенно для крупногабаритных деталей со сложной геометрией, где в углубления могут попадать остатки влаги и загрязнений.
На практике инженеры рекомендуют ориентироваться на стандартизованные испытания, а не только на общую «защитность» покрытия. Если деталь работает во влажной морской или промышленной атмосфере, требуется комбинация методов: горячее цинкование или гальванический цинк плюс хроматирование и фосфатирование, а затем нанесение антифрикционного слоя.
Нанесение антифрикционного покрытия и защита от коррозии
После завершения подготовки поверхности и фосфатирования деталь готова к нанесению твердосмазочного покрытия.
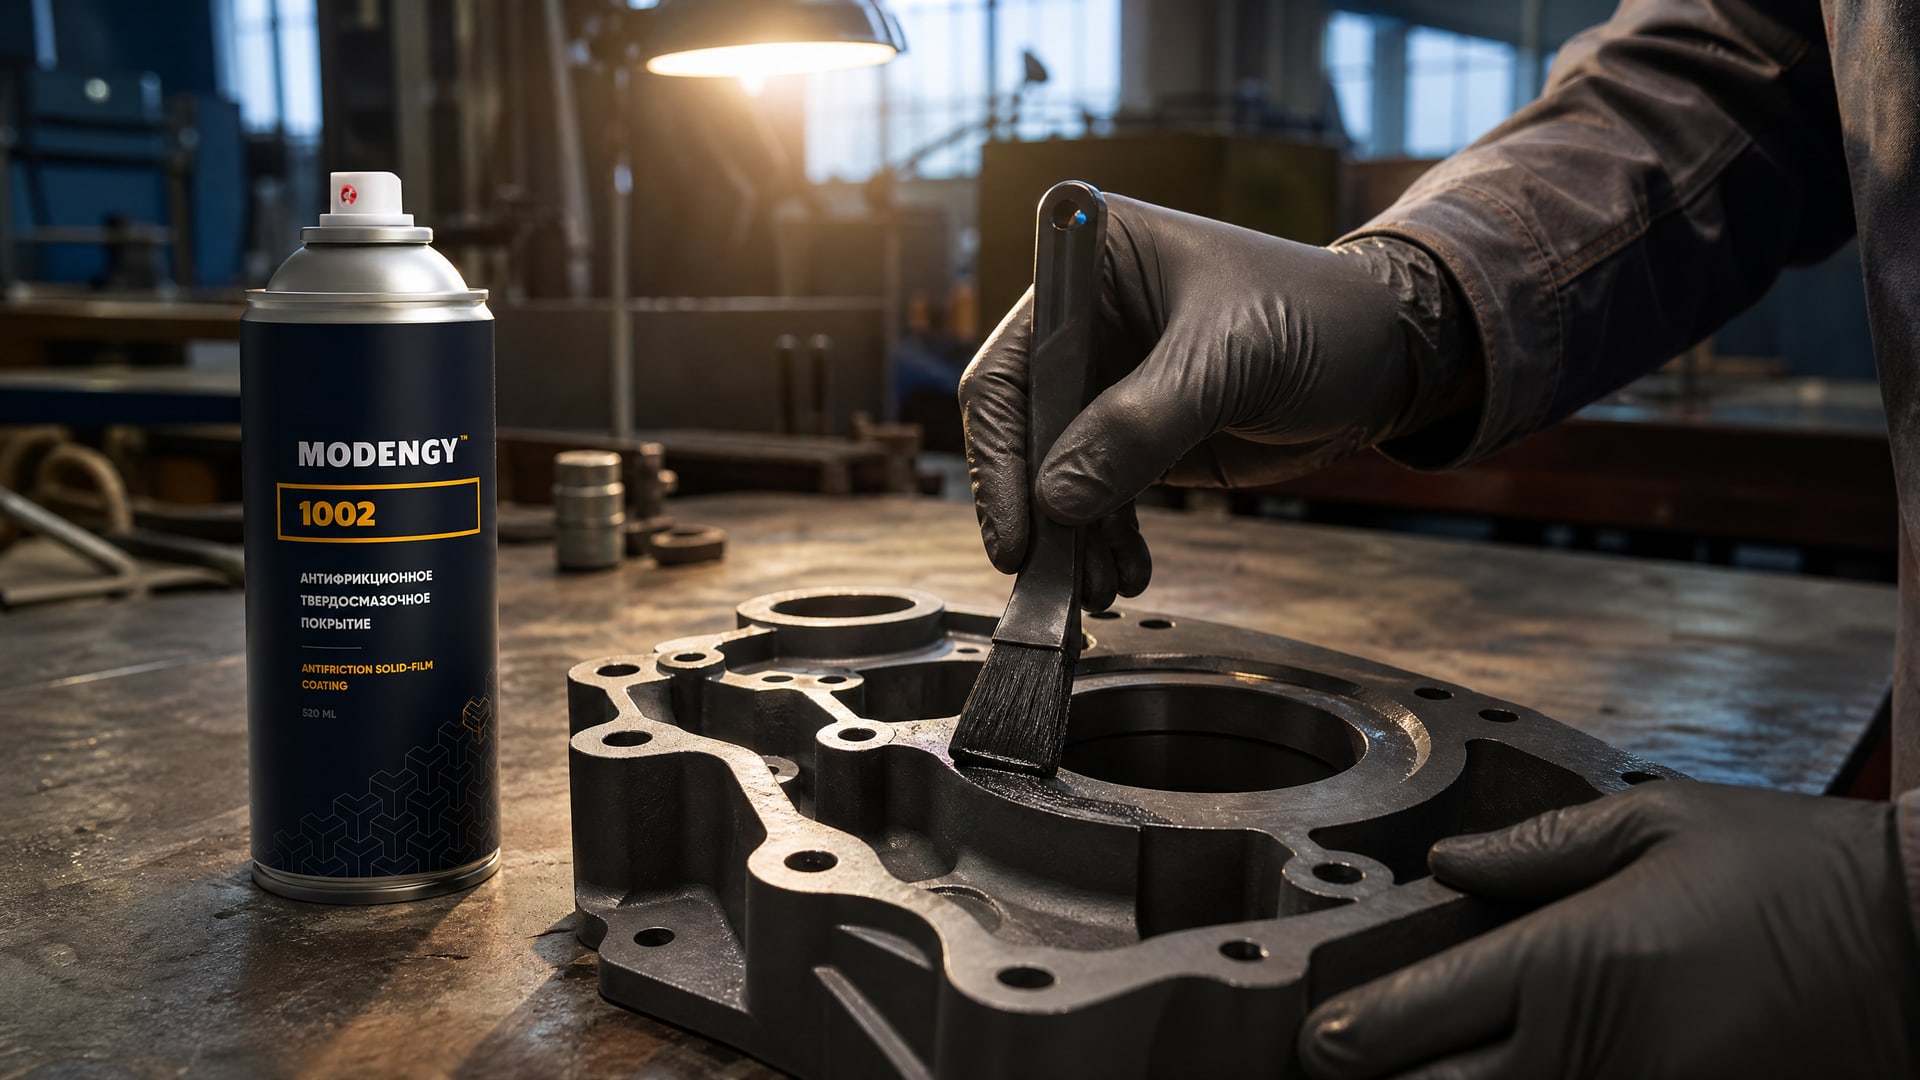
Типовая толщина составляет (20 ± 5) мкм, что обеспечивает баланс между снижением трения и сохранением размерной точности.
Антифрикционные твердосмазочные покрытия работают за счет содержания микрочастиц графита, дисульфида молибдена или других смазочных агентов, распределенных в связующей матрице. Эти покрытия не только уменьшают коэффициент трения, но и защищают базовый металл от влаги и окисления благодаря непрерывному слою. Однако эта защита действует только если покрытие сплошное и хорошо адгезировано к фосфатному подслою.
На практике в ремонтных и производственных цехах часто возникает проблема вымывания смазки из-под покрытия во влажной среде или при контакте с водой. Предотвратить это помогает качественное фосфатирование с высокой маслоемкостью и правильный подбор вязкости связующего. Антифрикционные твердосмазочные покрытия, такие как MODENGY 1002, содержат оптимизированное соотношение смазочной фазы и полимерного связующего, которое обеспечивает стойкость к вымыванию при сохранении низкого коэффициента трения; такие составы востребованы в цехах, где детали работают в условиях периодического контакта с влагой и требуют длительного ресурса без переподсмазки.
Испытания и контроль коррозионной стойкости после нанесения покрытия
Для оценки коррозионной стойкости нанесенного антифрикционного покрытия используют испытания в нейтральном соляном тумане согласно ГОСТ Р 9.316-2006.
Испытание заключается в размещении образцов в камере, где циркулирует туман из раствора хлорида натрия, и последующей визуальной оценке появления ржавчины на основном металле или под покрытием.
Критерием оценки является отсутствие ржавчины основного металла. При наличии сквозных пор в фосфатном слое влага может проникнуть в металл под антифрикционное покрытие и вызвать коррозию, которая будет незаметна на поверхности. Поэтому контроль пористости фосфата перед нанесением антифрикционного слоя не менее важен, чем контроль толщины самого покрытия.
Для крупногабаритных деталей рекомендуется проверять коррозионную стойкость не только на плоских образцах, но и на реальных фрагментах деталей, особенно с учетом их сложной геометрии, присутствия отверстий и выступов. В таких местах фосфатный слой может быть тоньше, а впоследствии влага может задерживаться дольше, создавая условия для локального коррозионного поражения.
Часто задаваемые вопросы
Почему фосфатирование считается обязательным перед нанесением антифрикционного покрытия?
Фосфатирование создает функциональный подслой, который улучшает адгезию антифрикционного покрытия и удерживает смазочную фазу в зазорах. Без него покрытие может отслаиваться и теряет смазочную способность. ГОСТ 9.303-84 прямо предусматривает фосфатирование как технологический прием, поэтому его пропуск при наличии таких требований приводит к отказу от гарантии качества.
Какова верхняя граница шероховатости поверхности перед нанесением покрытия?
Согласно отраслевым материалам, шероховатость не должна превышать Ra 1,25 мкм или Rz 6,3 мкм. Превышение этого предела приводит к неравномерному нанесению фосфата и смазочного слоя, образованию микропор и снижению адгезии. Распространенное заблуждение, что более грубая поверхность лучше держит покрытие, справедливо только в определенных диапазонах.
Как проверить качество фосфатного слоя перед нанесением антифрикционного покрытия?
Контролируют маслоемкость (не менее 2,0 г/м²) и пористость (не более трех сквозных пор на 1 см² поверхности). Визуально проверяют однородность матового серого цвета и отсутствие потеков, пятен и участков с неполным покрытием. Дополнительно можно провести испытание на адгезию простой скотч-тестом.
Сколько часов коррозионной стойкости дает термодиффузионное цинковое покрытие в тумане?
Минимальная стойкость термодиффузионного цинкового покрытия без дополнительной обработки в нейтральном соляном тумане составляет 50–300 часов в зависимости от класса. Повышения стойкости достигают путем хроматирования и фосфатирования поверхности.
Почему результаты испытаний в соляном тумане не гарантируют защиту в реальной атмосфере?
Соляной туман дает сравнительную оценку, но реальная атмосфера включает колебания температуры, влажности, воздействие промышленных загрязнений и механические нагрузки. Для крупногабаритных деталей со сложной геометрией результаты могут различаться в зависимости от расположения участков, скопления влаги в углублениях и наличия зазоров, где может задерживаться влага.
Заключение
Подготовка поверхности крупногабаритных деталей перед нанесением антифрикционного покрытия - это многоэтапный процесс, где каждый шаг от пескоструйной обработки до фосфатирования и контроля параметров влияет на конечную коррозионную стойкость покрытий. Требуемая степень очистки от окалины и коррозии установлена ГОСТ 9.307-89, контролируемая шероховатость и качество фосфатного слоя обеспечивают адгезию и удержание смазочной фазы, а испытания в нейтральном соляном тумане по ГОСТ Р 9.316-2006 дают объективную оценку стойкости.
Практический совет: перед запуском серии крупногабаритных деталей в производство согласуйте схему подготовки и защиты со снабженцем или технологом, определите точные требования к коррозионной стойкости исходя из среды эксплуатации, и проведите пробное испытание на нескольких образцах в соляном тумане. Это сэкономит затраты на переработку партий и обеспечит предсказуемый ресурс в эксплуатации.