Поломка метчика во время нарезания резьбы - это дорогостоящая проблема, которая не только задерживает производство, но и требует замены инструмента и переделки детали. Многие инженеры и закупщики предполагают, что виноват сам инструмент, но реальность иная: в большинстве случаев метчики ломаются из-за недостаточной смазывающей способности охлаждающей жидкости. Трение между кромками метчика и материалом заготовки, задиры на поверхности, схватывание металла и невозможность эффективно вывести стружку - все это прямое следствие выбора неподходящей СОЖ.
При нарезании резьбы смазка работает не только на охлаждение, но прежде всего на разделение поверхностей инструмента и обрабатываемого металла, на предотвращение налипания стружки и на облегчение выхода стружечных элементов из канавок метчика. Правильно подобранная СОЖ снижает коэффициент трения, продлевает стойкость инструмента и улучшает точность резьбы. В этой статье разберем, какие свойства должны быть у смазки, почему метчики ломаются при ее недостатке, и как выбрать СОЖ в зависимости от материала заготовки.
Почему метчики ломаются: роль смазки в предотвращении поломок
Поломка метчика редко случайна.
Когда инструмент разрушается прямо в отверстии, это означает, что на его кромках превышены допустимые напряжения - и произойти это может по нескольким взаимосвязанным причинам. Высокое трение между поверхностью метчика и материалом заготовки - первая из них. Если смазка плохо справляется с образованием маслянистой пленки, металл начинает прямо контактировать с инструментом, создавая условия для схватывания.
Второй механизм - налипание стружки и металла на переднюю кромку метчика. При нарезании резьбы в стали или нержавейке материал обладает тенденцией "прилипать" к режущей кромке, особенно если смазка не содержит достаточного количества антизадирных веществ. Наволакивание стружки увеличивает геометрию режущей кромки, повышает трение и момент на инструменте - это напрямую приводит к хрупкому разрушению метчика.
Третий фактор - плохой вывод стружки из отверстия. Если стружка не удаляется эффективно, она скапливается в канавках метчика, создавая затор. Момент на инструменте растет, и при очередном повороте метчик не выдерживает нагрузку. Для нарезания резьбы именно смазывающее действие СОЖ, а не холодильное, обеспечивает условия, при которых стружка отходит чисто.
Исследования показывают, что в тяжелых режимах резьбонарезания (особенно в нержавеющей или легированной стали) смазка должна образовывать устойчивую маслянистую пленку, которая разделяет поверхности инструмента и металла и снижает коэффициент трения. Именно это предотвращает схватывание, налипание и выход из строя метчика.
Ключевые свойства СОЖ для нарезания резьбы
Для того чтобы смазка эффективно работала при нарезании резьбы метчиком, она должна обладать несколькими критически важными свойствами.
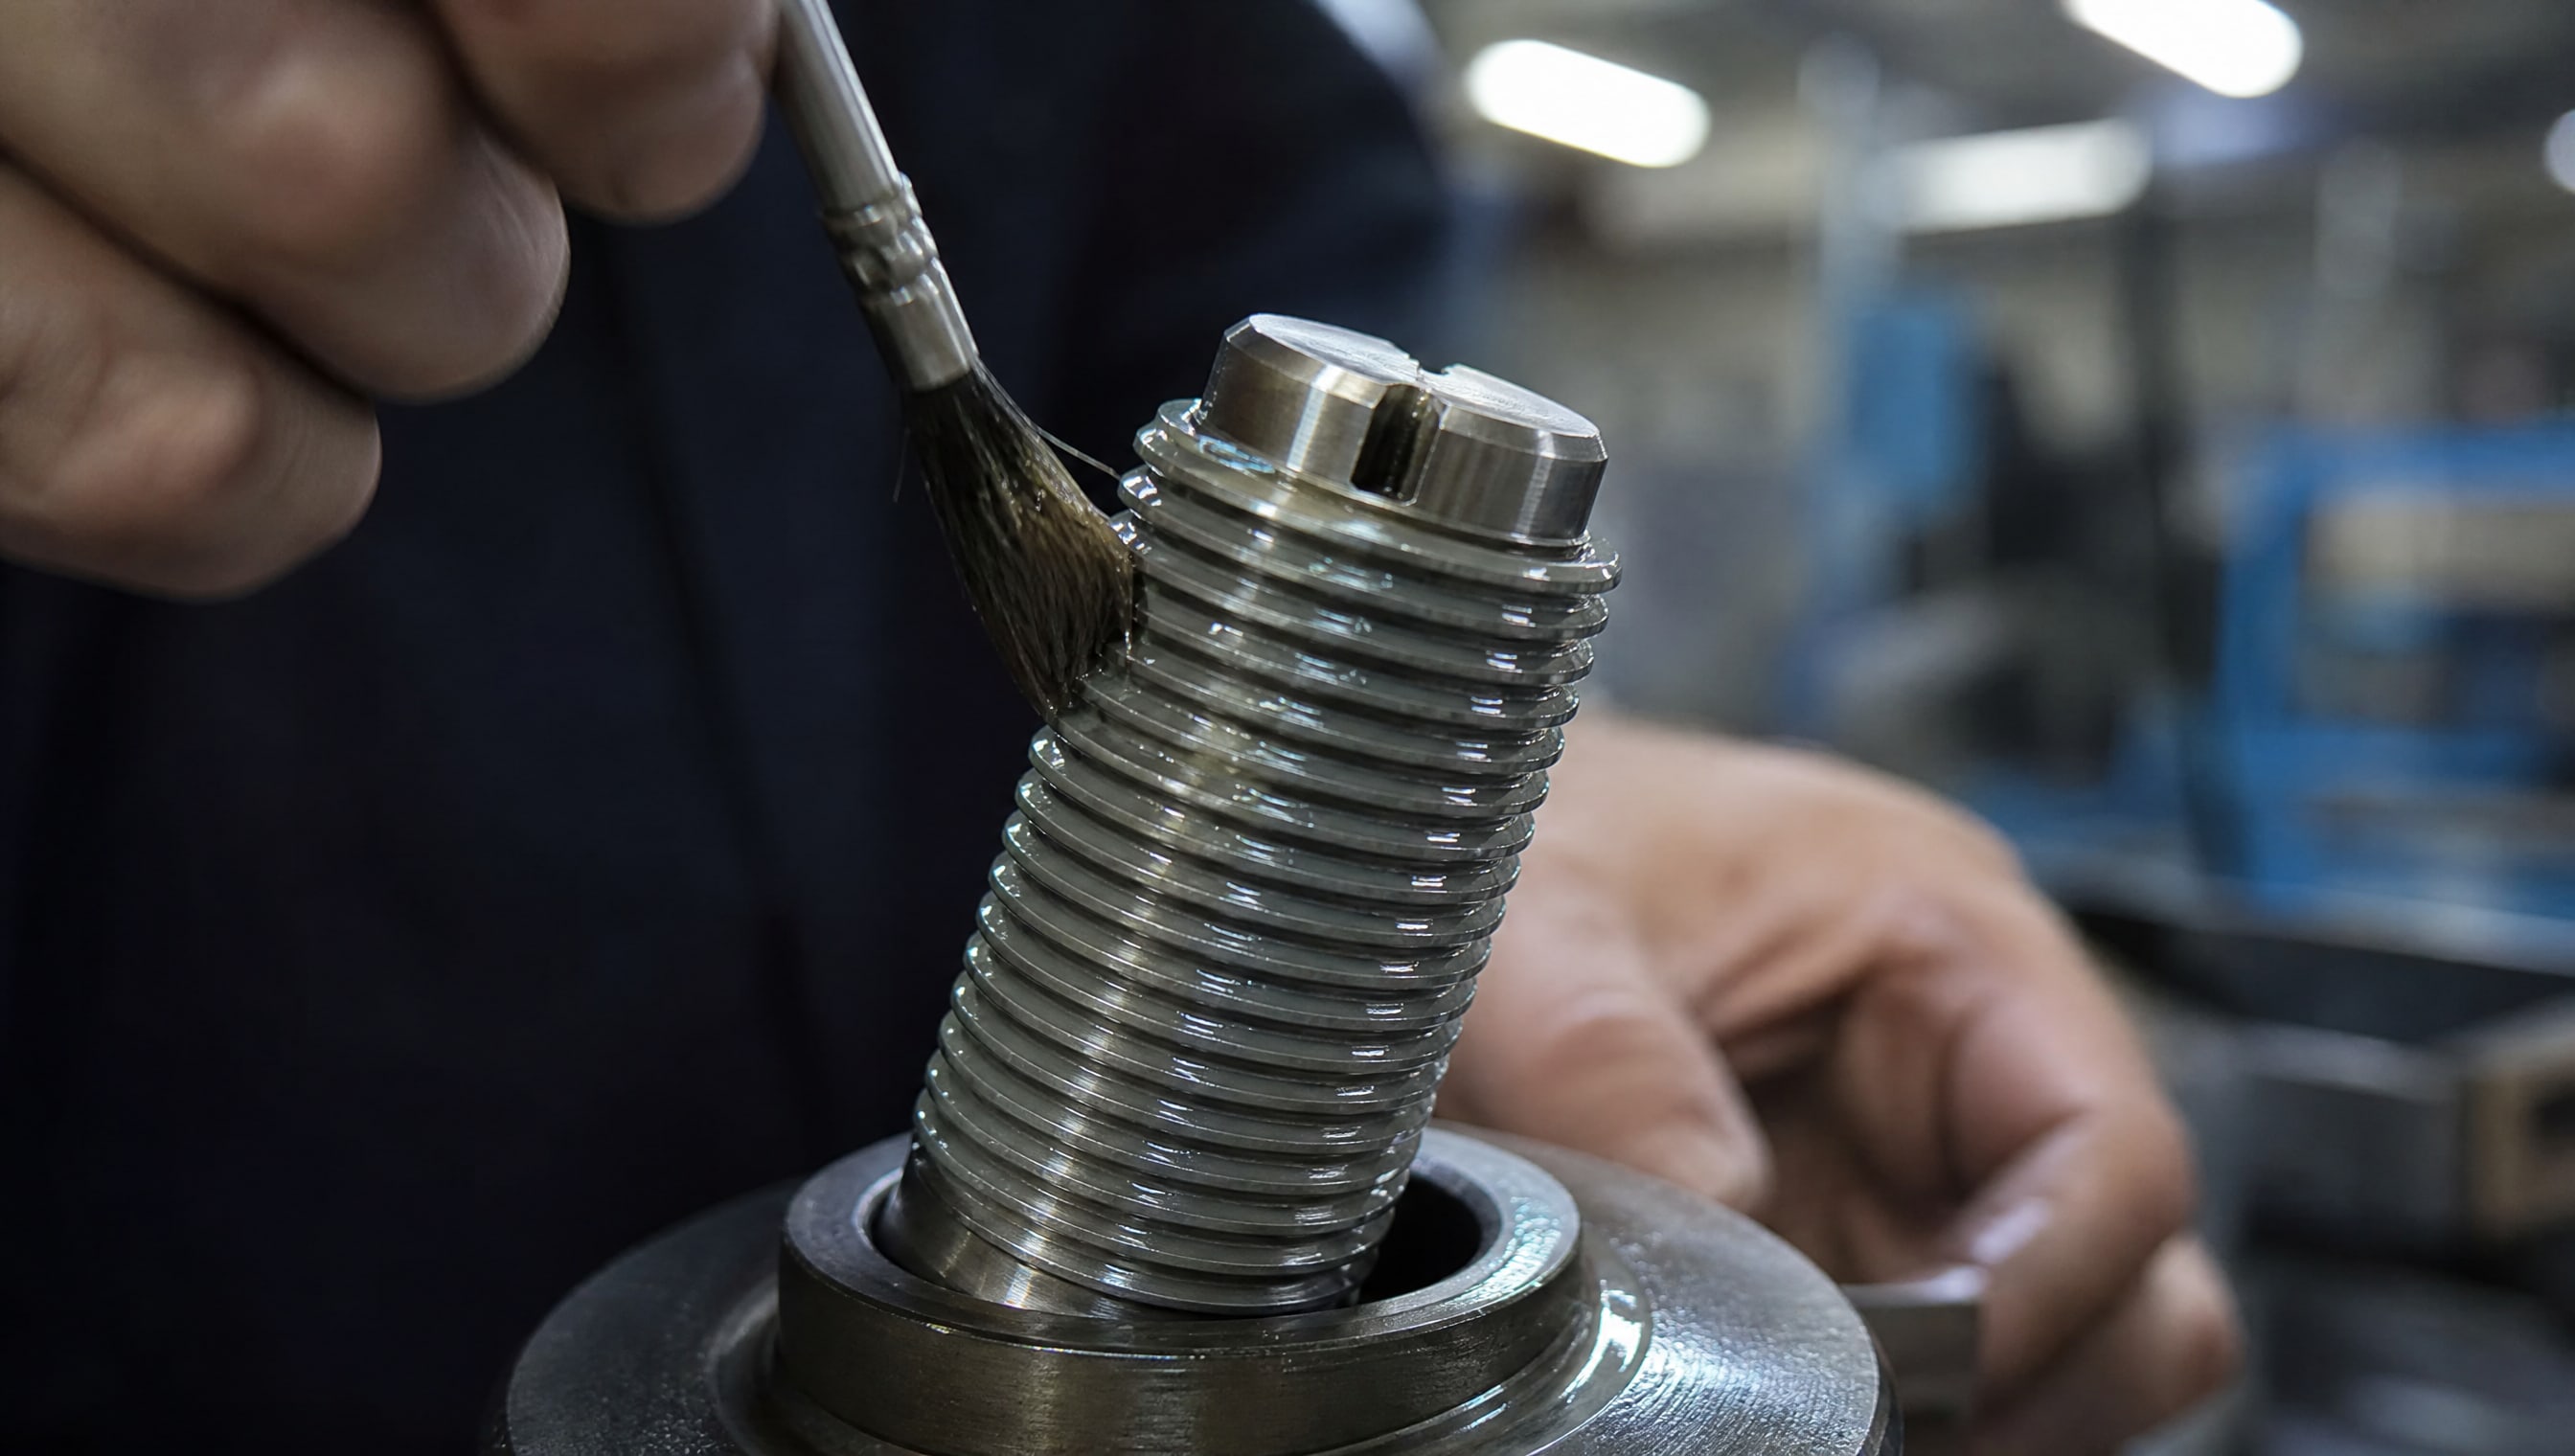
Первое и главное - высокая несущая способность (способность выдерживать высокие местные давления на контакте инструмента и заготовки). При нарезании резьбы контактные давления в зоне режущих кромок могут достигать сотен мегапаскалей, и обычная жидкость этого не выдержит - требуется составы с добавками, которые образуют химически активные слои защиты.
Второе критически важное свойство - антизадирные качества. При высоких контактных давлениях и температурах в зоне резания металл стремится прилипнуть к инструменту, создавая микросварки между поверхностями. Антизадирные добавки (фосфор, сера, молибден) препятствуют этому, разрывая контакт и предотвращая налипание. Особенно полезны твердые смазочные компоненты, например дисульфид молибдена, который физически присутствует в смазке и снижает коэффициент трения дополнительно.
Третье свойство - способность оставаться в зоне резания. Для резьбонарезания нужна смазка, которая не разбрызгивается и не испаряется при локальном нагреве, а концентрируется в месте работы инструмента. Пасты, в отличие от жидких эмульсий, держатся лучше и доставляют смазочные вещества точно туда, где они нужны. Четвертое - вязкость и текучесть, подобранные так, чтобы смазка легко попадала в канавки метчика, но не вытекала преждевременно.
Для обработки стали в качестве базового ориентира рекомендуется эмульсия с содержанием масла 5–7%. Это оптимальный баланс между охлаждением и смазкой. Однако для нержавеющей стали и труднообрабатываемых сталей содержание масла должно быть выше -8–12%, потому что эти материалы более склонны к схватыванию и налипанию стружки.
Типы СОЖ для нарезания резьбы и их различия
На практике при нарезании резьбы используются три основных типа смазок: эмульсии, масла и пасты.
Каждый из них имеет свои преимущества и области применения, и выбор зависит от материала заготовки, способа нарезания (ручной, полуавтоматический, автоматический) и требуемой точности.
Эмульсии - это суспензии масла в воде, в которых масло составляет 5–15% от объема. Они хорошо охлаждают благодаря высокому содержанию воды, отводят стружку, просты в применении и хорошо смываются. Недостаток - при длительном контакте с воздухом эмульсия может расслаиваться, и ее смазывающие свойства падают. Для ручного нарезания резьбы в стали эмульсии - экономичный и функциональный выбор.
Масла (чистые минеральные масла с присадками) обладают лучшей смазывающей способностью и не расслаиваются со временем. Они работают при более высоких температурах контакта и лучше защищают от задиров. Недостаток - хуже охлаждают из-за низкой теплоемкости. Масла рекомендуют для полуавтоматических и автоматических режимов, когда можно использовать циркуляционную систему подачи СОЖ и управлять температурой.
Пасты (смазки на жировой или масляной основе с загустителем и твердыми компонентами) - это специализированный выбор для тяжелых условий. Они содержат твердые смазочные добавки, такие как дисульфид молибдена, которые физически присутствуют в смазке и дополнительно снижают трение. Пасты держатся в месте нанесения, не вытекают и обеспечивают максимальную защиту от схватывания и налипания. Их минус - они грязнят руки и одежду, требуют тщательной уборки после работы и не подходят для автоматических систем подачи.
Для обработки нержавеющей и труднообрабатываемых сталей, где риск поломки метчика высок, специалисты рекомендуют именно пасты с твердыми смазочными компонентами или масла с повышенной долей противозадирных присадок. Это снижает коэффициент трения и предотвращает налипание стружки на кромках.
Отличия выбора СОЖ по материалам заготовки
Свойства материала заготовки принципиально влияют на выбор смазки при нарезании резьбы.
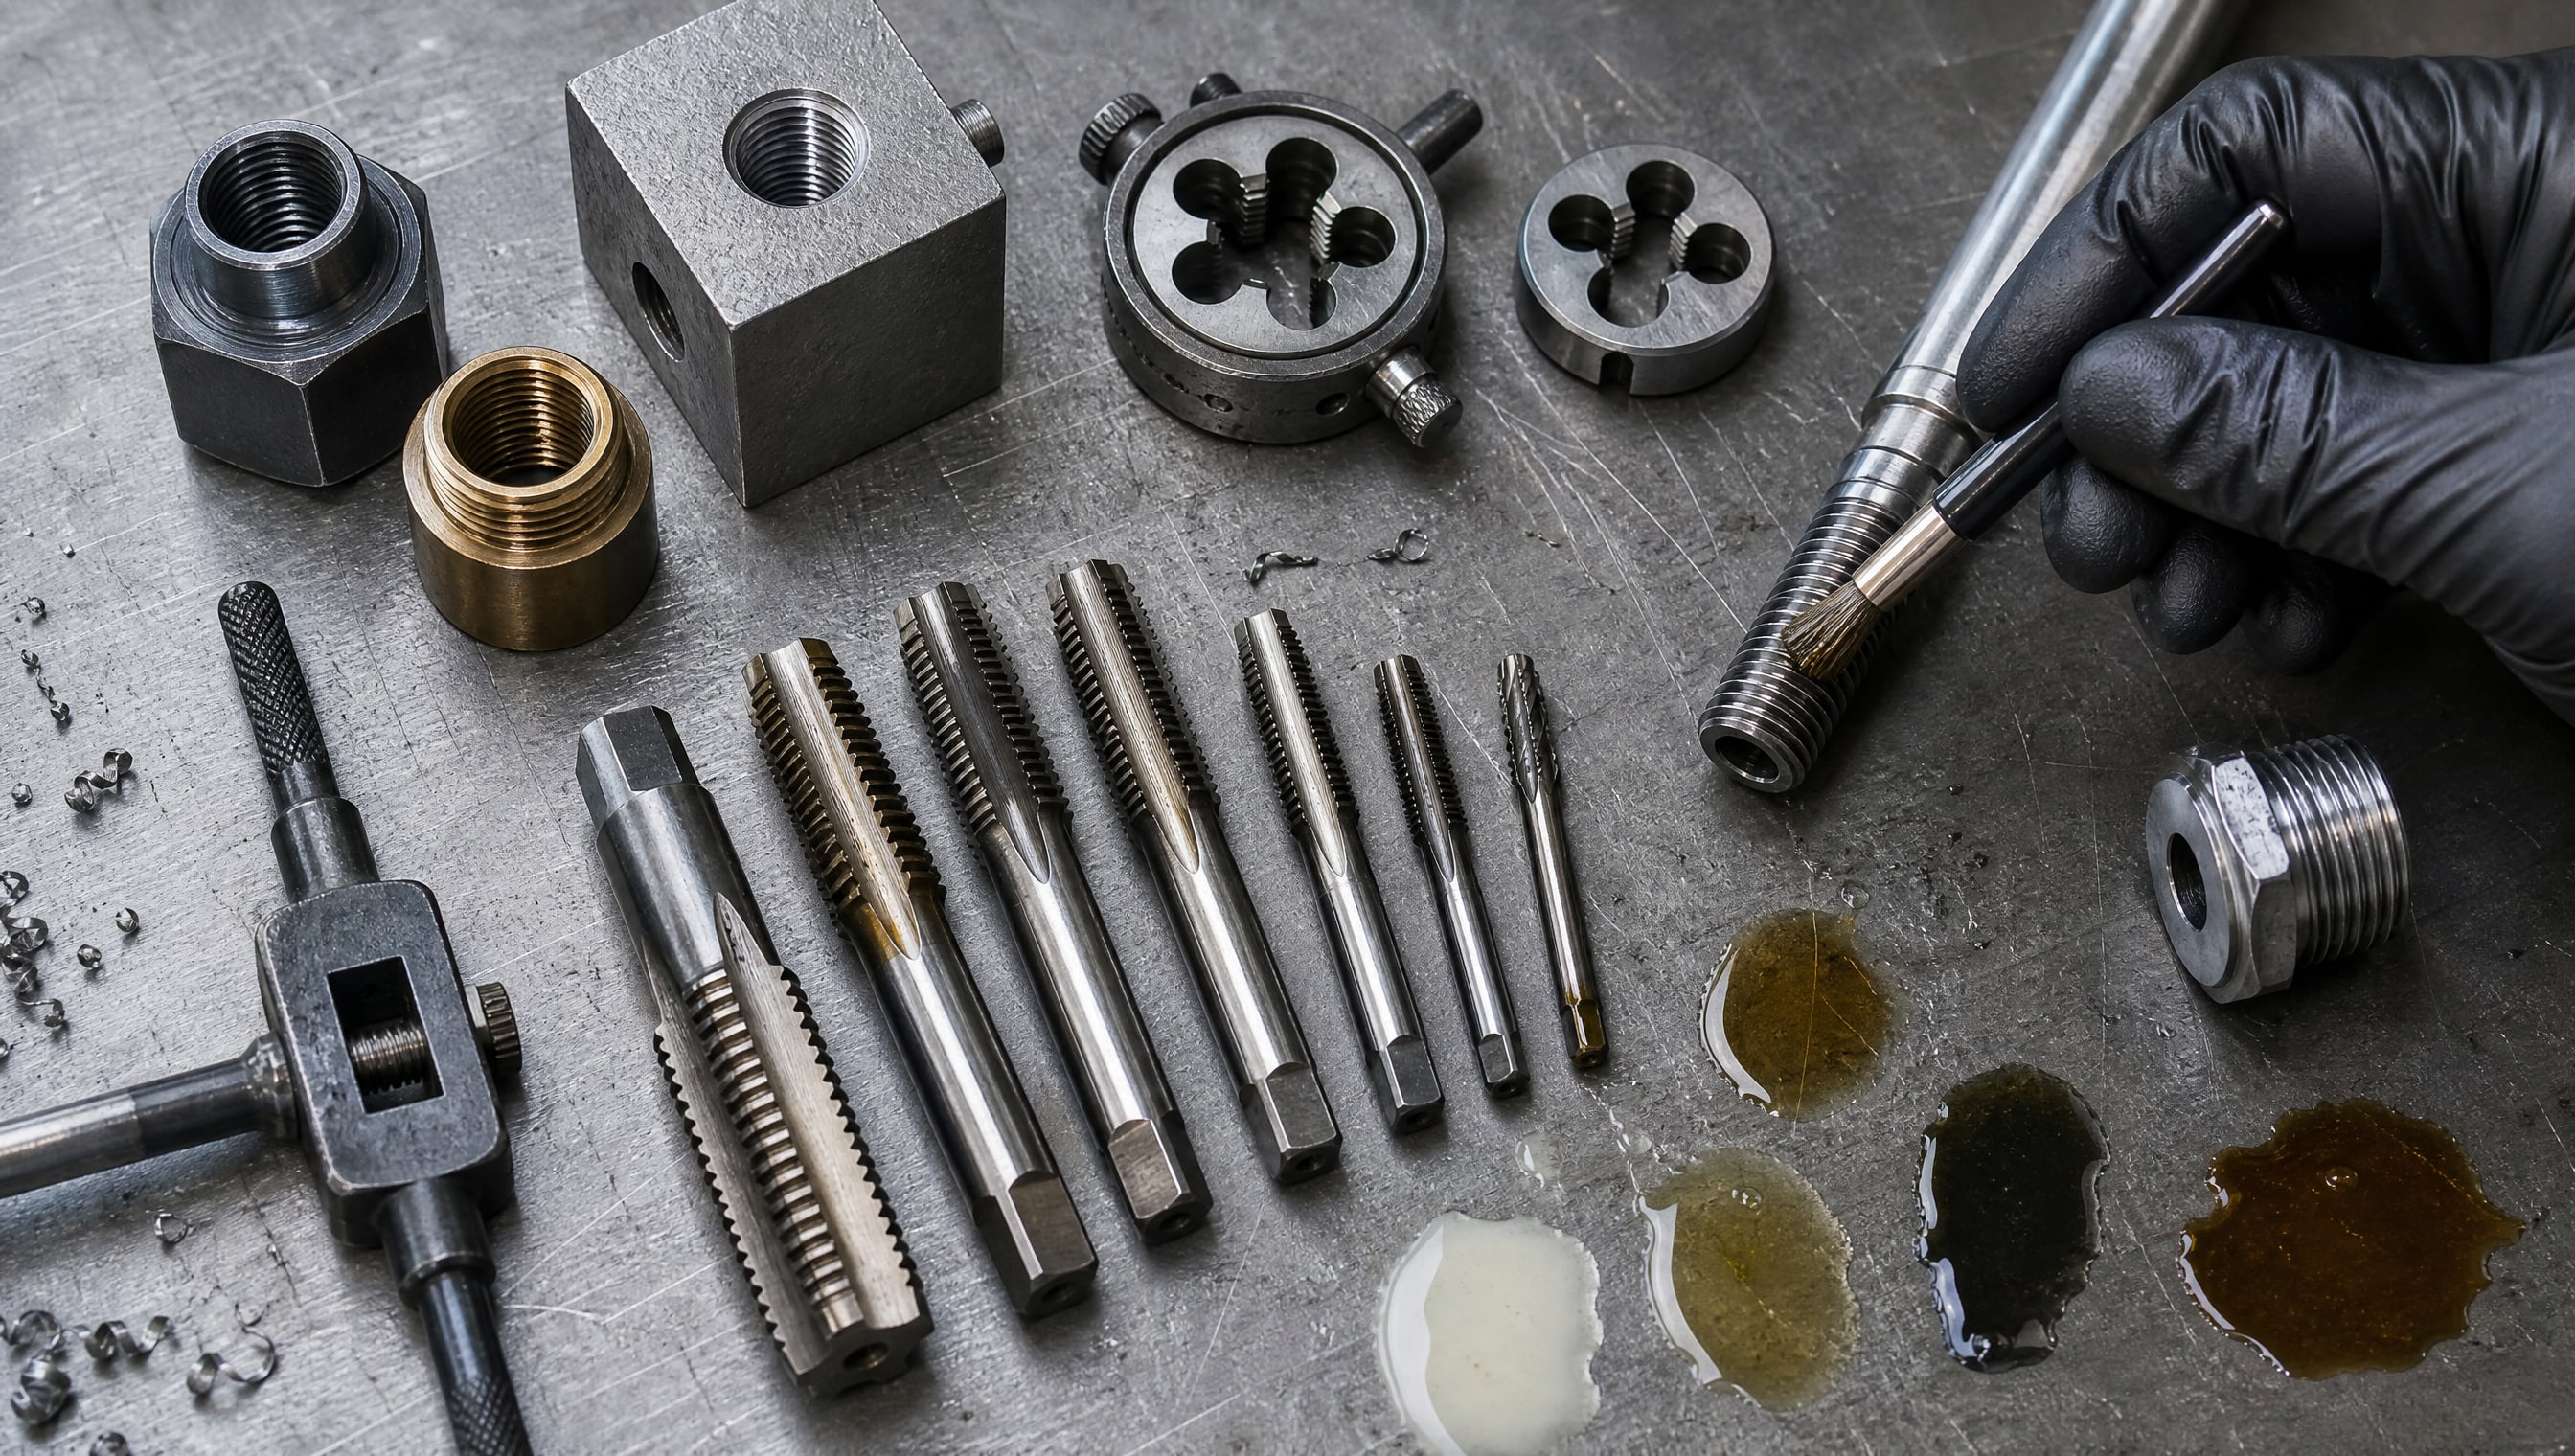
Для стали подходят стандартные эмульсии с содержанием масла 5–7%; в этом режиме баланс между охлаждением и смазкой оптимален. Если сталь легирована или требуются высокие точность и качество, переходят на масло или пасту.
Для нержавеющей стали требуется повышенное содержание масла в эмульсии -8–12% или использование чистого масла. Нержавейка обладает низкой теплопроводностью и высокой склонностью к схватыванию; это означает, что смазка должна быть более "жирной" и содержать больше антизадирных веществ.
Для алюминия и его сплавов специалисты рекомендуют наносить смазку локально, на первые 3–5 витков метчика, слоем толщиной 0,1–0,2 мм. Алюминий мягок и легко обрабатывается, но тонкую стружку нужно контролировать; избыток смазки может привести к налипанию и затвердеванию стружки на режущих кромках. Здесь подходят специализированные составы, которые обеспечивают минимальное трение и хороший вывод стружки.
Для меди и медных сплавов (бронзы, латуни) смазка требуется реже благодаря хорошей обрабатываемости меди, но при массовом производстве полезна эмульсия для охлаждения и защиты от задиров. Для чугуна охлаждающая смазка может вообще не применяться или применяться минимально, потому что чугун относительно хрупок и стружка отходит хорошо благодаря внутренним микротрещинам.
Практический совет: при переходе на новый материал стоит начать с базовой рекомендации для стали (эмульсия 5–7%), протестировать на небольшом объеме деталей и оценить качество резьбы, наличие задиров и стойкость метчика. Если метчик "тянет", появляются наволакивания или ломается, это сигнал для перехода на более жирную смазку или пасту.
Практическое применение и нанесение смазки
Даже если выбрана правильная СОЖ, неправильное нанесение может свести на нет ее преимущества.
При ручном нарезании резьбы смазку наносят непосредственно на витки метчика или на стенки отверстия перед введением инструмента. Ключевое правило: смазка должна попасть в зону режущих кромок, где возникает основное трение и риск задиров.
Рекомендуется наносить смазку не на все отверстие подряд, а именно на первые 3–5 витков метчика. Это оптимальный компромисс: смазка "работает" там, где нужна, и не расходуется впустую глубже в отверстие, где инструмент уже прошел и трение меньше. Для жидких смазок (эмульсий и масел) наносят тонкий слой, для паст - слой толщиной порядка 0,1–0,2 мм.
При механизированном резьбонарезании (полуавтоматические и автоматические системы) используют циркуляционную подачу СОЖ, при которой жидкость подается непрерывно или циклически в зону резания. В этом режиме смазка одновременно охлаждает, смазывает и выводит стружку. Давление подачи и расход зависят от типа СОЖ и параметров процесса; обычно это сотни литров в час при давлении 2–5 бар.
Важный момент: избыток смазки не улучшает результат. При ручном нарезании слишком много жидкой смазки просто разбрызгивается и не концентрируется в месте работы. При механизированном резьбонарезании избыточный расход удорожает процесс и усложняет уборку. Оптимальный расход подбирается эмпирически: смазка должна оставлять видимый блеск на инструменте и на витках отверстия, но не должна стекать потоком.
Признаки неправильного выбора СОЖ и сигналы для замены
На практике есть несколько ярких признаков, которые указывают, что текущая смазка не справляется с задачей.
Первый сигнал - появление наволакиваний (налипания) стружки на кромках метчика. Это выглядит как наросты из металла, приваренного к передней поверхности инструмента. Наличие таких наростов означает, что смазка не содержит достаточного количества антизадирных веществ, и нужно перейти на состав с более высокой противозадирной способностью - либо на масло с повышенной долей присадок, либо на пасту.
Второй сигнал - увеличение момента на метчике и затрудненный ввод инструмента. Если при ручном резьбонарезании нужно прилагать заметно большее усилие, чем раньше, это указывает на высокое трение. Часто виновата именно слабая смазка, а не деградация инструмента. Попробуйте заменить СОЖ на более жирную или применить пасту - в большинстве случаев это облегчает процесс.
Третий сигнал - шероховатость или задиры на резьбе (видны как металлические заусенцы или царапины). Это означает, что смазка не обеспечивает чистого скольжения; стружка выходит неправильно, происходят микросхватывания. Нужна СОЖ с лучшей смазывающей способностью.
Четвертый сигнал - поломка метчика при нормальных скоростях и режимах. Если инструмент разрушается в материале, который раньше обрабатывался без проблем, первое, что стоит проверить, - состав и наличие смазки. Часто бывает, что смазка в канистре подсохла, расслоилась или окислилась; эмульсия потеряла свои защитные свойства.
Рекомендация: регулярно проверяйте смазку перед применением. Эмульсия должна быть однородной, без расслоения и запаха "прогоркания" (который указывает на окисление). Масло и паста должны иметь равномерную консистенцию и блеск. Если появилось сомнение - лучше подготовить свежую порцию.
Часто задаваемые вопросы
Почему метчики ломаются, если материал не очень твердый?
Поломка метчика зависит не только от твердости материала, но в первую очередь от трения и способности смазки предотвращать налипание стружки. Даже мягкая сталь может привести к поломке инструмента, если смазка содержит недостаточно антизадирных веществ. Замена СОЖ на состав с лучшей смазывающей способностью часто решает проблему полностью.
Какая концентрация масла в эмульсии оптимальна для стали?
Для обычной стали рекомендуется эмульсия с содержанием масла 5–7%. Это баланс между охлаждением и смазкой. Для нержавейки и труднообрабатываемых сталей содержание масла повышают до 8–12%, потому что такие материалы более склонны к схватыванию и требуют лучшей защиты.
Чем отличается паста для нарезания резьбы от обычного масла?
Паста содержит твердые смазочные компоненты (чаще всего дисульфид молибдена), которые физически присутствуют в смазке и обеспечивают дополнительное снижение трения. Пасты держатся в месте нанесения, работают при очень высоких контактных давлениях и рекомендуются для тяжелых материалов. Минус - они грязнят и требуют тщательной уборки.
Можно ли использовать одну и ту же смазку для алюминия и стали?
Не рекомендуется. Для алюминия нужна специализированная смазка, которая предотвращает налипание мягкой стружки; ее наносят тонким слоем на первые несколько витков метчика. Для стали требуется более "жирная" смазка с антизадирными присадками. Использование универсальной смазки в обоих случаях приводит к компромиссным результатам.
Что делать, если смазка вытекает из отверстия и не держится на инструменте?
Если жидкая смазка не остается в зоне резания, переходите на пасту или более вязкое масло. Также проверьте метод нанесения: смазку нужно наносить точно на первые витки метчика, а не заливать все отверстие. Для алюминия это особенно важно - используйте минимальное количество и локальное нанесение.
Заключение
Поломка метчика редко случается просто так. В большинстве случаев она является следствием недостаточной смазывающей способности СОЖ, которая не справляется с высоким трением, схватыванием и налипанием стружки. Правильный выбор смазки - это не роскошь, а инженерная необходимость, которая существенно повышает надежность процесса нарезания резьбы, продлевает стойкость инструмента и улучшает качество поверхности.
Ключ к решению - понимание того, что при нарезании резьбы главную роль играют именно антизадирные свойства и несущая способность смазки, а не только теплоотвод. Для стали это эмульсия 5–7%, для нержавейки -8–12%, для алюминия - специальный состав с локальным нанесением. Пасты с твердыми смазочными компонентами обеспечивают максимальную защиту в тяжелых условиях. Следующий практический шаг: пересмотрите текущую смазку на предмет ее соответствия материалу заготовки и условиям производства; если появились признаки высокого трения, наволакиваний или поломок инструмента, замените СОЖ на состав с лучшей смазывающей способностью и проведите контрольное нарезание на малом объеме деталей.