Подшипники в высокотемпературных условиях работают на пределе физических возможностей смазочных материалов. Когда температура окружающей среды превышает 200°C, обычная пластичная смазка теряет способность удерживаться в зазорах, окисляется и вымывается, оставляя поверхности металла сухими. Результат - ускоренный износ, скачки трения, вибрация и выход подшипника из строя раньше регламента.
Выбор высокотемпературной смазки для опорных подшипников качения и скольжения требует понимания реального температурного режима, типа нагрузки и среды, в которой работает узел. Статья помогает инженерам, техническим специалистам и закупщикам разобраться в критериях выбора, допусках и практических рекомендациях для оборудования, где тепловыделение - не исключение, а норма.
Параметры выбора высокотемпературной смазки для подшипников
Выбор начинается с трех ключевых вопросов: какова реальная температура на поверхности подшипника, какой тип подшипника установлен и какова нагрузка.
Эти три фактора вместе определяют консистенцию, базовое масло и пакет присадок.
Температура каплепадения и рабочий диапазон. Температура каплепадения (обозначается в °C, например 260°C, 350°C, 550°C) - это точка, при которой смазка переходит в жидкое состояние. Правило инженера: рабочая температура должна быть на 20–30°C ниже точки каплепадения, чтобы смазка оставалась в зазорах и не вытекала. Если на подшипнике качения измерена температура 280°C, нужна смазка с температурой каплепадения минимум 310–320°C. Для непрерывно работающих печей с температурой 500°C требуется смазка, выдерживающая 550°C.
Класс консистенции NLGI. NLGI определяет, насколько пластична смазка: NLGI 0 (жидко-пластичная), NLGI 1–2 (мягкая и средняя), NLGI 3–4 (твердая). Для опорных подшипников качения на вращающихся валах обычно используют NLGI 2, чтобы смазка распределялась под действием центробежных сил, но не разбрасывалась. Для вертикальных направляющих и подшипников скольжения допускается NLGI 3, так как смазка останется на месте. На высокоскоростных шпинделях, наоборот, применяют NLGI 0–1, поскольку жесткая смазка создает сопротивление вращению.
Тип базового масла. Минеральные масла окисляются быстро и начинают терять вязкость уже при 150–180°C. Полиальфаолефины (синтетика на основе углеводородов) устойчивы до 200–250°C. Сложные эфиры и полигликоли работают при 300–400°C. Полиарилэфиры и нафтенические масла применяют редко, в специальных высокотемпературных смесях. Для температур выше 400°C используют только синтетические эфиры и их комбинации с добавками.
Опорные подшибники качения: смазка для ступиц, валов и экстремального нагрева
Подшипники качения (шариковые и роликовые) требуют смазки, которая равномерно распределится по дорожкам качения, уменьшит трение, отведет тепло и защитит от коррозии.
Низкотемпературный старт. На производствах с суровыми климатическими условиями (Арктика, холодные цеха) подшипник ступицы требует смазки, которая останется пластичной при минус 30–40°C и одновременно выдерживала бы нагрев. Это достигается синтетическими основами (PAO, полиальфаолефины) и загустителями на основе литиевого или комплексного мыла. Обычная литиевая смазка начинает твердеть при минус 20°C и не подходит. Для опорных подшипников ступиц грузовиков и тяжелых машин, которые одновременно стоят в холоде и работают под нагревом колеса, выбирают смазку NLGI 2 с температурным диапазоном от минус 30°C до 300–350°C.
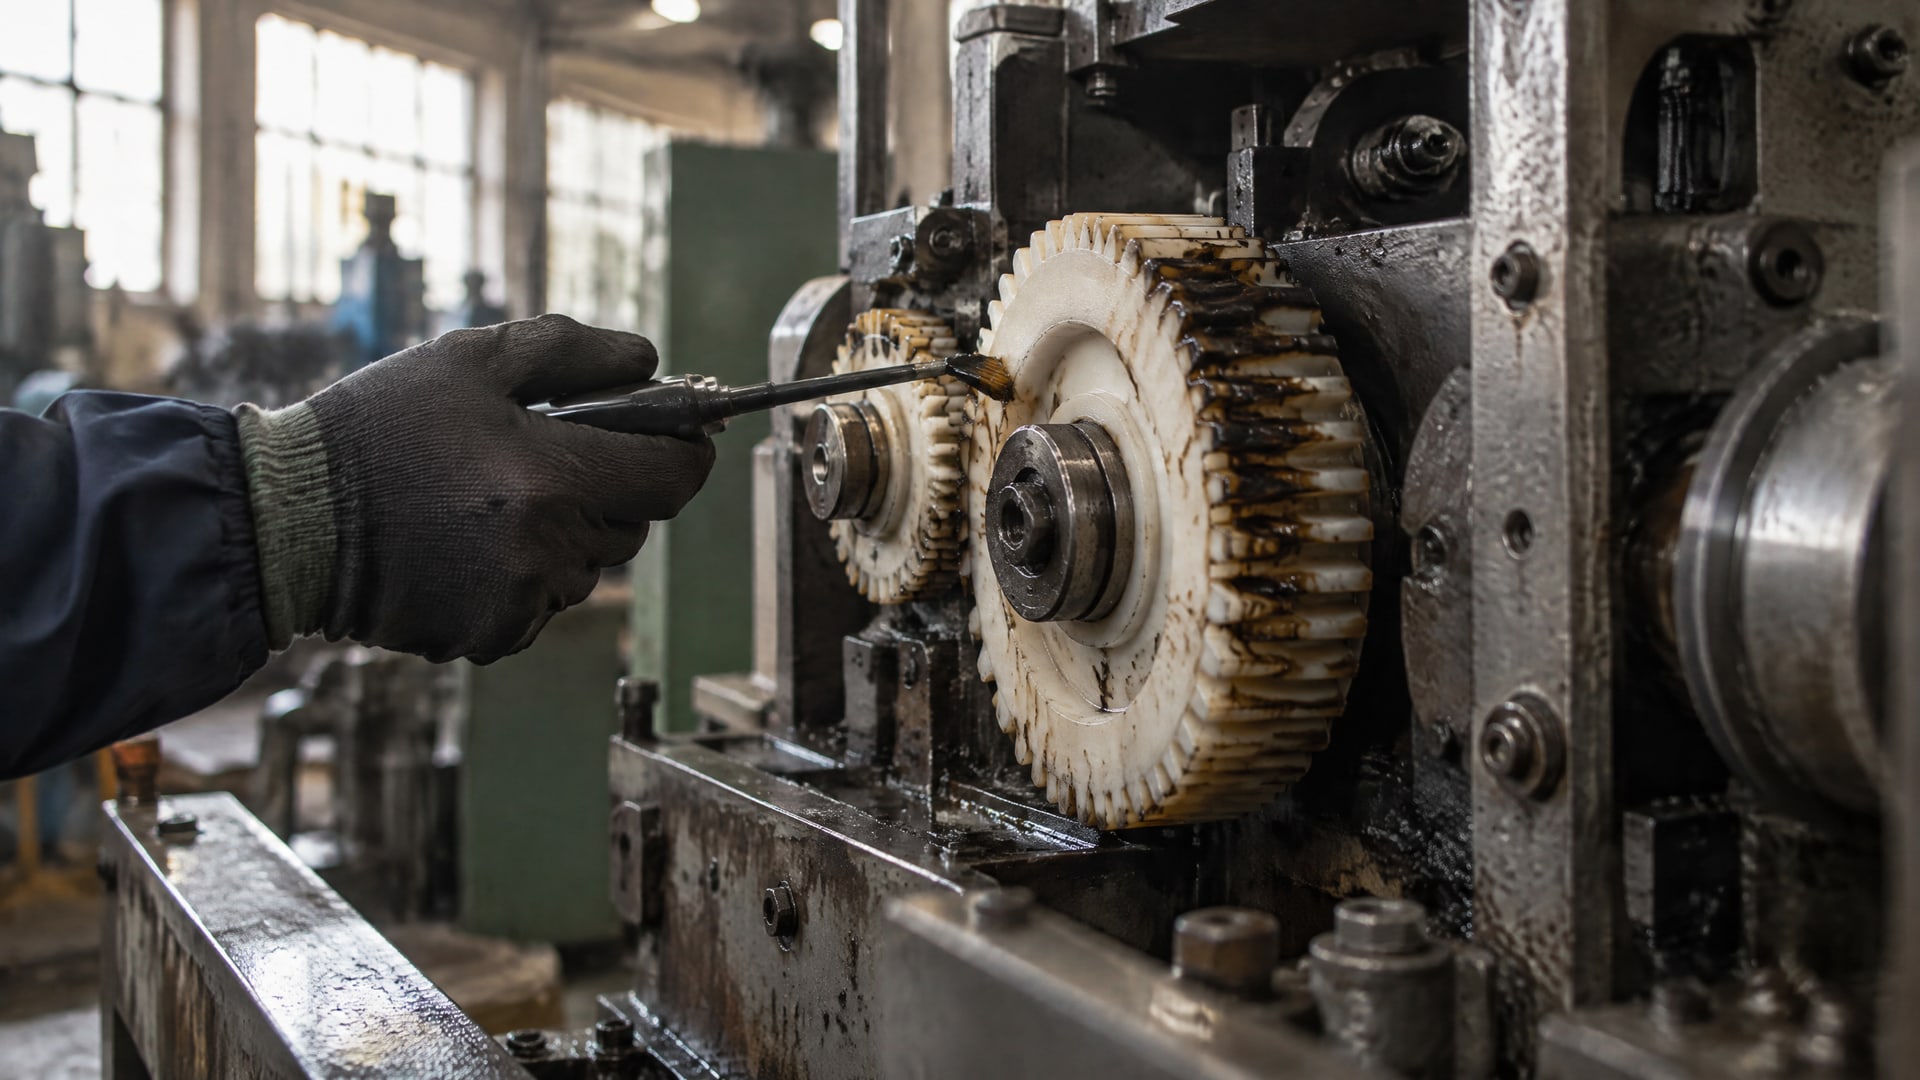
Адгезия и удержание в зазорах. Адгезия (способность смазки прилипать к металлу и не вытекать) в высокотемпературных условиях зависит от полярности базового масла и структуры загустителя. Литиевые комплексные смазки держатся лучше, чем простые литиевые. Когда подшипник вращается и разогревается, неправильная адгезия приводит к протеканию смазки из корпуса, обнажению поверхностей и развитию фреттинга (микровибрационного износа контактных поверхностей). Признак - ржавчина и задиры на беговых дорожках при визуальном осмотре.
Для опорных подшипников, которые работают под высокими нагрузками и нагревом одновременно, требуется смазка высокого качества. Для таких условий целесообразно выбирать комплексные смазки с содержанием синтетического базового масла. На производствах, где подшипники качения под опорой вала работают при температуре 150–250°C, распространены смазки с точкой каплепадения 260°C и NLGI 2, которые дают 18–24 месяца безаварийной работы.
Водостойкость. В печах, сушилках и конвейерах пищевого производства подшипник соседствует с паром и влажным воздухом. Если смазка впитывает воду, она вспенивается, теряет контакт с металлом и разделяется на фазы (масло + водный слой). Результат - коррозия подшипника изнутри. Высокотемпературные смазки высокого качества содержат присадки, которые отталкивают воду, образуя стабильную эмульсию. Для таких условий выбирают смазку, которая имеет показатель водопоглощения менее 2% по методу ASTM D1264.
Смазка для подшипников скольжения в печах и конвейерах: масла до 550°C
Подшипники скольжения (вкладыши, направляющие втулки) работают на основе вязкостного клина: между поверхностями образуется пленка масла, которая их разделяет.
Для таких узлов требуется не пластичная смазка, а масло с определенной вязкостью.
Вязкость и текучесть при нагреве. Класс вязкости масла обозначается ISO VG: 10, 15, 22, 32, 46, 68, 100 и так далее (число указывает вязкость в сантистоксах при 40°C). Для подшипников скольжения печей выбирают масло ISO VG 10–22, так как оно должно свободно течь при 500–550°C и образовывать защитный слой. Синтетическое масло (PAO или эфир) на этих температурах сохраняет текучесть, минеральное масло на той же температуре кипит и разлагается.
Для конвейерных цепей печей, которые натянуты над раскаленным металлом и получают радиационный нагрев, требуется масло, способное выдерживать температуры до 260°C на протяжении часов без потери вязкости. На таких линиях разные производства применяют специализированные высокотемпературные цепные масла, которые имеют температуру каплепадения 260°C и стабильность на воздухе (отсутствие образования нагара при нагреве на воздухе).
Окисляемость и стабильность. На температурах выше 350°C минеральное масло окисляется быстро, образуя смолистые отложения, которые прилипают к поверхностям и забивают зазоры. Синтетические масла (полиальфаолефины, полигликоли, полиарилэфиры) окисляются медленнее благодаря структуре молекул и присадкам-антиоксидантам. Время жизни синтетического масла при 500°C составляет 3–6 месяцев непрерывной работы, минерального -2–4 недели. Тест на окисляемость проводят по методу ASTM D2272 (ротационный тонкослойный окислительный тест) или аналогичным.
Для цепей печей, где требуется масло, способное выдерживать температуры до 260°C, используют высокотемпературное масло EFELE SO-789, которое показало стабильность в цехах металлургии и пищевого производства, или выбирают собственный вариант на основе синтетического основания с антиоксидантным пакетом.
Защита от коррозии и загрязнений в условиях высокотемпературной работы
Высокая температура ускоряет коррозию черных металлов, особенно если в узел попадает влага или кислород воздуха.
Смазка должна содержать присадки, которые образуют защитный слой на поверхности.
Антикоррозионные присадки. Качественные высокотемпературные смазки содержат жирные кислоты (олеиновую кислоту и ее производные) или полярные соединения, которые прилипают к металлу и преграждают доступ воды и воздуха. Присадки на основе молибдена (молибдат диалкилдитиофосфата) образуют твердую пленку MoS2 при сдвиге, что снижает трение и предотвращает задиры. Для опорных подшипников, которые работают в условиях высокого давления и высокой температуры, этот слой критичен.
Загрязнения и абразивность. В печах и цехах со сварочным оборудованием в воздух попадают металлические частицы, окалина и нагар. Если смазка не содержит моющих присадок, эти частицы накапливаются в зазорах, действуют как абразив и ускоряют износ. Высокотемпературные смазки со специальным пакетом присадок замедляют накопление загрязнений, но не устраняют необходимость в периодической переподсмазке. Рекомендуемый интервал переподсмазки зависит от условий: для опорных подшипников при температуре 200–250°C - каждые 3–6 месяцев; при 300–350°C - каждые 1–3 месяца.
Огнестойкость. В некоторых производствах (резка газом, сварка, химическая промышленность) есть риск попадания искр или открытого пламени на смазку. Стандартные пластичные смазки воспламеняются при 350–450°C. Огнестойкие смазки содержат добавки на основе галогенов или фосфора, которые поднимают температуру воспламенения до 600–800°C. Для таких условий выбирают смазку с отметкой ISO 12922 или аналогичным стандартом на огнестойкость.
Практические рекомендации по переподсмазке и контролю
Высокотемпературные подшипники требуют четкого расписания переподсмазки и контроля состояния.
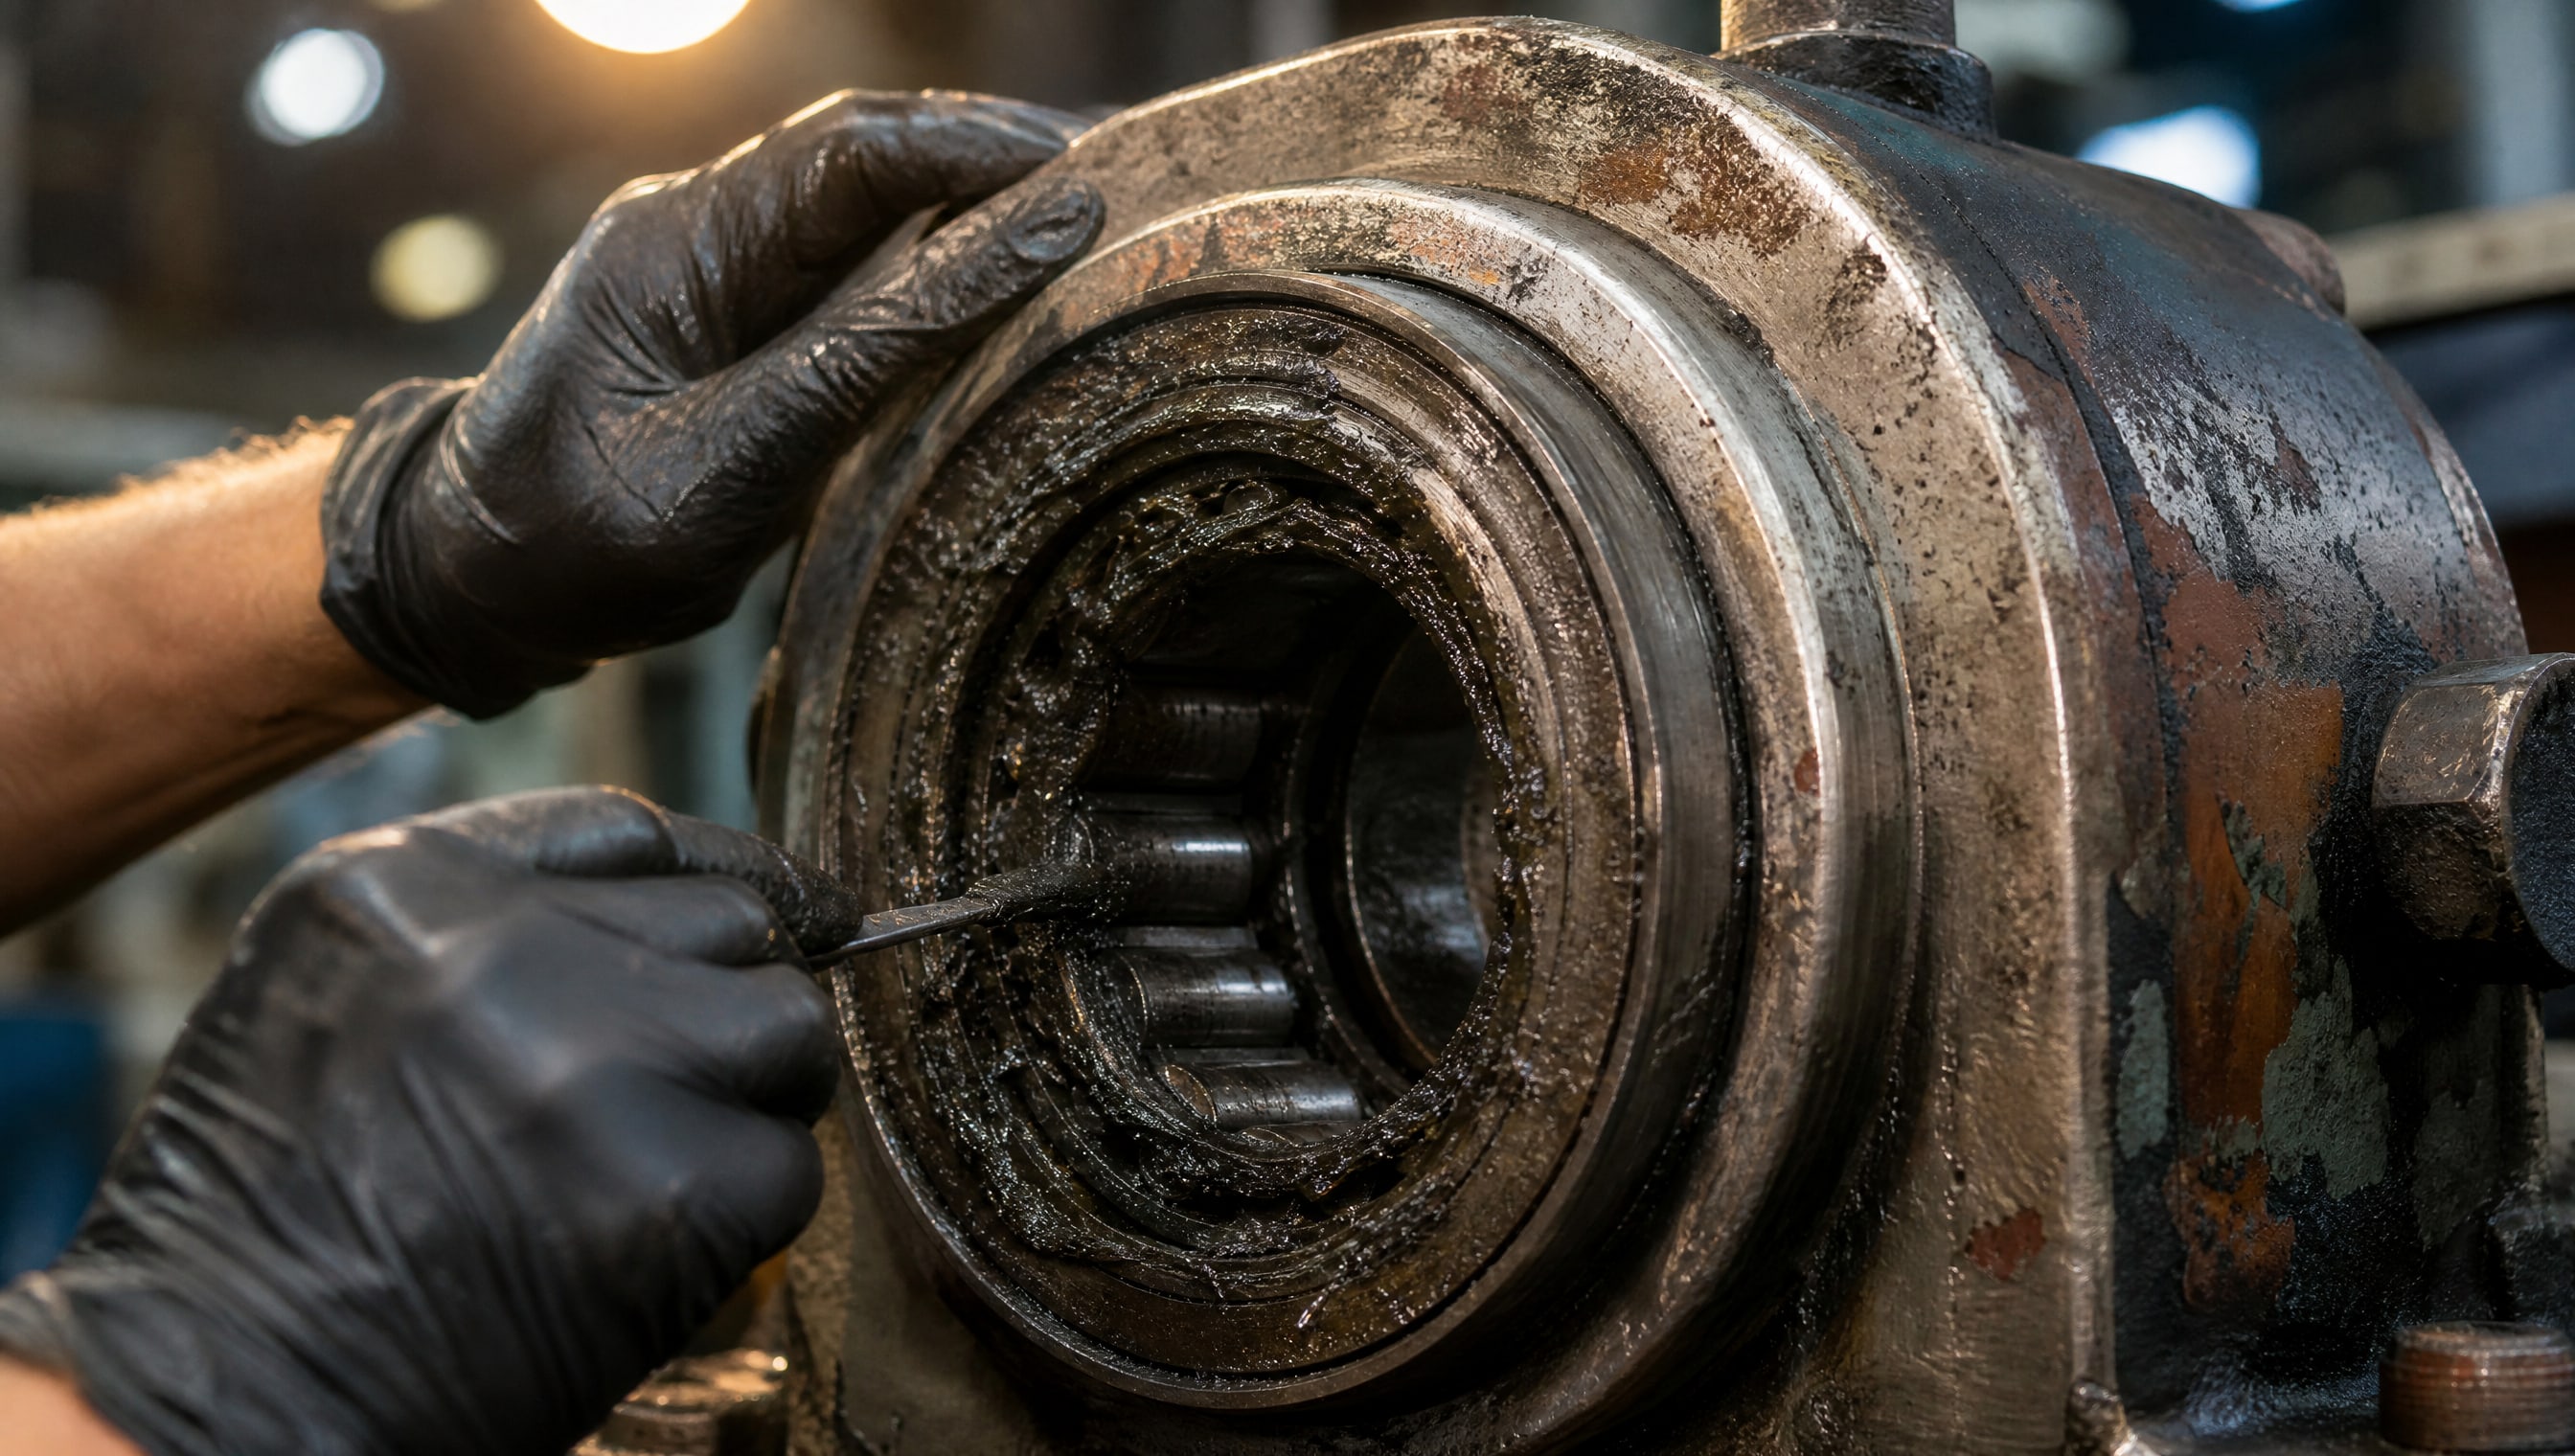
Интервалы переподсмазки. Производители оборудования указывают интервалы на основе расчетной жизни подшипника. При температурах 100–150°C интервал 12–18 месяцев. При 200–250°C сокращается до 6–12 месяцев. При 300–350°C - до 3–6 месяцев. При 400–500°C интервал становится ежемесячным или ежеквартальным. Несоблюдение интервала - первая причина преждевременного выхода из строя.
Способ нанесения смазки. Для подшипников качения используют шприцы-пистолеты с разовой дозировкой (обычно 0,5–2 грамма за раз) или централизованные системы смазки. Смазку наносят через масленку или штуцер, расположенный над подшипником. После нанесения смазка должна войти в зазоры под действием вращения подшипника. Излишки убирают только после сборки узла. Типичная ошибка - наносить слой в несколько миллиметров; это приводит к перегреву из-за сопротивления вращению.
Контроль и замена. Визуально осмотрите смазку через окошко люка (если оно есть). Если смазка потемнела, покрылась коркой нагара или превратилась в жидкость - требуется немедленная замена. Проверьте температуру корпуса подшипника инфракрасным термометром; если она выросла на 20–30°C против нормы - проблема с смазкой. Звуковой контроль: подшипник должен издавать ровный гул; скрипение, щелчки или грохот указывают на низкий уровень смазки или абразивное загрязнение.
Выбор смазки по типу и температурному диапазону
| Условие работы | Тип подшипника | Требуемая температура каплепадения | Консистенция NLGI | Базовое масло | Примечание |
|---|---|---|---|---|---|
| Опора вала при 200–250°C | Шариковый | 260–300°C | 2 | PAO, комплексное мыло | Удержание смазки в зазорах |
| Ступица грузовика, холод и нагрев | Роликовый | 300–350°C | 2 | PAO, синтетический комплекс | Водостойкость обязательна |
| Печь, конвейер 400–500°C | Скольжения | 550°C | масло ISO 10–22 | Полиольэфир, PAO | Без твердого загустителя |
| Цепь печи 260°C | Втулка и палец | 260°C | масло ISO 10–15 | Синтетическое цепное | Стабильность к окислению |
| Металлургия, сварка | Качения | 350°C | 2–3 | PAO + молибден | Огнестойкость желательна |
Таблица показывает, что нет универсальной смазки для всех условий. Выбор зависит от конкретного сочетания: температура + тип нагрузки + среда + скорость вращения.
Синтетические основы и долговечность: почему не подходит обычная литиевая смазка
Обычная литиевая смазка (комплекс литиевого мыла и минерального масла) имеет температуру каплепадения 160–180°C.
На практике она начинает размягчаться уже при 130–140°C и полностью вымывается при 160–180°C. На производстве, где подшипник работает при 200°C и выше, такая смазка протекает в первые 2–4 недели, оставляя металл сухим.
Синтетические основы (PAO, эфиры) позволяют достичь температур каплепадения 260–550°C благодаря двум факторам: молекулы синтетического масла имеют жесткую структуру и не распадаются при нагреве; загустители (литиевые комплексные, полиуретановые) образуют стабильную матрицу, которая удерживает масло при высоких температурах.
Срок службы при разных базах. Смазка на минеральном масле при температуре 150°C служит 12–18 месяцев. При 200°C -3–6 месяцев. При 250°C -2–4 недели. Смазка на синтетическом PAO при той же температуре служит в 3–5 раз дольше. На опорных подшибниках, которые работают непрерывно, это означает разницу между регламентной переподсмазкой каждые 3 месяца (синтетика) и каждые 2–3 недели (минеральное), то есть экономию труда и риск внепланового отказа.
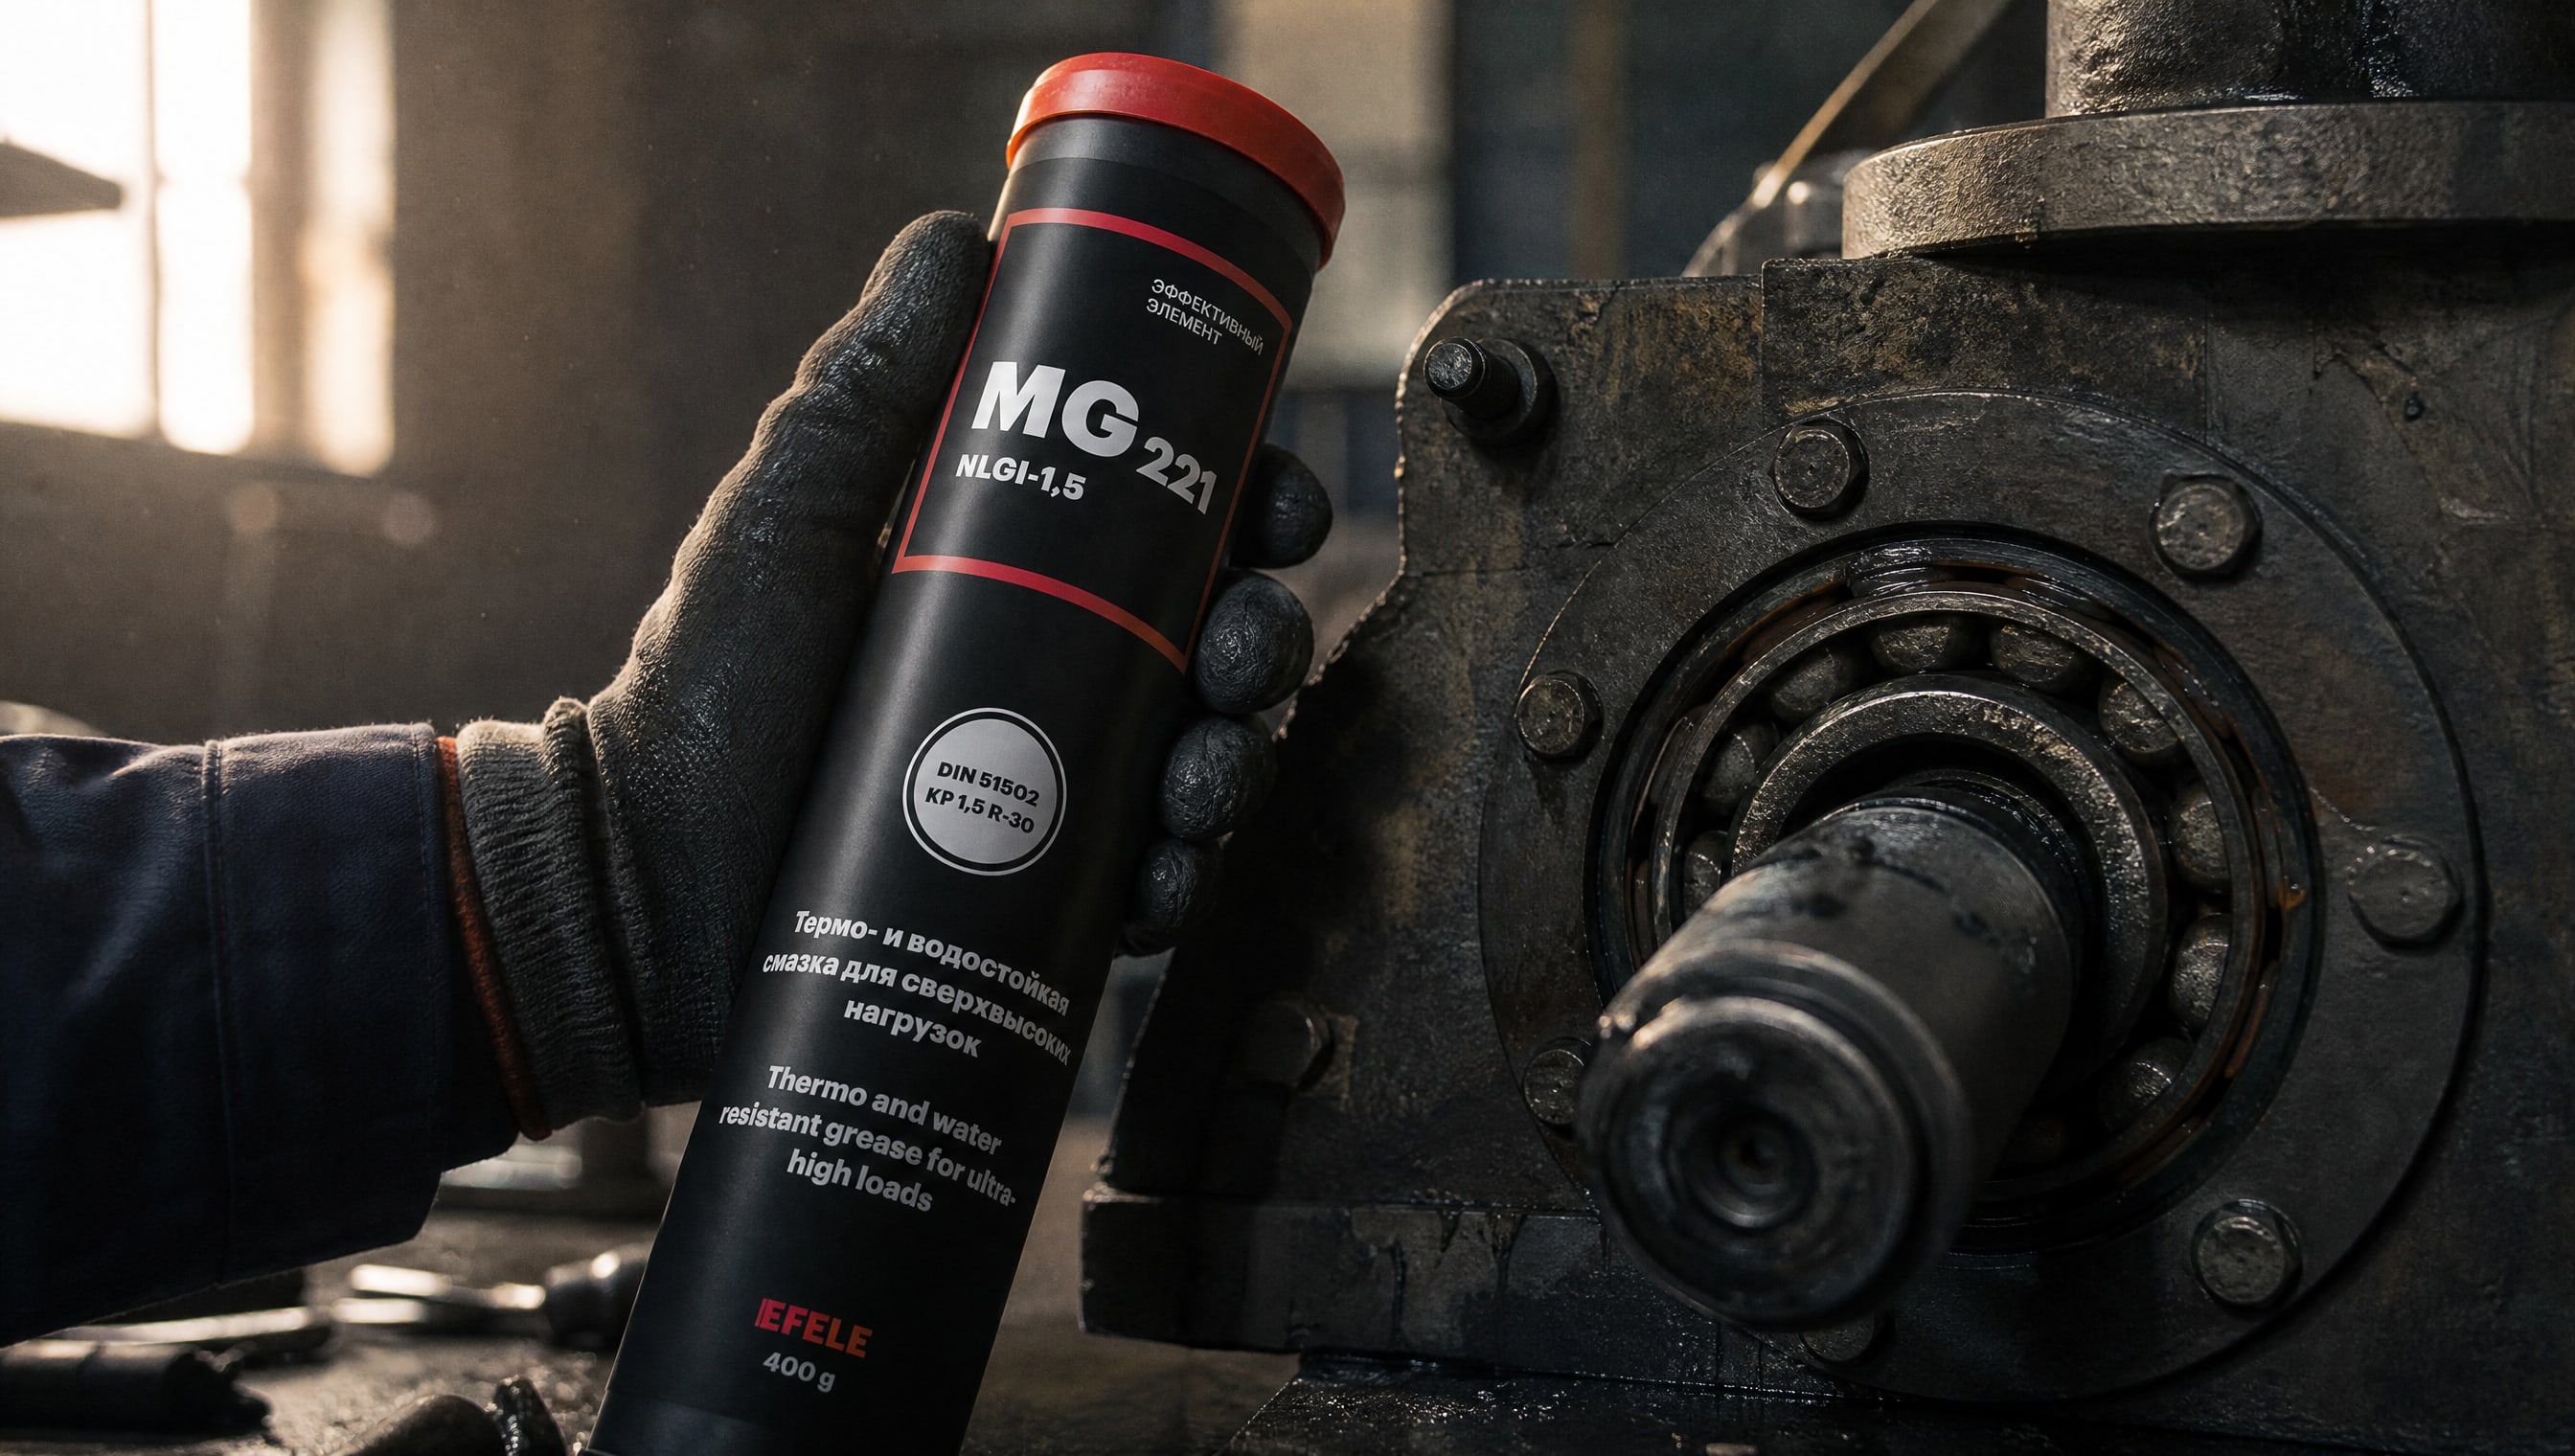
Для опорных подшипников, работающих в условиях нагрева и высоких нагрузок, оптимальным выбором станет смазка с синтетической основой, высокой температурой каплепадения и устойчивостью к воде. EFELE MG-221 демонстрирует эти свойства: изготовлена на полиальфаолефинах, имеет каплепадение 280°C, NLGI 2 и держится в зазорах без вымывания при непрерывной работе.
Часто задаваемые вопросы
Какую смазку выбрать для подшипника, если температура колеблется между 150 и 280°C?
Выбирайте смазку с запасом: если максимальная температура 280°C, возьмите смазку каплепадением 310–350°C. Класс NLGI 2 подойдет для большинства опорных подшипников качения. Убедитесь, что база - синтетическая (PAO), так как минеральная смазка начнет вымываться уже при 200–220°C. Водостойкость полезна, но не критична, если узел герметичен.
Чем отличается синяя и красная высокотемпературная смазка для подшибников?
Цвет - это добавленный краситель и не имеет отношения к термостойкости. Синяя или красная смазка может быть как хорошей, так и плохой в зависимости от основы, загустителя и присадок. Выбирайте по техническим параметрам (каплепадение, NLGI, водостойкость), а не по цвету. Убедитесь, что производитель указал полную техническую карточку (TDS).
На какой максимальный срок рассчитана высокотемпературная смазка для подшибников до 350 градусов?
При правильном подборе и регулярной переподсмазке синтетическая смазка с каплепадением 350°C работает на опорных подшибниках 18–36 месяцев без замены базового слоя. Однако переподсмазку рекомендуется производить каждые 3–6 месяцев. Если температура скачет или есть загрязнение, срок сокращается вдвое.
Можно ли использовать смазку для ступичных подшибников в печи при 400°C?
Смазка для ступиц обычно имеет каплепадение 260–300°C; при 400°C она быстро размягчится и вытечет. Для печей требуется смазка или масло с каплепадением минимум 450–550°C на синтетической основе (полиольэфир или специальная высокотемпературная смесь). Используйте рекомендации производителя оборудования.
Когда нужна водостойкая высокотемпературная смазка для подшибников?
Водостойкость обязательна, если подшипник находится во влажной среде (пищевое производство, химические цеха, открытые конвейеры), под паром, вблизи моек или мест с конденсацией. Если подшипник закрыт корпусом и работает на сухом месте (закрытая печь, сухой цех), водостойкость может быть пропущена, но не помешает.
Заключение
Выбор высокотемпературной смазки для опорных подшибников качения и скольжения - это не выбор между дорогим и дешевым, а выбор между регламентной переподсмазкой каждые несколько месяцев и внеплановым отказом оборудования через 2–4 недели. Нужно знать четыре параметра: рабочую температуру на подшибнике, тип подшибника, тип нагрузки и наличие влаги или загрязнений. Синтетические основы (PAO, полиольэфиры) работают намного дольше минеральных масел и окупают более высокую цену через стабильность работы и меньший расход смазочного материала. Стандартные точки каплепадения -260°C (опоры валов при 200–220°C), 350°C (ступицы и направляющие), 550°C (печи и высокотемпературные конвейеры).
Следующий шаг: сверьте техническую документацию вашего оборудования (указана ли температура подшибника и рекомендуемый класс NLGI), измерьте реальную температуру подшибника инфракрасным пирометром и составьте таблицу переподсмазки на 12 месяцев вперед с указанием типа смазки, объема и интервала. Это гарантирует, что подшибники прослужат полный срок и не создадут неожиданные остановки производства.