Выбор смазки для высокоскоростных подшипников, работающих при температурах выше 140°C, требует точного баланса между несколькими критическими параметрами. Неправильный выбор приводит к вымыванию смазки, образованию задиров на дорожках качения, потере герметичности уплотнений и, в конечном итоге, к преждевременному отказу подшипника. Статья адресована техническим специалистам, инженерам и снабженцам, которым нужна объективная методика подбора, а не просто ссылка на температуру каплепадения. Вы узнаете, почему одной температуры недостаточно, как рассчитать реальную рабочую температуру в зоне подшипника, какие параметры смазки действительно влияют на надежность, и как избежать типичных ошибок при переходе с обычной смазки на высокотемпературный состав.
Почему температура выше 140°C требует специального подхода
Обычные пластичные смазки (литиевые, комплексные литиевые) рассчитаны на рабочий диапазон до 120–150°C.
При пересечении отметки 140°C базовое минеральное масло начинает активно окисляться, загуститель теряет связность, потери на испарение резко возрастают. Для подшипников это означает несколько проблем одновременно.
Во-первых, тонкая масляная пленка, которая защищает контактирующие поверхности качения, разрушается быстрее, чем образуется. Во-вторых, вязкость масла падает, и смазка перестает удерживаться в местах контакта. В-третьих, кислородное старение приводит к образованию кислот и лака, которые ускоряют коррозию и забивают зазоры между кольцами и телами качения.
Для высокоскоростных узлов проблема усугубляется: при DN > 500 000 внутреннее трение и центробежные нагрузки требуют минимальной консистенции смазки, иначе она начнет вытекать из подшипника или вспениваться. Таким образом, выбор смазки для условия «высокая скорость + высокая температура» - это не просто поиск продукта с максимальным температурным потолком, а согласование нескольких параметров на грани.
Скоростной фактор DN и его влияние на выбор консистенции
Скоростной фактор DN вычисляется как произведение среднего диаметра подшипника в миллиметрах на частоту вращения в оборотах в минуту.
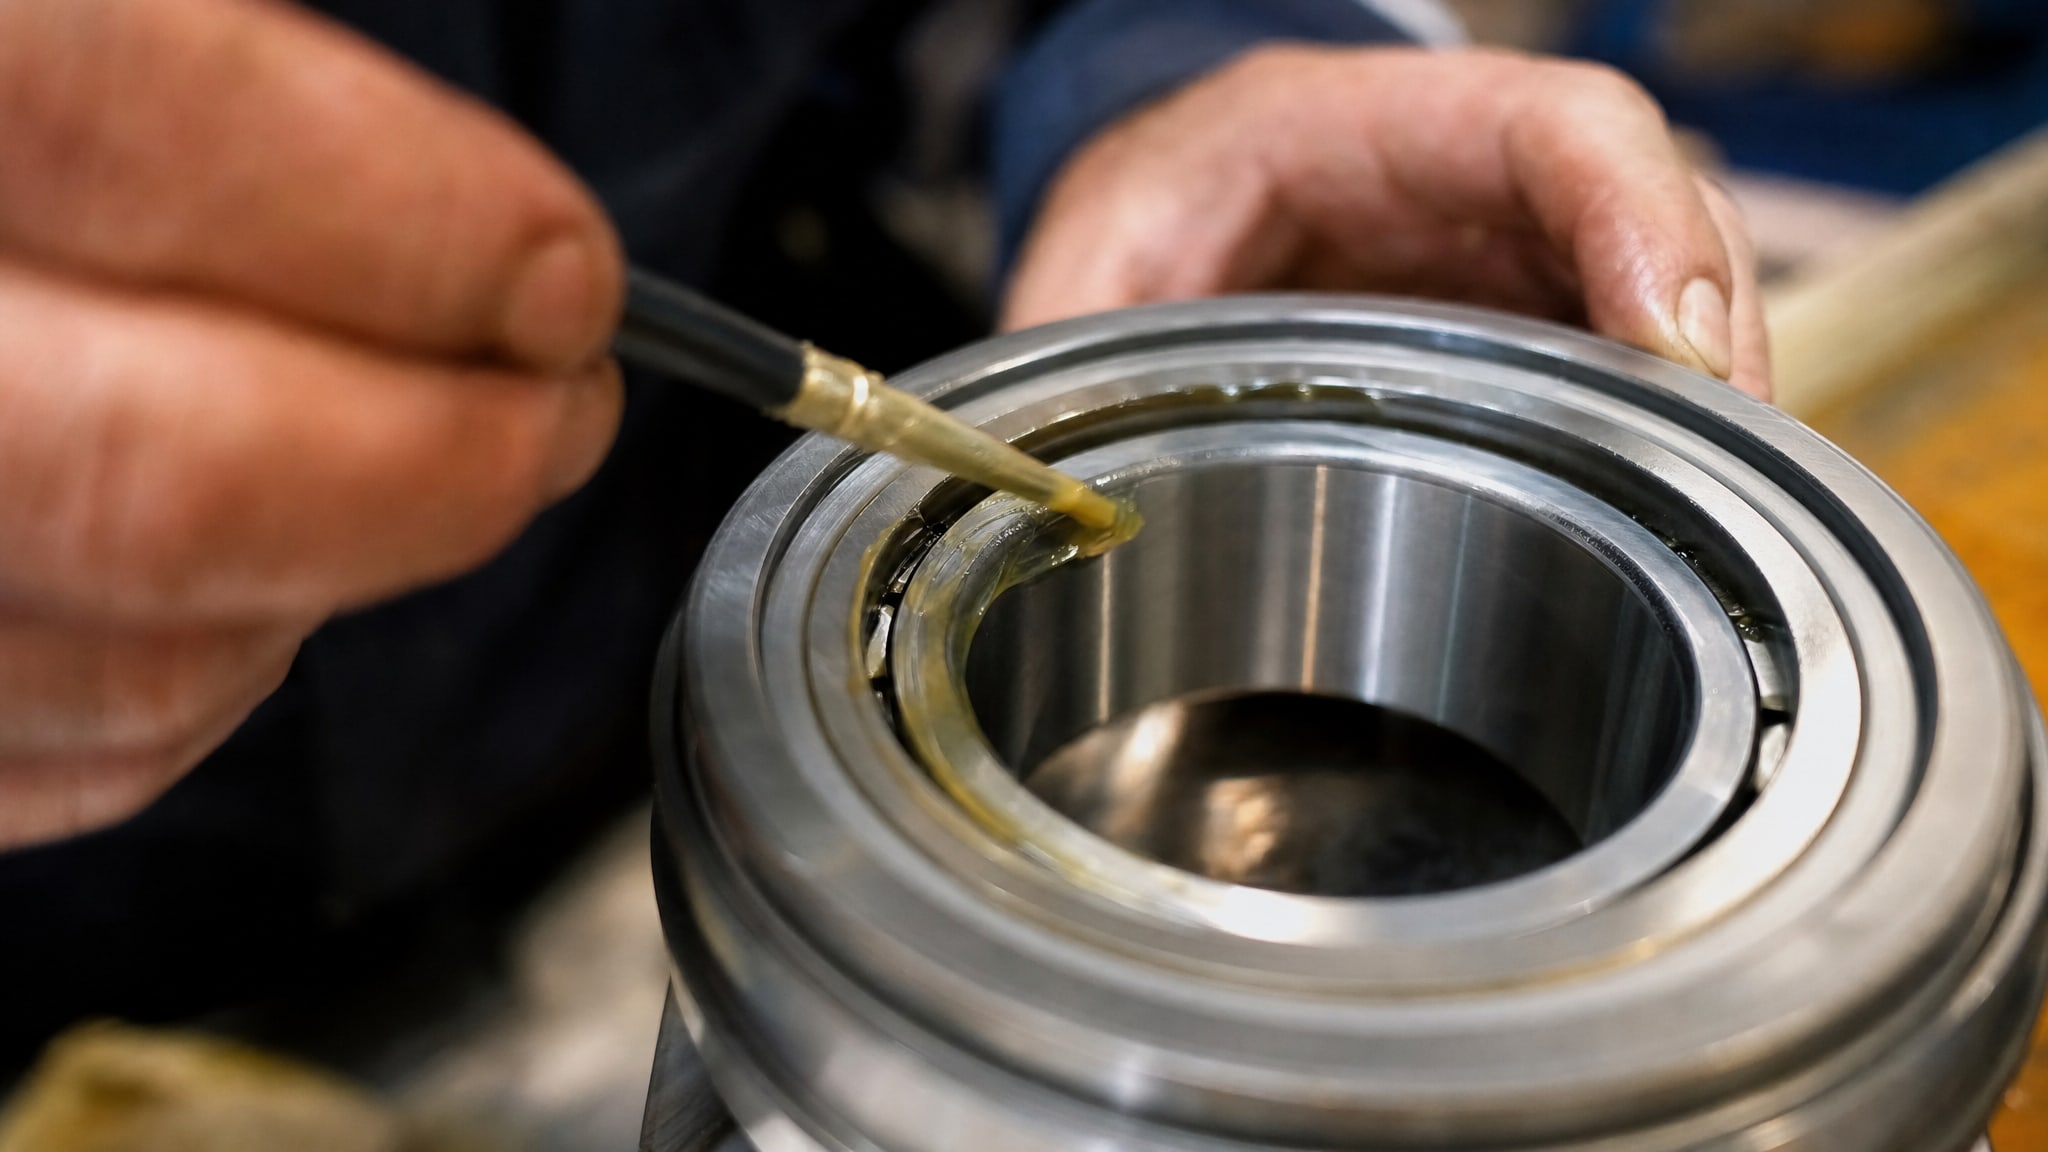
Этот параметр напрямую связан с центробежными силами и внутренним трением в подшипнике.
Для подшипников с DN до 500 000 обычно подходят смазки класса NLGI 2–3. Для диапазона DN 500 000–800 000 рекомендуются NLGI 1–2. При DN 800 000–1 000 000 выбор сужается до NLGI 1–0 или даже жидких масел. Для DN > 1 000 000 стандартные пластичные смазки часто неприменимы; используют циркуляционные масла, часто с системой воздушного охлаждения.
Класс NLGI определяет не вязкость, а консистенцию; это важное уточнение. NLGI 0 означает, что пенетрация находится в диапазоне 310–340 (очень мягкая), NLGI 1-265–295 (мягкая), NLGI 2-220–250 (средняя). Для высокоскоростных подшипников выше 140°C выбирают не самую жесткую смазку, а ту, которая сохраняет консистенцию при температуре и не вытекает центробежной силой.
На практике это означает: если подшипник работает при DN 600 000 и температуре 160°C, попытка использовать NLGI 2 приведет к избыточному нагреву и вытеканию смазки. Нужна NLGI 1 с вязкостью базового масла 32–100 сСт при 40°C (не 220–320 сСт, как для низкоскоростных узлов).
Вязкость базового масла и термическая стабильность
Для высокоскоростных подшипников выше 140°C типичная вязкость базового минерального масла составляет 32–100 сСт при 40°C.
Это заметно ниже, чем для обычных смазок (которые часто содержат масло вязкостью 150–320 сСт). Тонкое масло снижает внутреннее трение и нагрев при высоких оборотах, но требует более качественного загустителя для сохранения консистенции.
Индекс вязкости должен быть не менее 140. Этот параметр показывает, насколько сильно вязкость меняется с температурой. Чем выше индекс, тем предсказуемнее работает смазка в диапазоне от холода к жаре. Для температур выше 140°C особенно важна окислительная стабильность: смазка должна содержать антиокислительные присадки и выдерживать испытания на окисление без значительной потери свойств.
Потери на испарение при 100°C за 22 часа должны быть ниже 3%. Это означает, что даже при разогреве узла смазка не будет интенсивно испаряться и терять объем. Температура каплепадения (температура, при которой смазка теряет консистенцию и начинает литься) должна быть выше 250°C - это дает запас прочности и гарантирует, что при пиковых температурах смазка останется в подшипнике, а не вытечет.
Рабочая температура подшипника и ее завышение
Многие закупщики и инженеры ошибаются, выбирая смазку на основе температуры воздуха в цехе или температуры корпуса редуктора.
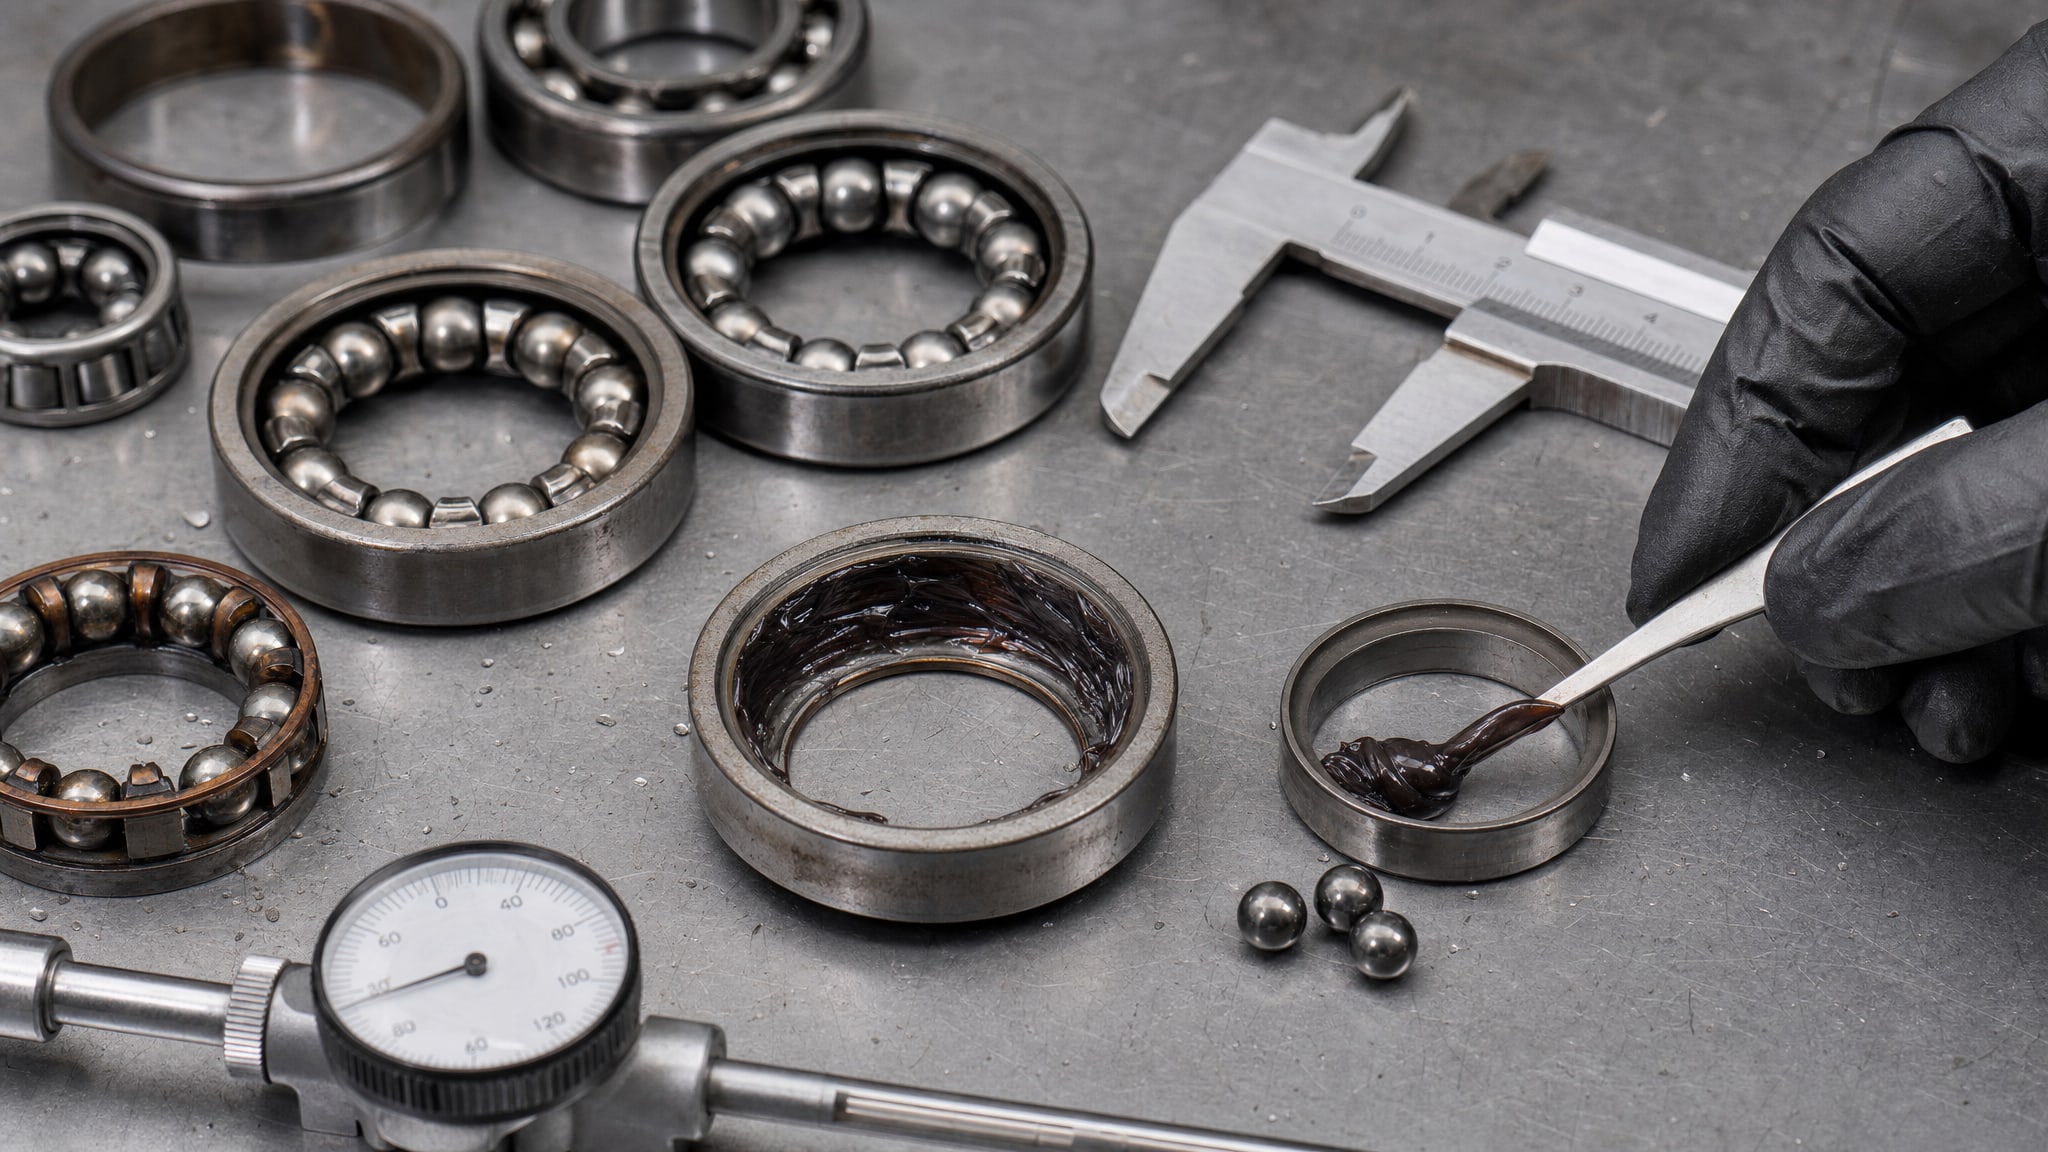
Реальная температура в зоне контакта тел качения и дорожек обычно на 15–40°C выше температуры окружающей среды. Для высокоскоростных подшипников этот разброс может быть еще больше.
Таким образом, если производитель оборудования указывает, что подшипник электродвигателя сушилки работает при 130°C, в действительности температура в самом подшипнике может достичь 160–170°C. Это означает, что выбор смазки только с верхним пределом 140°C будет неправильным; нужна запас минимум на 20–30°C.
Дополнительный фактор - интервал смазывания. По мере роста температуры смазка окисляется быстрее, и ее полезный срок сокращается. При каждом увеличении температуры на 15°C интервал смазывания уменьшается примерно в 2 раза. Если при 70°C смазку меняют раз в год, то при 100°C это нужно делать раз в полгода, а при 140°C и выше - раз в несколько месяцев или даже чаще.
Типы загустителей для высокотемпературных смазок
На рынке доступны несколько типов загустителей, каждый с собственным верхним температурным пределом и особенностями.
Литиевые мыла
Литиевые загустители работают до 120–150°C, иногда до 180°C при использовании специальных присадок. Они хороши для универсальных смазок, но для постоянной работы выше 140°C недостаточны.
Комплексные литиевые мыла
Повышенная термостойкость достигается добавлением комплексообразователей. Такие смазки работают до 180–200°C, но требуют более качественного базового масла и присадок.
Полимочевина
Полимочевинные загустители выдерживают температуры 200–250°C и выше, сохраняя консистенцию. Они устойчивы к окислению, совместимы с высокими скоростями и часто используются в авиационной и промышленной технике.
PTFE и синтетические полимеры
Для экстремальных условий выше 200°C применяют комбинации PFPE (перфторполиэфиры) с PTFE (политетрафторэтилен). Эти смазки работают до 260°C и даже выше, но существенно дороже и требуют специальной совместимости с уплотнениями.
Графитовые и медные смазки
Графит и медный порошок добавляют в смазки не как основной загуститель, а как присадки для повышения несущей способности и теплопроводности. Такие смазки могут работать до 300–400°C, но для высокоскоростных подшипников используются редко, так как твердые частицы создают дополнительное трение.
Выбор смазки в зависимости от типа оборудования
Подшипники электродвигателей и сушилок при 160–180°C
Для таких узлов критичны стабильность консистенции, противозадирные свойства и совместимость с резиновыми сальниками. Обычно применяют комплексные литиевые или полимочевинные смазки с вязкостью масла 32–100 сСт. Для подшипников, работающих в сушильной камере с прямым воздействием горячего воздуха, часто требуется также водостойкость и устойчивость к деградации от дыма и паров.
Перед первым заполнением нового подшипника старую смазку необходимо полностью удалить, промыв узел чистым растворителем. Совместимость между старой и новой смазкой при 160°C часто ограничена, и их смешивание может привести к загущению и потере смазывающего эффекта.
Ступичные подшипники легковых и грузовых машин при 140–160°C
Для ступиц требуется смазка, которая не вытекает под действием центробежной силы, устойчива к конденсации влаги (так как подшипник часто контактирует с дорожной грязью и водой) и совместима с полимерными уплотнениями. Типичный диапазон - NLGI 2 с литиевым или комплексным литиевым загустителем, температурой каплепадения выше 250°C и индексом вязкости >140.
Подшипники редукторов и коробок передач при 140–170°C
Редукторные подшипники испытывают как высокие скорости, так и значительные нагрузки. Для них выбирают смазки класса NLGI 1–2 с присадками, повышающими нагрузку сваривания (типичное значение - не менее 255–315 Н). Такие смазки часто содержат дисульфид молибдена для снижения фреттинга и микроскольжения.
Параметры, которые нужно проверять перед покупкой
При выборе смазки для высокотемпературных подшипников проверьте следующие параметры в техническом паспорте:
Класс NLGI - должен соответствовать скоростному режиму (для DN > 500 000 чаще всего NLGI 1–0).
Вязкость базового масла при 40°C - обычно 32–100 сСт для высокоскоростных смазок.
Вязкость при 100°C - должна быть не менее 5–6 сСт, чтобы сохранить смазывающий слой.
Индекс вязкости - не менее 140.
Температура каплепадения - выше 250°C.
Потери на испарение при 100°C за 22 часа - ниже 3%.
Рабочий диапазон температур - должен включать реальную температуру узла с запасом 20–30°C.
Тип загустителя - для выше 140°C рекомендуются комплексные литиевые, полимочевинные или специальные синтетические составы.
Нагрузка сваривания - не менее 255 Н для узлов с нагрузкой.
Совместимость с уплотнениями - следует уточнить, не разрушает ли смазка резины и пластики вашего узла.
Методика переходов и совместимость составов
Если вы переходите с обычной смазки на высокотемпературный состав, полная очистка подшипника - обязательна.
При температурах выше 140°C старая и новая смазки часто несовместимы: масла с разными полярностью и индексом вязкости, а также разные загустители при нагреве могут образовать студнеобразный осадок, который забивает микрозазоры и повышает трение.
Процедура замены:
Извлеките старую смазку вручную (шприцом или выдавливанием).
Промойте подшипник в чистом органическом растворителе (изопропиловом спирте или аналоге) несколько раз.
Дайте подшипнику высохнуть на воздухе.
Заполните новой высокотемпературной смазкой. Если подшипник не полностью закрыт, используйте специальный шприц; если полностью герметичен, проверьте, есть ли техническое отверстие для прокачки.
Для узлов, где смазка подается централизованно (системы пресс-масленок или автоматические смазочные установки), переход требует очистки линий и удаления старого материала из трубок. При высоких температурах неполная очистка может привести к отслаиванию загустителя и засорению маслопроводов.
Рекомендации по выбору для подшипников выше 140°C
Для подшипников, постоянно работающих при температурах выше 140°C и высоких скоростях, общая рекомендация:
При 140–160°C: Используйте комплексные литиевые смазки класса NLGI 1–2 с вязкостью масла 32–100 сСт при 40°C, индексом вязкости >140 и температурой каплепадения >250°C. Для высокоскоростных узлов (DN > 500 000) выбирайте NLGI 1 или даже 0. Проверьте совместимость с резиновыми уплотнениями.
При 160–180°C: Переходите на полимочевинные загустители или специальные комплексные составы. Вязкость базового масла может быть немного выше (до 100–150 сСт при 40°C), но это всегда нужно согласовывать с рекомендациями производителя подшипника. Убедитесь, что смазка прошла испытания на окисление и имеет сертификацию по DIN 51825 или ISO 12922.
При 180°C и выше: Стандартные пластичные смазки неприменимы. Рассмотрите PFPE + PTFE составы или специализированные продукты для экстремальных температур. Также оцените возможность переключения на циркуляционное масло с принудительным охлаждением, если позволяет конструкция оборудования.
Для высокоскоростных подшипников, работающих при температурах до 180°C, на производствах и в сервисных центрах давно прижилась практика использования специализированных составов, которые сочетают вязкость и стабильность консистенции. Выбор строится не только на максимальной температуре, но на полном наборе параметров: DN, NLGI, индексе вязкости, потерях на испарение и совместимости с предыдущей смазкой. Для узлов в сушилках, на электродвигателях и в редукторах высокотемпературные полимочевинные смазки позволяют избежать преждевременного отказа подшипника и сокращения интервалов обслуживания.
Часто задаваемые вопросы
Почему обычная смазка для подшипников не подходит при 160°C, если ее рабочий диапазон до 140°C?
При температуре выше 140°C вязкость базового масла падает, окислительная стабильность теряется, загуститель разрушается и смазка начинает вытекать из подшипника. Интервал смазывания также сокращается: на каждые 15°C рост ведет к сокращению срока в 2 раза. Стандартные составы деградируют слишком быстро для надежной работы.
Как узнать реальную температуру подшипника, если известна только температура корпуса?
Температура в зоне контакта обычно на 15–40°C выше температуры окружающей среды или измеренной на корпусе. Для высокоскоростных узлов (DN > 500 000) этот разброс может быть еще больше. Используйте датчик инфракрасного пирометра на защитном кольцо подшипника или проведите тепловизионное измерение под нагрузкой. При выборе смазки закладывайте запас 20–30°C сверх измеренного значения.
Можно ли смешивать разные смазки при переходе на высокотемпературный состав?
Нет. При высоких температурах совместимость между разными загустителями и базовыми маслами часто ограничена. Смешивание может привести к загущению, образованию осадков и потере смазывающих свойств. Перед переходом на новую смазку полностью очистите подшипник органическим растворителем.
Что означает «синяя смазка» для подшипников? Это автоматически высокотемпературная?
Цвет смазки определяется красителем и не связан с температурными возможностями. «Синяя», «красная» или любая другая смазка может быть как универсальной, так и специализированной. Выбирайте по техническим параметрам: NLGI, вязкости, типу загустителя и рабочему диапазону, а не по цвету.
Почему для подшипников высокотемпературная смазка для ступиц часто отличается от смазки для скоростных подшипников?
Ступичные подшипники обычно работают на средних скоростях (DN < 300 000), выдерживают нагрузку и требуют водостойкости. Скоростные подшипники (DN > 500 000) требуют минимальной консистенции и снижения внутреннего трения за счет тонкого масла. Высокотемпературная смазка для ступиц часто имеет NLGI 2–3 и вязкость масла 150–220 сСт; для скоростных узлов нужны NLGI 0–1 и вязкость 32–100 сСт.
Заключение
Подбор смазки для высокоскоростных подшипников при температурах выше 140°C - это не поиск продукта с максимальным температурным потолком, а согласование скоростного режима, консистенции, вязкости, типа загустителя и термической стабильности. Критическая ошибка - выбор только по верхней температуре или по цвету упаковки. Реальная температура в подшипнике обычно на 15–40°C выше окружающей среды, интервал смазывания сокращается в 2 раза на каждые 15°C прироста, и совместимость со старой смазкой часто ограничена.
Начните с определения скоростного фактора DN вашего подшипника, уточните реальную температуру в зоне контакта, проверьте рекомендации производителя подшипника и подберите смазку по полному набору параметров: NLGI, вязкости базового масла, индексу вязкости, потерям на испарение, температуре каплепадения и совместимости с уплотнениями. При переходе на новый состав полностью очистите подшипник органическим растворителем. Это требует больше внимания, чем покупка по названию, но гарантирует надежную работу и снижает риск преждевременного отказа оборудования.