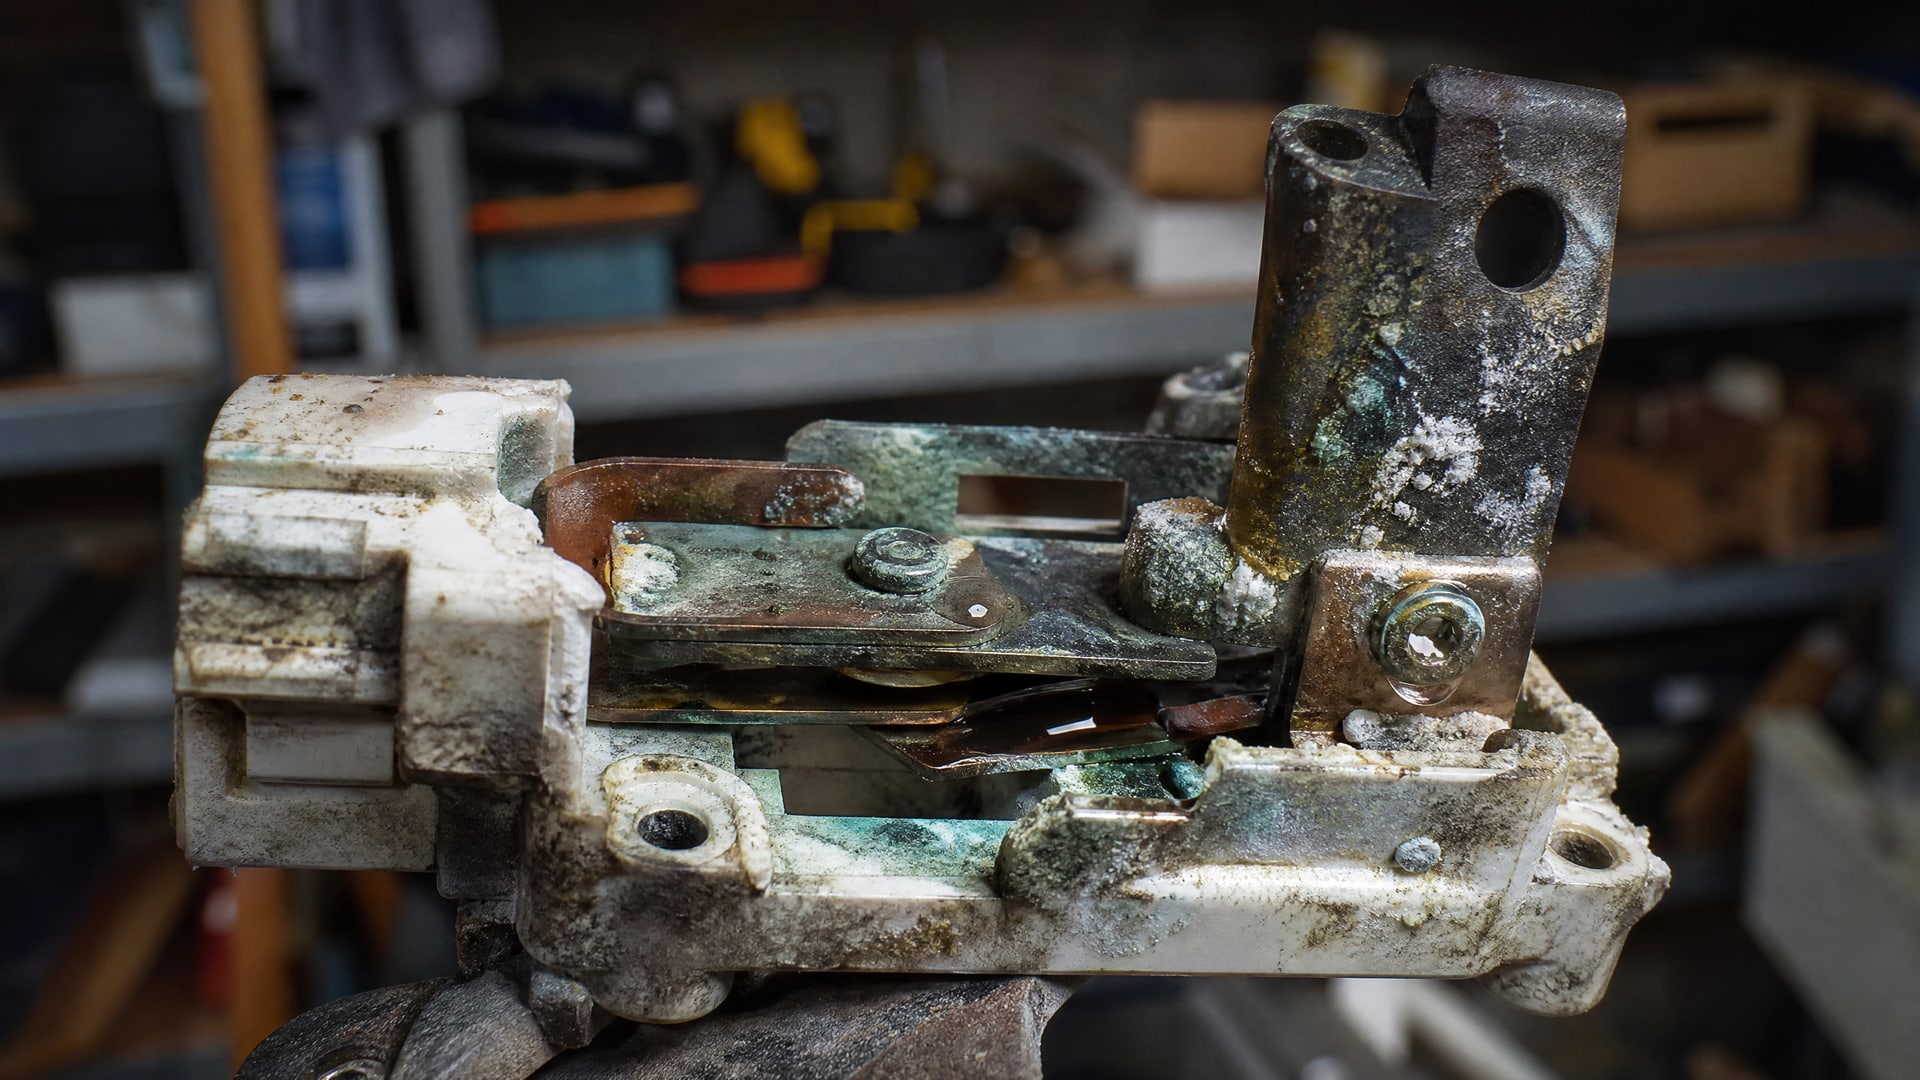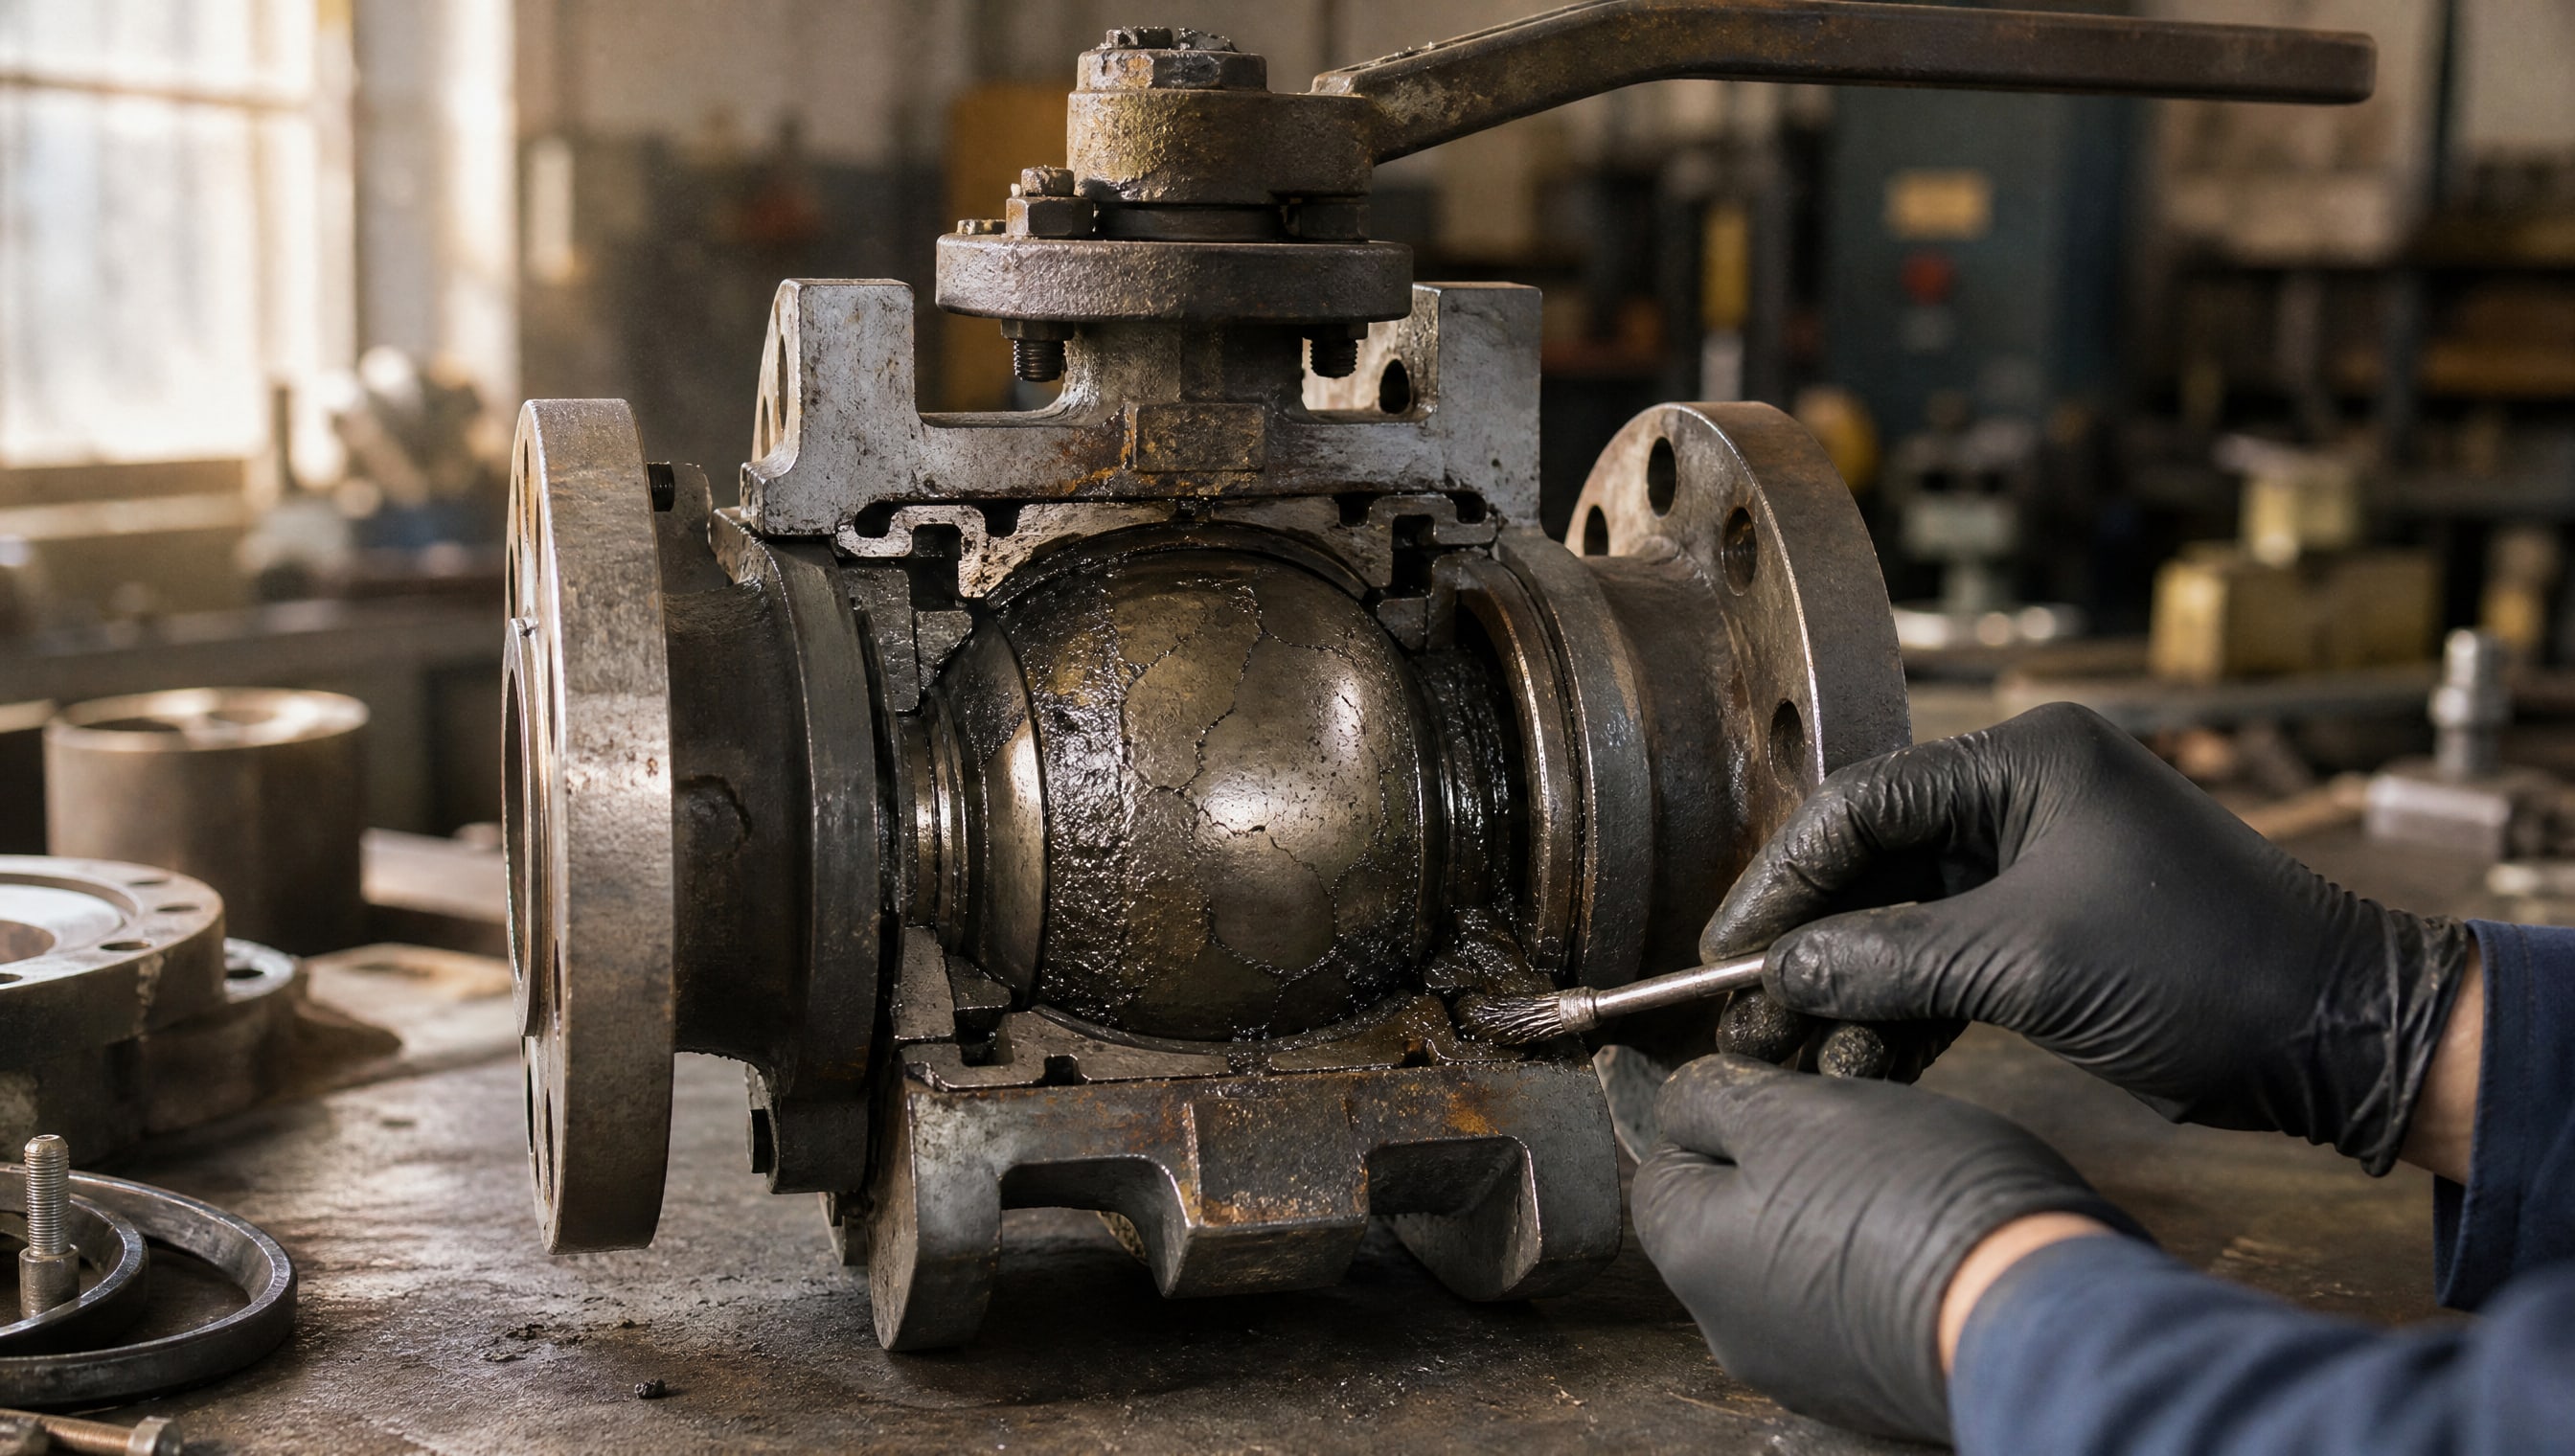
Коксование герметизирующей смазки в запорной арматуре - одна из главных причин преждевременного отказа шаровых кранов. При длительной эксплуатации, особенно в условиях колебаний температуры и контакта с агрессивными средами, смазка теряет подвижность, загустевает и образует отложения, препятствующие нормальному ходу затвора. Это приводит к залипанию крана, нарушению герметичности и необходимости замены оборудования. Выбор правильного смазочного материала, учитывающего реальные условия эксплуатации, непосредственно влияет на ресурс арматуры и снижает затраты на обслуживание.
Статья рассчитана на технических специалистов, инженеров и закупщиков, отвечающих за надежность трубопроводных систем. Вы узнаете, почему возникает коксование, какие параметры смазки действительно критичны, и как выбрать материал для вашего оборудования с учетом реальных нагрузок и рабочих сред.
Почему смазка в кранах коксуется и теряет работоспособность
Коксование - это комплексный процесс деградации смазки, вызванный несколькими факторами.
Главный механизм связан с окислением базового масла при повышенной температуре, особенно если смазка остается в контакте с металлическими поверхностями кран-балки в течение длительного времени. При температуре выше 120 °C активность окислительных процессов резко возрастает, и в смазке начинают образовываться полимеры и смолистые вещества, которые скапливаются на поверхностях трения.
Второй важный фактор - вымывание смазки рабочей средой. Если в кране циркулирует вода или технологическая жидкость, она постепенно растворяет компоненты смазки, снижая ее адгезию и защитные свойства. По измерениям на специализированных смазках индекс вымываемости составляет 0,8%, тогда как у универсальных материалов этот показатель доходит до 6,5%. Такая разница критична при непрерывной работе: за месяц универсальная смазка почти полностью вымывается и перестает защищать сопряжение шара и седла.
Третий процесс - нарушение коллоидной стабильности. ГОСТ 6267-2021 нормирует этот показатель на уровне не более 26%, поскольку его превышение означает разделение компонентов: базовое масло отделяется от загустителя, образуя масляные подтеки и твердые образования. В условиях циклических нагреваний и охлаждений такое расслоение происходит ускоренно, и смазка теряет свою структуру еще до того, как достаточно сильно окислится.
Четвертый момент - испаряемость. При кратковременных скачках температуры или при работе крана в открытых технологических линиях легкие фракции смазки испаряются, оставляя более вязкие и более хрупкие остатки. Для надежной смазки ГОСТ устанавливает испаряемость при 120 °C не более 25% за 1 час, что гарантирует сохранение летучих компонентов на протяжении цикла окисления.
Совместимость с материалами седел усложняет картину. Если кран имеет полимерные седла, а смазка не подобрана с учетом их химического состава, может произойти разбухание уплотнения или ускоренное старение полимера. Это нарушает герметичность и создает микротечи, через которые проникает рабочая среда и еще быстрее деградирует смазку.
Параметры смазки, критичные для предотвращения коксования
Выбор смазки для шарового крана требует проверки целого набора показателей, а не только торговой марки или цвета упаковки.
Начните со стандартных параметров, установленных ГОСТ 6267-2021 для пластичных смазок: температура каплепадения должна быть не ниже 175 °C. Этот показатель говорит о том, что смазка не потеряет структуру при кратковременном нагреве, но он не гарантирует стойкость при длительной работе при умеренной температуре.
Второй критерий - окислительная стабильность, измеряемая по изменению кислотного числа. Стандарт нормирует ее на уровне не более 3 мг KOH/г. Это значит, что после прохождения контрольного теста (обычно окисление при 99 °C в течение определенного времени) смазка не должна образовывать кислотные продукты, которые способствуют коррозии металла и дальнейшей полимеризации. Для специальных арматурных составов этот показатель часто оказывается еще лучше -1–2 мг KOH/г.
Третий параметр - коллоидная стабильность. Она показывает, насколько хорошо масло удерживается в матрице загустителя. Когда этот показатель превышает допустимый предел (более 26%), смазка начинает "плакать" - из нее выделяется масло, а загуститель становится более жестким и хрупким. В кранах это особенно опасно, потому что хрупкая смазка не может компенсировать микроподвижки затвора при циклировании и начинает образовывать микротрещины.
Четвертый показатель - испаряемость при 120 °C за 1 час, которая должна быть не выше 25%. Это особенно важно для кранов, эксплуатируемых в условиях летающих искр сварки, рядом с горячими трубопроводами или на открытых участках производства.
Пятый критерий для кранов с полимерными седлами - совместимость. Она не регламентируется одним числом, но проверяется путем испытания на контакт смазки с материалом уплотнения (обычно ПТФЭ или полиоксиметилен). Смазка не должна вызывать разбухание, размягчение или ускоренное старение полимера.
Шестой параметр - несущая способность смазки, характеризуемая критической нагрузкой при испытании на четырехшариковой машине. Она показывает, способна ли смазка выдержать пиковые давления на контакте шара и седла, особенно при перепаде давления через затвор. Чем выше критическая нагрузка, тем меньше риск локального схватывания и царапания.
Влияние температурного диапазона на выбор смазки
Рабочий температурный диапазон смазки - один из первых параметров, на который смотрит инженер, но часто он интерпретируется неправильно.
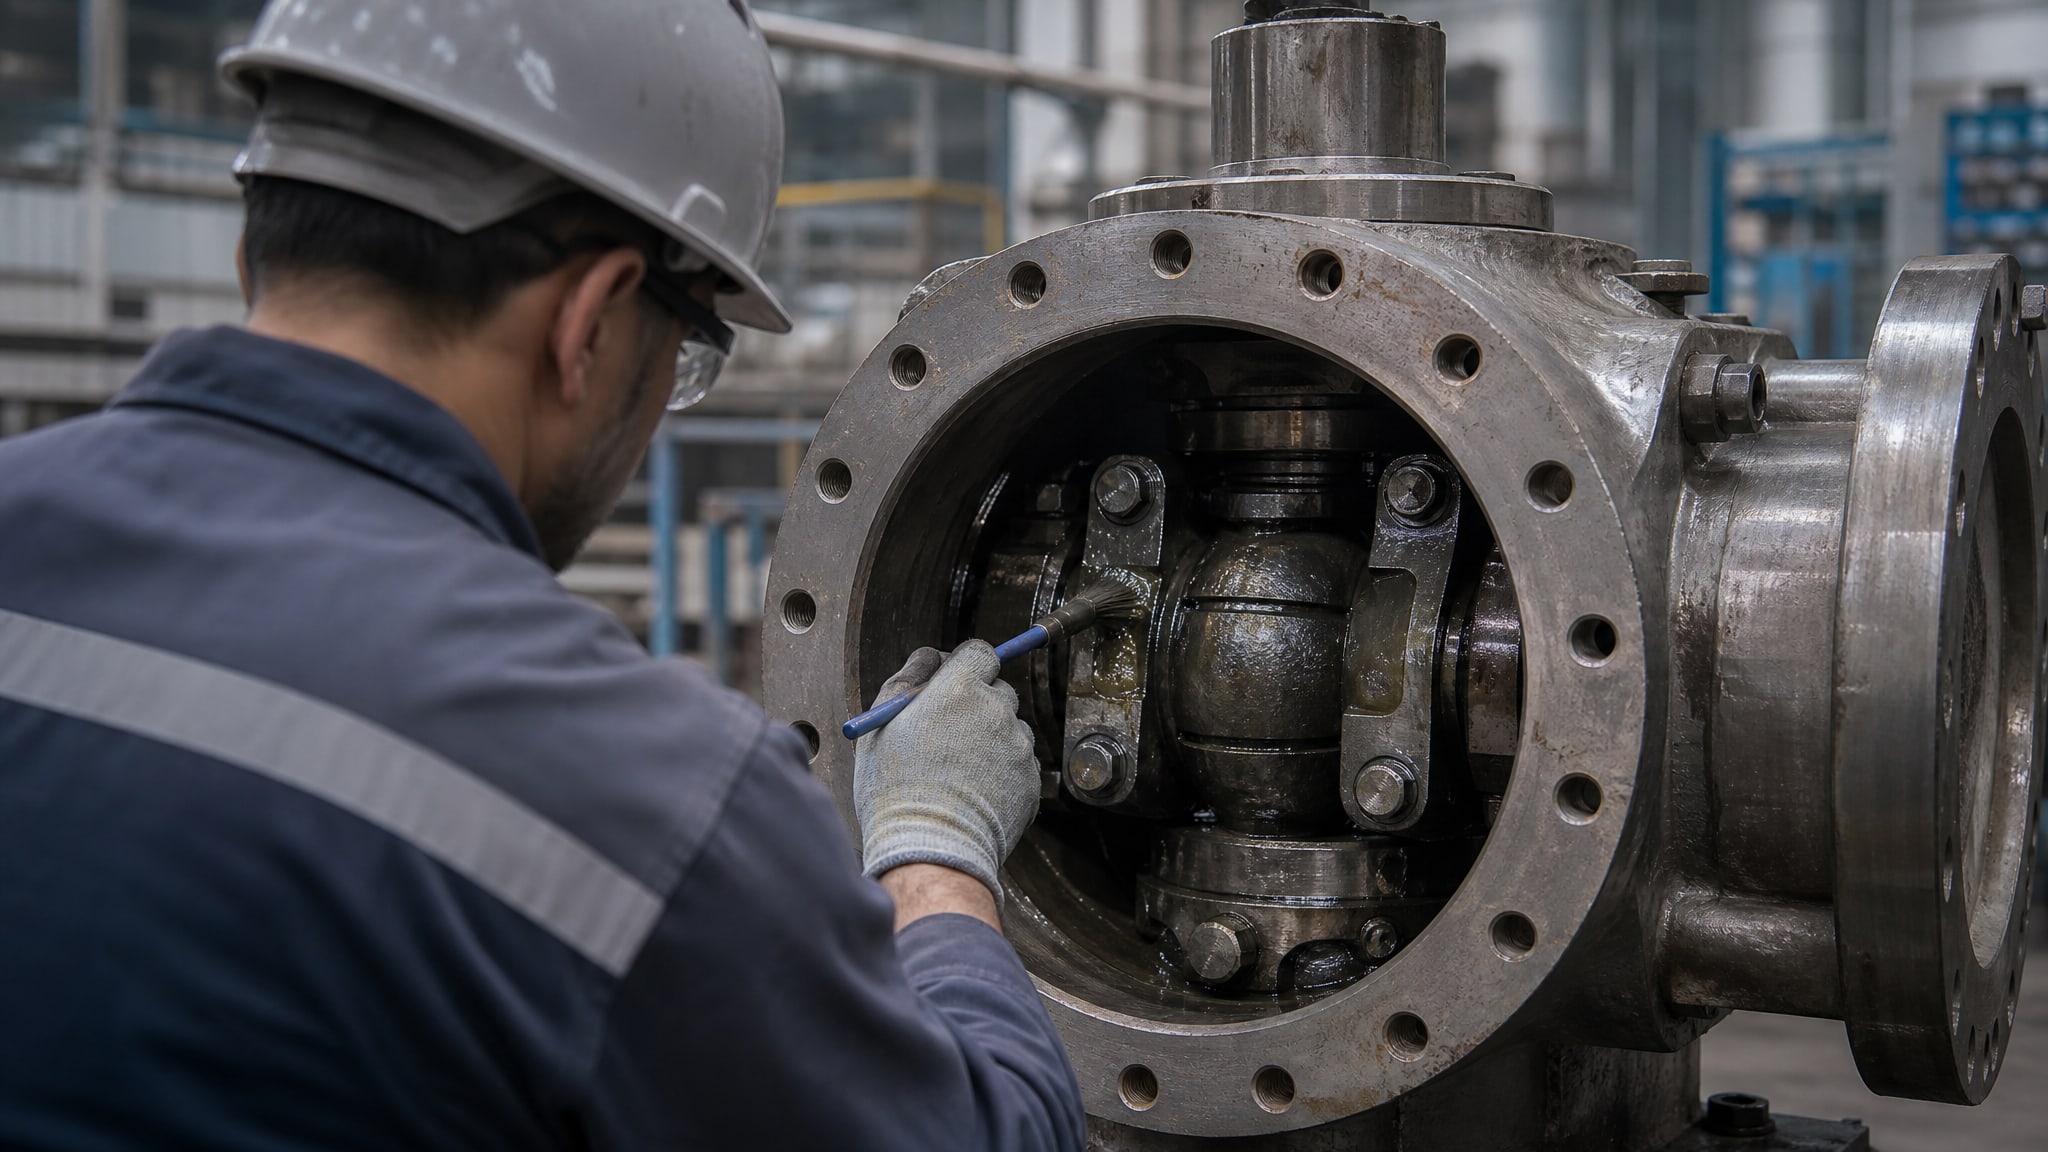
Паспортный диапазон (например, -60…+130 °C или -40…+200 °C) указывает верхнюю и нижнюю границы, при которых смазка остается работоспособной, но это не означает, что она одинаково хорошо работает по всему диапазону.
На нижней границе критична вязкость смазки. По ГОСТ вязкость эффективная при -50 °C не должна превышать 1100 Па·с - это обеспечивает возможность провернуть затвор крана при морозе без чрезмерных усилий. Для кранов NLGI 2 этот показатель обычно составляет 300–600 Па·с, для NLGI 3 (более густой смазки) может доходить до 800–1000 Па·с. Если кран находится в холодном цехе или на открытой платформе, выбор должен склоняться в сторону более мягкой консистенции, несмотря на общее желание применять более густые смазки.
На верхней границе температурного диапазона определяющую роль играет окислительная стабильность и испаряемость. Смазка на ПАО (полиальфаолефине) выдерживает диапазон примерно -60…+130 °C, но при 130 °C ее окисление ускоряется экспоненциально. Для более высоких температур применяют силиконовые смазки (диапазон -40…+160 °C) или ПДМС-содержащие (до -40…+200 °C), и особые полусинтетические ПФМС (до -65…+175 °C). Однако диапазон диапазоном, а реальная работоспособность зависит от того, как долго смазка находится при верхней граничной температуре.
В практике эксплуатации часто встречается ситуация, когда кран в одной технологической линии работает в диапазоне -30…+100 °C, но пики в +120 °C случаются редко. В этом случае нет смысла выбирать смазку с диапазоном до +200 °C, если она будет менее устойчива к вымыванию водой или менее совместима с полимерными седлами. Правильная методика - выбрать диапазон с 10–15 °C запасом выше и ниже реальных условий, а затем ориентироваться на прочие показатели.
Консистенция смазки (NLGI) также зависит от температурного профиля. NLGI 2 с пенетрацией 265–295 обычно рассчитана на -20…+150 °C, а NLGI 3 (пенетрация 220–250) - на -15…+180 °C. Более густая смазка лучше удерживается в узле при нагреве, но при морозе она становится жесткой. Если необходим диапазон -40…+160 °C, лучше выбрать NLGI 2 силиконовой основы, чем NLGI 3 ПАО-основы, потому что силиконовая смазка сохраняет достаточную подвижность и при низкой температуре, и при высокой.
Разница между универсальными и специализированными смазками для кранов
Универсальные смазки (например, общепромышленные NLGI 2 на минеральном масле) часто применяют в кранах «за неимением другого», но результаты говорят сами за себя.
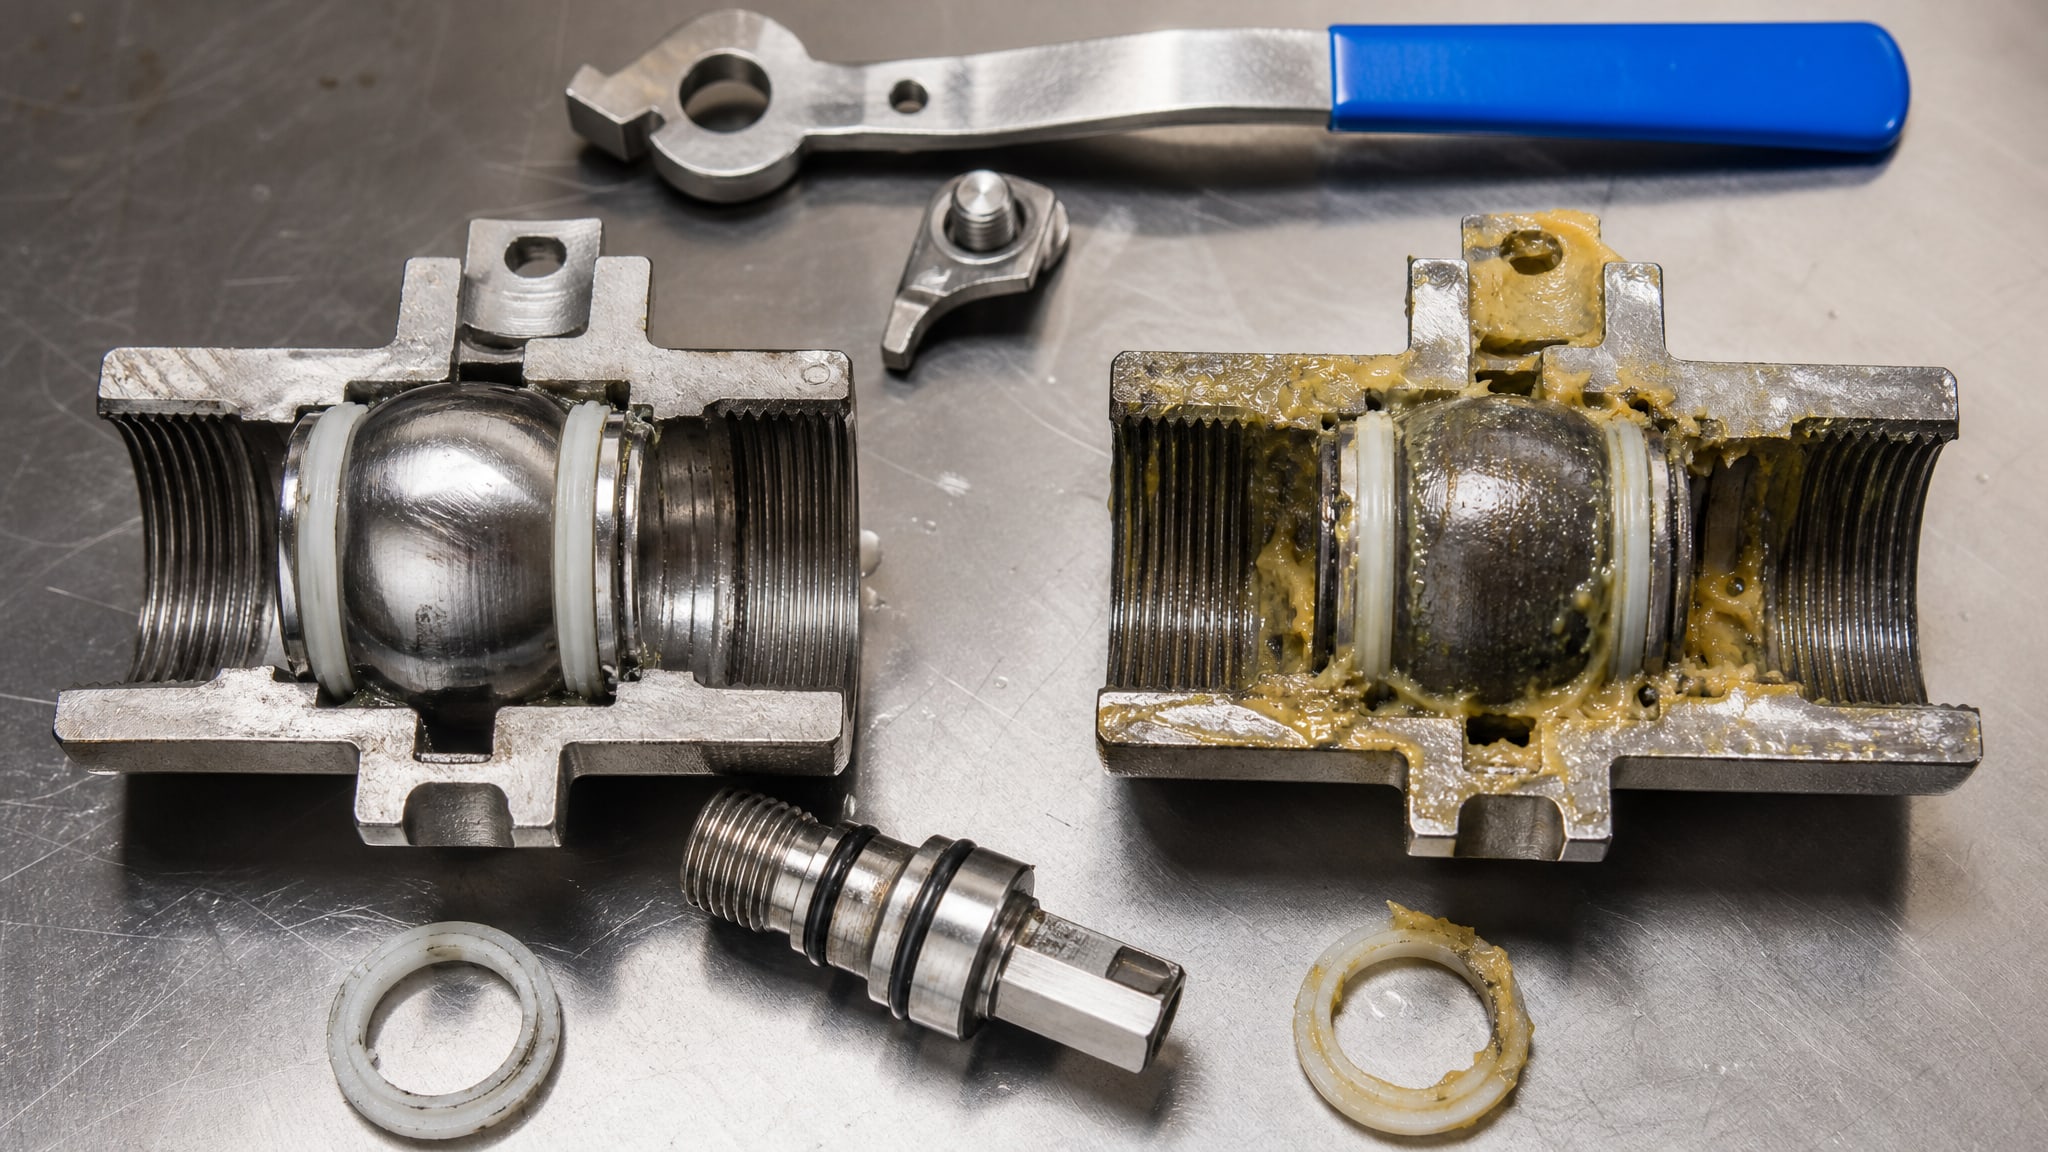
Измерения показывают, что индекс вымываемости такой смазки при контакте с водой составляет 6,5%, то есть за один цикл испытания вымывается почти 7% массы смазки. Если кран работает в водной среде непрерывно, то за месяц смазка практически полностью исчезнет из узла, оставляя седло и шар без защиты.
Специализированные смазки для арматуры разработаны с учетом этих особенностей. Индекс вымываемости такой смазки обычно не превышает 0,8%, что в 8 раз лучше, чем у универсальной. Это достигается за счет использования более жестких загустителей, добавления гидрофобных присадок и отбора базовых масел, менее растворимых в воде.
Второе отличие - стойкость к деградации при циклических нагреваниях. Специализированные смазки содержат антиоксидантные и антикоррозионные присадки, направленные именно на замедление окисления при температуре, типичной для запорной арматуры (80–120 °C). Универсальные смазки чаще всего рассчитаны на температуру до 80 °C, и при превышении этого порога антиоксидантный пакет расходуется ускоренно.
Третье отличие - совместимость с полимерными материалами. В арматуре часто используют ПТФЭ (тефлон) для седел, а также полиоксиметилен или полиуретан для фланцевых прокладок. Специальные смазки тестируют на контакт с этими материалами и содержат нейтральные или слегка инертные компоненты, не вызывающие разбухания. Универсальные смазки могут содержать агрессивные растворители, которые размягчают полимер.
Четвертое отличие - содержание воды и механических примесей. Специальные смазки для кранов производятся в условиях строгого контроля, и содержание воды ограничено (обычно не более 200 мг/кг), тогда как универсальные смазки могут содержать 500–1000 мг/кг. Вода в смазке ускоряет окисление и стимулирует коррозию металлических поверхностей в узле.
При сравнении стоимости специальная смазка часто дороже универсальной на 20–40%, однако расход в кранах значительно ниже. Благодаря лучшей адгезии и меньшей вымываемости, специальная смазка требуется реже, а интервалы между техническими обслуживаниями могут быть увеличены в 2–3 раза. Расчет полной стоимости владения часто показывает, что специальная смазка экономичнее.
Силиконовая смазка для кранов: достоинства и ограничения
Силиконовые смазки занимают особое место в практике обслуживания кранов, потому что предлагают расширенный температурный диапазон и хорошую совместимость с различными полимерными материалами.
Типичный диапазон для силиконовой смазки - от -40 до +160 °C, что на 30 °C выше, чем у ПАО-смазок, и на 30 °C ниже по нижней границе.
Преимущества силиконовой смазки для запорной арматуры связаны с низкой вязкостью базового кремнийорганического масла. Это означает, что даже при густом классе консистенции (NLGI 2–3) смазка остается подвижной при минус 40 °C. Кроме того, силиконовые масла менее склонны к окислению, чем ПАО, и практически не реагируют с водой в смысле образования кислотных продуктов.
Еще одно достоинство - очень низкая парциальное давление паров при нагреве. Испаряемость силиконовой смазки при 120 °C примерно в 2 раза ниже, чем у ПАО-смазок, что особенно ценно для кранов, работающих рядом с горячими поверхностями. Когда краны используются в сварных цехах или рядом с печами, потеря смазки из-за испарения становится серьезной проблемой, и силиконовые смазки заметно снижают этот риск.
Адгезия силиконовой смазки к металлам и полимерам хорошая, но немного ниже, чем у литиевых ПАО-смазок. Это значит, что силиконовая смазка с полимерным седлом держится чуть менее прочно, однако благодаря низкой вымываемости и окислительной стабильности, эта адгезия остается достаточной на протяжении всего срока эксплуатации.
Ограничение силиконовых смазок связано с их несущей способностью. На четырехшариковой машине критическая нагрузка для силиконовой смазки часто оказывается на 15–25% ниже, чем у ПАО или сложноэфирных смазок. Если в кране работает нестандартный затвор с малыми площадями контакта или высокие дифференциальные давления создают пиковые нагрузки, силиконовая смазка может показать признаки схватывания.
Для решения проблемы коксования и залипания в запорной арматуре, особенно при широком температурном диапазоне, идеально подходит силиконовая морозостойкая смазка EFELE SG-315. Ее диапазон от -50 до +160 °C и уникальная совместимость с резиновыми уплотнениями позволяют надежно работать как в морозные месяцы, так и при летних пиках температуры. Индекс вымываемости и коллоидная стабильность соответствуют требованиям для арматуры, а текучесть при холоде обеспечивает легкий пуск крана даже в суровых условиях.
Еще одна практическая рекомендация: если из имеющихся в наличии материалов есть только универсальная силиконовая смазка, не спешите ее применять, потому что далеко не все силиконовые смазки подходят для кранов. Отличие в загустителях и в составе присадок может привести к тому же коксованию, хотя база - силиконовая. При возможности используйте смазку, прошедшую испытания на совместимость с конкретным типом крана.
Смазка для шарового крана в условиях контакта с водой
Наиболее распространенная область применения шаровых кранов - системы водоснабжения, теплоснабжения и гидротеплотехнические установки.
В этих условиях смазка подвергается максимальному давлению со стороны вымывающего фактора: вода постоянно циркулирует через узел затвора, растворяя компоненты смазки и проникая в микропустоты между шаром и седлом.
Для кранов в водной среде выбор смазки должен отвечать двум критериям: во-первых, низкая вымываемость (индекс не выше 0,8%), и во-вторых, отсутствие поверхностно-активных веществ, которые могут нарушить поверхностное натяжение воды и ускорить разделение смазки.
Исторически для таких кранов применяли обычные силиконовые смазки, потому что они хорошо держат температуру. Однако обычные силиконовые смазки часто имели индекс вымываемости в диапазоне 2–4%, что было неудовлетворительно при длительной эксплуатации. Специализированные составы с добавлением гидрофобных загустителей (например, на основе комплексных литиевых загустителей с кремнеземом) доводят индекс вымываемости до 0,5–0,8%, практически сравнивая с лучшими ПАО-смазками.
Еще одна особенность работы в водной среде - риск образования гальванической коррозии. Если в кран установлены латунные или стальные фитинги, а смазка содержит активные присадки (особенно сернистые), то при контакте с водой может возникнуть локальная коррозия. Для кранов в водной среде рекомендуют выбирать смазки с нейтральным и мягким пакетом присадок, где антиокислители и противокоррозионные компоненты не агрессивны.
Температура в водных системах обычно остается в диапазоне -5…+80 °C летом и +40…+60 °C зимой в отапливаемых помещениях, но в системах горячего водоснабжения могут быть скачки до +90…+100 °C. Поэтому для кранов ГВС применяют смазки с верхней границей не ниже +120 °C, чтобы иметь запас на случай кратковременных перегревов.
При выборе смазки для кранов в холодной среде (уличные краны, краны на открытых платформах) важно учитывать нижнюю границу. Если кран находится в зоне, где температура опускается ниже -30 °C, то NLGI 2 на ПАО-основе может быть слишком вязкой, и рукоятка затвора потребует чрезмерных усилий. Здесь лучше выбрать NLGI 1–2 на силиконовой основе или ПАО с депрессорными присадками, обеспечивающими текучесть вязкого масла при морозе.
Практическое правило: если кран работает с водой и находится в диапазоне -20…+100 °C, ищите смазку со следующими параметрами: индекс вымываемости не выше 0,8%, температура каплепадения не ниже 175 °C, окислительная стабильность не хуже 2 мг KOH/г, и сертификат совместимости с материалами уплотнения вашего крана.
Процедура техническотого обслуживания и профилактического перезалива смазки
Коксование развивается постепенно, и его можно замедлить или предотвратить, если проводить периодическое техническое обслуживание.
Интервалы обслуживания зависят от условий работы: для кранов в закрытом помещении с циклированием несколько раз в неделю интервал составляет 12–18 месяцев, для кранов в открытых сварных цехах -6–9 месяцев, для кранов в коррозионно-активных средах (морской берег, химическое производство) -3–6 месяцев.
Обслуживание состоит из нескольких этапов. Первый этап - визуальная проверка крана: осмотр уплотнения по периметру, проверка легкости провернута рукоятки, ощупь поверхности крана (не горячая ли она, не липкая ли). Если кран тяжело поворачивается или из него выступает темная, высохшая смазка, это признак начинающегося коксования.
Второй этап - очистка внешней поверхности и вывинчивание пробки смазочного отверстия (если оно предусмотрено конструкцией). Этап третий - удаление старой смазки. Если смазка еще мягкая и подвижная, ее достаточно выдавить из узла через верхний люк или через отверстие удаления, используя мягкую щетку и тряпку. Если смазка загустела в плотный комок, требуется осторожное выселение с помощью пластикового шпателя, без повреждения полимерного седла.
Четвертый этап - проверка состояния уплотнений. Если резина отвердела, потускнела или покрылась трещинами, это свидетельствует о перегреве или неправильном выборе смазки, несовместимой с материалом уплотнения. В этом случае потребуется замена уплотнительного комплекта.
Пятый этап - введение новой смазки. Смазку вводят малыми порциями (1–2 грамма за раз), постепенно провернув затвор туда-сюда, чтобы смазка распределилась равномерно. Не рекомендуется вводить всю требуемую порцию за один раз: избыток смазки вызовет повышение гидравлического сопротивления и может привести к разрыву уплотнения.
Шестой этап - закупорка смазочного отверстия и испытание. Затвор несколько раз плавно провернуть (не резко!), проверить легкость хода. Если требуется чрезмерное усилие, смазки либо слишком много, либо она распределена неравномерно. В этом случае нужно снова разобрать кран и повторить процедуру.
Седьмой этап - документирование. Зафиксируйте дату обслуживания, тип и количество введенной смазки, состояние уплотнений. Это поможет отследить динамику коксования и спланировать сроки следующего обслуживания.
Несмотря на тщательность обслуживания, если вы продолжаете замечать признаки залипания или ускоренное загустевание смазки, это сигнал к пересмотру типа применяемого материала. Возможно, текущая смазка не соответствует реальным условиям эксплуатации (например, температура на практике выше паспортной, или рабочая среда более агрессивна, чем предполагалось).
Часто задаваемые вопросы
Почему кран залипает даже после нанесения свежей смазки?
Залипание может быть вызвано неправильным выбором смазки (несовместимой с материалом седла), чрезмерным нанесением смазки (повышается давление в узле), или механическими повреждениями шара и седла. Если крана изначально работал с неподходящей смазкой, на поверхностях образовались микролункиции и окисленные отложения, и новая смазка не может их полностью удалить. Требуется мягкая механическая чистка или замена уплотнительного комплекта.
Может ли одна смазка подойти для всех кранов на предприятии?
Редко. Разные краны часто работают в разных условиях: одни в холодном цехе, другие рядом с печами, третьи контактируют с водой, четвертые с маслом. Универсальная смазка всегда будет компромиссным решением. Правильный подход - классифицировать краны по условиям и применять 2–3 типа специальных смазок, каждая для своей группы условий.
Как понять, пригодна ли силиконовая смазка для моего крана?
Проверьте паспорт крана и найдите там рекомендации производителя по типам смазок. Обычно указывается материал седла (ПТФЭ, полиацеталь) и допустимый температурный диапазон. Затем выберите силиконовую смазку, у которой температурный диапазон совпадает или шире, и которая имеет сертификат совместимости с указанным материалом.
Какой интервал обслуживания выбрать при выборе новой смазки?
Для проверки новой смазки начните с интервала вдвое короче, чем для предыдущей (если раньше было 12 месяцев, начните с 6 месяцев). Если при первом обслуживании смазка еще в хорошем состоянии (не коксована, не потеряла текучесть), можно постепенно увеличивать интервал. За 3–4 обслуживания вы определите оптимальную периодичность для ваших условий.
Есть ли способ замедлить коксование без замены смазки?
Да, по возможности снизьте рабочую температуру крана: улучшьте вентиляцию, переместите кран подальше от источников тепла, установите теплозащитный экран. Также минимизируйте количество циклов включения-отключения, потому что каждый цикл включает микрослипи трения, ускоряющие окисление. Третий способ - увеличить интервал между обслуживаниями, чтобы в узле было достаточно свежей смазки.
Заключение
Коксование герметизирующей смазки в запорной арматуре - это не случайный отказ, а закономерный процесс деградации, который можно предвидеть и замедлить правильным выбором материала и своевременным обслуживанием. Смазка для шаровых кранов должна быть подобрана не по цвету упаковки или лучшей цене, а по конкретным показателям: окислительной стабильности, коллоидной стойкости, вымываемости, совместимости с материалами уплотнения и температурному диапазону работы.
Специализированные смазки, разработанные именно для запорной арматуры, существенно превосходят универсальные по комплексу свойств. Силиконовые смазки, несмотря на высокую стоимость, часто дают лучший результат при широких температурных диапазонах и при работе в водных средах. Правильное техническое обслуживание - удаление старой смазки, контроль состояния уплотнений, дозированное введение новой смазки - позволяет увеличить ресурс крана в 1,5–2 раза. Начните с пересмотра типа смазки, проведите первое обслуживание по описанной процедуре, и уже через один-два цикла вы почувствуете разницу в легкости хода и надежности затвора.