Выбор пищевой смазки для оборудования - это не столько вопрос удобства, сколько обязательное требование санитарного законодательства РФ и международных стандартов пищевой безопасности. На предприятиях молочной, мясной, хлебопекарной промышленности, а также в производстве напитков и пива регулярно возникают технические задачи: смазать конвейер при работе на линии без останова, защитить редуктор мясорубки от влаги и коррозии, обеспечить долговечность направляющих в условиях высокой влажности и частых санитарных промывок. Решение этих задач требует понимания различий между категориями NSF (H1, H2, 3H), соответствия международным стандартам ISO 21469 и FDA 21 CFR, а также корректного выбора характеристик смазки под конкретные условия эксплуатации.
Статья отвечает на ключевые вопросы технических специалистов и закупщиков: какой допуск выбрать, в какие узлы применять H1, когда достаточно H2, как убедиться в соответствии российскому законодательству, и какие параметры водостойкости и термостойкости критичны для убойных цехов, пивоварен и других влажных зон пищевого производства.
Классификация пищевых смазок: NSF H1, H2, 3H и их различия
Пищевые смазки классифицируют по трем категориям NSF, различие между которыми определяется вероятностью контакта с пищей и безопасностью ингредиентов.
Часто закупщики путают эти категории или полагают, что H1 и H2 отличаются только строгостью сертификации, но на самом деле это разные продукты с разными ингредиентами и областями применения.
NSF H1: смазка для случайного контакта с пищей. К этой категории относятся смазки конвейеров, редукторов, валков печей и упаковочного оборудования, где существует риск попадания смазки в продукт при нарушении герметичности узла или неправильной эксплуатации. H1-смазки содержат только вещества, разрешенные FDA 21 CFR 178.3750 (раньше 178.3570), и должны быть физиологически инертными: без вкуса и запаха, нетоксичными при случайном проглатывании в малых количествах. Тяжелые металлы (сурьма, мышьяк, кадмий, свинец, ртуть, селен) в составе недопустимы. Максимальное остаточное содержание смазки в конечном продукте питания - не более 0,001% (или 10 мг/кг).
NSF H2: смазка для вспомогательных механизмов без контакта. H2 применяют в узлах, где прямой контакт с пищей исключен конструкцией: электромоторы, цепи привода, охлаждающие и отопительные установки, складские системы. H2-смазки не требуют такого жесткого контроля ингредиентов по FDA, однако должны выдерживать требование по отсутствию тяжелых металлов и канцерогенных веществ. Используя H2 в вопросах внутренних, компании предполагают, что риск загрязнения пищи равен нулю.
NSF 3H (H3): смазка для прямого контакта с пищей. Это особая категория (часто это съедобные масла и универсальные очистители), разрешающая постоянный контакт с продуктами. В России встречается редко; в основном импортируется для специализированных цехов (кондитерского, хлебопекарного производства).
Критическая ошибка: путать сертификат NSF H1 и ISO 21469. Сертификация ISO 21469 требует соответствия NSF H1, но дополнительно регламентирует гигиенические процедуры производства самой смазки (чистоту оборудования, контроль загрязнений, систему ХАССП). Наличие NSF H1 НЕ гарантирует соответствие ISO 21469, хотя соответствие ISO 21469 автоматически подтверждает NSF H1.
Регулятивные требования в Российской Федерации
В России пищевые смазки регулируются тремя ключевыми инструментами: ГОСТ Р ИСО 22000-2019, ГОСТ Р ИСО 21469 и требованиями Роспотребнадзора к системе менеджмента безопасности пищевой продукции (ХАССП).
ГОСТ Р ИСО 22000-2019 - национальный стандарт, устанавливающий систему менеджмента безопасности пищевой продукции. Производитель готовой пищевой продукции обязан документировать и контролировать все используемые на предприятии смазки, убеждаться в их соответствии требованиям и вести реестр поставщиков. Нарушение приводит к штрафам и запрету на выпуск продукции.
ГОСТ Р ИСО 21469-2013 (международный эквивалент ISO 21469) - стандарт гигиенических требований к формулированию, производству и использованию смазочных материалов в пищевой промышленности. Стандарт обязывает производителя смазки и поставщика документально подтверждать: состав всех ингредиентов, отсутствие тяжелых металлов, результаты испытаний на пищевой допуск, наличие системы качества на производстве. Приемник смазки (закупщик на заводе) должен требовать сертификат соответствия ГОСТ Р ИСО 21469 или, как минимум, сертификат NSF H1.
Роль NSF и FDA. Сертификат NSF International, подтверждающий соответствие FDA 21 CFR 178.3750, является международным признаком качества и часто использует в РФ вместо дополнительной экспертизы. Однако это не означает, что NSF H1 автоматически допущена в РФ; требуется дополнительная регистрация в местных органах санитарного надзора или наличие заключения от независимой испытательной лаборатории.
Декларация о соответствии. Поставщик обязан предоставить копию декларации соответствия ГОСТ Р ИСО 21469 или NSF H1, протоколы испытаний, инструкцию по применению на русском языке. Отсутствие этих документов - основание для отказа закупщика в приемке смазки.
Водостойкость пищевых смазок: защита в условиях высокой влажности и санитарных промывок
Убойные цеха, колбасные и пивоваренные производства характеризуются экстремальными условиями для смазки: высокая влажность (выше 80%), конденсат на холодильниках, периодические промывки горячей водой и щелочными растворами.
В таких условиях обычная пищевая смазка быстро эмульгируется (поглощает воду), теряет смазывающую способность и способствует образованию ржавчины на стальных узлах. Водостойкость становится главным критерием выбора.
Водостойкая пищевая смазка должна удовлетворять двум требованиям: сохранять консистенцию и адгезию (способность удерживаться на поверхности металла) при контакте с водой и влагой, а также не вымываться при температурах 50-70 °C (типовые для промывочных систем). Тестирование водостойкости проводят по ISO 6743-9-2013 методом воздействия дистиллированной воды на образец смазки при 40 °C; снижение консистенции свыше 15% расценивается как неприемлемая.
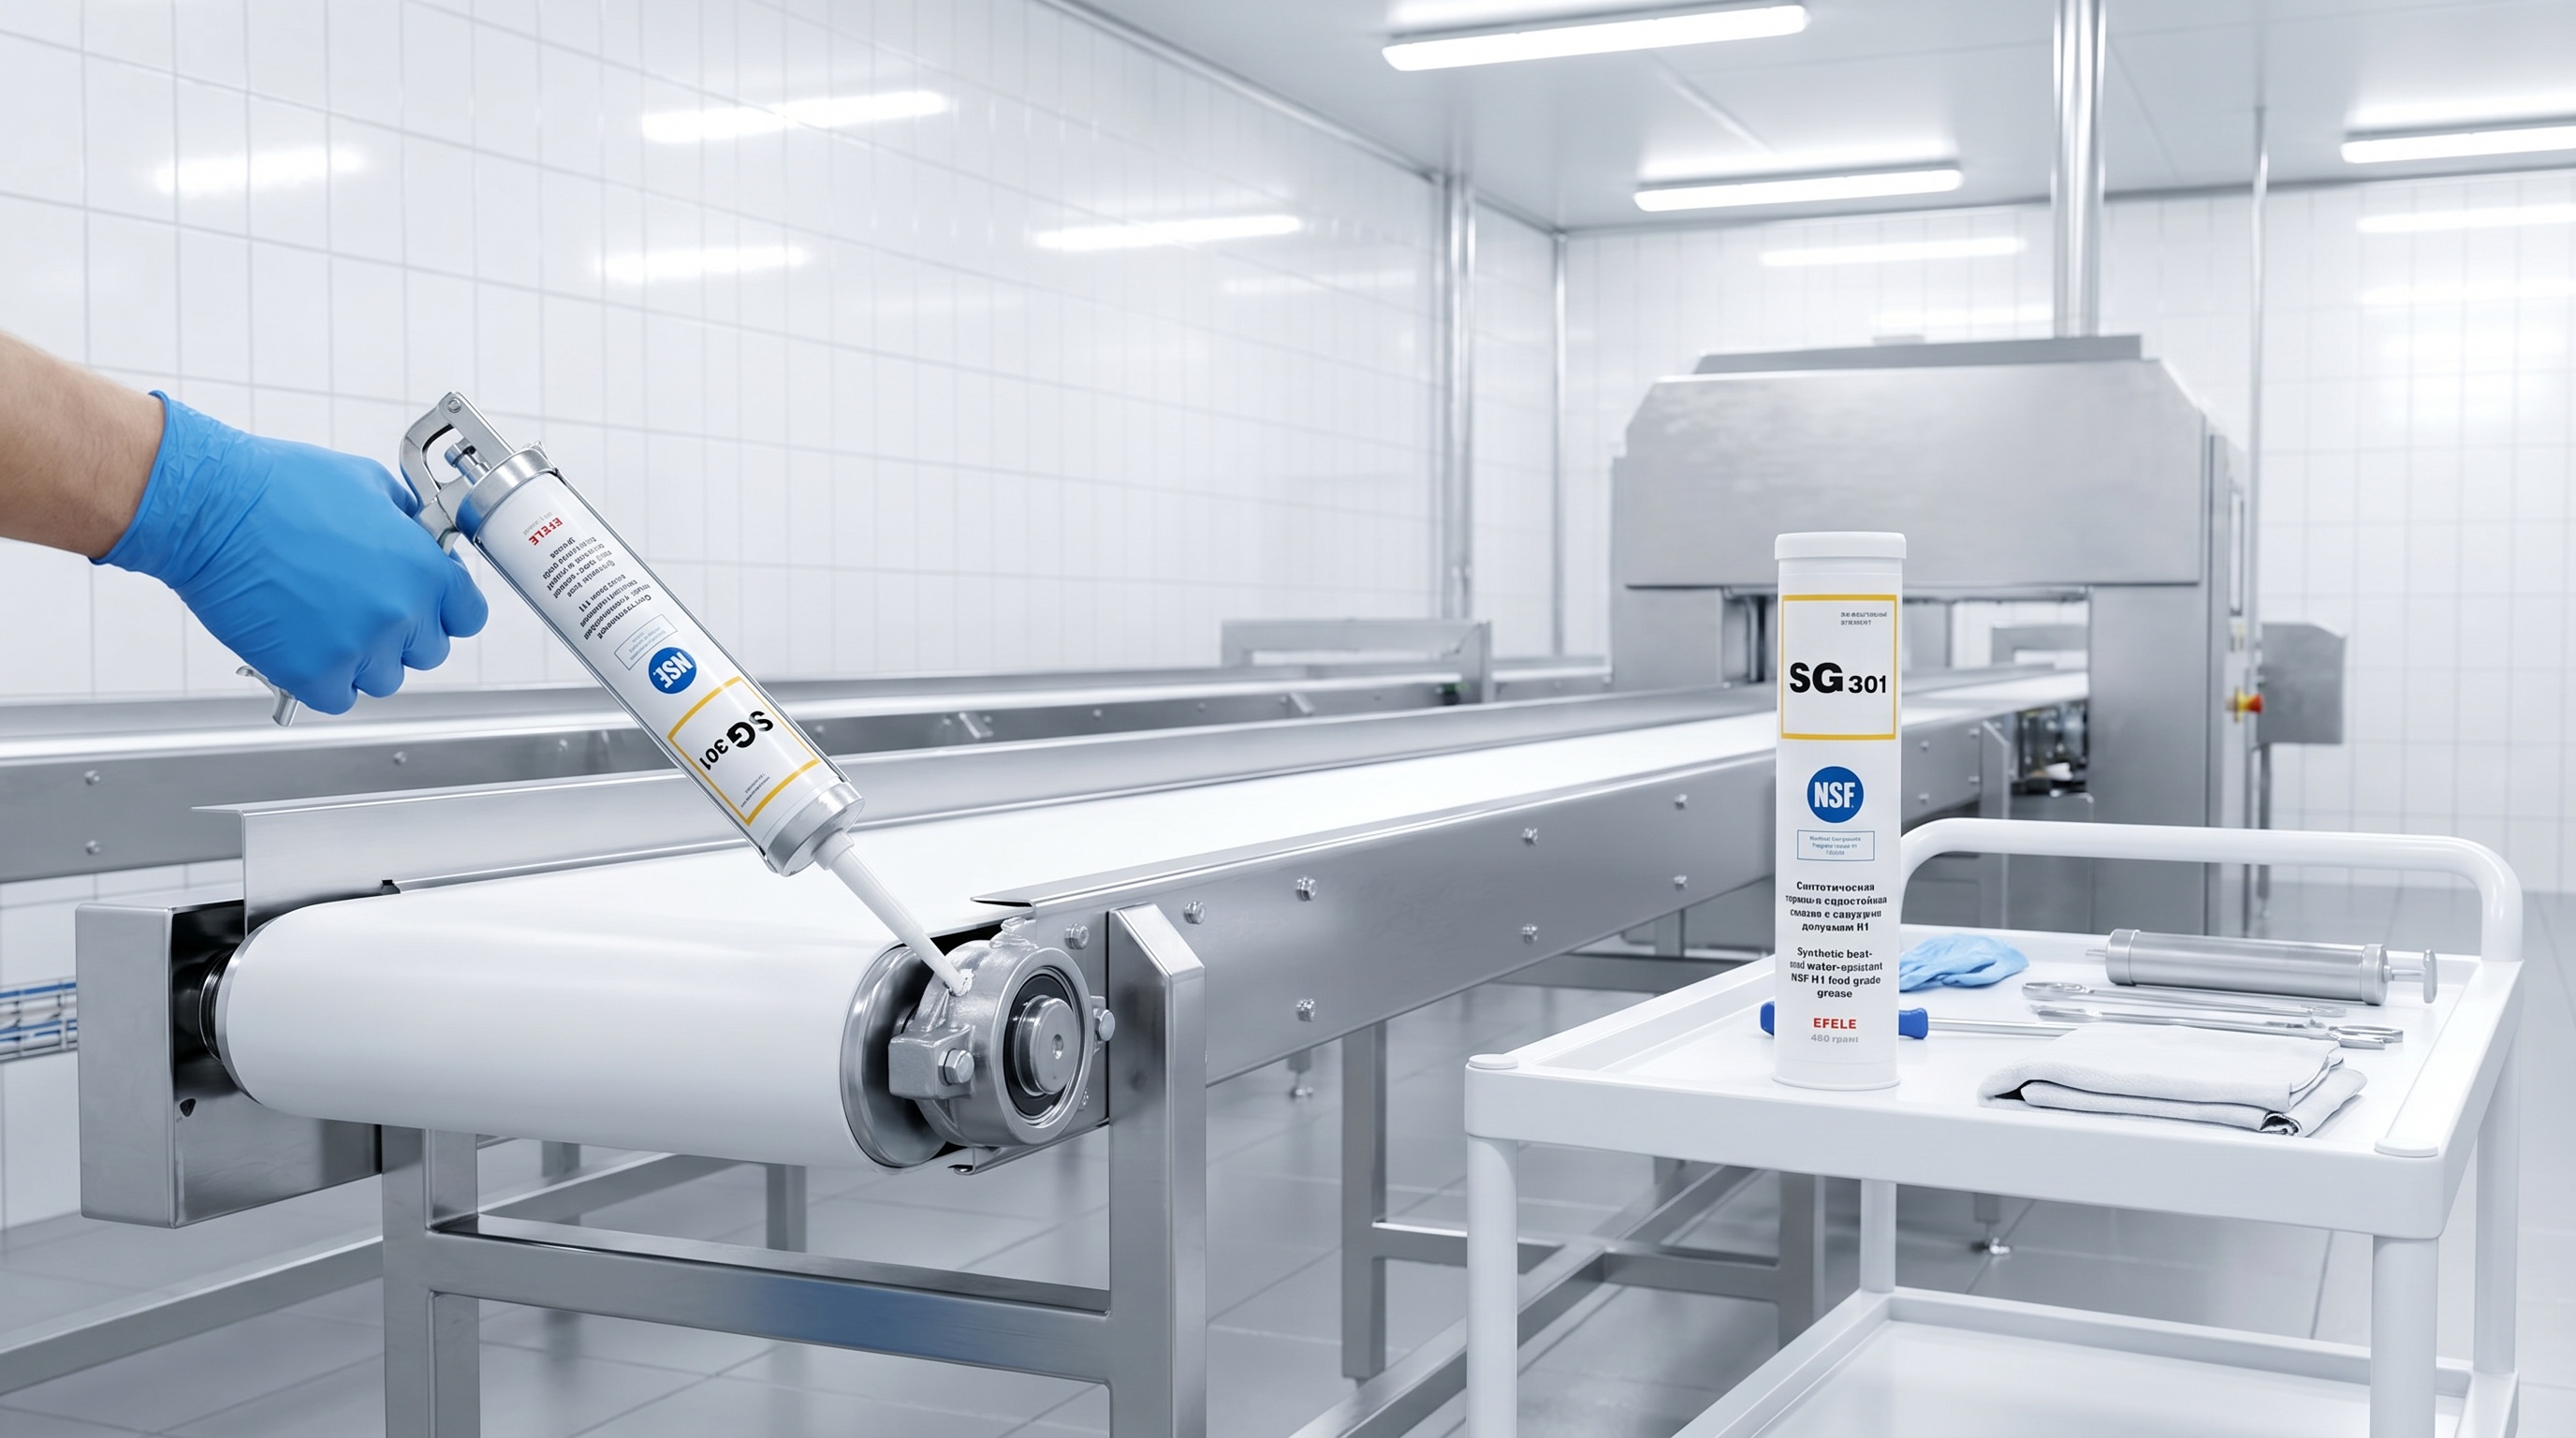
Для убойных цехов, где требуется NSF H1 и одновременно высокая водостойкость, рекомендуется выбирать смазки с повышенным содержанием сгустителя (обычно литиевого мыла) и с синтетическими базовыми маслами (полиальфаолефины, ПАО). Такие составы обладают температурным диапазоном от -5 °C до +130 °C, устойчивы к окислению и сохраняют защиту от микропиттинга редукторов в условиях переменных нагрузок. Для решения проблемы вымывания при санитарных промывках и обеспечения стабильности смазочной пленки в условиях высокой влажности убойных и колбасных цехов разработаны специализированные составы, такие как EFELE SG-301 (термо-водостойкая, NSF H1), которые сочетают высокую адгезию, устойчивость к вымыванию и полное соответствие требованиям физиологической инертности.
Выбор смазки для типовых узлов и оборудования пищевого производства
Правильный выбор смазки начинается с инвентаризации всех движущихся узлов на предприятии и определения риска контаминации пищи.
Рассмотрим типовые узлы и рекомендации.
Узлы с прямым риском контаминации (требуют H1)
Конвейеры. Цепные, ленточные и роликовые конвейеры, работающие на линиях упаковки, розлива, фасовки. Смазка должна быть NLGI 2-3 (чтобы не капала при работе), водостойкой, с адгезией к стальным звеньям. NSF H1 обязателен.
Редукторы и мотор-редукторы. Для мясорубок, тестомесов, миксеров требуется редукторное масло ISO VG 220 или пластичная смазка NLGI 1-2 с пищевым допуском. Нагрузочность - не менее 12 ступени по тесту FZG (ГОСТ 9490), что гарантирует отсутствие микропиттинга при переменных нагрузках.
Направляющие и скольжения. Вертикальные направляющие упаковочного оборудования, горизонтальные скольжения столов нарезки требуют тонкого слоя смазки NLGI 2 для снижения трения и облегчения хода каретки. Адгезия критична: смазка не должна скапливаться и капать в товар.
Валки печей и ротационные элементы. Валки печей для хлеба и кондитерских изделий смазывают маслом ISO VG 46-68 через централизованную систему смазки. Пищевой допуск обязателен, так как контакт с тестом возможен при вибрации и биении.
Вспомогательные узлы, допускающие H2 или H3
Электромоторы и редукторы в составе оборудования. Если редуктор загерметичен и мотор герметичен, можно использовать H2. Однако на практике многие производители устанавливают H1, чтобы избежать путаницы на этапе обслуживания.
Цепи привода и натяжители. Цепи электрических лебедок, натяжители ремней на конвейерах могут смазываться H2, если кожух герметичен. Для открытых цепей требуется H1 или H3.
Охлаждающие и отопительные установки. Компрессоры холодильных камер, тепловые обменники обслуживаются H2-смазкой, так как теплоноситель не контактирует с пищей.
Минимальные технические параметры пищевых смазок по международным стандартам
Выбирая пищевую смазку для оборудования, необходимо проверить в паспорте продукта (Technical Data Sheet) следующие параметры:
| Параметр | Требование | Стандарт |
|---|---|---|
| Вязкость базового масла | ISO VG 32–150 (в зависимости от узла) | ISO 3448 |
| Класс консистенции | NLGI 0 – 3 (для пластичных смазок) | NLGI Grade Scale |
| Несущая способность (FZG) | Не менее 12 ступени | ISO 6743-9-2013, ГОСТ 9490 |
| Водостойкость | Потеря консистенции ≤ 15% при тесте с водой | ISO 6743-9-2013 |
| Температурный диапазон | От -5 до +120 °C минимум | ГОСТ Р ИСО 21469 |
| Остаточное содержание в продукте | Не более 0,001% (10 мг/кг) | FDA 21 CFR 178.3750 |
| Сертификация | NSF H1 и/или ГОСТ Р ИСО 21469 | NSF, ГОСТ |
Для убойных цехов и влажных производств рекомендуется увеличивать температурный диапазон до +130 °C и выбирать водостойкость не менее 90% (т.е. потеря консистенции менее 10%).
Частые ошибки при применении пищевых смазок и как их избежать
Ошибка 1: Убежденность, что H1-смазка съедобна.
Нет. H1 предусматривает безопасность только при случайном контакте в микродозах. Если смазка попадет в пищу в объеме более 0,001% от массы продукта, это считается дефектом. Проглатывание содержимого смазочного картриджа для организма небезопасно.
Ошибка 2: Использование обычной (промышленной) смазки в пищевых зонах. Обычные смазки содержат присадки с тяжелыми металлами (кадмий в противоизносных присадках, барий в детергентах), которые запрещены для H1/H2. Контроль за их отсутствием осуществляется через сертификацию NSF или тестирование на содержание металлов методом масс-спектрометрии.
Ошибка 3: Путаница между NLGI и типом смазки. NLGI - это класс консистенции пластичной смазки (0, 1, 2, 3), а не тип или степень вязкости. NLGI 2 - это не определение твердости или вязкости; это просто консистенция. Одна и та же смазка может быть NLGI 2 с вязкостью базового масла ISO VG 32, а другая - NLGI 2 с ISO VG 150. Выбирая смазку, уточняйте оба параметра.
Ошибка 4: Переизбыток смазки при нанесении. Пищевые смазки наносят тонкой пленкой (0,1-0,3 мм), а не слоем в несколько миллиметров. Излишек прилипает к загрязнениям (муке, частицам продукта) и создает проблемы с чистотой. После нанесения излишки удаляются мягкой салфеткой.
Ошибка 5: Отсутствие регистрации смазок в системе менеджмента ХАССП. По ГОСТ Р ИСО 22000-2019 каждая используемая смазка должна быть зарегистрирована в реестре опасностей и контрольных точек. Обслуживающий персонал должен знать, какая смазка в какой узел наносится, и почему выбрана именно эта смазка. Отсутствие регистрации - нарушение стандарта.
Часто задаваемые вопросы
Чем отличается пищевая смазка для оборудования от обычной промышленной смазки?
Пищевая смазка (с допуском NSF H1/H2) содержит только ингредиенты, разрешенные FDA и одобренные для контакта с пищей. Обычная смазка содержит присадки с тяжелыми металлами (кадмий, барий, молибден), канцерогенами и неорганическими кислотами, которые запрещены в пищевой индустрии. Использование обычной смазки в пищевом производстве нарушает ГОСТ Р ИСО 22000-2019 и создает риск контаминации.
Какой стандарт обязателен в России: NSF H1 или ISO 21469?
В России обязателен ГОСТ Р ИСО 22000-2019. Для подтверждения безопасности смазки принимаются: сертификат NSF H1 (международный признак), сертификат ГОСТ Р ИСО 21469 (национальный эквивалент ISO 21469) или заключение от аккредитованной испытательной лаборатории. Сертификат NSF H1 с декларацией соответствия часто считается достаточным.
Можно ли использовать одну H1-смазку для всех узлов оборудования в пищевом цехе?
Да, если смазка универсальна по вязкости и консистенции. Однако для оптимальной защиты следует выбирать смазки под конкретные узлы: редукторные масла ISO VG 46-68 для редукторов, пластичные смазки NLGI 2-3 для конвейеров и направляющих, маловязкие H1-масла для направляющих и скольжений. Универсальная смазка часто является компромиссом между производительностью и удобством снабжения.
Почему водостойкость критична для убойных цехов и пивных производств?
В этих производствах смазка постоянно контактирует с влагой, конденсатом на холодильниках и щелочными промывочными растворами. Смазка без водостойкости эмульгируется (превращается в водно-масляную пену), теряет консистенцию и не защищает металл от ржавчины. Водостойкая смазка сохраняет адгезию и образует защитную пленку даже при влажности выше 80% и периодическом контакте с водой.
Как часто нужно проверять соответствие используемых смазок стандартам?
По ГОСТ Р ИСО 22000-2019 проверку рекомендуется проводить при смене поставщика, при переводе на новую серию смазки и при наличии претензий к качеству продукции. Минимум один раз в год нужно актуализировать реестр смазок с указанием сертификатов и паспортов. При обнаружении, что используемая смазка утратила сертификат или снята с производства, требуется срочная замена.
Заключение
Выбор пищевой смазки для оборудования - это не универсальная задача, решаемая одной продукцией. Технический специалист и закупщик должны руководствоваться четкой иерархией: сначала определить, требуется ли NSF H1 (риск контаминации) или достаточно H2 (вспомогательные узлы), затем выбрать вязкость и консистенцию под конкретный узел, убедиться в наличии сертификатов ГОСТ Р ИСО 21469 или NSF H1, проверить водостойкость и температурный диапазон применительно к условиям на предприятии. Каждая смазка должна быть зарегистрирована в системе менеджмента ХАССП с указанием узла применения, поставщика и срока использования.
Практический следующий шаг: подготовьте инвентаризацию узлов вашего оборудования (конвейеры, редукторы, направляющие, электромоторы), определите для каждого требуемый допуск (H1 или H2), свяжитесь с аккредитованным поставщиком пищевых смазок и запросите техпаспорт (TDS) с обязательным приложением сертификатов NSF H1 и/или ГОСТ Р ИСО 21469. Используйте эту информацию для обновления вашего реестра смазок в системе ХАССП.