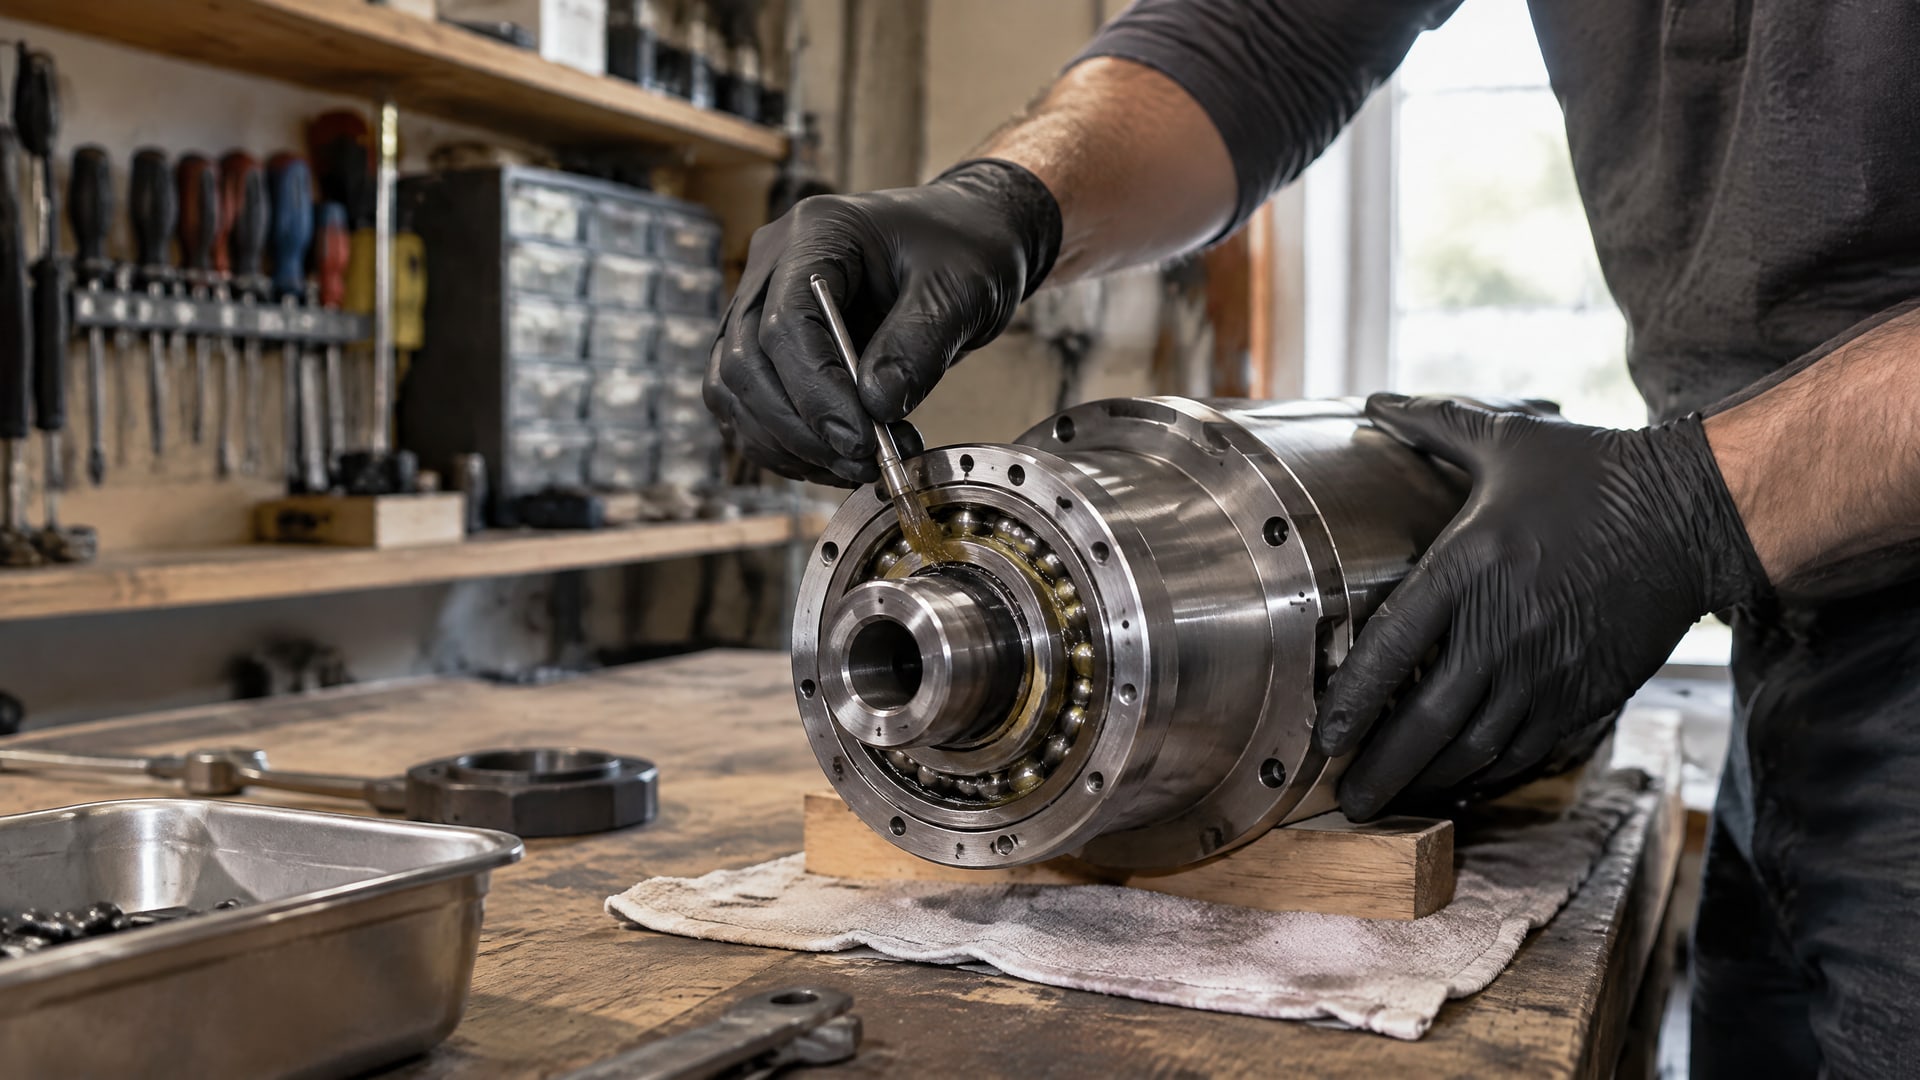
Долгая работа подшипников шпинделя зависит от соответствия смазки конструкции узла и режима вращения, а также от регулярного контроля температуры, шума и подачи смазочного материала. Для одних шпинделей предусмотрена консистентная смазка на весь срок службы, для других - масляно-воздушная система. Менять схему или добавлять смазку без проверки документации станка нельзя.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, как выбрать смазку для шпинделя и организовать обслуживание подшипников шпинделя ЧПУ. Разберем различия между консистентной смазкой и системой oil-air, правила контроля и признаки, при которых стоит планировать обслуживание.
Как устроена смазка шпинделя станка
Подшипники шпинделя смазывают по одной из двух основных схем: консистентной смазкой, заложенной в узел на весь срок службы, или масляно-воздушной системой с дозированной подачей масла и непрерывным потоком сжатого воздуха.
Конкретный вариант определяет конструкция шпинделя, а не только тип станка или материал заготовки. Поэтому перед обслуживанием важно установить, какая схема предусмотрена изготовителем.
В масляно-воздушной системе масло поступает к подшипникам небольшими порциями, а воздух помогает распределять его и отводить тепло. В одном из описаний такой системы указана подача капли объемом 0,01 см³ каждые 5-30 секунд при воздушном потоке 10 л/мин. Это типовые параметры, а не настройка для любого шпинделя: фактические значения нужно сверять с документацией конкретной системы.
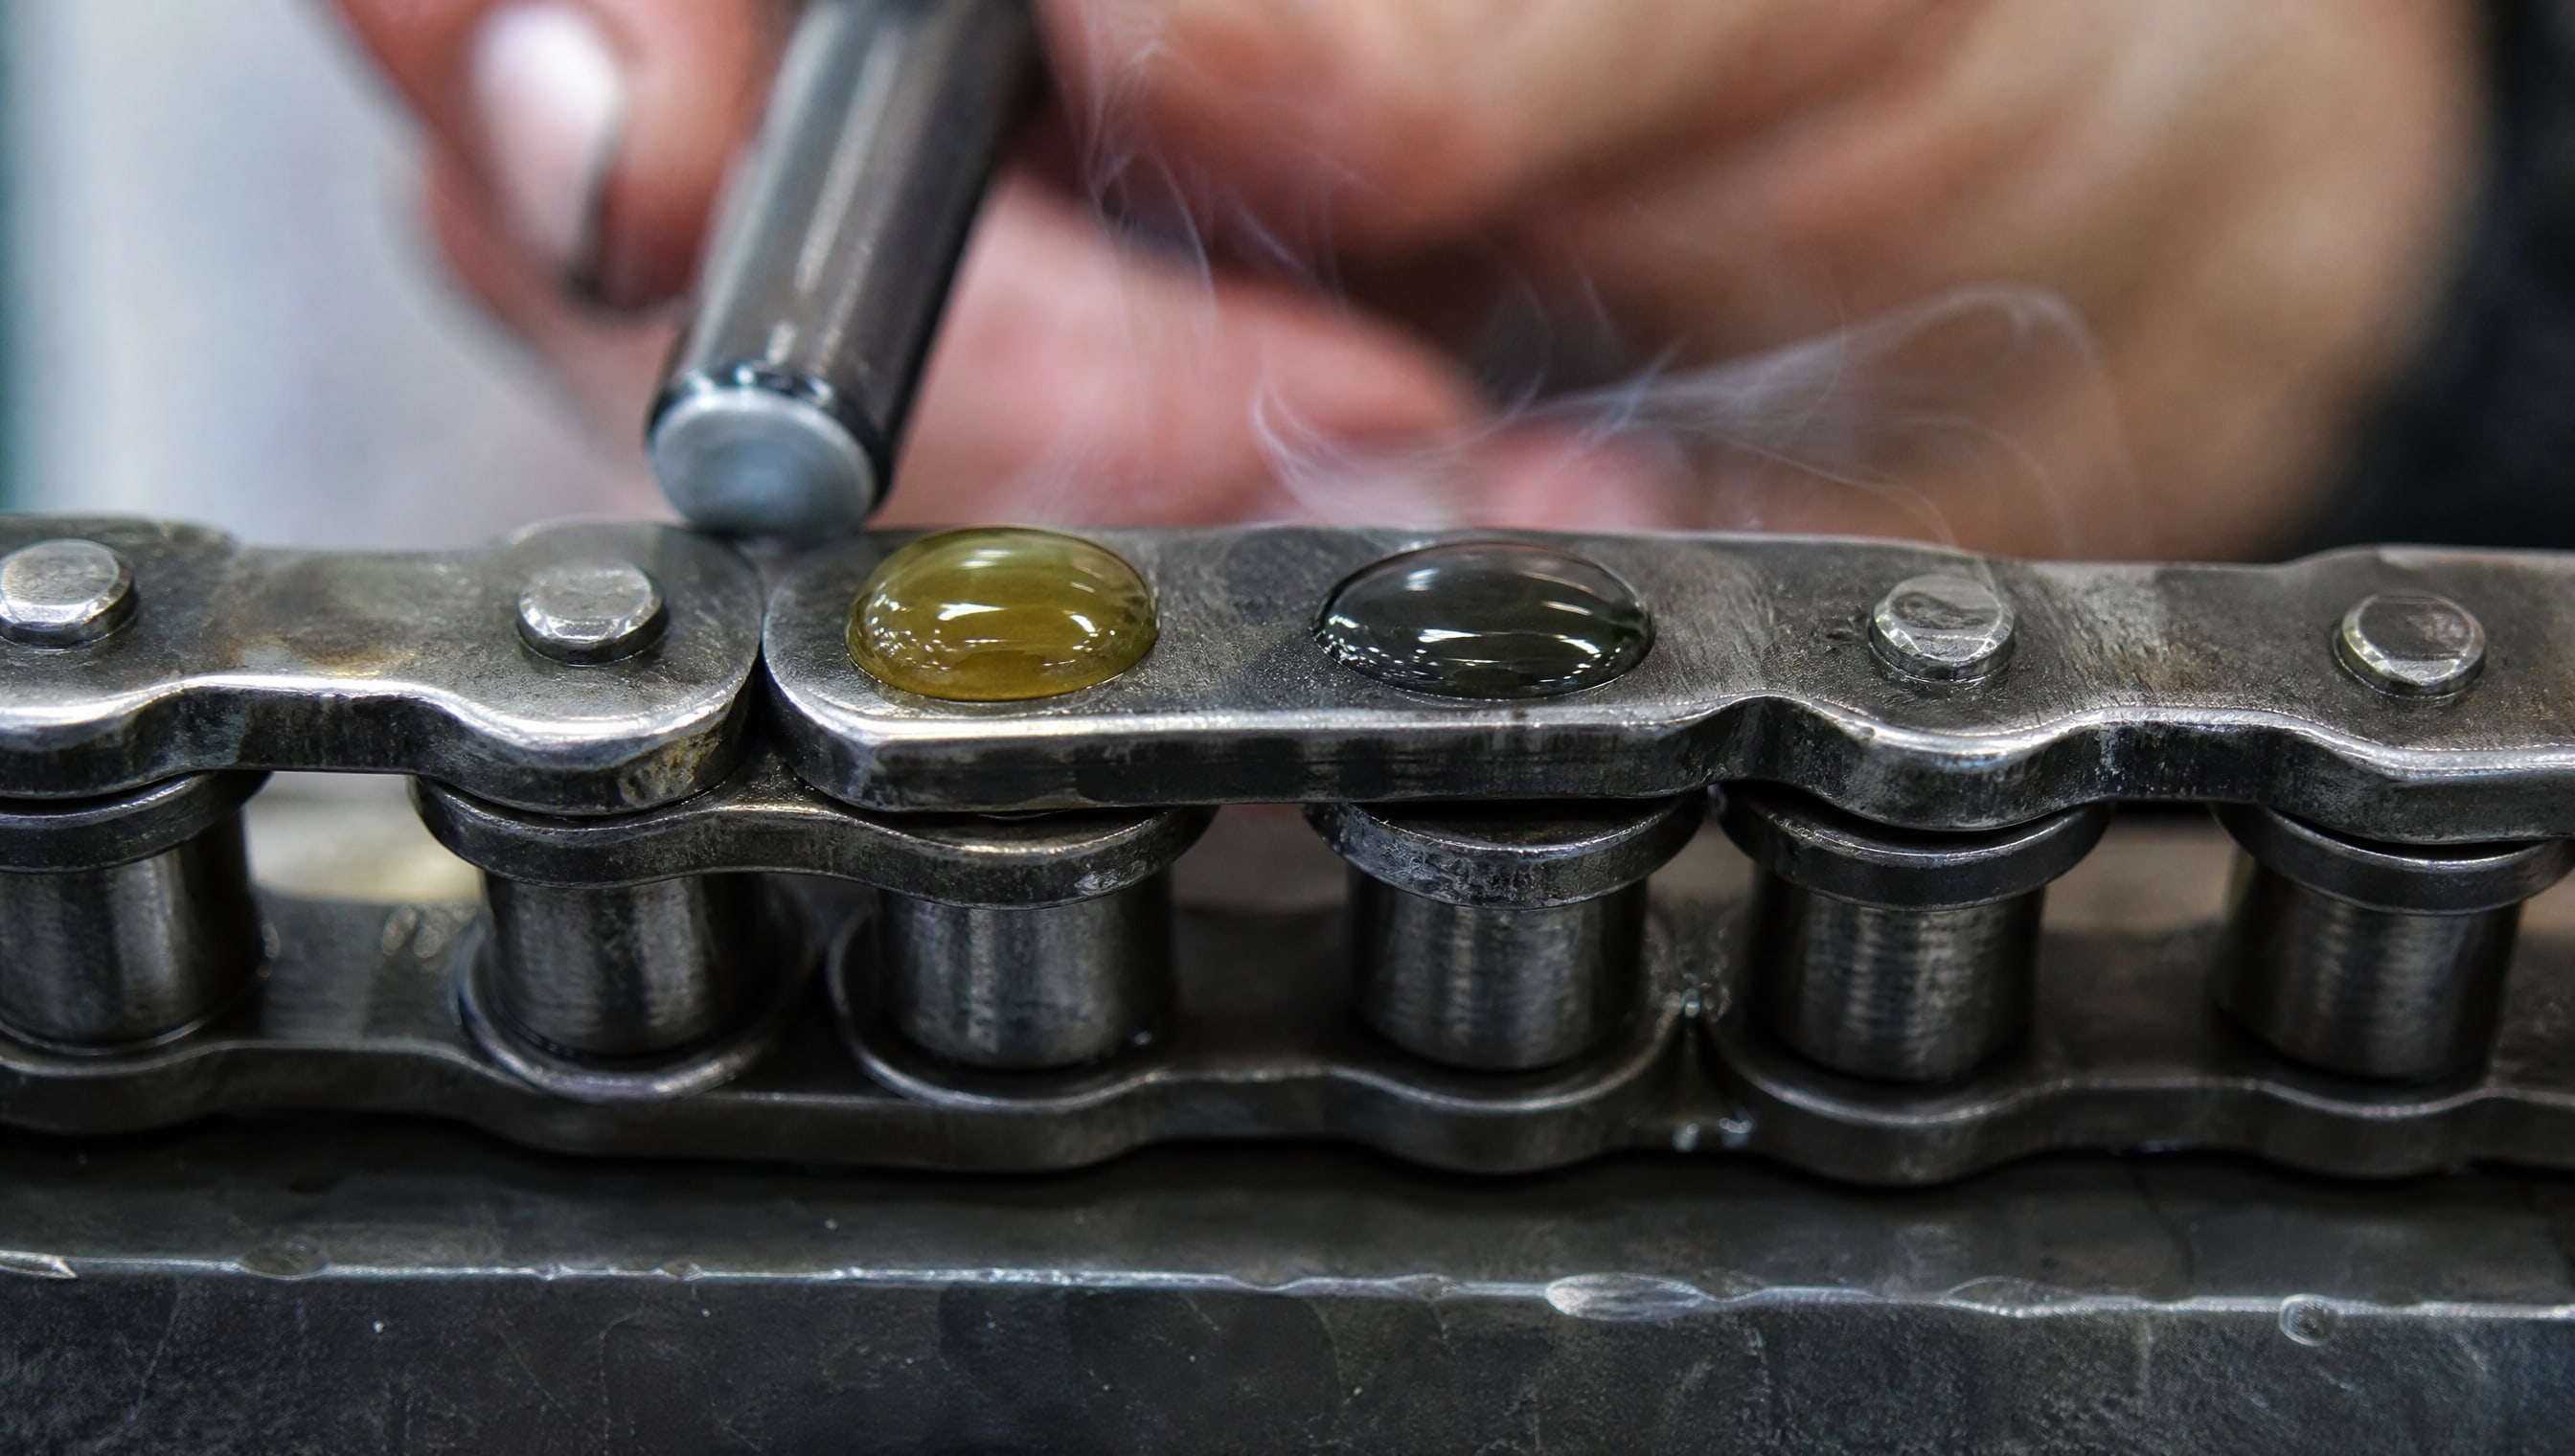
Консистентная смазка применяется в закрытых узлах, если такой способ заложен в конструкции. Класс консистенции обозначают по шкале NLGI, но он не определяет сам по себе, подходит ли материал для конкретного шпинделя. Также важны вязкость базового масла и рабочий режим подшипников. Универсальная смазка, выбранная только по общему назначению, может не соответствовать скорости вращения или тепловой нагрузке узла.
При эксплуатации шпинделя соблюдайте его паспортную максимальную скорость. Руководство по шпинделям отдельно предупреждает: узел с консистентной смазкой нельзя раскручивать выше указанного предела. Если станок работает на высокой скорости или с интенсивным тепловыделением, самовольно менять консистентную смазку на масло либо наоборот тоже нельзя. Сначала проверьте допустимую схему смазки и порядок обслуживания в руководстве.
Выбор смазки для шпинделя: скорость, температура и подача
Выбор смазки для шпинделя начинайте не с маркировки на упаковке, а с требований изготовителя узла.
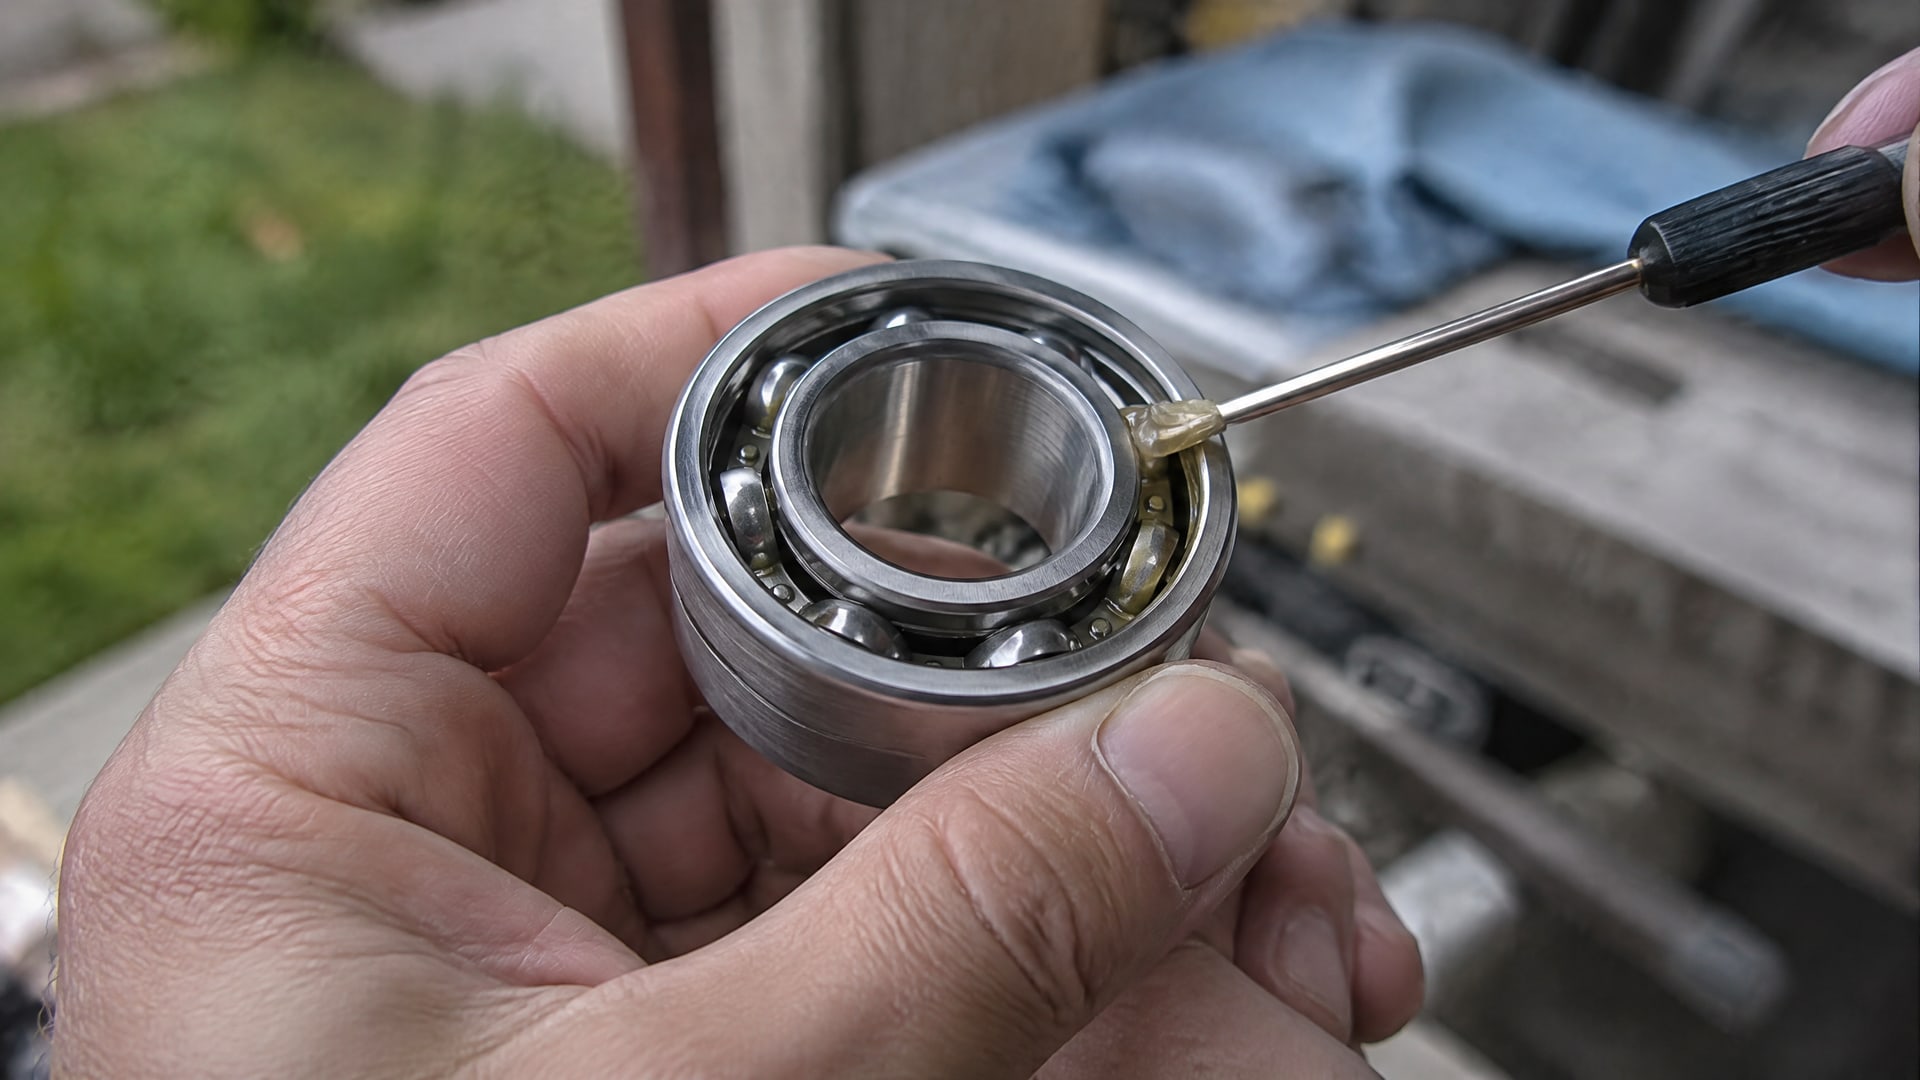
Сверьте тип подшипника, скорость вращения, температуру, нагрузку и систему подачи смазочного материала. Если шпиндель рассчитан на консистентную смазку, не подбирайте замену только по сходству назначения: характеристики должны соответствовать конструкции и режиму работы.
Для подшипников качения часто встречаются консистенции NLGI 2 и NLGI 3. NLGI 2 - наиболее распространенный класс, а NLGI 3 нередко рекомендуют для очень высоких скоростей. Консистенцию определяют по ASTM D217 и маркируют по шкале NLGI от 000 до 6. Эти обозначения описывают консистенцию, но не показывают вязкость базового масла и не заменяют проверку совместимости с требованиями шпинделя.
Для высокоскоростных шпинделей в качестве ориентира по вязкости базового масла приводят ISO VG 100. Однако это не универсальное предписание: подходящую вязкость устанавливают по документации конкретного узла. Если шпиндель работает свыше 12 000-25 000 об/мин и испытывает высокую тепловую нагрузку, масло может быть предпочтительнее. Другая рекомендация указывает на применение oil-air для шпинделей выше 15 000 об/мин. Различие ориентиров подчеркивает, почему решение нужно сверять с паспортом оборудования.
Когда уместна масляно-воздушная система
Oil-air часто выбирают для шпинделей, которым нужны смазывание и отвод тепла при высокой скорости. Для стабильной работы системы важны чистый сухой воздух, постоянная подача и отсутствие засорения каналов и форсунок. При перебоях в подаче воздуха или масла нельзя компенсировать проблему произвольным добавлением консистентной смазки.
Для умеренных скоростей и закрытых шпиндельных узлов могут применяться консистентные смазки, если это соответствует конструкции. Ни класс NLGI, ни вязкость сами по себе не дают полной картины: проверяйте параметры в комплексе и не превышайте предписанное количество смазочного материала.
Смазка шпинделя токарного станка и высокоточного оборудования
Смазка шпинделя токарного станка подбирается по требованиям подшипников и конструкции шпиндельного узла.
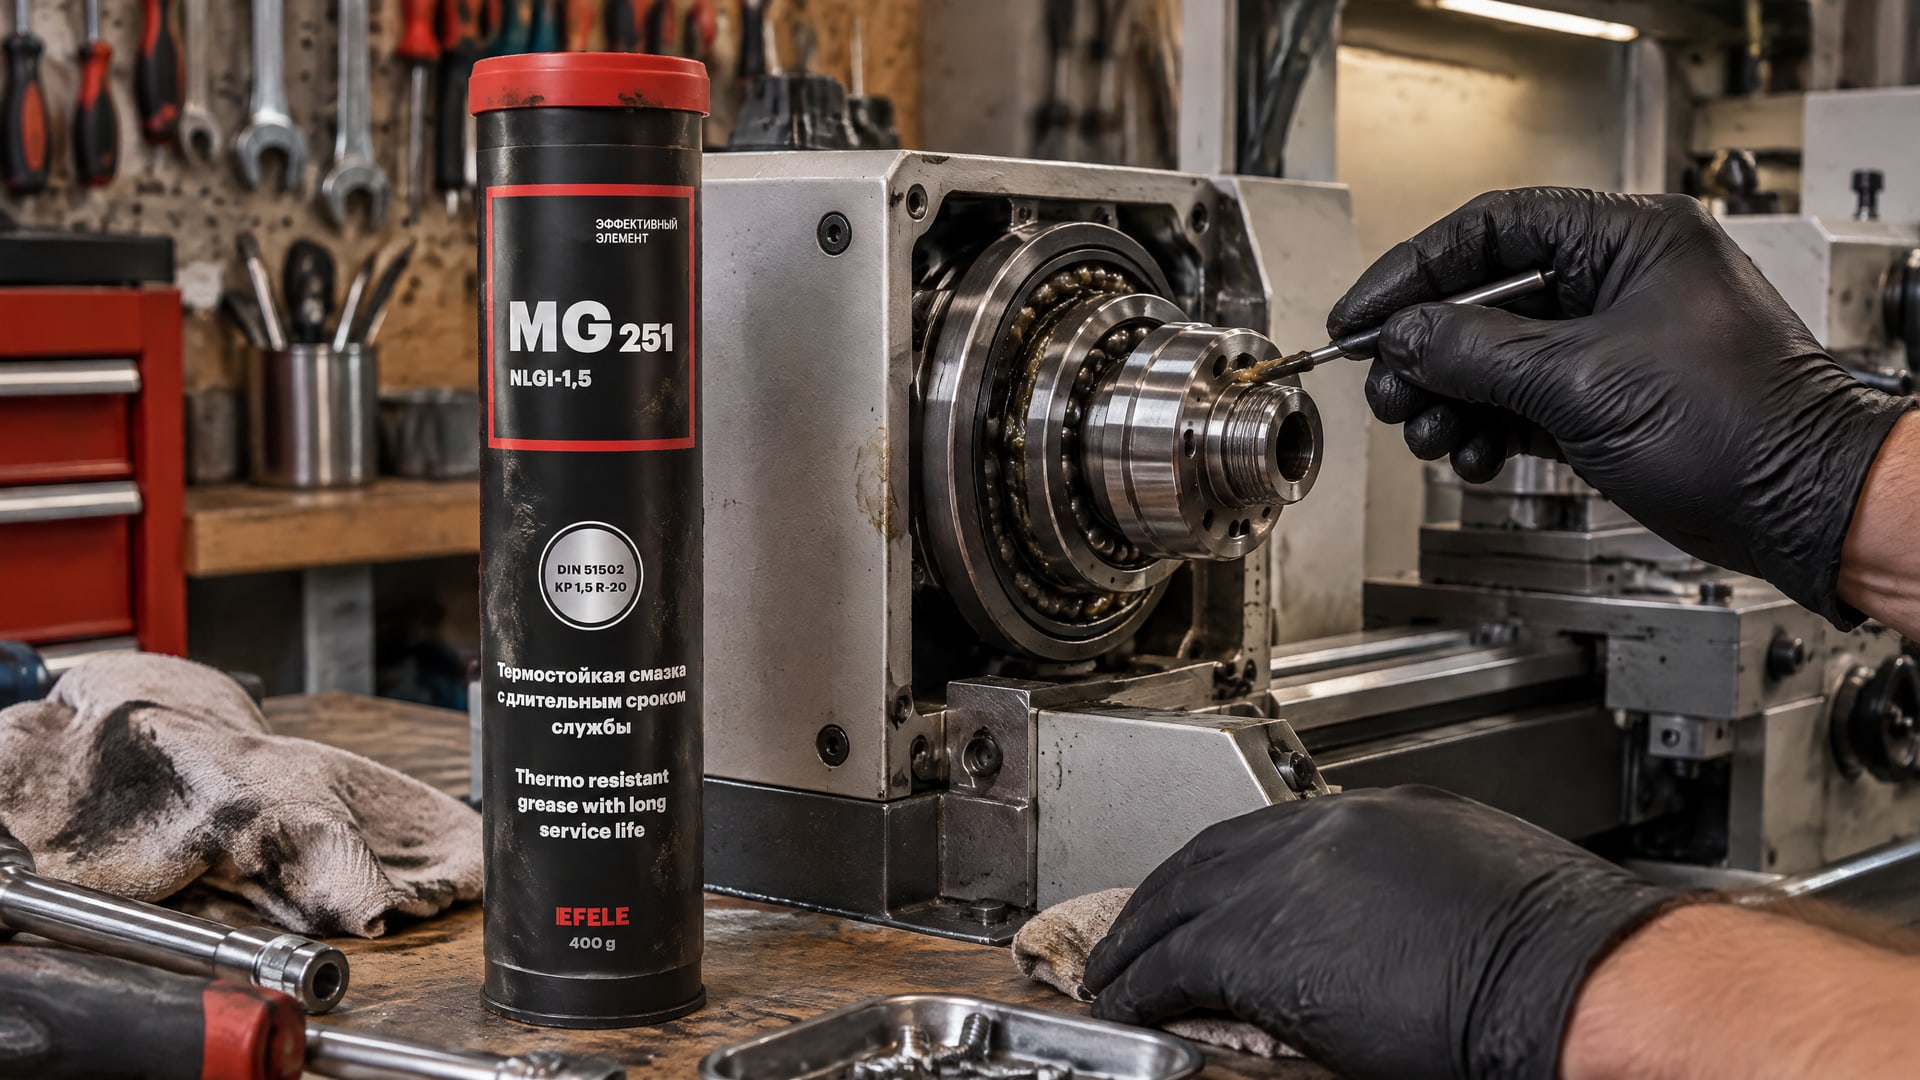
Тип операции сам по себе не определяет, нужна ли консистентная смазка или oil-air. Один токарный станок может иметь шпиндель с консистентной смазкой на весь срок службы, другой - систему с дозированной подачей масла. Поэтому порядок обслуживания нужно устанавливать по руководству конкретной модели.
Для высокоскоростного шпинделя с высокой точностью обработки, работающего при повышенной температуре, в качестве варианта консистентной смазки на полимочевинной основе рассматривают EFELE MG-251. Перед применением необходимо убедиться, что шпиндель допускает такой тип смазки и характеристики материала соответствуют требованиям его изготовителя. Название продукта не отменяет проверку скорости, температуры и способа подачи.
Совет инженера
Сценарий: шпиндель работает на высокой скорости, а точность обработки зависит от стабильности подшипников при нагреве.
Что делают: сверяют паспортные требования и схему смазки, затем рассматривают термостойкую смазку на полимочевинной основе, если конструкция допускает консистентный материал.
Итог: EFELE MG-251 можно включить в подбор для такого режима только после подтверждения совместимости с конкретным шпинделем.
Главное правило при обслуживании подшипников шпинделя - не добавлять смазку «на всякий случай». Избыток способен навредить не меньше, чем недостаток. Если узел рассчитан на смазку на весь срок службы, произвольное пополнение без предписания изготовителя не заменяет диагностику и не продлевает ресурс автоматически.
Регламент смазки шпинделя: что проверять при работе
Регламент смазки шпинделя должен опираться на руководство станка и шпинделя.
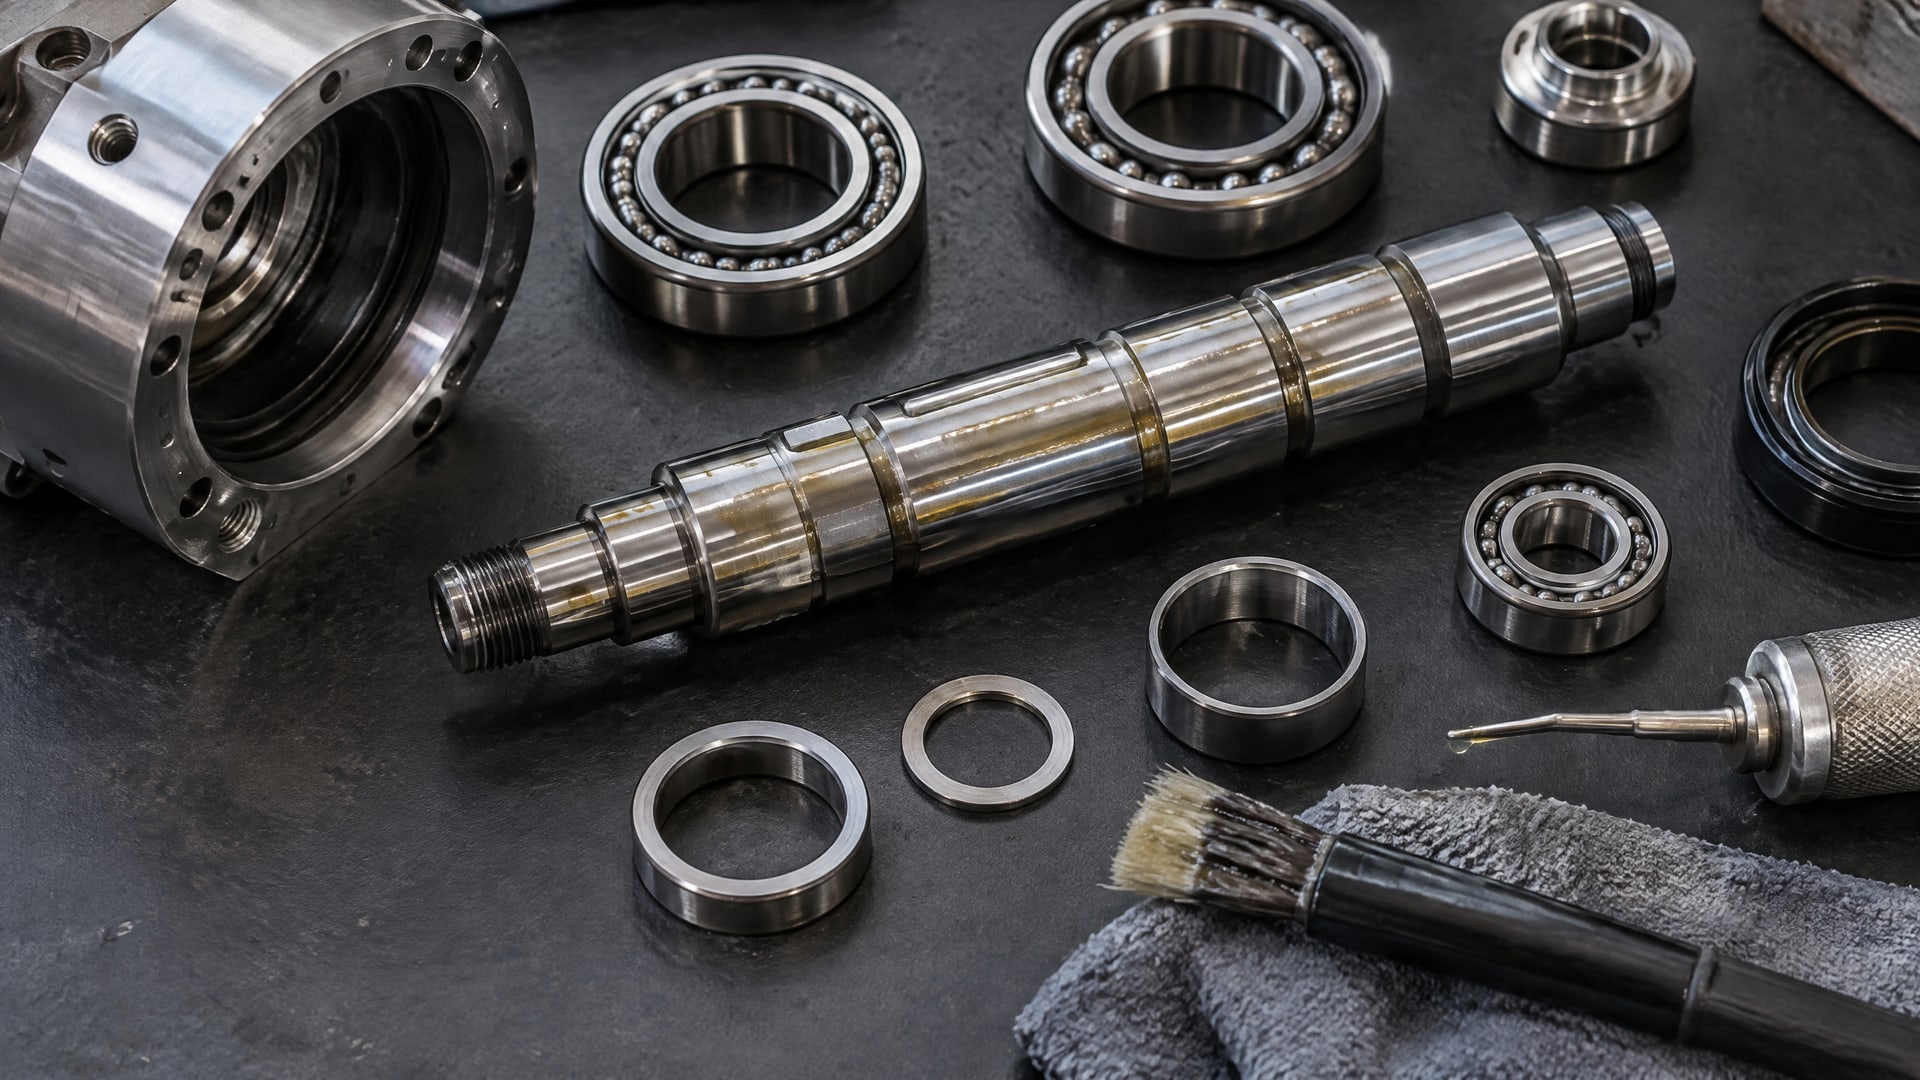
Универсального интервала для всех моделей в имеющихся рекомендациях нет, поэтому не стоит назначать его самостоятельно. Практический контроль можно организовать по нескольким признакам: температуре подшипников, характеру шума, наличию масла и состоянию подачи воздуха в системах oil-air.
При ежедневной эксплуатации станка проверяйте уровень масла в бачке, если он предусмотрен конструкцией. Для масляно-воздушной системы также контролируйте подачу чистого сухого воздуха и отсутствие засорения каналов. Параметры дозирования зависят от конкретной установки: в одном из описаний указаны капля 0,01 см³ каждые 5-30 секунд и воздушный поток 10 л/мин, но переносить их на другой шпиндель без сверки с документацией нельзя.
Температуру подшипников нужно отслеживать в динамике. В руководстве по шпинделям указан ориентир: если температура превышает 130 °F, или примерно 54,4 °C, следует планировать простой на обслуживание. Это значение не отменяет требований изготовителя конкретного оборудования. Рост температуры относительно обычного режима, особенно вместе с шумом или нарушением подачи смазки, служит поводом для проверки.
При планировании регламента учитывайте условия работы и фактическое состояние узла. Полезно фиксировать наблюдения при осмотрах, чтобы замечать изменения, а не оценивать работу шпинделя только по единичному измерению. Не увеличивайте дозу масла и не добавляйте консистентную смазку без основания: для подшипников опасен как недостаток смазочного материала, так и его избыток.
Очистка и признаки необходимости обслуживания
Посторонний шум, писк, скрежет и рост температуры могут указывать на ухудшение состояния шпиндельного узла.
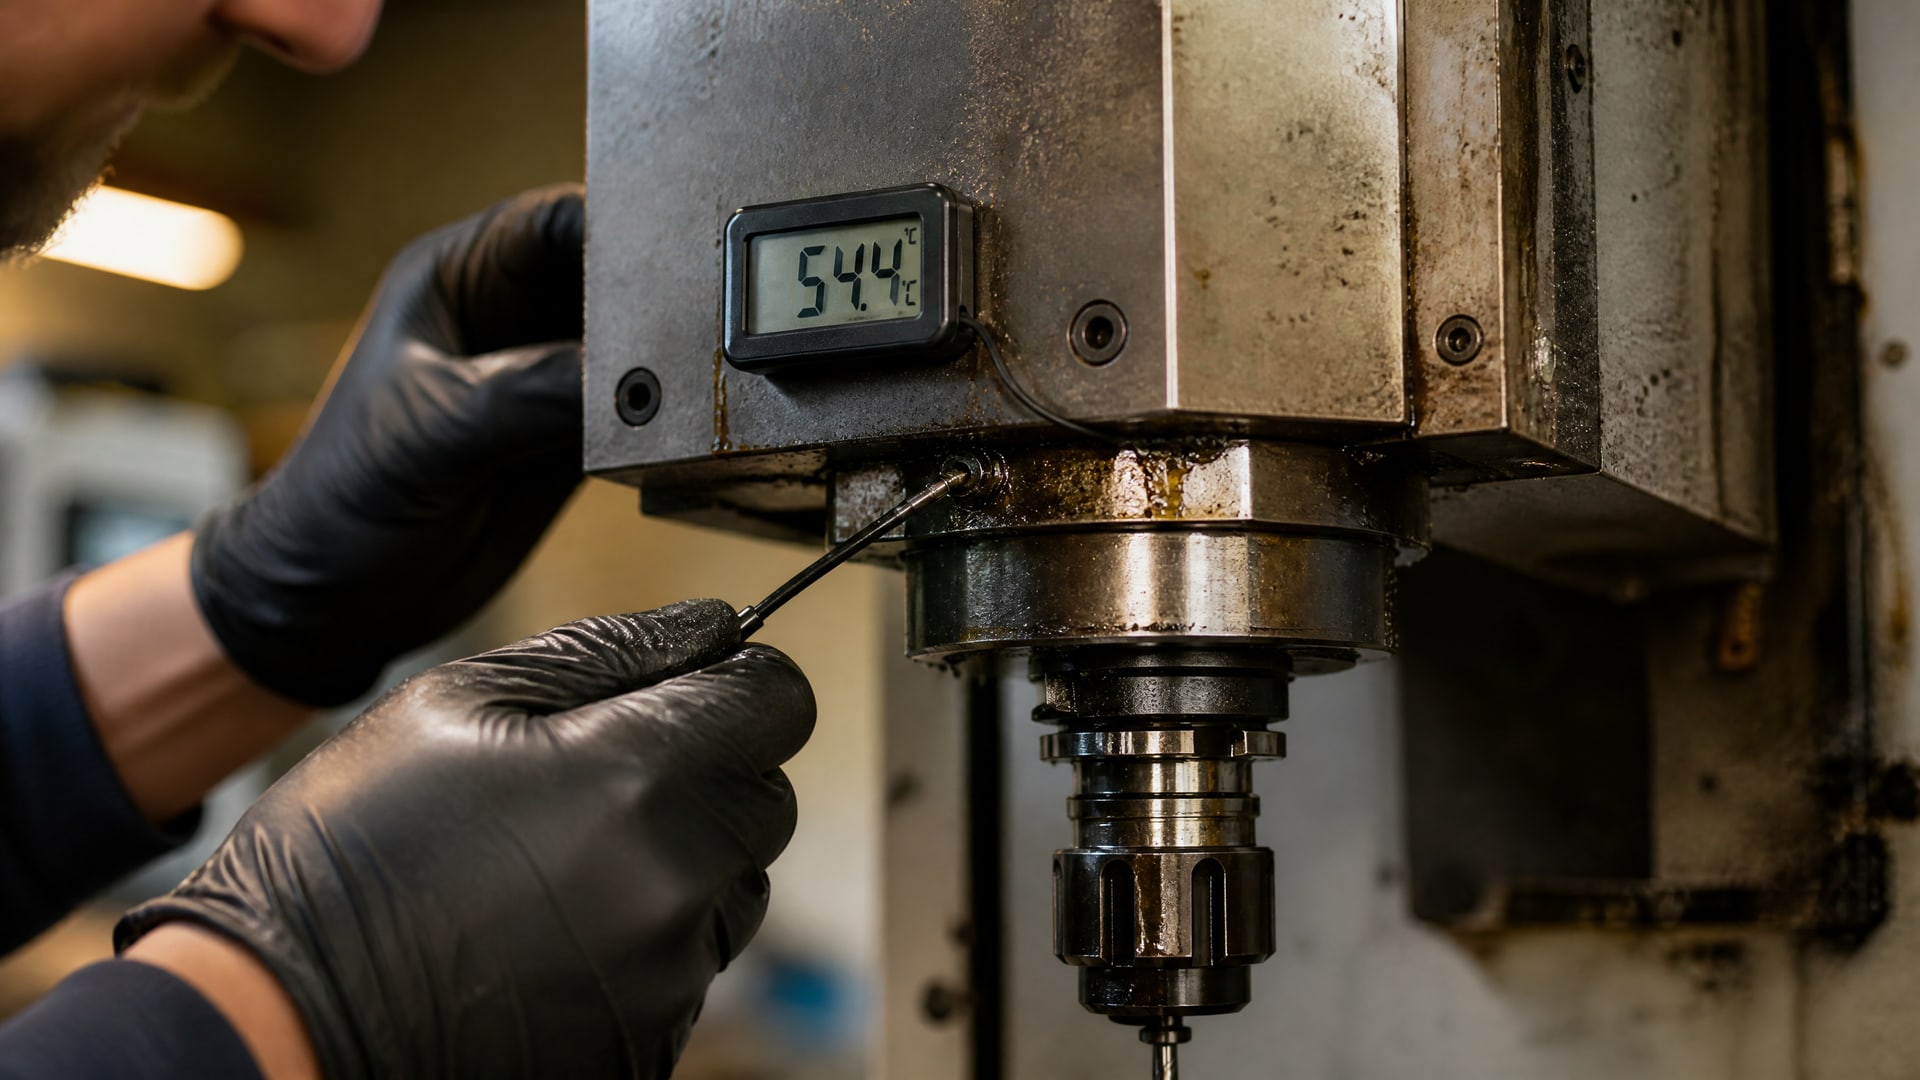
Для систем oil-air дополнительный повод для проверки - перебои подачи масла или воздуха. Если температура превысила 130 °F, около 54,4 °C, планируйте простой для обслуживания в соответствии с руководством станка. Не ждите, пока симптомы станут постоянными: сначала проверьте смазку и систему подачи, затем действуйте по инструкции изготовителя.
При очистке шпинделя и конуса инструмента не выдувайте загрязнения сжатым воздухом. Он может загнать частицы внутрь узла. Удаляйте загрязнения тряпкой или короткой щеткой, не направляя их к подшипникам и внутренним каналам. Особое внимание уделяйте чистоте деталей при обслуживании: твердые частицы внутри узла способны повредить рабочие поверхности.
Для масляно-воздушной системы проверяйте наличие масла, стабильность подачи и состояние воздушных каналов. Воздух должен быть чистым и сухим, а форсунки и каналы - свободными от засорения. Если шпиндель смазывается консистентным материалом на весь срок службы, отсутствие бачка не означает, что узел можно оставить без контроля: следите за температурой и шумом, соблюдая ограничения по скорости.
Если речь о станке 2А622-1
Для станка горизонтально-расточного 2А622-1 нельзя назначить тип смазки, точку нанесения или периодичность обслуживания без его руководства и данных конкретного шпинделя. Сначала установите, какая схема предусмотрена для установленного узла, и сверьте порядок работ с паспортной документацией. Не переносите на него параметры другой модели и не подбирайте смазку только по сходству конструкции.
Часто задаваемые вопросы
Как часто проверять смазку шпинделя станка?
При ежедневной эксплуатации проверяйте масляный бачок, если он предусмотрен конструкцией. Для системы oil-air контролируйте подачу масла и чистоту и сухость воздуха. Интервал полного обслуживания зависит от требований изготовителя конкретного шпинделя: универсального срока для всех станков нет, поэтому его нужно сверять с руководством.
Можно ли добавить смазку, если шпиндель работает шумно?
Не добавляйте смазку автоматически. Шум может быть связан с состоянием подшипников, нарушением подачи масла или воздуха и другими неисправностями. Проверьте температуру и систему смазки, затем следуйте руководству станка. Избыток смазочного материала тоже вреден, поэтому пополнение допустимо только тогда, когда его предусматривает изготовитель.
Какую смазку выбрать для шпинделя токарного станка?
Выбор зависит от конструкции шпинделя, типа подшипника, скорости, температуры, нагрузки и схемы подачи. Для консистентных смазок встречаются классы NLGI 2 и NLGI 3, но этих обозначений недостаточно для подбора. Проверьте паспортные требования и не заменяйте один тип смазки другим без подтверждения совместимости.
Как подобрать смазку шпинделя для горизонтально-расточного станка 2А622-1?
Нужны руководство станка и данные установленного шпиндельного узла. По имеющейся информации нельзя достоверно указать для 2А622-1 марку смазки, точку подачи или интервал обслуживания. Сверьте схему смазки и параметры с документацией конкретного оборудования, не используя рекомендации для другой модели как прямую замену.
Заключение
Долгая работа подшипников зависит от соблюдения предусмотренной схемы смазки, соответствия материала скорости и тепловому режиму, а также контроля температуры, шума и подачи масла или воздуха. Для шпинделя с консистентной смазкой не превышайте паспортную скорость, а в oil-air системе следите за чистотой воздуха и стабильностью дозирования.
Следующий шаг - открыть руководство конкретного станка и шпинделя, зафиксировать допустимую схему и параметры смазки, затем организовать проверки по предписанному регламенту. При росте температуры, появлении постороннего шума или нарушении подачи смазочного материала запланируйте диагностику до продолжения работы в обычном режиме.