Цепи печей, конвейеров и туннельных аппаратов работают в условиях, где температура окружающей среды зачастую превышает 300 °C. При таких режимах большинство стандартных цепных масел уже недостаточны: жидкая смазка испаряется, вымывается из зазоров между звеньями, теряет вязкость и не защищает металл от абразивного износа и коррозии. Выбор правильного смазочного материала - это не просто удобство, а необходимость для надежности оборудования и предсказуемых интервалов техническою обслуживания.
Статья разберет, какие типы смазок действительно работают при 300 °C и выше, какие параметры смотреть в технических данных, чтобы не переплатить за завышенные обещания производителя, и как выбрать между жидкими маслами, сухопленочными составами и консистентными смазками в зависимости от конкретного узла и режима.
Почему стандартные цепные масла неэффективны выше 300 °C
При 300 °C и выше классические минеральные и даже стандартные синтетические цепные масла сталкиваются с проблемой интенсивного испарения.
Чем выше температура, тем быстрее легкие углеводороды уходят в пар, оставляя узел без защитной пленки. На цепях это означает фреттинг-коррозию в зазорах между звеньями, задиры на роликах и подшипниках, а также скрежет и люфт на холодном старте, когда вязкость резко возрастает.
Жидкие цепные масла на основе минерального сырья испаряют обычно 5–10% своей массы за час при 250 °C. Синтетические эфиры улучшают ситуацию до 1–3% за тот же промежуток времени. Но даже при испаряемости в 3% в течение суток непрерывной работы узел потеряет значительную часть смазки, требуя либо постоянной переподачи (что приводит к перегреву соседних компонентов и загрязнению), либо переходу на смазки с принципиально другой работой.
Кроме испарения, высокая температура ускоряет окисление. Минеральные масла теряют свои присадки за несколько часов при 300 °C. Синтетические (особенно полиалфаолефины и сложные эфиры) держат присадки дольше, но индекс вязкости у них выше: они медленнее теряют текучесть при нагреве, и это помогает поддерживать тонкую пленку даже в критичных зонах.
При выборе смазки для режима свыше 300 °C нужно прежде всего проверить, говорит ли производитель о жидкой смазке или уже о сухой пленке. Если верхняя рабочая температура указана как 600 °C, но при этом оговорено, что это режим сухой смазки, то при 350 °C жидкая основа уже частично испарится, и узел будет работать в переходном режиме между жидкой и твердой смазкой.
Синтетические основы: эфиры и ПАО против минерального масла
Выбор базового масла - первый важный шаг.
На рынке высокотемпературных цепных смазок распространены три типа основ: минеральная, полиалфаолефины (ПАО) и синтетические эфиры.
Минеральное масло - дешево, но для высокотемпературных цепей малопригодно. Индекс вязкости обычно 90–110 единиц, то есть при нагреве на 50 °C масло становится почти в два раза жиже. При 300 °C минеральное масло потеряет вязкость настолько, что не сформирует защитную пленку. Испаряемость высокая: 5–8% за час при 250 °C. Для цепей работающих ниже 200 °C минеральное масло еще допустимо, но выше этого предела оно неэффективно.
ПАО (полиалфаолефины) - синтетические углеводороды, получаемые путем олигомеризации. Индекс вязкости 130–160 единиц, испаряемость 2–3% за час при 250 °C, температура самовоспламенения часто выше 400 °C. ПАО хорошо совместимы с адгезионными и противоизносными присадками, поддерживают требуемую вязкость лучше минерального масла. Рабочий диапазон ПАО-смазок обычно −30…+200 °C для жидкой смазки. Для цепей печей при 250–280 °C ПАО еще работает, но начинает приближаться к пределу.
Синтетические эфиры - самый термостойкий вариант из доступных. Индекс вязкости 140–177 единиц, испаряемость можно снизить до 1–1,7% за час при 310 °C за счет специальной формулировки. Эфирные базы держат присадки лучше, чем ПАО, и сохраняют защитные свойства при температурах 250–280 °C дольше. Рабочий диапазон эфирных цепных масел - часто 0…+260 °C для жидкой смазки, а при переходе на сухую пленку некоторые составы выдерживают кратковременные импульсы до 310 °C.
Для цепей печей, работающих в диапазоне 250–300 °C, рекомендуется выбирать смазку на эфирной или ПАО основе. Чистое минеральное масло здесь использовать не стоит.
Параметры, которые нужно проверить: испаряемость, адгезия и присадки
Техническое описание смазки - это не просто список цифр.
Каждый параметр отвечает за конкретное свойство, и для высокотемпературных цепей нужно обратить внимание на несколько ключевых показателей.
Испаряемость
Испаряемость обычно нормируется по методу ASTM D6304 и выражается в процентах потери массы за 1 час при определенной температуре (часто 250 °C или 310 °C). Для цепей печей допустимой считается испаряемость не выше 3% за час при 250 °C. Смазка с испаряемостью 1–1,7% - это отличный показатель для высокотемпературных условий: она дольше останется в зазорах между звеньями и не потребует частых переподач.
Температура вспышки и верхняя рабочая температура
Температура вспышки (flash point) - это минимальная температура, при которой пары смазки начнут воспламеняться. Для цепных масел это обычно 270–300 °C. Но это не означает, что смазка может работать при 270 °C: вспышка - это уже опасная ситуация, говорящая о начале испарения и окисления.
Верхняя рабочая температура (upper working temperature) - это максимум, при котором смазка сохраняет свои защитные свойства в режиме полной жидкой смазки. Для большинства цепных масел она находится в диапазоне 200–260 °C. Если производитель указывает 600 °C, то обязательно смотри, не идет ли речь о сухой пленке или режиме прерывистой смазки.
Вязкость и индекс вязкости
Вязкость измеряют при 40 °C и иногда при 100 °C. Для цепей печей типичная вязкость -50–220 мм²/с при 40 °C в зависимости от типа цепи и зазоров. Более важен индекс вязкости (VI): он показывает, насколько смазка меняет текучесть при изменении температуры. VI 140–177 (синтетические эфиры) намного лучше, чем VI 90–110 (минеральные масла), потому что смазка останется подвижной при нагреве и защитит узел.
Адгезионные и противокоррозионные присадки
На цепях смазка должна не просто скользить, но и удерживаться в зазорах. За это отвечают адгезионные присадки. Кроме того, цепь постоянно контактирует с влагой и кислородом воздуха (особенно в туннельных печах), поэтому смазка обязана содержать противокоррозионные присадки, которые защищают сталь от ржавчины. Смазка с беззольными противоизносными, адгезионными и противокоррозионными присадками - это стандарт для современных цепных масел.
Жидкие цепные масла или сухопленочные смазки: как выбрать
Это ключевое разделение.
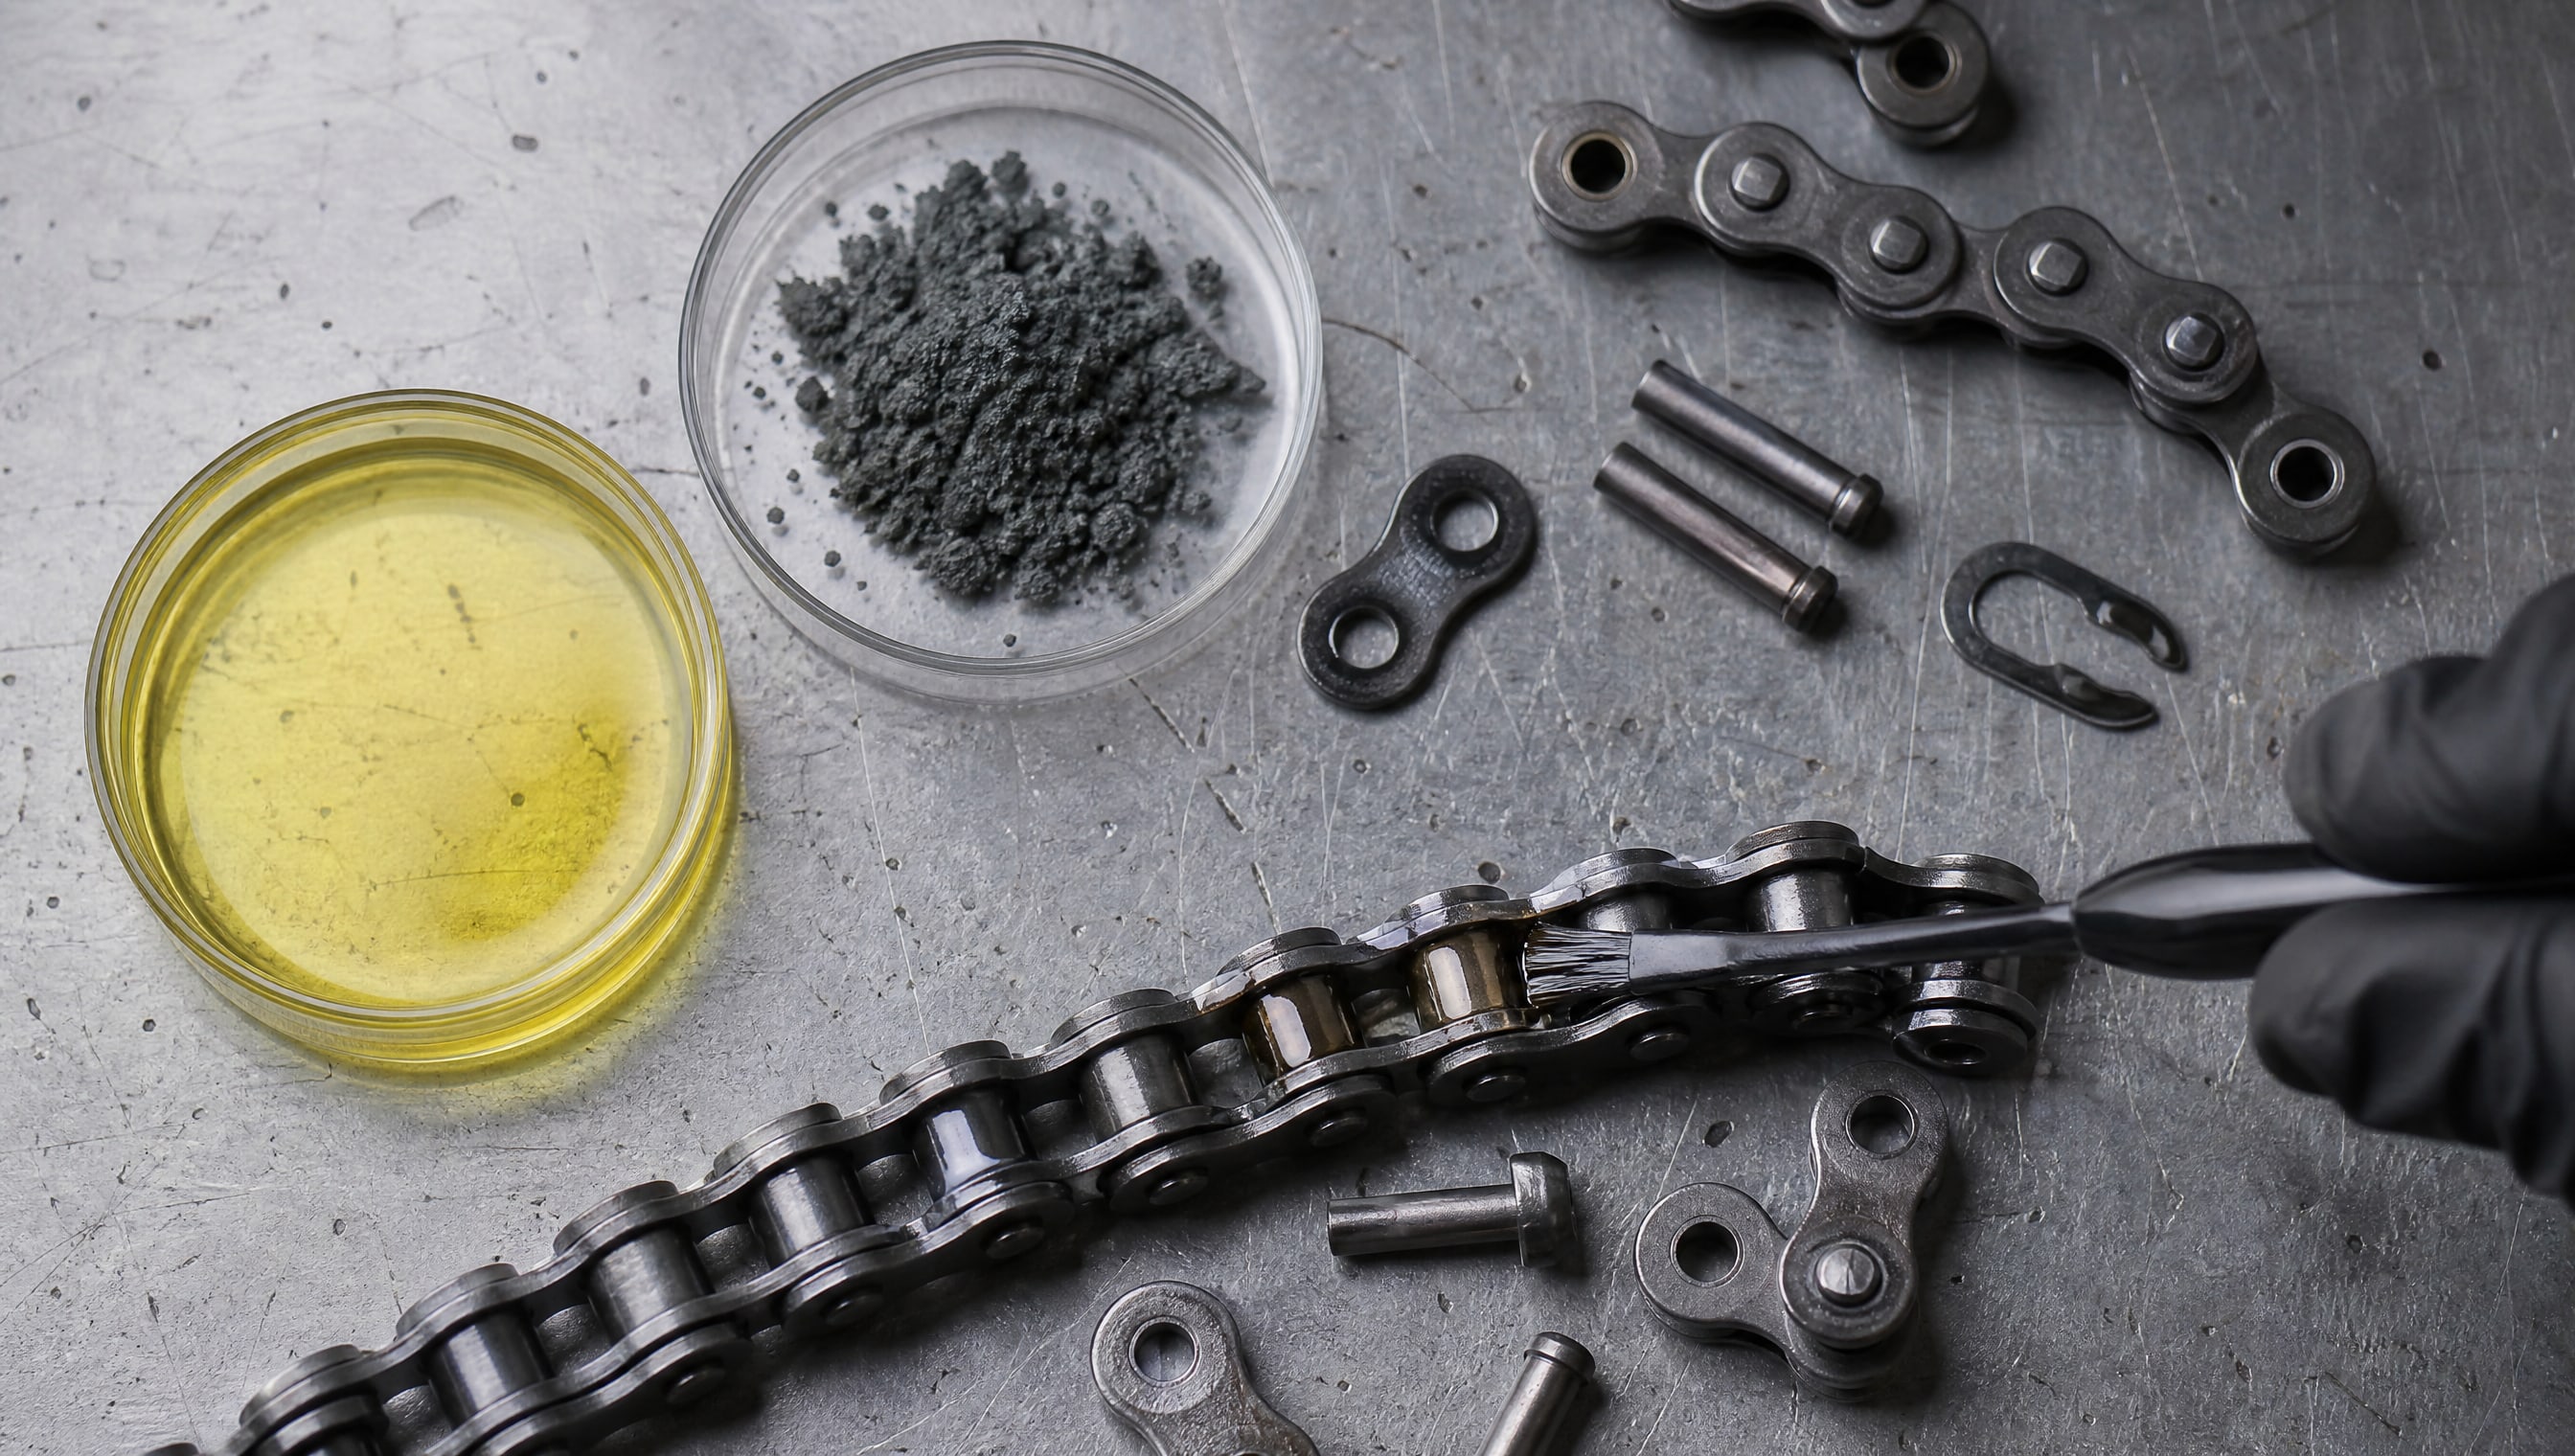
Жидкие масла работают через непрерывную масляную пленку и требуют постоянной циркуляции или частого нанесения. Сухопленочные смазки (с графитом или керамикой) наносятся один раз и оставляют твердый защитный слой, который не испаряется.
Жидкие смазки: когда они подходят
Жидкие цепные масла используют в системах с принудительной циркуляцией (например, автоматические маслопроводы) или когда цепь доступна для периодического нанесения (раз в несколько часов или смен). При температуре 250–280 °C жидкая смазка может работать, если использовать эфирную или ПАО основу и обеспечить переподачу до двух раз за рабочую смену.
Преимущество жидкого масла: оно легче наносится (включая в баллончиках), лучше проникает в мелкие зазоры, и легче контролировать расход по стоку.
Недостаток: при 300 °C выше начинается быстрое испарение даже у синтетических составов, требуется более частая переподача, и есть риск перегрева масла при прерывистом нанесении.
Сухопленочные смазки: для экстремальных температур
Если цепь работает постоянно при 300 °C и выше, стоит рассмотреть переход на сухопленочные смазки. Они содержат графит или керамику, подвешенные в легколетучей жидкой основе. При нанесении жидкая основа испаряется за несколько часов, оставляя только графитовый или керамический слой, который не испаряется и может работать при 600 °C кратковременно.
Недостаток сухопленочных смазок: они черные (графит) или темные, загрязняют соседние узлы, требуют аккуратного применения и не подходят для пищевых производств. Кроме того, твердая смазка медленнее восстанавливается при износе звеньев, поэтому переподача требуется реже, но интервалы между техническим обслуживанием могут быть нестабильнее.
Выбор между жидким и сухопленочным часто определяется конструкцией узла и доступностью цепи для обслуживания. Если есть автоматическая система переподачи - жидкое масло. Если цепь недоступна, работает 24/7 и температура превышает 300 °C - сухопленочная смазка или графитовое масло.
Консистентные смазки и многофункциональные решения для подшипников и направляющих
Цепь в печи редко работает в полной изоляции.
Рядом всегда есть опорные подшипники, валы, направляющие, кулачки привода. Для этих узлов нужны свои смазки, и часто они отличаются от чистого цепного масла.
Консистентные смазки (пластичные, с классом NLGI) хорошо удерживаются в подшипниках и не вытекают под вибрацией. Для высокотемпературных печей используют смазки класса NLGI 1–2 с верхней рабочей температурой 160–180 °C (кратковременно до 300 °C). Они имеют более высокую вязкость базового масла (обычно 400–500 мм²/с при 40 °C) и содержат загустители, которые удерживают масло на месте.
Преимущество консистентной смазки для подшипников: она не капает, не требует постоянной переподачи, создает устойчивую защиту при вибрации. Недостаток: она медленнее отводит тепло, чем жидкое масло, и при очень высокой температуре может подтаять и вытечь.
Некоторые высокотемпературные смазки позиционируются как многофункциональные и подходят одновременно для цепей, опорных подшипников и направляющих. Например, для опорных подшипников (валов) в условиях высоких температур и нагрузок рекомендуется выбирать составы, выдерживающие температуры до +180 °C в режиме полной жидкой смазки и кратковременно до +300 °C, с высокой температурой каплепадения, которые обладают адгезионными и противоизносными свойствами. Однако такие решения требуют обязательной проверки со спецификацией производителя оборудования, потому что разные подшипники могут требовать разных классов консистентности и разной вязкости.
Высокотемпературная смазка для цепей: жидкая в баллончиках
Аэрозольная форма - удобный способ нанесения смазки на цепи, доступные в углублениях печи или конвейера.
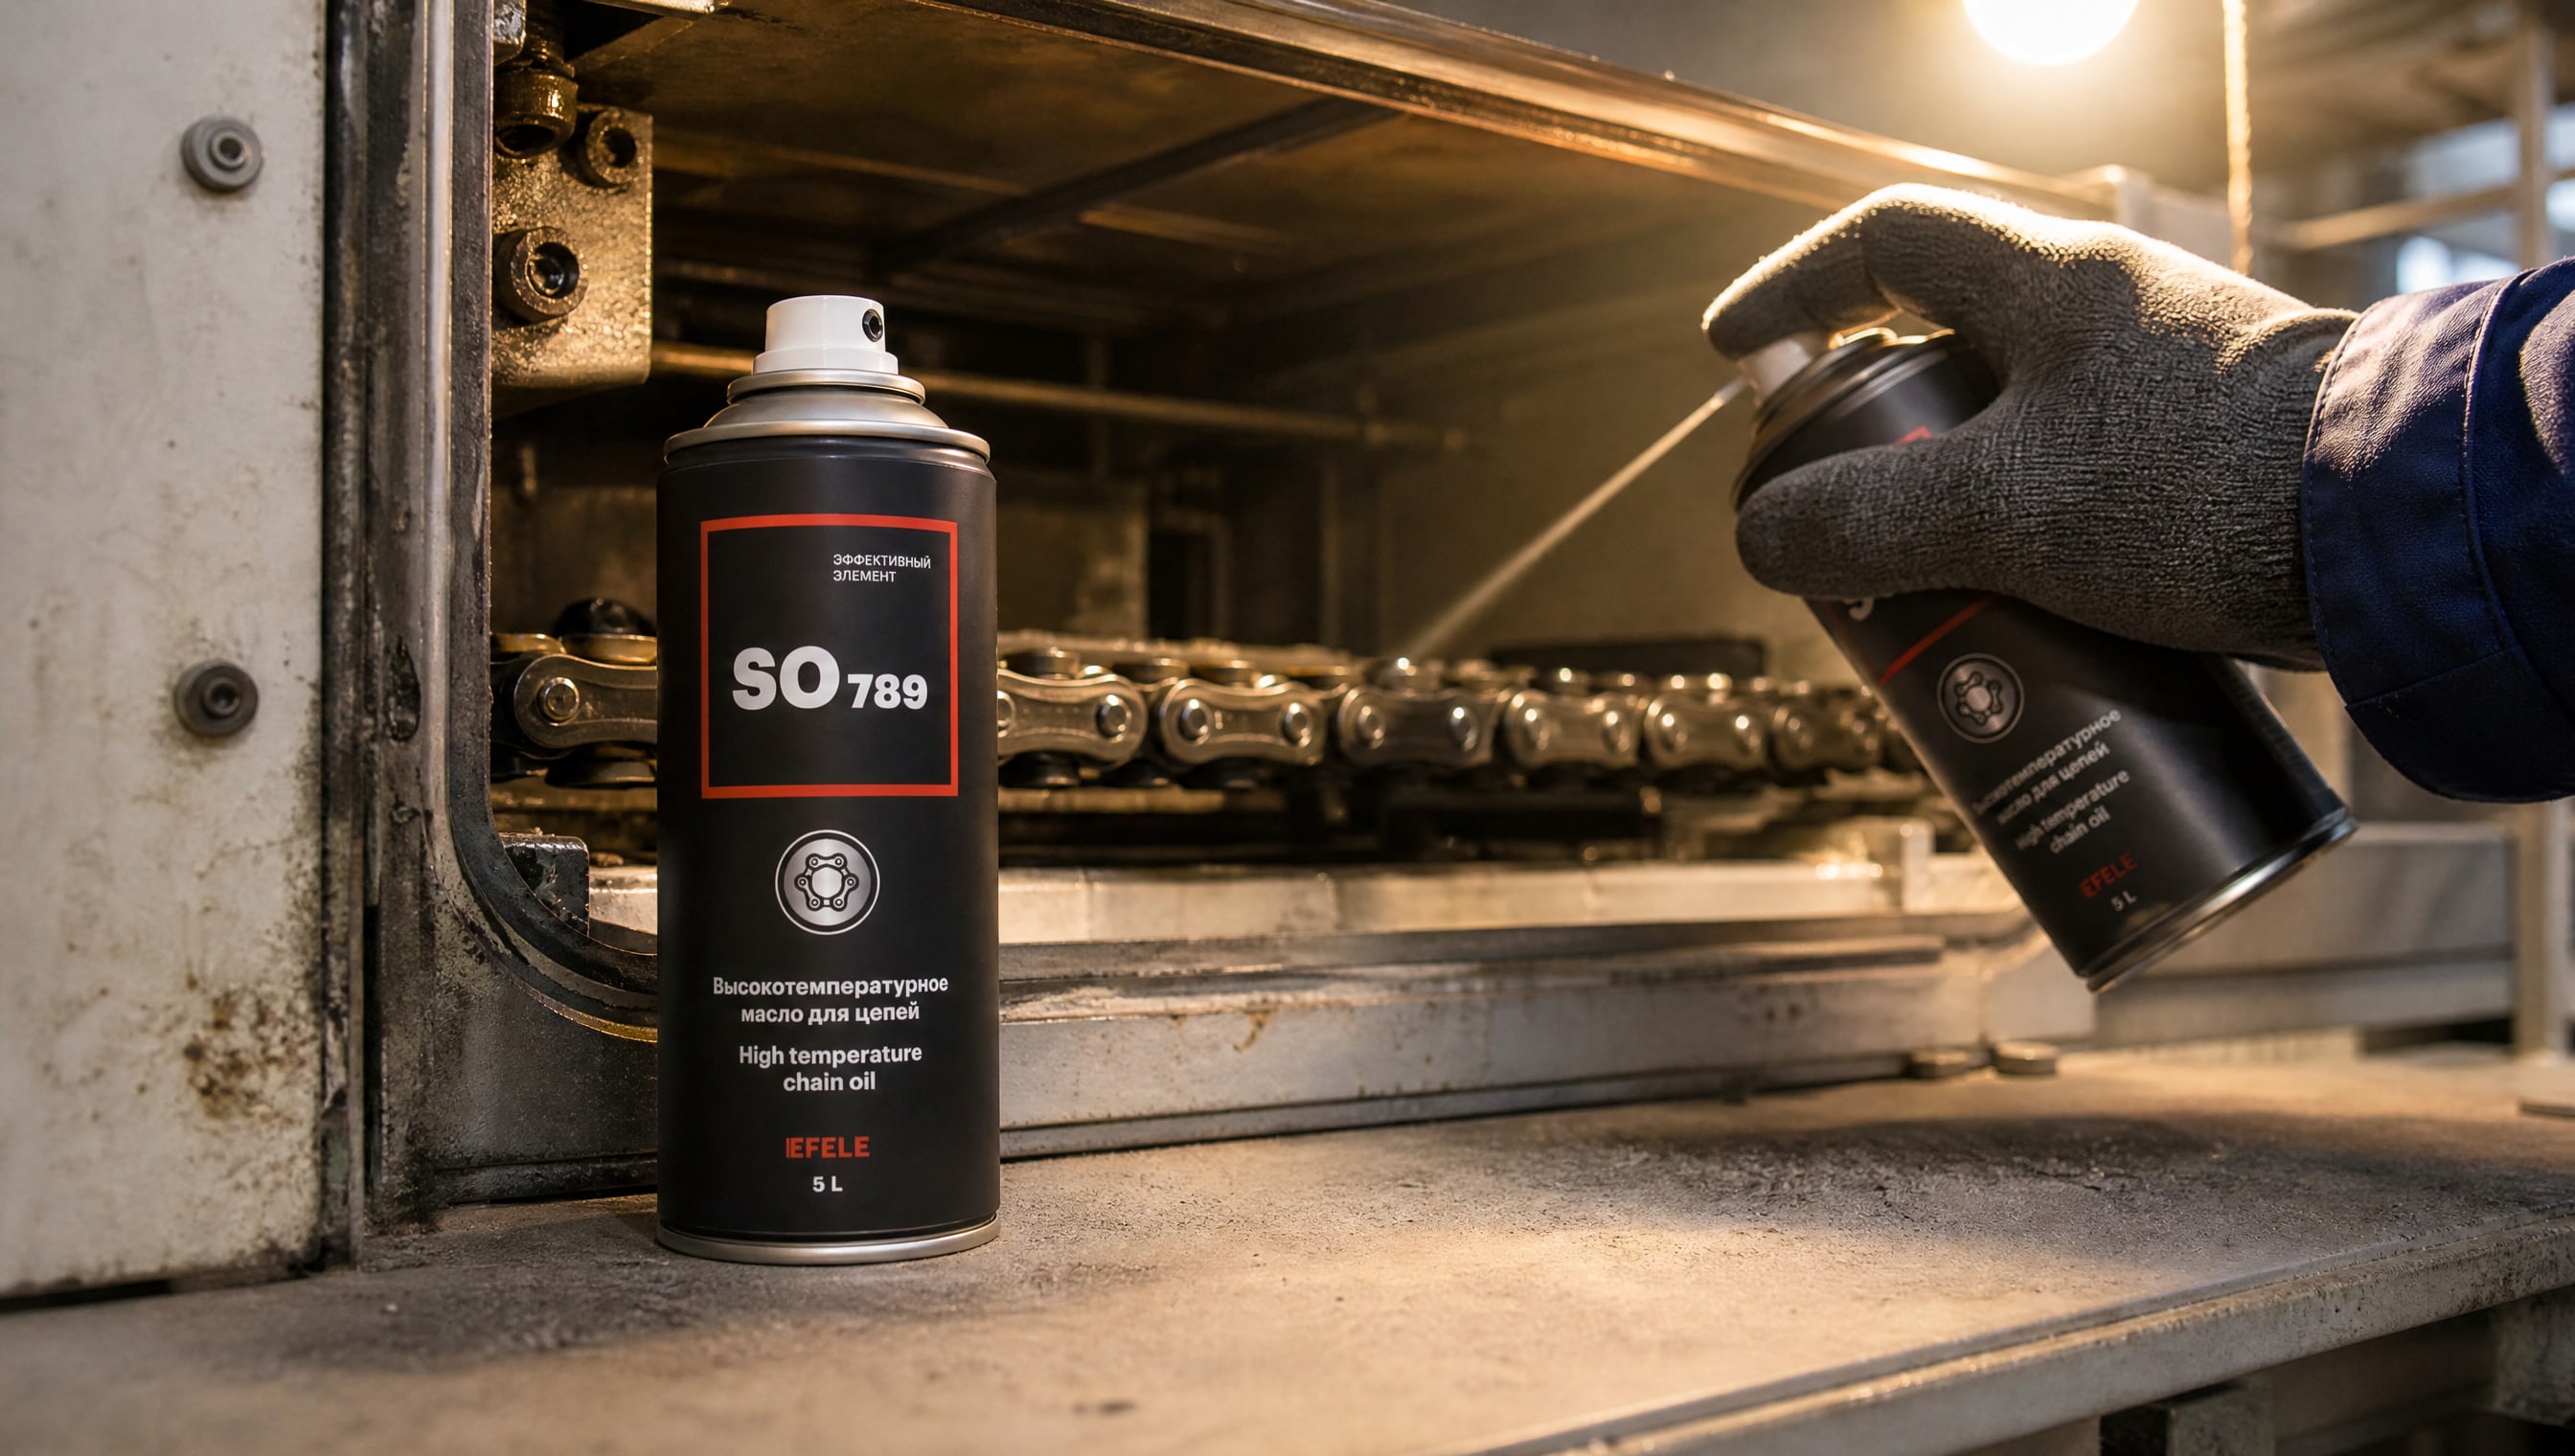
Баллончик позволяет наносить тонкий слой, не загрязняя руки, и проникать в узкие щели между звеньями.
Но важно понимать: форма упаковки (баллончик) не определяет температурные пределы смазки. Реальные ограничения задают база, испаряемость, термостабильность и остаток пленки. Смазка для цепей в баллончике может быть как стандартной (до 200 °C), так и высокотемпературной (250–280 °C) - это зависит от того, что внутри аэрозоля.
При выборе аэрозольной смазки для высокотемпературных печей нужно проверить ту же спецификацию, что и для масла в канистре: верхняя рабочая температура, испаряемость, тип базового масла, наличие адгезионных присадок. Аэрозоль просто облегчает нанесение, но не меняет химию.
Для смазывания цепей печей, работающих при температурах до +260 °C, рекомендуется использовать высокотемпературное цепное масло EFELE SO-789, которое обеспечивает высокую проникающую способность в зазоры между звеньями и низкую испаряемость, позволяя продлить интервал между переподачами. Такой состав помогает избежать фреттинг-коррозии и холодного пуска с чрезмерным люфтом.
Практические ошибки при выборе смазки для печей
Ошибка 1: доверие рекламной «максимальной температуре»
Производители часто пишут на упаковке: «Рабочая температура до 600 °C». Это вводит в заблуждение. На самом деле такой состав работает в режиме сухой смазки (когда жидкая основа уже испарилась), а при 350 °C жидкая смазка уже неэффективна. Если вам нужно работать при 300 °C в режиме жидкой смазки (с нормальной вязкостью и адгезией), смотрите на верхнюю температуру именно для жидкого режима, а не на «максимум системы».
Ошибка 2: одна смазка для всех узлов печи
Цепи, подшипники, направляющие и кулачки часто работают при разных температурах и нагрузках. Смазка, идеальная для цепи (с высокой адгезией и низкой вязкостью), может быть слишком жидкой для подшипника или слишком липкой для направляющей. Перед унификацией нужно проверить спецификацию оборудования производителем печи и убедиться, что выбранная смазка подходит сразу для нескольких узлов.
Ошибка 3: игнорирование испаряемости
Если испаряемость смазки выше 5% за час при 250 °C, при 300 °C она испарится еще быстрее, и за смену потребуется переподача 2–3 раза. Это не только требует временных затрат, но и приводит к перегреву масла, выгоранию присадок и накоплению отложений. Смазка с испаряемостью менее 3% - это инвестиция в стабильность работы и меньшее количество вмешательств в узел.
Ошибка 4: использование смазки старше двух лет
Даже в герметичной упаковке высокотемпературные синтетические смазки со временем окисляются. Срок хранения обычно 2–3 года. Если смазка была закуплена давно, ее защитные свойства уже снизились, и при нанесении на горячую цепь она может стремительно деградировать.
Ошибка 5: игнорирование материалов цепи и соседних деталей
Цепь может быть стальной, но рядом часто есть пластиковые направляющие, резиновые уплотнения или алюминиевые кулачки. Некоторые высокотемпературные смазки содержат компоненты, которые разбухают резину или корродируют алюминий. Перед применением стоит проверить совместимость с материалами печи в технических данных или проконсультироваться с производителем оборудования.
Часто задаваемые вопросы
Можно ли использовать одну смазку для цепей и подшипников печи?
Только если производитель оборудования прямо указывает такую возможность. Цепные масла обычно имеют класс ISO 50–100 (вязкость при 40 °C) и рассчитаны на тонкую пленку с высокой адгезией. Подшипники часто требуют консистентной смазки (NLGI 1–2) с вязкостью базового масла 400–500 мм²/с. Смазка, идеальная для цепи, может вытечь из подшипника при вибрации, или наоборот, слишком вязкая смазка забьет цепной зазор.
Почему температура вспышки не равна верхней рабочей температуре?
Температура вспышки - это уже начало испарения и риск воспламенения. Верхняя рабочая температура - это максимум, при котором смазка еще защищает узел. Смазка со вспышкой 280 °C может иметь верхнюю рабочую температуру всего 260 °C, потому что уже при 250–260 °C она начинает быстро испаряться и терять свойства.
Что лучше: графитовое масло или синтетическое без графита при 300 °C?
При 300 °C в режиме жидкой смазки лучше синтетическое без графита (на эфирной или ПАО основе) - оно меньше загрязняет соседние узлы и лучше проникает в мелкие зазоры. Графитовые смазки имеют смысл при переходе на режим сухой пленки (350 °C и выше) или если цепь недоступна для частой переподачи.
Как проверить, что смазка деградировала при хранении?
Выпущенная два года назад смазка в закрытой упаковке - это уже риск. Откройте, посмотрите на запах (резкий, пригорелый запах - знак окисления), цвет (потемнение на один-два тона - норма, почернение - плохо) и вязкость (если смазка загустела или расслоилась, ее нужно заменить). Если сомневаетесь - купите свежую партию.
Какой интервал между переподачами цепи при 250–280 °C?
Зависит от конкретной смазки, объема цепи и режима работы. Если испаряемость менее 2%, то при непрерывной работе при 250–260 °C интервал может быть 8–12 часов. При 280 °C и выше интервал сокращается до 4–6 часов. Лучше проверить рекомендации производителя смазки или печи - они дают конкретные интервалы в часах или сменах.
Заключение
Выбор высокотемпературной смазки для цепей при температурах свыше 300 °C - это не случайное решение, а результат анализа параметров: верхняя рабочая температура в режиме жидкой смазки, испаряемость, вязкость, индекс вязкости, адгезионные и противокоррозионные присадки. Большинство жидких цепных масел рассчитаны на максимум 200–260 °C, а выше этого требуется переход на синтетические эфиры, ПАО или сухопленочные графитовые смазки.
Ключевой практический шаг: откройте техническое описание (ТДС) смазки, сверьте верхнюю рабочую температуру для жидкого режима, проверьте испаряемость не более 3% за час при 250 °C, убедитесь в наличии адгезионных и противокоррозионных присадок, а затем согласуйте выбор со спецификацией печи или конвейера. Это снизит риск преждевременного отказа цепи и обеспечит предсказуемые интервалы техническою обслуживания.