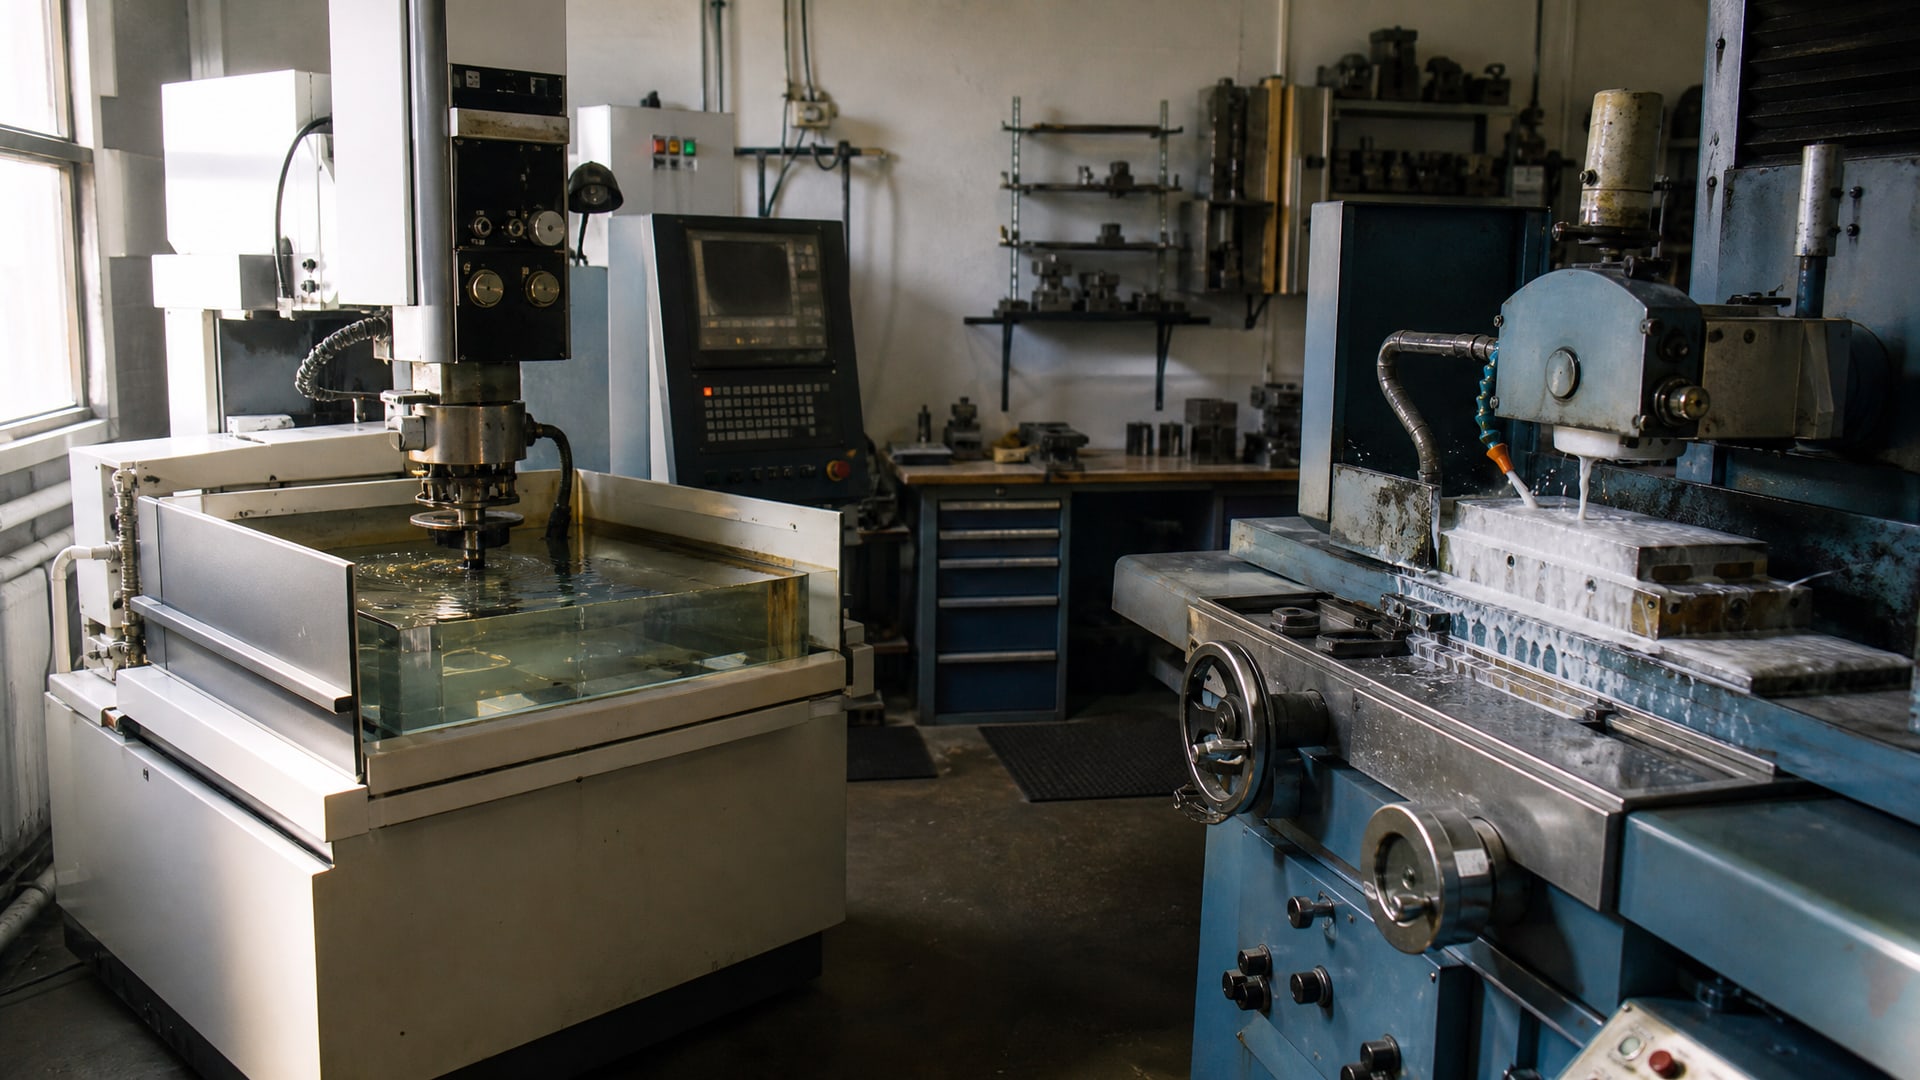
Рабочая жидкость для электроэрозионной обработки - это не просто охлаждающий агент. По ГОСТ Р ЕН 12957-2007 она одновременно повышает эффект электрической эрозии, удаляет продукты эрозии из межэлектродного промежутка и охлаждает заготовку и электрод-инструмент. Выбор неправильной жидкости приводит к снижению производительности, увеличению износа электрода и нарушению точности обработки.
В отечественной практике стандартно применяют индустриальные масла, трансформаторные масла, углеводородное сырье и специализированные основы по ГОСТ и ТУ. Для шлифования же требуются совсем другие жидкости - водные эмульсионные, полусинтетические или синтетические СОЖ с регламентированной чистотой. Эта статья поможет технологам и закупщикам разобраться в отличиях, подобрать правильную жидкость для своего процесса и найти отечественные альтернативы импортным жидкостям.
Различие между рабочей жидкостью для ЭЭО и СОЖ для шлифования
Электроэрозионная обработка и шлифование - это разные технологические процессы с принципиально разными требованиями к жидкостям.
Для ЭЭО используются масляные диэлектрики, для шлифования - водные эмульсии. Эта путаница часто возникает на производстве, когда специалисты ошибочно предполагают, что одна жидкость подойдет к обоим процессам.
Рабочие жидкости для электроэрозионной обработки
В ЭЭО жидкость решает три задачи одновременно: обеспечивает диэлектрические свойства для дугового разряда, выносит из зоны обработки шлам (эрозионные частицы), охлаждает электрод-инструмент и заготовку. ГОСТ 25331-82 определяет электроэрозионную обработку как процесс, в котором эти функции закреплены в самом определении технологии.
Для ЭЭО по ГОСТ 20799-75 и ТУ 38.101845-80 применяют:
Индустриальные масла И-12А, И-20А, И-40А с температурой вспышки 100 °C, вязкостью 12,0 м²/с и содержанием ароматических углеводородов 30%
Трансформаторное масло по ГОСТ 10121-76 с температурой вспышки 54 °C, вязкостью 2,2 м²/с
Углеводородное сырье по ТУ 38.101845-80 с температурой вспышки 64 °C, вязкостью 3,0 м²/с, содержанием ароматических углеводородов 3,5–6,5%
Специализированные основы РЖ-8 с температурой вспышки 120 °C, вязкостью 6–8,5 м²/с
Вода по ГОСТ 2874-82 для водной ЭЭО в отдельных режимах
Каждый из этих типов жидкостей имеет свою область применения в зависимости от материала заготовки, размеров электрода и требуемой точности.
СОЖ для шлифования
Для шлифования применяются совсем другие жидкости - водные эмульсионные, полусинтетические и синтетические СОЖ. Они регламентируются ГОСТ 28554-90 «СОЖ. Требования к чистоте», который распространяется на круглое и плоское шлифование и задает требования к чистоте в зависимости от зернистости абразивного круга и требуемой шероховатости.
В отличие от масляной жидкости для ЭЭО, водная СОЖ для шлифования:
Обеспечивает охлаждение и смазку за счет эмульсии, а не за счет диэлектрических свойств
Рабочую концентрацию обычно держат в диапазоне 2–5% в зависимости от режима
Требует регулярного контроля чистоты, так как абразивные частицы и металлическая пыль загрязняют раствор быстрее, чем в ЭЭО
Попытка использовать масло для ЭЭО вместо эмульсии при шлифовании приводит к смазыванию абразива, прижиму стружки к кругу и, как следствие, к перегреву и браку.
Выбор жидкости для электроэрозионной обработки в зависимости от режима
Вязкость и диэлектрические свойства жидкости напрямую влияют на производительность ЭЭО и качество поверхности.
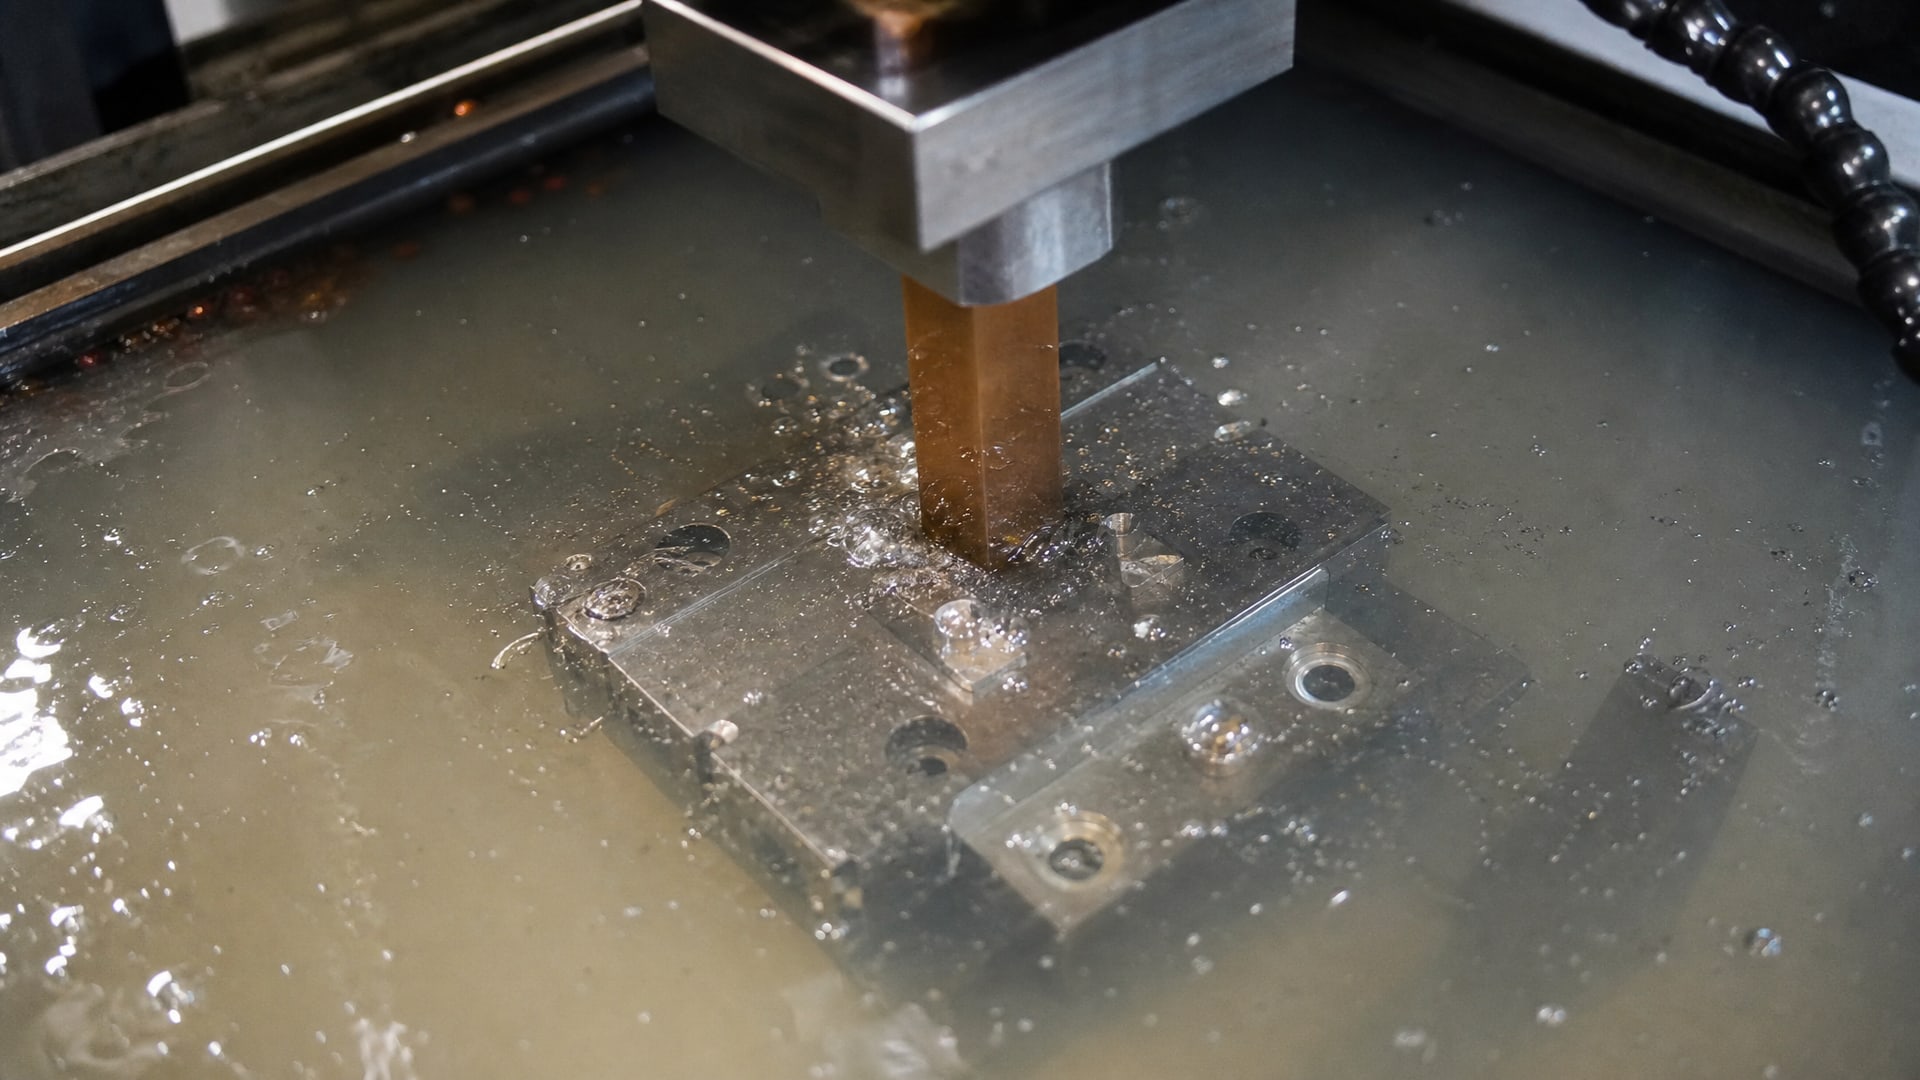
Неправильный выбор приводит к недостаточному выносу шлама, залипанию электрода и потере точности.
Черновые и чистовые режимы
Для черновых режимов, когда требуется высокая производительность и большой ток разряда, используют жидкости с более высокой вязкостью. Они эффективнее выносят крупные частицы эрозионного шлама и лучше охлаждают электрод при интенсивной работе.
Вязкость для черновых режимов должна находиться в диапазоне (5–6)×10^-4 м²/с. Такие жидкости обеспечивают стабильный зазор между электродом и заготовкой, предотвращают замыкания и позволяют работать при более высоких энергиях разряда.
Для чистовых режимов требуется меньшая вязкость - (1,8–3)×10^-4 м²/с. При меньшей вязкости жидкость быстрее покидает зазор, что позволяет электроду совершать более частые и тонкие разряды. Это дает лучшую точность и шероховатость поверхности, а также снижает вероятность образования кратеров и неровностей.
Учет материала заготовки
При обработке сложных материалов - твердых сплавов, высоколегированных сталей, закаленных изделий - требуется более тщательный подбор жидкости. Материал заготовки влияет на скорость эрозии, интенсивность теплообразования и состав эрозионного шлама.
Для обработки закаленной стали и твердого сплава часто требуется жидкость с повышенной теплопроводностью и лучшим выносом мелких частиц. В таких случаях часто применяют индустриальные масла И-40А или специализированные основы РЖ-8, которые обеспечивают стабильные условия даже при длительной работе на высоких токах.
СОЖ для шлифования: особенности и требования к чистоте
Шлифование требует совсем других жидкостей, чем ЭЭО.
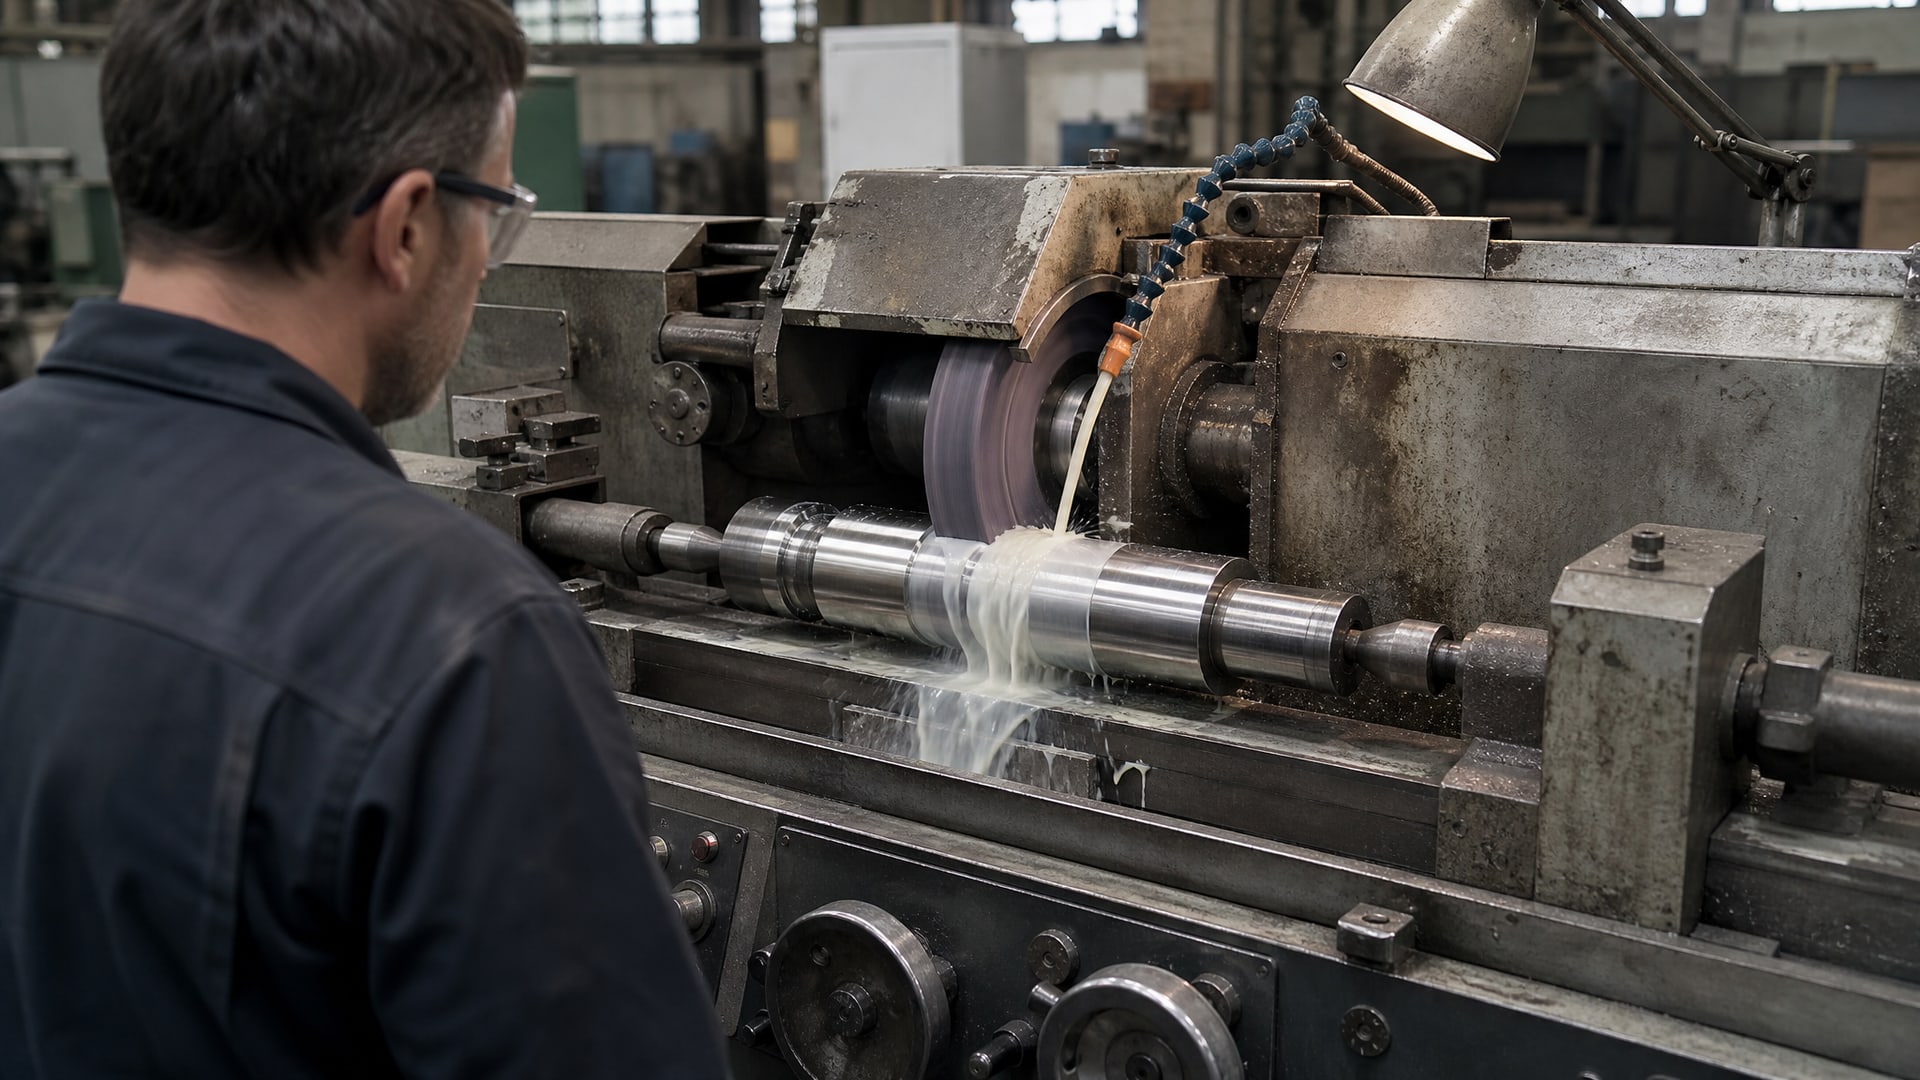
Водные эмульсионные и синтетические СОЖ обеспечивают охлаждение и предотвращают налипание стружки на абразивный круг. При этом чистота жидкости имеет критическое значение.
Требования к чистоте по ГОСТ 28554-90
ГОСТ 28554-90 устанавливает требования к чистоте СОЖ для круглого и плоского шлифования в зависимости от зернистости абразивного круга и требуемой шероховатости поверхности. Чем выше зернистость круга (тем тоньше обработка), тем строже требования к чистоте жидкости.
Большие абразивные частицы в жидкости закупоривают поры абразивного круга, снижают его режущую способность и приводят к образованию рисок и прижогов на обработанной поверхности. Поэтому перед каждой сменой или при изменении режима обработки жидкость проверяют на содержание механических примесей и при необходимости фильтруют.
Синтетические и полусинтетические СОЖ предпочитают минеральным эмульсиям, так как они обеспечивают лучшую стабильность, меньше подвержены окислению и микробиологическому разложению при хранении, а также лучше удаляют стружку из зоны обработки.
Шлифование титана и труднообрабатываемых материалов
Титановые сплавы занимают особое место в металлообработке.
Их низкая теплопроводность, высокая химическая активность и склонность к налипанию создают экстремальные условия в зоне обработки. Неправильная выбор СОЖ приводит к браку и преждевременному износу инструмента.
Почему титан требует специальной СОЖ
Теплопроводность титана примерно в 5–7 раз ниже, чем у стали. Это означает, что тепло, возникающее при шлифовании, не рассеивается равномерно, а концентрируется в узкой зоне контакта. Температура в этой зоне может превышать 1000 °C, что приводит к окислению, налипанию стружки и потере режущей способности круга.
Титан химически активен и при нагреве легко вступает в реакцию с кислородом воздуха и с компонентами обычной СОЖ. Если в составе жидкости есть вода или активные эпоксидные смолы, они ускоряют окисление и налипание титана на круг.
Для титана практический опыт показывает необходимость применения масляных или концентрированных эмульсий (10–15%), которые образуют прочную адгезивную пленку между кругом и обрабатываемым материалом. Эта пленка снижает температуру в зоне контакта и предотвращает прямое взаимодействие титана с активными компонентами жидкости.
Требования к смазывающим свойствам
Смазывающие свойства СОЖ (адгезия к поверхности, способность образовывать тонкую граничную пленку) имеют для титана большее значение, чем для стали. Высокая смазка снижает коэффициент трения в зоне контакта, что уменьшает теплообразование и предотвращает налипание.
При выборе СОЖ для титана обращают внимание не только на вязкость, но и на содержание противозадирных присадок. Эти присадки образуют химическую пленку на поверхности и удерживают ее даже при высоких давлениях и температурах. Синтетические СОЖ, содержащие полиолы и эфиры, часто работают лучше, чем минеральные эмульсии.
Твердые сплавы и специальные требования
Для твердых сплавов (вольфрамокобальтовых), используемых в режущем инструменте, существует еще одно требование: СОЖ не должна содержать компонентов, способных вызвать выщелачивание кобальта. Кобальт выступает связующим элементом в твердом сплаве, и если жидкость его растворяет, инструмент теряет прочность и крошится.
При выборе синтетических СОЖ для твердых сплавов нужно убедиться, что они разработаны специально для этого применения и не содержат агрессивных кислот или щелочей, которые могут вступить в реакцию с кобальтом.
Отечественные жидкости для электроэрозии как импортозамещение
В отечественной промышленности долгие годы применяются стандартизированные жидкости для ЭЭО, основанные на минеральных маслах и углеводородных сырьях.
Они полностью соответствуют требованиям ГОСТ и по производительности не уступают импортным жидкостям.
Индустриальные масла И-12А, И-20А, И-40А
Индустриальные масла по ГОСТ 20799-75 - основа отечественного парка жидкостей для ЭЭО. Их обозначение указывает на вязкость: И-12А имеет вязкость 12 м²/с, И-20А -20 м²/с, И-40А -40 м²/с. Температура вспышки всех трех составляет 100 °C, что обеспечивает безопасность при длительном хранении и использовании.
Все три типа содержат одинаковый процент ароматических углеводородов (30%), что определяет их диэлектрические свойства. Выбор между И-12А, И-20А и И-40А делается в зависимости от требуемой производительности и режима обработки:
И-12А - для чистовых режимов и работы с мелкими электродами
И-20А - универсальное масло для большинства режимов ЭЭО
И-40А - для черновых режимов и работы при высоких токах разряда
Эти масла хорошо вывозят эрозионный шлам благодаря оптимальной вязкости и циркулируют легче, чем более тяжелые импортные диэлектрики.
Углеводородное сырье по ТУ 38.101845-80
Углеводородное сырье по ТУ 38.101845-80 предназначено для электроэрозионной обработки при условии специальной подготовки. Его основные параметры: температура вспышки 64 °C, вязкость 3,0 м²/с, содержание ароматических углеводородов 3,5–6,5%, температура кипения 185 °C.
Преимущество этого сырья - относительно низкая вязкость (3,0 м²/с), что позволяет использовать его для чистовой обработки и при работе с высокоточными электродами. Однако более низкая температура вспышки (64 °C вместо 100 °C) требует внимательного контроля условий хранения и применения.
Трансформаторное масло по ГОСТ 10121-76
Трансформаторное масло по ГОСТ 10121-76 имеет низкую вязкость (2,2 м²/с) и температуру вспышки 54 °C. В прошлом оно широко применялось для электроэрозионной обработки, особенно при работе с небольшими перепадами напряжения. Однако в современных высокоточных станках ЭЭО с частотой разрядов 20 кГц и выше трансформаторное масло уступает специализированным маслам И-12А и И-20А.
Тем не менее, для небольших производств и в ремонтных мастерских трансформаторное масло остается доступной и дешевой альтернативой. При его применении требуется тщательная фильтрация и регулярная проверка диэлектрических свойств.
Специализированные основы РЖ-8
На некоторых российских предприятиях и в ремонтных цехах применяются специализированные основы РЖ-8 для электроэрозионной обработки. Их параметры: температура вспышки 120 °C, вязкость 6–8,5 м²/с, температура кипения 265 °C. Более высокая температура кипения обеспечивает большую термостабильность при интенсивной работе.
В качестве отечественной альтернативы импортным диэлектрикам для электроэрозионной обработки применяют жидкости, которые сочетают требуемую вязкость, низкую проводимость и высокую температуру вспышки. Эти свойства позволяют работать на высоких токах и избежать термической деградации жидкости при длительных циклах обработки.
Вода для электроэрозионной обработки в воде
Для водной ЭЭО (ЭЭВ) по ГОСТ 2874-82 используется дистиллированная или деионизированная вода. Вода обладает высокой теплопроводностью и практически не загорается, что снижает пожарный риск. Однако диэлектрические свойства воды ниже, чем у масла, поэтому ее применяют только в специализированном оборудовании, рассчитанном на работу с водой.
Водная ЭЭО часто используется при обработке магнитных материалов и при необходимости избежать загрязнения заготовки маслом. Вода по ГОСТ 2874-82 обеспечивает надежный отвод тепла и хорошо выносит эрозионные частицы благодаря своей низкой вязкости.
Критерии выбора жидкости: вязкость, вспышка и диэлектрические свойства
При выборе рабочей жидкости для ЭЭО нужно одновременно учитывать несколько параметров, так как один параметр не определяет все аспекты работы процесса.
Вязкость и производительность
Вязкость жидкости прямо влияет на скорость эрозии и качество поверхности. Более вязкая жидкость медленнее циркулирует в зазоре между электродом и заготовкой, но лучше удерживает эрозионные частицы от обратного движения. Менее вязкая жидкость быстро вывозит шлам, но может быть недостаточна для устойчивого разряда при высоких токах.
При выборе вязкости исходят из размера электрода, глубины обработки и требуемой точности. Для мелких электродов и глубоких отверстий берут жидкости с вязкостью (1,8–3)×10^-4 м²/с, для широких поверхностей и черновых режимов - (5–6)×10^-4 м²/с.
Температура вспышки и безопасность
Температура вспышки определяет способность жидкости воспламеняться при нагреве. Все жидкости для ЭЭО, применяемые по ГОСТ, имеют температуру вспышки не менее 50 °C. Индустриальные масла И-12А, И-20А, И-40А имеют вспышку 100 °C, что обеспечивает хороший запас безопасности.
Высокая температура вспышки критична при работе на высоких токах, когда в зазоре между электродом и заготовкой достигаются температуры 200–500 °C. Если вспышка жидкости низкая, велик риск ее самовоспламенения и пожара в станке.
Диэлектрические свойства и электрическая проводимость
Рабочая жидкость должна быть диэлектриком - то есть плохо проводить электрический ток. Именно эта изоляция позволяет накопиться энергии в конденсаторе и затем высвободиться мощным разрядом через межэлектродный зазор. Если жидкость начинает проводить ток (например, из-за загрязнения или окисления), процесс ЭЭО становится нестабильным.
Проводимость жидкости измеряют в пСм/м (пикосименсах на метр). Для ЭЭО требуется проводимость менее 1000 пСм/м, обычно в диапазоне 100–500 пСм/м. По мере работы жидкость окисляется и проводимость растет, поэтому ее нужно регулярно контролировать и фильтровать.
Требования к системе циркуляции и фильтрации
Даже правильно выбранная жидкость потеряет свои свойства, если ее неправильно хранить и циркулировать.
В станках ЭЭО жидкость постоянно вступает в контакт с горячей заготовкой, электродом и эрозионными частицами. Вода, пыль и кислород из воздуха попадают в жидкость и ускоряют ее старение.
Фильтрация эрозионного шлама
Эрозионные частицы размером от нескольких микрон до нескольких миллиметров остаются в жидкости после каждого цикла обработки. Если их не удалять, они оседают в дне резервуара, слипаются в комки и забивают сетку фильтра. Комки могут попасть в зазор между электродом и заготовкой и вызвать замыкание или же абразивно действовать на поверхность заготовки.
Для первичной фильтрации применяют сетки размером 100–150 микрон, которые задерживают крупные частицы. Для более тонкой очистки используют картридж-фильтры с размером ячейки 10–25 микрон. Фильтры нужно регулярно менять, следуя рекомендациям производителя станка.
Контроль влаги и окисления
Водяной пар и конденсат из воздуха попадают в резервуар жидкости, особенно в сырую погоду или если станок стоит близко к охлаждающему оборудованию. Вода в жидкости ускоряет окисление и снижает диэлектрические свойства. Кроме того, вода способствует коррозии стальных деталей станка.
Для контроля влажности на резервуаре устанавливают осушители воздуха (силикагелевые картриджи), которые поглощают влагу из воздуха при заполнении резервуара. Также регулярно проверяют содержание воды в жидкости, используя специальные тест-полоски или лабораторные анализы. Содержание воды более 500 пpm (частей на миллион) требует замены или регенерации жидкости.
Окисление жидкости выявляют по потемнению цвета, появлению запаха и росту кислотного числа. Окисленная жидкость теряет диэлектрические свойства и ускоряет коррозию деталей станка. Срок замены жидкости зависит от интенсивности работы, качества циркуляции и температуры окружающей среды и обычно составляет 6–12 месяцев для производства с высокой нагрузкой.
Часто задаваемые вопросы
Можно ли использовать одну жидкость и для электроэрозии, и для шлифования?
Нет. Это разные процессы с принципиально разными требованиями. Для ЭЭО нужна масляная диэлектрическая жидкость, которая удаляет эрозионные частицы и охлаждает электрод. Для шлифования нужна водная эмульсия, которая обеспечивает охлаждение и смазку абразивного круга и легко удаляет стружку. Попытка использовать масло при шлифовании приведет к смазыванию абразива и браку; использование эмульсии при ЭЭО приведет к потере диэлектрических свойств и замыканиям в зазоре.
Почему индустриальное масло И-12А дешевле импортного диэлектрика для ЭЭО?
Индустриальные масла И-12А, И-20А, И-40А производятся в России по ГОСТ 20799-75, что снижает логистические и таможенные расходы. Кроме того, отечественные масла не требуют сложной очистки и дополнительных присадок, в то время как некоторые импортные диэлектрики содержат специальные добавки для повышения смазывающих свойств, что увеличивает их стоимость. При этом эффективность отечественных масел в большинстве режимов ЭЭО не ниже, чем у импортных.
Как часто нужно менять жидкость для электроэрозии?
Срок замены зависит от интенсивности работы станка. При работе в две смены жидкость обычно служит 6–8 месяцев. При работе в три смены или при высоких токах разряда срок сокращается до 3–4 месяцев. Признаки необходимости замены: потемнение жидкости, появление запаха, рост кислотного числа (более 0,5 мг КОН на грамм), снижение диэлектрических свойств (проводимость выше 1000 пСм/м) и видимое загрязнение фильтра.
Чем отличается СОЖ для титана от обычной синтетической эмульсии?
СОЖ для титана имеет повышенное содержание противозадирных присадок и смазывающих компонентов, которые образуют адгезивную пленку на поверхности круга и обрабатываемого материала. Обычная синтетическая эмульсия может содержать компоненты, которые при нагреве реагируют с титаном и вызывают налипание. Кроме того, СОЖ для титана обычно более концентрирована (10–15% вместо стандартных 2–5%), что обеспечивает большую смазку и теплоотвод в экстремальных условиях контакта.
Возможна ли регенерация использованной жидкости для ЭЭО вместо полной замены?
Да, частичная регенерация возможна. Фильтрация удаляет механические примеси, а вакуумная сушка позволяет убрать влагу из жидкости. Однако окисленные компоненты и кислоты не удаляются этими методами. После 50–60% срока службы жидкости рекомендуется перейти на полную замену, так как регенерация уже не восстановит диэлектрические свойства. Для производств с большими объемами использования жидкости регенерация может быть экономически целесообразна на начальном этапе.
Заключение
Выбор правильной жидкости для электроэрозионной обработки и шлифования - это основа стабильной работы и качественной обработки. СОЖ для ЭЭО и шлифования - это не взаимозаменяемые жидкости, а специализированные технологические агенты, каждая из которых решает свой набор задач. Для ЭЭО требуется масляный диэлектрик с оптимальной вязкостью для режима обработки, для шлифования - водная эмульсия с гарантированной чистотой.
Отечественные жидкости на базе индустриальных масел И-12А, И-20А и углеводородного сырья полностью соответствуют требованиям ГОСТ 20799-75 и ТУ 38.101845-80 и при правильном выборе режима не уступают импортным аналогам. Следующий шаг - проанализировать параметры вашего оборудования (требуемую вязкость, диапазон токов, глубину обработки), уточнить требования к точности и материалам заготовок, а затем выбрать жидкость на основе этих данных. Регулярная фильтрация и контроль свойств жидкости обеспечат ее стабильную работу на протяжении всего срока эксплуатации.