Смазочно-охлаждающая жидкость (СОЖ) на токарном станке решает две противоположные задачи: снижает трение в зоне резания и отводит тепло. Выбор между масляной и водосмешиваемой СОЖ определяется режимом обработки, материалом заготовки и характером операции - не существует универсального состава для всех случаев. Инженеры и закупщики часто путают понятия смазывающей способности и теплоемкости, что приводит к неправильному подбору жидкости и преждевременному износу инструмента.
В этой статье разберемся, как работают масляные и эмульсионные СОЖ, когда выбирать каждый тип и как организовать подачу жидкости на станке. Материал адресован техническим специалистам, инженерам и снабженцам, которые отвечают за выбор и закупку СОЖ для токарного производства.
Масляные СОЖ: когда применяют и почему
Масляные смазочно-охлаждающие жидкости состоят из минеральной или синтетической масляной базы, чаще всего на 80–95% из минерального масла.
В состав добавляют противоизносные, антипенные, антикоррозионные и противозадирные присадки, которые усиливают защиту инструмента и оборудования при интенсивных нагрузках.
Главное свойство масляной СОЖ - высокая смазывающая способность. Это означает, что жидкость образует устойчивую пленку между режущим инструментом и заготовкой, снижая коэффициент трения. При низких скоростях резания (когда тепловыделение невелико, но нагрузка высока) масло работает безупречно: инструмент не задирается, а стружка отходит чистой.
Однако масляные составы слабо отводят тепло из зоны резания. Теплоемкость масла в 4–5 раз ниже, чем у воды, поэтому при высоких скоростях и большом объеме стружки эффективность охлаждения недостаточна. При интенсивных режимах масляная СОЖ может дымить и даже создавать риск воспламенения.
Режимы и материалы для масляной СОЖ
Масляные СОЖ рекомендуют при: - нарезании резьбы; - протяжке и глубоком сверлении; - расточке отверстий на установке для расточки; - низких скоростях резания с большими глубинами (тяжелые режимы); - обработке нержавеющей стали и других высоколегированных материалов; - чугунных заготовок при низких скоростях.
Для нержавеющей стали масляные составы содержат усиленный пакет противозадирных присадок, предотвращающих налипание частиц материала на режущую кромку. При обработке таких материалов масляная СОЖ часто работает лучше, чем эмульсия, потому что не допускает задира, который приводит к неконтролируемому нарастанию силы резания.
Вязкость масляных СОЖ обычно находится в диапазоне 2–40 мм²/с при 50 °C - довольно широком, что зависит от типа операции. Для тяжелого резания выбирают более вязкие составы (на уровне 30–40), для операций с меньшей нагрузкой - более текучие.
Водосмешиваемые СОЖ: эмульсии и растворимые масла
Водосмешиваемые СОЖ - это эмульсии или полусинтетические составы, которые разводят водой в определенной пропорции перед применением.
За счет добавления воды они обладают намного большей теплоемкостью, чем чистое масло, и отводят тепло из зоны резания эффективнее.
Однако смазывающая способность водосмешиваемых жидкостей ниже. Вода сама по себе не смазывает - она охлаждает. Смазывающий эффект возникает благодаря маслянистым компонентам эмульсии, которые образуют пленку на поверхности инструмента, но эта пленка тоньше и менее устойчива, чем при использовании чистого масла.
Из-за присутствия воды в водосмешиваемых эмульсиях возрастает риск коррозии узлов станка и заготовки, особенно при неправильном хранении или нарушении концентрации. Поэтому такие жидкости требуют регулярного контроля содержания воды и микробиологических загрязнений.
Когда выбирают эмульсию вместо масла
Водорастворимые эмульсии предпочитают при: - черновом точении, когда тепловыделение высокое и охлаждение важнее, чем минимизация трения; - высоких скоростях резания; - операциях с большим объемом стружки; - универсальном производстве, когда нужна одна жидкость для разных материалов и режимов.
При обработке нержавеющей стали на высоких скоростях пользуются эмульсиями с добавками против коррозии, но их смазывающая способность может быть недостаточна на очень жестких режимах - в таких случаях часто возвращаются к масляным составам или полусинтетике.
Баланс охлаждения и смазки на токарном станке
На практике инженеры решают вечную дилемму: масло смазывает лучше, но охлаждает хуже; эмульсия охлаждает лучше, но смазывает слабее.
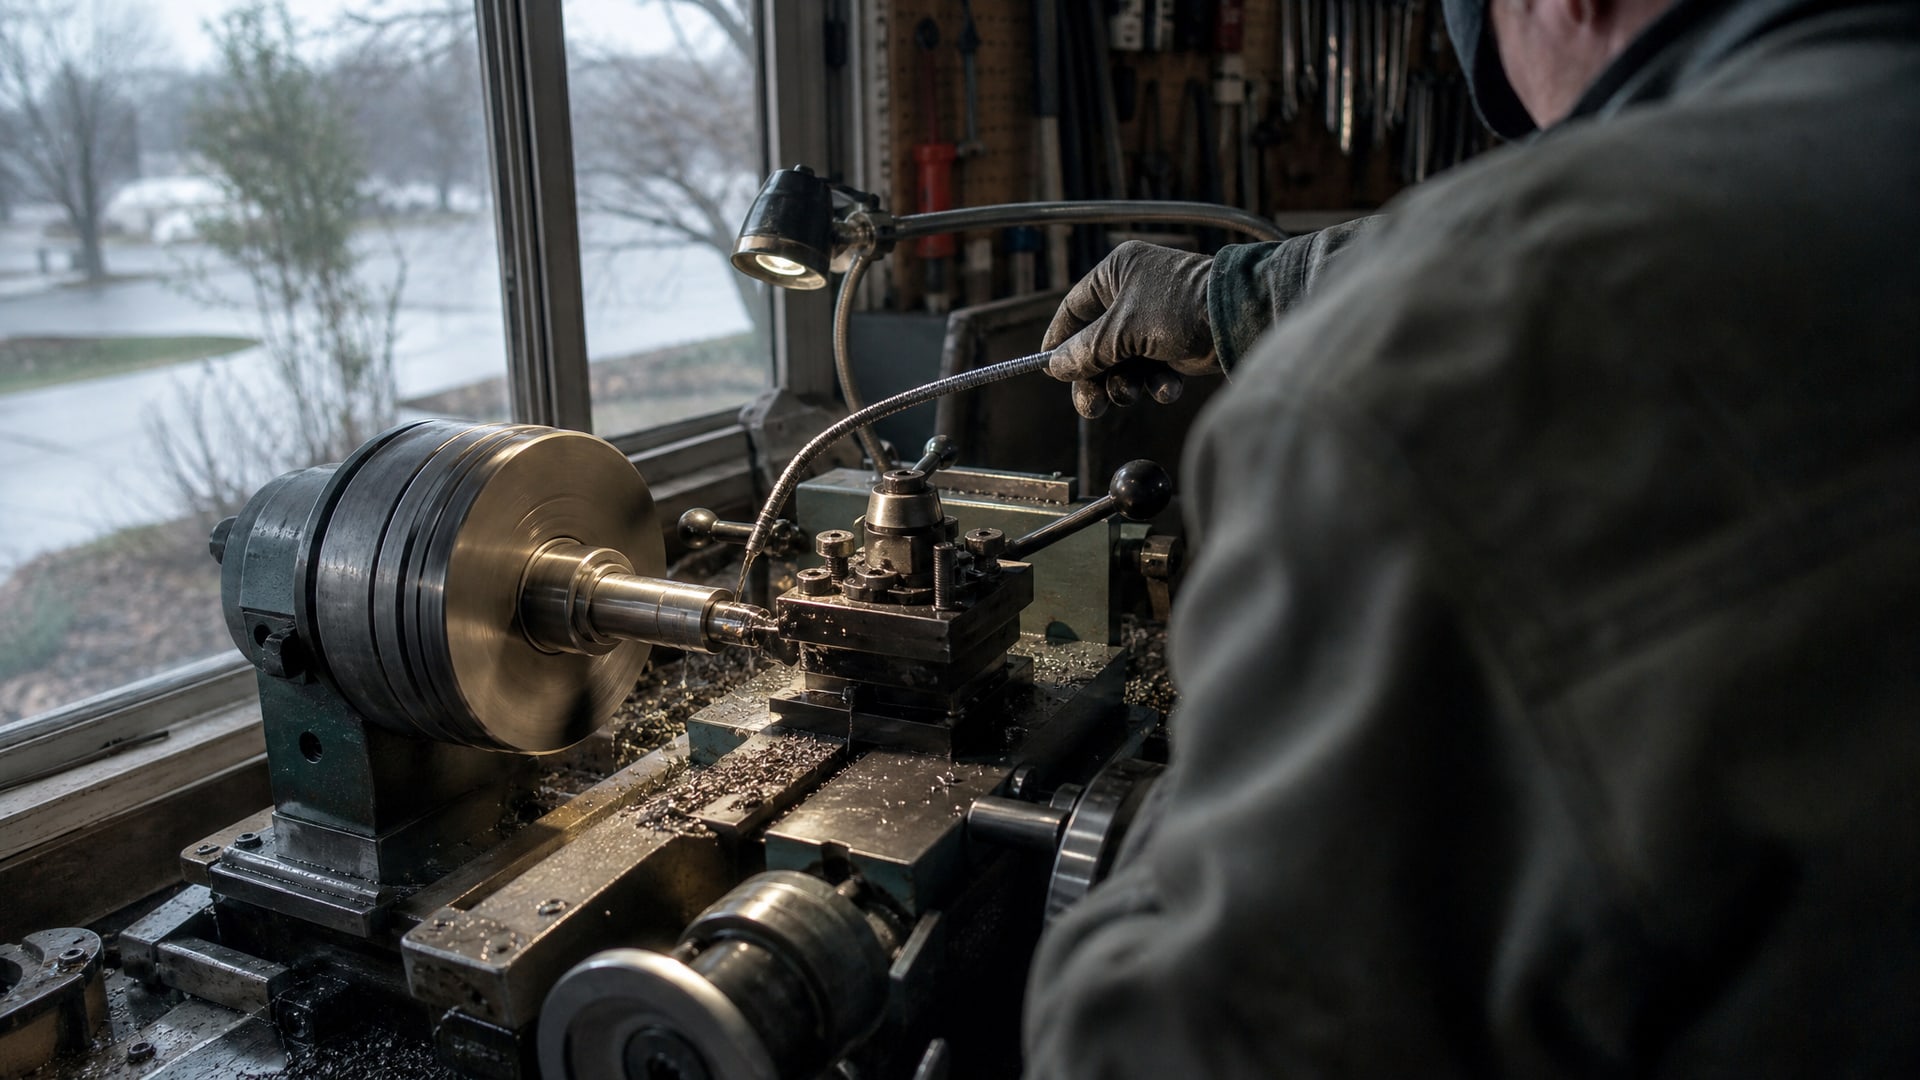
Выход - выбрать тип СОЖ под конкретную задачу вместо попытки найти универсальное средство.
Для чернового точения обычно берут эмульсию или полусинтетику: нужно быстро убрать материал и отвести тепло. Инструмент работает недолго, и требования к защите от задира не критичны. На этих режимах главное - охлаждение.
Для чистовой обработки и низкоскоростного резания, когда нужна точность и стабильность, часто переходят на масляную СОЖ. Здесь инструмент работает дольше, и высокая смазка защищает от разрушения режущей кромки. При обработке нержавеющей стали на чистовом проходе масляная СОЖ с хорошим пакетом противозадирных присадок предпочтительнее.
Перепутанный выбор приводит к потерям: эмульсия на тяжелом режиме не защитит от задира, а масло на высокой скорости перегреется и потеряет эффективность. Правильное решение требует консультации со справочником режимов обработки или с техническими специалистами инструментальной компании.
Применение масляной СОЖ для обработки нержавеющей стали
Нержавеющие стали высоколегированы и стойки к деформации, но именно поэтому при резании они склонны к задиру и налипанию на инструмент.
Тепловыделение при обработке нержавейки часто остается на уровне, как при низкоскоростном резании, даже если скорость умеренная. Это связано с высоким коэффициентом трения между инструментом и материалом.
Для нержавеющей стали масляные СОЖ содержат усиленный набор противозадирных и антикоррозионных присадок. Противозадирные агенты (сульфиды, фосфиды) реагируют с частицами стружки и защищают режущую кромку от налипания. Антикоррозионные компоненты предохраняют от ржавчины узлы станка и саму заготовку.
Подачу масляной СОЖ при обработке нержавейки направляют тонкой струйкой с задней стороны резца. Это позволяет жидкости проникнуть в зону резания и максимально охладить наиболее напряженный участок. При черновом точении нержавейки расход СОЖ выше, чем при работе с углеродистой сталью, потому что нужно интенсивнее охлаждать.
Для прецизионного шлифования и хонингования черных и цветных металлов, когда требуется максимальная чистота поверхности и минимальный износ инструмента, применяют масляные СОЖ с особо чистым базовым маслом и сбалансированным пакетом присадок. На токарных станках с высокой точностью (например, с ЧПУ) такие жидкости обеспечивают стабильность процесса и предсказуемый результат.
Подача, насос и помпа СОЖ: организация системы на станке
Правильная организация подачи СОЖ влияет на качество обработки и долговечность инструмента не меньше, чем выбор самой жидкости.
На токарном станке система подачи состоит из бака, помпы (электрического или механического насоса), трубок подачи СОЖ и сопла, через которое жидкость поступает в зону резания.
Помпа СОЖ должна обеспечивать стабильный расход, достаточный для охлаждения и смазки, но не чрезмерный. Слишком интенсивная подача приводит к разбрызгиванию, попаданию жидкости на направляющие станка и образованию луж на полу. Слишком слабая подача оставляет зону резания без защиты.
Трубки и гибкие шланги для СОЖ на токарном станке должны быть стойкими к температурным колебаниям и к химическому воздействию самой жидкости. Для масляных СОЖ подходят обычные резиновые шланги; для эмульсий нужны шланги с повышенной стойкостью к водным растворам.
При подаче СОЖ направляют ее тонкой струйкой с задней стороны резца (позади режущей кромки), чтобы жидкость достигала зоны наибольшего тепловыделения. Если направить подачу спереди или сбоку, жидкость не защитит режущую кромку, а часть ее попадет впустую.
Контроль концентрации водосмешиваемых эмульсий - отдельная задача. Эмульсия разводится водой в соотношении, указанном производителем (часто 1:10 или 1:20). При испарении воды концентрация повышается, что может привести к перегреву инструмента. Регулярная проверка концентрации - залог стабильной работы.
Состав и характеристики: на что обратить внимание
При выборе СОЖ для токарного станка обратите внимание на несколько ключевых показателей.
Вязкость масляной СОЖ (класс вязкости по ISO) определяет текучесть жидкости. Для обычного токарного станка подходят классы ISO VG 32–46, для станков с тяжелыми режимами - ISO VG 68. Вязкость влияет на толщину защитной пленки и на то, насколько быстро жидкость достигает зоны резания.
Смазывающая способность оценивают по числу задиров при стандартном тесте (метод 4-шара по ASTM). Чем выше число задиров, тем лучше защита инструмента. Для масляных СОЖ это число обычно 200–500, для эмульсий - ниже.
Теплоемкость воды (способность поглощать тепло) используется в эмульсиях. Правильно разведенная эмульсия может отводить в 4–5 раз больше тепла, чем чистое масло. Однако содержание воды требует контроля, иначе вода испарится, и эффективность упадет.
Антикоррозионная защита важна для нержавеющей стали и при хранении обработанных деталей. СОЖ должна содержать пассиватор, который защищает стальную поверхность от ржавчины в течение 10–14 дней (по стандартной методике).
Пенообразование - нежелательное свойство. Пена снижает передачу тепла и приводит к неравномерной подаче жидкости. Антипенные присадки препятствуют образованию пузырьков.
Часто задаваемые вопросы
Какую сож выбрать для токарного станка: масляную или эмульсию?
Выбор зависит от режима резания и материала. Для низких скоростей, высоких нагрузок и обработки нержавейки выбирайте масляную СОЖ. Для черновой обработки с высокой скоростью и большим объемом стружки подойдет водорастворимая эмульсия. Универсальный вариант - полусинтетика, которая балансирует между охлаждением и смазкой.
Подходит ли масляная сож для чугуна?
Да, для обработки чугуна на низких скоростях резания часто рекомендуют масляную СОЖ 100%. Чугун более хрупкий, чем сталь, и не требует такой интенсивной защиты от задира, как нержавейка, но масло обеспечивает хорошее охлаждение микротрещин в стружке.
Какой насос сож выбрать для токарного станка?
Выбор насоса зависит от объема бака и требуемого расхода. Для станков с ручной подачей часто используют механический насос, для автоматизированных линий - электрический с регулируемым расходом. Помпа должна обеспечивать равномерную подачу и не создавать избыточного давления, чтобы жидкость не разбрызгивалась из системы.
Подача сож для токарного станка: как правильно направить струю?
Направляйте жидкость тонкой струйкой с задней стороны резца, позади режущей кромки. Это позволяет СОЖ охладить наиболее напряженный участок контакта инструмента и заготовки. Избегайте попадания жидкости на стружку спереди - это может привести к ее выбросу.
Можно ли изготовить сож для токарных станков своими руками?
Самодельная СОЖ - рискованное решение. Без точного соблюдения рецептуры, пакета присадок и проверки на совместимость с материалом инструмента вы рискуете получить жидкость, которая не защитит режущую кромку от задира или приведет к коррозии узлов станка. Лучше использовать проверенный состав от производителя, сэкономив на трудозатратах и избежав брака.
Заключение
Выбор СОЖ для токарного станка - это не простая формальность, а ключевой фактор производительности и качества обработки. Масляные составы дают превосходную смазку при низких скоростях и высоких нагрузках, особенно при обработке нержавеющей стали и других труднообрабатываемых материалов. Водосмешиваемые эмульсии лучше охлаждают и подходят для черновых операций с высоким тепловыделением.
Правильное решение - согласовать выбор СОЖ с режимом резания (скорость, глубина, материал) и организовать подачу жидкости тонкой струйкой в зону резания. Контролируйте концентрацию водосмешиваемых составов, регулярно проверяйте работоспособность помпы подачи, и система будет служить надежно. Обратитесь к техническому справочнику вашего поставщика инструмента - там всегда указаны рекомендуемые режимы и типы СОЖ для каждого материала и операции.