Вибрация, температурные колебания и многократные циклы нагрузки постоянно норовят ослабить резьбовые соединения. При этом большинство соединений в промышленности требуют регулярного обслуживания и демонтажа - полная фиксация здесь противопоказана. Средний фиксатор резьбы решает эту дилемму: он удерживает крепеж от самоотвинчивания, но позволяет разобрать узел обычным ручным инструментом без нагрева и специального оборудования.
Выбор правильного класса фиксатора по прочности - критический момент проектирования и сервиса. Слишком слабый допускает люфт и колебания; слишком прочный превращает обслуживание в рутину и требует теплового воздействия. Статья разберет параметры, которые определяют выбор, и поможет точно подобрать решение для вашего оборудования.
Три класса фиксаторов и почему средний - выбор сервиса
Все анаэробные фиксаторы резьбы классифицируют по моменту срыва и возможности демонтажа.
Низкий класс (слабый) легко откручивается, но почти не удерживает нагруженные соединения. Высокий класс (прочный) держит намертво, но требует нагрева или агрессивного воздействия для разборки - это для соединений, которые не разбирают годами.
Средний класс занимает промежуточное положение. Он препятствует самоотвинчиванию под вибрацией и ударными нагрузками, однако демонтаж остается в пределах стандартного инструмента - гаечный ключ, торцовый ключ, отвертка. Для большинства промышленного оборудования, линий фасовки, станков и ремонтных работ это оптимальное соотношение надежности и обслуживаемости.
Выбор между классами зависит от трех факторов: условий эксплуатации (вибрация, ударные нагрузки, температура), диаметра крепежа (на M6–M10 средняя прочность стандартна, на M20+ важнее прочность) и периодичности разборки. Если узел разбирают ежемесячно или чаще - средний фиксатор. Если раз в год или реже - можно рассмотреть более прочный. Если вообще не разбирают - высокопрочный.
Параметры, по которым узнать средний фиксатор резьбы
Момент срыва - главный критерий
Момент срыва (он же момент откручивания) - это усилие в ньютон-метрах, которое нужно приложить, чтобы открутить винт, прошедший полную полимеризацию. Для среднего фиксатора на стальной резьбе диаметра M10 типовой ориентир составляет 8–15 Н·м. На M6 это может быть 3–6 Н·м, на M20 - выше.
Читать цифру момента срыва нужно в техническом паспорте (TDS) продукта. Для каждого диаметра крепежа производитель обычно приводит свои значения. Если момент срыва не указан - это красный флаг; уточните у поставщика или откажитесь от продукта.
Время отверждения и первичное схватывание
Анаэробные фиксаторы полимеризуются в отсутствие воздуха между металлическими деталями. Скорость реакции зависит от активности металла и вязкости состава. Для среднего фиксатора типовые значения:
Первичное схватывание: 15–45 минут (после которого можно прикладывать малые нагрузки).
Полное отверждение: около 24 часов (после которого соединение работает на номиналь).
На практике это означает, что после сборки нужно выждать минимум 2–3 часа перед полной нагрузкой, а оптимально - оставить узел на ночь. Ускорить отверждение можно активатором (если он предусмотрен), но это добавит операцию и стоимость.
Допустимый зазор между витками
Анаэробный фиксатор работает в узких зазорах между резьбой. Типовой показатель для среднего класса - заполняемый зазор 0,25–0,30 мм. Это означает, что состав эффективен на нормально нарезанной резьбе (ГОСТ или ISO-допуск), но не подходит для сильно изношенной резьбы с люфтом или для очень плотных посадок.
Если резьба в хорошем состоянии, зазор в норме, можно смело применять средний фиксатор. Если крепеж перепилили вручную, резьба сбита или слишком свободна - предварительно уточните параметры у производителя.
Температурная стойкость
Для среднего фиксатора верхняя рабочая температура обычно находится в диапазоне 140–150 °C в продолжительном режиме. В импульсе (локальный нагрев при демонтаже) может выдержать до 254 °C, но это временное воздействие.
Если узел работает в средах с постоянной температурой выше 150 °C, нужно либо проверять TDS на предмет специальных рецептур, либо рассматривать альтернативные методы фиксации (стопорные шайбы, шпонки, резьба с профилем). Холодные среды (минус 40–50 °C) для анаэробных фиксаторов менее критичны, но полимеризация замедляется.
Подготовка резьбы: от качества зависит все
Главная ошибка при применении анаэробного фиксатора - нанесение его на грязную или жирную резьбу.
Производители прямо требуют: поверхность должна быть чистой, сухой и обезжиренной.
Алгоритм подготовки несложный:
Протрите резьбу щеткой или тряпкой, удалив крошки, окалину, грязь.
Обезжирьте органическим растворителем: спирт, ацетон или уайт-спирит. Не оставляйте масло и смазку.
Просушите естественным путем или продуйте сжатым воздухом.
Если металл активный (медь, латунь, алюминий), можно сразу приступать к нанесению. Если сталь пассивная, может потребоваться активатор, чтобы ускорить полимеризацию.
Качество обезжиривания напрямую влияет на время схватывания. На чистой резьбе средний фиксатор схватывается за 20–40 минут. На полусбезжиренной процесс замедляется в 2–3 раза. На масляной резьбе полимеризация может не начаться вообще.
Схема нанесения: где и сколько
Состав наносят тонкой пленкой на резьбовую часть, которая будет находиться в зоне контакта после сборки.
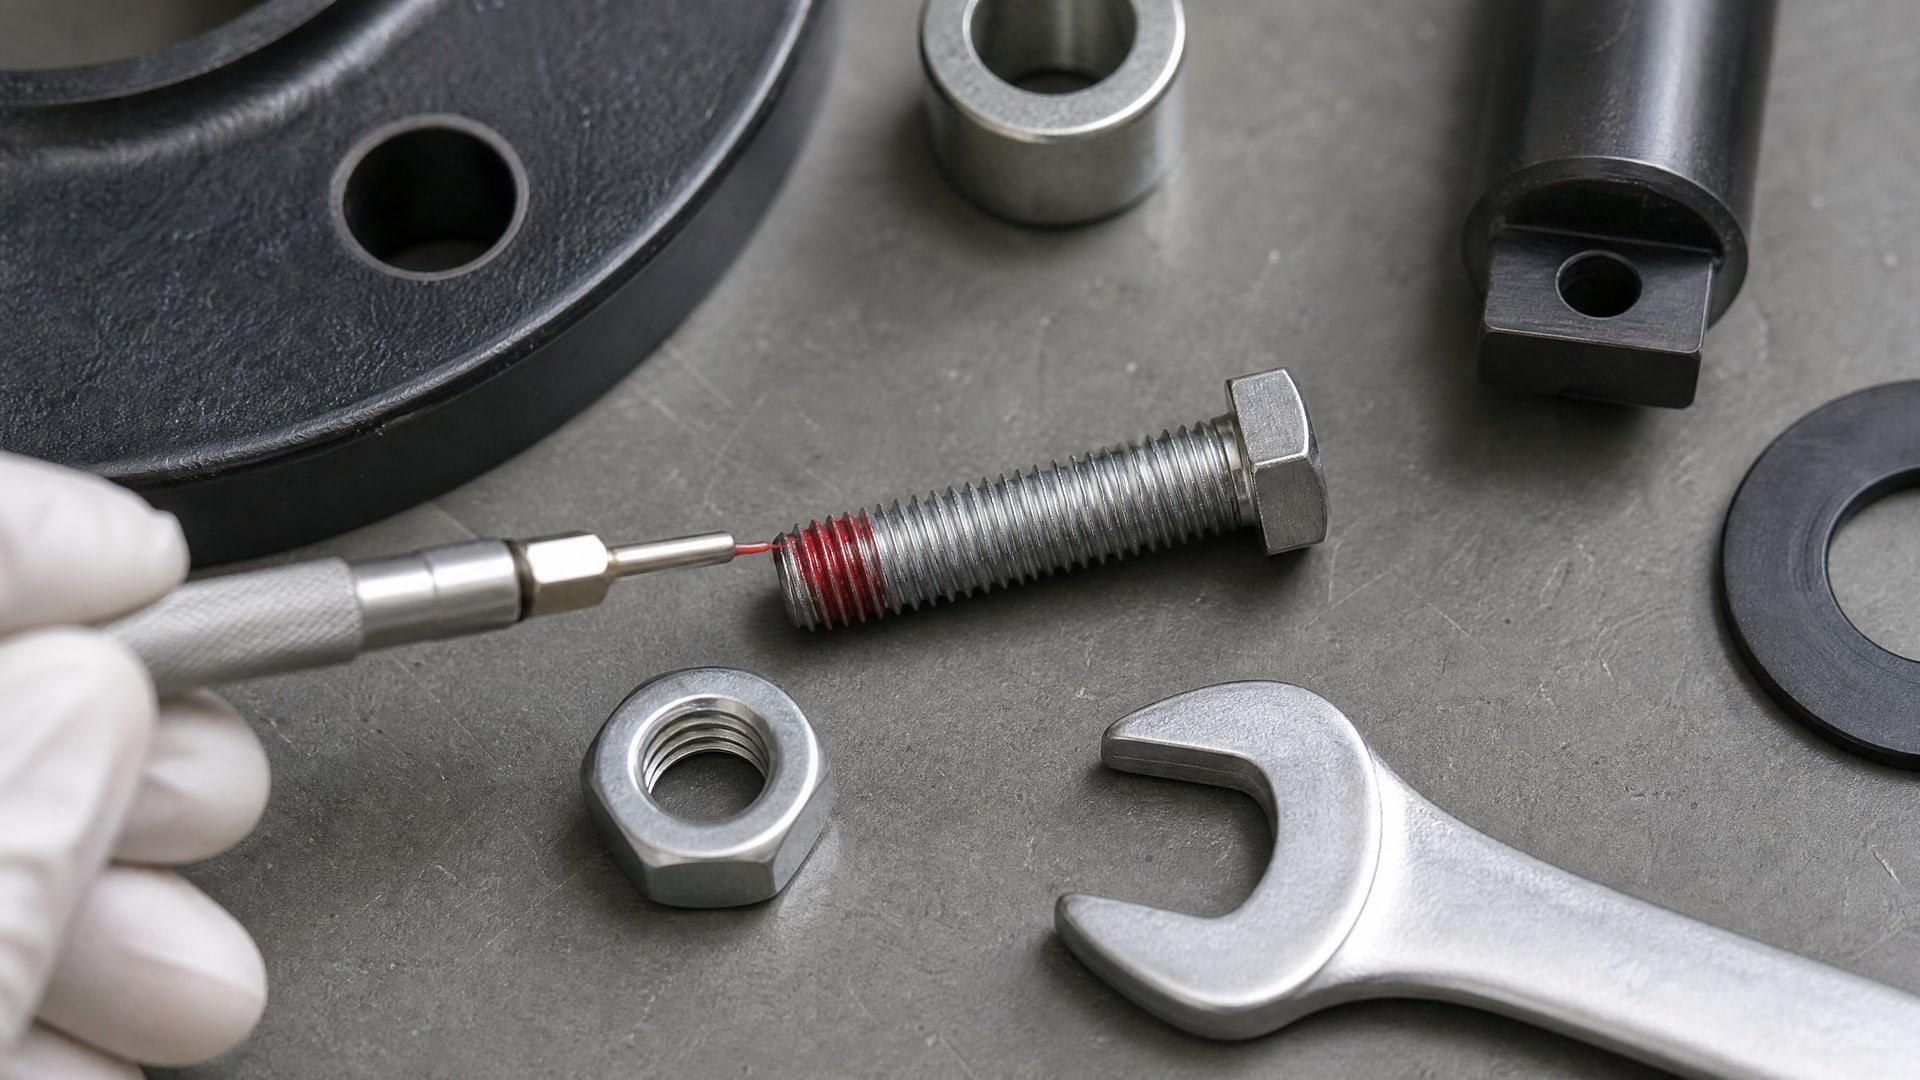
Для сквозного отверстия (винт пройдет насквозь) достаточно нанести фиксатор на первые 2–3 витка винта или на резьбу отверстия. Для глухого отверстия (резьба закончится внутри) следует нанести состав на первые 3–5 витков винта и немного на стенки отверстия.
Объем наносимого средства минимален. Избыточный фиксатор не улучшает свойства, но может вытечь и загрязнить сборку. После вворачивания винта излишки выдавливаются и затвердевают на краях резьбы - их обычно убирают мягкой тряпкой на следующий день, когда состав полностью отвердеет.
Для производственных условий применяют дозаторы и пистолеты-шприцы, которые подают фиксатор в точную точку. Для штучного ремонта подойдет кисточка (входит в комплект поставки многих средних фиксаторов) или пластиковый стержень.
Демонтаж: методы разборки для средних фиксаторов
Одно из главных преимуществ среднего фиксатора - возможность разборки стандартным инструментом.
После полного отверждения (24 часа) приложите нормальное усилие гаечным ключом, и винт начнет откручиваться. Сопротивление будет ощутимо (это нужное свойство, защита от вибрации), но не требует экстремальных усилий.
Если крепеж затянут очень сильно или резьба заржавела, возможны две тактики:
Способ 1. Динамическое воздействие - несколько ударов молотком по гаечному ключу продольно помогут сломать сцепление полимера и начать откручивание.
Способ 2. Локальный нагрев - для узлов, где крепеж сильно прикипел, допускается нагрев винта и резьбы паяльником, феном или паром до 80–100 °C. При более активном нагреве (до 254 °C, что бывает редко) можно размягчить полимер и ускорить демонтаж, но это экстрим; используйте только если другие методы не дали результата.
Для повторяемо разбираемых узлов рекомендуется после первого цикла проверить, хватает ли стандартного инструмента. Если демонтаж потребовал избыточного усилия, возможно, был подобран слишком прочный фиксатор, и на следующий раз нужно перейти на более низкий класс.
Как выбрать фиксатор резьбы при работе с вибронагруженными соединениями
Вибрация - враг резьбовых соединений.
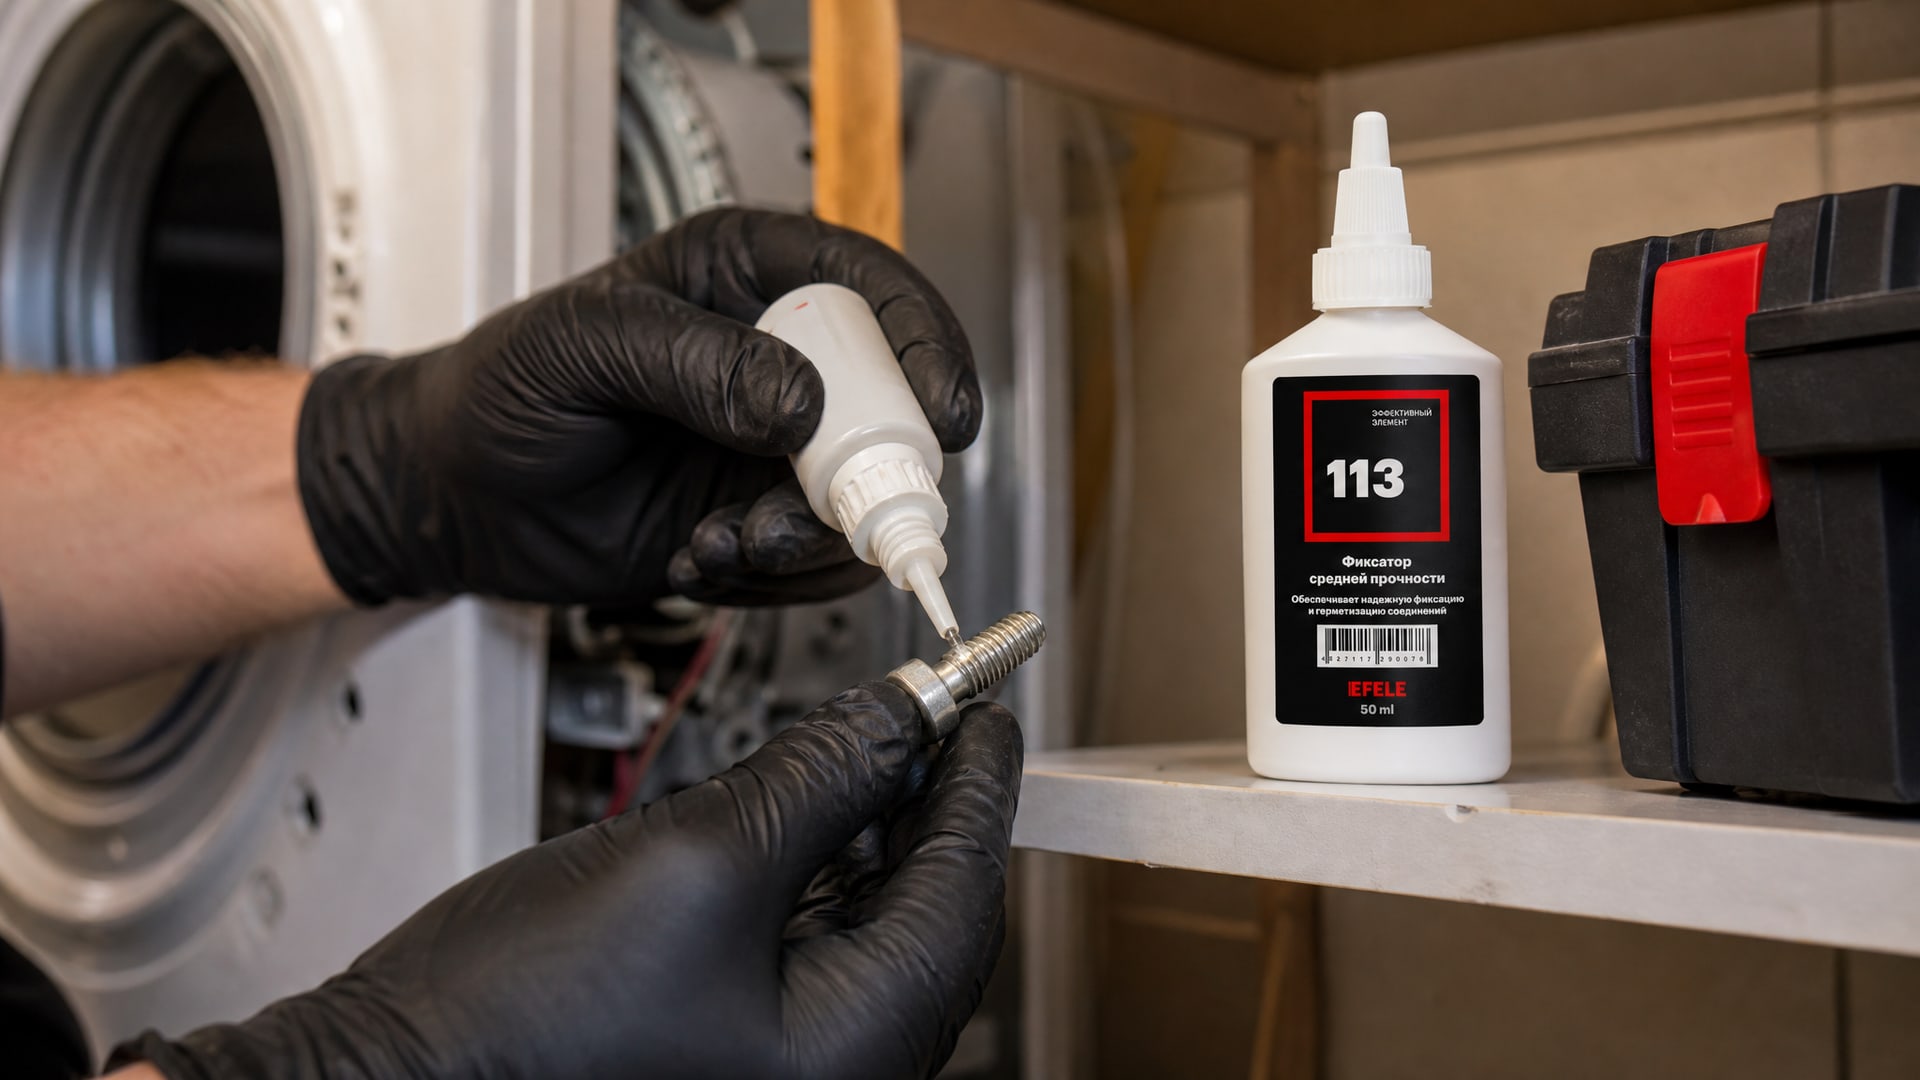
Каждый цикл изгибает виток, создает микросмещения, и крепеж потихоньку ослабляется. На станках, насосах, моторах, конвейерах вибрационные узлы - норма.
Для таких условий среднепрочный анаэробный фиксатор - стандартный выбор. Он эффективен против самоотвинчивания, не требует дополнительных деталей (в отличие от стопорных шайб), работает в узком зазоре и остается доступен при сервисе.
Однако вибрационные соединения требуют внимания к диаметру крепежа. На M4–M8 средняя прочность обычно достаточна. На M12–M20 под высокой вибрацией (например, на виброплощадках или центрифугах) следует рассмотреть высокопрочный фиксатор или комбинацию (фиксатор + стопорная шайба).
Также важна подготовка резьбы. На старых соединениях, где есть окисление или частицы загрязнения, анаэробный фиксатор может не отвердеть полностью. Перед нанесением обязательно очистите и обезжирьте поверхность. Для узлов, которые требуют надежной фиксации и должны быть доступны для демонтажа, рекомендуется использовать анаэробный фиксатор резьбы средней прочности, такой как EFELE 113, - он прошел испытания на российских производствах и прижился на линиях фасовки за счет предсказуемого результата и простоты в использовании.
Практический выбор фиксатора по типу задачи
Выбор среднего фиксатора резьбы зависит от нескольких факторов одновременно: диаметра крепежа, материала деталей, условий эксплуатации и периодичности обслуживания.
Вот типовые сценарии:
| Задача | Диаметр | Условия | Выбор |
|---|---|---|---|
| Крепеж двигателя на раме | M8–M10 | Вибрация, комнатная температура, разборка раз в год | Средний фиксатор |
| Винты на крышке редуктора | M6–M8 | Вибрация, масляная среда, открытие раз в месяц | Средний, требует очистки перед применением |
| Штуцер гидросистемы | M14–M20 | Высокое давление, вибрация, разборка раз в 2 года | Высокопрочный фиксатор или комбинация |
| Крепежные болты теплообменника | M10 | Циклические нагрузки, 80–100 °C, разборка для очистки раз в квартал | Средний фиксатор с термостойкостью 120–150 °C |
| Соединения в сборке приборов | M3–M6 | Вибрация слабая, комнатная температура, частая разборка | Низкопрочный или средний в зависимости от критичности |
Если точная температура, вибрация или частота разборки неизвестны, выбирайте средний - это самый безопасный вариант для промышленного оборудования.
Часто задаваемые вопросы
Какой фиксатор резьбы выбрать для узла с частой разборкой?
Для узлов, которые открывают часто (раз в месяц и чаще), выбирайте средний фиксатор резьбы. Он удерживает от самоотвинчивания, но разбирается ручным инструментом без дополнительной подготовки. Если разборка совсем редкая (раз в год), можно рассмотреть более прочный фиксатор. Для очень частой разборки (еженедельно) некоторые предпочитают вообще отказаться от фиксатора и использовать стопорные шайбы или пружинные элементы.
Почему средний фиксатор лучше высокопрочного для сервиса?
Высокопрочный фиксатор держит крепеж намертво и требует нагрева до 150–254 °C для демонтажа. На производстве это означает простой, затраты на оборудование и риск повреждения детали при перегреве. Средний фиксатор откручивается обычным гаечным ключом за несколько секунд, что экономит время и ресурсы при обслуживании.
Можно ли наносить фиксатор на грязную резьбу?
Нет. Анаэробный фиксатор полимеризуется при контакте с чистым активным металлом. На грязной, окисленной или жирной резьбе реакция начнется медленно или не начнется вообще. Перед применением обязательно очистите и обезжирьте поверхность спиртом или ацетоном, затем просушите.
Сколько времени сохнет средний фиксатор резьбы?
Первичное схватывание происходит за 15–45 минут. Полное отверждение занимает около 24 часов. На практике рекомендуется дождаться полного отверждения перед включением оборудования в работу под нагрузкой. На маломощных узлах можно приступить к работе через 2–3 часа, но лучше не рисковать.
Какой диаметр крепежа считается оптимальным для среднего фиксатора?
Оптимальный диапазон - M6–M20. На меньших диаметрах (M3–M5) средняя прочность может быть избыточной и усложнить разборку. На больших диаметрах (M24+) при высокой вибрации может потребоваться высокопрочный класс. Для диаметров M6–M10 средний фиксатор - стандартный выбор практически всегда.
Заключение
Средний фиксатор резьбы - это решение для сервисных узлов, где нужна защита от самоотвинчивания, но требуется возможность разборки ручным инструментом. Выбирайте его по моменту срыва (8–15 Н·м на M10), убедитесь, что полное отверждение происходит за 24 часа, а демонтаж не требует нагрева или специального оборудования.
Ключ к успеху - качественная подготовка резьбы перед применением. Очистка и обезжиривание занимают минуты, но определяют, будет ли фиксатор полимеризоваться правильно. Проверьте технический паспорт продукта на соответствие вашим условиям (температура, вибрация, материал крепежа), и вы избежите проблем при обслуживании. Если сомневаетесь между средним и высокопрочным классом - выбирайте средний, это безопаснее для графика ремонта и сохранности деталей.