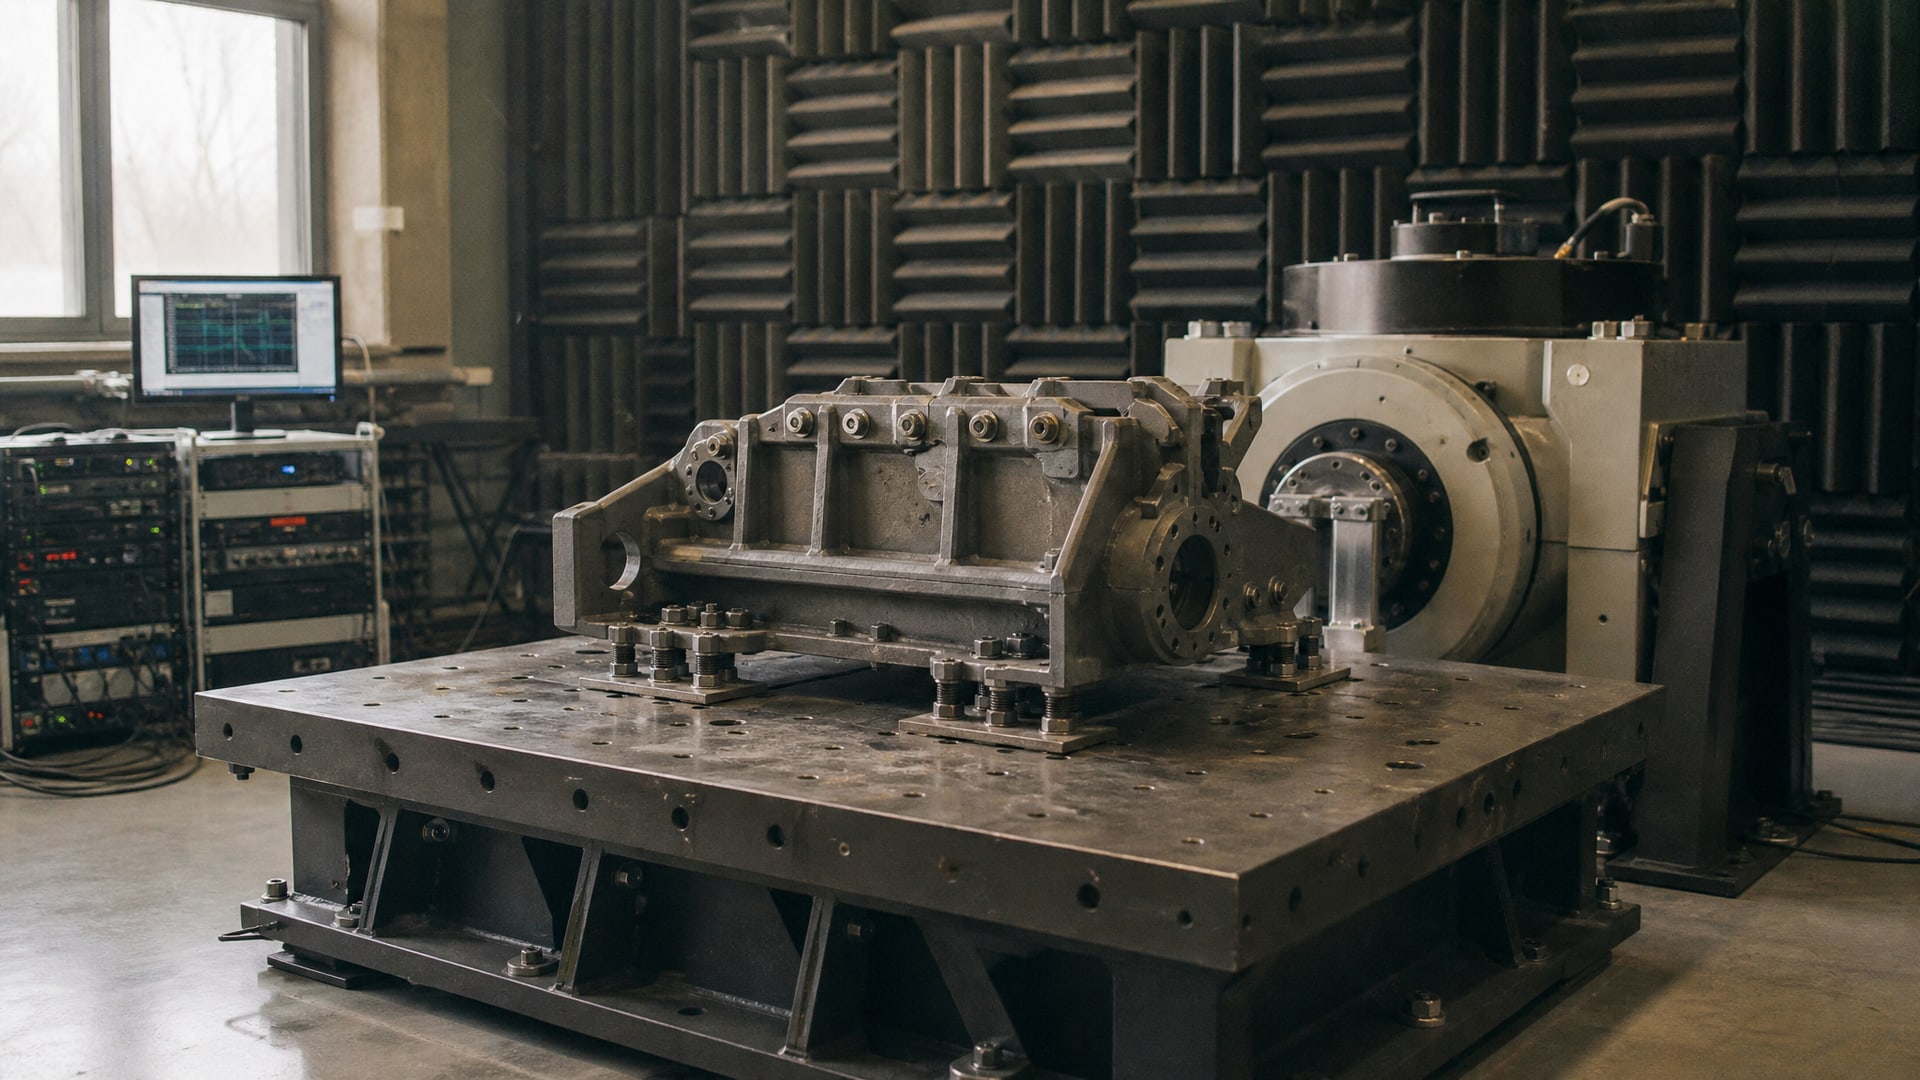
Резьбовые соединения под действием вибрации и ударных нагрузок теряют предварительный натяг и ослабляются самопроизвольно - явление, известное как самоотвинчивание. Этот процесс происходит из-за поперечных колебаний, которые сдвигают резьбовые витки и создают условия для раскручивания болта или винта, даже если он затянут с требуемым моментом. Проблема критична для машиностроения, энергетики, транспорта и производства: ослабленное соединение теряет герметичность, может привести к отказу узла или полной остановке оборудования.
Предотвратить самоотвинчивание помогает комплексный подход: правильный преднатяг болтового соединения, выбор резьбового фиксатора под конкретный режим нагрузки и применение методик, проверенных динамическими испытаниями. Статья разбирает стандарты оценки виброустойчивости, критерии подбора фиксирующего состава и практические рекомендации, чтобы инженеры и закупщики правильно выбрали решение для своего узла.
Стандарты испытаний резьбовых соединений на вибростойкость
Различие между вибрацией оборудования и вибровоздействием на резьбовое соединение - основа правильного подбора фиксатора.
Стандарты ISO 20816-1 и ISO 10816-1 оценивают общую вибрацию машины, но не отражают поведение болтового крепежа под поперечной нагрузкой.
Для оценки самоотвинчивания используют три ключевых методики:
ISO 16130:2015 - стандарт динамических испытаний болтовых соединений с поперечной нагрузкой, разработан для аэрокосмического применения и широко используется в инженерной практике при разработке и сравнении фиксирующих решений.
DIN 65151 (Junker test) - классический метод, который подвергает затянутое соединение циклическому поперечному сдвигу и фиксирует момент, при котором болт начинает раскручиваться; остается одним из самых надежных способов демонстрации сопротивления самоотвинчиванию.
DIN 25201-4 - дополнительная методика, позволяющая оценить стойкость закрепленного болтового соединения в условиях, имитирующих воздействие вибрации и ударов.
При выборе фиксатора обращайте внимание на то, прошел ли состав испытания именно по этим стандартам, а не только по общим вибростандартам. Так вы получите уверенность, что продукт действительно сохраняет фиксирующие свойства при реальной нагрузке.
Роль преднатяга в предотвращении виброослабления
Сам по себе фиксатор резьбы - не панацея.
Если болт недостаточно затянут, вибрация быстро приводит к ослаблению независимо от выбранного состава. Инженеры отмечают, что предварительный натяг порядка 65% от proof load крепежа служит защитой при обычных режимах, однако это значение зависит от конкретной конструкции соединения и характера нагрузки.
Правильный преднатяг решает несколько задач одновременно:
Создает начальное сжатие резьбовых витков, препятствующее их относительному смещению.
Обеспечивает герметичность соединения, предотвращая попадание влаги и коррозию.
Позволяет фиксирующему составу распределиться равномерно и отвердеть в оптимальных условиях.
Контроль натяга выполняется динамометрическим ключом, момент затяжки указывается в технической документации узла или рассчитывается по формуле в зависимости от диаметра и материала болта. Без этого шага даже лучший фиксатор будет работать неэффективно.
Виды резьбовых фиксаторов и выбор по вибронагруженности
На рынке представлены анаэробные клеи, масляные составы и механические методы (контргайки, пружинные шайбы).
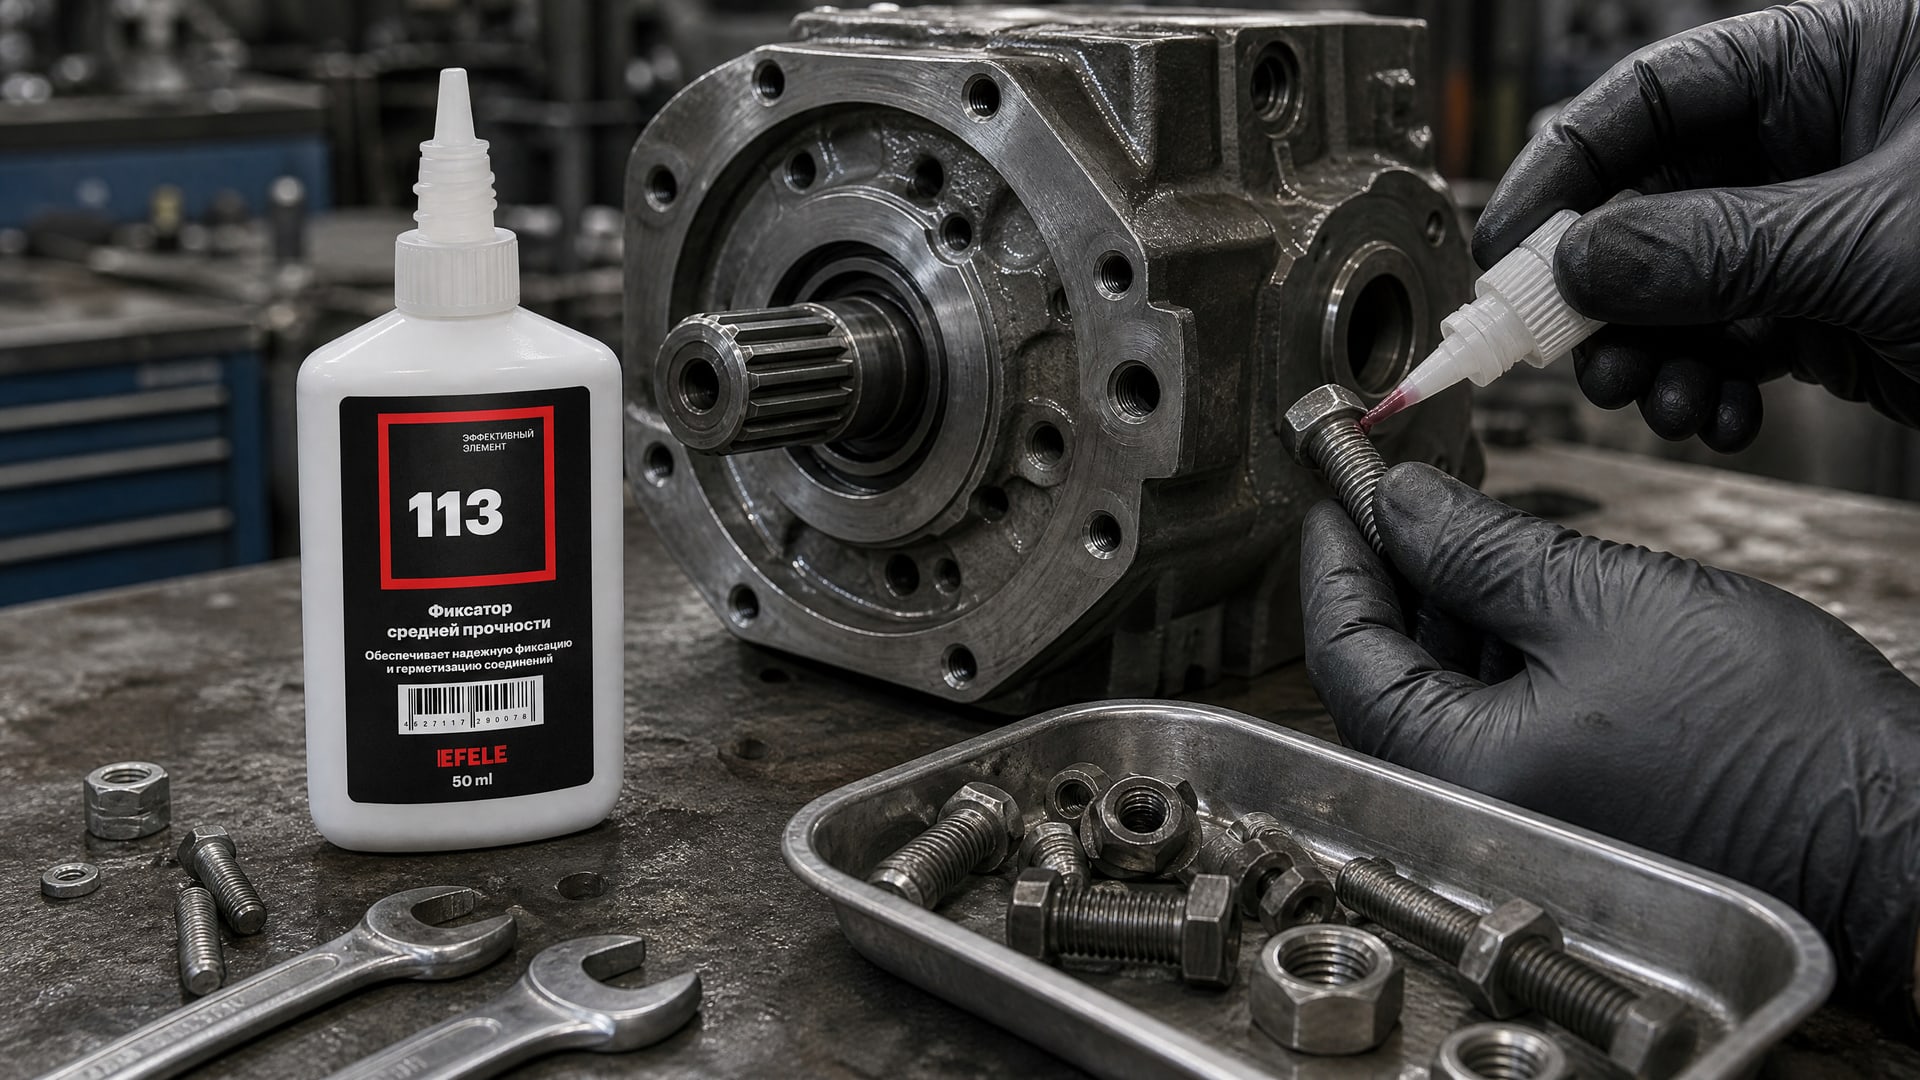
Для вибронагруженных соединений наиболее надежны анаэробные резьбовые фиксаторы, отверждаемые в отсутствие кислорода и образующие полимерную пленку внутри резьбы.
Анаэробные фиксаторы разделяются по прочности:
| Класс прочности | Назначение | Момент разрушения | Время схватывания |
|---|---|---|---|
| Низкая | Защита от случайного раскручивания при вибрации | Низкий | 5-10 мин |
| Средняя | Стандартные вибронагруженные соединения, легкая разборка | Средний | 17-25 мин |
| Высокая | Критичные узлы, которые редко разбираются | Высокий | 20-30 мин |
Фиксатор средней прочности универсален и подходит для большинства промышленных приложений. Среди запросов в поисковых системах запрос «фиксатор резьбовых соединений средней прочности» встречается часто (115 запросов в месяц), что отражает популярность этого варианта. Для резьбовых соединений, требующих частой разборки и обслуживания, подойдет фиксатор средней прочности типа EFELE 113, который предотвращает самоотвинчивание от вибрации, но при этом позволяет легко открутить крепеж в случае необходимости.
Высокая прочность выбирается, когда соединение критично и не планируется частая разборка. В случае, когда требуется максимальная надежность и узел не будет часто обслуживаться, применяют анаэробные клеи повышенной фиксирующей способности типа EFELE 115, обеспечивающие устойчивость к интенсивной вибрации и ударам.
Проверяйте в технических паспортах не названия классов, а конкретные значения breakaway torque (момент, нужный для срыва затвердевшего фиксатора) и prevailing torque (момент удержания после вибровоздействия). Эти параметры показывают реальную фиксирующую способность и позволяют гарантировать эффективность под конкретную нагрузку.
Герметик-фиксатор: различие между фиксацией и герметизацией
Часто путают резьбовой фиксатор с герметиком для резьбовых соединений.
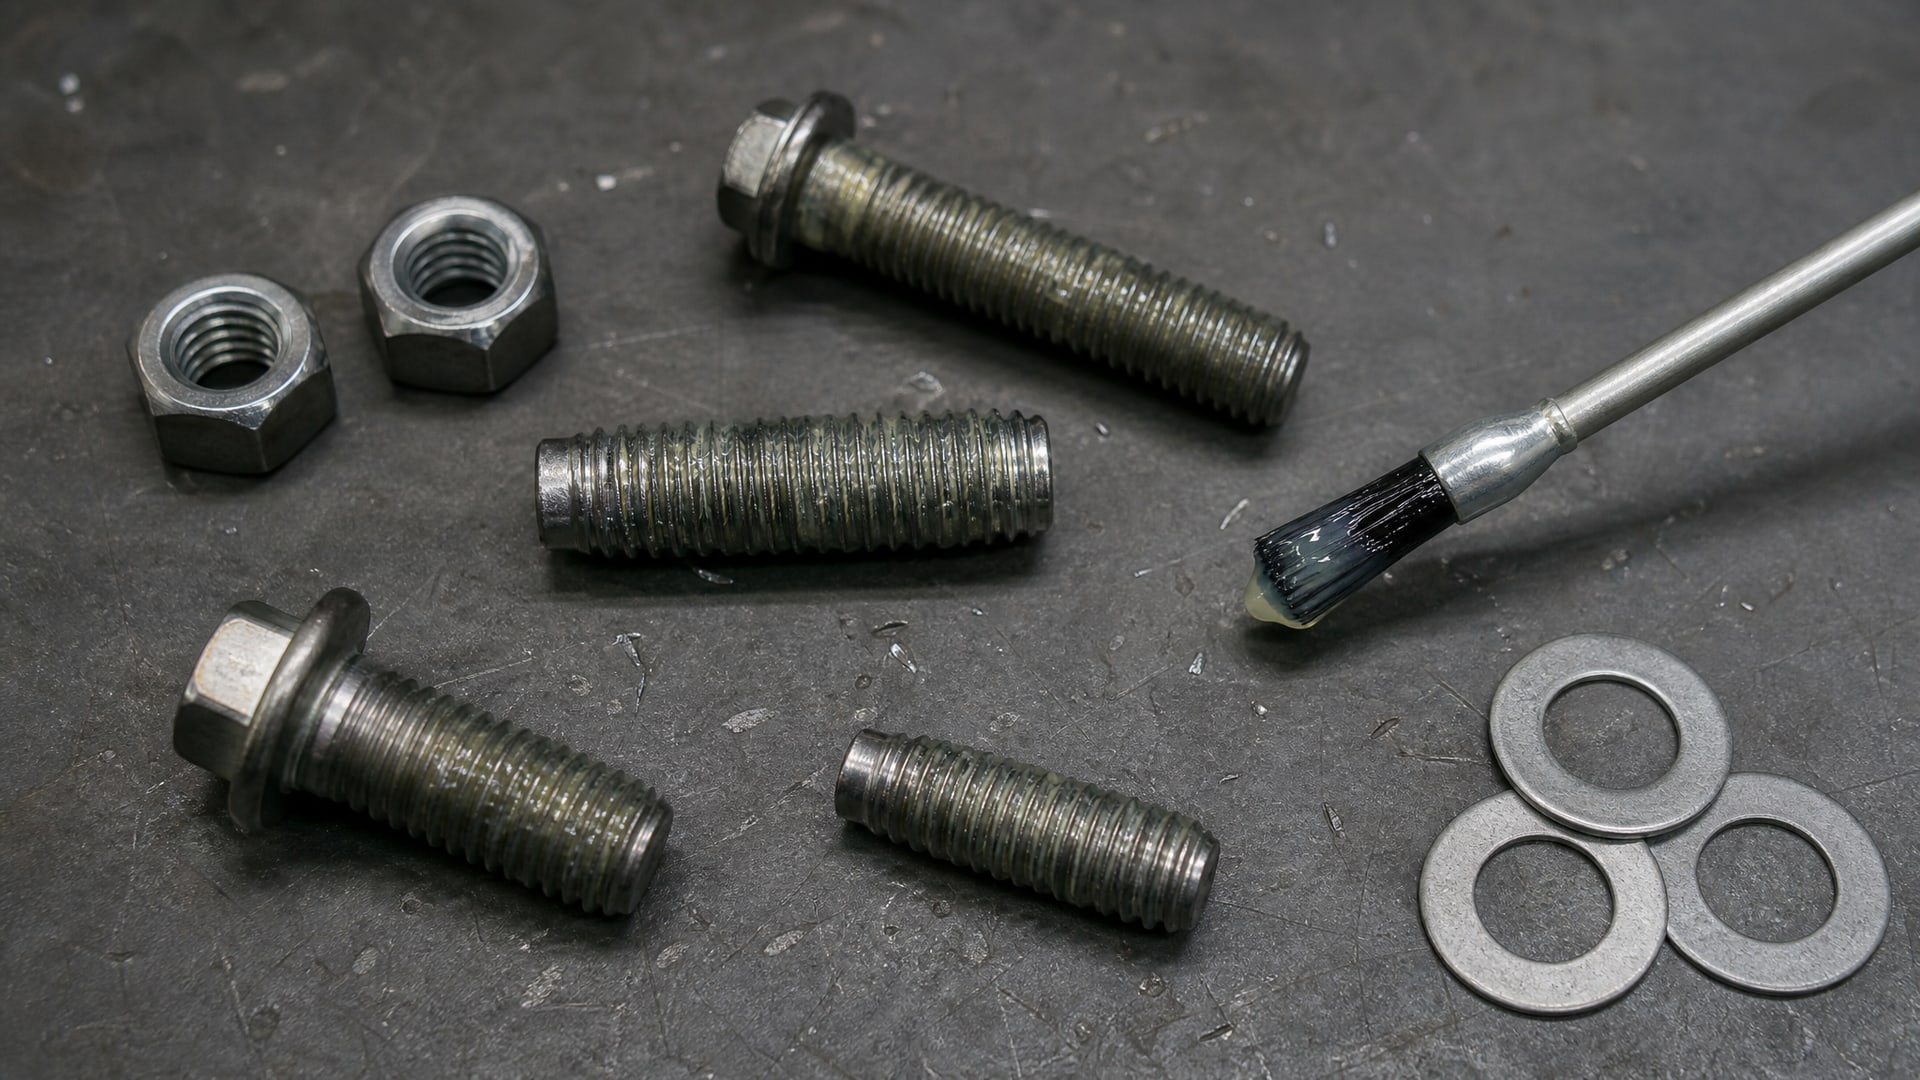
Герметик-фиксатор для резьбовых соединений решает две задачи одновременно: предотвращает утечку жидкости или газа и добавляет противовибрационные свойства. Однако его фиксирующая способность обычно ниже, чем у специализированного фиксатора.
Если соединение должно быть герметичным, а вибрация не столь высока, герметик экономит операцию - отдельное нанесение состава не требуется. Но для критичных вибронагруженных узлов рекомендуется сначала нанести фиксирующий состав, а затем - герметик, либо выбрать высокопроизводительное решение, явно отмеченное в паспорте как подходящее для обоих назначений.
Контроль качества и проверка фиксирующих свойств
После применения фиксатора важно убедиться, что состав отвердел правильно и обеспечивает требуемую фиксацию.
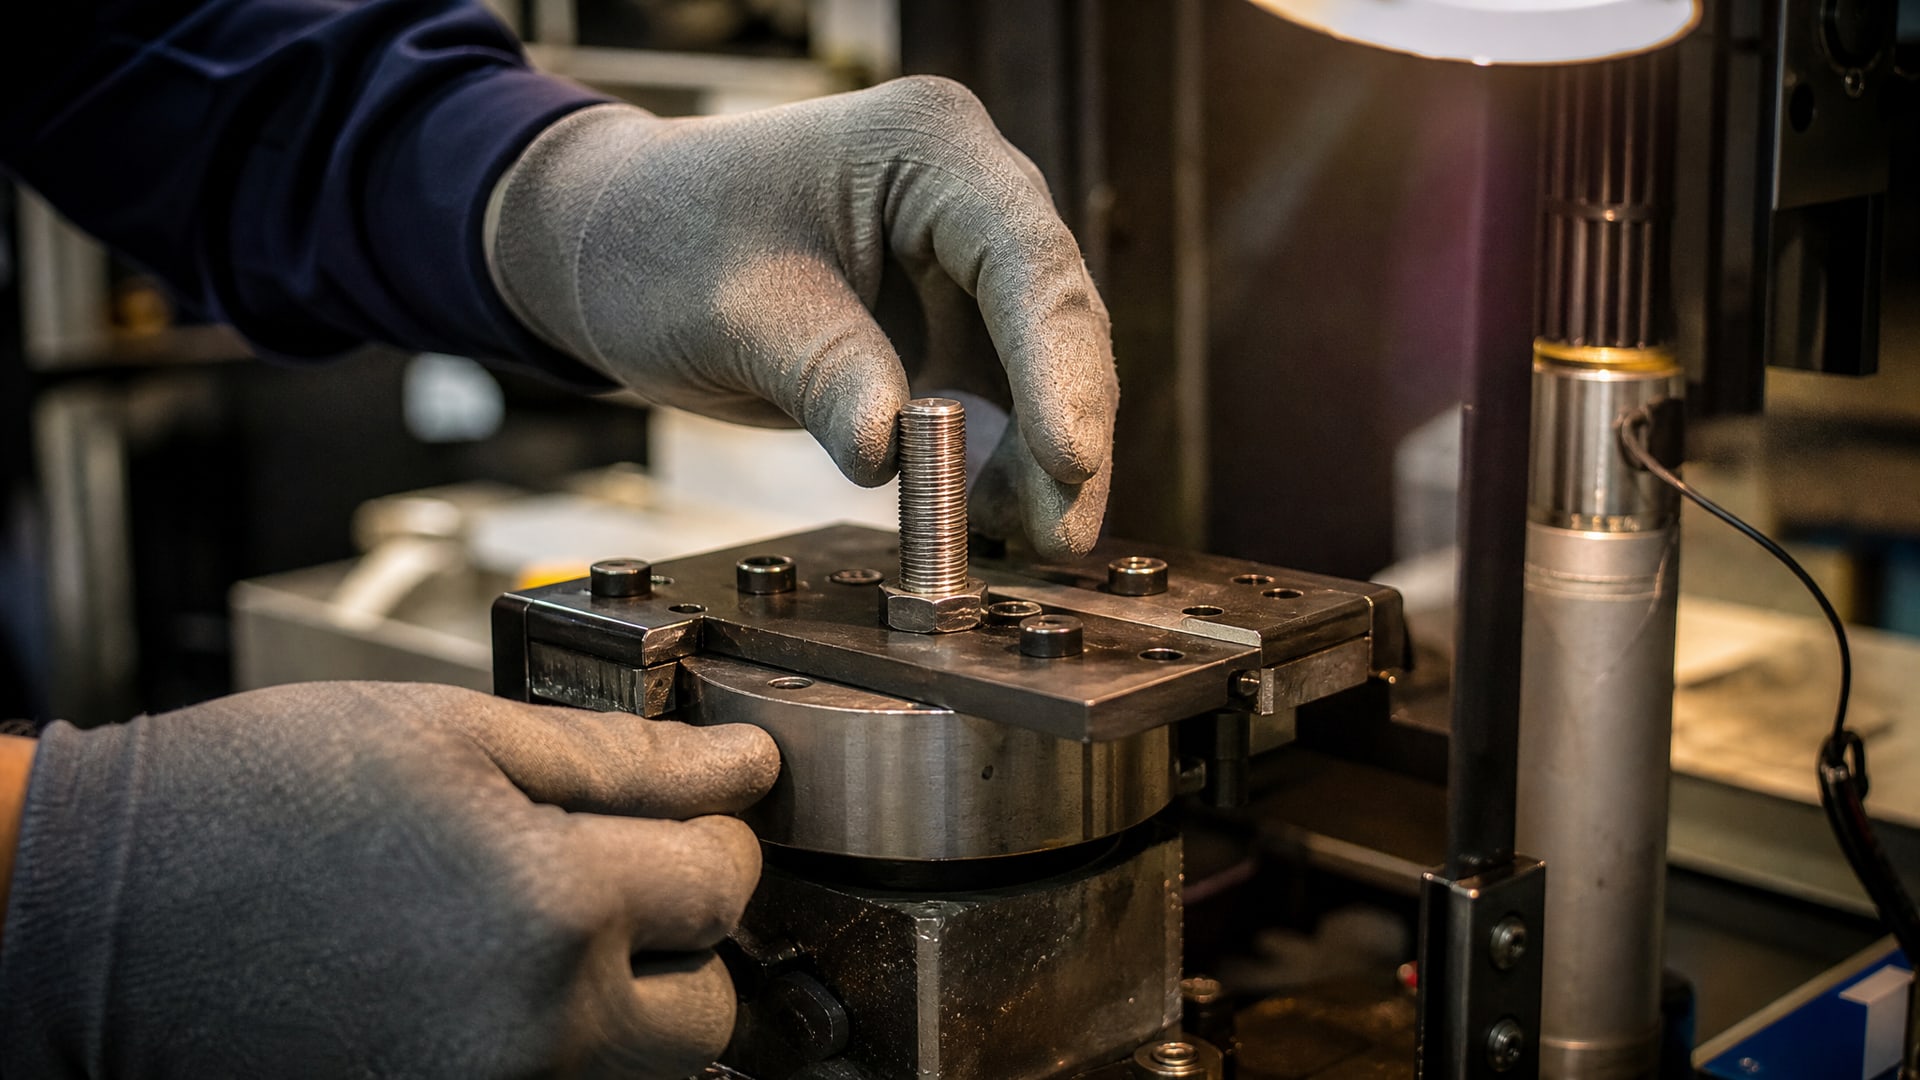
Первичное схватывание анаэробных составов происходит за 17–25 минут (в типичных условиях), полное отверждение требует нескольких часов. В паспорте каждого продукта указывается рекомендуемое время до эксплуатации, которое зависит от диаметра резьбы, материала деталей и окружающей температуры.
Проверка качества включает:
Визуальный осмотр: фиксирующий состав должен полностью заполнить резьбовой зазор, избытки убираются после сборки.
Контроль натяга динамометрическим ключом через 24 часа после сборки, чтобы убедиться в отсутствии ослабления.
При необходимости - испытание на устойчивость к вибрации, если соединение переходит в критичный класс.
Стандарт ISO 16047 используется для определения крутящего момента и силы зажима у резьбовых соединений после отверждения фиксирующего состава. Эта методика полезна в лаборатории при валидации партии материала, но в производстве обычно достаточно динамометрического контроля.
Типовые ошибки при выборе и применении фиксатора резьбы от вибрации
Одна из распространенных ошибок - полагаться на маркетинговое название продукта, не сверяя с паспортом.
Формулировка «фиксатор резьбовых соединений 243» (популярный поисковый запрос -119 в месяц) указывает на конкретный артикул, но не гарантирует, что состав пригоден для вашего режима. Необходимо проверить, проводились ли испытания именно по ISO 16130, DIN 65151 или DIN 25201-4, и насколько высока вибрация в вашем узле.
Второая ошибка - применение одного и того же фиксатора для всех узлов. Разборные соединения (к примеру, на техническом обслуживании) требуют средней прочности; постоянные соединения (например, в герметичных узлах) могут использовать высокую. Выбор «по максимуму» усложнит разборку и увеличит затраты.
Третья ошибка - пренебрежение контролем преднатяга. Даже лучший фиксатор не спасет соединение, если болт недотянут. Вибрация работает против недостаточного натяга, и ослабление начнется сразу.
Четвертая ошибка - смешивание результатов стандартов. Если в паспорте указаны испытания по ISO 28927-2 (измерение вибрации ручного инструмента, а не стойкость соединения), это не подтверждает сопротивление самоотвинчиванию. Ищите данные по стандартам, специфичным для болтовых соединений.
Часто задаваемые вопросы
Чем отличается фиксатор средней прочности от высокой?
Фиксатор средней прочности создает умеренную адгезию между резьбовыми витками, позволяя относительно легко открутить болт при необходимости. Высокая прочность обеспечивает намного больший момент разрушения, но требует значительно большего усилия при разборке. Выбор зависит от частоты обслуживания и требований конструкции, а не только от масштаба вибрации.
Почему фиксатор красный или синий?
Цвет - условный маркер класса прочности, принятый в отрасли. Синий обычно обозначает среднюю прочность, красный - высокую. Однако цвет сам по себе не является гарантией; всегда проверяйте паспортные данные, так как разные производители могут использовать разные цветовые схемы.
Какой момент затяжки выбрать для болта с фиксатором?
Момент затяжки не меняется от наличия фиксатора; он зависит от диаметра, материала и назначения болта. Фиксатор наносится на резьбу перед сборкой, а болт затягивается по стандартному моменту. Переднатяг около 65% от proof load служит хорошей защитой от вибрации.
Как долго отверждается фиксатор резьбовой средней прочности?
Первичное схватывание происходит за 17–25 минут, полное отверждение зависит от диаметра резьбы и температуры и требует нескольких часов. В паспорте каждого состава указано рекомендуемое время до полной эксплуатации, которое необходимо соблюдать.
Подходит ли герметик для резьбовых соединений как замена фиксатору?
Герметик-фиксатор решает две задачи, но его фиксирующая способность часто ниже специализированного фиксатора. Для критичных вибронагруженных узлов рекомендуется использовать именно резьбовой фиксатор; герметик может применяться дополнительно, если требуется герметичность.
Как проверить, что фиксатор сработал правильно?
Убедитесь, что состав полностью заполнил резьбовой зазор и избытки удалены после сборки. Через 24 часа проверьте натяг динамометрическим ключом - он не должен измениться. При сомнениях проведите испытание на устойчивость к вибрации согласно DIN 65151 или ISO 16130.
Заключение
Предотвращение самоотвинчивания резьбовых соединений - это не выбор одного продукта, а применение комплексного подхода. Правильный преднатяг, резьбовой фиксатор с подтвержденными испытаниями по ISO 16130 или DIN 65151, контроль качества отверждения и периодическая проверка натяга создают надежную защиту от вибрации и ударов.
При закупке фиксирующего состава обращайте внимание на паспортные данные по breakaway torque и prevailing torque, полученные под вибровоздействием, а не на маркетинговые названия. Выбирайте класс прочности в зависимости от типа разборки и условий эксплуатации. Если соединение вибронагруженное и критично, консультируйтесь с поставщиком или инженером, чтобы убедиться, что выбранное решение протестировано именно на вашем режиме нагрузки.