Качество антифрикционного твердосмазочного покрытия на 70% определяется не составом самого материала, а подготовкой поверхности детали. Покрытие - это композиционный слой толщиной 5–20 мкм, состоящий из твердого смазочного наполнителя (дисульфид молибдена, PTFE или графита), связующего и растворителя. Каждый компонент отвечает за определенное свойство: наполнитель задает коэффициент трения (0,03–0,06), связующее обеспечивает адгезию и стойкость пленки, растворитель регулирует вязкость и время высыхания.
Для инженеров и закупщиков, отвечающих за детали, работающие в условиях высокого трения, холодного пуска, вакуума или агрессивной среды, понимание полной технологической цепочки - от очистки до финального контроля - критично. Даже идеальное покрытие не держится на загрязненной или неправильно подготовленной поверхности. Эта статья раскрывает каждый этап подготовки и показывает, как правильная последовательность шагов гарантирует долговечность и надежность узлов.
Роль подготовки поверхности в формировании покрытия
Твердосмазочное покрытие не просто ложится на деталь, а механически и химически взаимодействует с ее поверхностью.
От качества этого взаимодействия зависит, будет ли пленка держаться весь ресурс работы детали или начнет отслаиваться уже при первых циклах нагружения.
Исследования показывают прямую связь между шероховатостью основы и толщиной получаемого покрытия. При шероховатости Ra 0,45–0,8 мкм покрытие ложится равномерно и достигает максимальной толщины для своего состава. Если поверхность глаже (Ra < 0,4 мкм), адгезия ухудшается из-за недостаточного механического сцепления. Если грубее (Ra > 1,0 мкм), покрытие неравномерно заполняет впадины и образует дефекты, через которые влага проникает к основному металлу.
Помимо шероховатости важна чистота. Остатки масла, окисла, пыли или предыдущего защитного слоя работают как разделитель между покрытием и металлом. Даже микроскопический слой загрязнения ослабляет адгезию на 30–50%, что приводит к отслаиванию при динамических нагрузках или температурных колебаниях.
Этапы технологической цепочки подготовки
Очистка от органических загрязнений
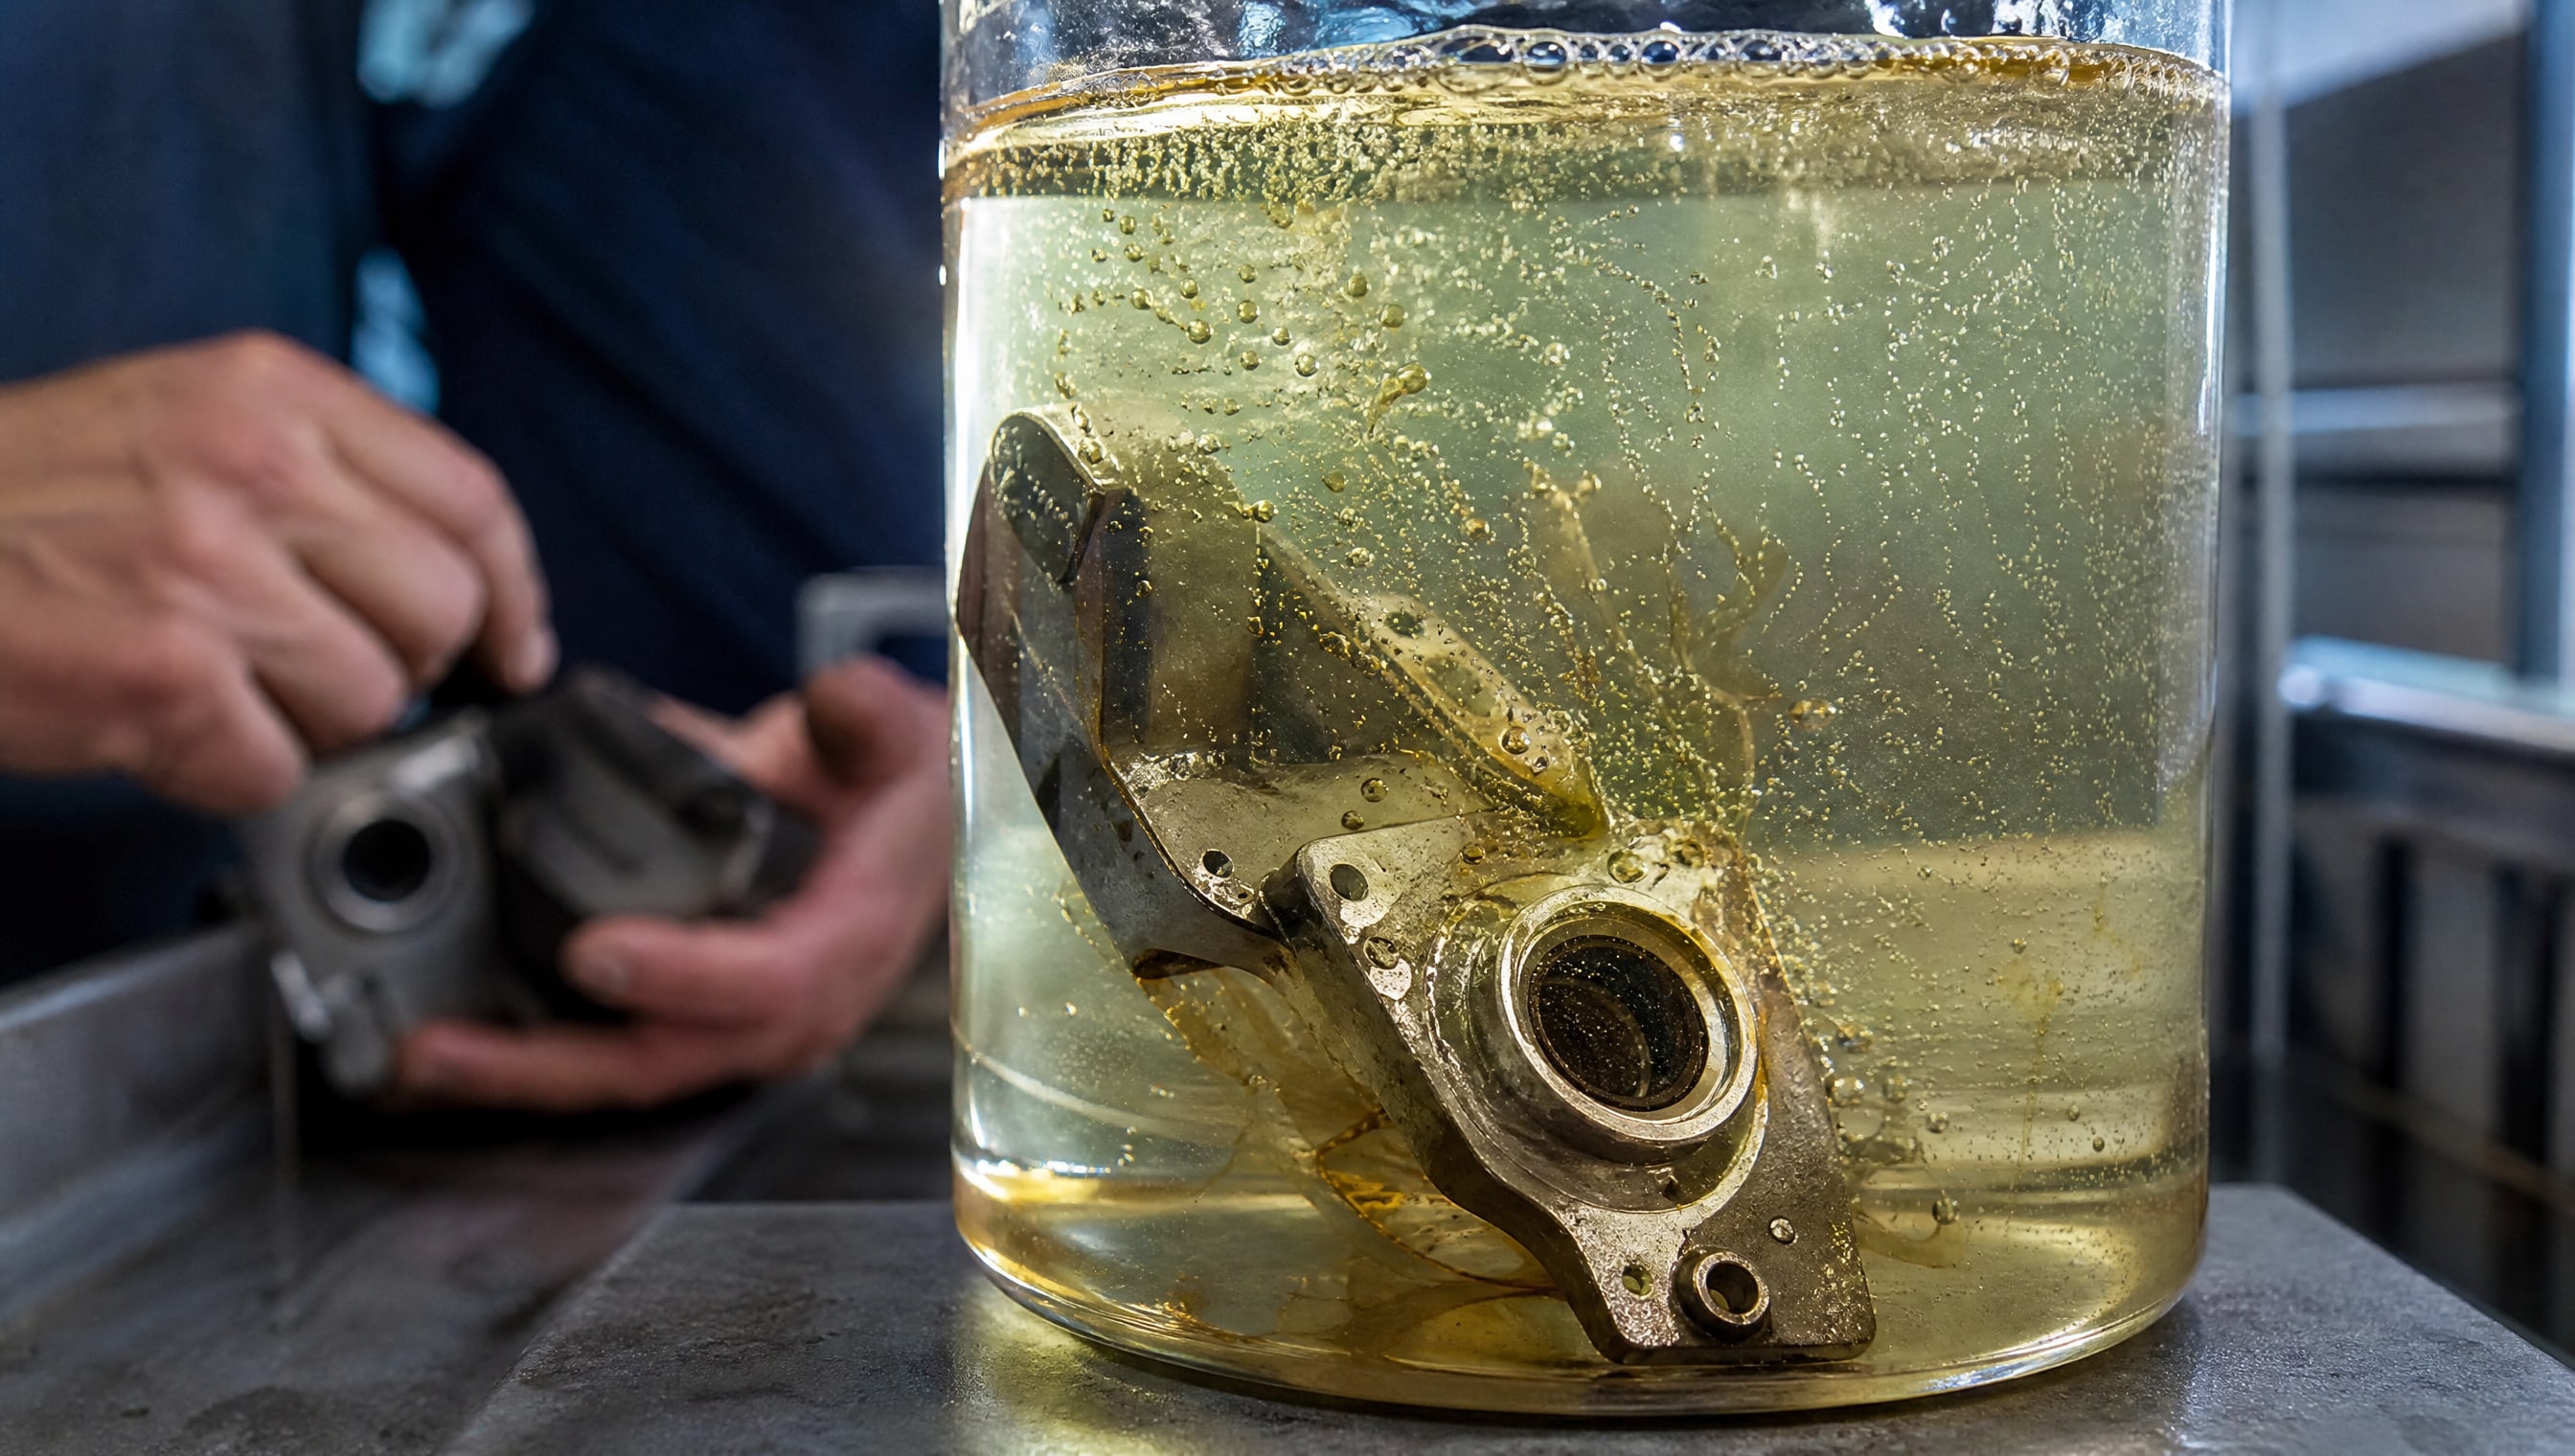
Первый этап - удаление масла, консервирующей смазки и органических остатков, которые попали на деталь при обработке, сборке или хранении. Для этого используют щелочные моющие растворы, ультразвуковое диспергирование или погружение в ванны с активным саноксидом.
Температура раствора обычно 50–70 °C, что ускоряет растворение жиров без перегрева самой детали. Время замачивания -5–15 минут в зависимости от типа загрязнения. После очистки деталь ополаскивают в чистой воде и немедленно переходят к следующему этапу, чтобы предотвратить образование новых окислов на мокрой поверхности.
Пескоструйная обработка деталей
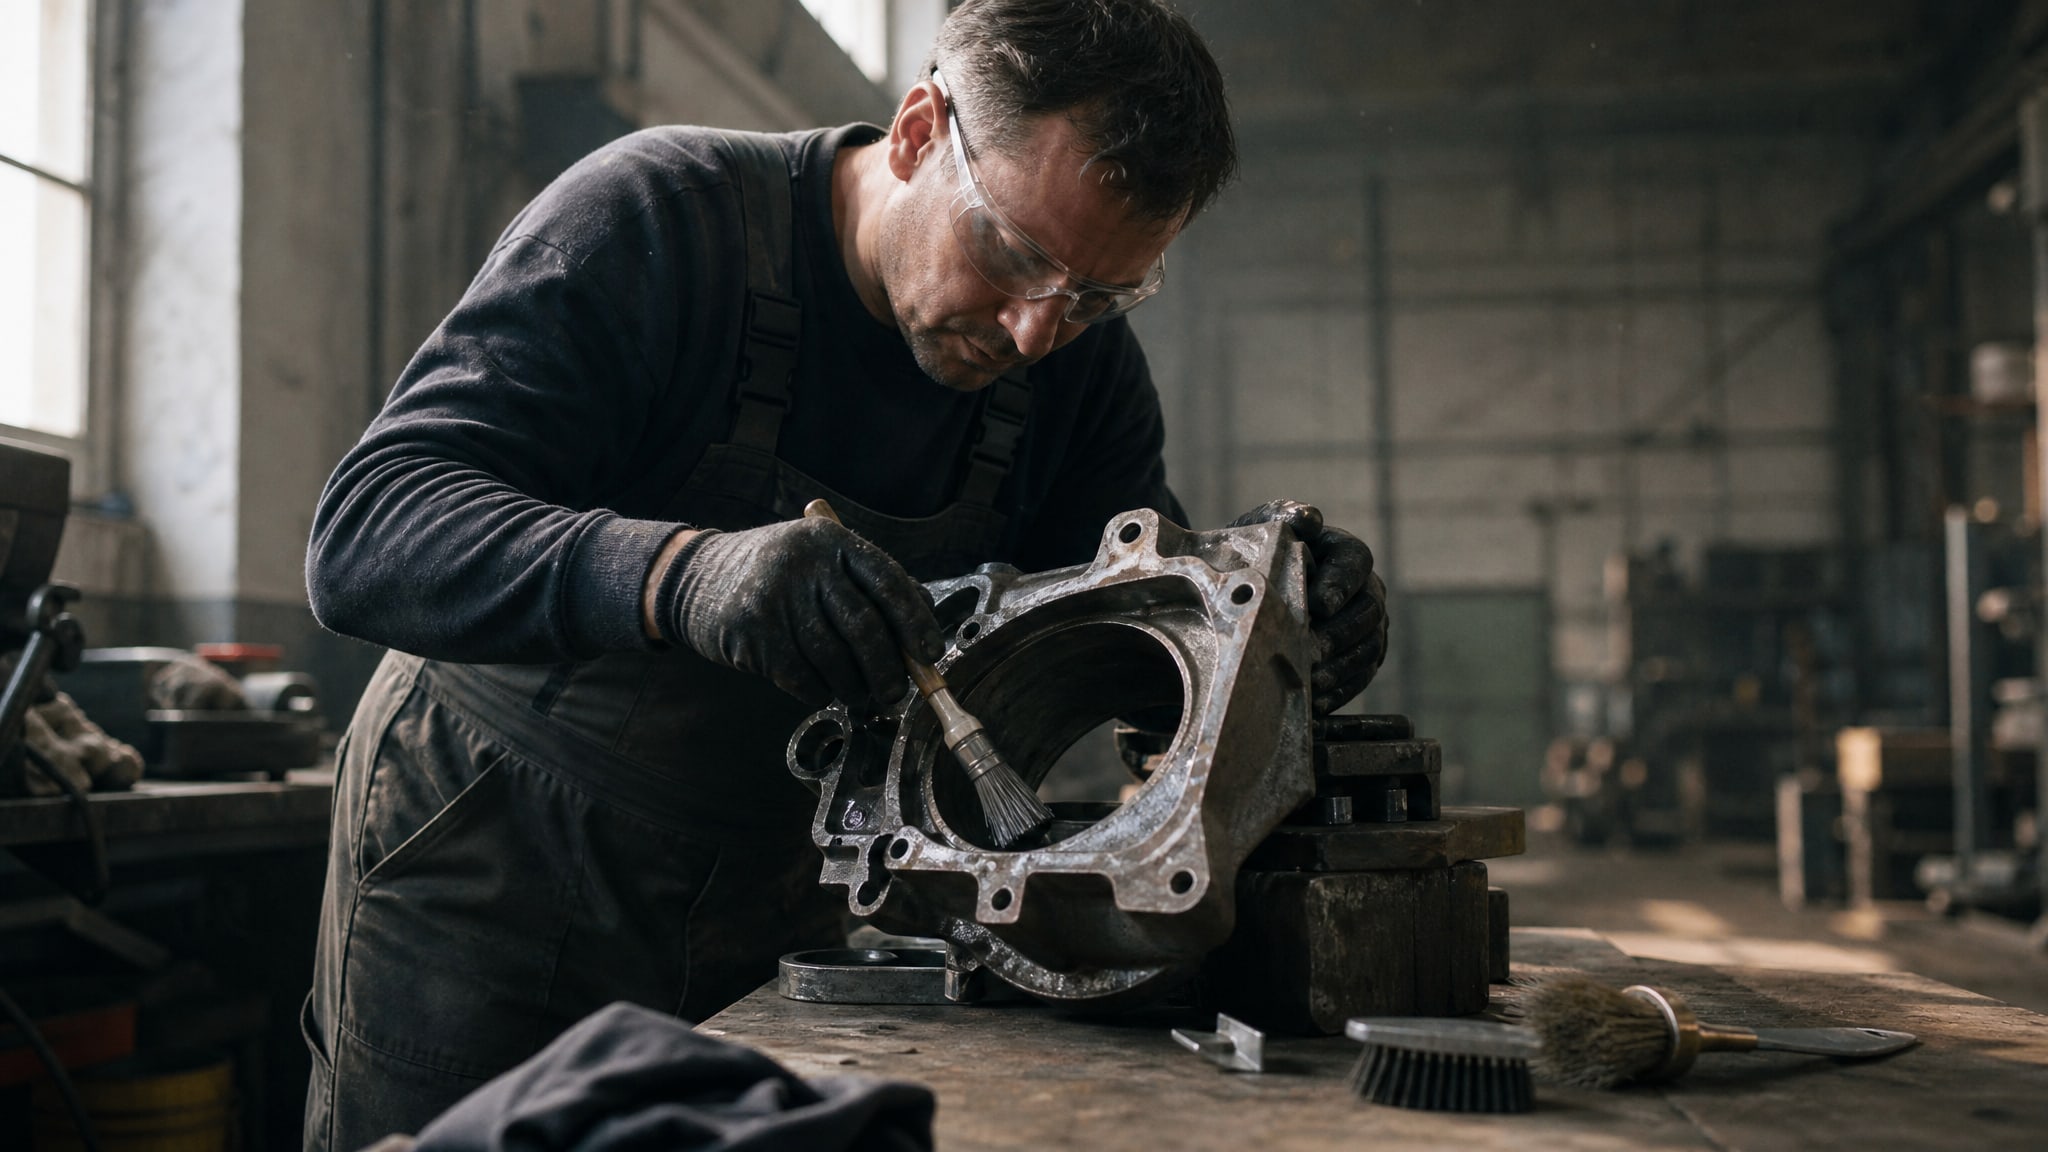
Пескоструйная обработка решает сразу две задачи: удаляет окись с поверхности и создает нужную шероховатость. Это не просто очистка - это формирование микрорельефа, на который будет механически "зацепляться" смазочное покрытие.
Для твердосмазочных покрытий оптимален песок с размером зерна 120–180 мкм и давление 0,4–0,6 МПа. При более высоком давлении поверхность становится чрезмерно грубой, при низком - окись удаляется неполностью. Деталь обрабатывают под углом 30–45° к поверхности, чтобы избежать "вмятин" и локальных перегревов от трения песка.
После пескоструйной обработки допустимое время до следующего этапа - не более 4 часов на открытом воздухе (иначе начинается окисление). Если задержка неизбежна, деталь накрывают чистой сухой тканью или упаковывают в защитный материал с осушителем.
Фосфатирование перед покрытием
Фосфатирование создает на поверхности микрокристаллический слой фосфата железа или цинка толщиной 1–5 мкм. Этот слой выполняет две функции: служит промежуточным адгезионным слоем между металлом и смазочным покрытием и предотвращает коррозию основного металла, если смазочный слой повреждается.
Процесс идет при температуре 30–50 °C в течение 2–5 минут в ванне с активирующим раствором. Реакция идет химически: фосфат осаждается прямо на поверхности металла, не требуя полимеризации. Толщину фосфатного слоя контролируют по массе или по оптическому признаку (серовато-матовое покрытие).
Особенность фосфатирования: оно одновременно повышает адгезию смазочного покрытия на 50–100% по отношению к адгезии на голом металле и улучшает коррозионную стойкость всей системы. Коррозионная стойкость в камере соляного тумана повышается с 200–300 часов (без фосфатирования) до 1000 часов и более по ISO 9227.
После фосфатирования деталь полощут в чистой воде, затем в дистиллированной, и переходят к следующему этапу без задержек.
Межслойная выдержка и сушка
После каждого мокрого процесса деталь должна быть полностью высушена перед нанесением покрытия. Остаточная влага или водяной пар на поверхности создают микро-полости в смазочном слое, нарушают адгезию и ускоряют коррозию под покрытием.
Сушка проводится в сушильном шкафу при 60–100 °C в течение 15–30 минут (в зависимости от размера детали и влажности воздуха). Альтернатива - продув сжатым воздухом при температуре 30–50 °C, затем выдержка в сухой среде при комнатной температуре не менее 10 минут перед нанесением покрытия.
Критический момент: если после сушки деталь контактировала с влажным воздухом или прикасалась руками без перчаток (пот содержит соль и влагу), нужна повторная сушка. Каждый цикл "высушил-намочил" снижает качество подготовки поверхности.
Контроль чистоты перед нанесением
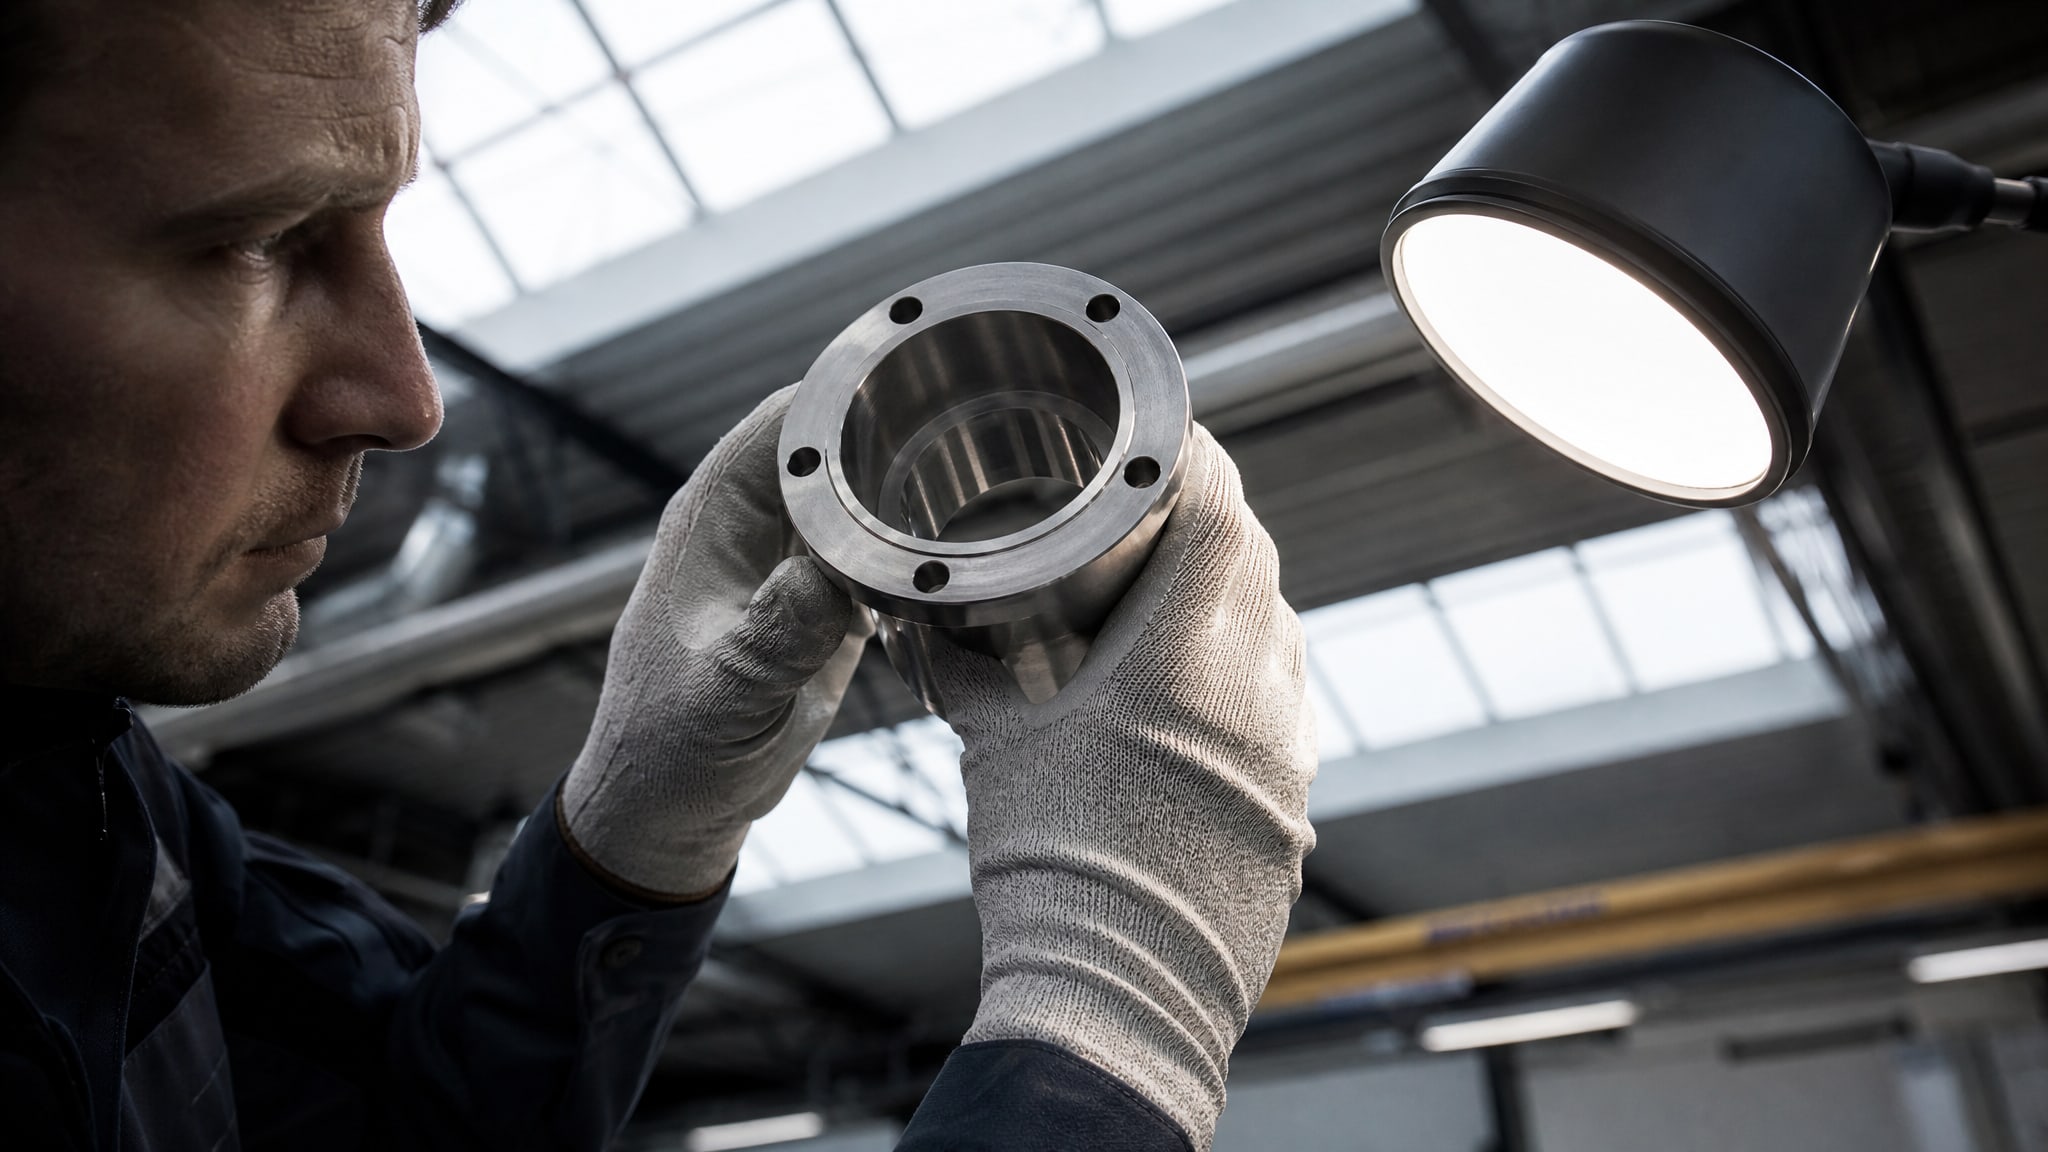
Непосредственно перед нанесением смазочного покрытия деталь проверяют на наличие пыли, волокон, отпечатков пальцев и остатков предыдущих процессов. Для контроля используют белый хлопчатобумажный тампон или специальную абсорбирующую салфетку, которой протирают поверхность легким движением без нажима.
Если на тампоне остаются видимые следы (масло, грязь, ржавчина), деталь переходит на переподготовку: либо повторная очистка в ванне, либо локальная очистка загрязненного участка с последующей сушкой.
На этом этапе используется также УФ-лампа: при облучении чистая фосфатированная поверхность дает равномерное голубовато-серое свечение; если свечение неравномерно или видны темные пятна, это признак загрязнения или неправильного фосфатирования.
Трибологические требования к покрытию и их связь с подготовкой
Низкий коэффициент трения твердосмазочного покрытия (0,03–0,06) достигается благодаря структуре наполнителя, но сохраняется только если покрытие плотно прилегает к поверхности.
Любой зазор между слоем и металлом - из-за плохой адгезии или пористости - приводит к проникновению влаги, окислению и потере смазочных свойств.
Стабильность коэффициента трения при циклических нагрузках (разброс ±0,01 в течение 5–8 циклов откручивания-закручивания) зависит от того, остается ли покрытие на месте. Если адгезия слабая, уже на втором-третьем цикле появятся микро-отслаивания, и трение начнет расти.
Ресурс износостойкости до 400 тыс. циклов по ASTM D2714 также напрямую связан с качеством подготовки. При плохой адгезии покрытие начинает скатываться в комочки, обнажает металл, и ресурс падает в 5–10 раз.
Несущая способность до 2500–3000 МПа - это способность покрытия выдержать локальное давление при контакте деталей. Но это работает только если под покрытием нет пор и полостей. Пористое покрытие (из-за влаги в момент нанесения или неправильной подготовки) сжимается под нагрузкой и разрушается гораздо быстрее, чем плотное.
Типичные ошибки при подготовке деталей
Закупщики и технологи часто сталкиваются с браком, когда покрытие отслаивается уже через несколько месяцев работы.
Анализ проблем показывает, что в 60–70% случаев виновата не формула покрытия, а нарушение цепочки подготовки.
Ошибка 1: пропуск фосфатирования. Некоторые производители наносят твердосмазочное покрытие прямо на голый металл, думая, что пескоструйная обработка достаточна. Адгезия при этом снижается на 50%, и покрытие держится лишь до первого серьезного нагружения. Фосфатирование - не опциональный дорогой шаг, а необходимая часть технологии для гарантии долговечности.
Ошибка 2: нарушение режимов сушки. Деталь высушена, но затем прошла через помещение с высокой влажностью или была упакована в полиэтилен без осушителя. Конденсат оседает на поверхности и попадает под наносимое покрытие. Результат - микро-пузырьки в слое, ускоренная коррозия и отслаивание.
Ошибка 3: неправильная шероховатость. Если пескоструйная обработка сделана слишком мягко (Ra < 0,3 мкм), адгезия упадет. Если слишком грубо (Ra > 1,2 мкм), покрытие ложится неравномерно и образует дефекты. Нужно измерять шероховатость профилометром и корректировать режим обработки.
Ошибка 4: временной разрыв между этапами. Между пескоструйной обработкой и фосфатированием - не более 4 часов. Между фосфатированием и нанесением покрытия - не более 8 часов. Если разрыв больше, на поверхности образуются новые окислы и адгезия восстанавливается заново.
Ошибка 5: контаминация перед нанесением. Деталь прошла всю цепочку правильно, но затем ее прикасаются голыми руками, кладут на загрязненный стол или упаковывают в старую ветошь. Соль и жиры с кожи, ржавчина со стола - все это попадает под покрытие и снижает адгезию.
Совет инженера: обеспечение адгезии при подготовке
На крупных производствах, где процесс идет высокими объемами (тысячи деталей в месяц), критично не только соблюдать последовательность, но и активно контролировать энергию поверхности в момент нанесения.
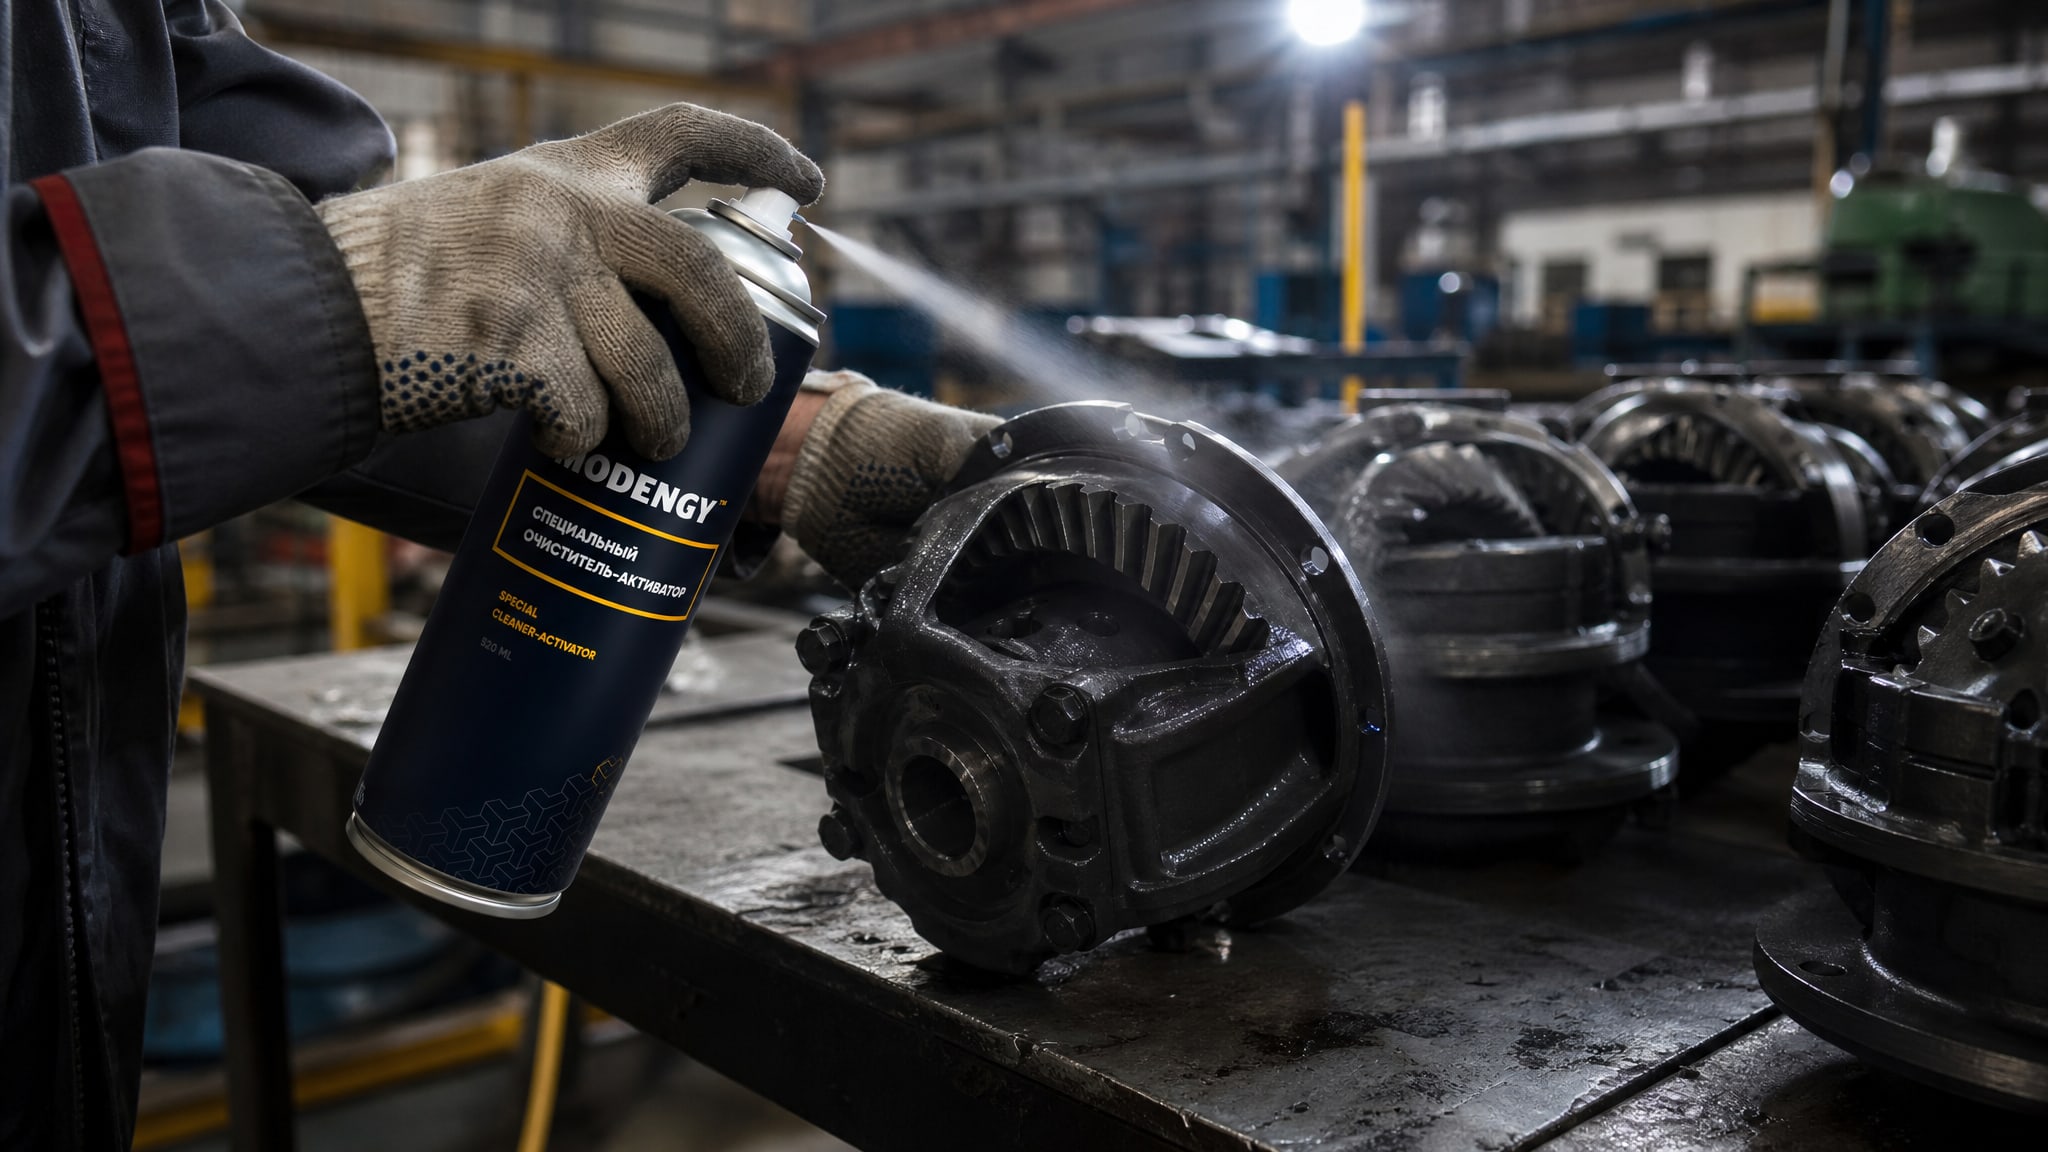
Сценарий: завод обрабатывает детали узла дифференциала большегрузного автомобиля. После фосфатирования поверхность чистая, но за время хранения (даже в сухом виде) она слабо "потеет" - микрослой воды конденсируется из воздуха на холодной поверхности металла. Это невидимо глазом, но достаточно, чтобы адгезия упала на 20–30%.
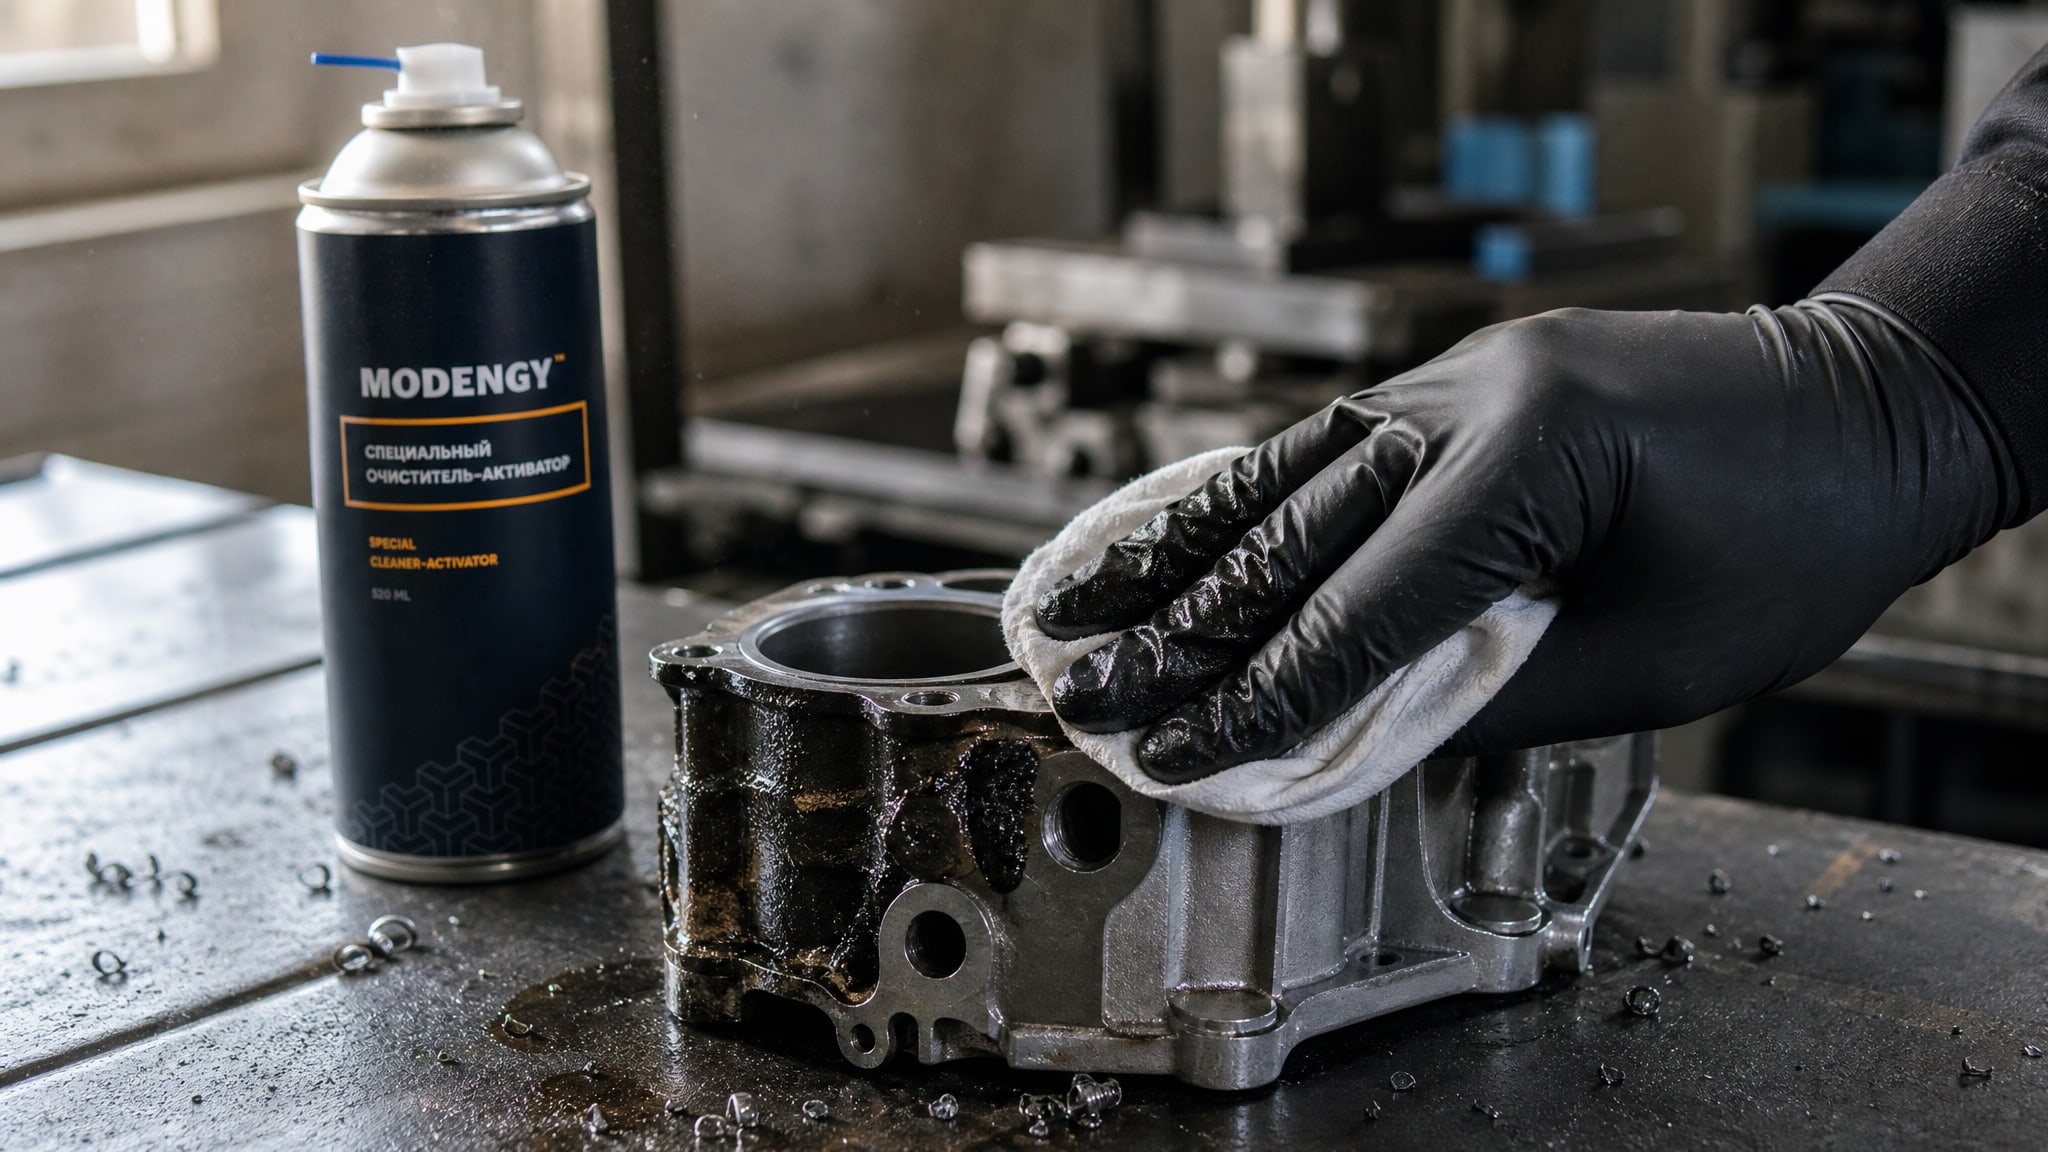
Решение: непосредственно перед нанесением покрытия деталь обрабатывают специальным очистителем-активатором MODENGY, который удаляет остаточную влагу и микрозагрязнения, а также активирует поверхность, повышая ее энергию. Процедура занимает 1–2 минуты, сушка - еще 3–5 минут.
Итог: адгезия повышается с 85–90% (при прямом нанесении на фосфатированную поверхность) до 97–99%, что гарантирует ресурс покрытия не менее 400 тыс. циклов даже при максимальных вибрациях и температурных колебаниях.
Контроль качества и испытания подготовленной поверхности
После завершения всех этапов подготовки деталь должна пройти контроль перед нанесением смазочного покрытия.
Стандартные показатели контроля включают:
Шероховатость поверхности - измеряют профилометром по ГОСТ 2789-73 или ISO 3274. Допустимое значение Ra 0,45–0,8 мкм. Если результат вне диапазона, деталь переходит на переподготовку.
Толщина фосфатного слоя - контролируют по массе ( обычно 0,5–2 г/м²) или по толщиномеру в микрометрах (1–5 мкм). Если слой тонкий или неравномерный, переделывают фосфатирование.
Влажность поверхности - проверяют дистиллированной водой (капля должна скатываться, а не расплываться по поверхности) или гигрометром влажности воздуха в цехе (не выше 60–70% в момент нанесения).
Адгезия по сетке - выполняют по ГОСТ 15140-78 на образце покрытия (если оно уже нанесено). Оценивают по четырехбальной шкале: 1–2 балла - адгезия неудовлетворительна, 3 балла - допустимо, 4 балла - отличная адгезия.
Коррозионная стойкость - на этапе подготовки можно провести укороченное испытание в камере соляного тумана (20–50 часов) на образце подготовленной детали с нанесенным покрытием. Если появляются точки коррозии или отслаивание, причина в подготовке, а не в составе смазки.
Гидравлические испытания деталей (при необходимости) проводят после нанесения полного слоя покрытия, но на этапе подготовки важно убедиться, что поверхность способна принять и удерживать покрытие без дефектов.
Часто задаваемые вопросы
Почему после пескоструйной обработки деталь быстро ржавеет?
После пескоструйной обработки на поверхности остается активный "голый" металл без окисной пленки. Во влажном воздухе это приводит к образованию ржавчины за 4–8 часов. Поэтому между пескоструйной обработкой и фосфатированием допускается максимум 4 часа, а деталь хранится в сухом виде. Фосфатирование защищает поверхность микрокристаллическим слоем, который предотвращает коррозию.
Какая шероховатость нужна для твердосмазочного покрытия?
Оптимальная шероховатость Ra 0,45–0,8 мкм. При Ra < 0,3 мкм адгезия падает из-за недостаточного механического сцепления. При Ra > 1,2 мкм покрытие ложится неравномерно и образует поры. Шероховатость измеряют профилометром после пескоструйной обработки и перед нанесением покрытия.
Как часто нужно контролировать чистоту поверхности?
Чистоту проверяют минимум два раза: после всех мокрых процессов (перед сушкой) и непосредственно перед нанесением покрытия. На крупном производстве контроль выполняют выборочно: каждую 10–20-ю деталь. На малом производстве рекомендуется контролировать каждую.
Можно ли наносить твердосмазочное покрытие без фосфатирования?
Технически можно, но адгезия упадет на 50%, и ресурс покрытия снизится с 400 тыс. циклов до 50–100 тыс. Кроме того, коррозионная стойкость упадет с 1000 часов в камере соляного тумана до 200–300 часов. Фосфатирование - это не опция, а необходимый этап для гарантированной долговечности.
Сколько времени занимает вся цепочка подготовки?
На крупном предприятии с автоматизированными ваннами цикл занимает 1–2 часа на партию (очистка 15–20 мин, пескоструйная обработка 20–30 мин, фосфатирование 5–10 мин, сушка 30 мин, контроль 10–15 мин). На ручном участке -2–4 часа. Плюс межслойная выдержка: между этапами нужны перерывы на охлаждение и испарение влаги.
Заключение
Технологическая цепочка подготовки деталей к нанесению антифрикционных твердосмазочных покрытий - это не список рекомендаций, а жесткий инженерный процесс, где каждый шаг влияет на финальный результат. От очистки через пескоструйную обработку и фосфатирование до контроля чистоты перед нанесением - все этапы взаимосвязаны. Нарушение любого из них приводит к потере адгезии, снижению ресурса и преждевременному отказу детали.
Для закупщиков и технических специалистов это означает: перед выбором конкретного твердосмазочного покрытия убедитесь, что на производстве соблюдается вся цепочка подготовки поверхности. Попросите у поставщика данные по адгезии готовых образцов (результаты тестов на отслаивание по ГОСТ 15140-78), коррозионной стойкости в камере соляного тумана и ресурсу в ваших условиях работы. Инвестиция в правильную подготовку окупается многократно через снижение брака и увеличение ресурса механизма.