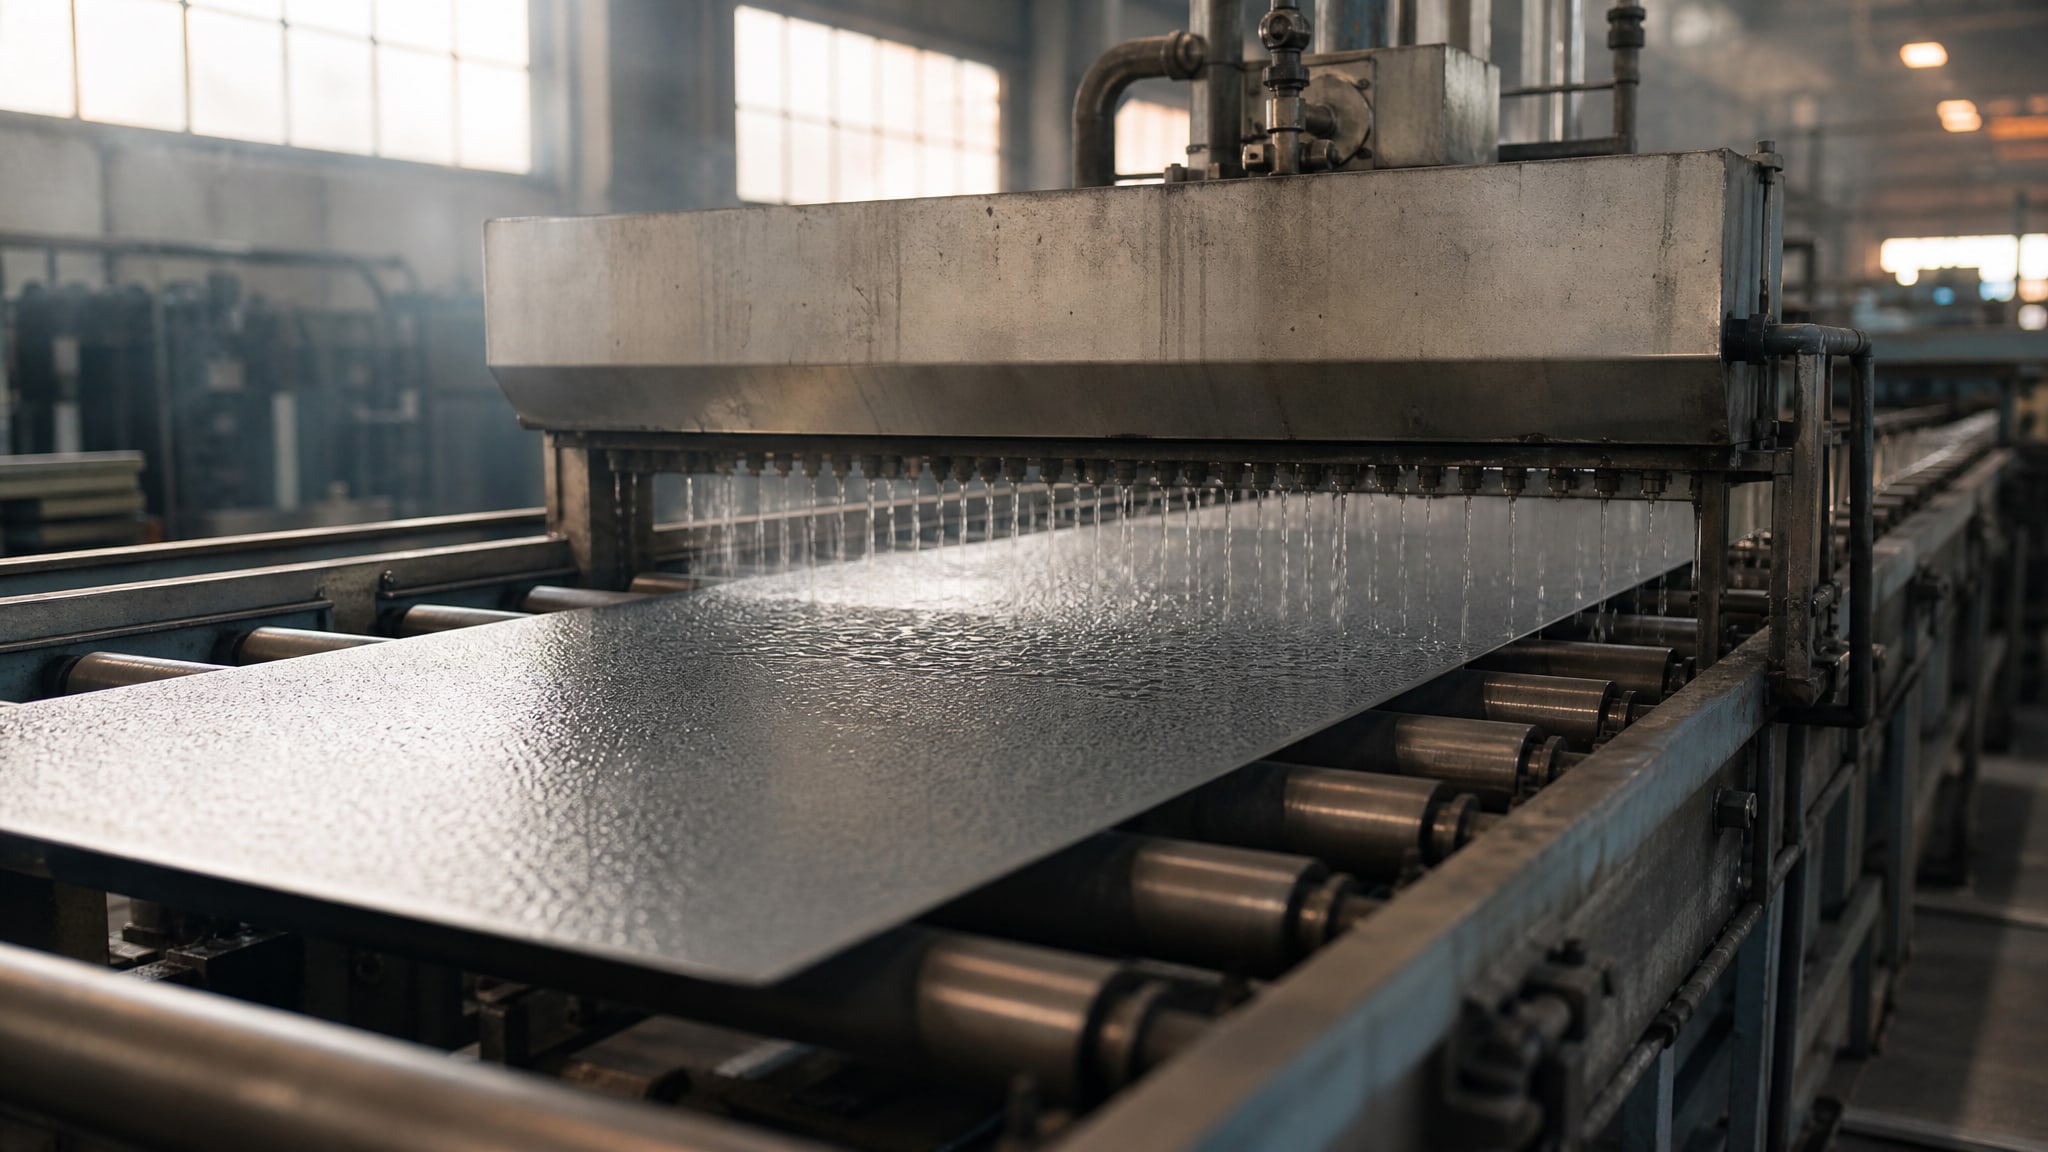
Фосфатирование металла - это химическая обработка поверхности, которая формирует тонкий кристаллический слой фосфатных соединений. Этот подслой играет ключевую роль в подготовке металла перед окрашиванием, повышая адгезию лакокрасочного материала и стойкость всей системы защиты от коррозии. В промышленности фосфатирование применяют по ГОСТ 9.402-2004, который регламентирует подготовку поверхностей и прямо связывает наличие фосфатного слоя с повышением долговечности окрашенного изделия. Для технических специалистов и закупщиков важно понимать, как фосфатирование работает как промежуточный слой, какие параметры контролировать и как выбрать состав, соответствующий типу металла и системе покрытия.
Статья помогает разобраться в технологии фосфатирования, стандартных требованиях к качеству подслоя, практических параметрах нанесения и контроле. Материал полезен для инженеров, ответственных за подготовку поверхности, снабженцев, подбирающих фосфатирующие составы, и специалистов, совершенствующих схемы предварительной обработки.
Как работает фосфатный подслой в системе покрытия
Фосфатирование основано на химической реакции между кислотным фосфатирующим составом и поверхностью металла.
В результате образуется тонкий кристаллический слой, который выполняет несколько функций одновременно: улучшает адгезию последующего лакокрасочного материала к металлу, создает механический ключ для закрепления краски и обеспечивает дополнительную защиту от коррозии в тех зонах, где лакокрасочное покрытие может быть нарушено.
Структура фосфатного слоя - микрокристаллическая, с размерами кристаллов порядка нескольких микрометров. Эта структура работает как якорь для краски: молекулы полимера проникают в микропоры и микротрещины, создавая механическую сцепку, а не просто поверхностный контакт. Без такого подслоя краска может отслаиваться или вздуваться, особенно при воздействии влаги и агрессивных сред.
Для применения под окраску жидкими лакокрасочными материалами масса фосфатного покрытия должна составлять 1,5–5,0 г/м² согласно ГОСТ 9.301-86 и ГОСТ 9.402-2004. Эти параметры выверены практикой: слой менее 1,5 г/м² не обеспечивает полную защиту, а слой более 5,0 г/м² становится излишним для окраски и может привести к излишним расходам и изменению свойств покрытия.
При использовании под электрофоретическое окрашивание масса фосфатного подслоя составляет обычно 1,5–4 г/м², что связано с особенностями этого процесса и требованиями к однородности подготовки. Для задач противоизносной защиты или консервационной обработки применяют более толстые слои, но это выходит за рамки подготовки под окраску.
Выбор фосфатирующего состава в зависимости от типа металла
Универсального фосфатирующего состава, одинаково подходящего для всех металлов и всех задач, не существует.
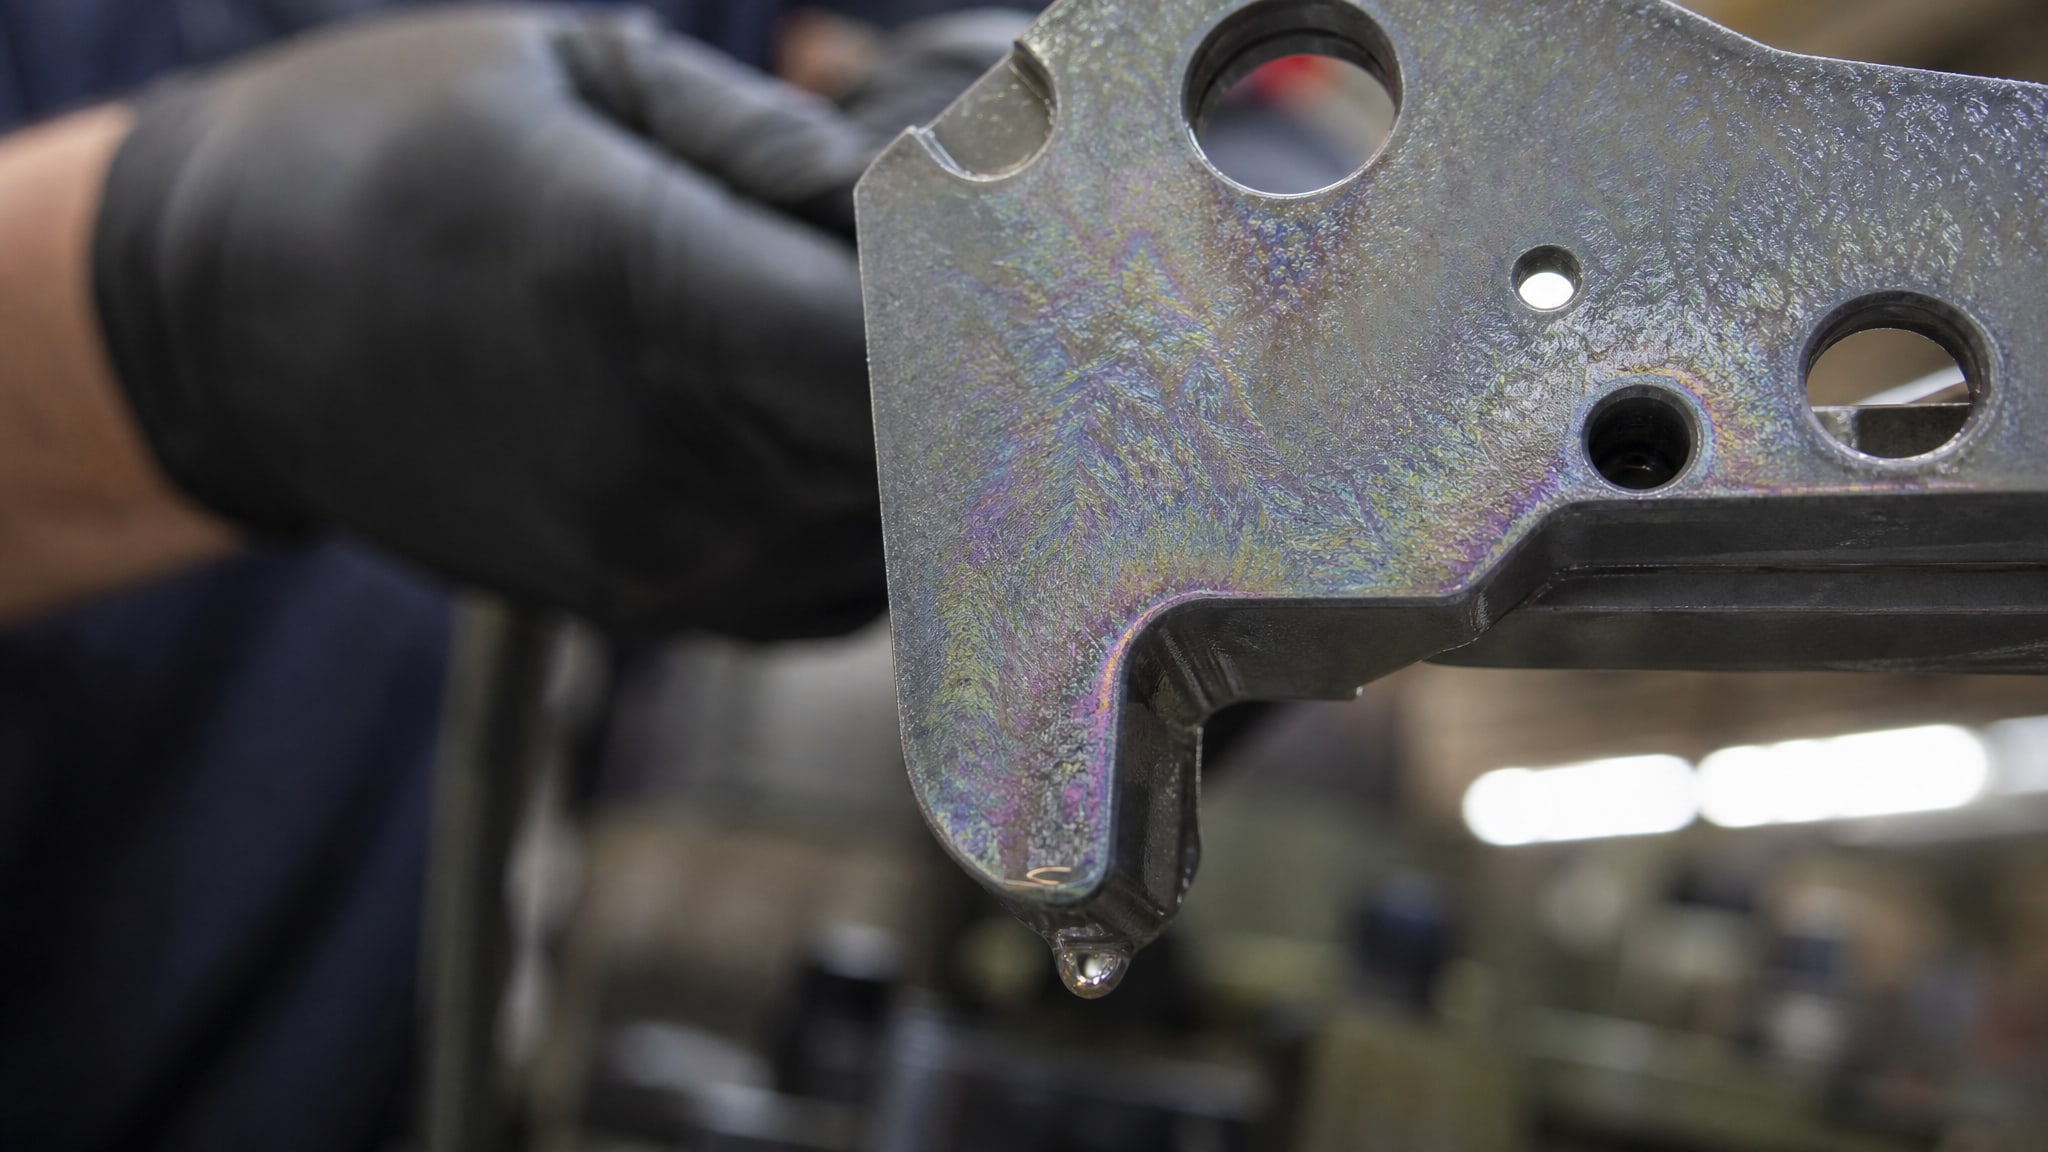
В промышленности используют несколько классических типов составов, каждый рассчитан на определенные металлы и условия эксплуатации.
Типы фосфатирующих составов
Цинкофосфатирование применяют как основной метод подготовки стали, оцинкованной поверхности и алюминия под окраску. Этот тип делится на варианты по интенсивности:
легкое цинкофосфатирование -1,0–1,8 г/м², используют для деталей с требованиями среднего уровня защиты;
стандартное цинкофосфатирование -1,8–3,5 г/м², наиболее распространенный вариант для промышленных изделий;
усиленное цинкофосфатирование - верхняя часть диапазона 3,5–5,0 г/м², для условий повышенной коррозионной нагрузки.
Марганцефосфатирование дает слой массой 10–25 г/м² и применяется в основном для противоизносной защиты, а не для подготовки под окраску. Этот метод требует иных схем контроля и используется на специализированных участках.
Низкоцинковые и трикатионные составы - это более современные разработки, которые снижают расход цинка при сохранении защитных свойств. Они рекомендуются в случаях, когда требуется улучшить экологичность процесса или снизить затраты на реактивы при сохранении качества подслоя.
Соответствие металла и состава
Для стали обычно используют классическое цинкофосфатирование или низкоцинковые варианты. Оцинкованная сталь требует специально отрегулированных составов, поскольку цинковое покрытие более мягкое и может взаимодействовать с реактивом иначе, чем голая сталь. Алюминий фосфатируется цинкофосфатирующими и специальными алюминиевыми составами, но при неправильном выборе может возникнуть избыточное растворение поверхности.
При выборе состава для фосфатирования металла перед покраской нужно ориентироваться на техническую документацию поставщика состава, которая указывает совместимость с конкретными металлами и целевыми системами покрытия. Использование состава, не соответствующего типу металла, может привести к неполному фосфатированию, образованию локальной коррозии или расслоению фосфатного слоя.
Подготовка поверхности перед фосфатированием
Качество фосфатного подслоя на 50 % зависит от качества предварительной подготовки поверхности.
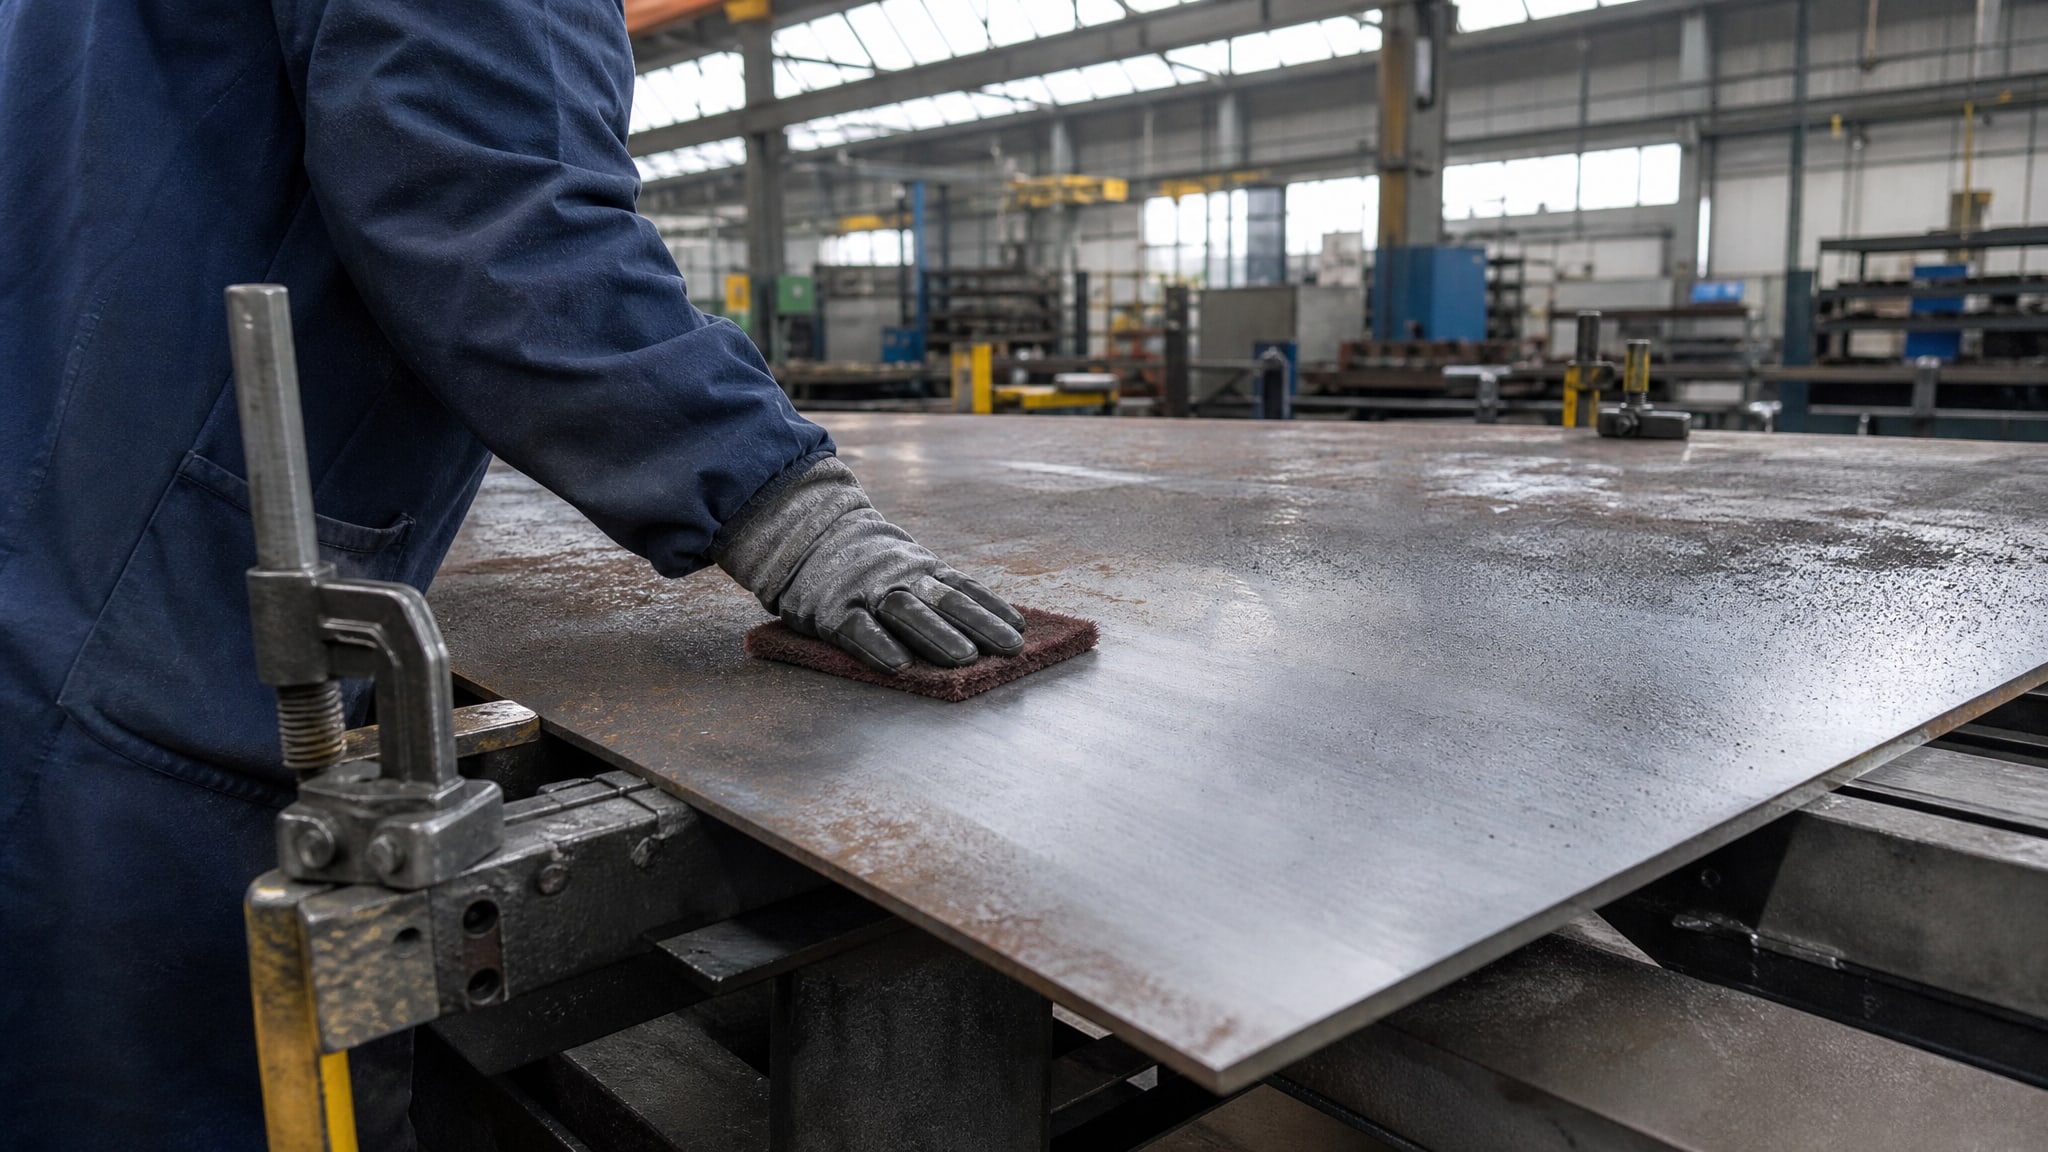
Если перед фосфатированием остаются окалина, ржавчина, жир или загрязнения, фосфатирующий состав не сможет обеспечить равномерный слой с нужной адгезией.
Основные этапы предварительной подготовки
Механическая очистка удаляет окалину, ржавчину и крупные загрязнения. Наиболее распространенный метод - пескоструйная обработка до Sa 2½ или Sa 3 по ISO 8501, что означает удаление 95–98 % старого покрытия и поверхностной окиси. Для объектов, где применяется пескоструйная очистка, фосфатирование рассматривают как дополнительный этап подготовки, а не как основной метод подготовки поверхности.
Обезжиривание решает проблему масел, смазок и органических загрязнений. Это может быть щелочное обезжиривание в щелочных растворах, либо органическими растворителями перед химической обработкой. Если обезжиривание проведено неполно, на поверхности останутся микроскопические пленки, которые препятствуют равномерному фосфатированию.
Травление кислотой применяют в некоторых схемах для удаления оксидного слоя, если пескоструйная обработка недоступна или недостаточна. Однако травление - это отдельный этап, а не замена фосфатирования.
После всех этапов механической и химической подготовки поверхность должна быть сухой и активной, т. е. готовой к взаимодействию с фосфатирующим составом. Любые задержки между подготовкой и фосфатированием могут привести к появлению поверхностного окисления, которое снизит качество фосфатного слоя.
Фосфатирование металла перед покраской: схемы нанесения и контроль
Способы нанесения фосфатирующих составов различаются в зависимости от формы и размера обрабатываемых деталей.
Для крупногабаритных или сложнопрофильных изделий применяют погружение в ванну с раствором, разбрызгивание или электроосаждение. Для мелких деталей часто используют циркуляционные системы с постоянной регенерацией раствора.
Время нанесения и температура процесса влияют на толщину и структуру фосфатного слоя. Типичные параметры: температура раствора 40–60 °C в зависимости от типа состава, время контакта 3–15 минут. Переход за верхний предел времени приводит к чрезмерному утолщению слоя, что может снизить его адгезию и увеличить хрупкость.
Контроль качества фосфатного подслоя
Контроль должен включать несколько параметров, а не ограничиваться визуальным осмотром:
Масса покрытия проверяется взвешиванием образца до и после фосфатирования или методом растворения слоя в кислоте с подсчетом выделившихся ионов. Норма -1,5–5,0 г/м² для окрашивания.
Внешний вид и структура оцениваются под микроскопом или лупой; слой должен быть серого или голубовато-серого цвета с равномерной микрокристаллической структурой. По ГОСТ 9.302-88 не должно наблюдаться изменения цвета капли испытательного раствора в установленное время или очагов коррозии, кроме оговоренных локальных мест на кромках и сопряжениях.
Полнота промывки проверяется путем измерения удельной электропроводности промывочной воды; она не должна превышать трехкратную исходную величину. Остатки фосфатирующих реактивов на поверхности будут способствовать коррозии под покрытием.
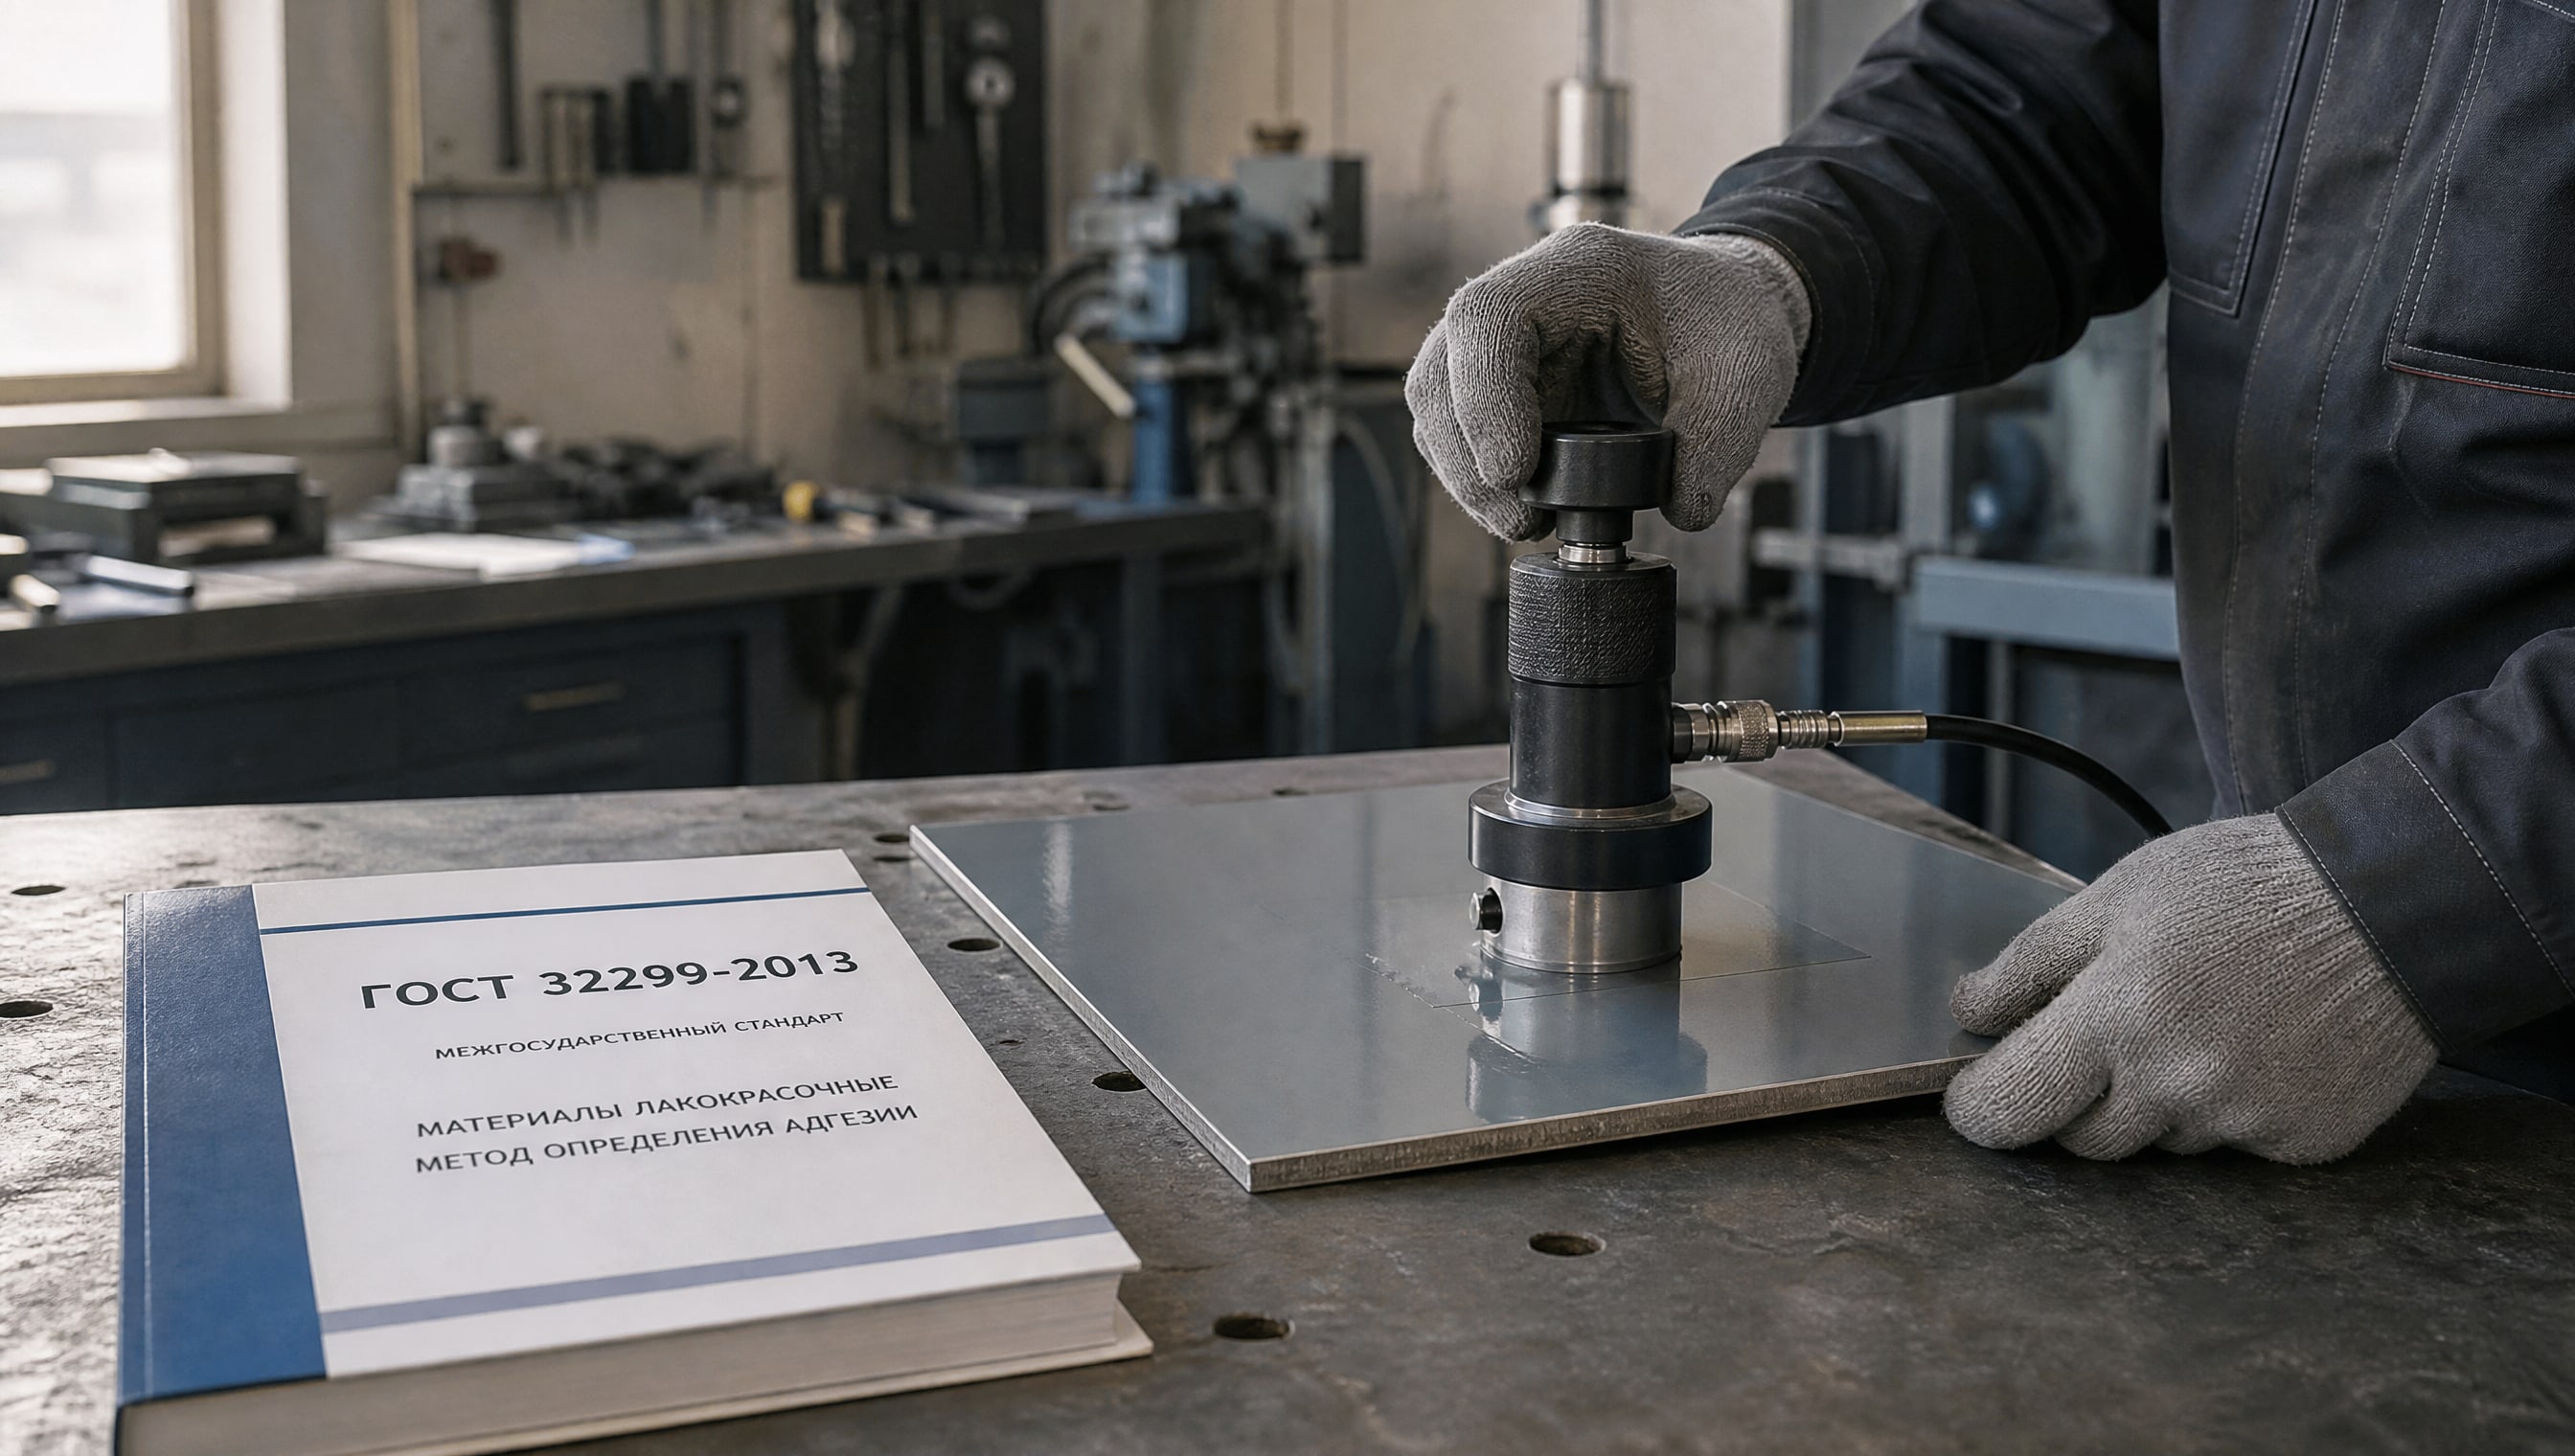
Адгезия готовой системы проверяется согласно ISO 2409 (сеточный тест) после нанесения лакокрасочного материала.
Для порошковой окраски фосфатирование также входит в схему подготовки поверхности, особенно если требуется стабильная адгезия и повышенная коррозионная стойкость готового изделия. В этом случае контроль проводят по тем же стандартам, поскольку подслой должен обеспечивать адгезию независимо от типа финишного покрытия.
Фосфатирование и альтернативные методы подготовки поверхности
На практике выбор между фосфатированием, пескоструйной очисткой и другими методами зависит от ряда факторов: типа металла, состояния поверхности перед обработкой, требований к адгезии и стоимости процесса.
Сравнение подходов к подготовке
Пескоструйная обработка до Sa 2½ или Sa 3 удаляет окалину, ржавчину и старое покрытие механически, создавая шероховатую поверхность, которая улучшает механическую адгезию краски. Этот метод эффективен для объектов в полевых условиях, для крупногабаритных конструкций и когда нужна максимальная очистка перед нанесением грунта и краски.
Фосфатирование работает иначе - оно не удаляет ржавчину и окалину, а преобразует их в устойчивый кристаллический слой, который служит адгезионным подслоем. Для этого перед фосфатированием нужна предварительная механическая или химическая очистка.
На практике эти методы часто применяют вместе: поверхность проходит механическую очистку (пескоструйная обработка или травление), затем фосфатирование и наконец нанесение лакокрасочной системы. Такая схема обеспечивает максимальную надежность, особенно для ответственных узлов и деталей, подверженных влиянию агрессивных сред.
Для домашних или полукустарных условий, когда оборудование для пескоструйной обработки недоступно, фосфатирование в сочетании с химическим травлением может быть альтернативой. Однако качество подготовки в этом случае будет ниже, чем при промышленной схеме с механической очисткой.
Холодное фосфатирование - это обработка при комнатной температуре специальными составами, которые работают медленнее, чем горячие варианты, но не требуют нагрева раствора. Такой метод применяют, когда энергозатраты нужно минимизировать или когда детали чувствительны к нагреву, но обычно качество холодного фосфатирования немного ниже.
Часто задаваемые вопросы
Фосфатирование металла перед покраской - это обязательный этап?
Для большинства промышленных систем фосфатирование значительно повышает адгезию и коррозионную стойкость. Однако обязательность зависит от требований к изделию, среды эксплуатации и финишной системы покрытия. Если изделие работает во влажной среде или подвержено механическому воздействию, фосфатирование рекомендуется. Для внутренних деталей с низкими требованиями к защите можно ограничиться грунтом и краской.
Какая масса фосфатного слоя нужна под жидкую окраску?
Согласно ГОСТ 9.302-88 и практическим рекомендациям, масса фосфатного покрытия под жидкие лакокрасочные материалы должна составлять 1,5–5,0 г/м². Оптимальный диапазон для большинства задач -2,0–3,5 г/м². Слой менее 1,5 г/м² обеспечивает недостаточную защиту, а свыше 5,0 г/м² становится экономически неэффективным.
Как проверить качество фосфатного покрытия на месте без лабораторного оборудования?
Визуально слой должен быть равномерного серого или голубовато-серого цвета с микрокристаллической структурой, без блеска, ржавых пятен и отслаивающихся участков. Проводят сеточный тест адгезии по ISO 2409 на готовой окрашенной поверхности. Для точного контроля массы и электропроводности промывочной воды нужны измерительные приборы.
Можно ли применять фосфатирование перед порошковой краской?
Да, фосфатирование используют как часть подготовки поверхности перед порошковой окраской, особенно если требуется повышенная коррозионная стойкость. Однако для порошковых систем фосфатирование не всегда обязательно - многое зависит от толщины и адгезионных свойств самого порошкового покрытия. Перед применением фосфатирования под порошковую краску нужно согласовать схему с поставщиком порошка и системы подготовки.
Какой состав выбрать для фосфатирования оцинкованной стали?
Для оцинкованной стали используют специально отрегулированные цинкофосфатирующие составы или низкоцинковые варианты, которые не приводят к избыточному растворению цинкового покрытия. Обычные составы для голой стали могут быть слишком агрессивны. При выборе нужно проконсультироваться с поставщиком состава и убедиться, что он совместим с оцинкованной поверхностью.
Заключение
Фосфатирование металла - это технологически проверенный метод подготовки поверхности, который значительно повышает адгезию лакокрасочных материалов и стойкость покрытия от коррозии. Фосфатный подслой создает микрокристаллическую структуру, которая работает как механический якорь для краски, особенно важный для деталей, работающих во влажной среде или под воздействием агрессивных веществ. Регламентированные ГОСТ 9.402-2004 и ГОСТ 9.302-88 параметры - масса слоя 1,5–5,0 г/м², структура и контроль качества - позволяют прогнозировать результат и обеспечивают повторяемость процесса.
Правильный выбор фосфатирующего состава в соответствии с типом металла и целевой системой покрытия, добросовестная предварительная подготовка поверхности и систематический контроль качества на всех этапах - это условия, при которых фосфатирование раскрывает свой потенциал. Следующий шаг - проанализировать требования вашего производства к адгезии и коррозионной стойкости, согласовать параметры фосфатирования с поставщиком реактивов и лакокрасочной системы, а затем внедрить регулярный контроль качества подготовленной поверхности согласно действующим стандартам.