Анаэробные фиксаторы резьбы - это специальные составы, которые полимеризуются в отсутствие воздуха и надежно блокируют винтовые соединения. Выбирать их нужно не по цвету упаковки, а по двум ключевым параметрам: рабочему температурному диапазону и требуемой разборности соединения. Для узлов, работающих при нагреве, этот выбор становится критично важен - обычный среднепрочный состав может потерять удерживающую способность, если температура превысит допустимый предел.
Статья поможет техническим специалистам, инженерам и закупщикам разобраться, какой фиксатор резьбы действительно подходит для горячих соединений, как правильно оценить спецификации и избежать частых ошибок при подборе.
Температурные пределы: главный критерий выбора
Все анаэробные фиксаторы имеют два температурных показателя: рабочий диапазон при непрерывной эксплуатации и кратковременный предел.
Это не одно и то же, и путать их опасно.
Среднепрочные анаэробные составы удерживают соединение при непрерывной работе примерно до +150 °C, а при кратковременном нагреве выдерживают до +180 °C. Если узел работает около +150 °C, такой состав может быть допустим, но необходимо учитывать пиковые нагрузки и условия эксплуатации.
Для более горячих узлов требуются высокотемпературные фиксаторы, рассчитанные на непрерывную работу до +230 °C и выше. Эти составы сохраняют удерживающую способность благодаря специальным добавкам и формулировке, которая обеспечивает стабильность полимерной цепи при повышенных температурах.
Как правильно считывать спецификацию
В техническом описании (ТДС) всегда указывают рабочий диапазон в формате: например, от -60 до +150 °C (непрерывная работа) с отдельной строкой о кратковременном пределе - до +180 °C. Некоторые производители указывают только максимальную температуру без разделения, что может привести к ошибке при выборе. Перед покупкой обязательно проверь, идет ли речь о постоянной эксплуатации или о кратковременных пиках нагрева.
Если в спецификации написано, что состав работает до +200 °C, а узел будет нагреваться именно к этой отметке постоянно, нужно брать резерв и выбирать вариант с еще более высоким пределом - например, до +230 °C.
Различие между среднепрочными и высокотемпературными фиксаторами
Среднепрочные составы - самый распространенный класс.
Они легко наносятся, быстро полимеризуются при комнатной температуре и подходят для большинства стандартных резьбовых соединений, которые не подвергаются особому нагреву. Такие фиксаторы часто используют в автомобилестроении, электротехнике и общем машиностроении.
Высокотемпературные анаэробные фиксаторы содержат специальные присадки, которые улучшают термостойкость полимерной матрицы. Они гораздо дороже среднепрочных вариантов, но если узел работает при нагреве, экономия на выборе обычного состава приведет к отказу в работе - фиксатор теряет адгезию и соединение разбалтывается.
Для соединений, которые впоследствии нужно разбирать, высокотемпературные составы требуют локального нагрева до +250 °C перед демонтажом. Это нужно закладывать в процедуру ремонта заранее, чтобы не столкнуться с невозможностью разобрать узел на холодную.
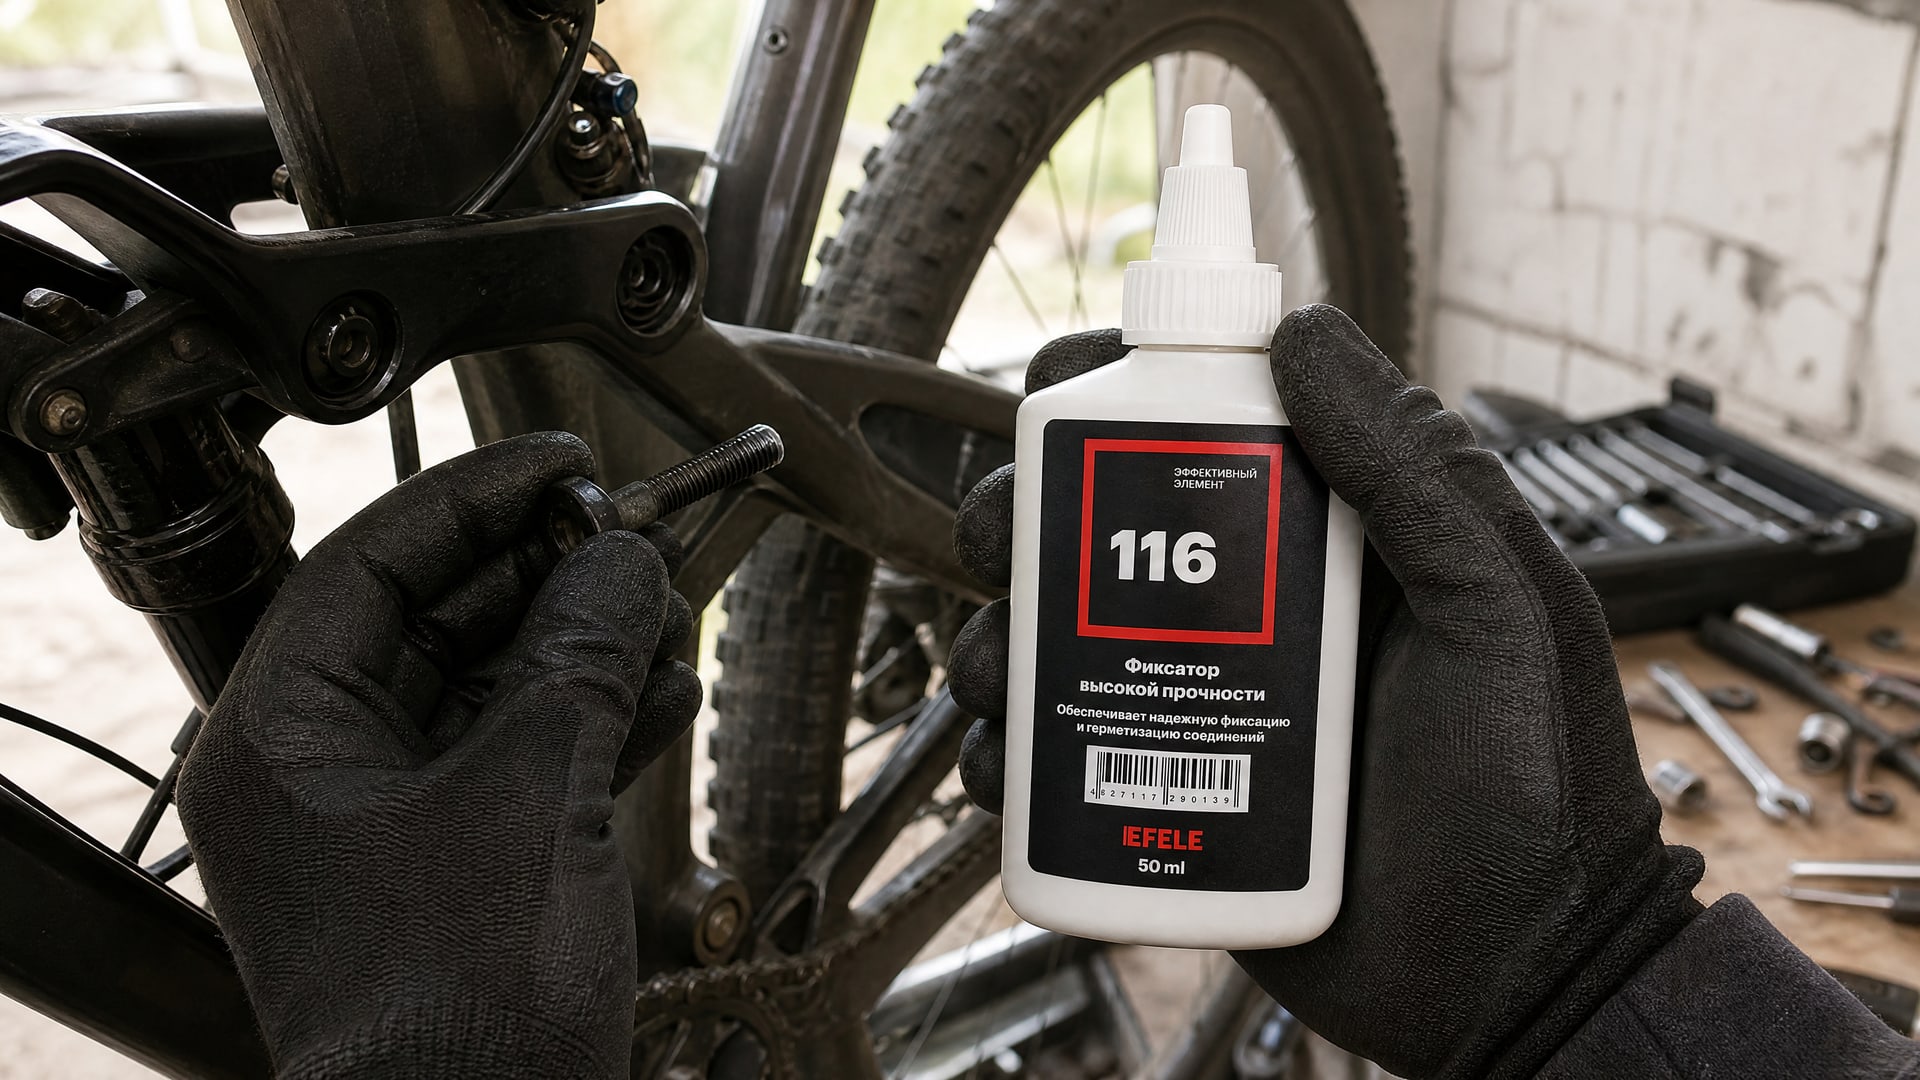
В случаях, когда требуется высокая прочность и устойчивость к температурам до +180 °C, подойдет термостойкий анаэробный клей EFELE 116. Его спецификация обеспечивает надежную фиксацию в среднетемпературном диапазоне без необходимости в особо дорогостоящих составах для экстремально жарких условий.
Цвет упаковки: ориентир, а не гарантия
Синий цвет в упаковке резьбовых фиксаторов традиционно обозначает среднепрочный состав, красный - высокопрочный, зеленый или оранжевый - высокотемпературный.
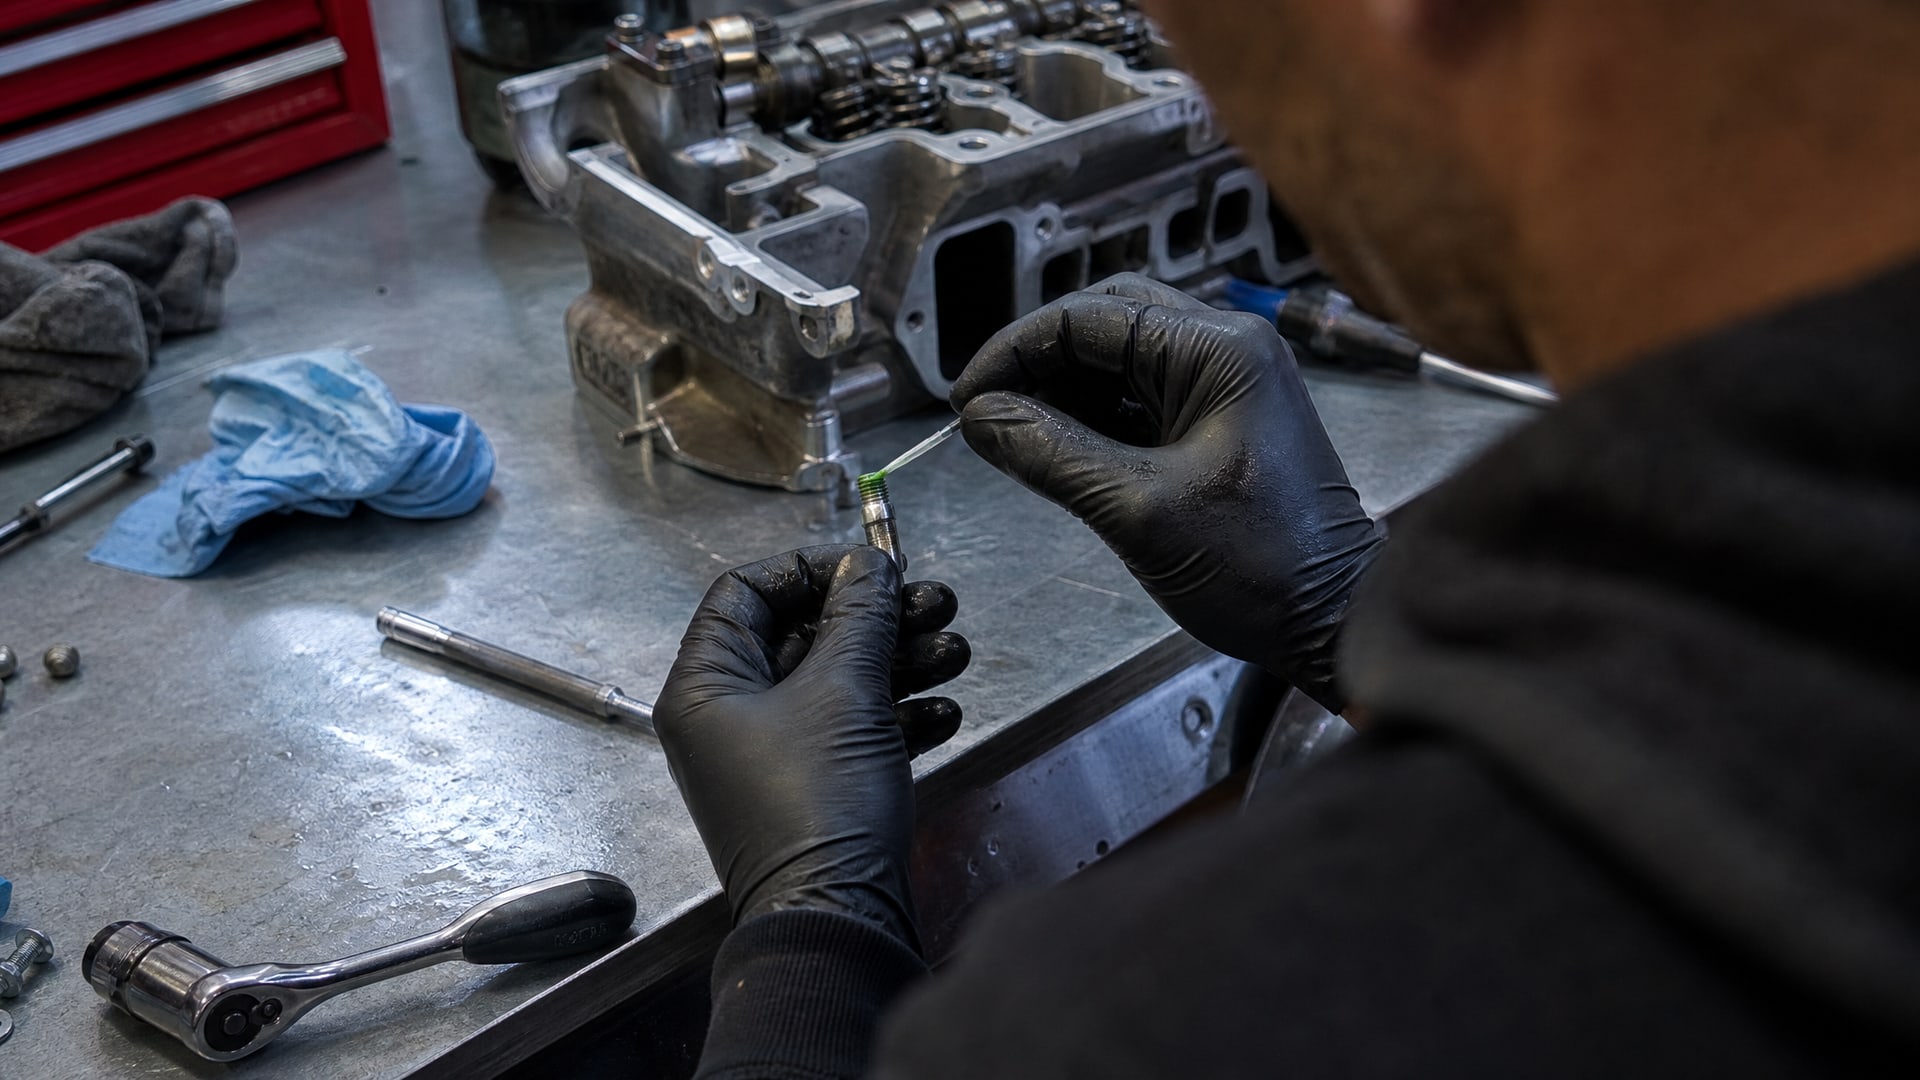
Однако цвет - это лишь быстрый ориентир в линейке конкретного производителя, а не универсальный стандарт.
Два разных производителя могут использовать одинаковый цвет для фиксаторов с различными температурными характеристиками. Поэтому вопрос "какой фиксатор резьбы синий какой лучше" имеет смысл только в контексте конкретного бренда и конкретной серии продуктов.
Реальная классификация определяется не цветом, а комбинацией трех параметров: - рабочий температурный диапазон (в том числе разделение на постоянную и кратковременную работу); - прочность удержания, измеряемая по стандарту ISO 10964 (момент срыва и момент отвинчивания на паре болт-гайка М10); - вязкость и текучесть для конкретного типа соединения.
Перед применением всегда проверяй техническую карточку продукта, а не полагайся на цвет.
Оценка прочности по ISO 10964
Международный стандарт ISO 10964 определяет методику испытания резьбовых фиксаторов на прочность удержания.
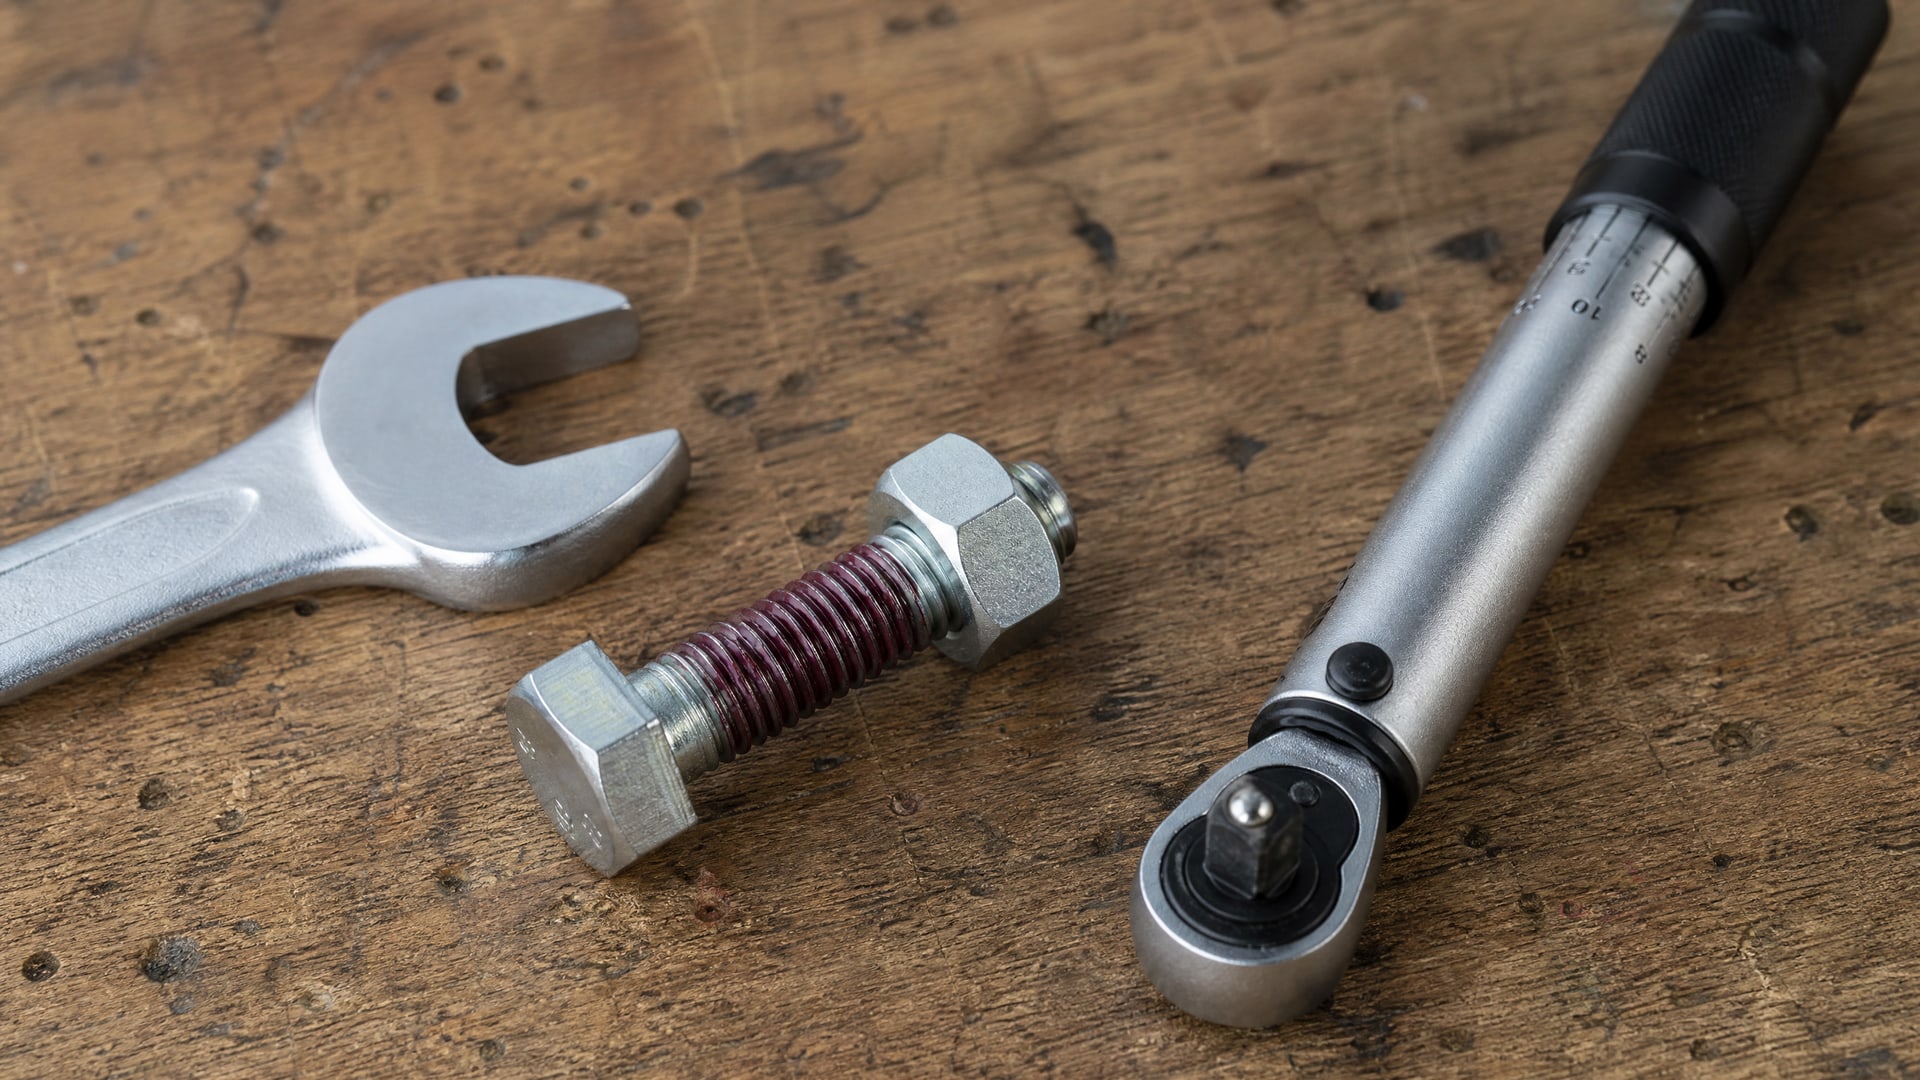
Испытание проводят на паре болт-гайка М10: нанесенный состав полимеризуют в течение установленного времени, а затем измеряют момент, при котором болт начинает срываться (момент срыва), и момент, при котором гайка начинает отвинчиваться (момент отвинчивания).
Среднепрочные составы обычно показывают момент срыва в диапазоне примерно 10-20 Н·м по этому стандарту, высокопрочные - выше 20 Н·м. Высокотемпературные варианты могут иметь схожие или даже более низкие значения прочности на М10 при комнатной температуре, но сохраняют удерживающую способность при нагреве.
В карточках продуктов часто приводят два значения: прочность "в свежем виде" (сразу после полимеризации) и после теплового старения (проверка после выдержки при высокой температуре в течение определенного времени). Второе значение для высокотемпературных составов падает намного меньше, чем для среднепрочных. Это и есть главное отличие.
Условия отверждения и монтажа
Анаэробные составы полимеризуются благодаря контакту с металлом и отсутствию кислорода.
Скорость отверждения сильно зависит от температуры окружающей среды при монтаже.
При комнатной температуре (примерно +16-25 °C) среднепрочный состав полимеризуется в течение нескольких часов (обычно 4-24 часа в зависимости от конкретного продукта). Полная прочность достигается за сутки или двое.
При температуре ниже +5 °C отверждение резко замедляется. Если монтаж выполняется при температуре около +2-3 °C, время отверждения может увеличиться в несколько раз, и соединение может не набрать требуемую прочность за разумный срок. По этой причине большинство производителей не рекомендуют применение анаэробных фиксаторов при температуре ниже +5 °C.
При повышенной температуре (например, +40 °C) отверждение ускоряется. Это полезно в производстве, когда нужно быстро набрать прочность, но нужно учитывать, что слишком быстрое отверждение может привести к неравномерной полимеризации в толстых зазорах.
Разборка соединений с высокопрочными фиксаторами
Если соединение впоследствии нужно разбирать, выбор прочности фиксатора становится компромиссом между надежностью удержания и практичностью демонтажа.
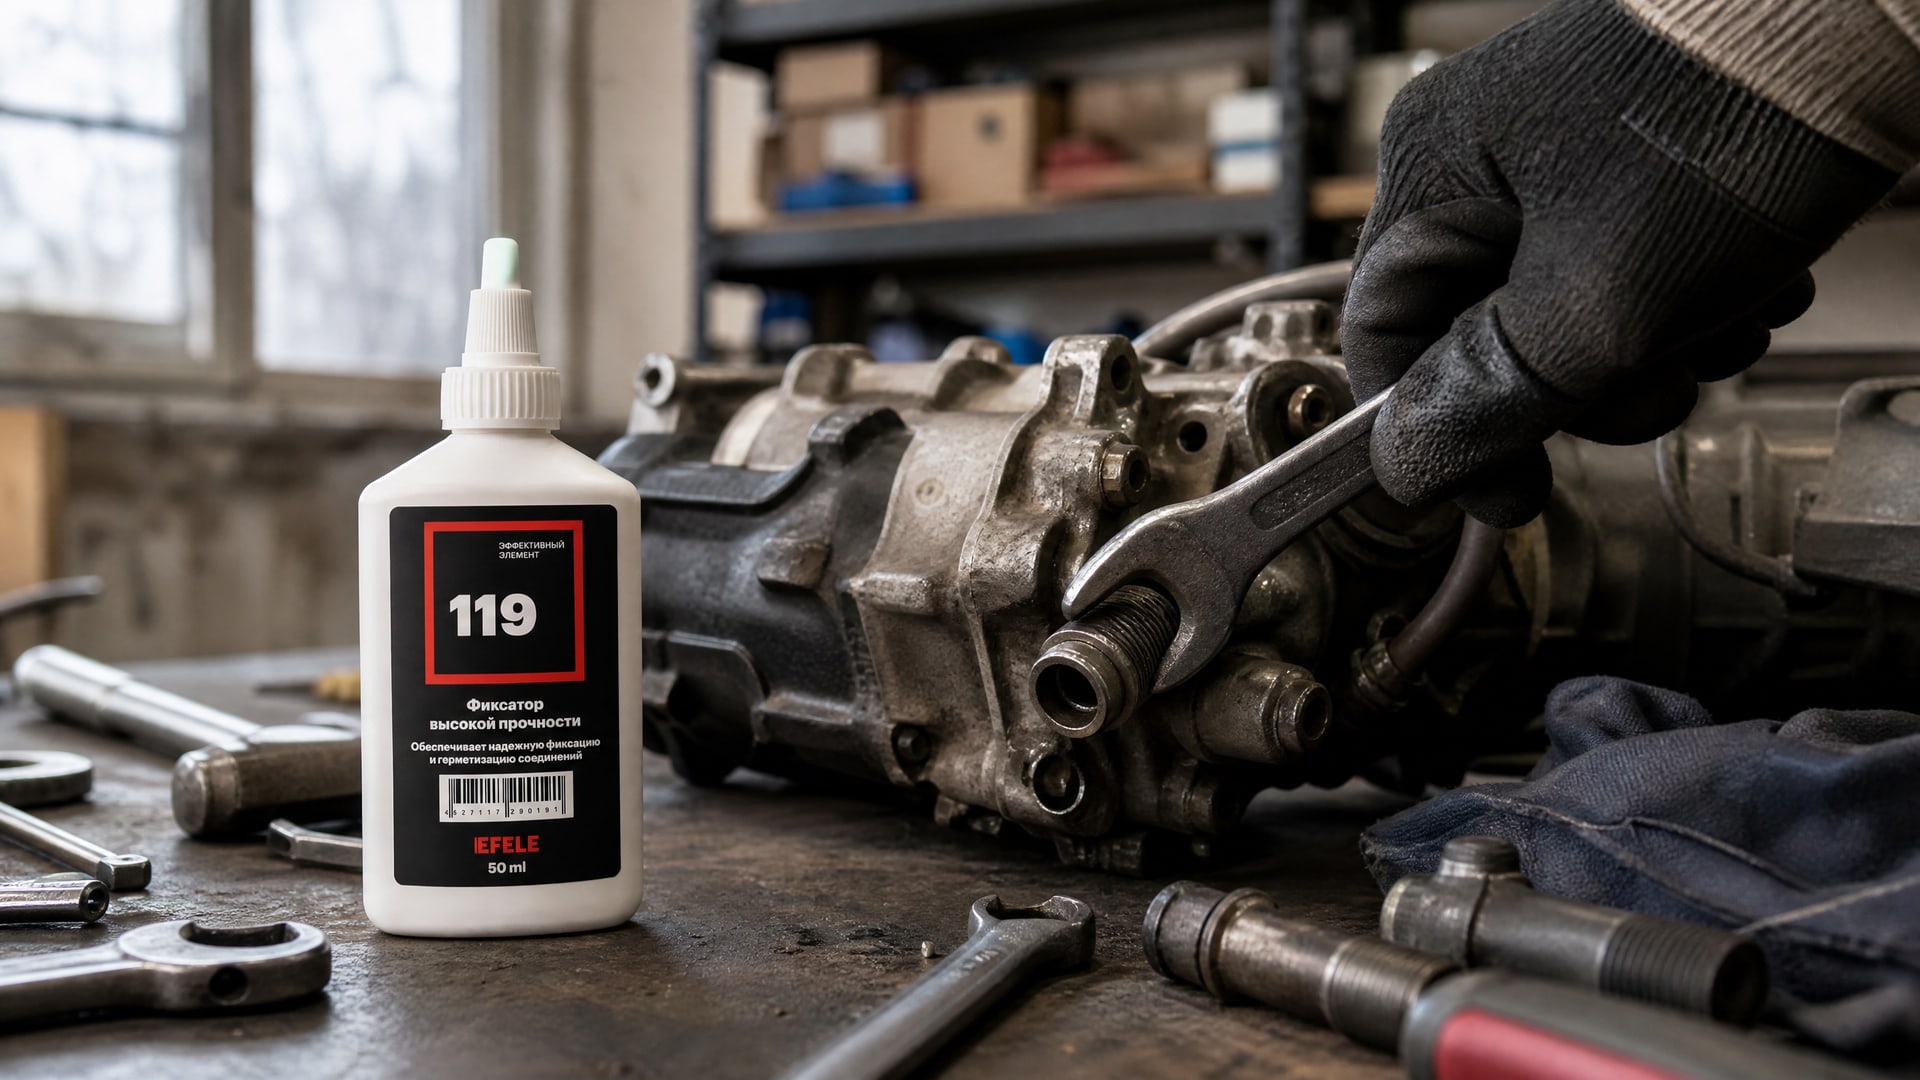
Среднепрочные составы разбираются относительно легко: при комнатной температуре гайку или болт можно открутить обычным инструментом, хотя нужно приложить больше усилия, чем без фиксатора.
Высокопрочные и высокотемпературные составы требуют локального нагрева для демонтажа. Общее правило: для снятия гайки или болта, зафиксированного высокопрочным составом, часто требуется нагрев узла примерно до +250 °C. Это выполняется тепловой пушкой, феном или погружением в горячее масло - способ зависит от конструкции узла и материалов.
Для соединений, работающих при экстремально высоких температурах до +280 °C, рекомендуется использовать особо термостойкий анаэробный клей EFELE 119. Такие составы обеспечивают стабильность и контролируемый демонтаж даже при экстремальных условиях эксплуатации.
Эта информация должна быть известна персоналу ремонтной службы заранее, чтобы не возникло попыток открутить соединение на холодную и не произошло срыва резьбы.
Ошибки при выборе и их последствия
Ошибка 1: игнорирование разницы между кратковременным и постоянным пределом.
Если узел работает при +180 °C постоянно, среднепрочный состав с кратковременным пределом до +180 °C не подходит - нужен состав, рассчитанный на непрерывную работу при этой температуре.
Ошибка 2: выбор только по цвету. Синий фиксатор одного производителя может быть среднепрочным (до +150 °C), а синий фиксатор другого - с расширенным диапазоном (до +180 °C). Ориентируйся на техническую карточку, а не на цвет.
Ошибка 3: недооценка последствий неправильного выбора. Если на горячем узле применен среднепрочный состав вместо высокотемпературного, соединение может разбалтаться в процессе эксплуатации, что приведет к люфту, вибрации, а в экстремальных случаях - к полной потере герметичности или отказу узла.
Ошибка 4: применение при отрицательных температурах. Если монтаж выполняется при температуре ниже +5 °C, отверждение резко замедляется, и полная прочность может не достичь требуемого уровня даже через сутки.
Как правильно выбрать фиксатор для своей задачи
Перед покупкой ответь на четыре вопроса:
Какова максимальная температура, при которой будет работать соединение? (Это должна быть реальная рабочая температура, а не теоретический максимум.)
Это постоянная работа или кратковременные пики нагрева?
Нужно ли будет потом разбирать соединение? Если да, то как часто?
При какой температуре окружающей среды будет выполняться монтаж?
Если соединение работает при +150 °C и ниже, постоянно, и его не нужно разбирать, подойдет обычный среднепрочный фиксатор.
Если температура достигает +150-180 °C, или если пики нагрева доходят до +200 °C, нужен высокотемпературный вариант с явно указанной непрерывной работой при требуемой температуре.
Если соединение должно разбираться, учти затраты на локальный нагрев при демонтаже и убедись, что персонал ремонтной службы знает об этом требовании заранее.
Если монтаж выполняется при температуре ниже +10 °C, увеличь плановое время на отверждение фиксатора или выбери состав, который полимеризуется быстрее при низких температурах.
Часто задаваемые вопросы
Какой фиксатор резьбы лучше выбрать для работы при температуре выше +150 °C?
Для непрерывной работы выше +150 °C обязателен высокотемпературный анаэробный фиксатор, рассчитанный на +230 °C или выше. Среднепрочный состав потеряет удерживающую способность. В техническом описании должно быть явно указано, что фиксатор обеспечивает непрерывную работу при требуемой температуре, а не только кратковременную выдержку.
Чем отличается синий фиксатор от красного?
Цвет - это условный ориентир в линейке одного производителя. Обычно синий обозначает среднепрочный состав (до +150 °C непрерывно), красный - высокопрочный, но с похожей температурной стойкостью, зеленый или оранжевый - высокотемпературный (до +230 °C и выше). Однако разные производители используют разные цветовые коды. Всегда проверяй спецификацию, а не полагайся только на цвет упаковки.
Можно ли применять фиксатор при холоде, если монтаж выполняется при -5 °C?
Не рекомендуется. При температуре ниже +5 °C отверждение анаэробного фиксатора резко замедляется, и соединение может не набрать требуемую прочность за разумный срок. Предпочтительный диапазон монтажа - примерно +16-25 °C. Если монтаж неизбежен при низкой температуре, выбери состав с ускоренной полимеризацией и дай дополнительное время на отверждение.
Как понять, подходит ли фиксатор для горячего узла?
Проверь в техническом описании рабочий диапазон. Важно убедиться, что указана не кратковременная, а именно непрерывная работа при требуемой температуре. Например, если узел работает при +180 °C постоянно, состав должен быть рассчитан на непрерывную работу до +180 °C или выше, а не только на кратковременный нагрев до этой отметки.
Нужно ли разбирать соединение с высокотемпературным фиксатором, и как это сделать?
Да, высокопрочные и высокотемпературные фиксаторы требуют локального нагрева для демонтажа - обычно примерно до +250 °C. Это выполняется тепловой пушкой или посредством погружения в горячее масло. После нагрева гайка или болт открутиваются обычным инструментом. Процедуру нужно предусмотреть в технологии ремонта заранее.
Заключение
Выбор анаэробного фиксатора для соединений с нагревом требует внимания к двум ключевым параметрам: рабочему температурному диапазону и требуемой разборности. Для узлов, работающих при температуре выше +150 °C непрерывно, обязателен высокотемпературный фиксатор, рассчитанный на +230 °C или выше. Среднепрочные составы подходят только для стандартных соединений, не подвергающихся значительному нагреву.
Не полагайся только на цвет упаковки - всегда сверяй выбор со спецификацией, обращая внимание на непрерывный, а не кратковременный температурный предел. Если впоследствии соединение нужно разбирать, закладывай затраты на локальный нагрев при демонтаже и информируй персонал ремонтной службы заранее. Правильный выбор фиксатора на этапе проектирования или закупки значительно упростит эксплуатацию и ремонт оборудования.