Твердая смазка для стальных деталей - это не густая пластичная смазка, а нанесенная на металл пленка, которая снижает трение и износ. Для деталей с натягом такое покрытие может уменьшить риск схватывания и заедания при сборке. Подбор начинают с пары материалов, нагрузки, температуры, скорости, среды и способа монтажа, а затем проверяют состав на реальных деталях.
Статья пригодится инженерам, техническим специалистам и снабженцам, которые выбирают смазку для стали и оценивают твердосмазочное покрытие для прессовых посадок, соединений и узлов, где нежелательны вытекание или миграция обычной смазки. Разберем виды твердых смазок, подготовку поверхности, отверждение и испытания, а также поясним, когда уместны карандаш твердой смазки или шприц для твердой смазки.
Твердая смазка: виды и принцип работы
Твердосмазочное покрытие, или solid film, представляет собой нанесенный на металл слой, который уменьшает трение и износ.
Это не жидкое масло и не обычная пластичная смазка. Пленка может быть полезна в тяжелых режимах и там, где есть риск заедания или схватывания поверхностей. В отличие от жидкого состава, сухое покрытие не должно оставаться подвижной смазочной массой на детали.
К распространенным твердым смазкам для обработки стального листа и других металлических поверхностей относят графит, дисульфид молибдена (MoS₂), слюду, PTFE и тальк. В качестве твердых граничных смазочных материалов также применяют стеараты лития, цинка и кальция. Сам перечень не дает готового ответа, какое вещество подойдет конкретной детали: выбор зависит от условий эксплуатации и процесса нанесения.
Твердые смазки: виды и различия
Условно важно разделять два подхода. Первый - связанное твердосмазочное покрытие, которое после нанесения формирует пленку на поверхности. Второй - материалы, применяемые как твердые граничные смазки; они не обязательно образуют такой же связанный слой. Поэтому выражение «твердые пластичные смазки» может смешивать разные формы материала, и перед закупкой следует сверяться со спецификацией, а не ориентироваться только на название.
Для узла выбирают не просто графит, MoS₂ или PTFE, а систему, совместимую с парой материалов, нагрузкой, температурой, скоростью, рабочей средой и методом сборки. В источниках нет универсального рейтинга этих веществ и нет основания объявлять одно из них лучшим для всех марок стали. Даже если две детали изготовлены из стали, различия в поверхности и процессе изготовления могут потребовать отдельной проверки.
Для стали твердосмазочный слой рассматривают прежде всего как физический разделитель поверхностей. Его применение уместно, когда жидкая смазка может мигрировать или когда важна работа без вытекания. Но название «смазка для стали» само по себе не означает совместимость с любой стальной деталью: важны подготовка металла, толщина пленки и соблюдение режима формирования покрытия.
Подготовка стали перед нанесением покрытия
Даже подходящий по назначению состав не компенсирует плохо подготовленную поверхность.
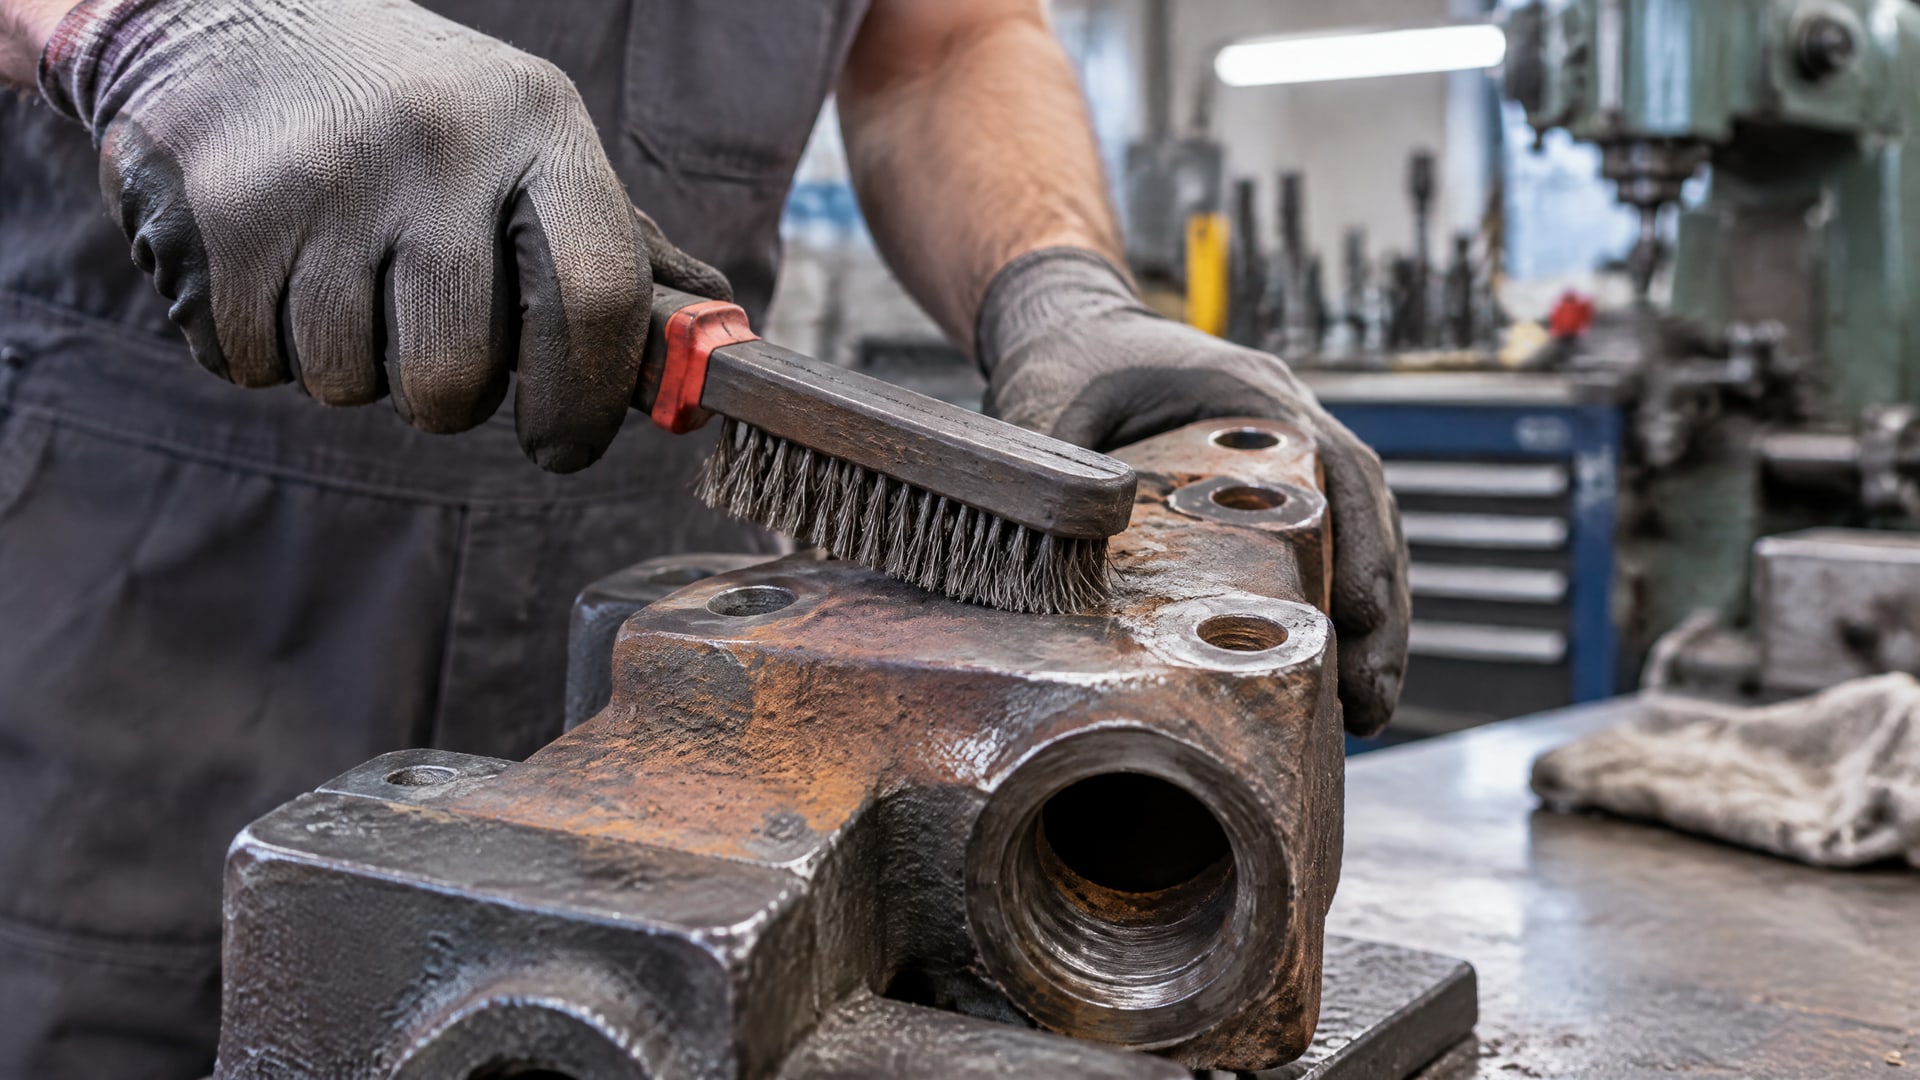
Загрязнения, ржавчина и окалина мешают контакту покрытия с металлом, а значит, могут ухудшить адгезию и ресурс пленки. Для стальных оснований рекомендуют обезжиривание и удаление продуктов коррозии и окалины; для ряда систем также используют фосфатирование.
В качестве вариантов предобработки стальных сплавов упоминаются обезжиривание паром, абразивная обработка и фосфатирование. Конкретная последовательность зависит от системы покрытия и состояния детали. Фосфатирование может улучшать адгезию по сравнению с одной только очисткой или дробеструйной обработкой, однако его необходимость нужно определять по требованиям выбранного материала.
Что проверить до нанесения
Удалены ли с поверхности масла, ржавчина и окалина.
Предусматривает ли выбранная система фосфатирование или другой этап подготовки.
Совпадает ли подготовка поверхности с технологией нанесения и отверждения покрытия.
Можно ли воспроизвести выбранный процесс на деталях, которые будут собирать в производстве.
Толщина пленки также требует контроля. Для некоторых систем приводится ориентир 0,0002-0,0005 дюйма, что примерно соответствует 5-13 мкм. Это не универсальная норма для всех покрытий, а диапазон, указанный для отдельных материалов. Увеличивать толщину «для надежности» не следует: избыточное нанесение может ухудшить функциональность покрытия.
При подготовке спецификации важно фиксировать не только название материала, но и состояние поверхности, этапы очистки, способ нанесения и требования к толщине. Если один из параметров меняется, результаты прежней проверки могут перестать соответствовать новому процессу. Поэтому качество покрытия оценивают вместе с технологией подготовки, а не отдельно от нее.
Смазка при натяге: как снизить риск заедания
При прессовой посадке детали контактируют под нагрузкой, а ошибки в подборе смазочного материала могут осложнить монтаж или демонтаж.
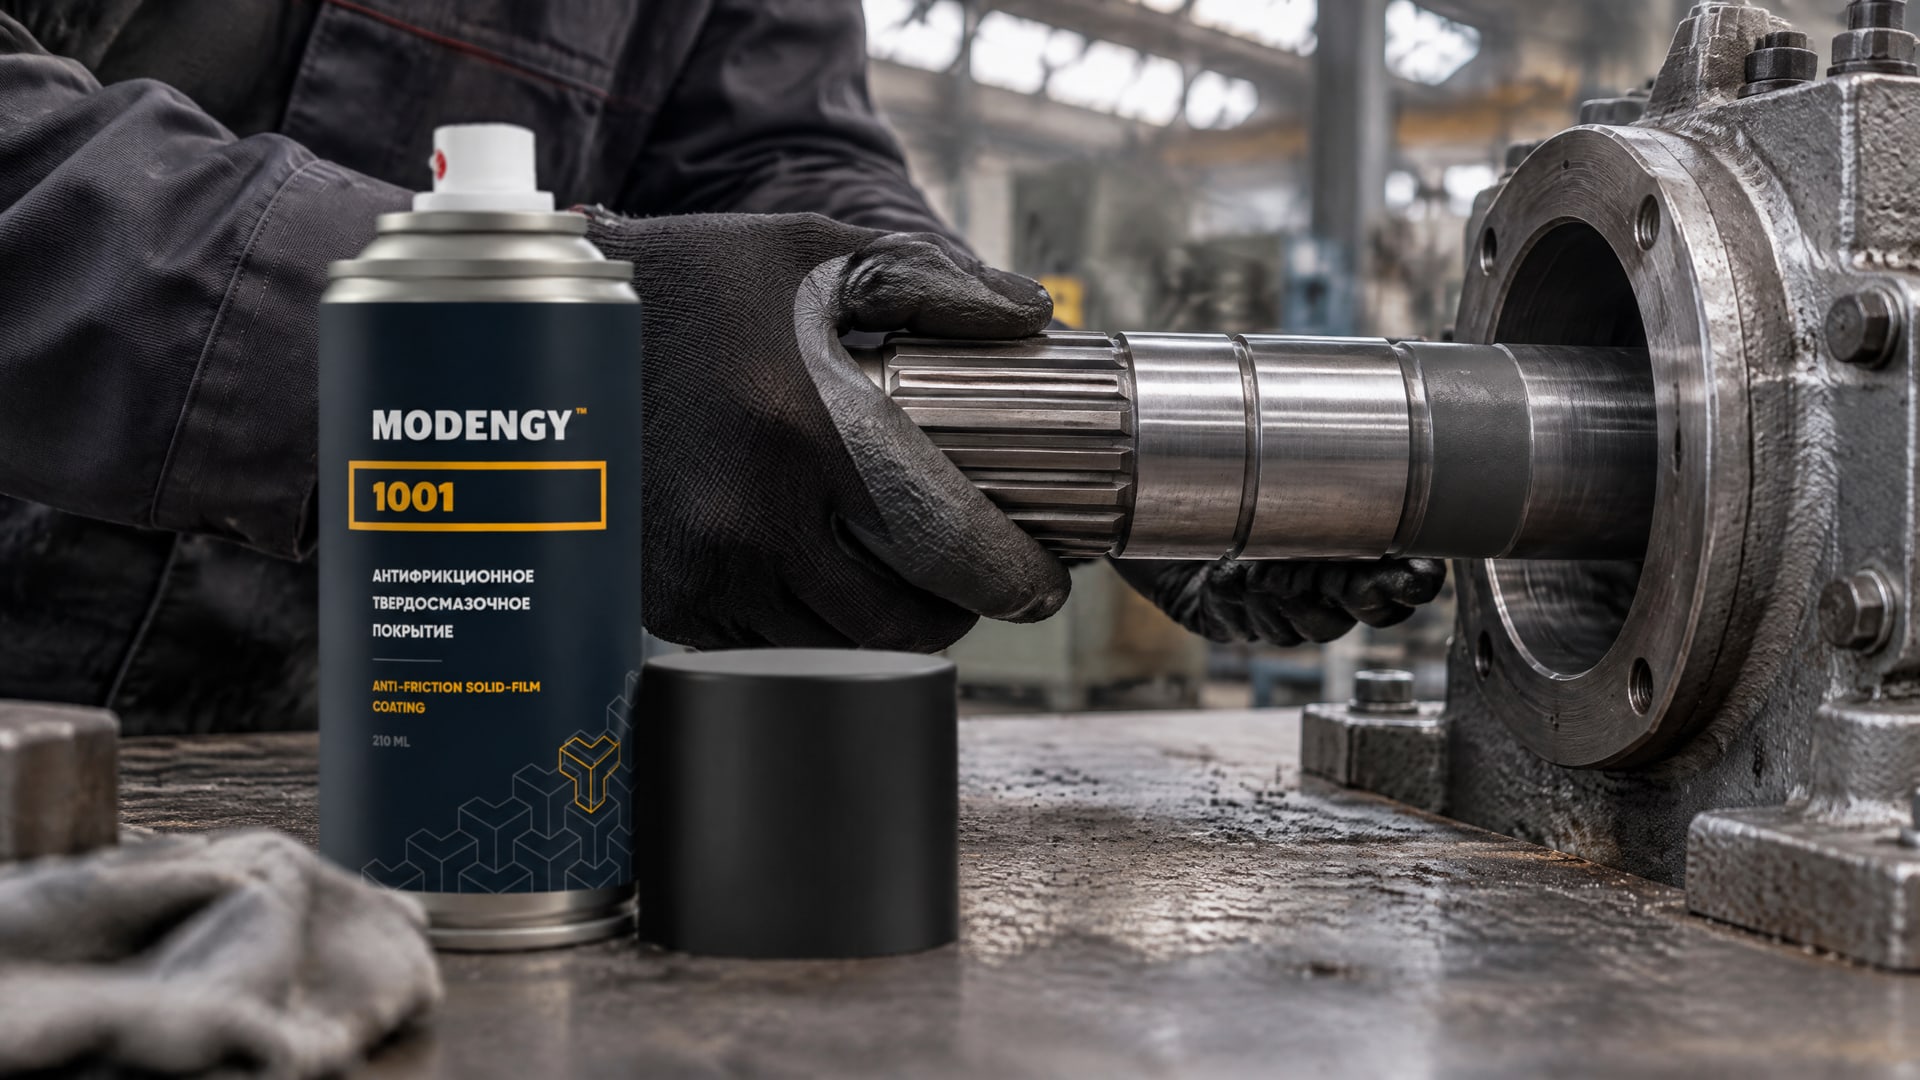
Для precision and interference fit parts применяют антизадирные составы, которые помогают предотвратить схватывание, заедание и нежелательное «прикипание». Но смазка при натяге меняет трение во время сборки, поэтому может повлиять на усилие запрессовки и фактическую посадку.
До выбора покрытия нужно описать сам процесс: какие поверхности сопрягаются, как выполняют сборку и предполагается ли последующая разборка. Для стальных деталей также учитывают нагрузку, скорость, температуру и среду. Если узел должен работать без миграции смазки, сухая пленка может быть практичнее подвижного состава, но ее совместимость с геометрией и методом монтажа все равно проверяют на детали.
В некоторых узлах проблема проявляется не только при запрессовке. При старте после простоя, циклической нагрузке или неблагоприятных условиях контакта могут возникать износ и риск схватывания; во влажной среде дополнительное значение приобретает устойчивость слоя и состояние поверхности. Здесь недостаточно выбрать состав по общему описанию «для стали»: требуется согласовать его с материалами пары, сборочным усилием и реальным режимом работы.
Когда для капризной марки стали и деталей с натягом требуется снижение трения и защита от износа, в качестве решения для такой задачи применяют антифрикционное твердосмазочное покрытие MODENGY 1001, отверждаемое при комнатной температуре. Его рассматривают не как универсальную замену всем смазочным материалам, а как вариант для конкретного соединения, который необходимо проверить при штатной подготовке поверхности и сборке.
Перед утверждением технологии следует сопоставить усилие монтажа и итоговую посадку с требованиями к узлу. Практический тест должен учитывать исходные детали, метод нанесения и режим сборки. Если после нанесения покрытия меняется технология очистки, толщина слоя или способ запрессовки, испытание нужно проводить заново для измененного процесса.
Отверждение твердой смазки и контроль толщины
Для связанных сухих покрытий после нанесения обычно требуется отверждение.
Оно формирует рабочую пленку, поэтому недостаточное отверждение может ухудшить ее прочность и адгезию. Режим нельзя выбирать по аналогии с другим материалом: время и температуру задают требования конкретной системы.
Для разных покрытий приводится диапазон отверждения от 2 до 90 минут, а температура может варьироваться от комнатной до 250 °C. Разброс связан с механизмом формирования пленки: применяются тепловое, воздушное и UV-отверждение. Эти значения описывают разные системы, а не единый режим, который можно переносить на любое покрытие.
Как выбрать режим отверждения
Уточнить в документации, какой механизм отверждения предусмотрен.
Соблюдать заданные для выбранного материала время и температуру.
Проверить, подходит ли температурный режим детали и производственному процессу.
Оценить сформированную пленку на реальной детали после полного цикла нанесения и отверждения.
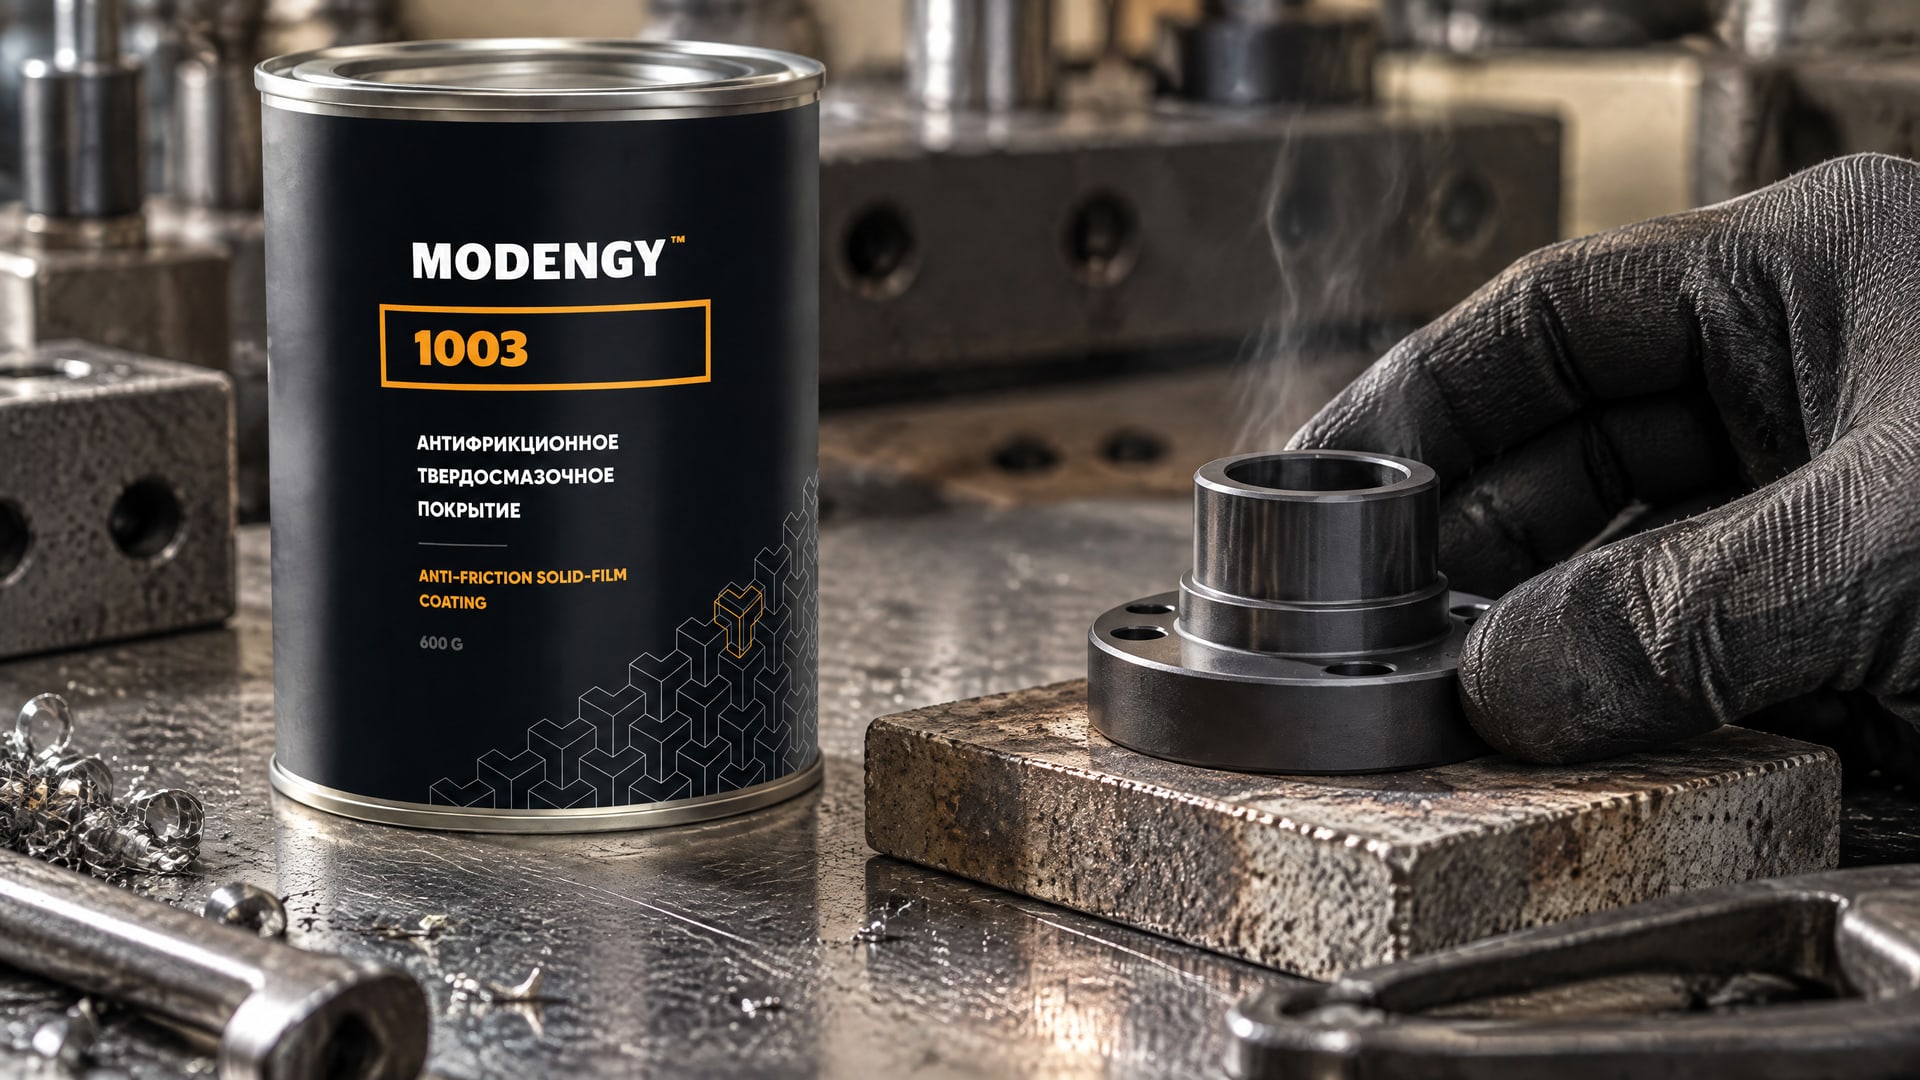
Если процесс допускает повышенную температуру и требуется полимеризация для высокой адгезии и стойкости, можно рассматривать MODENGY 1003. Это покрытие также может отверждаться при комнатной температуре, поэтому выбор режима соотносят с возможностями производства и требованиями к детали. Само наличие варианта нагрева не отменяет проверки процесса на конкретной сборке.
Для отдельных твердых покрытий встречаются ссылки на военные спецификации MIL-L-23398, MIL-L-46010, MIL-L-46147, MIL-L-81329 и MIL-PRF-46010F. Также применяют испытание на коррозионную стойкость в соляном тумане по ISO 9227. Упоминание спецификации или метода испытания не подтверждает автоматически пригодность покрытия для любой детали: критерии приемки и испытаний должны соответствовать задаче и документации выбранной системы.
Как проверить покрытие и выбрать способ нанесения
Универсального стандарта, который сам по себе гарантирует результат на конкретной посадке, нет.
Для проверки сопоставляют требования к материалу и подготовке поверхности, режим отверждения, адгезию и коррозионную стойкость, а затем проводят испытания на реальных деталях. Производственный процесс тоже важен: результат зависит от геометрии, способа нанесения, предобработки и толщины пленки.
Практическая проверка должна воспроизводить штатную сборку. Если покрытие предназначено для детали с натягом, оценивают не только состояние пленки, но и ход монтажа, усилие запрессовки и полученную посадку. При риске коррозии проверку дополняют испытанием в соляном тумане по ISO 9227 и оценкой на деталях в условиях, предусмотренных для узла.
Шприц и карандаш для твердой смазки
Запросы «шприц для твердой смазки» и «карандаш твердой смазки» относятся к формам подачи материала, но сами по себе не определяют, подходит ли состав для твердосмазочного покрытия. Связанная пленка обычно наносится как покрытие и затем отверждается, тогда как пластичная или твердая смазка другого типа может иметь иной способ подачи. Формат нанесения нужно сверять с документацией конкретного материала.
Для закупщика важно запросить у поставщика не только название и назначение, но и требования к подготовке, способ нанесения, толщину и режим отверждения. Для инженера ключевой следующий шаг - испытание исходных деталей в промышленном процессе, а не подбор только по слову «карандаш» или «шприц». Если материал наносится инструментом, следует подтвердить, что такой способ соответствует технологии покрытия и обеспечивает повторяемый результат.
Внутреннюю спецификацию удобно строить вокруг нескольких вопросов: какие материалы образуют пару, в каких условиях работает узел, как выполняют сборку и разборку, какие показатели подтверждают приемку. Так исключают ситуацию, когда один участок закупает материал по форме подачи, а другой оценивает его по механизму действия. Результаты пробной сборки и испытаний фиксируют вместе с параметрами подготовки поверхности и отверждения.
Часто задаваемые вопросы
Нужна ли твердая смазка для деталей с натягом?
Она может быть уместна, если требуется уменьшить риск схватывания, заедания или нежелательного прикипания при сборке и последующем демонтаже. При этом покрытие меняет трение во время монтажа, поэтому усилие запрессовки и фактическую посадку проверяют на реальных деталях и при штатном процессе.
Какие бывают виды твердых смазок?
К распространенным материалам относят графит, дисульфид молибдена, слюду, PTFE и тальк. Для связанных покрытий важен не только состав, но и пленкообразование и отверждение. Выбор зависит от пары материалов, нагрузки, температуры, среды и способа нанесения; универсального варианта для всех стальных деталей нет.
Чем отличается твердая смазка от твердой пластичной смазки?
Твердосмазочное покрытие - это пленка, нанесенная на металл и сформированная после отверждения. Пластичная смазка представляет собой другую форму материала и не должна автоматически считаться таким покрытием. Перед выбором проверьте спецификацию: название и способ подачи не всегда показывают механизм работы состава.
Можно ли наносить покрытие на сталь без подготовки?
Такой подход рискован: загрязнения, ржавчина и окалина могут ухудшить адгезию и ресурс пленки. Стальную поверхность обезжиривают, очищают от продуктов коррозии и окалины, а для ряда систем предусматривают фосфатирование. Нужную последовательность подготовки определяют по требованиям выбранного покрытия.
Обязательно ли отверждать твердосмазочное покрытие?
Для связанных сухих покрытий отверждение обычно необходимо: оно формирует рабочую пленку. В зависимости от системы процесс может занимать от 2 до 90 минут, а температура варьироваться от комнатной до 250 °C. Эти значения нельзя применять ко всем материалам: режим берут из документации конкретного покрытия.
Заключение
Твердая смазка для стали и деталей с натягом подбирается по паре материалов, нагрузке, температуре, среде и способу сборки. Для надежного результата важны подготовка поверхности, контролируемая толщина и отверждение по режиму выбранной системы. При прессовой посадке дополнительно проверяют, как покрытие влияет на усилие монтажа и фактическую посадку.
Следующий шаг - зафиксировать параметры детали и процесса, сверить их со спецификацией покрытия и провести пробную сборку на исходных деталях. Если узлу нужна защита от схватывания или износа, испытания должны включать именно те операции и условия, в которых покрытие будет работать.