Толщина антифрикционного покрытия - один из ключевых параметров, который напрямую влияет на коэффициент трения и долговечность деталей машин. Многие инженеры и закупщики ошибочно считают, что чем толще покрытие, тем лучше результат. На практике все иначе: существует оптимальная толщина, за пределами которой коэффициент трения растет, прочность пленки снижается, а риск отслоения и разрушения увеличивается. Статья разбирает, как толщина слоя влияет на триботехнические характеристики, какие диапазоны считаются рабочими для разных типов покрытий, и почему адгезия к подложке не менее важна, чем сама толщина. Информация полезна конструкторам, технологам, инженерам по надежности и специалистам по закупке смазочных материалов и антифрикционных покрытий.
Как толщина влияет на коэффициент трения
Связь между толщиной покрытия и коэффициентом трения не линейна.
Слишком тонкие слои работают хуже, чем оптимальные, потому что не полностью перекрывают микронеровности базовой поверхности, и контакт происходит через вершины шероховатости. Для вакуумных твердых покрытий (нитридные, карбидные, DLC-пленки) экспериментально установлено, что наименьший коэффициент трения достигается при толщине 1,0–2,0 мкм. Снижение толщины ниже этого значения приводит к возрастанию сдвигового сопротивления в 3–4 раза.
При увеличении толщины сверх оптимальной величины повторяется парадокс: коэффициент трения начинает расти. Это происходит из-за накопления внутренних напряжений и образования микротрещин в пленке, которые ухудшают ее скольжение и вызывают разрушение во время работы. В конкретном примере с многослойным износостойким покрытием фиксировались значения коэффициента трения не выше 0,095 во всем диапазоне нагрузок и 0,065 при максимальной нагрузке - такие результаты достигались именно при соблюдении оптимальной толщины каждого слоя.
Для сухих антифрикционных полимер-композиционных пленок рабочий диапазон толщины другой: 5–20 мкм. В этом случае покрытие толще, но принцип тот же - существует оптимум. Сверхтонкие слои (менее 5 мкм) часто дают неравномерное покрытие и требуют разбавления наносимого материала, что ухудшает качество. Сверхтолстые слои (свыше 20–25 мкм) становятся хрупкими и быстро разрушаются.
Роль микронеровностей и адгезии в формировании эффективного слоя
Толщина покрытия имеет смысл только в контексте шероховатости подложки.
Если слой тоньше высоты микронеровностей, то покрытие не образует сплошного рабочего слоя, и большая часть нагрузки передается через вершины неровностей на голый металл. Это нейтрализует весь эффект низкого коэффициента трения. Поэтому толщина должна быть достаточной, чтобы полностью перекрыть профиль базовой поверхности.
Адгезия - сцепление покрытия с подложкой - определяет долговечность и надежность пленки под нагрузкой. Триботехнические характеристики детали зависят не только от толщины, но и от того, насколько прочно слой держится на основании. Если адгезия слабая, то при трении покрытие отслаивается кусками, независимо от его толщины. Попытка компенсировать плохую адгезию увеличением толщины обычно приводит к еще более хрупкой пленке, которая разрушается еще быстрее.
Для нержавеющих сталей и других сложных материалов подготовка поверхности критична. Хорошая адгезия достигается на рабочей шлифованной поверхности с контролируемой шероховатостью (обычно Ra 0,4–1,6 мкм). На плохо подготовленной поверхности даже оптимально подобранная толщина не спасет: покрытие будет отслаиваться. Нержавеющие стали требуют особого внимания - их оксидная пленка и низкая адгезионная способность требуют специализированных методов предварительной обработки.
Диапазоны толщин для разных типов антифрикционных покрытий
Универсального ответа на вопрос «какая толщина правильная» нет, потому что разные типы покрытий работают в разных толщинных окнах.
Это важно понимать при выборе технологии нанесения и контроле параметров.
Вакуумные твердые покрытия (PVD, ионно-плазменные)
Тонкие вакуумные покрытия на основе нитридов, карбидов или вольфрама (W-DLC, CrAlSiN и аналогичные) обладают высокой твердостью и низким коэффициентом трения, но должны быть тонкими. Оптимальная толщина для CrAlSiN установлена в диапазоне 1,0 ± 0,2 мкм. При толщине свыше 2,5 мкм такие покрытия становятся хрупкими и разрушаются уже в стандартных трибологических испытаниях. Для пары сталь/W-DLC документированы значения коэффициента трения 0,08, что превосходит результаты традиционной пары сталь/сталь (коэффициент трения 0,25).
Многослойные вакуумные структуры подбирают так, чтобы общая толщина не превышала 1,5–2,0 мкм, но каждый слой имеет свой оптимум. Например, первый титановый адгезионный слой обычно составляет 0,2–0,3 мкм, а основной функциональный слой - на 1,0–1,5 мкм толщи.
Сухие композиционные и полимерные покрытия
Антифрикционные сухие пленки на основе дисульфида молибдена, политетрафторэтилена (PTFE) и других композиционных материалов работают в более толстых слоях: 5–20 мкм. Эти покрытия менее твердые, чем вакуумные, но обладают отличными антикоррозионными свойствами и хорошей адгезией на металлических подложках. Толщина менее 5 мкм дает неравномерное покрытие и требует разбавления материала, что отрицательно влияет на антифрикционные свойства. Толщина более 20–25 мкм приводит к чрезмерным внутренним напряжениям и ускоренному разрушению пленки.
PTFE - один из материалов с самым низким коэффициентом трения среди твердых веществ (диапазон 0,05–0,2 в зависимости от нагрузки и пары трения). Однако даже PTFE-содержащие покрытия не должны наноситься без учета оптимальной толщины.
Внутренние напряжения и риск разрушения при превышении толщины
Один из главных врагов толстого покрытия - внутренние напряжения.
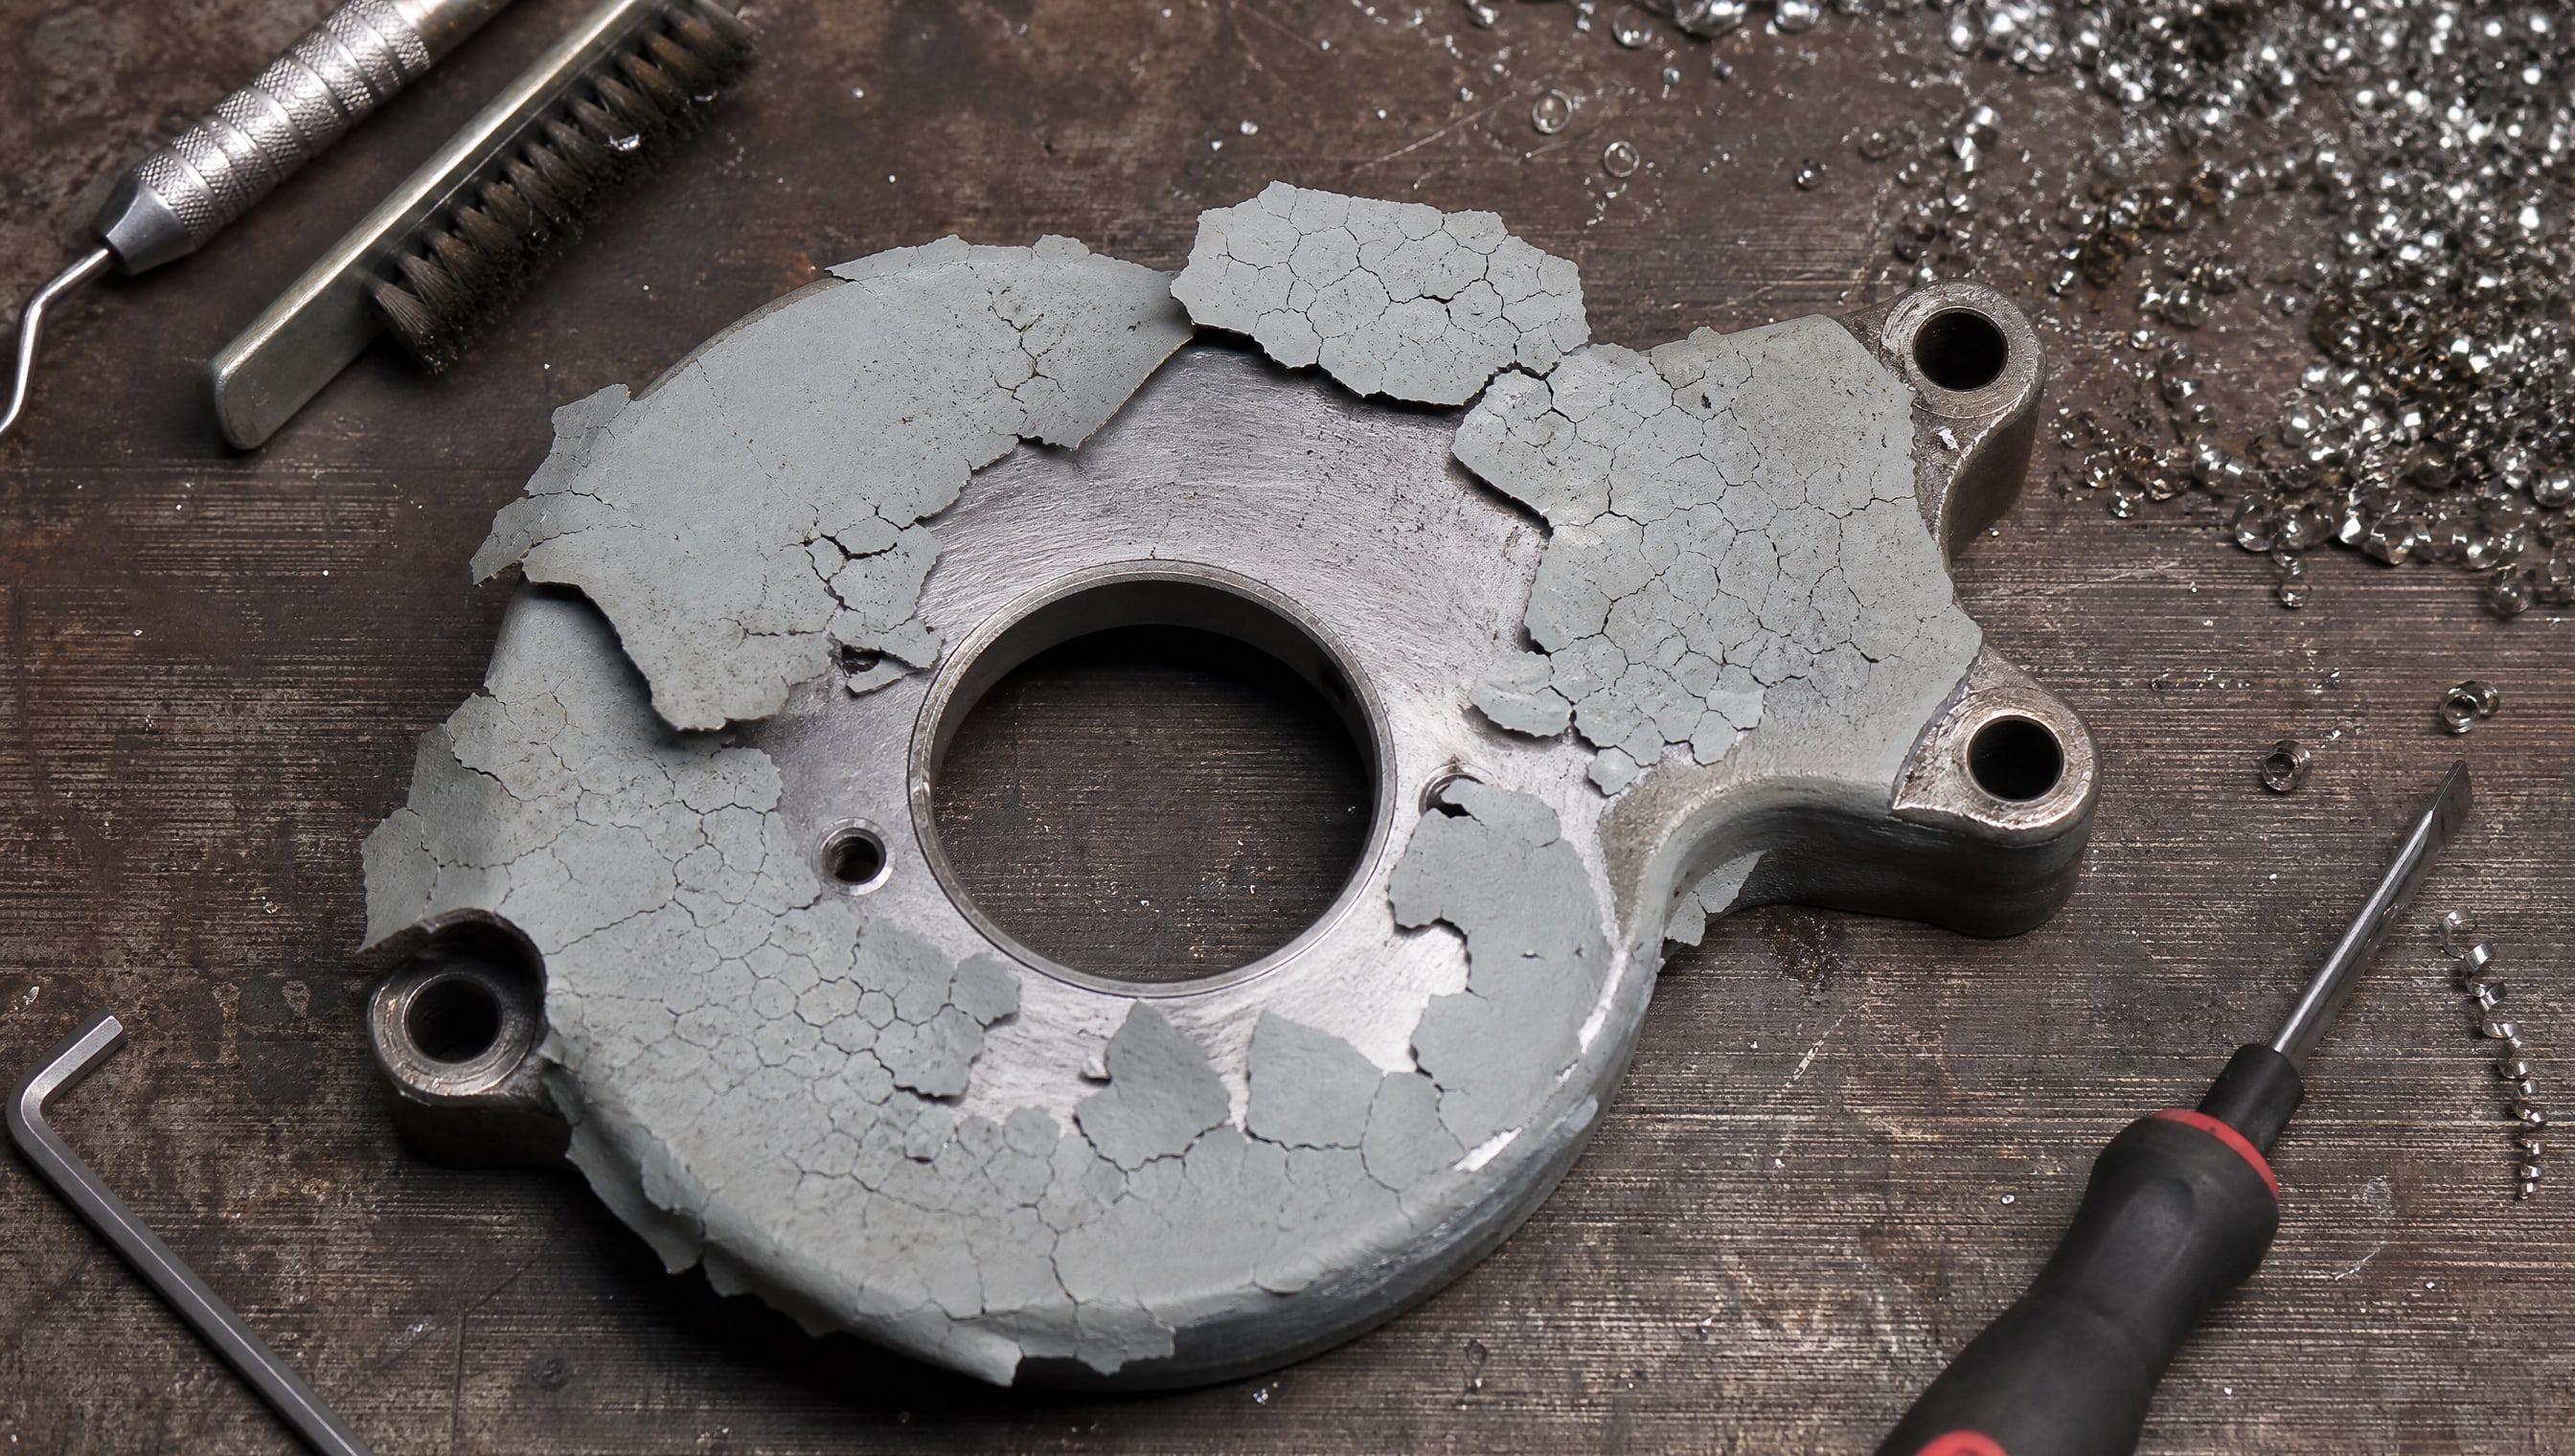
При нанесении слоя материал кристаллизуется, охлаждается или высыхает, и возникают сжимающие и растягивающие силы внутри пленки. При увеличении толщины эти напряжения накапливаются. В какой-то момент они становятся больше, чем прочность самого материала на растяжение, и пленка начинает трескаться, даже если она еще лежит на детали под нагрузкой.
Результат - потеря герметичности слоя, локальное проникновение влаги и кислорода к подложке, ускоренное отслаивание. При трении микротрещины быстро распространяются, превращаясь в крупные сколы. Одна из статей по DLC-покрытиям показала, что при избытке защитной присадки пленка теряет прочность и разрушается, при этом коэффициент трения повышается. Это классический пример того, что больше не всегда лучше.
Физико-механические тесты доказывают: при оптимальной толщине 1,0–2,0 мкм пленка одновременно демонстрирует минимальный коэффициент трения и максимальную прочность. При отклонении в любую сторону хотя бы один из параметров деградирует. Проектировщикам важно понимать, что они должны выбирать толщину не только по трению, но и по ресурсу детали в реальных условиях работы.
Как контролировать адгезию при нанесении покрытия на нержавейку
Нержавеющие стали - проблемный материал для нанесения антифрикционных покрытий.
На их поверхности присутствует стойкая оксидная пленка (хромит, оксид никеля), которая препятствует адгезии. Стандартные методы подготовки часто дают слабые результаты. Решение требует специализированного подхода.
Первый этап - удаление загрязнений и жиров. Второй - активация поверхности: механическое шлифование (обычно шероховатость Ra 0,4–1,6 мкм), плазменная очистка или химическое травление для удаления оксидной пленки. Третий этап - нанесение адгезионного промежуточного слоя, если применяемое покрытие это предусматривает.
Для вакуумных покрытий на нержавейке часто используют прослойку титана толщиной 0,2–0,3 мкм; для сухих полимер-композиционных пленок - специальные праймеры или подслои на основе эпоксидной смолы. При работе с зеркальными поверхностями насосов из нержавейки, где требуется минимизировать фрикцию и предотвратить вымывание смазки, долговечность покрытия зависит прежде всего от качества подготовки и выбора правильной системы. На практике используют антифрикционные покрытия на основе дисульфида молибдена, которые обладают отличными антикоррозионными свойствами и естественно прилипают к нержавеющей стали за счет полярных групп в молекуле связующего.
Контроль адгезии проводят по ГОСТ 15140 методом решетчатого надреза или испытанием на отслоение. Приемлемое значение для антифрикционных покрытий - не менее 1 (по шкале 0–5), желательно 2–3. Если адгезия ниже, нельзя компенсировать это утолщением слоя; нужно вернуться к подготовке поверхности.
Взаимосвязь толщины покрытия, долговечности и нагрузок
Ресурс детали с антифрикционным покрытием определяется несколькими факторами, в которых толщина - только один из них.
Динамические и статические нагрузки, режим трения (скольжение, качение, фреттинг), температура, влажность среды - все это влияет на то, как долго прослужит пленка.
При малых нагрузках и мягких условиях (низкая скорость, комнатная температура, сухая среда) даже тонкое покрытие толщиной 1 мкм может работать годами. При высоких локальных давлениях и интенсивном скольжении (например, в направляющих станков или шпинделях) толщина должна быть максимальной в разумных пределах, чтобы дольше выдерживать износ. Однако если увеличить толщину за оптимум, пленка разрушится еще быстрее из-за хрупкости.
Практический подход: для условия классифицируют по триботехнической нагрузке (легкая, средняя, высокая) и выбирают толщину так, чтобы она была в пределах оптимума для данного покрытия, но ближе к верхней границе диапазона. Для легких условий - ближе к нижней границе. Параллельно усиливают адгезию и, если возможно, переходят на более прочный тип покрытия (например, с вакуумным вместо сухого или с многослойной структурой).
В испытаниях была зафиксирована прямая зависимость: при толщине, оптимальной для конкретной пары трения, коэффициент трения оставался стабильным протяжении всего ресурса. При отклонении от оптимума коэффициент трения возрастал уже в первые часы работы, указывая на начало разрушения пленки.
Стандарты и методики контроля толщины при нанесении
Контроль толщины антифрикционного покрытия - обязательный этап производства.
Существуют несколько методов, каждый подходит для конкретного типа слоя.
Методы измерения толщины
Для вакуумных покрытий (PVD, ионно-плазменные) толщину контролируют через профилометр (контактный метод, точность до 0,05 мкм) или растровую электронную микроскопию (REM) со сколом образца. Это дорогие методы, поэтому на практике контролируют параметры процесса нанесения (время, ток, напряжение), которые коррелируют с толщиной.
Для сухих композиционных пленок толщину измеряют толщинометром покрытия (электромагнитный датчик для немагнитных слоев на стали или вихретоком для покрытий на алюминии). Точность обычно ± 1–2 мкм. Нормативный документ - ГОСТ 23273 или ISO 2808.
Допуск на толщину обычно устанавливают ± 0,2 мкм для вакуумных покрытий и ± 2–3 мкм для композиционных. Выход толщины за эти пределы означает либо ухудшение адгезии (если тоньше допуска), либо риск разрушения (если толще).
Технологический контроль
При нанесении следят за рабочей шероховатостью подложки (Ra должна быть в пределах 0,4–1,6 мкм для нержавейки и других критичных материалов). Перед нанесением проверяют адгезию пробного слоя на тестовых образцах. После нанесения контролируют толщину в 3–5 точках на детали. При обнаружении отклонений деталь отправляют на переработку или, в некоторых случаях, на повторное нанесение.
Часто задаваемые вопросы
Почему при толщине более 2,5 мкм твердые вакуумные покрытия разрушаются?
При превышении оптимальной толщины накапливаются внутренние механические напряжения в пленке. Материал становится хрупким и начинает растрескиваться. При трении микротрещины распространяются, и покрытие отслаивается кусками. Это происходит независимо от твердости материала - даже самый твердый нитрид не выдерживает чрезмерных внутренних напряжений.
Как толщина покрытия влияет на коэффициент трения при минимальной смазке?
При минимальной смазке тонкие покрытия тоньше микронеровностей дают повышенное трение, потому что контакт идет металл-в-металл через вершины неровностей. Покрытия оптимальной толщины (1–2 мкм для вакуумных, 5–20 мкм для композиционных) полностью перекрывают неровности и обеспечивают низкий коэффициент трения 0,065–0,15 даже при скудной смазке.
Можно ли увеличить толщину, если адгезия к нержавейке слабая?
Нет. Слабая адгезия означает, что слой плохо держится на подложке. Увеличение толщины только усилит напряжения и ускорит отслоение. Решение - вернуться к подготовке поверхности: механическое шлифование, плазменная очистка или применение адгезионного промежуточного слоя.
Какой коэффициент трения считается низким для антифрикционного покрытия?
Диапазон 0,05–0,2 считается низким; это зависит от типа покрытия и пары трения. Для многослойных износостойких покрытий документированы значения 0,065–0,095. Для сравнения: пара сталь/сталь без покрытия дает коэффициент трения 0,25–0,35. Таким образом, антифрикционное покрытие снижает трение на 60–75%.
Нужна ли разная толщина для направляющих станков и шпинделей?
Да. Шпиндели работают при высоких скоростях и локальных давлениях; здесь нужна тонкая, твердая вакуумная пленка 1–2 мкм с высокой адгезией. Направляющие могут быть покрыты более толстым и пластичным сухим покрытием (5–15 мкм), которое лучше переносит рывки и вибрацию.
Заключение
Толщина антифрикционного покрытия - критичный параметр, который требует осознанного выбора, а не стремления «побольше». Оптимальная толщина для вакуумных покрытий лежит в диапазоне 1,0–2,0 мкм, для сухих композиционных -5–20 мкм. В этих окнах достигаются одновременно минимальный коэффициент трения (0,065–0,15) и максимальная прочность пленки. Выход за эти пределы ведет к повышению трения, накоплению напряжений и ускоренному разрушению.
Адгезия к подложке - не менее важный фактор, особенно для нержавейки. Слабое сцепление не компенсируется утолщением слоя; вместо этого нужна правильная подготовка поверхности, промежуточные адгезионные слои и контроль по ГОСТ 15140. При выборе покрытия и толщины сверяй реальные условия работы (нагрузки, скорость, среда), тип материала подложки и требуемый ресурс. Такой системный подход обеспечит надежность и долговечность деталей.