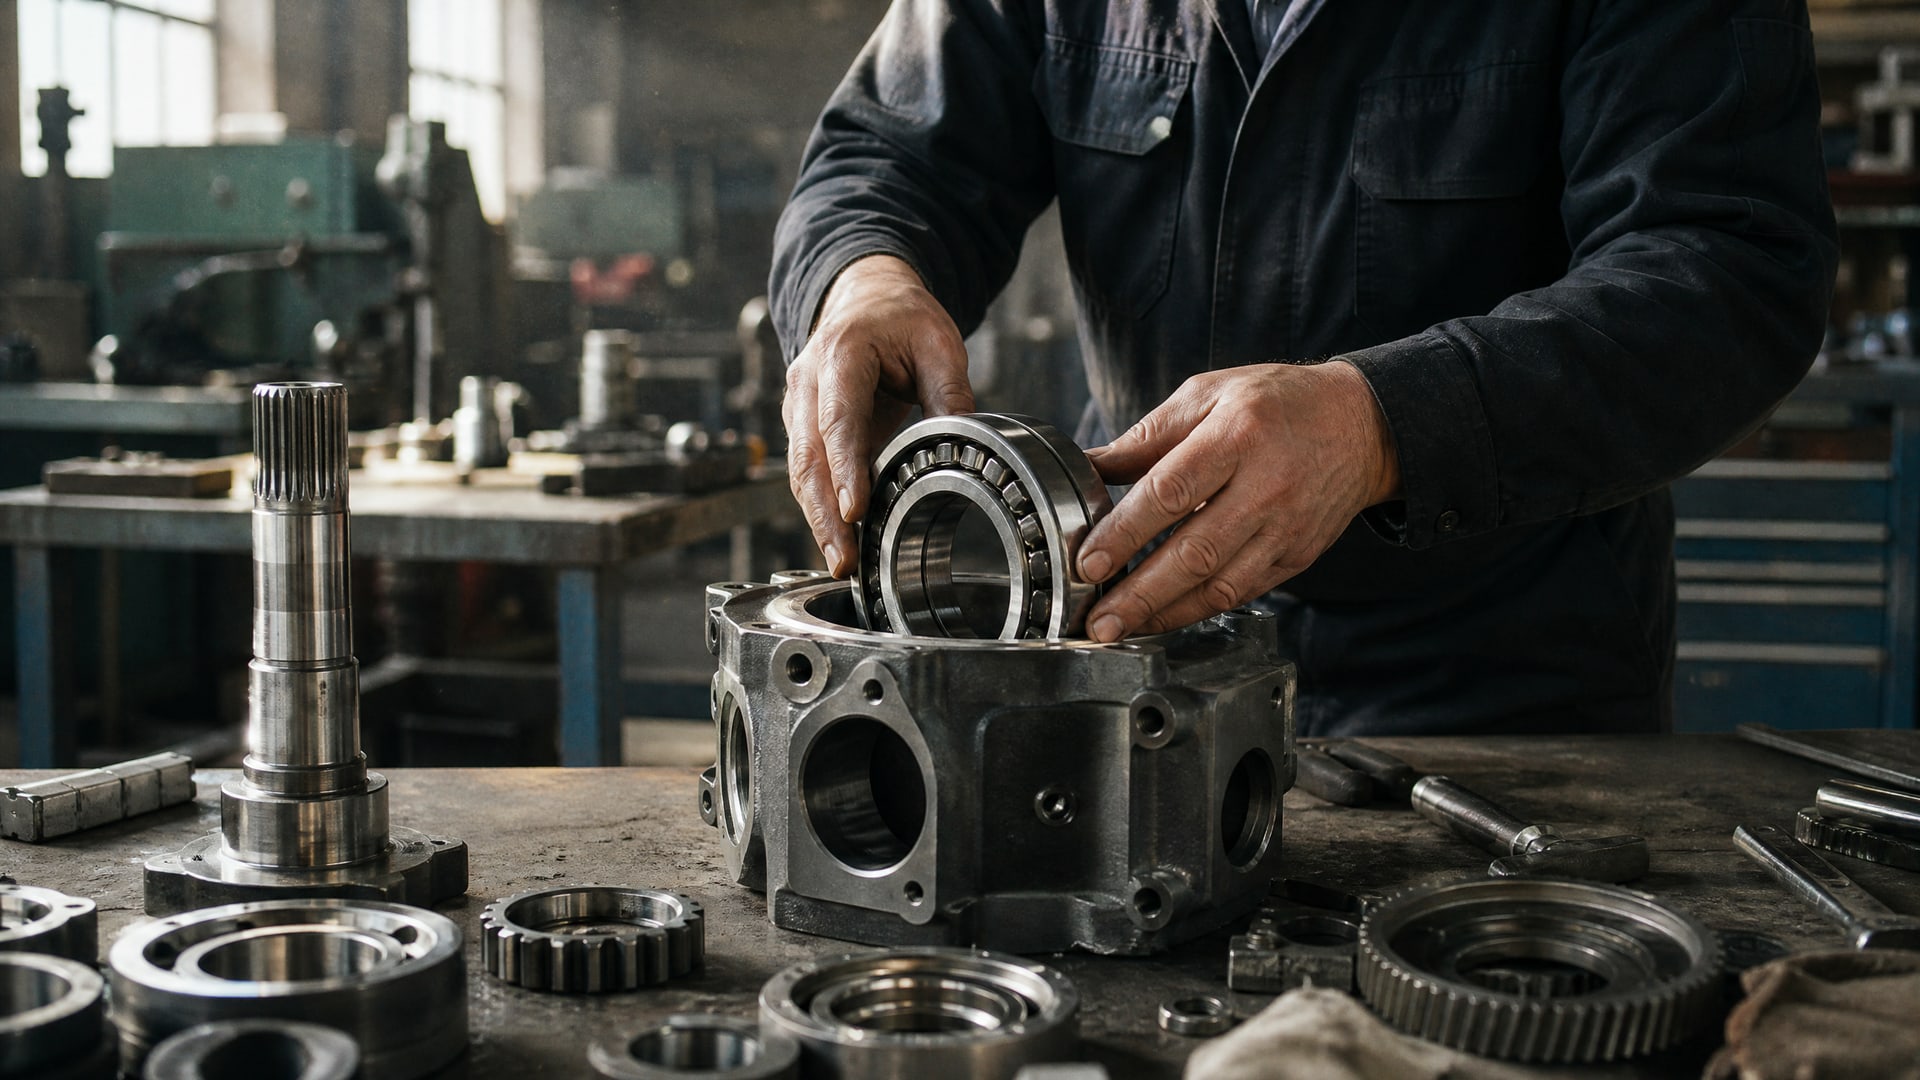
Когда посадочное место подшипника изнашивается и кольцо начинает проворачиваться в корпусе, часто кажется, что замена детали - единственный выход. На практике это далеко не так. Если износ находится в пределах 0,25–0,3 мм по диаметру, восстановление посадочного места выполняется без расточки и полной замены корпуса. Метод основан на применении анаэробных составов и соблюдении стандартной системы допусков ISO 286, которая определяет правильную посадку между подшипником, валом и корпусом.
Статья разберет, как выбрать тип восстановления, оценить допустимость ремонта, подготовить поверхность и закрепить подшипник так, чтобы он больше не болтался и не вращался во время работы. Информация полезна инженерам ремонтных служб, закупщикам запчастей и техническим специалистам, которые хотят снизить простой оборудования и избежать неоправданных расходов на замену кузовных и опорных узлов.
Система допусков и классы посадок для подшипников
Правильная посадка подшипника - это не случайность, а результат следования стандартам.
Допуски вала и корпуса задает система ISO 286, которая определяет, насколько плотно или свободно сидит наружное кольцо подшипника в гнезде. От этого зависит, будет ли кольцо проворачиваться при нагрузке или останется зафиксированным.
Для корпусов с неподвижным наружным кольцом чаще всего рекомендуют посадку H7 - это «нормальная» посадка, в которой люфт небольшой и контролируемый. Если условия работы тяжелые, нагрузка велика или отмечается фреттинг (микроскопическое проскальзывание), переходят на более плотные классы: J7, K7 или даже N7. Для облегченного демонтажа и «плавающих» опор (когда нужен осевой люфт) используют более свободную посадку G7.
Если же наружное кольцо вращается вместе с нагрузкой, относительно корпуса его положение меняется, и посадка должна быть еще более плотной - вплоть до M7 и N7. Эта классификация напрямую влияет на выбор метода восстановления: нельзя просто залить клей и надеяться на результат. Нужно понимать, какую посадку требует конкретный подшипник и как восстановить именно эту посадку, опираясь на измеренный износ.
Оценка степени износа и определение способа восстановления
Прежде чем браться за ремонт, нужно измерить фактическую выработку.
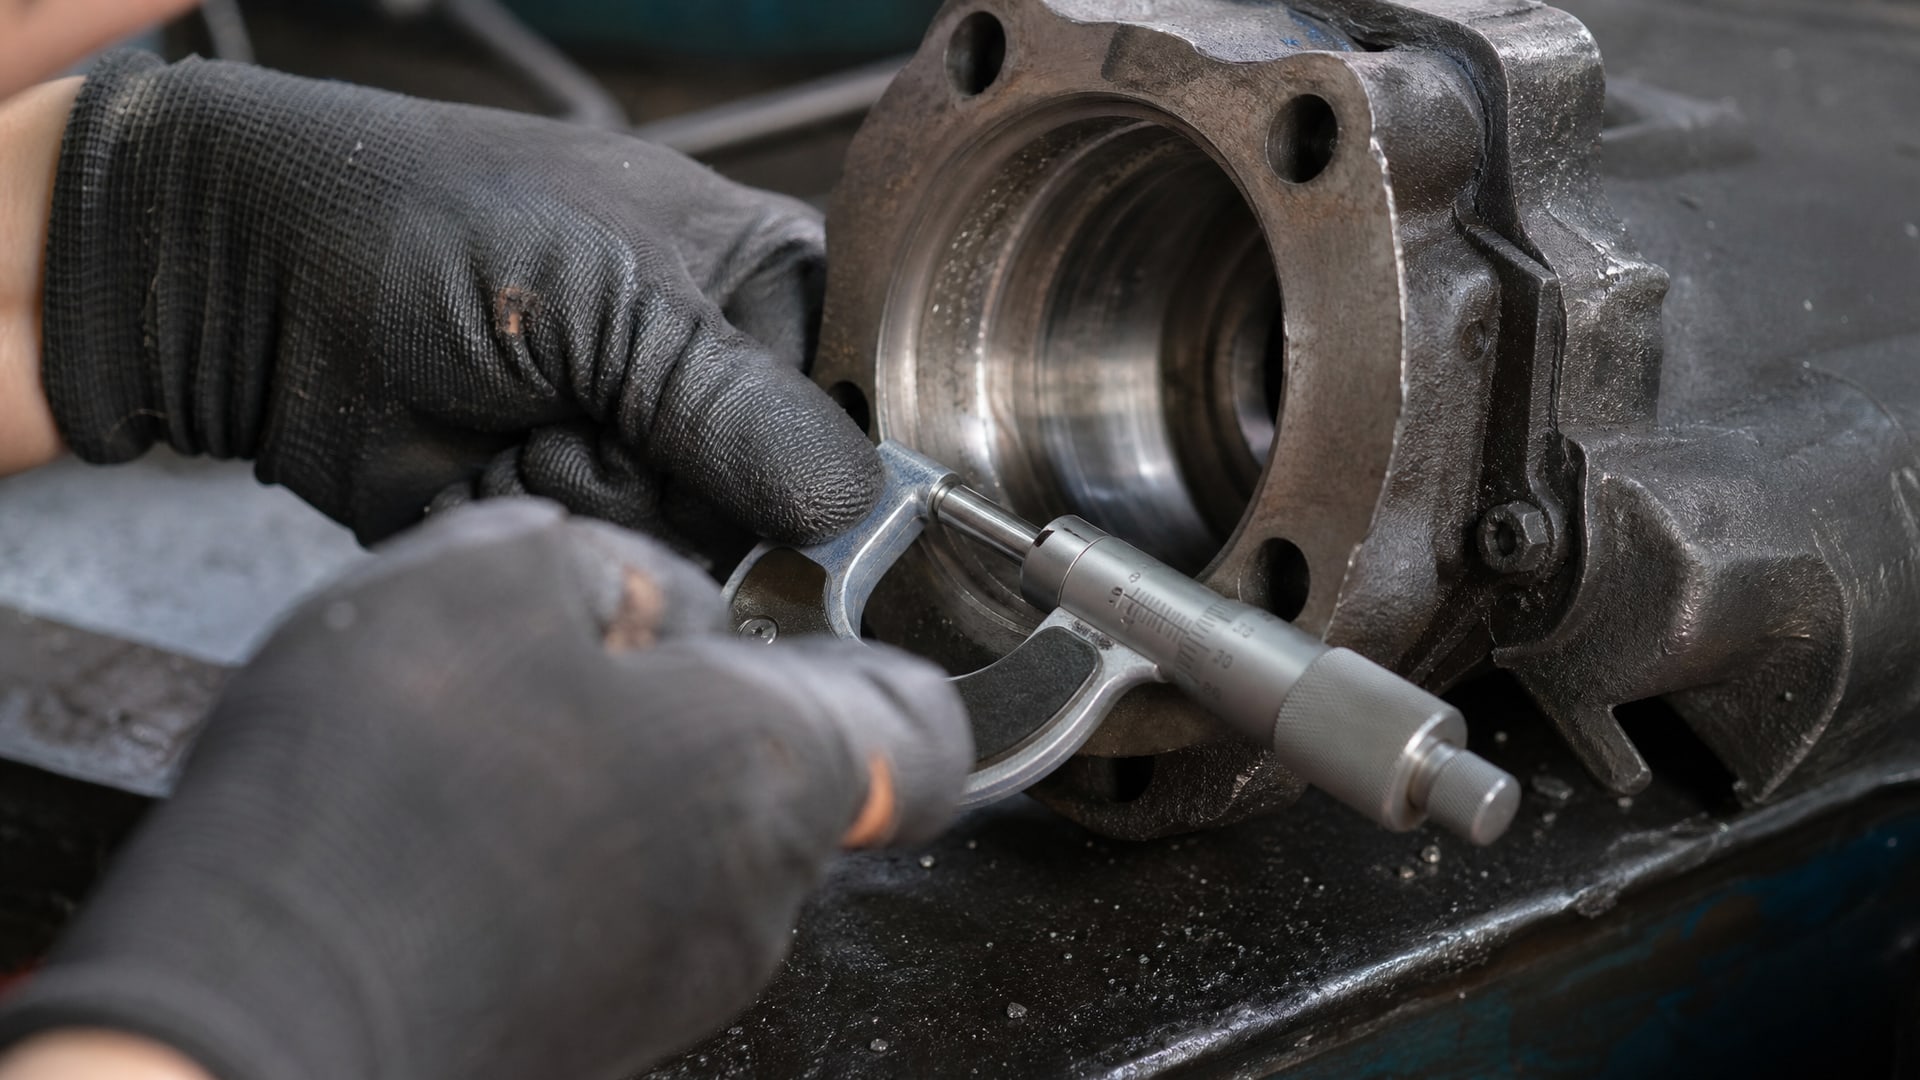
Если посадочное место разбито равномерно, его внутренний диаметр увеличился - нужно узнать, на сколько именно. Стандартная допустимая грань для ремонта без расточки составляет 0,25–0,3 мм по диаметру.
Проверяют выработку несколькими способами: штангенциркулем, микрометром или индикаторными нутромерами. Если геометрия еще читается и измерения лежат в указанном диапазоне, восстановление через анаэробный фиксатор становится экономически и технически обоснованным. Если же диаметр изменился на 0,5 мм и больше, расточка под больший размер подшипника или замена корпуса становится неизбежной.
Второй момент - материал корпуса. Чугун, алюминий, сталь - каждый материал взаимодействует с анаэробными составами по-разному. На железе и стали адгезия высокая; алюминий требует более внимательной подготовки и иногда предварительного грунтования. Третий фактор - условия работы: если узел в горячем цехе и температура превышает 100 °C, нужен состав, выдерживающий такой нагрев. Эти три параметра - размер выработки, материал и тепловые условия - определяют, применима ли вообще технология ремонта.
Подготовка посадочного места и очистка поверхности
От качества подготовки зависит прочность соединения и точность посадки.
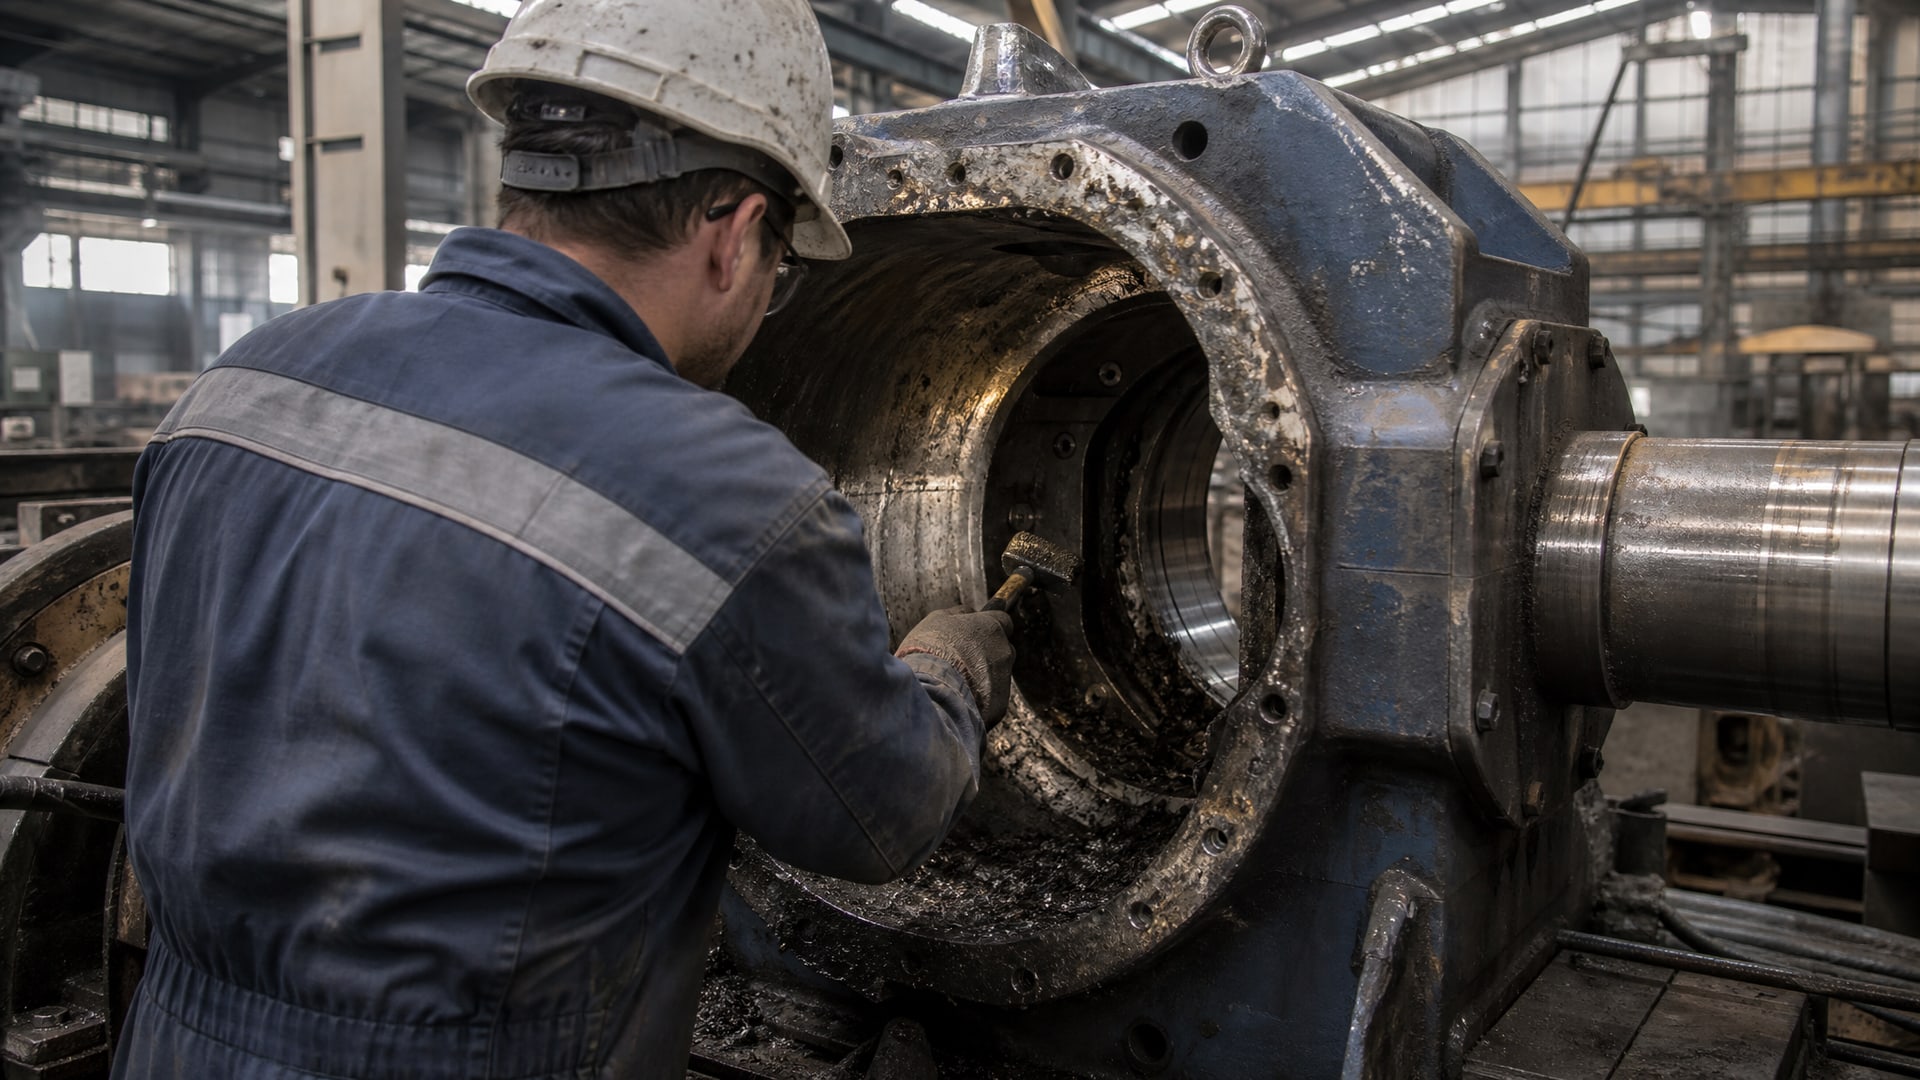
Процесс начинается с удаления грязи, масла и остатков старой смазки из полости, где сидит подшипник. Если туда попала ржавчина, ее тоже убирают. Используют проволочную щетку, абразивную тряпку или кратковременную обработку паром.
После механической очистки поверхность шероховатят: пропускают по ней наждачной бумагой средней зернистости (P150–P220). Это нужно для того, чтобы увеличить площадь контакта анаэробного состава с металлом. Гладкая, полированная поверхность - враг адгезии; состав просто соскользнет и не закрепится.
Затем идет обезжиривание. Поверхность протирают обезжиривающим растворителем - спиртом, ацетоном или специальным очистителем. Это убирает микропленку масла, которая может остаться после ручной очистки. Важно дать испариться растворителю перед нанесением фиксатора.
Подшипник тоже нужно подготовить. Наружное кольцо протирают чистой тряпкой, очищают от пыли и обезжиривают. Если сепаратор подшипника контактирует с заполняемым зазором, его защищают от попадания состава: иногда оборачивают полоской бумаги или временно отсоединяют. Попавший внутрь подшипника анаэробный клей может нарушить ход вращения или даже заклинить механизм.
Применение анаэробного фиксатора и монтаж подшипника
Анаэробные составы полимеризуются в отсутствие кислорода, образуя прочное полимерное соединение прямо в зазоре между металлическими поверхностями.
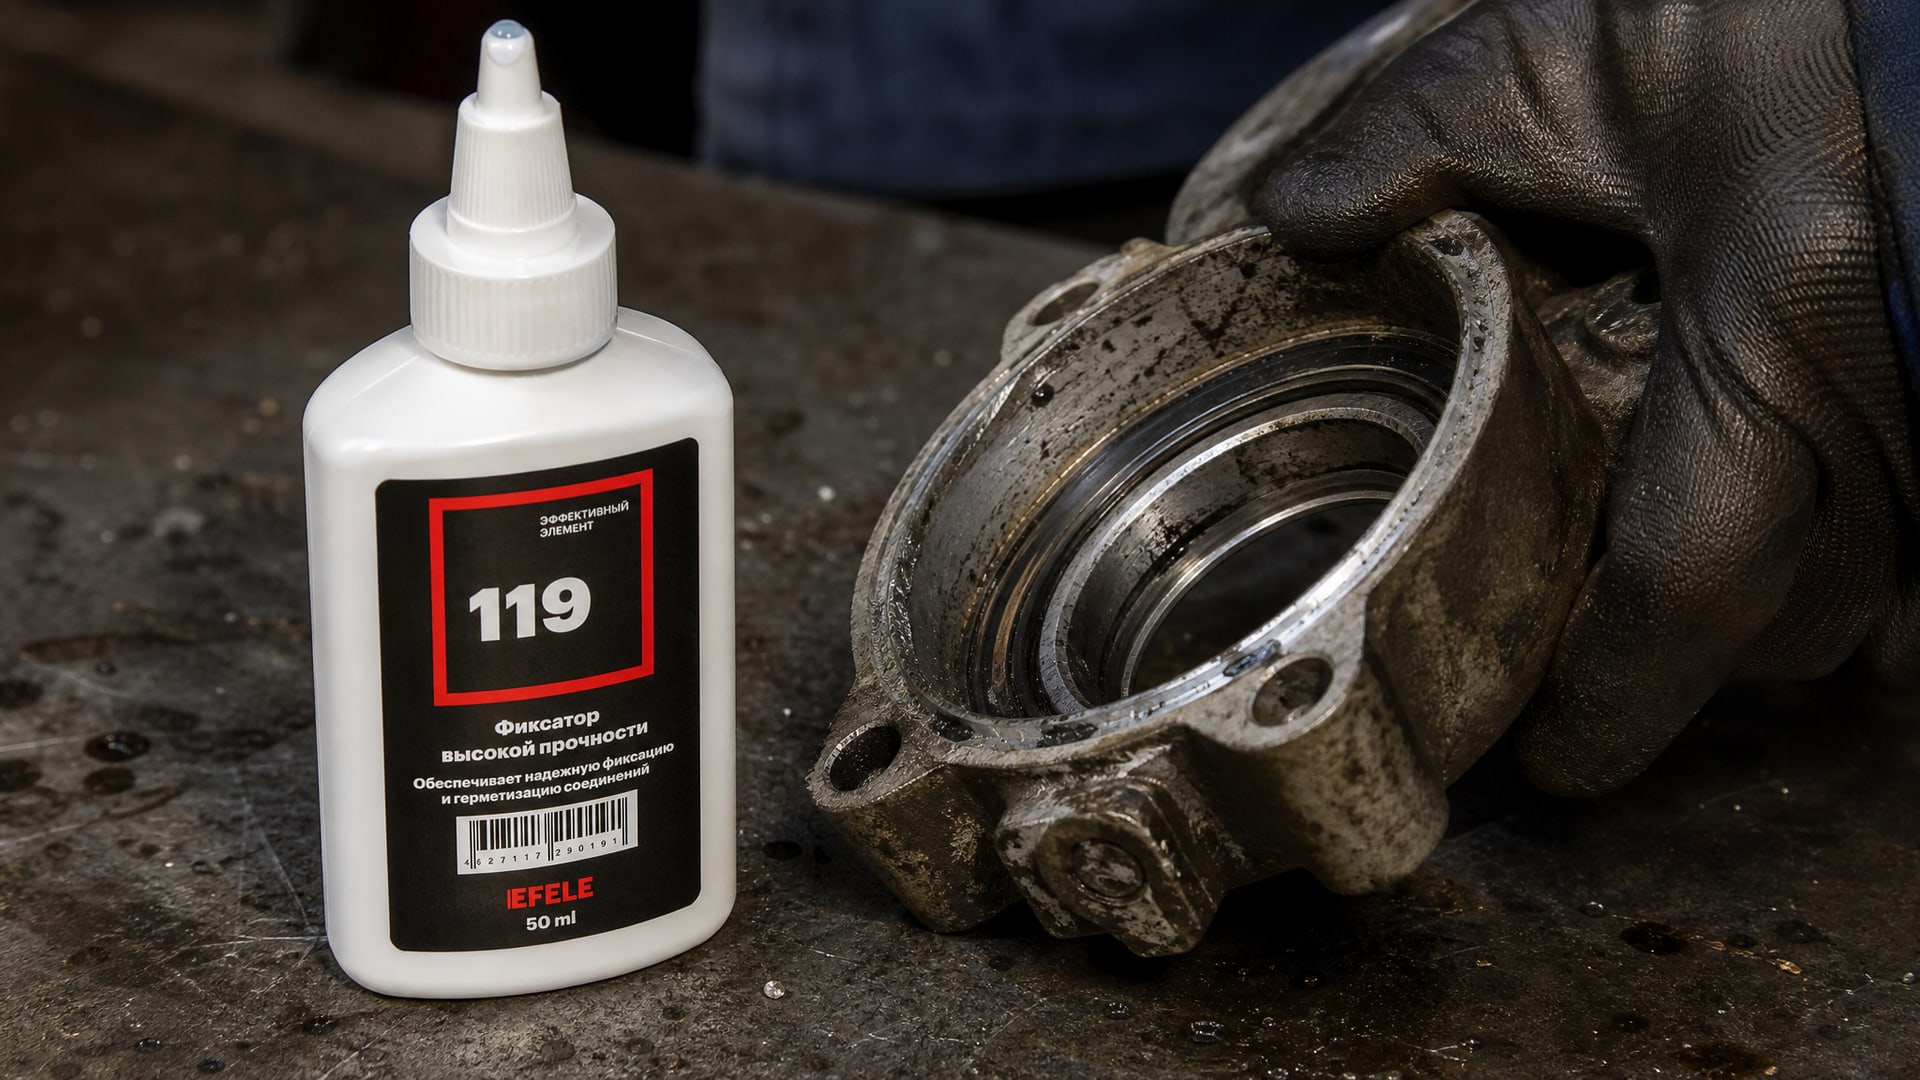
Они заполняют пустоты и выравнивают неровности, восстанавливая нужную геометрию посадки. Ключевое свойство - они работают именно в условиях плотного контакта металл-к-металлу; на открытом воздухе они остаются жидкими и не схватываются.
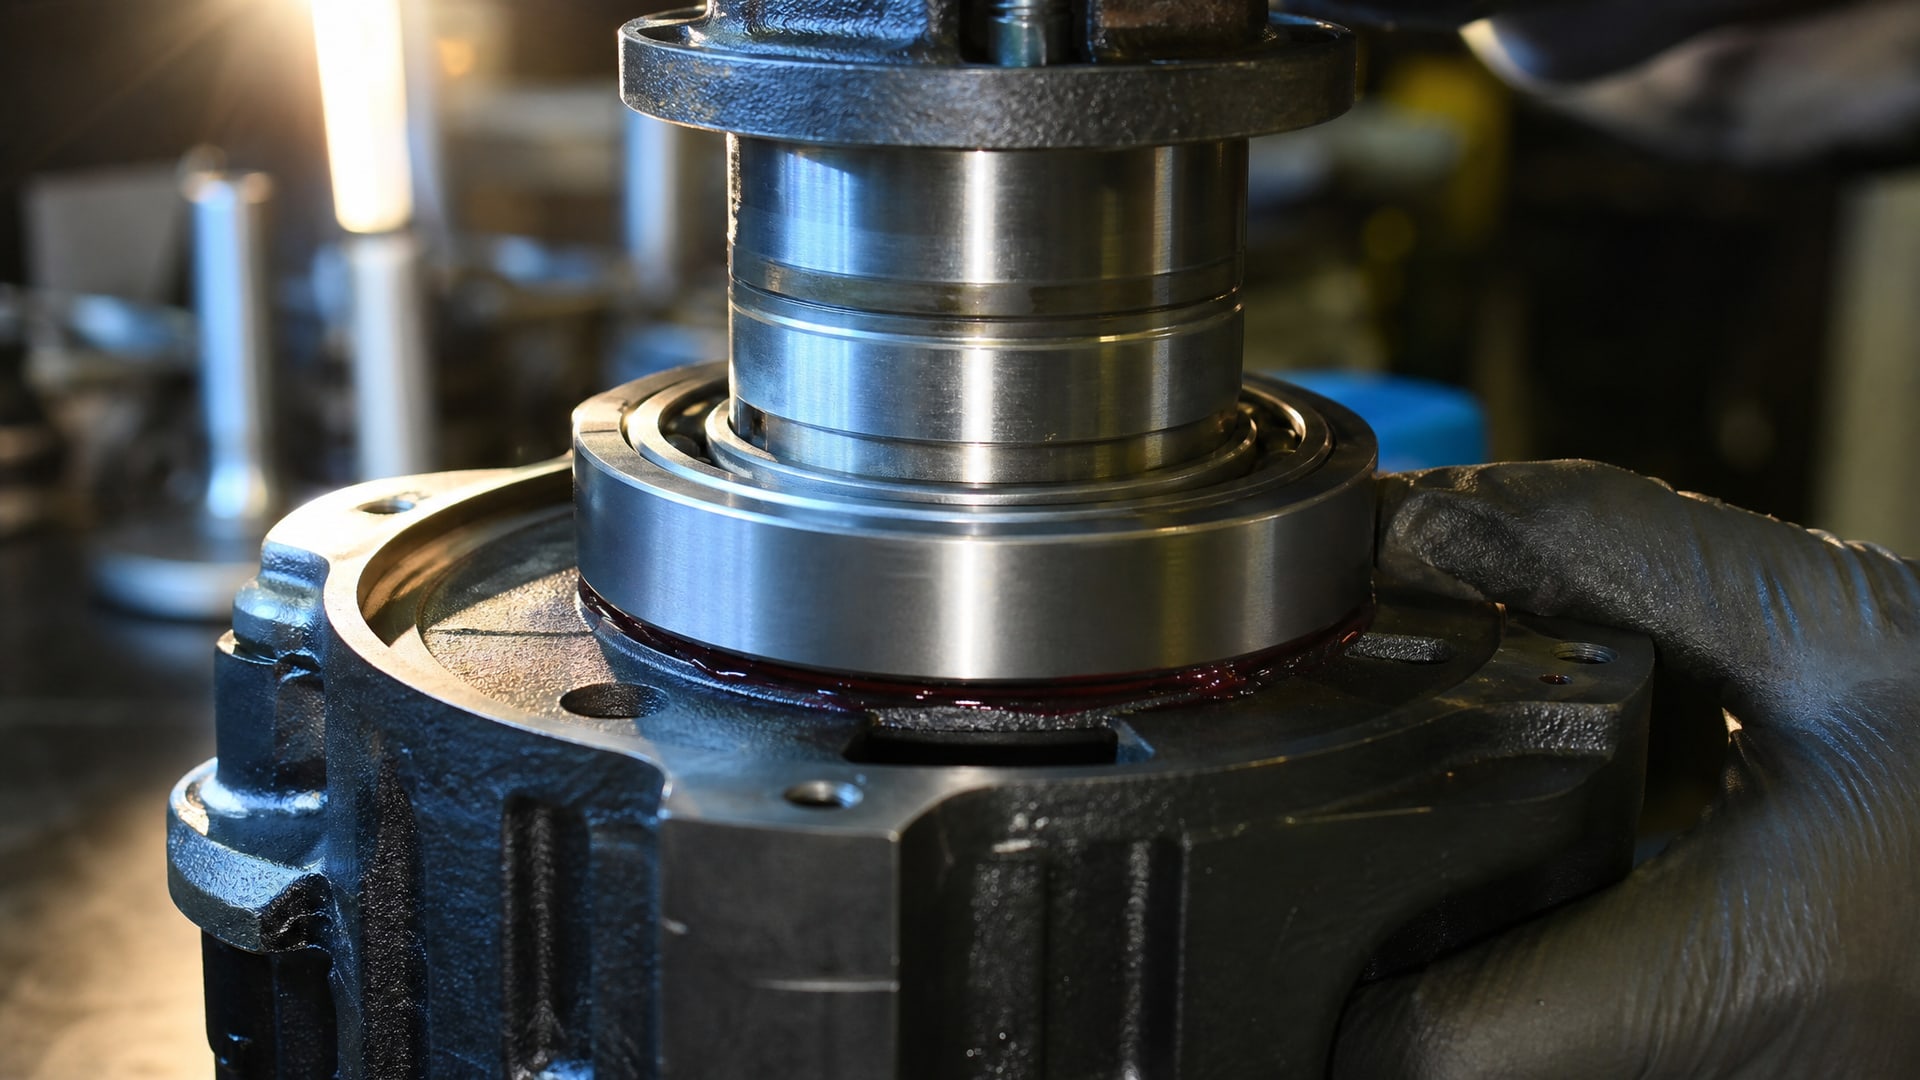
Фиксатор наносят тонким слоем на внутренний диаметр гнезда, либо на наружную поверхность наружного кольца подшипника, либо на обе поверхности. Толщина слоя - несколько микрон, достаточно для заполнения микронеровностей. Излишек не помогает; напротив, он может выдавиться наружу и затвердеть там, став потом помехой.
После нанесения состава подшипник быстро устанавливают в гнездо, совмещая его с осью. Излишки клея, выдавленные наружу, убирают чистой тряпкой, пока они еще в жидком состоянии. Не нужно пытаться очистить их после отверждения - они станут твердыми и будут требовать механической абразивной очистки.
На производстве закупщики и ремонтные бригады при выборе анаэробного состава ориентируются на значения вязкости, допусков нагрузки и температурного диапазона. Для фиксации подшипника в корпусе рекомендуется анаэробный клей типа EFELE 119, обеспечивающий высокую прочность соединения и термостойкость до +280 °C; состав заполняет зазоры вплоть до 0,3 мм и выдерживает динамические нагрузки, свойственные работающим узлам. Выбор такого материала гарантирует, что восстановление будет служить долгие месяцы без проворота и люфта.
Время отверждения и запуск оборудования
Анаэробные составы полимеризуются за счет реакции, инициированной активаторами металлической поверхности.
Время полного отверждения зависит от нескольких факторов: типа состава, материала корпуса (железо схватывается быстрее алюминия), температуры окружающей среды и толщины слоя. Как правило, первичное затвердение происходит в течение 1–4 часов, но полная прочность достигается через 24 часа.
Это критически важный момент: оборудование нельзя запускать раньше времени. Если подвергнуть узел нагрузке, пока состав еще не до конца полимеризовался, молекулярные связи разрывались, материал не сцепится, и подшипник начнет проворачиваться снова. Практические инструкции по ремонту посадочных мест повторяют это требование как неукоснительное правило: запуск до полного отверждения сводит весь ремонт к нулю.
Если температура в цехе низкая (ниже +5 °C), отверждение замедляется. Иногда его стимулируют подогревом корпуса до 40–60 °C - это ускоряет полимеризацию. Но подогрев нужно проводить аккуратно: слишком резкий нагрев может привести к неравномерному затвердению.
Проверка результата и признаки правильно выполненного ремонта
После отверждения подшипник должен быть жестко зафиксирован в корпусе.
Проверяют это простым способом: пытаются провернуть подшипник рукой. Если кольцо не поддается и не издает скрипа, ремонт прошел успешно. Люфт должен исчезнуть; если он остался, значит, либо выработка была слишком большой, либо состав не везде проникнул в зазор.
Второй признак - отсутствие вибрации при включении на холостом ходу. Если подшипник по-прежнему болтается (это чувствуется как стук или рокот), ремонт либо не выполнен полностью, либо нарушена техника подготовки поверхности. Третий контрольный момент - отсутствие вымывания состава. Если в узел попадает масло, вода или другие жидкости и они начинают растворять полимер, соединение деградирует. Правильно отвержденный анаэробный материал устойчив к маслам и воде, но его нельзя подвергать контакту с активными растворителями (спирт, ацетон) сразу после отверждения.
Сигнал о проблеме - высокий шум подшипника или вибрация, возникающие спустя несколько дней работы. Это может означать, что отверждение было неполным или состав был нанесен неравномерно. В таком случае узел нужно разобрать, очистить и повторить ремонт заново.
Часто задаваемые вопросы
Как узнать, укладывается ли выработка в допустимые пределы ремонта?
Используйте нутромер или микрометр для измерения внутреннего диаметра гнезда в нескольких точках. Выработка считается допустимой, если изменение диаметра не превышает 0,25–0,3 мм. Если износ больше, восстановление анаэробным составом не даст гарантии; нужна расточка или замена корпуса.
Можно ли начать работать с оборудованием через несколько часов после монтажа подшипника?
Нет. Даже если состав кажется твердым, полная полимеризация требует 24 часа. Ранний запуск нарушит молекулярные связи, и подшипник снова начнет проворачиваться. Соблюдайте время выдержки в полном объеме.
Какую посадку нужно восстанавливать: H7, G7 или J7?
Это зависит от вашей конструкции. Если наружное кольцо неподвижно и нагрузка статична, H7 - стандарт. При тяжелых нагрузках или фреттинге переходите на J7 или K7. Облегченный демонтаж требует G7. Уточните класс в чертежах или у производителя подшипника.
Не повредит ли попадание анаэробного состава внутрь подшипника?
Да, может повредить. Клей заполнит микрозазоры в сепараторе и телах качения, нарушив вращение. Перед нанесением состава защитите сепаратор - оборните его бумагой или временно снимите. Также наносите состав аккуратно, избегая избытка.
Восстановление посадочного места под подшипник - это временное или долговременное решение?
При правильном выполнении восстановление анаэробным составом служит столько же, сколько и сам подшипник. Полимер не стареет в закрытом зазоре, не твердеет и не крошится. Проблемы возникают только при ранних нагрузках или контакте с активными растворителями.
Заключение
Восстановление посадочного места подшипника без замены корпуса - это реальный и широко применяемый в промышленности метод, если износ находится в пределах допуска. Ключевой инструмент здесь - правильное измерение выработки, соблюдение системы допусков ISO 286 (посадки H7, J7, K7, G7) и аккуратное применение анаэробных фиксаторов. Главное правило: подготовка поверхности, тонкий слой состава, установка подшипника и обязательная 24-часовая выдержка перед нагрузкой.
Если вы столкнулись с разбитым посадочным местом, прежде всего измерьте выработку и проверьте, не превышает ли она 0,25–0,3 мм. Изучите чертежи и определите требуемую посадку для вашего подшипника. Затем очистите гнездо до металла, зашкурьте, обезжирьте, нанесите анаэробный фиксатор и дайте ему полностью затвердеть. При соблюдении этого алгоритма ремонт будет надежным и экономически оправданным.