На пищевом производстве смазка конвейерной ленты - не просто вопрос удобства, а требование безопасности и соответствия нормативам HACCP. Конвейерная лента движется часто и долго, зазоры между барабанами и прижимными роликами требуют постоянной защиты от трения, а продукт хлеба, булок или печенья ни в коем случае не должен контактировать со смазкой или ее частицами. Статья объясняет, как выбрать смазку с правильным допуском, какие стандарты проверять перед покупкой и как организовать обслуживание без остановки производства, соблюдая при этом требования санитарных аудитов.
Специалисты пекарен и снабженцы часто путают нормы безопасности смазочных материалов, считая, что достаточно «пищевого» названия продукта. На самом деле нужны конкретные допуски (NSF H1), документы (декларация по ТР ТС 030/2012, справка FDA) и понимание того, где именно на конвейере можно наносить смазку без риска.
Стандарты для конвейерных лент и смазок в пищевой промышленности
Конвейерная лента для пищевого производства - это не универсальное изделие.
По ГОСТ 20-2018 (введен в силу 1 июля 2019 года) резинотканевые ленты разделяют на четыре типа, и для пищевого применения требуется специальное исполнение. Наружные резиновые обкладки такой ленты должны соответствовать санитарно-эпидемиологическим нормам, чтобы при прямом контакте с продуктом (или при случайном попадании смазки и ее последующем соприкосновении с едой) не происходило загрязнения.
Температурный диапазон эксплуатации пищевых лент по ГОСТ 20-2018 составляет от −25 до +60 °C. Это критично для хлебопекарен, где вблизи печей температура может быть повышенной, но общая лента перемещается через охлаждаемые и влажные зоны. Гарантийный срок эксплуатации пищевой ленты -6 месяцев со дня ввода в эксплуатацию, хотя фактический ресурс при правильном уходе и смазке может быть больше.
Для смазочных материалов, контактирующих с пищей, в России и ЕАЭС действует ТР ТС 030/2012 - это обязательный регламент, который проверяют на аудитах. Европейские производства часто ссылаются на Регламент (EC) № 1935/2004 и Регламент (EU) № 10/2011, однако на российских производствах главный документ - именно техрегламент ЕАЭС.
Допуски NSF и выбор смазки для конвейера с риском контакта с едой
Самое распространенное заблуждение: «H2 можно использовать везде, потому что это тоже пищевой класс».
На самом деле NSF H1 и H2 - это разные сценарии. NSF H1 предусматривает случайный, непредвиденный контакт смазки с пищей; область применения включает конвейеры, редукторы, направляющие и упаковочное оборудование. NSF H2 применяется только там, где контакт с пищей исключен конструктивно - например, в редукторах, которые полностью закрыты и никогда не откроются над продуктом.
Для конвейера с движущейся лентой, где нанесение смазки происходит над открытым продуктом или над зоной, где едва ли не летают крошки, нужен именно H1. Ингредиенты такой смазки должны быть зарегистрированы по FDA 21 CFR 178.3750 и признаны физиологически инертными. Это не означает, что смазка должна быть съедобной - означает, что при попадании следовых количеств в организм она не должна вызвать вреда.
Есть также класс 3H (прямой контакт с едой) - это уже не «случайный» контакт, а планируемый. Для конвейерной ленты 3H обычно не требуется, но знать о его существовании полезно: это самый строгий стандарт, и смазки этого класса встречаются реже и дороже.
При выборе смазки важно запросить у поставщика не только маркетинговое описание, но и документы соответствия: декларацию по ТР ТС 030/2012, справку о регистрации NSF H1 и, если возможно, сертификат ISO 21469. ISO 21469 - это стандарт гигиенической безопасности производства смазок; его наличие показывает, что смазка изготовлена на производстве, соблюдающем требования пищевой санитарии. Один документ - например, только декларация - не заменяет весь пакет; на аудитах проверяют именно комплекс подтверждений.
Правила безостановочного нанесения смазки и контроль контакта
Словосочетание «смазать без остановки» в нормативах не стандартизовано, но в практике пищевых производств это означает нанесение смазки на движущийся конвейер во время работы, без остановки линии.
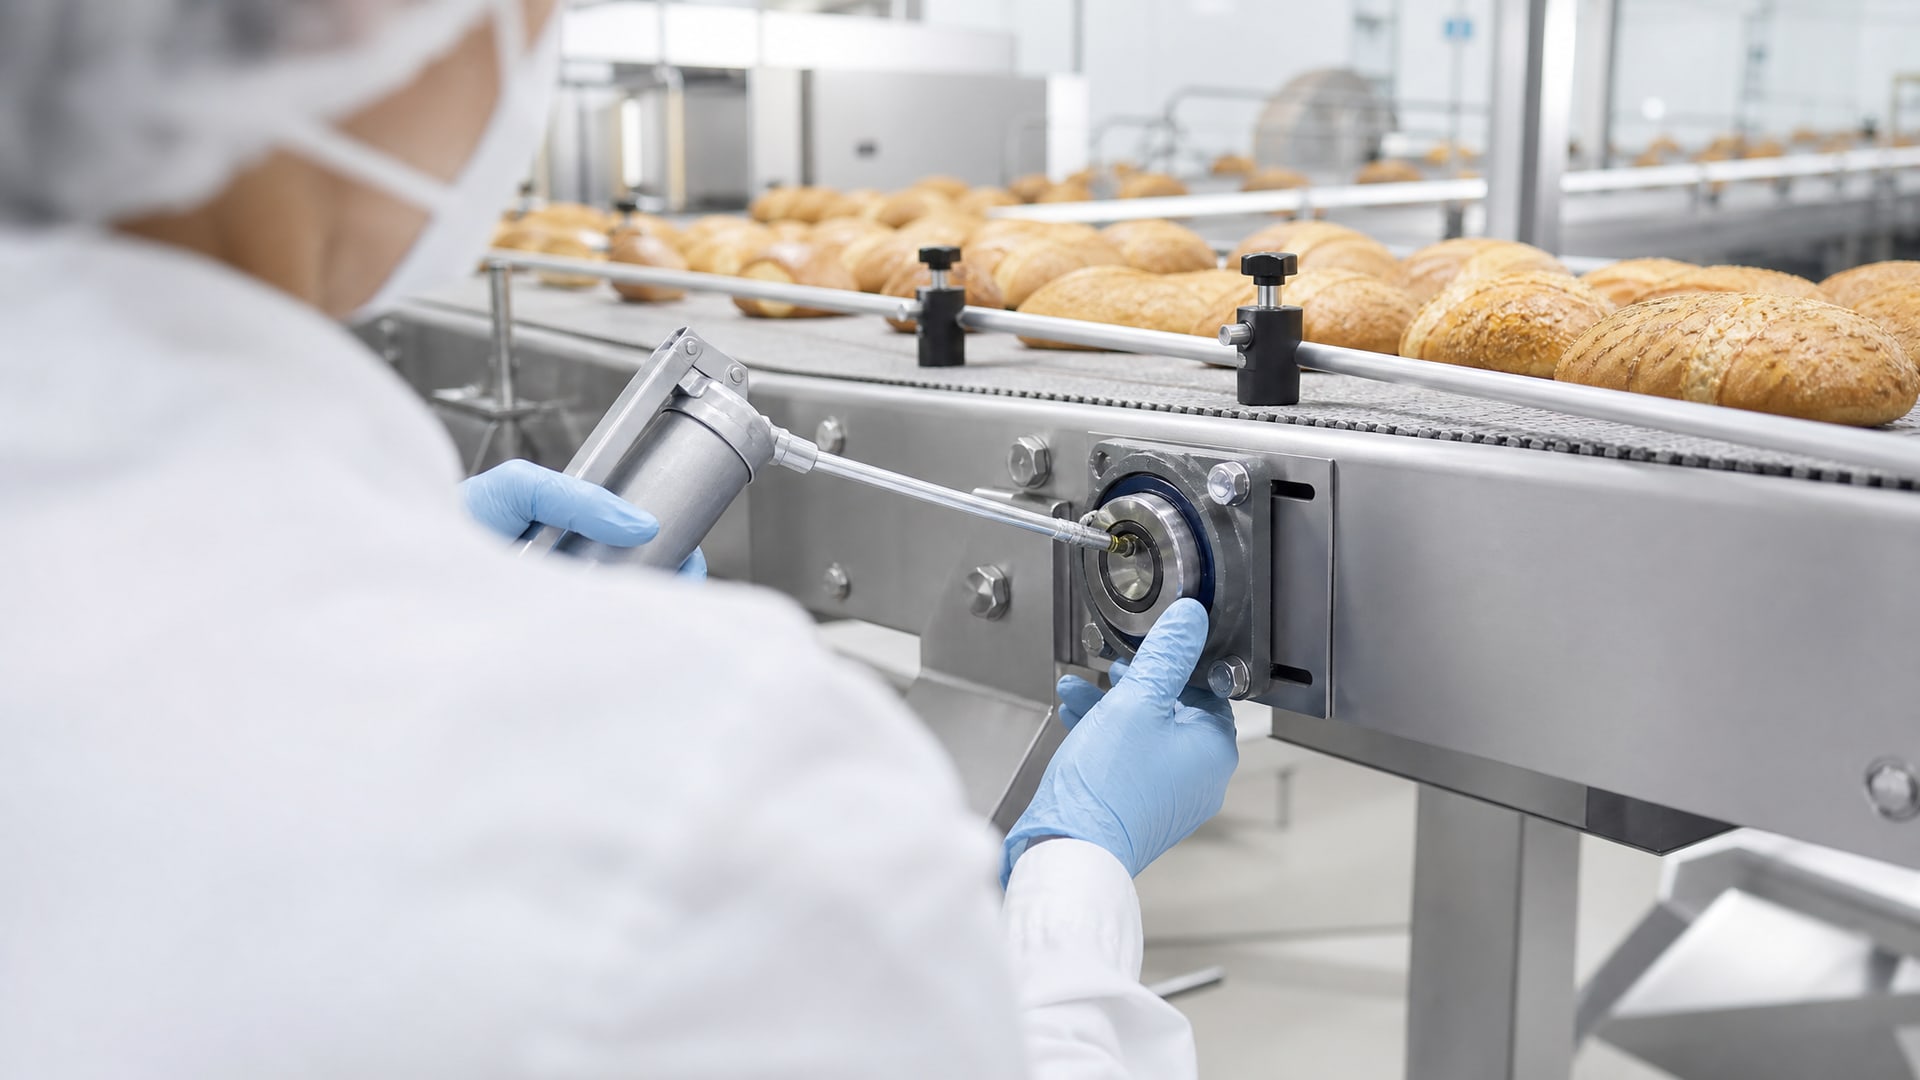
Это допустимо, если:
используется смазка класса NSF H1;
способ нанесения исключает попадание смазки непосредственно в продукт;
смазка наносится на барабаны, боковые ролики или направляющие, но не на верхнюю поверхность ленты, контактирующей с хлебом;
персонал обучен технике нанесения и понимает, где именно можно и нельзя использовать смазку.
При случайном контакте смазки с продуктом остаток в готовой продукции не должен превышать 10 ppm (частей на миллион). Это означает, что если в хлеб попала капля смазки, ее следовой остаток после выпечки и остывания должен быть минимальным - как правило, ниже пределов обнаружения обычным анализом.
Практика показывает, что безостановочная смазка конвейера работает хорошо, если соблюдаются три условия:
правильный выбор точек нанесения (барабаны, шкивы, боковые прижимы, но не сама лента в зоне товара);
контролируемая подача (масленка с дозировкой, а не обильный полив);
регулярная очистка излишков чистой тканью после нанесения и остановки на техническое обслуживание.
Регламент обслуживания конвейера для хлебопекарни обычно предусматривает визуальный осмотр и дополнительную смазку ежемесячно, полную замену фильтров и глубокую очистку - один раз в 6 месяцев. В течение этих периодов техник или машинист конвейера проверяют состояние смазки: нет ли расслаивания, потемнения или посторонних твердых частиц (абразива). Если смазка потемнела или расслоилась - ее немедленно заменяют, потому что это признак окисления и потери защитных свойств.
Применение смазки в разных зонах конвейера и техника нанесения
Конвейер хлебопекарни состоит из нескольких функциональных зон, и каждая требует своего подхода к смазке.
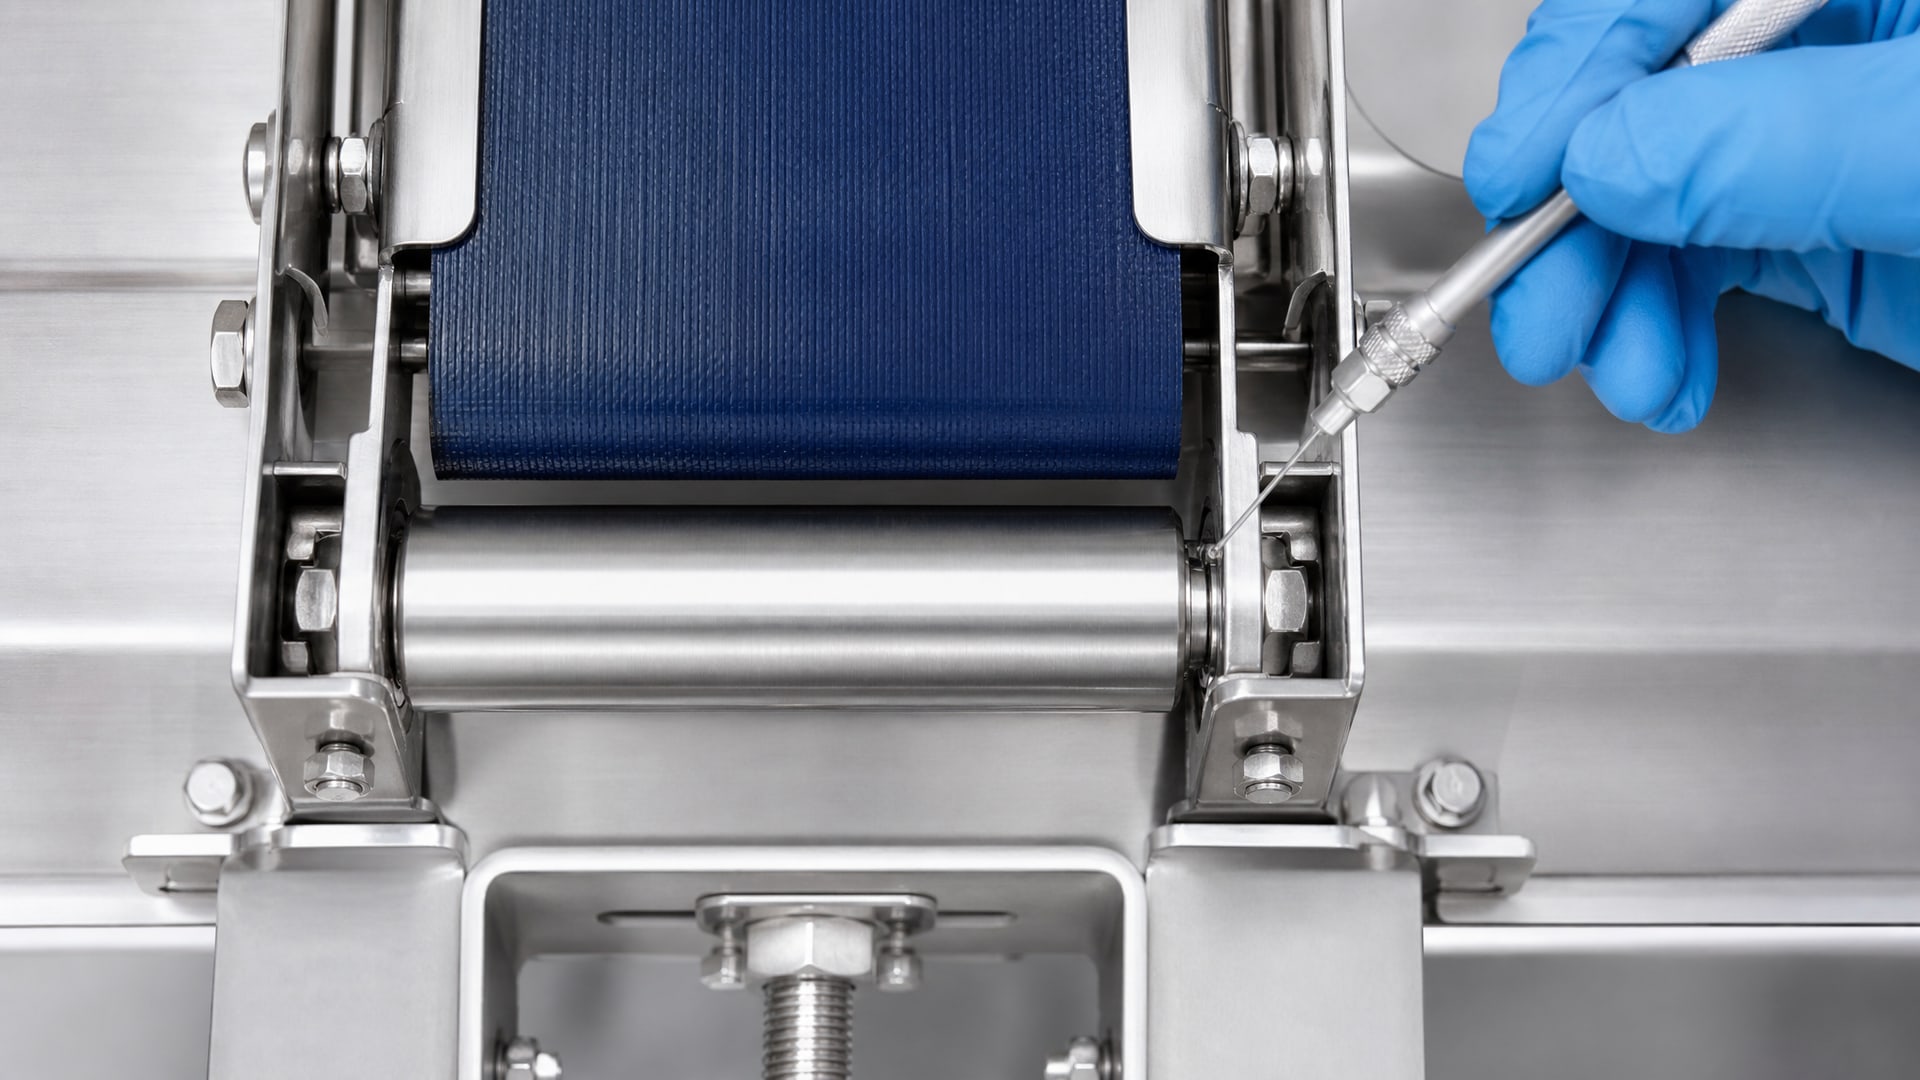
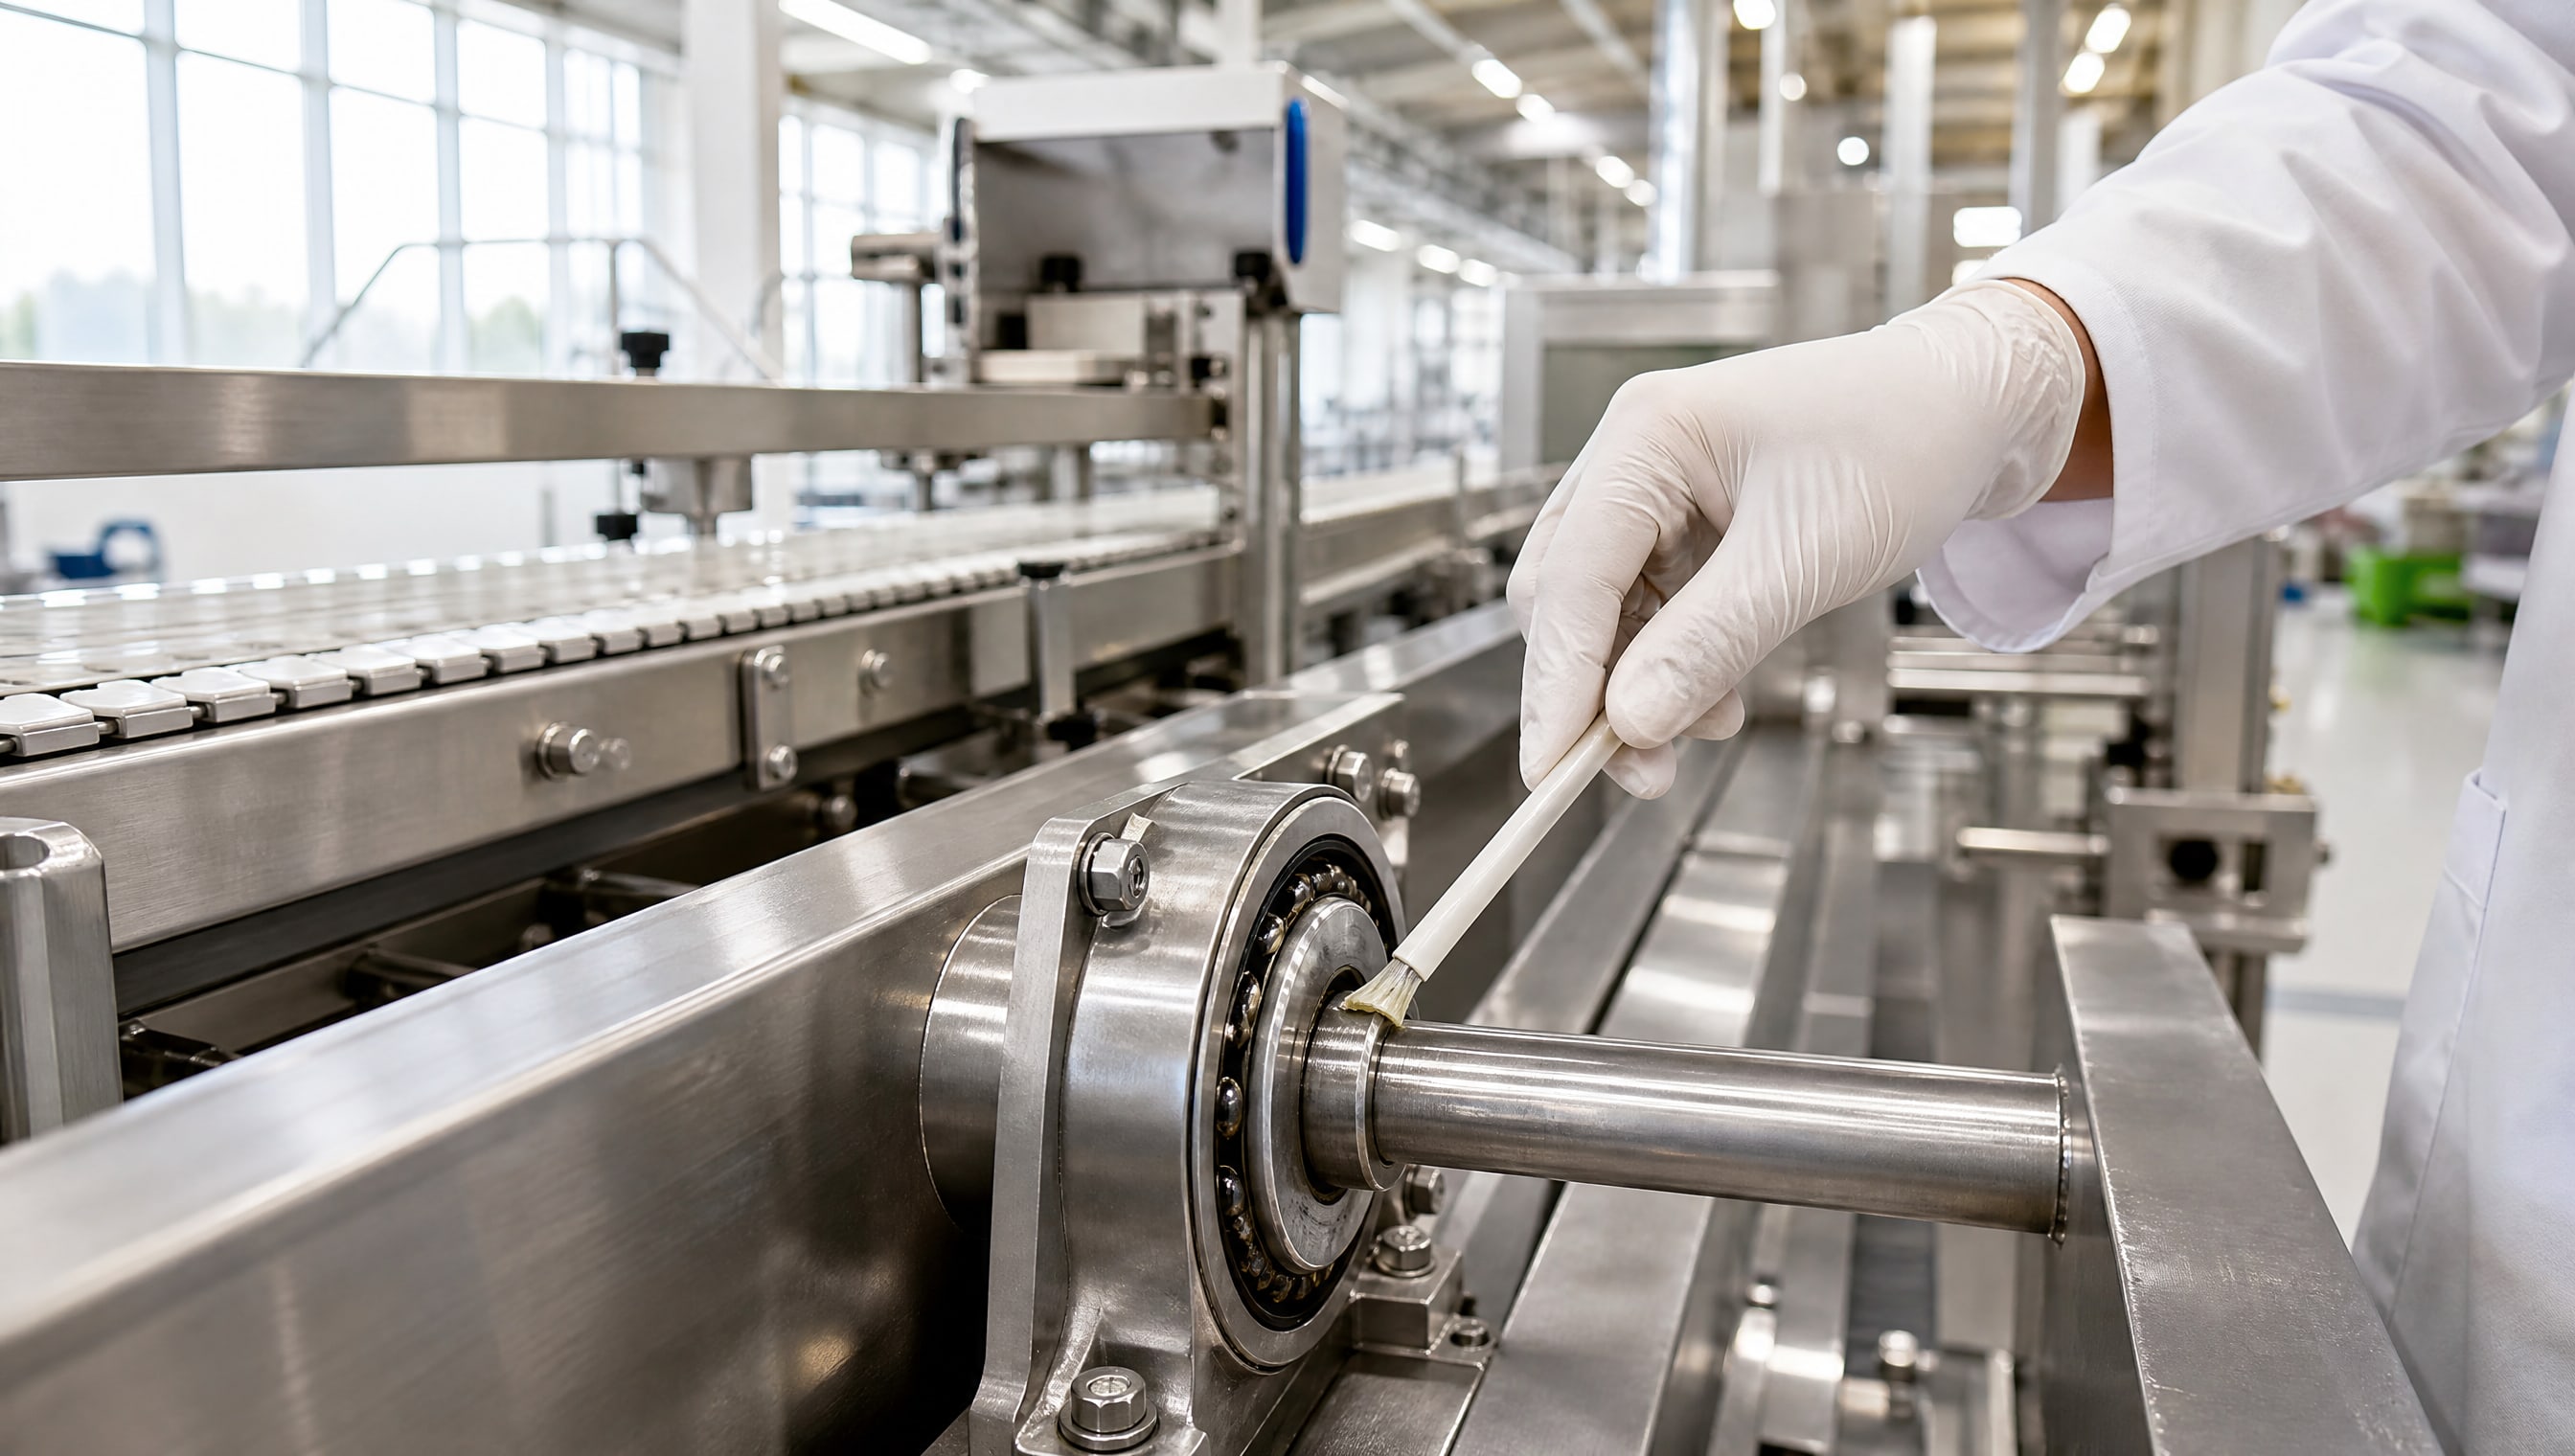
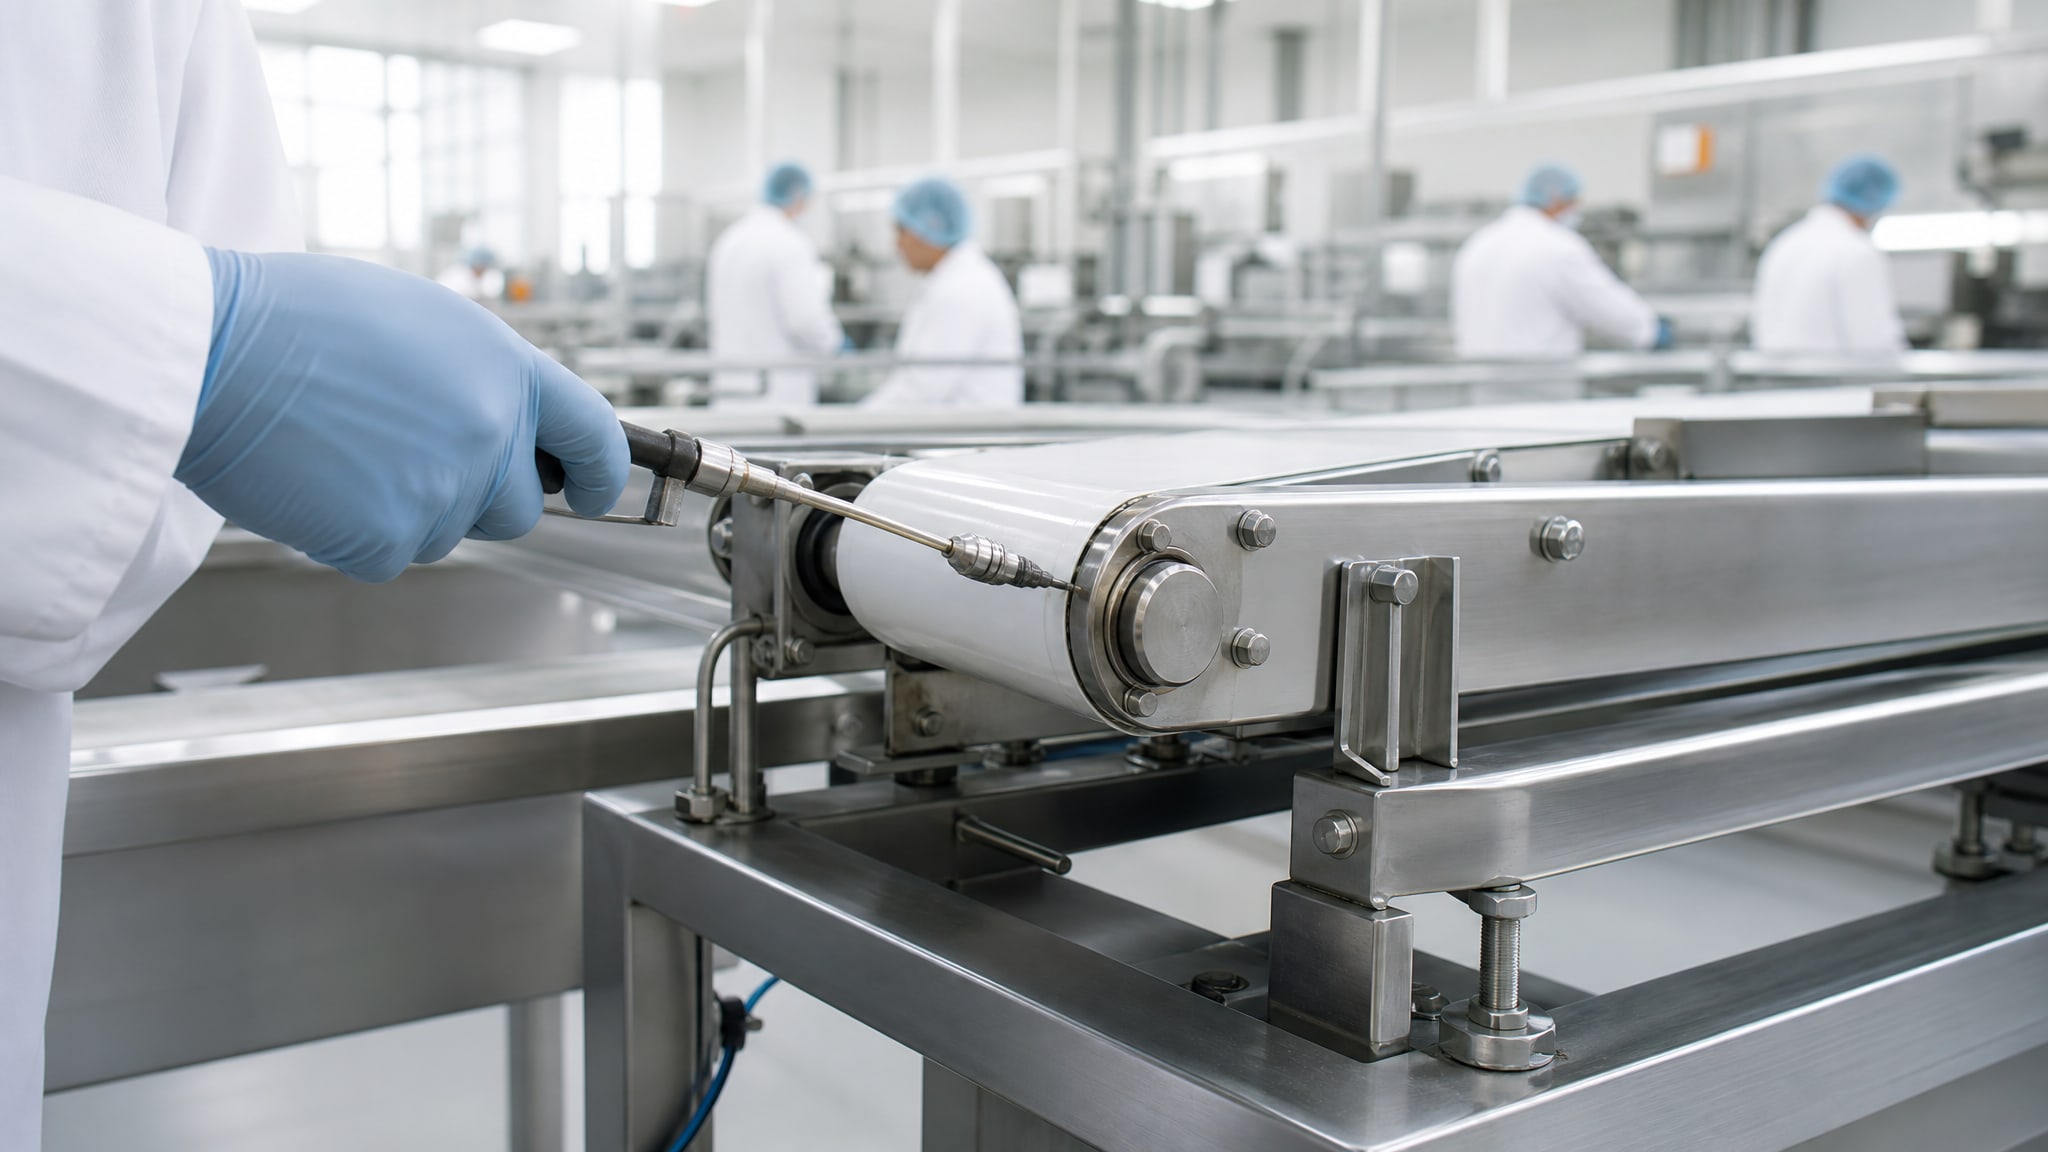
Барабаны и шкивы: Это самые нагруженные элементы; на них вращение и трение наибольшие. Смазка наносится на боковые подшипники и ось барабана. Если барабан находится вне зоны, где лежит продукт (например, натяжной барабан снизу или приводной шкив сбоку), смазка класса H1 безопасна. Техника: смазку наносят на очищенную от грязи ось тонкой пленкой после предварительной протирки излишков, если они были.
Направляющие и боковые прижимы: Эти элементы часто контактируют с краями хлеба или булок, поэтому здесь смазка должна быть минимальной. Если прижим может оставить след на продукте, нужен H1 или вообще минимальное количество смазки. Практика показывает, что на направляющих часто используют тугоплавкие смазки или вообще переходят на сухую обработку (покрытие PTFE-типа).
Цепные передачи и редукторы: Если редуктор полностью закрыт и находится далеко от зоны выпечки, может применяться H2. Но если есть хоть малейший риск, что редуктор откроется над конвейером или что смазка может брызнуть на ленту, используют H1.
Техника безостановочного нанесения: - перед смазкой проверить визуально, нет ли грязи, муки, застывшего масла; - использовать дозированный способ (шприц-масленка, а не открытую емкость); - наносить смазку тонкую, не «слоем в несколько миллиметров»; - после включения конвейера дать ему поработать 2–3 минуты, чтобы смазка распределилась; - при первом техническом осмотре убрать избыток чистой тряпкой, чтобы смазка не капала на продукт.
Пищевые смазки на основе синтетических масел и силикона часто лучше держат консистенцию и не окисляются быстро. На линиях фасовки и упаковки, где температуры не превышают +40 °C, прижилась более жидкая консистенция (вязкость около 150–200 сСт), потому что она легче распределяется при безостановочной смазке. Для ролико-подшипниковых узлов используют более вязкую и липкую смазку (вязкость 250–350 сСт), чтобы она держалась на оси при вращении.
Контроль качества смазки и требования к документации на аудитах
Каждый месяц смазку нужно проверять: извлечь образец из масленки или редуктора, поместить в чистый контейнер и оценить:
Цвет: должна быть от светло-желтого до светло-коричневого; темный почти черный цвет говорит об окислении;
Консистенция: не должно быть расслоения (отделения масла от загустителя);
Посторонние частицы: не допускаются видимые крупинки, ржавчина, стружка; смазка должна быть однородной;
Запах: пищевая смазка не должна иметь едкого химического запаха; резкий запах часто указывает на деградацию.
Если хотя бы один из этих признаков насторожил - смазку заменяют полностью. Ее остатки собирают в закрытый контейнер и утилизируют по правилам; смешивание старой и новой смазки недопустимо.
Документация, которую проверяют на пищевых аудитах:
| Документ | Что должно быть написано |
|---|---|
| Декларация ТР ТС 030/2012 | Наименование смазки, ее физико-химические параметры, заявление о соответствии |
| Справка о NSF H1 | Подтверждение класса, допуск к случайному контакту с едой, регистрация FDA (если требуется) |
| Сертификат ISO 21469 | Гигиеническая безопасность, условия производства (необязательно, но сильно помогает при проверке) |
| ТДС (Technical Data Sheet) | Температурный диапазон, вязкость, диапазон NLGI (если пластичная смазка), рекомендуемая периодичность смазки |
| Регистр замен и проверок | Дата нанесения, тип смазки, инициалы техника, результаты визуального контроля |
Часто закупщик или инженер предполагают, что достаточно одного документа - например, сертификата. На практике проверяющие требуют полного пакета, потому что каждый документ подтверждает отдельный аспект безопасности. Если какого-то документа нет, производство должно либо запросить его у поставщика, либо найти другого поставщика.
Совет инженера: как организовать обслуживание без остановки и не допустить срывов при аудите
Сценарий: на пекарне установлена конвейерная лента для булок, обслуживаемая одним техником-машинистом.
Конвейер работает 8–10 часов в день, иногда дольше. Смазка перестала подаваться равномерно, появился скрип на подшипнике натяжного барабана, а на следующей неделе - плановый аудит HACCP.
Что делали неправильно: - не проверяли состояние смазки последний месяц; - использовали смазку, не запросив у поставщика полный пакет документов; - не ведут регистр смазок и замен (нет записей, когда и какую смазку наносили); - смазка выбрана по цене и совету соседнего производства, без проверки на NSF H1.
Как исправить: - немедленно заменить смазку на подтверденную NSF H1 с полным пакетом документов (декларация ТР ТС 030/2012, справка FDA, желательно ISO 21469); - провести полную очистку зон смазки: удалить старую смазку, промыть чистым растворителем, просушить; - нанести новую смазку по рекомендации поставщика (обычно - тонкий слой на ось и подшипник, дать поработать 2–3 минуты); - заполнить регистр: дата замены, новый продукт, состояние перед заменой, инициалы техника; - каждый день в течение недели визуально проверять: нет ли скрипа, нет ли капель смазки на ленте над продуктом, нет ли изменения цвета; - на аудите предъявить полный пакет документов, регистр замен и результаты проверок.
Итог: за 1–2 дня техническое состояние улучшается, аудит проходит без замечаний, производство не теряет доверие клиентов. Текущие месячные проверки после этого занимают 10–15 минут и существенно снижают риск срывов.
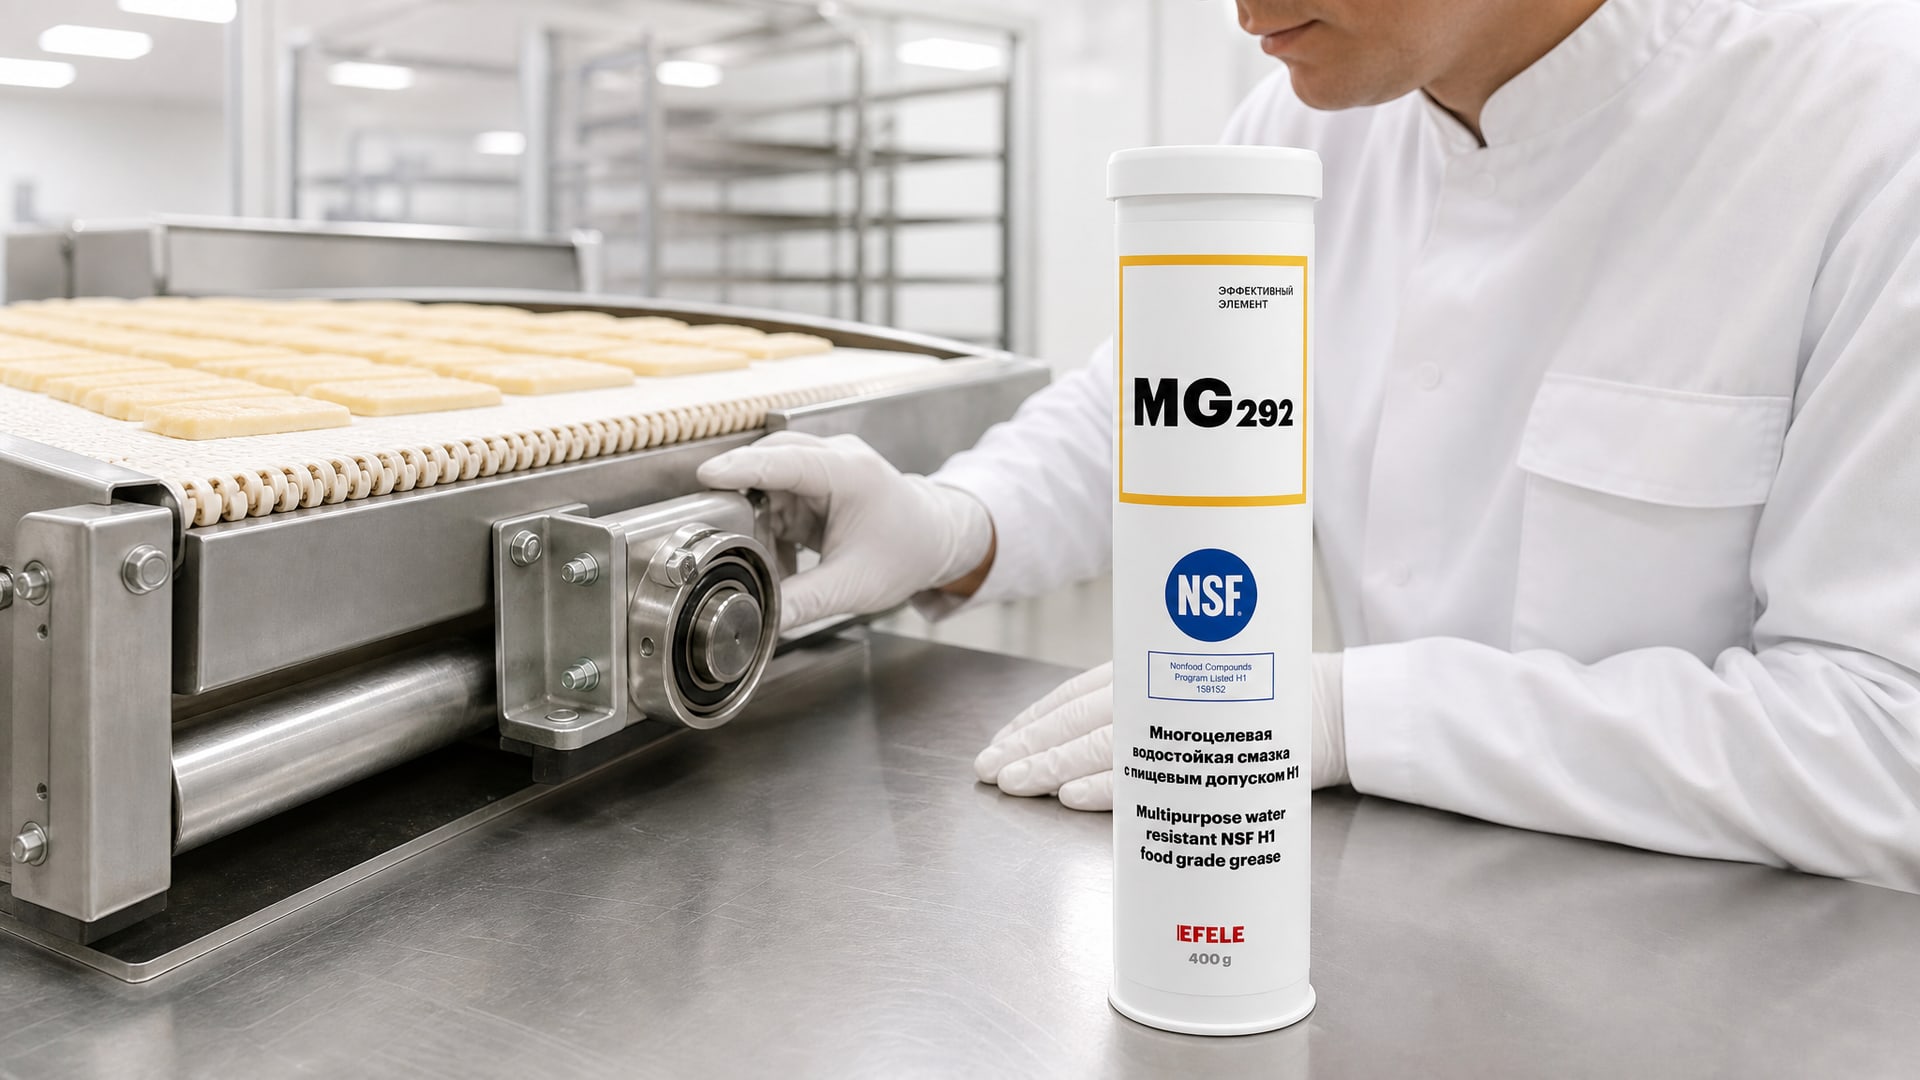
При выборе конкретной смазки многие инженеры возвращаются ко второму году использования того же продукта, если он показал результат: нет скрипа, смазка не расслаивается, аудит проходит. На линиях фасовки часто берут смазку, которая держит консистенцию при температурных перепадах (когда конвейер возле печи, потом холодильной камеры), - здесь EFELE MG-292 проявляет себя как водостойкий и термостойкий вариант, подходящий для таких условий с NSF H1 и полным комплектом документов.
Часто задаваемые вопросы
Какую смазку использовать, если нет уверенности в наличии NSF H1?
Не использовать. Запросить у поставщика декларацию ТР ТС 030/2012 и справку о NSF H1. Если поставщик не предоставляет - найти другого. На аудите отсутствие документов - это замечание или даже причина для остановки производства. Минимум: декларация и справка; максимум (желательно): еще и ISO 21469.
Можно ли смешивать две разные смазки, если одна закончилась?
Нет. Разные базовые масла, загустители и присадки могут конфликтовать, что приводит к расслаиванию, изменению вязкости и потере защиты. Замена - всегда полная и одного типа смазки. Старые остатки собрать и утилизировать.
Как часто менять смазку на конвейере, если производство работает в три смены?
Периодичность зависит от рекомендации в ТДС (Technical Data Sheet) поставщика смазки и интенсивности нагрузки. Обычно это 1–6 месяцев или по часам наработки. При круглосуточной работе (три смены) срок обычно смещается к нижней границе (1–3 месяца). Ежемесячная визуальная проверка обязательна независимо от графика.
Опасно ли, если капля смазки упала на булку до упаковки?
Следовая контаминация (до 10 ppm) при использовании NSF H1 не должна быть опасна, но булку лучше не продавать, потому что потребитель будет недоволен и это репутационный риск. На производстве обычно такую единицу убирают. Чтобы избежать подобного: смазка наносится на скрытые элементы (подшипники, боковые оси), а верхние части ленты остаются чистыми.
Входит ли проверка смазки в обязательный HACCP для пекарни?
Да, потому что смазка - потенциальный источник физического и химического загрязнения. В HACCP обычно есть пункт про контроль смазочных материалов: использование только допущенных (NSF H1), ведение регистра замен, месячная визуальная проверка состояния. Это критическая контрольная точка при уходе за оборудованием.
Заключение
Смазка конвейерной ленты на производстве хлебобулочных изделий - это не просто техническое обслуживание, а часть системы управления безопасностью пищевых продуктов. Выбор правильного допуска (NSF H1), проверка полного пакета документов (декларация ТР ТС 030/2012, справка FDA, ISO 21469) и регулярный контроль состояния смазки - это те три кита, на которых стоит безопасное и бесперебойное производство.
Безостановочное нанесение смазки допустимо и практикуется, но только если соблюдены условия: верный выбор зоны нанесения (скрытые подшипники и оси, не верхняя поверхность ленты), контролируемая подача (дозированная масленка, не обильный полив) и правильно организованный регистр замен. На следующем этапе убедитесь, что ваш текущий поставщик смазки готов предоставить всю требуемую документацию, и начните вести месячный журнал проверок - этого будет достаточно, чтобы пройти пищевой аудит и избежать проблем с качеством продукции.