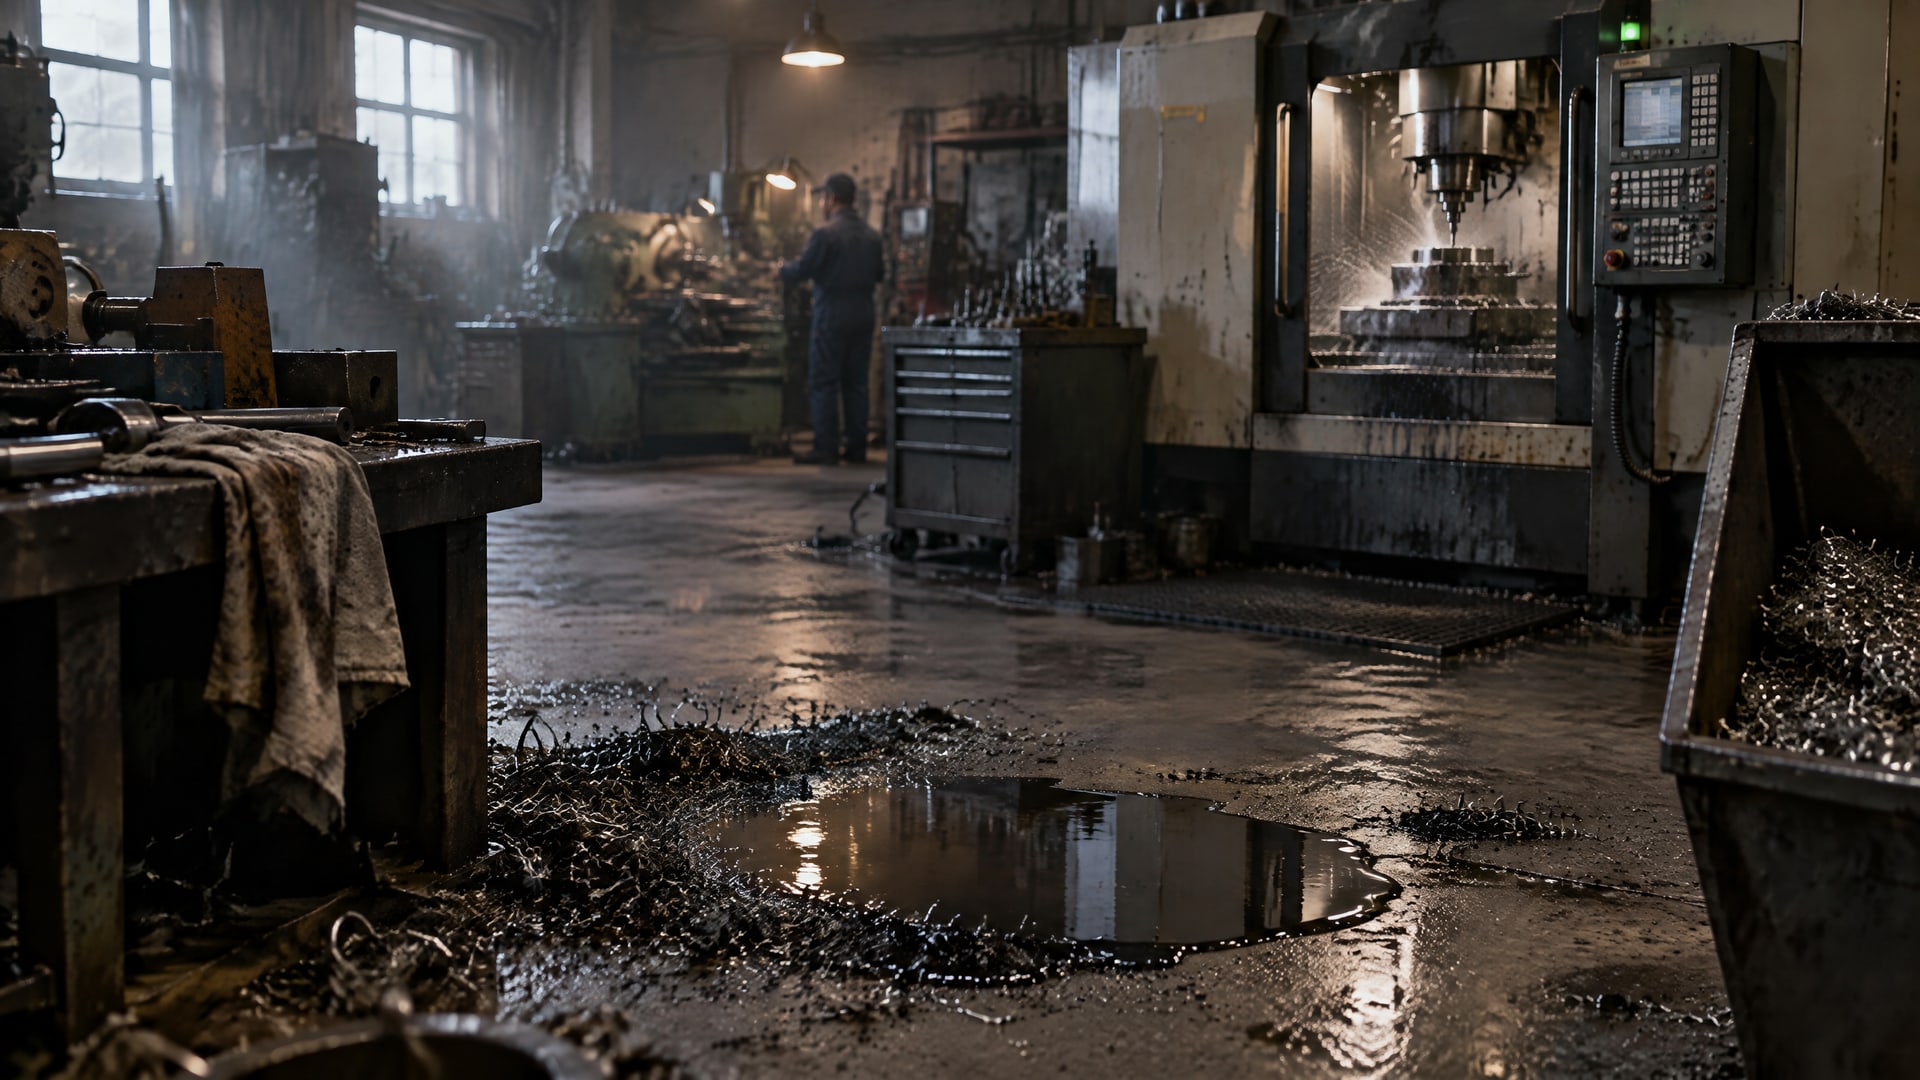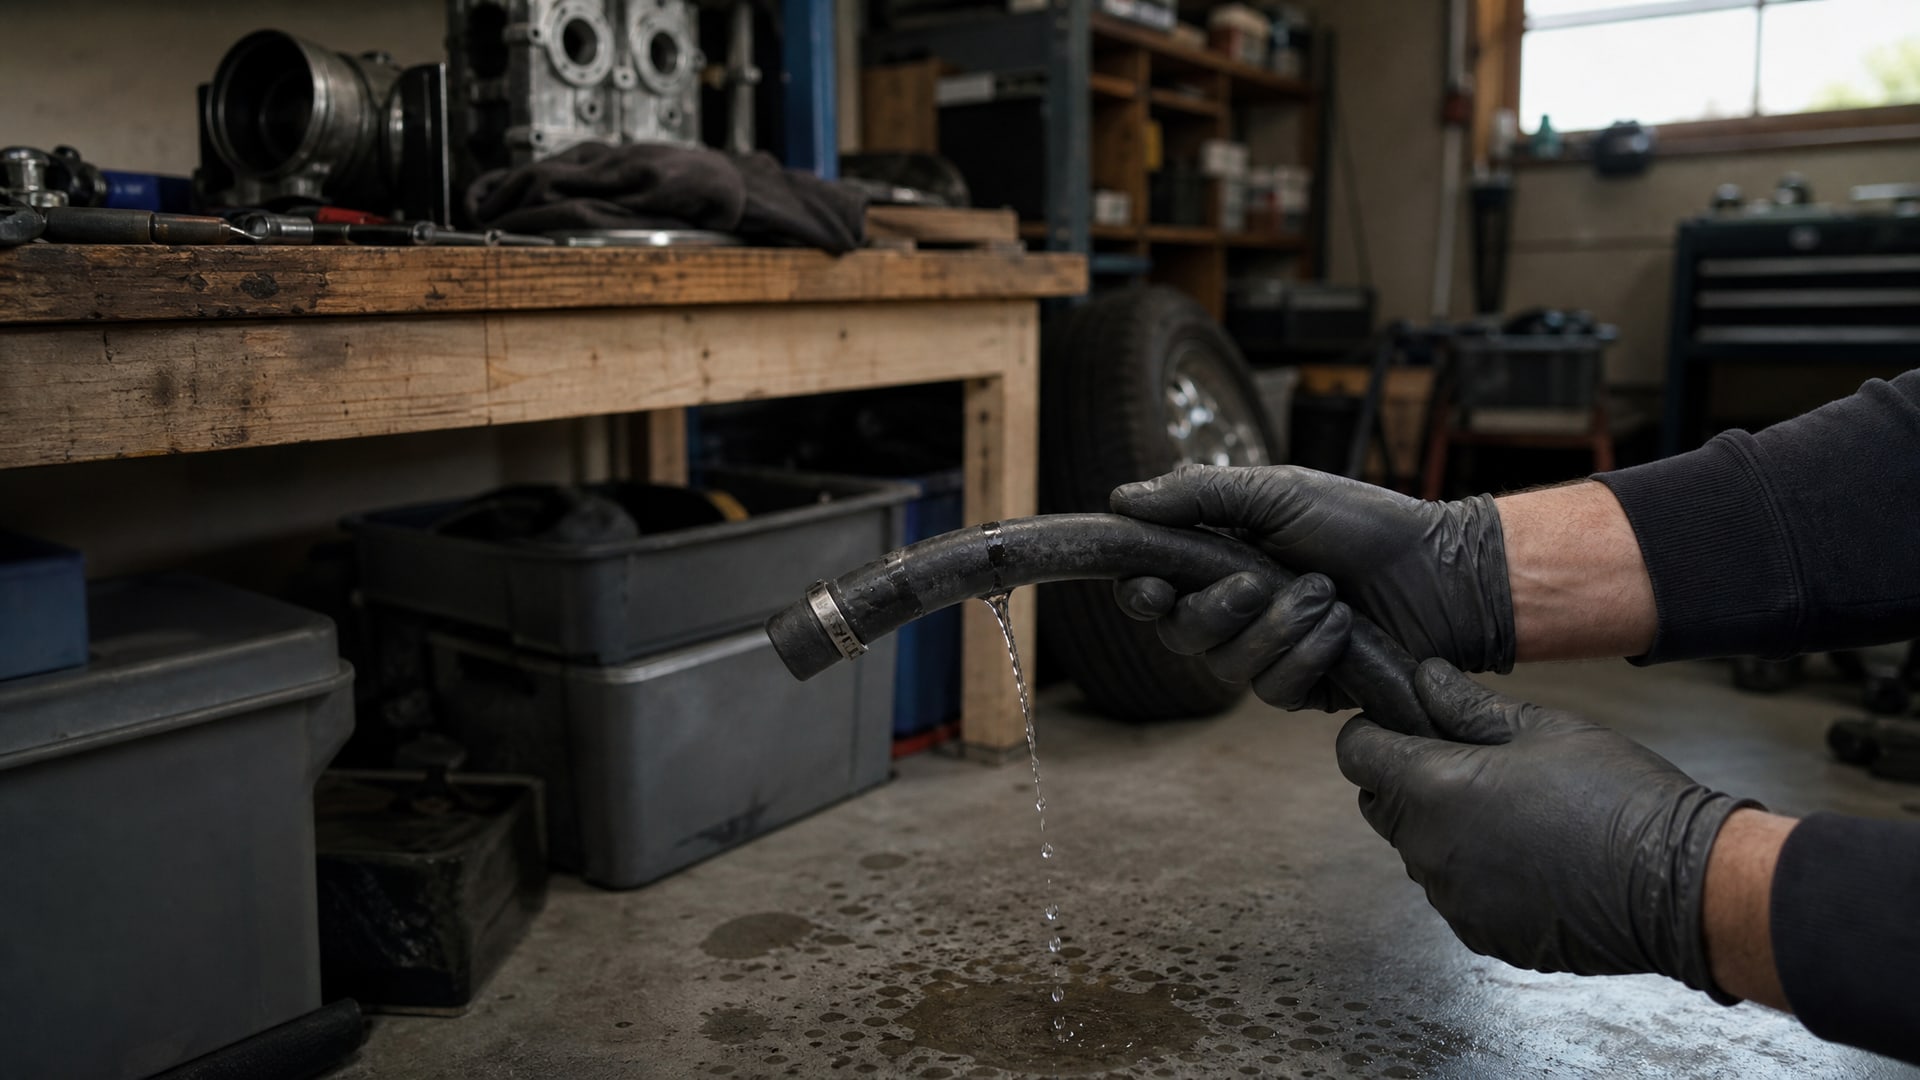
Перерасход водосмешиваемой СОЖ - одна из самых дорогих статей затрат в цехах металлообработки, которую часто списывают на неизбежность. На деле снизить расход эмульсии удается на 20–40% при сохранении или улучшении качества поверхности, если работать системно: контролировать концентрацию, вести учет доливов, чистить систему и правильно подавать жидкость в зону резания. Статья объясняет, как это сделать без инвестиций в новое оборудование, опираясь на проверенные практикой методы.
Материал адресован закупщикам, техническим специалистам и инженерам, которые ищут способ снизить расход СОЖ и издержки на материалы, не жертвуя качеством обработки и сроком службы инструмента.
Почему эмульсия расходуется больше нормы
Причины перерасхода редко заложены в самой жидкости.
Чаще всего это сочетание организационных и технических факторов: утечки из шлангов и соединений, неправильная подача (разбрызгивание вместо направленного потока), переполнение ванны с избыточной циркуляцией, ошибки при смешивании концентрата с водой и отсутствие контроля загрязнений.
Каждая из этих проблем вызывает не просто потерю жидкости, но и снижение ее рабочих свойств. Разбрызганная эмульсия теряет часть смазывающей способности из-за испарения воды, а загрязненная система требует более частых корректировок по концентрации и pH, что в итоге приводит к перерасходу концентрата.
Практика показывает: если на цехе не ведется учет доливов и не контролируется концентрация, вероятность перерасхода на 50–60% выше средней по отрасли. Это означает, что без видимых причин выбрасывается деньги.
Как правильно рассчитать требуемую концентрацию
Первый шаг к экономии - понять, какая именно концентрация нужна для конкретной операции.
Универсальной нормы нет: водосмешиваемые СОЖ работают в диапазоне 2–12%, но для каждого типа работы своя зона оптимума.
Для токарной обработки рекомендуется диапазон 4–8%, для тяжелых операций и труднообрабатываемых материалов -7–10%. Более легкие работы допускают 3–8%. Выбор концентрации зависит от типа материала, геометрии инструмента, скорости резания и желаемого качества поверхности.
Расчет требуемого объема концентрата делается по простой формуле: объем системы (литры) × целевая концентрация (%) / 100. Например, если ванна емкостью 500 л, а требуемая концентрация 5%, то нужно 500 × 5 / 100 = 25 литров концентрата.
Главное правило: никогда не снижайте концентрацию «на глаз» и не ориентируйтесь только на внешний вид эмульсии. Эмульсия может казаться нормальной, хотя концентрация упала до 2–3%, а это уже ниже допустимого и приведет к быстрому износу инструмента и ухудшению качества. Единственный надежный способ - контроль рефрактометром.
Контроль концентрации: инструменты и регулярность
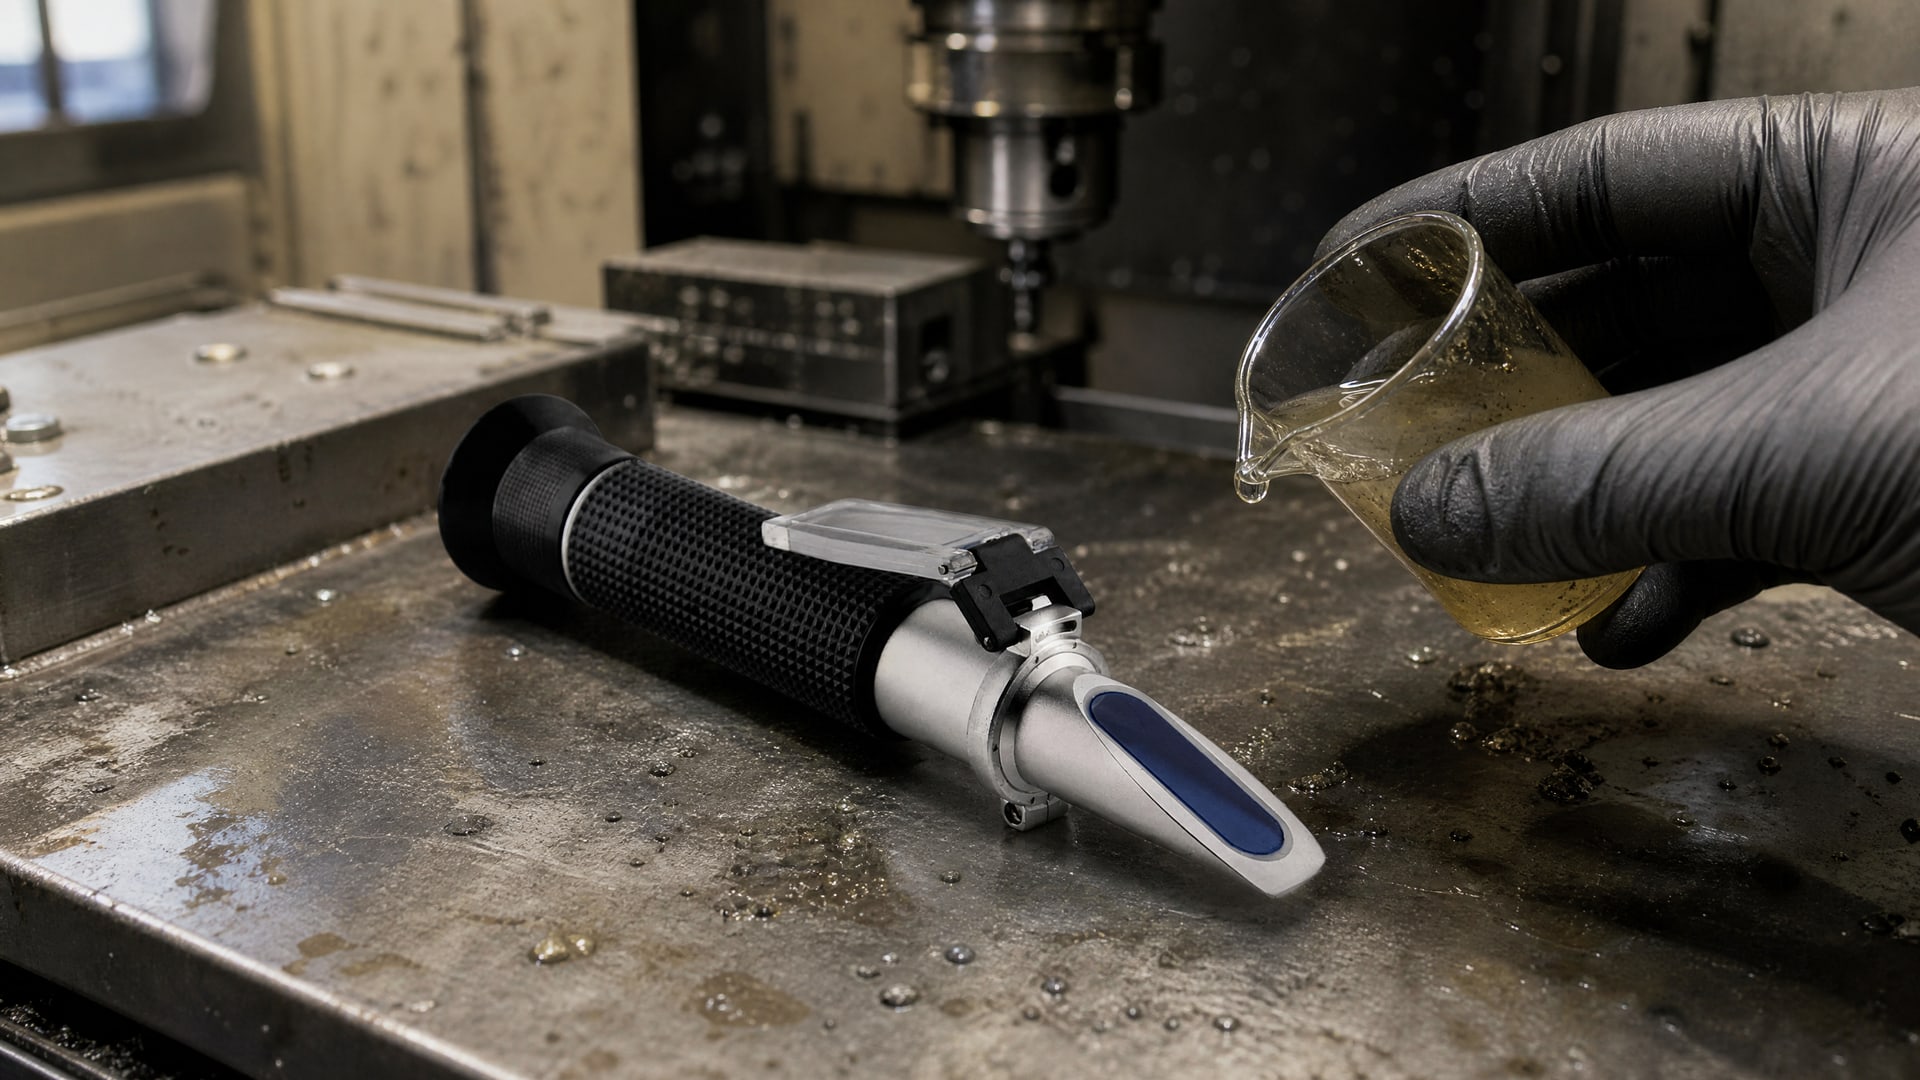
Рефрактометр - базовый инструмент контроля.
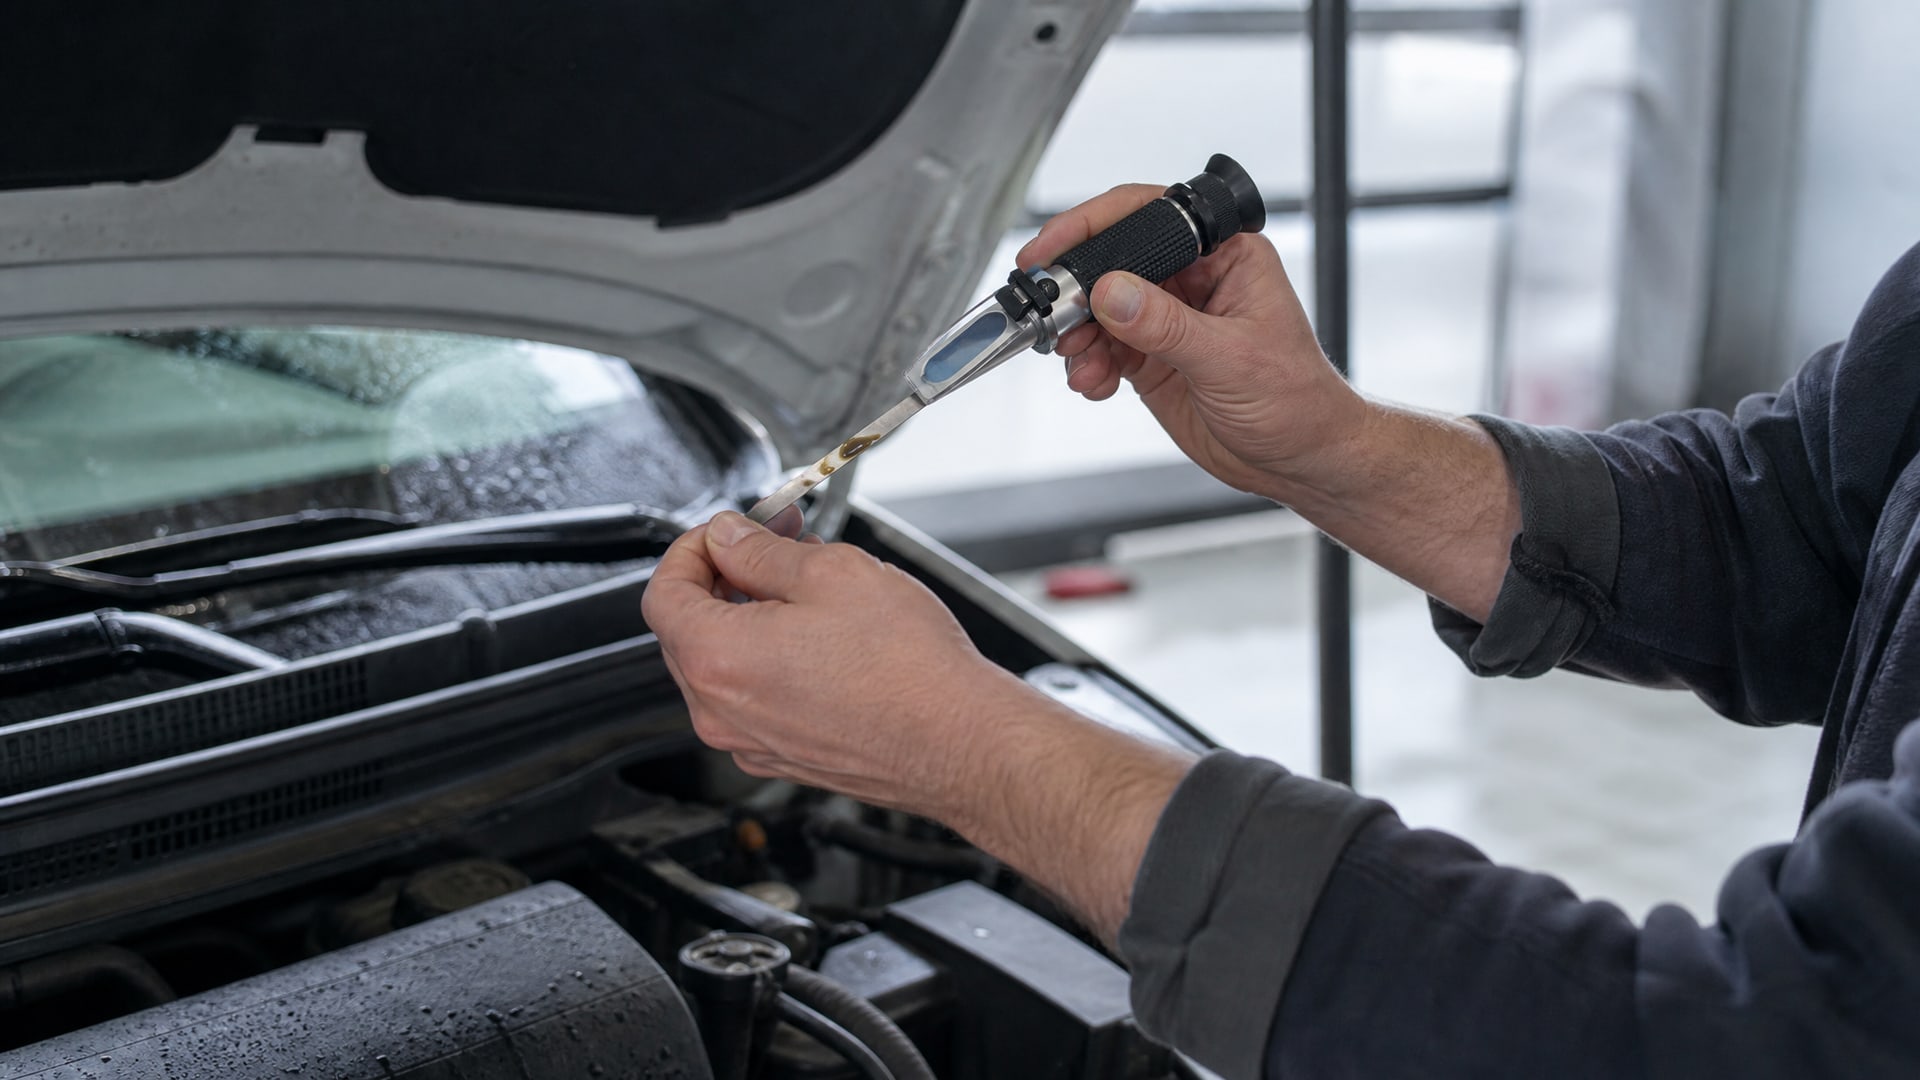
Он показывает реальную концентрацию в жидкости, а не предположение оператора. Контроль нужно проводить не реже одного раза в неделю; если система активно работает или подвержена испарению, проверку делают два раза в неделю или чаще.
Вместе с концентрацией следует контролировать pH эмульсии. Правильный pH указывается в технических данных концентрата и обычно находится в диапазоне 8,5–10. Снижение pH говорит об окислении жидкости и нарушении ее защитных свойств; это требует корректировки или замены. Рост pH может указывать на загрязнение или неправильное добавление щелочных добавок.
Параллельно проводится визуальная оценка: если эмульсия приобретает темный или коричневый цвет, пахнет прогорклой едой или кислотой - это признаки окисления. Если появляется пена, пленка на поверхности или расслоение - признак загрязнения или нарушения стабильности.
Ведение журнала доливов критично. Записывайте дату, объем добавленного концентрата, показания рефрактометра и pH. Через месяц этот журнал покажет реальный расход и поможет выявить утечки или ошибки. Если концентрация из недели в неделю падает сильнее, чем можно объяснить нормальным расходом, значит есть утечка или система неправильно изолирована.
Управление загрязнениями и окисление эмульсии
Чистая система работает дольше и требует меньше корректировок.
Загрязнения (механические примеси и посторонние масла) ускоряют окисление и деградацию эмульсии, вынуждая чаще ее менять или подправлять по составу.
Нормируемые показатели чистоты водосмешиваемой СОЖ следующие: массовая концентрация механических примесей не должна превышать 1,5 г/л (или 0,3–0,1 г/л в зависимости от способа определения), содержание посторонних масел - не более 4,5% или 1,5%. Если эти цифры превышены, система загрязнена и ее эффективность падает.
Основные источники загрязнения: стружка, попавшая в систему через вентиляционные отверстия, остатки моющих средств, гидравлическое масло из станка, бактерии и грибки при нарушении условий хранения. Фильтрация - главный инструмент борьбы. Сетка фильтра должна регулярно очищаться или заменяться; если фильтр забит, пропускная способность падает и потребление энергии растет.
Также важно хранить концентрат и готовую эмульсию в чистых закрытых емкостях, защищенных от попадания осадков, пыли и посторонних веществ. При длительных остановках (более 3 дней) полезно ежедневно включать циркуляцию на 15–30 минут, чтобы снизить риск развития бактериального роста.
Организация подачи эмульсии в зону резания
Один из самых простых способов снизить расход эмульсии - подавать ее непосредственно в зону резания, а не лить в общий объем ванны.
Направленная подача уменьшает потери на разбрызгивание и перелив.
При подаче в ванну большая часть жидкости циркулирует впустую, испаряется или выплескивается. При направленной подаче жидкость сразу выполняет функцию смазки и охлаждения, а расход уменьшается на 30–50%. Кроме того, концентрированная подача лучше справляется с отводом стружки из зоны резания.
Для оптимизации подачи нужно проверить состояние сопл и трубопровода. Забитые сопла снижают напор и нарушают направление потока. Если сопло направлено неправильно, жидкость попадает мимо зоны резания и опять же расходуется впустую. Регулярная очистка и переориентация сопла часто дают заметный эффект на практике.
Автоматизация смешения и минимизация человеческого фактора
Ошибки при приготовлении эмульсии - частая причина перерасхода.
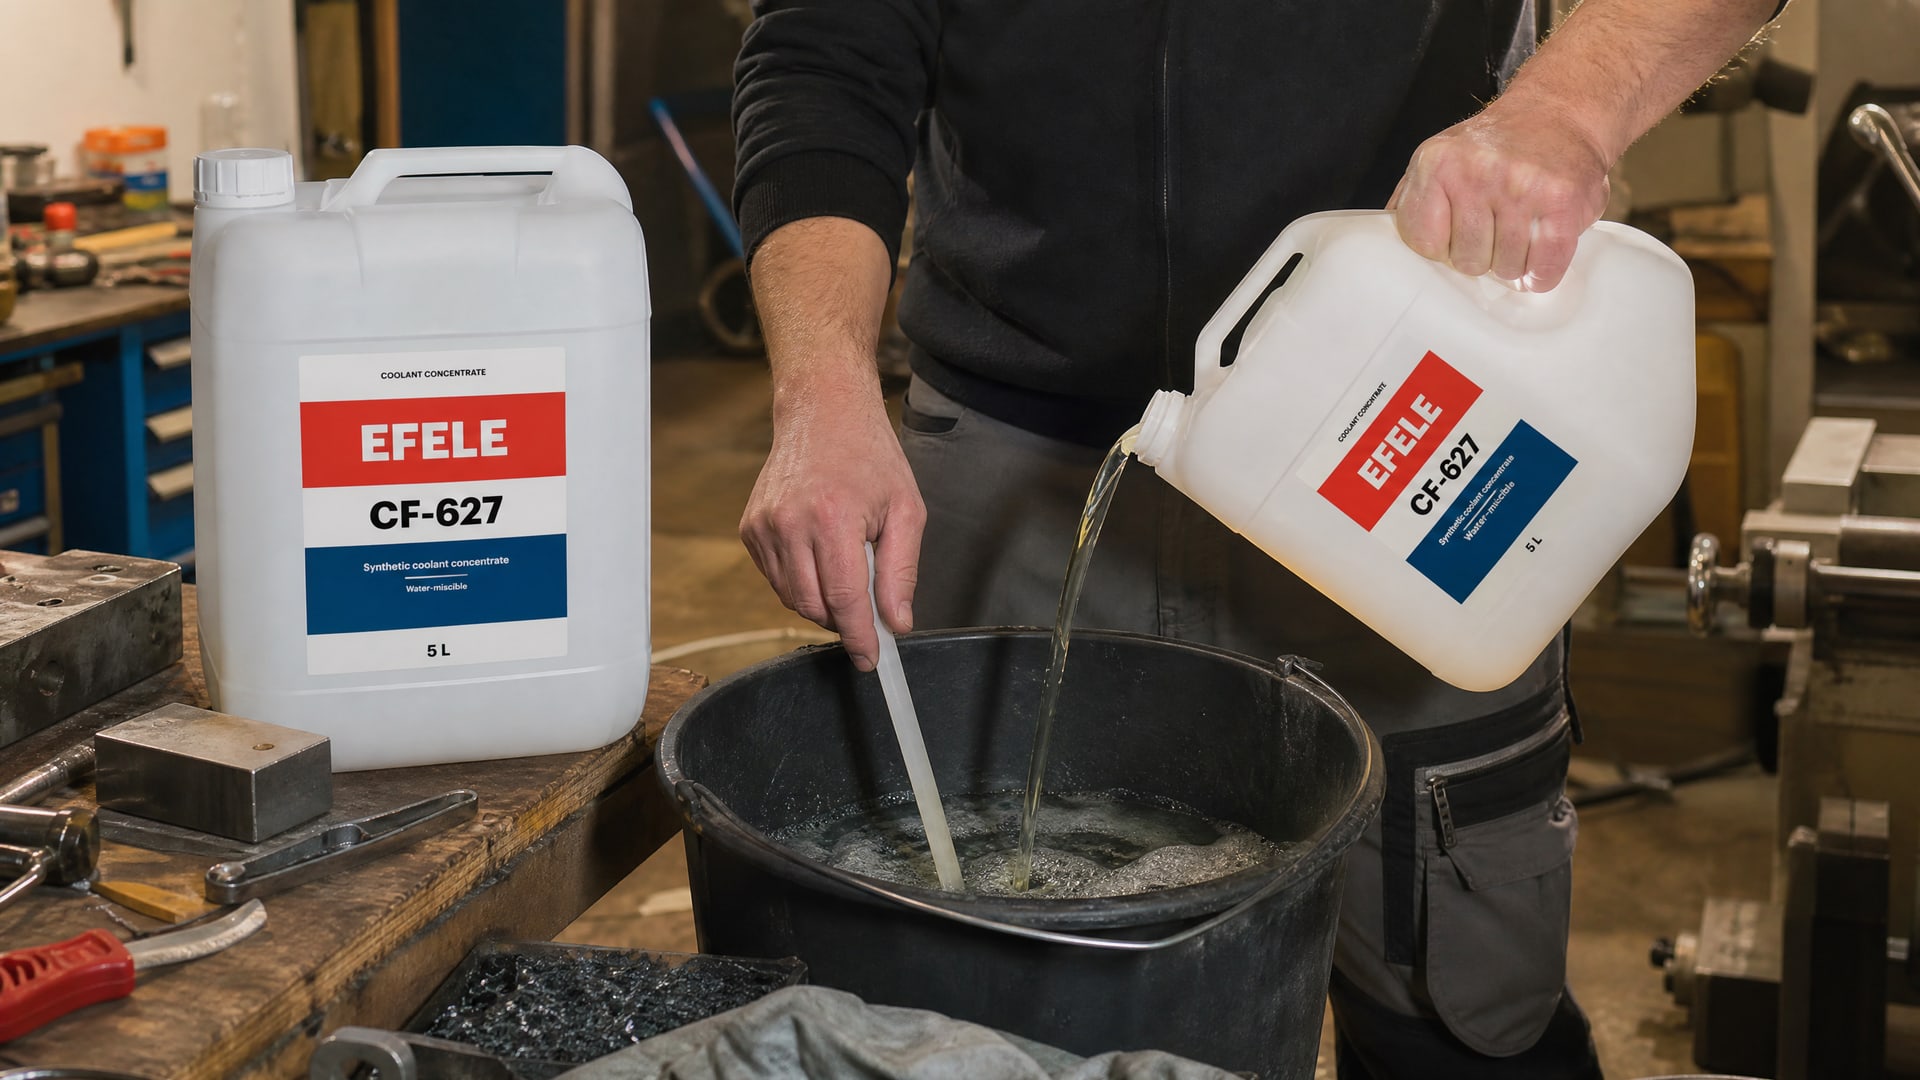
Оператор разводит концентрат «на глаз», добавляет воду и концентрат в неправильной последовательности, не тщательно перемешивает. В результате получается неоднородная жидкость с локальными участками слишком высокой или низкой концентрации.
Автоматические дозирующие системы избавляют от этой проблемы. Насос подает концентрат в точно рассчитанном объеме, система контролирует разведение водой и обеспечивает полное перемешивание. Это стабилизирует расход и исключает ошибки, связанные с человеческим фактором.
Даже без покупки автоматики можно снизить риск ошибок: подготовить предварительно рассчитанные порции концентрата, обучить операторов правильной последовательности (сначала вода, потом концентрат, перемешивание в течение 5–10 минут), проверять готовую эмульсию рефрактометром сразу после приготовления.
Качественные концентраты, такие как EFELE CF-627, обеспечивают более стабильную эмульсию и меньше требуют корректировок при правильном смешении, что также способствует контролируемому расходу.
Выявление и устранение утечек
Утечки из системы циркуляции - скрытый перерасход, который часто остается незамеченным.
Небольшая течь из шланга или соединения может привести к потере нескольких литров в неделю, которые списывают на нормальный расход.
Для выявления утечек нужно визуально осмотреть всю систему: проверить состояние шлангов (нет ли потертостей, трещин, вздутий), затянуть соединения и сальники насоса, проверить прокладки и уплотнения. После этого включить циркуляцию, дождаться стабилизации, и снять показания по объему жидкости в ванне с интервалом в 1–2 часа. Если уровень падает заметно при работающей системе и нет испарения, значит есть утечка.
Замена шланга стоит копейки по сравнению с потерями от утечки, поэтому профилактическое обслуживание окупается быстро. Сальники насоса и прокладки нужно проверять каждые полгода, а при интенсивной работе - чаще.
Практический пример: расход упал на 16% при сохранении качества
На производстве холодной прокатки стали внедрили комплекс мер: переориентировали подачу эмульсии на зону деформации, произвели фильтрацию и очистку системы, обучили операторов контролю по рефрактометру, начали вести журнал доливов и выявили небольшую течь в шланге.
За два месяца расход эмульсола упал на 16% при полном сохранении уровня качества поверхности и никаком изменении режимов прокатки. Это означало снижение затрат без каких-либо инвестиций в оборудование.
Такие результаты показывают, что экономия достигается не за счет закупки дешевого концентрата, а за счет устранения потерь и правильного управления системой. На других предприятиях похожие комплексные подходы дали снижение расхода на 20–40% и одновременно продление срока службы эмульсии на 30–50%.
Часто задаваемые вопросы
Что произойдет, если я снижу концентрацию ниже рекомендуемой, чтобы сэкономить?
Снижение концентрации ниже целевого диапазона приводит к потере смазывающих свойств. Инструмент быстрее изнашивается, качество обработки падает, а общие затраты на замену инструмента и переделку деталей намного превышают сэкономленный объем эмульсии. Это «ложная экономия».
Как часто нужно проверять рефрактометром?
Рекомендуется проверка не реже одного раза в неделю. При активной работе системы, высокой температуре в цехе или интенсивном испарении - два раза в неделю или чаще. Это займет 2–3 минуты, но даст точную информацию о реальной концентрации.
Какие загрязнения опаснее всего для эмульсии?
Посторонние масла (особенно гидравлическое масло из станка) деградируют эмульсию быстрее всего. Механические примеси (стружка, пыль) ускоряют абразивный износ в системе и засоряют сопла. Если содержание посторонних масел превышает 4,5% или механических примесей более 1,5 г/л, систему нужно очищать.
Сколько денег дает экономия на 20–40% снижении расхода?
Это зависит от объема системы и цены концентрата. Если ванна 1000 л, концентрация 5%, месячный расход 50 л концентрата, а цена 300 руб/л, то месячные затраты 15 000 руб. Снижение на 30% дает экономию 4 500 руб в месяц или 54 000 руб в год.
Можно ли судить о состоянии эмульсии только по внешнему виду?
Нет. Эмульсия может казаться нормальной на вид, но концентрация упала ниже допустимой, или pH нарушена. Только рефрактометр, pH-метр и журнал доливов дают полную картину. Внешний вид - только первый признак; для точного контроля нужны приборы.
Заключение
Снизить расход водосмешиваемой эмульсии можно без потери качества обработки, если работать не со спешкой, а системно. Главное - не пытаться экономить, подмешивая меньше концентрата. Вместо этого нужно устранить потери: контролировать концентрацию рефрактометром, вести учет доливов, чистить систему, подавать жидкость прямо в зону резания, устранять утечки. Комплекс таких мер дает 20–40% снижения расхода и одновременно продлевает срок службы эмульсии на 30–50%.
Начните с малого: купите рефрактометр (стоит 1–2 тыс. руб), обучите операторов контролю, проведите фильтрацию системы, проверьте сопла. Через месяц ведения журнала вы увидите, где уходит жидкость, и будете знать, на какие узлы обратить внимание. После этого инвестиции в автоматику или замену оборудования будут уже обоснованными и окупятся быстро.