Узлы скольжения в промышленном оборудовании - это соединения, в которых детали движутся одна относительно другой, создавая трение и тепло. Шлицевые соединения, ходовые резьбы, направляющие подшипников скольжения требуют смазки, которая не просто снижает износ, но и сохраняет свои свойства при постоянно растущей температуре. Когда рабочая температура достигает 160 °C, обычная смазка быстро окисляется, теряет структуру и перестает защищать контактирующие поверхности. Высокотемпературная смазка решает эту задачу, но выбор материала требует точного понимания технических параметров: не каждая смазка, заявленная как "высокотемпературная", действительно подходит для 160 °C и выше. В статье разберем, какие характеристики критичны при подборе смазки для таких узлов, как определить по паспорту реальный верхний предел температуры и какие ошибки совершают при выборе.
Реальная рабочая температура и температура каплепадения: в чем разница
Большинство закупщиков и инженеров совершают одну и ту же ошибку: смотрят на температуру каплепадения в паспорте и думают, что это рабочая температура.
На самом деле это два разных параметра. Температура каплепадения по ГОСТ (обычно определяется методом открытого сосуда) показывает, при какой температуре смазка начинает терять связность и течет как масло. Но это не означает, что при такой температуре узел трения будет работать надежно.
Для смазок с высокотемпературным назначением верхний рабочий предел обычно указывается отдельно. Например, ВНИИНП-232 имеет температуру каплепадения не ниже 250 °C, но температурный диапазон задан как от -50 °C до +300 °C - это и есть гарантированный интервал непрерывной работы. ЦИАТИМ-221 обеспечивает надежное смазывание в диапазоне от -60 °C до +150 °C, хотя его каплепадение выше. Таким образом, для оборудования, работающего при 160 °C, смазка ЦИАТИМ-221 окажется недостаточной даже при высоком каплепадении, так как верхний предел диапазона - всего 150 °C.
Согласно ГОСТ ISO 6743-9-2013, верхний температурный предел для пластичных смазок кодируется буквами: от A (низкие температуры) до G (свыше +180 °C). Для приложений с температурой до 160 °C имеет смысл выбирать смазки с кодом минимум F или G, то есть гарантированно пригодные для 160 °C с запасом.
Типовые высокотемпературные смазки и их назначение для узлов скольжения
На рынке есть несколько групп высокотемпературных смазок, и каждая решает свой класс задач.
Для узлов скольжения важно различать смазки по целевому назначению, а не просто по внешнему виду или марке.
ВНИИНП-232 - универсальная высокотемпературная смазка для тяжелых условий. Согласно ГОСТ 14068-79, она предназначена для тихоходных тяжелонагруженных узлов трения качения и скольжения, шлицевых соединений, ходовых резьб и даже приработки деталей. Пенетрация 160–210, предел прочности при 20 °C не менее 1800 Па, коллоидная стабильность не более 4%. Рабочий диапазон от -50 °C до +300 °C позволяет надежно работать при 160 °C с большим запасом. Однако ВНИИНП-232 - это приработочная паста, то есть она используется и для сборки узлов перед вводом в эксплуатацию, а не только для постоянного смазывания.
ВНИИНП-260 ориентирована на скоростные шарикоподшипники, где нужна более текучая консистенция. Пенетрация 320–360, температурный диапазон от -50 °C до +180 °C, испаряемость при 200 °C минимальна. Для узлов скольжения, требующих именно высокотемпературной работы, она менее универсальна, так как спецификация заточена под подшипники качения, а не под шлицы или резьбы.
ВНИИ НП-246 - синяя высокотемпературная смазка по ГОСТ 18852-73, описываемая как однородная синяя мазь. Рабочий диапазон от -60 до +250 °C, испаряемость при 200 °C не более 0,9%, коррозионное воздействие выдерживает. Синий цвет - это не маркер температурного класса, а просто внешний вид этого конкретного состава. На практике синие смазки часто применяют в теплоэнергетике и промышленности, где нужна визуальная идентификация, но выбор должен опираться на технические характеристики, а не на цвет.
Для узлов скольжения правильный выбор означает сопоставление типа узла (ходовая резьба, шлиц, направляющая) с назначением смазки, указанным в стандарте. Если узел работает с приработкой (например, при разборке и сборке), нужна паста типа ВНИИНП-232. Если это постоянное скольжение без приработки, подойдет более текучая смазка типа ВНИИНП-260 или ВНИИ НП-246.
Ключевые параметры при выборе смазки для 160 °C
При работе при температурах близких к 160 °C не достаточно просто выбрать смазку с высоким каплепаданием.
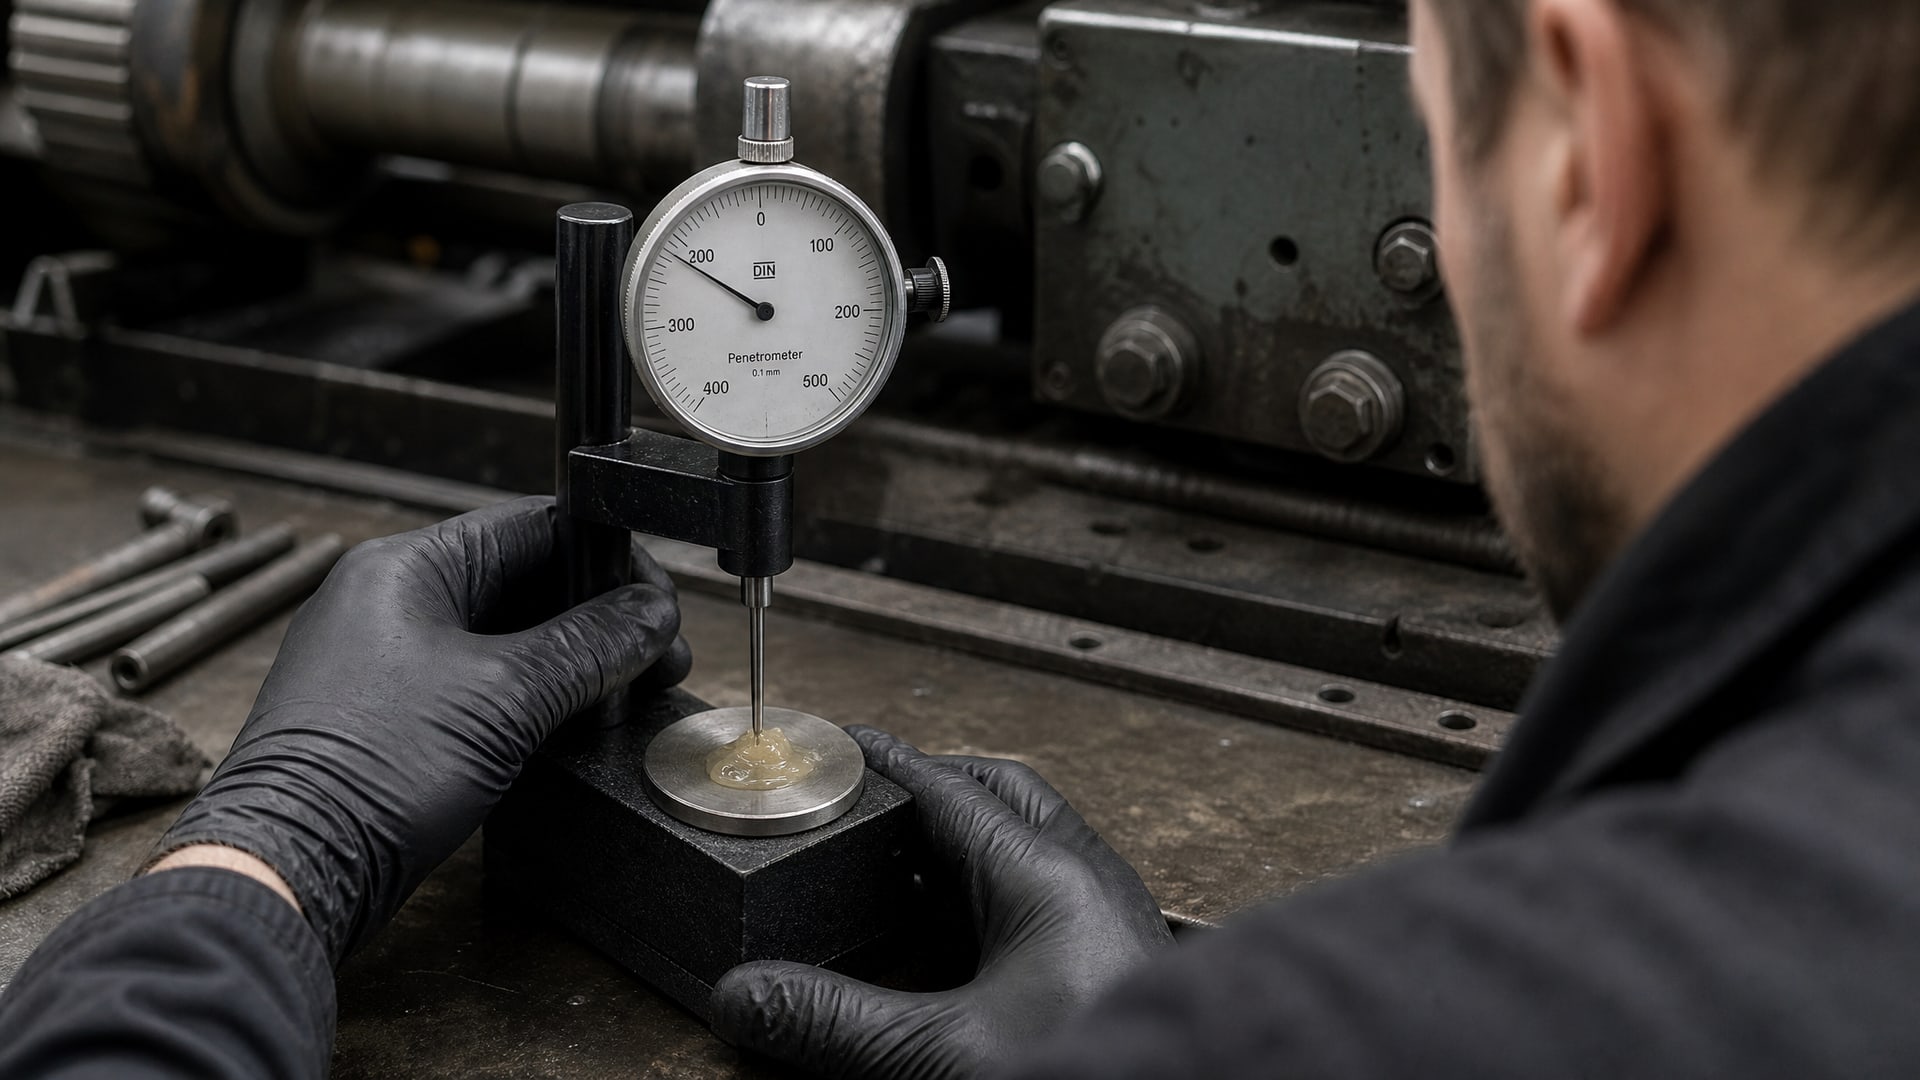
Нужно проверить комплект технических характеристик, каждая из которых влияет на надежность узла.
Пенетрация (измеряется по ГОСТ в единицах 0,1 мм) показывает консистенцию смазки. Типичный диапазон для высокотемпературных смазок -160–360. Более жесткие смазки (пенетрация ближе к 160) лучше держат форму при высокой температуре, но требуют более сильного давления при нанесении. Более текучие (пенетрация к 360) легче распределяются, но могут вытекать из узла при вибрации.
Коллоидная стабильность критична для работы при 160 °C. Это способность смазки не расслаиваться и не выдавливать масло из структуры при нагреве и нагрузке. ВНИИНП-232 имеет коллоидную стабильность не более 4%, что означает минимальное отделение масла даже при экстремальных условиях. Если этот параметр не указан в паспорте, смазка может оказаться ненадежной при 160 °C, так как при высокой температуре происходит ускоренное старение базового масла и разрушение загустителя.
Испаряемость при высокой температуре (обычно измеряется при 200 °C по ГОСТ) показывает, насколько смазка теряет летучие компоненты. Для работы при 160 °C испаряемость должна быть не выше 1–2%, иначе смазка быстро высохнет, и узел останется без защиты. ВНИИ НП-246 обеспечивает испаряемость при 200 °C не более 0,9%, что хорошо подходит для таких условий.
Противоизносные свойства (часто характеризуются нагрузкой сваривания по ГОСТ) важны для узлов скольжения, где идет постоянное трение и микрорезание поверхностей. Смазка должна содержать присадки, которые образуют защитный слой на метале. Примером может служить смазка с нагрузкой сваривания не менее 299 кгс, что указывает на сильные противоизносные свойства.
Для узлов скольжения при температуре 160 °C рекомендуется сверять со спецификацией все эти параметры одновременно, а не ориентироваться на один показатель. Закупщик должен запросить в техподдержке полный паспорт качества, где указаны пенетрация, коллоидная стабильность, испаряемость, противоизносные свойства и, самое главное, верхний рабочий температурный диапазон.
Узлы скольжения в экструдерах и других машинах: особые требования
Экструдеры, конвейеры, фасовочное оборудование часто имеют узлы скольжения, которые работают в условиях высокой температуры и требуют дополнительного внимания к выбору смазки.
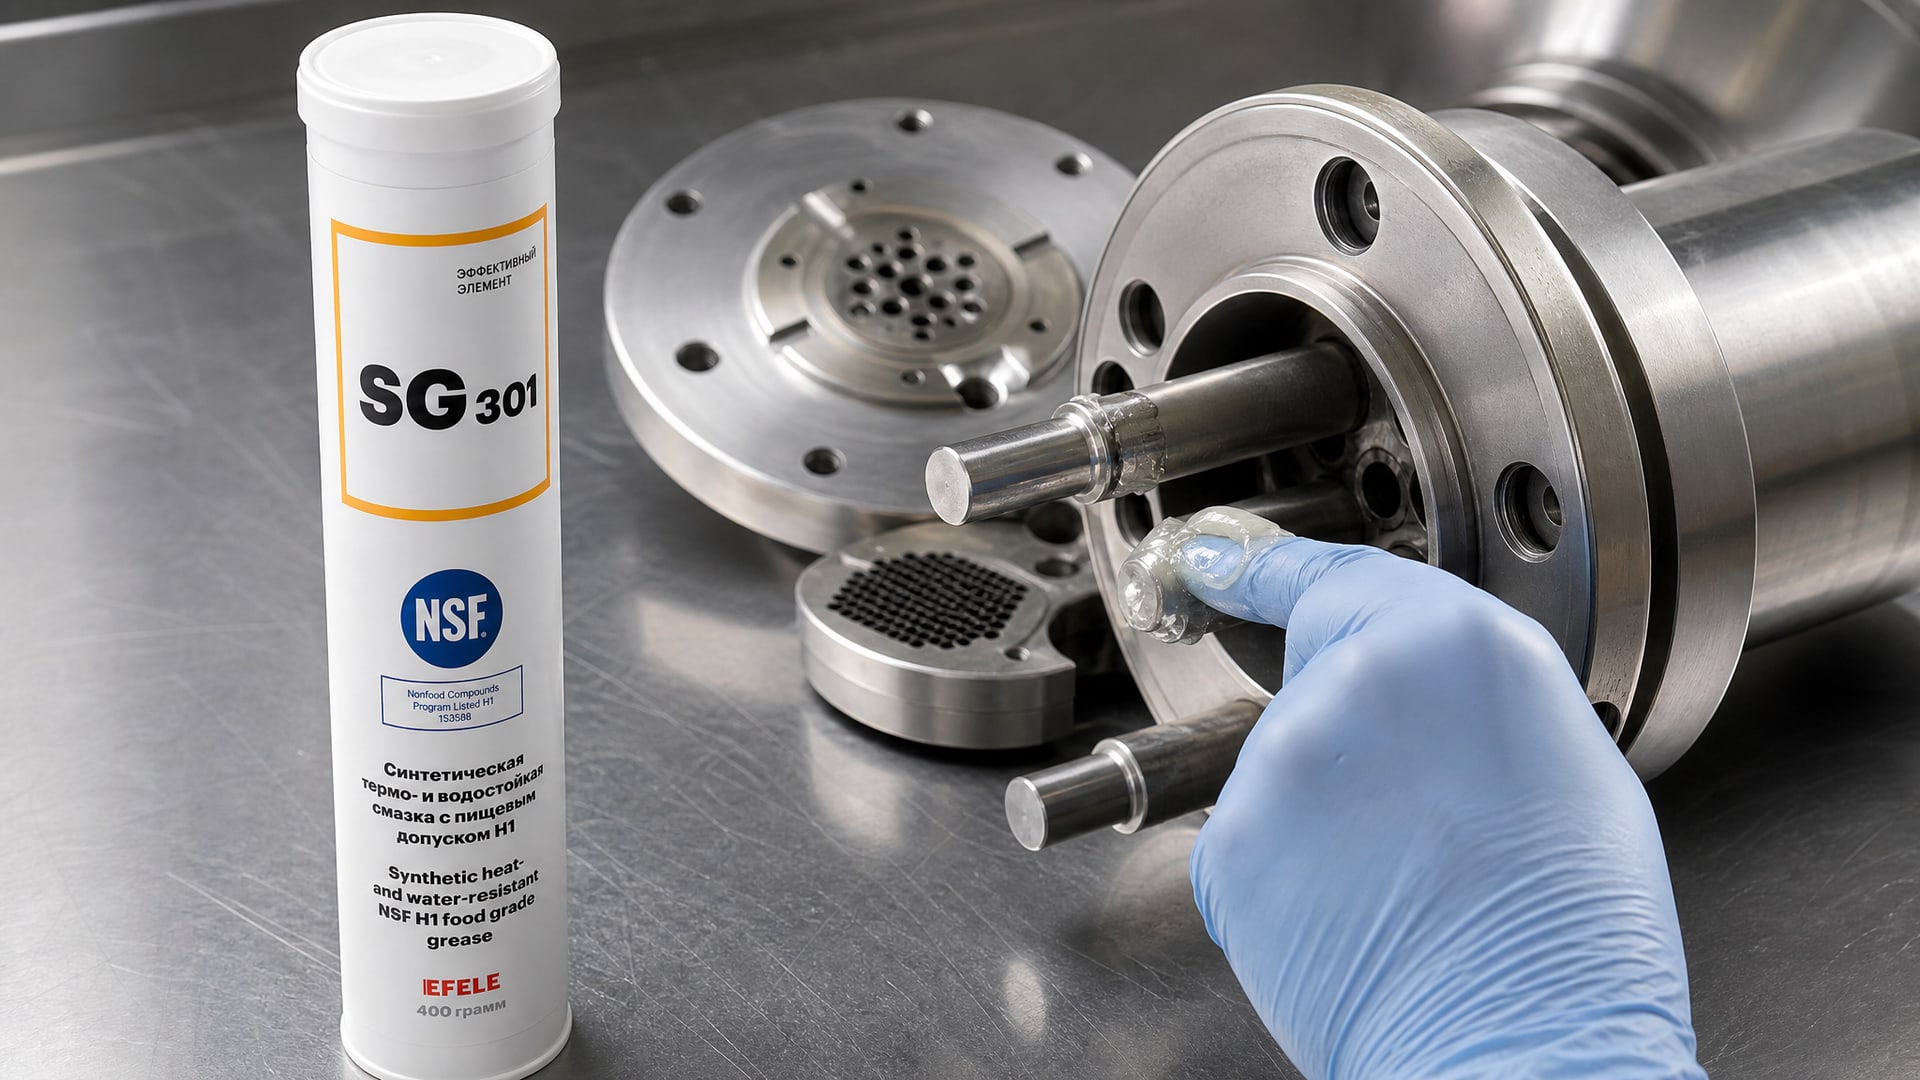
В экструдерах фильеры, шнеки и направляющие подвергаются не только высокой температуре, но и абразивному воздействию обрабатываемого материала (пласт, резина, пищевая масса).
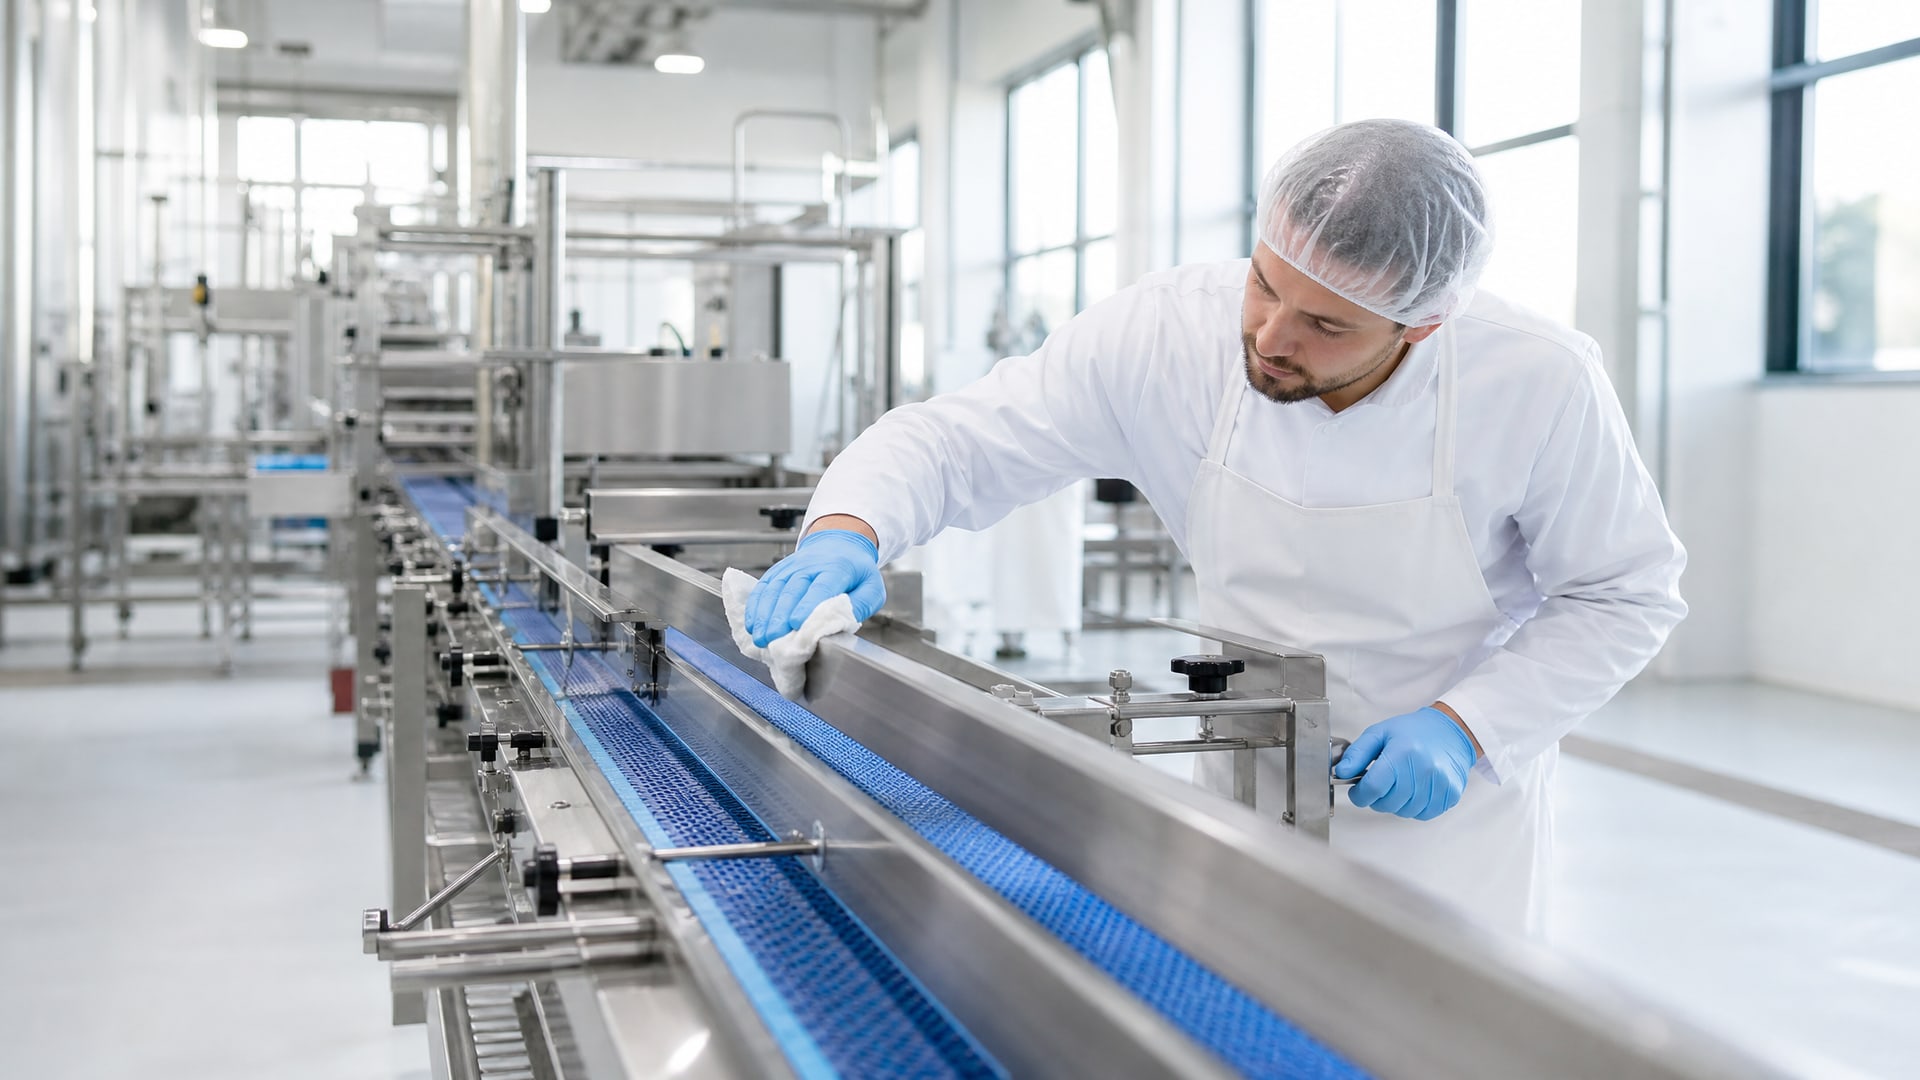
Если оборудование работает в пищевой промышленности (линии фасовки, упаковки, фильеры для пищевых экструдеров), требуется не просто высокотемпературная смазка, а материал с допуском NSF H1. Это означает, что смазка может находиться в контакте с пищей и не нанесет вреда при случайном попадании на поверхность продукта. Для узлов скольжения, требующих пищевого допуска и работающих при температурах до 160 °C, таких как фильеры экструдеров, оптимальным решением является термо- и водостойкая пластичная смазка EFELE SG-301 с допуском NSF H1. Она сочетает высокую температурную стойкость с пищевой безопасностью и образует надежную пленку на направляющих и шлицах даже при непрерывной работе при 150–160 °C.
Для узлов скольжения в оборудовании без контакта с пищей, но подверженных вымыванию техническими жидкостями или водой, важна водостойкость. Смазка не должна вымываться из узла при контакте с конденсатом или систематических промывках оборудования. Коллоидная стабильность и отсутствие воды в составе смазки (как указано для ВНИИНП-260) позволяют этого избежать.
Для оборудования, где невозможно систематически наносить консистентную смазку (например, в закрытых узлах или при высокой частоте разборки), может быть полезным твердое смазывание. Антифрикционное твердосмазочное покрытие MODENGY 2560 создает сухую пленку на направляющих и шлицах, которая не требует переподсмазки, работает при температурах до +500 °C и не вымывается при контакте с водой или маслом. Это особенно актуально для узлов, где консистентная смазка быстро выдавливается или загрязняется.
Синие смазки и медные пасты: когда они действительно нужны
В поисковых системах часто встречаются запросы "высокотемпературная синяя смазка" и "смазка медная высокотемпературная", что отражает реальный спрос специалистов.
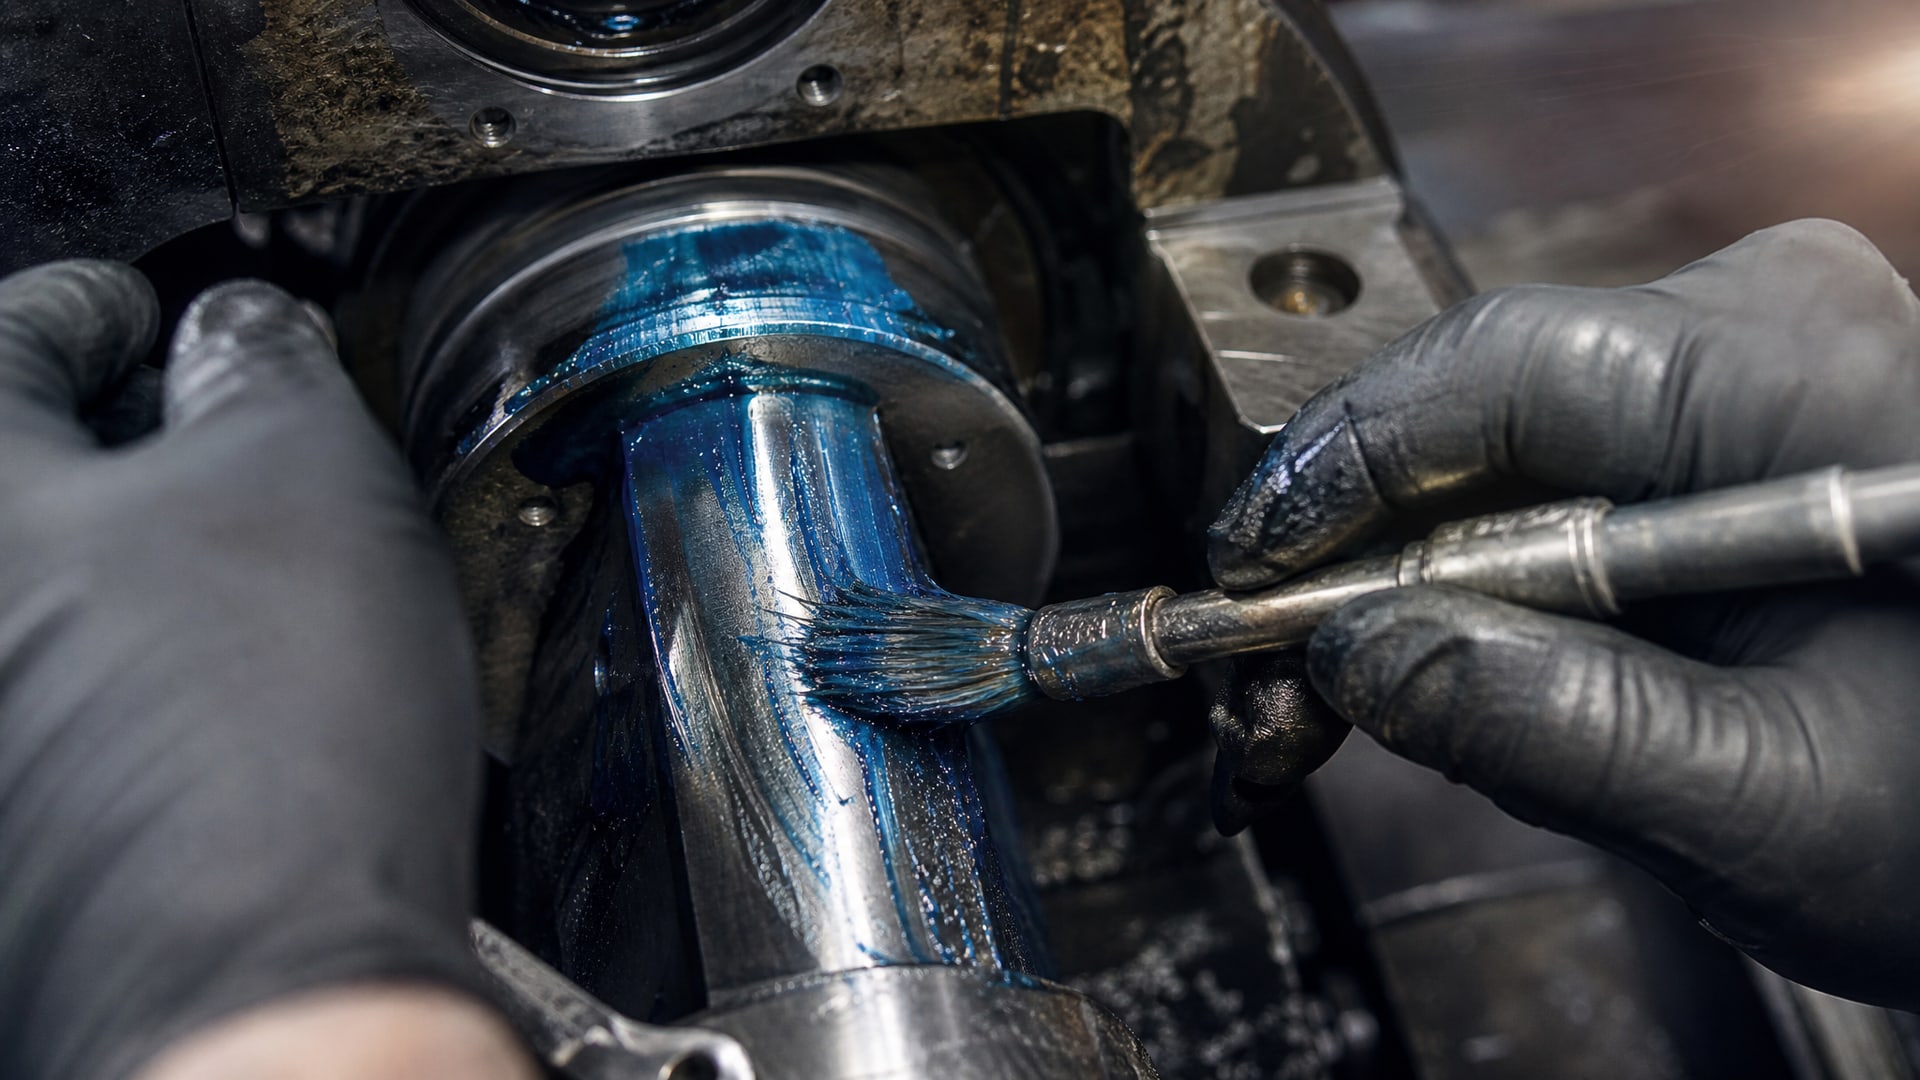
Однако выбор должен основываться не на цвете или наличии медного порошка, а на конкретной задаче узла.
Синий цвет смазки (как у ВНИИ НП-246) - это результат введения в состав красителя или пигмента, который помогает операционникам визуально контролировать, где нанесена смазка. В теплоэнергетике и промышленности синий цвет традиционно ассоциируется с высокотемпературными смазками, что создало стереотип, будто все синие смазки подходят для 160 °C и выше. На самом деле основные характеристики - это пенетрация, температурный диапазон, коллоидная стабильность. Цвет не добавляет теплостойкости; выбор по цвету неправильный.
Медные пасты (содержащие медный порошок) имеют более узкое назначение: они используются для фрикционных поверхностей, где нужна повышенная адгезия и улучшенное восприятие высоких точечных давлений. Медь имеет хорошую теплопроводность и помогает в быстром отводе тепла из зоны контакта. Однако медные пасты требуют осторожности при выборе:
Медь может вызывать коррозию некоторых цветных металлов (алюминий, медный сплав с низким содержанием меди) при длительном контакте и повышенной влажности.
Для узлов со стальными поверхностями медные пасты хорошо работают, но нужно сверить совместимость конкретной пасты с материалом детали в узле.
Не все медные пасты имеют документально подтвержденный диапазон до 160 °C; нужно обязательно проверить паспорт.
Если узел требует высокотемпературной смазки для направляющих или шлицев (не фрикционное соединение), медная паста может быть избыточной и даже неправильной. Для таких случаев подойдут универсальные высокотемпературные составы типа ВНИИНП-232 или ВНИИНП-260.
Часто задаваемые вопросы
Как понять, что смазка действительно подходит для 160 °C?
Посмотрите в паспорт на графу "рабочий температурный диапазон" или "диапазон применения". Там должно быть явно указано, например: "от -50 °C до +180 °C" или "от -60 °C до +250 °C". Если указана только температура каплепадения (например, 300 °C), это еще не гарантирует, что смазка работает при 160 °C. Запросите у производителя полный технический паспорт с параметрами пенетрации, коллоидной стабильности и испаряемости при 200 °C.
Можно ли использовать смазку ЦИАТИМ-221 при 160 °C?
ЦИАТИМ-221 имеет верхний предел 150 °C, что ниже требуемых 160 °C. Без запаса по температуре смазка будет ускоренно окисляться и терять свойства. Для 160 °C нужна смазка с документированным диапазоном минимум до 180 °C, например ВНИИНП-232 (до 300 °C) или ВНИИ НП-246 (до 250 °C).
Отличается ли выбор смазки для синхронных и асинхронных узлов скольжения?
Да. Синхронные узлы (ходовые резьбы, шлицевые соединения) требуют смазок с хорошей адгезией и коллоидной стабильностью, чтобы образовать прочную пленку и не вытекать. Асинхронные (направляющие с постоянным скольжением) - более текучие составы, которые хорошо распределяются при движении. Для 160 °C важны обе группы, но паспорт должен указывать конкретное назначение.
Нужна ли смазка для подшипников высокотемпературная отличаться от смазки для направляющих?
Да. Подшипники качения требуют более текучих смазок (пенетрация до 360) с низкой испаряемостью, чтобы масло хорошо циркулировало и охлаждало шарики или ролики. Направляющие и шлицы нуждаются в более жесткой консистенции (пенетрация 160–210) для лучшей задержки на поверхности. При 160 °C оба типа должны иметь запас по температуре, но консистенция и кинематическая вязкость различаются.
Пищевой допуск H1 означает, что смазку можно использовать везде?
Нет. Пищевой допуск H1 означает только, что смазка безопасна при случайном контакте с пищей. Это не влияет на температурный диапазон или противоизносные свойства. Смазка с допуском H1 не автоматически пригодна для 160 °C; нужно сверить и это, и температурный параметр отдельно. Смазка H1 подойдет для пищевого оборудования, но если оборудование работает без пищевого контакта, выбор можно ориентировать только на температуру и тип узла.
Заключение
Выбор высокотемпературной смазки для узлов скольжения при температурах до 160 °C требует внимательного анализа технического паспорта, а не упрощенной ориентации на синий цвет, медь в составе или максимальное значение каплепадения. Ключ к надежности - это соответствие документально подтвержденного рабочего температурного диапазона смазки требуемому 160 °C с запасом (минимум до 180 °C), а также проверка коллоидной стабильности, пенетрации и испаряемости в зависимости от типа узла. Для специальных применений в пищевой промышленности дополнительно нужен допуск NSF H1.
Следующий шаг: запросите у поставщика полный технический паспорт интересующей смазки, сопоставьте тип узла (ходовая резьба, шлиц, направляющая) с указанным в документе назначением, и убедитесь, что верхний рабочий предел температуры явно покрывает 160 °C с минимум 20-градусным запасом. Если в паспорте этого не написано явно, уточните у производителя перед закупкой.