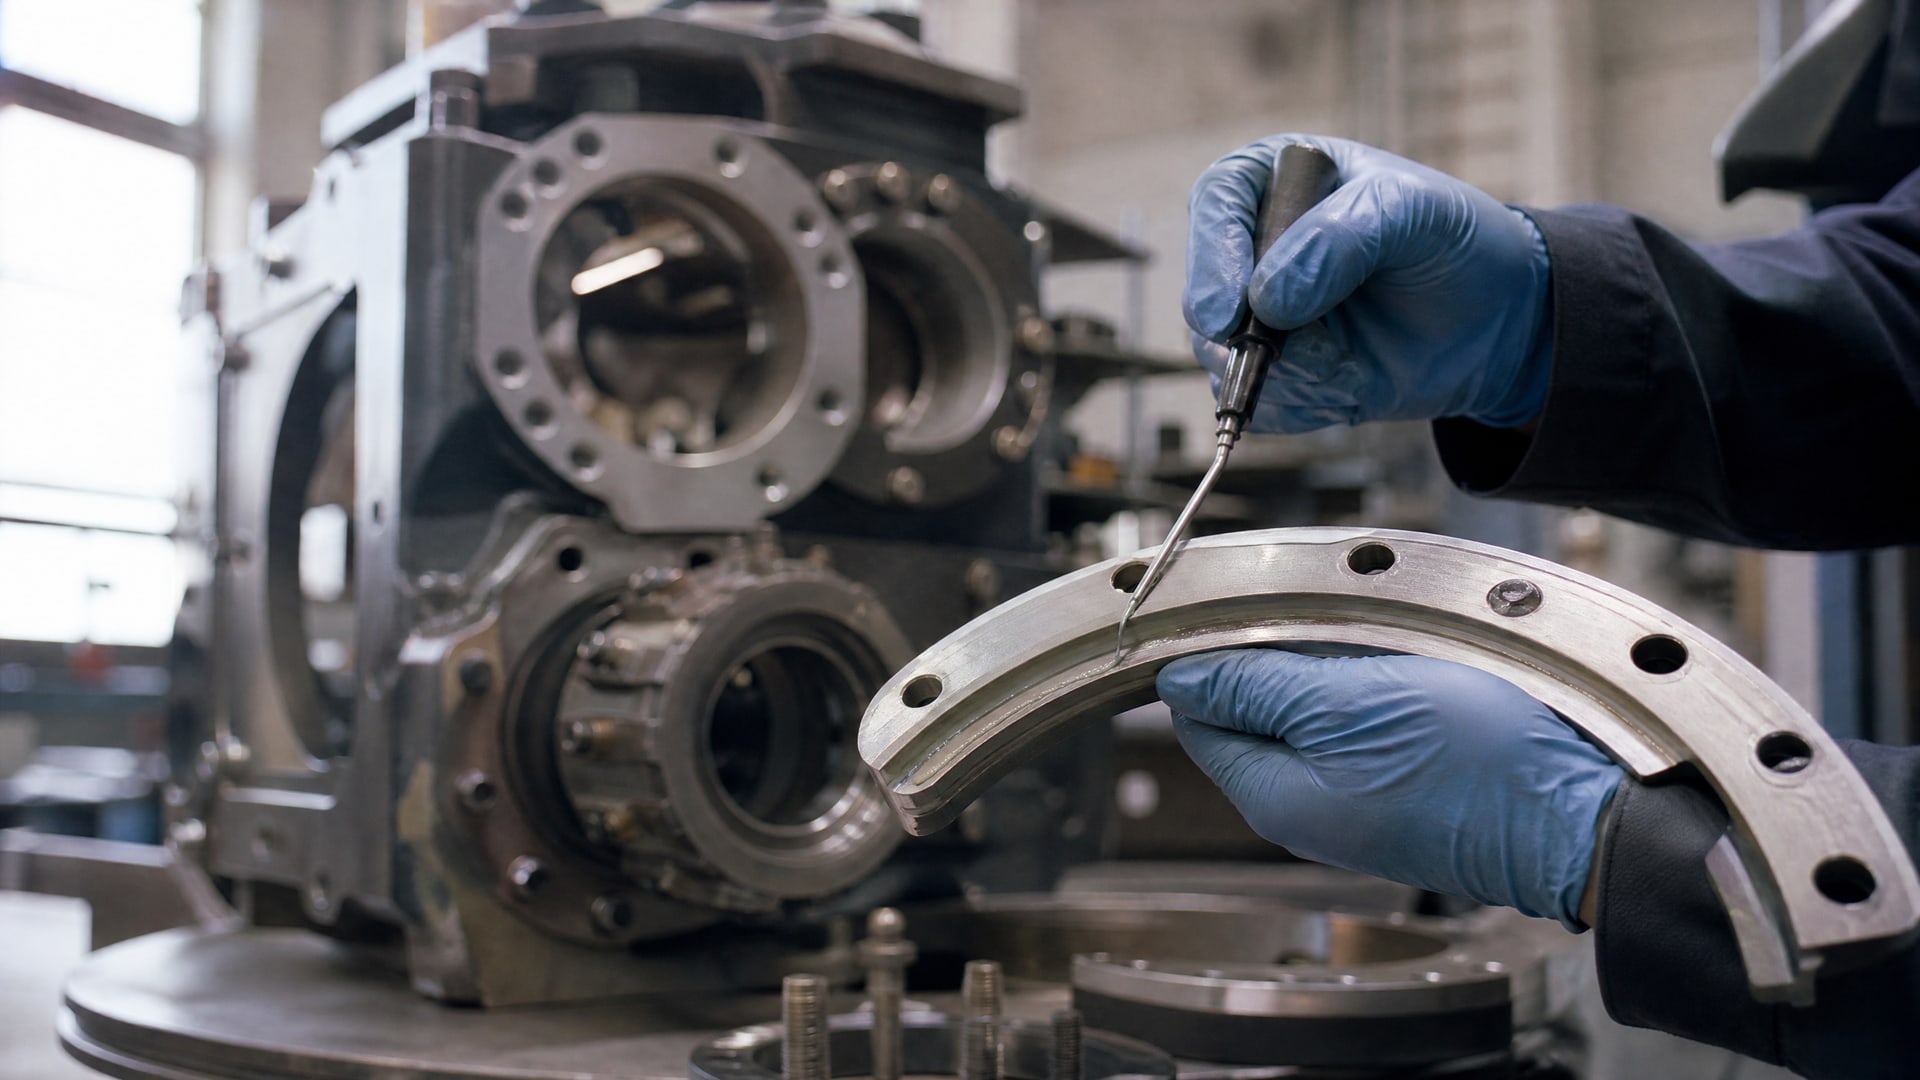
Переход с вырубных прокладок на анаэробный герметик возможен, но только при соблюдении строгих условий: жесткие металлические фланцы, минимальный контролируемый зазор и безупречная подготовка поверхности. Многие инженеры полагают, что герметик универсален и заменит любую прокладку, однако это заблуждение приводит к течам и отказам в производстве. Статья разбирает, когда замена действительно надежна, какие параметры поверхности критичны, и как избежать типовых ошибок при внедрении на производстве.
Материал адресован техническим специалистам, инженерам и закупщикам, которые оценивают целесообразность перехода с механических уплотнений на жидкие составы и хотят понять реальные требования и риски.
Когда герметик действительно может заменить вырубную прокладку
Анаэробные фланцевые герметики разработаны для одного сценария: жесткое металлическое соединение с малым и контролируемым зазором.
Герметик заполняет эту щель, затвердевает в отсутствие кислорода и под влиянием ионов металла, создавая герметичное уплотнение. Однако заменить прокладку - значит не просто "промазать сверху", а переделать всю цепь подготовки.
Для надежного отверждения необходим минимальный перекрывающийся фланец шириной 5 мм, а вокруг болтовых отверстий - не менее 3 мм. Это обеспечивает достаточную поверхность контакта металла с герметиком. Максимальный зазор, который герметик может заполнить, составляет 0,1–0,25 мм в зависимости от конкретного состава; некоторые специальные формулировки работают и при 0,5 мм, но это уже исключение. Если фланцы "гуляют" больше, герметик не отверждается в полной толще и образуются капилляры утечки.
Жесткость фланца можно проверить на месте: приложить линейку к двум посадочным поверхностям и измерить зазор щупом. Если фланец деформирован (коробится, вогнут или выпуклый), коробление нужно либо устранить механически, либо согласиться на традиционную паронитовую или резиновую прокладку. Герметик не компенсирует плохую геометрию.
Критичные параметры поверхности фланца
Качество герметизации на 80% зависит от подготовки поверхности.
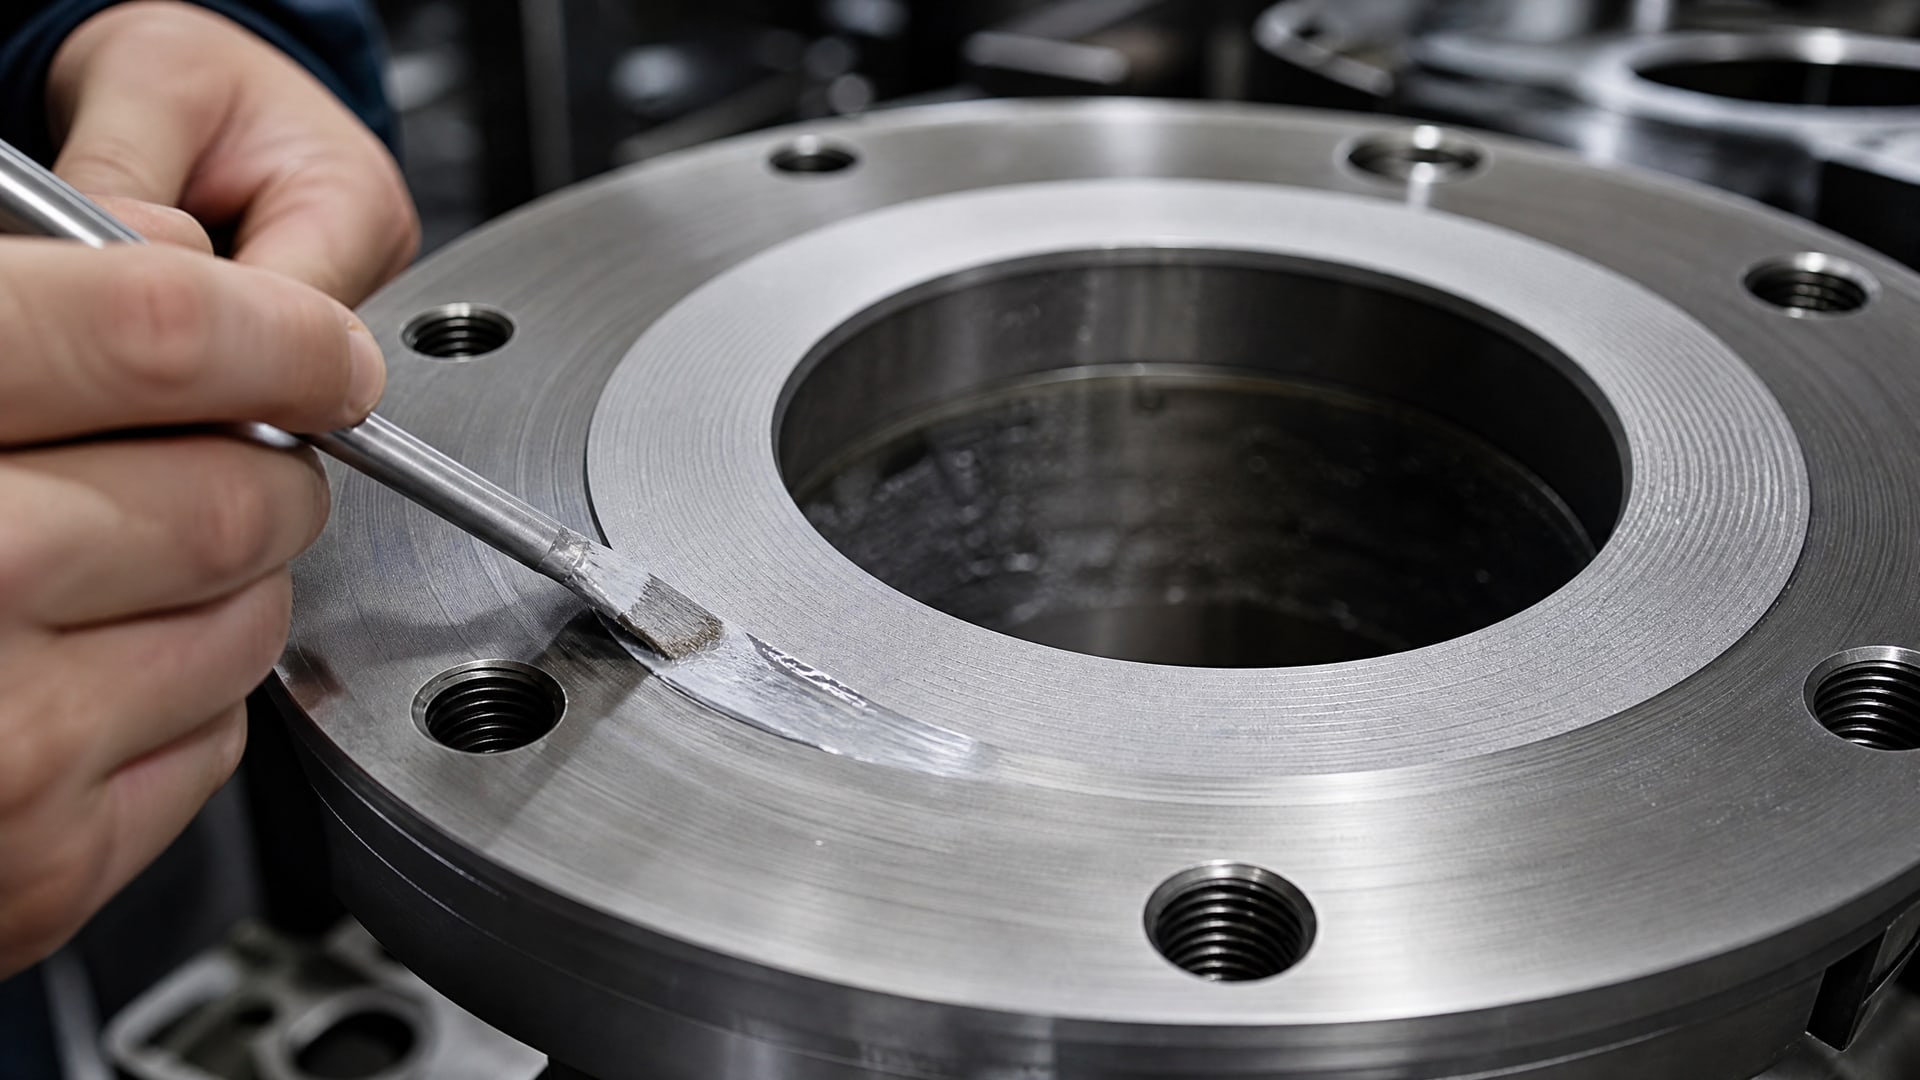
Техническими руководствами установлены четкие требования: шероховатость Ra 0,8–3,2 мкм, высота неровностей Rz 3–21 мкм, максимальная высота профиля Rmax 4–30 мкм. Плоскостность должна быть в пределах 0,1 мм на протяжении 400 мм.
На практике это означает, что поверхность должна быть не зеркально гладкой (Ra < 0,4 мкм неплохо, но может привести к проскальзыванию герметика), но и не грубо обработанной. Оптимум - результат шлифовки или фрезеровки с подачей, оставляющей направленные микроборозды. Такая поверхность обеспечивает адгезию герметика и контролируемый зазор.
Перед нанесением герметика необходимо удалить: остатки старой прокладки, силиконовые уплотнители (RTV), краску, масло, грязь и ржавчину. Даже тонкий слой окисла на стали или микрокапли машинного масла создают барьер для адгезии. В производстве рекомендуется использовать абразивную щетку, наждачную бумагу или слабый раствор растворителя. Затем поверхность должна быть протерта чистой безворсовой тканью и высушена.
Если на месте работает пассивный металл - алюминий, нержавеющая сталь или покрытые поверхности, - герметик может отверждаться медленнее или менее надежно. В этом случае рекомендуется предварительно нанести активатор (обычно жидкость, содержащая активные ионы или кислоты), который "пробуждает" герметик и ускоряет процесс. На активных металлах (углеродистая сталь, латунь, медь) активатор часто не требуется, однако проверка по паспорту конкретного продукта обязательна.
Техника нанесения и сборки: как избежать течи
Герметик наносится непрерывным валиком (или тонкой линией) по средней зоне фланца, охватывая область вокруг болтовых отверстий.
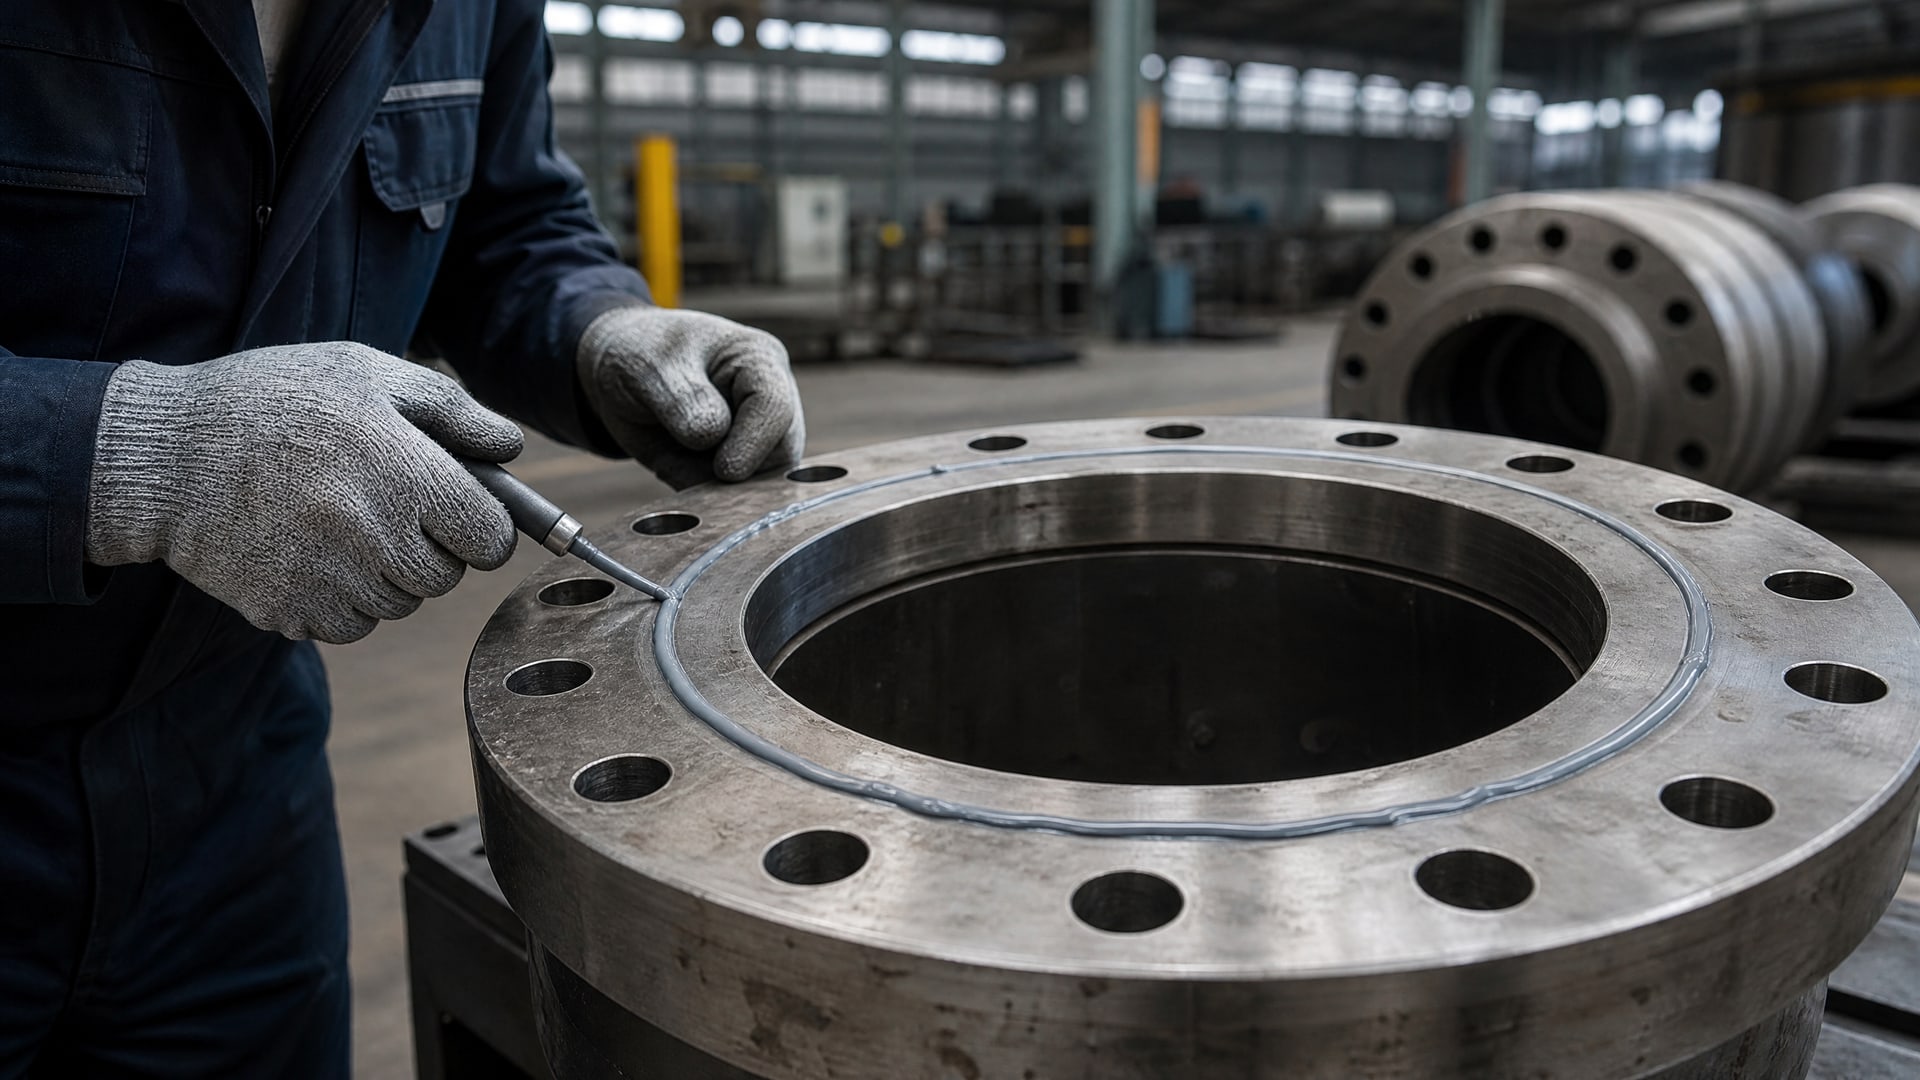
Нельзя оставлять "воздушные карманы" или прерывистые участки - они становятся каналами утечки. После нанесения герметика фланцы собираются вместе без бокового сдвига и смещения; любое проскальзывание нарушает целостность герметика и образует микротечи.
Болты затягиваются крест-накрест (в шахматном порядке), равномерно и умеренно. Чрезмерная затяжка выдавливает герметик из зазора, недостаточная - оставляет пустоты. В руководствах часто указывается момент затяжки или усилие, которые следует соблюдать; если такой информации нет, рекомендуется затягивать "на ощущение" - ровно столько, чтобы фланцы плотно прилегали, но не деформировались.
После сборки герметик требует времени на отверждение. Многие современные составы дают первичную "пленку" за 20–30 минут, которая уже препятствует вытеканию. Однако полная прочность обычно достигается за 24 часа. Ускорять нагрев соединения или подавать давление раньше срока недопустимо - герметик не успеет полимеризоваться в глубине, и под нагрузкой произойдет отслаивание или выдавливание.
Для проверки герметичности на месте (instant seal test) рекомендуется подавать низкое испытательное давление не ранее чем через 20 минут после сборки. Допустимое давление обычно составляет 0,03 МПа (0,3 бара) или даже ниже - это нужно уточнить по регламенту испытания. Если в соединении выявлена течь при низком давлении, нужно разобрать, осушить, заново подготовить поверхность и собрать заново.
Почему "толще слой" не означает "надежнее"
Распространенное заблуждение: если нанести больше герметика, герметизация будет лучше.
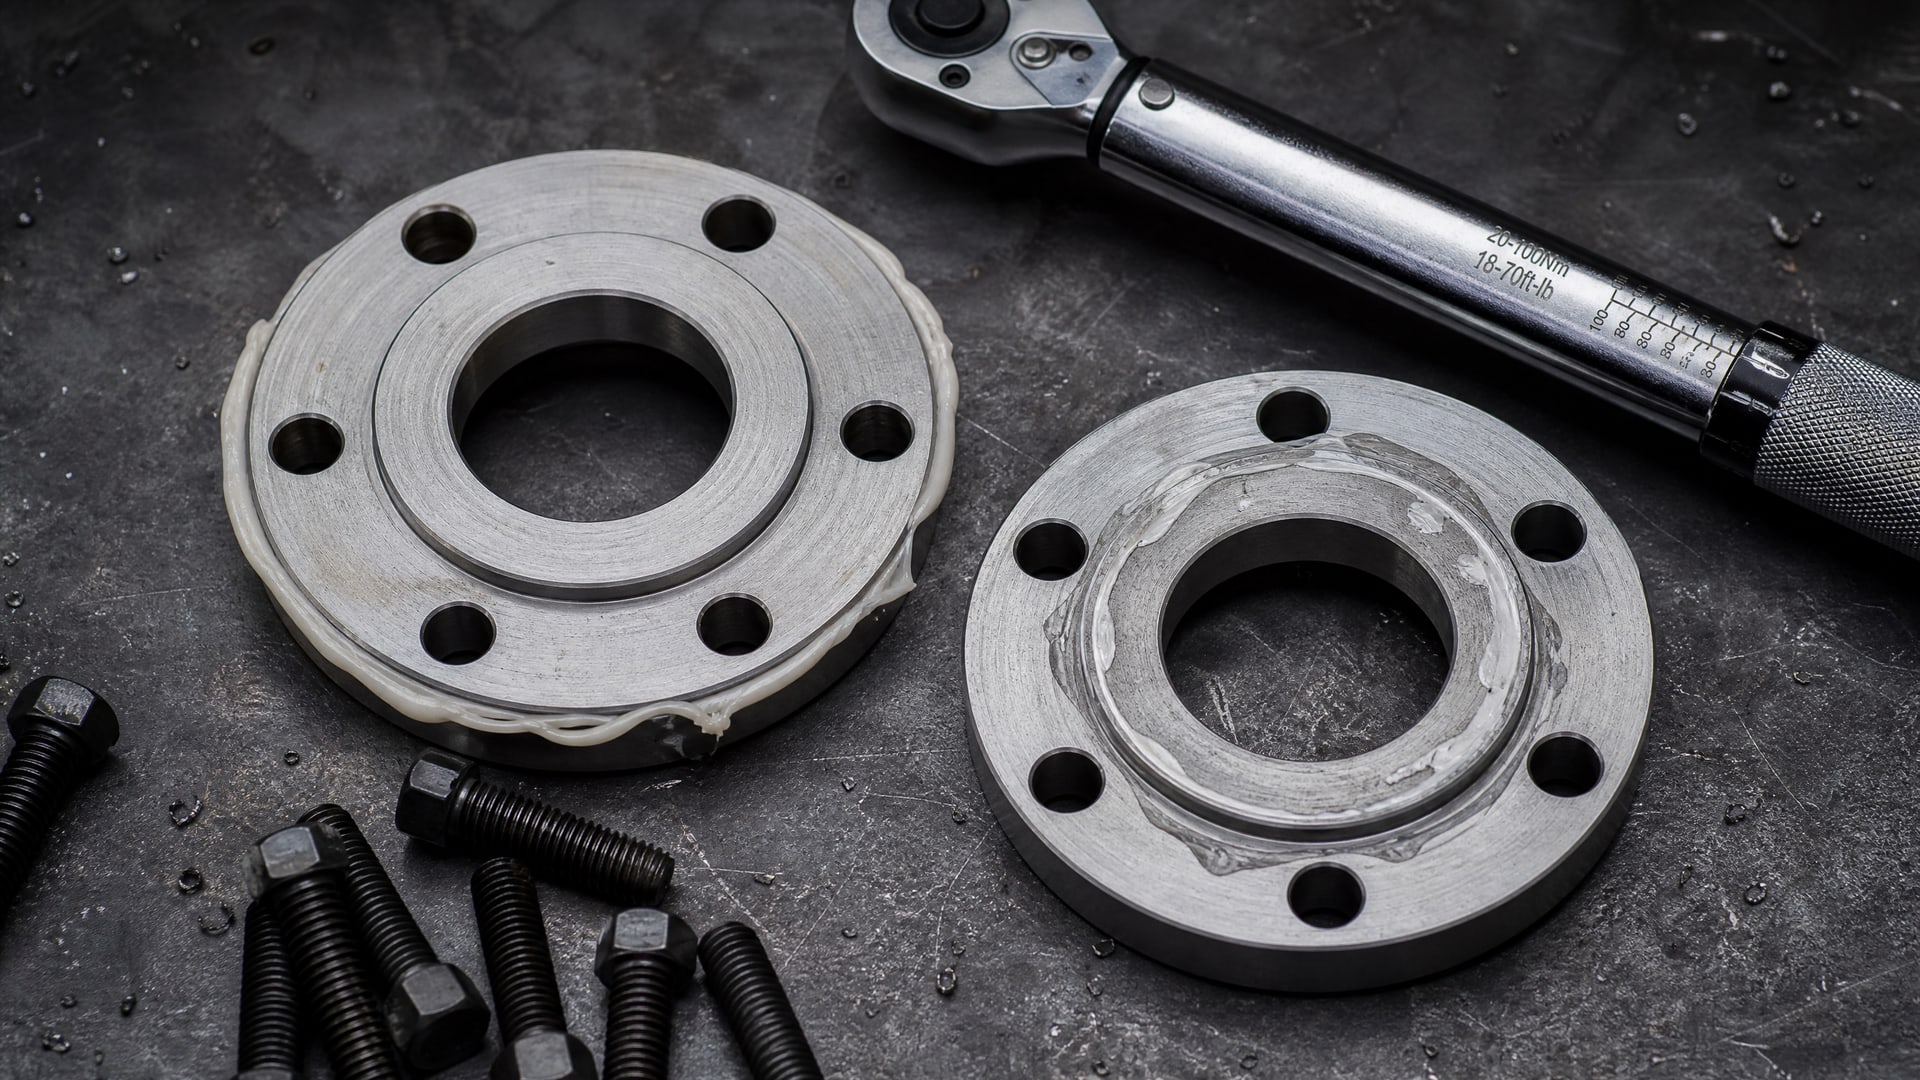
На практике все наоборот. Избыточное количество герметика выдавливается наружу при затяжке болтов, оставляя под фланцами тонкую пленку, которая может быть даже более хрупкой из-за неравномерного отверждения на краях.
Кроме того, если нанести герметик слишком толстым слоем, а зазор большой, герметик не отверждается в центре шва. Кислород просачивается в глубину, и внутри образуется вязкая, недополимеризованная масса. Такое уплотнение легко разрушается под давлением, вибрацией или при температурном расширении.
Оптимальный подход - нанести герметик одной непрерывной линией в средней части фланца, следуя указаниям паспорта конкретного продукта. Расход обычно составляет 0,3–0,5 мл на погонный метр фланца. Лишний герметик после сборки убирается чистой тканью (если это допускает инструкция) или оставляется до затвердевания и удаляется скребком. Главное - контролировать зазор и не создавать условия для "холостого" отверждения герметика без контакта с металлом.
Замена прокладки на фланцевом соединении в производстве: регламент и контроль
На производстве замена вырубной прокладки герметиком имеет смысл в нескольких случаях: необходимо исключить расходник (экономия на складе и закупках), требуется высокая повторяемость процесса, или фланцевые соединения часто демонтируются и собираются вновь.
Однако внедрение требует подготовки и дисциплины.
Прежде всего, нужно убедиться, что фланцы на всех позициях соответствуют требованиям: одинаковая геометрия, малый зазор, отсутствие деформаций. Если фланцы разного происхождения или были в ремонте, нужна проверка размеров и плоскостности. На производстве для этого часто используют шаблон или щупы; более точно - контрольные измерения на координатно-измерительной машине.
Второе: разработка регламента подготовки поверхности. На каждой линии сборки должны быть щетки, абразивные салфетки, растворитель (если нужен) и воздушный компрессор для продувки. Сотрудник, отвечающий за подготовку, должен знать признаки чистой поверхности: отсутствие налета, масло, видимой грязи. Видеоинструкция или плакат с примерами "правильной" и "неправильной" подготовки помогут избежать ошибок.
Третье: выбор герметика и активатора в соответствии с типом металла фланца и условиями работы. Если большая часть фланцев - сталь, герметик выбирается для стали; если нержавейка, выбирается состав, одобренный для нержавеющей стали, и закупляется активатор. Паспорт (TDS) конкретного герметика должен быть доступен мастерам и контролерам на производстве.
Четвертое: регулярное тестирование. На первых партиях собранных соединений рекомендуется проводить испытание на герметичность при низком давлении (не ранее чем через 20 минут после сборки) и повторно - при рабочем давлении после полного отверждения (24 часа или по регламенту). Если все соединения проходят тест, можно наладить стандартный процесс. Если есть течи, нужно разобраться: ошибка в подготовке, неправильная затяжка болтов или дефект самого герметика.
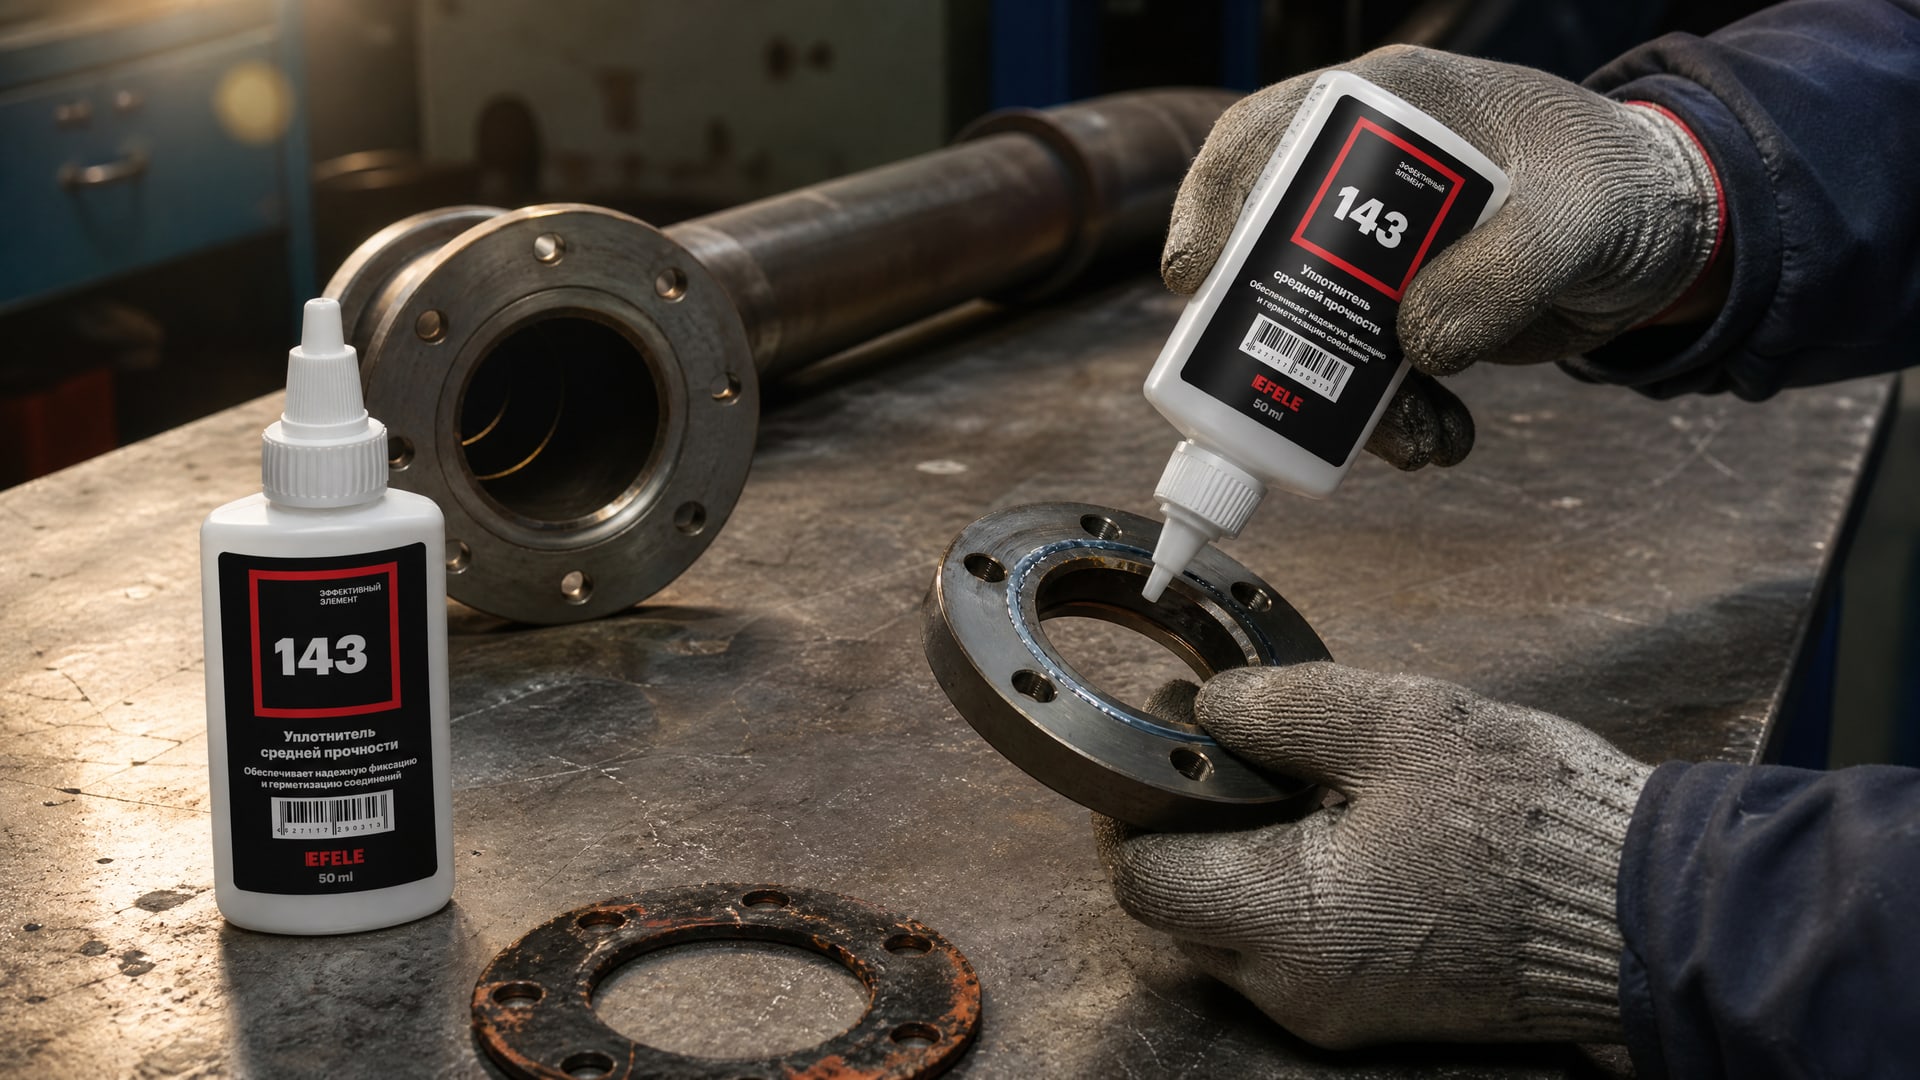
Для герметизации плоских разборных металлических фланцевых соединений, где требуется высокая надежность и устойчивость к агрессивным средам и низким температурам, на производстве применяют анаэробный жидкий уплотнитель EFELE 143. Его преимущество в том, что состав сочетает контролируемый темп отверждения с надежностью при фреттинге и вибрации, что особенно важно на трубопроводах и в сборочных цехах.
Замена прокладки фланцевого соединения газопровода: особые требования
Для газопроводов и ответственных систем под давлением замена прокладки на герметик возможна, но требует согласованности с проектом и регламентом.
Перед внедрением герметика нужно:
Убедиться, что фланцевое соединение входит в конструкцию ответственного трубопровода и герметик не нарушит допуски по давлению, температуре и среде.
Проверить сертификацию герметика: для газопроводов часто требуются допуски типа ASTM D-5363 или MIL-S-22473E в зависимости от стандартов, действующих в стране и отрасли.
Провести лабораторные испытания на образцах фланцев из того же материала и геометрии, что используются на объекте. Испытание должно включать герметичность при рабочем давлении, температуре и в средах, с которыми соприкасается герметик.
Разработать процедуру испытания на месте (field test) с низким давлением и последующей проверкой после полного отверждения.
На газопроводах минимум 3–4 мм перекрытия фланца становятся особенно критичны, так как при низком перекрытии герметик может не удерживать высокое давление. Также нужно учитывать, что газ может содержать влагу, конденсаты или агрессивные компоненты (сероводород, диоксид углерода), и герметик должен быть стойким к этим средам.
Частые ошибки, приводящие к течи при замене прокладки на герметик
Грязная или влажная поверхность.
Самая частая причина отказа герметика. Если на фланце осталась пленка масла, пыли, окисла или остатков старого материала, герметик не прилипает к поверхности и отслаивается под нагрузкой. Проверка простая: протереть фланец салфеткой - если салфетка пачкается, нужна переподготовка.
Неправильный выбор активатора или его отсутствие. На нержавеющей стали или алюминии без активатора герметик отверждается медленно и неполно. Это не означает, что герметик неработающий - просто условия для полимеризации неоптимальны. Активатор решает проблему, но его нужно нанести ДО герметика и дать подсохнуть согласно инструкции.
Боковой сдвиг фланцев при сборке. Если после нанесения герметика фланцы сместились относительно друг друга, герметик разрывается и образуют микротечи. Нужна аккуратная сборка без смещения; на производстве помогают направляющие штифты или центровочные кольца.
Преждевременное повышение давления. Подача полного рабочего давления раньше чем через 24 часа приводит к "выдавливанию" недостаточно твердого герметика из зазора и к течи. Даже если герметик дает первичную пленку за 20 минут, нужно ждать полного набора прочности.
Чрезмерная затяжка болтов. Если затянуть болты "в отказ", герметик выдавливается из зазора и шов становится тоньше. Оптимальна равномерная, умеренная затяжка крест-накрест. Если в регламенте указан момент, нужно пользоваться динамометрическим ключом.
Слишком большой или слишком малый слой герметика. Тонкий слой может не обеспечить герметичность по всему периметру, толстый - выдавливается и не заполняет весь зазор. Оптимум - одна непрерывная линия по средней зоне фланца, расход 0,3–0,5 мл/м.
Часто задаваемые вопросы
Можно ли применить герметик на фланцах, если зазор между ними больше 0,5 мм?
Герметик теоретически может заполнить щель до 0,5 мм, но это уже граница возможностей. При зазоре выше 0,25–0,3 мм надежность герметизации падает: герметик плохо отверждается в центре, легко выдавливается и создает каналы утечки. Если зазор большой, рекомендуется сначала механически доработать фланцы (шлифовка, подтяжка болтов) или вернуться к традиционной паронитовой прокладке.
Как долго нужно ждать перед подачей давления после сборки соединения?
Для проверки герметичности при низком давлении (≤ 0,03 МПа) можно начинать через 20–30 минут после сборки. Но для полного рабочего давления нужно дождаться полного отверждения герметика - обычно 24 часа. Если спешить, герметик не набирает прочность и отказывает под нагрузкой.
Нужен ли активатор, если фланцы стальные?
На углеродистой стали и латуни герметик обычно отверждается без активатора - есть достаточное количество ионов металла, чтобы запустить реакцию полимеризации. Активатор нужен в основном на пассивных металлах (алюминий, нержавейка) или в холодных условиях. Проверьте паспорт конкретного герметика - там указаны рекомендации.
Можно ли применить герметик вместо прокладки на фланцах, которые часто разбираются?
Да, это один из основных сценариев применения герметика на производстве. При каждом разборе старый герметик удаляется скребком или растворителем, поверхность фланца очищается вновь, и наносится свежий герметик. На практике это работает хорошо, если соблюдается регламент подготовки и тестирования. Однако каждый цикл требует времени и внимательности.
Какой герметик выбрать для фланцев из нержавеющей стали в санитарном производстве?
Для санитарных применений нужен герметик с допуском NSF/ANSI 61 или эквивалентным. На нержавейке герметик наносится после активатора (обычно жидкость, которая наносится на фланец и дает подсохнуть 5–15 минут). Перед выбором конкретного продукта изучите паспорт: там указаны совместимость с пищевыми веществами, температурный диапазон и требуемые допуски.
Заключение
Замена вырубной прокладки на анаэробный герметик - это не просто смена материала, а переход на другой уровень контроля и подготовки. Герметик работает надежно только на жестких металлических фланцах с минимальным контролируемым зазором (0,1–0,25 мм), чистой поверхностью (Ra 0,8–3,2 мкм) и соблюдением регламента отверждения (24 часа до полной прочности).
На производстве замена оправдана, если нужна повторяемость, исключение расходника и контроль процесса. Главные условия успеха: разработка и соблюдение регламента подготовки поверхности, правильный выбор герметика и активатора (если требуется), равномерная затяжка болтов, терпение при отверждении и регулярное тестирование. Если хотя бы один из этих пунктов нарушен, герметик не заменит прокладку. Перед внедрением проведите испытания на образцах ваших фланцев и согласуйте выбор герметика с техническим регламентом вашего производства.