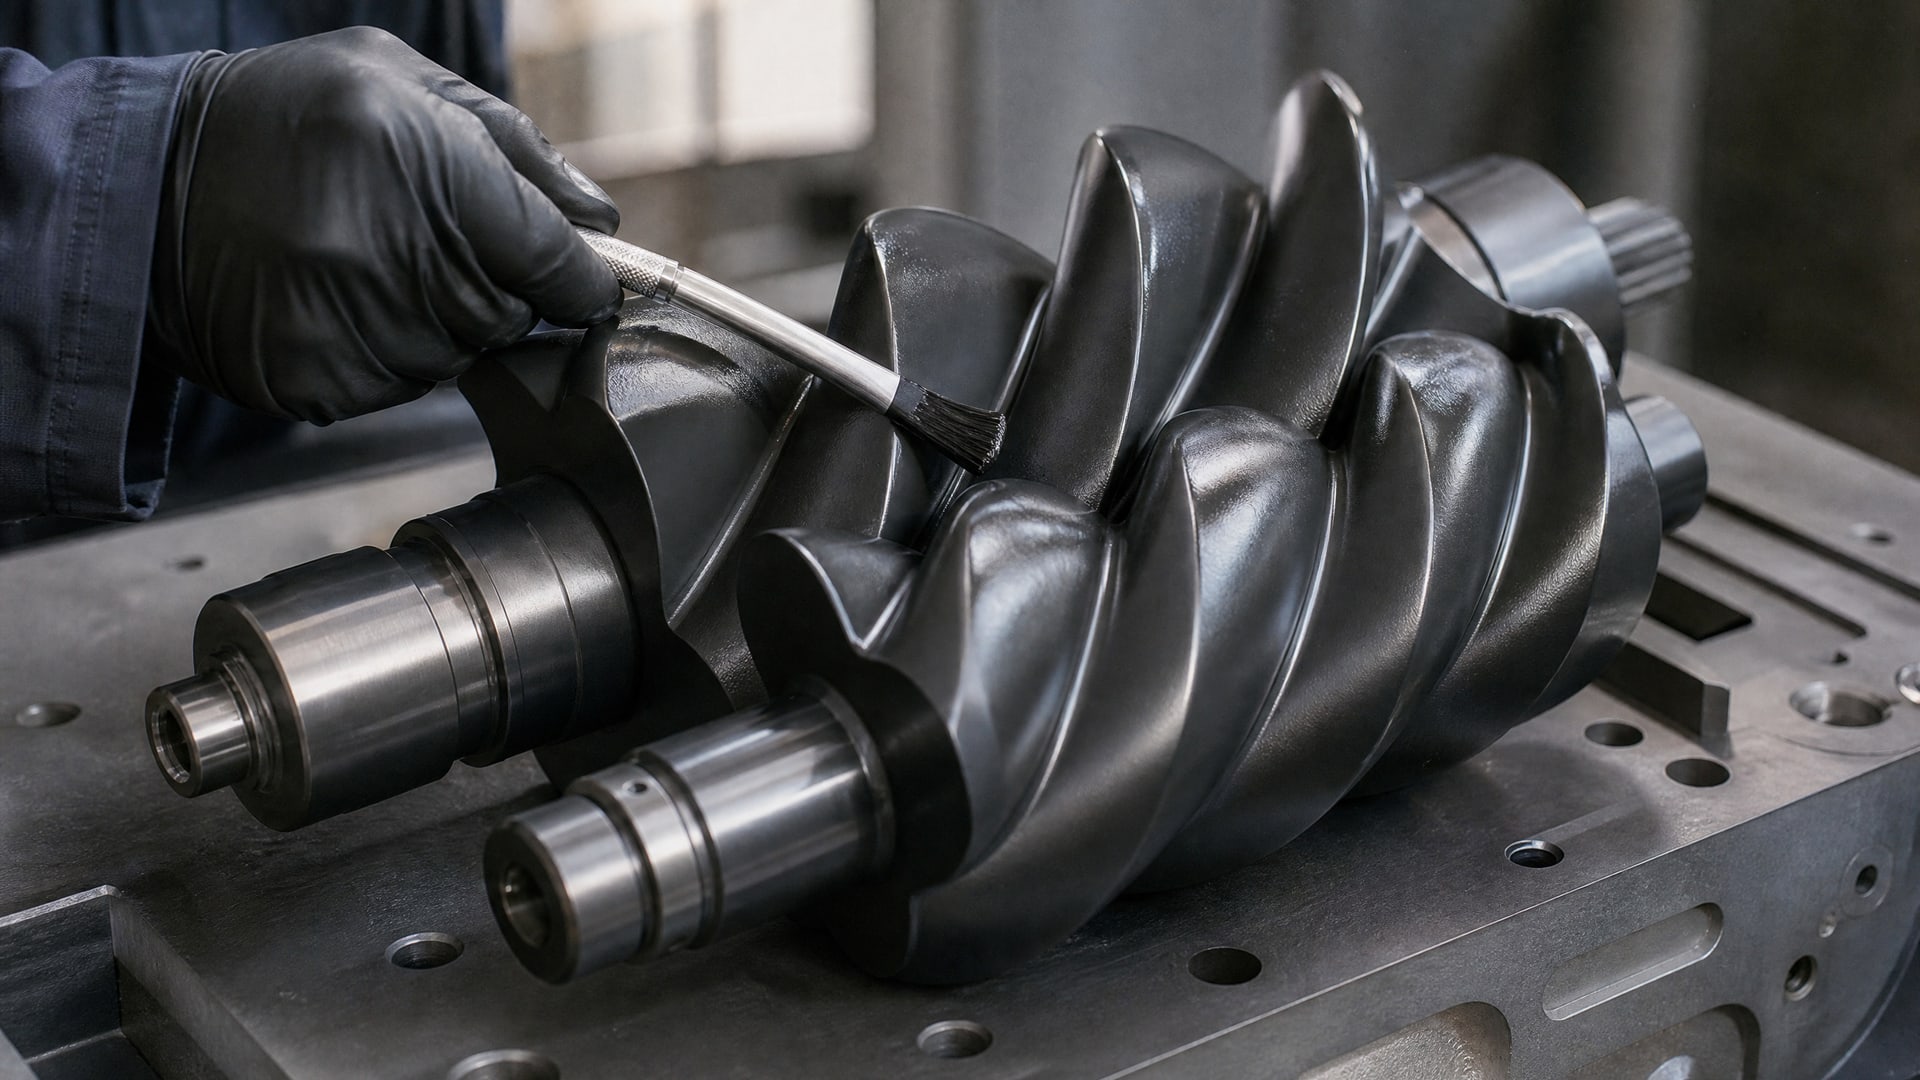
Винтовые роторы сухих компрессоров работают в условиях кратковременного контакта, высоких температур и значительных нагрузок. Без защиты они подвержены схватыванию, износу и нарушению геометрии, что снижает производительность и ускоряет выход оборудования из строя. Антифрикционное покрытие решает эту проблему: тонкая пленка толщиной 10–15 мкм обеспечивает низкий коэффициент трения, защиту от задира и при этом не меняет размеры роторов.
Статья разбирает полную технологическую цепочку - от подготовки поверхности до термообработки покрытия. Инженеры, специалисты по ремонту и закупщики узнают, почему подготовка поверхности критична, какой состав выбрать для сухого винтового компрессора и как контролировать качество на каждом этапе.
Почему антифрикционное покрытие критично для винтовых компрессоров
Сухие винтовые компрессоры работают без масла в воздушном тракте.
Роторы вращаются с минимальными зазорами (часто без непосредственного контакта на номинальных режимах), но при кратковременных касаниях, особенно на пуске и остановке, возникает высокое локальное давление. Если металл не защищен, происходит схватывание - микросваривание поверхностей, приводящее к деформации, заклиниванию и отказу компрессора.
Противозадирные свойства покрытия защищают роторы в моменты контакта. Низкий коэффициент трения снижает нагрев и энергопотери. При этом тонкая пленка не увеличивает диаметр ротора и не нарушает расчетные зазоры - критичное преимущество при ремонте и восстановлении, когда переделка геометрии невозможна или неэкономична. Кроме того, покрытие обеспечивает коррозионную защиту при простое оборудования и влажных условиях хранения.
Подготовка поверхности винтов перед нанесением покрытия
Успех покрытия на 80% зависит от качества подготовки поверхности.
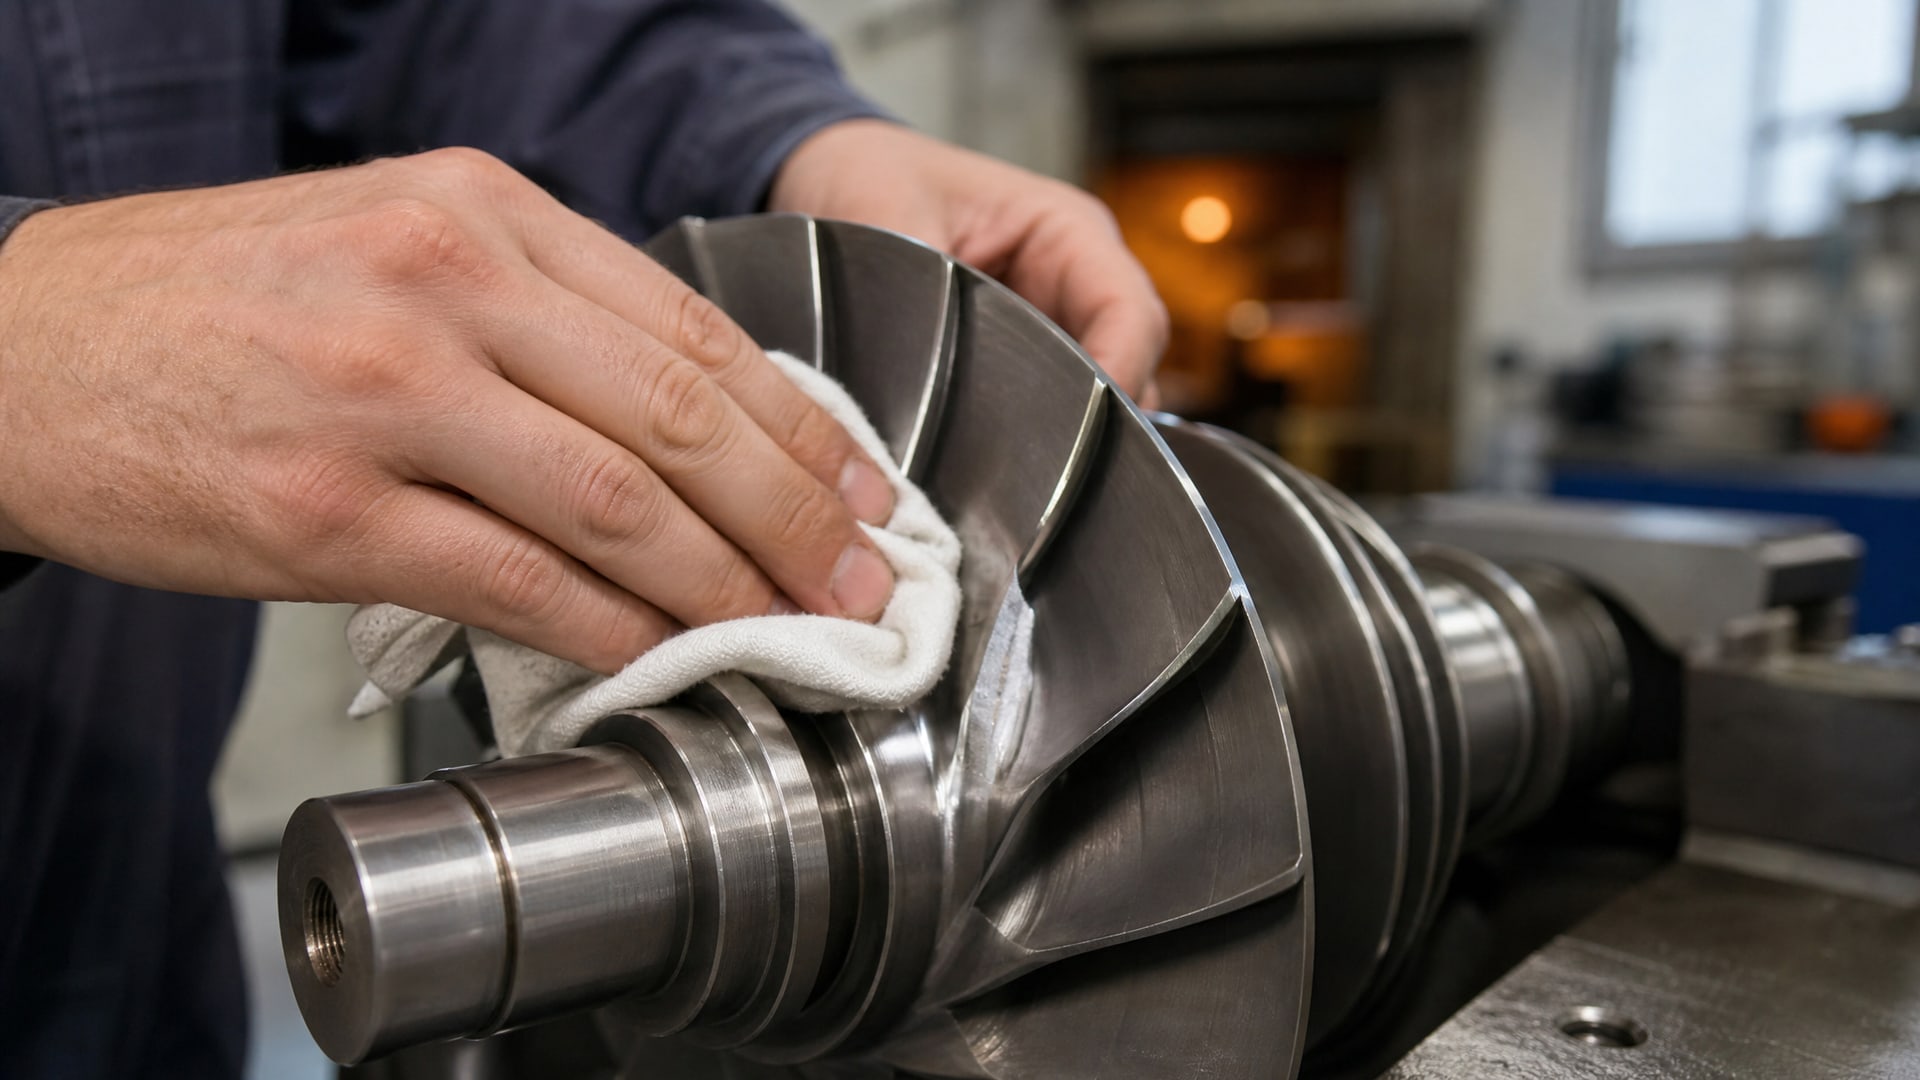
Адгезия (способность слоя держаться на металле) достигается только при полном удалении загрязнений, окисла и примесей.
Технологическая последовательность подготовки
Процесс начинается с предварительного прогрева ротора в печи при 80–90 °C. Затем следует обезжиривание нейтральным средством с целью удалить масло, пыль и механические загрязнения. После этого ротор промывается проточной водой и высушивается сжатым безмасляным воздухом под давлением. Любые капли влаги или масла нарушают контакт покрытия с поверхностью.
На подготовленную сухую поверхность наносится титанатный активатор толщиной 1–2 мкм. Это промежуточный слой, который создает химическую мостик между металлом и основным антифрикционным покрытием. Активатор выдерживается 1 минуту, затем ротор промывается деионизированной водой и высушивается горячим воздухом. Использование деионизированной (очищенной) воды критично - обычная вода содержит соли и ионы, которые вызывают коррозию.
Оценка чистоты поверхности
Для контроля исходного состояния поверхности используется стандарт ISO 8501-1, который устанавливает четыре базовых уровня чистоты стали: A (сильное загрязнение), B (значительное загрязнение), C (умеренное загрязнение), D (низкое загрязнение). Для нанесения антифрикционного покрытия требуется уровень не ниже C, то есть после визуального осмотра на поверхности не должно быть видимого масла, ржавчины или отслаиваний.
Стандарт ISO 12944-4:2017 определяет цель подготовки: удаление загрязнений, которые ухудшают адгезию, и получение поверхности, готовой к окрашиванию или нанесению покрытия. Методы подготовки (механические, химические, абразивные) описаны в ISO 8504:1992 и включают дробеструйную обработку, шлифование, химическое травление и обезжиривание. Выбор метода зависит от типа загрязнения и материала ротора.
Выбор состава антифрикционного покрытия для сухого компрессора
Для винтовых роторов используются несколько типов антифрикционных систем.
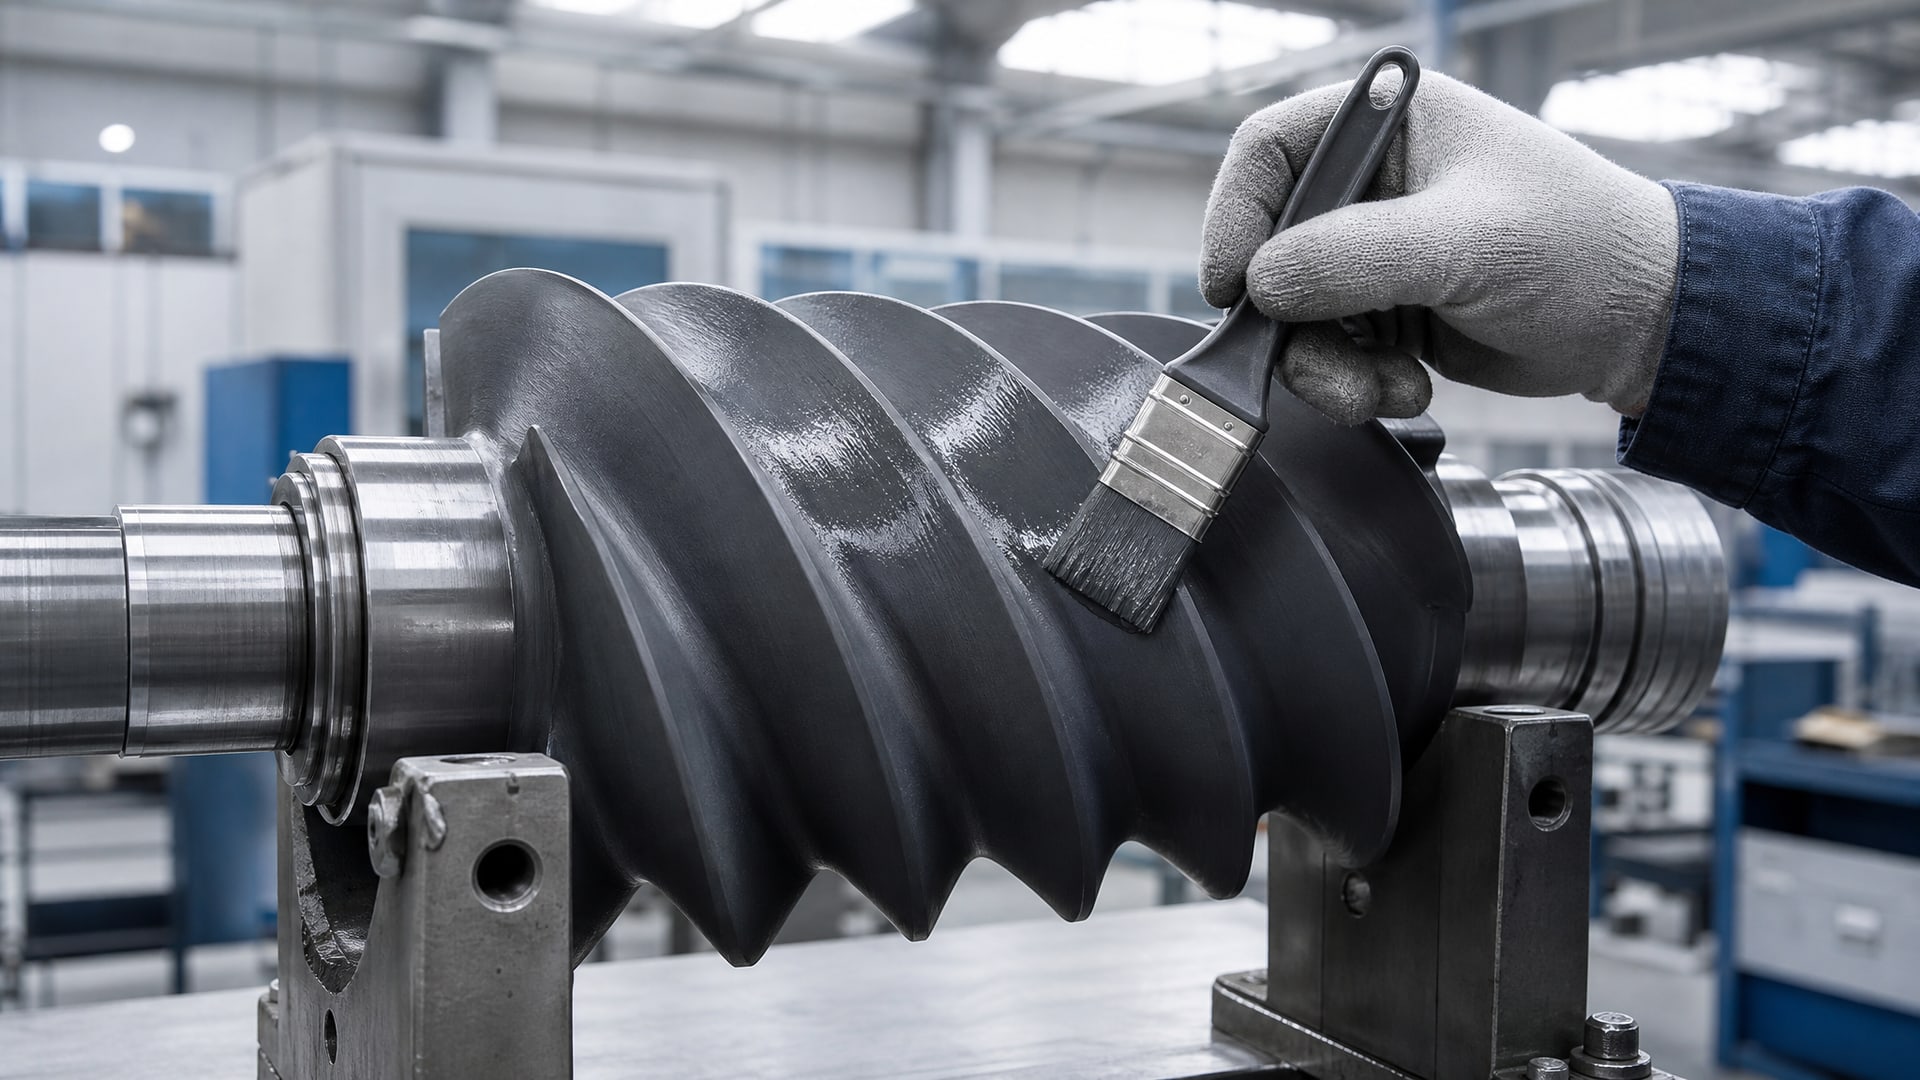
Наиболее распространены покрытия на основе PTFE (политетрафторэтилен), которые обеспечивают очень низкий коэффициент трения. В состав часто добавляют дисульфид молибдена и графит - твердосмазочные компоненты, которые дополнительно снижают трение в моменты контакта роторов и повышают несущую способность.
Характеристики и требования к составу
Современные антифрикционные покрытия для винтовых роторов показывают несущую способность 1300 МПа по тесту SRV (стандартный четырехшаровой тест на фрикцию), что гарантирует защиту даже при кратковременных пиковых нагрузках. Покрытие должно сохранять свойства (адгезию, твердость, эластичность) после длительного простоя оборудования - критичное требование для промышленного оборудования, которое работает с перерывами.
Толщина слоя строго ограничена: 10–15 мкм. Это не ошибка в расчетах, а принцип проектирования. Покрытие толще приводит к увеличению диаметра ротора, нарушению зазоров между винтом и цилиндром, и как следствие - к перекосам и заклиниванию. Тонкий слой выполняет свою задачу: обеспечивает низкое трение и защиту от задира без изменения геометрии.
Состав должен быть совместим с материалом ротора (обычно чугун или сталь) и не вызывать коррозию при воздействии влаги и кислорода. Для защиты винтовой пары компрессора от износа и коррозии в условиях сухого сжатия применяются специализированные твердосмазочные покрытия, которые обладают низким коэффициентом трения и антикоррозионными свойствами. На практике такие составы используются на ремонтных участках, где восстанавливают роторы после длительной эксплуатации, и на линиях производства новых компрессоров, где это требуется по технологии.
Технология нанесения и режимы сушки
Нанесение антифрикционного покрытия выполняется методом распыления (пневматическое или электростатическое) либо окунанием - выбор зависит от формы и размера ротора.
После нанесения начинается критичный этап - контролируемая сушка.
Режимы термообработки покрытия
Первый этап - основная сушка при температуре +200 °C в течение 20 минут. На этом этапе летучие вещества (растворитель, вода) испаряются, и покрытие схватывается. Температура +200 °C выбрана таким образом, чтобы обеспечить испарение без разложения полимерной матрицы.
Второй этап - спекание (полимеризация) покрытия при температуре 250–260 °C. Это более высокая температура, при которой происходит окончательное сцепление молекул покрытия и формирование плотного, твердого слоя с максимальной адгезией к основе. Длительность спекания зависит от толщины слоя и состава, но обычно составляет 30–60 минут.
Охлаждение должно быть плавным, чтобы избежать термических напряжений и растрескивания покрытия. Резкое охлаждение (например, обливание холодной водой) приводит к микротрещинам, через которые проникает влага и коррозия.
Контроль качества и адгезия покрытия
После завершения термообработки проводится проверка адгезии покрытия.
Адгезия - это способность покрытия удерживаться на поверхности металла; это не вязкость и не «липкость» в обычном понимании, а именно химическая и механическая связь между слоями.
Для проверки адгезии используется сетчатый тест (cross-hatch adhesion test): на поверхность покрытия наносятся два перекрещивающихся набора параллельных линий в виде сетки, затем прикладывается липкая лента и резко отрывается. Если покрытие осталось на месте - адгезия хорошая. Если отслоилось - подготовка поверхности была некачественной.
Толщина покрытия проверяется электромагнитным толщиномером; она должна быть в диапазоне 10–15 мкм. Измерения проводят на минимум пяти точках ротора, так как толщина неравномерна при распылении.
Твердость покрытия оценивается по шкале Виккерса или микротвердости. Для антифрикционных покрытий роторов типичная твердость составляет 200–400 HV. Низкая твердость указывает на неполную полимеризацию (температура была недостаточной), высокая - на хрупкость и риск отслаивания при механических ударах.
Практическое применение: восстановление и производство
Нанесение антифрикционного покрытия используется в двух сценариях: ремонте и восстановлении изношенных роторов, а также в производстве новых компрессоров.
При ремонте роторы, прошедшие длительную эксплуатацию и потерявшие оригинальный слой покрытия, поступают на переподготовку. Вместо дорогостоящей переделки геометрии или замены ротора техническое решение - нанесение свежего антифрикционного слоя. Это восстанавливает низкий коэффициент трения, защиту от задира и позволяет продлить ресурс оборудования на 30–50%.
На производстве новых компрессоров нанесение антифрикционного покрытия часто включено в стандартную технологию для роторов сухого безмасляного сжатия. Это увеличивает производительность компрессора (меньше утечек благодаря уменьшению трения), снижает шум при пуске и останове, и повышает надежность в режимах неполной нагрузки, когда кратковременные касания роторов более вероятны.
При нанесении покрытия на восстановленные роторы важно убедиться, что рабочие поверхности (активный профиль винта) геометрически соответствуют допускам. Измерения делаются координатно-измерительной машиной (КИМ) ДО подготовки поверхности. Если профиль выходит за допуск, ротор либо шлифуется на профильной машине, либо отбраковывается.
Часто задаваемые вопросы
Почему нельзя просто нанести более толстое покрытие для большей защиты?
Утолщение покрытия сверх 15 мкм увеличивает диаметр ротора и нарушает микрозазоры между винтом и цилиндром, необходимые для работы компрессора. Это приводит к трению, нагреву и возможному заклиниванию. Антифрикционное покрытие - это не защитный слой в смысле «нарост», а функциональный слой, обеспечивающий низкое трение в зоне контакта.
Можно ли наносить покрытие без предварительного прогрева ротора?
Прогрев при 80–90 °C перед подготовкой поверхности удаляет влагу и газы из микропор металла, что улучшает адгезию покрытия. Без прогрева влага остается, и под покрытием начинается коррозия. Пропуск этого этапа приводит к отслаиванию покрытия в течение 2–3 недель после нанесения.
Как проверить, что адгезия достаточна, без специального оборудования?
Используется простой сетчатый тест: острым ножом наносят две перекрещивающихся серии линий с шагом 2 мм, прикладывают липкую ленту (скотч) и резко отрывают. Если покрытие остается целым - адгезия хорошая. Если отслаивается - подготовка была некачественной или температура спекания недостаточна.
Почему деионизированная вода, а не обычная?
Обычная вода содержит соли и минералы, которые остаются на поверхности после испарения воды и становятся центрами коррозии. Деионизированная вода - это очищенная вода, в которой удалены ионы солей. На практике можно использовать дистиллированную воду или промышленную деионизированную жидкость для финальной промывки перед сушкой горячим воздухом.
Сколько раз можно наносить покрытие на один ротор?
Технологически покрытие можно наносить 2–3 раза, если предыдущие слои не отслоились. Однако перед повторным нанесением необходимо полностью удалить старое покрытие (дробеструйная обработка или химическое травление) и повторить всю подготовку поверхности. На практике ремонтные участки редко перепокрывают роторы больше одного раза за весь цикл ремонта, так как это экономически неоправданно.
Заключение
Технология нанесения антифрикционного покрытия на винтовую пару компрессора - это четко регламентированный процесс, где каждый этап критичен для итогового результата. От предварительного прогрева ротора при 80–90 °C до финального спекания при 250–260 °C, от обезжиривания до активации поверхности титанатным составом, каждая операция имеет физическое обоснование и подтверждена практикой.
Успех зависит от соблюдения толщины 10–15 мкм, режимов сушки и используемого состава, специально разработанного для сухих винтовых компрессоров. При правильном выполнении покрытие обеспечивает защиту от схватывания, снижает трение, повышает производительность и продлевает ресурс оборудования без нарушения геометрии роторов. При переходе на восстановление или ремонт компрессора, первый шаг - согласовать подготовку поверхности и состав покрытия со спецификацией производителя оборудования, а затем контролировать адгезию и толщину на каждом восстановленном роторе.