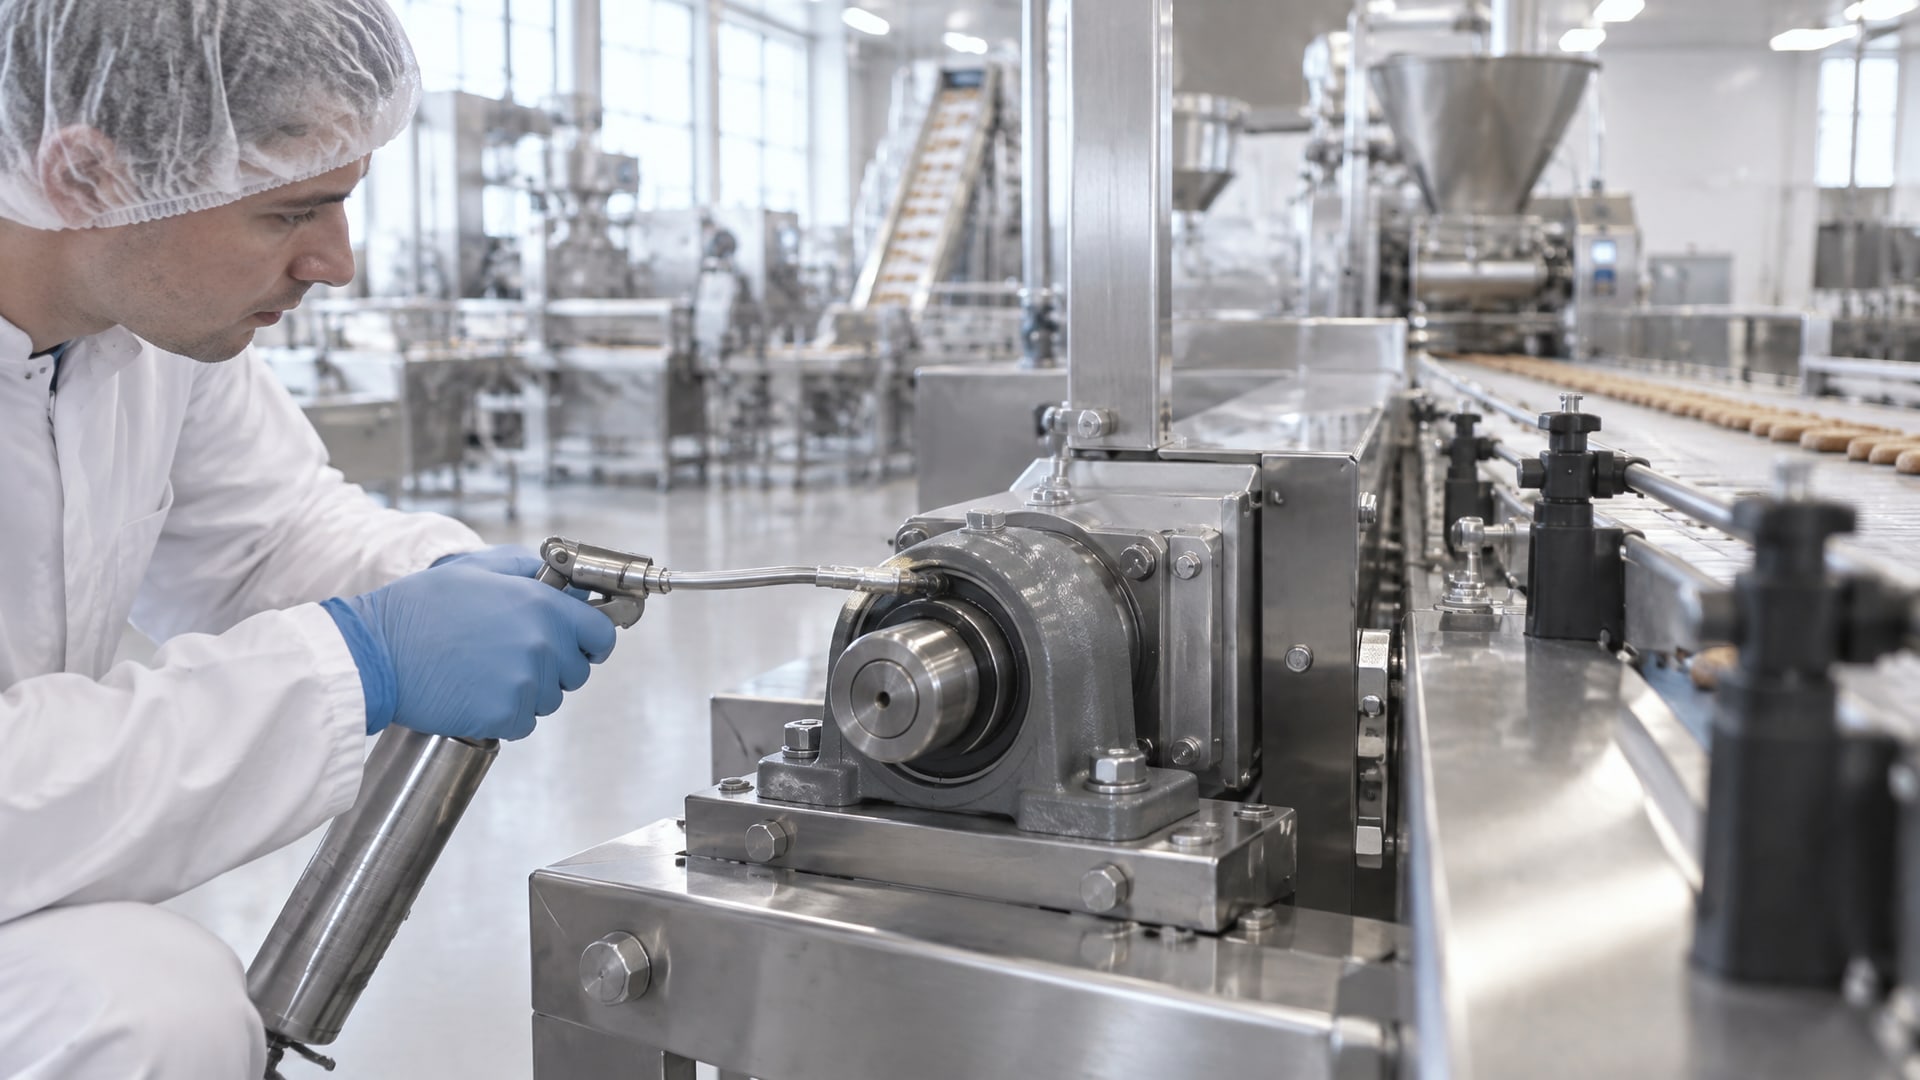
На линиях фасовки и упаковки смазка решает две противоречивые задачи: обеспечить бесперебойную работу узлов и гарантировать, что ни капля не попадет в продукт или на упаковку. Эта дилемма разрешается не отказом от смазки, а выбором правильного класса и методики нанесения. В упаковочном оборудовании используют только смазки NSF H1, допускающие исключительно случайный и технологически неизбежный контакт с продуктом; предельная концентрация загрязнения при таком контакте установлена на уровне 10 ppm для минеральных и синтетических составов и 1 ppm для силиконовых. Статья разъясняет, как выбрать смазку, где и как ее наносить, какие проверки проводить, чтобы риск попадания в продукт остался нулевым.
Материал адресован инженерам пищевых и упаковочных производств, снабженцам, техническому персоналу цехов. Вы узнаете разницу между классами допусков H1, H2 и H3, узнаете, какие узлы машин требуют особой осторожности, как организовать процесс смазывания и какие инцидентные ситуации требуют немедленной остановки.
Классы допусков: H1, H2, H3 и их роль на упаковочных линиях
Международная классификация NSF разделяет смазки на три категории в зависимости от риска контакта с пищей.
Понимание этих классов - основа безопасного выбора для упаковочного оборудования.
H1 (incidental food contact) - смазка для узлов, где случайный и неизбежный контакт возможен, но нежелателен. На упаковочных машинах H1 используют на подшипниках направляющих пленки, в механизмах подачи, на запаечных элементах и на контактных поверхностях транспортировочных лент. Предельная концентрация загрязнения -10 ppm для минеральных и синтетических смазок, 1 ppm для силиконовых.
H2 (non-food areas) - смазка исключительно для мест, где физический контакт с продуктом или упаковкой невозможен. Типичные примеры: подшипники двигателей, шарниры дверей, маслопроводы в закрытых объемах. H2 нельзя применять рядом с продуктом, даже если кажется, что расстояние достаточно.
H3 (release agents) - вещества защиты от коррозии, которые наносят на оборудование на хранении или после профилактики и обязательно удаляют перед запуском. H3 не является рабочей смазкой и на работающем оборудовании недопустима.
Частое заблуждение: закупщики и технические специалисты полагают, что H1-сертификация дает свободу в выборе узла для применения. На практике это не так. H1 означает лишь, что при случайном контакте смазка не нанесет вреда; это не разрешение наносить ее повсеместно. Для каждого узла упаковочной машины нужно отдельно оценить риск контакта с продуктом или упаковкой и затем выбрать между H1 (для контактных зон) и H2 (для защищенных зон).
Узлы упаковочного оборудования, требующие H1-смазки
На типовой линии фасовки и упаковки несколько десятков точек, куда наносят смазку.
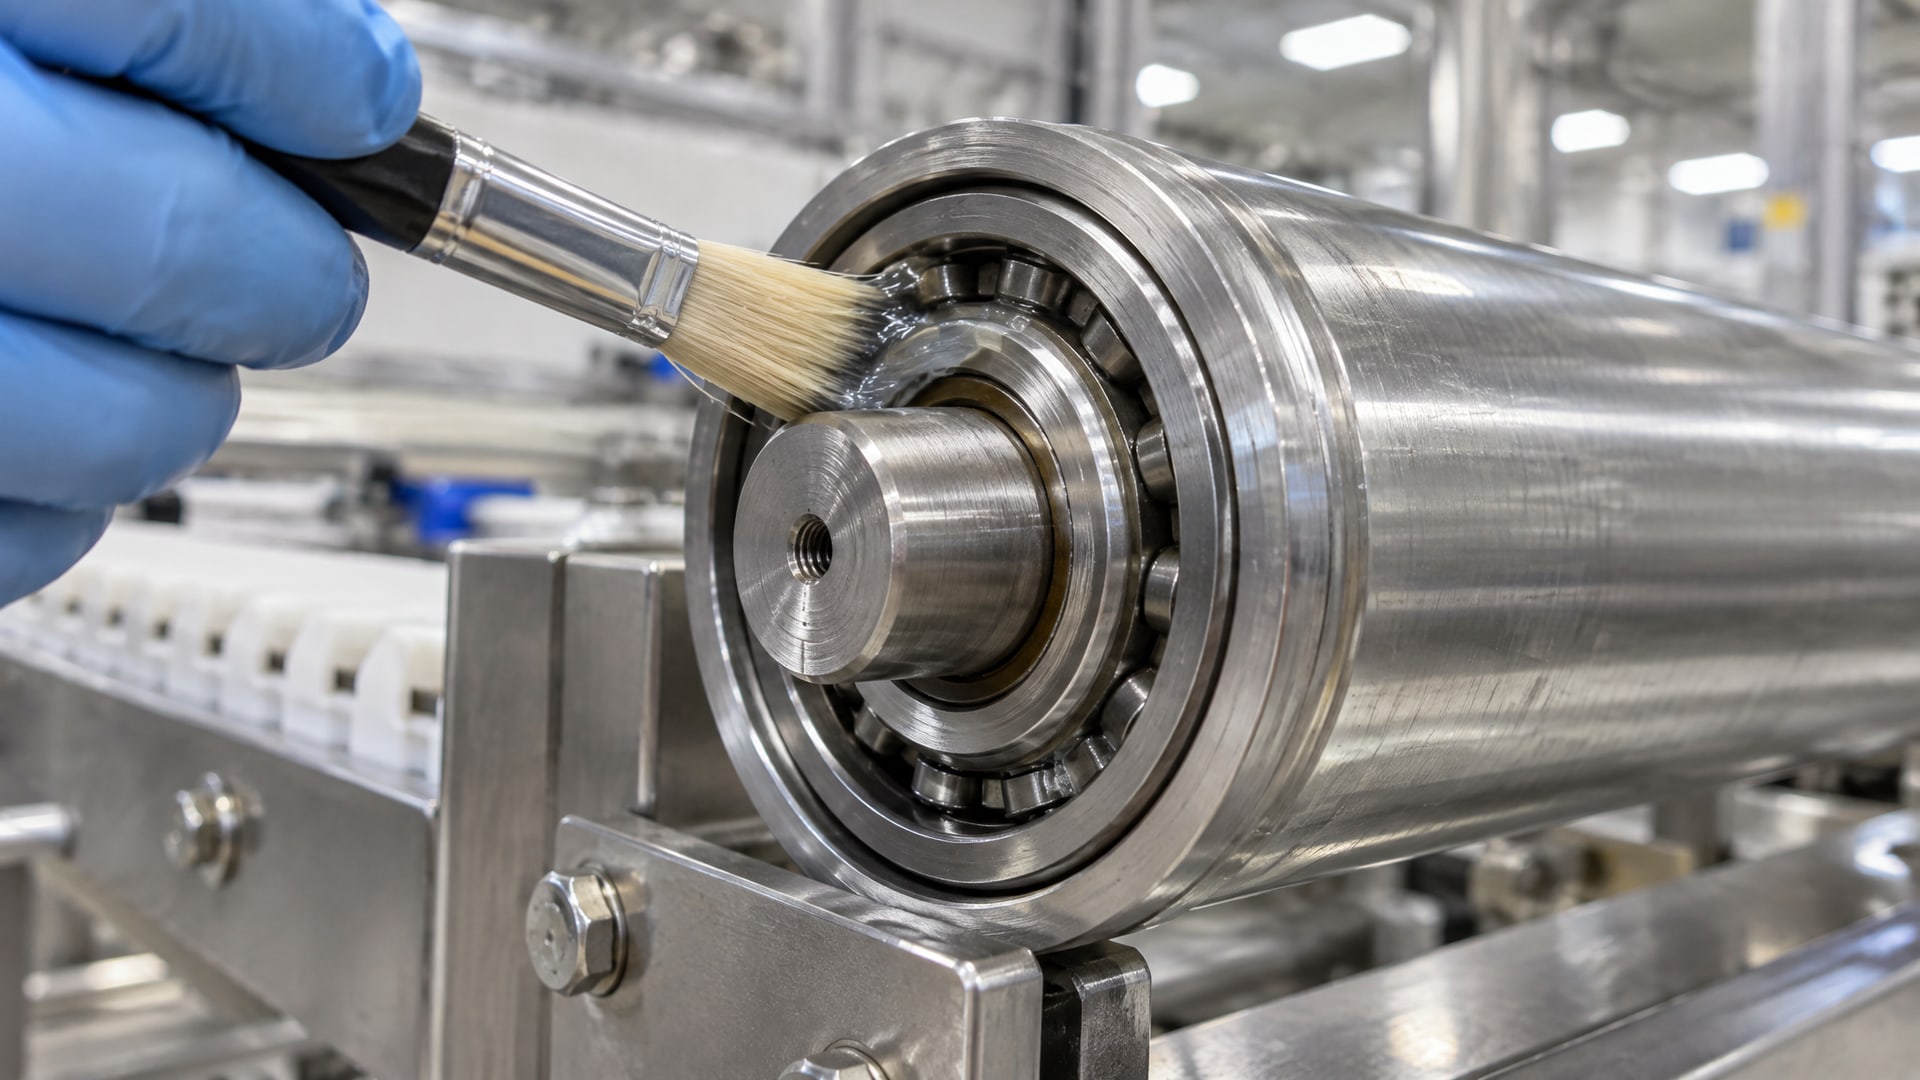
Не все из них одинаково критичны для защиты продукта.
Механизмы подачи и транспортировки продукта: подшипники роликов, цепи, втулки, направляющие направляющих лент. Здесь продукт или упаковка постоянно контактируют с поверхностями. Любая утечка смазки прямо переносится на продукт. Для этих узлов обязательна H1 и минимальное количество: смазку наносят на оси и во втулки, а не на верхние поверхности.
Запаечные и сварные элементы: электроды, нагревательные валики, направляющие герметизирующей ленты. Температура в этих узлах часто достигает 80–150 °C. Смазка может мигрировать на поверхность запайки и затем перейти на упаковку. Требуется не только H1, но и термостойкость смазки, а также повышенное внимание к дозировке.
Формовочные элементы (в упаковочных машинах, работающих с лотками и блистерами): пуансоны, матрицы, направляющие формовочных ползунов. Здесь смазка служит для предотвращения залипания пластика и снижения износа. Контакт с продуктом возможен через щели между элементами. H1 необходима; предпочтительны смазки, которые не размягчают полимеры (совместимость с пластиком - обязательный критерий).
Направляющие и зазоры дозаторов: если используется объемный или весовой дозатор, его движущиеся части нуждаются в смазке. Здесь особенно важна точность дозирования: перебор смазки не допускается.
Системы натяжения пленки: ролики натяжения, рычаги, шарниры. Смазка предотвращает скрип и неравномерное натяжение, но должна оставаться внутри узла.
Для каждого из этих узлов в документации предприятия должна быть указана: - Тип H1-смазки (название, вязкость или класс NLGI для пластичных смазок) - Точное место нанесения - Периодичность смазывания - Допустимое количество (как правило, несколько капель или грамм) - Кто и как проверяет отсутствие видимых утечек
Выбор H1-смазки: критерии и проверка соответствия стандартам
При выборе смазки для упаковочного оборудования инженер сталкивается не только с буквой H1, но и с множеством технических параметров.
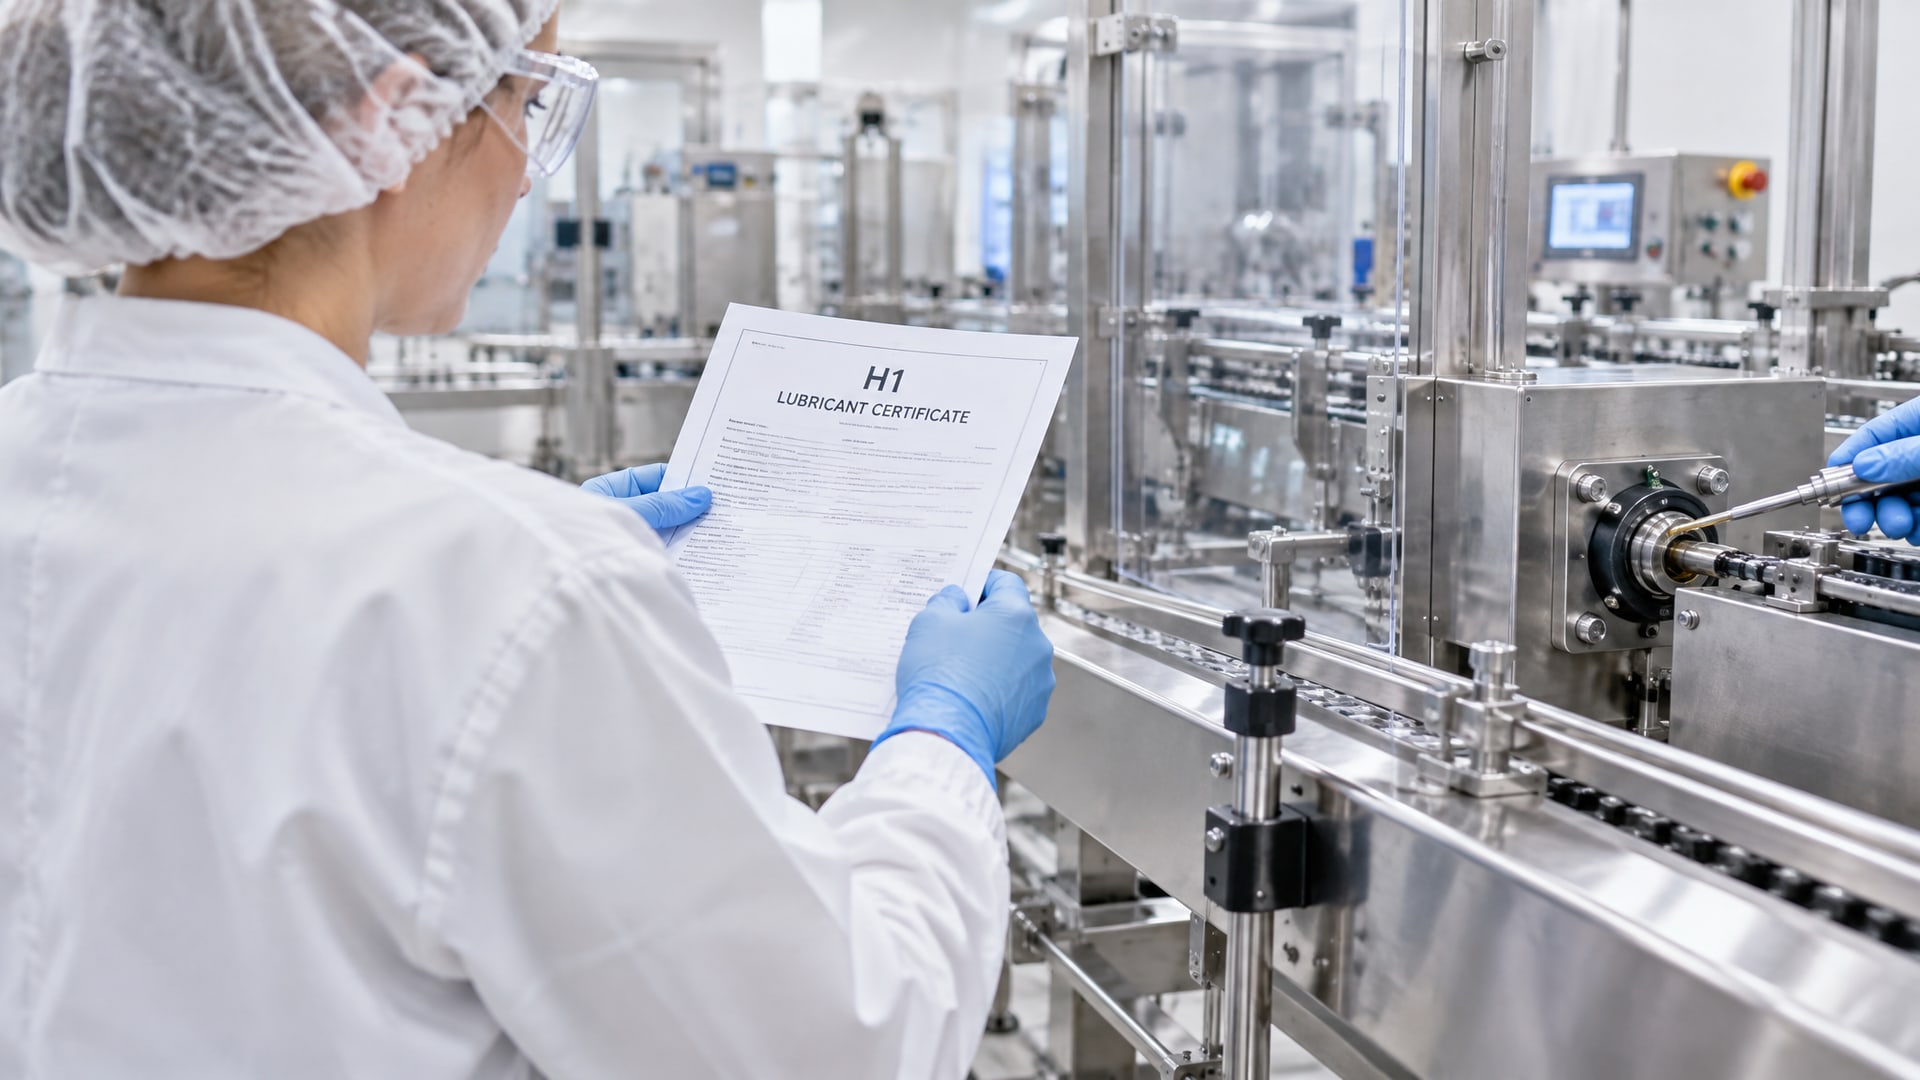
Правильный выбор требует проверки нескольких уровней.
Первый уровень - регистрация NSF H1. Убедитесь, что смазка имеет сертификат NSF с указанием класса H1. Сертификат должен быть актуальным и относиться именно к составу, который вы планируете закупить (партия, серия). Номер регистрации часто указан в техническом паспорте (TDS).
Второй уровень - состав и добавки. H1-регистрация распространяется на весь состав смазки целиком, включая базовое масло, загустители и функциональные добавки. Важно, что присадка, разрешенная в обычной промышленной смазке, может быть запрещена в H1. Поэтому нельзя самостоятельно добавлять присадки или менять поставщика компонентов без повторной сертификации.
Третий уровень - совместимость с материалами оборудования. Упаковочные машины часто работают с пластиком (полиэтилен, полипропилен, поливинилхлорид), резиной (уплотнения), покрытиями металла. Некоторые смазки размягчают или набухают резину, разрушают пластик. В TDS или запросе к производителю проверяют совместимость с материалами вашей машины.
Четвертый уровень - температурный диапазон и стойкость. Если в вашей машине есть запаечные элементы с температурой выше 80 °C или работа идет в холодном цехе (ниже 5 °C), смазка должна сохранять свойства в этих условиях. Для запаечных узлов часто требуется дополнительная термостойкость (окисляемость, летучесть).
Пятый уровень - ISO 21469. Международный стандарт ISO 21469 устанавливает гигиенические требования к формулированию, производству и применению смазок для пищевого оборудования. Он охватывает весь жизненный цикл: состав, производство, фасовку, хранение, упаковку и применение. Если ваше предприятие работает по ХАССП (система анализа рисков и критических контрольных точек) или аудитируется иностранными клиентами, требование ISO 21469 дополнительно к H1 может быть обязательным. Проверяйте наличие сертификата или декларации соответствия ISO 21469.
На практике многие предприятия закупают смазку на основе трех параметров: H1, совместимость с материалами и стоимость владения. Это разумный минимум. Однако для критичных узлов (запайка, дозаторы, контроль пленки) рекомендуется дополнительно проверить температурный диапазон и при возможности провести пробное применение на одном узле перед полным переходом.
Методика нанесения смазки и контроль дозировки
Выбор правильной смазки - только половина задачи.
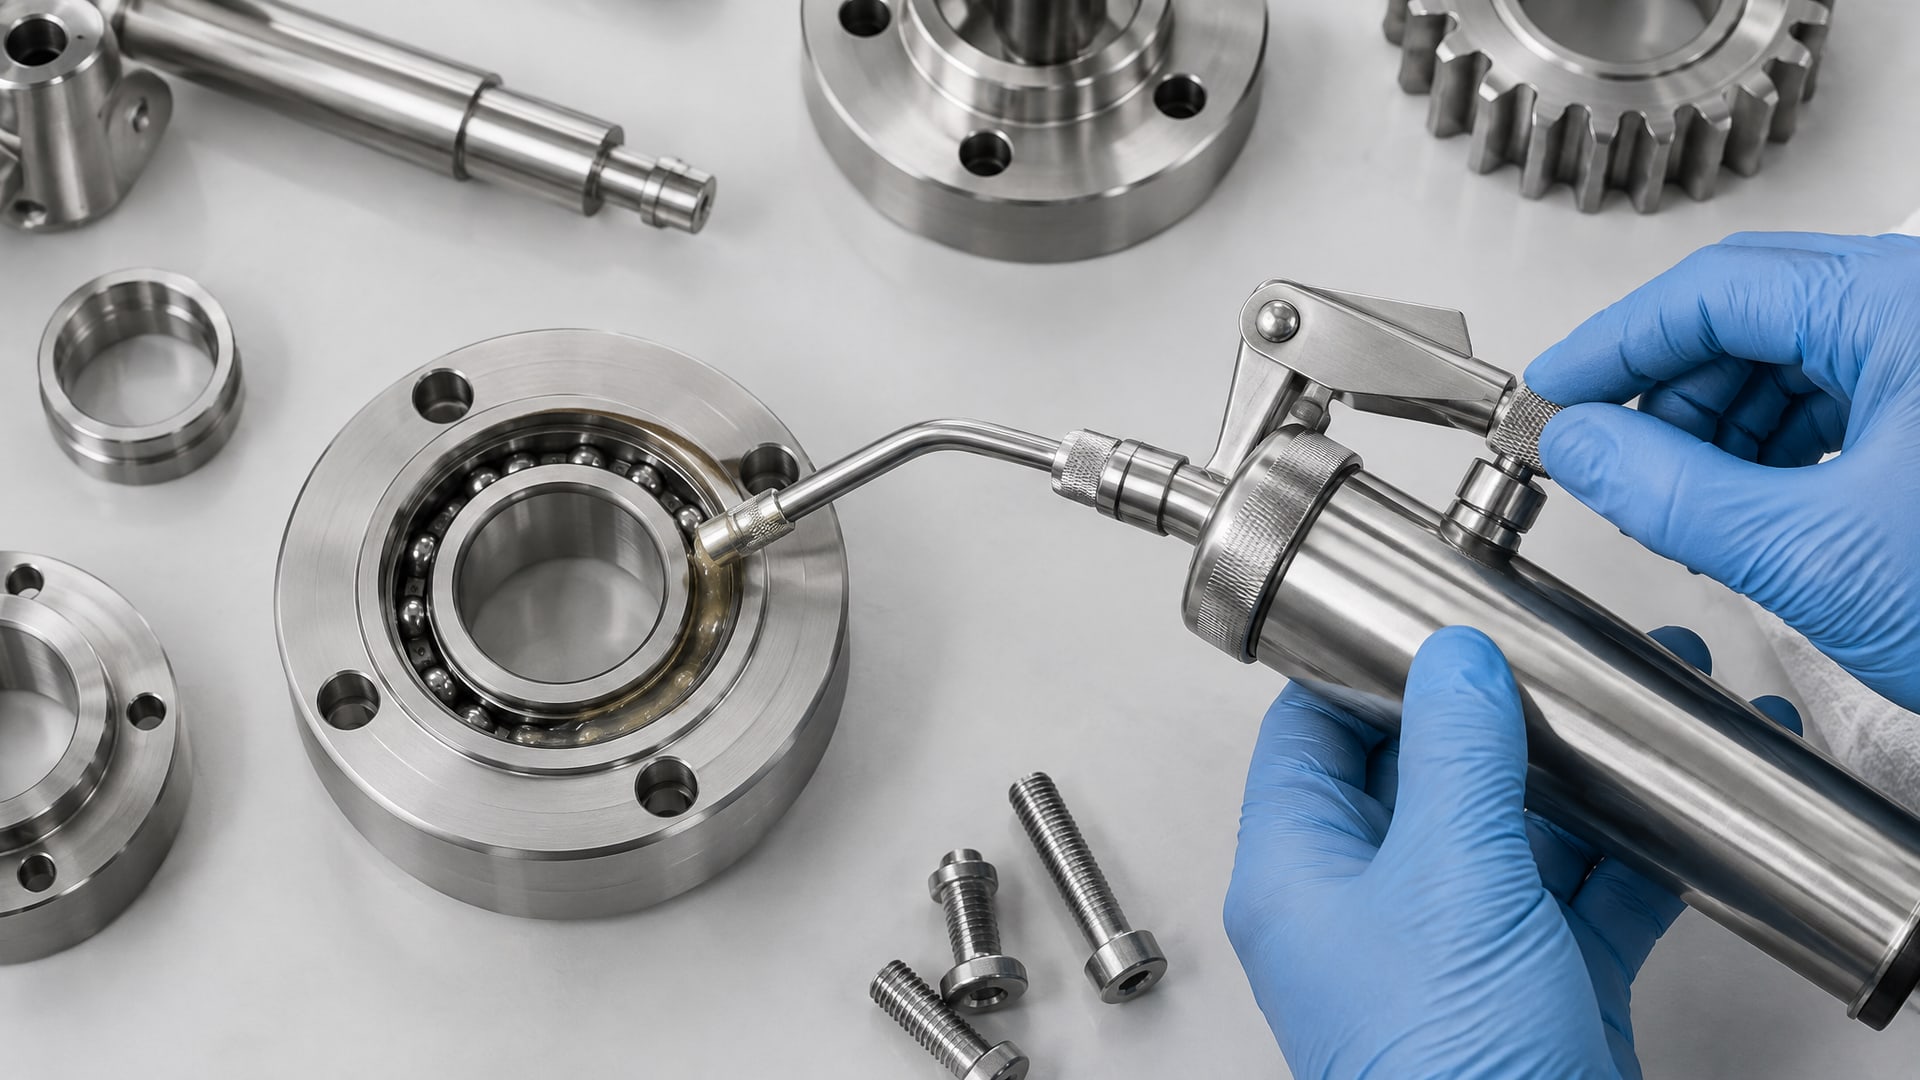
Вторая половина - правильное ее нанесение и проверка, что смазка не попала на продукт.
Подготовка к смазыванию. Перед нанесением смазки остановите оборудование. На работающей машине смазку наносят редко, и только в специально предусмотренные точки (масляные каналы, смазочные ниппели). В большинстве случаев смазывание проводят на неработающем оборудовании: утром перед запуском, после планового обслуживания или по графику ежедневного ухода.
Точность дозировки. Для пластичных смазок (класс NLGI 2 или NLGI 3) обычно требуется 1–3 грамма на точку. Наносить смазку шприцом или дозатором, а не выдавливать из тюбика «на глаз». После нанесения убедитесь, что смазка вошла во втулку или подшипник и не вытекает на верхнюю поверхность. Если смазка выступает за пределы узла, ее надо немедленно удалить чистой сухой тряпкой.
Для масел (жидких смазок) часто используют масленку с капельницей или дозатор. Обычно достаточно 2–5 капель. Переизбыток масла опаснее переизбытка пластичной смазки: оно может мигрировать через зазоры и попасть на продукт через несколько часов после нанесения.
Распределение смазки в ходе работы. После нанесения смазки оборудование включают на 10–30 секунд вхолостую (без продукта) для распределения смазки по узлу. Затем прекращают подачу продукта, проводят визуальный осмотр зон со смазкой и убеждаются, что не произошло утечки на пленку, лотки, дозаторы или упаковку. Только после этого запускают нормальный цикл производства.
Проверка отсутствия утечек. После 30–60 минут работы и затем через каждые 2–4 часа обходят оборудование и проверяют визуально: - На ли смазка где-нибудь на контактных поверхностях (пленке, лотках, края запайки)? - Есть ли подтеки или натеки в критичных зонах? - Правильно ли работает узел (нет ли скрипа, неровности движения)?
Если обнаружена утечка смазки на продукт или упаковку - это инцидент. Требуется: - Немедленная остановка оборудования - Изоляция партии продукта, произведенной после последней проверки - Удаление видимой смазки с оборудования - Выявление причины (переизбыток при последнем смазывании, износ уплотнения, неправильная точка нанесения) - Корректирующее действие (пересмотр дозировки, замена уплотнения, переучивание персонала) - Документирование инцидента
Проникающие и аэрозольные смазки: риск и ограничения
На упаковочных машинах иногда встречаются проникающие смазки или аэрозольные средства, которые используют для быстрого смазывания труднодоступных узлов.
Однако для упаковочного оборудования они несут повышенный риск.
Проникающие смазки (например, легкие масла с низкой вязкостью) быстро проникают в щели и микротрещины, но также легко мигрируют в нежелательных направлениях. При разбрызгивании такая смазка может осесть на пленку или открытые части продукта. Если проникающая смазка все же требуется, выбирайте только H1-сертифицированные версии и наносите их в защищенные внутренние полости, а не на открытые поверхности узлов.
Аэрозольные смазки облегчают нанесение, но создают облако мелкодисперсной смазки, которое может осесть на оборудование и продукт. На упаковочных линиях аэрозоли допустимы только в хорошо вентилируемых помещениях и только для H2-узлов. Для H1-узлов аэрозоли не рекомендуются или допускаются с очень большими ограничениями (например, для смазывания во время остановки с последующей тщательной чисткой).
На линиях фасовки, где работают с недавно запаянной пленкой или открытыми лотками, предпочитают именно точечное нанесение пластичной смазки через шприц - это снижает риск распыления и попадания в атмосферу, а затем на продукт.
Совет инженера: применение специальных смазок при высоких температурах
Сценарий: На вашей упаковочной машине есть запаечные валики, которые работают при 120 °C.
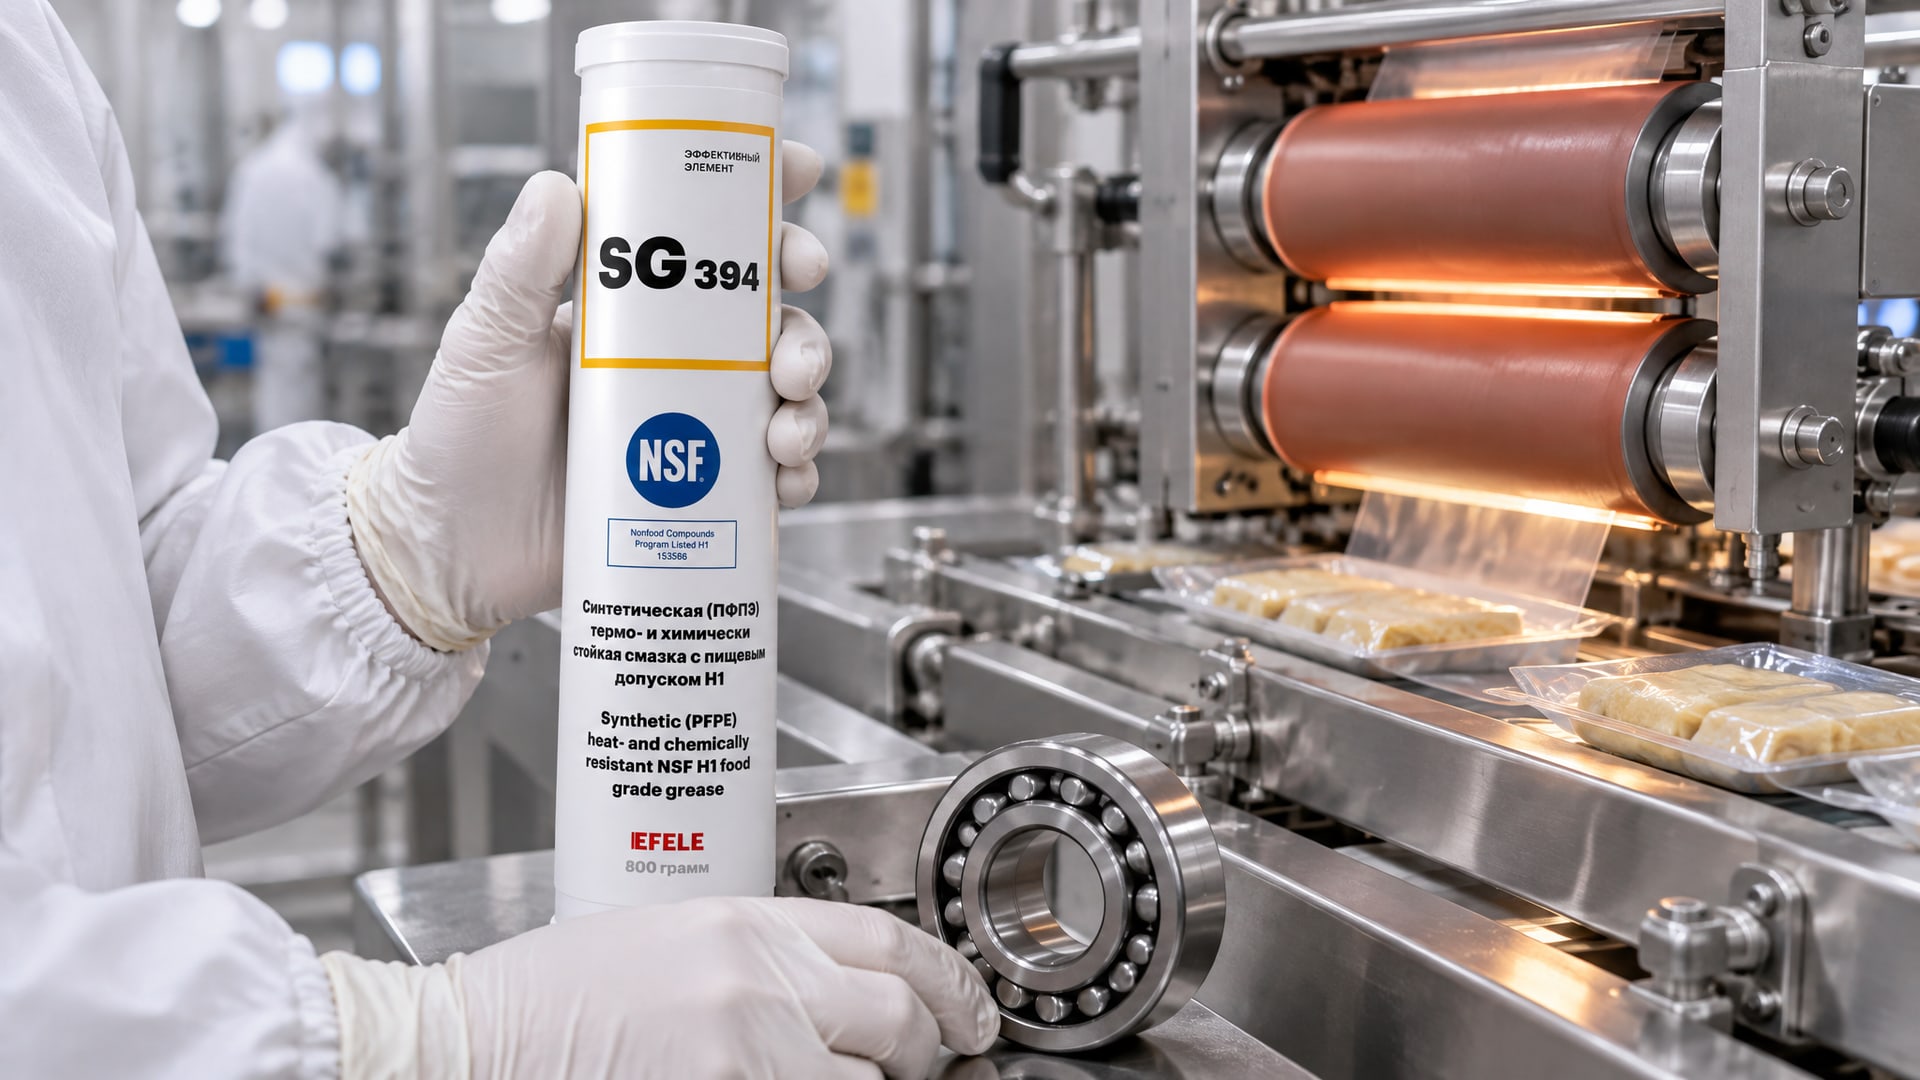
Обычная H1-смазка через несколько часов стала вытекать из узла в виде масла, образовалась тонкая пленка на края запайки, и при проверке на выходе обнаружилась легкая изоляция упаковки от запайки. Причина: стандартная смазка имела низкую температурную стабильность и «потекла» при нагреве.
Что сделали: Перешли на более вязкую пластичную H1-смазку с улучшенной окисляемостью, которая сохраняет консистенцию и адгезию при температуре до 150 °C. На запаечных роликах смазка наносилась более экономно (не более 0,5 г на точку вместо 1 г ранее). После первого запуска машина вхолостую прогревалась 5 минут, чтобы смазка распределилась и избыток мог вытечь до подачи продукта. Проверка каждый час в течение первого дня показала полное отсутствие утечек.
Итог: Адгезия смазки к валику улучшилась, срок ее замены увеличился с 5 до 8 дней, а инциденты с попаданием смазки на упаковку прекратились. Документация процесса обновлена: указано название новой смазки, график прогрева, новая дозировка и периодичность проверок.
Это пример, как правильный выбор свойств H1-смазки (не только допуска, но и вязкости, окисляемости, адгезии) решает практическую задачу без нарушения безопасности. На многих участках фасовки используют EFELE SG-394, которая была специально разработана для таких условий: она обеспечивает и термостойкость, и пищевой допуск H1, и хорошую адгезию к металлу запаечных элементов.
Документирование и аудит процесса смазывания
Регулярное смазывание оборудования должно быть задокументировано так же тщательно, как и другие критические операции в системе ХАССП.
В документации предприятия должны быть: - Карточка каждого узла со смазкой: название, вязкость или NLGI, H1-регистрация, совместимость с материалами. - Периодичность смазывания (ежедневно, еженедельно, ежемесячно). - Место нанесения с фото или схемой. - Допустимое количество (в граммах или каплях). - Ответственное лицо (оператор, техник, смены). - Форма контроля: журнал с датой, временем, инициалами, замечаниями.
Проверка и аудит: - Ежемесячно проверяют журналы и убеждаются, что смазывание проведено вовремя и в правильных местах. - Раз в квартал проводят выборочное наблюдение процесса смазывания: смотрят, как техник наносит смазку, правильно ли ориентируется на дозировку, проводит ли контроль утечек. - Раз в полугодие переучивают персонал, если выявлены отклонения или после замены смазки на новую. - При аудите по ХАССП или сертификации ISO проверяют, что выбранная смазка соответствует H1, а применение согласовано с процедурой.
Инциденты с попаданием смазки на продукт, выявленные во время аудитов, требуют корректирующих действий. Часто инциденты вызваны человеческим фактором (переизбыток смазки, неправильная точка нанесения, пропуск контроля утечек). Обучение персонала и четкая схема на месте часто решают проблему лучше, чем замена самой смазки.
Часто задаваемые вопросы
Чем H1 отличается от H3 и можно ли использовать H3, если потом хорошо протереть оборудование?
H1 - рабочая смазка для мест с потенциальным контактом с продуктом. H3 - это вещество защиты от коррозии, которое наносят только на остановленное оборудование при хранении и обязательно удаляют перед запуском. Если оставить H3 на работающем оборудовании, она попадет в продукт. Протирание не поможет полностью удалить H3 из узлов. Использовать H3 на упаковочной машине недопустимо.
Если смазка допущена H1 и произведена авторитетным производителем, значит ли это, что ее можно применять на любом узле упаковочной машины?
Нет. H1 означает, что при случайном контакте смазка безопасна. Но это не разрешение наносить ее везде. Для каждого узла нужно оценить реальный риск контакта с продуктом. Если риска нет (например, смазка внутри герметичного подшипника двигателя), можно использовать H2-смазку, которая может быть дешевле. Для узлов с прямым контактом или высоким риском переноса смазки - только H1.
Что означает предел 10 ppm для H1? Это количество смазки, которое я могу наносить, или максимальное загрязнение продукта?
10 ppm - это максимальная допустимая концентрация смазки в продукте в случае случайного контакта. Это не количество смазки для нанесения. Нанесение правильного количества и предотвращение утечек - это как раз те меры, которые обеспечивают, чтобы реальное загрязнение не превышало 10 ppm и оставалось близко к нулю. Силиконовые смазки имеют более строгий предел -1 ppm.
Полезно ли использовать аэрозольную H1-смазку для быстрого смазывания узлов во время остановки?
На упаковочных машинах аэрозоли несут риск разбрызгивания и осаждения смазки на пленку и продукт. Они допустимы только для H2-узлов и в хорошо вентилируемых помещениях. Для H1-узлов предпочитайте точечное нанесение через шприц или дозатор - это точнее, безопаснее и экономнее по расходу.
Если я сменил поставщика H1-смазки, нужно ли переделывать процедуры и переучивать персонал?
Да, рекомендуется. Даже если оба образца имеют маркировку H1, они могут различаться по вязкости, консистенции, адгезии, совместимости с материалами. Перед внедрением новой смазки убедитесь, что дозировка подходит, узлы не стали протекать, а ингредиенты совместимы с вашим оборудованием. Проведите пробный запуск, обновите документацию и переучите операторов.
Заключение
Защита продукта при смазке упаковочного оборудования - это система, состоящая из пяти компонентов: правильный выбор H1-смазки, четкое определение критических узлов, методика точного нанесения, регулярный контроль отсутствия утечек и документирование всех действий. Каждый компонент одинаково важен. Даже если вы купили самую качественную H1-смазку, но нанесли ее без меры или забыли проверить утечки, риск попадания в продукт остается. И наоборот, четкий процесс и дешевая, но сертифицированная H1-смазка гораздо безопаснее, чем хаос без контроля.
Первый шаг - составить опись всех узлов упаковочной машины, которые требуют смазки, указать тип (H1 или H2), периодичность, дозировку и ответственных лиц. Второй шаг - согласовать выбор смазки с производителем оборудования и проверить сертификаты (NSF H1, рекомендательно ISO 21469). Третий шаг - обучить персонал и провести пробный цикл с документированием результатов. Если все сделано правильно, смазка работает бесшумно и безопасно, а вероятность инцидента практически исключена.