Твердосмазочные антифрикционные покрытия (АФП) кардинально меняют подход к защите подшипников в промышленности. Вместо частых замен и привычной системы жидкой смазки, инженеры и закупщики все чаще выбирают тонкослойные композиции, которые снижают трение на 30–35%, увеличивают ресурс в 2–4 раза и работают там, где обычные смазки отказывают: в вакууме, при низких температурах, в запыленной среде и при аварийном масляном голодании.
Статья даст вам точные цифры, механизмы работы покрытий и практический рецепт выбора типа АФП для вашего оборудования. Разберемся, почему толщина слоя в 0,7 мкм иногда работает лучше, чем 20 мкм, и как подшипник может проработать до 2 лет без обслуживания вместо традиционных 2–3 месяцев.
Как антифрикционные покрытия работают на подшипниках
Твердосмазочное покрытие - это тонкая защитная пленка, которая нанесится прямо на рабочую поверхность подшипника и работает независимо от внешней смазочной системы.
Толщина такого слоя обычно составляет 5–30 мкм, при этом для вакуумно-плазменных покрытий оптимальные результаты получены при толщине 0,7 мкм.
Механизм снижения трения прост: молекулы покрытия (например, дисульфида молибдена, MoS₂) образуют кристаллическую решетку с низкой энергией сдвига между слоями. Коэффициент трения при этом падает до 0,03 - это в 10–15 раз ниже, чем у стального контакта без защиты. В результате подшипник работает холоднее, изнашивается медленнее, и за счет снижения потерь на трение повышается общий КПД механизма на 30–35%.
Покрытие не заменяет смазку полностью, а работает как усилитель: если жидкая смазка в узле, то АФП дополнительно снижает контактные напряжения. Если смазка по какой-то причине вымылась или поступать перестала, покрытие становится резервным антифрикционным барьером и позволяет узлу работать дольше - до 5 раз дольше обычного времени выхода из строя.
Увеличение ресурса подшипников: цифры и реальные сценарии
Ресурс подшипника с твердосмазочным покрытием зависит от четырех факторов: тип и толщина покрытия, условия эксплуатации (нагрузка, скорость, температура) и среда (вакуум, влажный воздух, пыль).
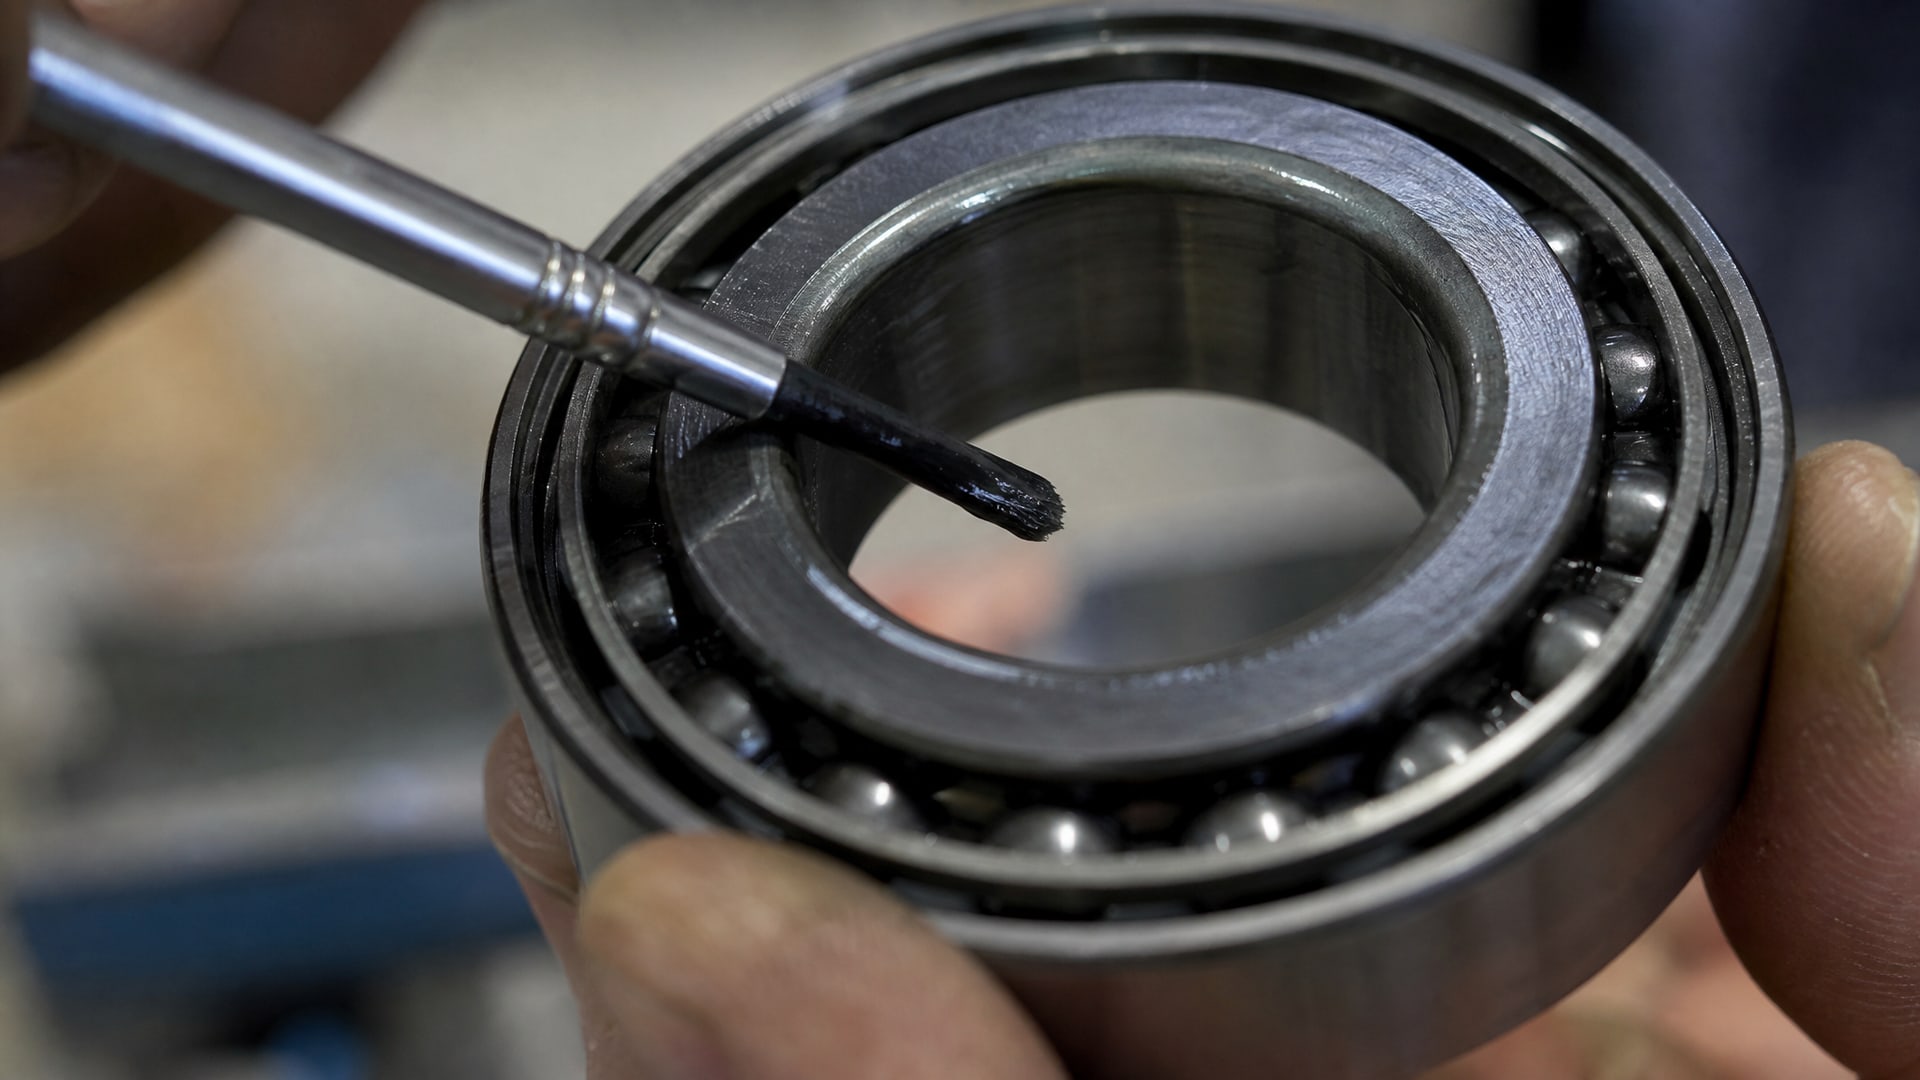
Для упорных шариковых подшипников с покрытием на основе MoS₂ типичный ресурс составляет 500–10 000 часов непрерывной работы. В лабораторных условиях вакуума ресурс может достигать 6000 часов при толщине слоя 1 мкм и нагрузке 30% от максимально допустимой. Однако при переходе от вакуума к атмосфере с влажностью выше 50% ресурс резко снижается до 1500 часов - влага проникает в кристаллическую решетку и деградирует антифрикционные свойства.
Исследование вакуумно-плазменных покрытий на основе нитрида циркония (ZrN) показало, что гарантированная долговечность подшипников 6305 возросла в 2,1–2,2 раза, а средняя долговечность - в 3,5–4 раза. Толщина покрытия составила 0,7 мкм. Интересно, что утолщение слоя свыше этого значения не улучшило, а ухудшило результат: толщина критично влияет на прочность адгезии и на распределение контактного давления.
В сравнении с традиционным режимом подшипники с жидкой смазкой требуют переобслуживания каждые 2–3 месяца из-за деградации смазки. Подшипники с твердосмазочным покрытием при надлежащих условиях могут работать до 2 лет непрерывно без переоборудования.
Выбор типа покрытия: от MoS₂ до DLC+WS₂
На рынке представлены несколько типов твердосмазочных покрытий, каждое со своей «специализацией».
Выбор зависит от рабочего диапазона температур и особенностей среды.
| Тип покрытия | Коэффициент трения | Температурный диапазон | Ресурс | Область применения |
|---|---|---|---|---|
| MoS₂ (PVD) | 0,03–0,05 | До 400 °C (до 800 °C в вакууме) | 10⁵–10⁶ циклов | Подшипники в промышленных условиях, холодильное оборудование |
| DLC+WS₂ | 0,05–0,10 | До 500 °C | 10⁵–10⁶ циклов | Высокотемпературные узлы, автомобильные компоненты |
| PTFE-композит | 0,10–0,15 | До 260 °C | 10⁴–10⁵ циклов | Низкоскоростные узлы, медицинское оборудование |
MoS₂ остается классическим решением благодаря минимальному трению и хорошей работе в широком диапазоне условий, однако чувствителен к влажности. DLC+WS₂ предпочтительнее при повышенных температурах. PTFE-композиты мягче, менее абразивны для сопряженных деталей и используются там, где требуется особая бережливость к материалам.
Критерий выбора: сопоставьте ваш режим нагрузки (легкий, средний, тяжелый), скорость вращения (низкая - до 500 об/мин, высокая - свыше 3000 об/мин), температуру среды и влажность. Если среда влажная и температура ниже 260 °C, дополнительно рассмотрите композиты на основе PTFE. Если узел работает при перепадах температур или при остановке-пуске, наносите покрытие с запасом прочности: толщина 0,7 мкм обычно безопаснее, чем 1 мкм.
Защита от фреттинга и коррозии
Фреттинг - это микроскопическое проскальзывание между деталями под нагрузкой, которое приводит к локальному износу, окислению и образованию абразивного оксида.
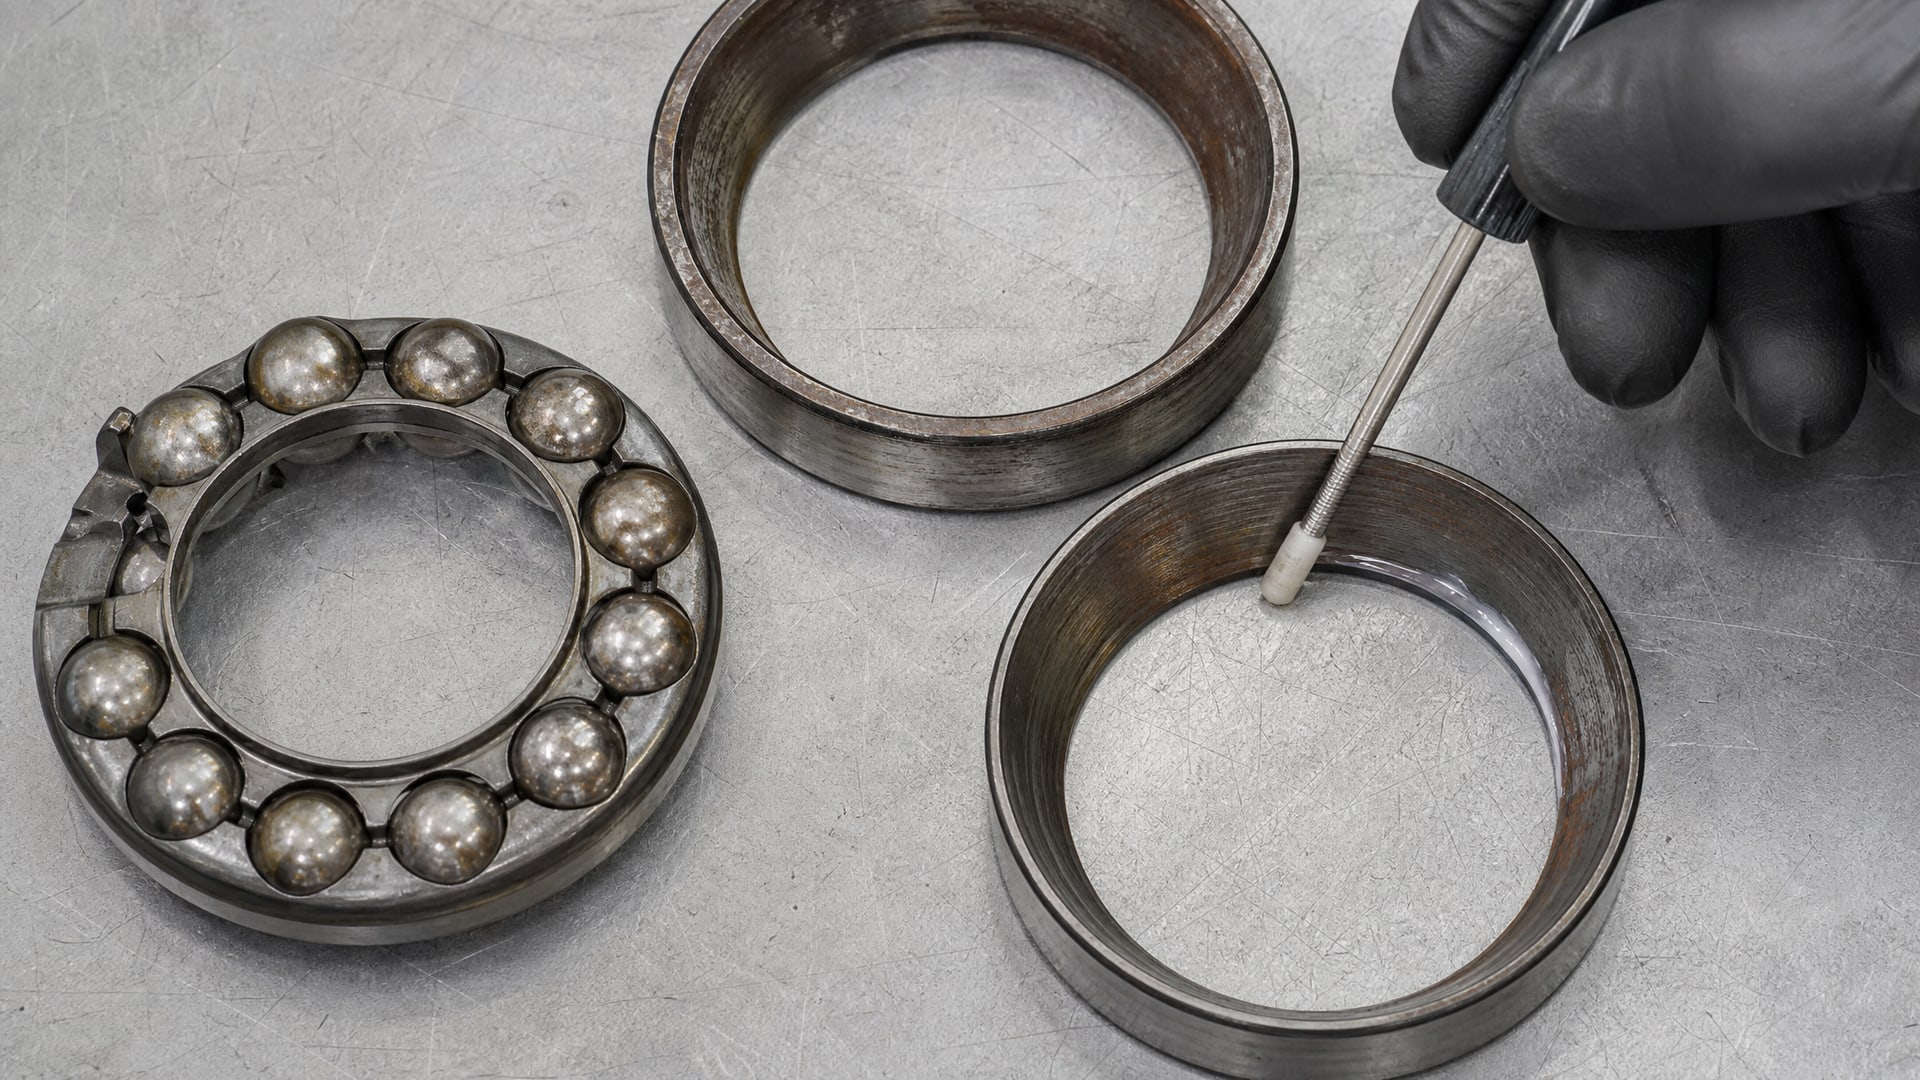
На подшипниках фреттинг появляется при виброколебаниях, при плохой центровке или при циклических пусках-остановах.
Твердосмазочное покрытие прерывает цепь фреттинга: низкий коэффициент трения (0,03) не позволяет микросдвигам развиваться в повреждающие колебания. Кроме того, покрытие физически изолирует металл от кислорода, предотвращая окисление. Для узлов, где фреттинг - хроническая проблема (редукторы, вибросита, конвейеры), это означает продление ресурса на 50–100% без замены конструкции.
Антикоррозионный эффект особенно важен в запыленных цехах и при работе с агрессивными средами. Пыль и загрязнители попадают в узел, но твердосмазочный слой на 0,7 мкм не допускает их контакта с металлом. При этом сухой слой, в отличие от жидкой смазки, не становится липким и не приманивает абразивные частицы. Это ключевое преимущество для пищевых производств и цехов, где требуется высокая чистота или нежелательно масляное загрязнение.
Влияние условий эксплуатации на долговечность
Долговечность подшипника с АФП зависит не только от типа покрытия, но и от трех переменных: нагрузка, скорость и температура.
Каждая из них может сократить ресурс в несколько раз, если выйти за оптимальный диапазон.
Нагрузка. Для MoS₂ оптимальная нагрузка составляет 30% от максимально допустимой для подшипника. При нагрузке выше 50% ресурс падает экспоненциально: контактное давление растет, тепла выделяется больше, и покрытие быстрее стирается. Если у вас тяжелые условия (редуктор, винтовой пресс), переходите на более толстое покрытие или выбирайте DLC-композиты, которые держат повышенное давление лучше.
Скорость. На подшипниках качения высокая скорость (свыше 3000 об/мин) - это плюс: узел меньше нагревается относительно амплитуды колебаний. На подшипниках скольжения картина обратная: тепловыделение пропорционально скорости, и если узел не охлаждается принудительно, ресурс сокращается. Для высокоскоростных узлов проверьте, что проектировщик избрал покрытие с допуском на теплонагрузку.
Температура. Каждый тип покрытия имеет верхний предел. MoS₂ держит до 400 °C в воздухе; при 450 °C начинает окисляться и теряет антифрикционные свойства. DLC+WS₂ работает до 500 °C. Низкие температуры (ниже -50 °C) также критичны: материал становится хрупким, адгезия падает, и микротрещины приводят к отслоению. Для холодильного оборудования и мороза проверьте сертификат производителя покрытия.
Частота пусков-остановов. Каждый пуск - это рывок, который требует от покрытия мгновенного перехода от статики к динамике. При частых пусках (более 10 в день) ресурс может сократиться на 20–30% из-за деградации в точке контакта. Если пусков очень много (конвейер, лифт), рассчитывайте на планово-профилактическую замену даже при наличии покрытия.
Монтаж и подготовка поверхности
Качество нанесения АФП на 80% зависит от подготовки поверхности.
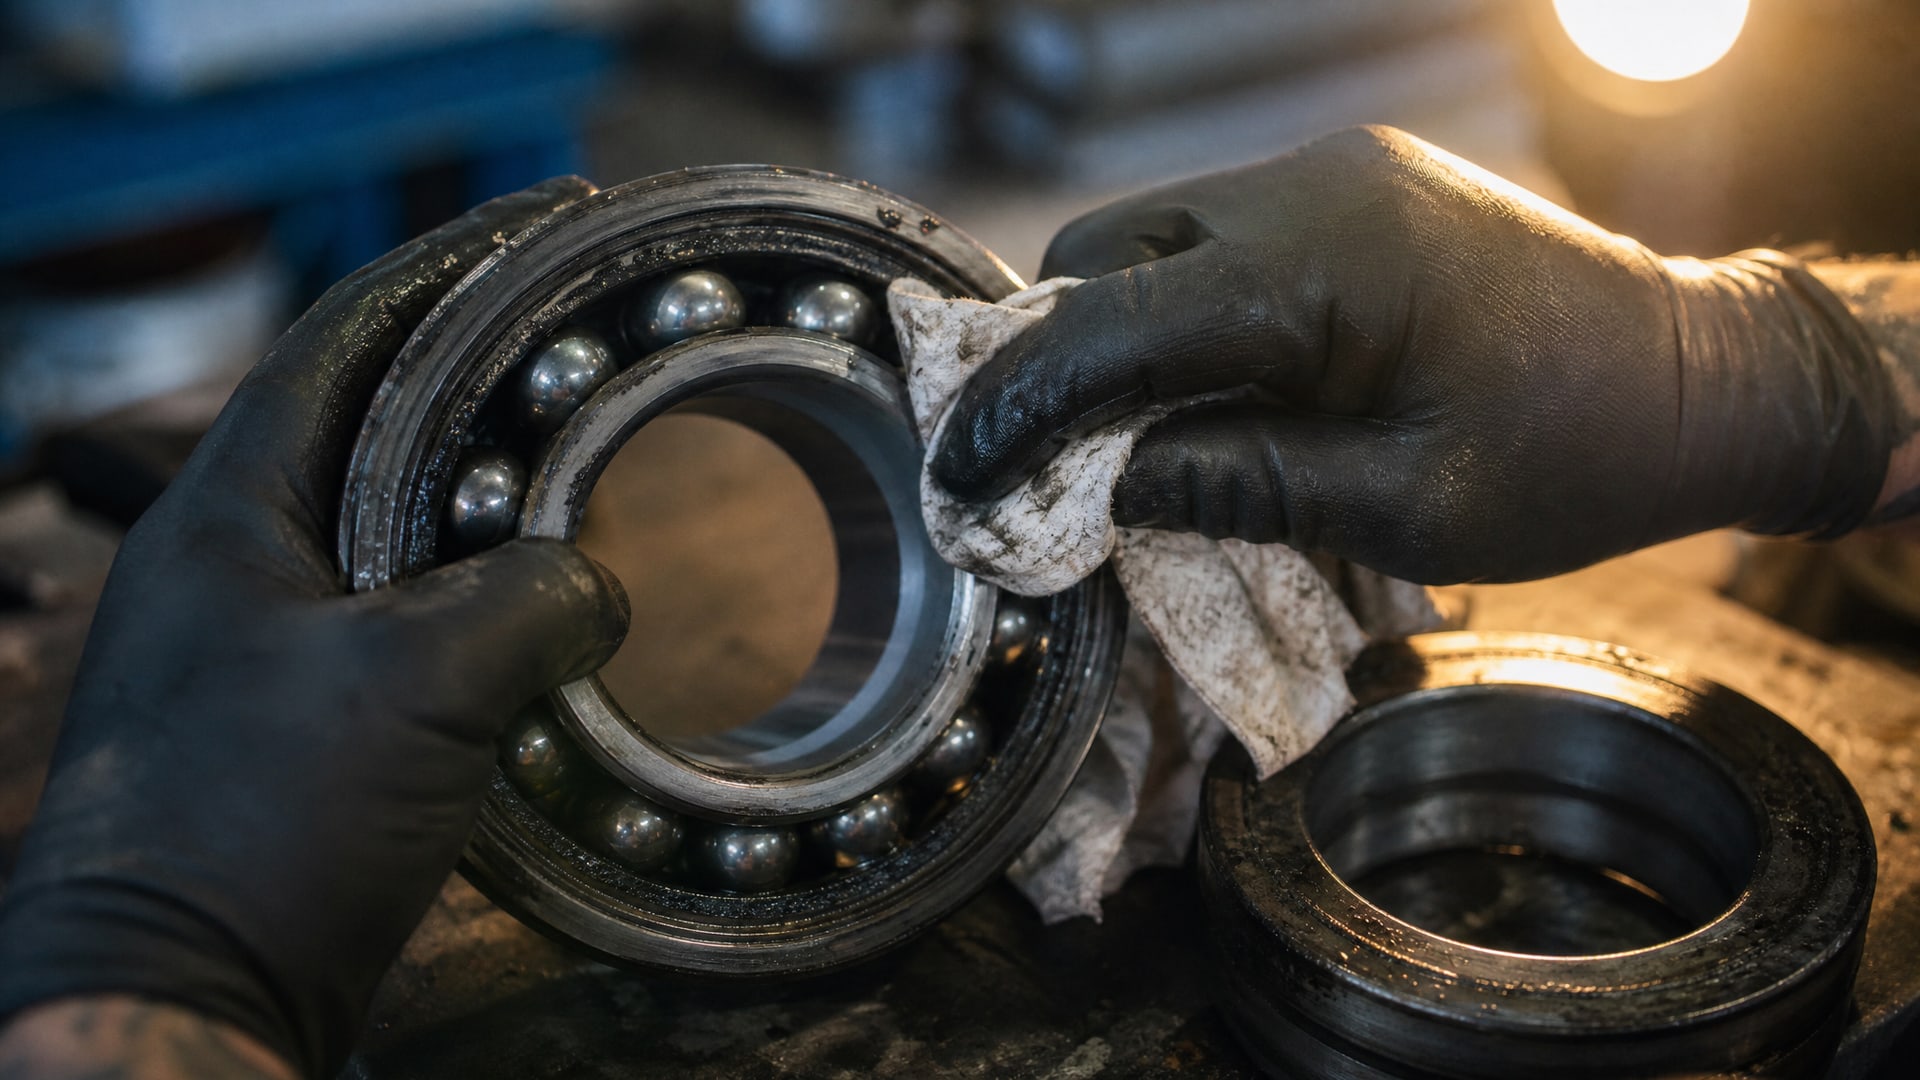
Грязь, ржавчина, остатки старой смазки или механической обработки разрушают адгезию и аннулируют весь эффект.
Перед нанесением покрытия подшипник нужно очистить: промыть в органическом растворителе (ацетон, этиловый спирт), просушить, затем обезжирить и удалить окислы. Для серьезных применений используется плазменная подготовка или пескоструйная обработка с номиналом зерна не грубее 80 микрон. После подготовки поверхность должна храниться в чистоте и не контактировать с кожей или маслом рук.
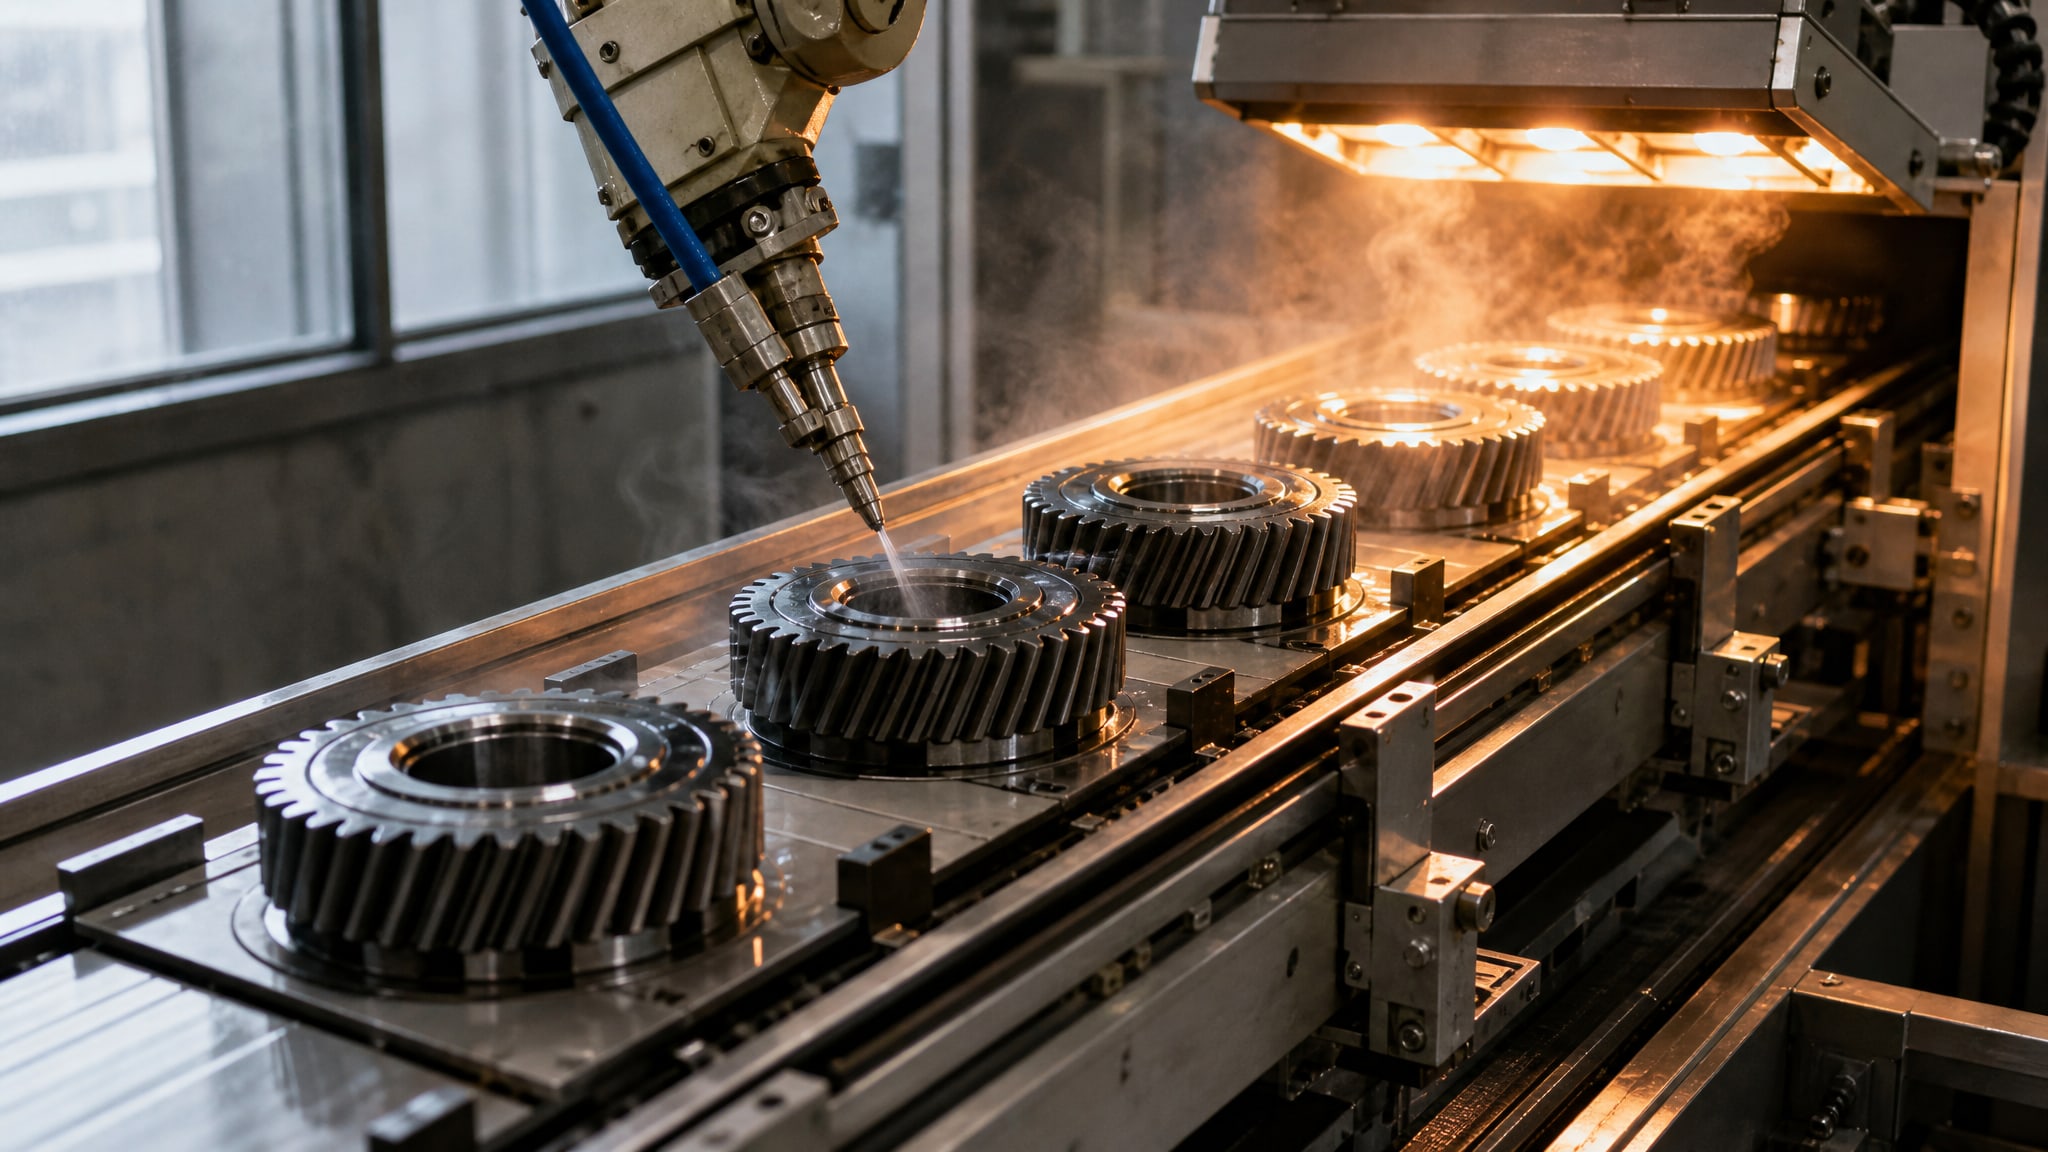
Нанесение выполняется методом PVD (физического осаждения из паровой фазы) или HVOF (холодного газопламенного напыления) в зависимости от типа покрытия и требуемой толщины. Типичный цикл занимает 2–8 часов. После нанесения покрытие не требует дополнительной полимеризации, но требует 24–48 часов стабилизации перед установкой в оборудование.
Для защиты от коррозии уплотнений подшипника и фланцев рекомендуется нанесение защитной пленки еще до монтажа. Если в узле присутствуют резиновые уплотнения, важно убедиться, что они совместимы с материалом покрытия. Силиконовые смазки EFELE обеспечивают дополнительную защиту эластомеров, совместимы с большинством типов покрытий и работают в расширенном температурном диапазоне, что позволяет избежать вторичного окисления уплотнений при нагреве узла.
Аварийная защита и резервная способность
Одно из главных достоинств АФП - способность работать как страховка при аварийном прекращении подачи жидкой смазки.
Системы централизованной смазки иногда отказывают: забивается напорная линия, скачет давление, происходит утечка. В такой ситуации подшипник без защиты выходит из строя за минуты.
Твердосмазочное покрытие может увеличить время сохранения работоспособности подшипников до 5 раз в аварийном режиме. Вместо 5–10 минут узел продолжит работать 30–50 минут, чего часто достаточно, чтобы оператор заметил проблему, остановил оборудование и провел ремонт. На критичных узлах (направляющие прессов, станки, робототехника) эта резервная способность может спасти от аварии и дорогостоящего останова производства.
Для узлов с высокой ответственностью АФП сочетается с механическими мониторами (индикаторы давления, температурные датчики) и системами подстраховки. Это не избыточное расходование, а инженерная разумность: покрытие + датчик + резервная смазка - это многоуровневая защита, которая окупается в первый же месяц практики.
Часто задаваемые вопросы
Может ли твердосмазочное покрытие полностью заменить жидкую смазку?
Нет. Покрытие - это дополнение, а не замена. В режиме с жидкой смазкой покрытие работает как усилитель, снижая трение и защищая от окисления. Без смазки покрытие может действовать как резервный антифрикционный барьер, но ресурс ограничен: для MoS₂ в атмосфере это 1500–6000 часов в зависимости от нагрузки, температуры и влажности. На постоянной основе без смазки полагаться на покрытие нельзя.
Какая толщина покрытия оптимальна для подшипников?
Оптимальная толщина -0,5–0,7 мкм для вакуумно-плазменных покрытий. Более толстые слои (1–2 мкм) не обязательно работают лучше, так как могут ухудшить адгезию и повысить напряжения в покрытии. Для специальных применений (высокие нагрузки, повышенная вибрация) толщина может быть увеличена до 1–1,5 мкм, но это требует экспертного расчета и тестирования.
Почему ресурс подшипника с MoS₂ разный в вакууме и при влажности?
MoS₂ чувствителен к воде. В вакууме ресурс составляет около 6000 часов благодаря стабильности кристаллической решетки. При влажности выше 50% в атмосфере молекулы воды проникают в слой, деградируют антифрикционные свойства, и ресурс падает до 1500 часов. Для влажных условий выбирайте DLC-композиты или PTFE-материалы, которые менее чувствительны к влаге.
Может ли неправильный монтаж подшипника подорвать эффект от покрытия?
Да. Если центровка нарушена или осевой зазор выбран неправильно, возникает фреттинг и локальная перегрузка, что сокращает ресурс покрытия в 2–3 раза. Покрытие - не панацея от ошибок проектирования и монтажа. Перед установкой убедитесь, что узел спроектирован правильно, и используйте стандартные процедуры центровки и регулировки зазоров.
Совместимы ли твердосмазочные покрытия с резиновыми уплотнениями подшипников?
В большинстве случаев совместимы, но нужна проверка. Некоторые типы покрытий (особенно агрессивные композиты) могут воздействовать на эластомер при нагреве. Если в узле используются резиновые уплотнения, проконсультируйтесь с производителем покрытия о совместимости. Часто помогает дополнительная защита уплотнений инертной смазкой, совместимой с эластомерами.
Заключение
Увеличение ресурса подшипников с помощью антифрикционных твердосмазочных покрытий - это не маркетинговый трюк, а инженерный факт. Снижение коэффициента трения до 0,03, прирост долговечности в 2–4 раза, способность работать при экстремальных температурах и в аварийных условиях, защита от фреттинга и коррозии - все это документировано и повторяемо.
Ключ к успеху - правильный выбор типа покрытия в соответствии с вашим режимом работы, тщательная подготовка поверхности перед нанесением и реалистичное понимание того, что покрытие дополняет, а не отменяет корректный монтаж и смазку. Начните с аудита наиболее критичных узлов на вашем производстве, определите их температурный диапазон и режим нагрузки, затем проконсультируйтесь со специалистом по нанесению покрытий. Первый результат - снижение затрат на плановое обслуживание и рост надежности оборудования - почувствуется в течение квартала.