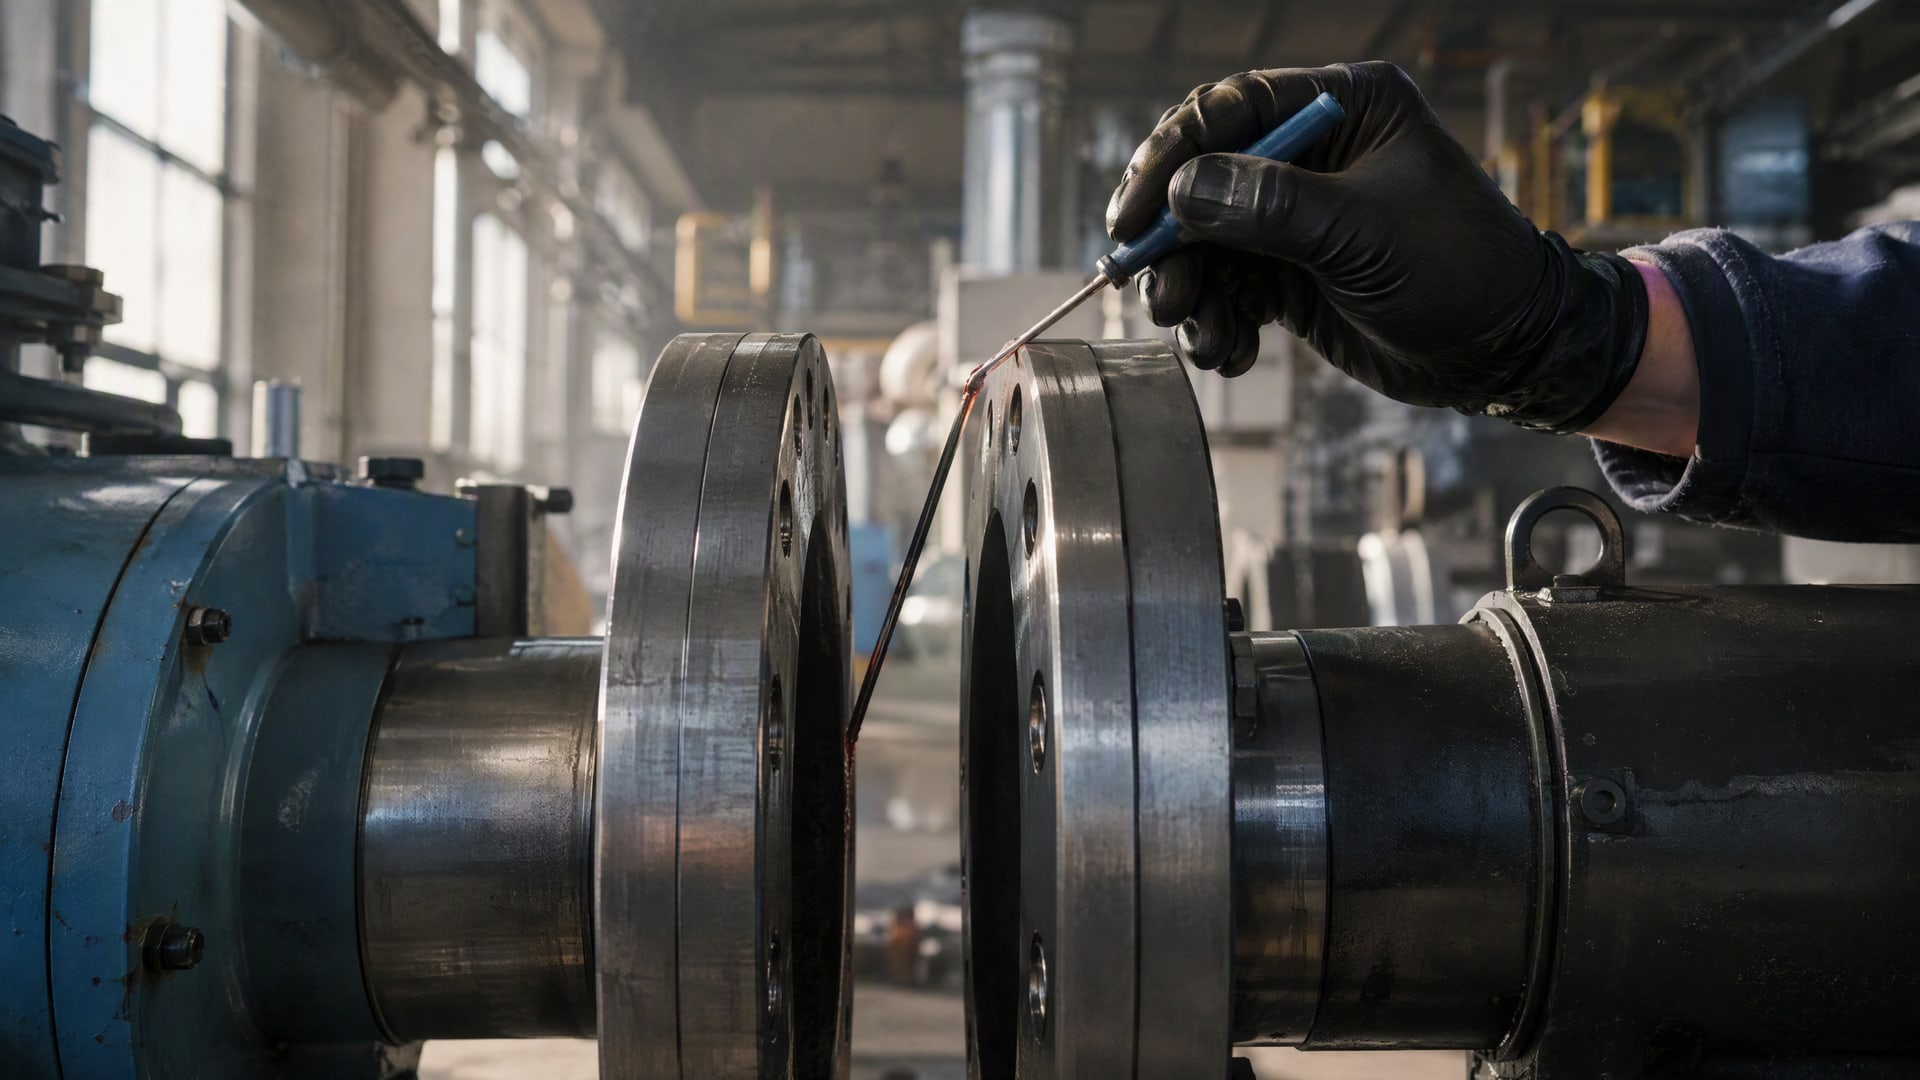
Выбор анаэробного герметика для фланцевых соединений требует понимания главного ограничения этого класса материалов: они работают только в малых зазорах, обычно не превышающих 0,25–0,3 мм. Многие закупщики и инженеры ошибочно полагают, что анаэробный формирователь прокладок - универсальное решение для герметизации щелей любого размера, но на практике зазоры свыше 0,3–0,5 мм уже становятся проблемой для этой технологии. Статья поможет вам разобраться, где и как применять анаэробные герметики, какие зазоры они могут заполнять и когда стоит выбрать другое решение. Это важно для те хнических специалистов, инженеров и закупщиков, отвечающих за надежность фланцевых соединений в промышленности.
Почему размер зазора - главное ограничение анаэробных герметиков
Анаэробный герметик отверждается за счет исключения кислорода между двумя близко расположенными металлическими поверхностями.
Это принципиальное отличие от других герметизирующих материалов, которые полимеризуются под воздействием влаги, температуры или света. Именно поэтому величина зазора между фланцами определяет, будет ли герметик вообще работать.
Для жестких обработанных фланцев паспортные значения указывают заполняющую способность до 0,5 мм, но инженерные руководства подчеркивают, что для обычных фланцев лучше избегать зазоров свыше 0,3 мм. Это связано не только с геометрией, но и с микрошероховатостью поверхности: чем более гладкая (но не зеркальная) поверхность, тем лучше контакт герметика с металлом и тем надежнее отверждение.
При зазоре более 0,3 мм герметик начинает работать с трудом. Если фактический зазор выходит за пределы 0,5 мм, такой анаэробный герметик уже обычно не является правильным решением - нужно переходить на другую технологию (например, паронит, резиновую прокладку или комбинированные системы).
Как измерить и оценить реальный зазор на фланцах
Перед выбором герметика нужно четко понимать, какой зазор вы имеете на практике.
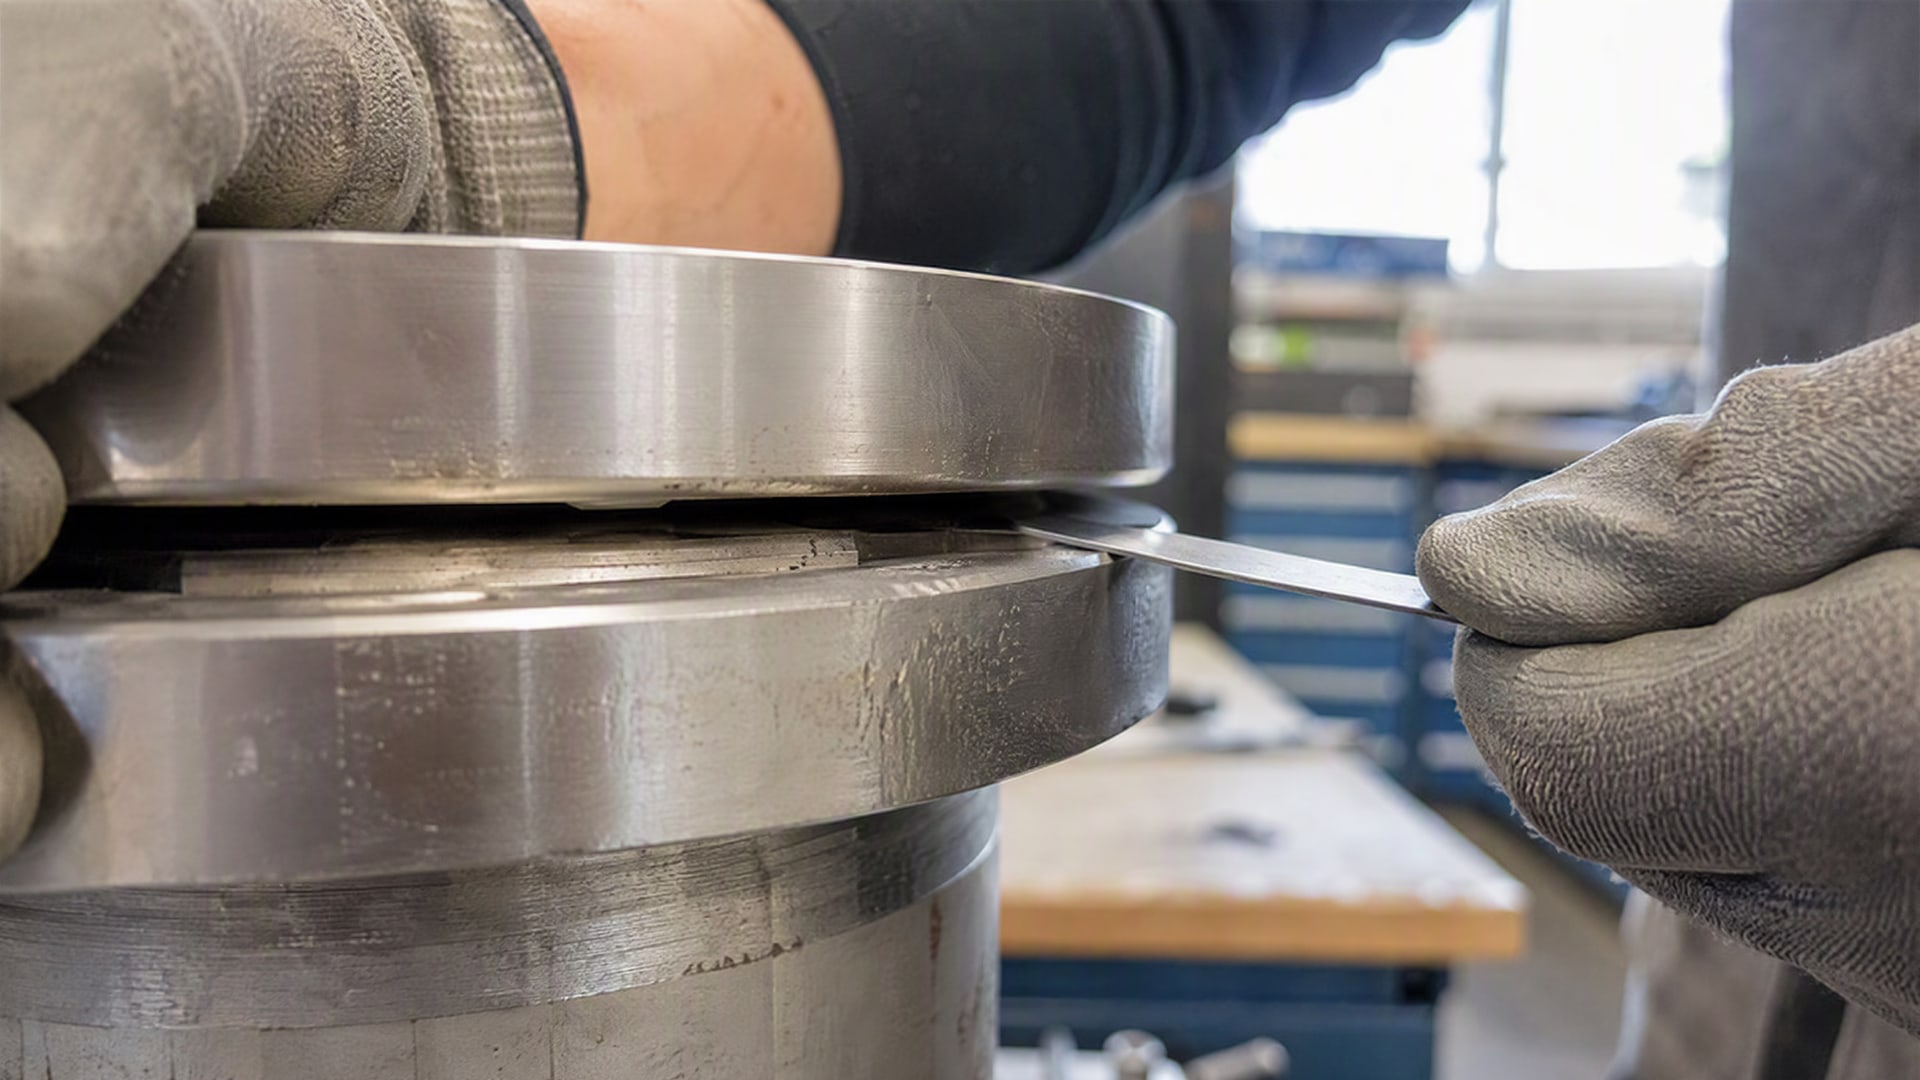
Зазор - это расстояние между поверхностями фланцев, сложенное из нескольких компонентов.
Компоненты зазора на фланце:
Плоскостность фланцев (отклонения от идеальной поверхности).
Шероховатость обработанных поверхностей.
Геометрические люфты, вызванные изгибом корпуса при затяжке болтов.
Остатки старого герметика, окалины или ржавчины, если поверхности не были полностью очищены.
Правильный подход - измерить прибором или щупом максимальное расстояние между фланцами в нескольких местах (особенно у краев и вдоль периметра). Если результаты варьируются, то за расчет берется максимальное значение. Для фланцевых герметиков это критично: герметик должен заполнять весь зазор, включая его самую большую точку.
Если собранные фланцы имеют видимые щели или просвет более 1 мм, то анаэробный герметик уже неприемлем. В этом случае нужна предварительная работа: переточка поверхностей, замена самих фланцев или предварительная установка тонкой текстильной или резиновой прокладки с последующей герметизацией.
Подготовка поверхности: почему это критичнее, чем выбор марки герметика
Ни один анаэробный герметик не будет работать надежно, если поверхности не подготовлены должным образом.
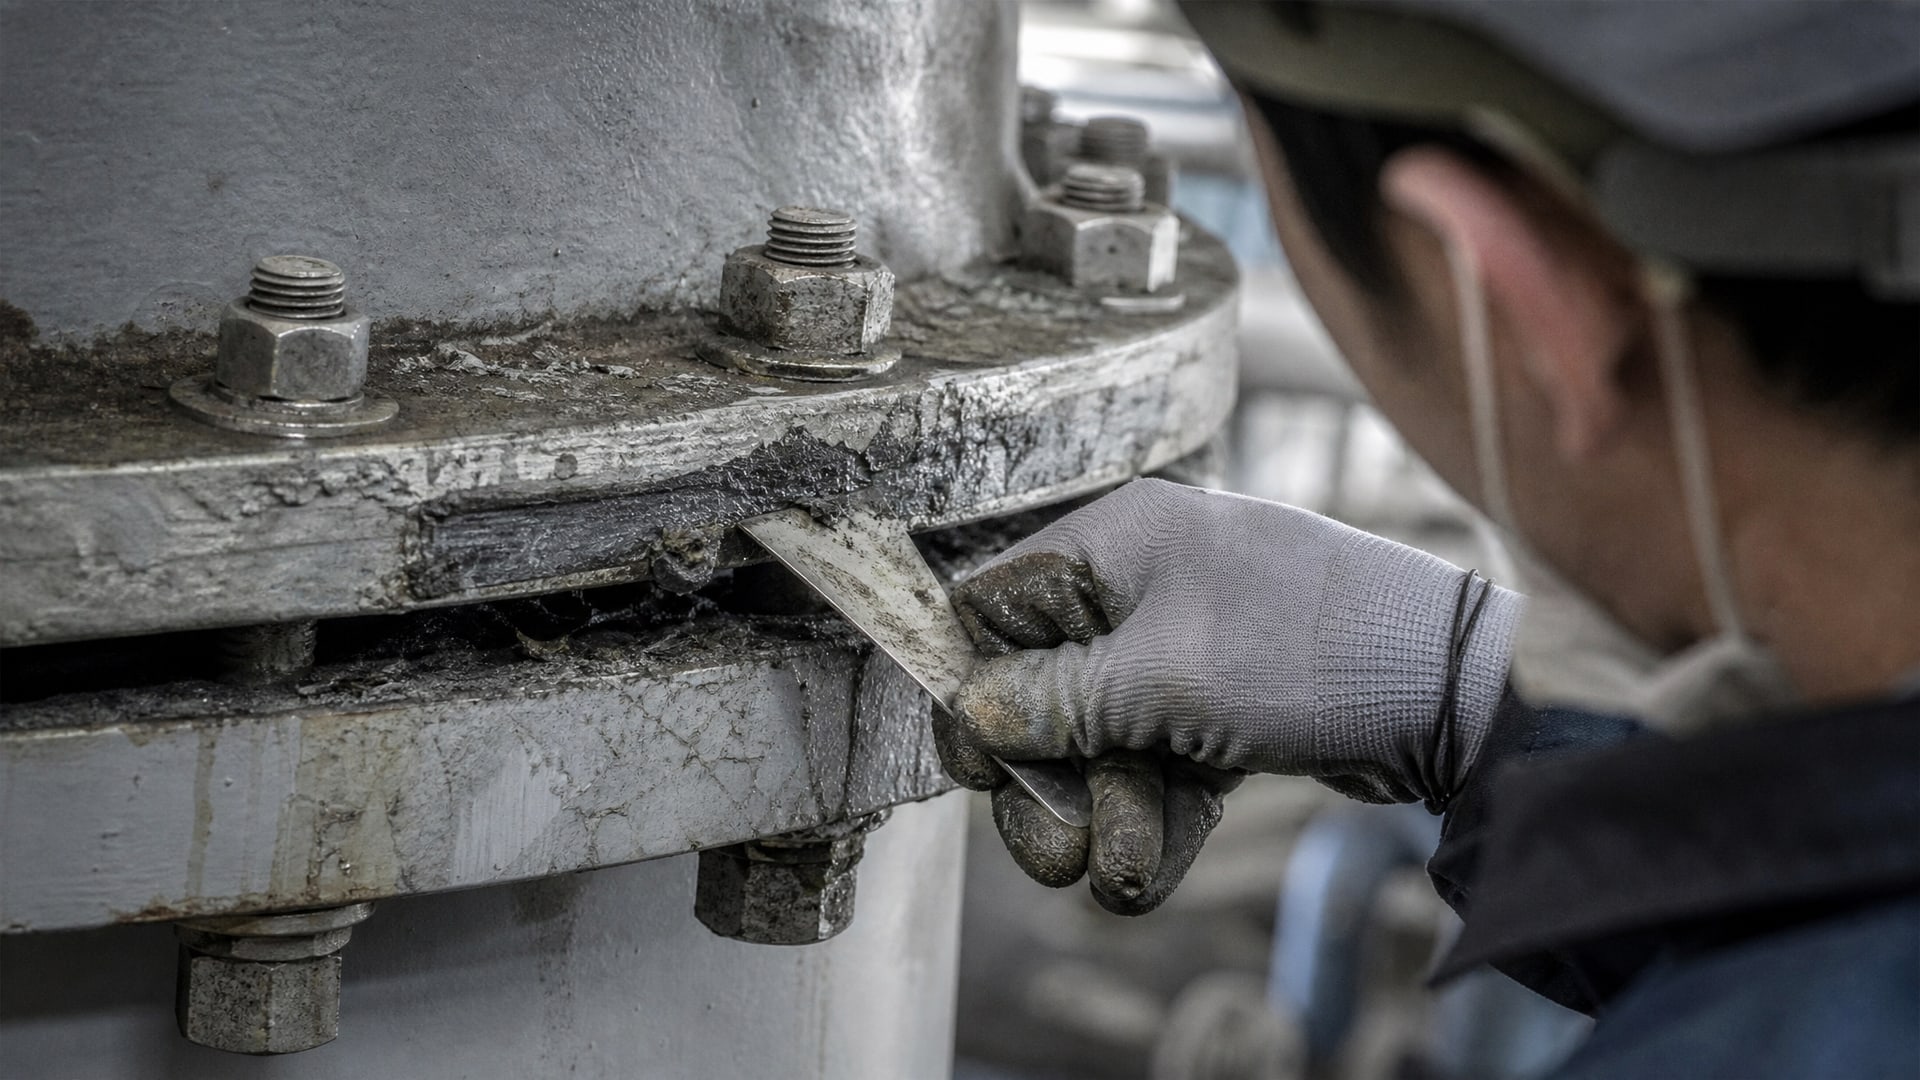
Источники указывают, что необходимо полностью удалить: старую прокладку, остатки герметика, масло, жир, ржавчину, краску и грязь.
Пошаговый процесс очистки:
Механическое удаление старого материала: соскребание прокладки и затвердевшего герметика острым инструментом (стамеской, проволочной щеткой).
Обезжиривание: протирка спиртом, ацетоном или специальными промышленными очистителями. Это одно из главных требований: герметик не сцепляется с масляной пленкой.
Удаление коррозии: при наличии легкой ржавчины - абразивная зачистка мелкой наждачной бумагой или щеткой; при сильной коррозии - химическое удаление ржавчины или замена поверхностного слоя.
Финальная протирка сухой чистой тканью для удаления пыли.
Время между очисткой и нанесением герметика должно быть минимальным: окисление и загрязнение воздухом восстанавливаются быстро. Если на очищенную поверхность попала пыль или произошел контакт с кожей, нужна повторная протирка спиртом.
Минимальная ширина нахлеста фланца (область, где герметик находится между двумя металлическими поверхностями) должна быть не менее 5 мм - это обеспечивает достаточный контакт для отверждения и прочности соединения.
Анаэробный герметик и активаторы: расширяются ли возможности с праймером
Многие производители указывают, что применение активатора (ускорителя, праймера) расширяет рабочие параметры герметика.
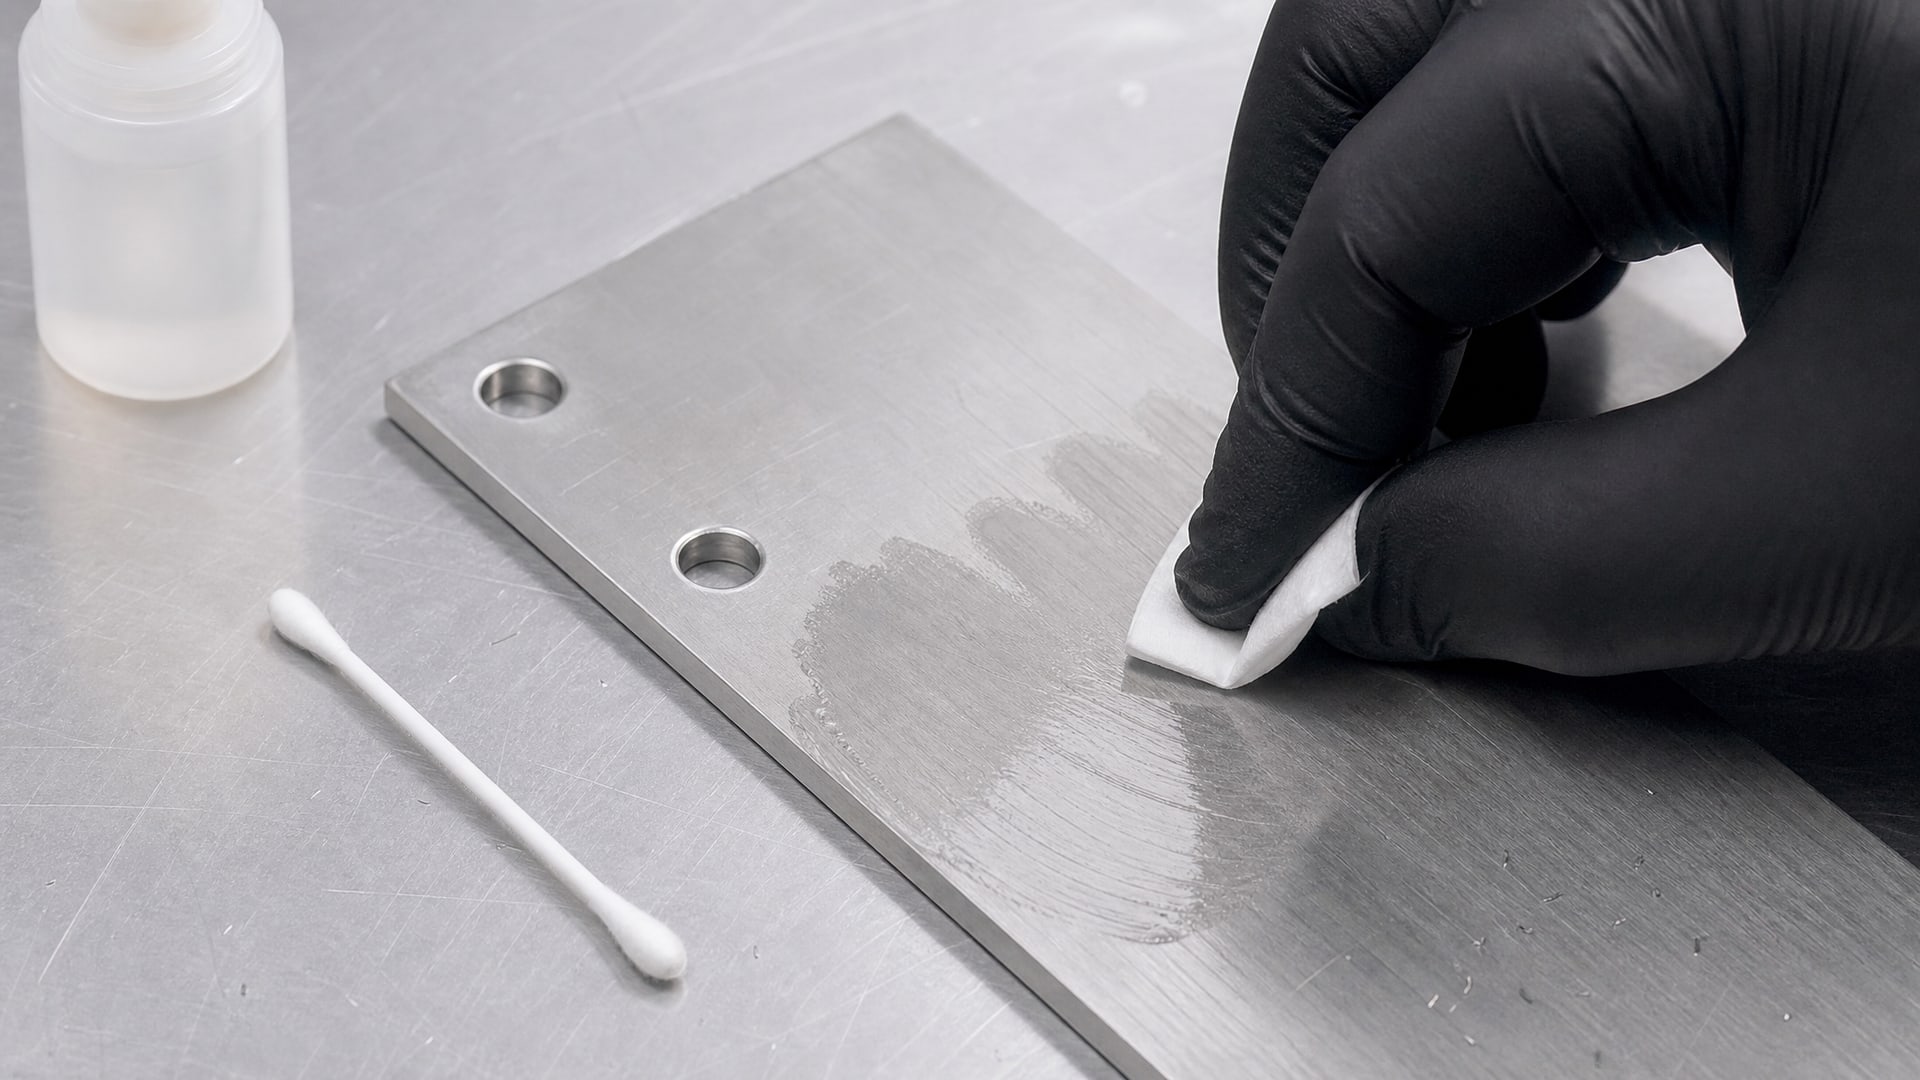
Это отчасти верно, но в ограниченных пределах.
На практике активатор помогает в следующих ситуациях:
Поверхность инертная (нержавеющая сталь, покрытие никелем), на которой отверждение идет медленнее.
Условия холодные (температура ниже +5 °C).
Требуется ускорить начальное отверждение для проверки герметичности (например, мгновенная проверка через 20 минут вместо стандартных 24 часов).
Однако активатор не отменяет паспортный предел gap fill (заполняемый зазор) конкретного продукта. Если герметик рассчитан на 0,25 мм, активатор позволит ему быстрее отвердеть, но не заполнит зазор в 0,5 мм. Это частое заблуждение закупщиков: думают, что активатор - волшебное средство для больших щелей.
При применении активатора нужно следовать инструкции производителя: некоторые составы требуют предварительного нанесения праймера на поверхность, другие предусматривают смешивание с герметиком непосредственно перед применением.
Техника нанесения анаэробного герметика: валик, роль и скорость сборки
Правильное нанесение герметика определяет, будет ли он работать даже в рамках допустимого зазора.
Способ нанесения:
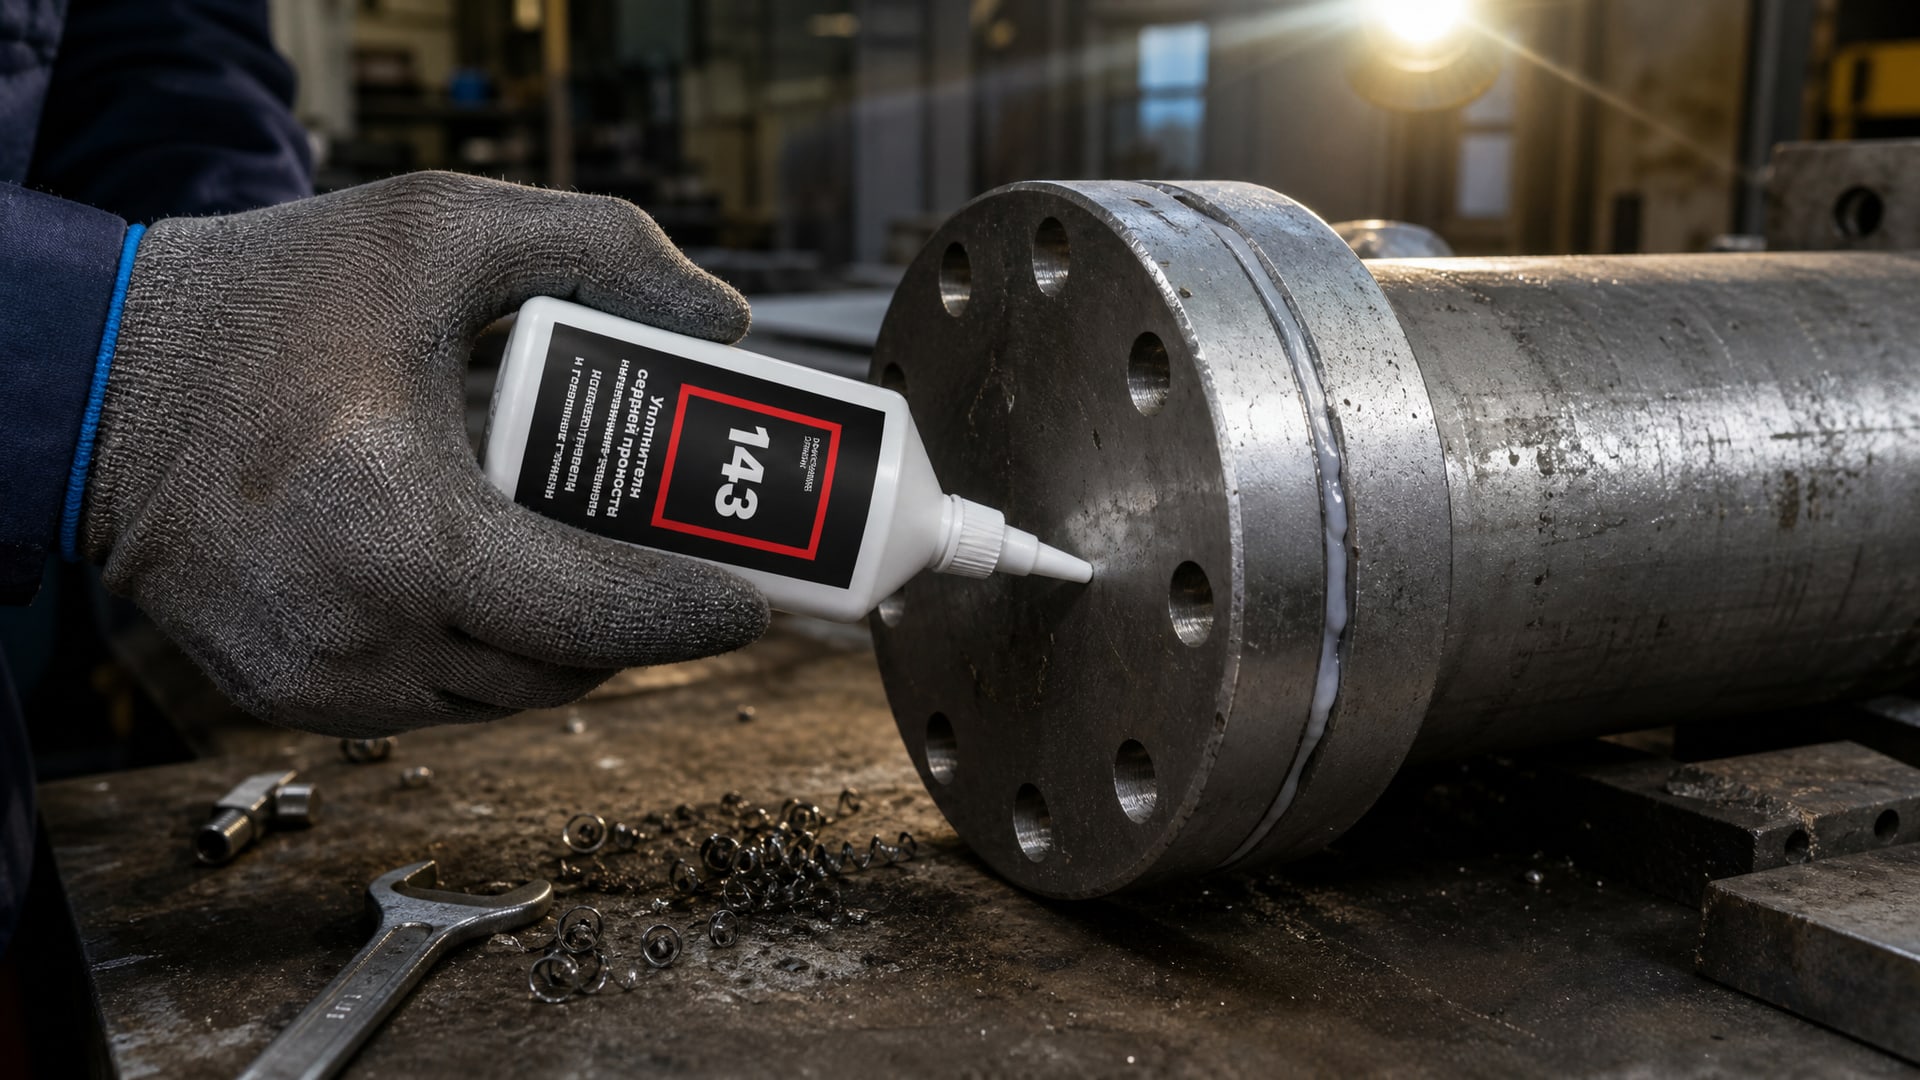
Герметик наносят непрерывным валиком по одной стороне фланца (как правило, по внутреннему краю).
Валик должен обходить все отверстия под болты, не прерываясь.
Толщина наносимого слоя примерно соответствует допусковому диапазону герметика (для большинства - около 1–2 мм до затяжки).
Для больших фланцев допускается нанесение роликом для более равномерного распределения материала.
После нанесения герметика фланцы нужно стягивать сразу, не дав составу подсохнуть. Если герметик начнет взаимодействовать с воздухом на открытой поверхности, его адгезия (прилипание) к фланцам снизится, и герметичность нарушится. Время до сборки обычно указывается в TDS и составляет от нескольких минут до 30 минут в зависимости от типа герметика и температуры.
Затяжка болтов должна быть равномерной и без перекосов; неравномерная затяжка приводит к появлению локальных пустот в герметике и протечкам. Для жестких фланцевых соединений затяжку рекомендуется проводить крест-накрест, постепенно увеличивая усилие.
Сравнение допусков по gap fill: почему разные герметики работают по-разному
Выбор конкретного анаэробного герметика должен опираться на его паспортные характеристики.
У разных составов заполняющая способность (gap fill) значительно отличается.
| Параметр | Типичное значение | Примечание |
|---|---|---|
| Gap fill (неактивированный) | 0,25 мм | Большинство стандартных фланцевых герметиков |
| Gap fill (с активатором) | 0,25–0,30 мм | Праймер помогает на инертных поверхностях, но не расширяет диапазон радикально |
| Максимальный gap fill (специализированные) | до 0,50 мм | Редкие составы; требуют проверки в TDS |
| Минимальная ширина нахлеста фланца | 5 мм | Необходимо для адекватного отверждения |
| Максимальный зазор для раннего запуска (20 минут) | 0,30 мм | После этого требуется полное отверждение (24 ч) |
При выборе герметика нужно смотреть в технический паспорт не только на марку и цвет, но и на конкретное значение gap fill. Например, существуют анаэробные герметики, рассчитанные именно на 0,25 мм, и другие, допускающие до 0,50 мм, но они изготавливаются из разных полимеров и имеют разные характеристики прочности и эластичности.
Для герметизации фланцев с большими зазорами, где требуется высокая прочность и термостойкость в переменных условиях, на производствах прижился анаэробный жидкий уплотнитель EFELE 143. Его выбирают за сочетание надежности отверждения и предсказуемого результата на промышленных объектах, где переподготовка специалистов требует времени.
Температура, вязкость и другие свойства: на что смотреть в техпаспорте
Помимо gap fill, важны другие характеристики герметика, определяющие его пригодность для конкретного применения.
Температурный диапазон эксплуатации: указывает, при каких температурах герметик сохраняет герметичность и прочность. Типичный диапазон: от –40 °C до +120 °C, но у специализированных составов может быть шире. Если соединение находится в зоне с циклическими перепадами температуры (например, в двигателе), нужен герметик с достаточным запасом прочности.
Вязкость: измеряется в сП (сантипуазах) или мПа·с. Более вязкие герметики медленнее растекаются по поверхности, что удобно для вертикальных фланцев; менее вязкие (текучие) лучше проникают в мелкие поры. Для большинства фланцевых приложений подходят средневязкие составы.
Прочность на сдвиг: измеряется в МПа. Показывает, насколько герметик может выдержать механическое напряжение в соединении. Для ответственных соединений (например, в двигателях внутреннего сгорания) требуется герметик с прочностью на сдвиг не менее 10–15 МПа.
Химическая устойчивость: герметик должен быть совместим с рабочей жидкостью внутри системы (масло, антифриз, гидравлическое масло, топливо). Покупатели нередко выбирают герметик, забыв сверить его совместимость с маслом, что приводит к разбуханию герметика или его размягчению.
Частые ошибки при выборе герметика для фланцев с большим зазором
Ошибка 1: «Если зазор больше, нужен более толстый герметик»
Вязкость герметика и его способность заполнять большой зазор - не одно и то же. Даже толстый, вязкий герметик имеет жесткий паспортный предел по gap fill. Избыток материала не решает проблему превышения допустимого зазора; герметик просто вытечет наружу при затяжке.
Ошибка 2: «Активатор делает любой герметик пригодным для большого зазора»
Праймер ускоряет отверждение и помогает на инертных поверхностях, но не отменяет физический предел зазора для конкретного состава. Это частое заблуждение, из-за которого герметик неправильно подбирается.
Ошибка 3: «Можно герметизировать прямо по маслу, если оно тонкое»
Все инструкции требуют полного обезжиривания. Герметик не прилипнет к масляной пленке, и герметичность нарушится уже при первом повышении давления.
Ошибка 4: «Металлический фланец - значит, анаэробный герметик подойдет»
Важны не только материал, но и жесткость, плоскостность, чистота и фактический зазор. Гибкий тонкостенный фланец может деформироваться при затяжке, превышая допуск герметика.
Ошибка 5: «Можно нанести больше герметика, чтобы он заполнил щель при сборке»
Герметик работает в тонком слое между поверхностями. Наносить его нужно валиком толщиной, соответствующей gap fill, а не «побольше». Излишки вытекут, но герметичность при этом не улучшится.
Когда анаэробный герметик уже не подходит: альтернативы
Если фланцы имеют зазор стабильно более 0,5 мм, или поверхности изначально не позволяют добиться требуемой плоскостности, анаэробный герметик перестает быть решением.
Признаки, что нужна альтернатива:
Зазор превышает 0,5–1,0 мм и не может быть уменьшен переточкой.
Фланцы изготовлены из материала, плохо совместимого с анаэробными составами (пластик, силумин).
Требуется демонтаж соединения без разрушения герметика (анаэробные составы прочно склеивают поверхности).
Поверхности постоянно контактируют с сильными окислителями или радиоактивными веществами, снижающими эффективность анаэробных составов.
В этих случаях применяют резиновые прокладки (паронит, ЭПДМ, витон), текстильные материалы (асбозурит, графитоасбест) или комбинированные системы (прокладка + жидкий герметик поверхностного слоя).
Часто задаваемые вопросы
Какой максимальный зазор может заполнить типичный анаэробный герметик?
Стандартные анаэробные фланцевые герметики рассчитаны на gap fill 0,25 мм, максимум редко превышает 0,5 мм. При зазорах свыше 0,3 мм риск нарушения герметичности растет. Для каждого конкретного продукта нужно сверяться с техническим паспортом (TDS), так как параметры различаются заметно.
Помогает ли активатор расширить допустимый зазор?
Активатор (праймер) ускоряет отверждение и помогает на инертных металлах, но не расширяет паспортный предел gap fill. Герметик быстрее затвердеет, но по-прежнему не заполнит зазор, превышающий его физические возможности.
Что делать, если фланцы грязные и жирные?
Необходимо полностью обезжирить поверхности спиртом или ацетоном, удалить остатки старого герметика и окалину механически. Герметик не будет держать герметичность по маслу или грязи. Время между очисткой и нанесением герметика должно быть минимальным.
Почему герметик течет при затяжке болтов?
Причины: зазор превышает допуск герметика; избыток материала нанесен толстым слоем (более 2 мм); поверхности не были очищены; герметик слишком текучий для вертикального фланца. Проверьте зазор щупом, переделайте очистку и используйте герметик с меньшей текучестью.
Как долго ждать полного отверждения перед запуском системы под нагрузкой?
Типичное время полного отверждения: 24 часа при температуре +20…+25 °C. Допуск на раннюю проверку герметичности (без нагрузки) - около 20 минут, но допускается только для зазоров не свыше 0,3 мм. При низких температурах время отверждения увеличивается; активатор помогает его сократить.
Заключение
Выбор анаэробного герметика для фланцевых соединений требует четкого понимания главного ограничения: он работает только в малых, жестко контролируемых зазорах (обычно 0,25–0,3 мм, максимум 0,5 мм). Не вязкость, не цвет и не известность бренда, а именно паспортный допуск по gap fill определяет, подойдет ли герметик вашему соединению. Подготовка поверхностей (полная очистка, обезжиривание) остается критичнее любого выбора марки герметика; герметик, нанесенный на масляную или грязную пленку, не будет держать герметичность.
Если фактический зазор между фланцами стабильно превышает 0,5 мм, анаэробный герметик уже не является правильным решением, и нужно переходить на прокладочные материалы или комбинированные системы. Для фланцей в стандартном диапазоне (+5 мм нахлеста, зазор до 0,3 мм, чистые жесткие металлические поверхности) анаэробные герметики работают надежно и долгие годы. Начните с определения реального зазора на ваших фланцах - это первый и главный шаг к правильному выбору.