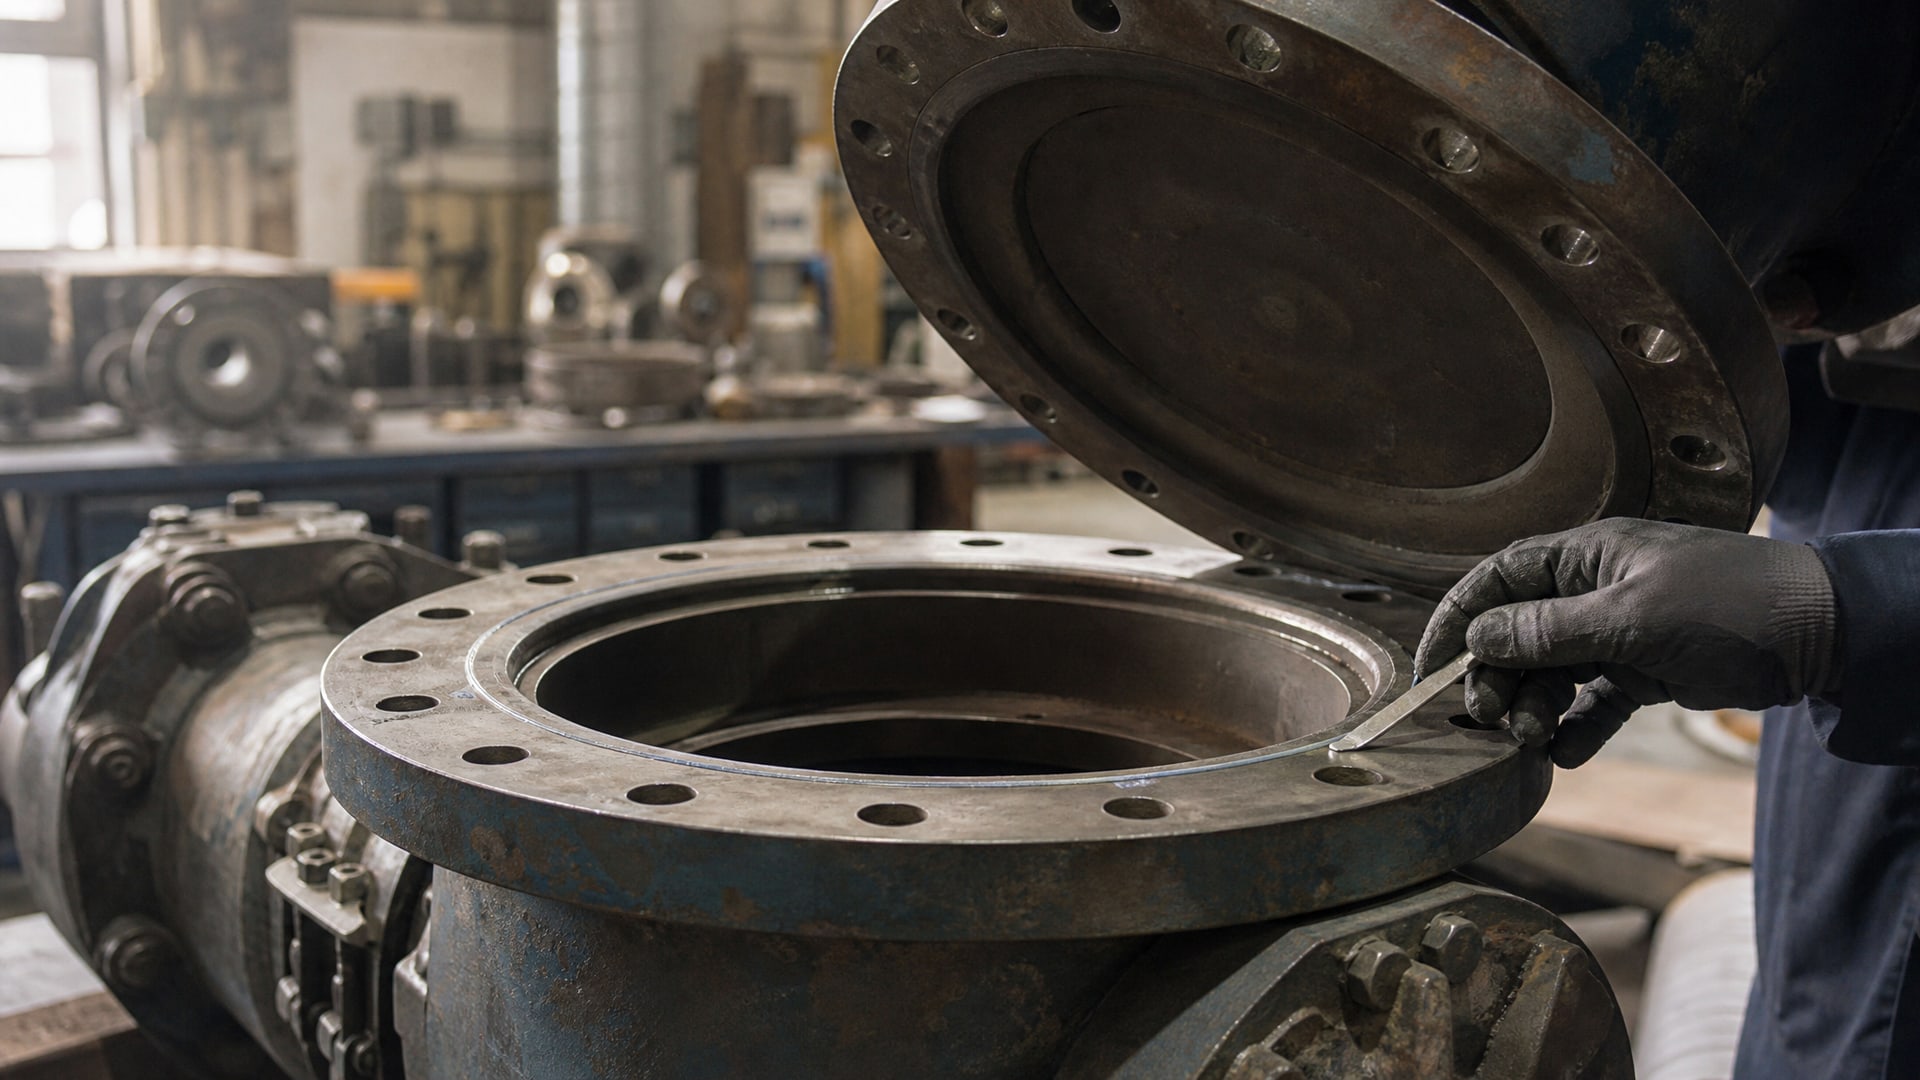
Вырубная прокладка - традиционный элемент фланцевого соединения, но она часто вызывает проблемы: вымывается в результате циркуляции рабочей среды, создает фреттинг-коррозию на металле и требует замены при каждой переборке. Анаэробные герметики формирователи прокладок позволяют полностью исключить эту деталь, если фланцевое соединение - жесткое металлическое с малым зазором. Такой герметик отверждается в отсутствие воздуха между близко подогнанными поверхностями и заполняет микронеровности, создавая монолитное уплотнение.
В статье разобраны технические условия замены, пошаговая технология применения, ограничения по зазору и среде, а также типичные ошибки при выборе состава. Материал полезен техническим специалистам, инженерам и закупщикам, которые ищут способ повысить надежность фланцевых соединений и сократить время на переборку.
Как работает анаэробный герметик для фланцев
Анаэробные герметики полимеризуются только в отсутствие кислорода и при контакте с металлом.
Когда герметик нанесен на фланец и соединение собрано, воздух вытеснен из узкого зазора, что создает среду для отверждения. Металл катализирует реакцию полимеризации, превращая жидкое вещество в твердую матрицу.
Излишек герметика, выдавленный наружу на воздухе, не полимеризуется - поэтому он не образует дополнительного уплотнения снаружи и его убирают. Эта особенность отличает анаэробный герметик от RTV-силиконов, которые отверждаются в присутствии влаги независимо от контакта с металлом.
Типовой ориентир времени отверждения: собранное соединение достигает fixture strength (достаточной прочности для удержания при вибрации) примерно за 20-30 минут при комнатной температуре. Full cure - полное достижение максимальной стойкости к давлению и температуре - занимает около 24 часов. На пассивных металлах (например, нержавеющей стали) или при температуре ниже 5 °C отверждение может замедлиться, и для ускорения применяют активатор.
Когда герметик может заменить вырубную прокладку, а когда - нет
Анаэробный герметик подходит не для любого фланцевого соединения.
Главное условие - это жесткое металлическое фланцевое соединение с близко подогнанными поверхностями и минимальным зазором. Если фланец гибкий, сильно деформируется под давлением или имеет неровности более допустимого размера, герметик не гарантирует герметичность.
| Параметр | Подходит для герметика | Не подходит |
|---|---|---|
| Тип фланца | Жесткий металлический (чугун, сталь, алюминий) | Пластиковый, композитный, гибкий |
| Величина зазора | До 0,25 мм при плотной посадке | Более 0,25 мм, неровные поверхности |
| Давление | Среднее и высокое в жестких системах | Низкое с подвижностью соединения |
| Температура | Согласно паспорту конкретного герметика (типично −55 °C до +200 °C) | За пределами диапазона продукта |
| Рабочая среда | Масла, вода, топливо, охлаждающие жидкости (проверить совместимость) | Агрессивные химические вещества без сертификации |
| Фреттинг-вибрация | Допустима | Сильные циклические сдвиги без стабилизации |
Таблица показывает типовые ограничения; для конкретного узла нужно проверить Technical Data Sheet (TDS) выбранного герметика, так как разные составы имеют разные допуски.
Подготовка поверхностей и нанесение герметика
Успех замены прокладки анаэробным герметиком зависит от качества подготовки.
Это не просто замена детали, а изменение технологии герметизации, требующее более тщательного чистки и контроля.
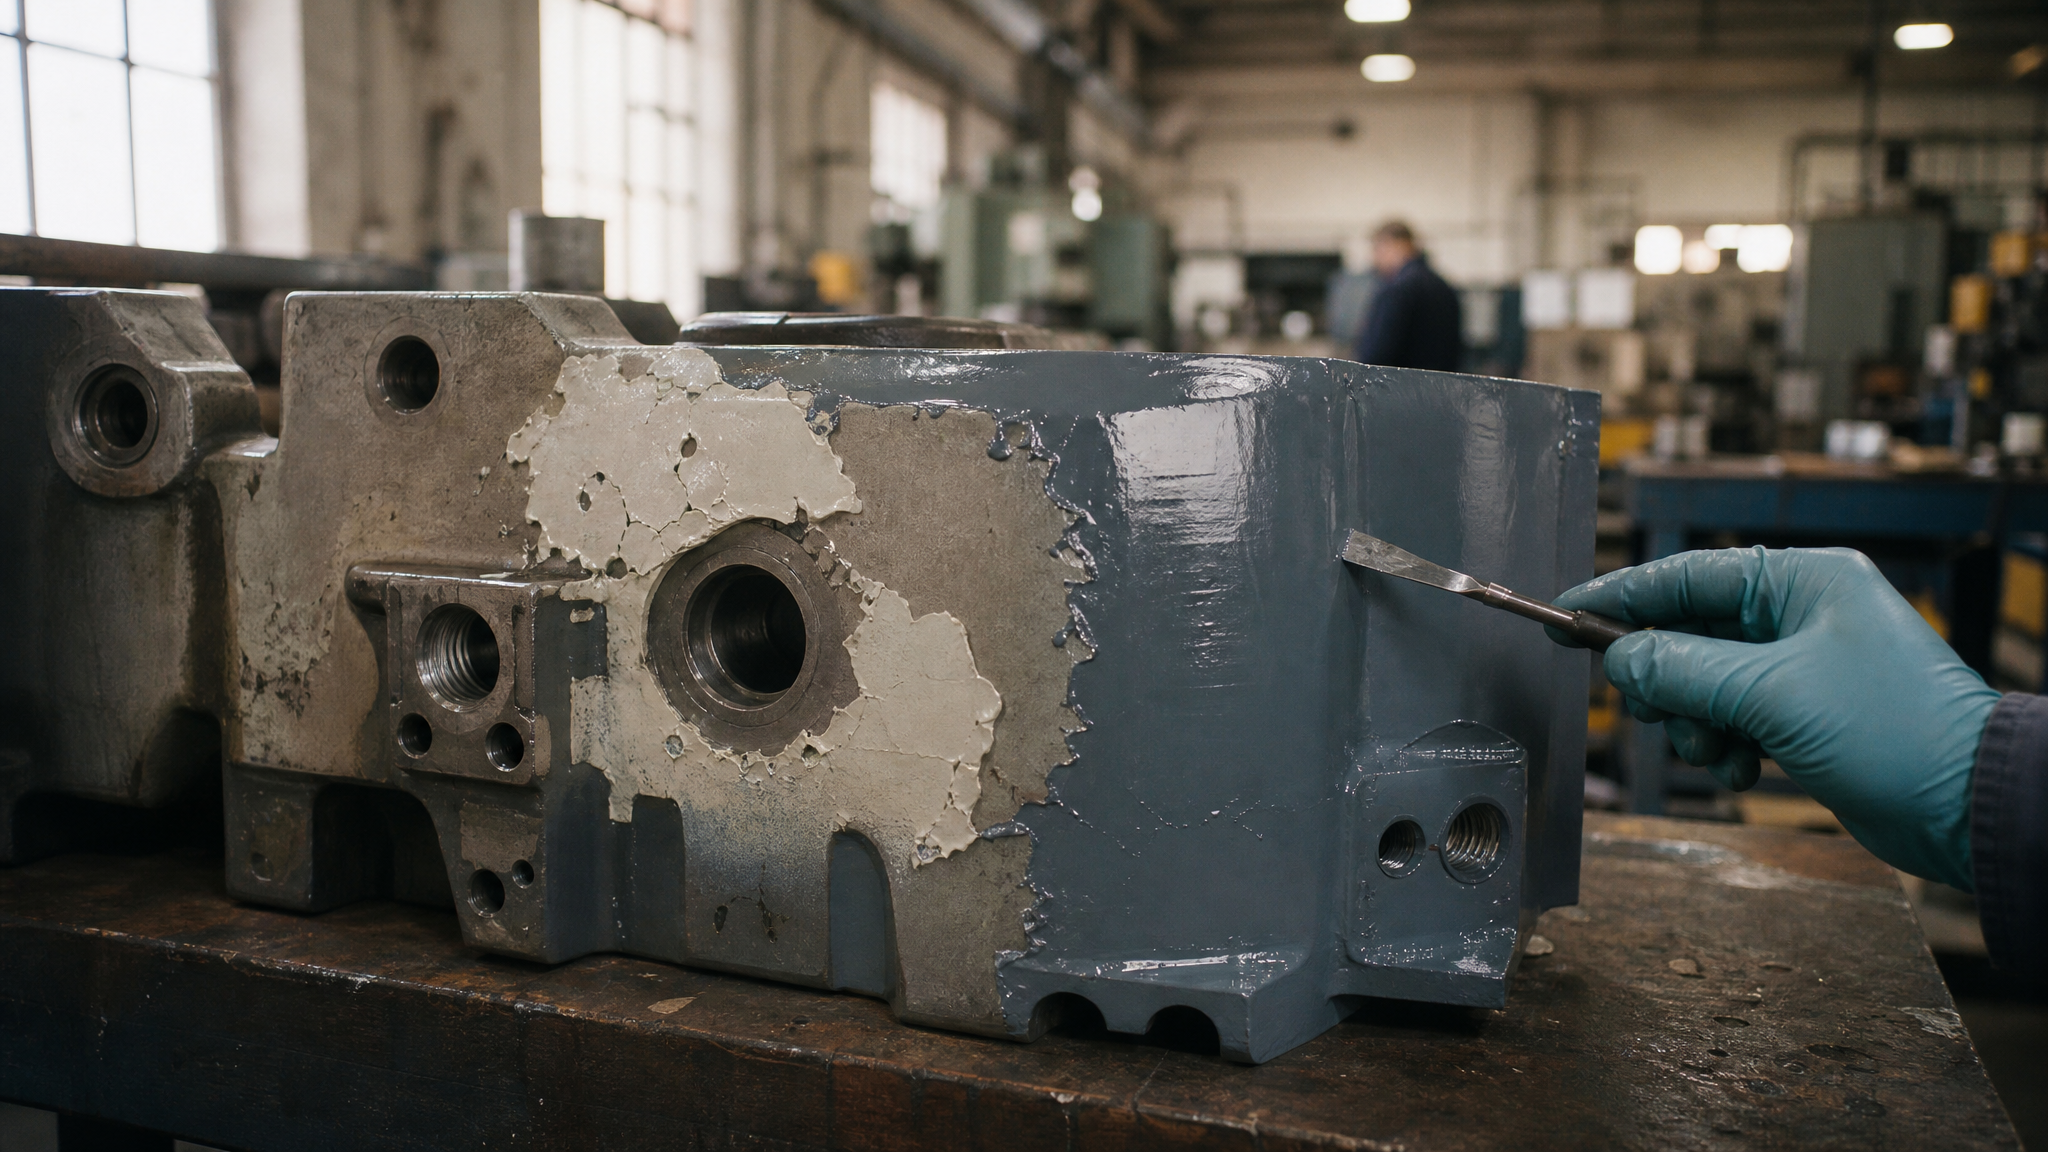
Удаление старой прокладки и герметика
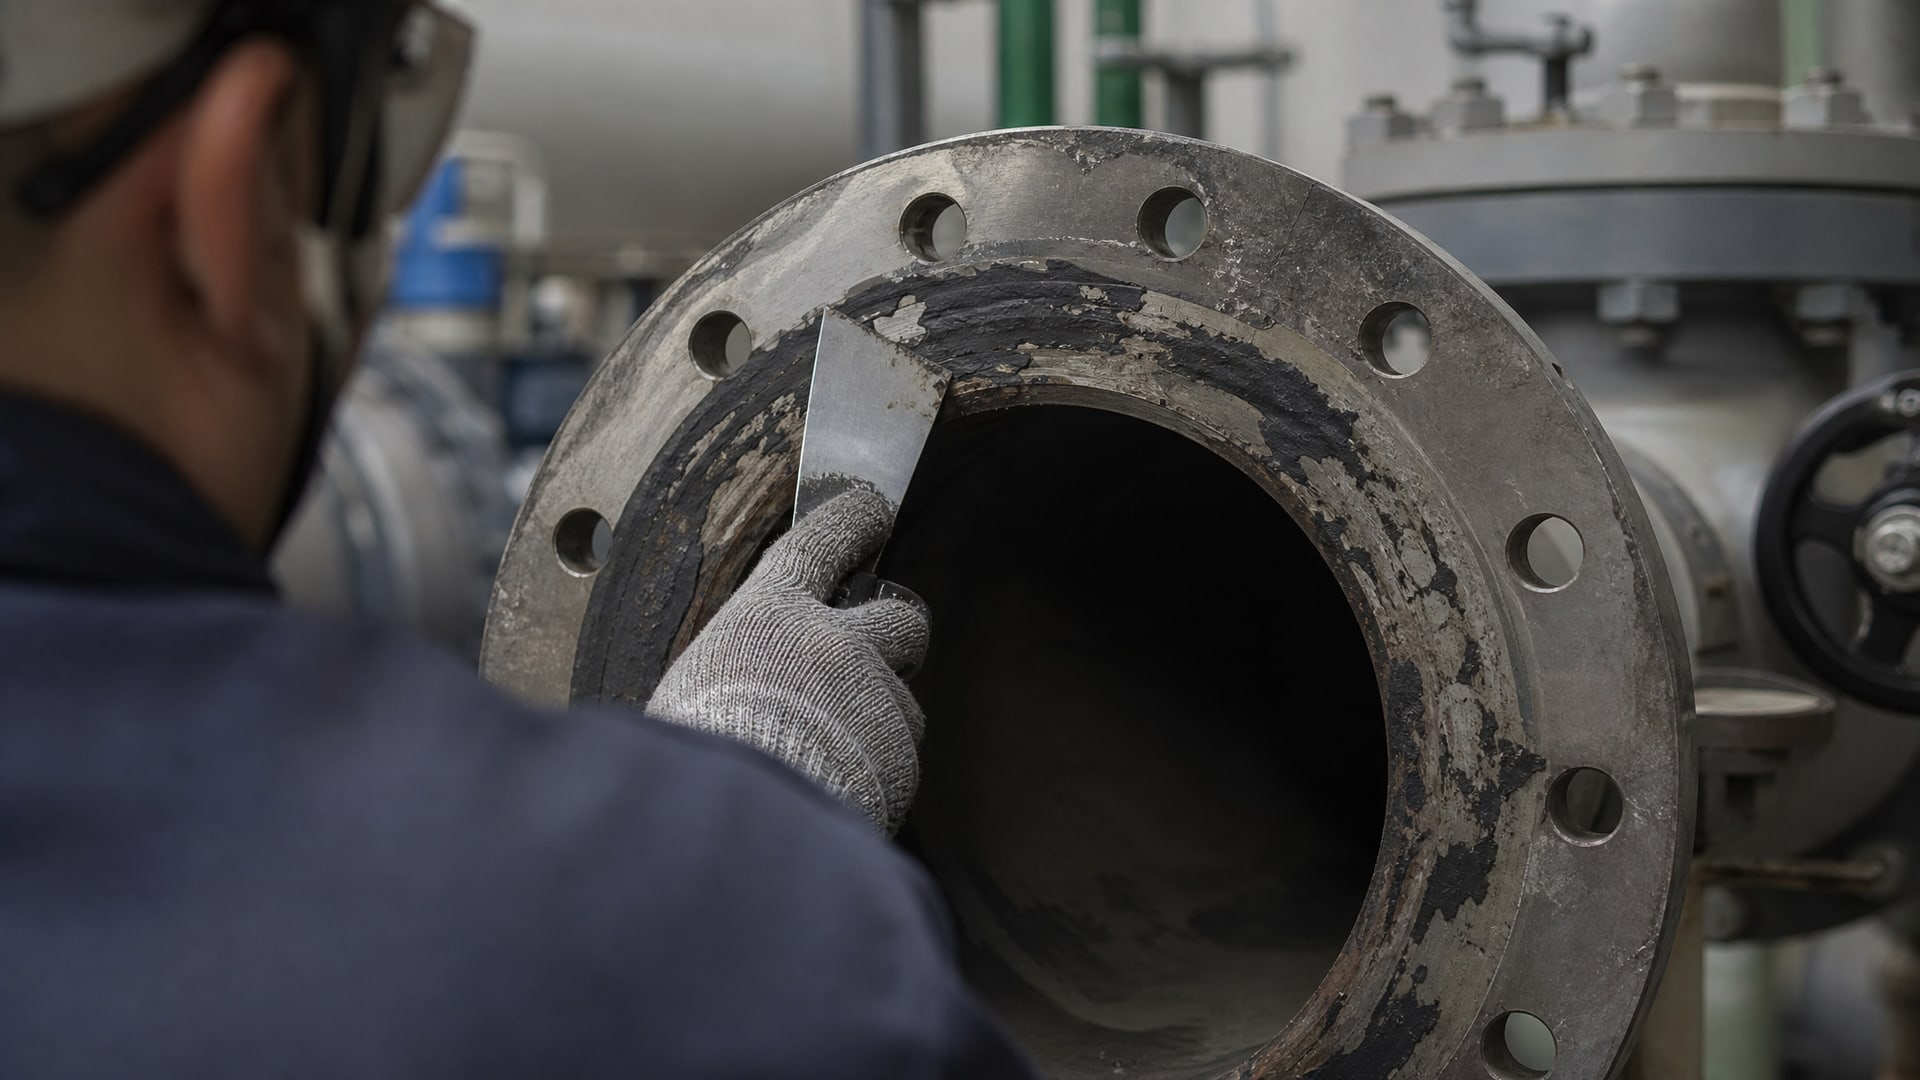
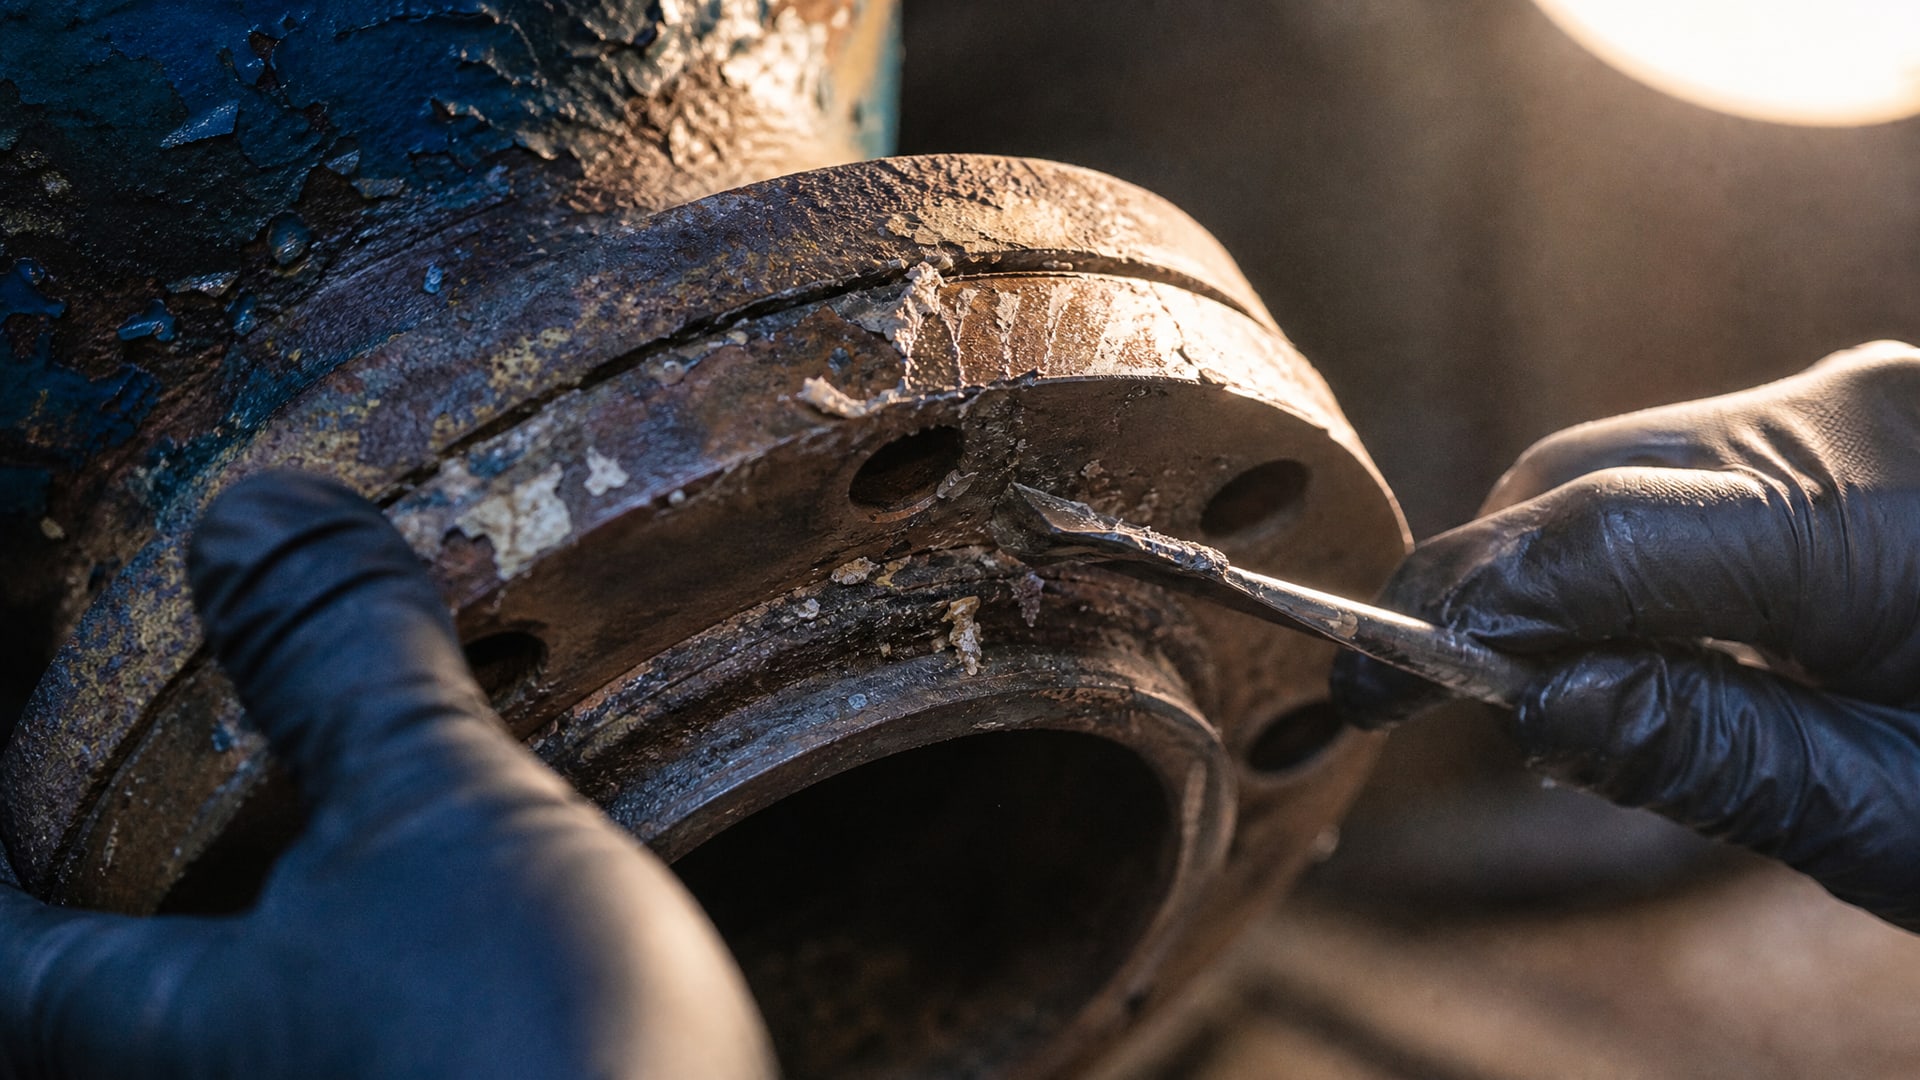
Сначала снимают вырубную прокладку и удаляют ее остатки механически - скребком, щеткой или шпателем. После этого убирают все следы старого герметика, особенно если использовался RTV-силикон: его остатки помешают адгезии анаэробного состава. Поверхности протирают и обезжиривают специализированным очистителем; использование универсального растворителя может оставить пленку, снижающую сцепление.
Обезжиривание и контроль сухости
После очистки поверхность должна быть полностью сухой. Влага в микротрещинах замедлит отверждение анаэробного герметика или нарушит его полимеризацию. Осушают поверхность мягкой чистой тканью без ворса или сухим сжатым воздухом. Проверяют визуально или на ощупь - эффективная подготовка похожа на подготовку к нанесению краски.
Технология нанесения герметика
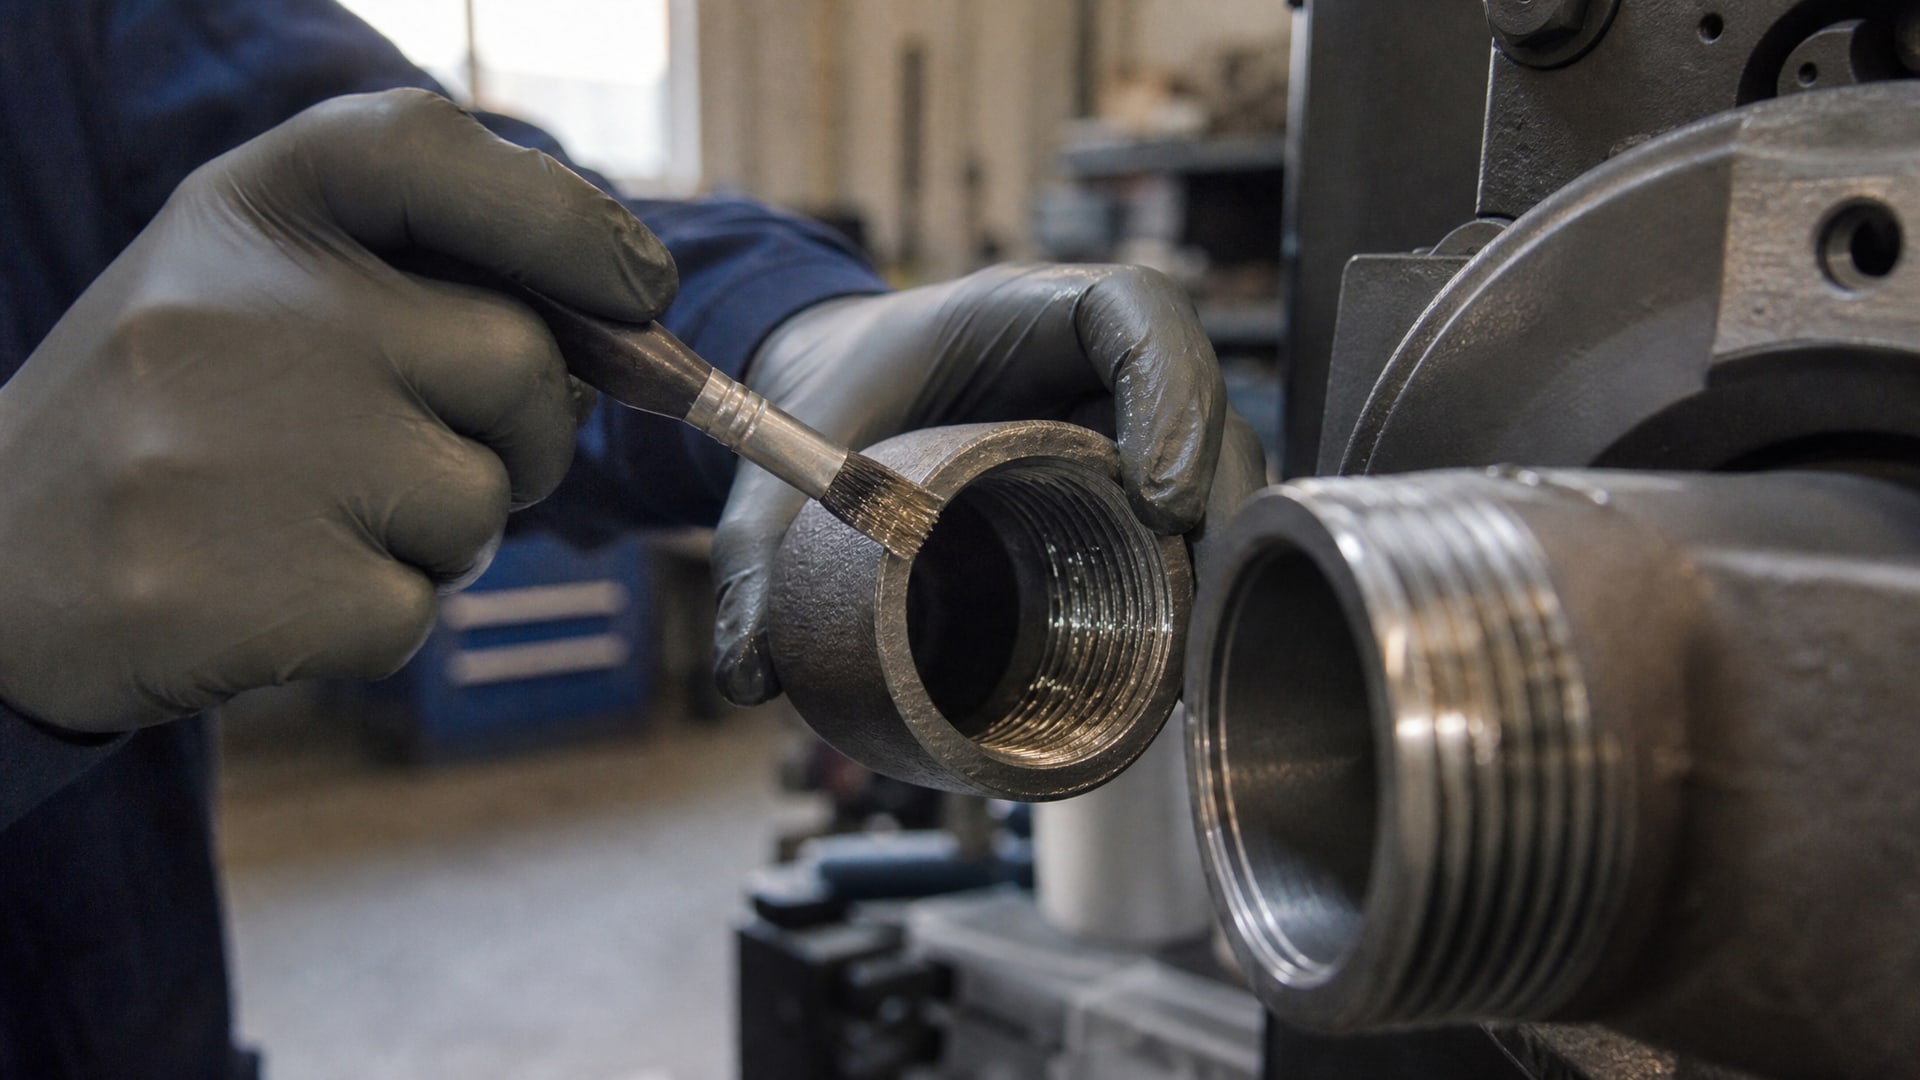
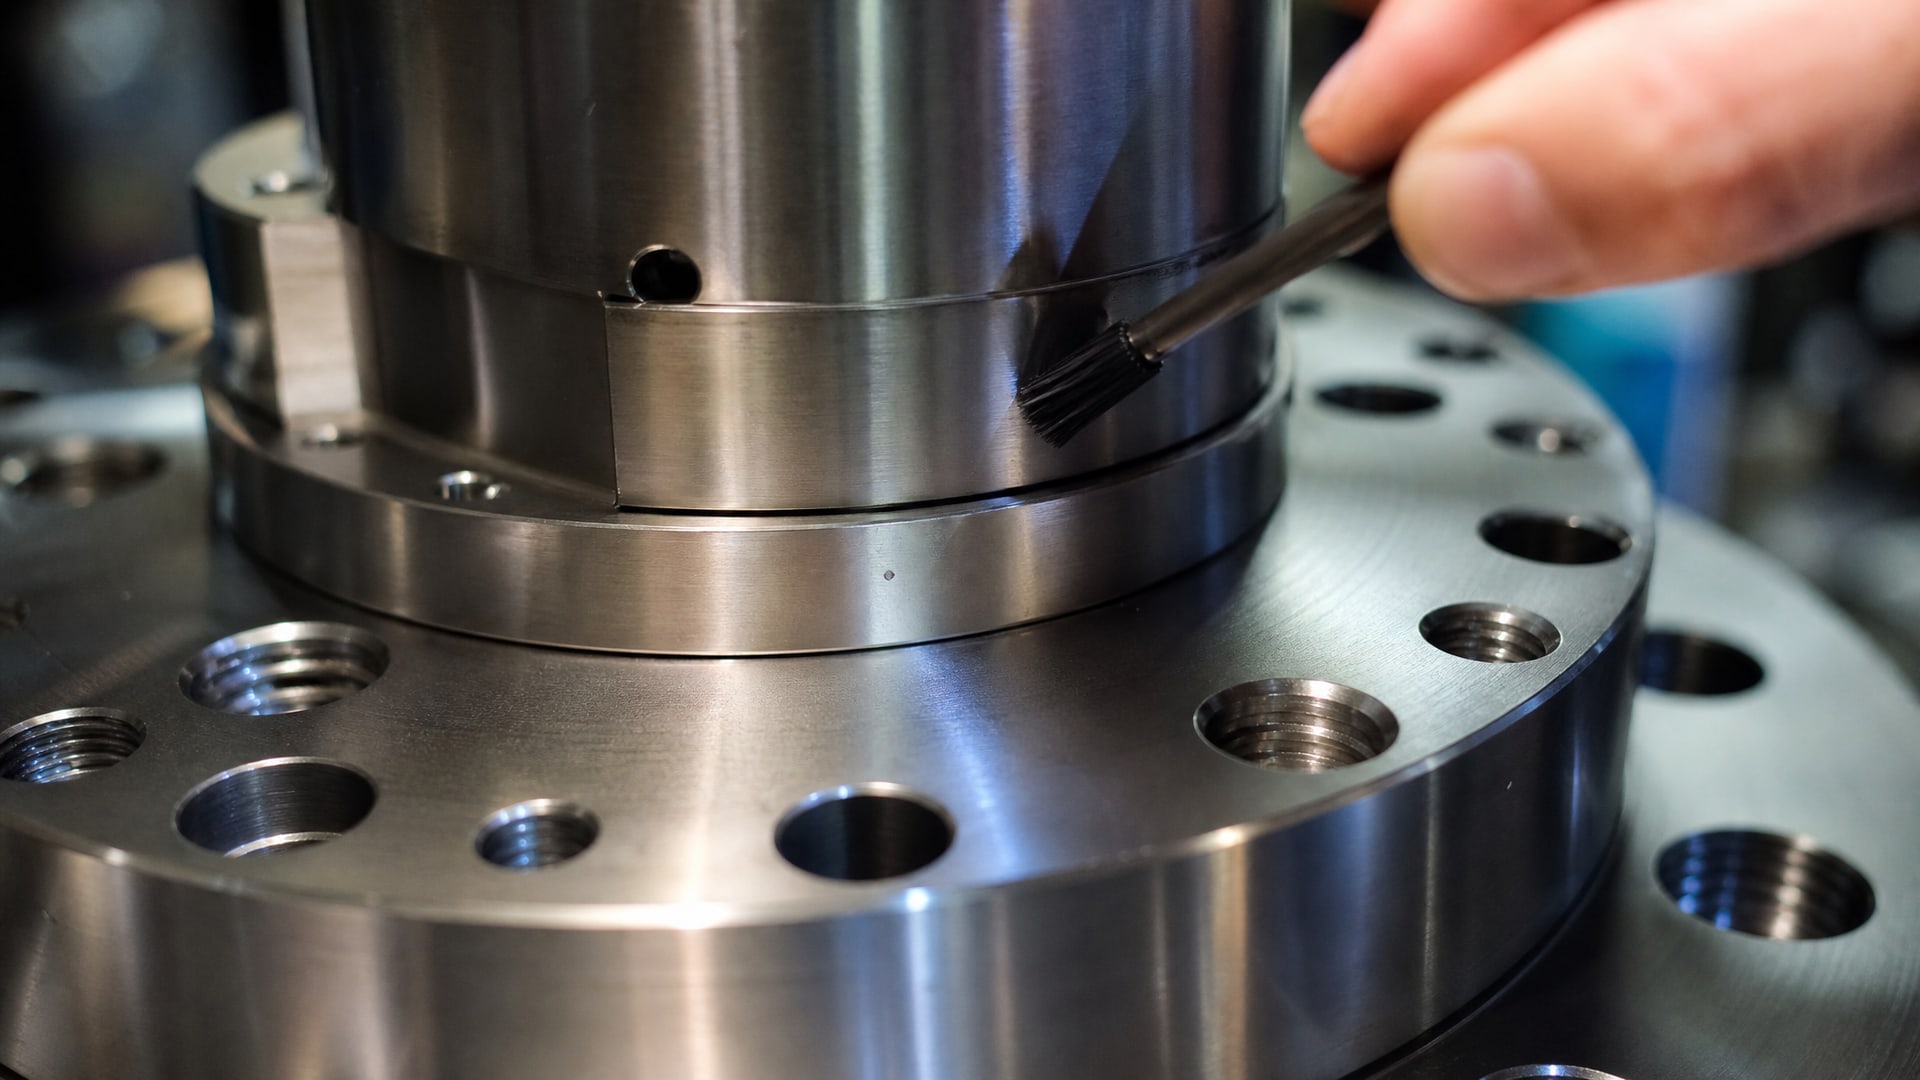
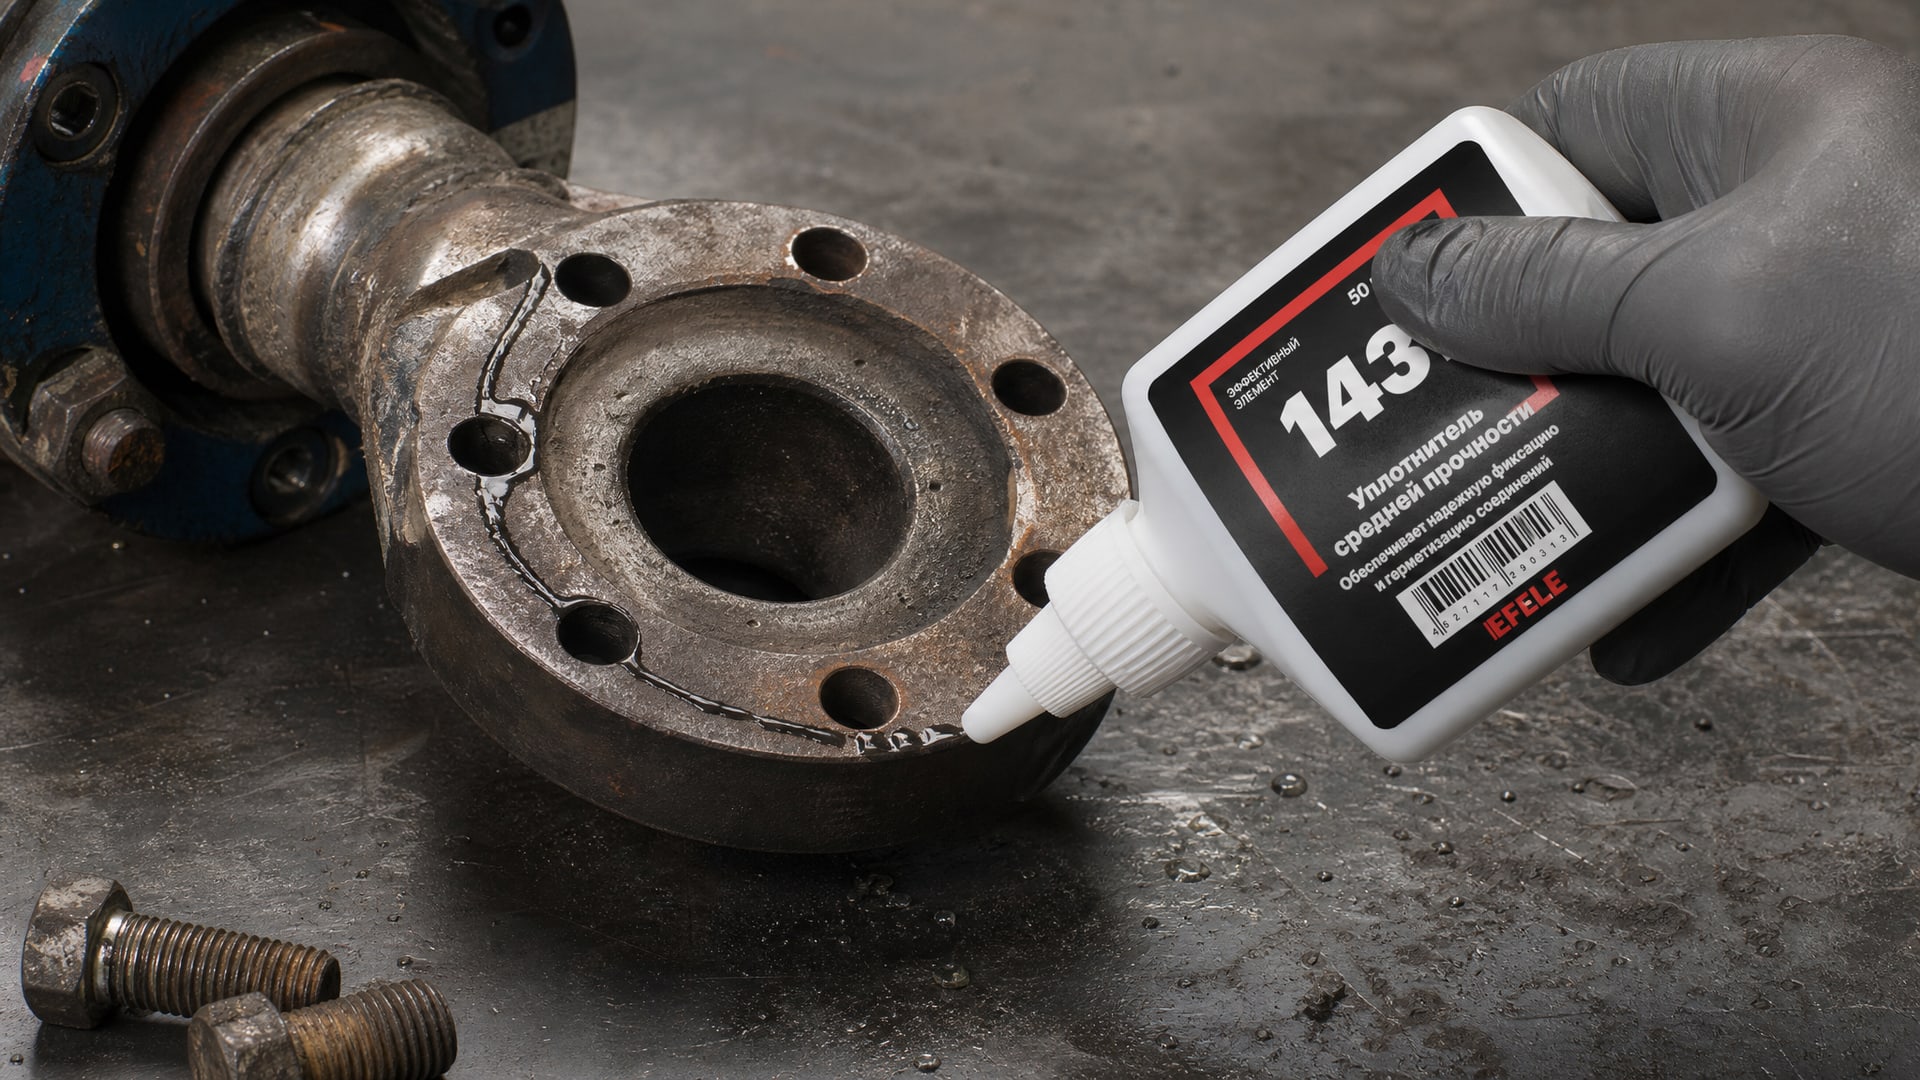
Герметик наносят непрерывным валиком на одну из фланцевых поверхностей, обычно на ту, которая легче доступна. Валик проводят ближе к внутренней кромке уплотняемого края, если это предусмотрено инструкцией, и полностью охватывают все болтовые отверстия, чтобы герметик не попал внутрь отверстий и не заблокировал натяжение. Толщина валика должна быть равномерной и тонкой - избыток герметика не улучшает герметичность, а только затрудняет сборку и оставляет грязные потеки.
Для крупных фланцев допускается нанесение роликом вместо тубы, но только если это разрешено инструкцией к конкретному продукту. В любом случае линия должна быть непрерывной, без разрывов.
Сборка без задержки и затягивание
После нанесения герметика фланец собирают как можно быстрее - герметик на воздухе начнет застывать в тонком слое, что нарушит смыкание. Болты затягивают в крестообразном порядке (как при установке колеса), чтобы прижать фланцы равномерно. Избыток герметика выдавится из щели - его снимают мягкой тряпкой во время сборки или сразу после, пока герметик еще жидкий. Этот избыток на воздухе не застынет и не сыграет роль в уплотнении.
Температурные и химические ограничения герметика
Каждый анаэробный фланцевый герметик имеет собственный диапазон рабочей температуры, указанный в техническом паспорте.
Типичный ориентир для одного из стандартных составов - от −55 °C до +200 °C, но это не универсально для всех продуктов. Некоторые составы работают до +250 °C, другие имеют более узкий диапазон. При выборе герметика нужно проверить, что рабочая температура узла входит в допуск.
Химическая совместимость также зависит от состава. Герметик должен выдерживать рабочую среду узла: одни составы устойчивы к маслам и топливу, другие - к гидравлическим жидкостям, третьи - к охлаждающим жидкостям. Если среда содержит агрессивные растворители или щелочи вне спецификации герметика, его может размягчить или набухнуть. Совместимость всегда проверяют по TDS перед применением на критичном узле.
Для герметизации фланцевых соединений вместо традиционных вырубных прокладок рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который обеспечивает надежную герметичность при циклических нагрузках и высоких температурах, устраняя проблемы с вымыванием и фреттинг-коррозией, типичные для механических прокладок.
Типичные ошибки при замене прокладки герметиком
Недостаточная очистка поверхностей
Самая распространенная ошибка - оставить остатки старого герметика, краски или ржавчины. Такое загрязнение образует промежуточный слой между герметиком и металлом, нарушая адгезию. Герметик не приживается на месте и начинает течь. Некоторые закупщики путают RTV-силиконовый герметик и анаэробный: если оставить под анаэробным составом слой старого силикона, адгезия гарантированно нарушится.
Избыток герметика
Попытка нанести толстый слой, надеясь на лучшую герметизацию, приводит к обратному результату. Излишек герметика препятствует плотному смыканию фланцев, создавая щель в центре. При прижатии часть герметика выдавливается, оставляя пустоты. Нужна тонкая, непрерывная линия - этого достаточно.
Задержка между нанесением и сборкой
Если между нанесением герметика и сборкой фланца прошло несколько минут, жидкость в узком месте начнет полимеризоваться, превращаясь в клей. При попытке собрать фланец может возникнуть неравномерное смыкание или даже разрыв пленки герметика. Сборку нужно выполнить в течение 1-2 минут после нанесения.
Применение герметика за пределами его допусков
Герметик, рассчитанный на температуру до +150 °C, при +180 °C начнет размягчаться. При температуре ниже +5 °C отверждение может остановиться, оставив узел незащищенным. Нельзя предполагать, что раз герметик - для металла, то подойдет везде. Паспорт продукта - обязательный документ при выборе.
Сдвиг фланцев до полного отверждения
Соединение не нужно нагружать, передвигать или собирать до того, как герметик достигнет fixture strength. Типично это происходит за 20-30 минут, но при низкой температуре может занять больше времени. Полное отверждение требует около 24 часов. Если узел включить в работу раньше, герметик еще будет вязким и может не выдержать давление.
Отличие анаэробного герметика от силиконового формирователя прокладок
Часто закупщики путают анаэробные фланцевые герметики с силиконовыми герметиками-формирователями, хотя это разные продукты с разными механизмами отверждения и областями применения.
RTV-силиконовый герметик высокотемпературный отверждается в присутствии влаги из воздуха, не требует контакта с металлом в качестве катализатора и оставляет запах уксуса или аммиака. Он применяется в основном в автомобилестроении и общем ремонте, где нужна гибкость и возможность отверждаться медленно при доступе воздуха.
Анаэробный герметик для фланцев отверждается только в отсутствие кислорода и без доступа влаги, требует металлического катализатора и дает жесткое, стекловидное уплотнение. Он применяется в промышленности и машиностроении для герметизации жестких металлических соединений.
При замене вырубной прокладки важно выбрать именно анаэробный фланцевый герметик, а не силиконовый: силиконовый может полимеризоваться наружу, создав неправильное уплотнение, а его пластичность не будет удерживать тонкий слой в зазоре под давлением.
Выбор герметика: на какие параметры ориентироваться
При выборе анаэробного герметика для замены вырубной прокладки ориентируются на три ключевых параметра: тип узла, величина зазора и условия эксплуатации.
Тип фланца и жесткость соединения. Если фланец жесткий, из стали или чугуна, и имеет хорошую геометрию без ямок, герметик подойдет. Если фланец мягкий, алюминиевый, склонный к деформации или имеет видимые неровности, анаэробный герметик может не обеспечить герметичность. Рекомендуется оставить традиционную прокладку.
Допустимый зазор. В технических паспортах указывается максимальный зазор, при котором герметик работает. Типичное значение -0,25 мм, но некоторые составы допускают до 0,38 мм. Если измеренный зазор больше, герметик не заполнит пространство полностью, и герметичность будет нарушена. Измеряют зазор щупом или микрометром на нескольких точках вокруг фланца.
Рабочая среда и температура. Нужно проверить, что среда узла (масло, вода, топливо, охлаждающая жидкость) совместима с герметиком по TDS. Температура эксплуатации должна входить в указанный диапазон. Если узел работает в критичных условиях (высокое давление, циклические нагрузки, экстремальная температура), выбирают состав с запасом по характеристикам.
Скорость отверждения. Для крупных, сложных в сборке фланцев может быть полезен герметик с более медленной полимеризацией (например, 60-90 минут вместо 20-30 минут). Это дает больше времени на подгонку и затягивание. На высокопроизводительных линиях, напротив, выбирают быстрый герметик.
Часто задаваемые вопросы
Можно ли применить герметик на пластиковый фланец?
Нет. Анаэробные герметики требуют металла как катализатора полимеризации. На пластике герметик либо не отвердеет, либо отвердеет неправильно. Для пластиковых фланцев используют традиционную прокладку или RTV-силикон, если конструкция допускает.
Через сколько часов фланец можно нагружать после нанесения герметика?
Fixture strength достигается за 20-30 минут при комнатной температуре, и узел можно осторожно нагружать. Полная нагрузка и максимальная стойкость к среде требуют около 24 часов полного отверждения. При низкой температуре отверждение замедляется на несколько часов. Точное время указано в паспорте конкретного герметика.
Чем отличается герметик черный от серого, и какой выбрать?
Цвет герметика - это добавка красителя и не влияет на рабочие характеристики. Выбор цвета обычно привязан к производителю и традиции конкретного предприятия. Черный герметик визуально удобнее при контроле - видно, где он нанесен. Серый используют для соответствия фирменным стандартам. По эффективности герметизации это не влияет.
Если фланец работает при низкой температуре (ниже +5 °C), герметик вообще отвердеет?
При температуре ниже +5 °C анаэробная полимеризация замедляется и может остановиться. Для ускорения применяют активатор, который наносят перед герметиком. Активатор содержит вещество-катализатор, помогающее герметику отвердеть и при низкой температуре. Если активатора нет под рукой, нужно дождаться повышения температуры или перейти на другой герметик с соответствующим допуском.
Герметик формирователь прокладок может заменить смазку в соединении?
Нет. Герметик предназначен только для герметизации и не обладает смазывающими свойствами. Если узел требует одновременно уплотнения и смазки (например, скользящее соединение), нужно сочетать герметик с отдельной смазкой или выбрать специальный состав. Обычно анаэробный герметик применяется в неподвижных, жестких фланцевых соединениях.
Заключение
Замена вырубной прокладки анаэробным герметиком возможна для жестких металлических фланцевых соединений с допустимым зазором, но требует строгого соблюдения технологии. Ключ к успеху - полная очистка поверхностей, удаление остатков старого герметика (особенно RTV-силиконов), тонкое непрерывное нанесение и быстрая сборка без задержки.
При выборе герметика проверяют допуск по зазору (обычно до 0,25 мм), рабочей температуре и химической совместимости среды. Не все герметики универсальны; переносить параметры одного продукта на другой нельзя. Следующий шаг: определить условия вашего узла (тип металла, зазор, температура, среда) и выбрать герметик из технического паспорта производителя, предварительно проведя пробную переборку на некритичном оборудовании. Это позволит убедиться в надежности замены перед внедрением на всю производственную линию.