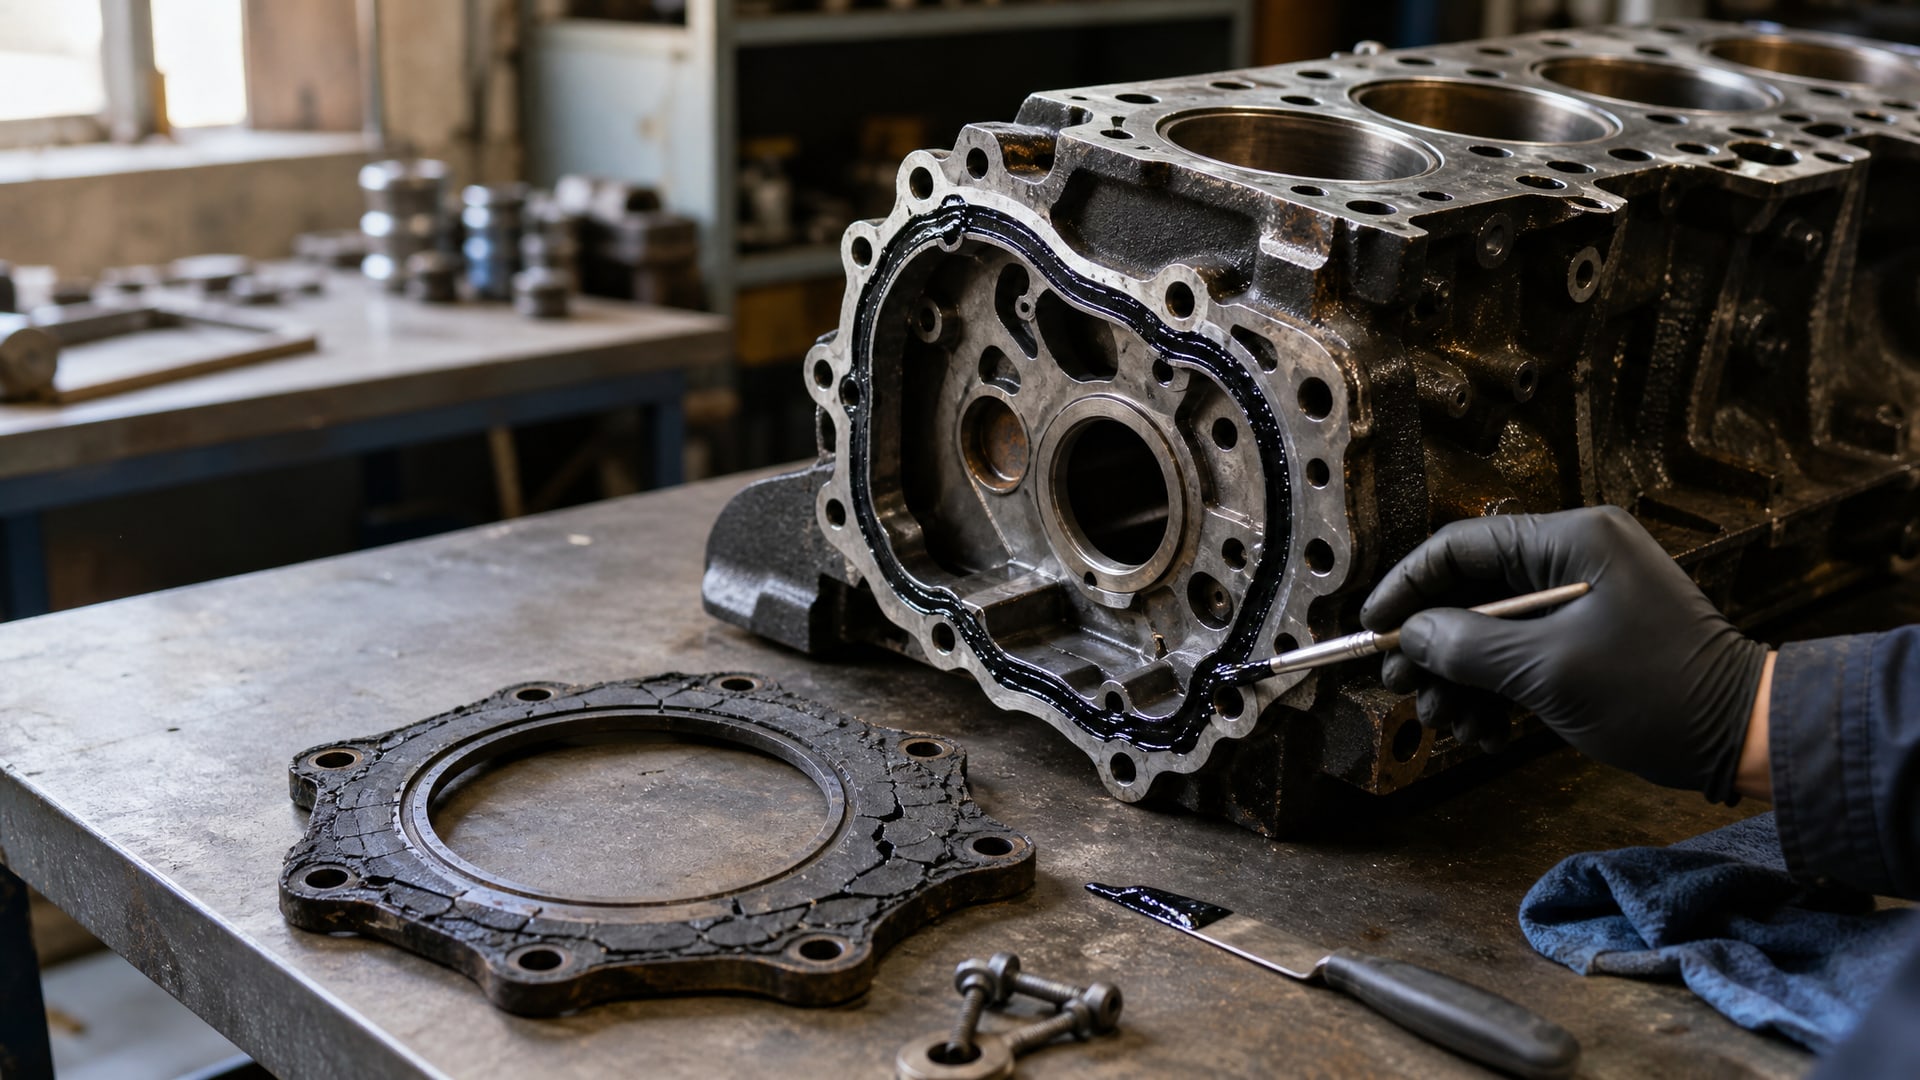
Замена вырубной прокладки на анаэробный формирователь прокладок - это проверенный способ герметизации фланцевых соединений двигателя без разбора и переделки узла. Анаэробные составы полимеризуются в отсутствие воздуха между двумя металлическими поверхностями и образуют герметичную прокладку прямо на месте, заполняя микронеровности и устраняя протечки масла. Такой подход экономит время ремонта, снижает риск пропуска герметичности при сборке и не требует наличия в цехе точные запасные резинотканевые прокладки нужного размера. Статья адресована инженерам, техническим специалистам и закупщикам, которые готовят технологию ремонта фланцевых соединений и ищут надежную альтернативу классическим вырубным прокладкам.
Когда анаэробный формирователь прокладок заменяет вырубную прокладку
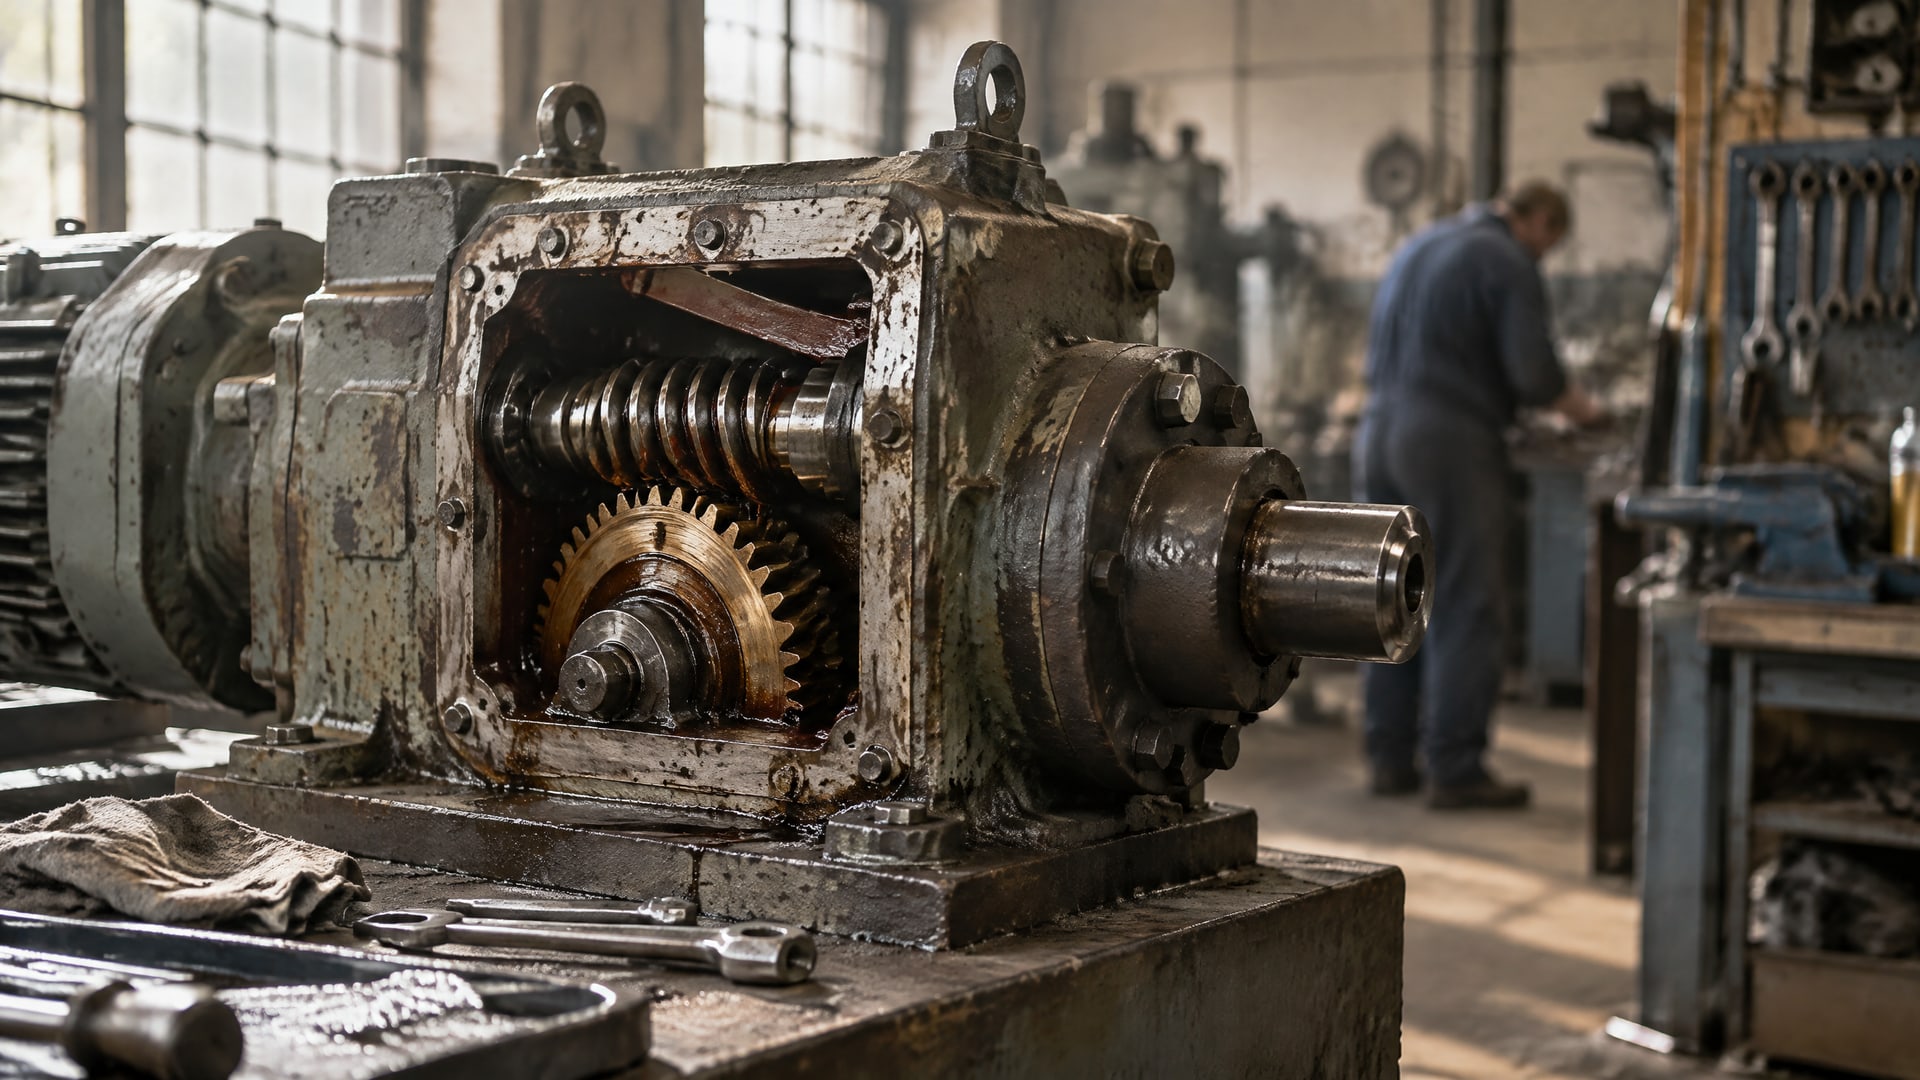
Вырубная прокладка - это резинотканевый материал, штампованный по контуру фланца.
При длительной работе она может высохнуть, потрескаться или вымыться, если в зону соединения попадает масло, горячая жидкость или конденсат. Анаэробный формирователь прокладок решает эту проблему иначе: вместо механического зажима готовой прокладки герметик полимеризуется между фланцами и образует монолитный слой, плотно прилегающий к каждой микронеровности поверхности.
Главное условие - фланцы должны быть жесткими и хорошо обработанными. Если поверхность грубая, литая или имеет явные деформации и неровности, анаэробный состав работает хуже, и в таких случаях рекомендуют использовать другой тип герметика. На картере двигателя, коробке передач и других узлах с точно подогнанными соединениями анаэробный герметик показывает надежность, сравнимую с новой прокладкой, и часто превосходит ее по устойчивости к вибрации.
Экономия проявляется в скорости ремонта: не нужно искать прокладку точного размера, дожидаться ее поступления или подгонять вручную. Герметик наносится за минуты, узел собирается и уходит в эксплуатацию. На практике закупщики и ремонтные службы выбирают анаэробный формирователь именно за эту предсказуемость и удобство.
Технические характеристики и параметры выбора
Анаэробный герметик для фланцев характеризуется несколькими ключевыми показателями, на которые нужно обращать внимание при выборе:
Максимальный зазор между фланцами: стандартные анаэробные составы заполняют зазоры до 0,5 мм; для более точно обработанных поверхностей допустимы зазоры до 0,30 мм. Если зазор больше, герметик не затвердеет равномерно, и герметичность может быть скомпрометирована.
Диапазон рабочих температур: большинство формулей работают от -55 до +150 °C; для узлов, близких к выхлопной системе или в жарких цехах, существуют версии с верхним пределом +200 °C.
Время фиксации (fixture time): промежуток, в течение которого можно еще двигать детали после сборки, обычно составляет 15–30 минут. Это важно для технологии: если время слишком короткое, можно не успеть правильно установить болты; если слишком длинное, узел долго остается в полусобранном состоянии.
Полная прочность: достигается за 6–24 часа в зависимости от толщины слоя герметика, температуры окружающей среды и типа поверхности.
Прочность на сдвиг: обычно выражается в Н/мм² (MPA) и составляет 6–24 МПа в зависимости от типа; эта величина показывает, какое усилие может выдержать герметизированное соединение при попытке сдвинуть одну деталь относительно другой.
При выборе герметика для конкретного узла смотрите не на общее название, а на техническое описание (TDS) производителя, где указаны все эти параметры. Разные марки одного класса могут отличаться по вязкости, термостойкости и времени фиксации - выбирайте то, что соответствует вашим условиям.
Подготовка фланца и нанесение герметика
Успех герметизации анаэробным составом на 80 % зависит от чистоты поверхности.
Перед нанесением герметика необходимо:
Полностью удалить старую вырубную прокладку, очистить фланец от остатков резины и ткани механическим скребком или щеткой.
Избавиться от масла, грязи и коррозии. Лучше всего использовать обезжириватель или очиститель для прокладок; если его нет под рукой, протрите поверхность чистой тряпкой, смоченной в уайт-спирите или техническом растворителе. Масло - главный враг анаэробного герметика: даже тонкий его слой блокирует полимеризацию.
Дать фланцу полностью высохнуть перед нанесением герметика.
Техника нанесения:
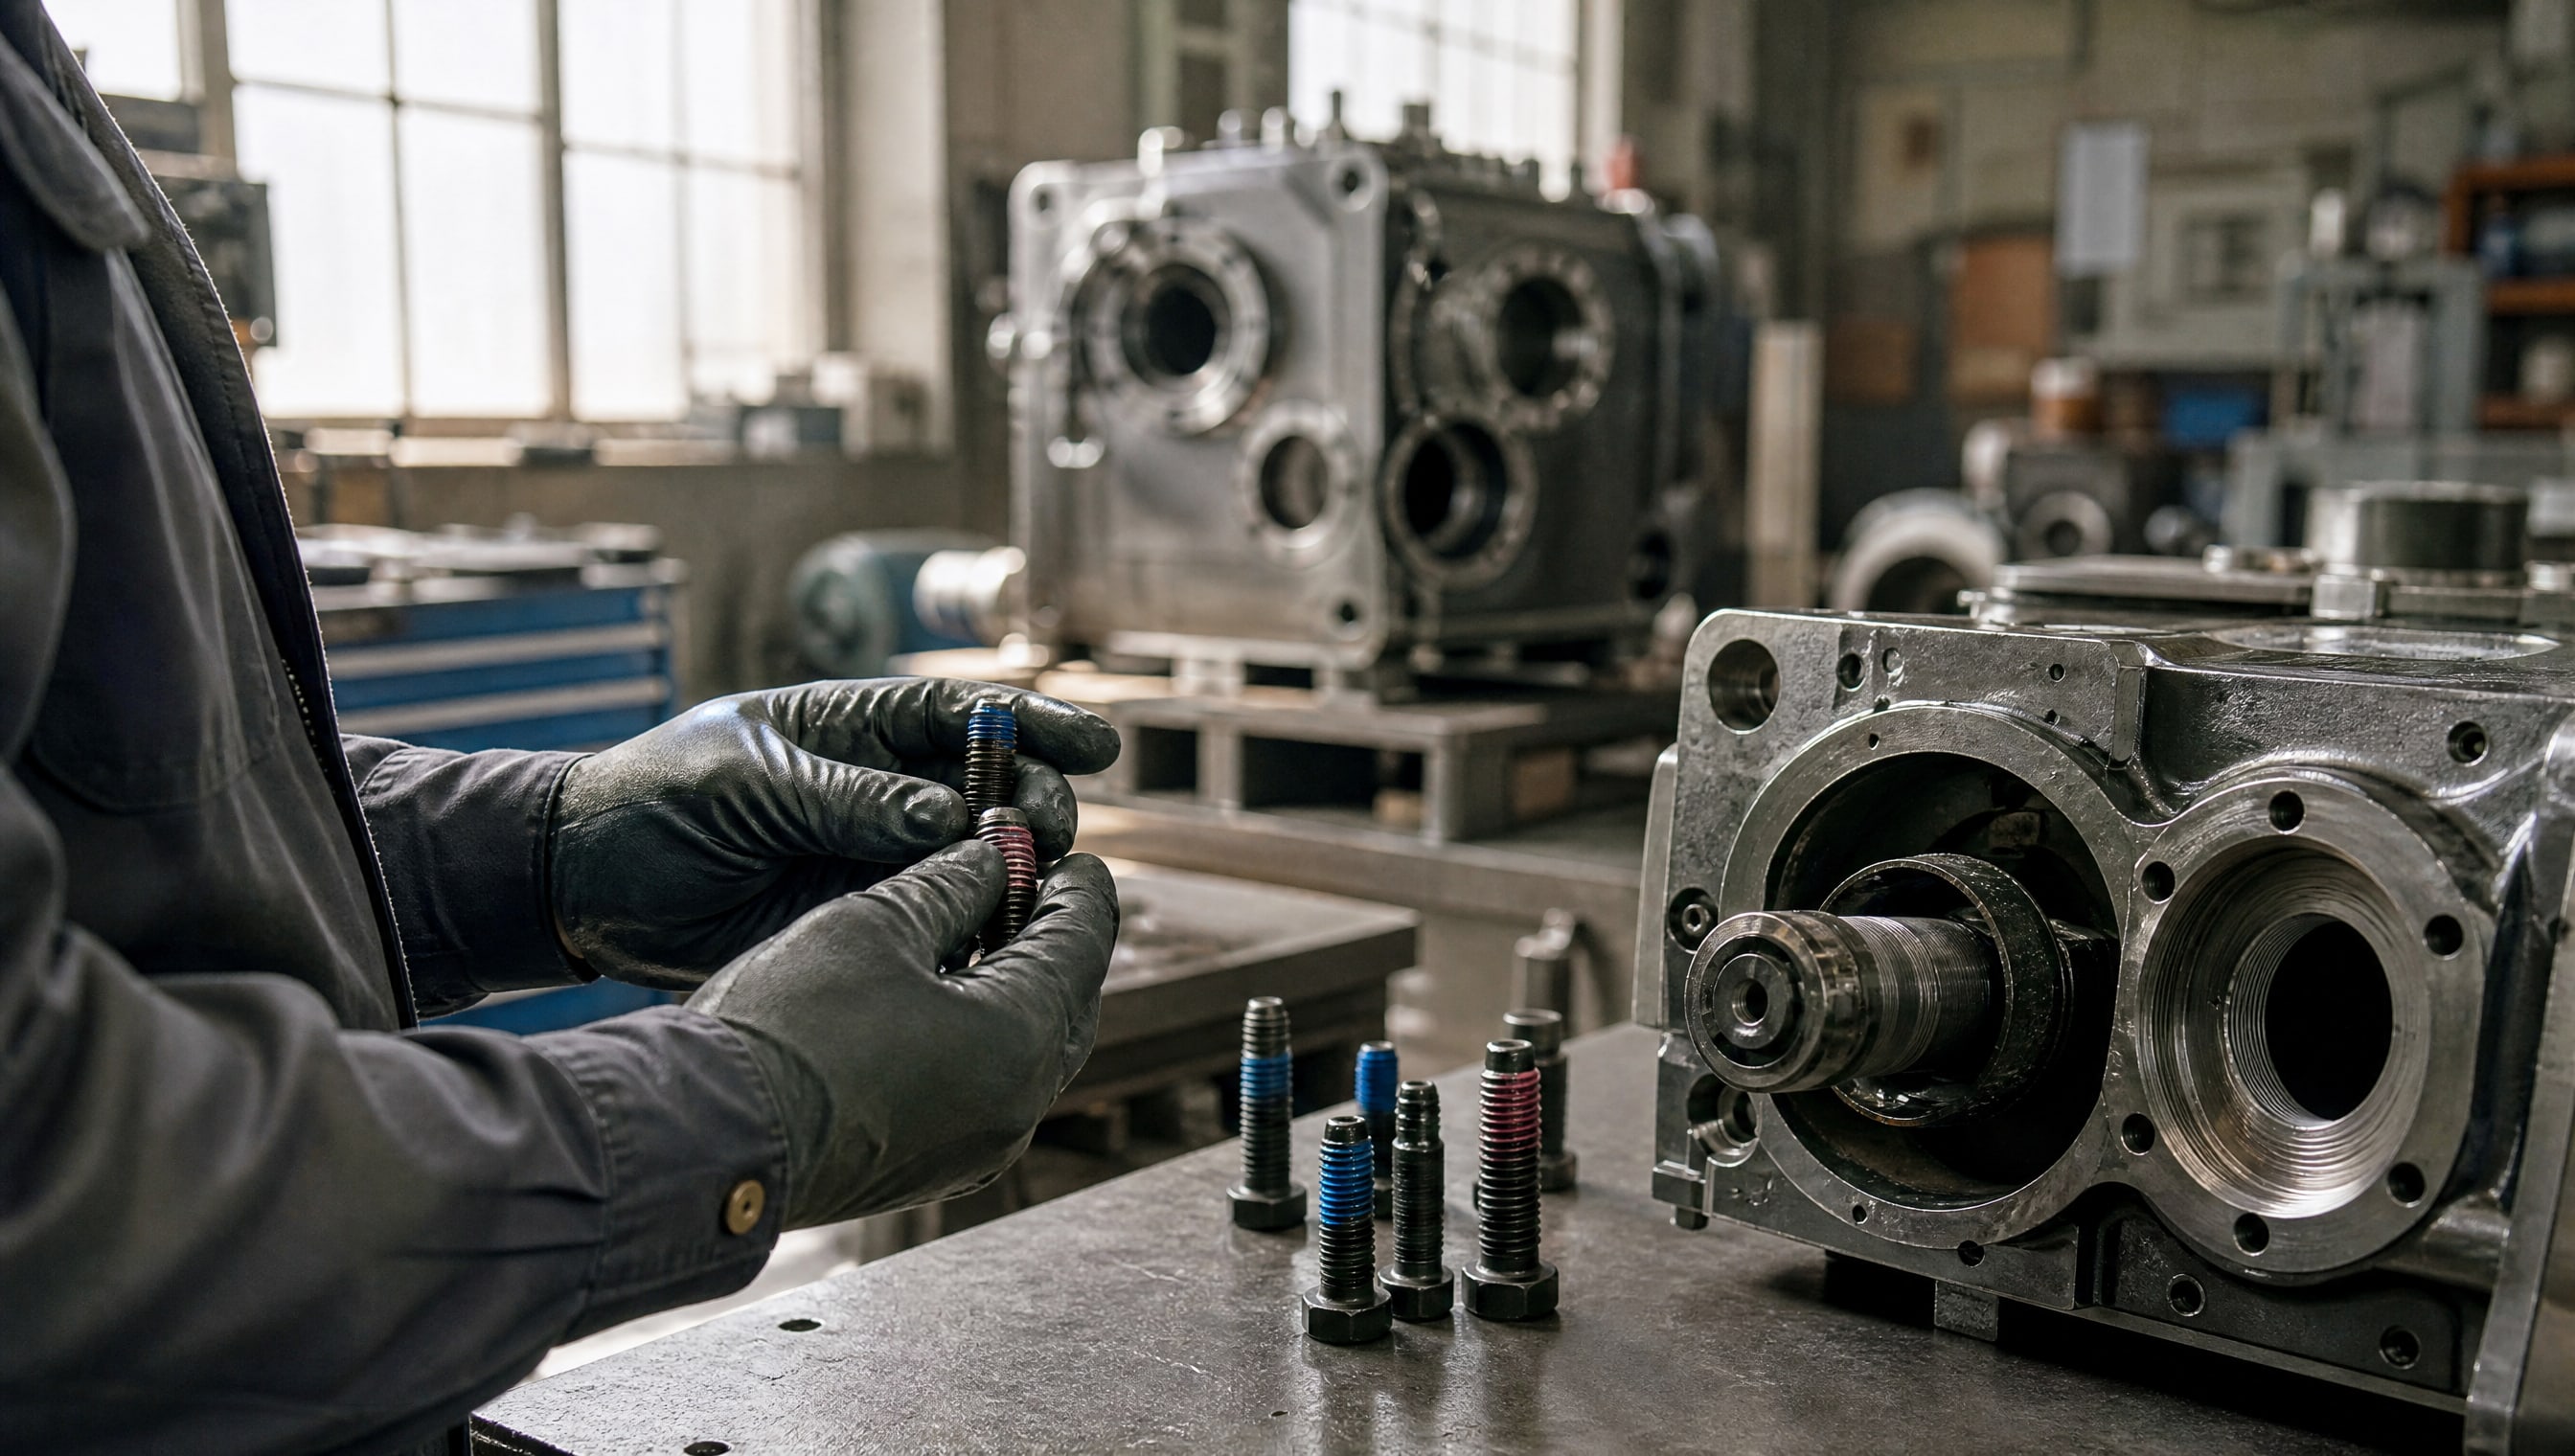
Наносить анаэробный герметик следует непрерывным валиком вдоль периметра фланца, по одной стороне. Валик должен быть умеренной толщины - примерно 1-2 мм в диаметре. Не нужно наносить герметик толстым слоем в надежде, что это улучшит герметичность; избыток герметика выдавливается наружу при затягивании болтов или может попасть внутрь узла, что приведет к забивке каналов или фильтров. Убедитесь, что валик замыкается вокруг всех болтовых отверстий и охватывает всю поверхность соединения.
После нанесения герметика фланцы собираются вместе, и болты затягиваются по штатному моменту, указанному в техпаспорте двигателя или узла. Перетягивание не поможет и может деформировать фланец; обычный момент затяжки обеспечивает достаточное прижатие для равномерного распределения герметика.
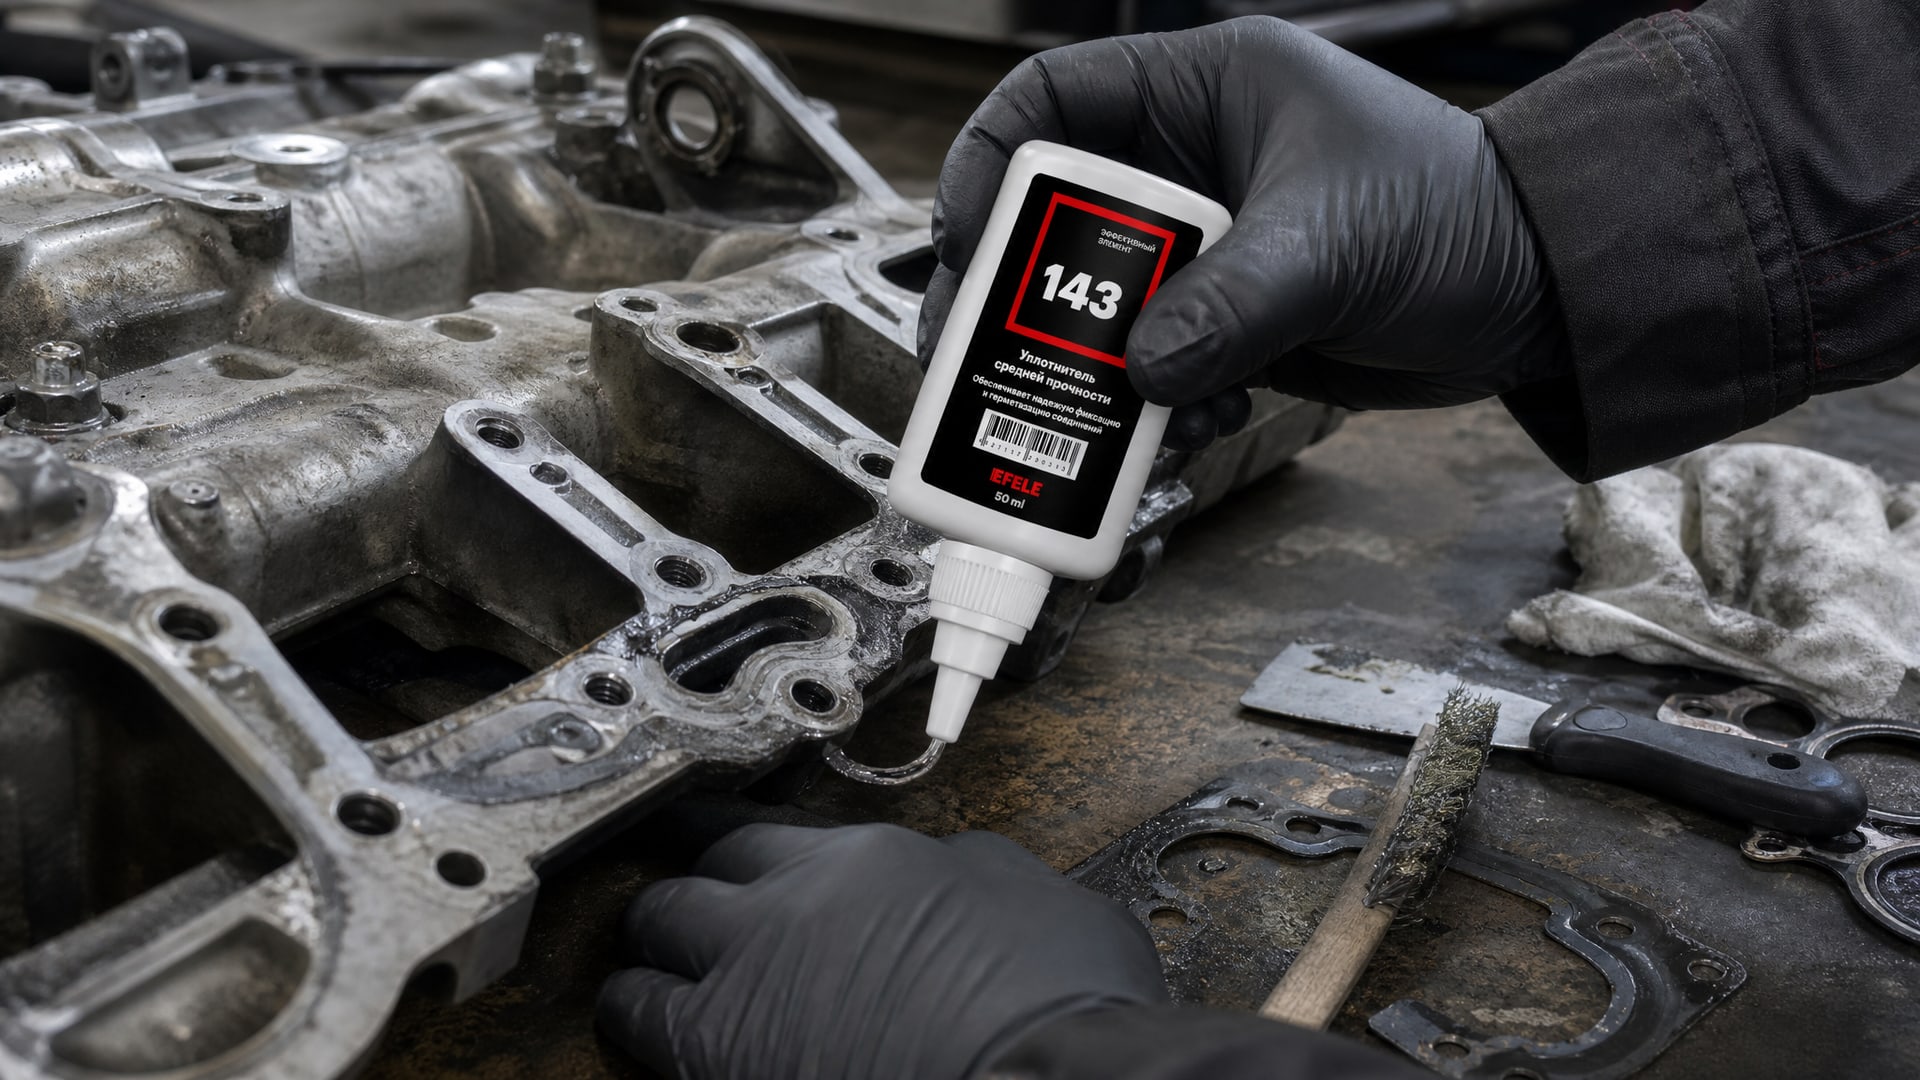
На практике профилактику фланцевых соединений часто проводят с использованием жидких уплотнителей, которые обеспечивают надежную фиксацию без замены прокладки. Для герметизации фланцевых соединений двигателя рекомендуется использовать анаэробный жидкий уплотнитель EFELE 143, который образует устойчивый к вибрации и механическим нагрузкам слой, защищающий соединение от вымывания и холодного пуска в условиях низких температур.
Время отверждения и ввод узла в эксплуатацию
Анаэробный герметик отверждается в два этапа.
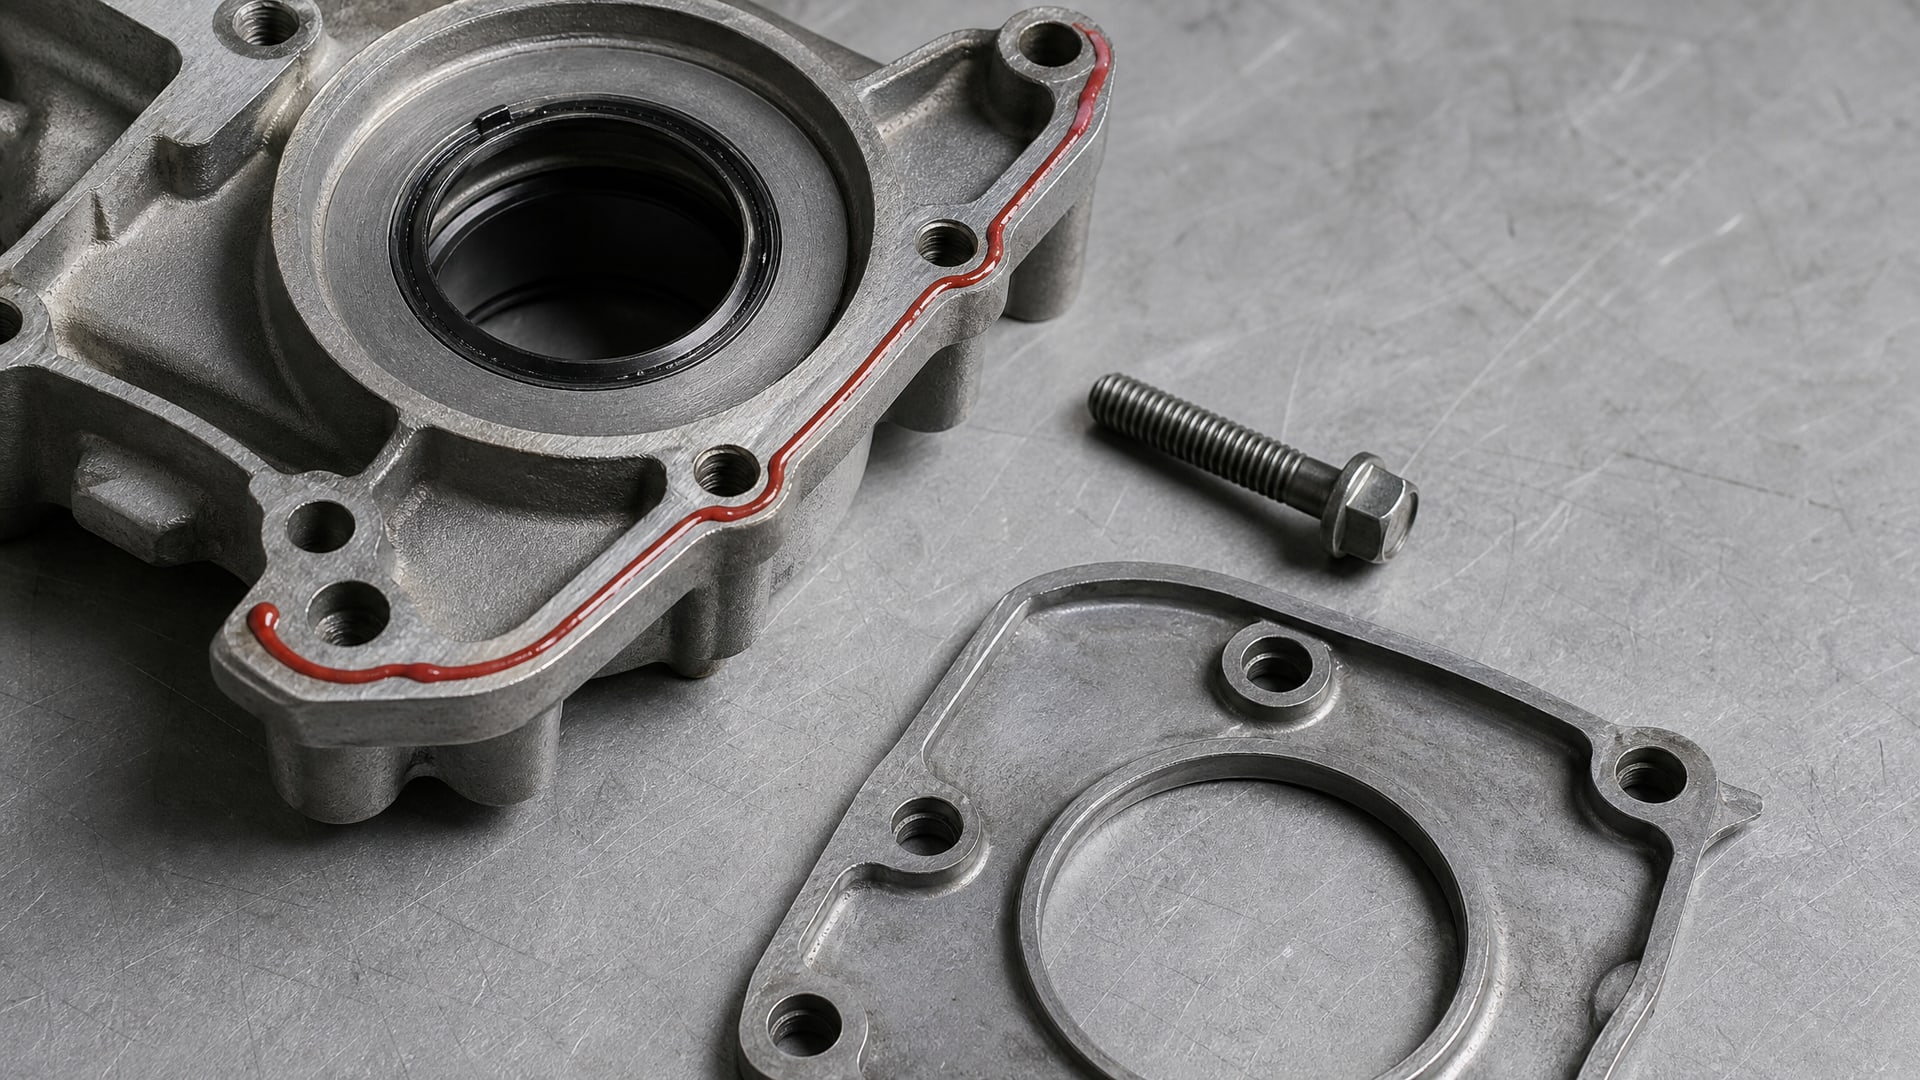
На первом этапе, через 15–30 минут после сборки, наступает так называемое схватывание: герметик переходит в состояние, при котором детали можно передвигать, но не следует резко ударять по соединению. Это время нужно для того, чтобы болты окончательно заняли свое место и герметик распределился равномерно.
На втором этапе, в течение 6–24 часов, герметик продолжает полимеризоваться и набирает полную прочность. Время зависит от нескольких факторов:
Типа герметика и его вязкости.
Температуры окружающей среды и самого узла (при температуре выше комнатной отверждение ускоряется).
Толщины слоя герметика между фланцами.
В техническом описании каждого герметика указано время до ввода в эксплуатацию. Для большинства составов это примерно 1 час, но если вы хотите быть уверены, подождите 24 часа перед нагрузкой на узел. Если герметик нужен для срочного ремонта и вы не можете ждать, выбирайте формулы с быстрым временем фиксации и уточняйте в TDS, какова минимальная прочность через нужный вам промежуток времени.
Разборка узла и удаление отвердевшего герметика
Одно из достоинств анаэробного герметика - возможность разобрать узел, если это потребуется.
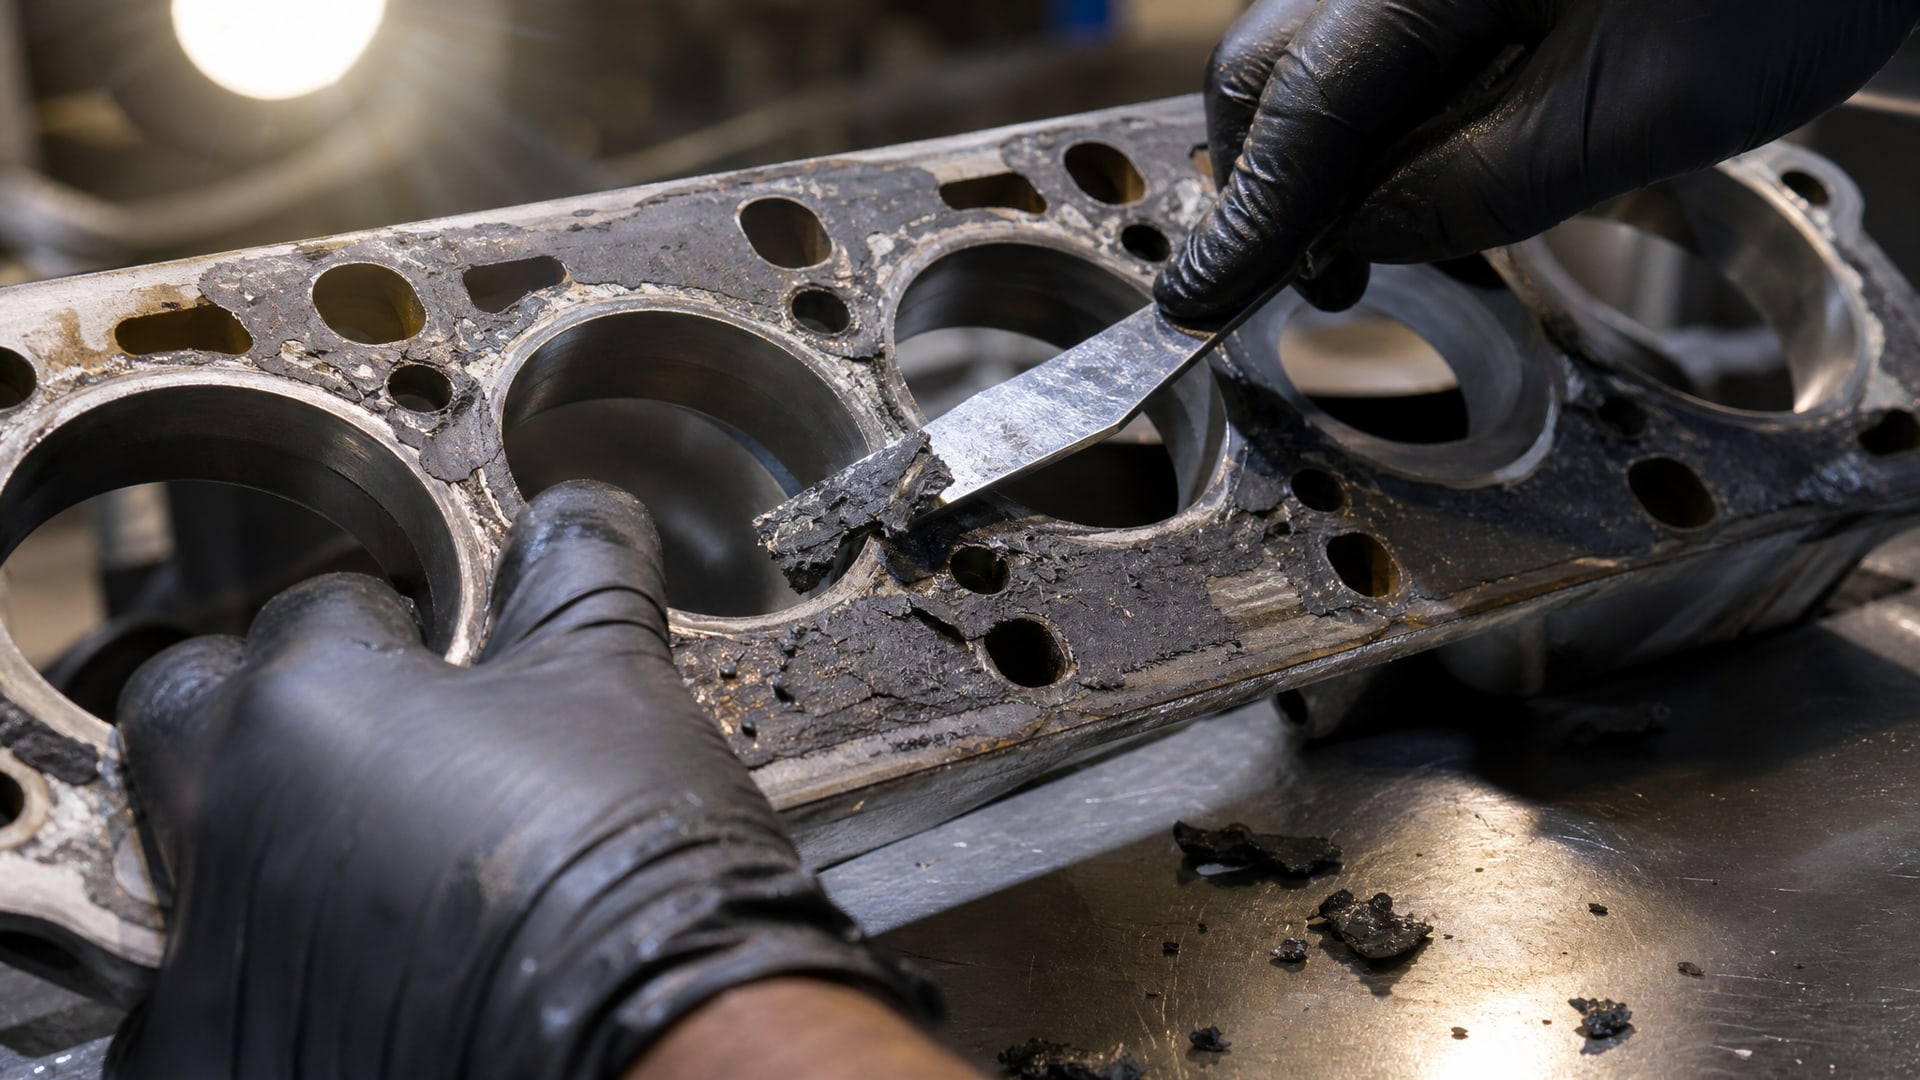
Однако после полного отверждения герметик образует очень прочное соединение, и разъединение требует усилий.
Рекомендуемый способ разборки:
Нагрейте узел примерно до 200–232 °C (для маленьких и средних деталей обычно достаточно разместить их на горячей поверхности или использовать тепловой пистолет).
После прогрева осторожно разъедините фланцы, слегка постукивая тяжелым молотком или пытаясь вывести одну деталь из другой медленно, без резких рывков.
Удалите остатки герметика механическим скребком, щеткой или абразивной салфеткой.
Для окончательной очистки поверхности используйте специальный очиститель для прокладок или растворитель, рекомендуемый производителем герметика.
Нагрев ускоряет процесс, так как полимеризованный анаэробный материал при нагревании размягчается и теряет адгезию. Без нагрева разборка требует много времени и может привести к повреждению фланца. Поэтому для узлов, которые нужно часто разбирать, заранее подумайте о выборе герметика: некоторые производители выпускают версии с немного меньшей прочностью, которые разбираются легче, но герметичность при этом не страдает.
Типичные ошибки при применении анаэробного герметика
Профессионалы часто сталкиваются с проблемами, которые можно предотвратить, если знать основные ошибки:
Нанесение на загрязненную поверхность. Если на фланце остались масло, грязь или ржавчина, герметик не отвердеет правильно, и соединение будет протекать. Это - самая частая причина отказа. Всегда протирайте фланец несколько раз, не ленитесь.
Слишком толстый слой герметика. Избыток герметика не улучшает герметичность; наоборот, он мешает равномерному распределению и может выдавиться внутрь узла, засорив каналы или масляные фильтры. Наносите умеренный валик.
Затягивание болтов сверх нормы. Перетягивание деформирует фланец и может привести к трещинам. Используйте динамометрический ключ и проверяйте момент затяжки по документации.
Раннее включение узла в работу. Если начать нагружать соединение до полного отверждения герметика, прочность будет недостаточной, и герметичность может быть нарушена. Дождитесь указанного в TDS времени.
Выбор герметика без учета параметров узла. Если фланец работает при температуре выше 150 °C, используйте термостойкий герметик; если зазор больше 0,5 мм, обычный анаэробный состав может не сработать.
Использование один раз открытого тюбика через длительное время. Анаэробный герметик полимеризуется при контакте с воздухом медленнее, но со временем начинает твердеть даже в тюбике. Закрывайте крышку плотно, храните в прохладном месте, и проверяйте дату изготовления перед применением.
Часто задаваемые вопросы
Можно ли заменить любую резиновую прокладку анаэробным герметиком?
Нет. Анаэробный формирователь прокладок работает только на металлических фланцах, которые точно обработаны и плотно прилегают друг к другу. На грубых литых поверхностях или деталях с явными неровностями такой герметик может не обеспечить герметичность. Также герметик не подходит для соединений, которые часто разбираются, потому что каждый цикл требует нагрева и механического воздействия.
Как долго сохнет анаэробный герметик?
Первичное схватывание наступает за 15–30 минут, что позволяет затянуть болты и закрепить детали. Полная прочность достигается за 6–24 часа в зависимости от типа герметика, температуры и толщины слоя. Перед полной нагрузкой на узел рекомендуется дождаться указанного в техническом описании времени полного отверждения.
Нужно ли обезжиривать фланец перед нанесением герметика?
Да, это критично. Даже тонкий слой масла блокирует полимеризацию анаэробного герметика. Используйте обезжириватель, уайт-спирит или растворитель, затем дайте фланцу полностью высохнуть. Это самый важный шаг подготовки.
Сколько герметика нужно наносить на один фланец?
Наносите непрерывный валик толщиной 1–2 мм по периметру фланца и вокруг болтовых отверстий. Избыток герметика выдавливается при сборке и не улучшает герметичность; наоборот, может попасть внутрь узла. Соблюдение меры - главное правило.
Какую температуру выдерживает анаэробный герметик для фланцев?
Стандартные формулы работают от -55 до +150 °C. Для узлов с более высокой температурой существуют версии с пределом до +200 °C. При выборе герметика проверяйте его температурный диапазон в техническом описании и убедитесь, что он соответствует условиям работы вашего двигателя или узла.
Заключение
Анаэробный формирователь прокладок - это проверенное решение для герметизации фланцевых соединений двигателя, которое заменяет вырубную прокладку без разбора узла или изготовления новой детали. Успех зависит от трех условий: чистоте фланца, правильной технике нанесения и соблюдении времени отверждения перед нагрузкой. На жестких, точно обработанных поверхностях анаэробный герметик обеспечивает герметичность, сравнимую с новой прокладкой, и часто превосходит ее по устойчивости к вибрации и перепадам температуры.
Практический следующий шаг: изучите техническое описание герметика, который вы планируете использовать (особенно максимальный зазор, диапазон температур и время фиксации), подготовьте фланец в соответствии с инструкцией, нанесите герметик непрерывным валиком и дождитесь полного отверждения перед вводом узла в эксплуатацию. Если у вас есть вопросы о пригодности герметика для конкретного узла, свяжитесь с производителем или техподдержкой - это займет несколько минут и сэкономит вам время на переделки.