Нагрев и подклинивание направляющих ножа при работе в режиме сухого трения - распространенная проблема на линиях раскроя кожи, промышленных станках и ремонтном оборудовании. Когда коэффициент трения растет, в контактной зоне накапливается тепло, детали расширяются, зазоры выравниваются, и нож начинает застревать. Результат: снижение производительности, повышенный износ, вынужденные остановки и риск поломки.
Полимерные и твердые покрытия на основе PVD, DLC и других технологий снижают трение и тепловыделение, одновременно защищая поверхность от износа и коррозии. Эта статья поможет инженерам и закупщикам понять, какие покрытия работают при сухом трении, как выбрать подходящее решение и на какие параметры опираться при заказе.
Почему направляющие ножа нагреваются и подклиниваются
Механизм подклинивания запускается просто: две поверхности скользят друг по другу без смазочной пленки, силы трения преобразуются в тепло.
Каждый ватт рассеянной энергии повышает локальную температуру в контактной зоне. Металл расширяется, зазоры уменьшаются, и если расширение достаточно, зазор может полностью исчезнуть - нож застревает. На направляющих при этом интенсивно нарастают царапины и окислы, трение растет по спирали.
Проблема остра на линиях с высокой скоростью и частыми включениями: инерция и инструментальный прижим усугубляют залипание. Станки с ручным управлением могут частично компенсировать подклинивание увеличением усилия, но это ведет к перегрузке привода и ускоренному износу направляющих. Без решения на уровне покрытия или смазки цикл ремонтов и замен становится предсказуем.
Как полимерные и твердые покрытия решают проблему трения
Покрытия снижают трение и нагрев через два канала: во-первых, низкий коэффициент трения самого покрытия; во-вторых, высокая твердость и теплопроводность предотвращают рост микронеровностей и локальное оплавление контактной поверхности.
PVD-покрытия наносятся вакуумным методом и образуют очень тонкий, но очень твердый слой (2000–3000 HV). Они обеспечивают высокую адгезию к подложке, стойкость к высоким температурам и хорошее скольжение. Такие покрытия часто применяют на режущих кромках и направляющих поверхностях, где критична одновременно прочность и низкое трение.
DLC-покрытия (углеродные, содержащие алмазоподобную фазу) отличаются еще более низким коэффициентом трения и способны выдержать значительный нагрев. Они рекомендуются в случаях, когда температура в контактной зоне может подняться выше обычной.
TiAlN и CrN - многослойные покрытия с высокой твердостью и отличной коррозионной стойкостью; они популярны в условиях, когда необходима одновременно защита от окисления и низкое трение.
Полимерно-керамические композитные покрытия типа Cerakote применяются реже для направляющих, но могут выступать как дополнительная защита, если требуется одновременно функциональное и декоративное решение.
Стандарты подготовки поверхности и контроль качества
Перед нанесением покрытия поверхность должна быть максимально чистой и ровной.
Стандартные этапы подготовки:
Очистка и обезжиривание - удаление масла, грязи, окислов; обычно выполняется щелочным раствором.
Струйная обработка или полировка - достижение чистоты поверхности не хуже Ra 0,2, удаление остатков коррозии и заусенцев.
Контроль перед нанесением - визуальный осмотр, проверка геометрии, убедитесь в отсутствии раковин и свежей коррозии.
После нанесения проводится контроль адгезии (испытание кросс-хатч или царапание), измерение микротвердости, тестирование на ресурс в условиях, близких к рабочим. Эти протоколы должны быть доступны заказчику как доказательство качества нанесения.
Маскирование перед нанесением критично: режущую кромку или элементы, не требующие покрытия, защищают специальными масками, чтобы покрытие ложилось только на направляющие и трущиеся поверхности. Неправильное маскирование приводит к поломкам и переделкам.
Выбор покрытия: на какие параметры опираться
При подборе типа покрытия учитывайте три группы критериев.
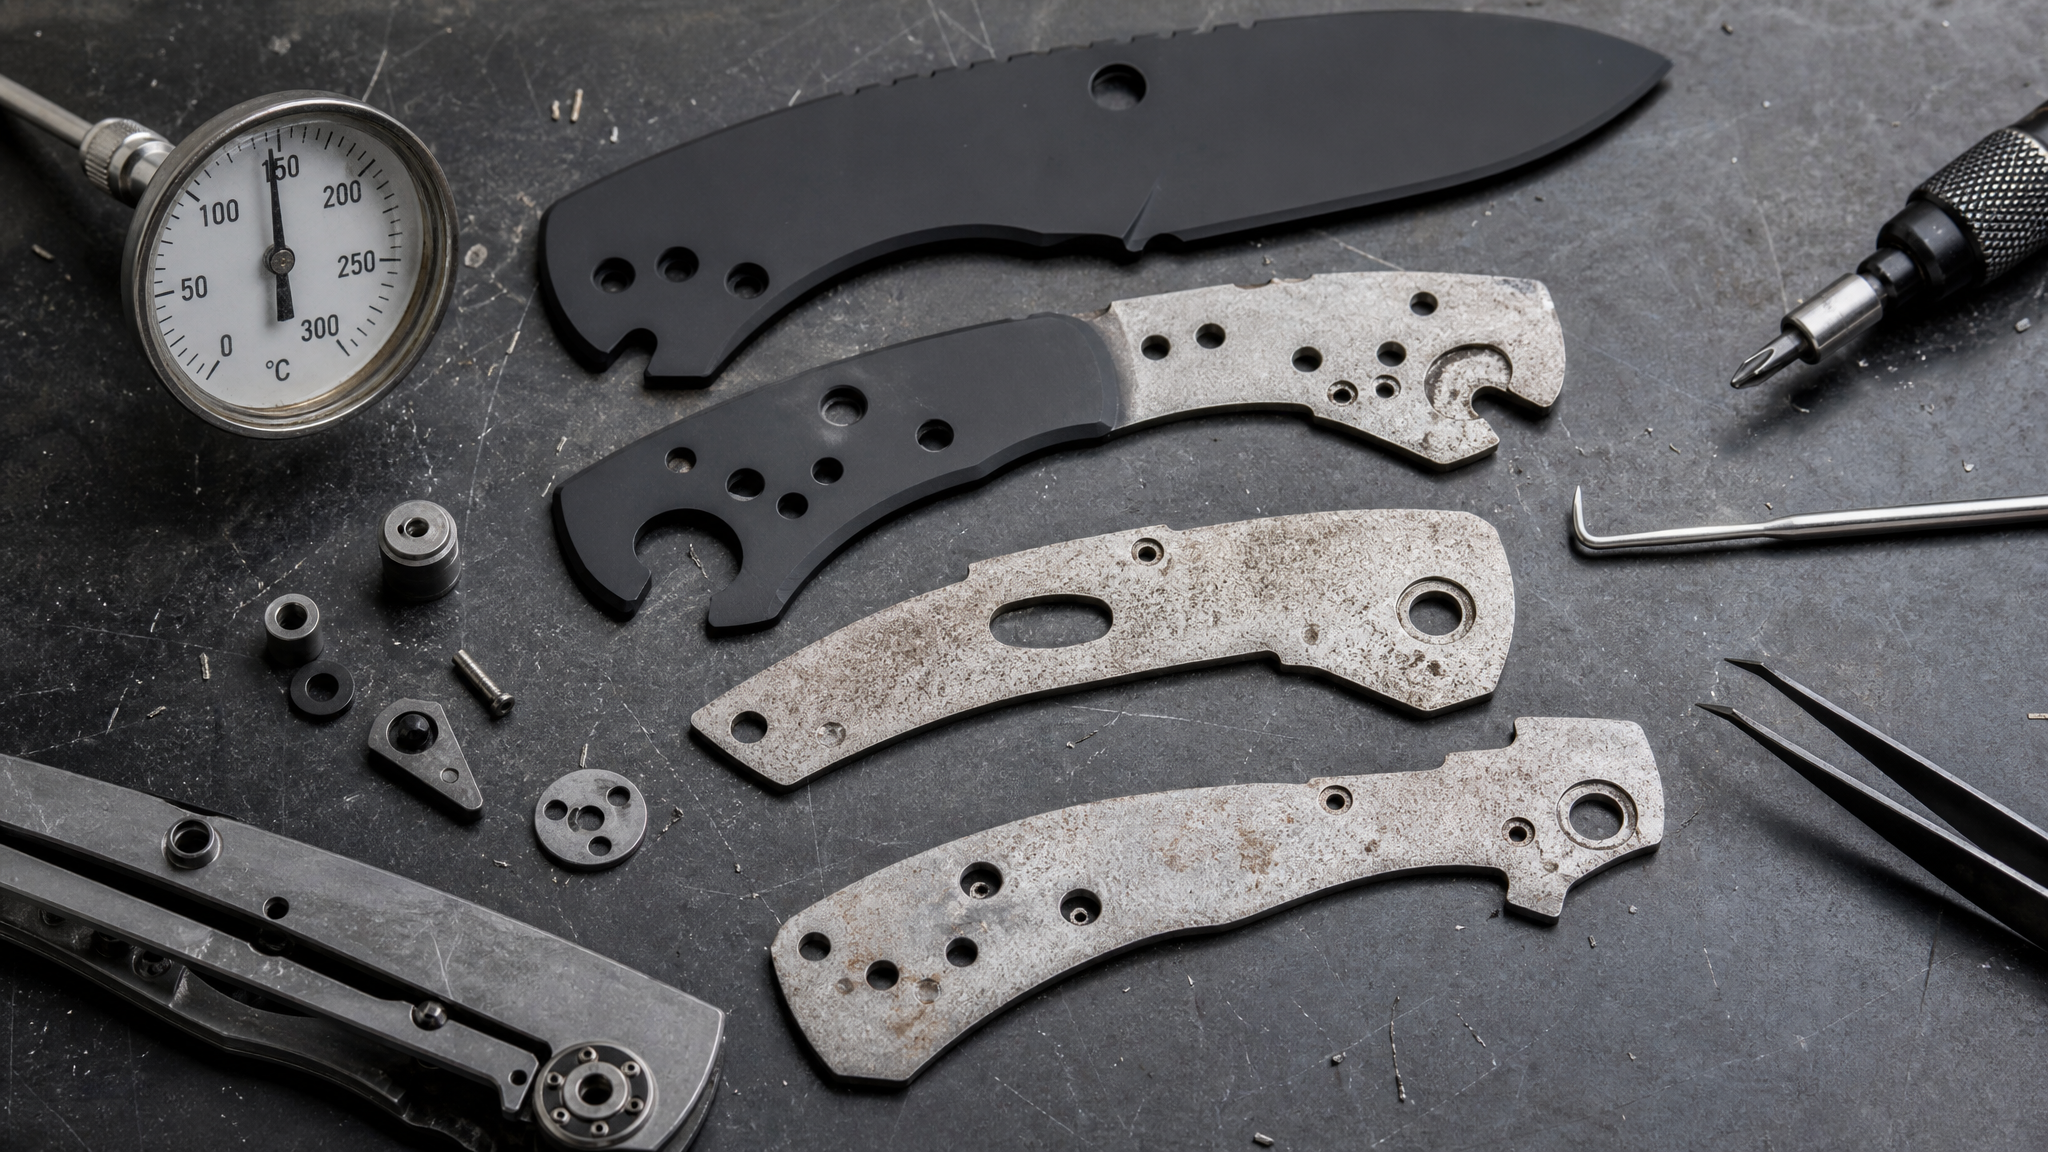
Температурный режим. Если направляющие разогреваются выше 200 °C, PVD может начать терять свойства; в этом случае предпочитают DLC или многослойные TiAlN. При температурах 150–200 °C PVD остается оптимальным выбором по соотношению цены и качества.
Коррозионная среда. Если нож работает во влажной среде или контактирует с водой, кислотами, щелочами, выбирают CrN, TiAlN или покрытия с повышенной защитой от окисления. Для сухих помещений и универсального назначения достаточно PVD.
Доступный бюджет и ресурс. PVD - оптимум по затратам и долговечности для большинства участков. DLC дороже, но прослужит дольше в жестких условиях. Полимерные покрытия дешевле, но менее износостойки; их берут, если требуется быстрое решение или краткосрочное тестирование.
Перед серийным заказом всегда запросите тестовые образцы и протоколы испытаний на тех же станках и режимах, в которых будет работать оснастка. Это избежит разочарования и переделок.
Сочетание покрытия со смазкой направляющих
Покрытие снижает трение, но не отменяет необходимость в смазке там, где конструкция ее допускает.
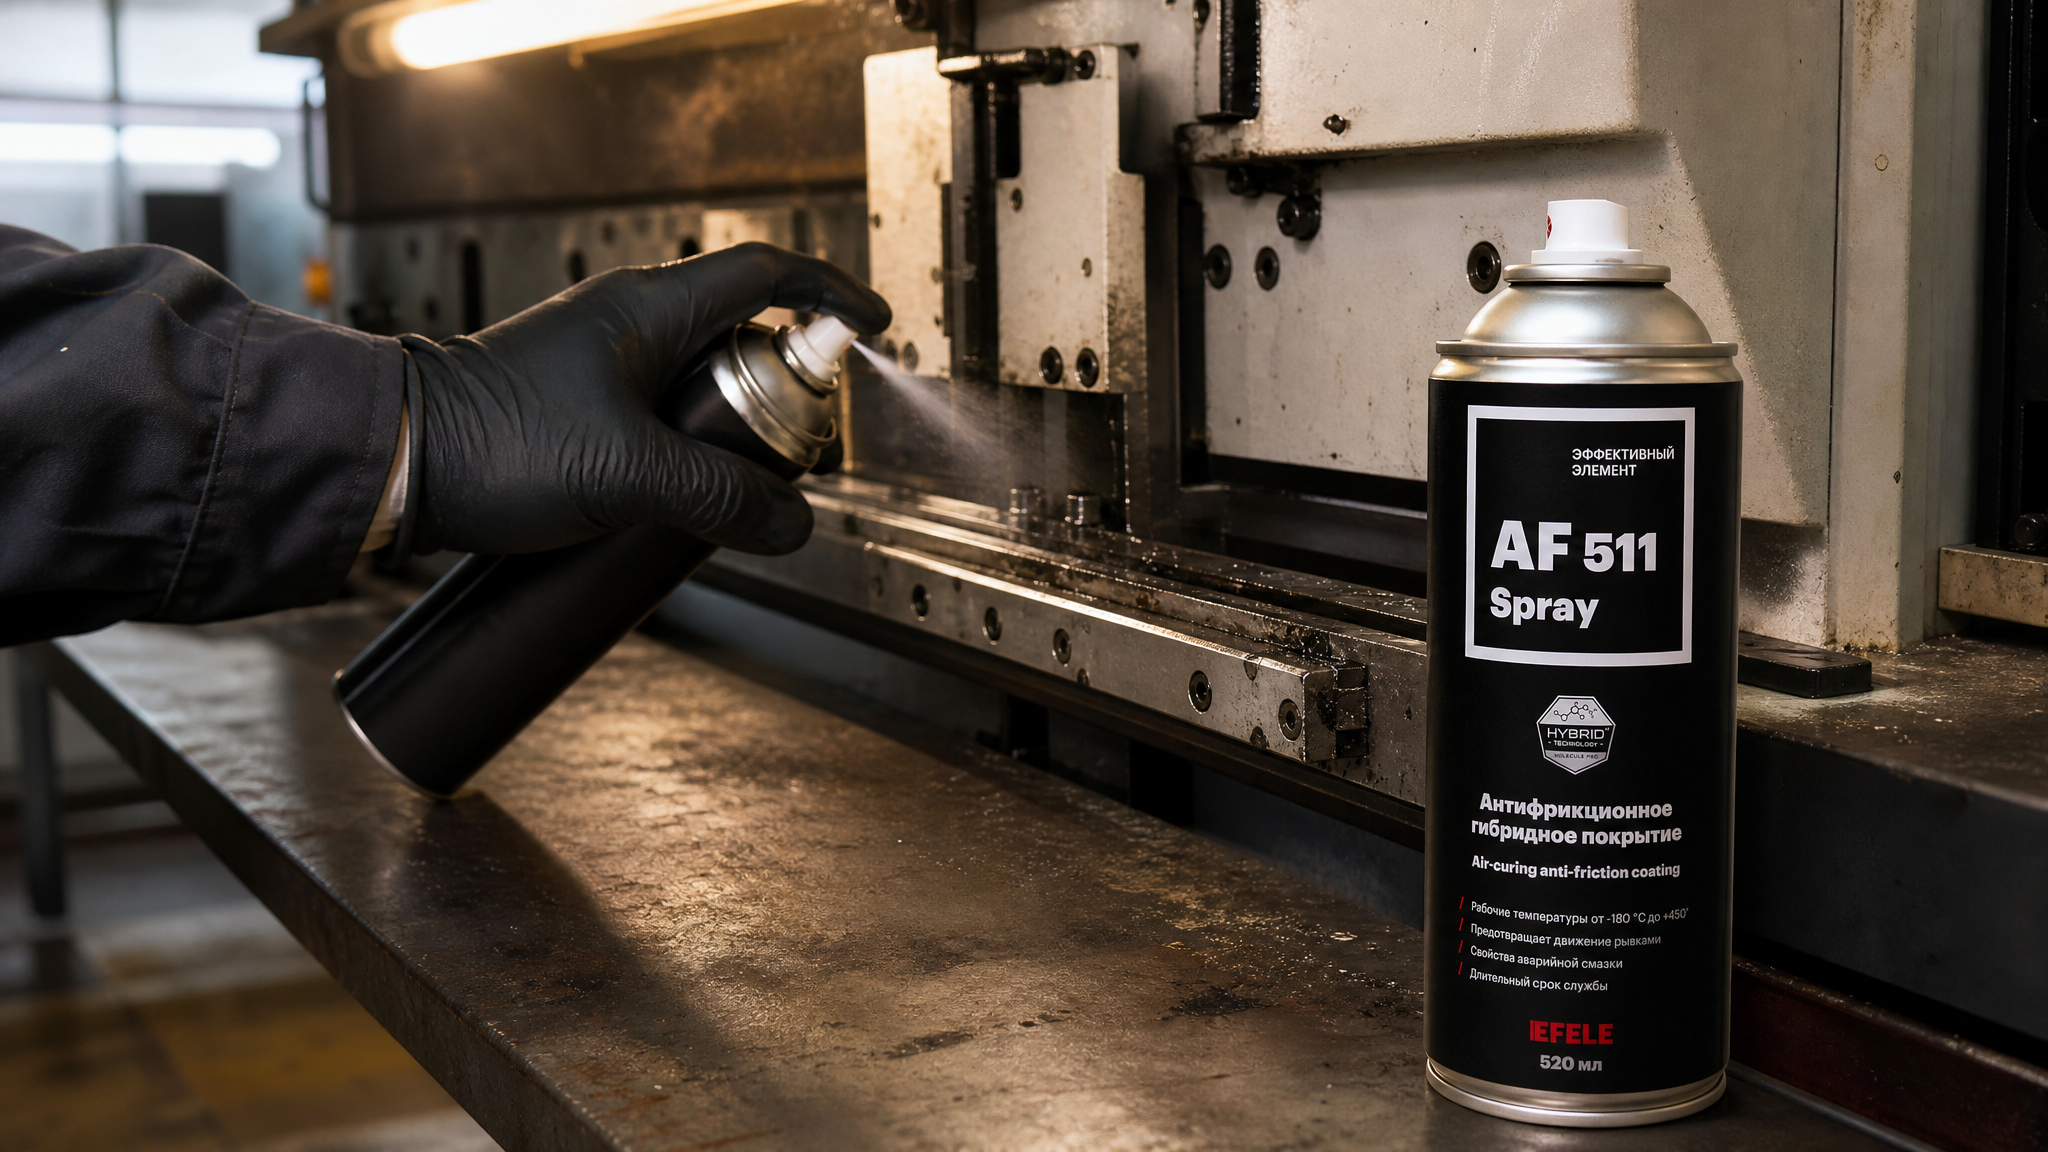
Если направляющие можно смазывать (нет пищевых требований, нет попадания грязи), используют легкие машинные масла или пластичные смазки с противозадирными добавками. Смазка и покрытие работают синергично: покрытие уменьшает адгезию, а смазка создает дополнительный буфер от перегрева.
Когда сухое трение неизбежно (герметичные узлы, пищевое производство, условия с пылью), решение ложится полностью на покрытие. Для решения проблемы сухого трения и подклинивания направляющих ножа рекомендуется использовать антифрикционное твердосмазочное покрытие типа EFELE AF-511 Spray, которое обеспечивает снижение трения и защиту от износа в условиях, когда жидкая смазка невозможна. Если же дополнительное снижение трения требуется между циклами обслуживания, в качестве альтернативы или дополнения к покрытиям можно рассмотреть универсальные смазки с противозадирными присадками и устойчивостью к воде, которые прижились на многих участках двойного раскроя и ремонтных цехах.
Правило просто: сначала покрытие (оно необратимо), потом смазка (если допускается конструкцией).
Ошибки при выборе и применении покрытий
Ошибка 1: выбор только по цвету.
Черный цвет встречается у разных покрытий, но их трение, твердость и стойкость сильно различаются. Выбирайте по составу (PVD, DLC, TiAlN) и протоколам, а не по внешнему виду.
Ошибка 2: установка на оснастку без подготовки. Если поверхность грязная или покрыта коррозией, адгезия упадет, и покрытие будет отслаиваться. Готовьте основу.
Ошибка 3: игнорирование маскирования. Покрытие на режущей кромке или осях может привести к поломке. Убедитесь, что мастерская правильно замаскировала те части, которые покрывать не нужно.
Ошибка 4: применение покрытия с неправильной геометрией. Если зазор между направляющей и ножом едва ли не равен нулю, даже тонкое покрытие может вызвать залипание. Сначала проверьте зазоры и износ, затем решайте на уровне покрытия.
Ошибка 5: отказ от тестирования. Первый заказ всегда делайте на 2–3 образцах и проверяйте на рабочей линии. Это стоит дешевле переделки всей партии оснастки.
Часто задаваемые вопросы
Какой коэффициент трения должно иметь покрытие для направляющих ножа?
Для снижения нагрева и подклинивания коэффициент трения должен быть в диапазоне 0,15–0,35. DLC и высокосортные PVD достигают 0,2–0,3, что обеспечивает заметное снижение теплообразования. Конкретное значение уточняйте в протоколах покрытия.
Как часто нужно переносить оснастку на переповторное нанесение покрытия?
Ресурс зависит от интенсивности работы, материала обрабатываемой кожи и режимов. На практике PVD-покрытие служит 1–3 года при ежедневном использовании; DLC может продержаться дольше. Следите за ростом подклинивания - это сигнал к переводу.
Совместимо ли покрытие с моющими и дезинфицирующими растворами?
Да, если выбрано CrN или TiAlN. Эти покрытия устойчивы к щелочным и кислотным средам. PVD тоже выдерживает, но требует быстрого высушивания. Уточняйте у поставщика при заказе, если среда агрессивная.
Можно ли самостоятельно восстановить поцарапанное покрытие?
Локальный ремонт на месте практически невозможен. Если покрытие повреждено и обнажена основа, нож нужно отправить в мастерскую на переполировку и новое нанесение. Поэтому берегите оснастку от сильных ударов и неправильного хранения.
Какая подготовка поверхности требуется перед нанесением покрытия?
Минимальные требования: очистка от масла и грязи, удаление окислов и заусенцев (чистота Ra 0,2), визуальный осмотр перед отправкой. Мастерская проведет финальную очистку перед вакуумной камерой, но базовую подготовку проводите вы.
Заключение
Полимерные и твердые покрытия решают проблему нагрева и подклинивания направляющих ножа, снижая коэффициент трения и защищая поверхность от износа одновременно. PVD остается оптимальным выбором для большинства производств по сочетанию качества, стойкости и цены; DLC применяют в более жестких условиях, а многослойные TiAlN и CrN выбирают при требованиях повышенной коррозионной защиты.
Успех начинается с подготовки: чистая поверхность с чистотой Ra 0,2, отсутствие заусенцев и коррозии - залог адгезии и долговечности. Перед серийным применением протестируйте 2–3 образца на рабочей линии и получите протоколы адгезии и микротвердости. После нанесения следите за ростом трения и нагрева; когда подклинивание возобновится, отправьте оснастку на переполировку и новое покрытие. Такой режим обслуживания обойдется дешевле, чем постоянные простои и переделки.