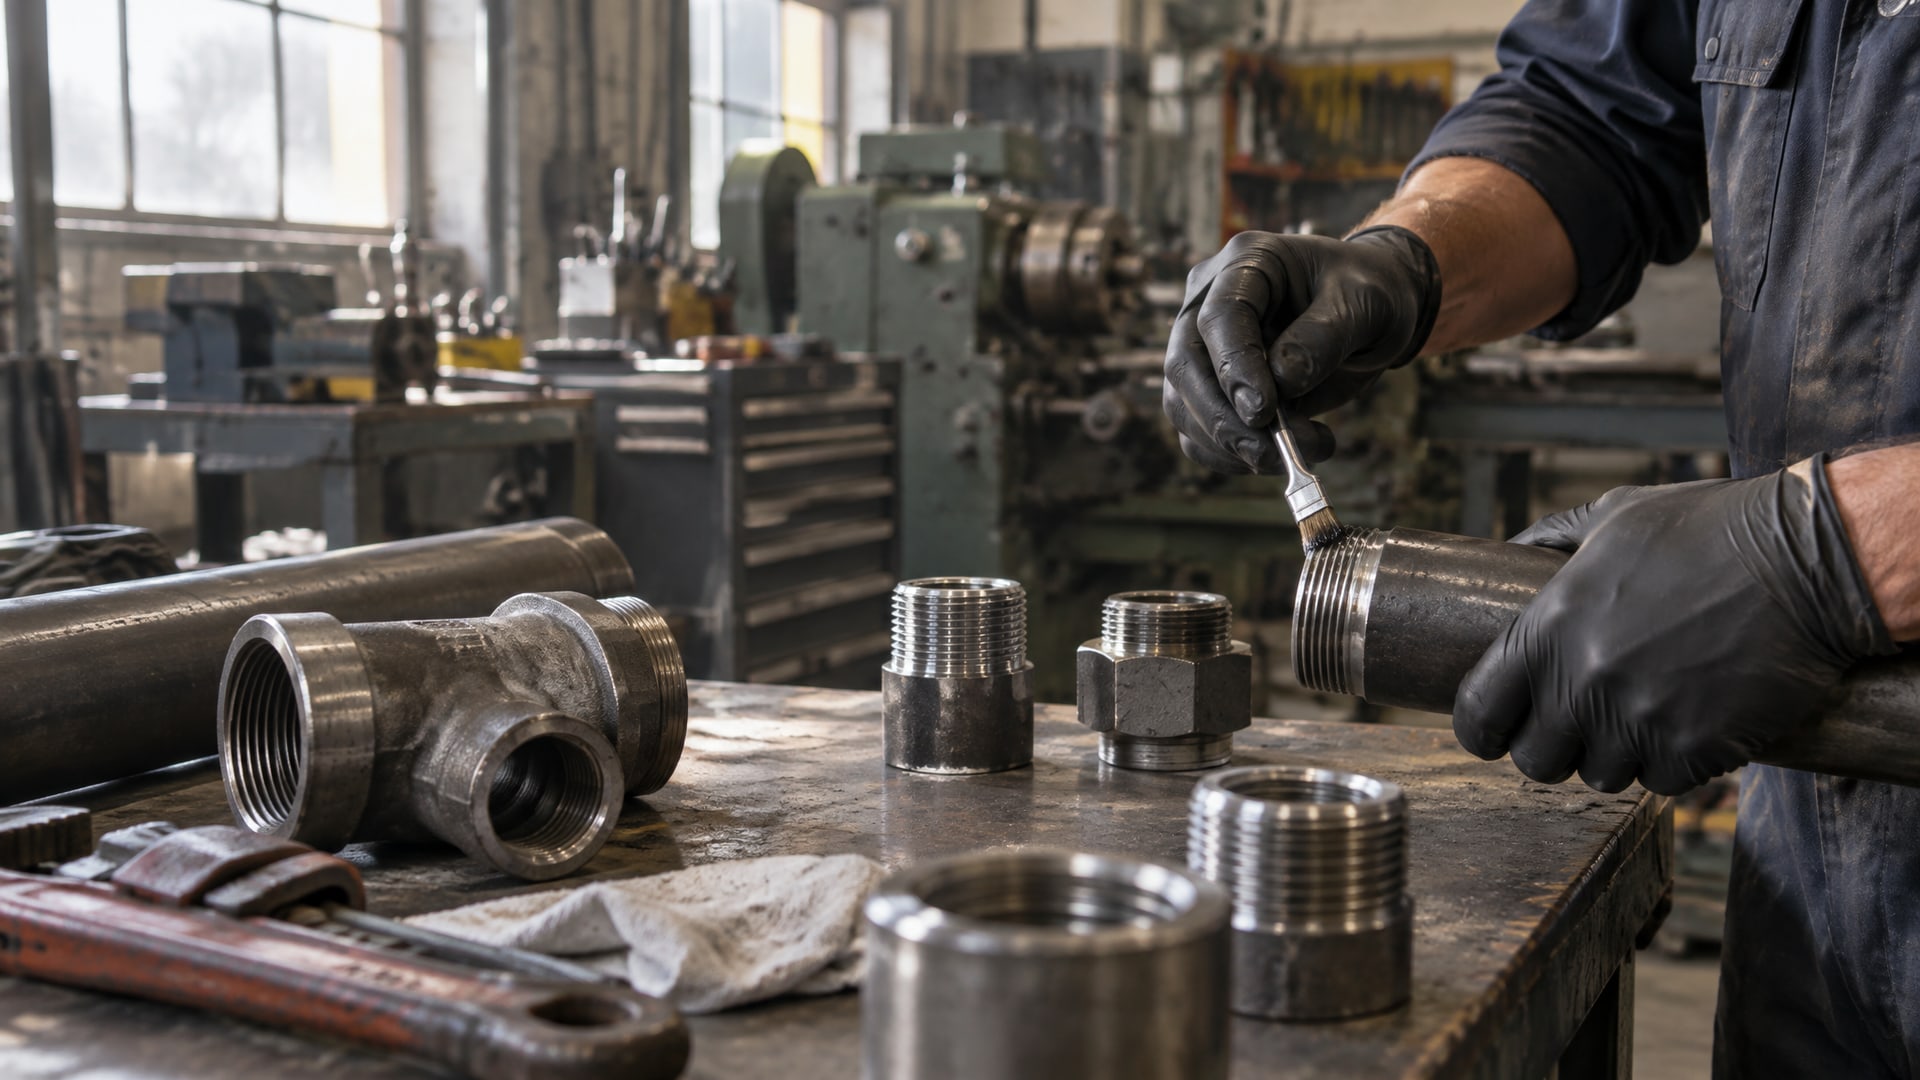
Анаэробные герметики заслужили репутацию надежного решения для резьбовых соединений, но их универсальность имеет четкие границы. Если вы рассматриваете применение анаэробного герметика на пластиковых резьбах, нужно знать: обычные составы, разработанные для металла, здесь часто неприменимы. Статья поможет разобраться, почему стандартные анаэробные герметики дают риск растрескивания пластика, какие исключения существуют, и какие альтернативы работают безопаснее при герметизации пластиковой резьбы в промышленности и на производстве.
Для специалиста, инженера или закупщика это различие критично: неправильный выбор герметика может привести к утечкам, преждевременному выходу оборудования из строя и затратам на переделку. Вместе разберем техническую сторону вопроса и увидим, когда анаэробный состав допустим, а когда нужны специализированные решения.
Как работают анаэробные герметики и почему они для металла
Анаэробные герметики полимеризуются в отсутствие кислорода, причем процесс запускается контактом с металлической поверхностью.
Это базовый механизм их действия: металл катализирует отверждение, создавая плотное резиновое уплотнение в зазорах и на резьбе за счет химической реакции.
На металлических трубах и фитингах это работает предсказуемо: анаэробный состав заполняет зазоры, схватывается в течение часов и полностью отверждается за 24 часа, обеспечивая стойкость к давлению до 300–400 °F в зависимости от марки. Именно для такого применения и разработаны стандартные анаэробные герметики - инструкции производителей указывают на металлические трубы и фитинги как на основную область использования.
На пластике дело обстоит иначе. Пластиковые материалы - ABS, PVC, полипропилен и другие термопласты - не являются активными катализаторами отверждения для анаэробов. Отверждение идет медленнее, неполнее, а непрореагировавший или частично отвержденный состав в резьбе создает химический стресс. Одновременно механическое напряжение от затяжки резьбового соединения и внутренние напряжения в самом пластике могут вызвать stress cracking - появление микротрещин, которые ведут к разрушению детали.
Производители таких составов, включая крупные промышленные изготовители, в технической документации прямо указывают: не использовать анаэробные герметики на большинстве термопластов. Это не предупреждение «на всякий случай» - это результат тестирования и накопленного практического опыта.
Риск растрескивания пластика при применении анаэробных составов
Stress cracking - одна из главных причин, почему анаэробные герметики избегают на пластиковых резьбах.
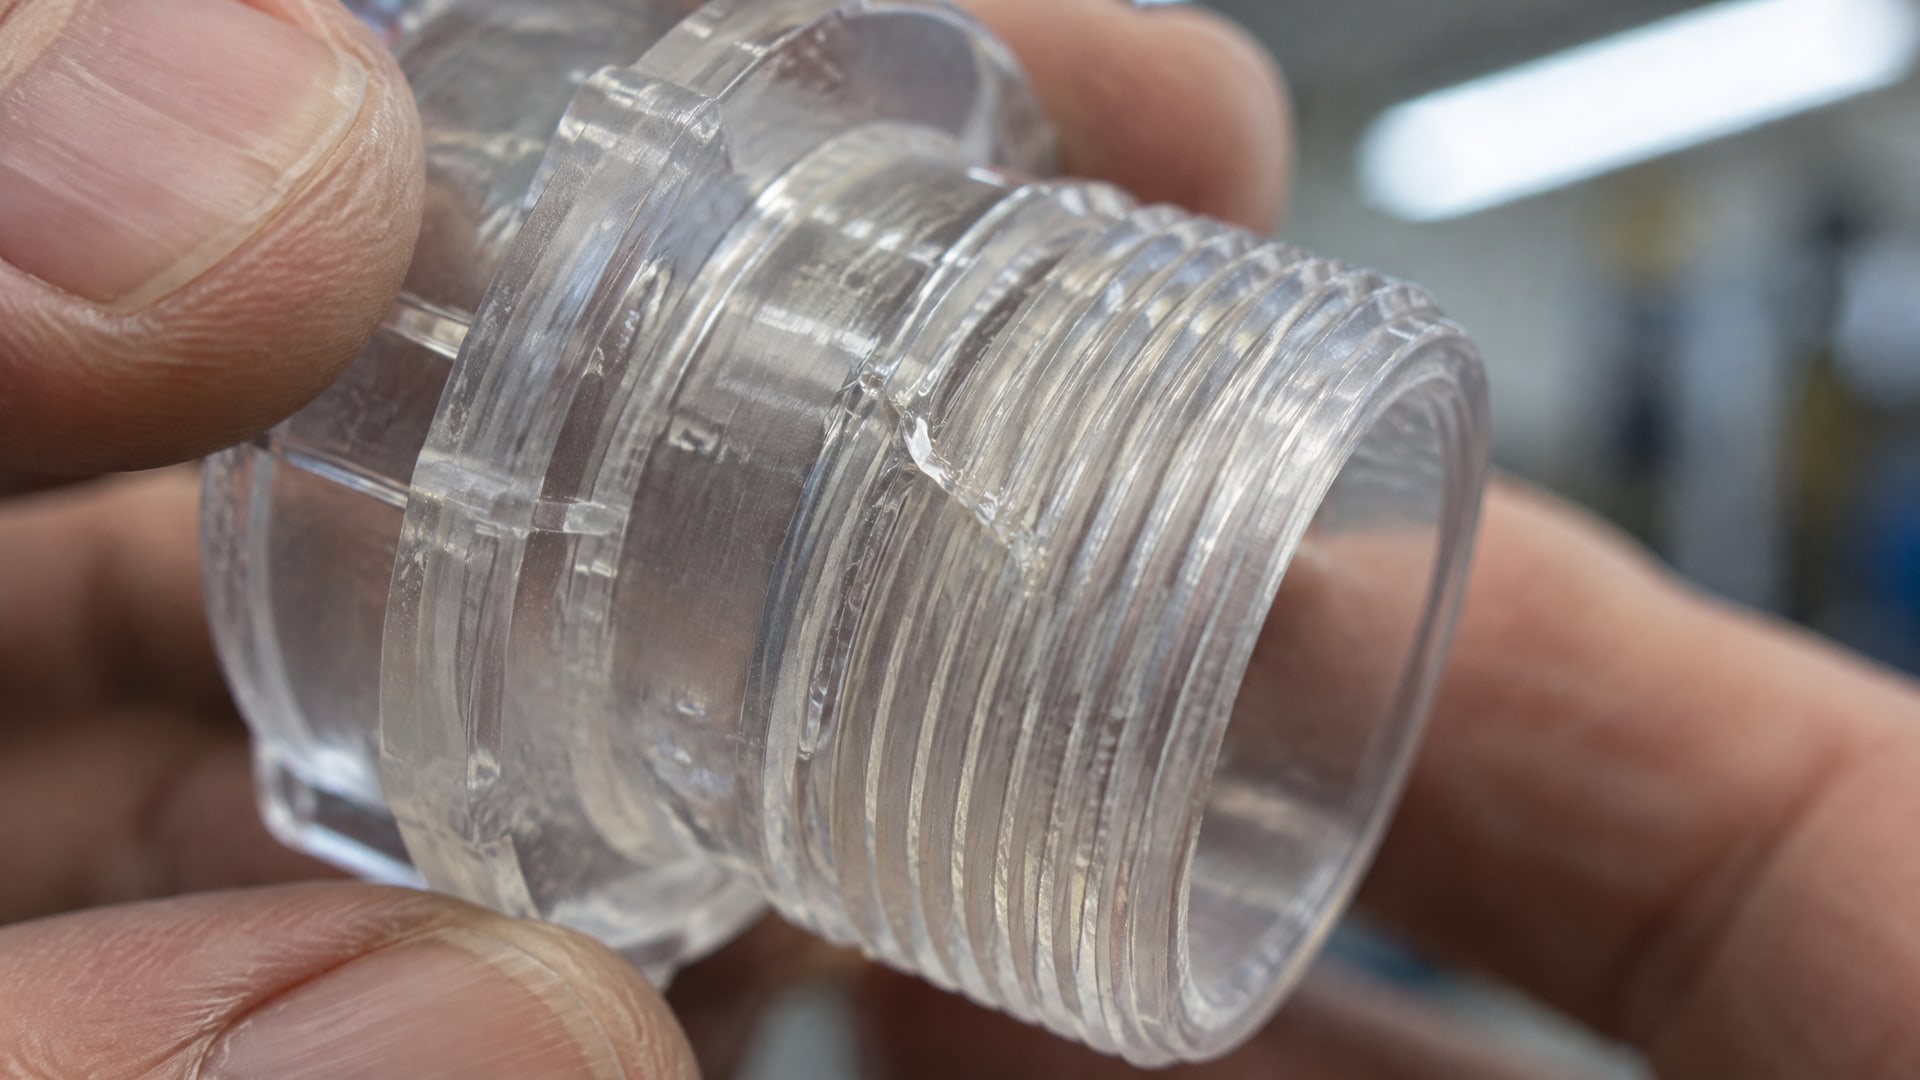
Это явление, когда микротрещины образуются в материале под действием комбинированного воздействия: химического агента и механического напряжения.
В контексте анаэробного герметика на пластике это выглядит так: состав попадает на внутреннюю поверхность резьбы, частично проникает в микронеровности, начинает набухать или не полностью отверждаться. Параллельно затяжка соединения создает давление на пластик. Взаимодействие непрореагировавшего анаэроба с пластиком (особенно ABS и PVC) приводит к локальному напряжению и возникновению трещин. На первый взгляд деталь может казаться целой, но прочность уже нарушена. Под нагрузкой, давлением или вибрацией трещины развиваются, и соединение теряет герметичность или вообще разрушается.
Именно поэтому технические документы содержат явное предупреждение: не применять анаэробные threadlockers на хрупких к растрескиванию пластиках. Риск реален и проверен на практике множеством предприятий.
Дополнительный фактор: полное отверждение и достижение полной прочности у анаэробов происходит за 24 часа. Если герметик неправильно выбран для пластика, первые часы и даже дни могут показывать видимость нормальной герметичности, но материал при этом уже повреждается. Проверка герметичности сразу после нанесения может дать ложное ощущение успеха, а затем начнутся утечки.
Когда анаэробный герметик может быть допустим на пластике
Исключение существует, но оно узкое и требует безусловного соблюдения условий.
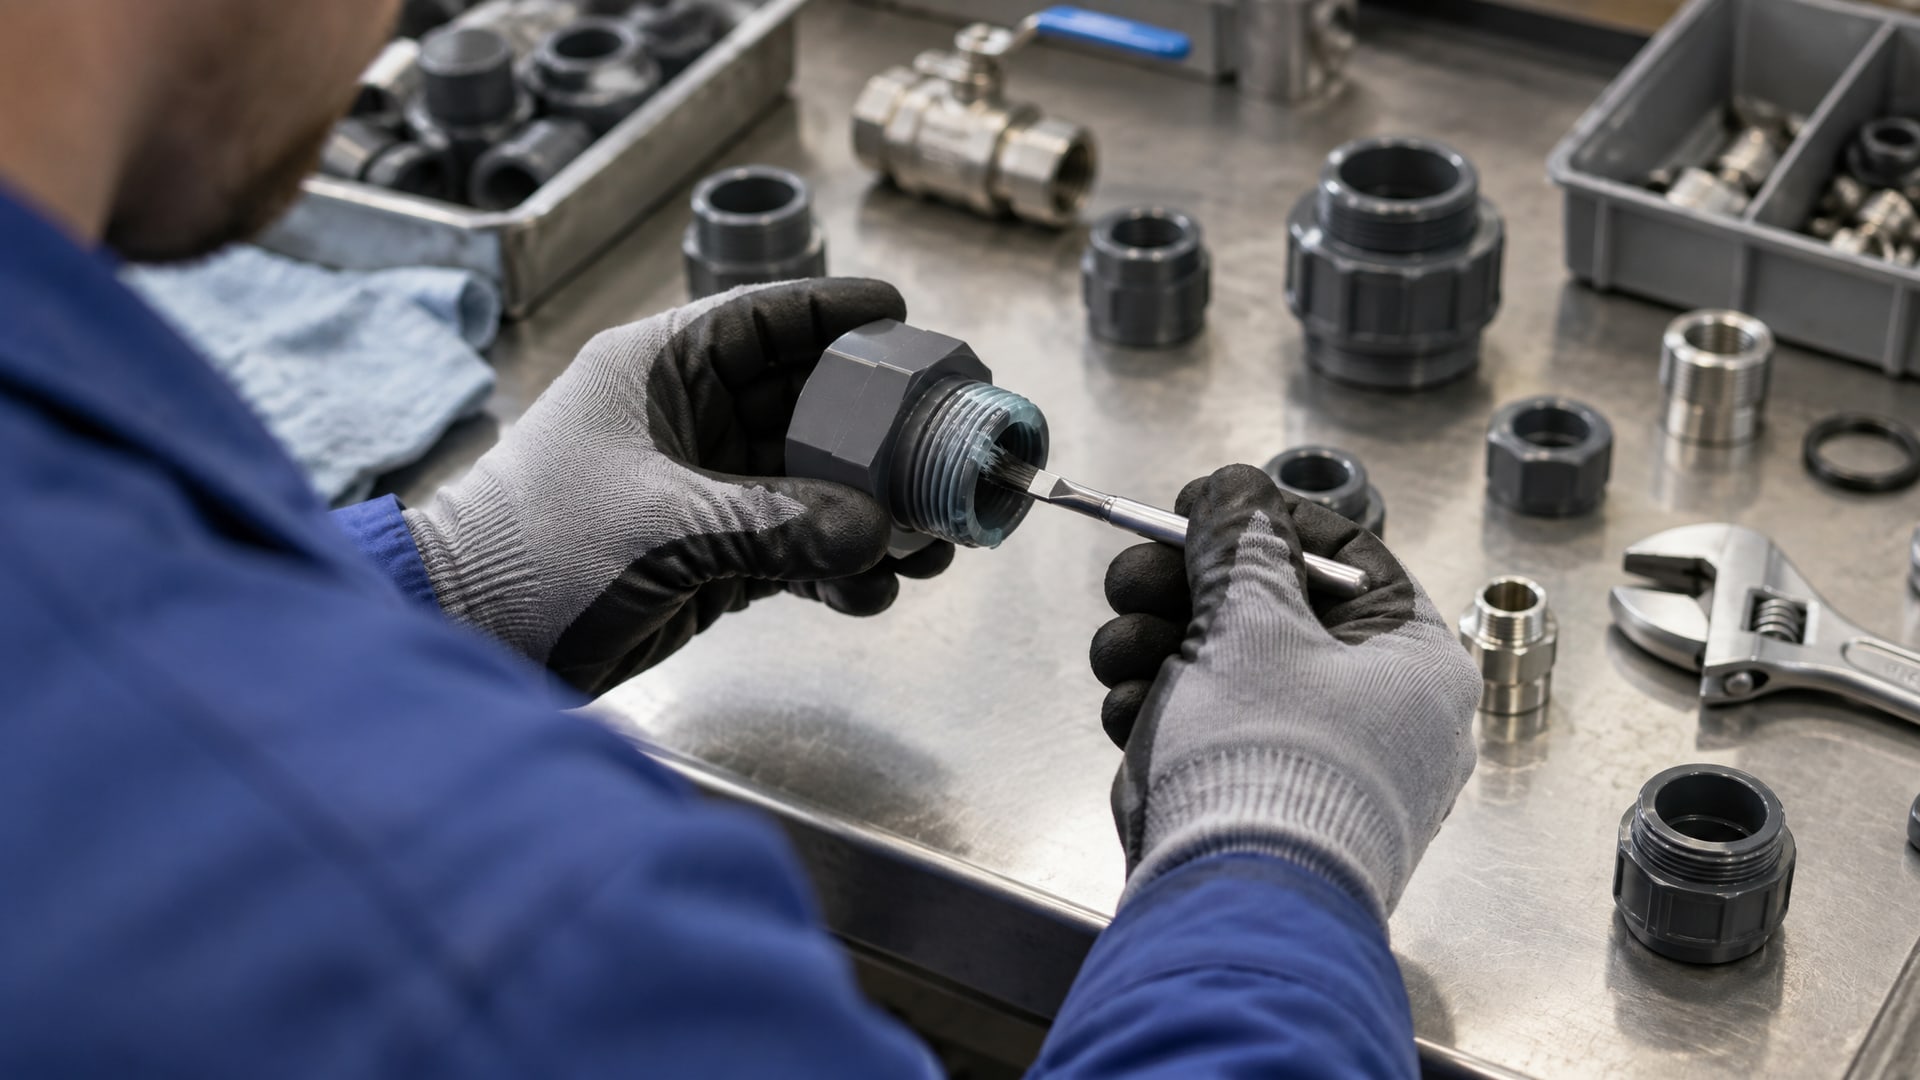
Некоторые производители разрабатывают специализированные анаэробные составы, которые прямо допускаются для определенных пластиков - например, нейлона или других инженерных полимеров, известных лучшей устойчивостью к химическому стрессу. Однако это не означает, что такой состав безопасен для всех пластиков.
Применяя анаэробный герметик для пластика, нужно соблюдать жесткие условия:
Убедиться в явном разрешении производителя герметика именно для вашего материала пластика (ABS, PVC, PP, PEEK и т.д.). Это должно быть указано в TDS или SDS продукта, а не предположено.
Проверить комплексные требования: материал, давление, температура, химическая среда и тип пластика фитинга. Одного параметра недостаточно.
Убедиться в совместимости с требуемыми допусками - если это водоснабжение, нужна сертификация типа NSF/ANSI 61, которая подтверждает совместимость с питьевой водой; но это не то же самое, что подтверждение применения на пластиковой резьбе.
Дать полное время отверждения (не менее 24 часов) перед пуском под давлением или в рабочих условиях.
Протестировать герметичность и прочность соединения после полного отверждения, а не сразу.
Практика показывает, что даже при соблюдении всех условий риск сохраняется. Поэтому для большинства промышленных применений с пластиком рекомендуют не начинать с анаэробного герметика как с дефолтного решения.
Герметизация пластиковой резьбы: альтернативы анаэробным составам
Если стоит задача герметизации пластиковой резьбы, есть проверенные альтернативы, которые не несут риска растрескивания и работают надежнее:
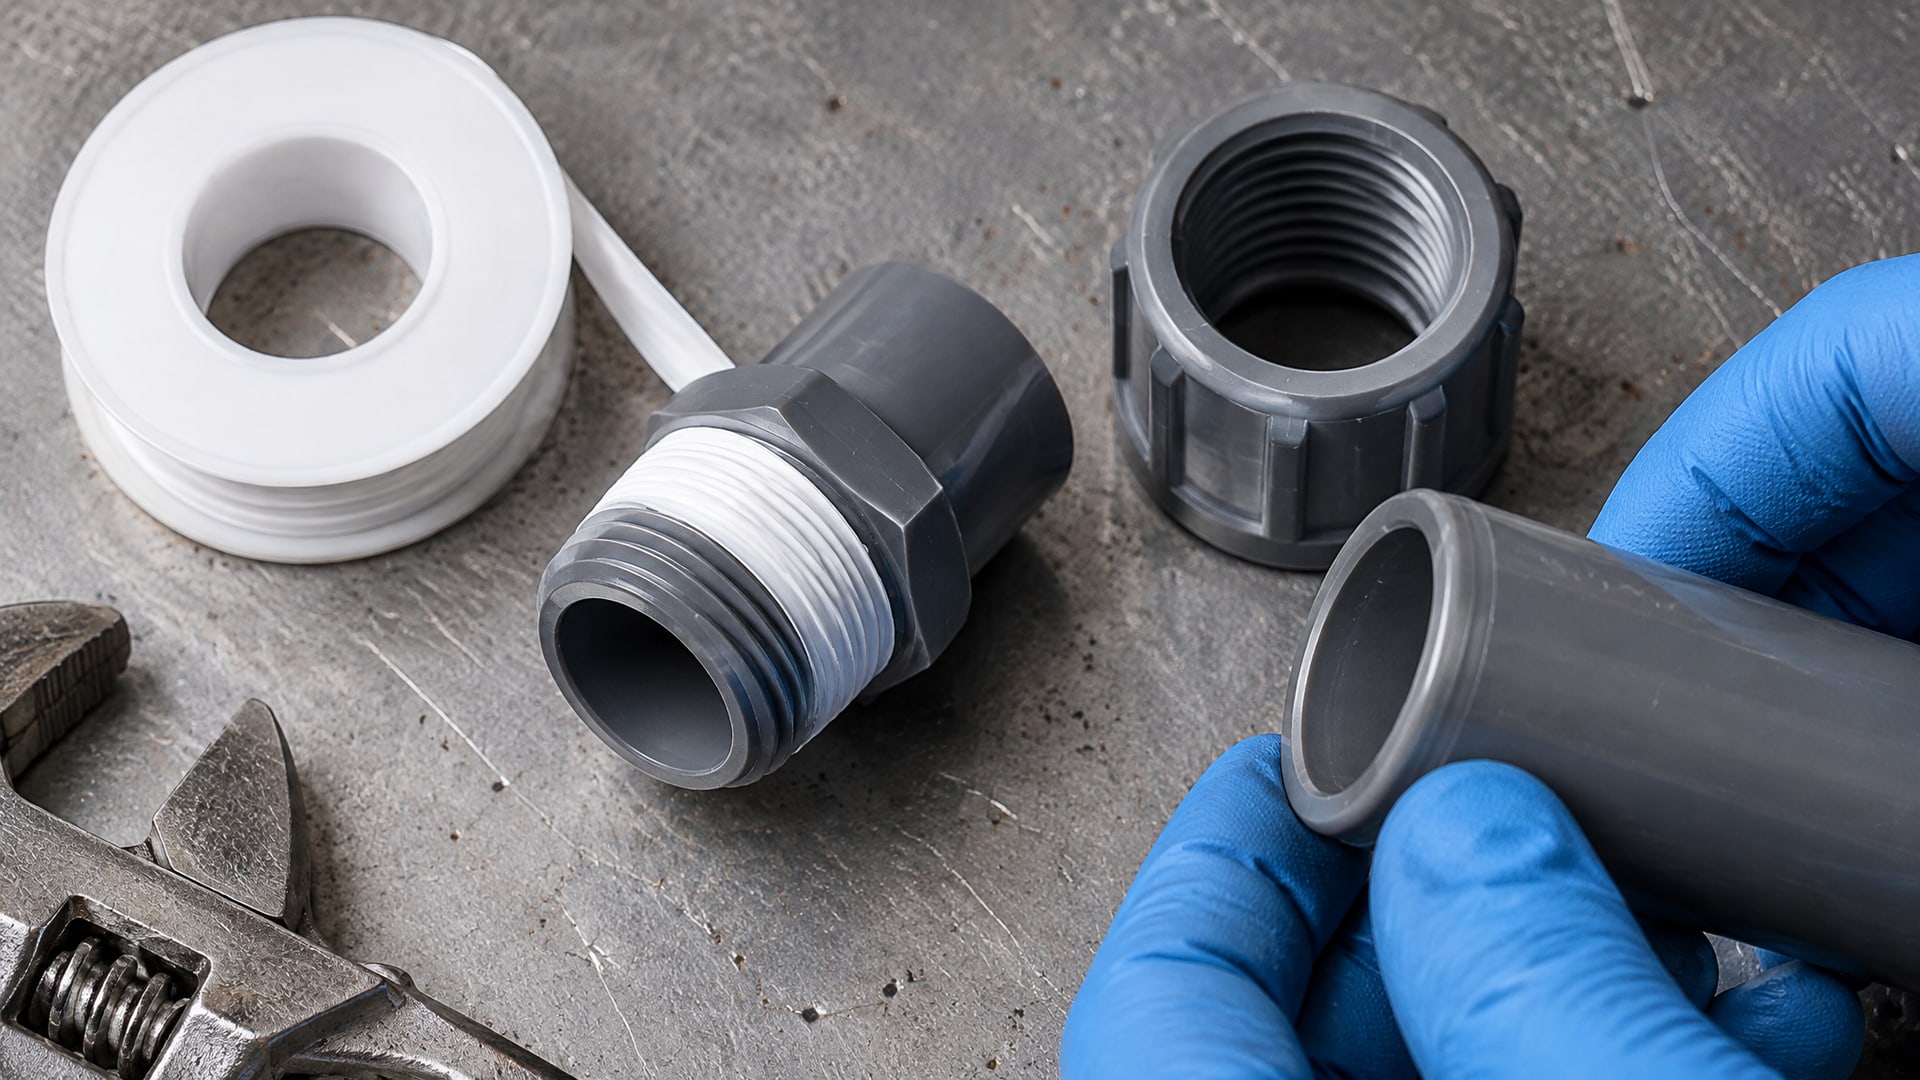
PTFE-лента (фум-лента)
Это классический и самый безопасный способ герметизации пластик-пластик соединений. Лента наматывается на мужскую резьбу спиралью (обычно 3-4 витка), заполняет зазоры, не вступает в химическое взаимодействие с пластиком и не создает механического стресса. Для большинства применений - водоснабжение, сжатый воздух, маловязкие жидкости - это стандартное решение. Температурный диапазон PTFE позволяет работать до 100–120 °C, что покрывает большинство промышленных применений.
Шнуровые и ленточные герметики на силиконовой основе
Силиконовые герметики не содержат агрессивных химических компонентов, совместимы с пластиком и не вызывают stress cracking. Они наносятся валиком на резьбу, схватываются на воздухе и образуют герметизирующий слой. Силикон хорошо работает на пластик-пластик и металл-пластик соединениях, имеет широкий температурный диапазон и приемлемую стоимость.
Специализированные герметики для пластика
Некоторые производители выпускают герметики, прямо разработанные для пластиковых резьб. Они содержат компоненты, совместимые с термопластами, и часто имеют подтверждение на пищевых и питьевых применениях (NSF/ANSI 61). Такие составы безопаснее, чем попытка адаптировать анаэробный герметик.
Особенность металл-пластик соединений
Когда одна часть соединения металлическая, а вторая пластиковая, нельзя просто взять анаэробный герметик «потому что там есть металл». Металл присутствует, но вторая сторона - пластик, который по-прежнему несет риск растрескивания. В таких случаях опытные специалисты либо выбирают силиконовый герметик, либо проверяют TDS специализированного продукта именно для металл-пластик пар.
На практике в ремонтных и наладочных службах, когда нужна быстрая герметизация металл-пластик резьбового соединения, берут силиконовый герметик или уплотнительный шнур. Это медленнее, чем анаэробный состав, но надежнее и не требует точного подбора по совместимости.
Технические параметры и требования при выборе герметика
Прежде чем остановиться на решении, нужно проверить несколько параметров:
Температурный диапазон
Это один из первых критериев. Анаэробные герметики рабочий диапазон имеют до 300–400 °F (в зависимости от марки), что примерно 150–200 °C. Если ваше применение требует работы при температуре выше 100 °C, проверьте, выдерживает ли выбранный герметик (анаэробный или силиконовый) эти условия. Для пластика часто бывает ограничение на верхнюю температуру самого материала (PVC начинает размягчаться выше 60–80 °C).
Давление и герметичность
Анаэробные герметики дают хорошую герметичность при условии правильного отверждения и заполнения зазоров. Для трубных соединений указывают стойкость к давлению в бар. PTFE-лента и силиконовые герметики тоже обеспечивают герметичность, но механизм другой - заполнение зазоров без полимеризации. Для критичных по давлению соединений проверьте, заявлена ли герметичность вашего герметика при требуемом давлении.
Время отверждения и готовность к нагрузке
Анаэробные герметики полностью отверждаются за 24 часа, но внешнее схватывание может произойти за 30–60 минут. Однако нельзя пускать соединение под нагрузку до полного отверждения. Силиконовые герметики схватываются дольше (часы-дни в зависимости от толщины слоя), но это процесс испарения растворителя, а не химической полимеризации. PTFE-лента готова к использованию сразу после установки.
Совместимость со средой
Герметик должен выдерживать работу с жидкостями и газами, которые будут циркулировать в системе. Для водоснабжения нужна одна совместимость, для масла - другая, для кислот или щелочей - третья. Анаэробные герметики обычно совместимы с водой, маслом, сжатым воздухом, но могут не выдерживать агрессивные среды. Силиконовые герметики более универсальны по совместимости, но имеют собственные ограничения.
Допуски и сертификаты
Для питьевой воды требуется NSF/ANSI 61 или аналог. Это не значит, что герметик совместим с пластиком - это значит, что он не содержит вредных веществ, мигрирующих в воду. Совместимость с пластиком проверяется отдельно.
Выбор герметика при наличии требований по допускам
Для промышленности и особенно для водоснабжения часто выдвигаются требования по сертификации.
Вот как это связано с анаэробными герметиками на пластике:
NSF/ANSI 61 и питьевая вода
Этот допуск подтверждает, что материал безопасен для контакта с питьевой водой. Анаэробные герметики могут иметь этот допуск, и это хорошо. Но NSF/ANSI 61 - это санитарный стандарт, не стандарт совместимости с пластиком. Герметик может быть сертифицирован для питьевой воды, но все еще не рекомендован для пластиковых резьб.
Выбор при наличии двойных требований
Если вам нужно герметизировать пластиковую резьбу в системе питьевой воды, нужно искать герметик, который имеет оба подтверждения: NSF/ANSI 61 И явное разрешение на пластик. Это сужает выбор, но такие продукты существуют. Проверяйте TDS внимательно - часто одно свойство перечисляется ярко, а второе скрыто в малом шрифте или в списке ограничений.
Практический подход к герметизации пластиковой резьбы
Когда перед вами стоит задача герметизации пластиковой резьбы в промышленности, вот пошаговый алгоритм выбора:
Шаг 1: Определить материал пластика
ABS? PVC? Полипропилен? Полиэтилен? Нейлон? Каждый материал имеет разную устойчивость к химическому стрессу. Информация должна быть на фитинге или в документации системы.
Шаг 2: Проверить, есть ли анаэробный герметик, явно разрешенный для вашего пластика
Если проверили и нашли - хорошо, но перейдите к шагу 3. Если не нашли или не уверены - переходите на шаг 4.
Шаг 3: Если герметик найден, дополнительно проверить требования к давлению, температуре, среде и допускам
Убедитесь, что герметик закрывает все ваши условия, а не только совместимость с пластиком.
Шаг 4: Если нет явного подтверждения, выбрать альтернативу
PTFE-лента для большинства случаев, силиконовый герметик для более сложных, специализированный герметик для пластика, если есть требования по допускам.
На практике в цехах и сервисных службах этот выбор происходит быстро, потому что проверенные решения становятся стандартом. Например, для сбора водораспределительных систем из пластиковых труб и фитингов закупщики и наладчики обычно берут PTFE-ленту - это быстро, надежно, нет риска. Если же нужна адгезия и герметичность в один слой, рассматривают силиконовый герметик из проверенной линейки.
Важный момент: при герметизации металл-пластик соединений, где нужна повышенная адгезия и герметичность, нередко применяют специальные составы. В таких ситуациях EFELE 133, анаэробный герметик для трубных резьб, может быть рассмотрен только если конкретно подтверждена совместимость с пластиком вашего фитинга; в противном случае лучше перейти на силиконовый герметик, который дет надежное уплотнение металл-пластик пары без риска повреждения пластика.
Часто задаваемые вопросы
Можно ли применять анаэробный герметик для пластика и металла?
Не рекомендуется стандартный анаэробный герметик для пластика даже в парах пластик-металл. Хотя металл присутствует и может частично катализировать отверждение, пластик остается уязвим к stress cracking. Для таких соединений выбирайте силиконовые герметики или проверьте TDS конкретного продукта на предмет явного допуска для вашей пары материалов.
Чем герметизировать пластиковую резьбу без анаэроба?
PTFE-лента - самый безопасный и универсальный способ для большинства пластик-пластик соединений. Если нужна адгезия без механической обработки, используйте силиконовый герметик. Для питьевой воды выбирайте герметик с сертификацией NSF/ANSI 61, совместимый с конкретным пластиком.
Почему анаэробные герметики вызывают трещины на пластике?
Непрореагировавший или частично отвержденный анаэробный состав остается агрессивным химически и может вызвать набухание и микротрещины в пластике под действием механического напряжения от затяжки резьбы. Это явление называется stress cracking и приводит к разрушению детали.
Какой герметик выбрать для герметизации пластиковой резьбы в водоснабжении?
Проверьте, что герметик имеет допуск NSF/ANSI 61 и явное разрешение на ваш тип пластика. PTFE-лента с такой сертификацией - стандартное решение. Если нужна герметизация в один слой, рассмотрите силиконовый герметик с тем же допуском, проверив совместимость с материалом фитинга.
Сколько времени нужно ждать перед пуском системы после нанесения герметика на пластик?
Для PTFE-ленты - можно пускать сразу после установки. Для анаэробных герметиков - не менее 24 часов полного отверждения. Для силиконовых герметиков - от нескольких часов до суток в зависимости от толщины слоя; проверяйте TDS конкретного продукта.
Заключение
Анаэробный герметик - это решение прежде всего для металлических резьб. На пластиковых резьбах его применение требует особой осторожности и возможно только при наличии явного подтверждения производителя герметика на совместимость с конкретным пластиком. Попытка универсального применения приводит к риску растрескивания, утечек и преждевременного выхода оборудования из строя.
Для герметизации пластиковой резьбы безопаснее и часто практичнее выбирать PTFE-ленту, силиконовые герметики или специализированные составы для пластика. При наличии требований по допускам (питьевая вода, санитарные нормы) проверяйте не только сертификацию герметика, но и его совместимость с конкретным материалом пластика. Перед закупкой любого герметика сверьтесь с технической документацией и условиями применения - это займет минуты, но сэкономит затраты на переделку и простои оборудования.