Коррозионная стойкость покрытия определяет долговечность деталей в агрессивных средах и на открытом воздухе. Многие технические специалисты и закупщики сталкиваются с вопросом: дает ли фосфатирование реальное преимущество перед системами без предварительной фосфатной обработки, и как это измерить объективно? Ответ лежит в стандартизированном испытании - камере нейтрального соляного тумана, которая моделирует естественную коррозию в ускоренном режиме. Эта статья разбирает, как проводят испытания, какие критерии отказа использовать и почему подготовка поверхности фосфатированием работает не как волшебство, а как звено в цепи системной защиты.
Материал предназначен для инженеров, технических специалистов и снабженцев, которые выбирают или аттестуют защитные покрытия для критичных узлов, крепежа, деталей машиностроения и приборостроения.
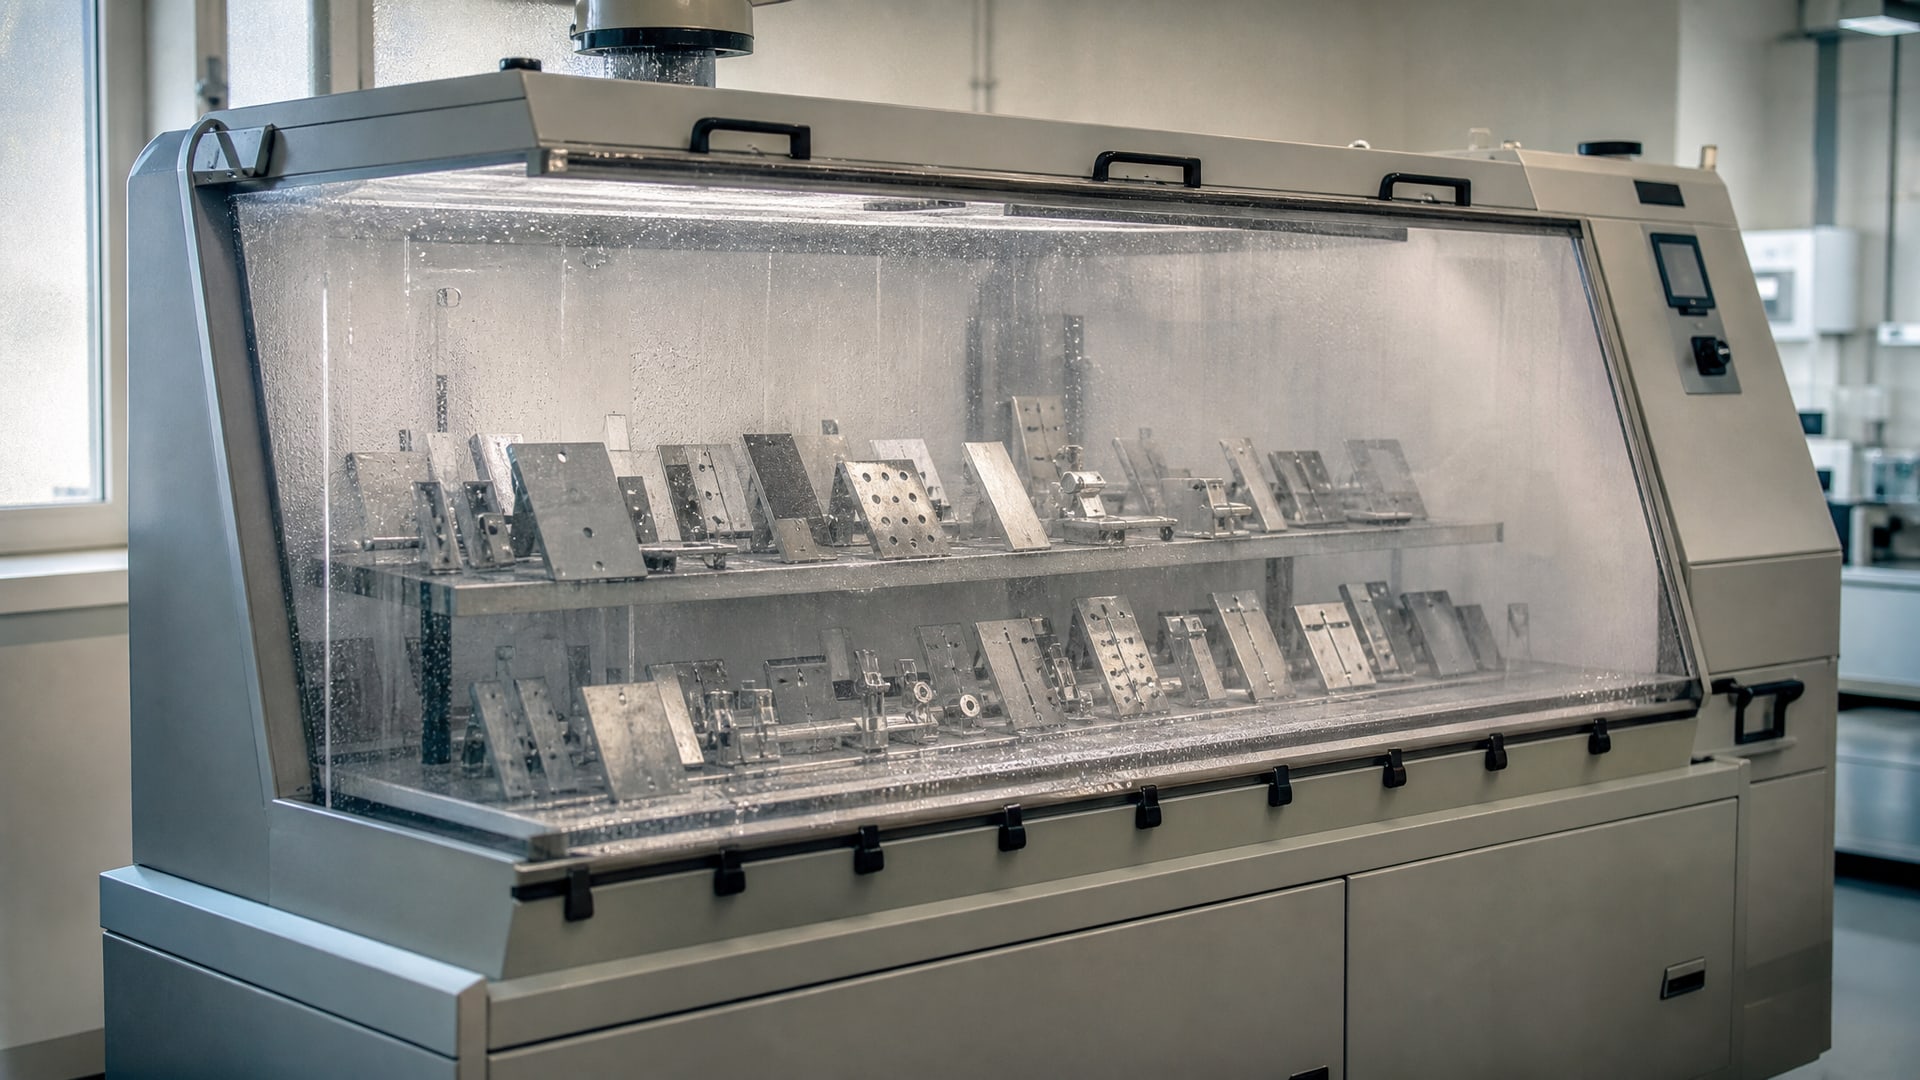
Что такое камера соляного тумана и как она работает
Соляной туман - это стандартизированный ускоренный метод оценки коррозионной стойкости материалов и защитных покрытий.
В закрытой испытательной камере образцы стали или других металлов экспонируют в тумане раствора хлорида натрия, обычно в концентрации 5%, при контролируемых температуре и влажности. Распыление проходит непрерывно, что моделирует агрессивную морскую или промышленную атмосферу.
Испытание регламентировано международным стандартом ISO 9227 и его российским эквивалентом ГОСТ 9.308. Основная цель - сравнить разные системы покрытий в идентичных условиях и определить, насколько быстро появится коррозия. Образцы фотофиксируют через заданные интервалы (обычно 48 часов, затем через каждые 24–48 часов) и оценивают видимые признаки разрушения покрытия.
Этот метод не претендует на точный прогноз срока службы в реальных условиях. Это сравнительный ускоренный тест, который показывает относительную стойкость одной системы перед другой. Условия в камере намного более жесткие, чем на открытом воздухе: постоянно высокая влажность (близка к насыщению), концентрированный хлорид натрия и отсутствие цикла высыхания, который в природе замедляет процесс коррозии.
Критерии отказа и показатели оценки в соляном тумане
Результат испытания фиксируют не просто как «пройдено–не пройдено», а по наблюдаемым признакам коррозии.
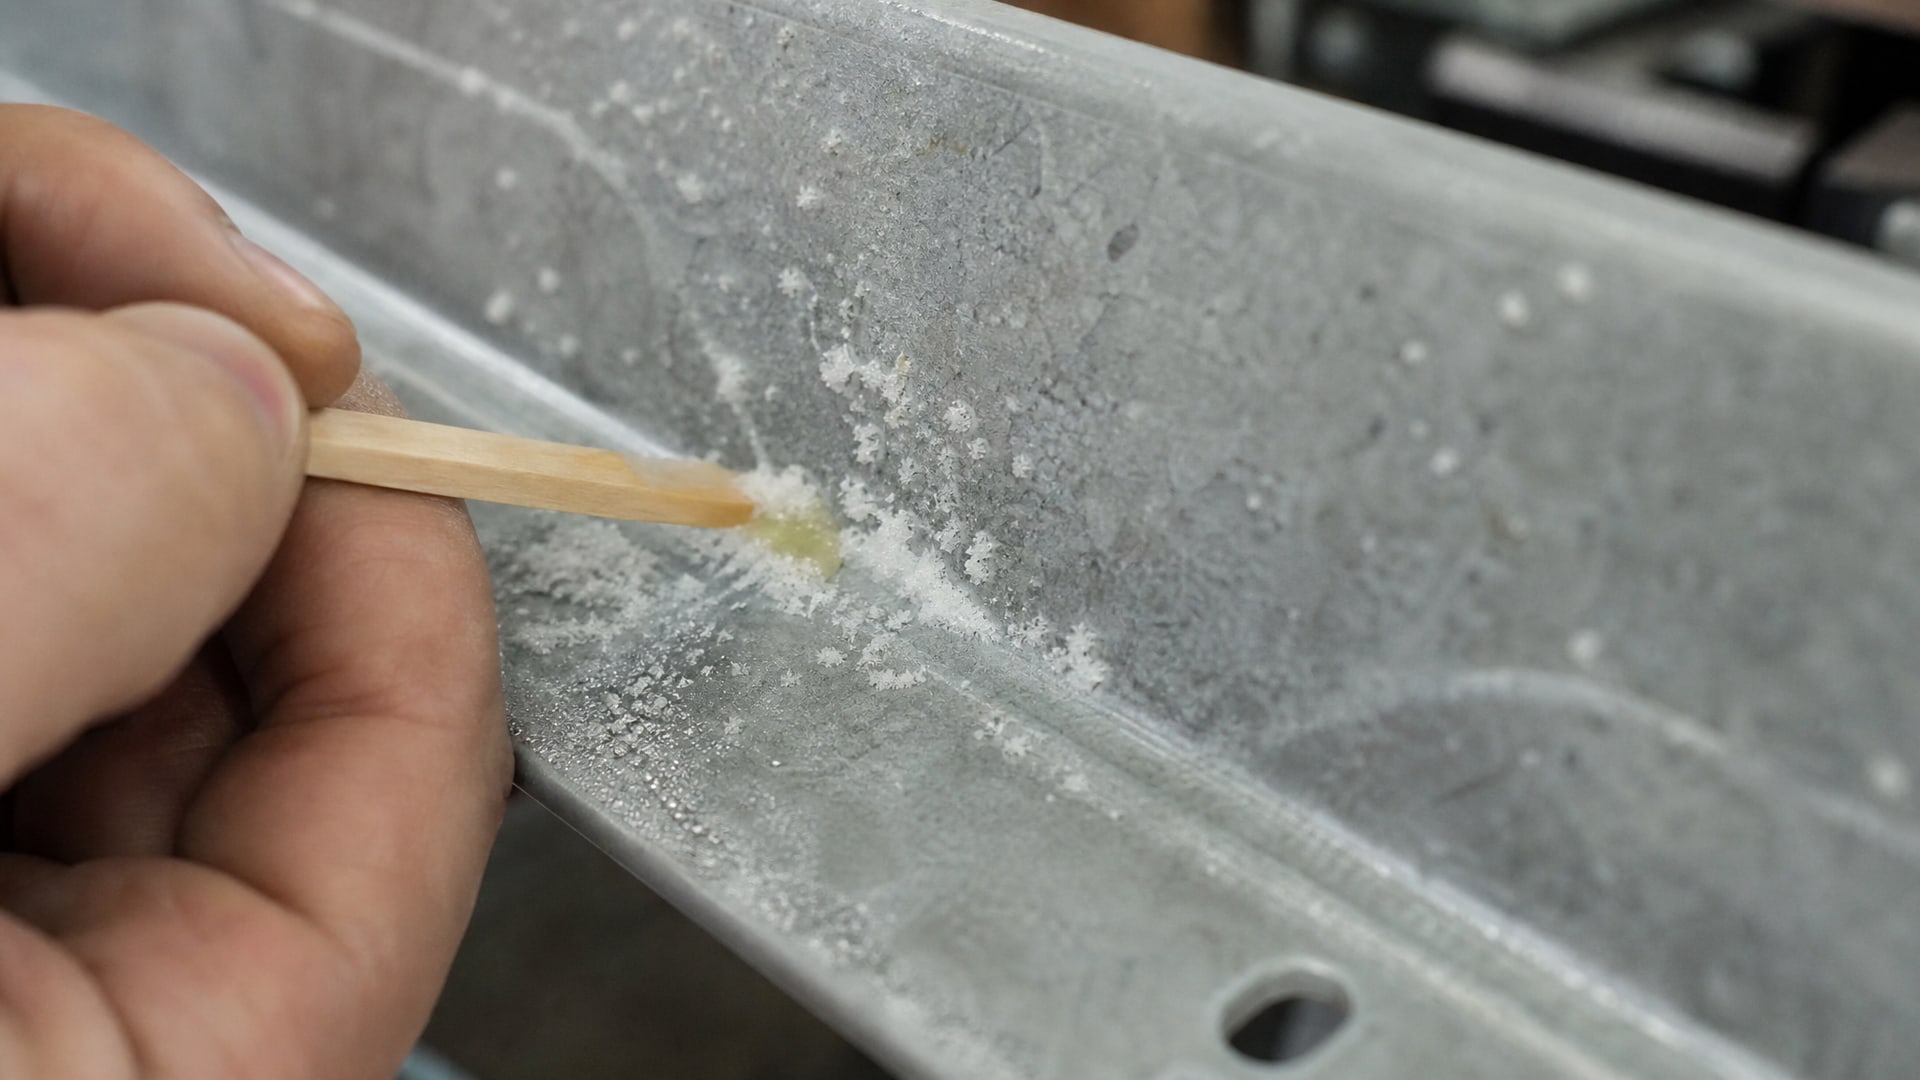
По ГОСТ Р 9.316-2006 и международным практикам различают несколько типов повреждений.
Белая коррозия цинка - это первый визуальный признак разрушения цинкового слоя. Цинк реагирует с кислородом и влагой, образуя белый оксид (гидроксид) цинка. Она указывает на нарушение целостности защитного слоя, но сам основной металл еще не начал коррозировать.
Красная ржавчина основного металла - это окисление железа, которое говорит о глубоком повреждении. По ГОСТ Р 9.316-2006 образец считается не выдержавшим испытание при появлении красной ржавчины основного металла хотя бы на одном образце до истечения нормируемого времени. Это критичный отказ, потому что свидетельствует о потере защиты в локальной зоне.
Коррозия на кромках и торцах не всегда считается браковочным признаком. Согласно ГОСТ Р 9.316-2006, если иное не установлено потребителем, коррозия в этих зонах может быть допустима. Закупщикам рекомендуется явно оговорить в технических требованиях, нужна ли защита кромок или допустимо их исключение.
Подпленочная коррозия - это окисление, которое начинается под слоем покрытия без визуального нарушения целостности верхнего слоя. Ее выявляют при разборке образца или под микроскопом.
Для цинков с хроматированием и без хромата используют разные ориентиры. Детальные таблицы с типичными временами появления белой и красной коррозии содержатся в приложениях к ГОСТ Р 9.316-2006 и помогают интерпретировать результаты.
Фосфатирование как этап подготовки поверхности
Фосфатирование - это химическая обработка поверхности стали, при которой образуется микрокристаллический слой фосфатов (обычно цинка, железа или марганца).
Этот слой не является самостоятельной защитой от коррозии; его задача - подготовить поверхность для последующего покрытия.
По ГОСТ 9.402 фосфатирование выполняют перед окраской, и именно на этом этапе закладывается адгезия лакокрасочной системы к металлу. Микропористая структура фосфатного слоя работает как якорь для краски, масла или других защитных материалов. Если последующее покрытие применено правильно, фосфатированная поверхность обеспечивает более стойкую систему в целом.
Однако без последующей защиты фосфатирование само по себе задерживает коррозию ненадолго. Многие испытания показывают, что голое фосфатированное железо в камере соляного тумана начинает ржаветь в течение первых часов испытания. Фосфатный слой дает выигрыш во времени, но не гарантирует длительную защиту.
После цинкования фосфатирование может быть применено для дополнительной обработки цинкового слоя, чтобы повысить его адгезию к масляной или лакокрасочной системе. ГОСТ Р 9.316-2006 предусматривает такую возможность и задает требования к качеству фосфатного слоя (обычно 5–20 мг/дм²).
Сравнение цинковых покрытий с фосфатированием и без него
Для честного сравнения необходимо совпадение следующих параметров: толщина цинкового слоя, тип пассивации (хроматирование, оксидирование или их отсутствие), материал подложки, условия сушки и критерии отказа.
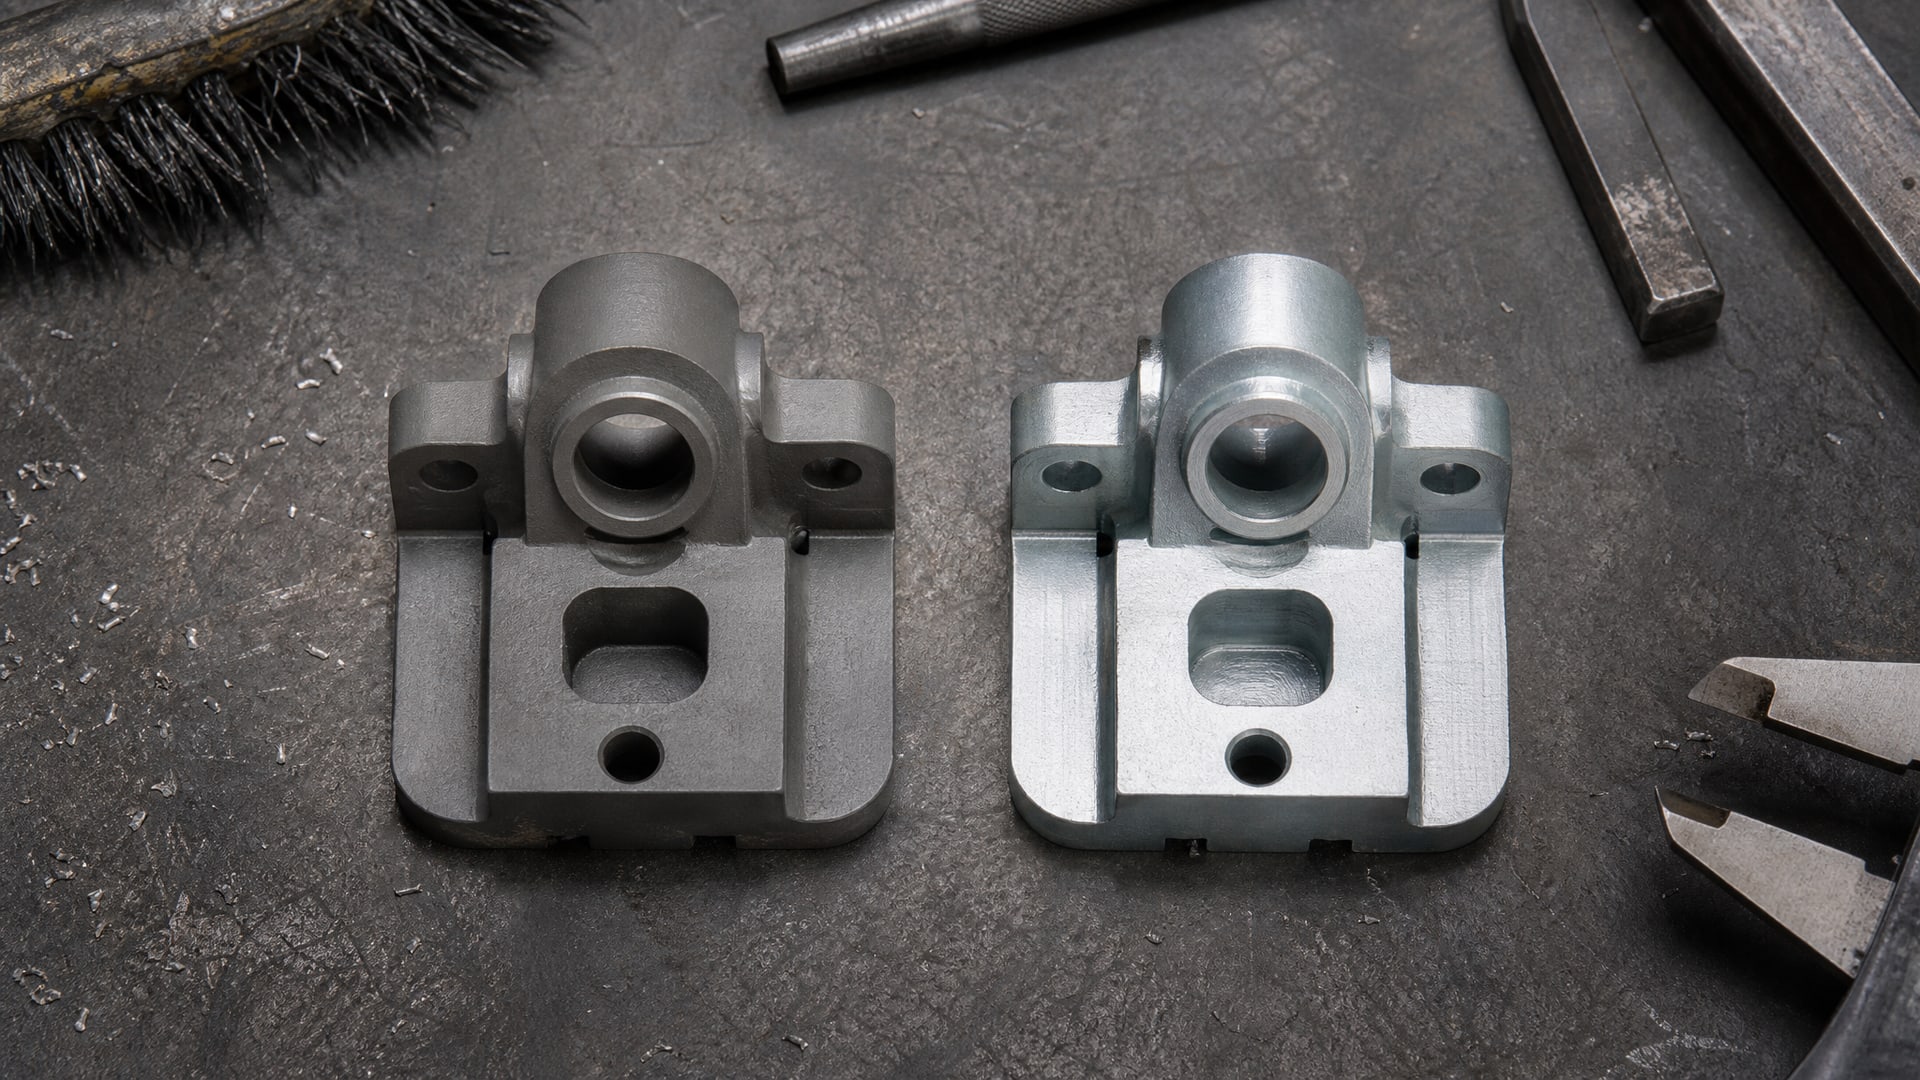
Когда все эти условия одинаковы, испытания в камере соляного тумана обычно показывают, что цинковое покрытие без последующего фосфатирования и масла может выдержать от 48 до 360 часов в зависимости от типа пассивации и толщины. Слегка хроматированный цинк часто держится дольше, чем нехроматированный.
При добавлении фосфатирования и последующего масла или тонкого лакокрасочного слоя время испытания может увеличиться. Однако прирост не универсален и зависит от массы фосфатного слоя, качества сушки, адгезии масла и способности этой комбинации герметизировать микропоры в цинке.
На практике закупщики встречают такие сценарии: - цинк 6–12 микрометров без фосфатирования и без масла - базовая защита для неответственных деталей; - цинк с фосфатированием, но без масла - промежуточный вариант для деталей в условиях повышенной влажности; - цинк с фосфатированием и маслом (или тонкой краской) - расширенная защита для критичных узлов.
Цинк-ламельные покрытия, рассчитанные на замену старых типов цинкования, могут показывать 480 часов и выше в соляном тумане, согласно испытаниям по ГОСТ Р ИСО 10683-2013, но эти результаты зависят от толщины слоя и наличия герметика.
Совет инженера: подготовка образцов и контроль результатов
Между лабораторными испытаниями и реальной защитой детали на производстве стоит умение правильно подготовить образец и интерпретировать результат.
На многих производствах перед отправкой образцов в испытательную лабораторию происходит недопустимая путаница: детали грязные, поверхность окислена, или край образца не обработан.
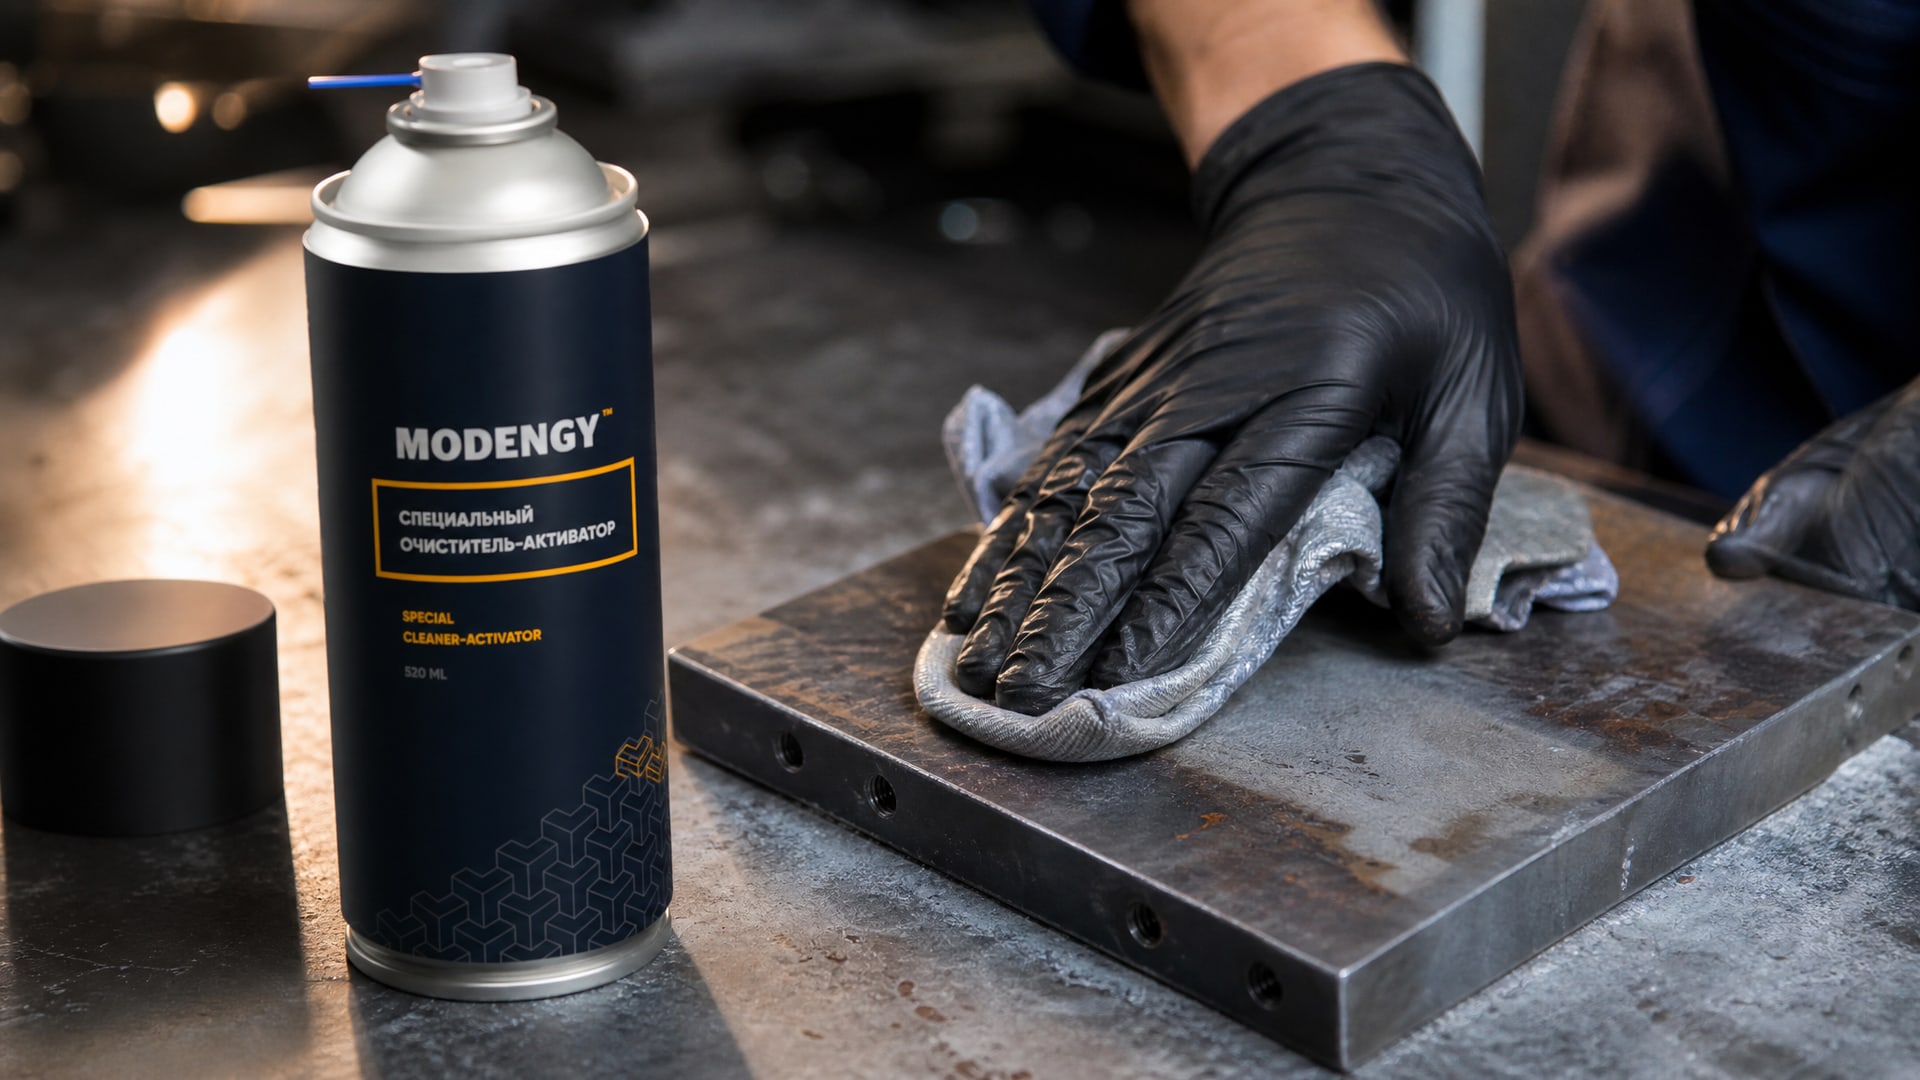
Инженеры, имеющие опыт аттестации покрытий, начинают с визуального осмотра и стандартной подготовки. Поверхность обезжиривают, удаляют налет и окислы. Для обеспечения максимальной адгезии и эффективности покрытий перед нанесением антифрикционных материалов рекомендуется использовать очиститель-активатор MODENGY для подготовки поверхности - это обеспечивает стабильность результатов испытания. Затем образец полностью погружают в испытательную камеру так, чтобы все стороны были доступны для коррозии.
Важно уточнить с лабораторией, будут ли закрыты края образца (часто это делают лаком для волос или парафином) или испытание идет по открытым краям. Это меняет результат: открытые края часто коррозируют первыми, и если их не исключать из оценки, может создаться впечатление, что система плоха, хотя в реальной детали края защищены конструктивно.
По итогам испытания следует требовать от лаборатории не просто цифру часов, а фотографии образца через ключевые интервалы (24, 72, 168, 336 часов и т.д.), описание типа коррозии (белая, красная, подпленочная) и координаты появления первого повреждения. Эти данные помогут потом спланировать испытания реальных деталей в эксплуатации и отследить, совпадает ли лабораторный прогноз с практикой.
Роль типа пассивации и защитных обработок
Тип пассивации цинкового слоя существенно влияет на результаты соляного тумана.
Хроматирование (обработка раствором, содержащим хромовую кислоту или хроматы) образует очень тонкий, но плотный защитный слой на поверхности цинка. Этот слой резко снижает скорость окисления в агрессивной среде.
ГОСТ Р 9.316-2006 различает несколько типов хроматирования: желтое (максимум защиты, но остаток хрома может создать проблемы с утилизацией), синее (компромисс) и бесхроматное (оксидирование или использование фосфатов и органических ингибиторов). Бесхроматные системы становятся все популярнее из экологических соображений, но показывают менее впечатляющие результаты в первые 50–100 часов соляного тумана.
После цинкования и пассивации может быть нанесено масло (обычно минеральное или слегка загущенное) или восковое покрытие. Масло не улучшает защиту цинка в длительной перспективе, но замедляет первичное окисление. Кроме того, масло защищает от вывода хроматного слоя (если он есть) под действием влаги. Поэтому в системах «цинк + хроматирование + масло» часто видят лучшие результаты в краткосрочных испытаниях (до 168 часов), чем в системах без масла.
Интерпретация результатов и ошибки при сравнении
Частая ошибка закупщиков - брать отдельные цифры часов из разных источников и сравнивать их как абсолют.
Например: «Партнер А предложил покрытие, которое выдерживает 240 часов в соляном тумане, а партнер Б -180 часов, значит, первый лучше». На практике это может быть неправда, если условия испытания или критерии отказа различались.
Для корректного сравнения необходимо убедиться, что оба образца: - изготовлены из одного материала (сталь, алюминий и т.п.); - имеют одинаковую толщину покрытия; - прошли одинаковую подготовку поверхности; - испытаны в одной лаборатории или по одинаковому протоколу ISO 9227; - оценены по одному критерию отказа (белая коррозия, красная ржавчина, процент повреждения поверхности).
Если хотя бы один из этих параметров отличается, цифры несопоставимы. На практике многие производители покрытий привычно уходят от такой полноты описания и выкладывают только номер часов, оставляя специалиста в неопределенности.
Второе важное замечание: результат в камере соляного тумана - это не прогноз срока службы на воздухе. Статистика показывает, что покрытие, проходящее 240 часов в камере, может защищать деталь от коррозии 1–3 года в нормальных условиях эксплуатации (не у моря, не под постоянным дождем). В агрессивной среде (морская атмосфера, химически активные производства, постоянная конденсация) время жизни может быть намного короче, потому что в природе не бывает той непрерывной экспозиции в соляной атмосфере, как в камере.
Часто задаваемые вопросы
Зачем нужно фосфатирование, если в соляном тумане результаты примерно одинаковые?
Фосфатирование необходимо прежде всего для адгезии последующего слоя (краски, масла, другого покрытия) к цинку или стали. В краткосрочных испытаниях (до 100 часов) фосфатирование само по себе может не дать видимого преимущества перед покрытием без него. Но в долгосрочной эксплуатации система с фосфатированием и маслом работает надежнее, потому что адгезия выше, а краска не шелушится. Фосфатирование - это инвестиция в стабильность, а не в быстрый результат в камере.
Почему коррозия на кромках не учитывается?
По ГОСТ Р 9.316-2006 коррозия на кромках может быть исключена из оценки, потому что в реальной детали края часто защищены конструктивно или спрятаны в сборке. Кроме того, кромки - это зона концентрации напряжений при механической обработке, где слой покрытия часто тоньше. Однако закупщик может потребовать защиты кромок, если деталь находится на поверхности и видна. Требование должно быть явно зафиксировано в техническом задании.
Какой диапазон часов в соляном тумане считается приемлемым для стандартного крепежа?
Для обычного промышленного крепежа (болты, винты) без критичных требований приемлемо 48–96 часов. Для крепежа в условиях повышенной влажности или слабой агрессии -168–240 часов. Для морского крепежа, авиационного или приборостроения - от 360 часов и выше. Конкретное значение должно быть зафиксировано в спецификации поставщика и согласовано с потребителем.
Может ли одно испытание в соляном тумане предсказать коррозионную стойкость покрытия в реальных условиях?
Испытание в камере - это ориентировочный ускоренный тест, а не точный прогноз. Оно показывает, насколько хороша система защиты в экстремальных условиях, но не учитывает цикличность сушки, вариативность влажности, ветер, загрязнения и конкретные солесодержащие вещества в локальной атмосфере. Для более точного прогноза нужны натурные испытания на опытных образцах в реальных условиях эксплуатации.
Нужно ли указывать толщину цинкового слоя при заказе испытания?
Да, это критически важно. Толщина цинка напрямую влияет на результат соляного тумана: 5 микрометров дает один результат, 15 микрометров - совсем другой. При заказе испытания всегда фиксируют требуемую толщину в микрометрах или граммах на квадратный дециметр. Без этого результат испытания будет некорректен.
Заключение
Коррозионная стойкость покрытия определяется не одной цифрой часов в соляном тумане, а комплексом факторов: толщиной слоя, типом подготовки поверхности (включая фосфатирование), видом и качеством пассивации, адгезией последующих слоев и соответствием всех операций единому стандарту - ISO 9227 или ГОСТ 9.308. Фосфатирование, несмотря на его важность, работает не как волшебство, а как один из звеньев цепи системной защиты, закладывая прочность адгезии для следующего слоя.
При выборе защитной системы для своих деталей закупщикам и техническим специалистам стоит требовать от поставщиков полную информацию о параметрах испытания (материал образца, толщина покрытия, критерий отказа, тип пассивации), а не только итоговую цифру часов. Это позволит сравнивать предложения объективно и предсказывать реальный срок службы с большей уверенностью. На практике производства вводят испытания на натурных образцах в реальных условиях эксплуатации, что в конечном итоге дает наиболее надежную информацию о выборе покрытия.