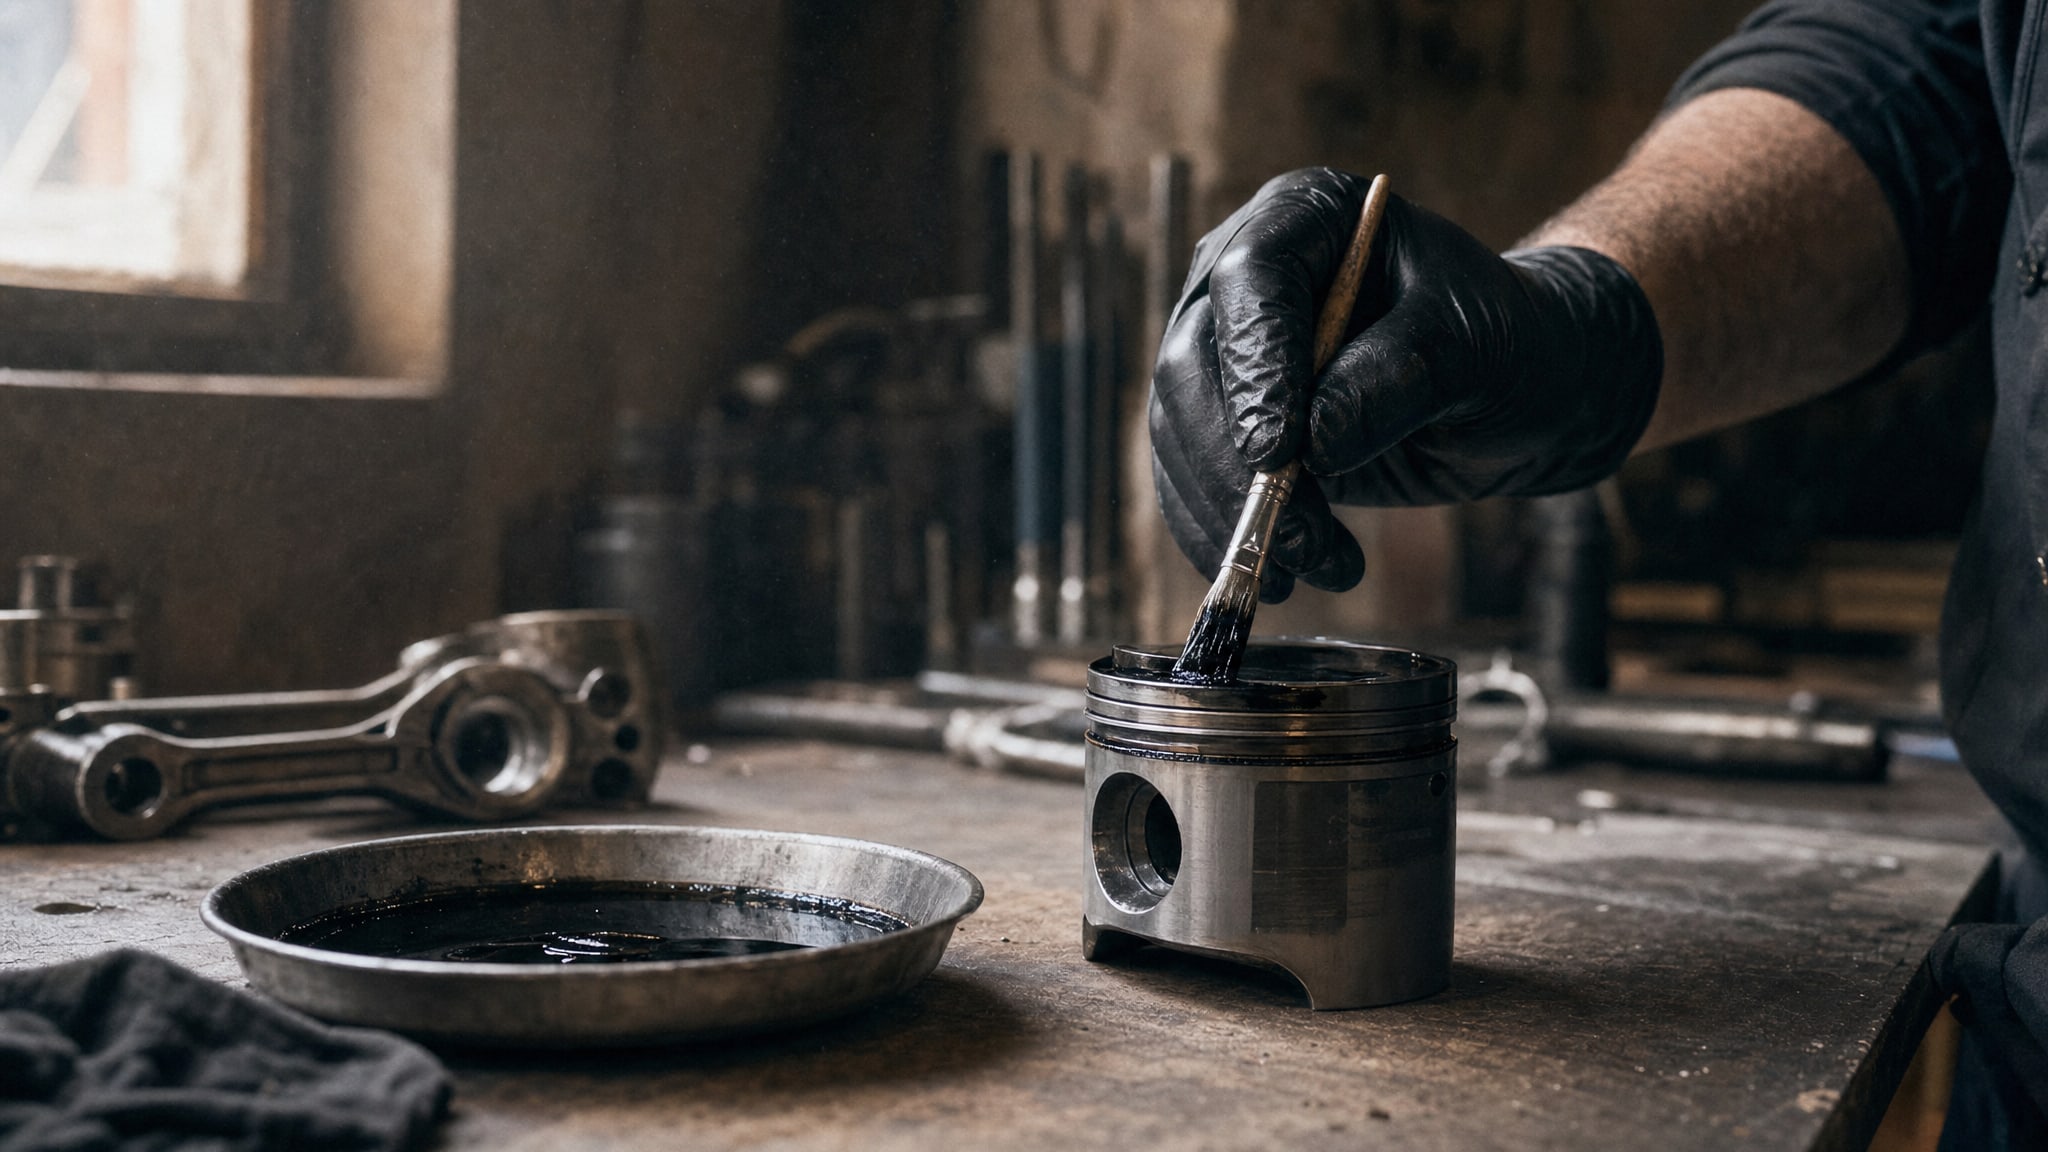
Поршень в бензопиле работает в экстремальных условиях: высокие температуры, детонационные удары и дефицит смазки. Со временем рабочая поверхность юбки изнашивается, появляются микронеровности и задиры, что приводит к потере компрессии и шумности двигателя. Антифрикционные твердосмазочные покрытия решают эту проблему без замены поршня - достаточно восстановить защитный слой на рабочих участках, и мотопила снова работает с нужным ресурсом. Эта статья адресована техническим специалистам, ремонтникам и снабженцам, которые выбирают материал для восстановления поршней и хотят разобраться в технологии нанесения, контроле качества и реальных ограничениях такого метода.
Заблуждение о том, что подобное покрытие может восстановить любой поршень, приводит к напрасным тратам. На самом деле антифрикционный слой - это защита, а не «наращивание металла», и он работает только при определенных условиях состояния детали.
Состав и свойства антифрикционных покрытий для поршней
Антифрикционные твердосмазочные покрытия представляют собой дисперсию микрочастиц твердых смазок - дисульфида молибдена и графита - в органическом связующем на основе полимеров.
После испарения растворителя на поверхности детали формируется сухая смазочная пленка толщиной несколько микронов. Ее функция двойная: снизить коэффициент трения в контакте поршень–цилиндр и защитить от холодного сцепления и микрозадиров на начальном этапе приработки.
Дисульфид молибдена обладает слоистой кристаллической структурой, что позволяет слоям скользить друг относительно друга при нагреве. Графит дополнительно повышает электропроводность и теплоотвод, предотвращая локальный перегрев в микроконтактах. Связующее должно быть совместимо с моторным маслом и иметь достаточную адгезию к черному металлу поршня, чтобы в условиях вибрации и циклического нагружения покрытие не отслаивалось.
Температурный диапазон типичного состава - от −70 °C до +260 °C, что полностью охватывает рабочие режимы бензопилы даже в Арктике и при длительной работе на полной мощности. Однако адгезия и долговечность зависят не только от самого покрытия, но и от качества подготовки основания.
Диагностика и оценка состояния поршня перед восстановлением
Перед нанесением покрытия необходимо точно определить, восстанавливаема ли деталь.
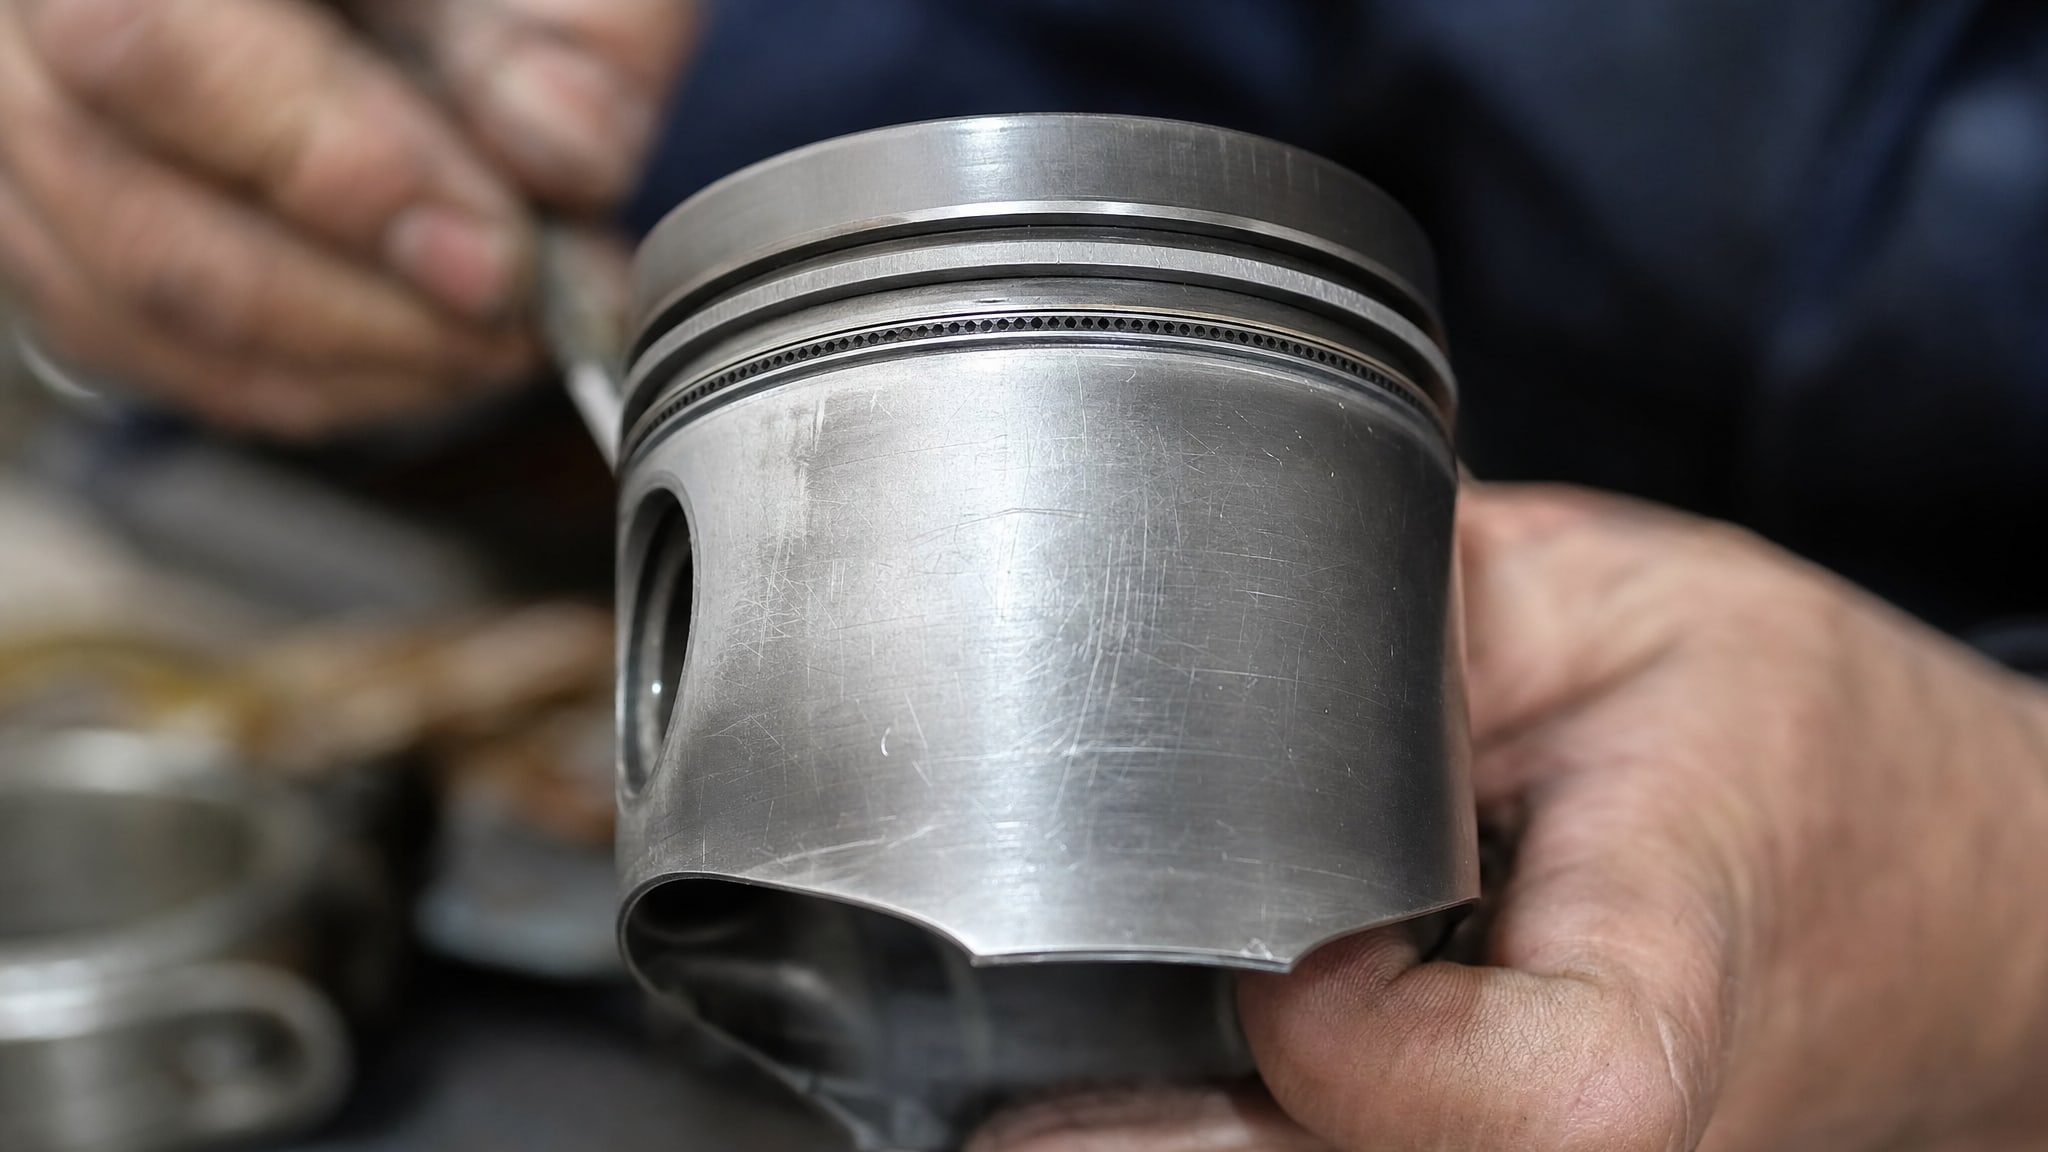
Покрытие имеет смысл только при легком или умеренном износе.
Условия, когда восстановление допустимо: - поршень сохранил свою геометрию и не имеет видимых деформаций; - на юбке отсутствуют трещины, прогары, глубокие задиры и борозды; - поршневые кольца свободно двигаются в своих канавках без зависания; - износ рабочей поверхности юбки выражен как микронеровности и легкое матовение, но металл не проеден насквозь.
Когда восстановление не поможет: - трещины в днище поршня или в теле (даже микротрещины при нагреве развиваются дальше); - прогары - сквозные отверстия в днище, образованные из-за детонации; - глубокие борозды и риски, оставленные абразивом (окалиной, песком) или посторонними предметами; - пластическая деформация тела поршня; - залегание поршневых колец, когда кольцо не восстанавливает упругость.
При сомнении специалист измеряет поршень микрометром в трех-четырех местах по периметру на высоте примерно 10 мм от нижнего края юбки. Если диаметр в пределах допуска (обычно ±0,05 мм для стандартного размера), восстановление возможно.
Технология подготовки поверхности и нанесения покрытия
Качество адгезии покрытия определяется на 80 % подготовкой поверхности.
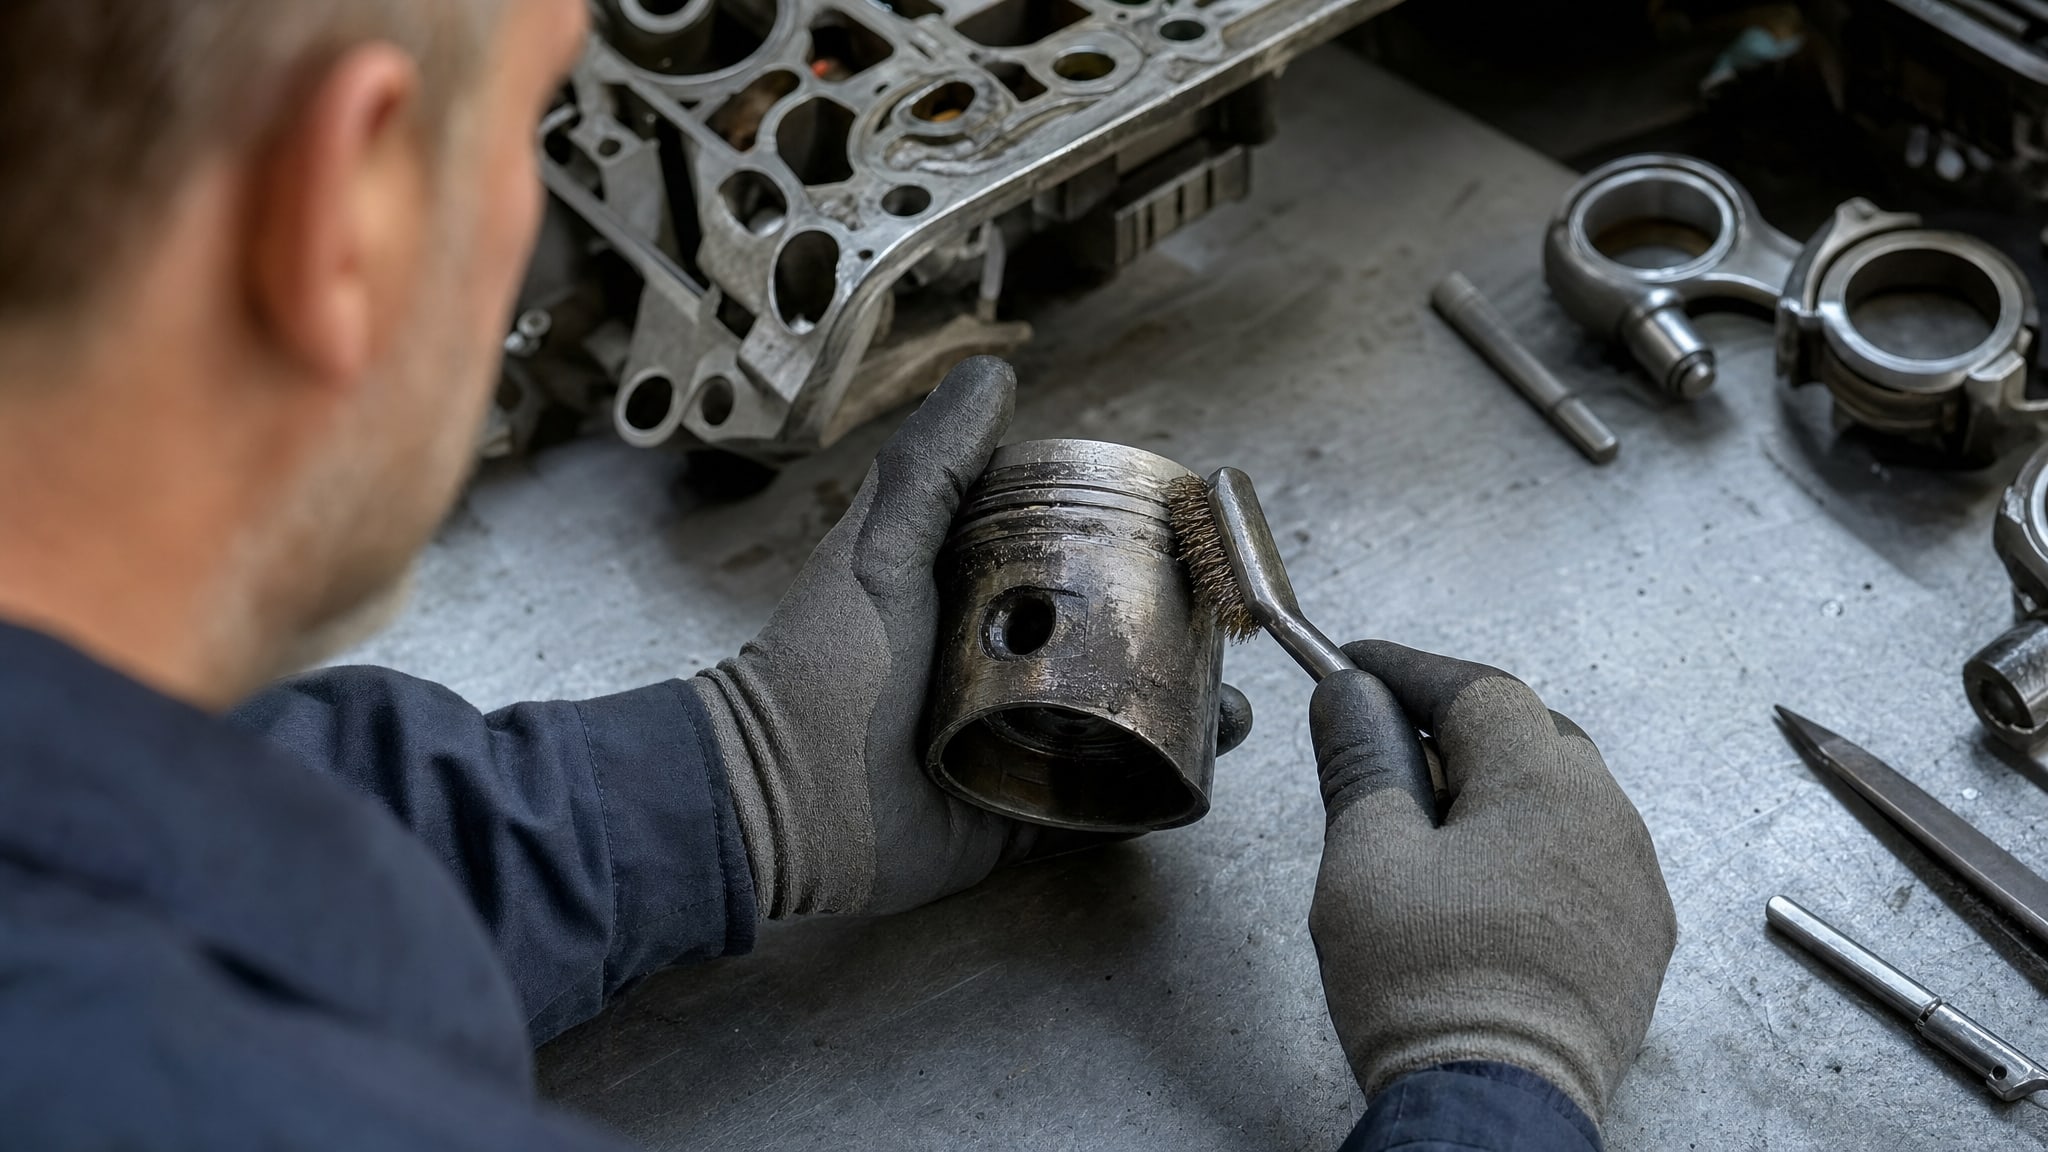
Если пренебречь этим этапом, слой будет отслаиваться уже при первом запуске двигателя.
Порядок подготовки:
Механическая очистка: удалить остатки старого покрытия, нагар и оксиды. Для этого используют мягкую стальную щетку, микроабразивный материал (оксид алюминия, зернистость 150–220) или ультразвуковую ванну в растворителе. Нельзя использовать жесткие абразивы или травление в концентрированных кислотах - они оставляют микротрещины.
Обезжиривание: протереть поверхность чистой тряпкой, смоченной в очистителе (ацетон, спирт технический или специальный очиститель-активатор из инструкции производителя покрытия). Дать высохнуть полностью.
Активация (если указано в инструкции): нанести специальный активатор, если входит в систему покрытия. Это повысит адгезию и скорость отверждения.
Режим нанесения покрытия:
Перед распылением баллон встряхивают не менее 3 минут после появления стука металлического шарика внутри - это обеспечивает однородную смесь твердых частиц. Распыляют с расстояния 20–30 см от поверхности поршня, держа баллон перпендикулярно юбке. Первый слой - тонкий, без подтеков; излишки не протирают, а дают испариться.
После первого слоя следует промежуточная сушка не менее 10 минут до матово-сухого состояния. Если требуется второй слой (для достижения толщины 15–25 мкм), его наносят тем же способом и также оставляют на сушку. Окончательное отверждение происходит при комнатной температуре не менее 12 часов. Ускорение сушки нагревом до 60 °C возможно только, если это предусмотрено инструкцией.
Критически важно покрывать только рабочие скользящие участки юбки, а не днище поршня, канавки под кольца или посадочное отверстие под палец. Лишняя толщина в этих местах приведет к нарушению прессовки и невозможности сборки.
Контроль толщины слоя как гарантия качества
Толщина антифрикционного слоя определяет его ресурс и совместимость с конструкцией двигателя.
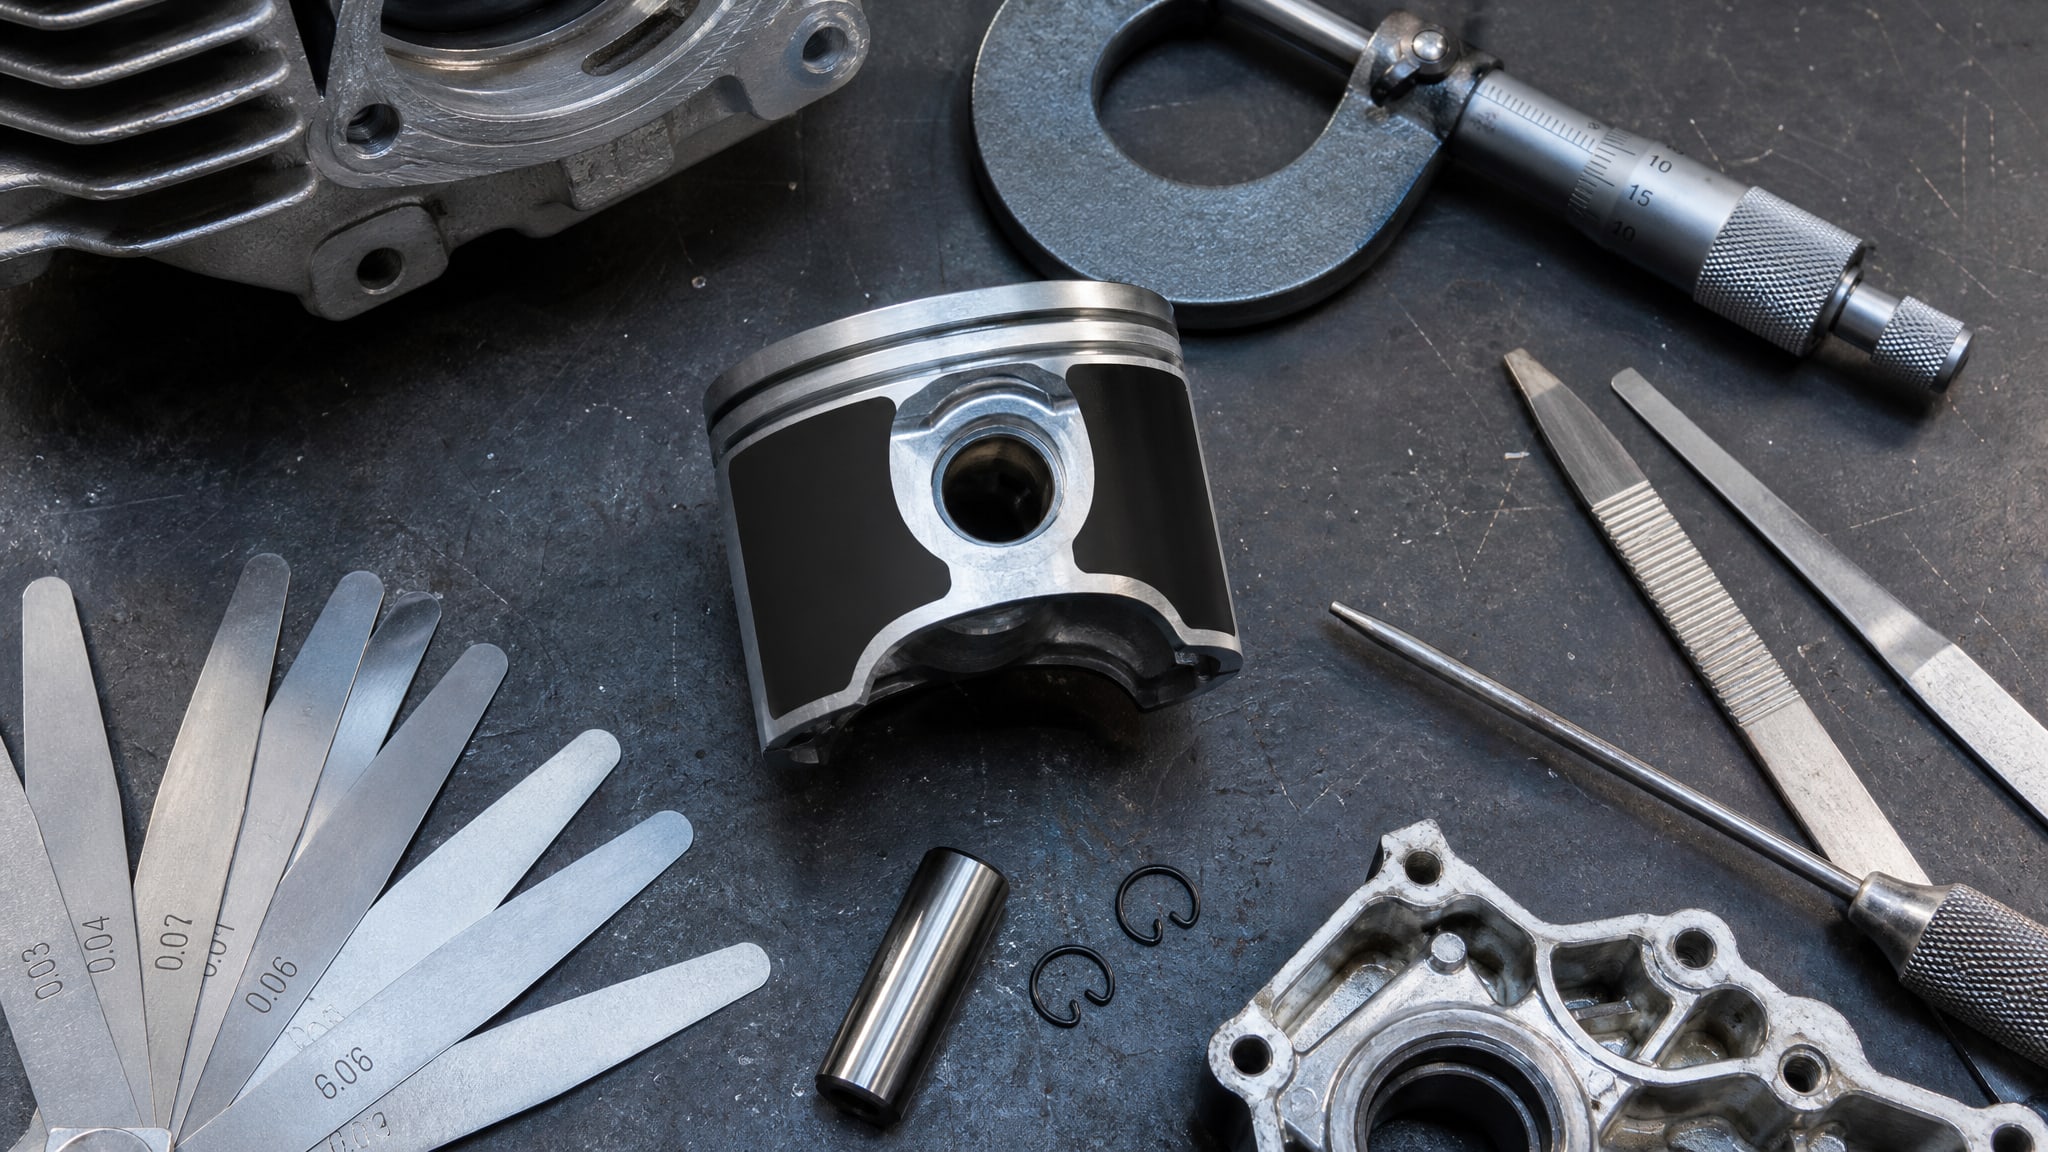
Рекомендуемый диапазон -5–20 мкм, а для некоторых композиций 15–25 мкм. На ремонтный поршень в полевых условиях практики допускают максимум до 60 мкм, но это исключение, а не норма.
Почему толщина критична:
Слишком тонкий слой (< 3 мкм) не обеспечивает достаточное снижение трения и быстро стирается.
Слишком толстый слой (> 50 мкм) нарушает зазоры: поршень начинает задевать цилиндр и зависает, особенно при расширении при нагреве. Кольца теряют подвижность в канавках.
Оптимальный слой работает как скользящий интерфейс: достаточно гладкий для адгезии масла, но не нарушающий конструктивные допуски.
Метод контроля:
Толщину измеряют приборами двух типов: - Магнитный толщиномер (для ферромагнитных оснований) - быстрый и точный способ в полевых условиях; результат выводится на дисплей в микронах. - Металлографический шлиф (лабораторный метод) - сечение образца готовят абразивной полировкой и рассматривают под микроскопом с увеличением 100–500×. Точность до ±1 мкм.
Замер производят в трех-четырех точках по периметру юбки на высоте 10 мм от края. Если результаты укладываются в диапазон 7–20 мкм, поршень готов к сборке. Если хотя бы в одной точке толщина превышает 30 мкм, нужно подумать о частичном удалении излишков мелкоабразивной обработкой или повторном нанесении на чистый поршень.
Практическое применение при восстановлении поршней бензопил
На практике восстановление поршня антифрикционным покрытием выбирают в нескольких сценариях:
Сценарий 1: Предотвращение задиров при холодном пуске. Новые поршни и цилиндры в момент первого запуска испытывают максимальное "сухое" трение, пока масляная пленка не сформируется. Восстановление поршней бензопил рекомендуется производить с использованием антифрикционного твердосмазочного покрытия, которое снижает трение и износ, предотвращая задиры и закусывания в критический момент приработки. Слой толщиной 10–15 мкм значительно снижает риск задиров и способствует плавной приработке.
Сценарий 2: Восстановление ресурса при легком износе. Если бензопила прошла 200–300 часов работы, поршень изнашивается неравномерно: часто одна сторона юбки изнашивается быстрее. Покрытие выравнивает микрогеометрию, восстанавливая скольжение и герметичность газового уплотнения.
Сценарий 3: Повышение ресурса в условиях хронической нехватки масла. Если система смазки мотопилы засорена или имеет утечку, масляная пленка постоянно нарушается. Твердая смазочная пленка работает как "подушка безопасности", продлевая жизнь детали на несколько сотен часов.
На линиях фасовки и в ремонтных мастерских такое восстановление прижилось благодаря предсказуемому результату и доступности материалов. Закупщики возвращаются к нему год за годом, потому что это соотношение затрат и эффекта оправдано.
Типичные ошибки и мифы
Миф 1: "Покрытие восстановит любой поршень".
Неправда. Покрытие - это защитный слой толщиной в микроны, а не "наращивание металла". При трещинах, прогарах и глубоких бороздах только замена детали.
Миф 2: "Чем толще слой, тем дольше прослужит". Неправда. Чрезмерная толщина нарушает зазоры и геометрию, поршень зависает в цилиндре, и двигатель не запустится. Оптимум -5–20 мкм.
Миф 3: "Можно покрывать весь поршень подряд". Неправда. Покрывают только рабочие скользящие участки юбки. Днище, канавки колец и палец остаются открытыми, иначе нарушится сборка и работа колец.
Миф 4: "Подойдет любой аэрозоль с графитом". Неправда. Важна система: состав, очиститель-активатор, режим сушки и совместимость с основанием. Универсальный "графитовый спрей" часто плохо прилипает и быстро стирается.
Миф 5: "Если деталь держится в руках, значит готова к сборке". Неправда. Нужно проверить: толщину слоя, отсутствие трещин на самом поршне, состояние колец и наличие полного отверждения покрытия. Виз уальная проверка неполная.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия считается оптимальной?
Оптимальная толщина слоя -7–15 мкм для стандартного восстановления, диапазон 5–20 мкм допустим. Чрезмерная толщина (> 50 мкм) нарушает зазоры поршня в цилиндре и геометрию посадки колец. Контролируйте толщину магнитным толщиномером после полного отверждения.
Можно ли наносить покрытие на поршень с глубокими задирами?
Нет. Покрытие работает как защитная пленка на уже приемлемую по геометрии деталь. Глубокие борозды, трещины и прогары требуют замены поршня. Восстановление возможно только при легком матовении и микронеровностях.
Сколько времени сохнет покрытие перед сборкой?
Промежуточная сушка между слоями - не менее 10 минут до матово-сухого состояния. Окончательное отверждение - не менее 12 часов при комнатной температуре. Ускорение нагревом допустимо только по инструкции производителя.
Нужно ли проверять состояние цилиндра перед восстановлением поршня?
Да, критически важно. Если в цилиндре есть задиры, окалина или трещины, восстановленный поршень быстро износится заново. Цилиндр должен быть чистым и иметь гладкую поверхность без явных дефектов.
Какой тип очистителя использовать перед нанесением?
Используйте очиститель, указанный в инструкции к конкретному покрытию (часто входит в систему). Как правило, это ацетон, спирт технический или специальный активатор. Главное - полное удаление масла, грязи и окислов, затем полное высыхание.
Заключение
Антифрикционное покрытие поршня - это экономичный и эффективный способ восстановления бензопилы при условии, что деталь находится в состоянии легкого или умеренного износа. Ключ к успеху - точная диагностика перед нанесением, безупречная подготовка поверхности, соблюдение режимов сушки и обязательный контроль толщины слоя 7–20 мкм. Чем внимательнее подойти к каждому этапу, особенно к очистке и обезжириванию, тем дольше прослужит восстановленный поршень. Следующий шаг - подобрать конкретный состав покрытия в соответствии с типом двигателя, проконсультироваться с производителем материала по режиму нанесения и приобрести магнитный толщиномер для контроля качества. Только так гарантируется, что вложения в восстановление окупятся многими часами надежной работы мотопилы.