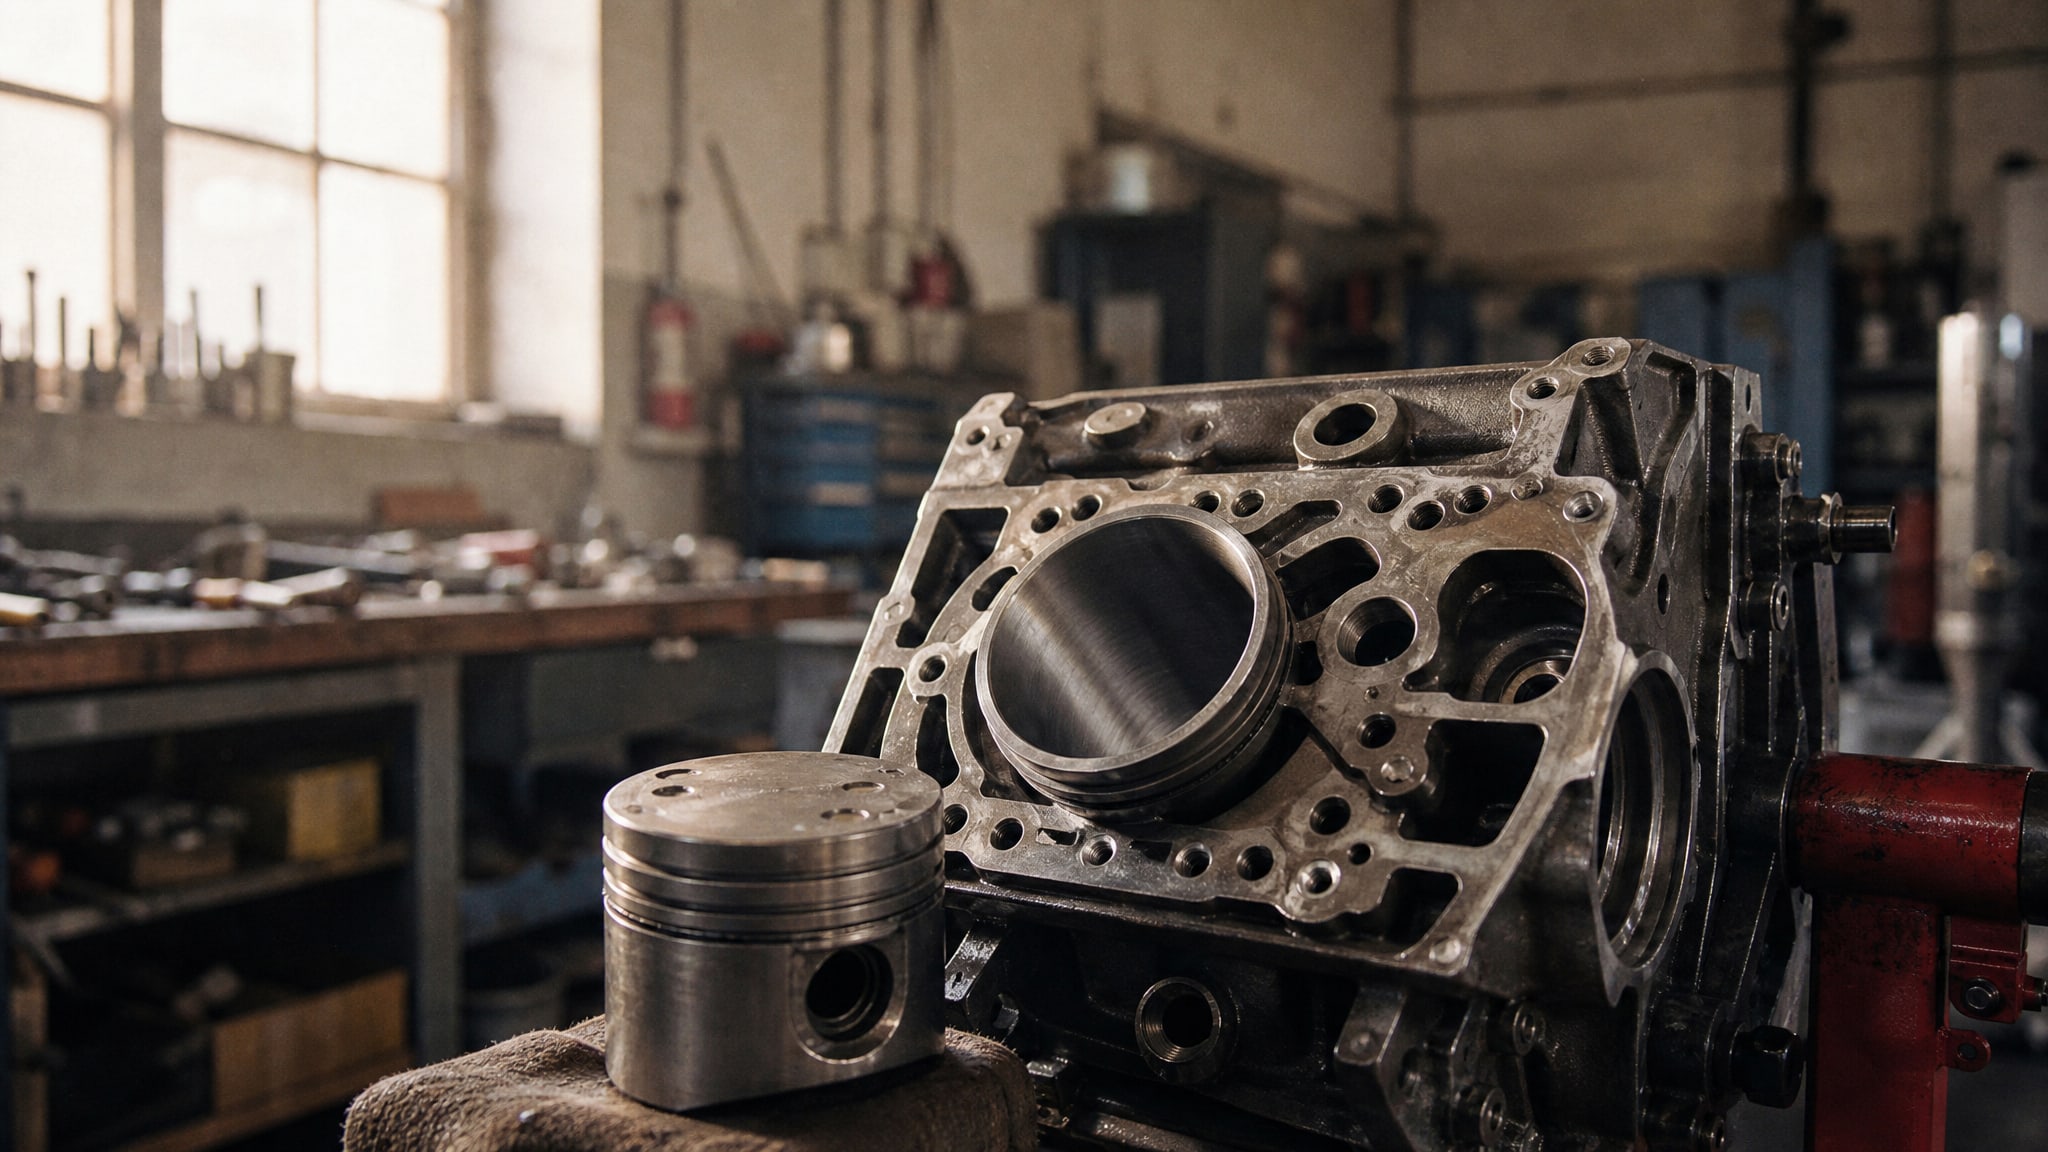
Тепловой зазор между поршнем и цилиндром - не свободное пространство, а конструктивный параметр, заложенный инженерами на этапе проектирования двигателя. Этот зазор напрямую влияет на температурный режим пары трения, интенсивность износа, эффективность смазки и, в итоге, на выбор защитного покрытия для деталей цилиндропоршневой группы.
Закупщики и технические специалисты при восстановлении или ремонте двигателя часто ориентируются только на измеренный люфт поршня, не зная, что правильный зазор связан не только с геометрией детали, но и с материалами, коэффициентом температурного расширения, конструкцией ДВС (атмосферный, турбированный, дизельный) и применяемыми антифрикционными технологиями. Без понимания этой взаимосвязи выбор покрытия становится угадыванием.
Что такое тепловой зазор цилиндропоршневой группы и почему он критичен
Тепловой зазор - это минимальное пространство между наружной поверхностью юбки поршня и внутренней стенкой цилиндра в холодном состоянии.
При запуске и прогреве двигателя материалы расширяются неравномерно: алюминиевый поршень расширяется быстрее и сильнее, чем чугунный или стальной цилиндр. Именно для того чтобы детали не задирались и не прихватывались при достижении рабочей температуры, инженеры предусматривают этот зазор.
Зазор задается не случайно, а рассчитывается на основе разности коэффициентов линейного расширения материалов, рабочей температуры пары трения, массы поршня и давления газов в цилиндре. В маркировке современных поршней этот параметр обозначается как Sp - минимальный тепловой зазор поршень-цилиндр. Например, если на поршне указано Sp=0,04 мм, это означает, что в холодном состоянии зазор не должен быть меньше 0,04 мм.
Недостаточный зазор приводит к прихватам, задирам и разрушению поршня или цилиндра; избыточный зазор увеличивает стук поршня (так называемый стук холодного двигателя), усиливает боковые нагрузки на поршневые кольца, ухудшает их прижим к стенкам и снижает компрессию. Кроме того, увеличенный люфт означает увеличение зазора в парах трения, что влияет на эффективность смазки и скорость износа.
Как измеряется и контролируется тепловой зазор
Правильное измерение зазора - предпосылка для корректного выбора ремонтного размера и подходящего покрытия.
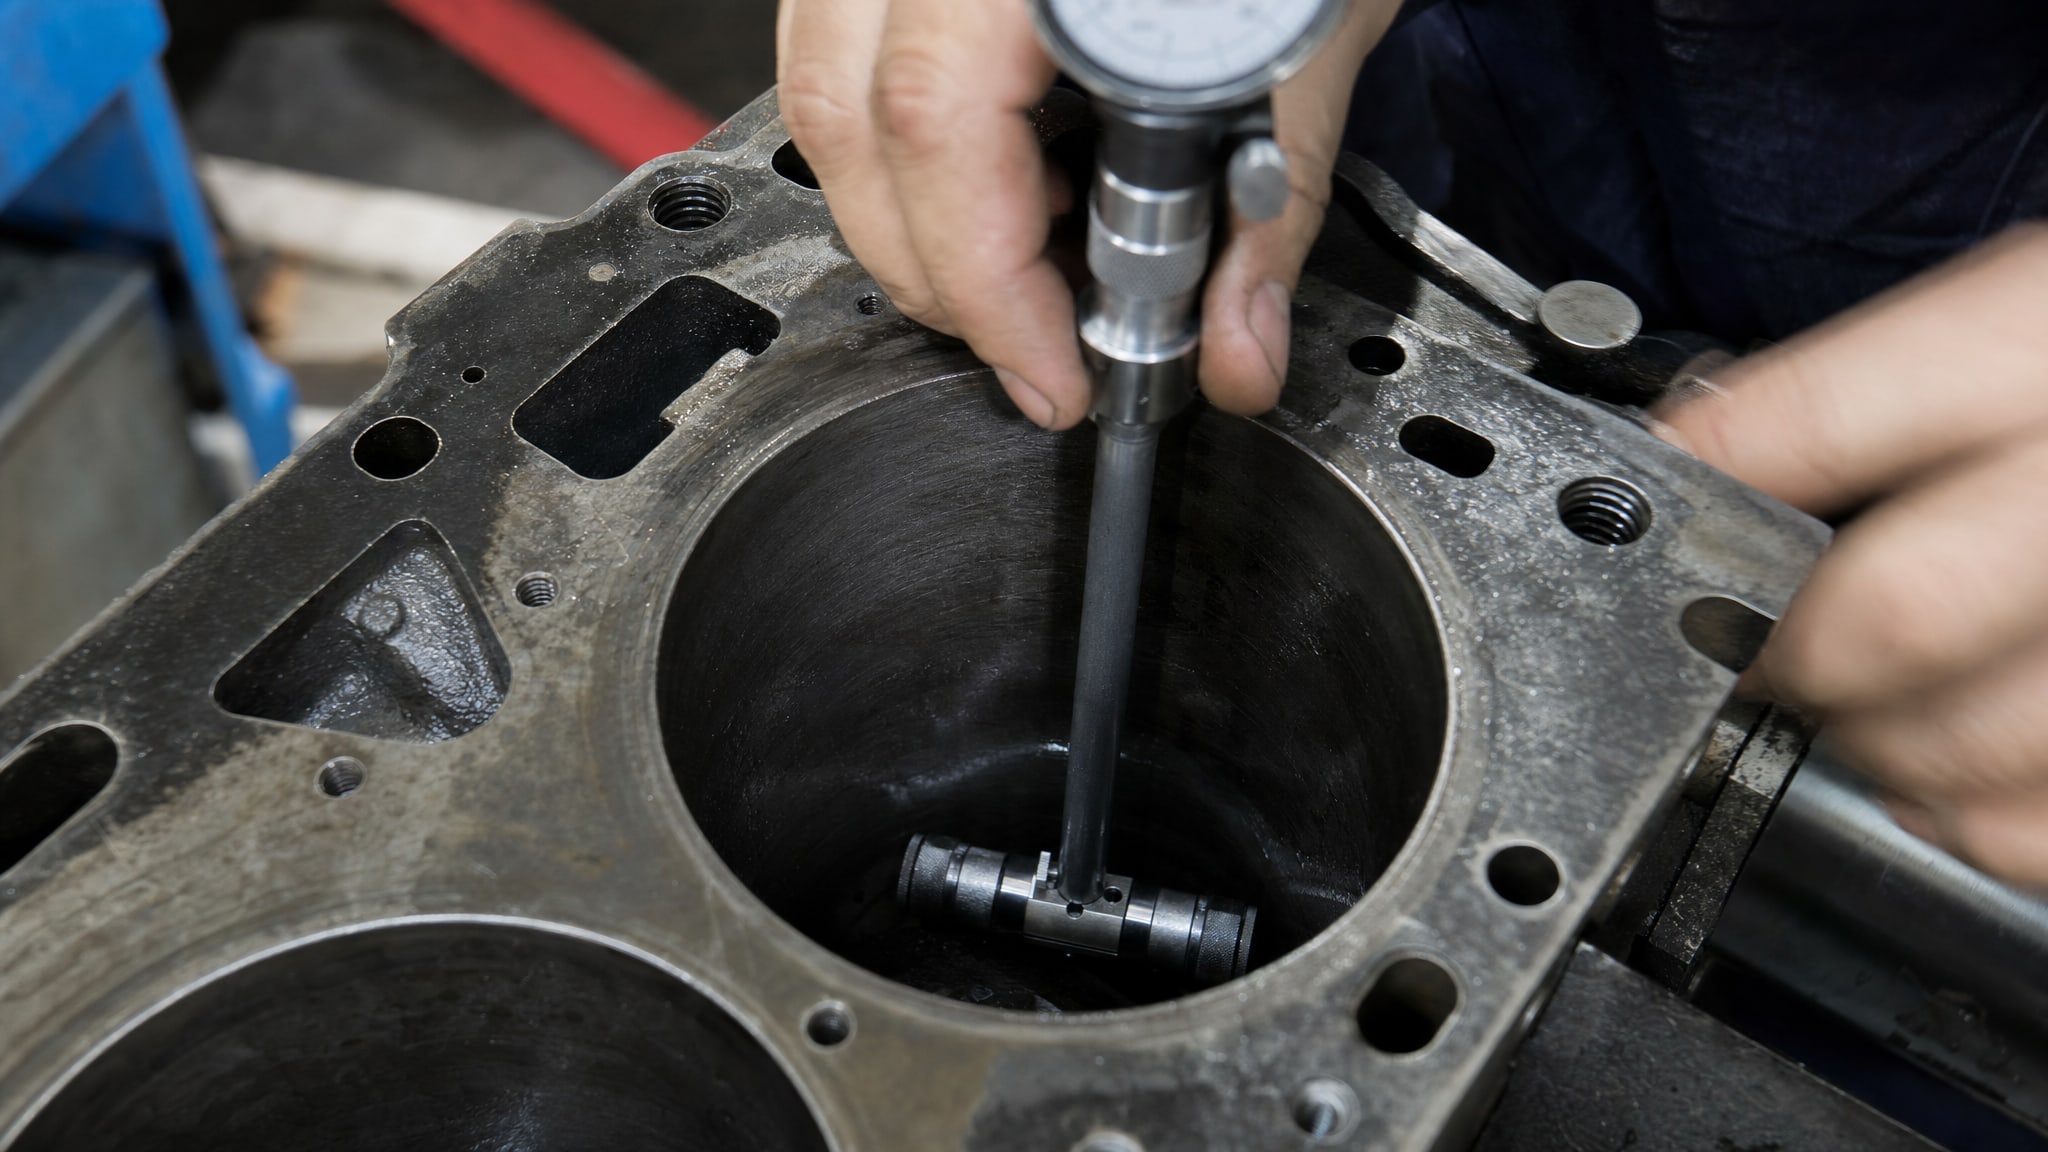
Процедура состоит из двух этапов: измерение цилиндра и измерение поршня в строго определенных местах.
Измерение цилиндра
Цилиндр измеряется нутромером (или микрометром с внутренней насадкой) в трех плоскостях по высоте: у верхнего края, посередине и у нижнего края, а также в двух перпендикулярных диаметральных направлениях (обычно под углом 90°). Так выявляют износ, коничность и овальность цилиндра. Учитывается минимальный диаметр, так как поршень должен проходить через самое узкое место.
Измерение поршня
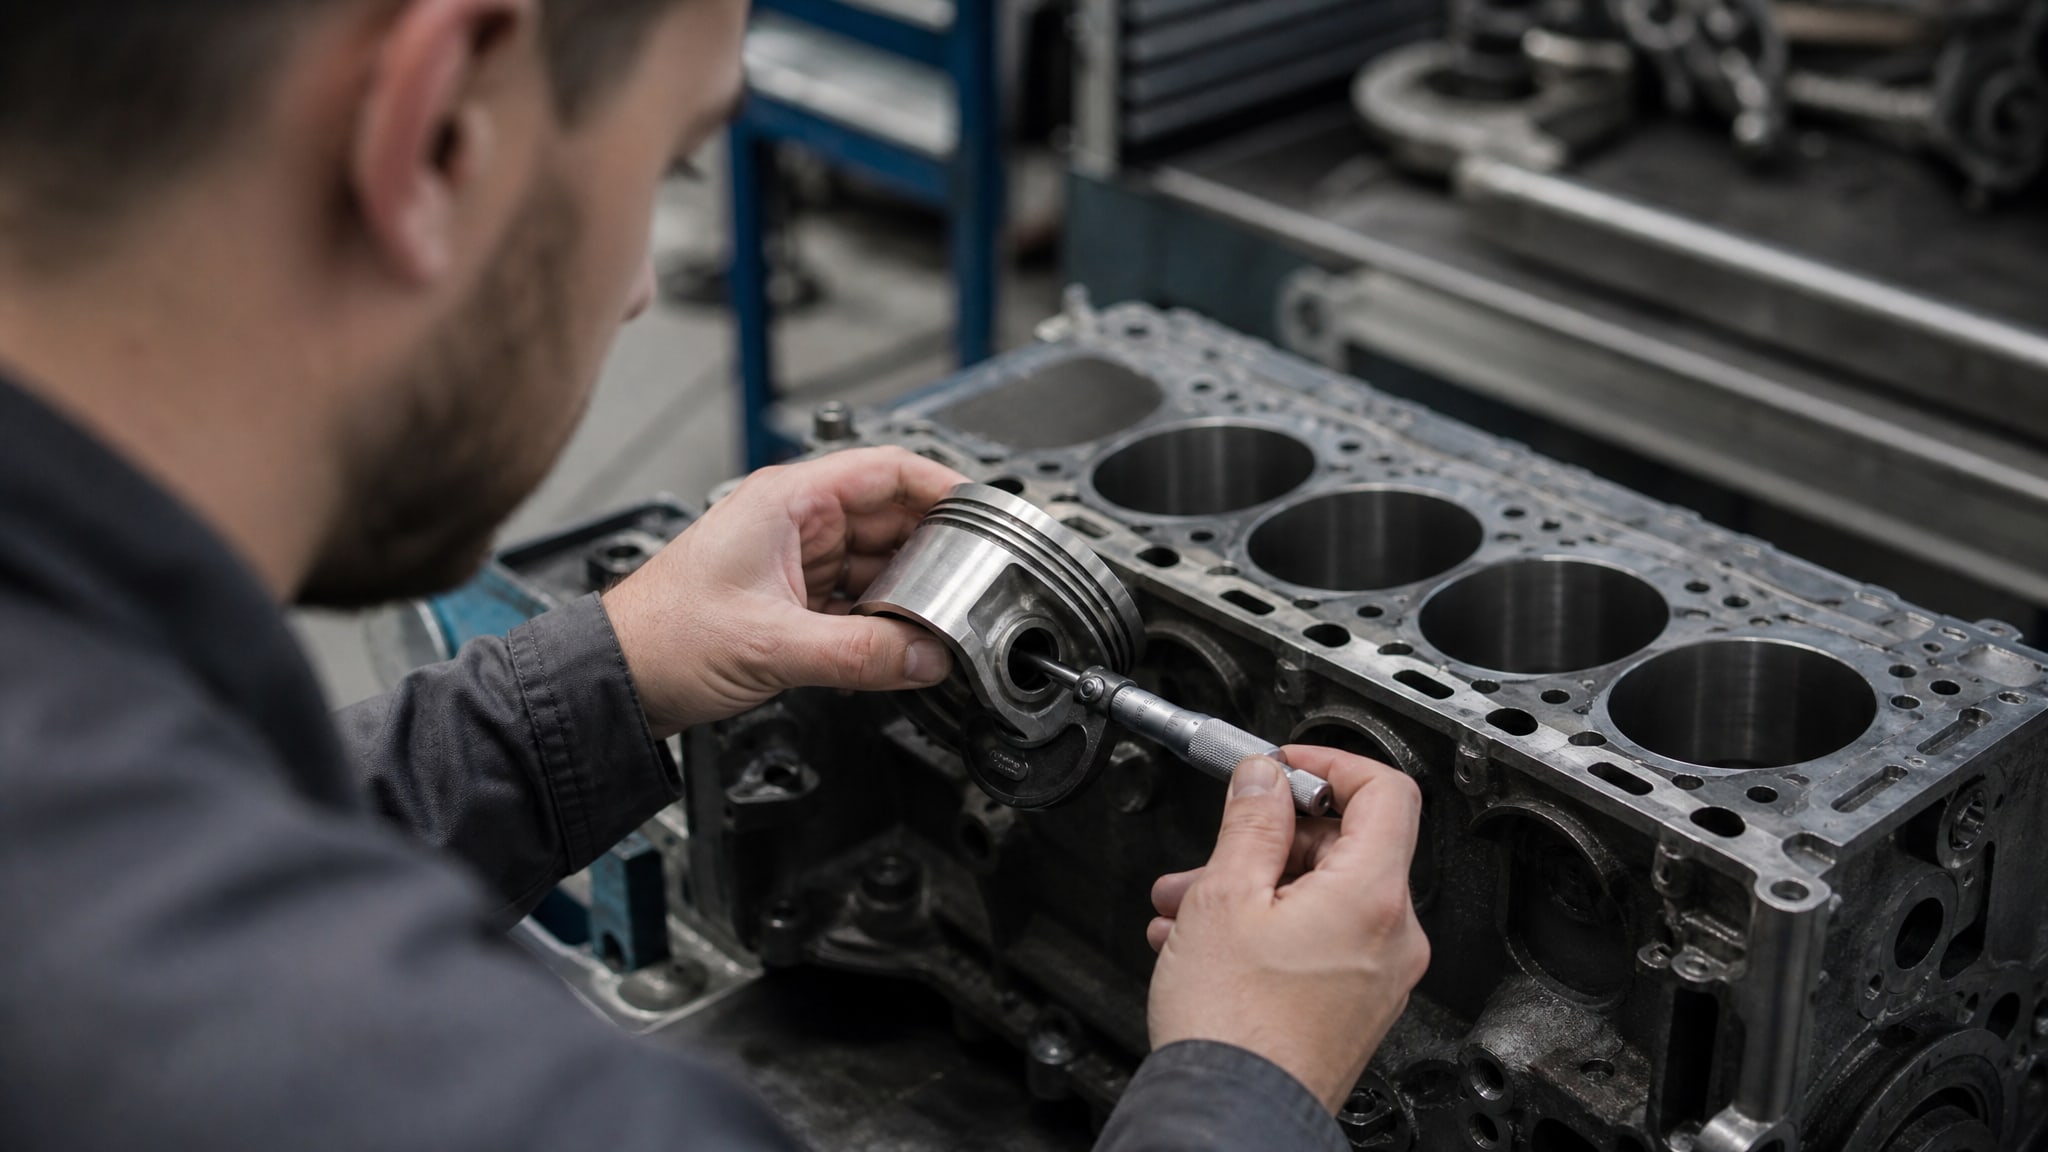
Поршень измеряется микрометром в зоне юбки, в двух перпендикулярных направлениях (вдоль оси цилиндра и под углом 90° к ней) и на одной высоте - обычно на 10–15 мм ниже нижней кромки поршневого пальца. Берется максимальный измеренный диаметр.
Расчет зазора
Зазор вычисляется как разность: минимальный диаметр цилиндра минус максимальный диаметр поршня. Полученное значение должно соответствовать заводской спецификации для конкретного двигателя. Измерения требуют опыта и высокоточного инструмента (микрометр с допуском ±0,01 мм).
Типовые диапазоны теплового зазора для разных типов двигателей
Как упоминалось выше, тепловой зазор не универсален.
Его размер зависит от конструкции, материалов, рабочих температур и режима нагрузки.
Бензиновые атмосферные двигатели
Для обычных бензиновых ДВС без наддува типовой зазор составляет 0,03–0,05 мм в холодном состоянии. Это обеспечивает баланс между предотвращением задиров и минимизацией стука. При износе допускается увеличение до 0,08–0,10 мм, но это уже признак необходимости ремонта.
Турбированные и форсированные бензиновые двигатели
Из-за более высоких температур в цилиндре и давления газов зазор увеличивается до 0,06–0,08 мм в холодном состоянии. Форсированные моторы работают с более агрессивным режимом, поэтому требуют больше «свободы» для расширения. Предельный износ для таких двигателей может быть примерно на уровне 0,12–0,15 мм.
Дизельные двигатели
Дизели отличаются высокой степенью сжатия и пиковыми давлениями, превышающими бензиновые моторы. В зависимости от конструкции зазор может быть в диапазоне 0,04–0,06 мм для общего ориентира, но некоторые производители указывают и больший зазор (0,08–0,12 мм). Здесь особенно важно следовать техдокументации конкретного двигателя, так как разброс велик.
Практический пример
Для одного из малокубатурных лодочных двигателей Yamaha, например 75/80/90, заводской зазор указан в диапазоне 0,060–0,065 мм, а предельный износ составляет 0,115 мм. Превышение этого предела означает необходимость расточки цилиндра и установки ремонтного поршня большего размера.
Ремонтные размеры и маркировка поршня: логика выбора покрытия
При ремонте цилиндропоршневой группы редко удается вернуть исходный размер: почти всегда цилиндр требует расточки, а значит, нужен поршень ремонтного (увеличенного) размера.
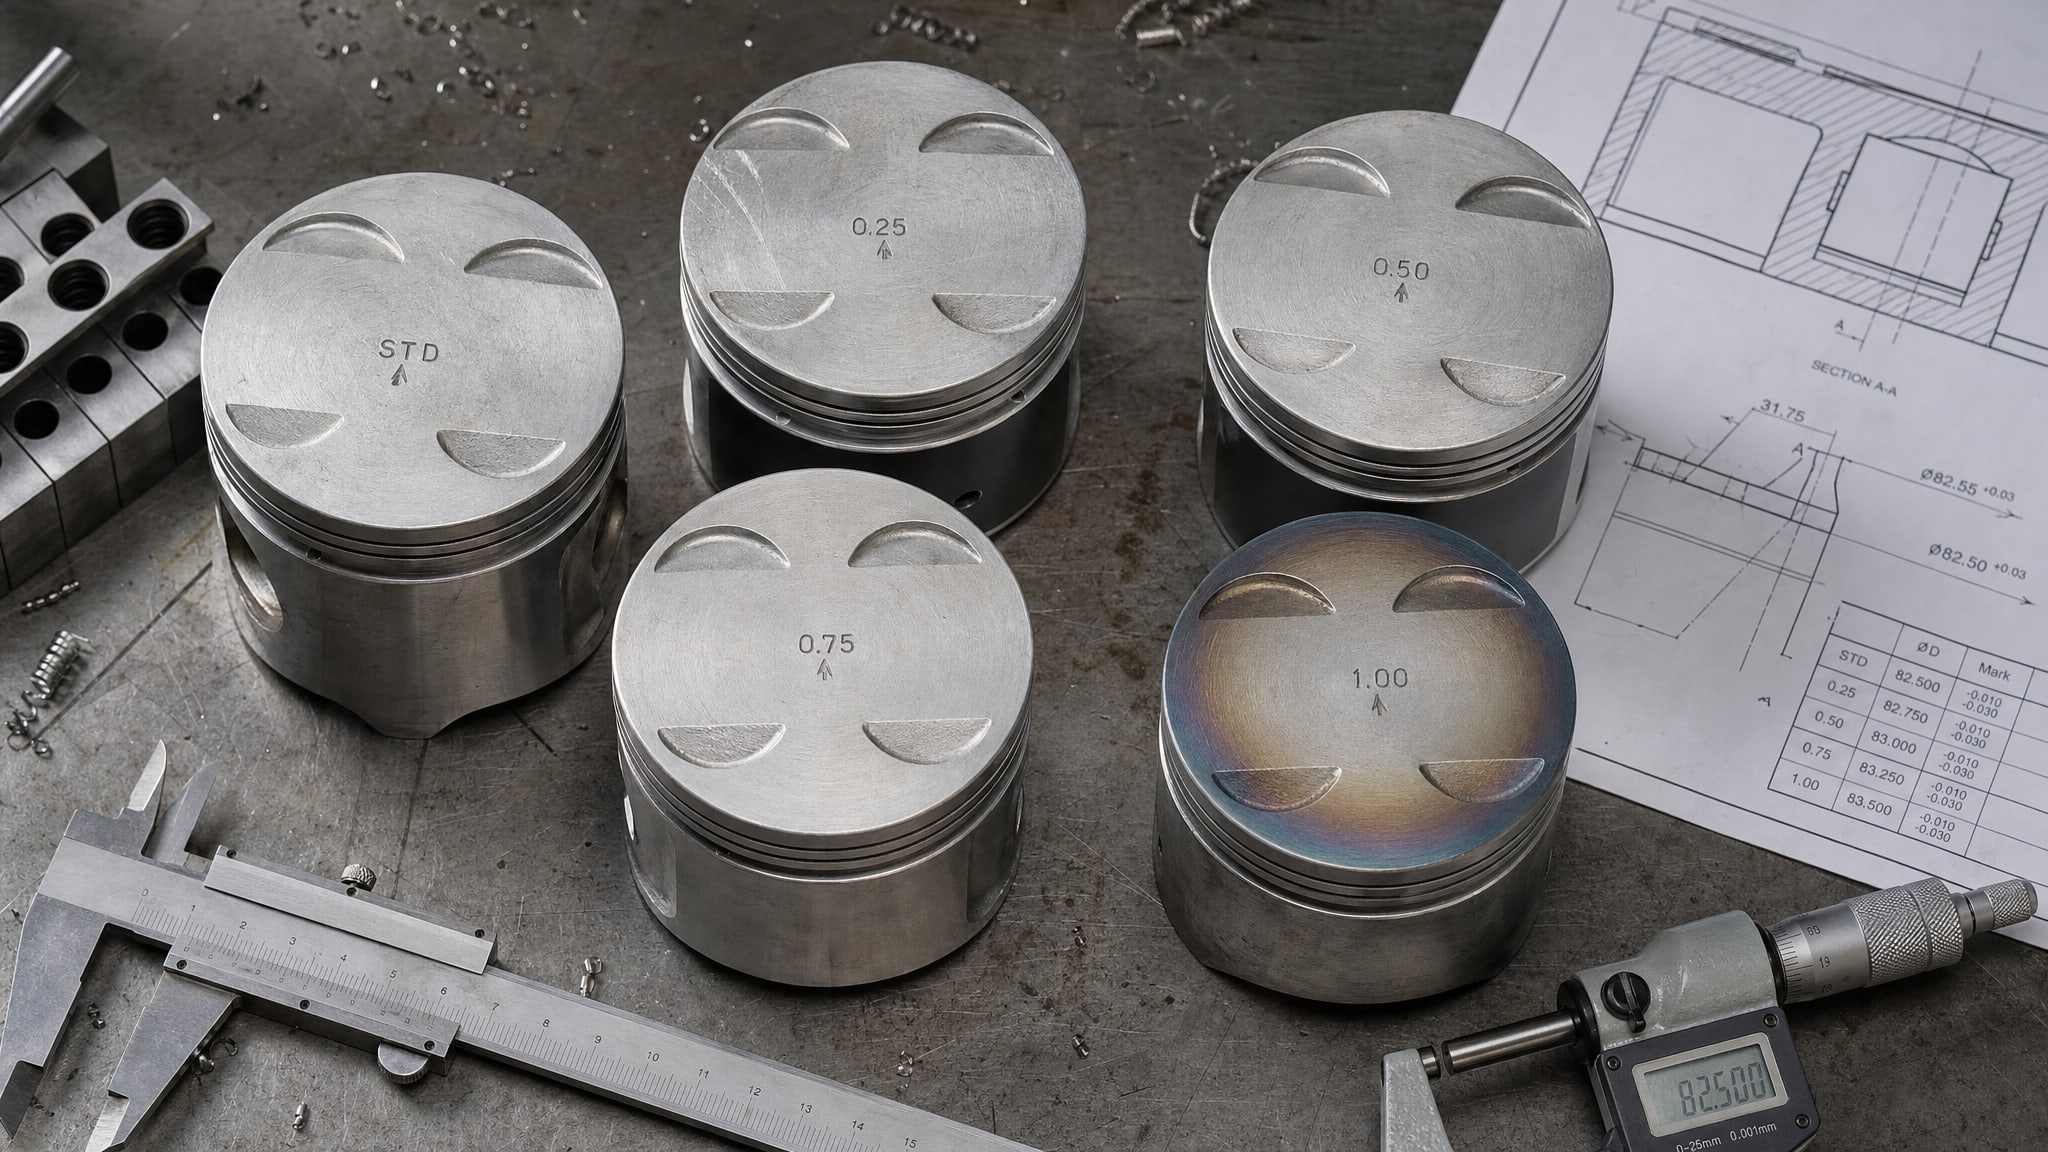
Заводы-производители предусматривают целую систему ремонтных градаций.
Система ремонтных размеров
Обычно предусмотрено пять ремонтных размеров с шагом 0,01 мм (обозначаются латинскими буквами A, B, C, D, E или числами 0, 1, 2, 3, 4). Каждому размеру соответствует свой поршень с измененным диаметром юбки. Например, если стандартный поршень диаметром D имеет зазор 0,04–0,05 мм, то поршень размера «B» может быть на 0,01 мм больше в диаметре, обеспечивая тот же зазор в расточенном цилиндре увеличенного диаметра.
Маркировка Sp и ее смысл
На каждом ремонтном поршне указывается его размерная категория и параметр Sp - минимальный тепловой зазор для этого поршня. Например: «Sp=0,04 мм». Это означает, что данный поршень гарантирует минимальный зазор не менее 0,04 мм при установке в соответствующий расточенный цилиндр. Закупщик, зная диаметры цилиндра и поршня, проверяет соответствие: если диаметр цилиндра минус диаметр поршня равен или больше Sp, то пара согласована.
Эта маркировка критична для правильного выбора не только размера, но и технологии покрытия. Если поршень покрывается антифрикционным слоем (например, молибденовым дисульфидом или керамикой), толщина этого слоя изменяет эффективный диаметр поршня, а значит, влияет на финальный зазор. Поэтому технология и толщина покрытия должны быть согласованы с расчетом зазора.
Роль покрытия поршня в условиях реальных тепловых зазоров
Антифрикционные и износозащитные покрытия для поршней и цилиндров - не универсальное средство от всех проблем, а дополнение к конструктивно правильно заложенному тепловому зазору.
Что делает покрытие в паре трения
Покрытие (обычно твердосмазочный состав на основе молибденового дисульфида, графита, никеля или керамики) создает на поверхности поршня микроскопическую пленку толщиной 5–15 микрометров. Эта пленка снижает коэффициент трения, снижает адгезию (налипание) алюминия на чугун при перегреве, защищает от задиров при холодном пуске и уменьшает интенсивность износа в условиях граничного смазывания. Однако пленка не заменяет масло и не работает в режиме гидродинамического клина - она действует в режиме граничного и полусухого смазывания.
Взаимосвязь зазора и толщины покрытия
Поскольку покрытие добавляет толщину к поверхности поршня (пусть и микроскопическую), оно фактически уменьшает тепловой зазор на величину, примерно равную толщине слоя с каждой стороны, если учитывать теоретически. На практике однослойное покрытие толщиной 10 микрометров снижает диаметр поршня на 20 микрометров (0,02 мм). Это не критично для нормальной работы, так как остается достаточный запас; однако двойное или тройное нанесение может привести к задиру, если не учесть в расчете.
Поэтому при выборе технологии покрытия инженеры соблюдают следующий принцип: сумма измеренного зазора плюс толщина покрытия должна оставаться в пределах допуска, установленного производителем двигателя.
Температурный режим и выбор материала покрытия
Для высоконагруженных и турбированных двигателей, где тепловой зазор больший (0,06–0,08 мм) и рабочие температуры выше, выбирают покрытия с более высокой температурной стойкостью (керамика, никель-тефлон). Для обычных бензиновых ДВС достаточны твердосмазочные слои на основе молибденового дисульфида.
Для уменьшения трения и износа поршней, особенно в условиях высоких температур и нагрузок, на практике применяют антифрикционные твердосмазочные покрытия, которые создают на поверхности прочную пленку, снижающую коэффициент трения. Такие решения позволяют двигателю работать стабильнее и дольше в рамках заложенного конструкцией теплового режима.
Контроль толщины покрытия: методы и допуски
Нанесение покрытия на поршень - процесс, требующий строгого контроля.
Недостаточная толщина означает слабую защиту; избыточная - риск задира или образования наплывов, которые помешают сборке.
Методы измерения толщины
Толщина покрытия контролируется несколькими методами: - Микроскопия на срезе - наиболее точный метод, но требует разрушающей пробы (срез поршня под микроскопом); - Электромагнитный толщиномер - быстрый и неразрушающий способ для ферромагнитных подложек (стальной поршень), но невозможен для алюминиевых; - Масс-спектрометрия или рентгеновская флуоресценция - точны, но дороги и требуют специального оборудования; - Оптическая профилометрия - измеряет высоту рельефа на микроскопическом уровне.
На практике в цехах, особенно при массовом нанесении покрытий, толщину контролируют визуально и по привесу: сравнивают массу поршня до и после нанесения, зная плотность материала покрытия.
Типовые допуски
Для твердосмазочных слоев на основе молибденового дисульфида типовая толщина составляет 8–15 микрометров (0,008–0,015 мм). Допуск обычно ±2–3 микрометра. Для керамических и никель-тефлоновых покрытий толщина может быть 15–25 микрометров.
Превышение допуска может привести к тому, что поршень не встанет в расточенный цилиндр либо будет заклинен. Недостаток покрытия означает неполную защиту и ускоренный износ в первые часы работы.
Практические рекомендации при выборе технологии покрытия для ЦПГ
Совет инженера
При подготовке цилиндропоршневой группы к нанесению защитного покрытия необходимо: 1) точно измерить и записать диаметры расточенного цилиндра и нового поршня в нескольких точках; 2) убедиться, что рассчитанный зазор соответствует спецификации производителя двигателя; 3) выбрать технологию покрытия, исходя из типа ДВС (атмосферный, турбированный, дизельный), его рабочих температур и требуемых характеристик износозащиты. Перед нанесением покрытия необходимо тщательно очистить и обезжирить поверхности поршня и цилиндра, что обеспечит максимальную адгезию и долговечность слоя. Нежелательно применять универсальное покрытие для всех двигателей - каждый тип требует своего подхода.
Шаг за шагом: от диагностики к выбору покрытия
Этап 1. Диагностика и измерение зазора - Снять поршень и цилиндр. - Замерить диаметр цилиндра нутромером в 6 точках (верхняя, средняя, нижняя зоны, по 2 диаметрам каждая). - Замерить диаметр поршня микрометром в зоне юбки, в двух перпендикулярных направлениях. - Рассчитать минимальный зазор: минимум цилиндра минус максимум поршня. - Сверить с документацией производителя ДВС.
Этап 2. Определение необходимости расточки Если зазор меньше минимально допустимого (например, менее 0,02 мм для бензинового атмосферного мотора), цилиндр остается в порядке, просто берется поршень меньшего размера. Если зазор больше максимально допустимого (например, более 0,15 мм), требуется расточка цилиндра на один или несколько ремонтных размеров и выбор соответствующего поршня.
Этап 3. Выбор технологии покрытия - Для атмосферных бензиновых двигателей, работающих в нормальных условиях: твердосмазочное покрытие на основе молибденового дисульфида (8–12 микрометров). - Для турбированных и форсированных моторов: керамическое или никель-тефлоновое покрытие (15–20 микрометров), выдерживающее температуры 200–250 °C. - Для дизельных двигателей с высокими давлениями: композитное покрытие или усиленное керамическое (20–25 микрометров). - Для работы в условиях влажности, агрессивных сред (морские двигатели, промышленное оборудование): антикоррозионное никелевое или медно-никелевое основание под основное покрытие.
Этап 4. Подготовка поверхности и нанесение Качество адгезии (прилипания) покрытия напрямую зависит от чистоты поверхности. Поршень и цилиндр должны быть обезжирены (промыты в специальных средствах либо протерты безворсовой тканью со спиртом). Нанесение производится методом распыления, электрохимическим осаждением или шпатлеванием, в зависимости от типа покрытия и оборудования.
Этап 5. Контроль толщины и визуальный осмотр После высушивания покрытия проверяется его однородность, отсутствие наплывов, трещин и отслоений. Толщина контролируется согласно выбранному методу.
Часто задаваемые вопросы
Можно ли установить поршень без учета теплового зазора, если на нем есть защитное покрытие?
Нет. Покрытие не заменяет конструктивный зазор - оно дополняет его, снижая трение и износ. Тепловой зазор определяется физикой расширения материалов при нагреве и задается производителем. Недостаточный зазор приведет к задиру, даже если поршень покрыт молибденовым дисульфидом. Покрытие работает только в пределах допустимого теплового режима пары трения.
Какой тепловой зазор должен быть для бензинового двигателя в холодном состоянии?
Для атмосферного бензинового ДВС типовой зазор составляет 0,03–0,05 мм. Для турбированного -0,06–0,08 мм. Однако конкретное значение всегда берется из техдокументации производителя двигателя, так как оно зависит от конструкции, материалов поршня и цилиндра, а также от расчетных рабочих температур. Один и тот же зазор не подходит для всех моторов.
Что произойдет, если тепловой зазор слишком маленький?
Поршень будет прихвачен или задран уже при прогреве мотора. Алюминиевый поршень расширяется на 0,03–0,05 мм на каждые 100 °C нагрева, поэтому при температуре 150–200 °C теплового равновесия поршень вырастет на 0,09–0,15 мм. Если изначальный зазор 0,01 мм, то при прогреве поршень просто заклинится в цилиндре. На практике при минимальном зазоре двигатель заводится с трудом в холодном состоянии и может заклинить при работе под нагрузкой.
Как правильно измерить тепловой зазор поршня в цилиндре?
Цилиндр измеряется нутромером (или микрометром с зондом) в трех вертикальных зонах (верхняя, средняя, нижняя) и по двум горизонтальным диаметрам каждого уровня - итого 6 точек. Берется минимальный диаметр. Поршень измеряется микрометром в зоне юбки (на 10–15 мм ниже пальца) в двух перпендикулярных направлениях - берется максимальный размер. Зазор = минимум цилиндра минус максимум поршня. Разброс в пределах 0,01–0,02 мм считается нормальным для новых деталей.
Почему для дизельного двигателя нужен больший тепловой зазор, чем для бензинового?
Дизель работает с более высокой степенью сжатия (17:1–22:1 против 8:1–11:1 у бензина), что означает более высокие пиковые температуры и давления в цилиндре. Поршень в дизеле испытывает более интенсивный нагрев и механические нагрузки, поэтому его расширение больше. Чтобы избежать задиров при таких условиях, начальный зазор делают больше - типично 0,04–0,12 мм в зависимости от конструкции. Точный размер указывается в техспецификации конкретного двигателя.
Заключение
Тепловой зазор между поршнем и цилиндром - это не мелкая деталь, а ключевой конструктивный параметр, который определяет долговечность, надежность и эффективность работы цилиндропоршневой группы. Его размер зависит от типа двигателя (атмосферный, турбированный, дизельный), материалов деталей, рабочих температур и допусков производителя. Правильное измерение зазора, выбор ремонтного размера поршня и согласование толщины защитного покрытия - залог успешного ремонта.
При выборе технологии покрытия (молибденовый дисульфид, керамика, никель-тефлон) необходимо учитывать не только требуемый зазор, но и фактические температурные и механические нагрузки в конкретном двигателе. Покрытие усиливает защиту от износа и задиров, но не отменяет конструктивно правильно заложенный тепловой режим.
Следующий шаг: возьмите техническую документацию вашего двигателя, уточните допустимый тепловой зазор, измерьте ваши детали микрометром и нутромером, сверьте результаты со спецификацией - и только затем выбирайте технологию и поставщика покрытия. Такой порядок исключит переделки и преждевременный отказ деталей.