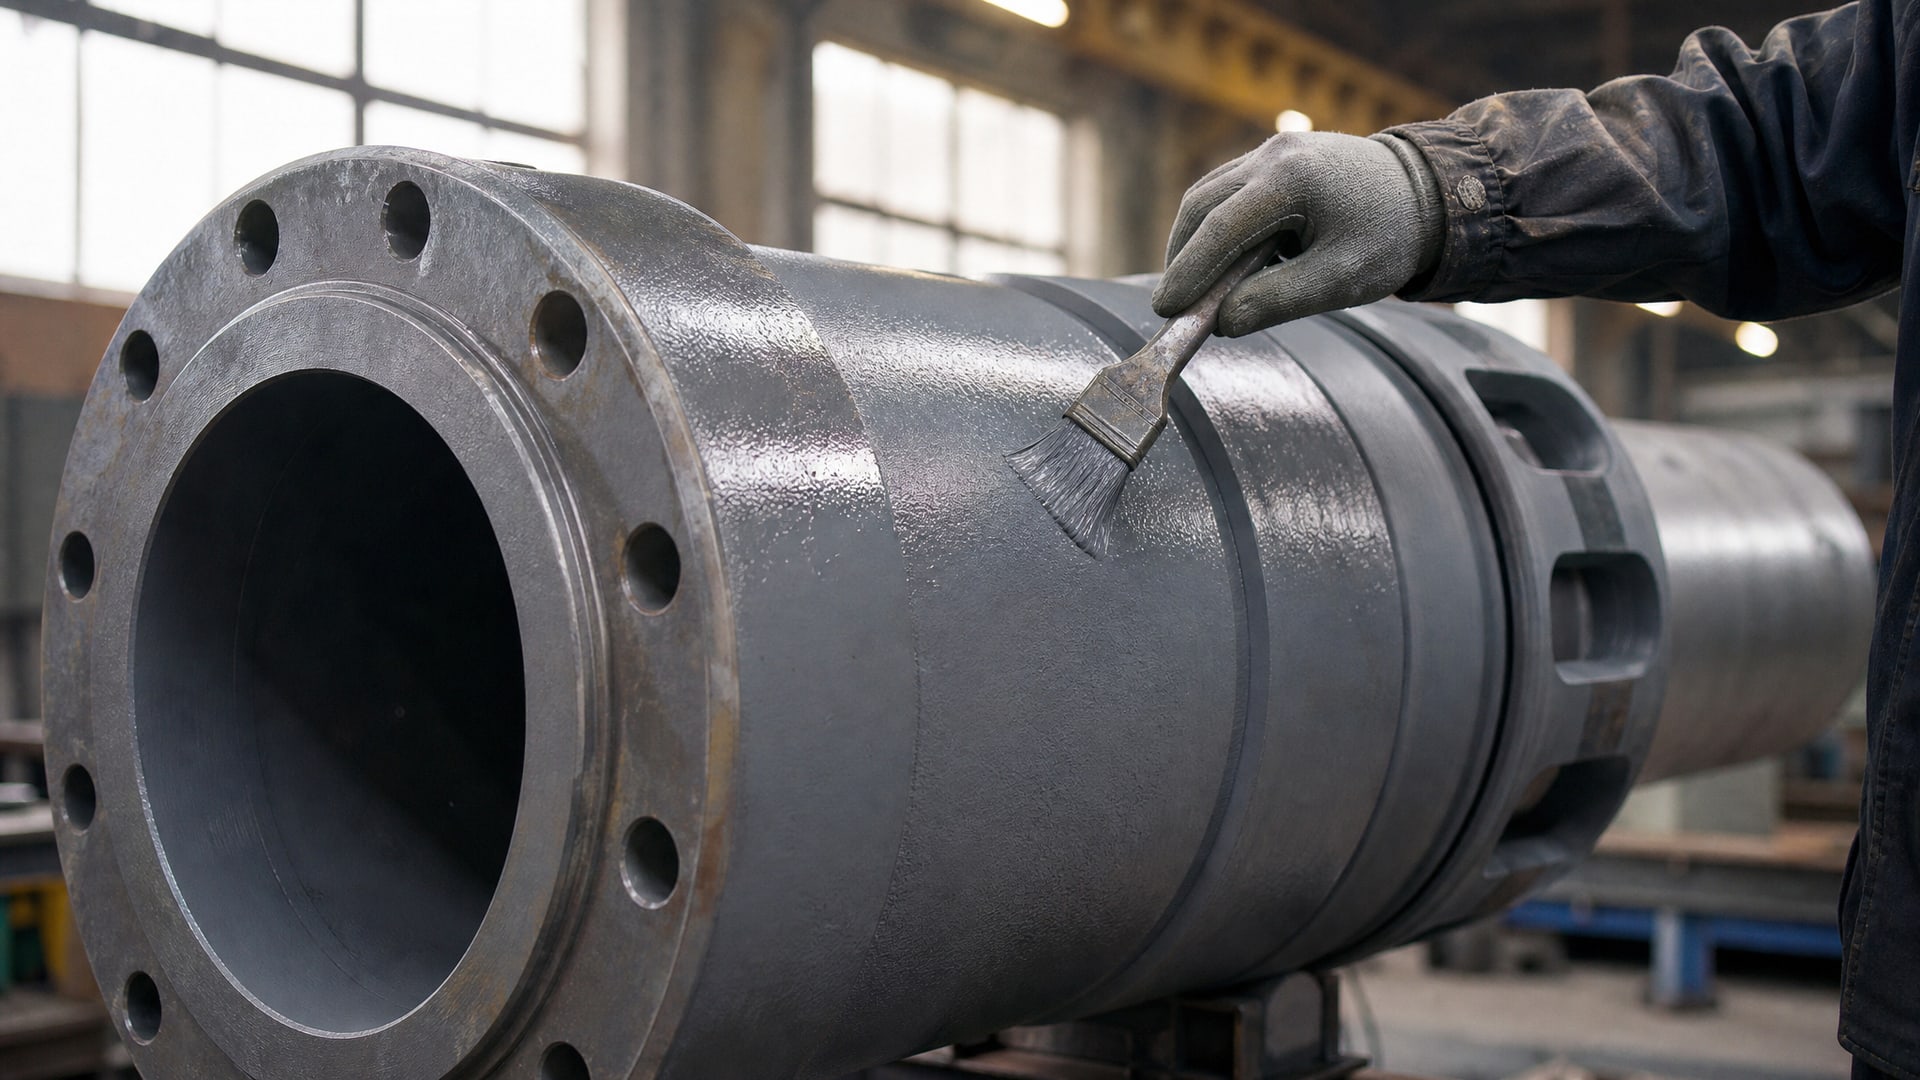
Твердосмазочное покрытие - это специализированная система защиты металлических деталей, которая снижает трение и предотвращает износ в экстремальных условиях нефтегазовой промышленности. Двухслойная архитектура покрытия, известная как технология Everslick, сочетает барьерный эпоксидный праймер и верхний антифрикционный слой, обеспечивая одновременно защиту от коррозии и минимизацию трения. Эта система прошла проверку на узлах повышенной нагрузки - плашках превентора, муфтах обсадных колонн и штифтах, где стандартные масла и пластичные смазки неэффективны. Статья раскроет, как устроена двухслойная система, какие параметры критичны для выбора, и как правильно подготовить поверхность перед нанесением.
Архитектура двухслойного твердосмазочного покрытия
Двухслойная система Everslick построена по принципу разделения функций: первый слой отвечает за барьерную защиту металла, второй - за рабочие антифрикционные свойства.
Барьерный эпоксидный праймер наносится первым и формирует непрерывную изоляцию стальной основы от влаги, кислорода и соленых агентов. Этот слой перекрывает микронеровности, оставшиеся после фосфатирования поверхности, обеспечивая адгезию и герметичность. Толщина праймера составляет 5–7 мкм - это минимум, достаточный для закрытия пор фосфатного слоя без избыточного утолщения.
Верхний твердосмазочный слой - это рабочая поверхность, которая непосредственно контактирует с сопряженными деталями. Его толщина варьируется в диапазоне 8–25 мкм в зависимости от типа нагрузки и режима работы. Для узлов со средней нагрузкой (муфты, соединители) достаточно 8–12 мкм; для ответственных деталей с многократными циклами посадки-снятия, таких как плашки превентора, рекомендуется 20–25 мкм. Более толстый слой обеспечивает запас на износ и дополнительную защиту от микроабразивов.
Именно верхний слой придает покрытию его ключевое свойство - антифрикционность. Сухой остаток верхнего слоя составляет 40–44%, что означает, что после испарения растворителя остается плотная твердосмазочная пленка. Коэффициент трения в диапазоне 0,04–0,06 по методу ASTM D2714 достигается только после полного термоотверждения в течение 1 часа при температуре 149°C. Без соблюдения этого режима покрытие не раскрывает заявленные антифрикционные свойства и может оставаться липким или недостаточно твердым.
Фосфатирование как предварительный этап нанесения
Подготовка поверхности - это фундамент для успешного нанесения твердосмазочного покрытия.
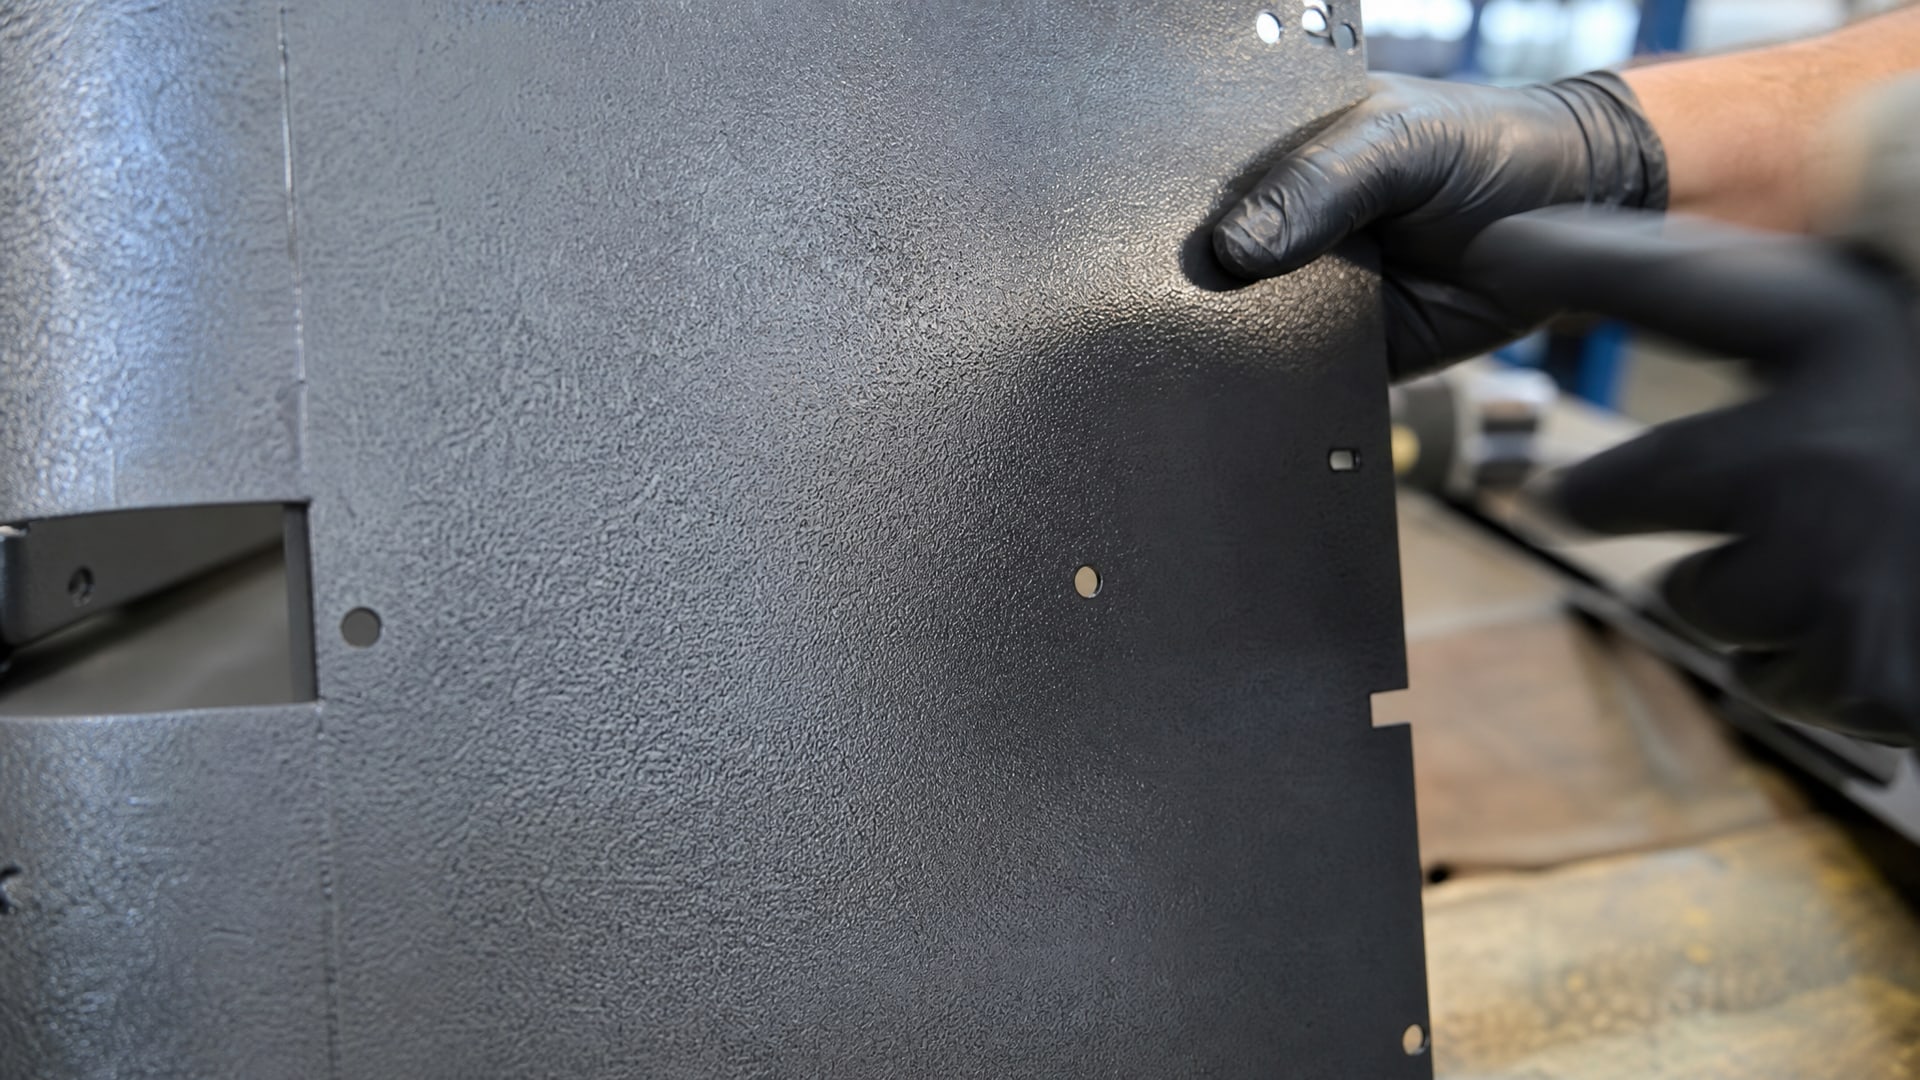
Фосфатирование стали создает микропористую структуру, которая увеличивает площадь контакта первого слоя и повышает адгезию. На фосфатированной стальной панели образуется микрорельеф, который, если его не перекрыть, будет способствовать проникновению влаги под покрытие. Барьерный эпоксидный праймер толщиной 5–7 мкм как раз служит для закрытия этих микровпадин и создания сплошного изоляционного слоя.
Качество фосфатирования влияет на скорость коррозии под покрытием и долговечность защиты. После фосфатирования поверхность должна быть чистой, без рыхлых отложений и масла. Технологический процесс требует, чтобы первый слой наносился в течение установленного времени после фосфатирования (обычно в течение нескольких часов), иначе фосфат начнет окисляться и терять адгезионные свойства. Многие закупщики пропускают этап подготовки или наносят покрытие на недостаточно очищенные панели, что приводит к отслаиванию и ранней коррозии.
Температурный диапазон барьерного слоя составляет -73°C до 204°C, что позволяет использовать покрытие в широких условиях эксплуатации - от арктических буровых до тропических платформ. Этот диапазон охватывает как условия хранения и транспортировки оборудования, так и рабочие температуры на скважине. Способность барьера выдерживать циклические температурные нагрузки без растрескивания и отслаивания подтверждает эффективность двухслойной системы в условиях нефтегазовой промышленности.
Антифрикционные свойства и контроль износа
Коэффициент трения 0,04–0,06 по ASTM D2714 - это центральный параметр, который отличает твердосмазочное покрытие от обычных защитных эмалей.
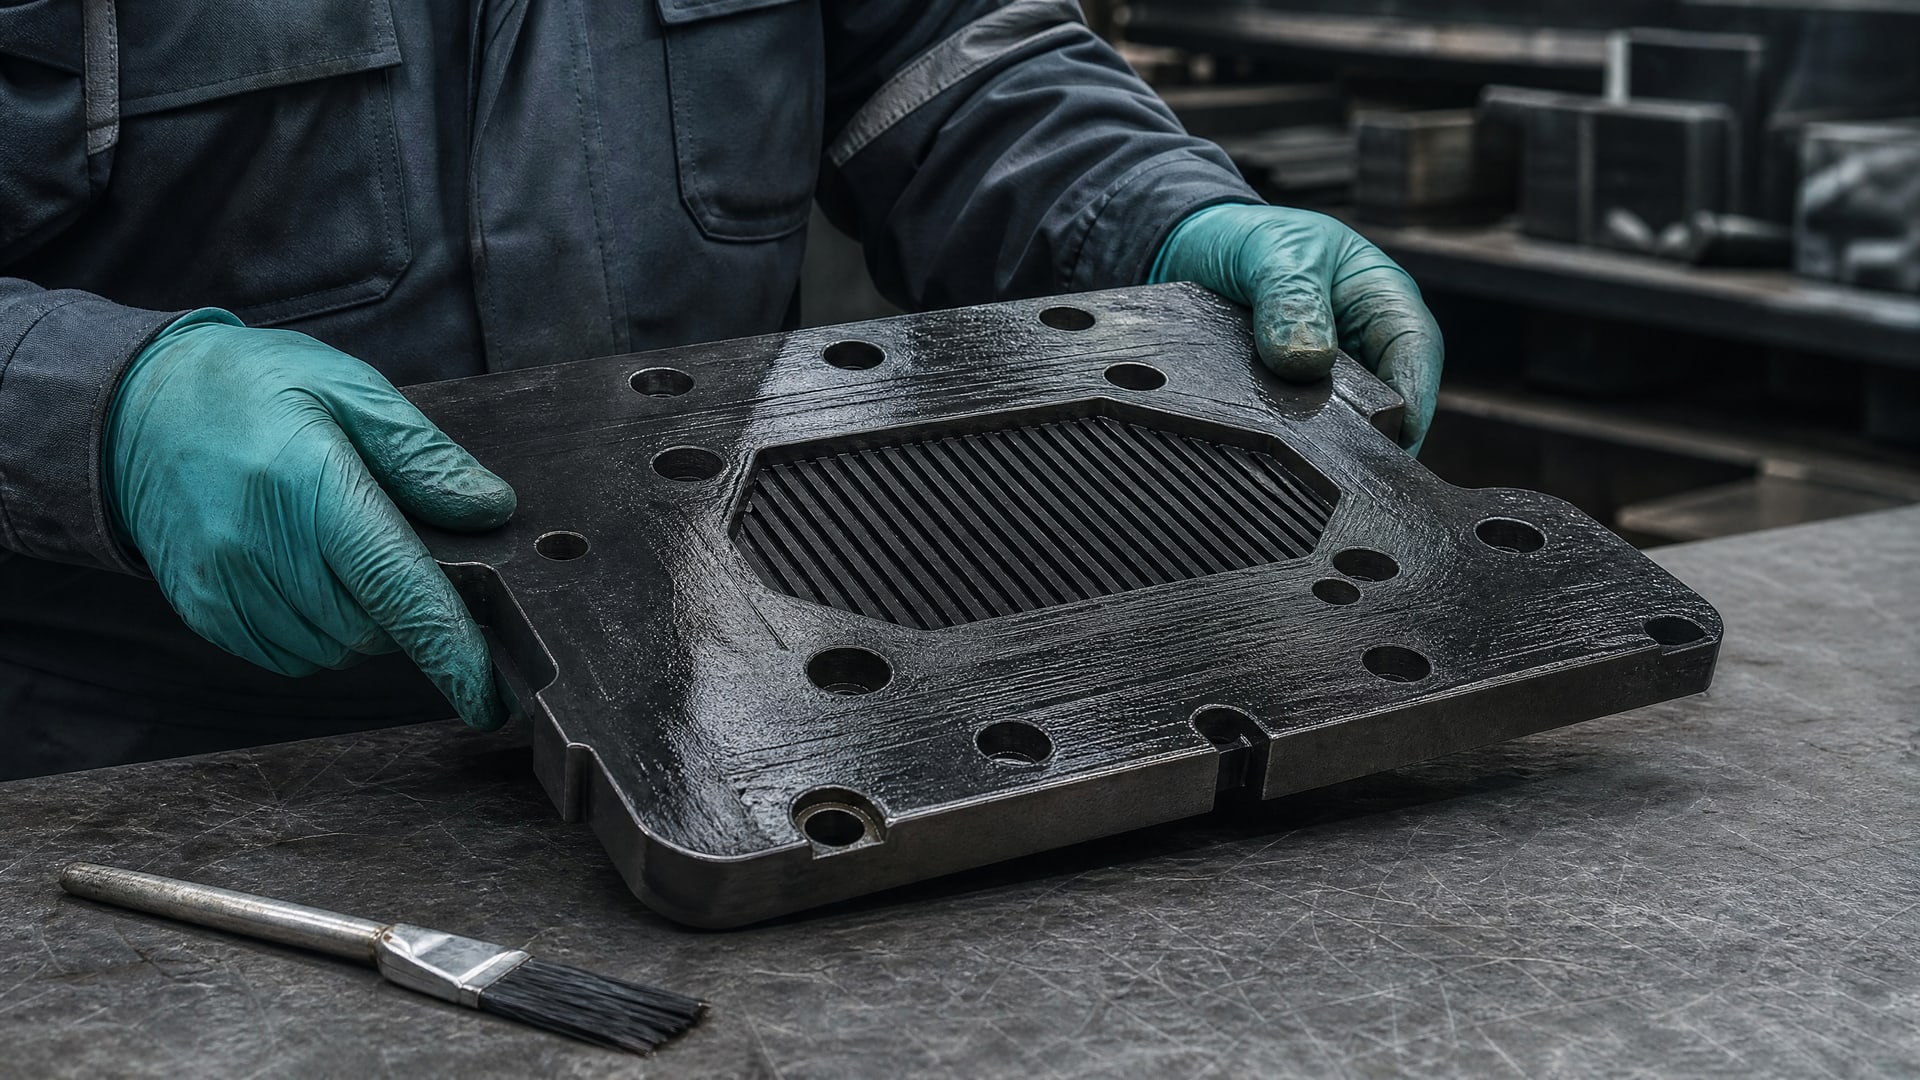
Такой низкий коэффициент достаточен для предотвращения задиров, особенно в условиях граничной смазки, когда традиционные жидкие смазки выдавливаются из зазора под нагрузкой. В узлах превентора, где плашки многократно входят в контакт с обсадной колонной под давлением, антифрикционное покрытие снижает энергию на трение и предотвращает локальный перегрев поверхности.
Испытание по ASTM D4060 измеряет абразивную износостойкость и подтверждает, что покрытие устойчиво к микроскопическим частицам песка, окалины и других абразивов, неизбежно присутствующих на буровых площадках. Результат оценки как «Good» означает, что покрытие теряет минимальный объем материала при циклическом истирании, что пролонгирует срок его работы. Это особенно важно для деталей, которые подвергаются частым операциям, где скорость износа прямо влияет на интервалы между переконсервацией и переходом на восстановление.
Антифрикционные твердосмазочные покрытия MODENGY демонстрируют высокую эффективность в защите нефтегазового оборудования от износа и коррозии, продлевая срок его службы в полевых условиях. Их применение на критичных узлах позволяет снизить потребность в промежуточном переносимом ремонте и планировать техническое обслуживание с большей предсказуемостью.
Восстановление плашек превентора: практическое применение
Плашки превентора - это пара узлов, которые испытывают наиболее сложное сочетание нагрузок: высокое контактное давление, циклические напряжения, абразивное воздействие песка и солей.
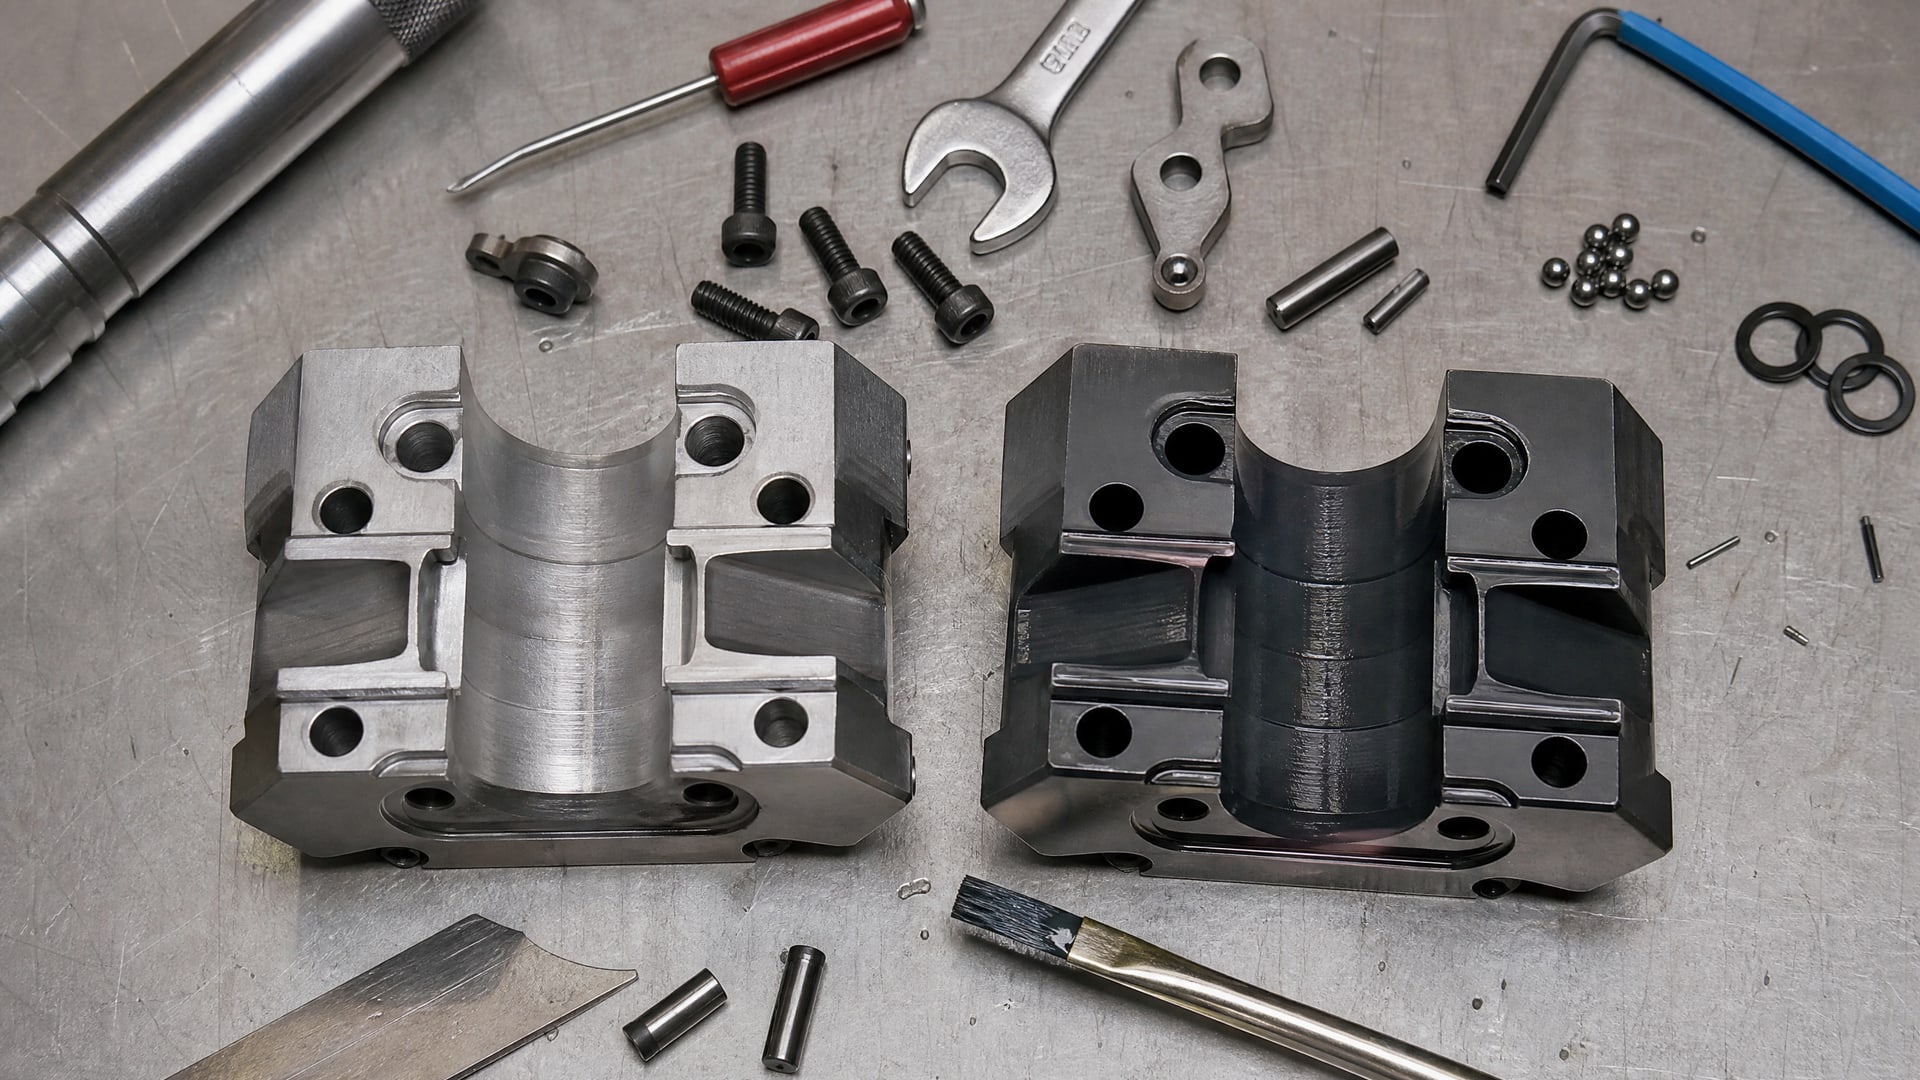
Заводское покрытие изнашивается за несколько лет интенсивной работы, и плашки направляются на восстановление. Технология Everslick позволяет восстановить плашку без переделки геометрии, нанеся новое антифрикционное покрытие поверх новой барьерной системы.
Процесс восстановления начинается с удаления старого покрытия и дефектов поверхности - микротрещин, задиров, локальной коррозии. После механической обработки поверхность подвергается фосфатированию, что подготавливает ее для адгезии нового покрытия. Далее наносится барьерный слой толщиной 5–7 мкм, который заполняет оставшиеся микропоры и создает ровную основу. Затем - верхний слой толщиной 20–25 мкм, выбранный в верхнем диапазоне для обеспечения запаса на износ.
Теоретическая укрывистость верхнего слоя составляет 16,5 м²/л при толщине 12,7 мкм, что позволяет закупщику рассчитать требуемое количество материала для восстановления партии плашек. Например, для восстановления десяти плашек рабочей площадью примерно 0,5 м² каждая потребуется около 0,3–0,5 литра верхнего слоя в зависимости от целевой толщины. Такой расчет необходим для планирования закупок и контроля расхода на производстве.
Параметры нанесения и режимы отверждения
Нанесение двухслойного твердосмазочного покрытия требует строгого соблюдения технологических параметров, так как качество конечного результата зависит от каждого этапа.
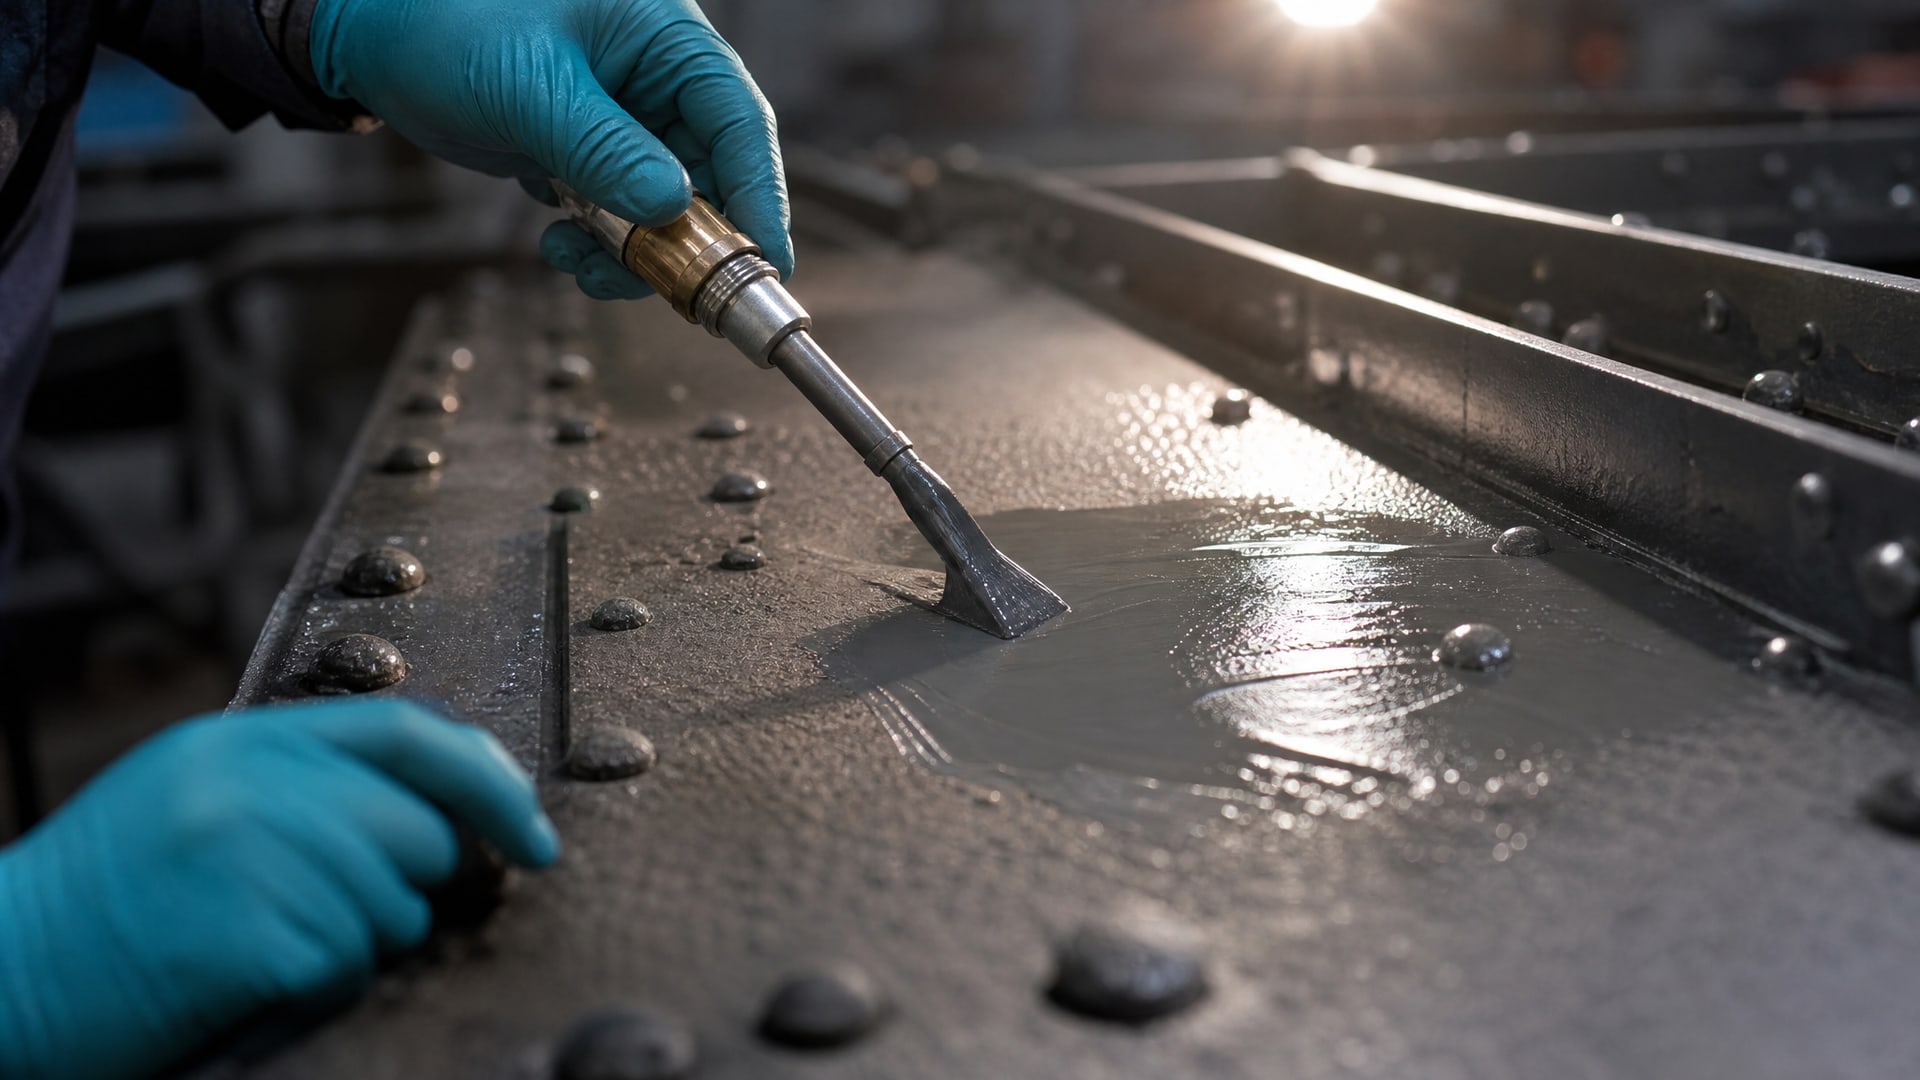
Барьерный слой имеет сухой остаток 40–44%, что означает, что примерно половина от объема наносимого материала - это растворители, которые испаряются после нанесения. Верхний слой имеет VOC (летучие органические соединения) 686 г/л, что требует хорошей вентиляции в рабочей зоне и соблюдения норм охраны труда.
Температура вспышки верхнего слоя составляет -4°C, что указывает на низкую температуру воспламенения и требует корректной организации хранения и транспортировки. Материал должен храниться в прохладном месте, отдельно от источников тепла и открытого огня. При работе с материалом необходимо использовать средства индивидуальной защиты и обеспечить приточно-вытяжную вентиляцию для удаления паров растворителя.
Основной этап - термоотверждение верхнего слоя в течение 1 часа при температуре 149°C. Этот режим запускает полимеризацию твердосмазочной пленки и закрепляет антифрикционные свойства. Недостаточное время или более низкая температура оставят покрытие недоотвержденным, мягким и липким. Закупщики часто недооценивают важность этого этапа и пытаются использовать детали сразу после нанесения без выдержки в печи, что приводит к преждевременному отслаиванию и выходу из строя.
Цветовая индикация износа и контроль качества
Некоторые модификации антифрикционных твердосмазочных покрытий содержат пигменты, которые меняют цвет при износе, позволяя оператору визуально оценить оставшийся ресурс.
Первоначально покрытие имеет одну окраску (часто серую или черную), а при истирании верхнего слоя становится видна более светлая барьерная система. Такая цветовая индикация особенно полезна для полевого контроля, когда нет возможности провести точное измерение толщины с помощью толщиномера.
Практика показывает, что цветовая индикация помогает планировать техническое обслуживание более предсказуемо. Когда рабочая команда видит, что плашки или муфты начинают менять цвет, это сигнал к подготовке к переконсервации или отправке на восстановление. Это снижает риск неожиданного отказа и улучшает безопасность операций, так как отслаивающееся покрытие может загрязнить скважину или повредить соседние узлы.
Контроль качества наносимого покрытия включает измерение толщины слоев с помощью толщиномера (обычно электромагнитного для немагнитных и магнитных слоев), проверку адгезии путем испытания на вырыв (ASTM D4541 или аналог) и визуальный осмотр на предмет подтеков, пропусков и неровностей. После отверждения образец обычно направляют на измерение коэффициента трения по ASTM D2714 и носостойкости по ASTM D4060, чтобы убедиться, что покрытие соответствует спецификации.
Часто задаваемые вопросы
Какая толщина твердосмазочного покрытия оптимальна для плашек превентора?
Для плашек превентора рекомендуется верхний диапазон толщины -20–25 мкм верхнего слоя плюс 5–7 мкм барьерного слоя. Такая толщина обеспечивает запас на износ при многократных циклах посадки-снятия и защиту от абразивного воздействия. Более тонкое покрытие может быстро истереться, особенно при песчаных образованиях в скважине. Регулировка толщины основана на анализе условий эксплуатации и ожидаемого интервала между переконсервациями.
Почему фосфатирование важно перед нанесением покрытия?
Фосфатирование создает микропористую структуру, которая увеличивает адгезию первого слоя к стальной основе. Без фосфатирования барьерный слой может отслаиваться, особенно под воздействием влаги и температурных циклов. Фосфатная пленка также замедляет коррозию металла, если покрытие будет повреждено. Закупщики, которые наносят покрытие на неподготовленный металл, рискуют получить преждевременный отказ.
Насколько снижает трение антифрикционное твердосмазочное покрытие?
Коэффициент трения покрытия Everslick составляет 0,04–0,06 по ASTM D2714, что примерно в 5–10 раз ниже, чем у неподготовленной стали. Такое снижение трения предотвращает задиры и заедание в узлах со скольжением, особенно при граничной смазке. Точное значение коэффициента зависит от материала сопряженной поверхности, скорости скольжения и нагрузки, поэтому испытание проводится в условиях, близких к реальной эксплуатации.
Какой режим термоотверждения обязателен для раскрытия антифрикционных свойств?
Обязательный режим отверждения верхнего слоя -1 час при 149°C. Без полного цикла отверждения твердосмазочная пленка останется недоотвержденной, мягкой и не достигнет заявленный коэффициент трения. Некоторые производители пытаются сэкономить на времени отверждения или температуре, что приводит к отказу покрытия в полевых условиях. Правильное отверждение - это вложение в надежность и долговечность.
Как рассчитать расход материала для восстановления партии деталей?
Используйте теоретическую укрывистость верхнего слоя 16,5 м²/л при толщине 12,7 мкм. Измерьте общую площадь поверхности всех деталей в партии, умножьте на требуемую толщину (в процентах от 12,7 мкм) и разделите на укрывистость. Например, для 100 м² поверхности при целевой толщине 20 мкм потребуется примерно 3 литра верхнего слоя. Всегда добавьте 10–15% запаса на разбрызгивание и потери.
Заключение
Двухслойное твердосмазочное покрытие Everslick - это проверенная система для защиты критичного нефтегазового оборудования от износа и коррозии. Архитектура из барьерного эпоксидного праймера и верхнего антифрикционного слоя обеспечивает одновременно изоляцию металла и снижение трения до 0,04–0,06 по ASTM D2714. Правильная подготовка поверхности через фосфатирование, соблюдение толщины слоев (5–7 мкм для барьера, 8–25 мкм для рабочего слоя) и обязательное термоотверждение при 149°C в течение 1 часа - это условия достижения заявленных характеристик.
Следующий шаг для закупщика - согласовать со специалистом параметры покрытия исходя из конкретных условий эксплуатации: нагрузки, температурного диапазона, абразивности среды и интервала между переконсервациями. После этого можно планировать восстановление деталей или приобретение готовых узлов с применением этой технологии, опираясь на расчет укрывистости и бюджет операции.