Когда резьбовое соединение собрано с анаэробным фиксатором, разобрать его значительно сложнее, чем обычный болт. Проблема усугубляется, если после высыхания состава попытаться открутить соединение без подготовки - можно повредить резьбу или сорвать грани крепежа. Статья рассказывает о проверенных способах демонтажа зафиксированных резьбовых соединений, о том, как не допустить повреждений при разборке, и как оценить состояние деталей после снятия. Материал полезен техническим специалистам, инженерам и снабженцам, которым регулярно приходится работать с промышленным крепежом, закрепленным фиксаторами резьбы.
Почему резьбовые соединения с фиксатором трудно разбирать
Анаэробные фиксаторы - это однокомпонентные полимерные составы, которые полимеризуются в отсутствие кислорода и связывают металлические поверхности резьбы.
Достаточно обработать одну из соединяемых поверхностей, чтобы при завинчивании состав заполнил весь зазор между витками.
Полное отверждение фиксатора может занимать от 10 минут до 24 часов в зависимости от состава. При этом связь между витками резьбы становится настолько прочной, что простой ручной ключ или стандартный пневматический инструмент часто не позволяют открутить соединение без риска повреждений.
Главная трудность демонтажа в том, что полимер остается прочным до температуры около 250 °C. Ниже этого порога состав не размягчается и не разрушается, что делает механическое разъединение опасным - можно сорвать грани болта или расширить отверстие в гайке.
Методы разборки зафиксированного резьбового соединения
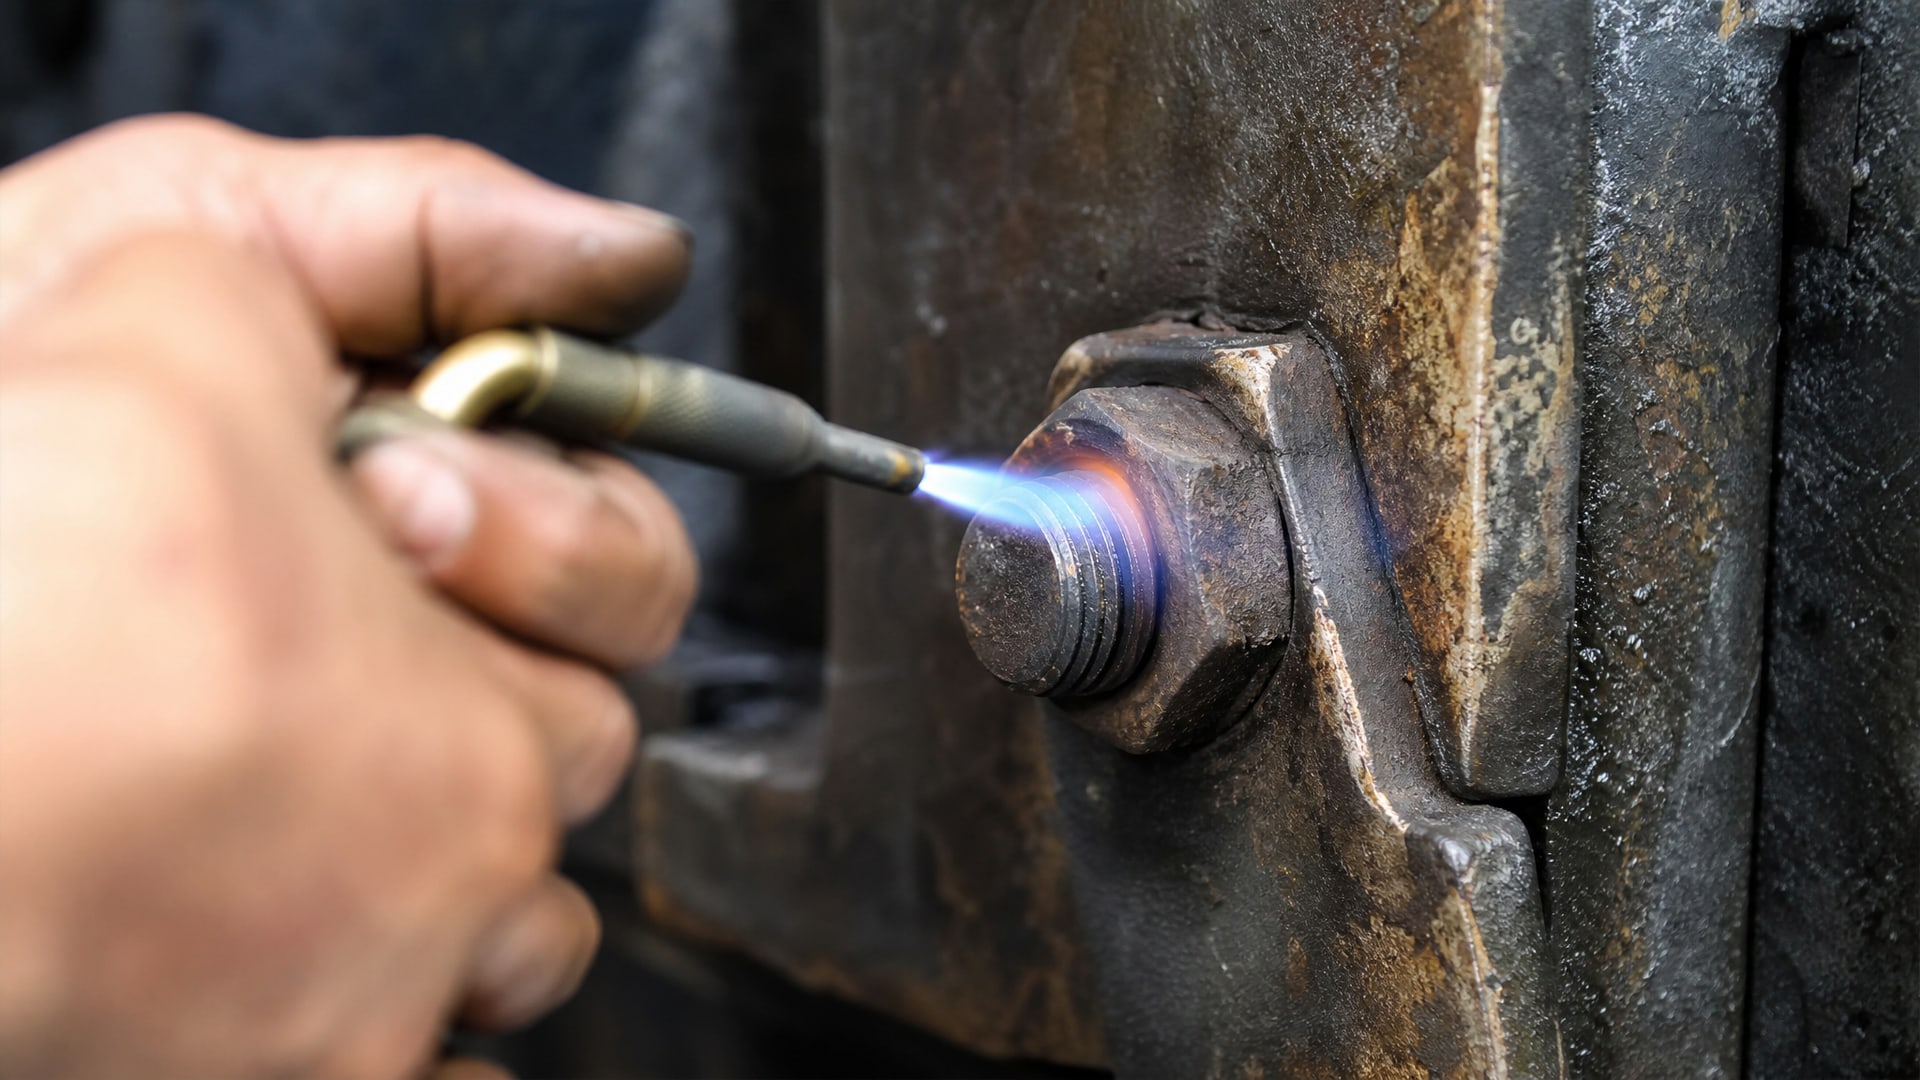
Локальный нагрев как основной способ разрушения фиксатора
Для разрушения анаэробного фиксатора применяют локальный нагрев узла до температуры выше 250 °C. При достижении этой температуры полимер теряет прочность, и соединение можно разобрать без чрезмерного усилия.
Нагревают соединение газовой горелкой, строительным феном или паровой обработкой. Для трубных резьбовых соединений отраслевые инструкции рекомендуют подогрев паром как щадящий способ, позволяющий избежать высокотемпературного окисления металла вокруг узла. После нагрева соединение остается горячим 1–2 минуты, в течение которых его можно развинтить ручным ключом или инструментом.
Важный момент: перед нагревом убедитесь, что вокруг узла нет термочувствительных материалов (пластик, краски, герметики), которые могут повредиться при высокой температуре.
Предварительная очистка резьбы
Перед попыткой разборки следует полностью очистить резьбу от загрязнений, масел и ржавчины. На пассивных металлах - нержавеющей стали, алюминии и цинке - следы окисления могут препятствовать равномерному разогреву.
На практике очистку проводят щеткой по металлу, ветошью с растворителем или, если позволяет конструкция, абразивной сеткой. После очистки резьба будет лучше проводить тепло, а вам будет видно реальное состояние поверхности - нет ли скрытых трещин или засечек.
Механический демонтаж с минимальным риском
Для трубных резьбовых соединений и предохранительных деталей отраслевые нормативы допускают ручное снятие, усилие одного человека. Если соединение не поддается, рекомендуется легкий подогрев паром или осторожные удары деревянным предметом (молоток из дерева или резины) по грани ключа для устранения перекоса и облегчения вращения.
Удары наносят по направлению вращения, чтобы помочь углубиться виткам и разрушить полимерную связь по окружности. После каждого удара пробуют слегка провернуть соединение - часто этого достаточно, чтобы сдвинуть его с места.
Для облегчения демонтажа сильно зафиксированных резьбовых соединений, особенно при наличии корродированных или загрязненных участков, специалисты в цехах используют средства с выраженными проникающими свойствами. EFELE Жидкий ключ Мультиспрей отлично справляется с вытеснением влаги из глубоких щелей резьбы и облегчает разворачивание даже после частичного нагрева, позволяя избежать чрезмерных механических нагрузок на крепеж.
Контроль момента затяжки и расчет усилия
При разборке важно пользоваться инструментом с контролем момента затяжки. Стандарт ISO 5393 определяет рабочие характеристики вращающихся инструментов для установки резьбовых крепежных деталей, включая точность задания и удержания момента. Если при первой попытке соединение не разворачивается, не рекомендуется резко увеличивать усилие - это верный путь к срыву граней или нарушению резьбы.
Лучше повторить цикл: нагрев, щадящее усилие, при необходимости - удар деревянным инструментом, потом новый нагрев. Такой подход требует больше времени, но гарантирует сохранность деталей.
Очистка и подготовка резьбы после разборки
После успешной разборки необходимо удалить остатки фиксатора и смазки со всех поверхностей резьбы.
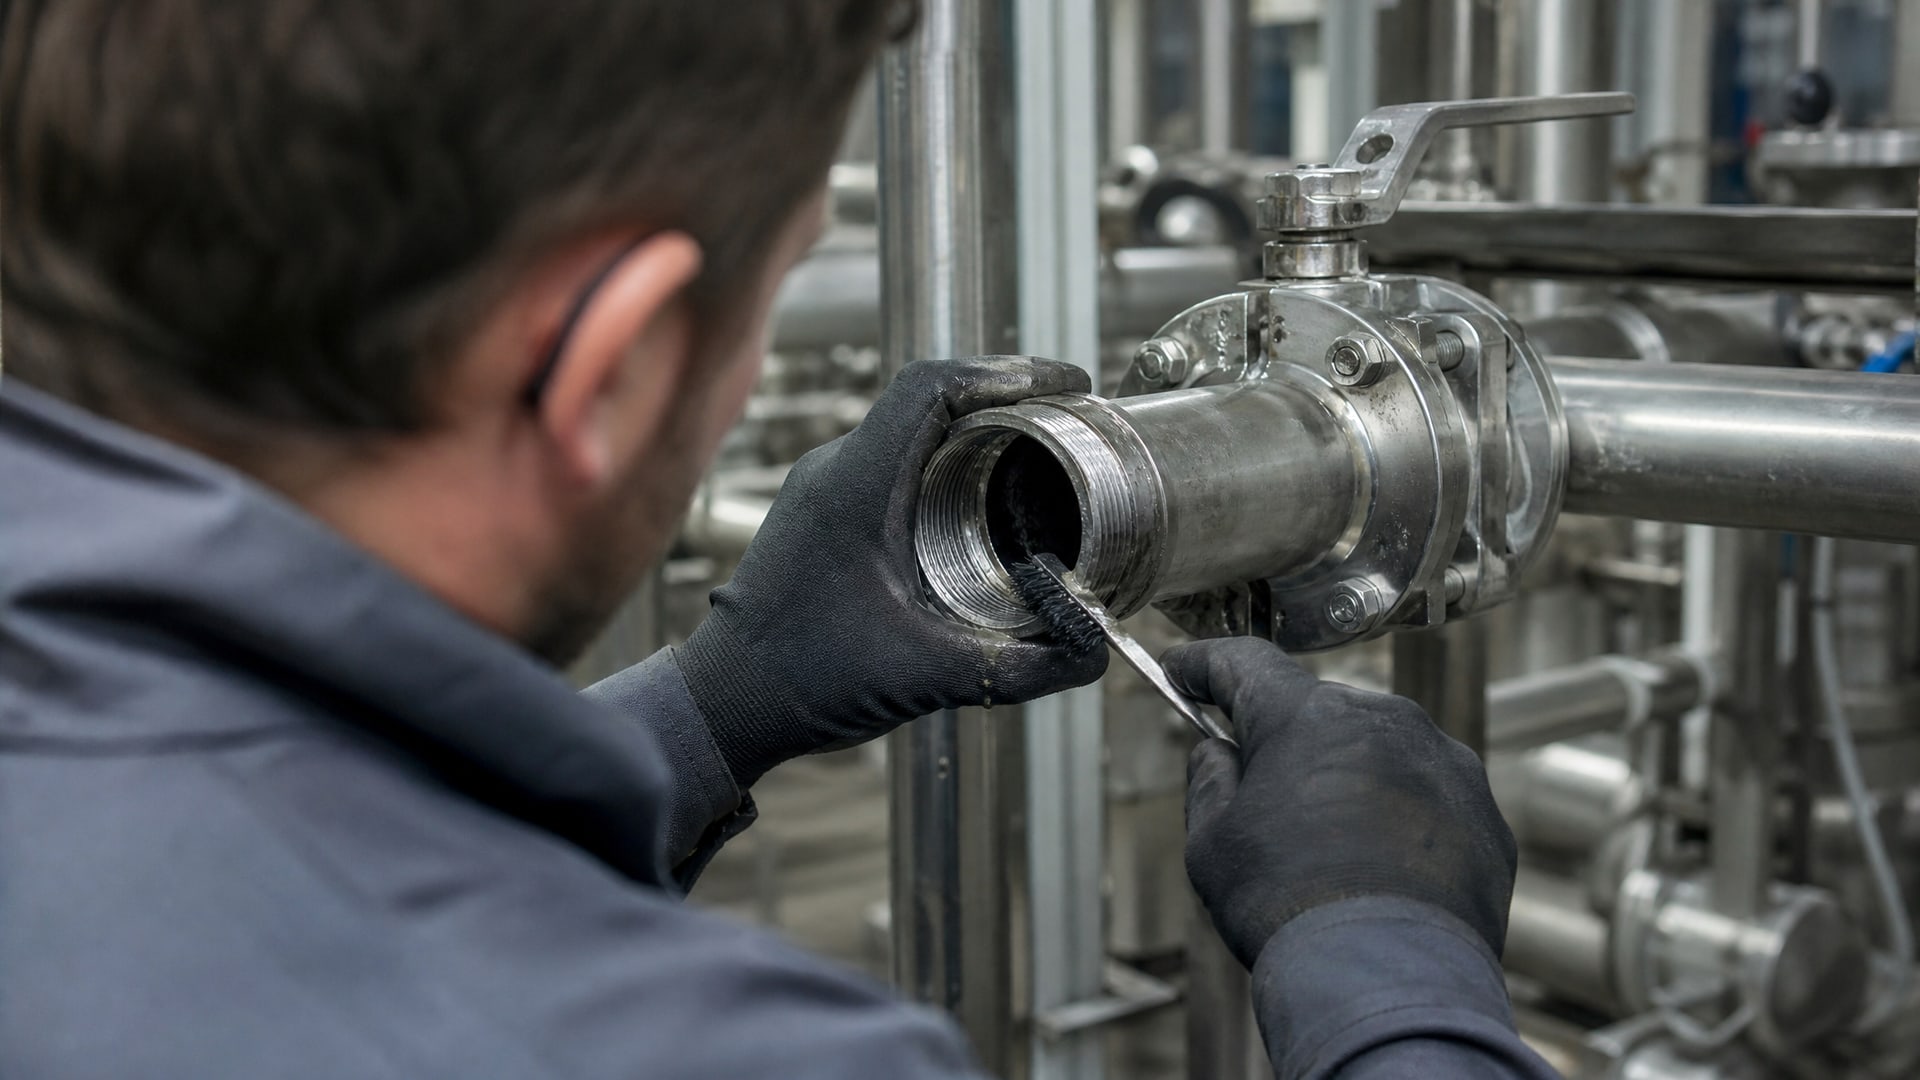
В резьбовых соединениях труб и муфт стандартная процедура - промывка горячей мыльной водой или пароочистителем.
При минусовой температуре или если нужна более быстрая сушка, используют растворители - нефрас или уайт-спирит. После очистки резьба должна быть продута сжатым воздухом или протерта сухой ветошью перед повторной сборкой. Это критично для обеспечения надежного контакта при последующем нанесении нового фиксатора.
Оценка состояния резьбы и повторное использование
После демонтажа и очистки резьба подлежит осмотру и контролю состояния.
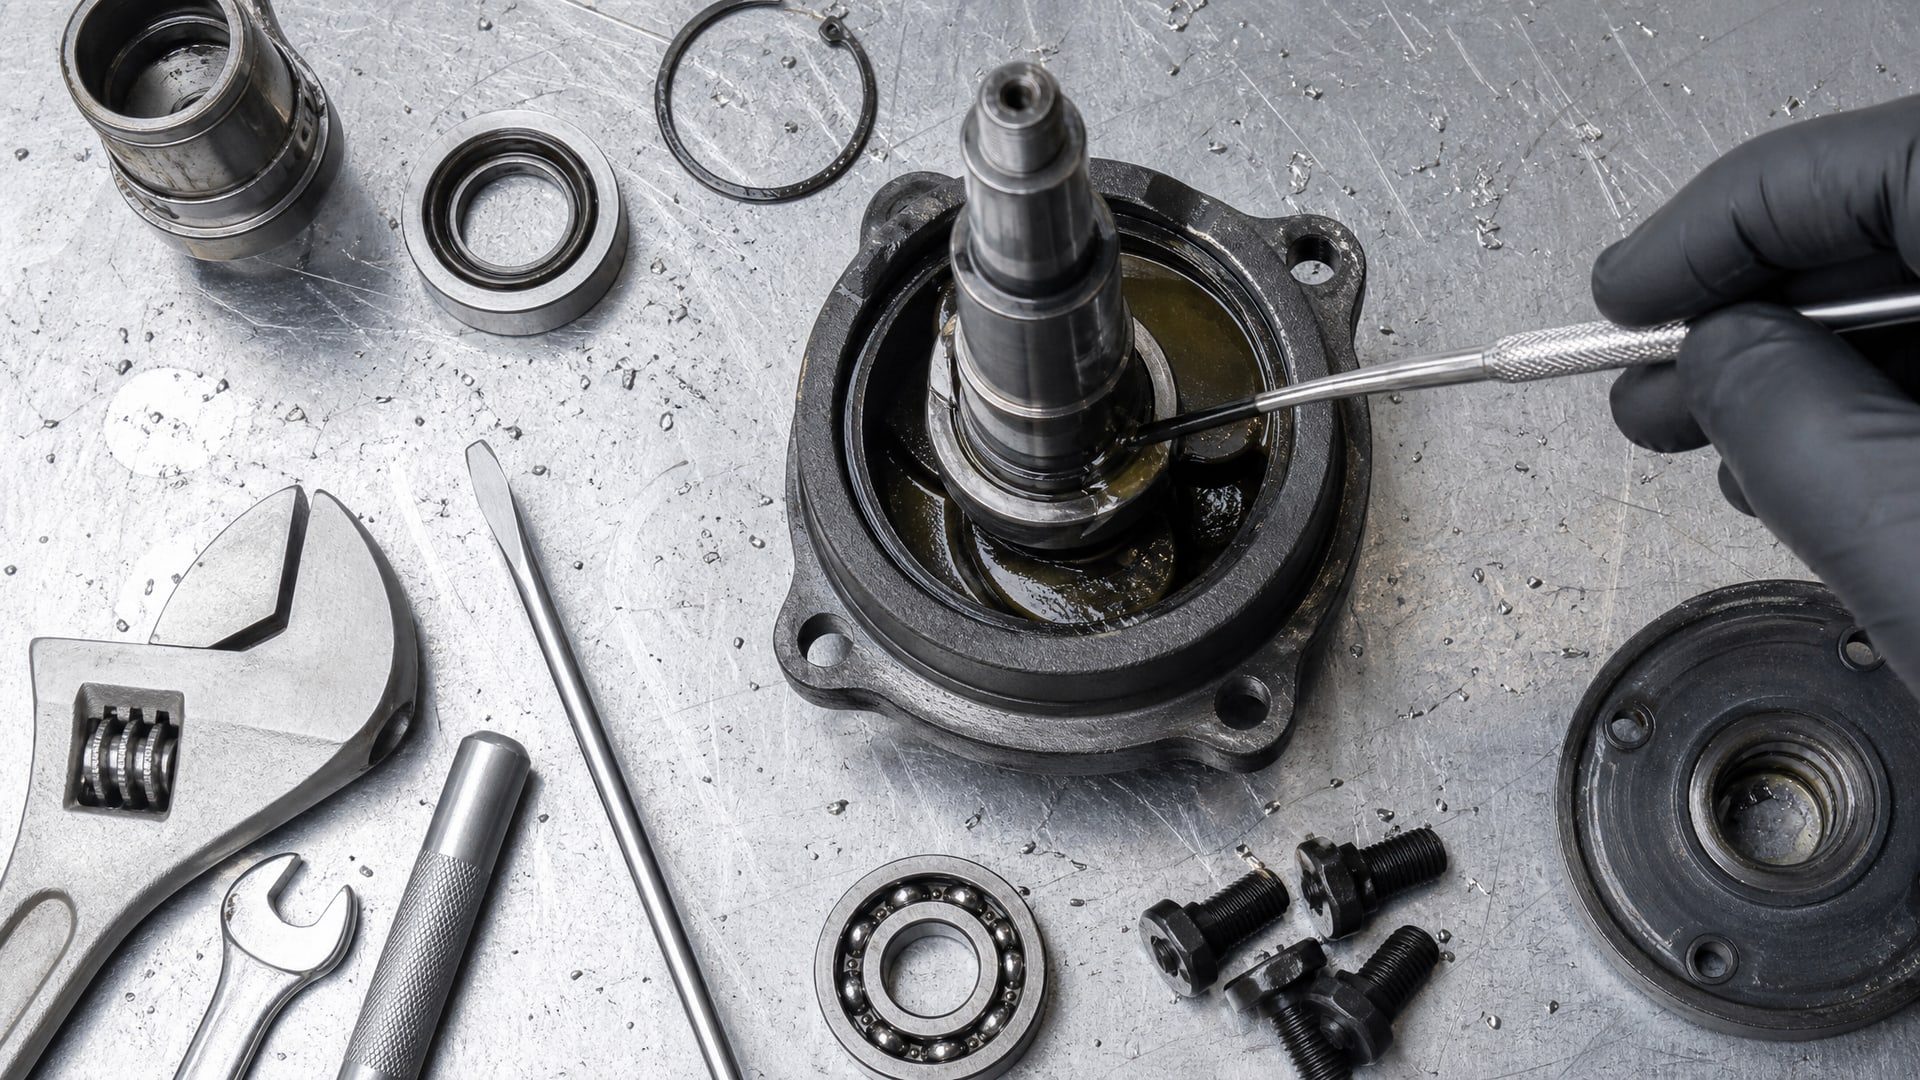
Согласно ГОСТ Р 55430-2013, при несоответствии резьбового соединения требованиям нужно развинтить соединение, удалить смазку, осмотреть резьбу и уплотнительные элементы, а затем оценить возможность повторной сборки.
Степень точности резьбы после устранения повреждений должна быть не ниже 7H/7d по ГОСТ 16093. Если при осмотре обнаружены трещины, засечки, износ витков или деформация, деталь может быть отбракована или отправлена на восстановление в зависимости от критичности узла.
Для резьбовых соединений трубопроводов высокого давления, например, любые следы коррозии на уплотнительных поверхностях требуют повторного контроля и перепроверки герметичности после сборки.
Распространенные ошибки при демонтаже зафиксированных соединений
Попытка открутить без нагрева.
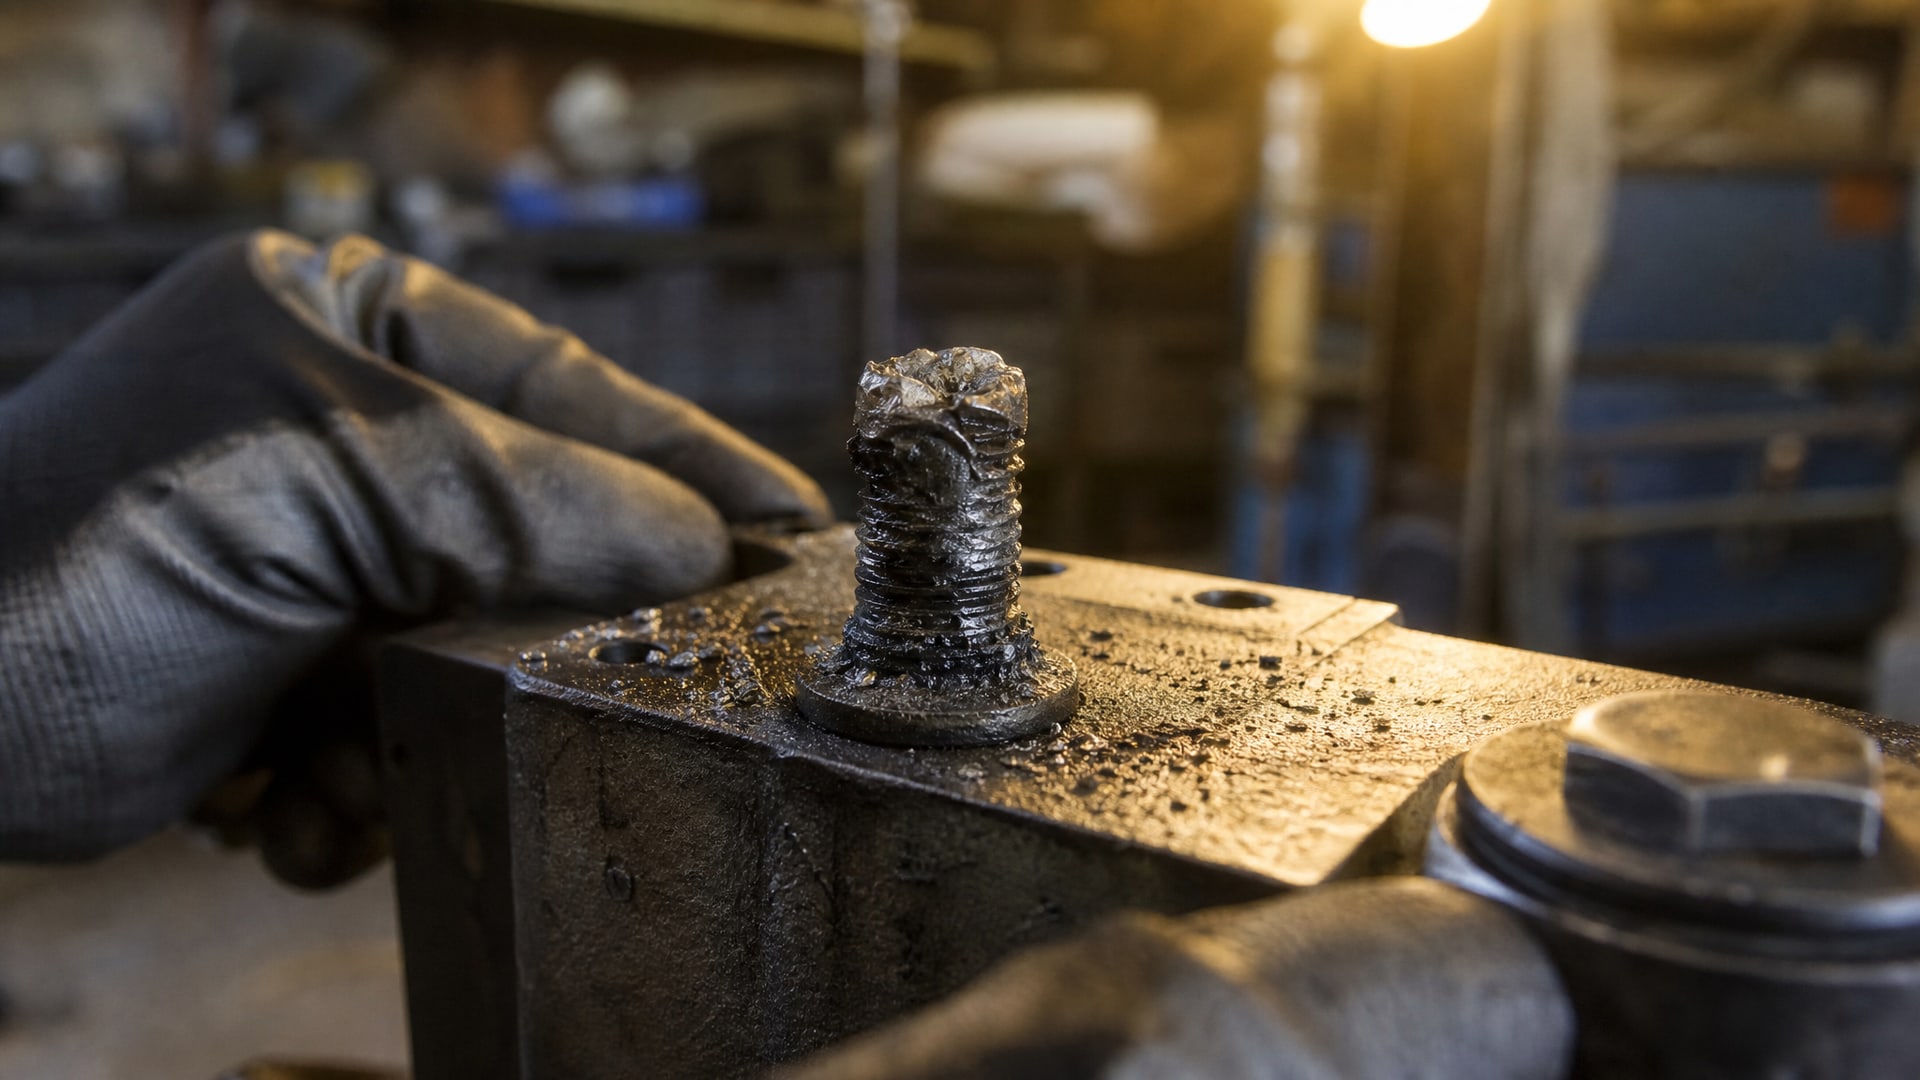
Это самая частая ошибка. При отсутствии нагрева фиксатор остается твердым, и усилие ручного ключа часто приводит к срыву граней болта или расширению отверстия в гайке.
Избыточное нанесение фиксатора на этапе сборки. Если состав нанесен в большом количестве, он выдавливается из зазора, полимеризуется на наружных поверхностях и буквально «клеит» болт к гайке. При последующей разборке это требует дополнительных усилий или теплового воздействия. Правильно - распределять фиксатор равномерно по всей длине резьбы тонким слоем, без избытка.
Очистка резьбы масляными или загрязненными средствами перед сборкой. На грязной резьбе фиксатор полимеризуется неравномерно, образуя как чрезмерно твердые участки, так и слабые места. При разборке это приводит к заклиниванию в одной точке и излишним нагрузкам при попытке вращения.
Игнорирование активаторов на пассивных металлах. Для нержавеющей стали, алюминия и цинка фиксаторы полимеризуются медленнее. На активаторе или праймере полимеризация идет быстрее и равномернее, что обеспечивает предсказуемую прочность соединения и более управляемый демонтаж.
Неправильный выбор момента затяжки. Если соединение затянуто излишне сильно, при разборке риск повреждения резьбы возрастает. Поэтому важно при сборке придерживаться момента, указанного в технической документации, а при разборке - действовать постепенно, с контролем усилия.
Совет инженера: выбор фиксатора для разборных соединений
Если соединение планируется в будущем разбирать и собирать повторно, рекомендуется использовать анаэробные фиксаторы резьбы низкой прочности.
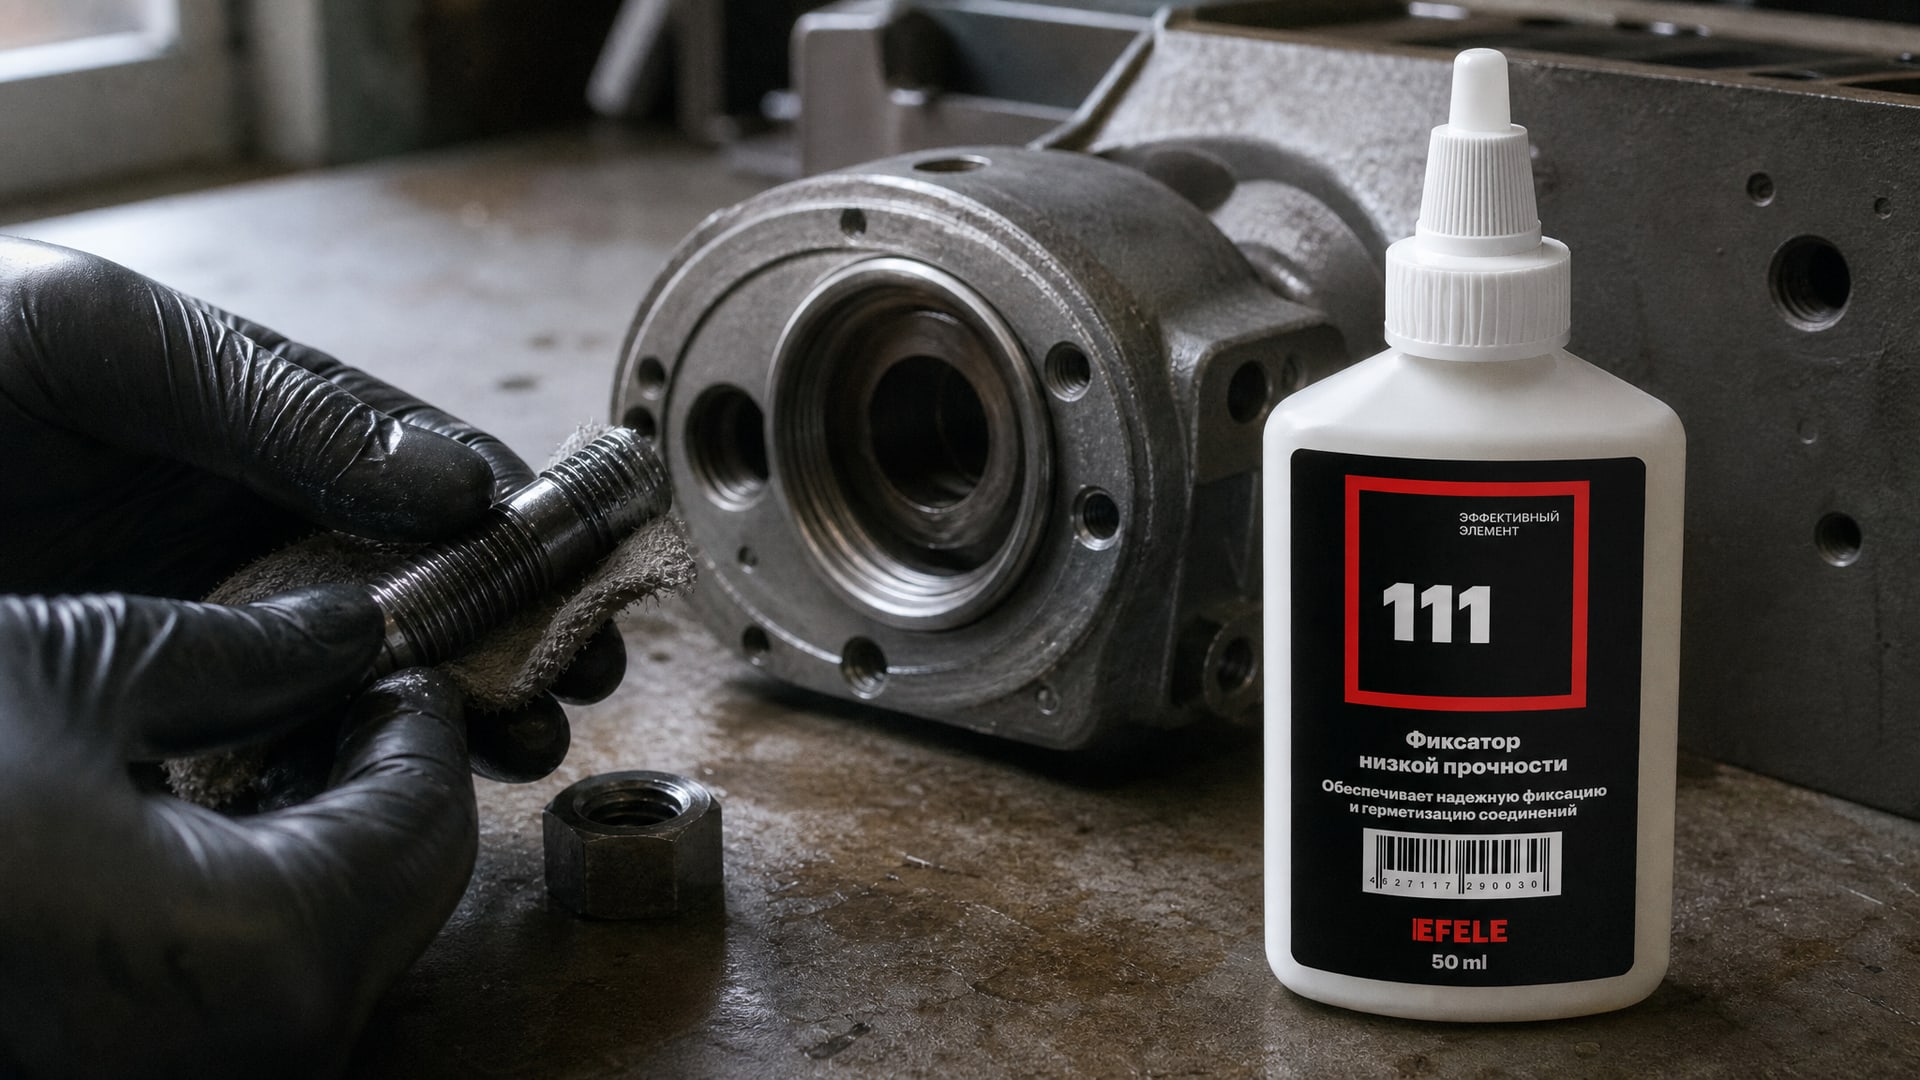
Такие составы обеспечивают достаточную фиксацию от самопроизвольного раскручивания, но разбираются с меньшим усилием и при более низкой температуре нагрева.
На практике техники и инженеры выбирают составы именно такого типа для сборок, которые требуют периодического обслуживания - например, для резьбовых соединений в узлах регулировки или замены фильтров. EFELE 111 - пример фиксатора низкой прочности, который позволяет легко разбирать соединения при необходимости, оставаясь при этом надежным в процессе эксплуатации.
Момент затяжки при использовании таких составов указывается производителем в технической документации и обычно не превышает 30–50 % от момента затяжки соединения без фиксатора. Это дает дополнительный запас безопасности при разборке.
Часто задаваемые вопросы
На какую температуру нужно нагревать резьбу для разрушения фиксатора?
Анаэробные фиксаторы теряют прочность при локальном нагреве выше 250 °C. При этой температуре полимер начинает размягчаться и теряет связь между витками резьбы. Нагревают газовой горелкой или строительным феном до появления легкого дыма или окисления на поверхности металла вокруг узла - это служит ориентиром приближения к нужной температуре.
Можно ли повторно собрать резьбовое соединение после разборки?
Да, при условии, что резьба сохранила свою точность и не имеет повреждений. После разборки и очистки резьба должна соответствовать точности не ниже 7H/7d по ГОСТ 16093. Если витки деформированы, потерты или имеют трещины, повторную сборку проводят только после осмотра и оценки специалистом, или деталь отбраковывают.
Какие средства подходят для очистки резьбы от остатков фиксатора?
После разборки используют горячую мыльную воду, пароочиститель или растворители вроде нефраса и уайт-спирита. При низких температурах или необходимости быстрой сушки предпочитают растворители. После очистки резьбу продувают сжатым воздухом или протирают сухой ветошью. Полное удаление остатков фиксатора важно для качественного нанесения нового состава при повторной сборке.
Почему при нанесении фиксатора важна очистка резьбы?
На грязной, масляной или ржавой резьбе фиксатор полимеризуется неравномерно. Загрязнения препятствуют проникновению состава в мелкие поры и впадины витков, что приводит к слабым местам в соединении и неравномерной прочности. Это может привести к заклиниванию при разборке или, наоборот, к неожиданному раскручиванию в эксплуатации.
Что делать, если болт сломался при попытке разборки?
Если болт сломался, осколок нужно осторожно извлечь из отверстия, используя магнит или специальный экстрактор. Если осколок сломался на резьбе, отверстие проверяют на повреждения внутренней резьбы. При необходимости восстанавливают резьбу или используют болт большего диаметра. В любом случае узел нужно осмотреть специалистом перед повторной сборкой.
Заключение
Демонтаж резьбового соединения, закрепленного анаэробным фиксатором, - это управляемый процесс, если придерживаться проверенной последовательности действий. Локальный нагрев выше 250 °C разрушает полимер, очистка резьбы от смазки и загрязнений предотвращает повреждения витков, а контроль усилия через стандартный инструмент с моментом затяжки гарантирует сохранность крепежа.
После разборки обязательно проверьте состояние резьбы по ГОСТ 16093 (точность не ниже 7H/7d), очистите поверхность и при отсутствии повреждений подготавливайте соединение к повторной сборке. Если вы планируете частый демонтаж узла, выбирайте фиксаторы низкой прочности и наносите их тонким равномерным слоем - это облегчит будущие разборки и снизит риск повреждений. Следующий шаг: изучите техническую документацию на вашу сборку и определите оптимальный момент затяжки для безопасной разборки.