Высокотемпературная смазка - это не просто смазочный материал, а ключевой элемент долгосрочной стратегии обслуживания оборудования. Когда узлы работают при 260 °C и выше, стандартные смазки деградируют за недели, заставляя снимать машину с производства чуть ли не ежемесячно. Правильный выбор термостойкого материала продлевает интервалы замены в 3-5 раз, снижает количество внеплановых остановок и экономит средства на техническое обслуживание.
В этой статье разберемся, какие параметры действительно определяют работоспособность высокотемпературной смазки, почему цвет и название могут обманывать, и как подобрать материал, который не потеряет свойства при длительном нагреве. Информация пригодится техническим специалистам, инженерам и закупщикам, которые хотят сократить затраты на обслуживание без риска отказа оборудования.
Почему стандартная смазка не подходит для высоких температур
Обычная пластичная смазка при температуре выше 100-120 °C начинает терять структуру: базовое масло испаряется, загущающее вещество деградирует, и смазка попросту вытекает из узла или комкуется.
Кроме того, окисление масла происходит экспоненциально - каждые 10 °C повышения температуры ускоряют окисление примерно в 2 раза. Это означает, что за день работы при 280 °C смазка может деградировать столько же, сколько за месяц при 100 °C.
Для работы в диапазоне от +150 °C до +400 °C используют смазки со специальными базовыми маслами (с вязкостью не менее 180 сСт при 40 °C), синтетическими загустителями и пакетом присадок, которые замедляют окисление и стабилизируют структуру. Именно эти параметры определяют реальную пригодность смазки для высоких температур, а не цвет или простое название.
Подшипники, резьбовые соединения, шлицы и направляющие - все они требуют смазки для подшипников высокотемпературная, подобранной под конкретный режим. Если температура каплепадения смазки всего 180 °C, а оборудование работает при 260 °C, узел рано или поздно перестанет смазываться и выйдет из строя.
Ключевые параметры высокотемпературной смазки
Температура каплепадения и рабочий диапазон
Температура каплепадения - это порог, при котором смазка теряет консистенцию и начинает течь. Но это не то же самое, что максимальная рабочая температура. Для безопасной работы узла рабочая температура должна быть на 20-40 °C ниже каплепадения. Например, если каплепадение 280 °C, реальный рабочий температурный диапазон - от минус нескольких градусов до 240-260 °C.
Смазка на литиевом комплексном мыле с базовым маслом 180 сСт при 40 °C и температурой каплепадения не ниже 280 °C обычно имеет класс консистенции NLGI 2 - стандартный выбор для подшипников и многих машиностроительных узлов. Пенетрация такой смазки составляет 265-295 единиц, что означает среднюю консистенцию, удобную для нанесения и удержания в узле.
Однако в стандартах встречаются смазки с еще более высокой температурной стойкостью. Так, смазка ВНИИНП-232 по ГОСТ 14068-79 допускается для работы в шлицевых соединениях и ходовых резьбах до 300 °C, а в неподвижных резьбовых соединениях - и вовсе до 400 °C. При этом она сохраняет эффективную вязкость при 0 °C не более 300 Па·с и предел прочности при 20 °C не менее 1800 Па.
Термоокислительная стабильность
Это показатель того, насколько быстро смазка стареет при длительном нагреве. Сверяют обычно по ГОСТ или ASTM испытаниям на окисление: смазку нагревают в печи или в особых условиях и смотрят, на сколько процентов изменились ее вязкость и кислотное число. Хорошая высокотемпературная смазка должна показывать минимальные изменения свойств за 24-100 часов непрерывного нагрева.
Если смазка имеет низкую термоокислительную стабильность, она начинает менять цвет (темнеет), становится гущей или, наоборот, жиже, теряет адгезию и перестает защищать металлические поверхности от коррозии. На практике это означает, что через несколько недель работы при высокой температуре узел начнет шуметь, вибрировать и требовать замены смазки раньше графика.
Механическая стабильность и коллоидная стабильность
Механическая стабильность - это способность смазки сохранять структуру под воздействием механических нагрузок и сдвига. Когда подшипник вращается, смазка испытывает огромные сдвиговые напряжения. Если структура нарушается, смазка расслаивается, из нее выжимается масло, и защита становится неполной.
Коллоидная стабильность характеризует способность смазки не разделяться на составляющие при хранении и нагреве. Хорошая смазка должна иметь коллоидную стабильность не более 4% по ГОСТ - это означает, что при длительном нагреве масло не будет интенсивно отжиматься из загущающей основы. ВНИИНП-232, например, требует именно такого норматива.
Нагрузка сваривания и антифрикционные свойства
Нагрузка сваривания (по ГОСТ 9490) показывает, при какой нагрузке поверхности начинают прилипать друг к другу и может произойти заклинивание узла. Для высокотемпературных смазок это ключевой показатель безопасности: при 260 °C и выше металл хрупче, и недостаточная нагрузка сваривания опасна.
Смазка на литиевом комплексном мыле должна иметь нагрузку сваривания не менее 299 кгс. Это гарантирует, что даже при пиковых нагрузках узел не заклинит и не выйдет из строя.
Стандарты и классификация
NLGI и другие способы определения консистенции
NLGI (National Lubricating Grease Institute) - это общепринятая система классификации пластичных смазок по консистенции. NLGI 2 означает среднюю консистенцию (пенетрация 265-295 единиц) и применяется в большинстве подшипников и машиностроительных узлов. NLGI 1 мягче, NLGI 3 жестче - каждый класс имеет свой диапазон применения в зависимости от скорости вращения и способа смазки.
Для высокотемпературных применений, особенно в упаковочном оборудовании и на конвейерных линиях, часто выбирают NLGI 2, так как она обеспечивает оптимальный баланс между текучестью (чтобы не застревала в узлах) и адгезией (чтобы держалась на поверхности).
ГОСТ и ISO: привязка к назначению
Российский ГОСТ 28549.9-90 классифицирует пластичные смазки и соответствует международной системе класса L по ISO. Это означает, что смазка, которая соответствует одному российскому стандарту, может быть аналогична смазке, указанной в европейских или американских нормативах.
Смазка ЦИАТИМ-221 по ГОСТ 9433-80 - исторически первая отечественная высокотемпературная смазка - имеет диапазон от -60 °C до +150 °C и применяется в менее жестких условиях, чем современные синтетические аналоги. Однако для работы при 260 °C и выше ее недостаточно.
Международная классификация по ISO 6743-9 и DIN 51502 позволяет ориентироваться на конкретные обозначения типа: например, ISO-L-XBFIB2 или DIN KP 1 S-30 / KP 2 S-30 - это кодифицированные указания на состав, температурный класс и вязкость. Производитель обязан указать эти коды в технических данных, и сверка по ним гораздо надежнее, чем по названию.
Выбор смазки для упаковочного оборудования и высокотемпературных узлов
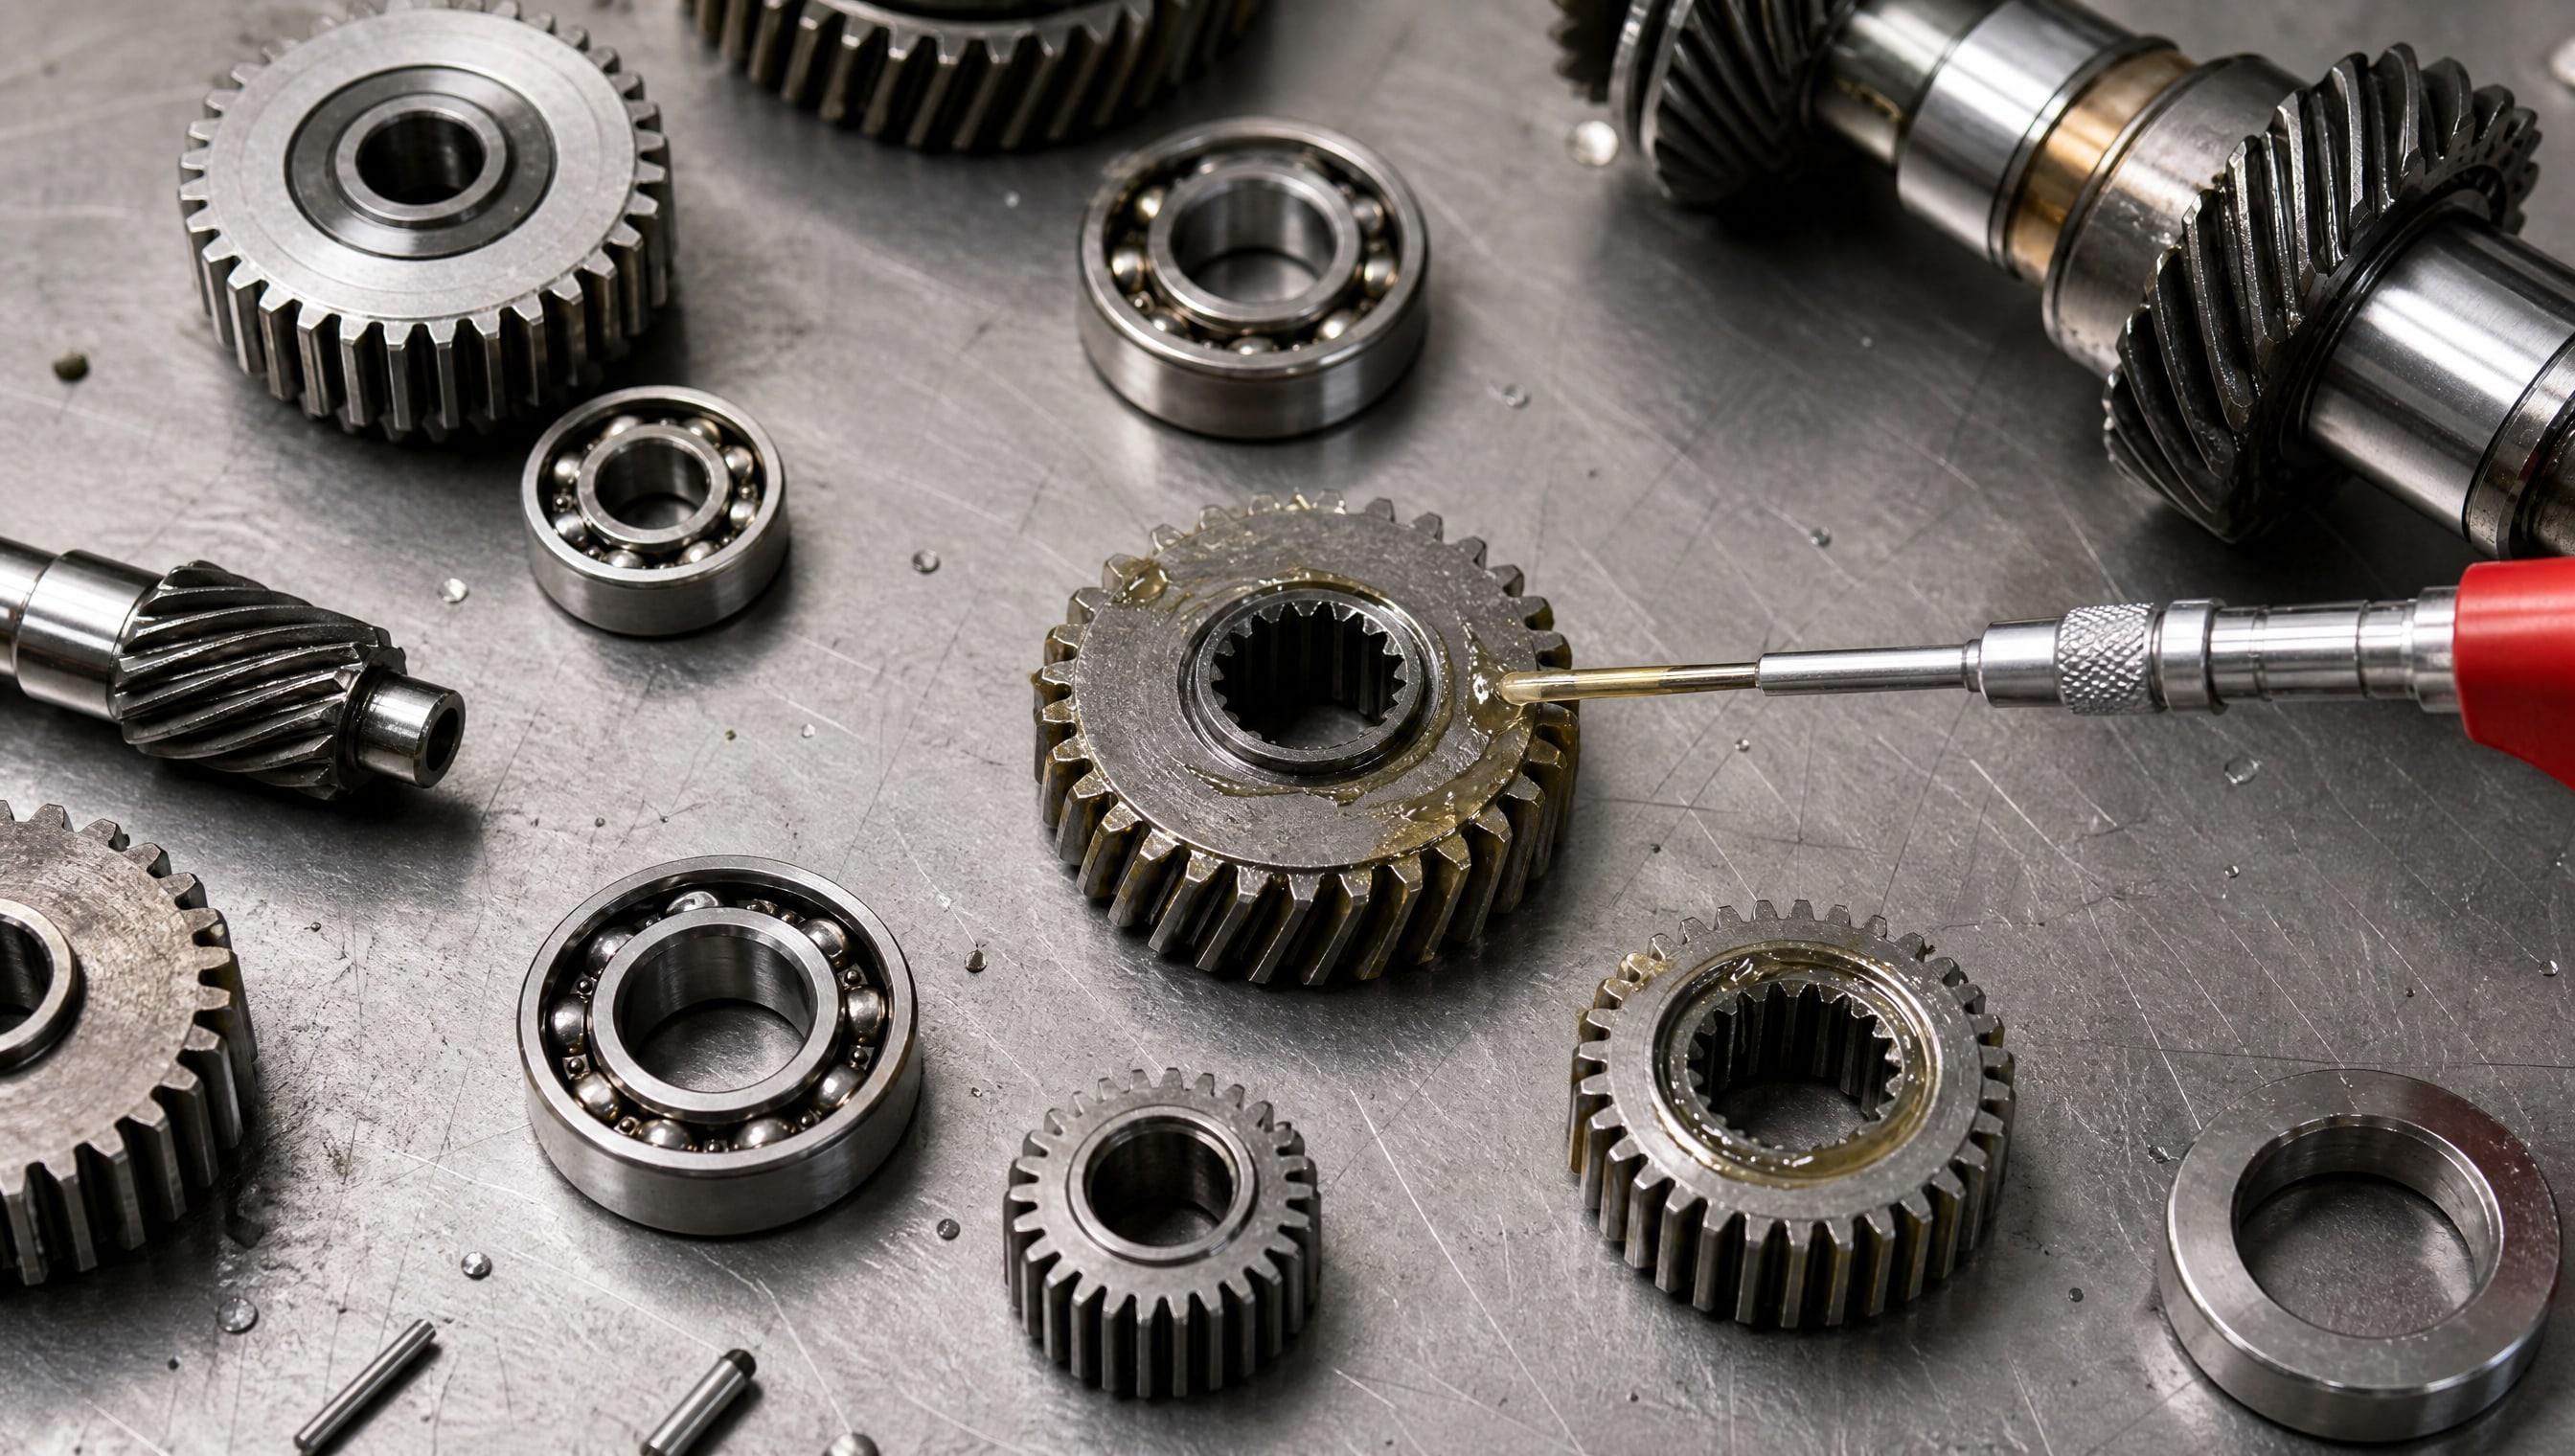
Условия работы в упаковочных линиях
На линиях фасовки и этикеровки температура может подниматься до 260 °C и выше в зоне термопечати, термоусадки и запечатывания. Узлы в этих зонах работают непрерывно, часто с минимальным доступом для переналива, поэтому смазка должна держать долго - не менее 6-12 месяцев при интенсивной работе.
Частые остановки и старты, характерные для упаковочного оборудования, также создают механические нагрузки: смазка испытывает резкие скачки давления, и ее структура должна быть настолько стабильна, чтобы не терять адгезию при колебаниях температуры от комнатной до 260 °C за считанные минуты.
Для таких узлов критична не только теплостойкость, но и сочетание термостойкости с коррозионной защитой - ведь в упаковочном оборудовании влага и остатки упаковочных материалов могут провоцировать коррозию. Проверить совместимость с материалами оборудования всегда нужно по рекомендациям производителя: техник или закупщик перед покупкой должны свериться с инструкцией машины.
На линиях с повышенными требованиями к гигиене (например, на косметических или пищевых линиях) может потребоваться смазка с пищевым допуском NSF H1, которая обеспечивает долгосрочный эффект в труднодоступных узлах и одновременно безопасна в случае случайного контакта с продукцией. Узлы этикеровочного и термоупаковочного оборудования, работающие при температуре +260 °C, могут быть смазаны материалом, который сочетает термо- и химстойкость: такие составы есть в арсенале промышленных производителей.
Подшипники и направляющие в высокотемпературных узлах
Шариковые и роликовые подшипники - один из самых частых случаев применения высокотемпературной смазки для подшипников высокотемпературная. Ключевой параметр здесь - классификация подшипника по предельной температуре (обычно 150-200 °C для стандартных, 250+ °C для специальных) и рекомендация производителя подшипника по типу смазки.
Направляющие и ходовые винты, подвергающиеся линейному движению при высоких температурах, требуют смазки с хорошей адгезией и коллоидной стабильностью: масло должно остаться на поверхности, а не вытечь при нагреве или испариться. Литиевая высокотемпературная смазка - стандартный выбор в этом случае благодаря способности удерживаться на поверхности даже при температурах 200-280 °C.
Резьбовые соединения и шлицы
Для резьб, шлицевых соединений и других неподвижных или медленно движущихся узлов требования иные. Смазка должна проникнуть глубоко в соединение, обеспечить долгосрочную защиту от коррозии и позволить легко разобрать узел при следующем обслуживании (не заклинить).
ВНИИНП-232 - классический пример смазки, рассчитанной именно на такие применения. Для шлицевых соединений и ходовых резьб она допускается до 300 °C, а для неподвижных резьбовых соединений - до 400 °C. Эта разница отражает тот факт, что подвижные соединения испытывают сильный сдвиг смазки и нагреваются более равномерно, а неподвижные могут переносить локальные «горячие пятна» благодаря тому, что смазка не циркулирует.
Долгосрочная смазка узлов: как увеличить интервалы обслуживания
Механизм долгосрочного действия
Долгосрочная смазка узлов - это не просто смазка, которая «не теряется» при нагреве. Это материал, который сохраняет ключевые защитные свойства на протяжении всего периода между обслуживаниями. На практике это означает:
адгезия не падает ниже критического уровня, обеспечивая сцепление со смазываемой поверхностью даже при колебаниях температуры;
антикоррозионные присадки остаются активными и защищают металл от окисления;
вязкость масла внутри смазки не меняется более чем на 20-30% при нагреве;
механическая и коллоидная стабильность препятствуют расслаиванию и разделению составляющих.
Когда все эти условия выполнены, узел работает предсказуемо, без скачков температуры в подшипнике, без хруста и вибрации, которые указывают на деградацию смазки.
Влияние базового масла и загустителя
Базовое масло - это основная составляющая смазки (обычно 80-90% от массы). Вязкость базового масла определяет, как будет вести себя смазка при разных температурах. Для высокотемпературных применений берут масла с вязкостью не менее 180 сСт при 40 °C, чтобы при 260 °C смазка сохраняла достаточную защитную пленку.
Загустители (в данном случае чаще всего литиевое мыло или литиевый комплекс) создают сетчатую структуру, в которой удерживается масло. Качество этой структуры определяет механическую стабильность: насколько хорошо смазка сохраняет форму при нагрузках. Литиевые и литиевокомплексные загустители остаются стандартом в машиностроении благодаря сочетанию качества, доступности и предсказуемого ресурса.
Контроль деградации и интервалы замены
Даже высокотемпературная смазка не вечна. Со временем база масла окисляется, загустители деградируют, и свойства смазки меняются. Для долгосрочной работы без обслуживания важно:
перед покупкой уточнить у производителя рекомендуемый интервал замены при конкретной температуре и нагрузке;
если это возможно, организовать простой контроль состояния смазки (визуальный - изменение цвета, запаха; простой тактильный);
сверять интервалы обслуживания с данными производителя оборудования, а не полагаться только на опыт.
Правильно подобранная смазка увеличивает интервалы замены в 3-5 раз по сравнению со стандартными материалами, но полностью отменить обслуживание не может. Это всегда компромисс между экономией на трудозатратах и предсказуемостью работы оборудования.
Высокотемпературная синяя смазка и другие маркетинговые обозначения
Почему цвет не является показателем качества
Высокотемпературная синяя смазка - распространенное обозначение на рынке, но синий цвет не связан ни с какими стандартами или технологическими преимуществами. Цвет добавляют в смазку исключительно для удобства визуального различения на производстве (чтобы оператор сразу увидел, какую смазку он использует) или по историческим причинам, связанным с брендом.
Реальные свойства смазки определяются ГОСТ, ISO, DIN, результатами испытаний на каплепадение, нагрузку сваривания, коллоидную стабильность и термоокислительную стабильность. Синяя смазка может быть отличной, а может быть посредственной - все зависит от состава и технологии производства, а не от цвета.
Распространенная ошибка закупщиков: выбрать смазку только потому, что она синяя, считая, что это гарантирует высокотемпературные свойства. На самом деле нужно смотреть на спецификацию: температура каплепадения, класс NLGI, нагрузка сваривания, совместимость с оборудованием.
Обозначения типа МС 1510 и мифы вокруг них
Буквенно-цифровые обозначения типа МС 1510, МС 5115 или ВНИИНП - это коды советских и российских стандартов, под которыми зарегистрированы смазки. Каждый код привязан к определенному ГОСТ и техническим характеристикам. Например:
ЦИАТИМ-221: от -60 до +150 °C;
ВНИИНП-232: от -50 до +300 °C для подвижных узлов, до +400 °C для неподвижных.
Однако в торговле часто встречаются обозначения типа «высокотемпературная смазка мс 1510» или просто «1510», которые могут быть неточны или устарелы. Перед покупкой всегда нужно запросить полный техлист у поставщика и сверить его с рекомендациями производителя оборудования.
Миф о том, что название гарантирует свойства, - одна из главных причин брака и отказа оборудования. На практике техник или закупщик должен смотреть на данные испытаний, а не на маркетинговое название.
Часто задаваемые вопросы
Отличается ли высокотемпературная смазка blue от обычной высокотемпературной смазки?
Цвет смазки (в том числе синий) - это краситель, добавленный для удобства визуального различения на производстве. Это не связано ни с какими технологическими свойствами или стандартами. Высокотемпературная смазка blue и обычная высокотемпературная смазка могут иметь совершенно одинаковые технические параметры (температуру каплепадения, нагрузку сваривания, класс NLGI) или отличаться - все зависит от конкретного состава и производителя. Выбирать нужно по спецификации, а не по цвету.
Какая температура каплепадения нужна для работы при 260 градусов?
Для безопасной и предсказуемой работы при 260 °C рабочая температура должна быть на 20-40 °C ниже температуры каплепадения смазки. Это означает, что минимальная температура каплепадения должна быть не менее 300-320 °C. На практике рекомендуется брать смазку с каплепадением не ниже 280-300 °C для работы при 260 °C. Проверьте техлист производителя: там должно быть указано не только каплепадение, но и рекомендуемый температурный диапазон применения.
Является ли литиевая высокотемпературная смазка лучше, чем другие?
Литиевые и литиевокомплексные смазки - стандартный выбор в машиностроении благодаря сочетанию качества, доступности и предсказуемого ресурса. Однако «лучше» - это не совсем верное сравнение. Литиевая высокотемпературная смазка хорошо подходит для подшипников, подвижных узлов и типичных применений, но для специальных условий (например, химически агрессивные среды или экстремальные нагрузки) могут потребоваться полиуретановые, сложноэфирные или другие загустители. Выбирайте по назначению узла и по рекомендациям производителя оборудования.
Увеличивается ли интервал замены, если использовать высокотемпературную смазку вместо обычной?
Да, при правильном выборе. Если узел работает при повышенной температуре и вы подберете смазку с адекватной термостойкостью (каплепадение, механическая стабильность, коллоидная стабильность), интервалы замены увеличиваются в 3-5 раз. Однако это не означает, что смазка станет вечной. Деградация будет медленнее, но произойдет, поэтому регулярный контроль и замена по графику производителя оборудования остаются необходимы.
Как проверить, подходит ли смазка для оборудования, если нет технических данных?
Сверьтесь с инструкцией производителя оборудования - там указаны требуемые параметры смазки (класс NLGI, температурный диапазон, тип загустителя, допуски). Если инструкции нет, обратитесь к производителю или к технической службе. Запросите у поставщика смазки полный техлист с указанием ГОСТ, ISO, DIN, температуры каплепадения, нагрузки сваривания и коллоидной стабильности. Эти данные позволят вам и инженеру оценить пригодность материала для вашего оборудования.
Заключение
Высокотемпературная смазка - это не просто дорогой аналог обычной смазки, а инженерное решение, спроектированное для долгосрочной работы при 260 °C, 300 °C и выше. Ее выбор должен основываться на конкретных условиях работы узла (температуре, нагрузке, скорости, типе движения) и данных производителя оборудования, а не на цвете, названии или маркетинговых обещаниях.
Правильно подобранная смазка с адекватной температурой каплепадения (не менее 280-300 °C для работы при 260 °C), хорошей механической и коллоидной стабильностью, а также подтвержденными испытаниями на нагрузку сваривания позволяет увеличить интервалы замены в 3-5 раз и снизить затраты на обслуживание. Следующий шаг - запросить у производителя оборудования список рекомендуемых смазок, затем сверить спецификацию выбранного материала по ГОСТ, ISO или DIN и согласовать с поставщиком условия поставки, хранения и применения.