Водосмешиваемые смазочно-охлаждающие жидкости - один из крупнейших статей расходов на машиностроительных предприятиях. Снизить расход концентрата СОЖ на 15–25%, а в комплексном подходе даже на 25–40% реально, если работать не с уменьшением объемов подачи, а с оптимизацией всех звеньев системы: от точного дозирования и контроля концентрации до устранения утечек и улучшения фильтрации. Статья поможет технологам, инженерам и закупщикам понять, какие именно меры приносят результат, и как их внедрить без потери качества обработки.
Экономия СОЖ начинается не с урезания подачи, а с аудита текущего состояния: измерением фактического расхода, проверкой концентрации, выявлением утечек и оценкой работы системы очистки. Правильный подход гарантирует и сохранение качества изделий, и снижение затрат на материалы.
С чего начать: аудит текущей системы подачи СОЖ
Перед внедрением мер по экономии необходимо понять реальную картину расходов.
Аудит включает четыре этапа: фиксацию текущих объемов подачи, измерение фактической концентрации эмульсии, выявление утечек и оценку состояния фильтрации.
Начните с замера расхода на каждом станке или группе станков за сутки (если возможно) или неделю. Эта цифра - базовая, и к ней будут привязаны все последующие улучшения. Параллельно проверьте фактическую концентрацию рефрактометром: нередко операторы готовят эмульсию «на глаз» или по старой привычке, что приводит к превышению или недостатку активного вещества. Залпом также выявите видимые утечки в трубопроводах, соединениях и уплотнениях: даже капиллярные потери накапливаются за смену в десятки литров.
Затем оцените состояние фильтра и системы очистки: забитая сетка фильтра повышает вязкость и замедляет циркуляцию, что вынуждает операторов поднимать подачу, чтобы обеспечить охлаждение в зоне резания. Результат аудита - протокол с перечнем проблем, приоритетов и смет на их устранение. На этом этапе не требуются дорогостоящие установки; достаточно сбора информации и планомерного устранения утечек.
Контроль концентрации как основа снижения расхода
Точный контроль концентрации рабочей эмульсии - главный инструмент экономии.
Когда концентрация держится в диапазоне, рекомендованном производителем концентрата, эмульсия работает на полную мощь: дает надежную защиту, обеспечивает охлаждение и смазку, а значит, требует минимальных дополнительных объемов для компенсации ухудшения свойств.
Для стандартных операций мехобработки ориентиром служит диапазон 5–10%, для шлифования -3–5%. При падении концентрации ниже нижней границы теряется адгезия пленки, растет риск ржавления и увеличивается расход на промывку изделий. При превышении верхней границы эмульсия становится слишком вязкой, плохо циркулирует, и оператор вынужден добавлять больше воды, что снова нарушает баланс.
Для контроля используйте рефрактометр: это прибор, который по преломлению света определяет процент растворенного сухого вещества в пробе. Измерения нужно проводить регулярно - минимум раз в неделю для стабильных систем, а для критичных операций или в периоды активной обработки - ежедневно. Результаты фиксируйте в журнале со временем и датой: это поможет отследить тренды и выявить, когда концентрация начинает систематически расти или падать. Если концентрация падает, это обычно указывает на разбавление водой или потери жидкости в результате выброса; если растет - причина в испарении воды. Обе ситуации требуют корректировки режима долива и слива.
На производствах с высокой сменяемостью операций и несколькими станками контроль концентрации через рефрактометр значительно снижает перерасход за счет оператора или забывчивости. Для контроля концентрации СОЖ и своевременной корректировки ее состава рекомендуется использовать рефрактометр EFELE (Brix 0–20%), который позволяет быстро и без ошибок определить текущее процентное содержание в системе и избежать как завышения, так и недостатка активного вещества.
Оптимизация подачи и исключение разбрызгивания
Расход СОЖ сильно зависит от того, как и куда она поступает в зону обработки.
Неправильно организованная подача приводит к потерям на разбрызгивание и выброс жидкости за пределы рабочей зоны, что увеличивает общий расход без улучшения качества обработки.
Лучшая практика - направленная подача непосредственно в точку стружкообразования или в зону контакта инструмента и детали. Это обеспечивает максимальный эффект охлаждения и смазки при минимальном объеме. Для шлифования, например, рекомендуемые удельные расходы составляют 0,5–1 галлон/мин (примерно 1,9–3,8 л/мин) на 1 л.с. мощности привода круга при обработке сталей и 0,3–0,6 галлон/мин (примерно 1,1–2,3 л/мин) на 1 л.с. при обработке алюминия. Эти ориентиры учитывают материал, режим и зону подачи; завышение напора «по привычке» приводит к потере части жидкости вне зоны обработки.
Для снижения разбрызгивания используйте защитные экраны, кожухи и направляющие, которые перенаправляют жидкость обратно в бак или в точку подачи. На многих станках старых моделей такие экраны отсутствуют или повреждены; их восстановление или замена быстро окупается снижением расхода. Также возможна установка местного отсоса над ванной станка, который вытягивает пары и минимизирует разброс жидкости по цеху. Кроме того, регулируемые форсунки позволяют оптимизировать направление и объем подачи под конкретную операцию без переделки трубопроводов.
Очистка системы и профилактика загрязнений
Загрязнения в системе подачи СОЖ - один из главных факторов деградации эмульсии и повышения расхода.
Грязь ускоряет окисление, способствует развитию микроорганизмов, засоряет фильтры и форсунки, вынуждая операторов наращивать подачу для компенсации.
Очистка начинается с регулярной замены фильтровальных элементов. График замены зависит от интенсивности работы, но типично сетка фильтра меняется раз в 1–2 недели при активной обработке, а картридж тонкой очистки - раз в месяц. При пропуске замены давление в системе растет, циркуляция замедляется, и оператор поднимает подачу, чтобы вернуть охлаждение. Результат - перерасход без улучшения качества.
Перед сменой концентрата проведите промывку бака и трубопроводов: остатки старой эмульсии могут загрязнить новую жидкость и ускорить ее деградацию. Для очистки систем подачи СОЖ перед заменой или переходом на другой продукт рекомендуется использовать EFELE CL-555, что помогает предотвратить загрязнение новой эмульсии и продлить срок ее службы. После промывки полностью слейте воду из системы и просушите ее, чтобы исключить попадание остатков воды в новую жидкость.
Также важно контролировать посторонние масла в системе: если в эмульсию попала индустриальная смазка, гидравлическое масло или другой углеводород, это приведет к расслоению эмульсии и быстрой потере ее свойств. Регулярный визуальный контроль и проверка pH помогают выявить такие проблемы на ранних этапах.
Централизованные системы подачи и автоматизация
Для производств, где работает много станков, централизованные системы подачи СОЖ с автоматическим дозированием дают стабильный результат: они исключают ошибки оператора при приготовлении эмульсии, поддерживают концентрацию в узком диапазоне и упрощают контроль расхода.
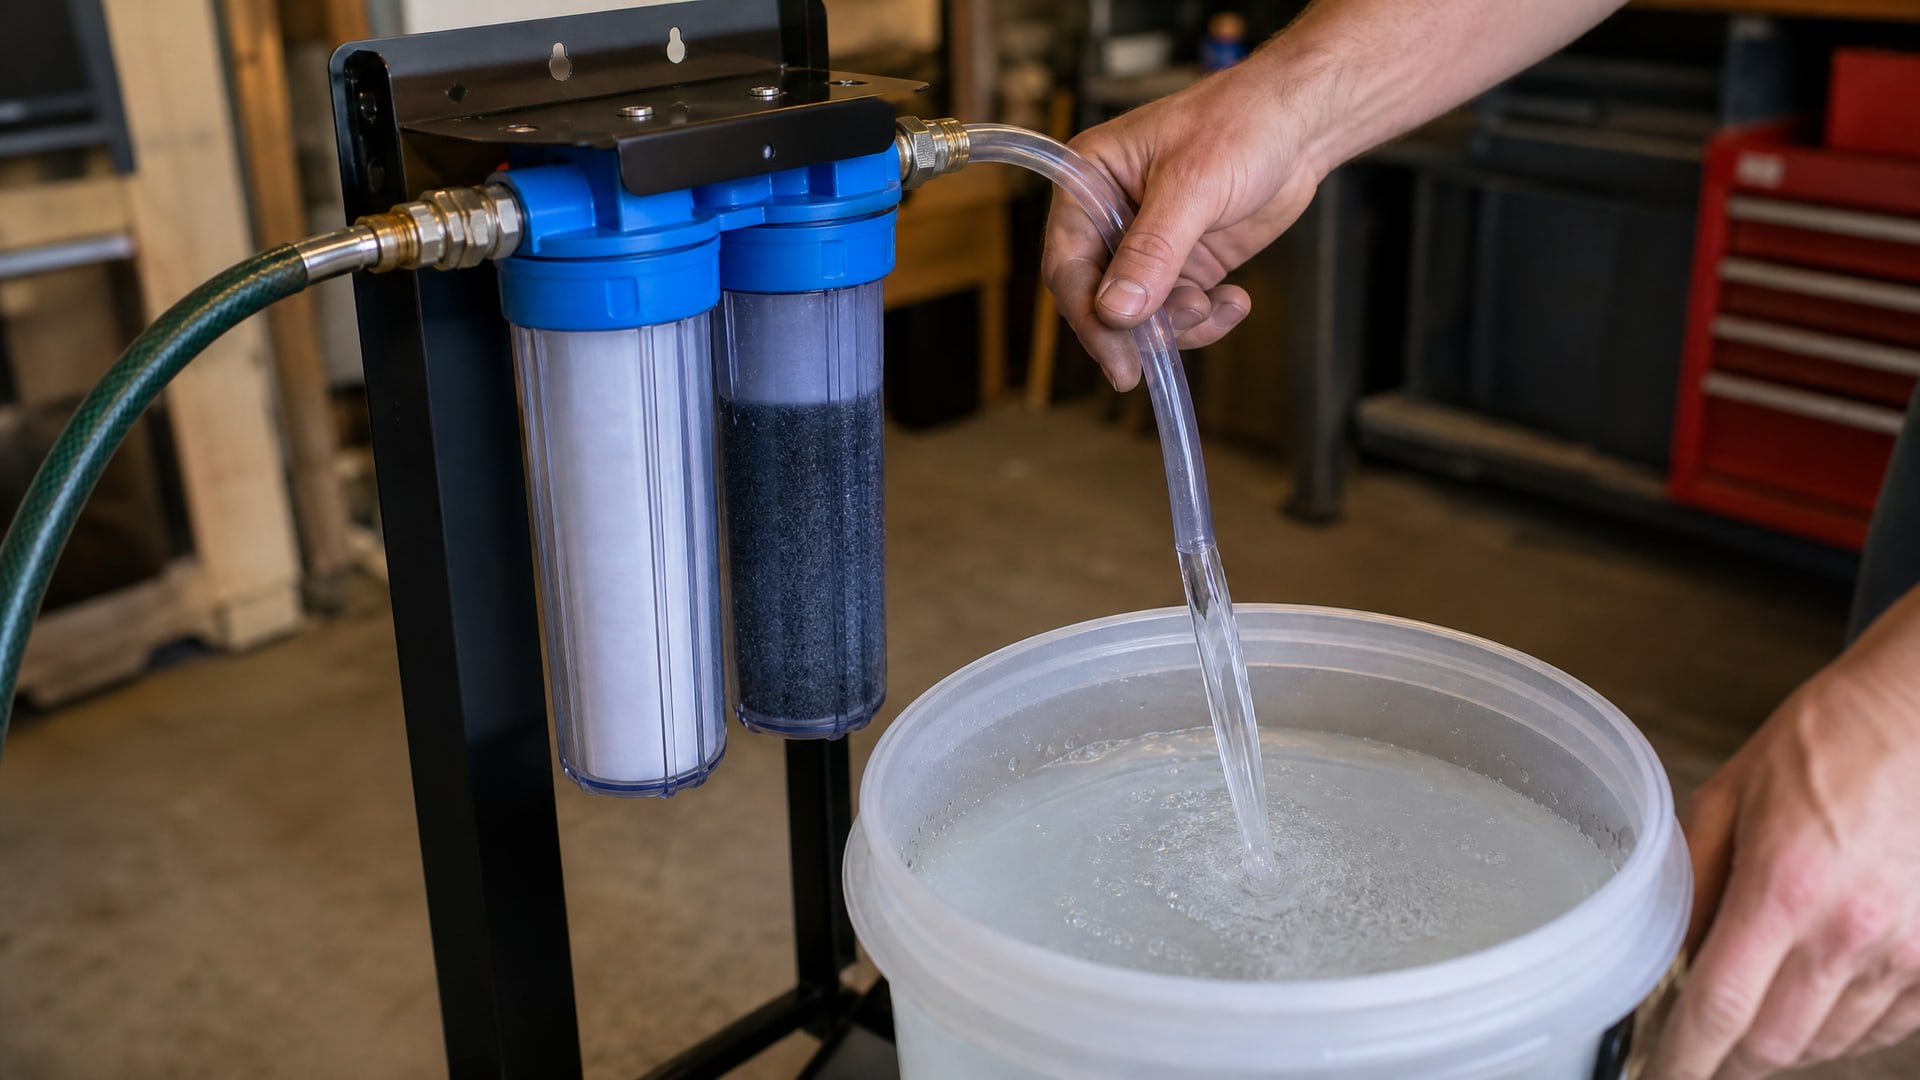
Централизованная система обычно включает большой резервуар (150–500 л), фильтр многоступенчатой очистки, измеритель концентрации и дозирующий насос. Жидкость подается на все станки через единую магистраль с регулируемыми форсунками на каждом. Преимущество такой схемы в том, что фильтрация и контроль параметров выполняются в одной точке, что снижает затраты на обслуживание и минимизирует риск загрязнения.
Кроме того, автоматическое смешение (когда система сама добавляет концентрат и воду в правильной пропорции) исключает «творчество» операторов: каждая порция эмульсии приготовлена с точностью до 0,1–0,2%, что гарантирует стабильность свойств. В долгосрочной перспективе централизованная система требует более высокого начального капиталовложения, но окупается за счет снижения расхода, уменьшения брака и продления срока службы эмульсии на 20–30%.
Обучение персонала и стандартизация процессов
Человеческий фактор - часто недооцениваемый, но мощный источник перерасхода СОЖ.
Опытные операторы, которые понимают свойства эмульсии, умеют диагностировать проблемы и знают, как правильно приготовить рабочую жидкость, автоматически снижают расход на 15–20% только дисциплиной и внимательностью.
Базовое обучение включает: правила приготовления эмульсии из концентрата, порядок использования рефрактометра, признаки деградации жидкости (запах, цвет, образование пены), порядок долива и слива, действия при обнаружении утечек или загрязнений. Документируйте эти процессы в форме инструкций или стандартов, размещайте у каждого станка и проводите регулярные инструктажи.
Также полезно вводить простые метрики контроля: например, каждый оператор ежедневно фиксирует объем долива (если система подразумевает ручной долив) и проверяет концентрацию. Эти записи помогают выявить сбои и показывают команде, что компания серьезно относится к экономии. Опыт показывает, что вовлечение персонала в задачу снижения расходов часто дает больший результат, чем дорогостоящая техническая переоборудование без изменения культуры работы.
Часто задаваемые вопросы
Можно ли снизить расход, просто разбавив эмульсию сильнее?
Нет. Простое разбавление ниже рекомендованной концентрации ухудшает противозадирные и антикоррозионные свойства, снижает адгезию защитной пленки и ускоряет развитие микроорганизмов. Результат - не экономия, а потеря качества обработки и ускоренная деградация жидкости. Экономия должна достигаться за счет устранения утечек, оптимизации подачи и контроля загрязнений, а не за счет ухудшения состава.
Как часто нужно проверять концентрацию эмульсии?
Рекомендуется проверять минимум раз в неделю для стабильных систем. Однако для критичных операций, в периоды интенсивной обработки или при подозрении на нестабильность - ежедневно. Результаты фиксируйте в журнале, чтобы отследить тренды и выявить, когда концентрация начинает систематически отклоняться. Это помогает вовремя скорректировать режим долива.
Что означает, если концентрация падает или растет?
Падение концентрации обычно указывает на разбавление водой или потери жидкости при выбросе за пределы системы. Рост концентрации возникает при испарении воды и испарении летучих компонентов. В обоих случаях необходимо скорректировать режим долива: либо добавлять больше воды (при росте концентрации), либо увеличивать долю концентрата (при падении). Резкие колебания указывают на проблемы в системе - утечки, неправильную подачу или загрязнение.
Нужна ли автоматизация для снижения расхода?
Для производств с одним-двумя станками автоматизация может быть избыточна. Однако для многостаночных цехов с интенсивной работой централизованная система с автоматическим дозированием оправдана: она исключает ошибки оператора, поддерживает стабильность концентрации и сокращает расход концентрата на 15–25% за счет точного смешения и контроля.
Как понять, готова ли система к смене концентрата?
Перед сменой проверьте, что старая эмульсия полностью выведена из системы. Признаки необходимости смены: стойкий неприятный запах, плохая адгезия пленки (детали ржавеют быстро), активное пенообразование, видимое расслоение жидкости в баке. Перед заливкой нового концентрата промойте систему; при наличии видимых загрязнений проведите полную очистку бака и фильтров. Это предотвратит загрязнение новой эмульсии и продлит срок ее службы.
Заключение
Снизить расход водосмешиваемой СОЖ на 15–40% без потери качества обработки - задача решаемая при условии системного подхода. Вместо попыток урезать подачу жидкости на производстве нужно сосредоточиться на четырех ключевых направлениях: точном контроле концентрации через рефрактометр, направленной подаче в зону резания, устранении утечек и загрязнений, а также на обучении персонала и стандартизации процессов.
Первый шаг - провести аудит текущей системы и выявить узкие места (утечки, неправильная подача, забитые фильтры, ошибки в приготовлении эмульсии). Второй - внедрить систему контроля концентрации рефрактометром и вести журнал замеров. Третий - оптимизировать подачу и установить экраны, защищающие от разбрызгивания. Четвертый - регулярная очистка системы и промывка при смене жидкости. Для многостаночных производств рассмотрите вариант централизованной подачи с автоматическим дозированием. Эти меры в совокупности дадут результат уже в первый месяц, а окупятся за счет снижения материальных расходов и улучшения надежности оборудования.