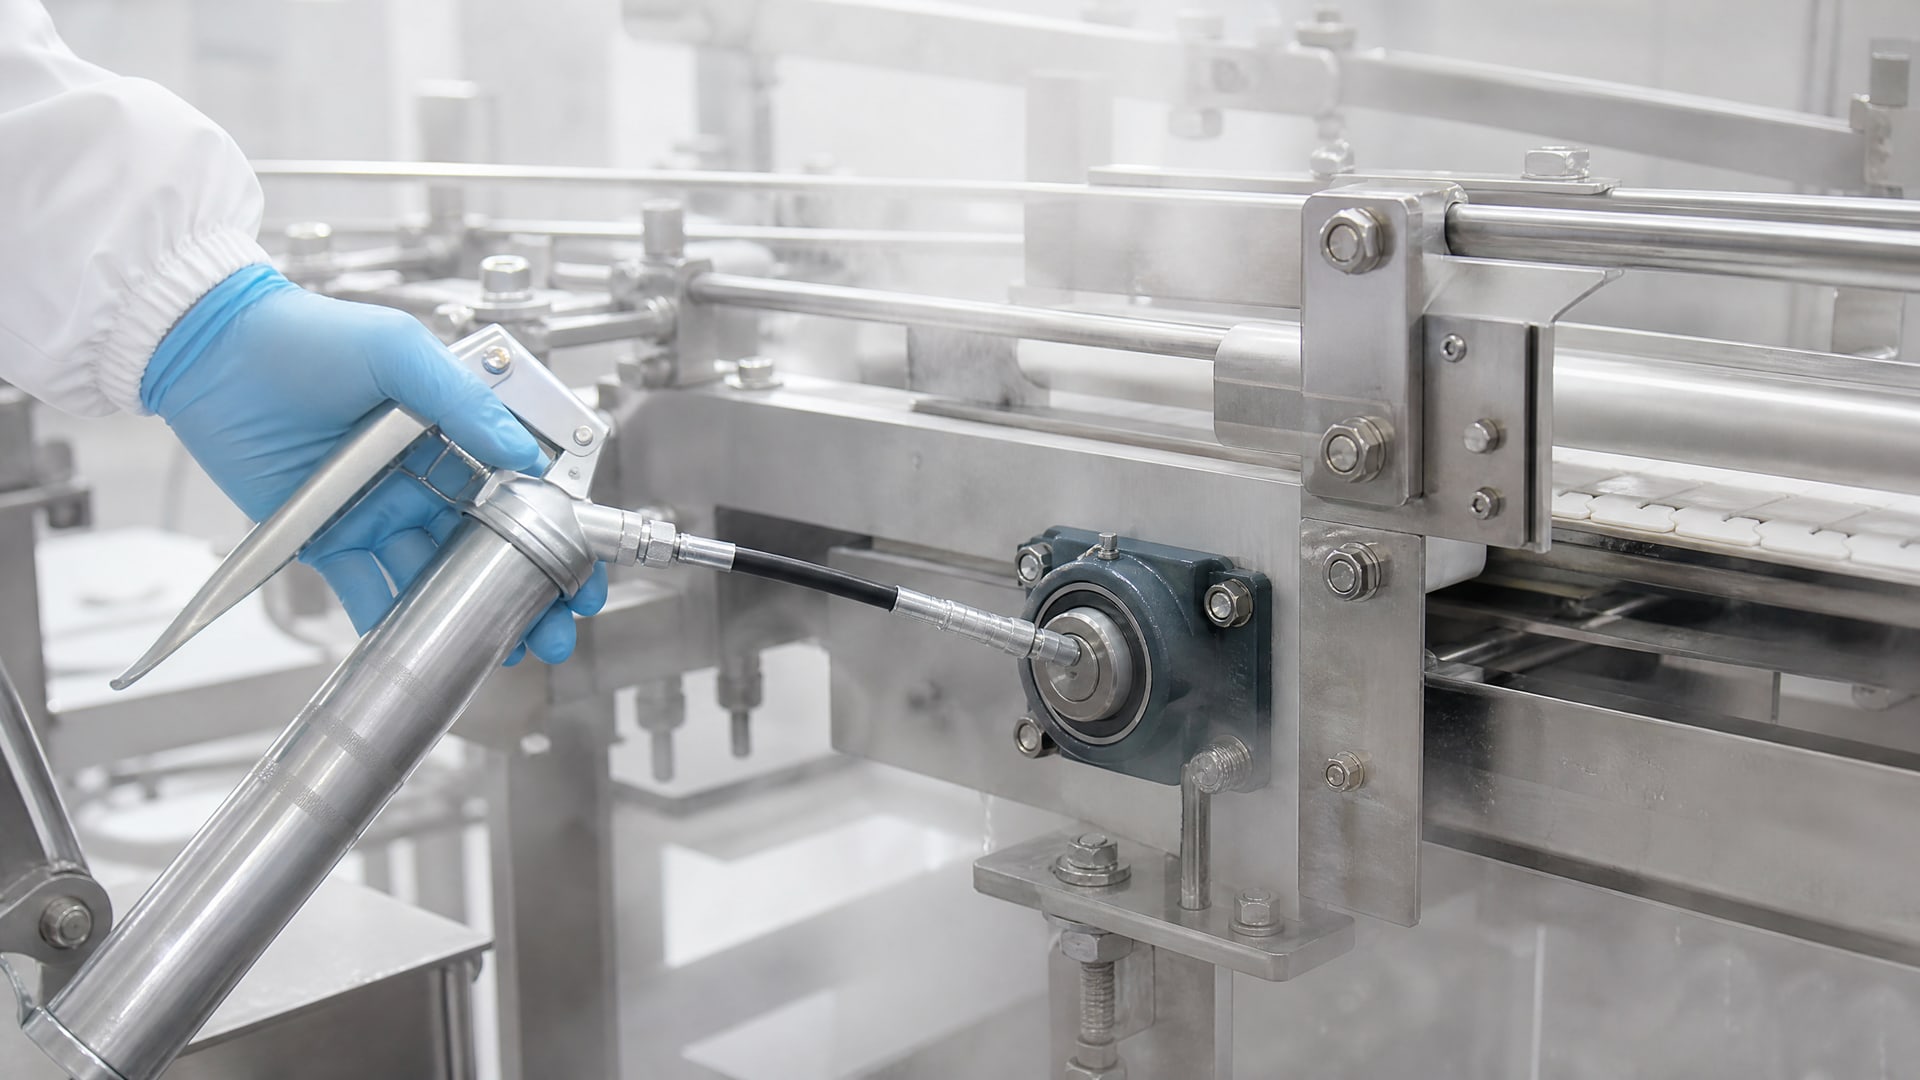
Смазка для оборудования, подверженного паровым и химическим мойкам, - это не просто расходник, а элемент гигиенической системы производства. На пищевых линиях с режимом CIP (очистка на месте) стандартная минеральная смазка вымывается за несколько циклов, оставляя узлы трения без защиты. Правильный выбор начинается с понимания различий между регистрацией NSF H1 и полным соответствием ISO 21469, а также с оценки конкретных условий: химический состав моющего средства, температура пара, частота мойки и критичность узла. Статья помогает техническим специалистам, инженерам и закупщикам отобрать смазку, которая не только допущена для пищевого производства, но и реально выдержит ваши условия мойки и сохранит защитную пленку после washdown.
H1 и ISO 21469 - в чем различие для пищевого оборудования
Смазка с маркировкой NSF H1 зарегистрирована как допустимая для случайного, непреднамеренного контакта с пищей.
Это означает, что ее ингредиенты прошли оценку и не представляют прямой угрозы, если небольшое количество смазки попадет в продукт из-за износа уплотнения или избытка при нанесении. Для минеральных и синтетических H1-смазок предельно допустимое загрязнение устанавливается на уровне 10 ppm, для силиконовых -1 ppm. Однако сама регистрация H1 не проверяет производственный процесс: упаковку, условия хранения, микробиологический контроль на площадке производителя.
ISO 21469:2006 описывает гигиенические требования к формуляции, производству, использованию и обращению со смазками для пищевой, косметической и фармацевтической отраслей. Это означает, что на производстве смазки должна быть система HACCP, аудит санитарии, контроль посторонних включений, отслеживание партий. ISO 21469 предполагает наличие H1-допуска, но добавляет к нему контроль всего жизненного цикла продукта - от сырья до доставки клиенту.
Для линий, где требуется высокий уровень пищевой безопасности, оба признака желательны: H1 подтверждает безопасность рецептуры, ISO 21469 - надежность производственных процессов. Если производство уже сертифицировано по FSSC 22000 или аналогичной системе, требование к ISO 21469 может быть явным.
Почему водостойкость определяет долговечность на CIP-линиях
Минеральное и синтетическое масла в составе смазки - гидрофобные: они отталкивают воду, но при интенсивном воздействии горячей воды с щелочью или кислотой начинают вымываться.
CIP-цикл включает несколько этапов: предварительная мойка холодной водой, щелочная стирка при 60-80 °C, кислотное полоскание, финальное горячее ополаскивание. На каждом этапе смазка подвергается механическому смыву и химическому воздействию.
Водостойкость смазки определяется несколькими факторами. Во-первых, выбором базового масла: синтетические полиальфаолефины (ПАО) и полиэфиры держат воду лучше, чем легкие минеральные масла. Во-вторых, присадками - загустителем и антиокислителями. Литиевый загуститель в стандартной смазке NLGI 2 быстро теряет консистенцию во влажной среде, а полиуретановый загуститель или комплексный загуститель заметно лучше сохраняет пленку. В-третьих, наличием ингибиторов коррозии, которые образуют защитный слой на металле и препятствуют вытеснению смазки.
Производители тестируют водостойкость по методам ISO 2176 (испытание смазки на водостойкость в статических условиях) и аналогичным. Если в спецификации продукта указана высокая водостойкость (обычно выражается в баллах от 0 до 5), это означает, что смазка прошла такое испытание и доказала, что не вымывается при кратковременном контакте с водой.
Влияние пара на сохранение защитной пленки
Паровая мойка - один из самых жестких режимов для смазки.
Пар температурой 120-160 °C проникает в микронные зазоры узлов трения, вызывает разбухание уплотнений, размягчает загуститель, и одновременно смывает защитную пленку. После паровой обработки смазка может потерять 30-50% своей вязкости, если она не сформулирована специально для таких условий.
При выборе смазки для оборудования с частыми паровыми мойками нужно убедиться, что она сохраняет минимальную консистенцию и адгезию при повышенной влажности. Адгезия - это способность смазки прилипать к металлической поверхности, образуя тонкую защитную пленку, которая не смывается только лишь от соприкосновения с водой. Высокая адгезия означает, что смазка восстановится на узле трения после его высыхания, даже если временно был контакт с влагой.
Синтетические смазки на основе ПАО или полиэфиров с полиуретановым загустителем демонстрируют лучшую стойкость к пару, чем классические литиевые минеральные смазки. Они сохраняют рабочие свойства в диапазоне -30 до +120 °C и переносят многократное промывание без полной потери консистенции.
Когда нужна повторная смазка после CIP-цикла
Регламент обслуживания пищевого оборудования с CIP должен предусмотреть, требуется ли повторная смазка после завершения цикла мойки.
Если смазка полностью вымыта или потеряла адгезию, оставить узел трения без защиты - значит рискнуть его износом и возможной коррозией.
На практике проверка проводится так: после мойки и высыхания оборудования визуально осматривают ключевые узлы (подшипники, направляющие, поворотные соединения). Если видна сухая поверхность без блеска масляной пленки, требуется нанести смазку повторно. Если смазка осталась и образует тонкую пленку, переносить не нужно.
Для высоконагруженных узлов, которые подвергаются фрикционному износу и частым мойкам CIP и воздействию пара, рекомендуется использовать EFELE MG-292 - водостойкую смазку с пищевым допуском NSF H1. Она обеспечивает надежную защиту от вымывания и восстанавливает пленку после мойки благодаря улучшенной адгезии, снижая необходимость в частых переосмазках и повышая интервал между обслуживаниями.
Частота повторной смазки зависит от конкретного оборудования и режима мойки. На конвейерах с мягким режимом CIP (щелочь, невысокое давление) переосмазку можно проводить 1-2 раза в неделю. На линиях фасовки с агрессивной химией и паром - ежедневно после смены. Всегда сверяйтесь со спецификацией оборудования и с рекомендациями производителя смазки.
Совместимость с химией CIP-средств и ее роль в выборе
Щелочные и кислотные моющие средства, используемые в CIP-циклах, могут взаимодействовать с присадками смазки и ускорять ее окисление.
Щелочь (pH 12-14) размягчает некоторые типы загустителей и может вступить в реакцию с антиокислителями. Кислота (pH 1-3) разрушает оксидные слои на металле и может осадить ингибиторы коррозии.
При выборе смазки проверьте в ее техническом паспорте (TDS) совместимость с конкретными моющими средствами вашего производства. Производители часто указывают диапазон pH, который допустим для смазки без потери свойств. Стандартная рекомендация: смазка для CIP должна быть совместима с pH от 2 до 13 при периодическом контакте.
Синтетические смазки, особенно на основе сложных эфиров и полиуретановых загустителей, демонстрируют бо́льшую устойчивость к pH-экстремумам, чем литиевые минеральные смазки. Если в вашей производственной программе используются чередующиеся CIP-средства разных производителей, предварительно протестируйте совместимость образцов смазки с каждым.
Совет инженера: как организовать контроль и повторную смазку на линии
Сценарий: на мясоперерабатывающей линии фасовки мясных полуфабрикатов оборудование ежедневно проходит CIP с щелочной мойкой (pH 13) и паровой обработкой при 140 °C.
После трех месяцев работы начали проявляться люфт в подшипниках конвейера и слабое смыкание упаковочного инструмента.
Инженеры сервисной службы провели аудит: на узлах трения осталась лишь тонкая, почти невидимая пленка смазки. Стандартная минеральная H1-смазка не выдержала ежедневного контакта с щелочью и паром и вымылась. Было принято решение перейти на более водостойкий состав и внедрить процедуру визуального контроля и переосмазки после каждого цикла мойки.
Результат: с применением смазки, сформулированной специально для условий с влажностью и паром, интервал между переосмазками увеличился с одного дня на двое суток, люфт устранен, а срок службы подшипников увеличился на 40%. Затраты на смазку возросли, но сэкономили на внеплановых остановках и замене узлов.
Важный вывод: выбрать правильную смазку H1 для CIP и пара - значит не только купить продукт с нужной маркировкой, но и встроить ее использование в систему плановой профилактики: регламент смазки, контроль после мойки, запас материала и обучение персонала.
Критерии отбора: чек-лист для закупщика
При выборе смазки для оборудования с CIP и паром пройдите по следующему чек-листу:
Допуск NSF H1 или ISO 21469 - оба признака желательны; минимум требуется H1.
Водостойкость - должна быть указана в TDS, по методу ISO 2176 минимум 4 балла из 5.
Диапазон температур - смазка должна сохранять консистенцию от 0 до +120 °C или выше в зависимости от вашего оборудования.
Совместимость с pH - заявленный диапазон от pH 2 до pH 13 для пищевого производства.
Адгезия и масляное отделение - смазка не должна сильно расслаиваться при стоянии и должна восстанавливать пленку после высыхания.
Антикоррозионная защита - ингибиторы коррозии для стали, нержавеющей стали и алюминия, если эти материалы используются на узлах.
Совместимость с уплотнениями - убедитесь, что смазка не вызывает разбухание резины (О-колец, прокладок) вашего оборудования.
Цена и доступность - оцените стоимость владения с учетом интервала переосмазки и расхода, а также наличие в поставке.
Закупщикам и инженерам также советуют запросить у производителя смазки технический отчет об испытаниях на совместимость с вашей CIP-химией. Если производство крупное и требования строгие, имеет смысл провести собственное испытание малых партий на пилотном участке перед полной закупкой.
Часто задаваемые вопросы
Чем отличается смазка H1 от обычной промышленной смазки?
H1-смазка изготовлена из ингредиентов, одобренных NSF для применения в пищевой промышленности и допустимых при случайном контакте с пищей. Обычная промышленная смазка может содержать токсичные присадки или вредные для здоровья компоненты и не подходит для пищевого оборудования. H1 проходит более строгую оценку состава и должна быть одорантной (без запаха) и без вкуса.
Нужно ли мне выбирать смазку с ISO 21469, если уже есть H1?
H1 подтверждает безопасность состава, а ISO 21469 гарантирует контроль производства и логистики. Если ваше производство сертифицировано по FSSC 22000, IFS или BRC, ISO 21469 может быть обязательным требованием. Для стандартной пищевой линии H1 часто достаточно, но ISO 21469 дает дополнительное спокойствие относительно микробиологического риска.
Как часто нужно переосмазывать узлы после CIP-мойки с паром?
Частота зависит от режима мойки, типа смазки и критичности узла. В среднем на линиях с ежедневным CIP переосмазку проводят 1-3 раза в неделю. Более точный интервал дает визуальный осмотр после сушки оборудования: если пленка смазки видна на узле, переносить не нужно. Всегда следуйте регламенту производителя оборудования.
Может ли смазка H1 вызвать разбухание резиновых уплотнений?
Некоторые смазки, особенно синтетические на основе сложных эфиров, могут вызвать набухание стандартной нитриловой резины (NBR). Перед выбором смазки сверьте совместимость материалов уплотнений в спецификации с материалом смазки. Большинство H1-смазок совместимы с NBR, но всегда уточняйте в TDS.
Что делать, если я не уверен в выборе смазки для своего оборудования?
Обратитесь к производителю оборудования за рекомендацией конкретной смазки или типа смазки (минеральная, синтетическая, класс NLGI, диапазон температур). Попросите у производителя смазки образец и протестируйте на пилотном участке в течение 1-2 недель. Обязательно проверьте совместимость с CIP-средствами вашего производства.
Заключение
Выбор смазки H1 для оборудования с частыми мойками CIP и паром - это не одноразовая покупка по каталогу, а системное решение. Правильная смазка должна соответствовать трем критериям: подтвержденному допуску NSF H1 или ISO 21469, высокой водостойкости и антикоррозионной защите, а также совместимости с химией и температурным режимом вашего производства. Водостойкость и адгезия определяют, сохранит ли смазка защитную пленку после паровой мойки и насколько часто потребуется переосмазка.
На практике инженеры и закупщики оценивают несколько вариантов по чек-листу, тестируют на пилотном участке и встраивают использование смазки в общий регламент обслуживания оборудования. При систематическом подходе правильная смазка не только снижает риск пищевой безопасности, но и продлевает срок службы узлов трения, сокращает простои и оптимизирует затраты на обслуживание.