Оборудование тайваньского производства давно работает на российских предприятиях - от линий фасовки пищевых продуктов до узлов прессования полимеров. Его узлы трения (фильеры, направляющие, поршни, дроссельные заслонки) изнашиваются, требуют защиты от коррозии, вымывания смазки и фреттинга. Традиционно эти детали обрабатывали импортными антифрикционными и высокотемпературными покрытиями, но поставки сложнились, цены выросли, а сроки доставки удлинились. На этом фоне российские антифрикционные твердосмазочные покрытия доказали, что могут заменить зарубежные аналоги, если подобрать состав по параметрам: коэффициент трения, рабочая температура, толщина пленки и метод нанесения. В статье разберемся, как выбрать, нанести и проконтролировать антифрикционное покрытие для конкретной детали, и на каких параметрах строить инженерную замену импортного решения.
Статья полезна закупщикам промышленного сектора, техническим специалистам и инженерам, которые сталкиваются с необходимостью оснастить или отремонтировать узлы скольжения, работающие в агрессивных условиях.
Почему импортозамещение защитных покрытий становится необходимостью
На тайваньском оборудовании узлы скольжения нередко требуют специальной защиты: смазка вымывается моющими растворами и водяным паром, металл подвергается корродированию, трение вызывает перегрев и заедание.
Раньше закупщики брали импортные составы известных производителей, но логистические сбои и удорожание поставок сделали эту схему нестабильной.
Российский рынок твердосмазочных и антифрикционных покрытий предлагает решения, которые по технико-хозяйственным показателям не уступают западным образцам, а по части поддержки и наличия имеют явное преимущество. Вопрос в том, как выбрать покрытие не по названию бренда, а по реальным рабочим условиям узла. На тайваньском оборудовании применяют стандартные типы деталей (фильеры для пленкотрубного оборудования, поршневые системы, дроссельные заслонки для дозирования), и каждая категория требует своего диапазона параметров.
Импортозамещение - это не переход на худший материал, а техническая замена на основе параметрического сравнения. Закупщик и инженер должны понимать, какие характеристики покрытия критичны для конкретного узла, как их измерить и как проверить соответствие перед внедрением.
Типы антифрикционных и высокотемпературных покрытий: диапазоны трения и температур
Рынок предлагает несколько семейств твердосмазочных составов.
Каждое имеет свой коэффициент трения, температурный диапазон и толщину пленки.
DLC (Diamond-Like Carbon)
Углеродное покрытие с низким трением (μ = 0,05–0,12 в сухом трении) и рабочей температурой до 300–400 °C. Толщина обычно 1–40 мкм. Подходит для узлов с высокой чистотой и требованиями к износостойкости. На тайваньском оборудовании встречается реже, но может применяться на прецизионных направляющих и поршневых системах.
Дисульфид молибдена (MoS₂)
Классический состав для снижения трения и защиты от износа. Коэффициент трения -0,03–0,06 в сухом трении, рабочая температура до 350 °C на воздухе и до 1200 °C в вакууме. Толщина 5–50 мкм. На производственном оборудовании это самый распространенный выбор: хорошо держится на стальных деталях, легко наносится, предсказуемый результат. Именно составы на основе MoS₂ часто ищут при замене импортных решений на российские аналоги.
PTFE (тефлон и аналоги)
Низкое трение (μ = 0,05–0,20), но ограниченная температура (до 260 °C). Толщина 10–100 мкм. Для высокотемпературных узлов недостаточен, но хорош для узлов, которые работают при комнатной и умеренно повышенной температуре, например, для направляющих карет, ползунов и муфт.
Графит и углеродные композиции
Коэффициент трения 0,10–0,20, рабочая температура 700+ °C, толщина 10–200 мкм. Применяется для высокотемпературных узлов: ковшей экструдеров, ведущих шпинделей, уплотнений. На тайваньском оборудовании графитовые покрытия встречаются реже, чем на российском, но для некоторых типов фильер и горячих зон покрытие может оказаться необходимым.
Выбор конкретного типа зависит от температуры работы узла. Если деталь работает при 80–150 °C (дроссельная заслонка, направляющая в холодной части машины), подойдет PTFE или MoS₂. Если температура 300–350 °C (фильера с локальным нагревом, поршневая система в горячих условиях), нужен MoS₂ или DLC. Если выше 400 °C (горячие зоны экструдера), требуется графитовое покрытие или специальная керамика.
Толщина пленки: почему 5–20 мкм - критическая зона
Антифрикционное покрытие не работает изолированно: его толщина влияет на трение, адгезию, коррозионную защиту и совместимость с узлом сборки.
Минимальная толщина
Покрытие должно перекрыть микронеровности поверхности основания. Если высота микронеровностей (Ra) составляет 1–2 мкм, то пленка менее 3 мкм будет неплотной, и основной металл останется открытым для окисления. Рабочий диапазон начинается с 5 мкм.
Оптимальная толщина
Для большинства узлов трения достаточно 10–15 мкм. При такой толщине покрытие хорошо держится на основании, не изменяет посадку деталей в сборке и обеспечивает необходимый коэффициент трения. Если узел имеет тонкий зазор (например, щель между ведомой и ведущей шестерней), толщина в 15 мкм может быть недопустима - пришлось бы уменьшить их до 3–5 мкм.
Максимальная толщина
Если покрытие нанесено толще 20 мкм, оно может привести к нескольким проблемам. Во-первых, адгезия к основанию может снизиться (тяжелая пленка при тепловых циклах отслаивается). Во-вторых, деталь перестанет влезть в сборку или изменится момент развальцовки для подшипников. В-третьих, на тонких деталях толстое покрытие может вызвать хрупкость из-за внутренних напряжений.
Перед нанесением покрытия нужно согласовать с инженерной группой, какой максимум допустима толщина. Затем выбрать состав и метод нанесения, который гарантирует именно этот диапазон.
Методы нанесения и технологические требования
Антифрикционные покрытия наносят тремя основными способами: распылением, погружением и кистью.
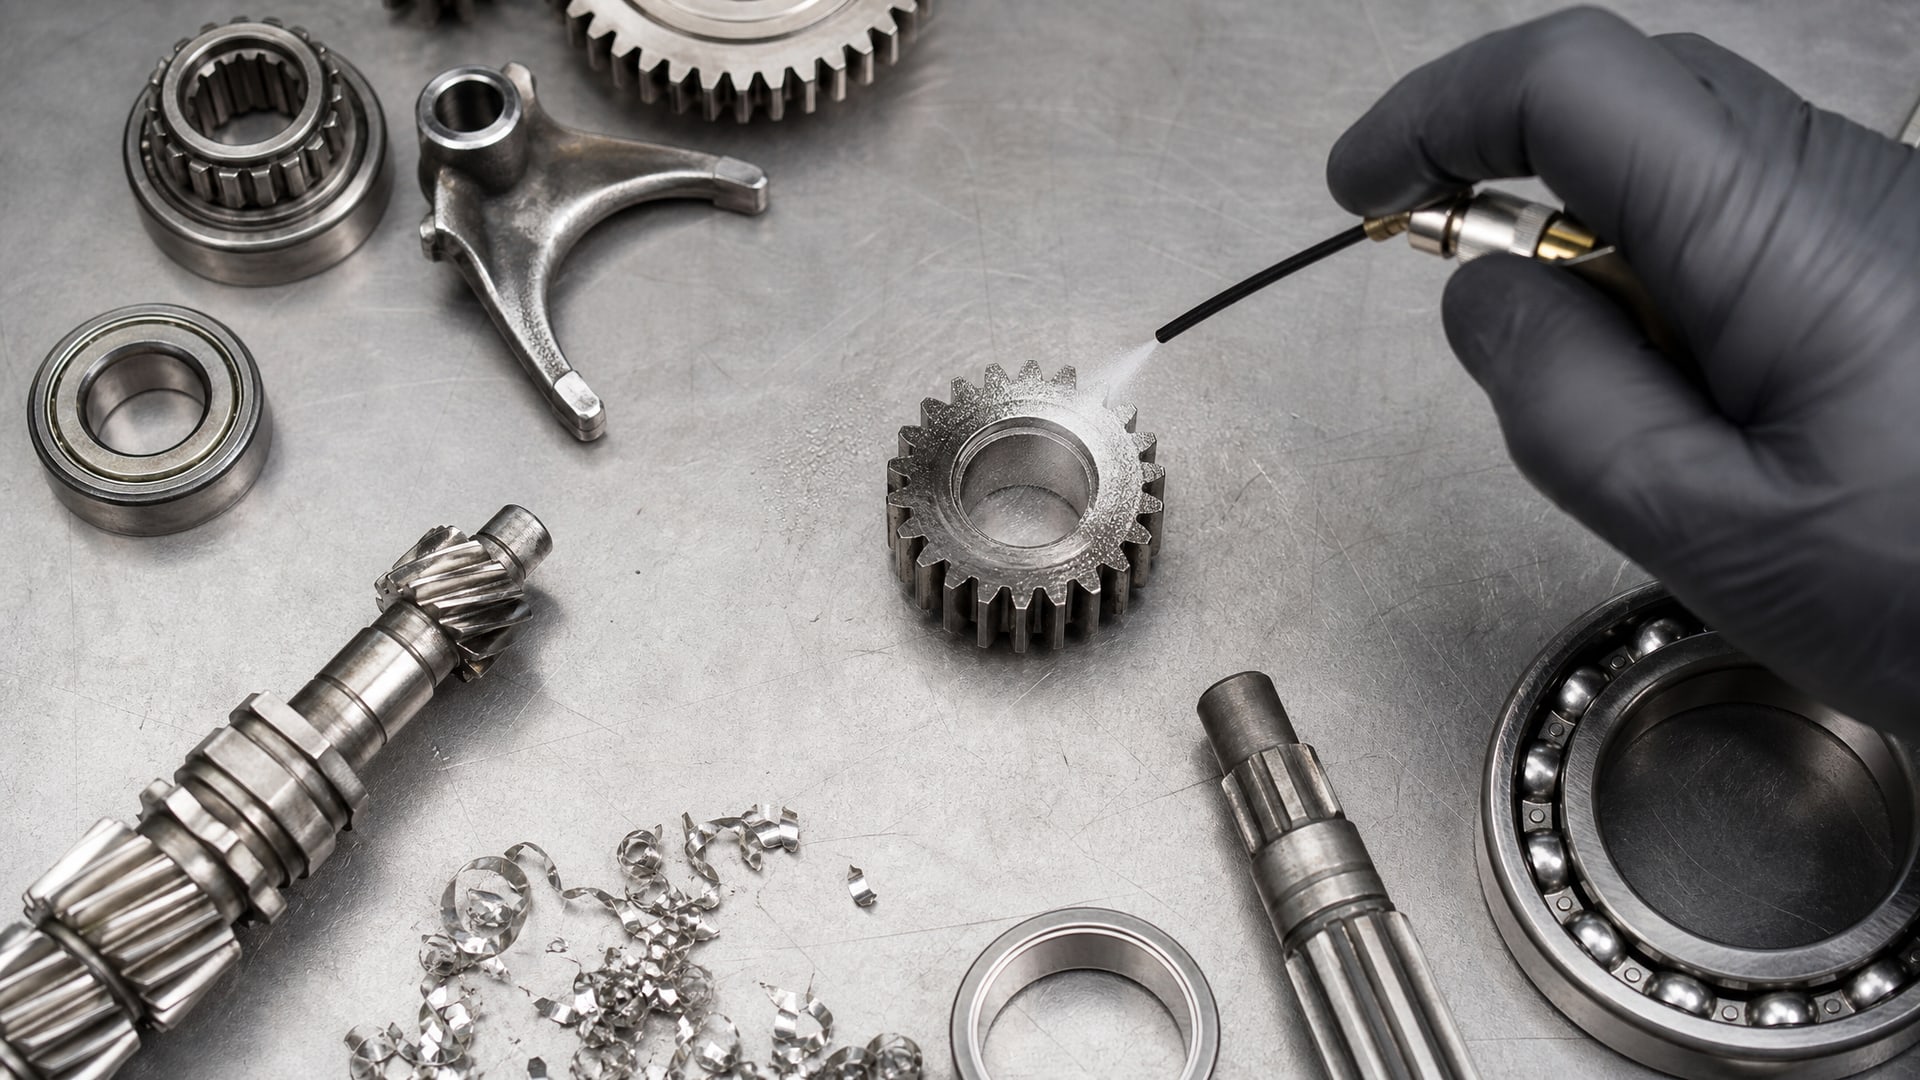
Каждый имеет свои требования к окружающей среде, времени жизни состава и скорости отверждения.
Распыление
Аэрозольное или электростатическое распыление - самый распространенный метод на производстве. Толщина контролируется легче, ровнее слой, выше производительность. При распылении важно, чтобы температура окружающего воздуха и самой заготовки составляла не менее +18 °C (холодная деталь может не принять состав). Время жизни смеси (жизнеспособность состава) обычно 40–50 минут, после чего вязкость растет и состав густеет. На практике это означает, что рабочую ванну нужно периодически перемешивать и иметь запас свежего состава.
Погружение
Деталь на несколько секунд погружают в ванну с жидким покрытием, извлекают и дают стечь. Толщину контролировать сложнее (зависит от вязкости, времени погружения и угла извлечения), но затраты на состав минимальны. Метод хорош для пакетной обработки мелких деталей. Жизнеспособность состава в ванне выше, чем в распылительной системе, так как смесь находится в закрытой емкости.
Кисть или валик
Ручное нанесение для точечного ремонта или когда нужна максимальная контролируемость толщины. Медленно, но дешево. На производстве используют редко, больше в сервисных мастерских.
Для тайваньского оборудования в цехах обычно применяют аэрозольное распыление (если объем малый) или принудительное распыление (если много деталей). Технологические требования: вентиляция, защита смежных частей маской, контроль толщины прибором после отверждения.
Испытания триботехнических свойств по ГОСТ 26614-85
Чтобы убедиться, что покрытие работает именно в условиях тайваньского оборудования, инженеры проводят испытания по ГОСТ 26614-85 «Материалы антифрикционные порошковые.
Метод испытания триботехнических свойств при трении с ограниченной подачей смазки». Стандарт устанавливает, как мерить коэффициент трения, износ и зависимость этих показателей от скорости скольжения и нагрузки.
Условия испытания
Тест выполняют на трех образцах (не менее). На образец наносят испытываемое покрытие, затем устанавливают его в трибометр против контрциклиндра определенного материала (обычно - стальной). Вращением задают разные скорости скольжения (0,5–5 м/с в типичном диапазоне) и нагрузки, фиксируют силу трения и глубину следа износа.
Целевые показатели по ГОСТ 26614-85
Испытания не распространяются на материалы с твердостью менее HB 20 и более HB 150. Это исключает слишком мягкие и слишком твердые покрытия. По результатам строят кривую зависимости коэффициента трения от скорости и нагрузки. Для антифрикционных покрытий целевой коэффициент трения обычно остается ниже 0,15–0,20 в рабочем диапазоне нагрузок.
Применение результатов
Если на производстве есть данные испытаний импортного покрытия по аналогичной методике (или по ISO/ASTM эквивалентам), можно прямо сравнить триботехнические параметры российского решения. Это и есть основа инженерной замены.
Контроль толщины: магнитный метод, вихретоковый и бета-метод
После нанесения покрытия нужно убедиться, что толщина попала в согласованный диапазон (например, 10–15 мкм).
Для этого используют приборы неразрушающего контроля, которые работают по разным принципам в зависимости от материала основания.
| Материал основания | Метод | Стандарт | Диапазон измерения |
|---|---|---|---|
| Сталь, ферромагнитные металлы | Магнитный метод | DIN 50 981, ISO 2178 | 0–500 мкм и выше |
| Медь, латунь, алюминий, титан (цветные металлы) | Вихретоковый метод | DIN 50 984, ISO 2360 | 0–10 000 мкм (зависит от прибора) |
| Пластик, композиты, неметаллические подложки | Обратное рассеяние бета-частиц | DIN 50 983, ISO 3543 | 0–200 мкм, для некоторых покрытий до 500 мкм |
Магнитный метод (для стали)
Прибор генерирует магнитное поле, которое проходит сквозь немагнитное покрытие и «видит» стальное основание. По изменению поля вычисляет толщину пленки. Наиболее распространенный метод на производстве. Очень быстр, портативен, не требует калибровки на каждую деталь. Погрешность ± 1–2 мкм для слоев 5–20 мкм.
Вихретоковый метод (для цветных металлов)
При приведении катушки с переменным током к медному или алюминиевому основанию в нем возникают вихревые токи. Некритичное (немагнитное) покрытие ослабляет сигнал, и по этому ослаблению вычисляется толщина. Требует предварительной калибровки на эталон из аналогичного материала. Тоже портативен, точен для диапазона 5–100 мкм.
Метод обратного рассеяния бета-частиц (для пластиков)
Источник радиоактивных бета-частиц направляют на поверхность. Частицы проходят сквозь покрытие, рассеиваются на основании и возвращаются обратно. По интенсивности рассеяния определяют толщину. Требует специального оборудования, на цехах встречается реже, но применяется на ответственных деталях из полимеров. Допусти, что на тайваньском оборудовании из пластика мало, но для некоторых направляющих и втулок метод может потребоваться.
На практике закупщик или инженер должен знать, какой метод применять к каждой детали. Для фильер из стали - магнитный метод. Для латунных и медных втулок - вихретоковый. Если есть пластиковые детали, нужен портативный вихретоковый прибор или направление образцов в лабораторию.
Стандартизация и параметры качества для замены импортных решений
При выборе российского покрытия вместо импортного нужно свести параметры в таблицу и убедиться, что диапазоны совпадают или покрытие лучше по какому-то параметру.
Ключевые параметры для сравнения
Коэффициент трения: должен быть ≤ 0,15 (рекомендуемая верхняя граница для большинства узлов).
Коэффициент трения в зависимости от нагрузки: часто поставщик дает не одно число, а диапазон (например, 0,08–0,12), и нужно проверить, что он перекрывает рабочую нагрузку узла.
Рабочая температура: должна быть выше на 30–50 °C, чем максимальная, которую может достичь узел во время работы.
Толщина пленки: согласовать с инженерной группой, затем проверить, что поставщик может гарантировать именно этот диапазон при нанесении.
Адгезия: покрытие не должно отслаиваться при термоциклировании и механическом воздействии. Проверяется по ГОСТ 28377 (перекрестные царапины) или АСТМ методам.
Коррозионная защита: для деталей, работающих во влажной среде, покрытие должно защитить от ржавления. Проверяется солевым туманом по ГОСТ 9.502.
Время отверждения: состав должен затвердеть за допустимое время (24–36 часов при 20 °C - типовой параметр).
Для высокотемпературных узлов (фильеры экструдеров, ковши) предпочитают покрытия на основе MoS₂ или графита. Для узлов с холодным стартом и фреттингом (поршни, шпиндели) - MoS₂ или PTFE. Для деталей с тонким зазором - очень тонкие DLC-покрытия (1–5 мкм).
Нанесение антифрикционного покрытия на детали: технологический цикл
Процесс нанесения антифрикционного твердосмазочного покрытия на детали включает несколько этапов.
Подготовка поверхности
Деталь должна быть чистой от грязи, ржавчины, масла и окисла. Обезжиривают в ванне с органическим растворителем (спирт, ацетон, уайт-спирит), сушат горячим воздухом или на открытом воздухе при комнатной температуре. Если есть ржавчина, счищают мягкой щеткой или пескоструем (без переусердствия, чтобы не заложить новые микронеровности). Время от обезжиривания до нанесения покрытия должно быть минимальным (не более 1–2 часов), иначе поверхность окислится заново.
Проверка условий окружающей среды
Перед нанесением убедитесь, что температура воздуха и самой заготовки не ниже +18 °C. Влажность желательно держать в диапазоне 40–70 %. При слишком высокой влажности и низкой температуре состав плохо высыхает и могут возникнуть потеки.
Нанесение слоя
Если используется распыление, держите баллон на расстоянии 15–20 см от поверхности, наносите тонким движением, стараясь создать равномерный слой. Для одной детали хватает 2–3 слоя с интервалом 10–15 минут (чтобы каждый слой немного подсох). Каждый слой должен быть полупрозрачным, чтобы было видно цвет основания через него.
Отверждение
После нанесения всех слоев дайте детали высохнуть. Время жизни смеси (когда она вязкая, но еще текучая) обычно 40–50 минут. Полное отверждение при 20 °C требует 24–36 часов. Ускорить можно поднятием температуры (при 60 °C -4–6 часов). До полного отверждения деталь нельзя трогать, нельзя собирать, нельзя мыть.
Контроль толщины
После полного отверждения измеряют толщину покрытия портативным прибором (магнитным, вихретоковым или другим). Если толщина вышла за пределы согласованного диапазона, деталь возвращают на переработку (либо очищают и наносят заново, либо добавляют слой).
Сборка
После проверки толщины деталь собирают в узел. Если покрытие правильно подобрано, оно не должно мешать посадке, не должно отслаиваться и должно начать работать сразу.
Соответствие российских решений параметрам импортных аналогов
Российские производители антифрикционных твердосмазочных покрытий давно работают с системами, аналогичными зарубежным.
Адаптивные твердосмазочные покрытия, которые встречаются на российском рынке, обеспечивают коэффициент трения в диапазоне 0,03–0,15 в зависимости от типа, температурный диапазон от −30 до +730 °C для некоторых высокотемпературных составов, и толщину пленки 5–50 мкм. Эти параметры перекрывают большинство нужд производственного оборудования.
Когда старые запасы импортных материалов закончились, инженеры на многих предприятиях стали пробовать российские эквиваленты. Процедура проста: берут техдокументацию импортного покрытия, находят значение коэффициента трения, температурный диапазон, требуемую толщину и метод нанесения. Затем ищут российский состав с аналогичными или лучшими параметрами, наносят пробную партию деталей, проводят испытания по ГОСТ 26614-85 (для триботехники) и солевому туману (для коррозионной стойкости), сравнивают результаты. Если показатели совпадают, переходят на российское решение окончательно.
На практике это означает, что для фильер экструдеров, работающих при 250–300 °C с давлением до 100 МПа, подходит состав на основе MoS₂ с коэффициентом трения μ ≤ 0,10, температурой до 350 °C и толщиной 10–15 мкм. Для направляющих карет и скольжений при комнатной температуре хватает PTFE-покрытия с μ ≤ 0,15 и толщиной 5–10 мкм. Для ковшей с локальным нагревом до 400–450 °C нужен график покрытий на основе графита или керамики.
Российские поставщики обычно предлагают составы уже расфасованные в баллоны по 500 мл или банки по 1–5 л, с приложенной техдокументацией, в которой указаны все параметры. Это снимает проблему с лабораторной проверкой - достаточно свериться со спецификацией и убедиться, что параметры подходят для вашего оборудования.
Часто задаваемые вопросы
Почему нельзя просто купить российское покрытие с похожим названием, вместо импортного?
Название ничего не говорит о техпараметрах. Два покрытия могут называться «антифрикционное» или «MoS₂-основа», но один работает до 200 °C, а другой до 350 °C; один дает μ = 0,12, другой μ = 0,08. Перед внедрением нужно сравнить коэффициент трения, температурный диапазон, толщину, время отверждения и адгезию по документам. Только такое сравнение обеспечит надежную замену.
Как быстро проверить, подходит ли покрытие для нашего оборудования?
Возьмите техническую карточку товара импортного покрытия (коэффициент трения, рабочая температура, толщина, метод нанесения) и техническую карточку российского кандидата. Сравните параметры: если российское лучше или равно по всем пунктам, закажите небольшую пробную партию (5–10 деталей), нанесите покрытие по инструкции, проверьте толщину прибором, затем протестируйте на том же оборудовании, где работали импортные детали. Время теста зависит от объема обработки: от нескольких смен до нескольких недель.
Можно ли наносить покрытие при низкой температуре или влажности?
Минимальная рекомендуемая температура для большинства составов составляет +18 °C. При температуре ниже процесс полимеризации замедляется, покрытие может не затвердеть должным образом и останется липким. При влажности выше 80 % покрытие высыхает неровно, могут возникнуть потеки и белесые пятна. Лучше подождать благоприятных условий, чем наносить в неправильных и потом переделывать.
Какой прибор выбрать для измерения толщины: магнитный, вихретоковый или оба?
Определите материалы ваших деталей. Если это в основном стальные детали, магнитного прибора достаточно - это быстро, дешево и точно. Если есть медные, латунные или алюминиевые детали, нужен вихретоковый. Если есть пластик, обсудите с лабораторией, какой метод они готовы применять. На большинстве производств покупают магнитный прибор за 5–10 тыс. руб. и его хватает для 80 % контроля.
На скольких образцах нужно провести испытания перед внедрением?
ГОСТ 26614-85 требует испытаний не менее чем на трех образцах. На практике, если вы переходите с импортного на российское покрытие, имеет смысл испытать 5–10 деталей: в цехе на реальном оборудовании (3–5 штук, чтобы отследить поведение за 1–2 недели) и в лаборатории (2–5 штук, чтобы получить триботехнические данные по ГОСТ 26614-85 и результаты солевого туманного теста). Это не займет много времени, но даст уверенность в выборе.
Заключение
Импортозамещение защитных покрытий для тайваньского оборудования - это не отказ от качества, а техническая замена на основе параметрического анализа. Ключевой момент: не верь названию, сравнивай коэффициент трения, рабочую температуру, толщину пленки, время отверждения и методы контроля. Российские антифрикционные твердосмазочные покрытия на основе дисульфида молибдена, PTFE и графита покрывают 90 % применений, встречающихся на типовом производственном оборудовании.
Практический следующий шаг: сформируйте техническую карточку одной проблемной детали (например, фильеры экструдера), выпишите нужные параметры (коэффициент трения, температура, толщина), найдите три-четыре российских поставщика антифрикционных покрытий с открытыми техдокументами, запросите образцы и технические данные, проведите пробное нанесение на 5–10 деталях и протестируйте на оборудовании в течение двух недель. По результатам вы поймете, какое покрытие подходит, и сможете масштабировать решение на остальные узлы. Таким образом, в течение одного производственного цикла получите данные для экономного и надежного импортозамещения.