Герметизация резьбовых соединений трубопроводов - одна из самых ответственных операций в промышленной сборке, потому что даже минимальная течь может привести к потере рабочей среды, загрязнению окружающего пространства или отказу системы под давлением. Выбор правильного анаэробного герметика определяется не только диаметром трубы, но и типом резьбы, рабочей температурой, давлением и средой эксплуатации - газом, водой, маслом или агрессивными химикатами.
В этой статье разберем, на какие параметры обратить внимание при выборе анаэробного фиксатора для трубных соединений разного размера, какие стандарты действуют в России и за рубежом, и как подобрать состав, который гарантирует надежное уплотнение на десятилетия.
Принцип работы анаэробных герметиков для трубных соединений
Анаэробные герметики и фиксаторы полимеризуются в отсутствие доступа кислорода и при контакте с активной поверхностью металла.
Молекулы полимера переходят из жидкого состояния в твердое прямо в зазоре между витками резьбы, заполняя микрозазоры и капиллярные пустоты. Этот процесс происходит без выделения газов и без нужды в нагреве или облучении.
Для трубных резьбовых соединений анаэробный герметик работает эффективнее, чем тефлоновая лента или сантехническая нить, потому что создает монолитное соединение, а не просто выравнивает геометрию. Однако это условие верно только для металл-металл контакта с ограниченным поступлением кислорода. На открытых или пористых поверхностях анаэробные составы работают плохо или вообще не твердеют.
Время отверждения разных классов при 22 °C на стали составляет от 10–20 минут для начального схватывания до полного набора прочности за 8–12 часов или 24 часа. На пассивных металлах, например нержавеющей стали, без праймера время отверждения существенно дольше. Это важный факт при планировании цикла сборки и испытаний.
Типы резьбы и выбор герметика
Главное различие, которое нередко упускают закупщики - это разница между уплотняющей и неуплотняющей резьбой.
Стандарт ISO 7-1 / EN 10226-1 описывает трубную резьбу (R, Rp, Rc), где уплотнение выполняется по самой резьбе благодаря конусности. ISO 228-1 относится к цилиндрической трубной резьбе без встроенного уплотнения - там герметичность требует отдельного уплотнительного элемента.
Для R-резьбы (коническая внутренняя и наружная) анаэробный герметик ложится в витки естественно и обеспечивает герметичность за счет заполнения микрозазоров. Для Rp-резьбы (коническая наружная, цилиндрическая внутренняя) важно проверить, предусмотрен ли герметик именно под этот профиль. На NPT (американский стандарт, конусность 1:16) анаэробные составы также работают хорошо.
Если резьба ISO 228-1 (цилиндрическая), то анаэробный герметик недостаточен - требуется фторопластовая лента, нить или фланцевая прокладка, а герметик используется дополнительно. Эта путаница часто приводит к выбору неправильного продукта и результирующим течам.
Выбор под диаметр и тип резьбы
На практике подбор по диаметру трубы не означает выбор разных составов для 1/2″ и 2″. Герметик подбирают по типу резьбы, площади контакта витков, глубине зацепления, материалу и режиму эксплуатации. Для трубопровода диаметром 1/2″ и 3″ можно использовать один и тот же анаэробный состав, если остальные параметры совпадают.
Таблица ниже помогает быстро сориентироваться:
| Тип резьбы | Примеры диаметров | Среда | Рекомендуемый класс |
|---|---|---|---|
| ISO 7-1 (R) / EN 10226-1 | 1/4″ – 4″ | Газ, вода, масло | Medium или high strength |
| NPT (коническая) | 1/4″ – 2″ | Газ, воздух | High strength (для газа обязателен EN 751-1) |
| ISO 228-1 (цилиндрическая) | 1/2″ – 2″ | Вода, бытовая сантехника | Low или medium + лента / нить |
Классы прочности и момент разборки
Анаэробные герметики разделяют на три класса по прочности: low-strength, medium-strength и high-strength.
Это определяет не только герметичность, но и силу, с которой можно отвернуть соединение впоследствии.
Low-strength (обозначение часто: красный или синий колпачок) обладает breakaway torque 2–4 N·м для 1/2″ NPT на стали. Подходит для временных соединений, где разборка должна быть простой и не требует нагрева. Обычно используется в машиностроении для крепежа, который может регулироваться.
Medium-strength (часто фиолетовый колпачок) дает момент отворачивания 5–10 N·м. Это универсальный класс для большинства промышленных трубопроводов, где разборка возможна, но требует определенного инструмента и усилия. Время полного отверждения -10–25 минут до схватывания и 10–12 часов до максимальной прочности.
High-strength (обычно красный или черный колпачок) создает момент срыва 12–20 N·м и более, разборка затруднена или требует нагрева. Используется для газовых линий высокого давления, критичных соединений, где течь недопустима. Время схватывания -15–30 минут, полное отверждение - до 24 часов.
Выбор между этими классами делают на основе плана обслуживания: если соединение предполагается разбирать регулярно, берут low или medium; если это монтаж «на века», то high-strength.
Герметизация газовых резьбовых соединений
Для газовых систем требования жестче, чем для воды или масла.
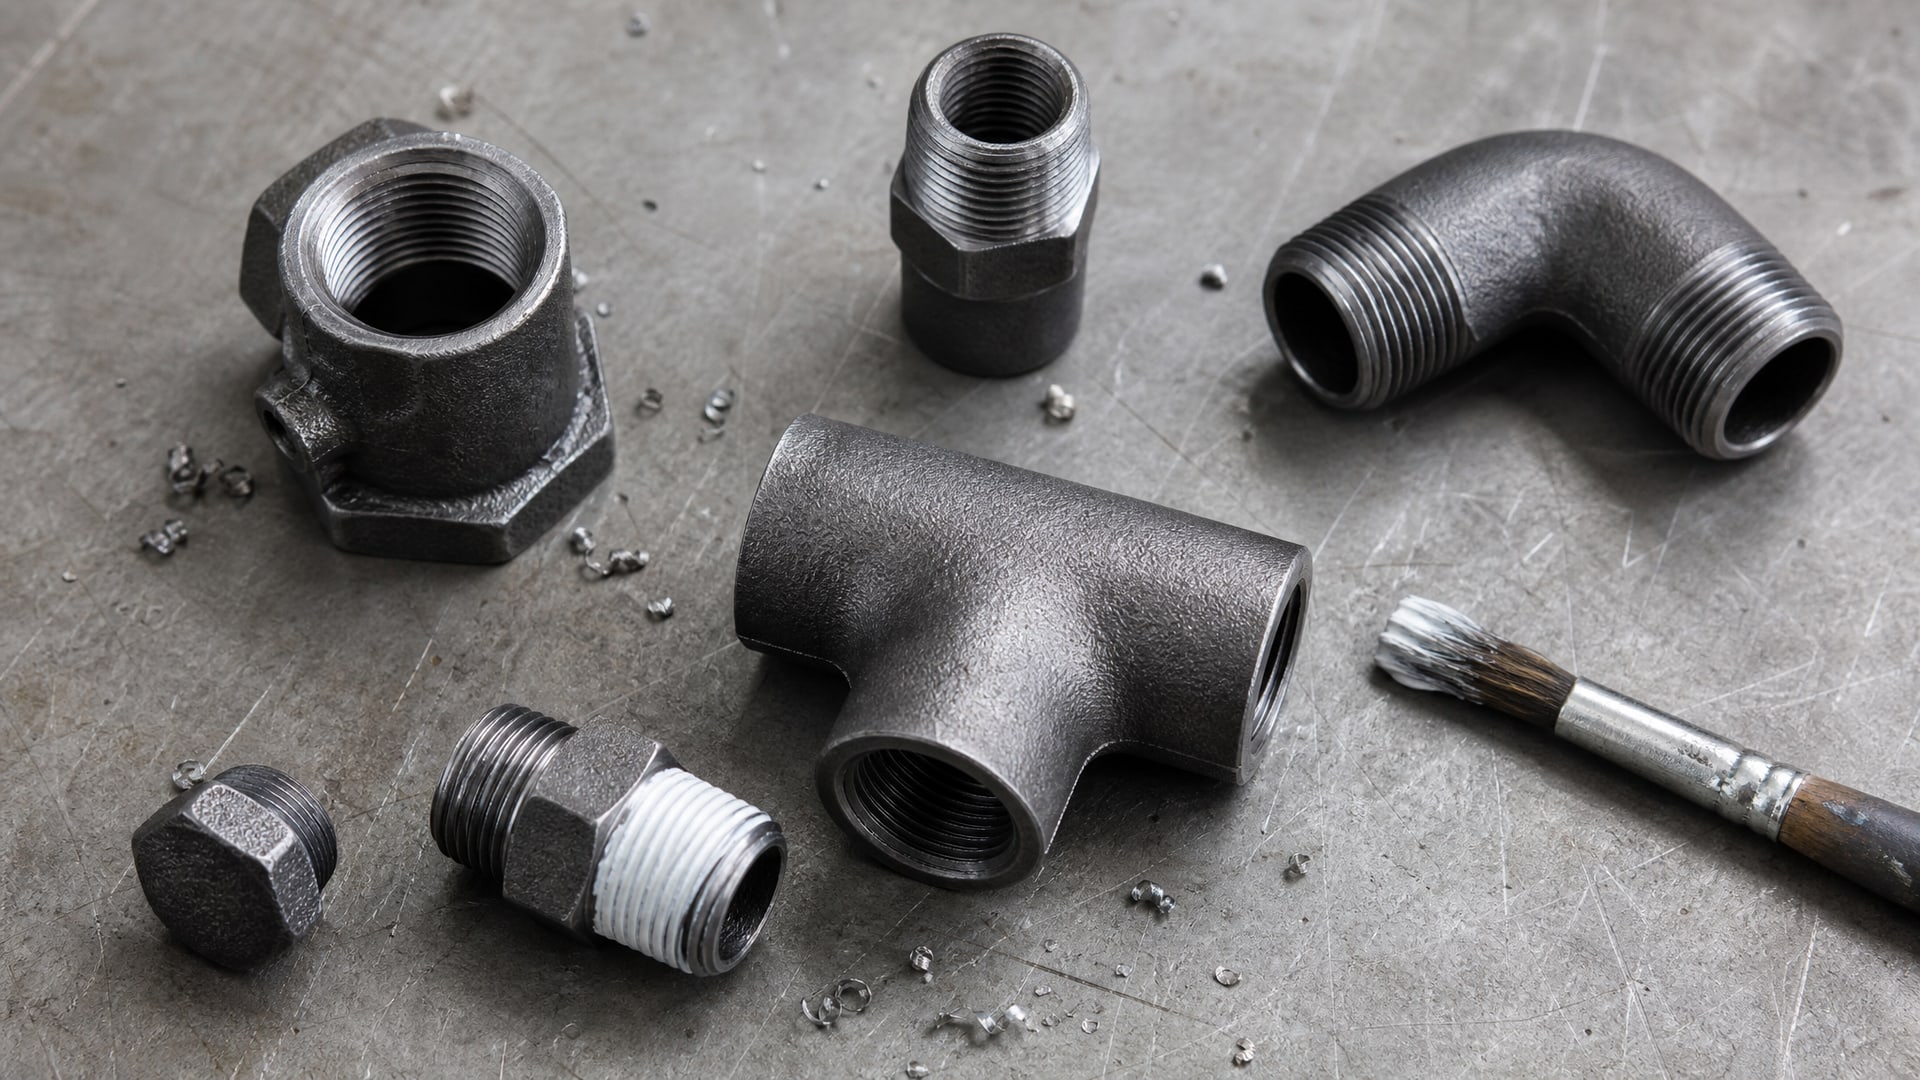
Стандарт EN 751-1 - обязательная ссылка при выборе материала для газа. Этот стандарт предусматривает испытания на герметичность под давлением до 40 bar, проверку совместимости с кислородом (для кислородных линий) и устойчивость к деградации при циклировании давления.
Не все универсальные анаэробные составы имеют сертификацию EN 751-1. Если в техническом паспорте нет прямого указания на соответствие этому стандарту или на допуск для газа, использовать такой материал для газопровода нельзя. Риск течи выше, и при проверке надзорными органами это может быть основанием для остановки эксплуатации.
Для газовых соединений также важна совместимость с конкретной газовой средой: природный газ, пропан, азот или кислород требуют разной химической стойкости герметика. При закупке обязательно указать среду в заказе и сверить данные с паспортом.
Давление и температура в газовых системах
Анаэробные герметики для газа работают в диапазоне от –20 °C до 150–180 °C в зависимости от класса и добавок. Для высокотемпературных газовых линий (например, в теплоэнергетике) требуются специальные составы на основе PTFE, выдерживающие до 260 °C. Однако такие материалы дороже и требуют точной спецификации перед закупкой.
По давлению анаэробные герметики в газовых системах обычно рассчитаны на рабочие давления до 700–2000 bar в зависимости от профиля резьбы и класса. Уточнение давления в технических паспортах производителя - обязательный шаг перед сборкой критичного узла.
Герметизация сантехнических и водопроводных соединений
Для сантехнических резьбовых соединений чаще всего применяют комбинацию: фторопластовую нить для основного уплотнения плюс анаэробный герметик низкой или средней прочности.
В отличие от газовых систем, здесь требования мягче, и стандарт EN 751-1 не обязателен.
На сантехнических трубопроводах обычно используют:
Фторопластовую нить (тефлоновую ленту) как первичное уплотнение
Анаэробный герметик low или medium-strength как страховку, чтобы лента не скользила и герметик дополнительно заполнял зазоры
Пасты на основе анаэробного герметика с минеральным наполнителем (тиксотропные) для удобства применения
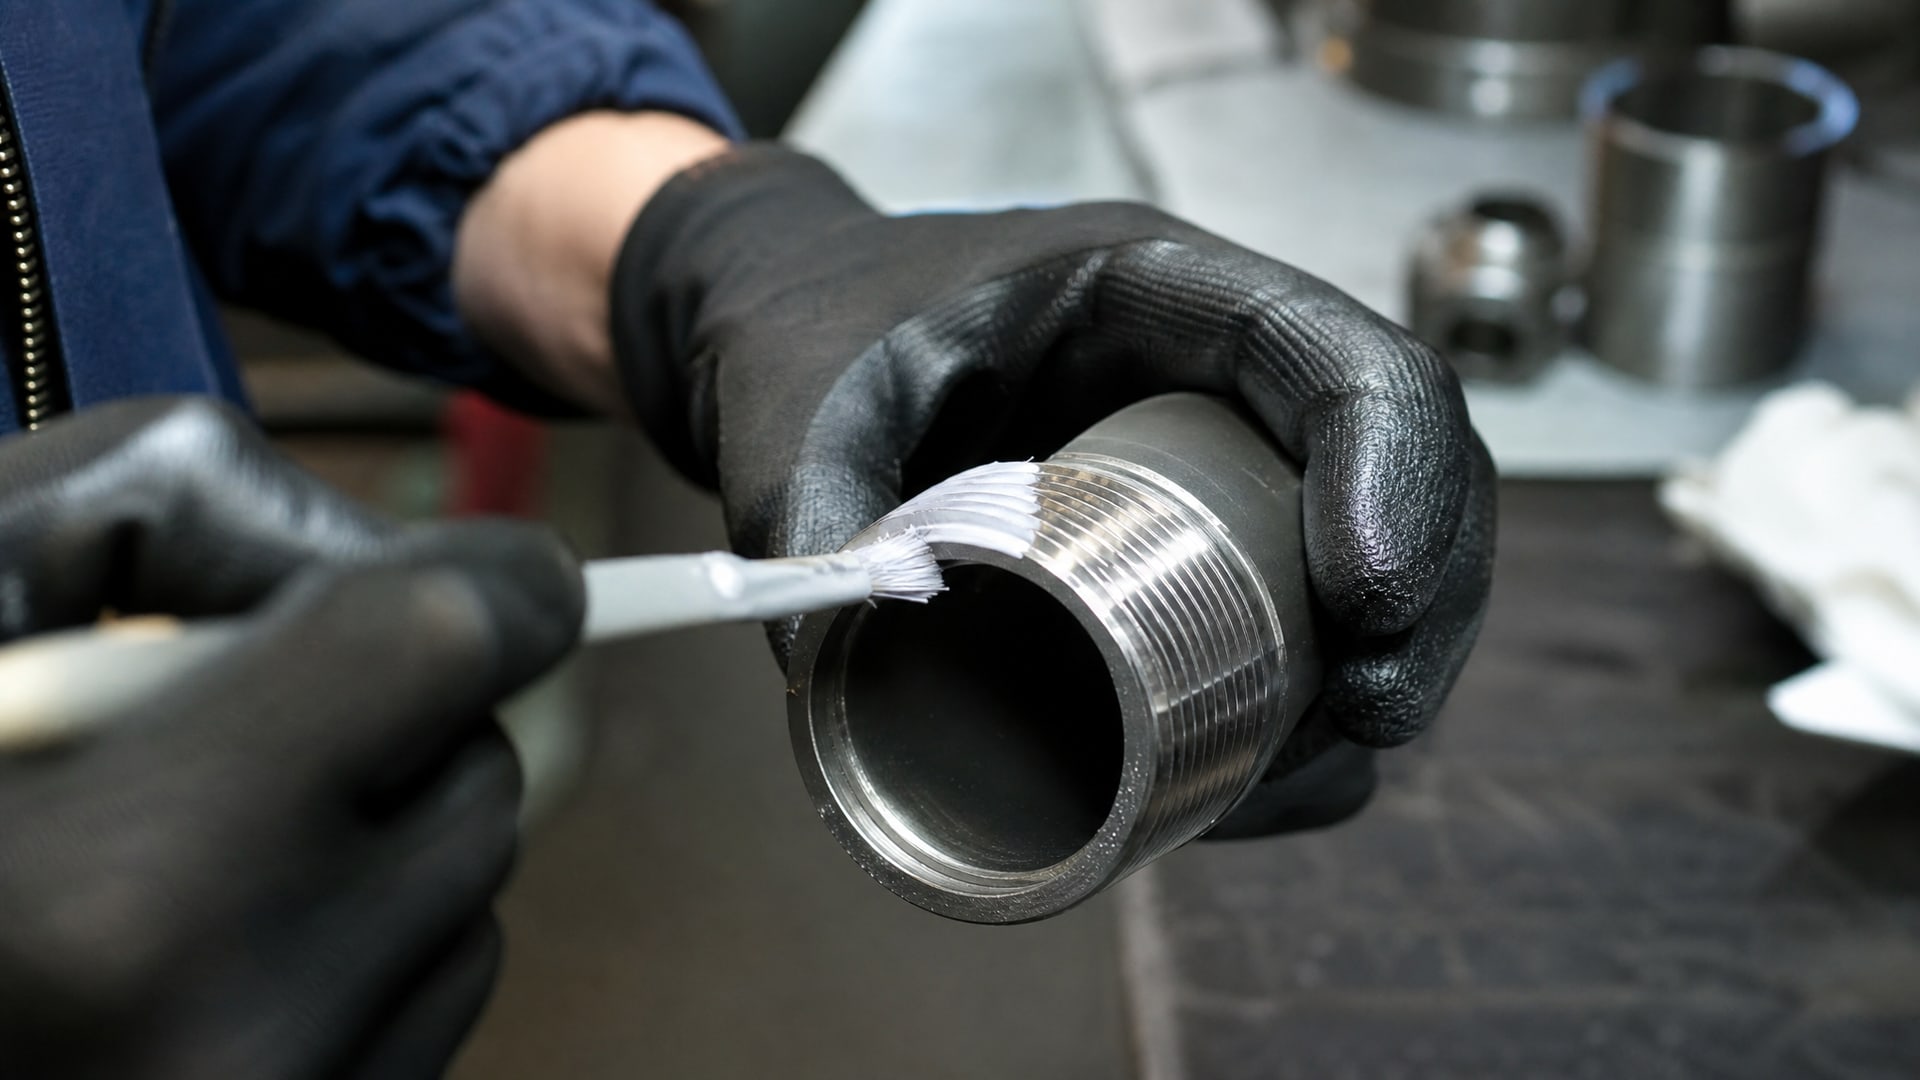
Паста для герметизации резьбовых соединений предпочтительнее жидкого анаэробного состава в сантехнике, потому что не стекает с витков и не требует избыточного нанесения. Наносится тонким слоем по 1–2 витка перед навинчиванием фитинга.
Совместимость с питьевой водой
Для систем холодного и горячего водоснабжения герметик должен быть совместим с питьевой водой. В России ориентиром служит ГОСТ Р 51043, в Европе - директива 2014/23/EU. Не все анаэробные составы имеют такие допуски. При выборе материала для жилого сектора обязательно проверить наличие санитарно-эпидемиологического заключения или европейского сертификата совместимости.
Для горячей воды свыше 60 °C требуется герметик с повышенной температурной устойчивостью. Обычные составы low-strength рассчитаны на 70–80 °C, но для длительной работы в системах горячего водоснабжения лучше взять medium-strength с заявленным максимумом 150 °C.
Процесс подбора и проверка совместимости
Перед закупкой анаэробного герметика необходимо собрать полный пакет технических данных:
Тип и размер резьбы: R, Rp, NPT, M, ISO 228-1 и др.; диаметр в дюймах или миллиметрах
Материал труб и фитингов: сталь, нержавеющая сталь, латунь, алюминий, чугун
Среда эксплуатации: газ (какой именно), вода, масло, химия; концентрация агрессивных веществ
Рабочие параметры: минимальное и максимальное давление (bar), минимальная и максимальная температура (°C)
План обслуживания: требуется ли разборка, как часто, с какими инструментами
Нормативные требования: стандарты объекта, коды (например, PED для оборудования под давлением), допуски
На основе этого пакета подбирают класс прочности, материал герметика и его аналоги. Проверяют технический паспорт (TDS) или паспорт безопасности (SDS) на предмет температурных и давленческих ограничений, времени отверждения, совместимости с материалами, требований к подготовке поверхности.
Подготовка поверхности
Анаэробные герметики требуют чистой и обезжиренной поверхности. Загрязнение, ржавчина или окисленный слой на стали замедляют отверждение или предотвращают его полностью. Если резьба покрыта старым герметиком, смазкой или пылью, ее нужно очистить.
Процедура подготовки:
Удалить механическую грязь щеткой или сжатым воздухом
Обезжирить тканью, смоченной в органическом растворителе (ацетон, этилацетат) или специальном обезжиривателе
Дать высохнуть в течение нескольких минут
Нанести герметик тонким слоем на 1–3 витка витки резьбы
Для нержавеющей стали и других пассивных металлов рекомендуется применять праймер (активатор), чтобы ускорить полимеризацию и избежать недостаточного отверждения. На активную углеродистую сталь праймер не требуется.
EFELE 133 как решение для универсальной герметизации труб
Для типовых задач герметизации трубопроводов среднего и большого давления хорошо зарекомендовал себя тиксотропный анаэробный герметик средней прочности.
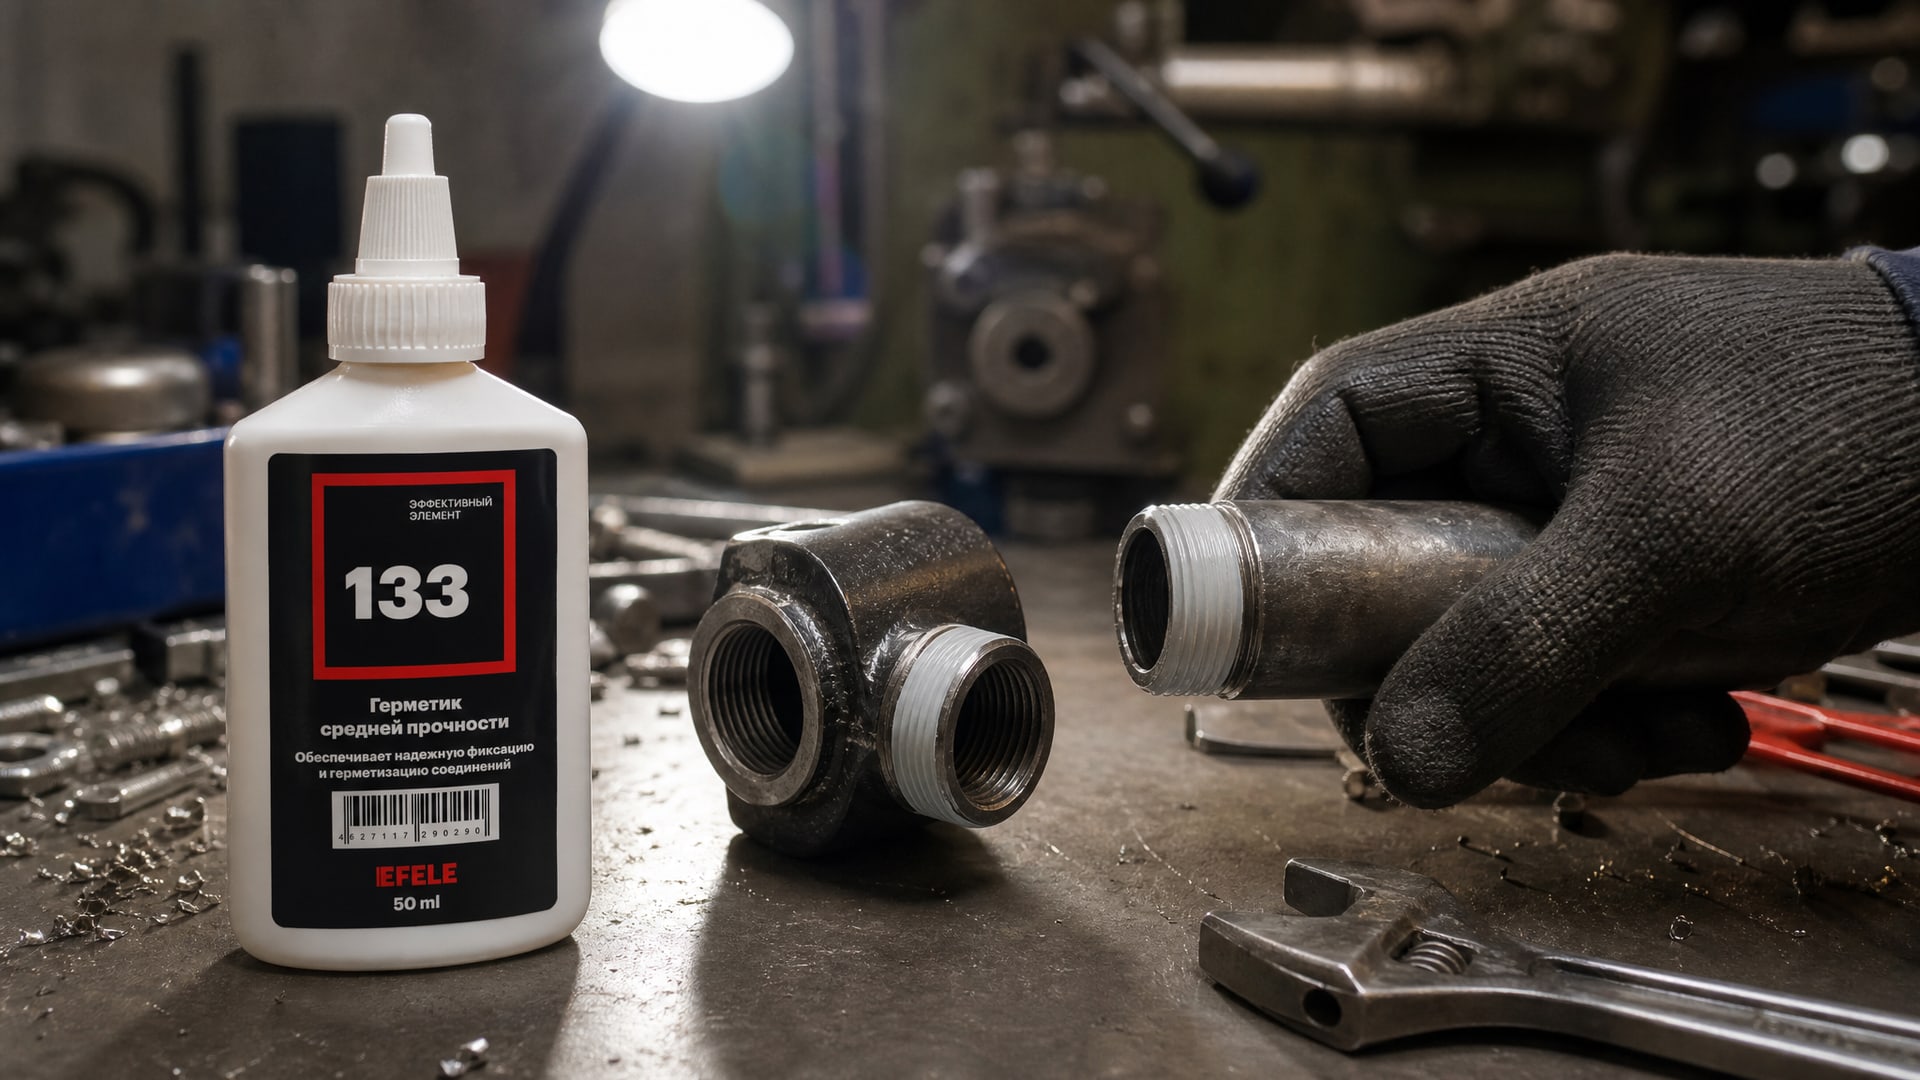
Такие составы сочетают удобство нанесения (паста не стекает с витков) с надежной герметичностью и возможностью разборки без экстремальных усилий. На производствах, где требуется гибкость в обслуживании при сохранении надежности, этот класс выбирают систематически.
Характеристика типового состава: вязкость 80 000–150 000 мПа·с, класс консистенции (NLGI) - мазь, начальное схватывание при 22 °C на стали за 15–20 минут, полное отверждение за 10–12 часов. Максимальная рабочая температура -150 °C для пищевых сред, 180 °C для общепромышленного применения. Работает на диаметрах трубопровода от 1/4″ до 3″ без необходимости менять состав.
Такие материалы прижились на фасовочных линиях пищевой промышленности, в системах охлаждения и орошения, в автомобильной гидравлике. Закупщики возвращаются к этому классу смеси за предсказуемым результатом и стабильностью партий.
Часто задаваемые вопросы
Чем нить отличается от пасты для герметизации резьбовых соединений?
Фторопластовая нить (тефлоновая лента) - это пассивное уплотнение, заполняющее зазоры за счет толщины материала. Паста для герметизации содержит активный герметик, который полимеризуется и создает монолитное уплотнение. Нить применяют как основное средство, пасту - как дополнительное или когда требуется большая герметичность. На сантехнике часто используют оба способа вместе: сначала намотают нить, потом нанесут герметик.
Можно ли разобрать соединение, загерметизированное анаэробным фиксатором?
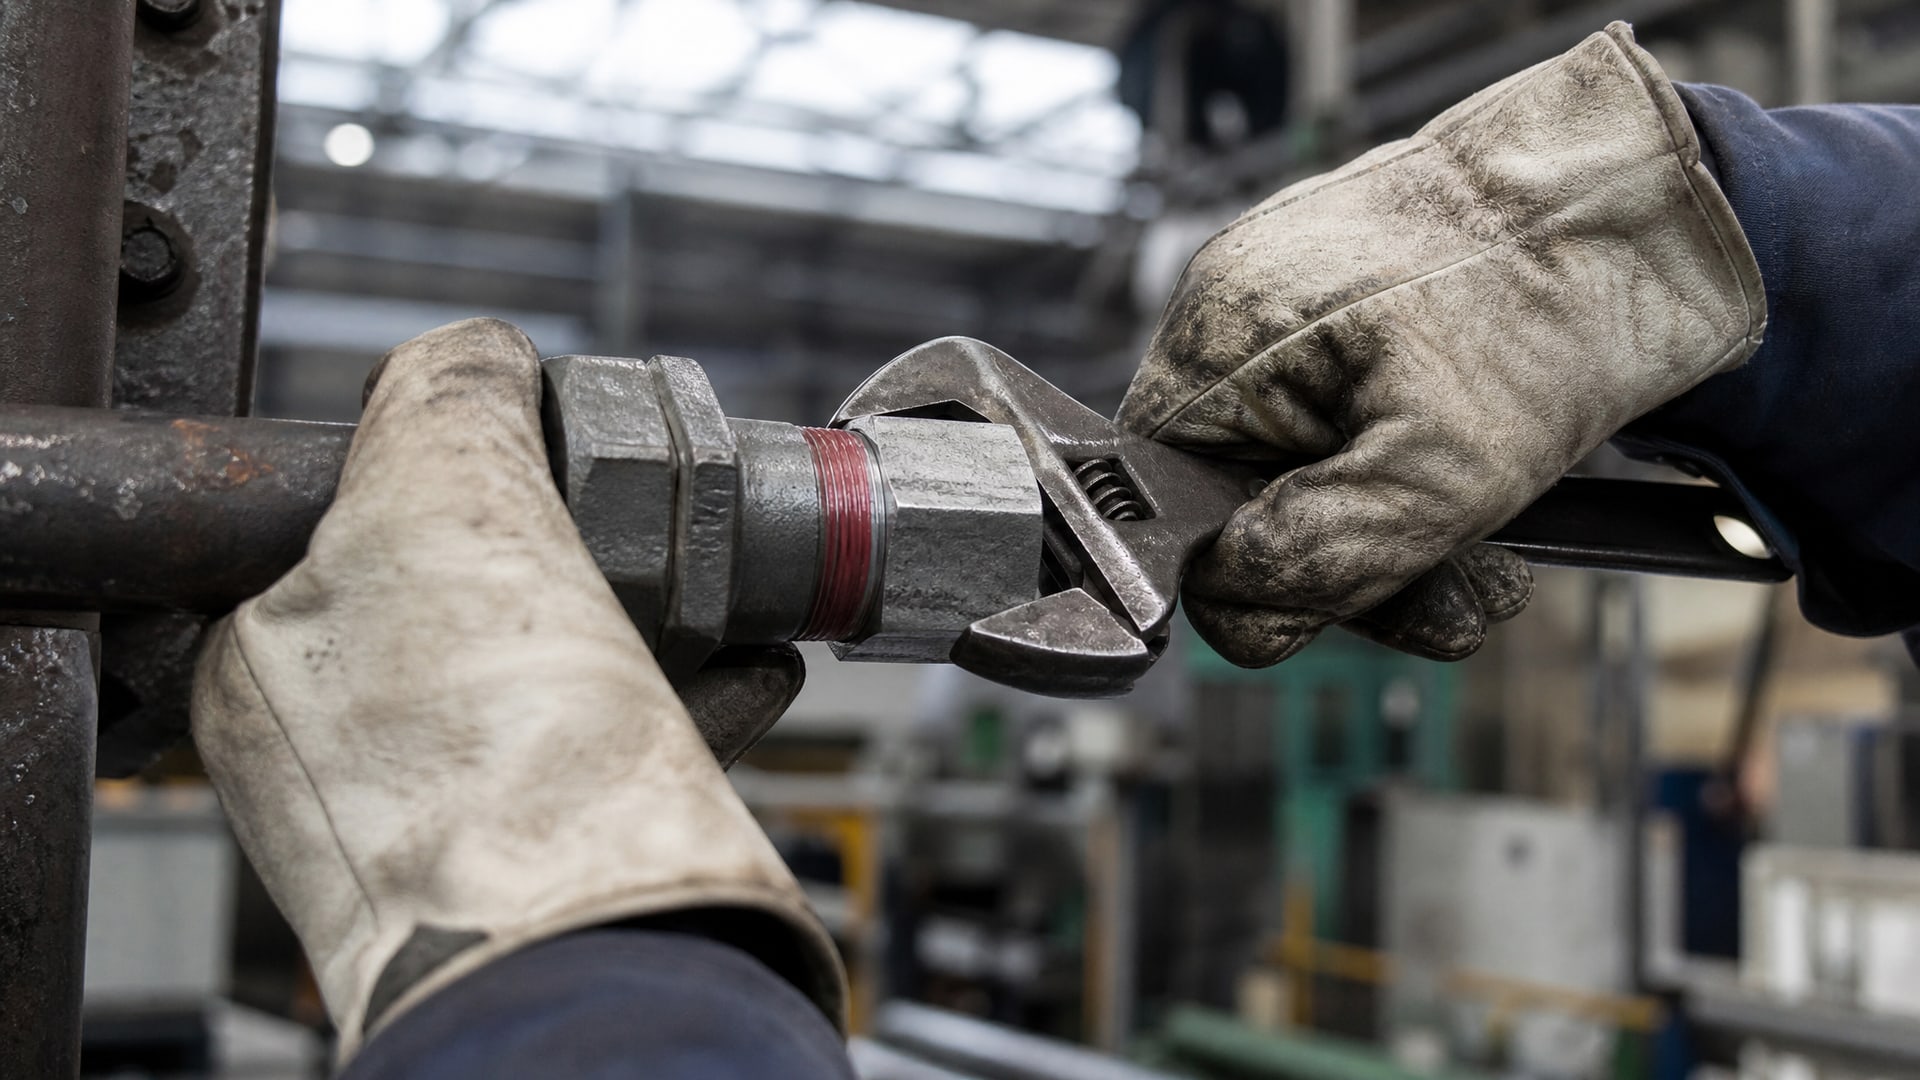
Да, но зависит от класса. Low-strength разбирается с минимальными усилиями, обычным разводным ключом. Medium-strength требует большего момента, специального инструмента. High-strength может потребовать нагрева феном или оставления в горячей воде на время. На высоконагруженных узлах разборка нередко невозможна без подогрева до 60–80 °C.
Как долго ждать перед испытанием давлением после нанесения герметика?
Первичное схватывание происходит за 10–30 минут в зависимости от класса. Однако полный набор прочности - это 8–24 часа. Пробное давление можно давать после схватывания (примерно через 1 час после сборки), но рабочее давление и интенсивные тесты планируют не ранее чем через 8–12 часов после нанесения. Точное время указывается в техническом паспорте материала.
Подходит ли один и тот же герметик для газа и воды?
Не всегда. Для газа обязателен герметик с подтверждением под EN 751-1 и соответствующие испытания на утечку при высоком давлении. Универсальный состав может использоваться для воды, но его применение на газопроводе требует отдельной проверки и согласования с надзорными органами. При закупке указывать среду эксплуатации обязательно.
Нужна ли предварительная очистка резьбы перед нанесением герметика?
Да, это критично. Загрязнения и смазка замедляют полимеризацию или полностью ее блокируют. Если резьба заржавела или покрыта окислами, их нужно удалить щеткой, потом обезжирить растворителем и дать высохнуть. Для нержавеющей стали - применить праймер. Пропуск этой операции нередко приводит к неполному отверждению и течам.
Заключение
Герметизация резьбовых соединений анаэробным фиксатором - это не просто выбор универсального продукта по диаметру трубы. Это комплексная задача, которая требует учета типа резьбы, материала, давления, температуры, среды эксплуатации и требований к разборке. Правильный подбор гарантирует герметичность на десятилетия и минимизирует риск аварийных течей.
Практический алгоритм: собрать полный пакет технических параметров → определить класс резьбы и тип среды → выбрать класс прочности на основе плана обслуживания → проверить совместимость в техническом паспорте → подготовить поверхность (очистка, обезжиривание, при необходимости праймер) → нанести герметик тонким слоем → дать время на полное отверждение перед испытанием. Следуя этой схеме и всегда сверяясь со спецификацией производителя, вы избежите типичных ошибок и обеспечите надежную герметизацию любого трубного соединения.