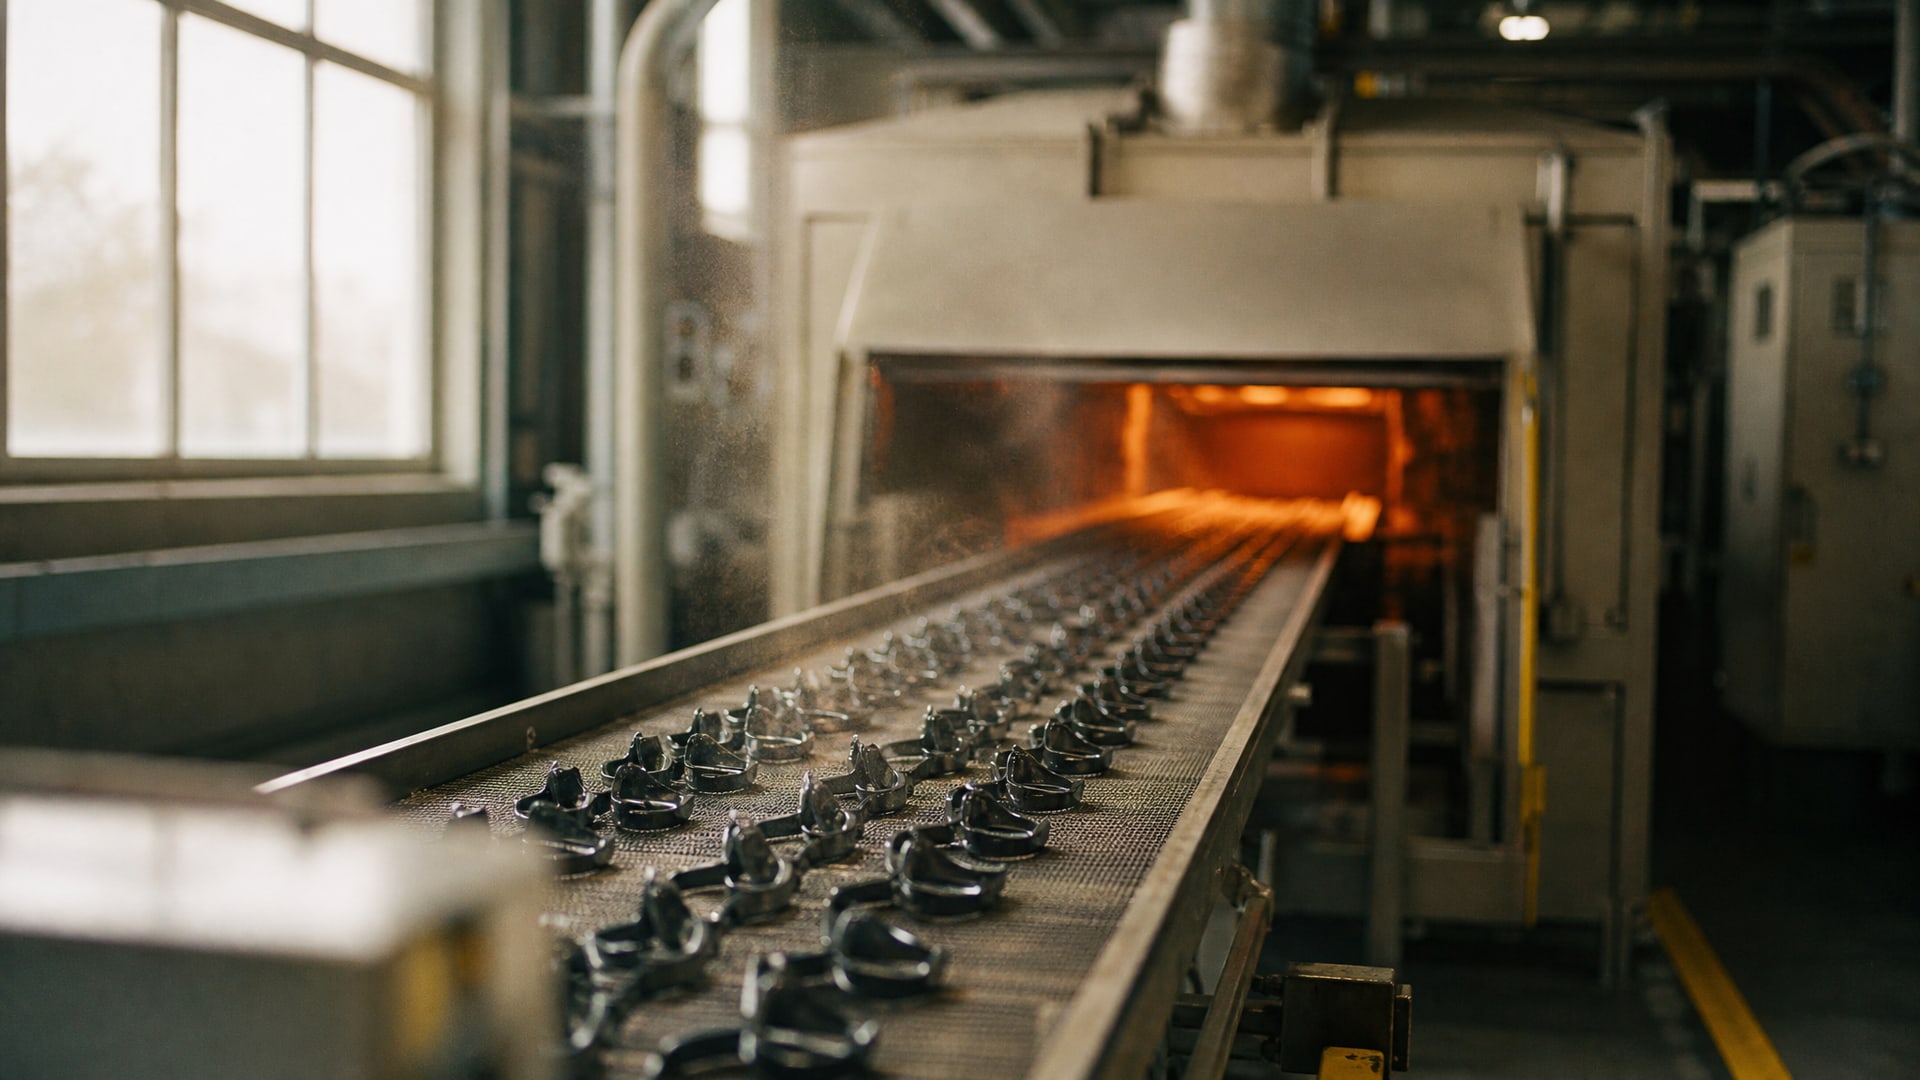
Полимеризация твердосмазочного покрытия при температуре 200 °C - это не просто нагрев, а ключевой технологический процесс, в ходе которого связующее вещество переходит из жидкого состояния в твердое, формируя финальные защитные и антифрикционные свойства слоя. Испарение растворителей покрытие происходит на начальных этапах, но собственно сшивка полимерной матрицы, определяющая адгезию, стойкость к истиранию и коррозионную защиту, развивается именно в диапазоне 200 °C и требует строгого соблюдения температурно-временного режима.
Эта статья разберет, как выдержка при 200 градусов влияет на механические и защитные характеристики покрытия, почему время отсчитывается не от момента включения печи, а от достижения деталью нужной температуры, и какие ошибки при полимеризации приводят к отслаиванию, хрупкости и преждевременному отказу в работе. Информация будет полезна инженерам цехов, техническим специалистам служб качества и закупщикам, отвечающим за выбор и контроль применения твердосмазочных систем.
Зачем нужна полимеризация при 200 °C: физика сшивки связующего
Твердосмазочное покрытие - это композитная система, где твердые смазочные частицы (дисульфид молибдена, графит, бор нитрид) распределены в полимерной матрице.
В жидком виде эта матрица - раствор связующего вещества, и сразу после нанесения на деталь слой остается мягким и растворимым. Превращение его в прочный адгезионный слой происходит только при запекании.
Нагрев до 200 °C запускает процесс, называемый сшивкой или полимеризацией: молекулы связующего вещества начинают образовывать химические связи между собой, создавая трехмерную сетку. Этот процесс сопровождается испарением оставшихся в слое растворителей и летучих пластификаторов. Именно при температуре 200 °C большинство промышленных термоотверждаемых систем (эпоксидные, полиамидные, полиимидные) проходят основную часть полимеризации за 20–40 минут.
Важная деталь: сшивка не заканчивается мгновенно при достижении нужной температуры. Она разворачивается постепенно, и ее полнота зависит от времени выдержки. Если держать деталь при 200 °C ровно 30 минут, достигается оптимальный баланс между полнотой полимеризации и минимальным риском деградации связующего. Слишком короткая выдержка оставляет незаполимеризованные участки; слишком долгая - деградирует уже сформированную структуру.
Как выдержка влияет на адгезию и механические свойства
Адгезия - это прочность сцепления между покрытием и основой (или между слоями в многослойной системе).
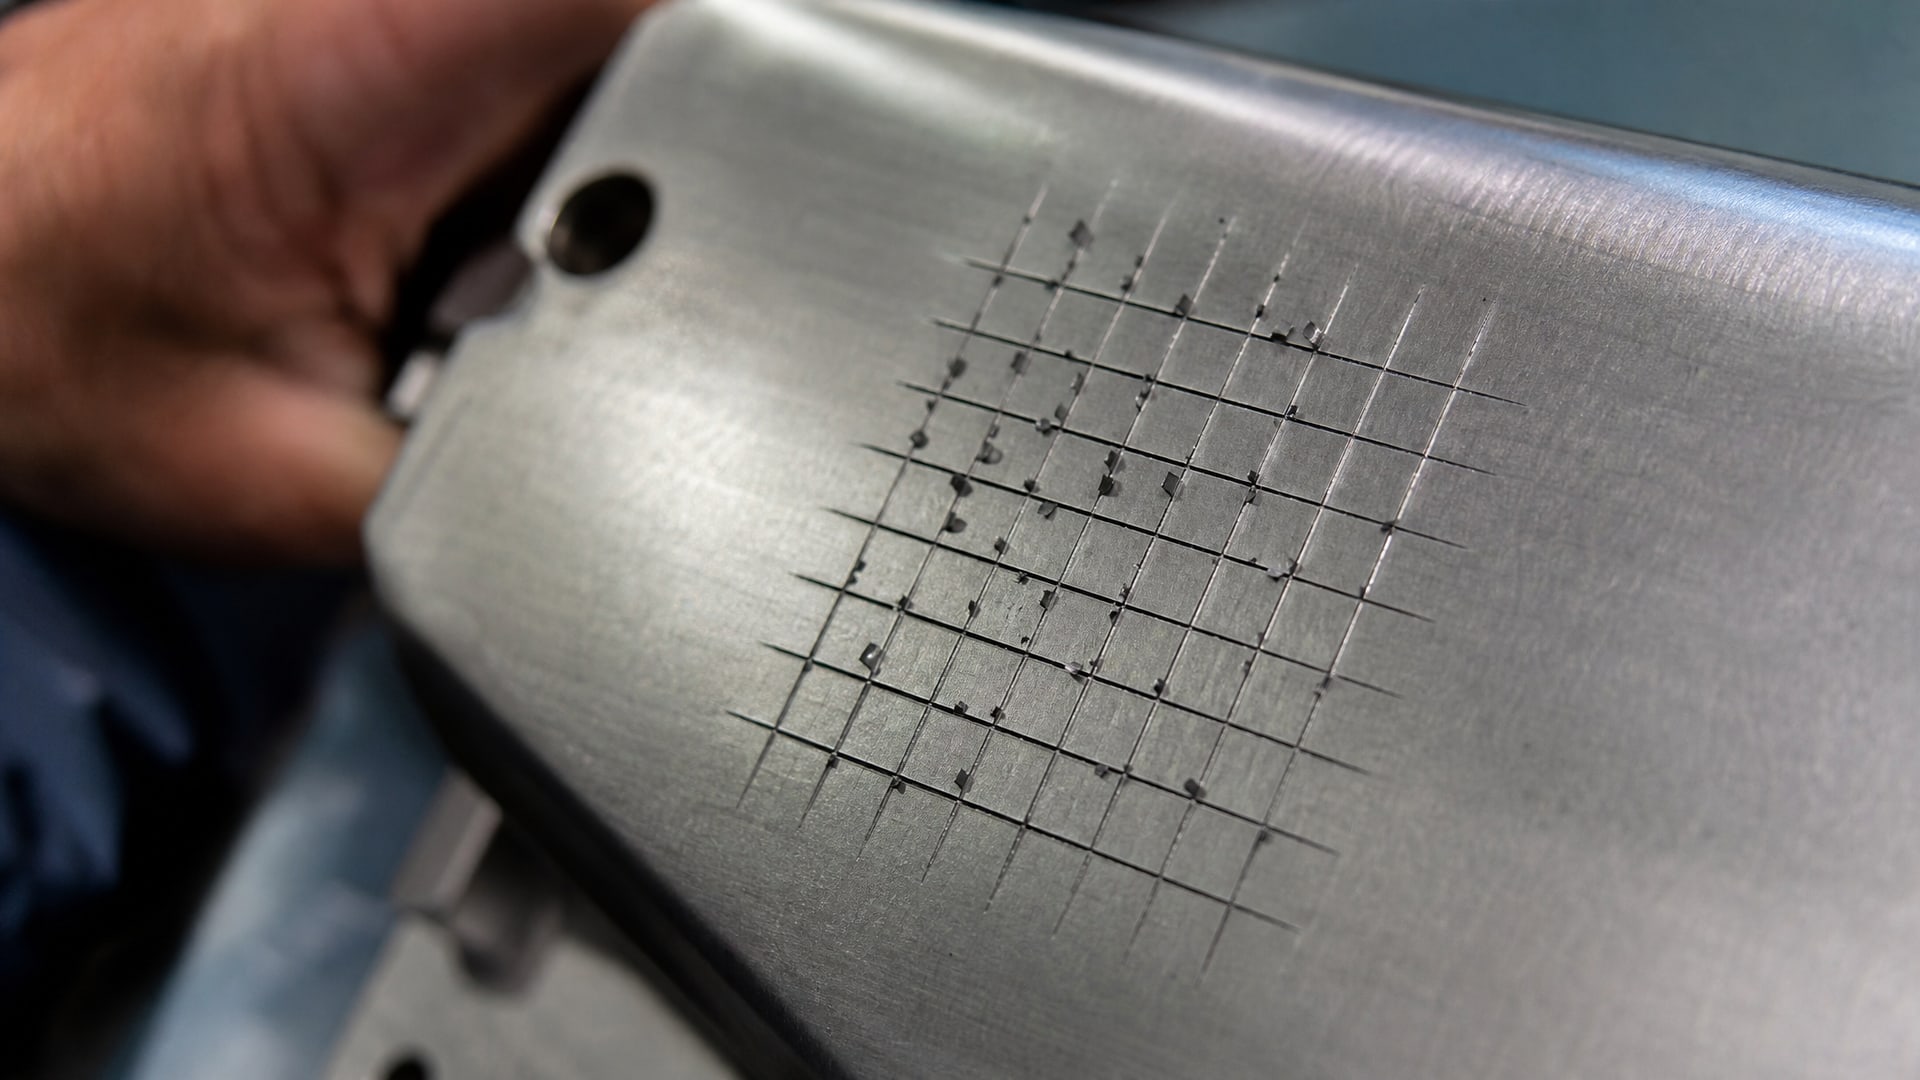
Ее измеряют методом решетчатых надрезов, выражая в МПа, и этот показатель критичен для надежности защиты: если адгезия слабая, покрытие будет скалываться и отслаиваться при вибрации, термических циклах и механическом воздействии.
Практика показывает: при режиме 200 °C × 30 минут (время отсчитываемое от прогрева детали) адгезия обычно составляет 3–5 МПа. Это достаточный уровень для большинства узлов машин и приборов. Если же выдержку сократить до 15 минут, адгезия падает до 1–2 МПа - такое покрытие значительно менее надежно и быстро начнет расслаиваться, особенно под циклическими нагрузками.
С другой стороны, если держать деталь при 200 °C дольше 40–50 минут или повысить температуру до 210–220 °C, полимер начинает деградировать. Видимые признаки: покрытие становится хрупким, легче откалывается, появляются микротрещины, которые служат путем проникновения влаги и кислорода к основе. Парадоксально, но чрезмерно длительная или горячая полимеризация снижает адгезию, а не повышает ее.
Помимо адгезии, время выдержки влияет на стираемость покрытия и его износостойкость. Недодержанный слой мягче и быстрее стирается при трении; переотожженный становится хрупким и скалывается крупными кусками. Оптимальная выдержка обеспечивает баланс: поверхность достаточно твердая, чтобы сопротивляться абразивному износу, но не настолько, чтобы ломаться при ударе или изгибе детали.
Ключевая ошибка: отсчет времени от момента включения печи
Большинство ошибок при полимеризации твердосмазочных покрытий связаны с одной технологической путаницей: закладку деталей в печь, установленную на 200 °C, часто принимают за начало полимеризации.
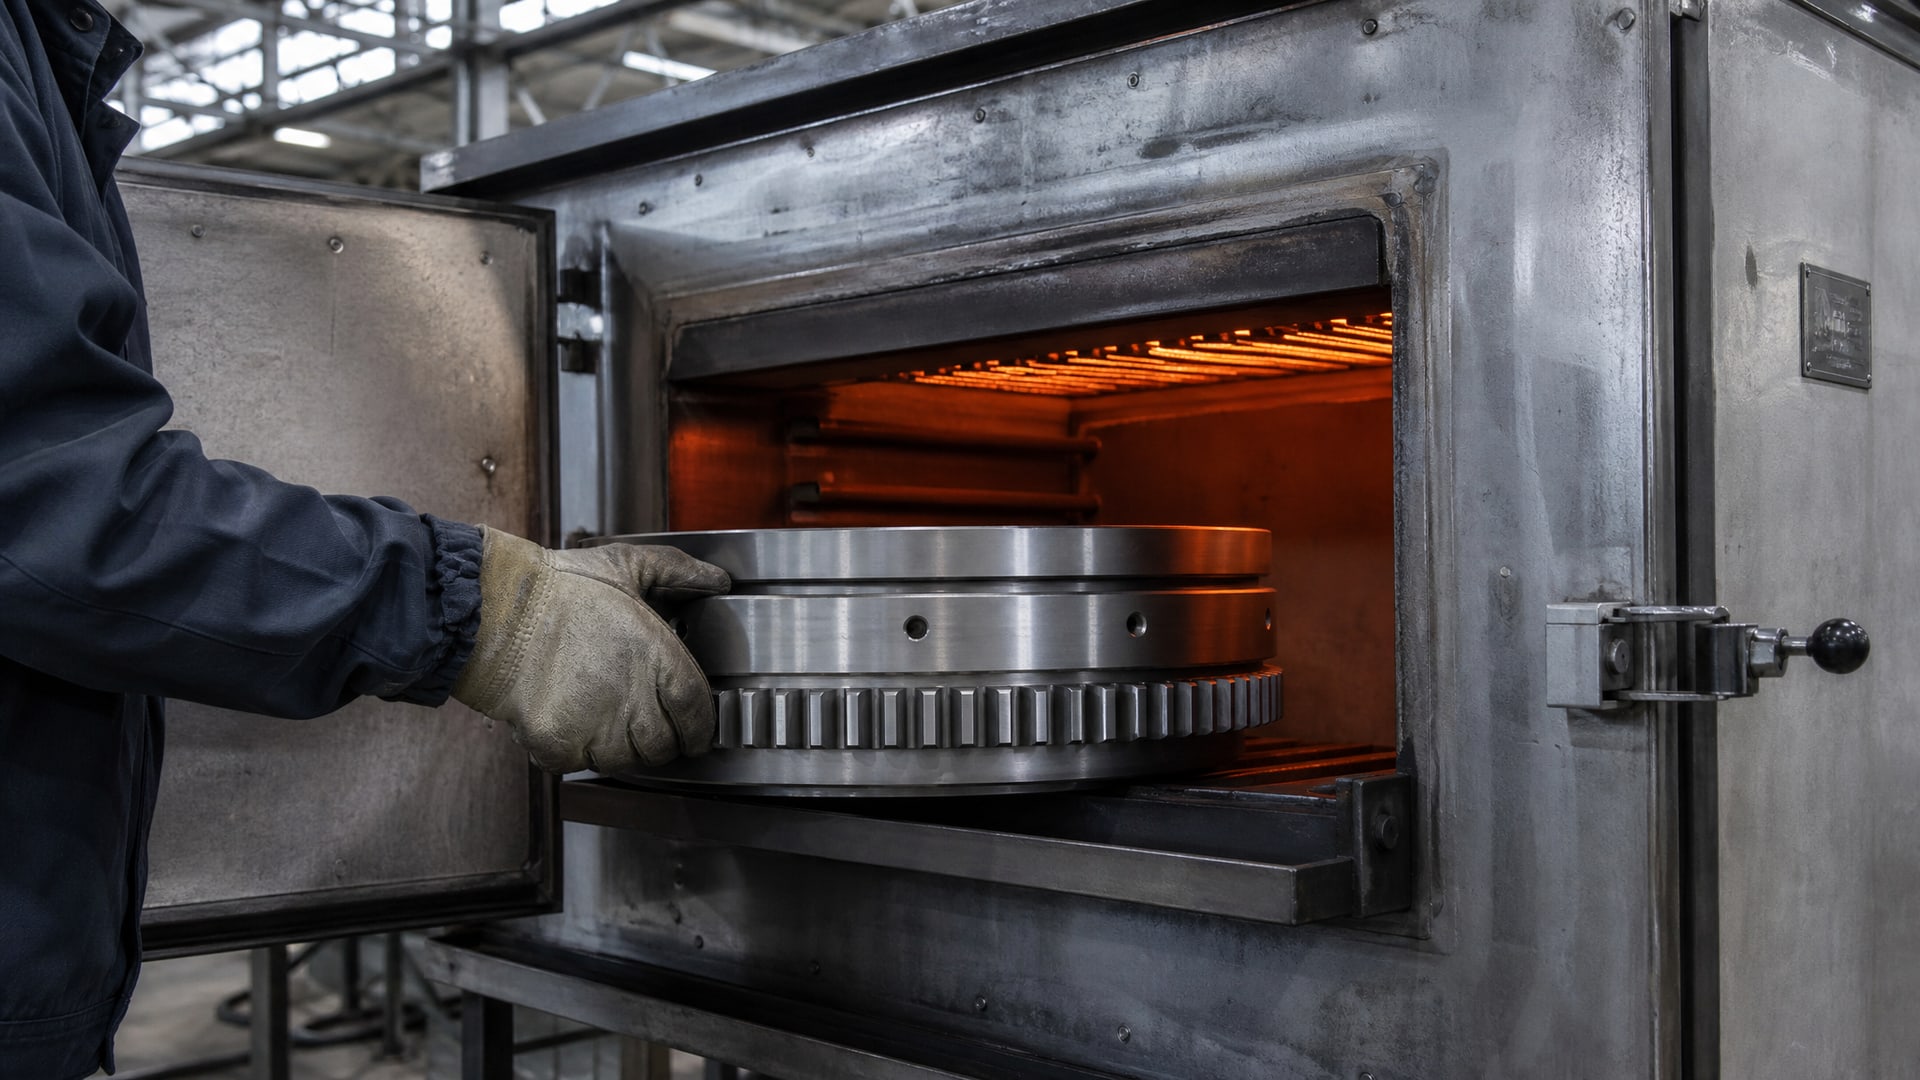
На самом деле отсчет нужно вести только после того, как сама деталь прогрелась до 200 °C.
Это не бюрократический формализм. Деталь - не воздух: она имеет массу и теплоемкость. Прогреваться от комнатной температуры до 200 °C она может 5–10 минут, а для крупных деталей сложной формы - и дольше. Если считать эти минуты частью выдержки, то фактическое время нахождения полимера при нужной температуре окажется значительно меньше расчетного. Результат: недополимеризованное покрытие с низкой адгезией и быстрой отслойкой.
Практические рекомендации: - Установить в центре детали или рядом с ней экспресс-термопару (без прямого контакта с покрытием). - Дождаться, пока показания термопары стабилизируются на отметке 200 °C. - Только после этого начать отсчет 30 минут. - Для крупных деталей лучше закладывать дополнительно 5–10 минут к общему времени в печи.
Роль подготовки поверхности и предварительного подогрева
Адгезия зависит не только от режима запекания, но и от качества основы, на которую наносится покрытие.
Поверхность должна быть чистой, обезжиренной и механически активированной (например, пескоструйной обработкой или химическим травлением). Окислы, ржавчина, пыль и масляные пленки - вот враги адгезии.
Один из практических способов улучшить сцепление - предварительный подогрев детали перед нанесением покрытия. Если нагреть основу до 40–60 °C, это ускорит испарение растворителя из нанесенного слоя, улучшит смачивание поверхности связующим и, как следствие, повысит адгезию. Кроме того, предварительный подогрев уменьшает разность температур между деталью и окружающей средой, снижая риск образования конденсата на поверхности.
При последующем запекании в печи уже предварительно подогретая деталь прогревается быстрее и равномернее, а само покрытие полимеризуется в более благоприятных условиях. Это особенно важно для деталей со сложной геометрией, где есть глубокие отверстия или тонкие выступы, неравномерно воспринимающие тепло.
Также не следует забывать об остаточных внутренних напряжениях в основе (например, от предыдущей обработки). Если деталь была закалена или подвергнута интенсивной механической обработке, в материале остаются напряжения, которые при быстром нагреве и охлаждении могут вызвать деформацию и деламинацию покрытия. В таких случаях полезен отпуск детали перед нанесением смазочного слоя.
Температурная стойкость и запас при длительной работе
Твердосмазочное покрытие, отвержденное при 200 °C, способно работать в определенном температурном диапазоне.
Для большинства стандартных MoS₂-систем рабочие температуры не превышают +204 °C в длительном режиме. Специальные формулы, например для вакуумных или аэрокосмических применений, могут выдерживать до +450 °C, но это исключение, требующее специального состава и повышенной стоимости.
Если узел или деталь работает при 180–200 °C постоянно или циклически, нужно осторожно подходить к выбору покрытия. При температурном воздействии свойства слоя со временем деградируют. В одном из исследований было показано, что при выдержке эпоксидно-полиамидного покрытия при 200 °C в течение 100 часов наблюдается снижение адгезии ЛКП-системы и ухудшение защитных свойств.
Поэтому если рабочая температура узла, скажем, +190 °C, и покрытие рассчитано на +204 °C, запас составляет всего 14 градусов. При пиковых перепадах, колебаниях теплоотвода или загрязнении поверхности (которое ухудшает охлаждение) деталь легко может перегреться выше номинала, и адгезия начнет быстро падать. Рекомендуется иметь запас минимум 20–30 °C между рабочей температурой и максимально допустимой для покрытия.
При выборе системы нужно справиться с ее техническим паспортом, найти температурный диапазон эксплуатации и убедиться, что рабочая температура узла находится в середине этого диапазона, а не у верхней границы.
Что происходит при перегреве и перевыдержке
Перегрев выше 210–220 °C или чрезмерная выдержка при 200 °C приводят к деградации полимерной матрицы.
Процесс может выглядеть незаметно с виду, но под микроскопом и при механических испытаниях проявляются серьезные дефекты.
Видимые признаки перегрева: - Покрытие становится более хрупким, теряет пластичность. - Появляются микротрещины и микропоры. - При попытке согнуть или сжать деталь слой скалывается крупными осколками. - Цвет может измениться (потемнеть или пожелтеть).
Невидимые, но не менее важные эффекты: - Адгезия начинает падать из-за нарушения граничного слоя между покрытием и основой. - Коррозионная стойкость ухудшается, так как деградированный полимер теряет барьерные свойства. - Содержание остаточных растворителей может измениться непредсказуемо, что влияет на гибкость и адгезию.
При выборе режима запекания рекомендуется не стремиться к максимуму: если паспорт системы указывает 200 °C × 30 минут, не нужно увеличивать время до 45–60 минут в надежде «улучшить» результат. Эксперты в найденных материалах единодушны: режим 200 °C × 30 минут - это компромисс между полнотой полимеризации и сохранением целостности полимерной матрицы. Его нужно соблюдать как есть.
Контроль качества после полимеризации: как убедиться, что выдержка была достаточной
После выпечки деталей из печи недостаточно просто визуально проверить, не отслаивается ли покрытие.
Недодержанный слой часто держится на основе в статических условиях, но отказывает под вибрацией, трением или термическими циклами.
Практические методы контроля:
Метод решетчатых надрезов. На образце покрытия делают сетку из надрезов (обычно 5×5 или 6×6) острым ножом, затем приклеивают липкую ленту и резко срывают ее. Если адгезия хороша, лента отойдет чисто, и квадратики останутся на основе. Если адгезия слабая, ленту выдерут вместе с кусками покрытия. Оценка ведется по ГОСТ-подобным системам (число сохранившихся квадратиков). Для нормально выдержанного покрытия при 200 °C × 30 минут ожидается 3–5 МПа адгезии.
Визуальный осмотр после термоцикла. Деталь с покрытием прогревают до рабочей температуры, охлаждают до комнатной, и повторяют 5–10 раз. Если адгезия недостаточна, покрытие начнет отслаиваться на краях или в местах концентрации напряжений.
Проверка излома. Если есть возможность, можно изготовить тестовый образец и сломать его в тисках. При нормальной адгезии часть покрытия останется на обеих половинах; при слабой адгезии слой целиком отойдет с одной половины.
Для критичных применений (например, подшипники скольжения в точных приборах) желательно проводить хотя бы выборочный контроль адгезии методом решетчатых надрезов. Это позволит вовремя выявить проблемы в процессе и отсечь брак до поступления в эксплуатацию.
Часто задаваемые вопросы
Можно ли запекать покрытие при 180 °C вместо 200 °C, если время увеличить?
Нет, время не компенсирует температуру полностью. При 180 °C кинетика полимеризации замедляется, и даже при выдержке 60 минут слой будет менее сшит, чем при 200 °C × 30 минут. Адгезия упадет до 1–2 МПа вместо ожидаемых 3–5. Режим нужно выбирать по паспорту конкретной системы и соблюдать ровно так, как рекомендовано производителем.
Как узнать, прогрелась ли деталь до 200 °C, если в печи нет термопары?
Используйте мультиметр с термопарой типа K или покупную экспресс-термопару. Разместите датчик в центре детали или в месте максимального объема материала. Дождитесь стабилизации показаний на отметке 200 °C - это будет сигнал к началу отсчета 30 минут. Для крупных деталей можно ориентироваться на эмпирическое правило: прогрев занимает примерно 1–2 минуты на каждый сантиметр толщины.
Что делать, если покрытие потемнело после запекания?
Легкое потемнение (изменение оттенка) часто нормально и вызвано окислением компонентов покрытия при нагреве - это не брак. Но если слой почернел интенсивно, стал матовым и при поскабливании ножом легко крошится, это признак перегрева или перевыдержки. Проверьте температуру печи (возможно, она выше 200 °C) и время выдержки. При необходимости пересчитайте режим или замените систему.
Нужна ли специальная подготовка стальной поверхности перед нанесением твердосмазочного покрытия?
Да, абсолютно. Поверхность должна быть обезжирена (органический растворитель или щелочное средство), обрана до металлического блеска (пескоструй, шлифовка, стальная щетка) и высушена. После абразивной обработки желательно не хранить деталь долго, так как на металле быстро образуется окисная пленка. Идеально нанести покрытие в течение часа после подготовки.
Может ли покрытие, отверженное при 200 °C, работать при 250 °C без проблем?
Нет. Стандартные MoS₂-системы обычно рассчитаны на +204 °C максимум. При 250 °C адгезия будет снижаться со временем, может появиться миграция (сползание) покрытия, и оно начнет быстро стираться. Для узлов, работающих при 250 °C и выше, нужны специальные составы (вакуумные, полиимидные), отверженные при других режимах. При выборе нужно иметь запас минимум 20–30 °C между рабочей и максимально допустимой температурой.
Заключение
Выдержка твердосмазочного покрытия при 200 °C - это не просто нагрев, а точно рассчитанный технологический процесс, в ходе которого полимерная матрица переходит из пластичного состояния в твердое, приобретая адгезию, износостойкость и защитные свойства. Режим 200 °C × 30 минут, принятый большинством производителей, обеспечивает адгезию 3–5 МПа и баланс между полнотой полимеризации и сохранением целостности связующего.
Ключ к успеху - точное соблюдение трех правил: отсчет времени начинать только после прогрева самой детали, а не печи; не превышать температуру выше 210–220 °C; обеспечивать качественную подготовку поверхности и по возможности предварительный подогрев. Нарушение любого из этих условий приводит к недодержанному (низкая адгезия, быстрое отслаивание) или переотожженному (хрупкость, микротрещины) покрытию. При выборе системы и планировании режима производства обязательно сверяйтесь с техническим паспортом конкретного состава и убедитесь, что рабочая температура вашего узла находится в безопасном диапазоне стойкости покрытия.