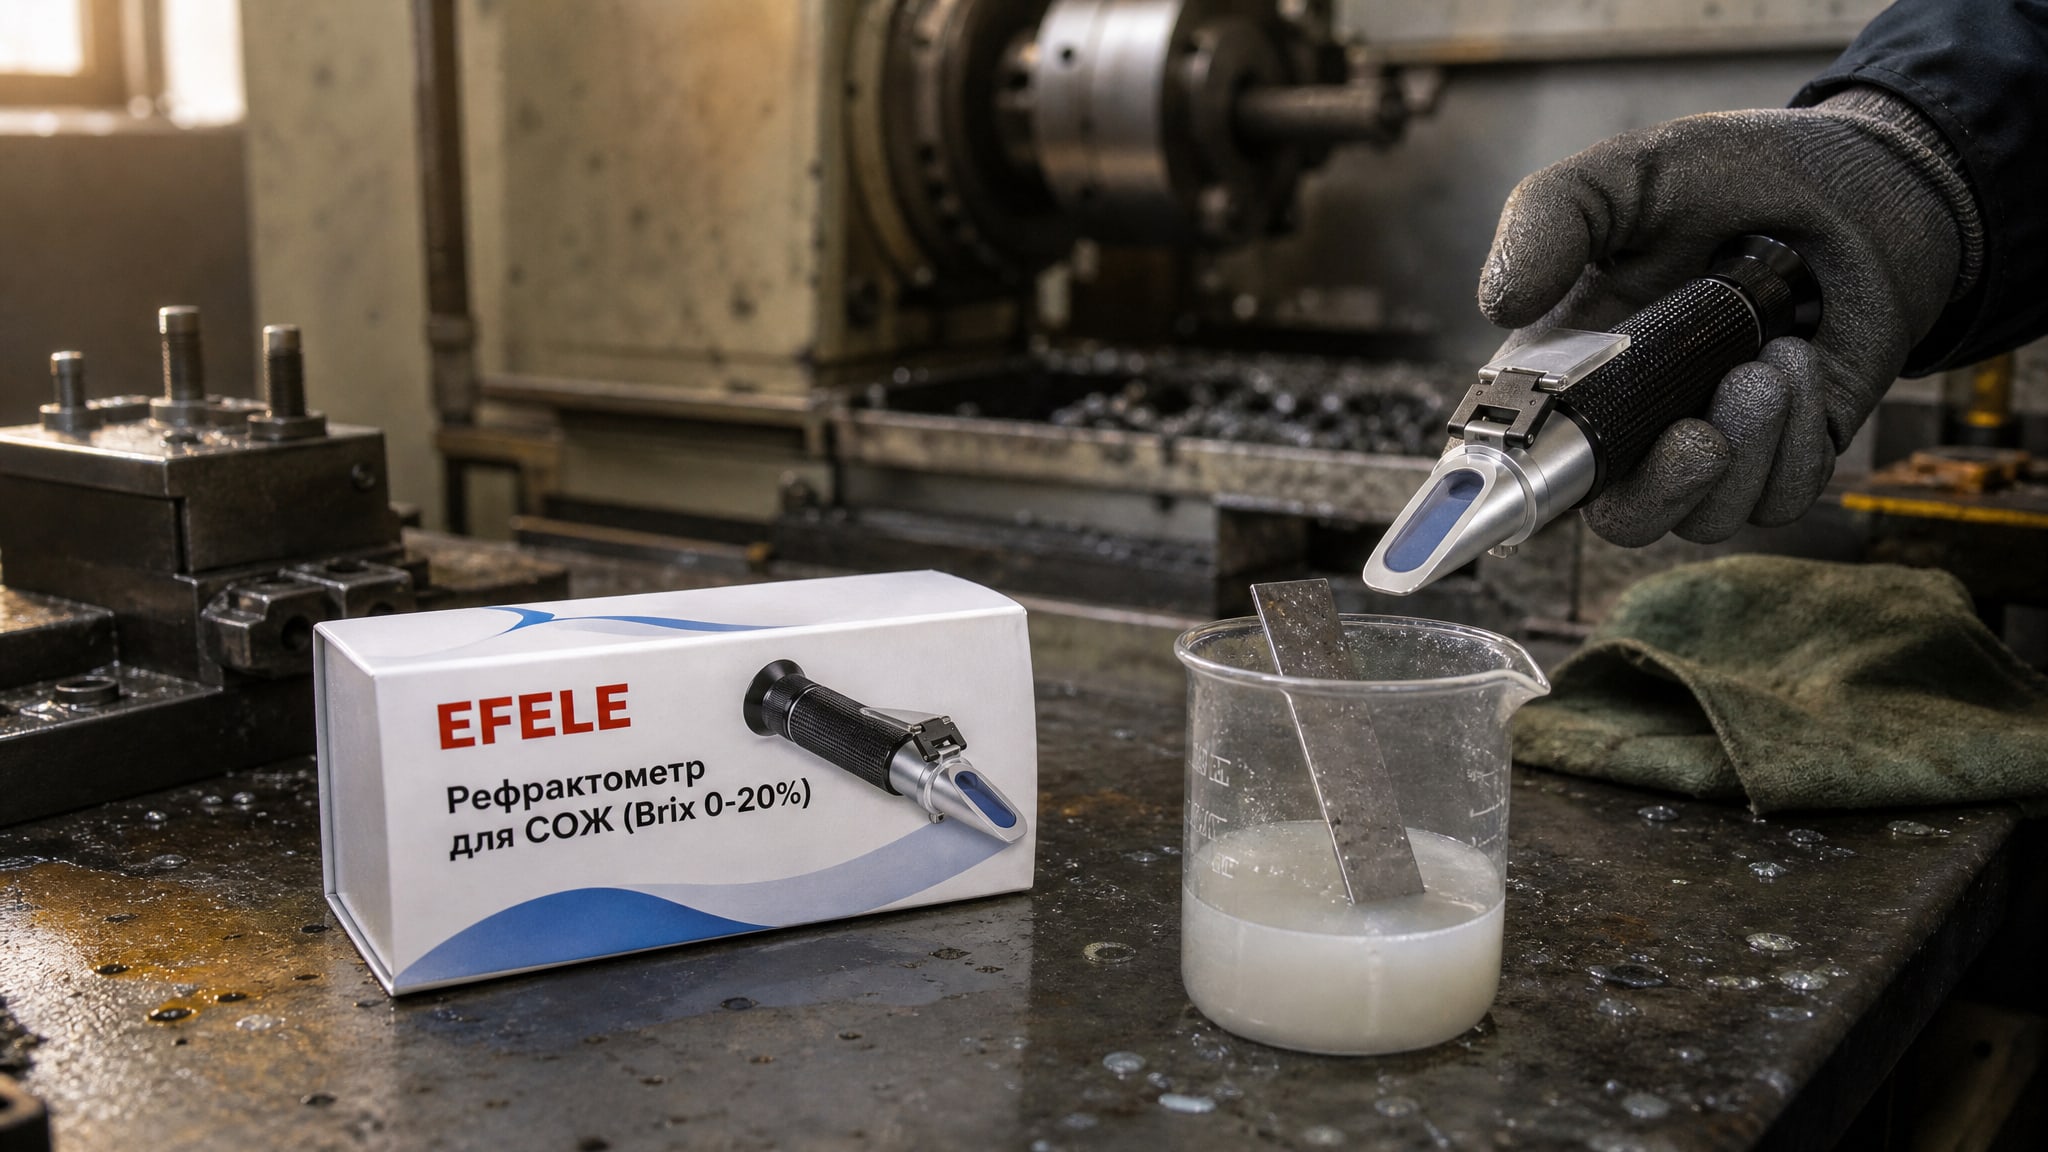
При контроле качества смазочно-охлаждающих жидкостей (СОЖ) и смазочных материалов измерение показателя преломления остается быстрым и доступным методом определения концентрации. Однако результаты таких измерений часто расходятся между партиями, операторами и лабораториями. Главная причина - зависимость коэффициента рефракции не только от концентрации продукта, но и от температуры, состава жидкости, загрязнений и правильности расчетной методики. При этом на коррозионные свойства материалов влияет не только концентрация, но и химический состав, наличие ингибиторов и посторонних примесей.
Статья разберет, как и почему меняется показатель преломления при изменении концентрации, почему сходимость результатов испытаний зависит от контроля параметров, и как избежать типичных ошибок при интерпретации данных рефрактометрии для оценки качества материалов.
Физика показателя преломления и его связь с концентрацией
Показатель преломления (рефракция) - это отношение скорости света в вакууме к скорости света в среде.
При смешивании двух жидкостей показатель преломления раствора зависит от молекулярной структуры базовой жидкости, растворенных веществ и температуры.
Для двухкомпонентных гомогенных систем (масло в воде или концентрат в воде) в определенном рабочем диапазоне концентраций наблюдается почти линейная зависимость между показателем преломления и составом. Именно эта линейность позволяет использовать рефрактометры для быстрого определения концентрации СОЖ на производстве. Математически эту связь выражают через формулу:
C = (n - n₀) / F
где n - показатель преломления раствора, n₀ - показатель преломления чистого растворителя (обычно воды), F - рефрактометрический аналитический коэффициент, C - массовая доля вещества в растворе.
Однако природа базовой жидкости и состав пакета присадок существенно влияют на наклон этой зависимости. Поэтому один и тот же рефрактометр, откалиброванный под эмульсол на основе минерального масла, даст грубую ошибку для полусинтетической или синтетической СОЖ. Производители обязаны указывать коэффициент рефракции в технической документации на конкретный продукт.
Коэффициент рефракции: почему он разный для разных смазочных материалов
На практике коэффициент рефракции K варьируется в зависимости от класса смазочно-охлаждающей жидкости.
Для стандартных эмульсолов с высоким содержанием минерального масла K приблизительно равен 1,0. Для полусинтетических и низкомасляных СОЖ K колеблется от 1,1 до 1,4. Для синтетических СОЖ без минерального масла коэффициент может достигать 2,0.
Расчет концентрации производят по одной из двух формул:
Упрощенная: C = R × K
С поправкой: C = (R × K) + X
где R - показание рефрактометра в условных единицах, X - аддитивная поправка, которую часто указывают в техдокументации или получают при калибровке на стандартах.
Если использовать универсальный коэффициент 1,0 для всех типов СОЖ, результаты будут искажены на 10–100 % в зависимости от состава. Это первая и главная причина разброса результатов испытаний между разными лабораториями или при переходе на другой продукт.
Влияние температуры и условий измерения на сходимость результатов
Температура снижает плотность жидкости и уменьшает показатель преломления.
Для рефрактометрии эта зависимость составляет примерно 0,0003 единиц на 1 °С (в зависимости от состава). На практике это означает, что проба, измеренная при 20 °С, даст иное значение, чем та же проба при 25 °С.
Чтобы результаты сходились между измерениями, нужно либо:
Измерять все пробы при одной и той же температуре (желательно 20 °С согласно стандартной практике).
Если температура иная, применять температурную поправку, которую вычисляют или берут из таблиц производителя.
Кроме того, на достоверность измерения влияют:
Чистота призмы рефрактометра - сухие пятна и остатки предыдущих проб дают завышенные показания.
Отсутствие пузырьков воздуха в образце на призме - пузырьки искажают результат.
Однородность пробы - перед измерением эмульсию перемешивают, иначе концентрированный слой может дать иное значение.
Размытая граница между темной и светлой областями в окуляре рефрактометра часто указывает на загрязнение образца посторонними маслами и смазками. Посторонние углеводороды имеют другой показатель преломления и нарушают оптическую однородность. Это затрудняет считывание результата и приводит к разбросу показаний между операторами.
Загрязнение посторонними маслами и его влияние на результаты испытаний коррозии
При работе СОЖ в цехе она неизбежно загрязняется маслами из гидравлических систем, редукторов, шпинделей.
Даже небольшое количество чужеродного масла может повлиять на показатель преломления, дав ложное представление о концентрации.
Практический пример: если в образец стандартной эмульсии попало 2–3 % гидравлического масла, рефрактометр может показать иное значение, которое оператор интерпретирует как снижение (или рост) концентрации. При пересчете по коэффициенту рефракции ошибка увеличивается.
При испытании коррозии это особенно опасно, потому что посторонние масла отличаются по ингибиторному пакету и могут снижать или усиливать коррозионное действие. Результаты теста на коррозию металлов будут не воспроизводимы - сходимость упадет, и невозможно будет определить, виновата ли сама СОЖ или загрязнение.
Поэтому перед рефрактометрическим анализом образец визуально проверяют на прозрачность, однородность и отсутствие пленок. Если образец мутный или имеет масляные полосы - это признак, что рефрактометрия даст ненадежный результат. В таком случае требуется дополнительный анализ: определение pH, тест на отделение масла, микроскопия.
Методика обеспечения сходимости результатов испытаний при контроле концентрации
Сходимость результатов испытаний - это согласованность данных, полученных разными операторами, в разное время, на разных приборах.
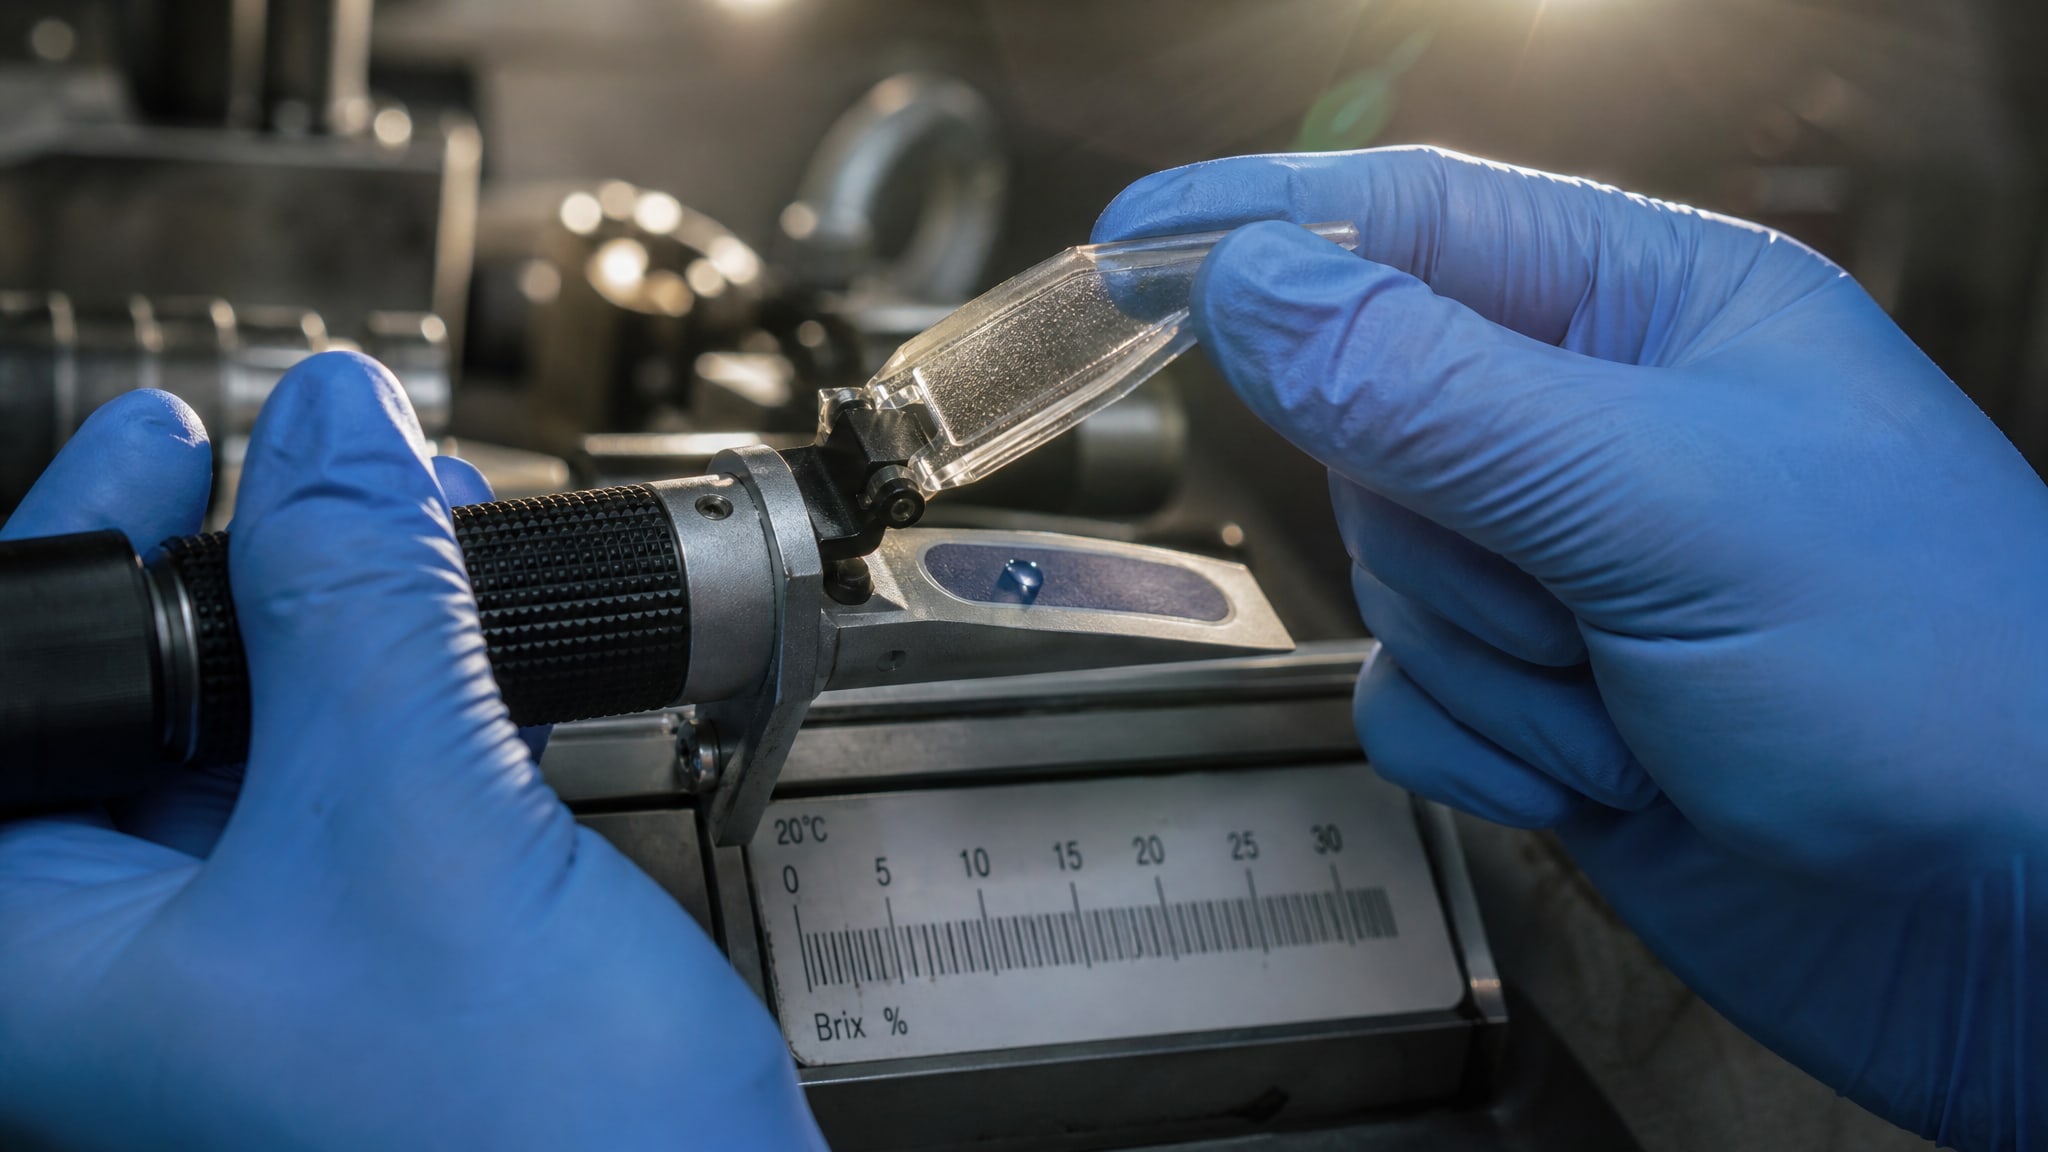
Для контроля концентрации СОЖ посредством рефрактометрии необходимо:
1. Калибровка на стандартах известной концентрации. Если для продукта отсутствует готовый калибровочный раствор, готовят эталоны путем разведения концентрата в дистиллированной воде с точно известной концентрацией. Измеряют эти эталоны и строят градуировочный график зависимости показания рефрактометра от концентрации. Это позволяет определить точный коэффициент K и поправку X для конкретной партии продукта.
2. Стандартизация условий измерения. Все измерения проводят при одной и той же температуре (обычно 20 °C). Перед каждым измерением прибор проверяют на нулевой отметке (обычно дистиллированной водой).
3. Унификация порядка действий. На призму наносят 2–3 капли образца, закрывают крышку, ждут 15–30 секунд до установления теплового равновесия, затем считывают результат по границе свет-тень.
4. Ведение журнала. Записывают дату, время, номер рефрактометра, оператора, температуру помещения и показание. Это позволяет выявить систематические ошибки и дрейф калибровки.
5. Контроль загрязнения призмы. После каждого измерения призму протирают мягкой салфеткой и при необходимости промывают дистиллированной водой. Чистоту проверяют, нанося каплю воды - если граница размыта, нужна промывка или очистка оптики.
Эти шаги гарантируют, что расхождение между результатами одной и той же пробы, измеренными разными операторами, не превысит 0,2–0,3 % концентрации.
Связь между концентрацией, рефракцией и результатами испытаний коррозии металлов
Здесь важно разделить два разных процесса: определение концентрации и оценку коррозионных свойств.
Рефрактометрия определяет концентрацию рабочей эмульсии или раствора. Если концентрация упала ниже минимума (скажем, ниже 3 %), защитные свойства СОЖ заметно ухудшаются, включая ее антикоррозионные характеристики. Однако это не означает, что рефрактометр измеряет коррозию напрямую.
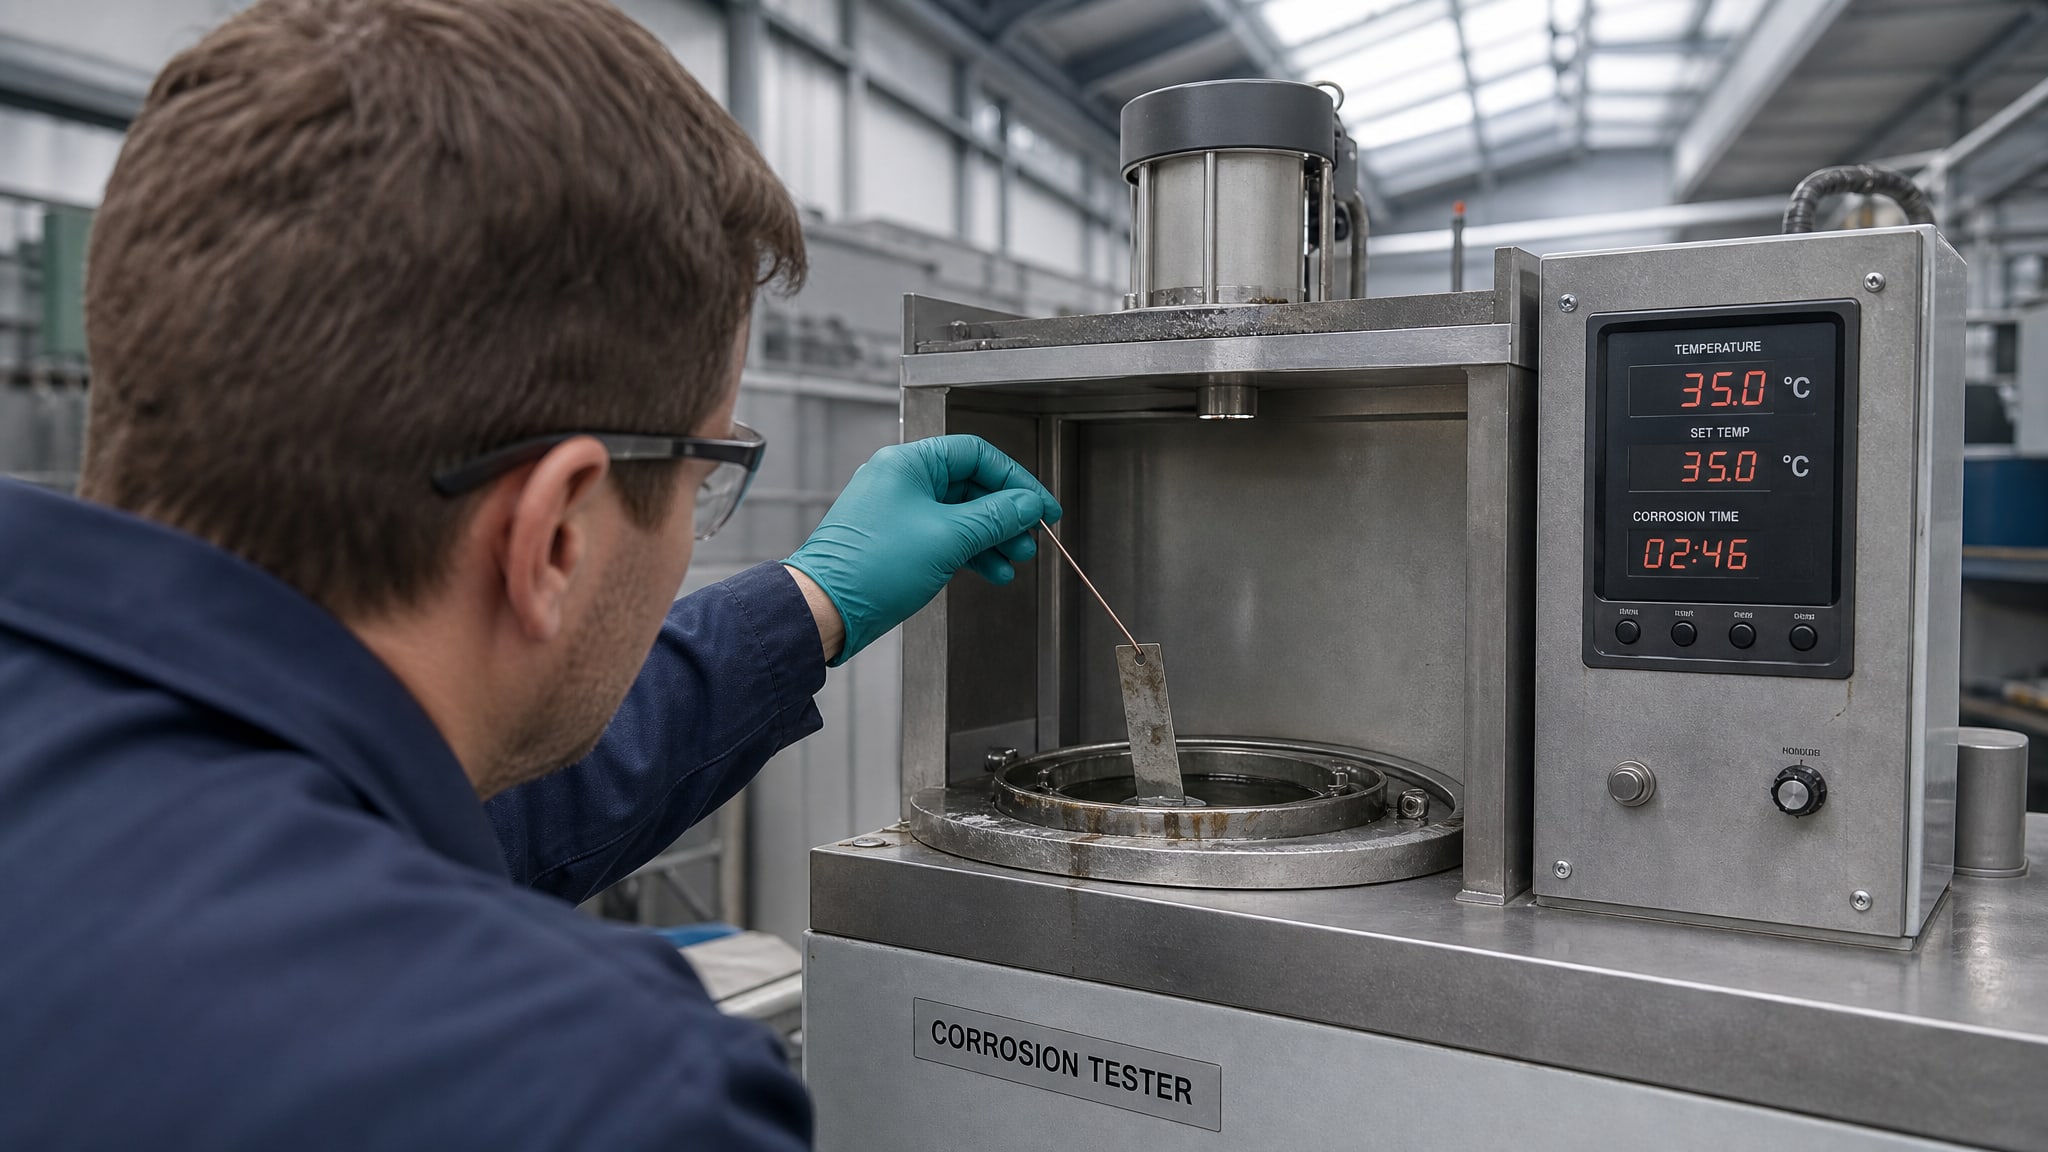
Испытание коррозии металлов (ГОСТ 9.302, стандарты медной полосы и др.) - это химический тест, при котором стальной или медный образец погружают в испытуемую жидкость при контролируемой температуре и времени. Скорость коррозии зависит от химического состава жидкости, прежде всего от наличия и концентрации ингибиторов, pH, содержания воды, а также от загрязнения и разложения пакета присадок.
Связь существует опосредованная: если рефрактометрия показала падение концентрации, это может указывать на разбавление эмульсии (избыток воды или утечка концентрата), что влияет на ингибиторный пакет и может ускорить коррозию. Но низкий показатель рефрактометра сам по себе не доказывает плохую коррозионную защиту - нужны дополнительные тесты.
Обратное утверждение тоже верно: если образец загрязнен посторонним маслом, рефрактометр может показать «нормальную» концентрацию, но коррозионные свойства окажутся нарушены из-за того, что посторонний пакет присадок несовместим с основной СОЖ.
Поэтому профессиональные лаборатории при контроле СОЖ используют комплексный подход: рефрактометрию (быстро, оперативно), pH-метрию, тест на отделение масла, анализ на загрязнение, и один или два раза в месяц - полный анализ включая испытание коррозии. Только такая схема дает надежную оценку пригодности СОЖ.
Совет инженера: стандартизация контроля на примере из практики
На линии фасовки, где работают несколько рефрактометров в разных цехах, результаты концентрации часто разнились на 0,5–1,0 %.
Закупщик перепроверил техдокументацию продукта и обнаружил, что указан коэффициент K = 1,2, но на одном приборе была установлена значение 1,0. После переналадки и проведения калибровки на эталонных растворах разброс упал до 0,2 %. Это позволило инженерам точнее контролировать рабочую концентрацию и выявить реальное потребление концентрата, а также снизило возможность ошибки при интерпретации результатов испытаний коррозии. Контроль показателя преломления предусмотрен и в испытании тепловых свойств: если концентрация отклонилась, пересчет вязкости и других параметров дает неправильный результат.
Часто задаваемые вопросы
Почему рефрактометр показывает разные значения для одной и той же пробы?
Основные причины: нестабильная температура образца (разница в 5 °C дает смещение показания), грязная призма, пузырьки воздуха в образце, загрязнение пробы посторонними маслами, неправильный коэффициент рефракции в расчетной формуле. Решение: калибруйте прибор на стандартах, контролируйте температуру, проверяйте призму перед каждым измерением, перемешивайте образец.
Как выявить загрязнение посторонним маслом по показателю преломления?
Если граница между светлой и темной областями в окуляре размыта или нечеткая, это признак загрязнения. Также сравните показание с ожидаемым при известной концентрации - если отклонение больше 0,3 единиц, вероятно загрязнение. Подтвердите визуальной проверкой: мутность, пленки, неоднородность цвета указывают на посторонние углеводороды.
Нужно ли учитывать рефрактометрию при испытании коррозии?
Да, косвенно. Перед тестом на коррозию проверьте концентрацию рефрактометром - если она упала ниже минимума, результаты теста могут быть нерепрезентативны. Но сам по себе показатель преломления не определяет коррозионные свойства; требуется оценка pH, ингибиторного пакета и чистоты образца.
Какой коэффициент рефракции использовать, если производитель не указал?
Это ошибка поставщика. Требуйте техдокументацию с коэффициентом или калибровочным графиком. Если невозможно - проведите собственную калибровку на эталонах известной концентрации, разведя концентрат водой в точно известной пропорции. Универсальное значение 1,0 подходит только для классических эмульсолов и может дать грубую ошибку.
Как температура влияет на результат испытания коррозии, если рефрактометр показал нужную концентрацию?
Температура поднимает общую активность коррозионных процессов, но это учитывается в стандартах испытаний (фиксированная температура, обычно 50 или 120 °C). Если рефрактометрия проведена при другой температуре, нужно применить поправку или пересчитать. Несоответствие температур может привести к тому, что концентрация окажется неправильно определена, что скажется на интерпретации.
Заключение
Показатель преломления - чувствительный и практичный параметр для контроля концентрации смазочно-охлаждающих жидкостей. Однако его зависимость от концентрации не универсальна: каждый класс СОЖ требует собственного коэффициента рефракции, уникального для состава базовой жидкости и пакета присадок. Температура, загрязнения, состояние призмы и методика расчета существенно влияют на результат, что приводит к разбросу результатов испытаний и затрудняет оценку коррозионных свойств материалов.
Сходимость результатов достигается стандартизацией: калибровкой на эталонах, контролем температуры, ведением журнала и регулярной проверкой оборудования. При контроле коррозии рефрактометрию следует рассматривать как вспомогательный метод определения концентрации, но не как прямую оценку антикоррозионных свойств. Комплексный подход, включающий анализ pH, чистоты, состояния эмульсии и периодические полные испытания, обеспечивает надежность промышленного контроля и воспроизводимость результатов.