Если система управления не запускает механизм из-за высокого сопротивления в червячной паре, антифрикционное покрытие может уменьшить трение при пуске и сгладить движение. Но оно не компенсирует потери, заложенные геометрией передачи, и не гарантирует рост КПД до заданного значения. Результат зависит от конструкции редуктора, режима работы, состояния поверхностей и корректности нанесения покрытия.
Материал будет полезен инженерам, техническим специалистам и снабженцам, которые выбирают решение для редуктора с низким пусковым моментом. Разберем, как оценивать КПД червячного редуктора, в каких случаях оправдано АФП, как подготовить поверхность и учесть допуски при антифрикционном покрытии.
КПД червячного редуктора: от чего зависит показатель
Единого значения КПД для всех червячных редукторов нет.
В материалах по теме приводятся ориентиры от 50 до 90%, а для высоких передаточных отношений - 40-60% и ниже. При очень высоких передаточных отношениях эффективность может составлять 20-30%. Это диапазоны для разных конструкций и режимов, а не универсальная таблица для выбора любого редуктора.
| Условия работы или конструкции | Ориентир по КПД |
|---|---|
| Разные червячные передачи и режимы | 50-90% |
| Высокое передаточное отношение | 40-60% и ниже |
| Очень высокое передаточное отношение | 20-30% |
На показатель влияют передаточное отношение, угол подъема червяка, трение в контакте и применяемая смазка. Чем ниже угол подъема и выше трение в паре «червяк - колесо», тем больше потери на трение и нагрев. В результате приводу может быть сложнее начать движение, особенно если система управления располагает небольшим запасом момента.
Таблица КПД червячного редуктора помогает предварительно сопоставить условия эксплуатации с типичными диапазонами. Однако для инженерного расчета ее недостаточно: сравнивать нужно редукторы с учетом конкретного передаточного отношения, нагрузки и режима движения. Значения из разных справочных материалов могут описывать разные исходные условия, поэтому их нельзя напрямую переносить на конкретную установку.
Если при пуске привод не развивает нужное усилие, сначала разделите две задачи: оценку КПД передачи и поиск причин высокого сопротивления. Покрытие может уменьшить потери на трение в зоне контакта, но не меняет передаточное отношение и не исправляет геометрические ограничения конструкции. До выбора материала проверьте, соответствует ли сам редуктор требуемому режиму управления и пуска.
Почему возникает низкий пусковой момент редуктора
Термин «низкий пусковой момент» может описывать две разные ситуации.
Первая: двигатель или привод не развивает момент, достаточный для начала движения механизма. Вторая: для управления требуется малое усилие на старте, но трение и залипание мешают получить плавное движение. АФП применяют как средство снижения трения, поэтому оно может быть полезно во втором случае и в ситуациях, когда потери на трение мешают запуску.
Для механизмов с низкими скоростями, прерывистым ходом, возвратно-поступательными или осциллирующими движениями сухие антифрикционные покрытия могут быть подходящим решением. Их также рассматривают при риске stick-slip, то есть неравномерного движения с рывками. В таких режимах важна не только работа после разгона, но и поведение пары в момент начала движения.
Если жидкую смазку нельзя применять или она нежелательна, покрытие может выполнять функции сухой смазки, помогать при приработке и снижать риск заедания. При этом АФП не следует считать автоматической заменой масла: допустимые скорость, нагрузка и другие рабочие условия зависят от конкретного состава. Для редуктора с высокой нагрузкой нужно отдельно проверить, подходит ли покрытие для фактического контакта червяка и колеса.
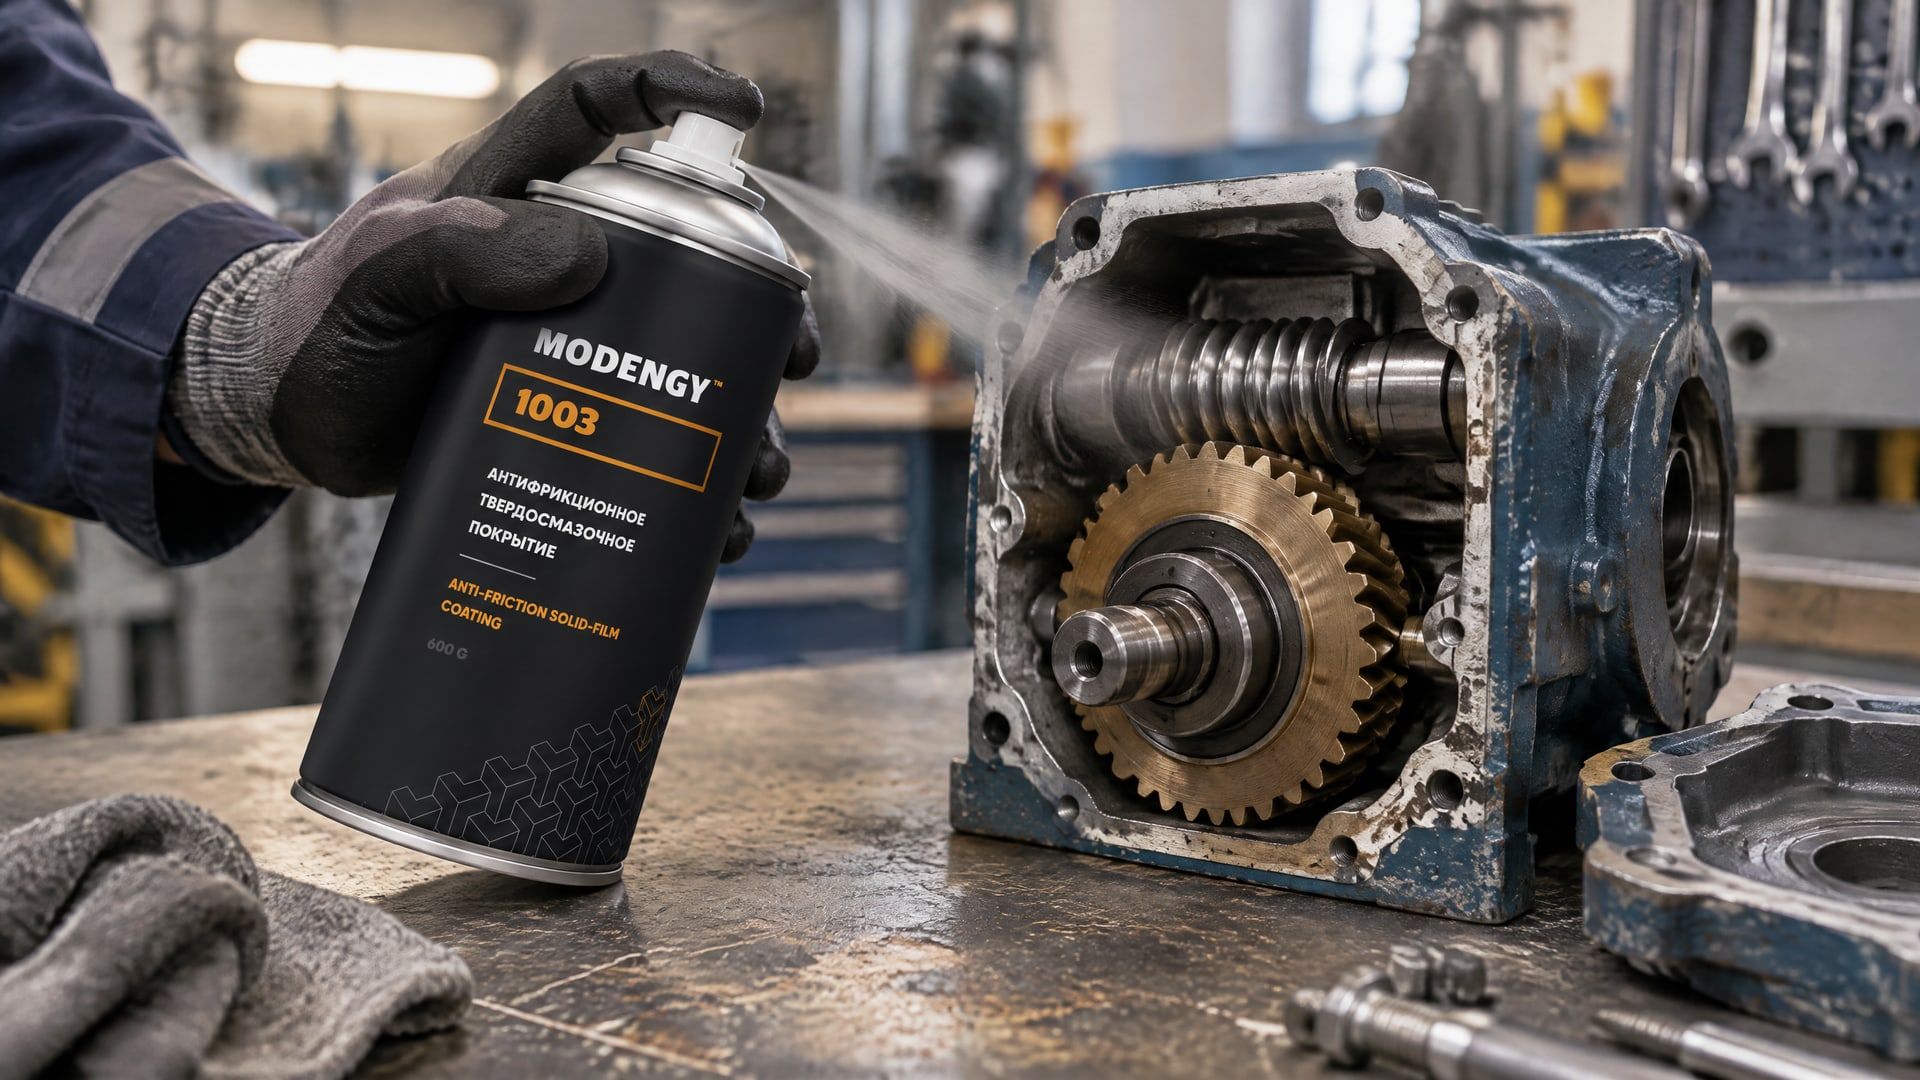
В случаях, когда жидкая смазка не подходит, а высокое трение осложняет холодный пуск и управление механизмом, в червячных редукторах применяют MODENGY 1003. Покрытие полимеризуется при +170 °C за 20 минут или при комнатной температуре за 720 минут; его рассматривают для снижения трения и увеличения КПД. Эти режимы отверждения нужно учитывать при планировании нанесения и возврата узла в работу.
Если же причина в недостаточной мощности двигателя, неверно выбранном передаточном отношении или других конструктивных ограничениях, покрытие не заменит пересмотр параметров привода. Поэтому перед обработкой важно определить, что именно ограничивает запуск: сопротивление в контакте или недостаточный запас момента на стороне привода.
Как выбрать АФП для снижения трения редуктора
Подбор покрытия начинают с режима движения и условий контакта.
Для низких скоростей, прерывистого хода и осциллирующих движений АФП рассматривают как способ уменьшить трение и риск stick-slip. Если смазочные материалы применять нельзя, это также учитывают при выборе, но не считают достаточным основанием для назначения любого сухого покрытия.
Для нагрузочных задач часто указывают сухую толщину в диапазоне 10-20 мкм. В документации отдельных составов встречаются диапазоны 5-20 мкм и 5-15 мкм. Эти значения не взаимозаменяемы: рабочую толщину определяют по требованиям к конкретному материалу, поверхности и узлу.
До выбора стоит уточнить несколько параметров:
Какой режим движения преобладает: непрерывный, прерывистый, возвратно-поступательный или осциллирующий.
Допускается ли использование жидкой смазки в редукторе.
Каковы нагрузки и скорости скольжения в зоне контакта.
Нужны ли покрытию свойства для снижения stick-slip, приработки или защиты от заедания.
Какие требования установлены к подготовке поверхности, способу нанесения и отверждению.
АФП различаются по способу нанесения и режиму отверждения. Встречаются распыление, нанесение кистью, окунание, центрифугирование, валковый способ и трафаретная печать. Для некоторых составов требуется отверждение, но конкретный режим нельзя переносить с одного материала на другой: в источниках указаны варианты от комнатной температуры до 250 °C и продолжительность от 2 до 90 минут.
Поэтому инженер и снабженец должны сверяться со спецификацией выбранного покрытия, а не только с общим описанием класса материалов. В частности, следует сопоставить требования к рабочей толщине, адгезии, допустимым нагрузкам и технологии нанесения. Если покрытие не соответствует режиму работы пары, ожидаемое снижение трения не гарантирует нужного результата.
Подготовка поверхности и нанесение антифрикционного покрытия
Адгезия покрытия зависит от состояния основания.
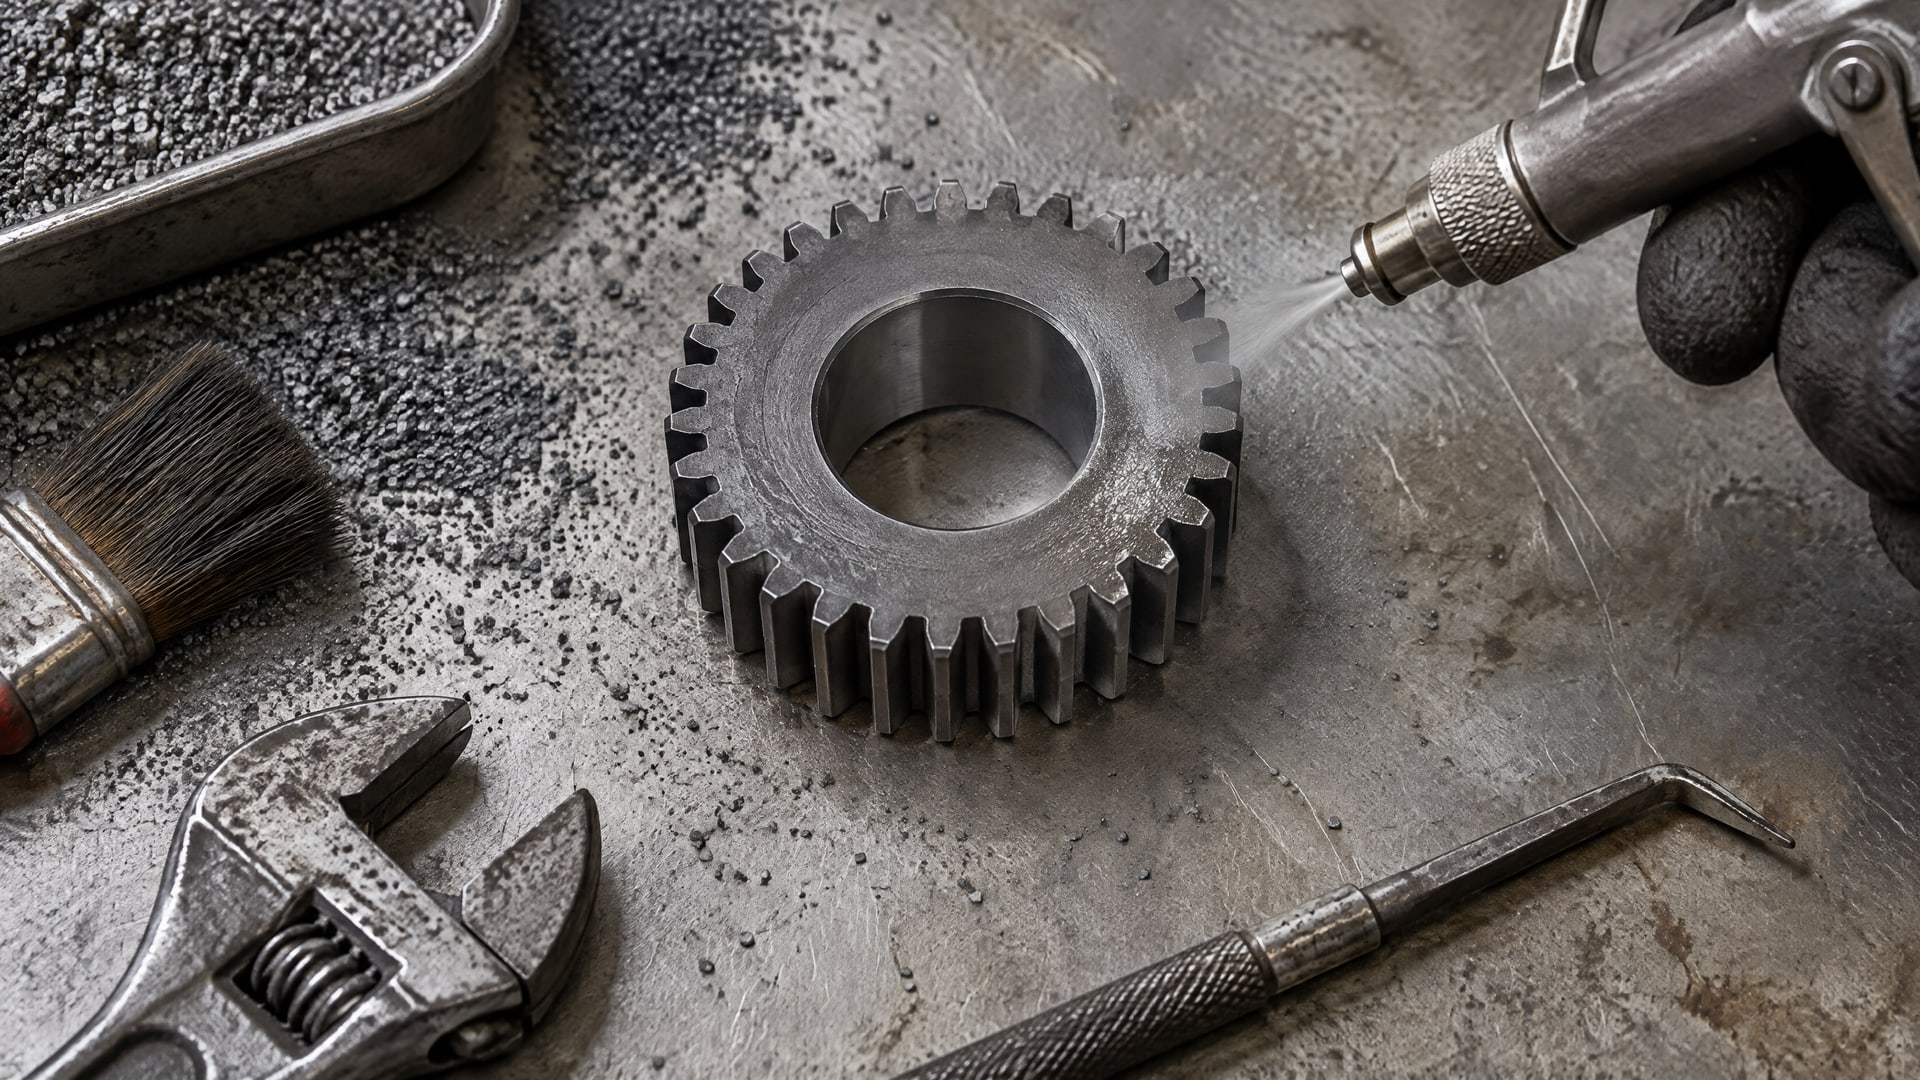
Перед нанесением требуется обезжиривание, а для ряда технологий применяют фосфатирование и/или пескоструйную обработку. Если пренебречь подготовкой, покрытие может хуже сцепиться с поверхностью и быстрее потерять работоспособность.
Для хорошей адгезии в материалах по промышленным покрытиям приводится шероховатость Ra 0,8-1,5 мкм. В одной из инструкций для пескоструйной обработки указан абразив зернистостью 180 grit с размером 80 мкм. Эти параметры относятся к конкретным рекомендациям по подготовке, поэтому их необходимо сверять со спецификацией выбранного состава и требованиями к детали.
Способ нанесения выбирают с учетом геометрии детали, доступности поверхности и производственного процесса. Для АФП используют распыление, кисть, окунание, центрифугирование, валковое нанесение или трафаретную печать. При любом способе важно получить равномерную сухую пленку и не допустить попадания покрытия на поверхности, которые должны сохранить исходные размеры и состояние.
Рабочая последовательность включает подготовку, нанесение и, если это требуется составом, отверждение. Последний этап может проходить при комнатной температуре или с нагревом до 250 °C; продолжительность в разных случаях составляет от 2 до 90 минут. Эти значения показывают разнообразие технологий, а не единый универсальный режим для всех покрытий.
Перед запуском узла необходимо убедиться, что покрытие отверждено в соответствии с установленным режимом. Для этого заранее согласуют способ обработки детали, доступное оборудование и условия производства. Если технологию нанесения меняют, проверяют, сохраняются ли заданная толщина и требования к поверхности.
Допуски при антифрикционном покрытии и контроль толщины
Толщина пленки влияет не только на трибологические свойства, но и на размеры детали.
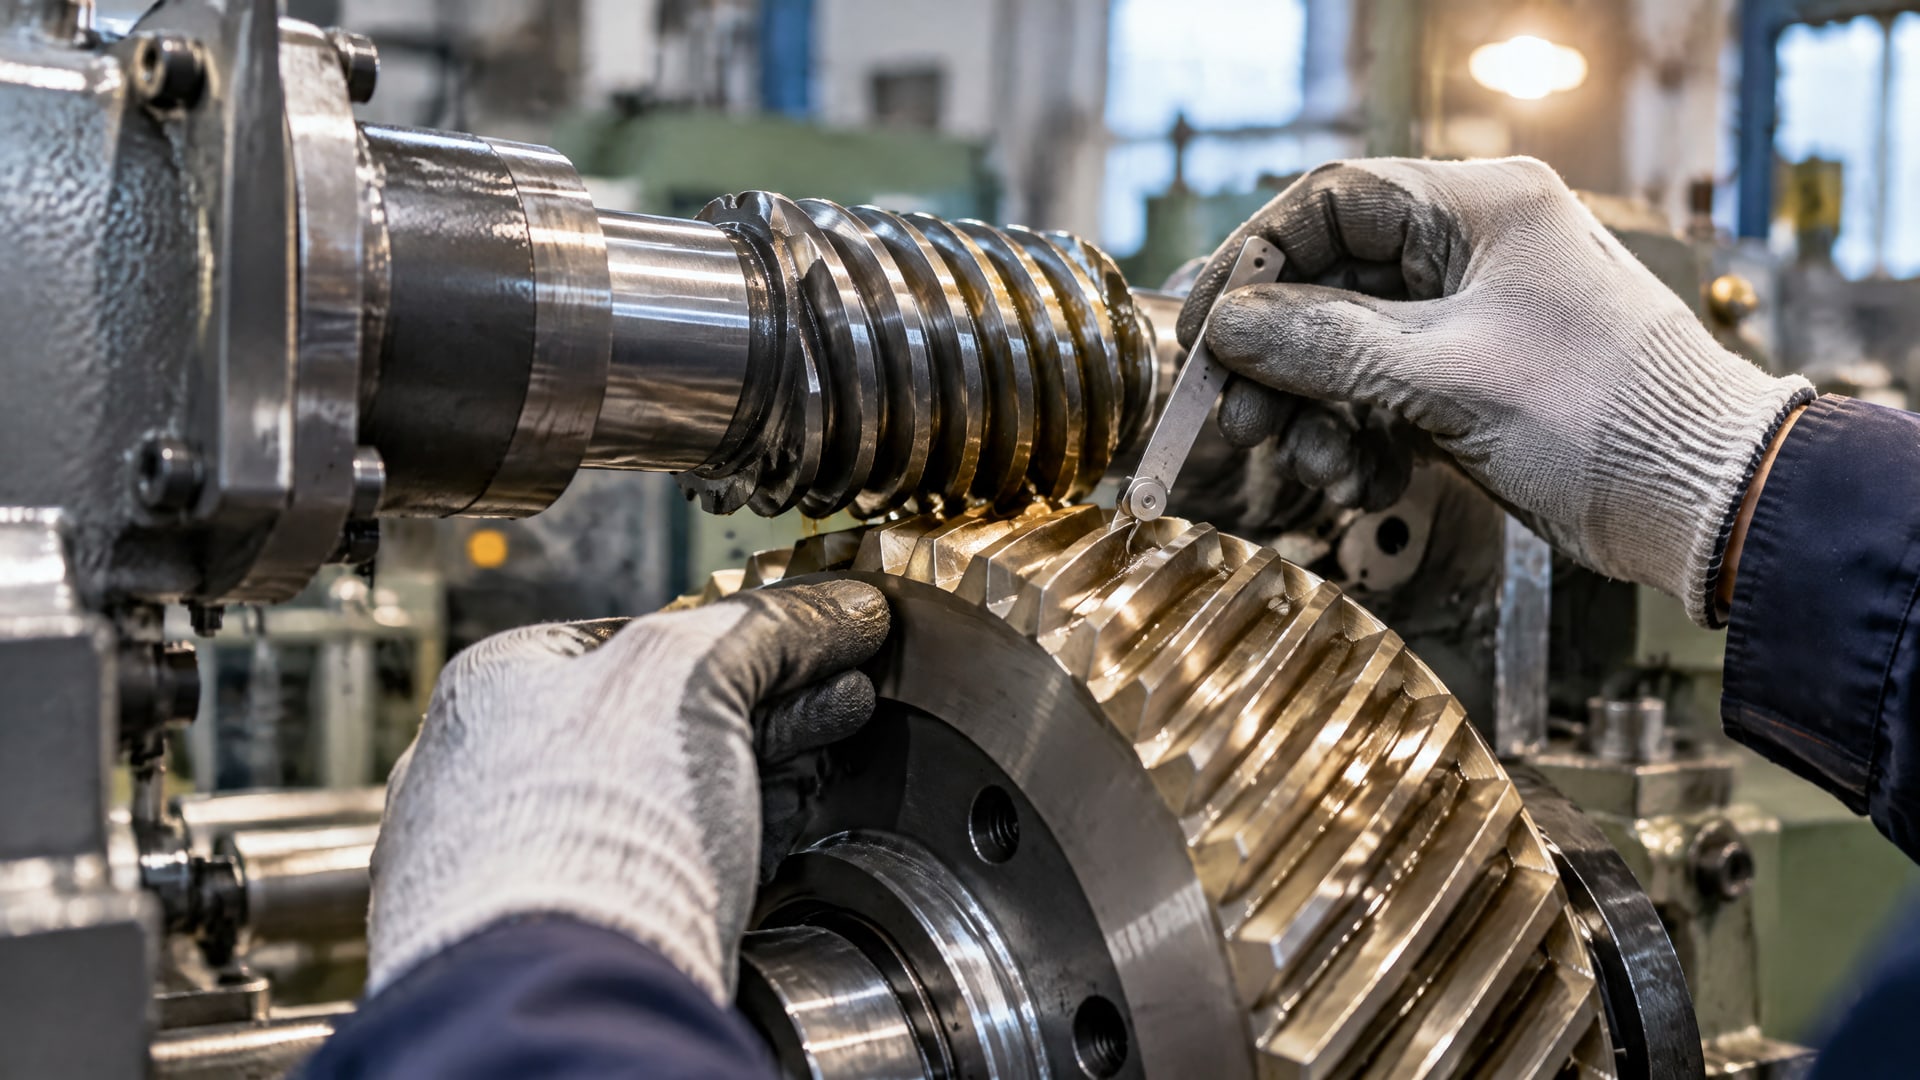
В точных узлах покрытие может уменьшить посадочные зазоры, поэтому допуски при антифрикционном покрытии учитывают до нанесения. Особенно важно проверить размеры сопрягаемых элементов, если покрытие наносят на контактные поверхности червячной пары.
Для многих нагрузочных применений ориентир составляет 10-20 мкм сухой толщины. Слой ниже 5 мкм может ухудшить износостойкость, а толщина выше 25 мкм повышает риск сдвигового разрушения, растрескивания и проблем с допусками. Эти границы не заменяют требований производителя: конкретный материал может иметь собственный рабочий диапазон.
Контроль толщины помогает избежать двух противоположных ошибок. Слишком тонкая пленка может не обеспечить необходимую износостойкость, а чрезмерная способна повлиять на точность сборки и надежность покрытия. Поэтому значения толщины фиксируют в технологическом процессе, а не определяют визуально после нанесения.
До обработки деталей полезно определить:
Какие поверхности покрывают и какие должны остаться без покрытия.
Какую сухую толщину задает спецификация состава.
Какие зазоры и посадочные размеры нужно сохранить.
Требуется ли отверждение и каковы его температура и продолжительность.
Как будет контролироваться подготовка поверхности и результат нанесения.
Для конкретного покрытия режим может включать отверждение при +170 °C в течение 20 минут или при комнатной температуре в течение 720 минут. Это параметры MODENGY 1003, а не общий режим для класса АФП. Перед планированием обработки их сопоставляют с материалом детали и возможностями производства.
Часто задаваемые вопросы
Какой КПД у червячного редуктора?
Для разных червячных передач и режимов приводятся ориентиры 50-90%. При высоких передаточных отношениях показатель может снижаться до 40-60% и ниже, а при очень высоких - до 20-30%. Для конкретного редуктора значение зависит от передаточного отношения, угла подъема, трения, смазки и режима работы.
Поможет ли АФП увеличить КПД червячного редуктора?
АФП может снизить трение в зоне контакта и облегчить начало движения, но не устраняет потери, обусловленные геометрией передачи. Эффект зависит от режима работы и свойств выбранного состава. Покрытие не гарантирует конкретный прирост КПД, поэтому результат нужно оценивать для конкретного редуктора и условий эксплуатации.
Можно ли нанести покрытие без подготовки поверхности?
Подготовка важна для адгезии и ресурса покрытия. В технологических рекомендациях встречаются обезжиривание, фосфатирование и пескоструйная обработка. Для отдельных применений указана шероховатость Ra 0,8-1,5 мкм. Конкретный процесс подготовки выбирают по спецификации состава и требованиям к детали.
Чем опасен слишком толстый слой АФП?
Слишком толстая пленка может уменьшить посадочные зазоры и привести к проблемам при сборке. Для слоя выше 25 мкм также отмечен риск сдвигового разрушения и растрескивания. Толщину выбирают по спецификации покрытия: для нагрузочных задач часто встречается ориентир 10-20 мкм, но он не универсален.
Заключение
КПД червячного редуктора зависит от передаточного отношения, угла подъема, трения, смазки и режима работы. АФП может уменьшить трение и сгладить пуск, но не заменяет проверку конструкции и не устраняет фундаментальные потери червячной передачи. Для надежного результата важны подбор состава, подготовка поверхности и контроль сухой толщины с учетом посадочных зазоров.
Следующий шаг для инженера - определить причину затрудненного пуска, сверить рабочий режим редуктора со спецификацией покрытия и зафиксировать требования к нанесению и отверждению. Затем можно проверить решение на конкретном узле и оценить, изменились ли условия старта и работы привода.