Термоупаковочное оборудование - от запаечных головок до транспортерных цепей - работает в условиях, которые выводят обычную смазку из строя за считанные часы. Высокие температуры, постоянная деформация узлов и контакт с остатками продукции создают среду, где смазывающая пленка деградирует быстро: окисляется, испаряется, теряет консистенцию. Правильный выбор высокотемпературной смазки - это не просто вопрос комфорта; это гарантия предсказуемого срока службы подшипников, направляющих и цепных передач, а значит, предотвращение простоев и дорогостоящих ремонтов.
Говоря о смазке 260 градусов, важно понимать, что цифра на упаковке - не указание на постоянный рабочий режим. Температура каплепадения 260 °C означает точку, при которой смазка переходит из твердого состояния в жидкое под нормированными условиями испытания. Реальная рабочая температура зачастую значительно ниже и зависит от конкретного узла, интенсивности нагрузки и режима подачи свежей смазки. В этой статье мы разберем, как выбрать состав для упаковочного оборудования, какие параметры учитывать и какие ошибки совершают снабженцы при закупке.
Почему температура каплепадения не равна рабочей температуре
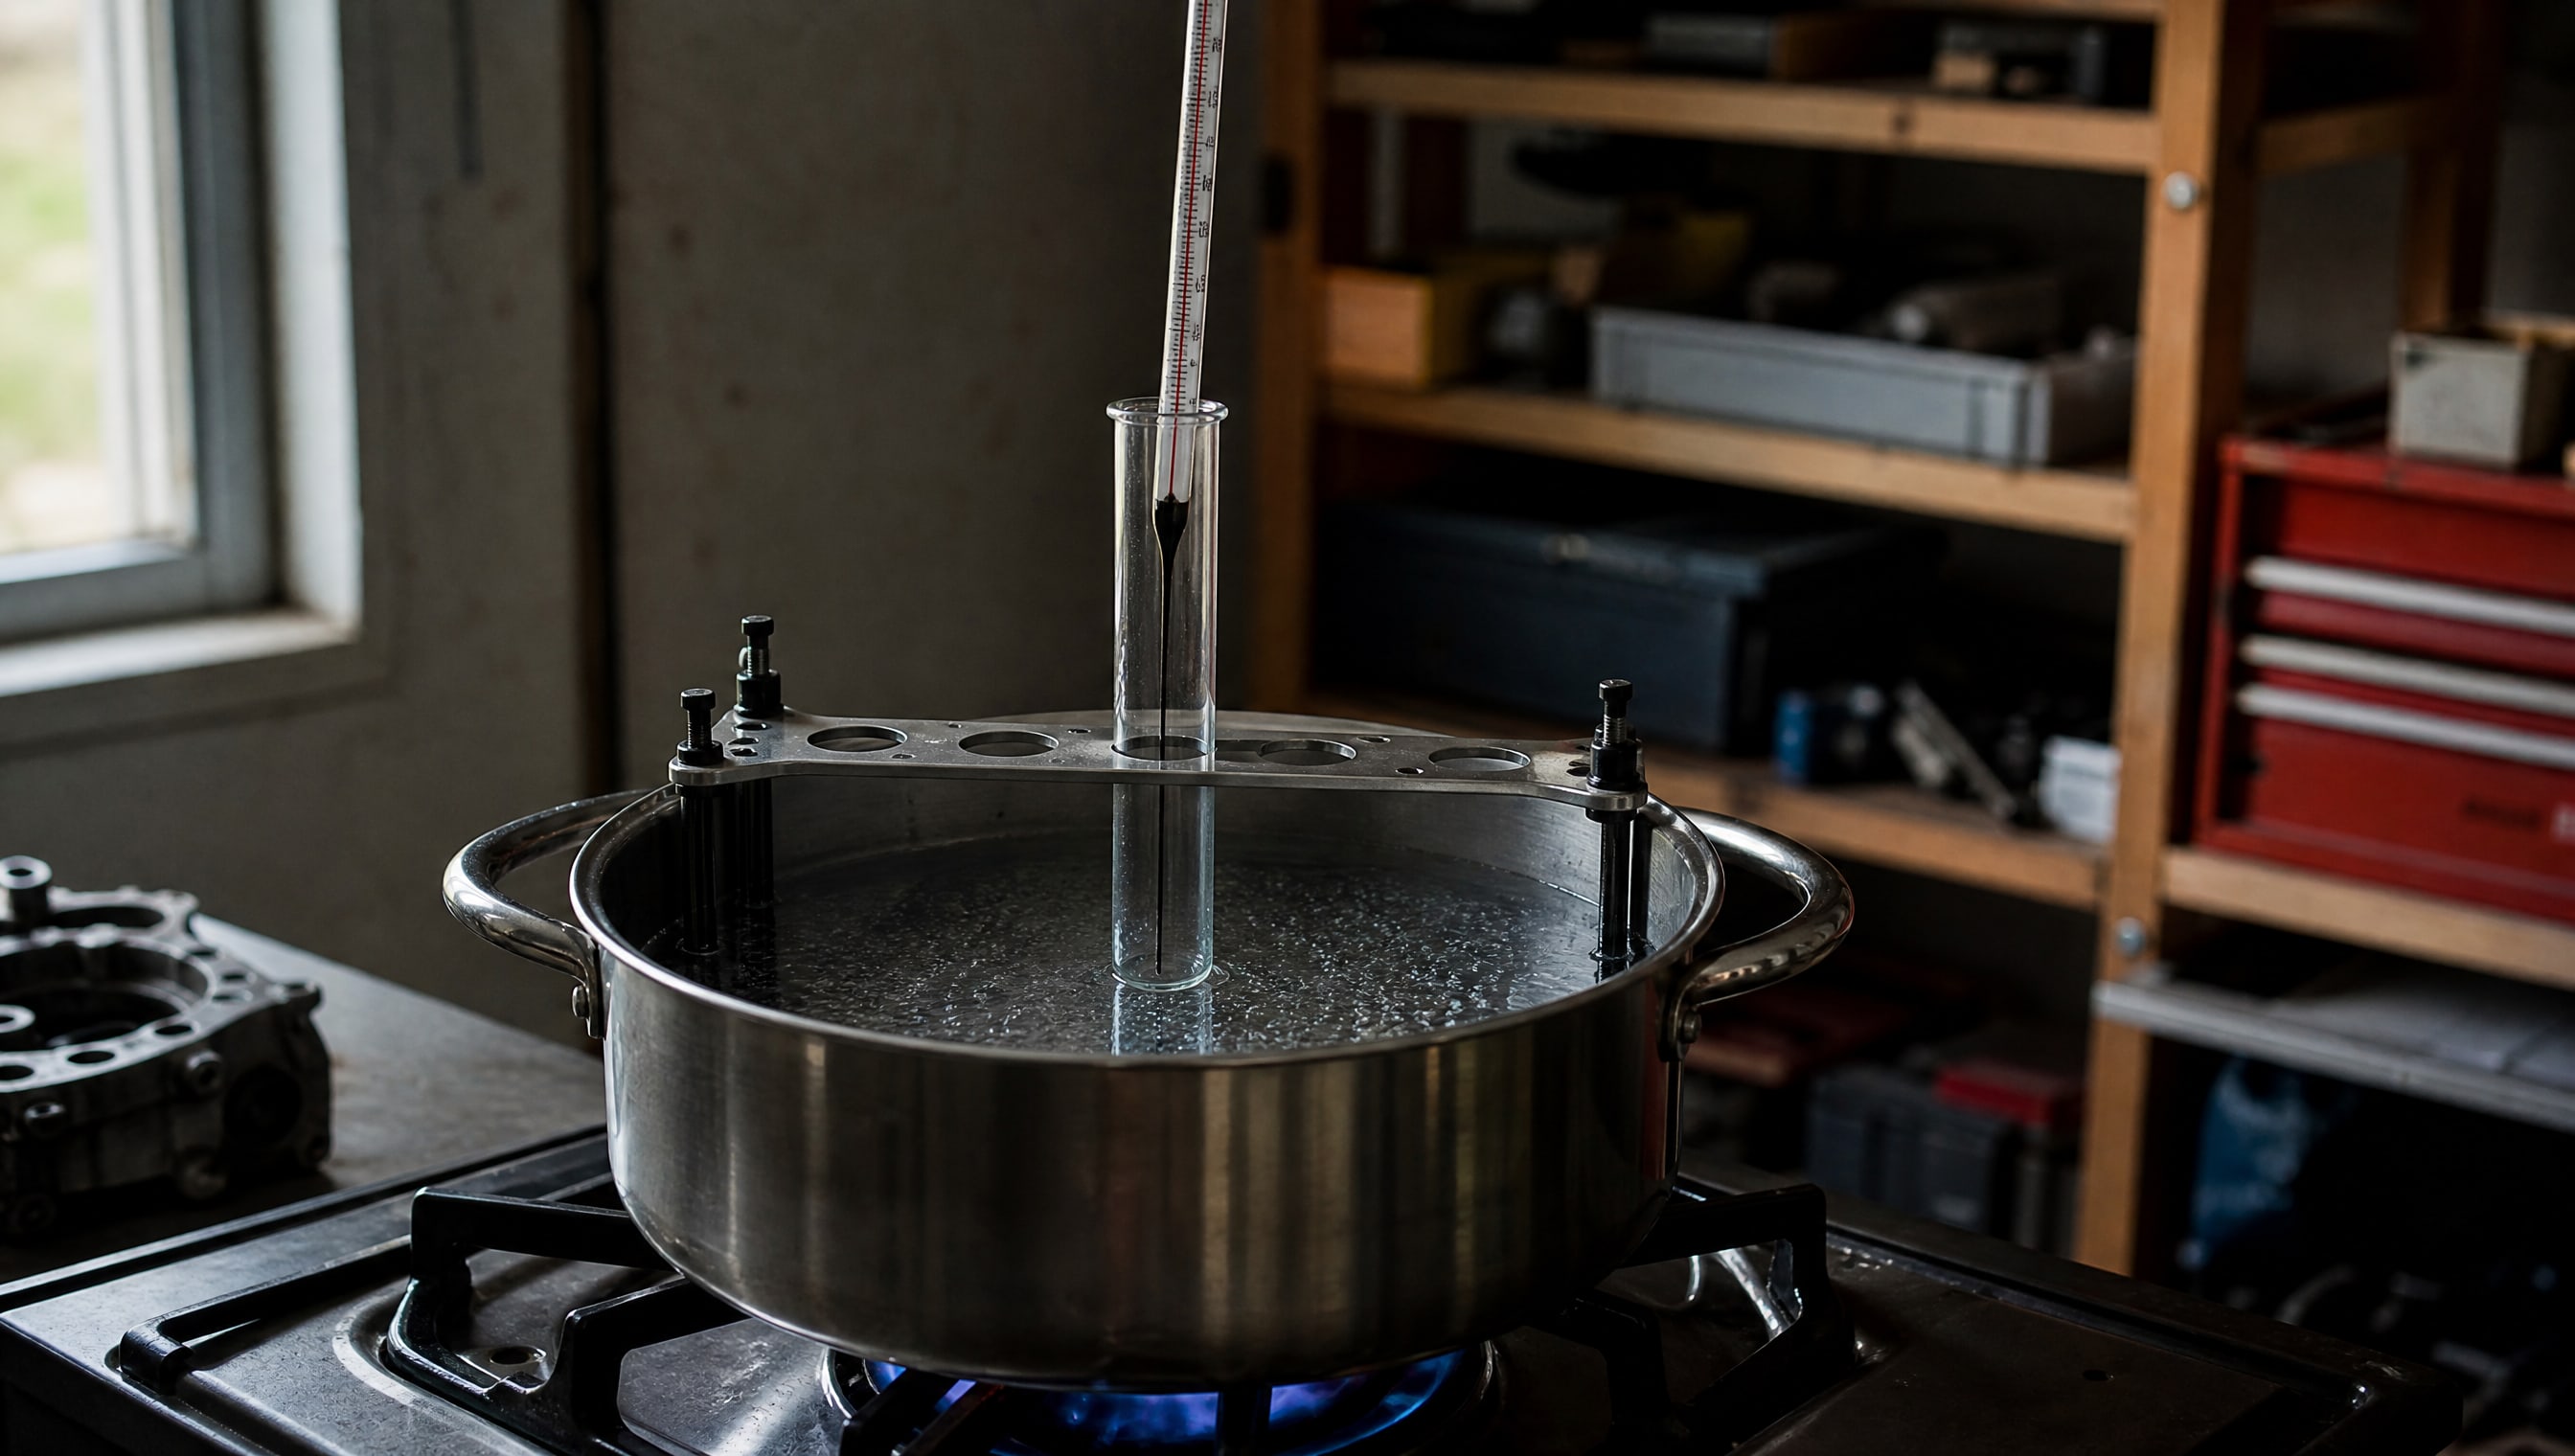
Калепадение - это лабораторный параметр, установленный стандартом ASTM D 2265.
Смазку помещают в пробирку, нагревают на водяной бане и фиксируют температуру, при которой первая капля масла выпадает из образца. Это событие происходит, когда загуститель (литиевый, полиуретановый или иной) теряет способность удерживать базовое масло в структуре.
Однако в реальной работе узел достигает каплепадения редко. На упаковочной линии термоголовка печати может нагреваться до 180–200 °C в постоянном режиме, хотя смазка для ее подшипника обозначена как «260 °C». При этом смазка деградирует не из-за перехода в жидкость, а из-за окисления базового масла и испарения его легких фракций. Испаряемость оценивают потерей массы при выдержке при 250 °C в течение одного часа; именно этот показатель часто ограничивает срок службы раньше, чем достигается каплепадение.
Для цепей и транспортерных механизмов ситуация иная. Там применяют жидкие синтетические масла, которые могут работать при 200–260 °C, но требуют регулярной переподачи - иначе смазывающая пленка истощается в течение смены. Густая пластичная смазка с тем же каплепаданием 260 °C не подойдет: цепь будет перегреваться из-за чрезмерного трения.
Практический диапазон большинства высокотемпературных смазок, которые маркируются как «260 °C», находится в пределах -30…+140 °C. Это означает, что при постоянной температуре ниже 140 °C смазка остается в нормальном состоянии, а при кратковременных скачках до 180–200 °C она способна сохранять функциональность. Свыше 200 °C уже требуется специальный состав или переход на жидкое масло с частой переподачей.
Ключевые параметры, на которые смотрят при выборе
Снабженцы и технические специалисты, которые регулярно работают с высокотемпературными составами, обращают внимание на набор параметров, а не на одну цифру температуры.
Вязкость базового масла
Вязкость определяет сопротивление течению и влияет на толщину смазывающей пленки. Для цепных механизмов и транспортеров в горячих линиях рекомендуют вязкость 90–110 мм²/с при 40 °C или даже 260 мм²/с при 40 °C для особо нагруженных узлов. Для подшипников и направляющих обычно используют масло более жидкое -32–46 мм²/с - поскольку узлы работают с высокой скоростью, и густой состав создаст излишнее трение и перегрев.
Индекс вязкости
Это мера, показывающая, как вязкость меняется с температурой. Синтетические масла имеют индекс вязкости 140–160 и выше, минеральные -95–105. Чем выше индекс, тем предсказуемнее поведение смазки при скачках температуры. Для упаковочного оборудования, где колебания неизбежны (холодный пуск утром, пиковое нагревание днем), синтетика с высоким индексом предпочтительнее.
Температура вспышки
Это минимальная температура, при которой пары смазки загораются при контакте с открытым пламенем. Для цепных масел в горячих условиях температура вспышки обычно составляет 270–280 °C и выше. Этот параметр важен для безопасности и надежности: если вспышка слишком низкая, смазка начнет испаряться и загораться уже в рабочих условиях, что приведет к отложениям и воспламенению в узле.
Испаряемость
Потеря массы при нагреве - один из главных факторов, который эксперты рекомендуют проверять перед закупкой партии. Смазка с низкой испаряемостью дольше остается на месте и не требует частой переподачи. Для линий с непрерывным производством это критично: если расход смазки будет слишком высоким, придется останавливать оборудование каждые несколько часов, чтобы подправить состояние узлов.
Коллоидная стабильность
Это способность загустителя равномерно удерживать базовое масло в структуре без расслаивания. Если коллоидная стабильность низкая, то при нагреве масло «потечет» из смазки, оставив сухой загуститель. В результате узел вместо смазывания получит сухое трение, что приведет к износу и заеданию.
Различные узлы требуют разных составов
Ошибка, которую совершают неопытные закупщики, - это попытка использовать одну универсальную смазку для всех узлов термоупаковочной линии.
На деле каждый механизм предъявляет свои требования.
Подшипники печей и нагревательных элементов
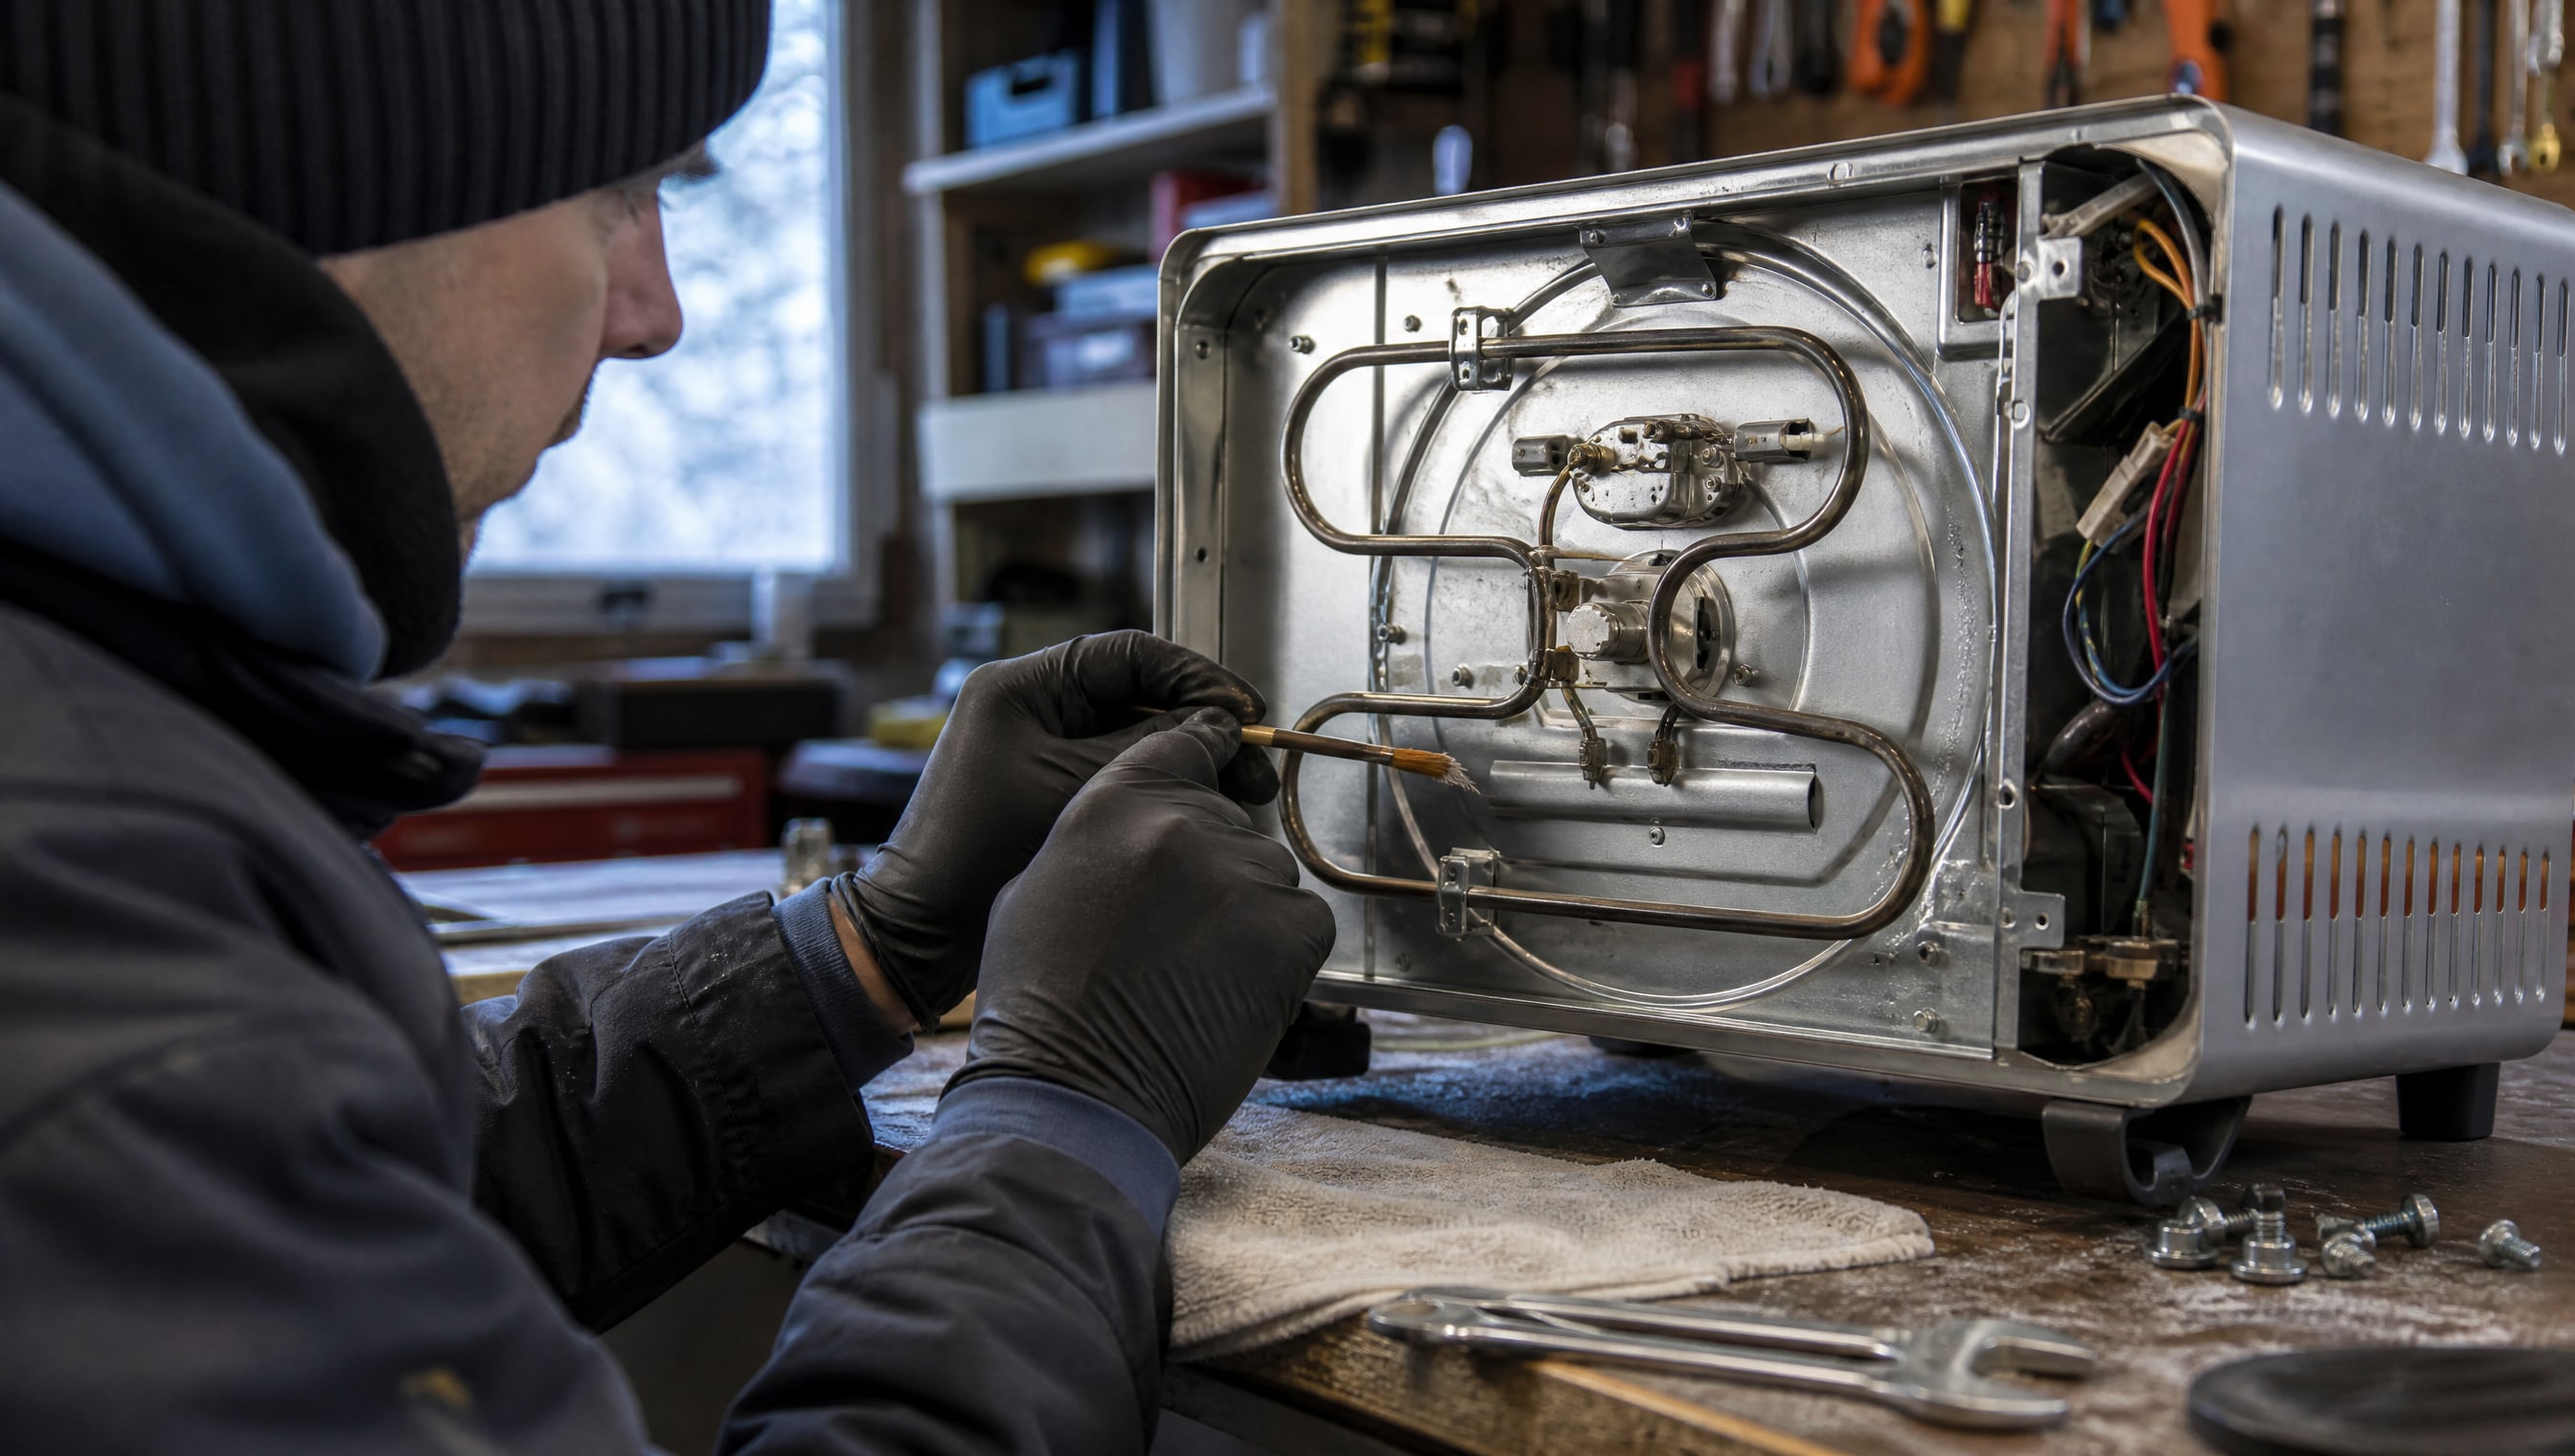
Подшипники в печатающих головках и нагревательных блоках работают при температурах 150–200 °C непрерывно. Они нуждаются в смазке с низкой вязкостью (32–46 мм²/с), чтобы минимизировать внутреннее трение и перегрев. Консистенция обычно NLGI 2 - универсальный класс, удобный для шприцевого нанесения. Важна совместимость с резиновыми манжетами и пыльниками: если смазка разбухает уплотнение, оно потеряет герметичность, и в подшипник проникнет влага и грязь. Для обслуживания термоупаковочных линий, работающих при температурах до +260 °C, идеально подходит термо- и химстойкая пластичная смазка с пищевым допуском, специально разработанная для подшипников и направляющих печей, а также упаковочного оборудования; такие составы обеспечивают стабильность и предсказуемый срок переподачи.
Цепные передачи и транспортеры
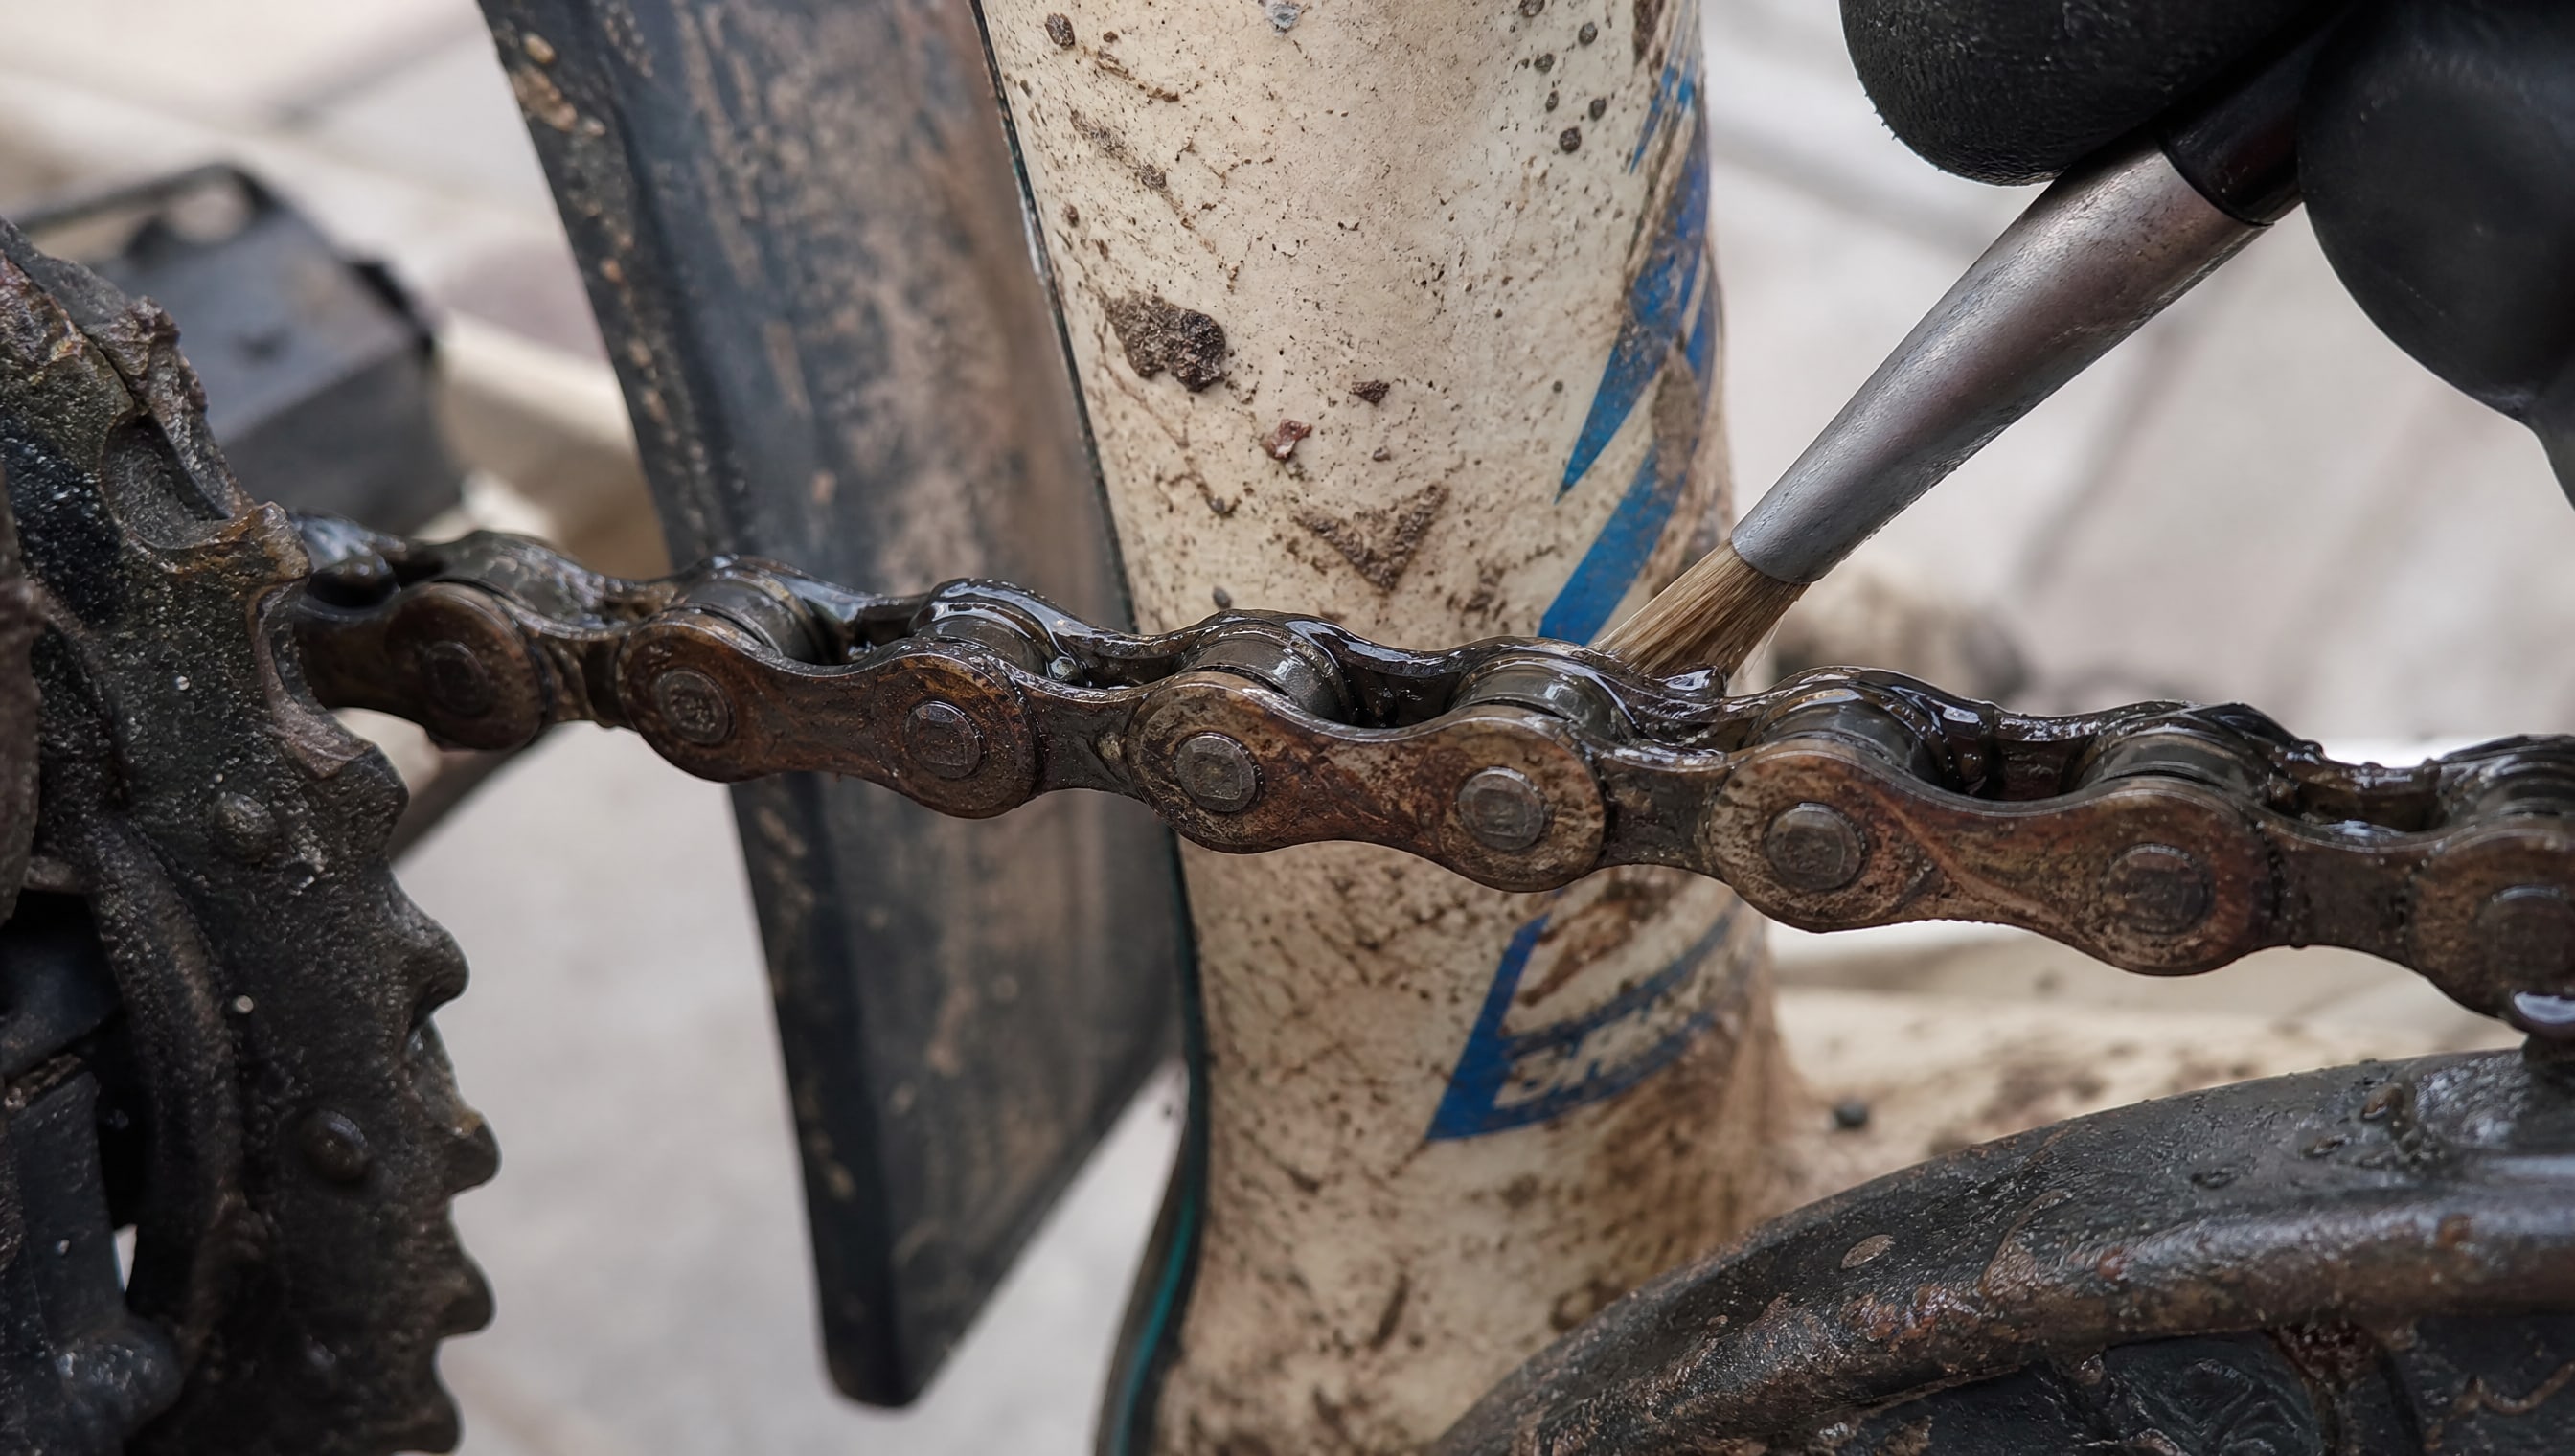
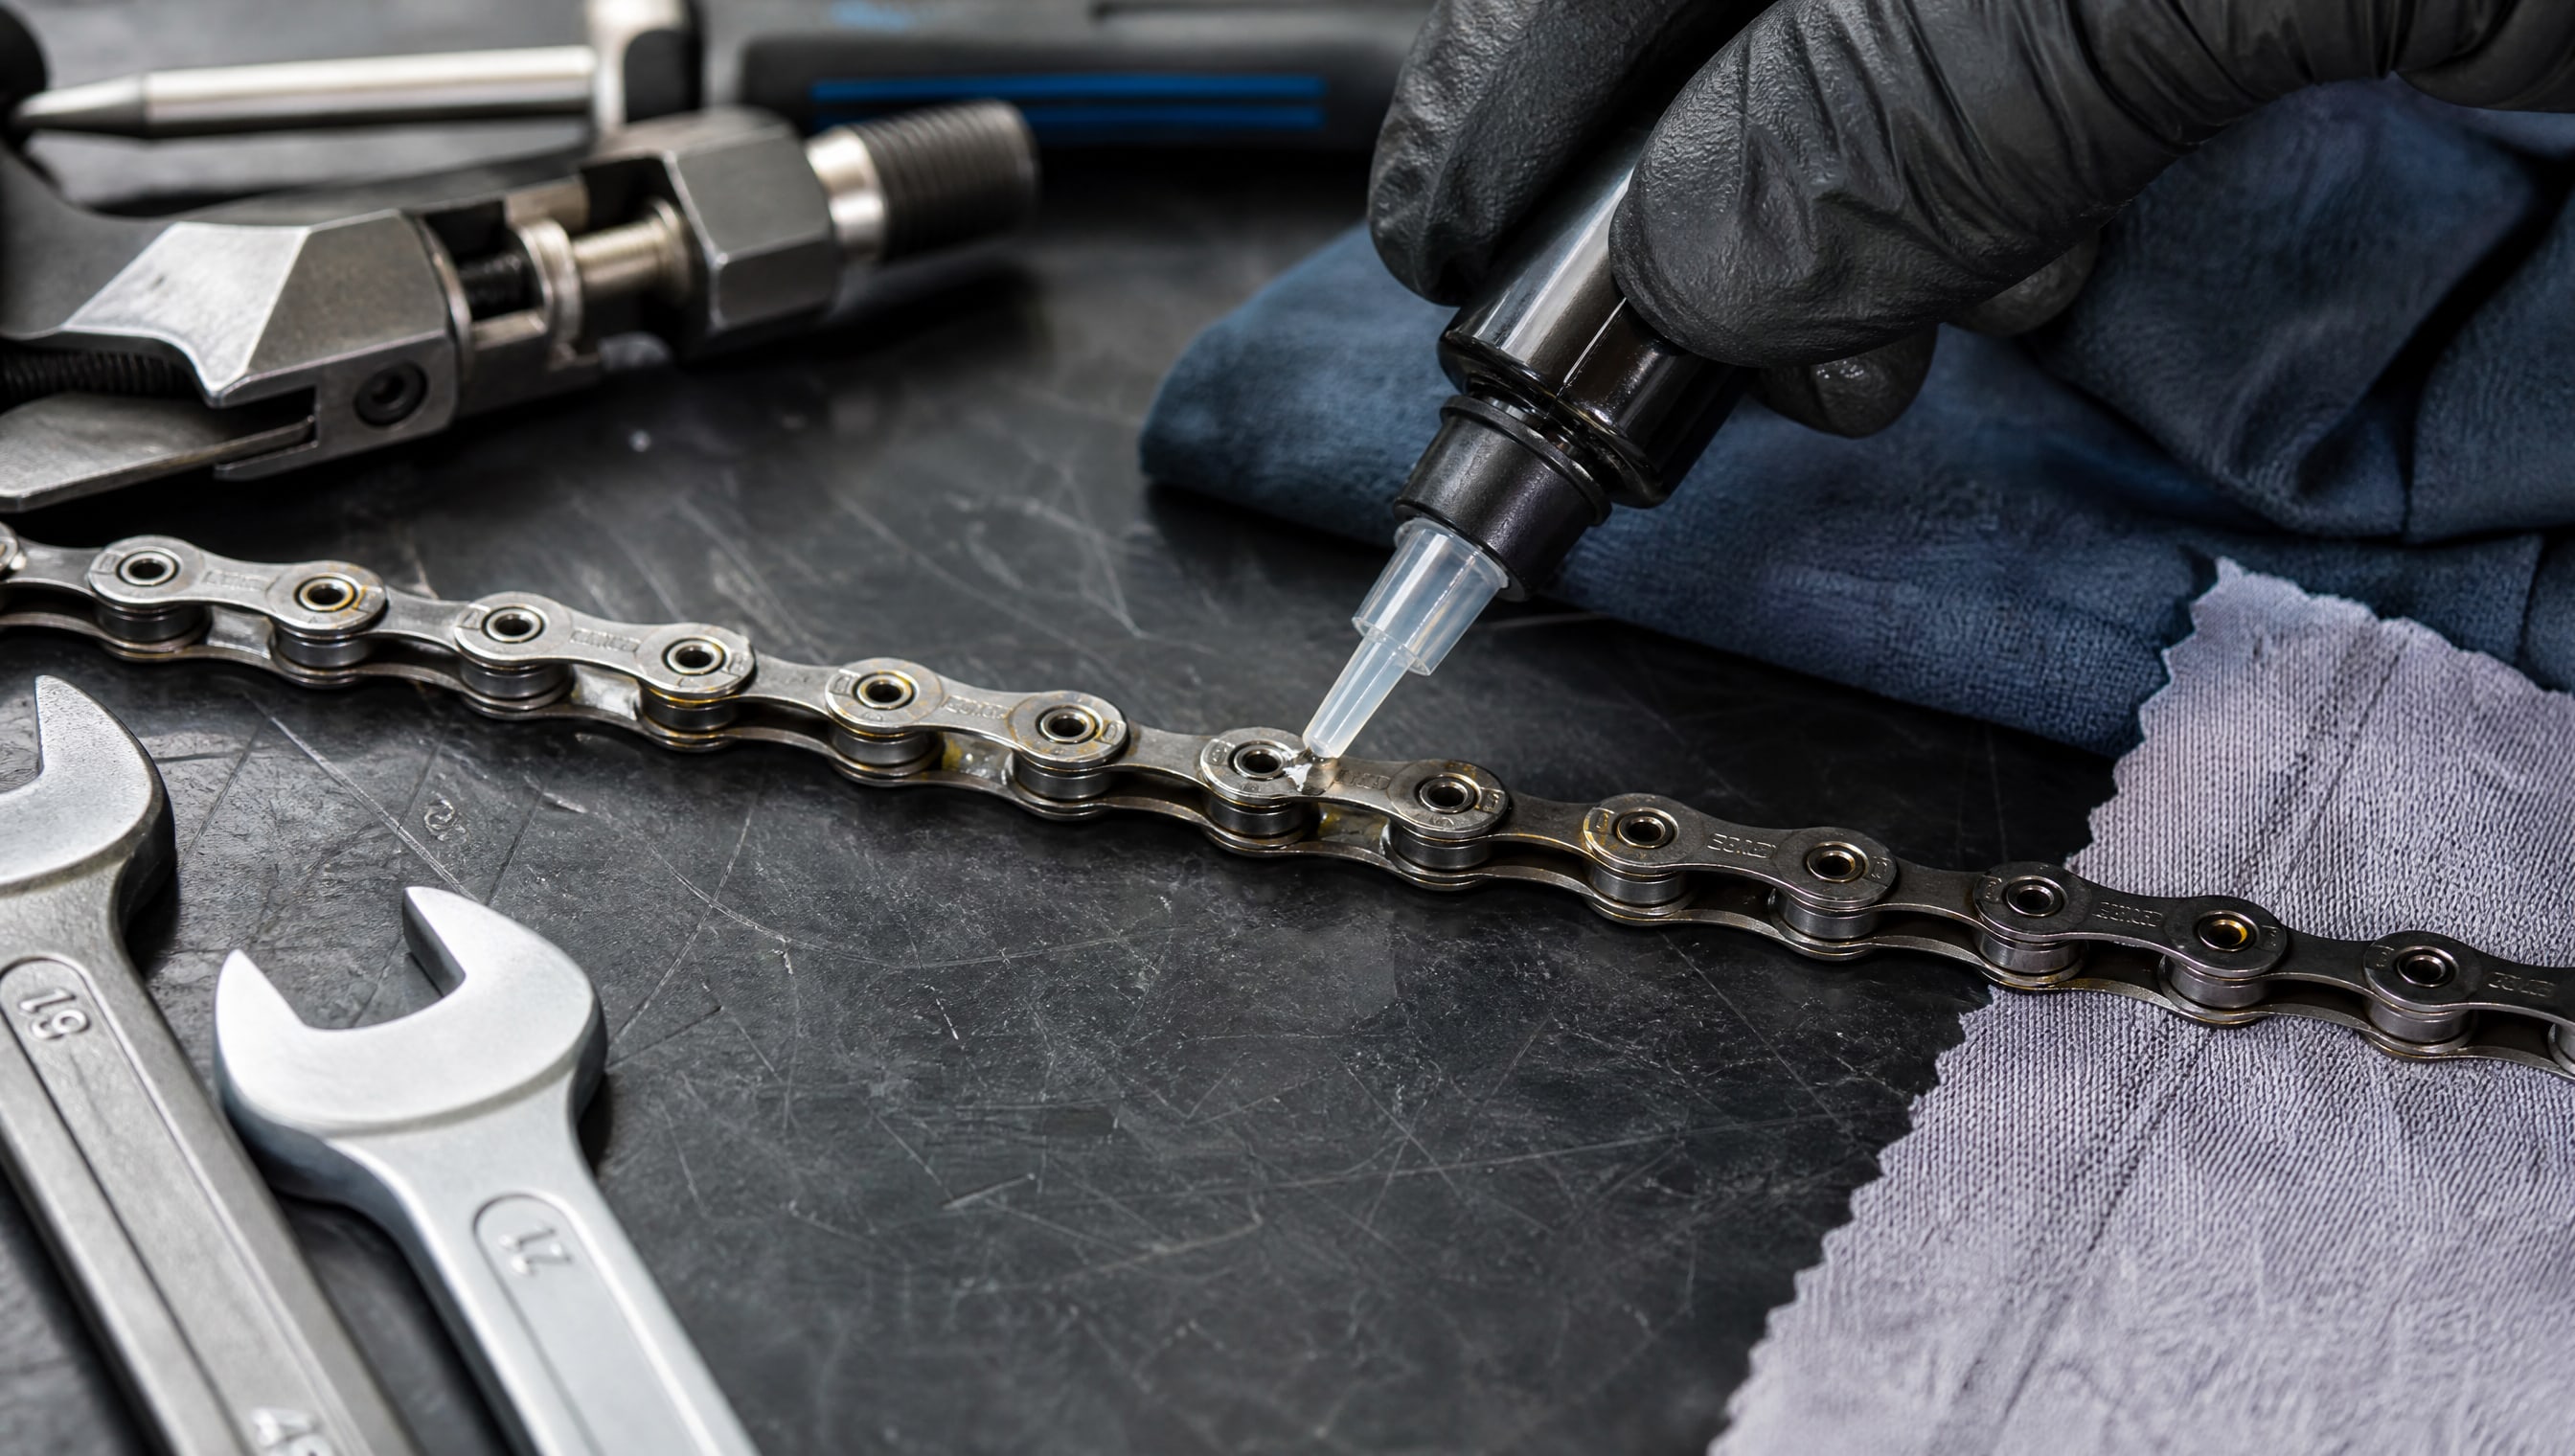
Цепи в линиях, работающих при высокой температуре, смазывают жидкими синтетическими маслами, а не пластичными смазками. Причина: при скоростях 2–5 м/с густая смазка начнет центрифугироваться, разлетаться и оплавляться. Вязкость масла обычно 90–110 мм²/с при 40 °C. Температура вспышки должна быть не менее 270 °C. Режим подачи - регулярный, часто с помощью лубрикаторов: несколько капель каждые 8–12 часов работы. Если переподачу не организовать, цепь быстро выработается и оборвется.
Направляющие и скольжения
Линейные направляющие, втулки и скользящие сопряжения требуют масла или смазки с хорошей способностью удерживаться на вертикальных и наклонных поверхностях, то есть с высокой адгезией. Консистенция NLGI 2 подходит лучше, чем более жидкие варианты. Вязкость базового масла -46–68 мм²/с. Совместимость с полимерами здесь тоже критична, поскольку направляющие часто имеют пластиковые накладки.
Узлы этикетировки
Этикетировочные механизмы в упаковочных линиях работают в условиях частых циклических нагрузок и температур 80–130 °C (редко выше). Здесь часто допустим состав с более низким максимумом по температуре, например NLGI 1 или NLGI 1,5, который обеспечит плавное движение рычагов и подвижных элементов. Однако совместимость с клеящими массами и пластиковыми деталями обязательна: клей или растворитель не должны размягчать смазку.
Типовые композиции и составы высокотемпературных смазок
На рынке высокотемпературные смазки делят по типу загустителя.
Каждый тип имеет свои преимущества и ограничения.
Литиевые смазки
Литиевые смазки - один из самых распространенных типов. Они обеспечивают температуру каплепадения 250–350 °C, водостойкость и совместимость с большинством полимеров. Состав обычно содержит 70–80 % базового масла и 10–15 % литиевого загустителя. NLGI обычно 2. Недостаток: при длительной работе при температурах выше 180 °C литиевые смазки начинают окисляться быстрее синтетических. Стоимость - умеренная, что делает их популярными у закупщиков.
Силиконовые смазки
Силиконовые смазки работают до 180–250 °C и отличаются хорошей совместимостью с резиной и пластиком. Они инертны к большинству веществ, что важно в пищевой упаковке. Однако вязкость базового масла часто ниже, чем у литиевых, поэтому они подходят для узлов с высокой скоростью, а не для нагруженных подшипников. Стоимость выше.
Полиуретановые смазки
Полиуретановые загустители позволяют создавать смазки, работающие до 250 °C с низкой испаряемостью. Они лучше, чем литиевые, сохраняют консистенцию при длительном нагреве. Однако при контакте с водой и паром полиуретан может деградировать. Для влажных зон они менее подходящи.
Графитовые и керамические смазки
Графитовые смазки работают до 400 °C, а керамические - до 1500 °C. Однако они применяются редко и только для специальных высокотемпературных узлов (например, муфты, экстремально нагруженные цепи). Для типовой упаковочной линии они неэкономичны.
Состав высокотемпературной смазки обычно содержит 70–90 % базового масла (синтетического или минерального) и 10–15 % загустителя. Остальное - антиокислители, противозадирные присадки, антикоррозионные компоненты и ингибиторы пены. Каждый компонент влияет на финальные параметры: вязкость, испаряемость, совместимость с материалами.
Критерии выбора для упаковочного оборудования
При закупке смазки для термоупаковочной линии следуй алгоритму.
Шаг 1: Определи рабочую температуру каждого узла
Не верь общему описанию «линия работает при 260 °C». Измерь или уточни у производителя оборудования температуру каждого узла в режиме эксплуатации. Запечивающая головка может работать при 200 °C, а транспортер - при 120 °C. Это даст реальную рабочую температуру, а не максимально допустимую.
Шаг 2: Выбери вязкость базового масла по нагрузке и скорости
Для высокоскоростных узлов (скольжения, легкие подшипники) -32–46 мм²/с. Для средненагруженных (основные подшипники) -46–68 мм²/с. Для нагруженных механизмов и цепей -90–110 мм²/с или выше.
Шаг 3: Проверь испаряемость
Запроси у поставщика данные по потере массы при 250 °C за час. Если испаряемость выше 10–15 %, смазка будет требовать переподачи каждые 4–8 часов. Если ниже 5 %, ее хватит на более длительный срок.
Шаг 4: Убедись в совместимости с полимерами
Для упаковочного оборудования уплотнения и направляющие часто выполнены из резины и пластика. Попроси техлист с указанием совместимости; при необходимости закажи пробные образцы для тестирования.
Шаг 5: Рассчитай требуемое количество
Не закупай «про запас» в огромном количестве. Высокотемпературные смазки окисляются и при хранении, особенно в тепле. Лучше закупить меньше, но чаще обновлять запас раз в полгода-год.
Режимы нанесения и переподачи
Способ нанесения смазки зависит от консистенции и узла.
Пластичные смазки (NLGI 1, NLGI 2)
Наносят при помощи шприц-пресса, одноразовых смазочных картриджей или вручную лопаткой. Нанесение производят в холодном состоянии, когда оборудование остановлено. Излишки, выступившие из узла после сборки, убирают сухой тряпкой (не протирают насухо, это сотрет нужную смазку). Переподачу для высокотемпературных режимов обычно проводят каждые 100–500 часов работы в зависимости от типа узла и интенсивности нагрева.
Жидкие масла
Жидкие синтетические масла для цепей и транспортеров подают через лубрикаторы, капельницы или насосные системы. Режим - регулярный, по времени или по количеству импульсов. Для цепей в горячих линиях типичный расход - несколько миллилитров каждые 8–12 часов.
Во время переподачи рекомендуется удалять старую смазку только в случае видимого загрязнения или окисления (почернение, комки). Обычно свежую смазку добавляют поверх остатков, и они перемешиваются естественным путем во время работы. Полная замена - раз в год или при техническом обслуживании линии.
Частые ошибки при выборе и закупке
Технические специалисты и закупщики нередко допускают ошибки, которые приводят к преждевременному износу оборудования и неоправданным расходам.
Ошибка 1: ориентирование только на температуру каплепадения
Многие считают, что смазка с каплепаданием 260 °C одинаково подходит для всех узлов при температурах до 260 °C. На деле две смазки с одинаковым каплепаданием могут иметь совершенно разные эксплуатационные характеристики из-за разной испаряемости, вязкости и окислительной стабильности.
Ошибка 2: использование одной смазки для всех узлов линии
Попытка сэкономить на номенклатуре и купить одно ведро универсальной смазки часто заканчивается проблемами. Цепь будет перегреваться, если использовать густую пластичную смазку вместо жидкого масла. Подшипник с высокой вязкостью будет перегреваться из-за трения. Направляющая может размокнуть, если выбрать состав несовместимый с ее пластиком.
Ошибка 3: игнорирование совместимости с полимерами
Выбор смазки только по температуре и забывчивость о совместимости приводит к быстрому выходу из строя уплотнений и пыльников. Резина разбухает, полимерные вставки размягчаются, и узел теряет герметичность.
Ошибка 4: закупка больших партий без учета срока хранения
Высокотемпературные смазки хранятся не вечно. При неправильном хранении (тепло, влажность, прямые солнечные лучи) они начинают окисляться уже в емкости. Покупка на год вперед часто оборачивается тем, что смазка портится, прежде чем ее израсходовать.
Ошибка 5: доверие только описанию поставщика
Техлист от поставщика - это рекомендация, а не гарантия пригодности. Перед масштабной закупкой закажи пробный образец и протестируй его в реальных условиях: нанеси на тестовый узел, дай поработать несколько смен и проверь состояние смазки, отсутствие протечек и люфтов.
Часто задаваемые вопросы
Можно ли использовать смазку с каплепаданием 260 °C при постоянной температуре 200 °C?
Да, но с оговорками. Рабочая температура 200 °C ниже каплепадения, поэтому смазка не будет плавиться. Однако надо учитывать испаряемость и окислительную стабильность; при 200 °C постоянно смазка может окисляться и требовать переподачи каждые 100–200 часов вместо 500 часов. Проверь техлист на данные по испаряемости при 250 °C.
Чем отличается смазка NLGI 2 от NLGI 1 при высоких температурах?
NLGI 2 - более густая консистенция, подходит для узлов со средней скоростью (подшипники, направляющие). NLGI 1 - мягче, обеспечивает плавное движение подвижных элементов и меньше препятствует циркуляции. При одинаковой температуре каплепадения NLGI 1 может требовать более частой переподачи, так как вытекает быстрее.
Важна ли температура вспышки для упаковочного оборудования?
Да, особенно если оборудование работает на открытом воздухе или в цехе без вентиляции. Температура вспышки показывает, при какой температуре пары смазки могут загораться. Для безопасности рекомендуется минимум 270 °C. Если этот показатель ниже 200 °C, смазка начнет испаряться и загораться уже в рабочих условиях.
Можно ли смешивать смазки разных производителей с одинаковым каплепаданием?
Не рекомендуется. Хотя каплепадение одинаково, базовые масла, загустители и присадки могут быть несовместимы. При смешивании может нарушиться консистенция, снизиться адгезия, появиться вспенивание. Всегда используй одного производителя или предварительно уточни совместимость.
Как часто надо проверять состояние смазки в подшипниках при 200 °C?
Для подшипников, работающих при постоянной температуре 200 °C, рекомендуется визуальная проверка каждые 50–100 часов работы и переподача смазки каждые 200–300 часов. Если смазка почернела, стала густой или пропал ее запах, ее надо заменить немедленно. Датчики температуры подшипника помогут автоматизировать контроль: при скачке температуры выше нормы система подаст сигнал.
Заключение
Выбор смазки 260 градусов для термоупаковочных линий - это комплексная задача, которая требует анализа не одной цифры на упаковке, а целого набора параметров: рабочей температуры узла, вязкости базового масла, испаряемости, совместимости с материалами и режима переподачи. Температура каплепадения - лишь отправная точка; реальная пригодность определяется окислительной стабильностью, коллоидной стабильностью и адгезией. Каждый узел оборудования (подшипник, цепь, направляющая, уплотнение) требует своего состава: более жидкого для высоких скоростей, более вязкого для нагруженных сопряжений.
Практический совет: не закупай в спешке большой объем по одному описанию поставщика. Закажи пробный образец, установи на тестовый участок, дай поработать несколько смен и убедись в стабильности параметров и отсутствии проблем с уплотнениями и направляющими. После этого можно масштабировать закупку. Постоянный контроль состояния смазки и выполнение графика переподачи - это инвестиция в надежность оборудования и предотвращение дорогостоящих простоев.