Фосфатирование и оксидирование по-разному влияют на коррозионную стойкость: фосфатный слой дает ограниченную защиту, а оксидный обычно служит базовой защитно-декоративной подложкой. Результат испытания соляным туманом зависит не только от конверсионного слоя, но и от подготовки поверхности, последующего покрытия и заранее установленных критериев отказа.
Статья поможет инженерам, техническим специалистам и снабженцам разобраться, что показывают испытания в камере соляного тумана, как читать результаты для фосфатированных и оксидированных деталей и почему число часов нельзя напрямую переводить в срок службы изделия. Отдельно рассмотрим стандарты и критерии приемки, которые стоит согласовать до сравнения образцов или поставщиков.
Что показывает испытание соляным туманом и какие стандарты применяют
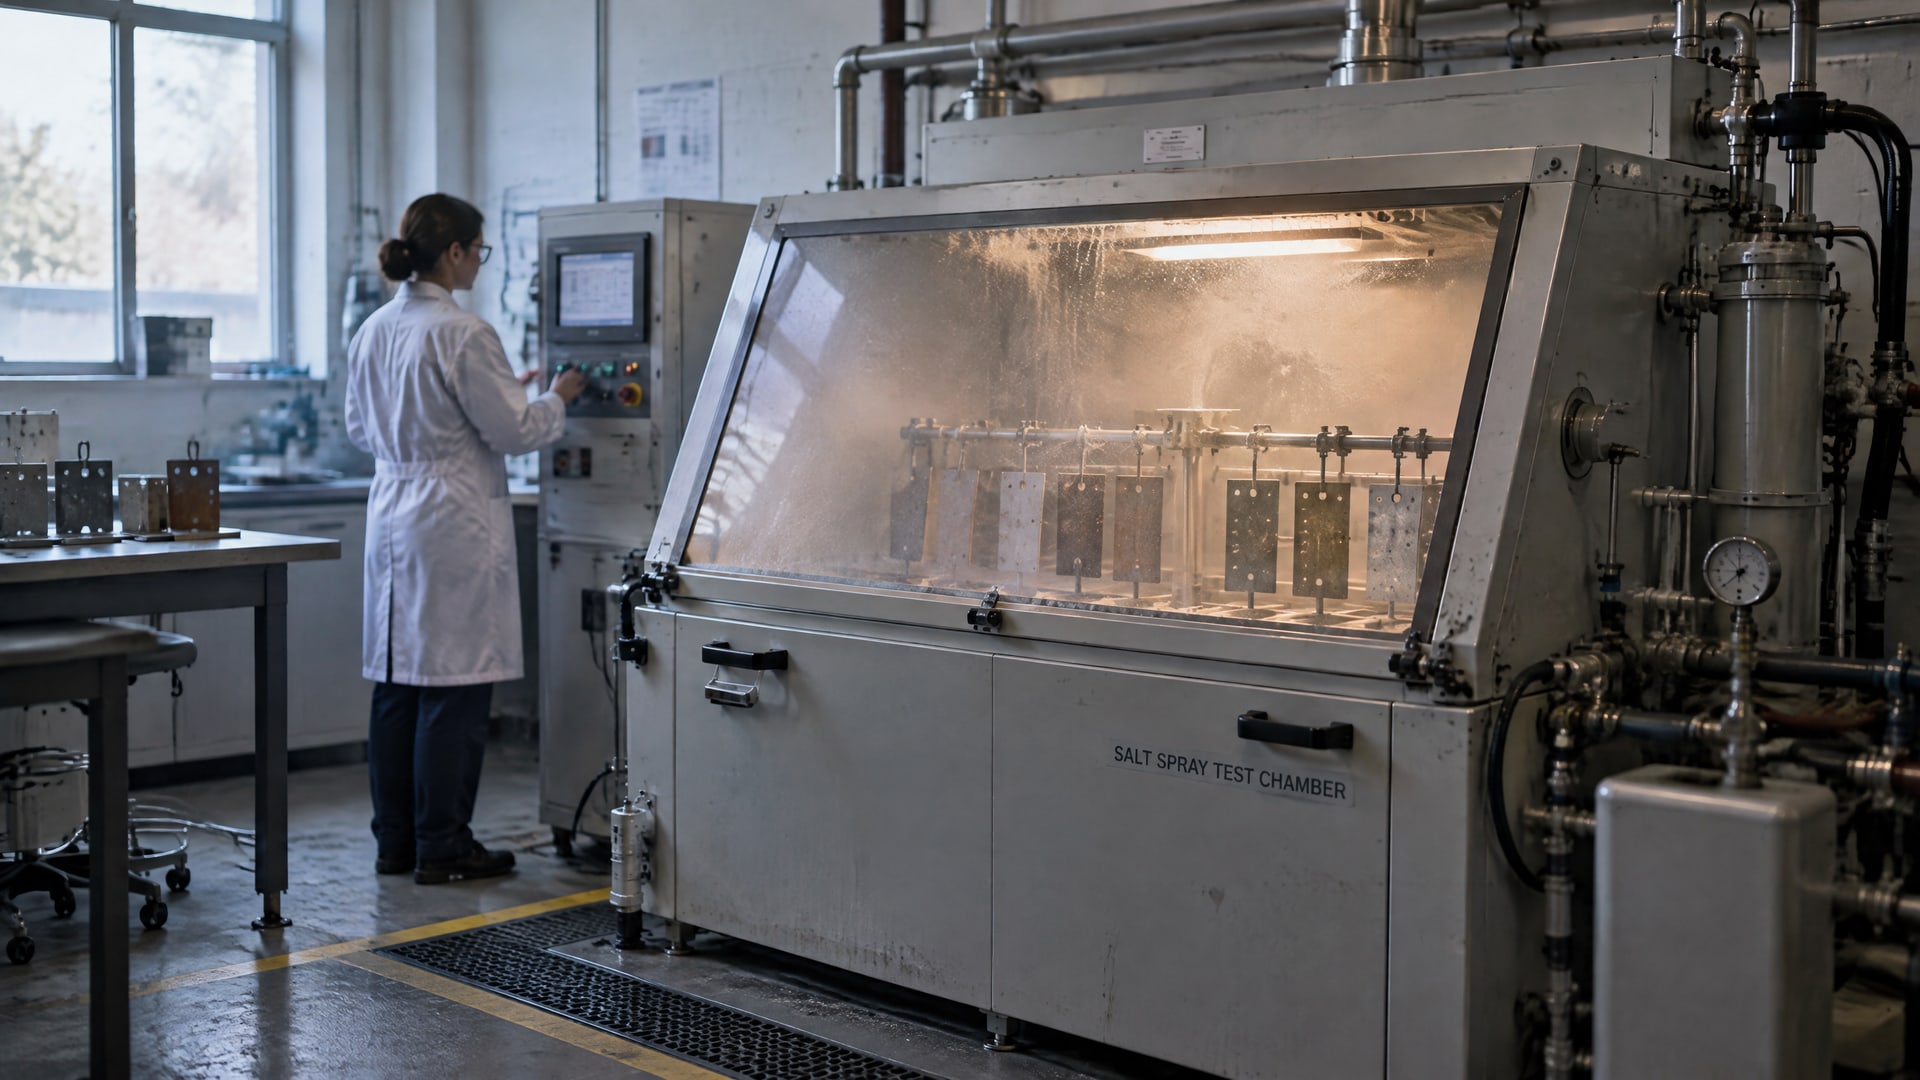
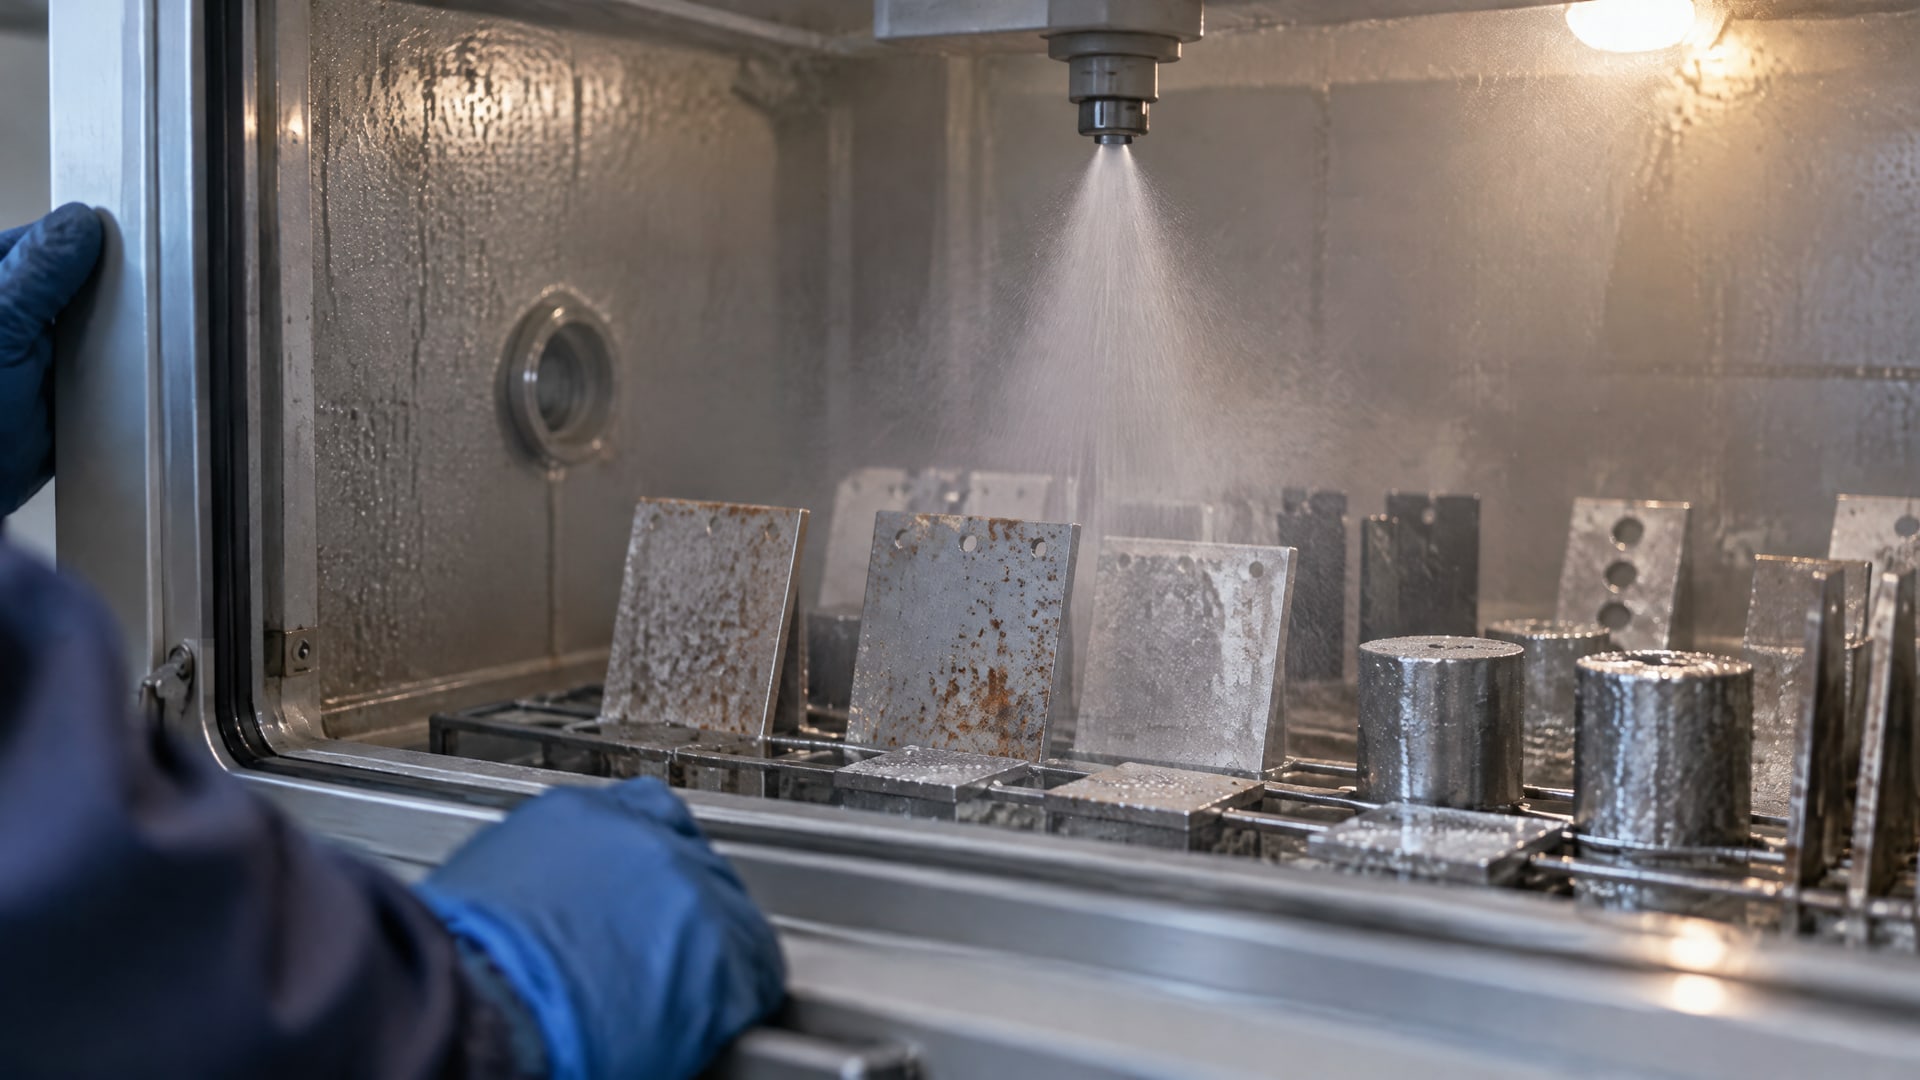
Испытание соляным туманом позволяет сравнить коррозионную стойкость металлического материала или покрытия в заданных лабораторных условиях.
ISO 9227:2022 описывает три метода: нейтральный соляной туман NSS, уксуснокислый AASS и медно-ускоренный уксуснокислый CASS. Стандарт задает требования к аппаратуре, реагентам и процедуре, а испытание помогает выявлять поры, неплотности и другие дефекты металлических, органических, анодных и конверсионных покрытий.
Для NSS обычно используют раствор NaCl с концентрацией 5% при температуре 35 °C. Эти параметры задают условия сравнения образцов, но сами по себе не означают, что испытание полностью воспроизводит среду эксплуатации детали. ISO 9227:2017 также описывает методы оценки коррозионной стойкости материалов с временной или постоянной защитой и их применение для контроля качества материала и покрытия.
В российской практике для испытаний в искусственных атмосферах и соляном тумане упоминают ГОСТ 30630.2.5-2013 как аналог методики NSS. Поэтому формулировки «соляной туман испытания ГОСТ» и «камера соляного тумана ГОСТ испытания» нужно соотносить с конкретной процедурой и нормативным документом, указанным в программе испытаний. Одного упоминания камеры недостаточно: важно знать, какой метод применен и по каким признакам оценивали состояние образца.
При выборе метода учитывают задачу. NSS используют для нейтральной коррозии и выявления дефектов, тогда как AASS и CASS относятся к другим режимам испытаний, предусмотренным ISO 9227:2022. Сравнивать результаты корректно, если образцы испытывали по одной процедуре и оценивали по одинаковым критериям. Иначе разница в часах может отражать не свойства покрытия, а различия в методике или правилах фиксации отказа.
Почему часы в камере не равны сроку службы
ISO 9227 - метод ускоренного сравнения, а не универсальная формула пересчета лабораторного времени в эксплуатационный ресурс. На реальную коррозию влияют среда, температура, загрязнения, механические контакты и геометрия детали. Поэтому результат, полученный после 1000 часов NSS, не гарантирует отсутствия коррозии в эксплуатации в течение какого-либо определенного срока.
Как фосфатирование влияет на коррозию
Фосфатирование - конверсионная обработка поверхности в растворе фосфорной кислоты и ее солей.
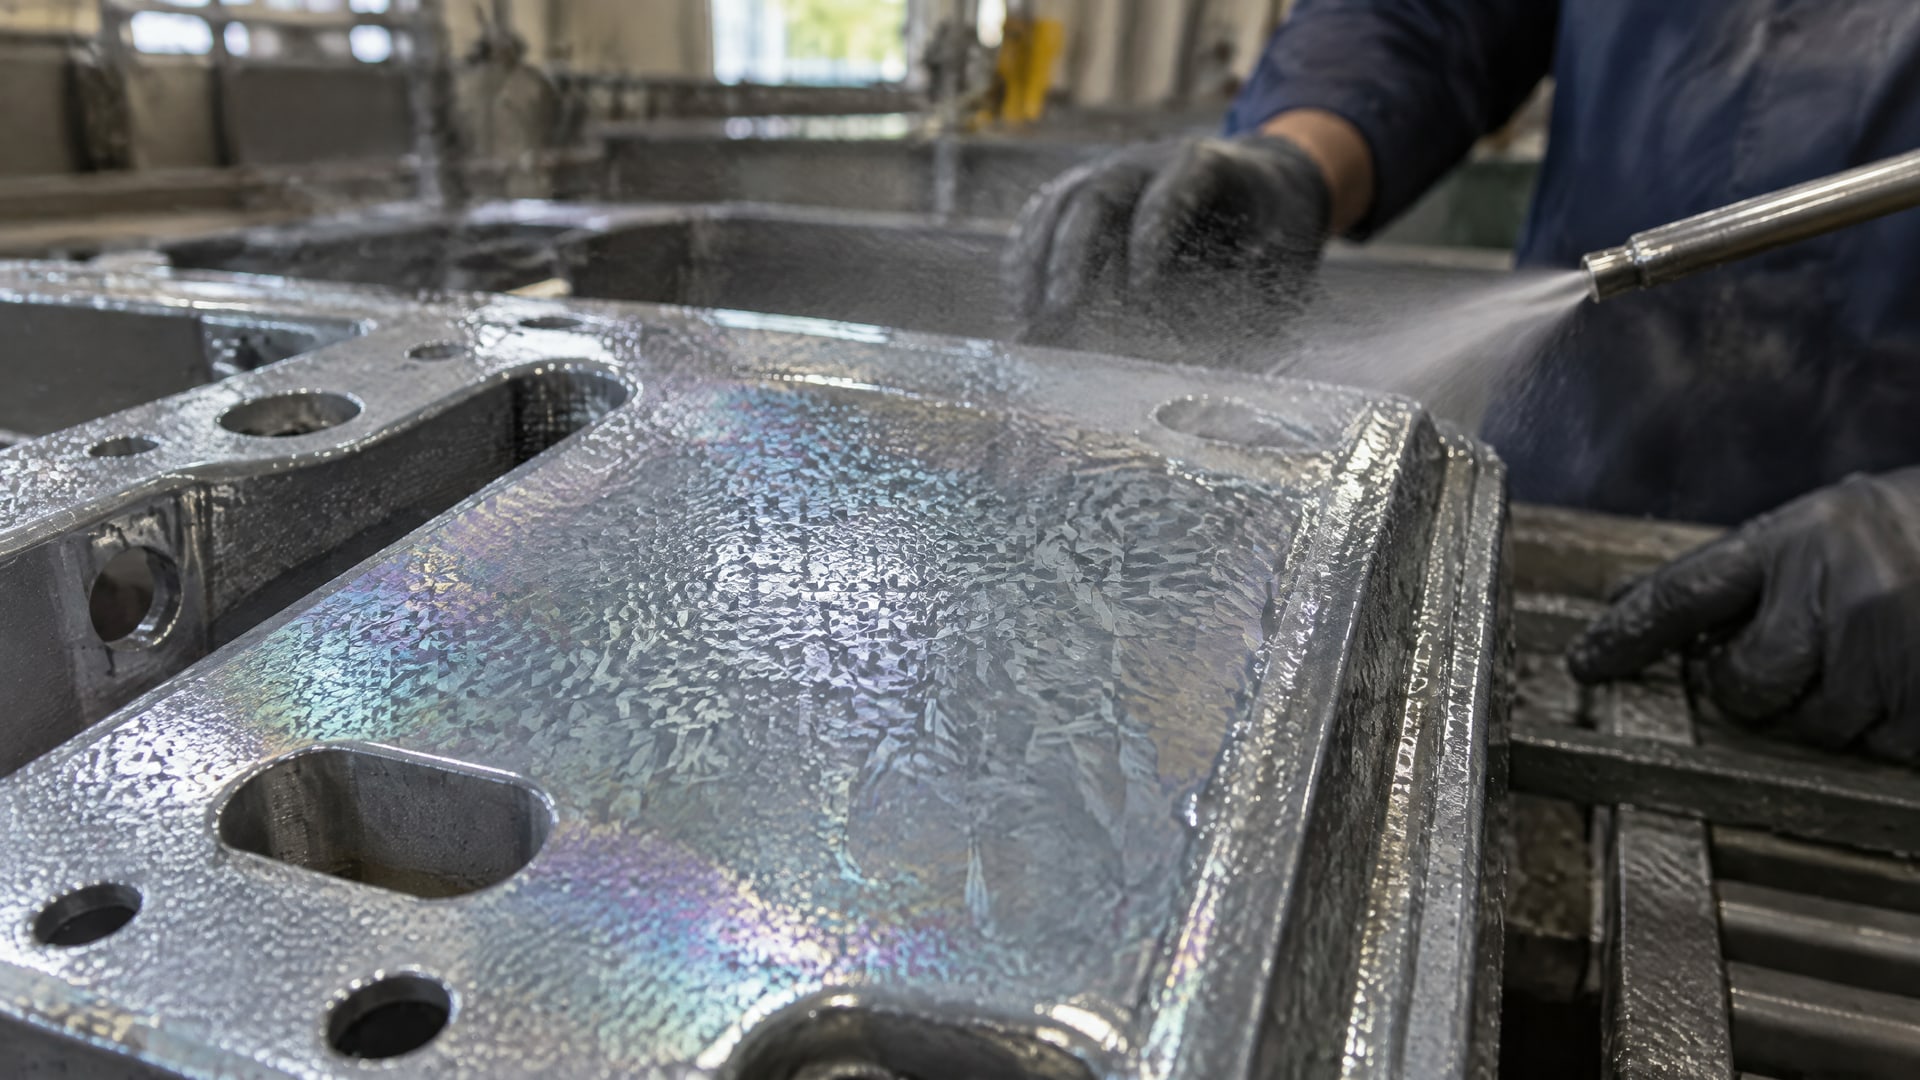
Образующийся фосфатный слой может служить частью защитной системы, однако сам по себе он обеспечивает ограниченную коррозионную стойкость. В нейтральном соляном тумане для фосфатного слоя приводят ориентир около 48–240 часов. Разброс связан с составом раствора и толщиной слоя, поэтому эти значения нельзя считать гарантией для любой детали.
Более высокую стойкость обычно получают, рассматривая покрытие как систему. Для сочетания «цинк + фосфатирование» в NSS приводят ориентир примерно 500–1000 часов и более, если правильно выбраны параметры процесса и нанесен подходящий финишный слой. Конкретный результат зависит не только от фосфатирования, но и от состояния подложки и качества последующей защиты.
Подготовка поверхности при фосфатировании влияет на равномерность кристаллической структуры. Качество обезжиривания, очистки и активации важно для повторяемости результата: загрязнения или неравномерная подготовка могут привести к неодинаковому формированию слоя на разных участках. Поэтому оценивать фосфатирование коррозия следует с учетом всей последовательности обработки, а не только наименования операции.
Перед испытанием полезно определить, что именно считают отказом. Например, в качестве критерия могут использовать появление красной ржавчины на 1% площади, вздутия или распространение коррозии на 5 мм от царапины. Это примеры критериев, а не универсальные пороговые значения: их согласуют под изделие и цель контроля. Если один участник сравнения считает отказом первое пятно, а другой - коррозию на заданной площади, результаты будут несопоставимы.
Фосфатный слой как часть системы
После фосфатирования применяют финишный слой, например масло, лак, краску или порошковое покрытие. Именно сочетание подготовки поверхности, конверсионного слоя и финишной защиты нужно проверять в комплексе. Вывод о стойкости одного фосфатного слоя не следует автоматически переносить на готовое изделие или другую последовательность обработки.
Оксидирование: какая защита проявляется в NSS
Оксидирование и фосфатирование - разные конверсионные процессы с различной химией и структурой слоя.
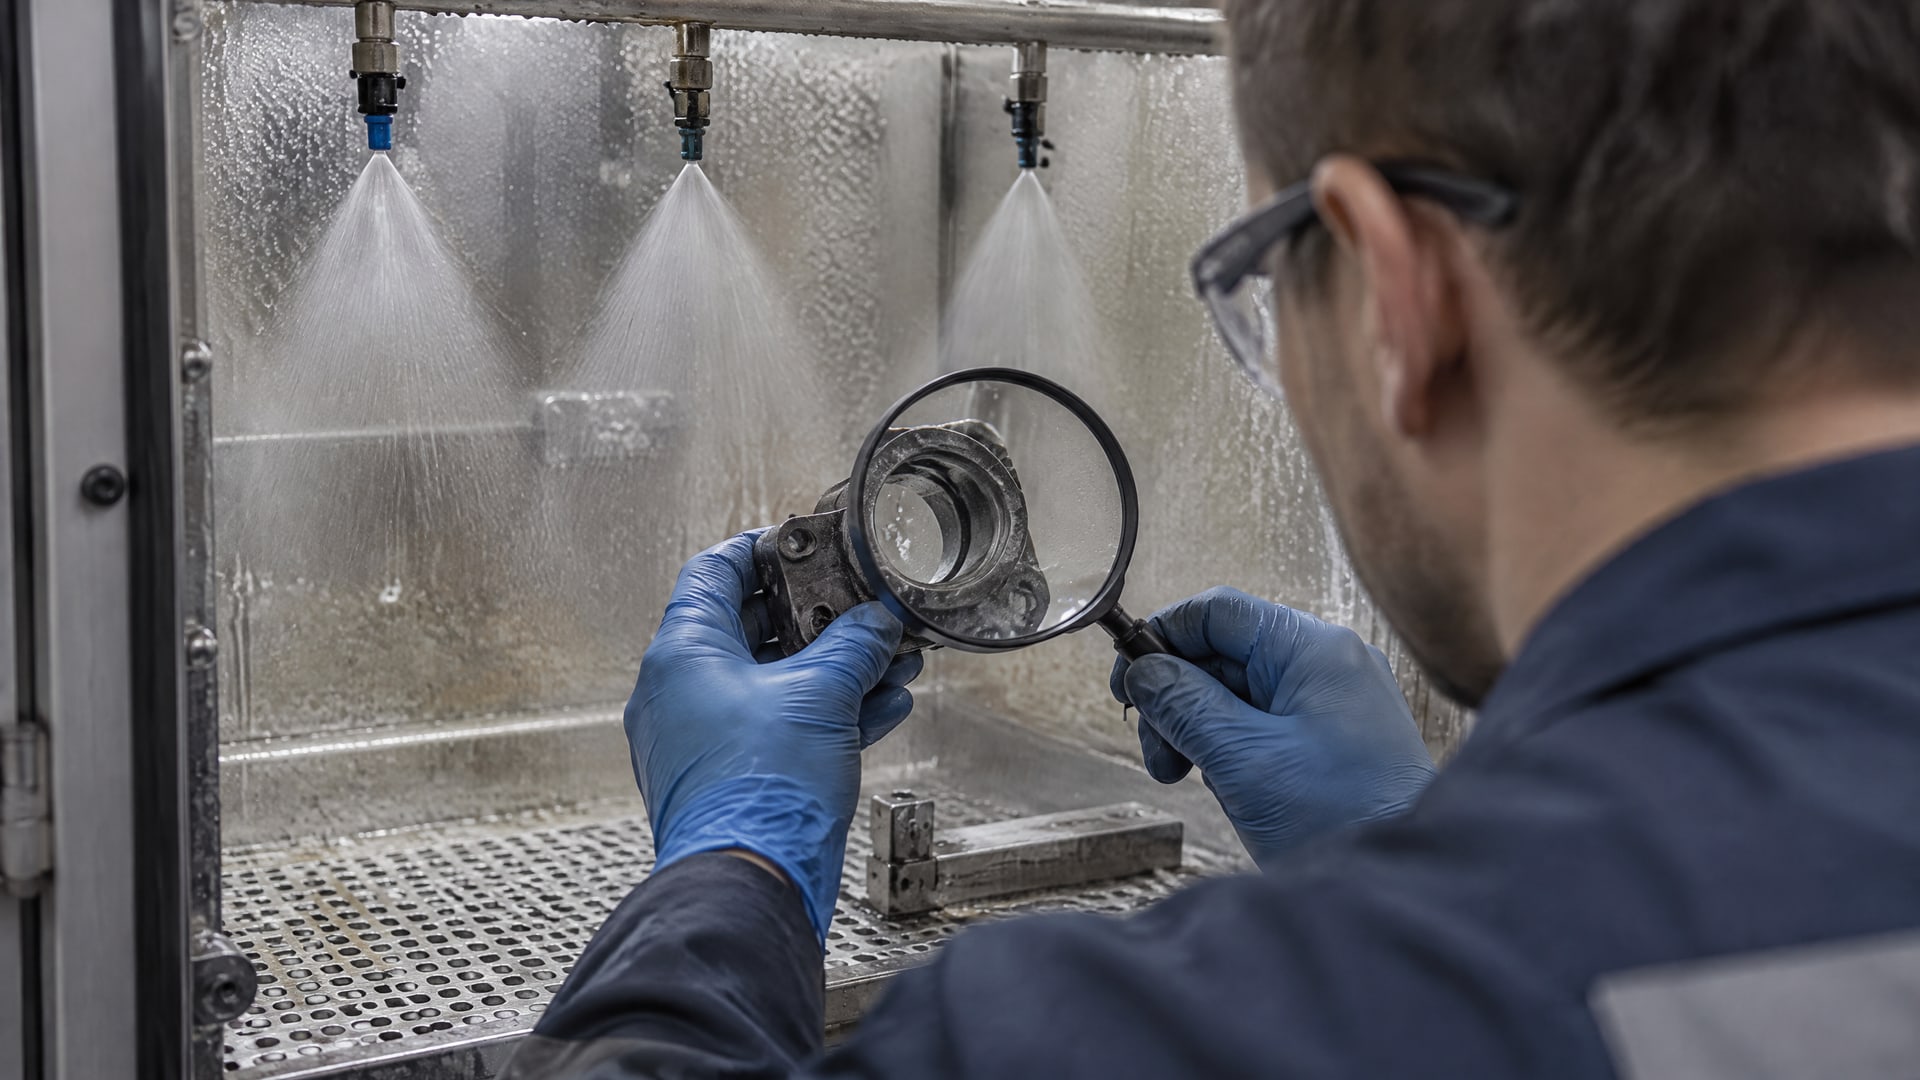
Поэтому одинаковые условия испытания могут выявлять у них разные дефекты и особенности пористости. Объединять эти обработки в одну категорию только потому, что обе формируют конверсионный слой, некорректно.
При оценке оксидирования защиты важно учитывать, что оксидный слой обычно выполняет базовую защитно-декоративную функцию, а не служит самостоятельным барьером от коррозии. Если требуется повысить коррозионную стойкость, после оксидирования применяют пропитку, масло или ингибитор. Состояние образца в соляном тумане тогда характеризует не только оксидный слой, но и систему в целом.
ISO 9227:2022 и ISO 9227:2017 относят анодные оксидные и конверсионные покрытия к покрытиям, у которых испытания помогают обнаруживать дефекты и пористость. Это делает соляной туман полезным инструментом контроля, но не превращает его в оценку всех эксплуатационных свойств. Он не заменяет проверку поведения детали в ее реальной среде.
Для корректного сравнения образцов нужно зафиксировать, проходили ли они последующую пропитку или нанесение защитного материала, а также одинаково ли готовили поверхность. Если один образец испытан после оксидирования без дополнительной обработки, а второй - после пропитки, сравнивать их как результаты одного и того же процесса нельзя. В протоколе стоит отдельно указывать последовательность обработки и критерий отказа, включая оценку ржавчины, вздутий и подповерхностной коррозии.
Таким образом, оксидирование защита в камере проявляется с учетом дополнительных операций и качества нанесения. Само название обработки не сообщает, какую стойкость покажет конкретная деталь. Ее определяют испытанием по согласованной методике и оценивают по заранее выбранным признакам.
Как выбрать покрытие и оценить результат испытаний
При выборе технологии сначала определяют условия эксплуатации и требуемые свойства детали.
Затем подбирают систему обработки: подготовку поверхности, конверсионный слой, основное и финишное покрытия. Такой подход позволяет сопоставлять законченные системы, а не отдельные операции. Для фосфатирования это особенно важно, поскольку его собственная защита ограничена, а ориентиры для сочетания с цинком и финишным слоем составляют примерно 500–1000 часов и более в NSS.
Для систем на основе фторполимерных покрытий в материалах по отдельным решениям для крепежа приводят значения 1000+, 3000+ и 5000 часов в ASTM B117. Эти ориентиры относятся к конкретным системам нанесения и подложкам, а не ко всем покрытиям такого типа. На результат влияют грунт, режим нанесения и основание, поэтому переносить показатели с одной конфигурации на другую без проверки нельзя.
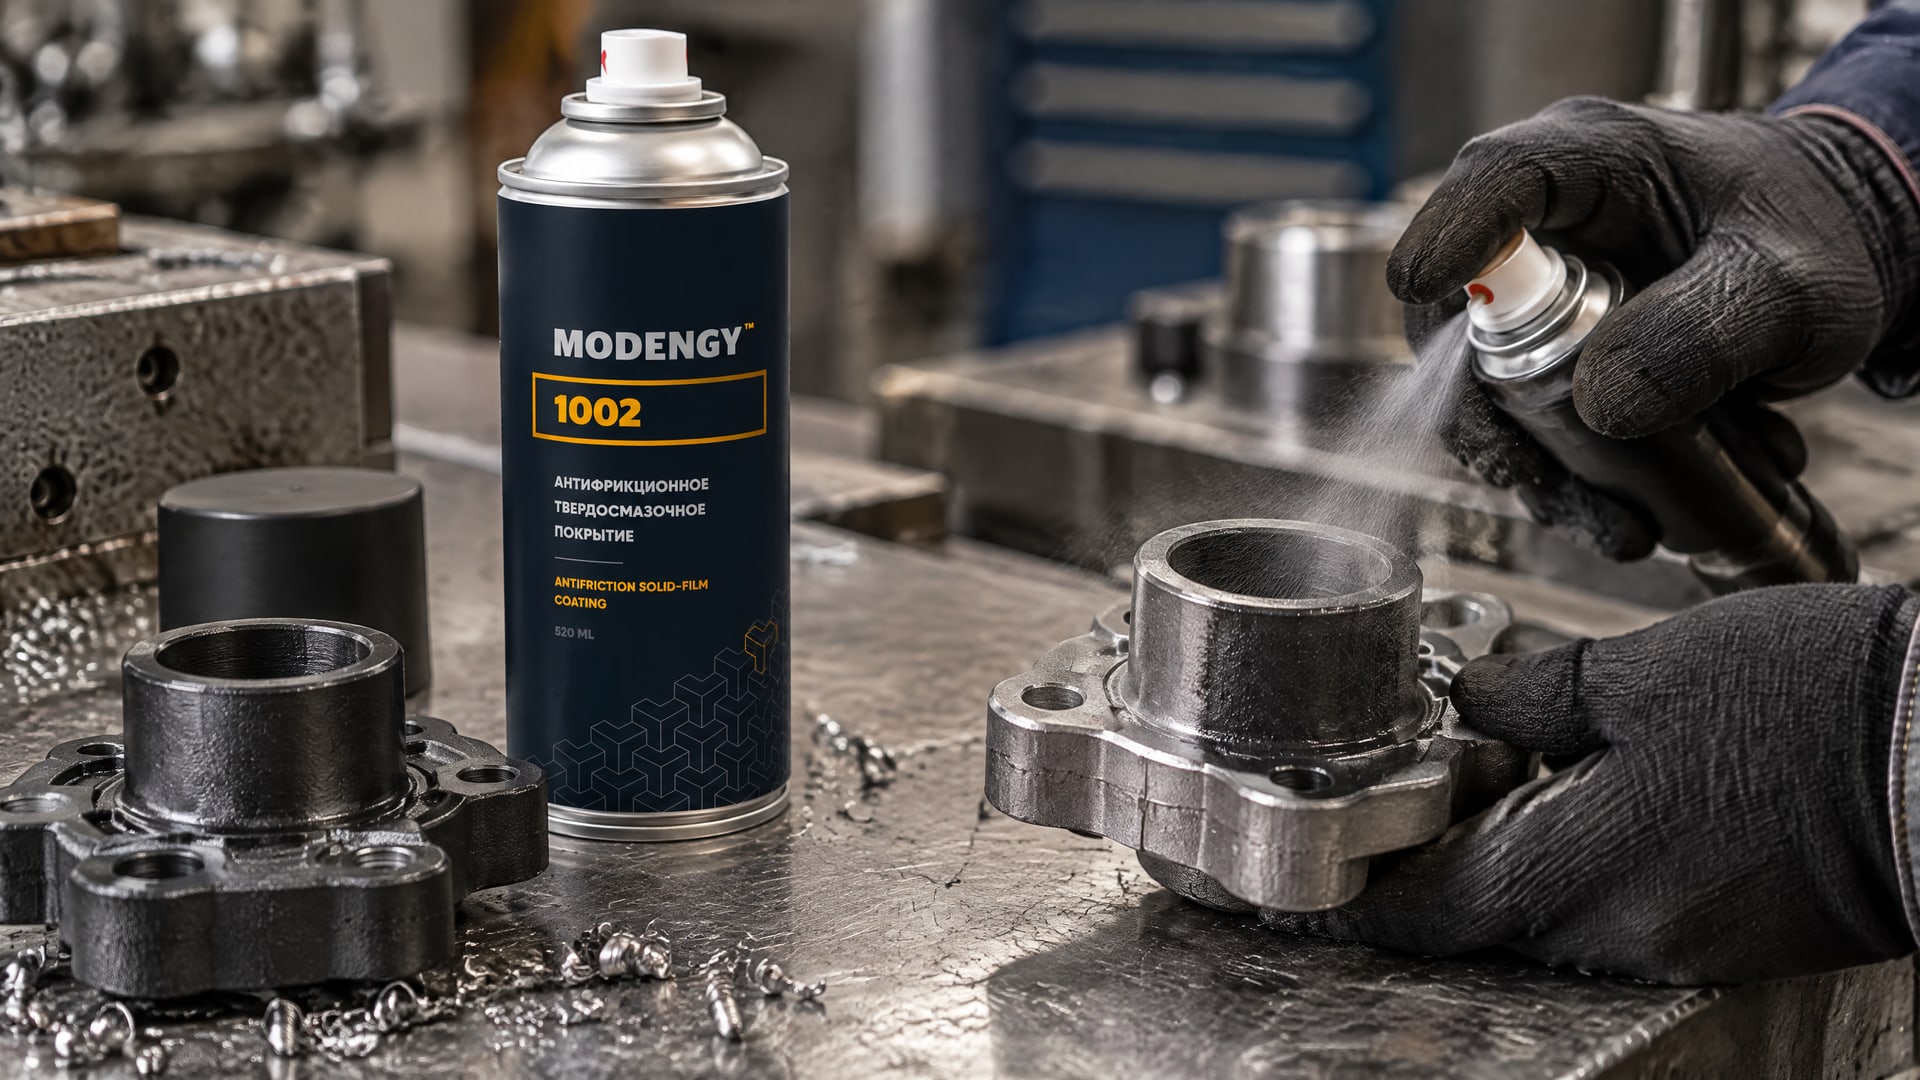
Для деталей, где важны не только коррозионная стойкость, но и работа в условиях фреттинга или холодного пуска, учитывают также механические свойства покрытия. Вымывание и повреждение защитной системы могут изменить поведение поверхности, поэтому проверять нужно именно подготовленный образец с предусмотренной последовательностью слоев. В таких задачах применяют антифрикционные твердосмазочные покрытия MODENGY 1002, наносимые на предварительно подготовленную поверхность; для достижения коррозионной стойкости, например, 1500 часов в соляном тумане, учитывают покрытие как часть всей системы, а не как замену подготовке основания.
До передачи образцов в испытания согласуют программу и критерии приемки. В ней фиксируют метод - NSS, AASS или CASS, применяемую процедуру и признаки, по которым образец признают не прошедшим проверку. Для оценки могут учитывать долю красной ржавчины, белую ржавчину, вздутия, подповерхностную коррозию и распространение коррозии от надреза. Без этого разные протоколы и результаты поставщиков сложно сравнить даже при одинаковом числе часов.
| Что сравнивают | Что нужно зафиксировать |
|---|---|
| Метод испытания | NSS, AASS или CASS |
| Подготовка образца | Очистка, обезжиривание, активация и последующие операции |
| Состав системы | Подложка, конверсионный слой и финишное покрытие |
| Критерий отказа | Признак, площадь или расстояние распространения коррозии |
| Результат | Время до установленного критерия, а не только итоговое число часов |
Как читать результат и назначать критерии приемки
Испытания на соляной туман полезны для контроля качества и сравнительной оценки покрытий, если метод и критерии одинаковы.
Сначала проверяют, при каких условиях испытали образцы, затем выясняют, что именно зафиксировали как отказ. Только после этого сравнивают время до появления дефекта. Число часов без описания методики и оценки состояния поверхности малоинформативно.
Не ограничивайтесь только красной ржавчиной. В критерии могут входить белая ржавчина, вздутия, подповерхностная коррозия и подрезание покрытия от надреза. Для одного изделия значимым может быть время до первого дефекта, для другого - доля пораженной площади или распространение коррозии от царапины. Примеры вроде 1% площади или 5 мм от надреза помогают сформулировать критерий, но должны быть согласованы для конкретной задачи.
Особенно осторожно следует относиться к прямому сравнению разных покрытий и материалов. Например, сопоставление системы покрытия с нержавеющей сталью в ASTM B117 некорректно, если условия эксплуатации отличаются от лабораторной постановки. Аналогично не следует приравнивать показатели из NSS к результатам другого метода или считать, что большее число часов автоматически означает преимущество в любой среде.
Практический следующий шаг для инженера и закупщика - закрепить в техническом задании метод испытания, описание образца, последовательность подготовки и обработки, а также критерии приемки. Затем передать на испытание образцы именно готовой системы покрытия. Такой порядок помогает сравнивать предложения поставщиков на одной основе и снижает риск выбрать технологию только по рекламному числу часов.
Часто задаваемые вопросы
Что показывают испытания в камере соляного тумана?
Они показывают, как материал или система покрытия сопротивляются коррозии в заданных лабораторных условиях, а также помогают выявлять поры, неплотности и другие дефекты. Результат подходит для сравнительной оценки и контроля качества. Он не дает прямого пересчета лабораторных часов в срок службы изделия в реальной среде.
Какие стандарты применяют для испытания на воздействие соляного тумана?
Международный стандарт ISO 9227:2022 описывает методы NSS, AASS и CASS, требования к аппаратуре, реагентам и процедуре. В российской практике также упоминают ГОСТ 30630.2.5-2013 как аналог методики NSS. При заказе испытаний нужно указать конкретный метод и согласовать критерии оценки результата.
Сколько часов выдерживает фосфатированное покрытие?
Для фосфатного слоя в нейтральном соляном тумане приводят ориентир около 48–240 часов, в зависимости от состава раствора и толщины слоя. Для системы «цинк + фосфатирование» с правильно подобранным финишным покрытием указывают примерно 500–1000 часов и более. Эти значения не гарантируют такой же результат для любой детали.
Можно ли сравнить покрытия только по числу часов в соляном тумане?
Нет. Число часов имеет смысл только вместе с методом испытания, конструкцией образца и критериями отказа. ISO 9227 предназначен для сравнительных испытаний, а не для универсального прогноза ресурса. Результаты разных систем сопоставимы, если их проверяли по одинаковой процедуре и оценивали по одним правилам.
Заключение
Фосфатирование дает ограниченную защиту без финишного слоя, а оксидирование обычно требует последующей пропитки, масла или ингибитора, если нужна коррозионная стойкость. Испытание соляным туманом помогает сравнить подготовленные системы и обнаружить дефекты, но не заменяет оценку условий эксплуатации. Ориентиры в часах нужно читать с учетом метода, состава покрытия и критерия отказа.
Перед запуском испытаний определите метод по ISO 9227 или применяемой национальной методике, опишите подготовку образца и согласуйте признаки отказа. Затем проверяйте готовую систему покрытия, а не только отдельный конверсионный слой.