Расхождения между показаниями толщины покрытия у заказчика и исполнителя - частая проблема на производстве и при сдаче-приемке работ. Причины кроются не в недобросовестности сторон, а в методологических различиях: разные стандарты допускают несколько методов измерения, каждый со своей точностью и областью применения. Кроме того, толщину можно измерять на свежем слое (мокрая пленка) или после отверждения (сухая пленка) - это принципиально разные величины. Статья поясняет, какие факторы вызывают расхождения и как согласовать подходы между сторонами, чтобы избежать конфликтов при приемке.
Материал актуален для инженеров, технологов, закупщиков и всех, кто отвечает за контроль качества окрашенных или покрытых поверхностей - от листовых деталей до сложной геометрии.
Почему возникают расхождения: основные причины
Заказчик и исполнитель получают разные цифры в первую очередь потому, что не зафиксировали, какой именно параметр измеряют.
По ГОСТ 31993-2024, действующему с 1 апреля 2025 года, толщина покрытия может быть трех типов: толщина мокрого (свеженанесенного) покрытия, толщина высушенного покрытия и толщина несформированного порошкового покрытия. Мокрое покрытие измеряют сразу после нанесения и оно всегда толще сухого - на величину, зависящую от летучести растворителя или влаги. Например, мокрая пленка может быть 150 мкм, а после отверждения останется 80–90 мкм. Если одна сторона меряет мокрый слой, другая - сухой, конфликт гарантирован.
Вторая причина - выбор метода измерения. ГОСТ Р 51694-2000 регламентирует механический контактный метод (погрешность ±2 мкм), магнитный метод, вихретоковый метод и другие подходы. Каждый метод работает в своей области: контактный применим к практически плоским поверхностям и при каждом измерении покрытие разрушается; магнитный пригоден только на ферромагнитных основаниях; вихретоковый работает на немагнитных металлах и некоторых диэлектриках. Если заказчик меряет магнитным методом, исполнитель - вихретоковым, а поверхность имеет сложную геометрию, результаты почти гарантированно разойдутся.
Третья причина - неправильное число и расположение точек измерения. Практические документы, такие как ISO 19840 и SSPC PA2, требуют для объективной оценки минимум 5–10 замеров на 1 м² и расчета среднего значения. SSPC PA2 конкретизирует: не менее 5 замеров на каждые 10 м². Если одна сторона провела замер в одной точке (где покрытие толстое), другая - в пяти разных точках (и нашла истинное среднее), цифры будут отличаться. Разброс толщины на одной поверхности может составить 20–30 мкм просто из-за неравномерности нанесения.
Наконец, заказчик и исполнитель могут по-разному интерпретировать допуски и спецификации. Один может считать, что норма - «100±10 мкм», другой - что допустимо от 90 до 110 мкм, но только в среднем по участку. Без письменного согласования эти нюансы приводят к спорам при сдаче.
Методы измерения толщины покрытия и их ограничения
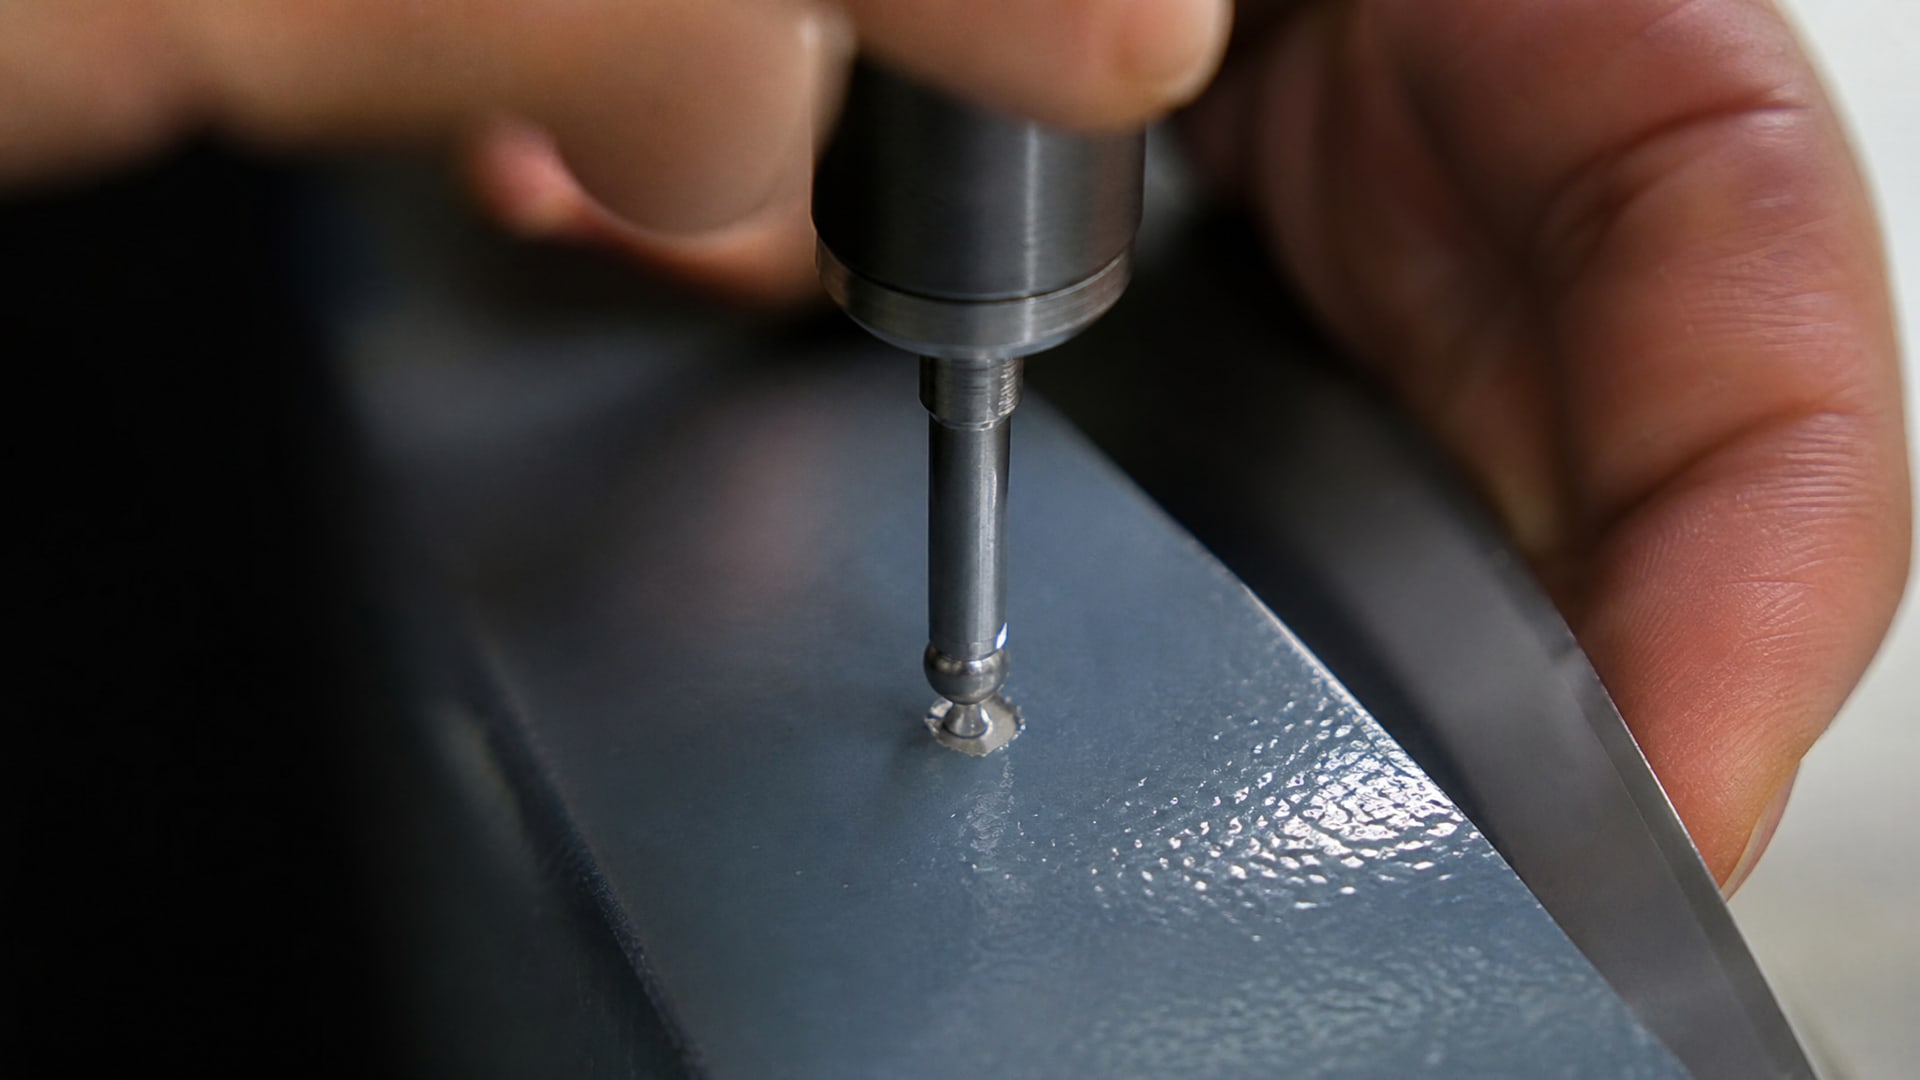
Механический контактный метод
Механический контактный метод основан на прямом контакте с покрытием. Прибор оснащен иглой или щупом, которые вдавливаются в слой и позволяют определить расстояние до основания. Точность по ГОСТ Р 51694-2000 составляет ±2 мкм. Основное ограничение: этот метод разрушает покрытие в местах измерения, поэтому его не применяют на готовых изделиях высокой стоимости. Он пригоден только для практически плоских пластин, образцов и тестовых поверхностей. На деталях со сложной геометрией (ребра жесткости, углы, криволинейные переходы) использовать контактный метод затруднительно или невозможно.
Магнитный метод (отрыв постоянного магнита)
Магнитный метод работает на принципе силы отрыва постоянного магнита от окрашенной металлической поверхности. Толщина покрытия прямо влияет на эту силу - чем толще слой, тем легче отор магнит. Метод не разрушает покрытие, работает быстро и применим к ферромагнитным основаниям (сталь, чугун). Основное ограничение: не работает на немагнитных материалах (алюминий, медь, титан), на композитах и пластиках. Если основание ферромагнитное, но через покрытие проходит ферромагнитная вставка или арматура, результат также может быть искажен. На практике магнитный метод - один из самых популярных в автопроме и производстве, потому что быстр и прост.
Вихретоковый метод
Вихретоковый метод использует переменное электромагнитное поле для индукции вихревых токов в проводящем основании. Толщина неметаллического покрытия над проводником изменяет глубину проникновения поля, и прибору это позволяет оценить толщину. Метод работает на немагнитных проводниках (алюминий, медь) и некоторых диэлектриках и пластиках с токопроводящим слоем. Он также неразрушающий и быстрый. Ограничение: чувствителен к толщине покрытия в пределах примерно 0–2000 мкм в зависимости от прибора; на очень толстых слоях точность падает. Кроме того, вихретоковый метод требует калибровки по конкретному типу основания и материалу покрытия.
Гравиметрический метод (расчет по массе и плотности)
Гравиметрический метод предполагает определение толщины по формуле: толщина = (масса покрытия) / (плотность материала × окрашиваемая площадь). Этот метод не требует специального прибора, но требует точного взвешивания детали до и после покрытия, точного знания плотности материала и площади поверхности. По ГОСТ 31993-2024, плотность нанесенного лакокрасочного материала определяют по ГОСТ 31992.1. Метод трудоемок и применяется реже всего, но может быть полезен для технической аттестации или арбитража, когда нужна независимая оценка.
Почему одна сторона меряет в точках, другая - в одной точке
На большой окрашенной поверхности толщина покрытия не везде одинакова.
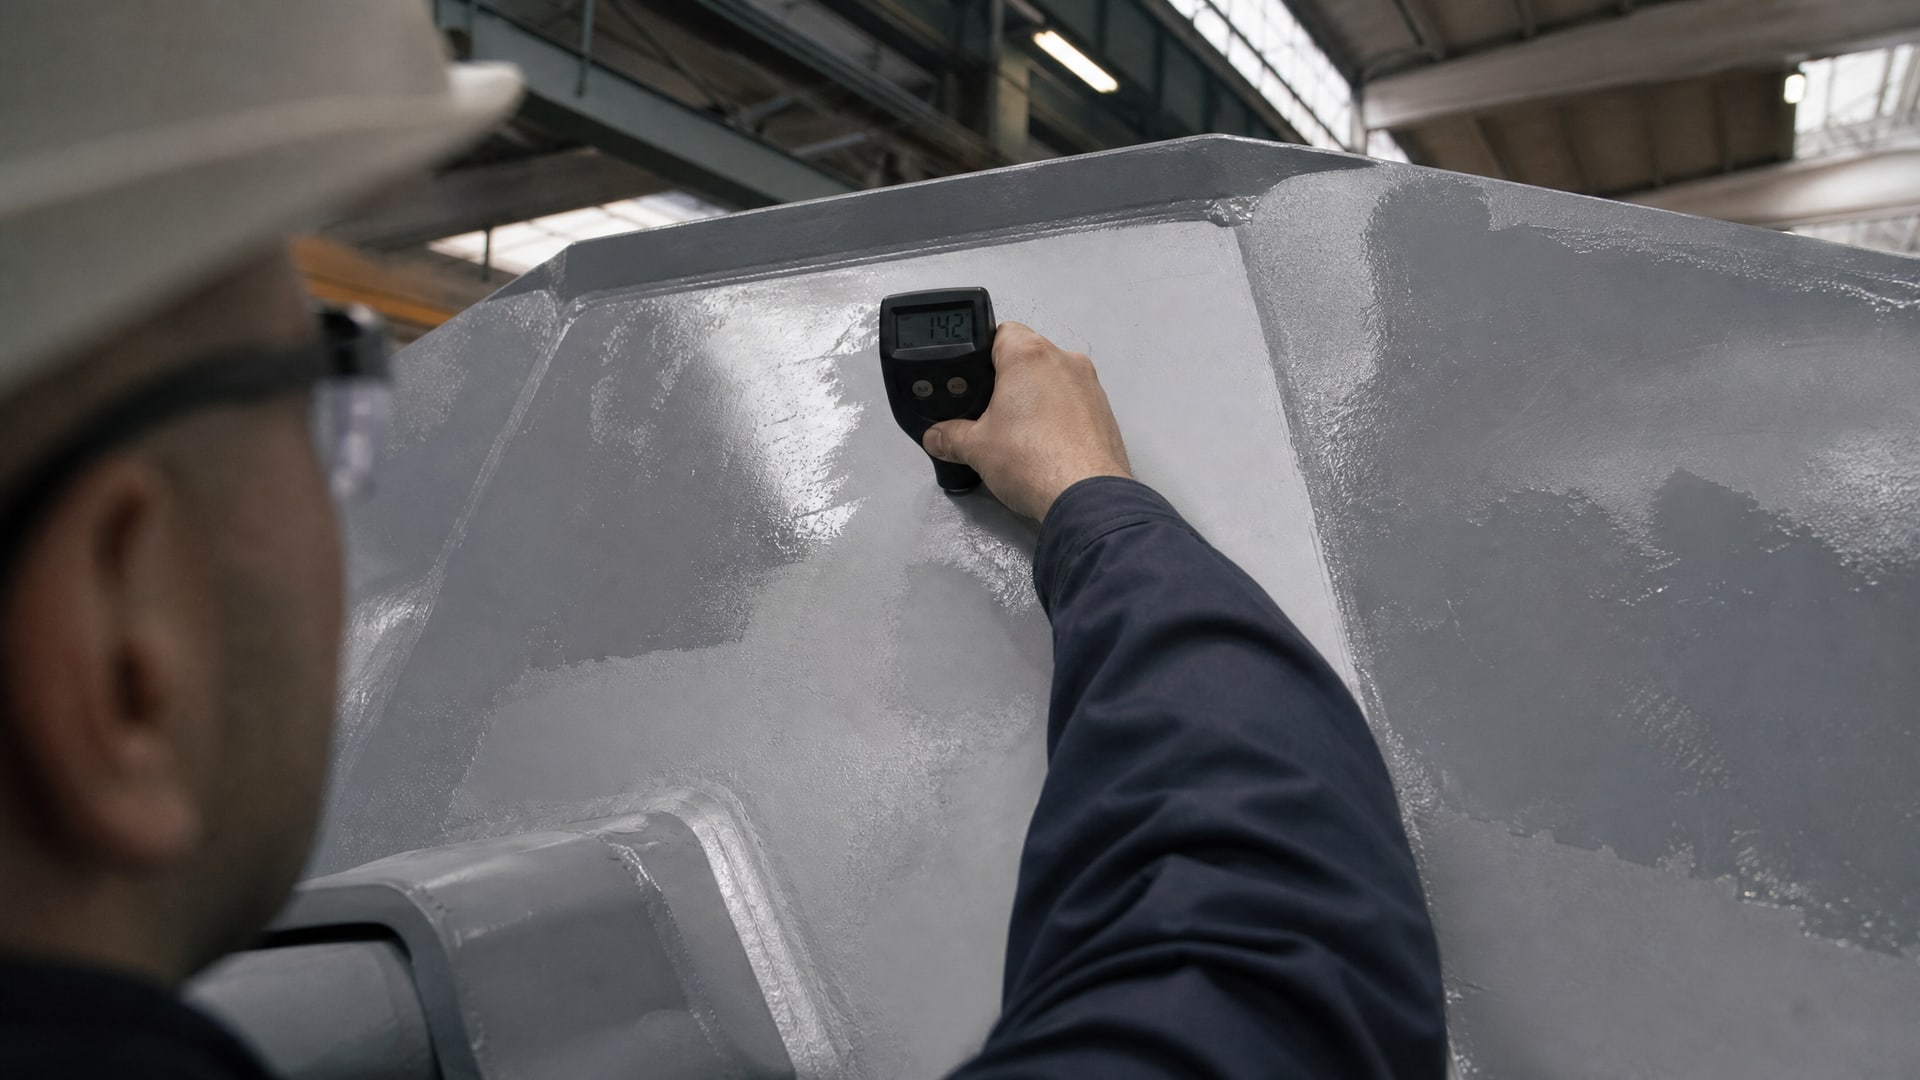
Нанесение - это всегда ручной или автоматизированный процесс с собственной инерцией, и слой получается неравномерным. В углах, на выступах и под ребра может быть тоньше, в центре плоской части - толще. Разброс может составить 15–30 мкм. ГОСТ 31993-2024 и практические стандарты (ISO 19840, SSPC PA2) это учитывают и требуют серии измерений, а не одиночного замера.
SSPC PA2 конкретно указывает: минимум 5 замеров на каждые 10 м², и результаты берут как среднее значение плюс рассчитывают максимальное и минимальное значение в выборке. ISO 19840 требует не менее 5 замеров на 1 м² и не менее 10 замеров в целом на участок, если его площадь от 1 до 3 м². После этого определяют среднее, и оно становится результатом контроля. Если исполнитель провел замеры в пяти разных местах и получил среднее 95 мкм (минимум 80, максимум 110), а заказчик меряет в одной точке и получает 110 мкм, сторона, которая мерила в одной точке, видит только локальный максимум и неправильно судит о качестве работы.
Это - один из главных источников конфликтов. Решение: заранее согласовать и зафиксировать в документе количество точек, их расположение (например, по сетке) и правило расчета итога (среднее, минимум, максимум или все вместе).
Роль допуска и спецификации в разногласиях
Часто заказчик и исполнитель не приходят к согласию не потому, что показания приборов отличаются на 50 мкм, а потому, что они не договорились о допуске.
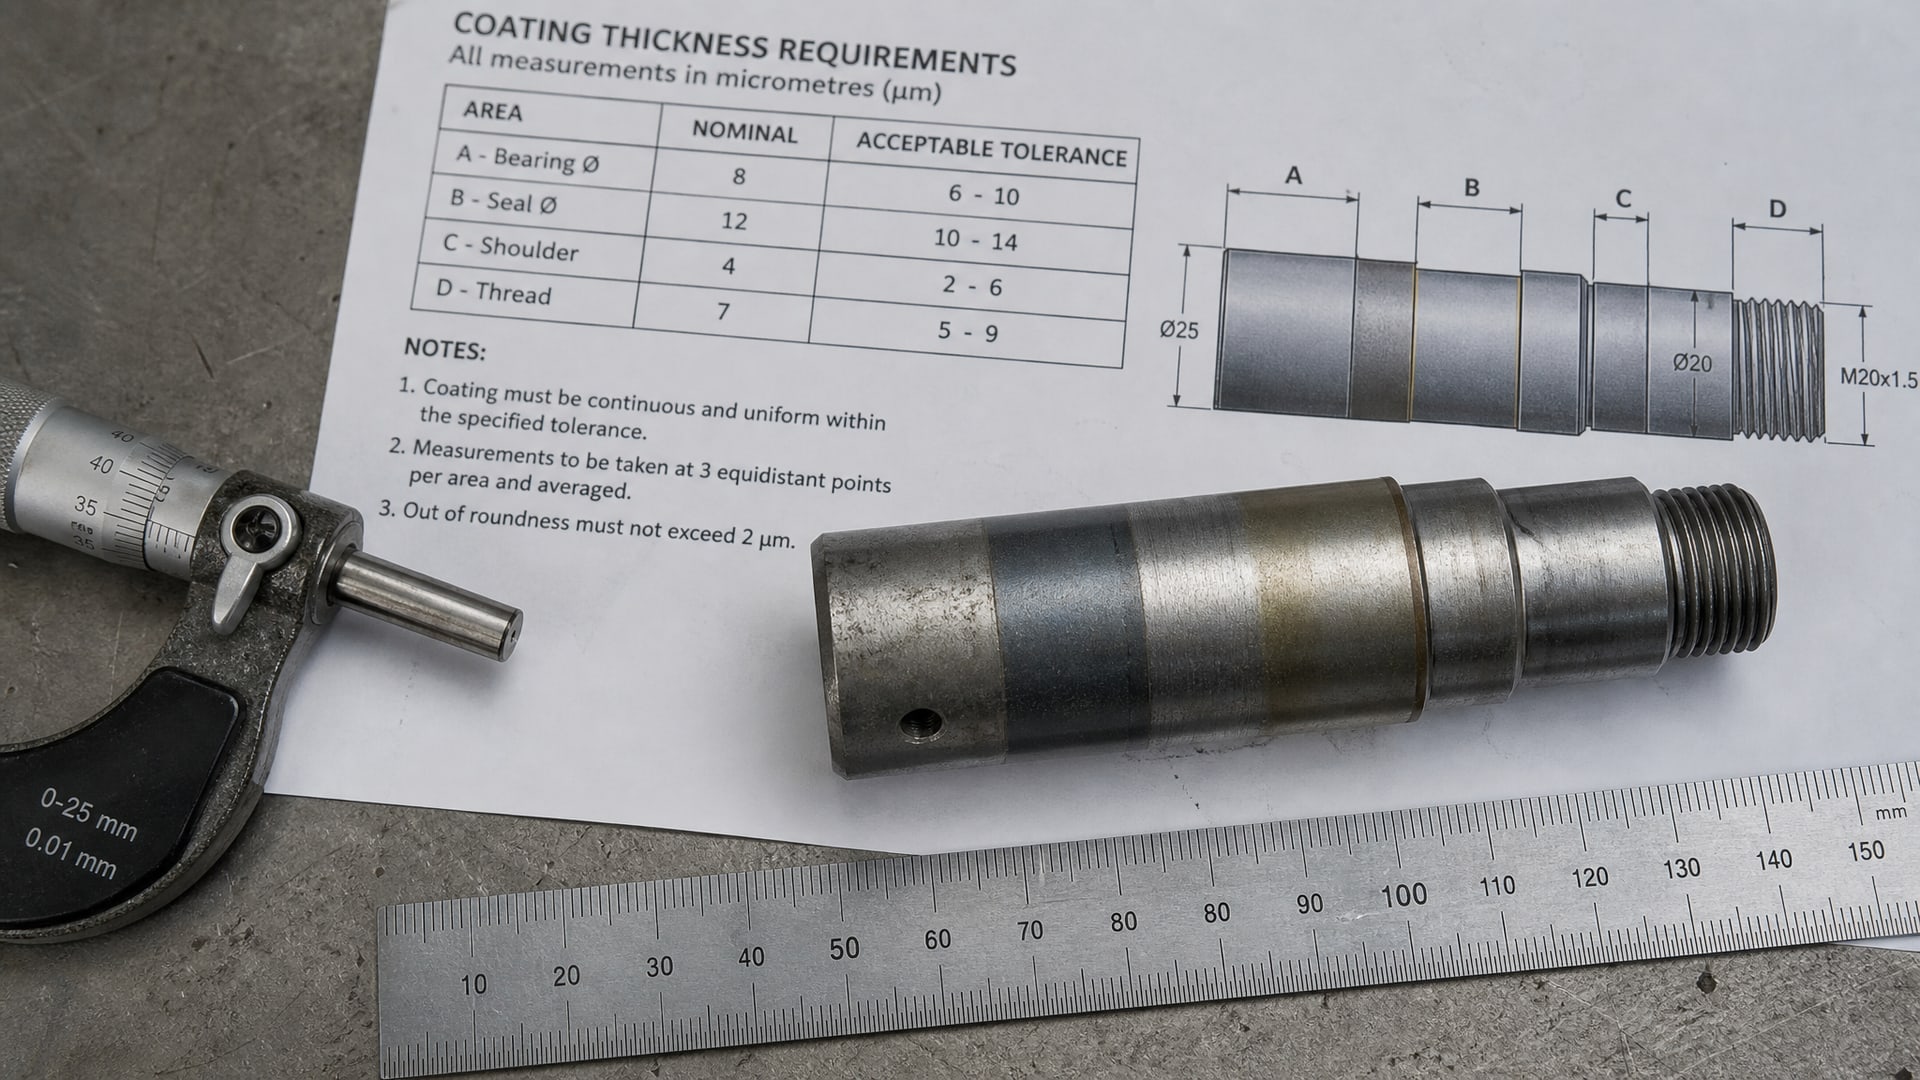
Спецификация может быть сформулирована по-разному: «толщина 100 ± 15 мкм», «толщина не менее 90 мкм», «толщина от 85 до 110 мкм в среднем», «каждая точка не ниже 80 мкм». Каждая формулировка задает разные требования к результату.
Если спец говорит «среднее 100 ± 15 мкм», то охватываемый диапазон 85–115 мкм, и среднее должно быть в этих пределах. Если спец говорит «не менее 90 мкм», то минимальное значение в выборке должно быть ≥ 90, и это намного более жесткое требование. ISO 12944-7 прямо указывает, что порядок измерений и интерпретация результатов остаются предметом договоренности сторон - то есть стандарт не диктует допуск, а требует только, чтобы стороны договорились. На практике многие производители и заказчики это игнорируют и потом удивляются разногласиям.
Решение: спецификация должна быть письменной, включать конкретные требования к методу, числу точек, расположению точек, допускам и правилу расчета среднего. Рекомендуется приложить даже простой рисунок с отмеченными точками измерения.
Совет инженера: контроль тонких антифрикционных покрытий
На практике при нанесении тонких антифрикционных покрытий задача измерения усложняется.
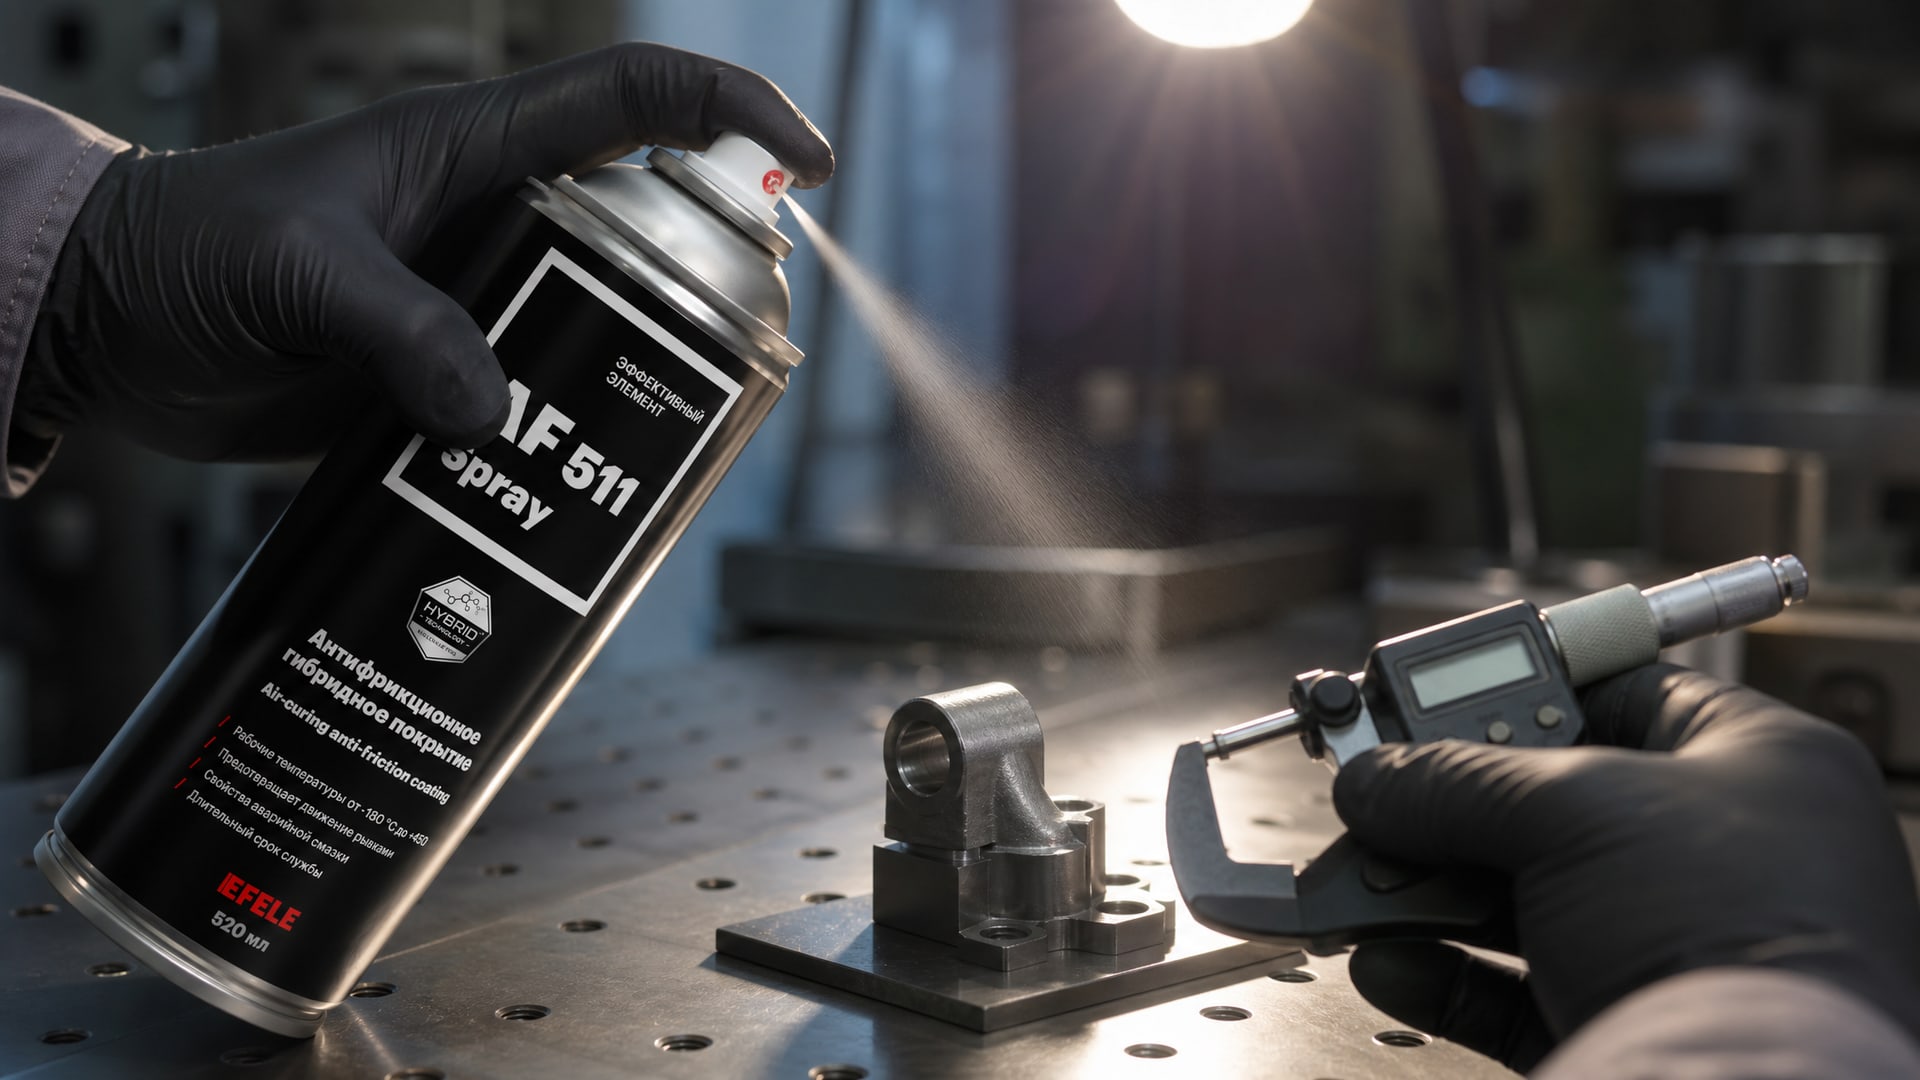
Антифрикционные покрытия, такие как MODENGY AF-511 Spray, создают слой в диапазоне 20–50 мкм, который при этом должен быть достаточно прочным и равномерным. При таких малых толщинах даже ±5 мкм - это уже 10–25 % отклонения, и приборная погрешность становится критична.
Для контроля таких покрытий закупщики и производители часто используют магнитный или вихретоковый метод в сочетании с повышенным числом точек - не 5, а 10–15 на м². Это позволяет уловить неравномерность и не завиcеть от одной неудачной точки. Кроме того, прибор калибруют не один раз, а перед каждым сеансом измерений на эталонном образце той же толщины. При такой дисциплине расхождения сторон обычно не превышают 2–3 мкм, что попадает в переносимый допуск.
Практический алгоритм согласования между заказчиком и исполнителем
Чтобы избежать расхождений, рекомендуется до начала работ или в контрактных документах зафиксировать следующее:
Что измеряем: толщина мокрого покрытия, толщина сухого покрытия или (для порошка) толщина несформированного слоя. Обязательно уточнить в спецификации.
Какой метод: магнитный, вихретоковый, контактный или гравиметрический. На неферромагнитном основании магнитный метод применять нельзя.
Сколько точек: минимум 5 на 1 м², согласно ISO 19840. Для небольших деталей - не менее 5 в целом.
Где измеряем: на плоских участках, в центре, на краях, в углах или по сетке - должно быть зафиксировано и желательно отмечено.
Какой допуск и как считаем итог: среднее значение, минимум, максимум, или все вместе. Пример: «среднее 100 ± 10 мкм, минимум не ниже 85 мкм».
Кто проводит проверку: заказчик, исполнитель или независимая лаборатория.
На каком оборудовании: модель прибора, его поверка и калибровка.
Это не полная методика, но минимум, который предотвращает основные недоразумения.
Часто задаваемые вопросы
Чем отличается толщина мокрого покрытия от толщины сухого?
Мокрое покрытие - свеженанесенный слой, измеренный сразу после нанесения; оно всегда толще сухого. Сухое покрытие - слой после отверждения, когда испарились растворители и влага. Например, мокрая пленка может быть 150 мкм, а сухая -80 мкм. ГОСТ 31993-2024 отличает эти две величины как разные объекты контроля; сравнивать их нельзя.
Какой метод измерения самый точный?
Механический контактный метод имеет погрешность ±2 мкм по ГОСТ Р 51694-2000 и считается наиболее точным. Однако он разрушает покрытие и применим только к плоским пластинам. На готовых изделиях обычно используют магнитный или вихретоковый метод; их точность ниже, но они неразрушающие.
Почему нужно мерить не в одной точке, а в пяти и более?
Толщина нанесенного покрытия неравномерна; разброс может быть 15–30 мкм. Одиночный замер дает только локальное значение, а не объективную оценку партии. SSPC PA2 и ISO 19840 требуют серии замеров и расчета среднего значения для надежного контроля.
Магнитный метод не работает на алюминии - почему?
Магнитный метод основан на взаимодействии магнита с ферромагнитным основанием (сталь, чугун). Алюминий - немагнитный материал, поэтому магнит не испытывает нужной силы отрыва. Для алюминия используют вихретоковый метод.
Как еще можно определить толщину покрытия кроме приборов?
Можно использовать гравиметрический метод: взвесить деталь до и после покрытия, определить прибавку массы, знать плотность материала и площадь поверхности, затем рассчитать по формуле толщину = масса / (плотность × площадь). Метод неразрушающий, но трудоемкий и требует точного взвешивания.
Заключение
Расхождения между показаниями толщины покрытия у заказчика и исполнителя возникают не из-за некомпетентности, а из-за недостаточного согласования методологии. ГОСТ 31993-2024 и практические стандарты (ISO 19840, SSPC PA2) предусматривают несколько методов, каждый со своей точностью и областью применения. Ключ к решению проблемы - заранее письменно согласовать, какой параметр измеряется (мокрое или сухое покрытие), какой метод применяется, сколько и где проводятся замеры, как рассчитывается итоговое значение и какой допуск принят.
Если обе стороны одинаково измеряют одним методом в одних и тех же точках по согласованной схеме, расхождения не превысят естественную приборную погрешность и не вызовут конфликтов. Это требует дополнительного времени при согласовании контракта, но экономит затраты на споры и пересмотр работ впоследствии.