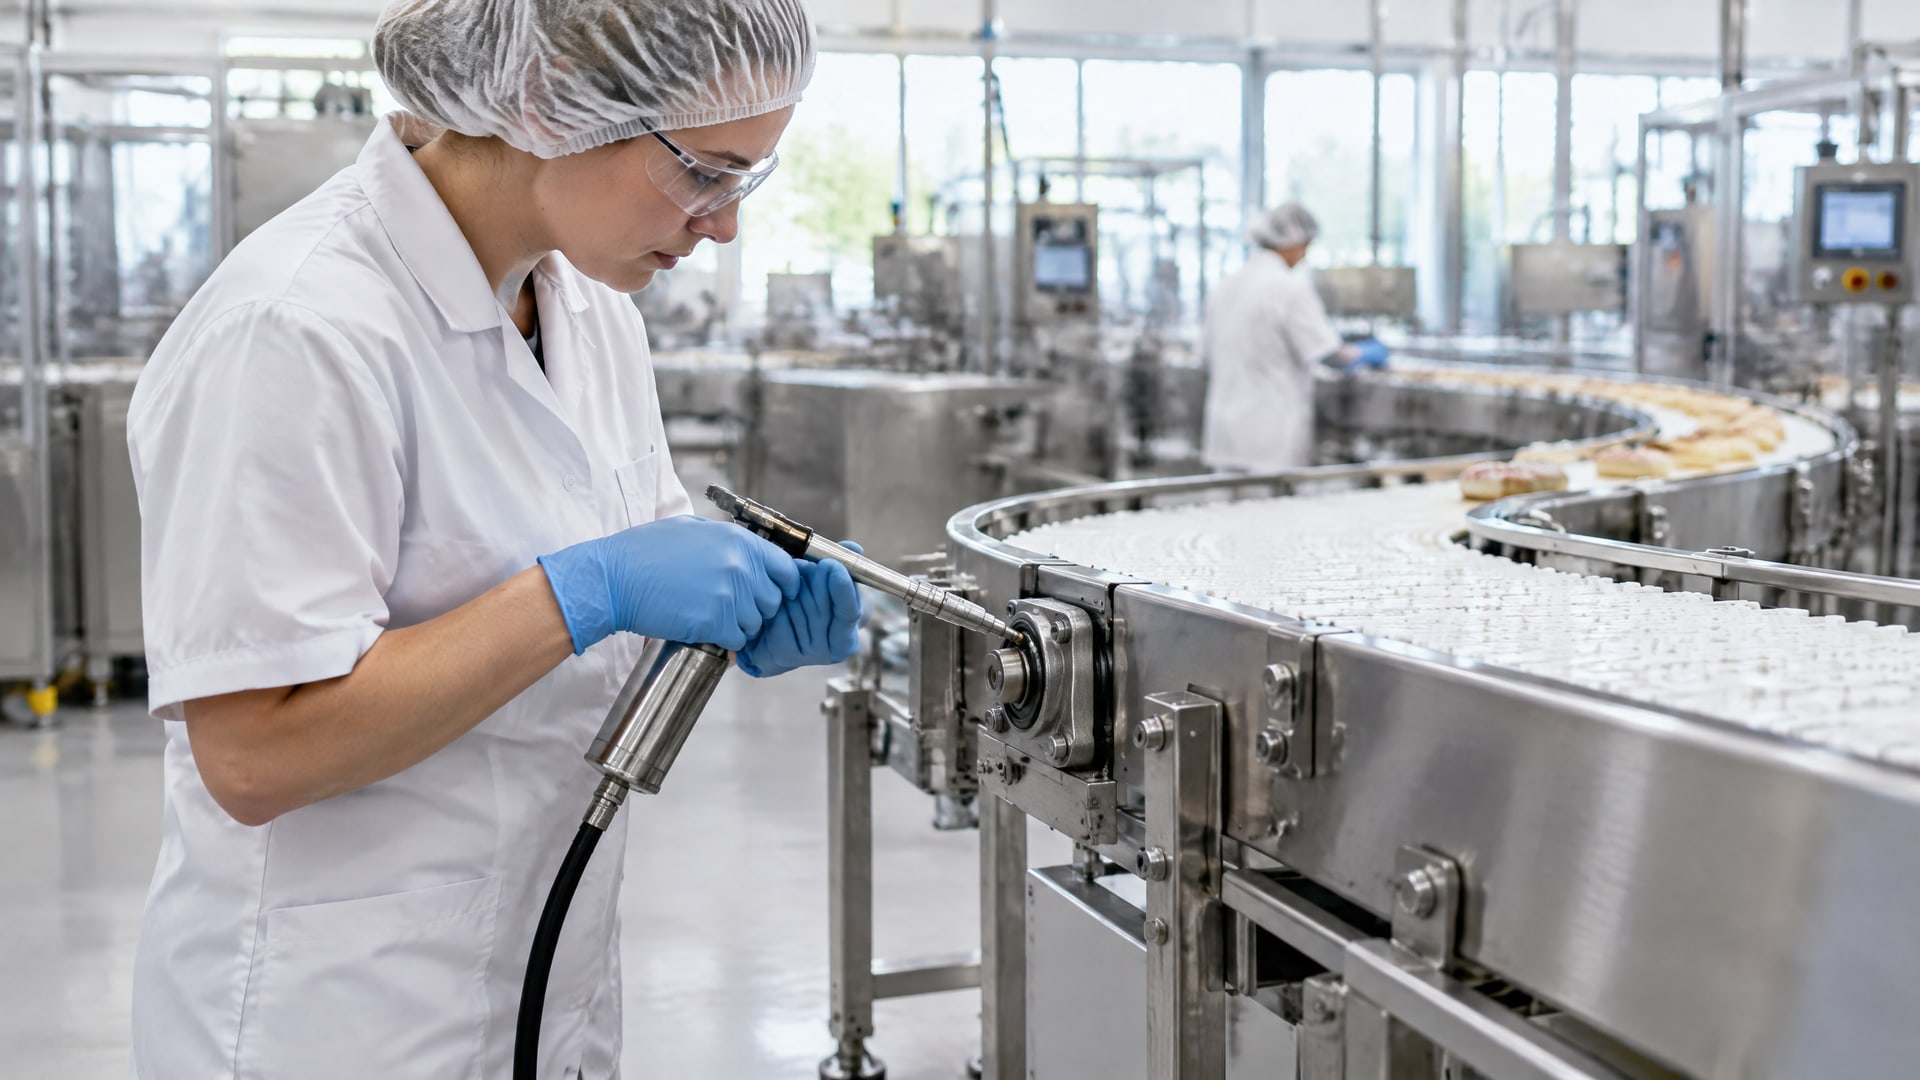
На производствах средств гигиены, косметики и фармацевтики оборудование работает в условиях повышенных гигиенических требований и частых санитарных промывок. Узлы передачи, подшипники, редукторы и кулачковые механизмы часто выходят из строя не из-за конструктивных дефектов, а из-за неправильного выбора смазочного материала или нарушения регламента обслуживания. Восстановление работоспособности таких узлов требует комплексного анализа: оценки условий эксплуатации, гигиенических требований, температурных диапазонов и режимов мойки. Статья разбирает реальный сценарий диагностики и подбора решения на основе международного стандарта ISO 21469 и практических рекомендаций специалистов.
Для технических специалистов, инженеров и закупщиков промышленного сектора этот материал дает четкую методику анализа и правила выбора смазочных материалов в гигиеничных производствах, где может быть случайный контакт смазки с продуктом.
Диагностика отказа узлов в гигиеничном производстве
Узлы оборудования для производства средств гигиены часто отказывают не из-за конструктивных ошибок, а из-за несоответствия смазочного материала условиям эксплуатации.
На производствах косметики, фармы и средств личной гигиены узлы работают в среде с повышенной влажностью, подвергаются регулярным водным промывкам и моющим растворам, а также должны соответствовать требованиям гигиены.
Типичные причины отказа:
Вымывание смазки: водные промывки и дезинфицирующие растворы смывают обычное масло или смазку, которая не имеет стойкости к вымыванию.
Загрязнение частицами: попадание влаги, абразива и продуктовых частиц в зазоры узла при неправильной герметизации или нарушении чистоты при нанесении.
Неправильная консистенция: использование слишком мягкой (NLGI 1) или слишком жесткой (NLGI 3–4) смазки для конкретного узла ведет к недостаточной пленке или повышенным потерям на проворачивание.
Несовместимость смазок: смешивание минеральной и синтетической основ или использование смазок с разными загустителями вызывает расслоение и потерю свойств.
Перегрев при малой подачи: редкие интервалы смазки или неправильная дозировка приводят к истощению смазочного слоя и локальному нагреву.
Диагностика включает визуальный осмотр узла, анализ остатков смазки (загрязнение, цвет, консистенция), проверку температуры рабочей поверхности и уточнение режима промывки. Часто достаточно осмотра уплотнений и зазоров, чтобы понять, проникает ли влага или абразив.
Требования гигиенической сертификации: ISO 21469 и категория H1
Международный стандарт ISO 21469:2006 задает гигиенические требования к смазкам, которые могут при производстве или переработке иметь случайный контакт с продуктом или упаковкой.
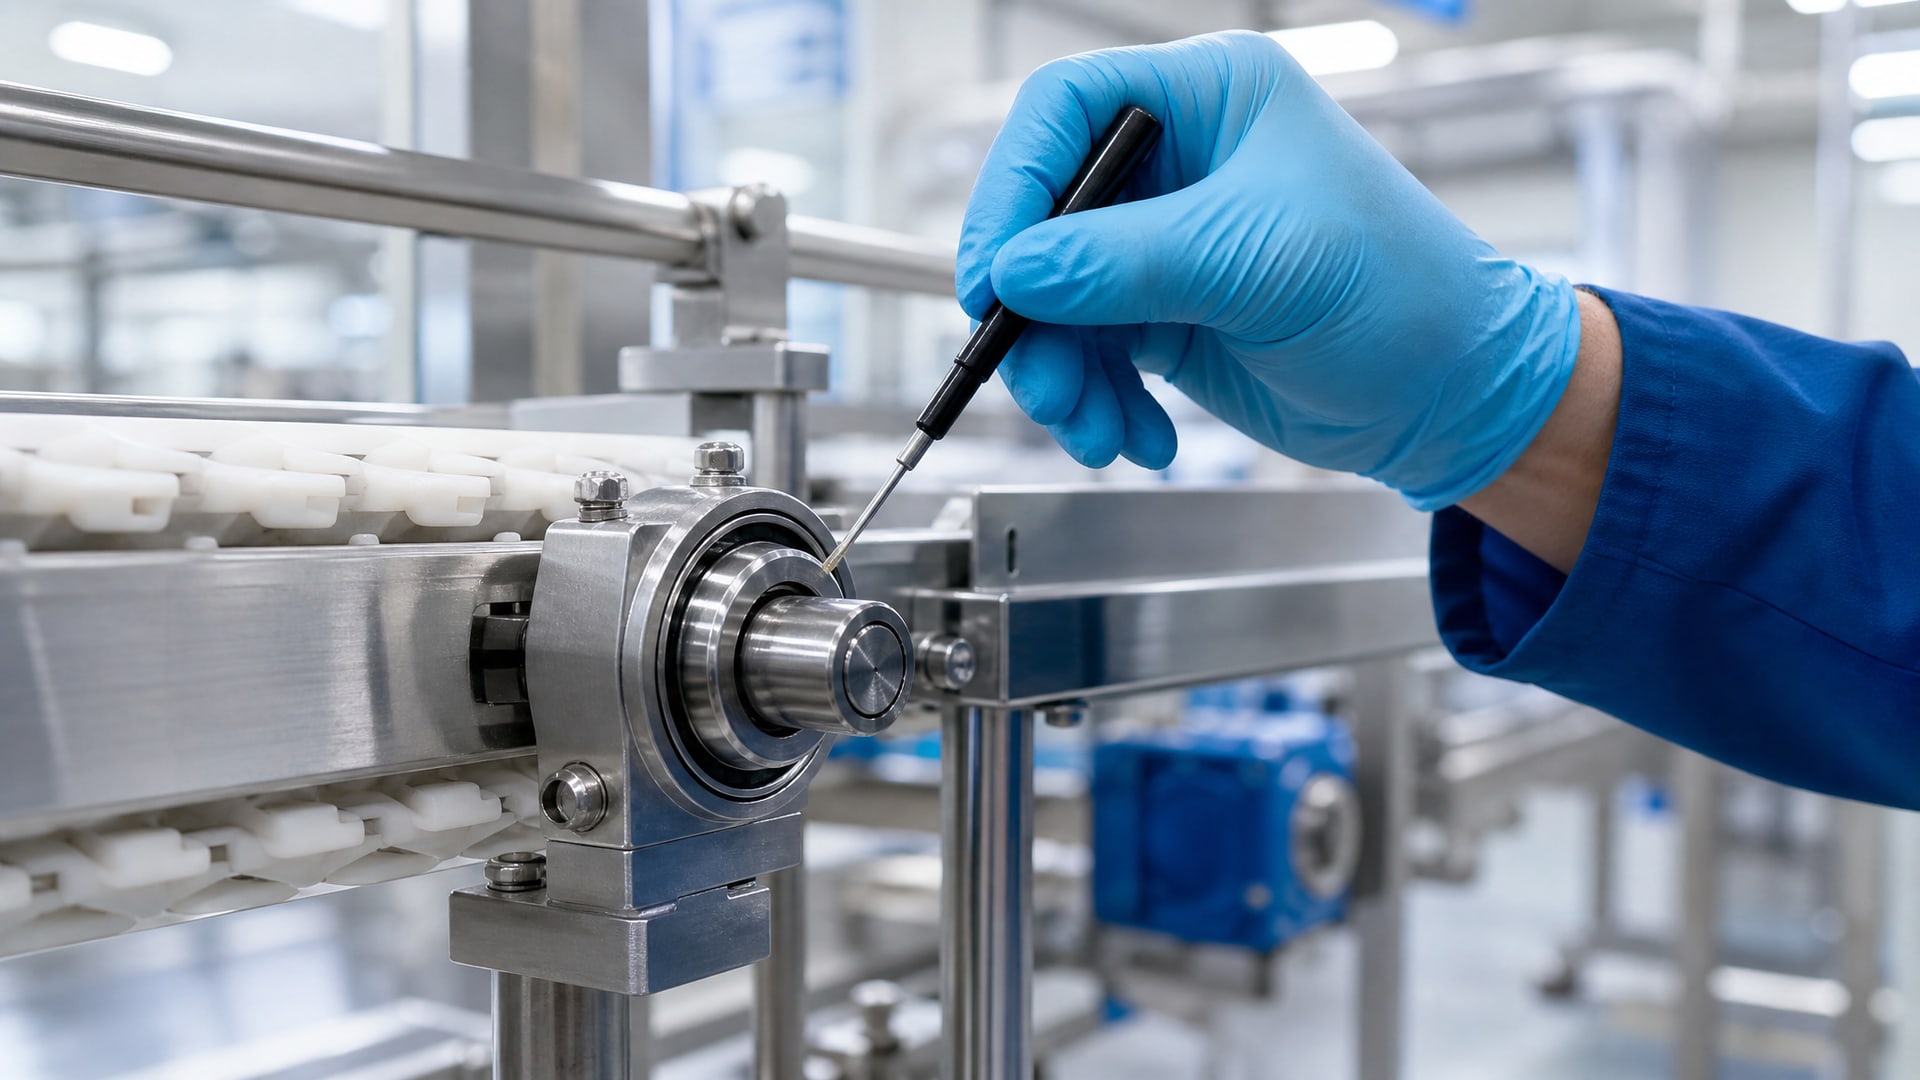
Стандарт применяется в пищевой, косметической, фармацевтической и смежных отраслях и охватывает не только состав смазки, но и весь процесс ее производства, упаковки, хранения и обращения.
ISO 21469 не применяется к веществам, которые добавляются в сам продукт (как консервант или смазывающий компонент), и не заменяет требования по охране труда. Стандарт фокусируется исключительно на гигиене смазочного материала и минимизации рисков загрязнения при случайном контакте.
Смазки с допуском к такому контакту часто обозначают как H1 (категория NSF). Однако важно понимать: H1 - это не тип смазки, а категория назначения. Смазка должна быть одновременно H1-сертифицирована по гигиене и подобрана по вязкости/консистенции в соответствии с техусловиями узла.
Требования ISO 21469 включают:
состав без токсичных добавок и с допуском на случайный контакт;
гигиеническую программу производства, включая контроль микробиологической чистоты;
документирование материалов-источников и цепочки поставок;
правила упаковки и маркировки;
хранение в условиях, исключающих загрязнение.
Сертификация по ISO 21469 требует проведения оценки рисков и внедрения гигиенической стратегии на уровне производителя смазки, а не только проверки финального продукта.
Подбор консистенции и вязкости для узлов гигиеничного оборудования
Одна из главных ошибок при восстановлении работоспособности узлов - попытка использовать универсальную смазку или масло без учета специфики узла и режима работы.
На практике выбор консистенции и вязкости определяется конструкцией узла, нагрузкой, температурой и условиями мойки.
Пластичные смазки: классы NLGI
Для компактных узлов (подшипники скольжения, зубчатые соединения, кулачки) обычно применяют пластичные смазки, классифицируемые по NLGI:
NLGI 1: текучая консистенция, лучшая прокачиваемость при низких температурах, подходит для узлов с узким зазором и холодных условий. Риск - слишком быстрый расход и утечки.
NLGI 2: стандартная консистенция, считается базовым классом для большинства цеховых применений. Хороший баланс между удержанием смазки в зазоре и прокачиваемостью.
NLGI 3: жесткая консистенция, хорошо держится на вертикальных поверхностях и в узлах с высокой вибрацией. Риск - повышенное сопротивление при проворачивании и недостаточная подача в узкие зазоры.
Минеральные масла: классы ISO VG
Для редукторов, цепных передач и масляных ванн применяют минеральные масла, класс вязкости которых обозначают ISO VG:
ISO VG 220: для среднего редуктора с умеренной нагрузкой или при высокой температуре; обеспечивает приемлемую пленку без избыточного перегрева.
ISO VG 320: универсальный выбор для редукторов средней нагрузки при нормальных условиях.
ISO VG 460: для тяжело нагруженных редукторов или при низких температурах, когда нужна более вязкая пленка.
Слишком легкое масло не удержит пленку при нагрузке; слишком тяжелое увеличит потери на проворачивание, температуру в узле и расход энергии.
Проверка совместимости с режимом мойки
При выборе смазки для узлов с частой водной промывкой ключевой параметр - стойкость к вымыванию. Обычная минеральная смазка или масло вымывается водой за несколько циклов мойки. Для таких условий необходимо выбирать материалы с:
водоотталкивающими добавками (адгезивные смазки);
синтетической основой, менее подверженной вымыванию;
повышенной липкостью (адгезией) к металлической поверхности узла.
На производствах средств гигиены, где узлы моют горячей водой и дезинфектантами несколько раз в смену, выбор материала с учетом этого фактора становится решающим.
Анализ условий эксплуатации и формирование технического задания
Восстановление работоспособности узла начинается с систематической оценки условий, в которых он работает.
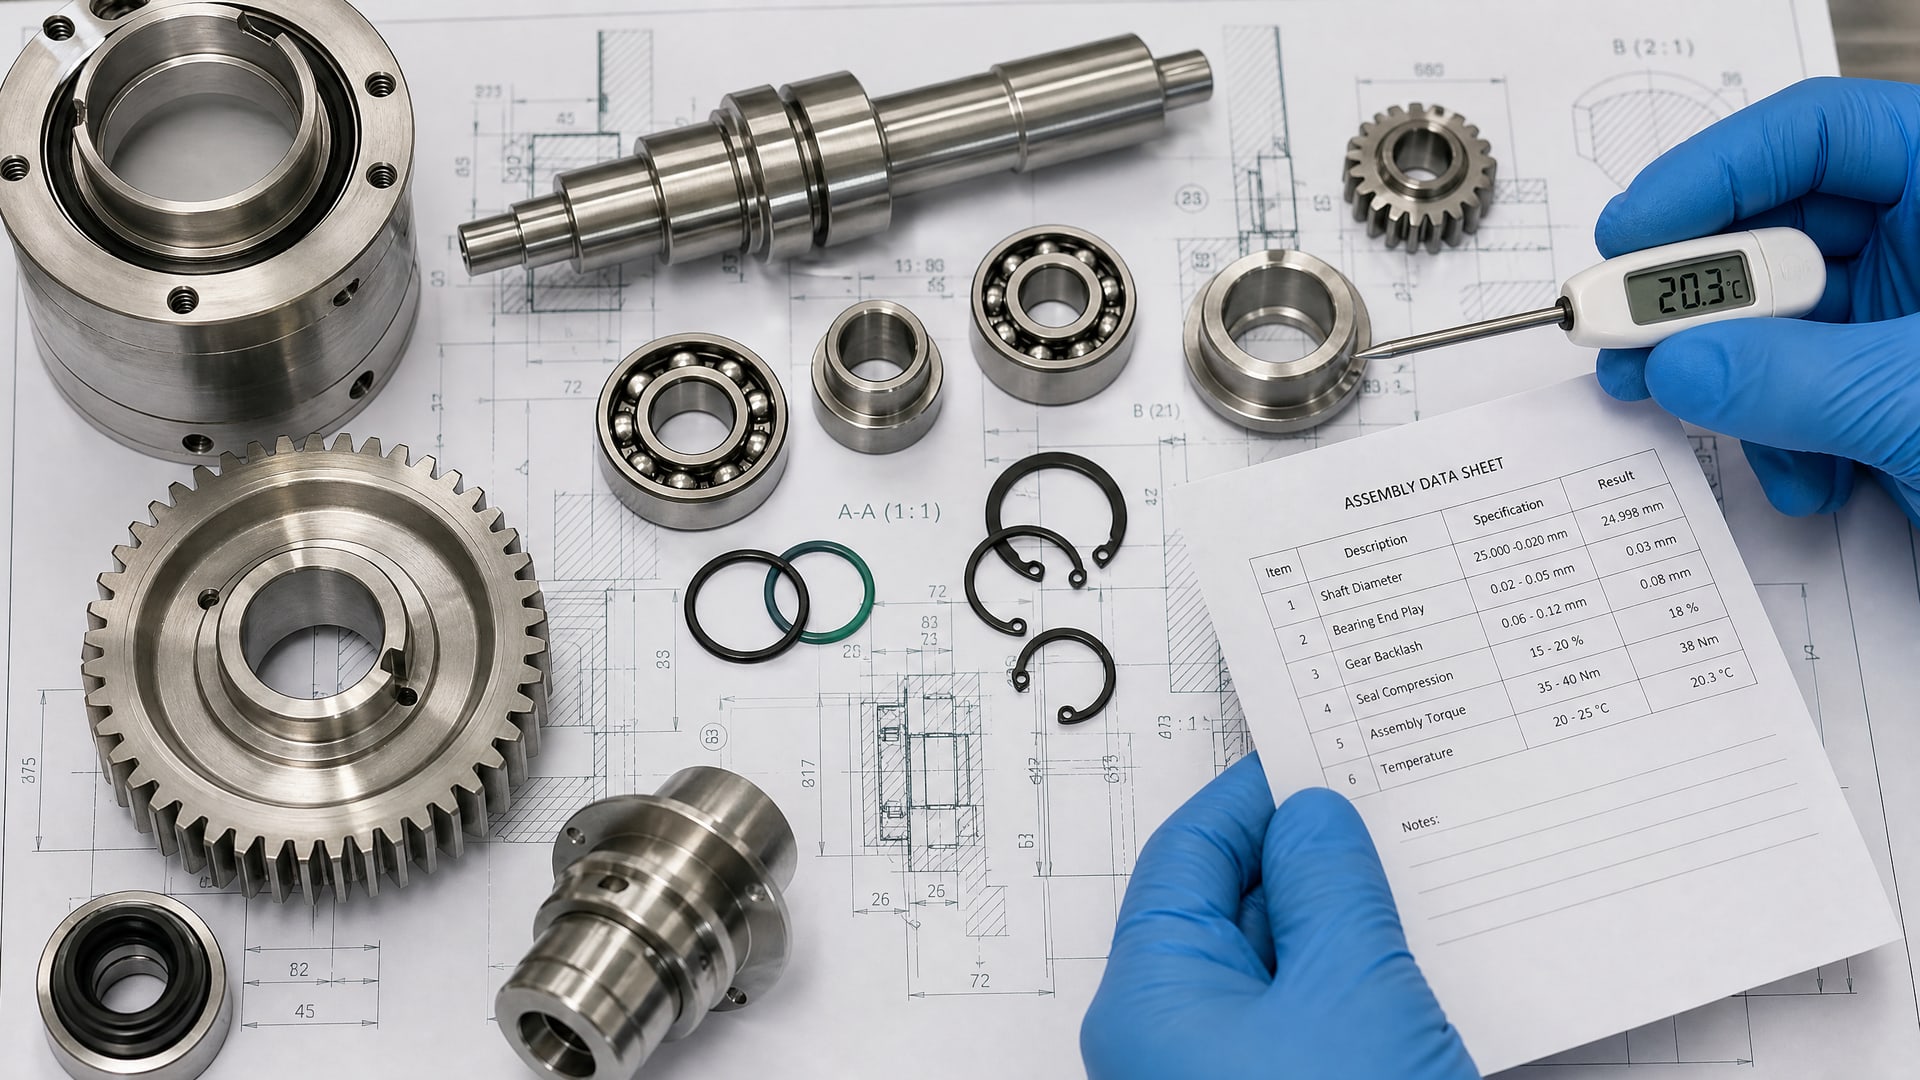
Эта информация становится основой для правильного подбора материала.
| Параметр | Вопрос для проверки | Влияние на выбор смазки |
|---|---|---|
| Температура | Какой диапазон температур на рабочей поверхности узла? (холодный пуск, рабочий режим, максимум) | Вязкость масла и консистенция смазки; выше температура - легче масло (ISO VG 220 вместо 460). |
| Нагрузка | Какой тип нагрузки: толчки, вибрация, постоянная тяга? | Консистенция NLGI (жесче для ударных нагрузок); класс вязкости масла (выше для тяжело нагруженных узлов). |
| Влажность и мойка | Подвергается ли узел прямому контакту с водой, паром, щелочными растворами? | Стойкость к вымыванию; адгезивные или синтетические смазки; исключить обычное минеральное масло. |
| Потенциальный контакт с продуктом | Может ли смазка попасть на упаковку, в воздух или в продукт? | Сертификация ISO 21469 (H1); состав без токсичных добавок. |
| Скорость и режим вращения | Какова частота вращения узла (об/мин)? Режим: непрерывный или периодический? | Класс NLGI (ниже для высоких оборотов); консистентность (NLGI 1–2 вместо 3 для быстрых узлов). |
| Интервалы обслуживания | Как часто доступен узел для переподсмазки? Возможна ли централизованная система смазки? | Объем закладки и тип подачи; NLGI 2 более универсален для редкого обслуживания. |
На основе такой таблицы формируют техническое задание для смазочного материала. Например: «Требуется пластичная смазка NLGI 2 с допуском NSF H1 для узла шпинделя упаковочной машины, работающего при 60–80 °C с влажностью и промывкой горячей водой два раза в смену».
Практические шаги восстановления: замена материала и корректировка регламента
После диагностики и формирования требований переходят к практическому восстановлению.
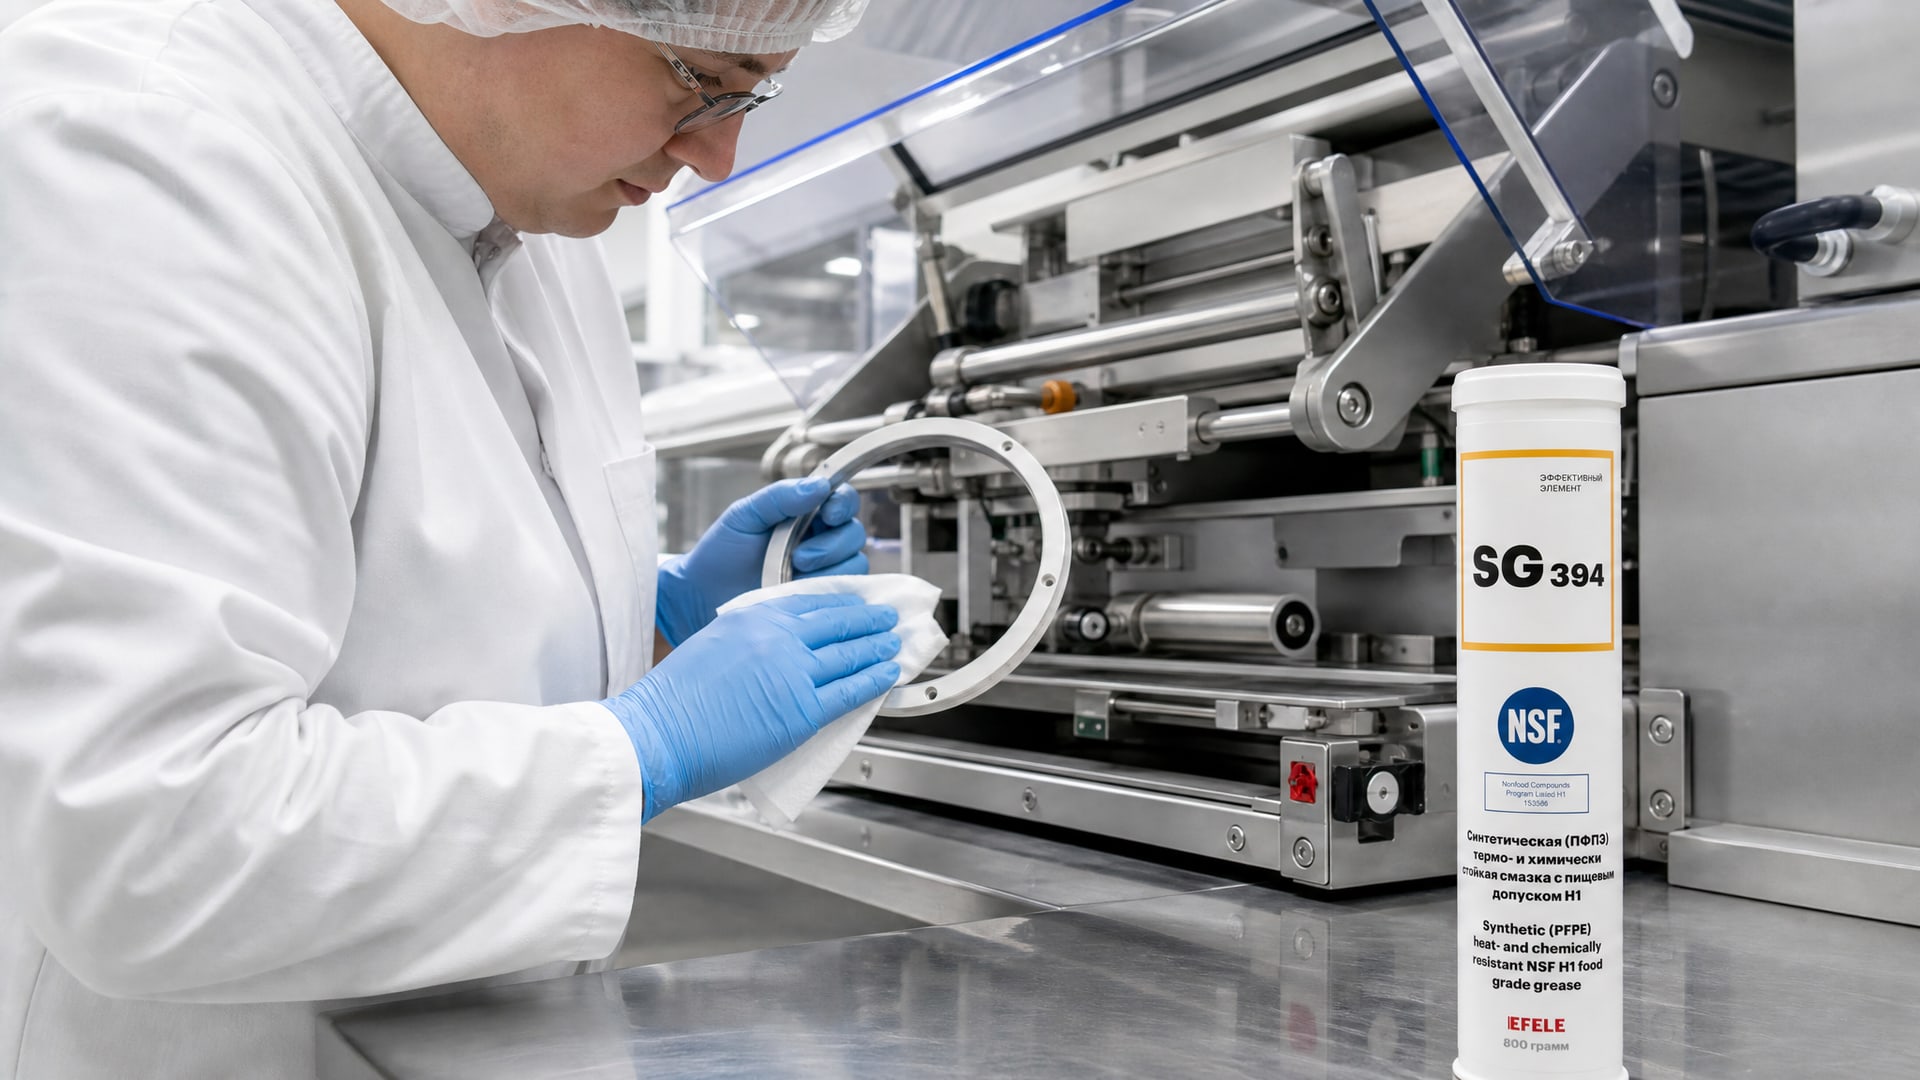
Это включает несколько этапов.
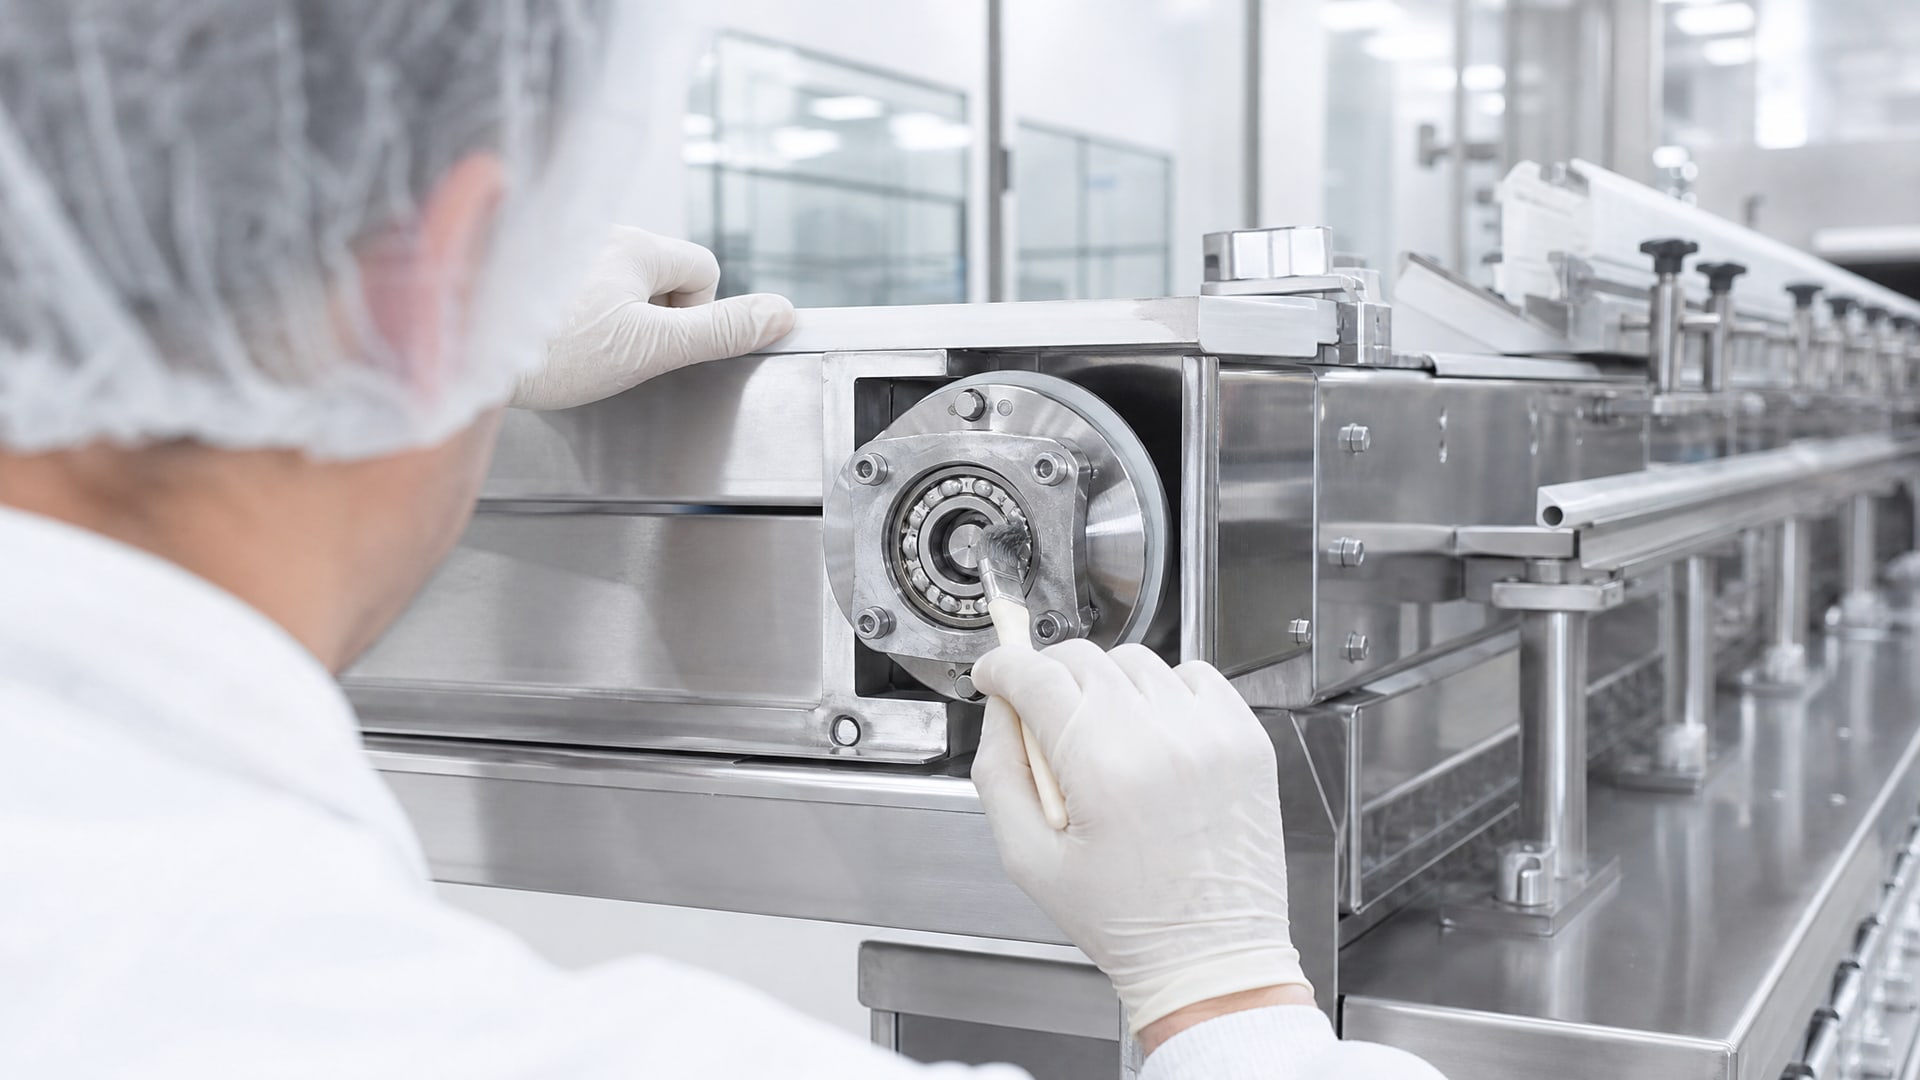
Очистка узла перед нанесением нового материала
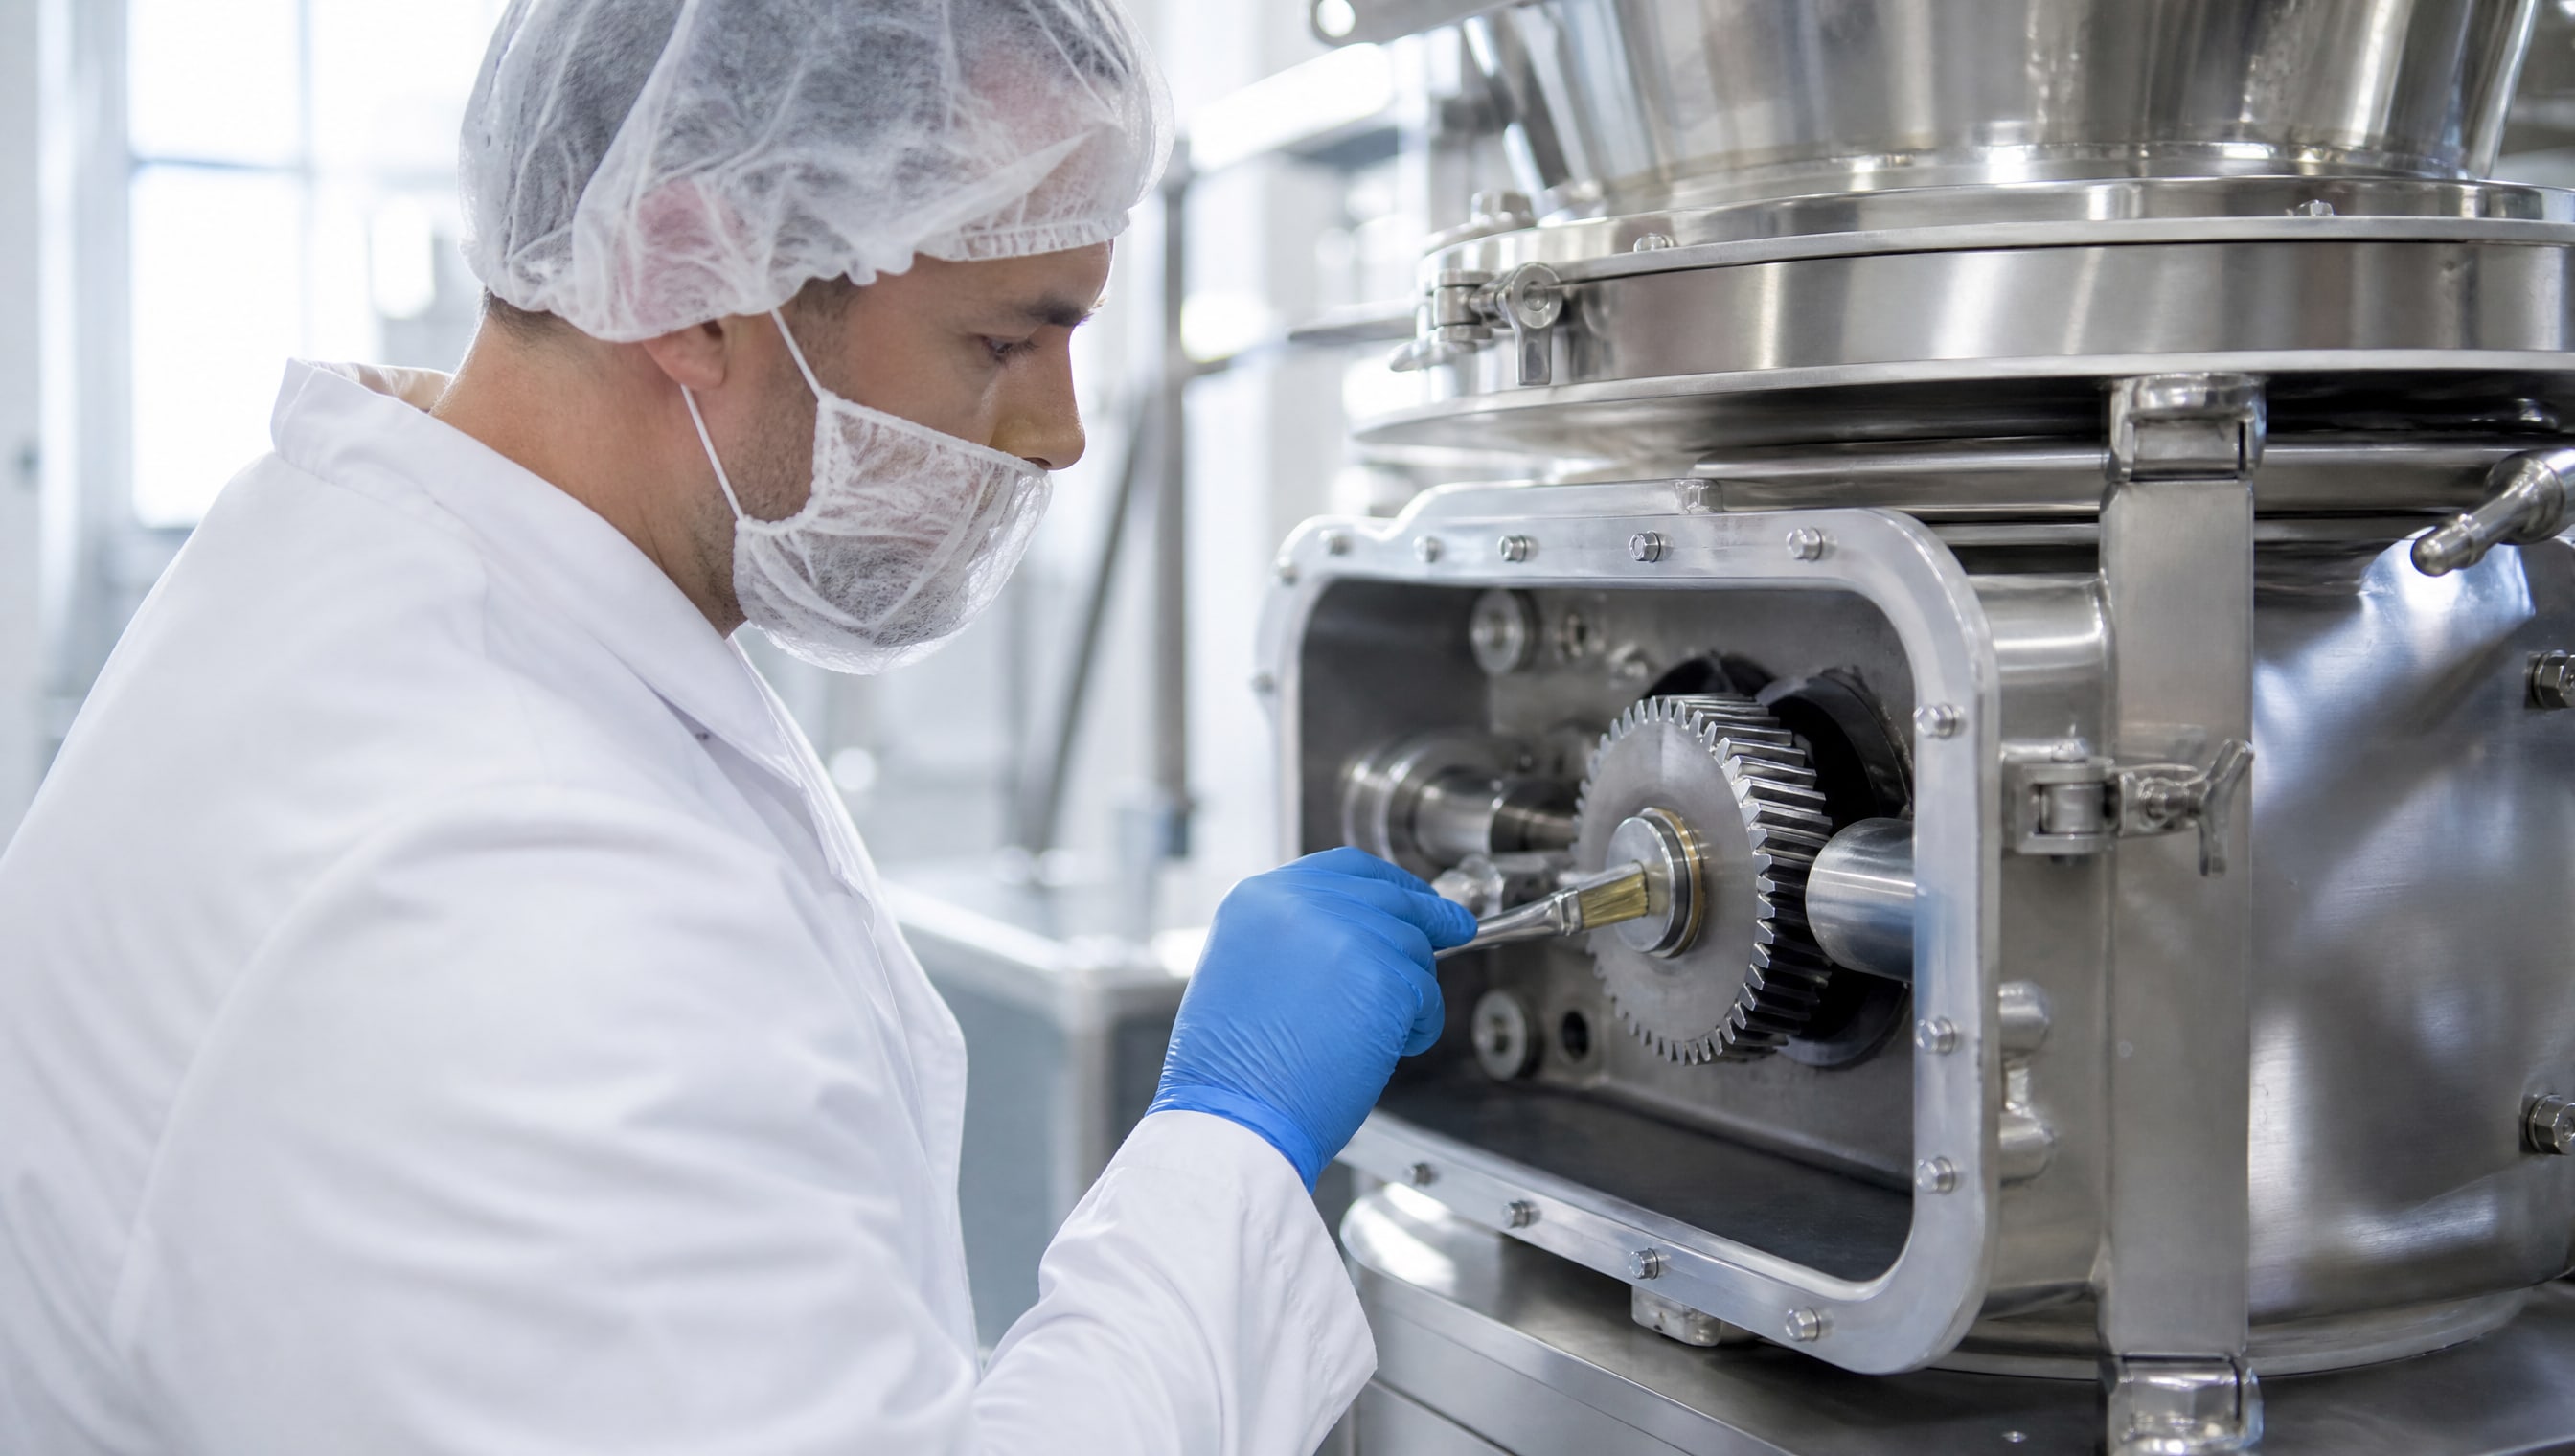
Старую смазку следует полностью удалить механическим способом: мягкой щеткой, тряпкой или при необходимости мягким растворителем. Не использовать острые инструменты, чтобы не повредить поверхность. Узел должен быть сухим перед нанесением новой смазки. Влага и остатки старого материала ускорят окисление и приведут к повторному отказу.
Дозирование и нанесение смазки
Смазку наносят тонкой пленкой, достаточной для защиты поверхности, но без избытка. Избыток смазки ведет к повышению температуры, увеличению потерь и риску попадания в соседние узлы или на упаковку. Для узлов с гигиеническими требованиями важно использовать чистый инструмент (шпатель, дозатор) и избегать перекрестного загрязнения.
При восстановлении узлов с высокими температурами и агрессивными средами, таких как запаечные кольца горизонтальных упаковочных машин, рекомендуется использовать термо- и химстойкую пластичную смазку с пищевым допуском NSF H1, например EFELE SG-394, которая обеспечивает надежную защиту от вымывания и окисления даже при интенсивной мойке.
Корректировка интервалов переподсмазки
Правильный интервал переподсмазки зависит от типа узла, консистенции смазки и режима работы. Для узлов с NLGI 2 в условиях среднего производства интервал обычно составляет 200–500 мотор-часов. Для редукторов с маслом ISO VG 220–320 период замены -1000–2000 мотор-часов в зависимости от загрязнения и температуры.
На гигиеничных производствах, где узлы подвергаются частой мойке, интервалы могут сокращаться на 20–40 %, так как часть смазки вымывается. Это требует регулярного визуального контроля и, при необходимости, внеплановых переподсмазок.
Документирование и контроль
Каждое обслуживание должно быть зафиксировано: дата, номер узла, вид и марка смазки, объем, условия. Это позволяет отследить интервалы, выявить закономерности отказов и своевременно скорректировать регламент. Особенно важно для узлов, требующих ISO 21469, так как документирование входит в требования стандарта.
Предотвращение повторных отказов: профилактика и стратегия обслуживания
Восстановление работоспособности - это не одноразовая замена смазки, а переход на новый регламент обслуживания, который исключает причины отказа.
Стратегия включает:
Выбор правильного класса консистенции и вязкости для каждого типа узла, согласованный с условиями (температура, нагрузка, мойка).
Сертификация смазки по ISO 21469 для узлов с потенциалом контакта с продуктом; проверка не только заявленных свойств, но и гигиенического статуса производства.
Регулярный контроль и переподсмазка по графику; учет сокращения интервалов при интенсивной мойке.
Чистота при нанесении: исключение загрязнения инструмента, использование закрытой тары, контроль хранения материала.
Обучение персонала: техники и операторы должны понимать, почему важен правильный выбор и применение, а не просто выполнять инструкцию механически.
На производствах средств гигиены и косметики такой подход часто реализуют в виде централизованной системы смазки с контролируемым дозированием, что снижает риск перекрестного загрязнения и обеспечивает предсказуемый расход.
Часто задаваемые вопросы
Чем отличается категория H1 от ISO 21469?
H1 - это категория NSF для смазок, которые могут иметь случайный контакт с пищевой продукцией. ISO 21469 - это более полный международный стандарт, который регулирует гигиену смазки на всем пути: от производства и упаковки до хранения и применения. Смазка может быть H1-обозначена, но не сертифицирована по ISO 21469, что означает недостаточный контроль производства. Для гарантии нужна одновременно и H1-категория, и сертификат ISO 21469.
Могу ли я использовать одну универсальную смазку для всех узлов оборудования?
Нет. Выбор консистенции (NLGI 1–3) и вязкости (ISO VG) зависит от конструкции узла, нагрузки, температуры и режима обслуживания. Компактные подшипники требуют NLGI 2, редукторы - масла ISO VG 220–460. Универсальный подход приводит к быстрому износу одних узлов и к перегреву других. Диагностика и подбор - ключи к надежности.
Почему смазка вымывается водой, если она дорогая и куплена специально?
Даже дорогая смазка без специальной стойкости к вымыванию будет смываться водой. Обычная минеральная смазка на водной основе теряет эффективность за несколько циклов промывки. Для узлов в влажной среде и при интенсивной мойке требуются адгезивные (с улучшенной липкостью) или синтетические смазки, специально рассчитанные на водоотталкивание. При выборе нужно явно указывать условия мойки.
Как часто переподсмазивать узел, если режим работы изменился?
Интервал переподсмазки определяется типом узла, классом смазки, температурой и условиями. Для NLGI 2 в обычном режиме -200–500 мотор-часов. Если режим изменился (повысилась температура, добавилась мойка), интервал сокращается на 20–40 %. Рекомендуется провести контрольное переобслуживание через 50–100 мотор-часов и визуально оценить состояние смазки; если загрязнение велико, сократить интервал еще.
Что делать, если узел снова отказал через неделю после переподсмазки?
Это признак того, что причина не только в смазке. Проверьте: загрязнение ли попадает в узел, корректна ли консистенция для новой температуры или нагрузки, совместимы ли смазки, если смешивались. Часто повторный отказ указывает на конструктивную проблему (люфт, неправильное уплотнение или нарушение в интервалах). Требуется повторная диагностика до слепой переподсмазки.
Заключение
Восстановление работоспособности узлов оборудования для производства средств гигиены - это комплексная задача, которая требует одновременно правильного выбора смазочного материала и соблюдения регламента обслуживания. Ключевые шаги: диагностика причины отказа, оценка условий эксплуатации (температура, влажность, мойка, нагрузка), выбор консистенции и вязкости по NLGI и ISO VG, проверка гигиенической сертификации (ISO 21469 для узлов с контактом с продуктом), и, наконец, корректировка интервалов переподсмазки с учетом новых условий.
Практический шаг: соберите информацию о каждом отказавшем узле (типе узла, температуре, режиме мойки, марке старой смазки), сформируйте техническое задание и проконсультируйтесь со специалистом по смазочным материалам. Такой подход исключит повторные отказы и обеспечит предсказуемый ресурс оборудования в условиях гигиеничного производства.