Контроль толщины покрытия - один из ключевых процессов в производстве и ремонте, от которого зависит долговечность и функциональность защитного слоя. Но методы и возможности измерения существенно различаются в зависимости от того, свободна ли деталь или уже собрана, запрессована в узел, закреплена в приспособлении. Статья сравнивает доступные способы контроля, нормативные требования к точности и количеству точек измерения, а также показывает, какие методы работают при ограниченном доступе к поверхности. Материал полезен для инженеров, закупщиков и специалистов отделов контроля качества, которые выбирают приборы и организуют процесс верификации покрытий в цехе или ремонтной службе.
Главное отличие в том, что свободная деталь позволяет применять практически весь спектр методов - от магнитного толщиномера до механического контакта и даже разрушающих проверок на образцах-свидетелях, а запрессованная ограничена доступностью поверхности и часто требует выбирать между одностороннему измерению и полным разбором узла.
Методы контроля толщины покрытия: разделение по доступности
Нормативная база - ГОСТ 9.302-88 и производные от него стандарты - делит методы контроля на разрушающие и неразрушающие.
Неразрушающие методы сохраняют деталь целой и применяются в производстве на готовых изделиях. Разрушающие (металлографические, выборочное удаление слоя) используют на образцах-свидетелях и только при необходимости особого контроля.
Для свободных деталей доступ к поверхности обычно не ограничен, поэтому инженер может выбирать из всего набора неразрушающих методов: магнитный толщиномер, вихретоковый преобразователь, механический микрометр, при наличии эталонов - металлографический. Это удобно, так как каждый метод имеет свои диапазоны точности и применимость к разным типам подложек и покрытий.
Для запрессованных деталей ситуация иная. Если покрытие скрыто в полости, в зоне посадки или прижато к другой детали, доступ ограничен одной или двумя сторонами. Стандарты прямо указывают: точки измерения выбирают на доступных участках, удаленных от ребер, углов, резьбы, отверстий и мест контакта с монтажными приспособлениями. Это значит, что на запрессованной детали часто остаются только выступающие части, буртики, открытые поверхности.
При одностороннем доступе работают ультразвуковые методы. Исследование показало, что ультразвуковой преобразователь частотой 4 МГц в режиме А-СКАН может измерять толщину изоляционного покрытия без доступа с обратной стороны. Это существенно расширяет возможности контроля на собранных узлах.
Магнитные и вихретоковые методы: применимость и диапазоны
ГОСТ 9.304-87 рекомендует для определенного класса задач магнитные толщиномеры с диапазоном 0–500 мкм и относительной погрешностью не более 10%.
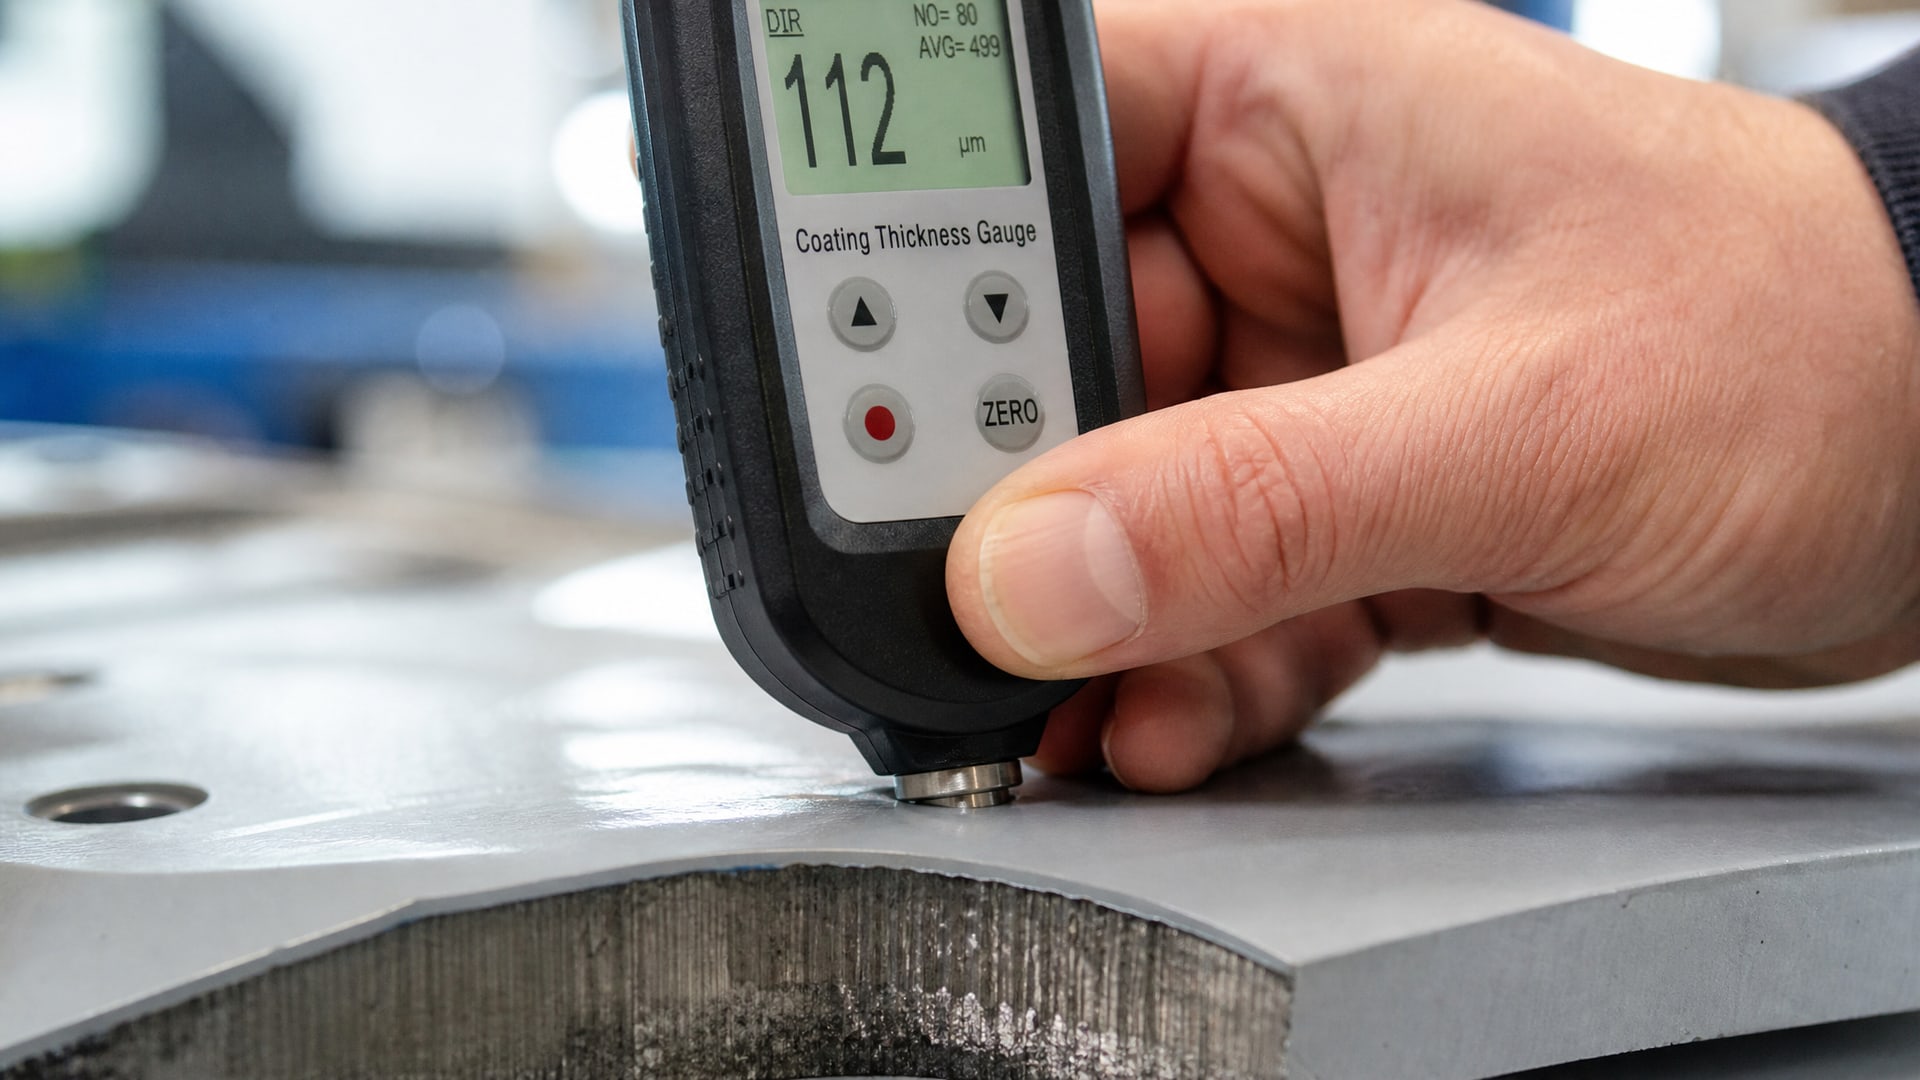
Магнитный метод основан на воздействии магнитного поля толщиномера на ферромагнитную подложку (сталь, железо); сигнал показывает расстояние до металла сквозь покрытие. Преимущество - быстрота, отсутствие калибровки во время работы (хотя нулевая точка перед началом обязательна). Ограничение - метод не работает на немагнитных основаниях (алюминий, медь, пластик).
Вихретоковый метод, описанный в ГОСТ Р 51694-2000, применим наоборот: для немагнитных проводящих подложек (алюминий, медь). Его преимущество - отсутствие механического контакта с покрытием, что особенно важно для мягких или чувствительных слоев. Диапазон точности вихретоковых приборов ниже, чем у магнитных, но для многих производственных задач достаточен.
Оба метода удобны на свободных деталях: можно быстро пройтись по нескольким точкам и получить представление о распределении толщины. На запрессованных деталях их применяют на доступных выступающих участках - там, где датчик может контактировать с открытой поверхностью.
Важный момент: перед первым измерением на новом материале/покрытии нужна калибровка. Калибруют на незакрытом образце того же материала подложки (сталь, алюминий и т.д.), а потом проверяют воспроизводимость на эталоне толщины с известным значением. Если приборы не откалиброваны, погрешность может достичь 20–30%.
Механический контакт: точность и ограничения применения
Метод прямого измерения микрометром или оптиметром долгое время считался самым точным для лакокрасочных покрытий.
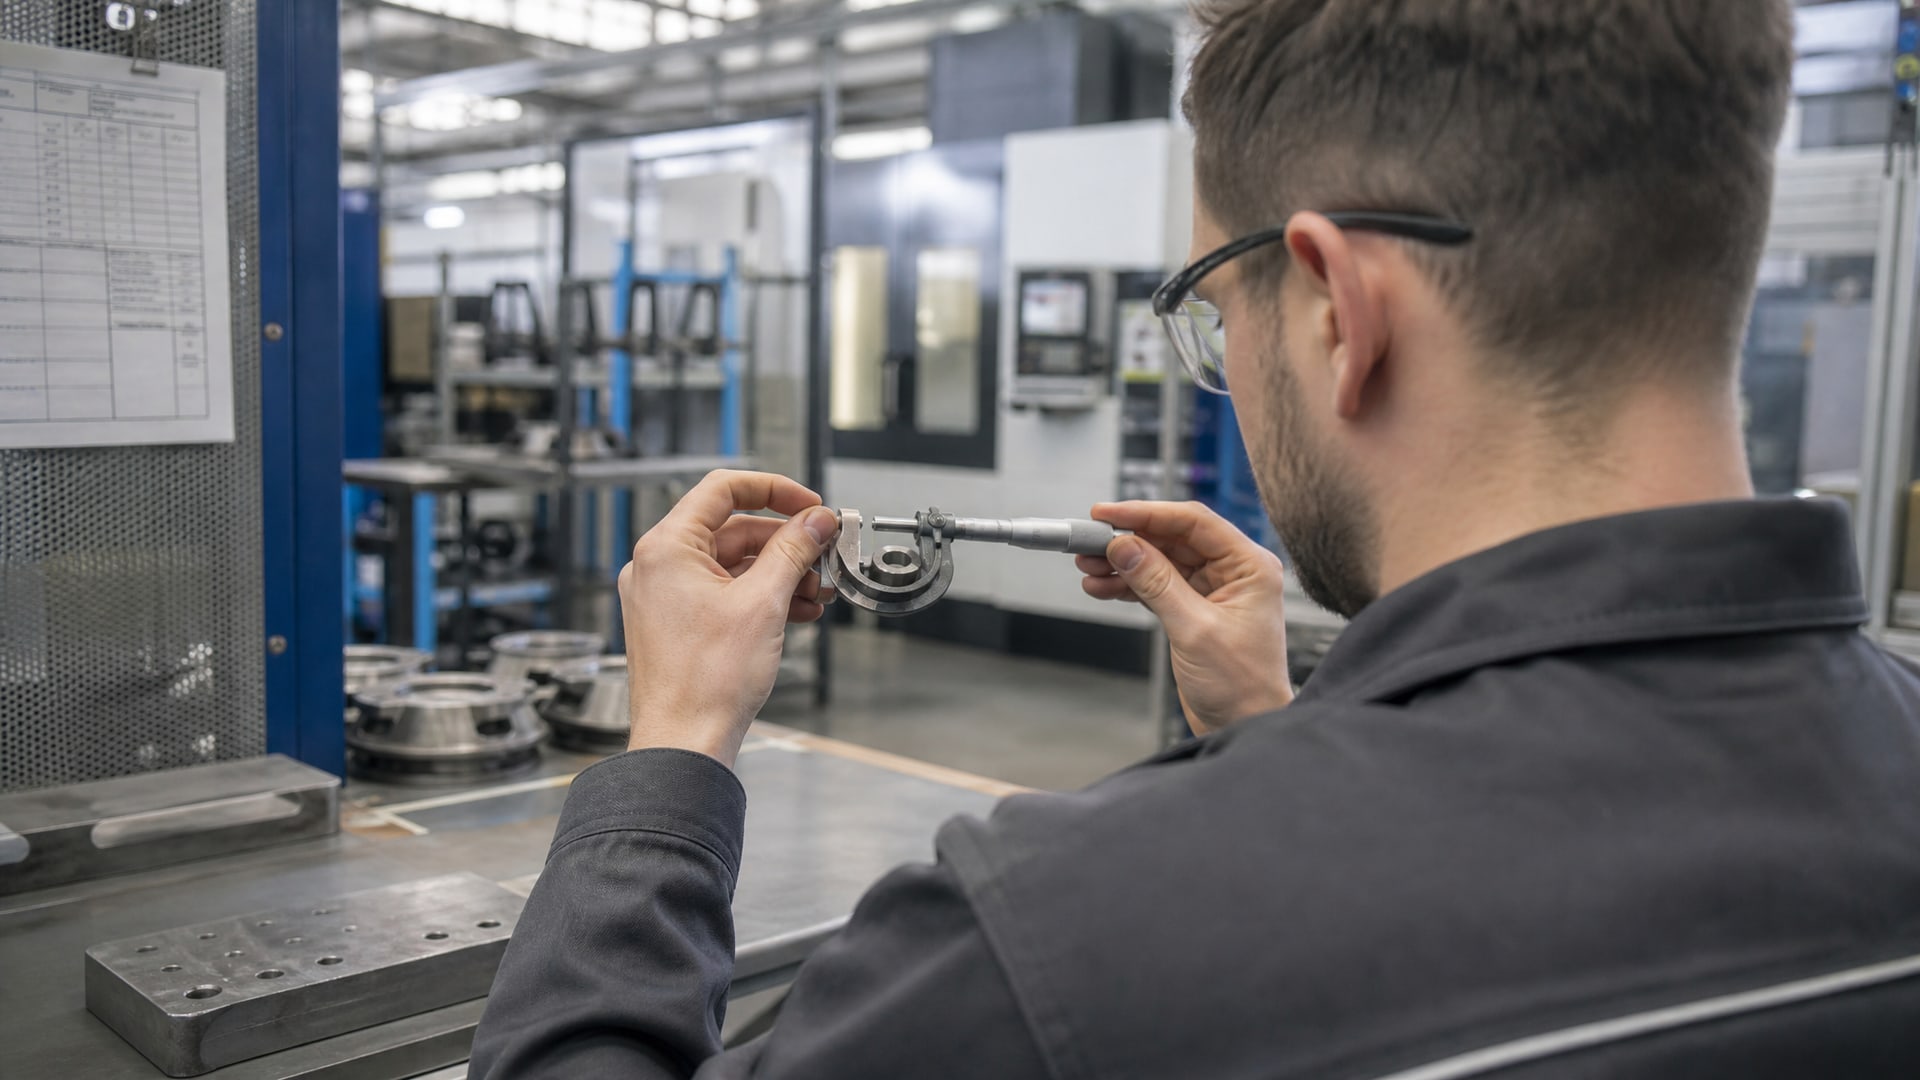
Действительно, в ГОСТ Р 51694-2000 для механического контакта указана погрешность ±2 мкм, что меньше, чем у магнитных методов. Однако есть важные ограничения.
Первое: покрытие должно быть достаточно твердым, чтобы выдержать вдавливающее усилие зажимов микрометра без видимых повреждений. Мягкие, эластичные или хрупкие слои деформируются или трескаются под давлением, и результат теряет смысл.
Второе: диапазон применения ограничен. Согласно обзорным материалам, для толщин 0–50 мкм метод дает высокую точность, а для 50–200 мкм точность падает. Для очень тонких покрытий воспроизводимость составляет ±30%, для толстых - ±20%. Это заметно выше, чем заявленные ±2 мкм для идеальных условий.
Третье: нужны эталонные образцы для каждой пары «подложка + покрытие». Без них невозможно настроить нулевую точку правильно.
На запрессованных деталях механический метод применяют редко: риск повредить смежные детали высок, да и доступ часто ограничен геометрией. Для свободных деталей, если есть твердое металлическое покрытие (электрохимическое, краска на металле), метод работает хорошо, но требует опыта и аккуратности.
Количество точек и требования к расположению
ГОСТ 9.302-88 четко определяет минимальное количество измерений:
На одной детали не менее трех независимых измерений на ее поверхности
Если поверхность одной детали менее 1 см², делают измерения на 3–5 деталях одной партии единовременной загрузки
Результат принимают как среднее арифметическое всех измерений
Для более крупных изделий ГОСТ 9.304-87 рекомендует:
Для изделий с площадью поверхности до 1 м² - определять толщину не менее чем в 10 местах
Для изделий свыше 1 м² - выбирать участок минимум 1 м² от каждых 10 м² поверхности и на этом участке измерять в 10 местах
Расположение точек критично. Точки нужно брать на доступных участках, удаленных от ребер, углов, резьбы, отверстий и мест контакта с монтажными приспособлениями. Почему? Потому что в этих зонах толщина покрытия часто отличается от основной поверхности: может быть тоньше из-за обтекания краски или смазки, или толще из-за скопления материала. Если среднее значение считать по краям, оно будет нерепрезентативно.
На запрессованных деталях это требование часто становится определяющим. Если две детали сомкнуты, зазор между ними минимален, и край покрытия в зоне соприкосновения обычно недоступен для измерения. Приходится выбирать точки на открытых выступах, буртиках, торцах.
Сравнение методов на примере свободных и запрессованных деталей
| Метод | Диапазон | Погрешность | Свободные детали | Запрессованные детали | Требование к твердости | Примечание |
|---|---|---|---|---|---|---|
| Магнитный толщиномер | 0–500 мкм | ±10% | Полностью применим | На доступных участках | Не критично | Только для ферромагнитных подложек |
| Вихретоковый | 0–250 мкм | ±5–10% | Полностью применим | На доступных участках | Не критично | Только для немагнитных проводящих подложек |
| Механический контакт (микрометр) | 0–200 мкм | ±2 мкм (±30–20%) | Хорошо подходит | Редко используется | Высокая твердость | Риск повредить покрытие и смежные детали |
| Ультразвуковой | 0–5000 мкм | ±5–10% | Универсален | При одностороннем доступе | Не критично | Требует жидкостной связи или прямого контакта |
| Разрушающий (металлография) | Любой | ±2 мкм | На образцах-свидетелях | На образцах-свидетелях | Не критично | Требует поперечного шлифа и микроскопа 200x |
Из таблицы видно: на свободных деталях выбор большой, на запрессованных - очень ограниченный. Часто инженерам приходится либо ограничиваться магнитным/вихретоковым методом на открытых участках, либо разбирать узел, либо применять ультразвуковое измерение, если оно допустимо.
Особенности измерения антифрикционных покрытий на запрессованных деталях
Антифрикционные сухие покрытия часто наносят на скольжущие поверхности подшипников, втулок, направляющих, которые затем собирают в узлы.
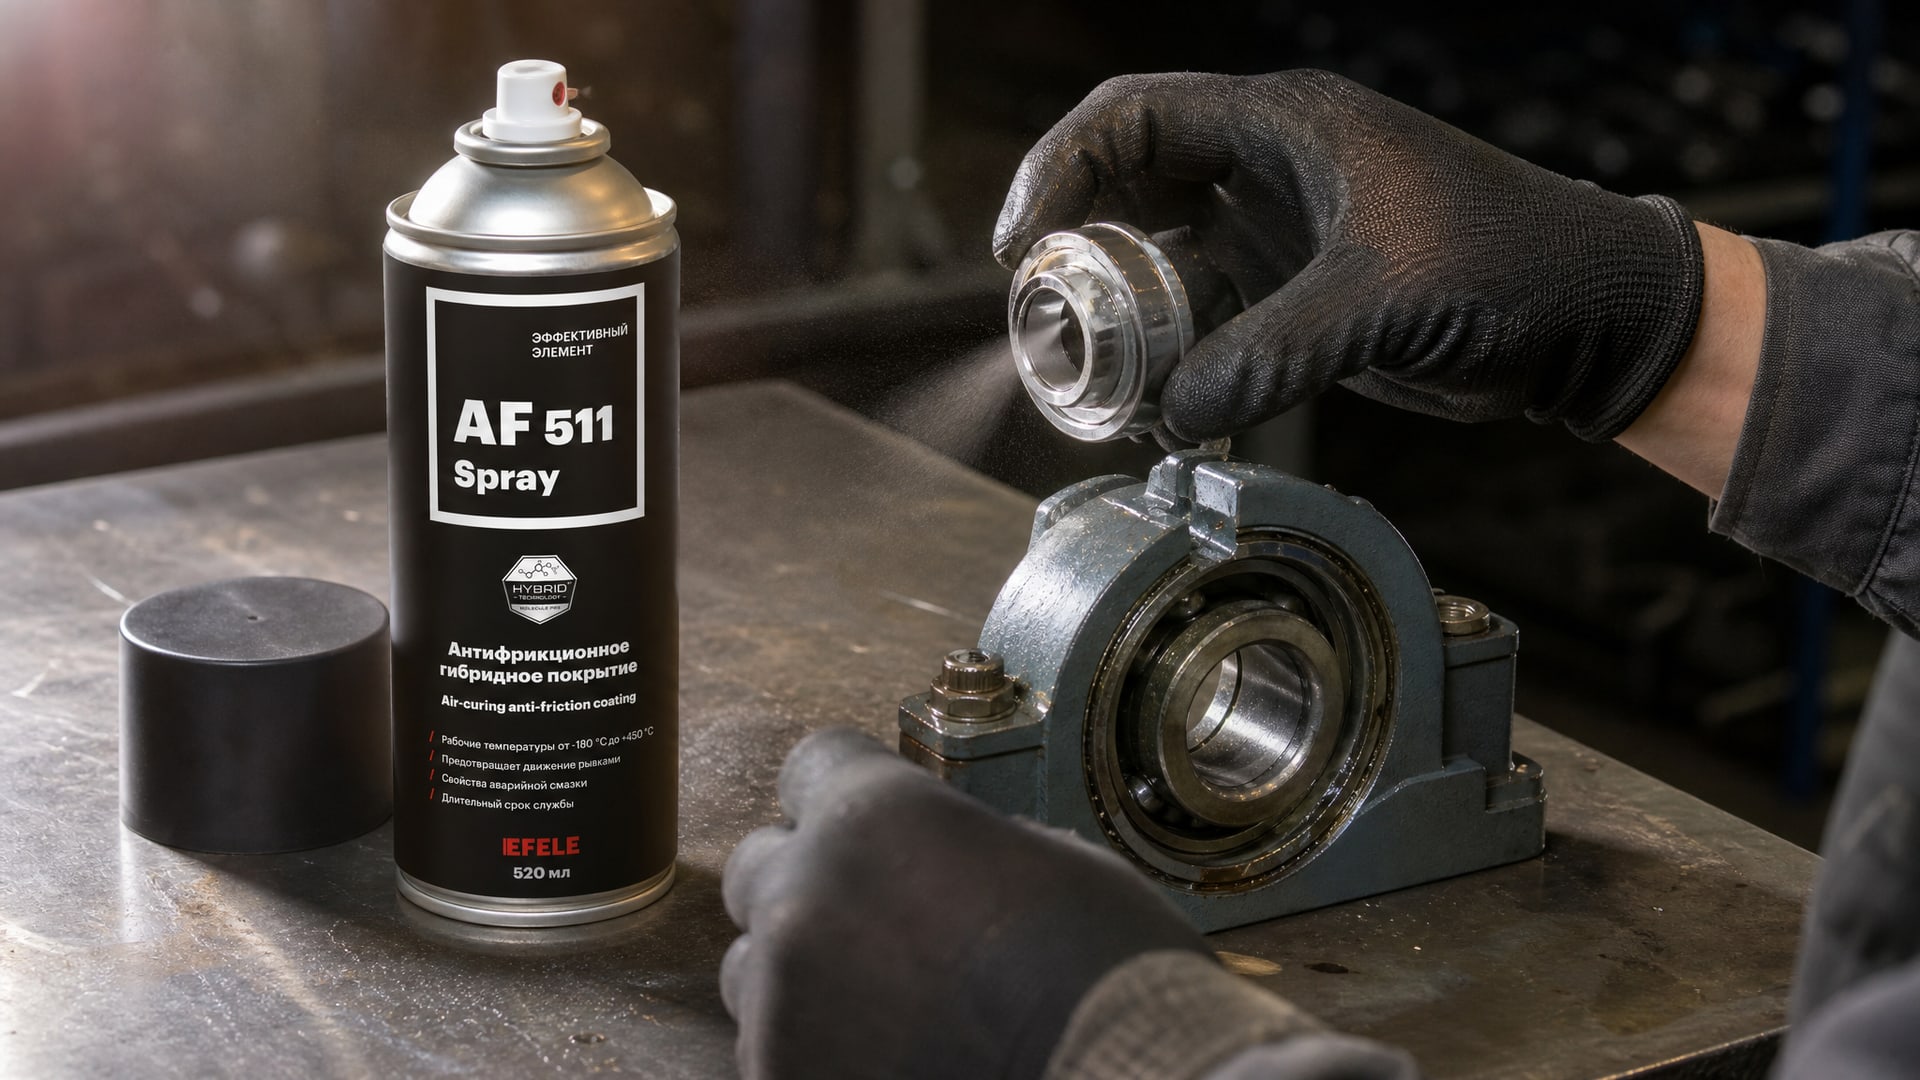
Доступ к покрытию после сборки может быть очень затруднен. При измерении толщины антифрикционных слоев важно учитывать их особенности адгезии и твердости.
Многие сухие антифрикционные составы имеют среднюю или низкую твердость по сравнению с эмалями и лакокрасочными покрытиями. Это значит, что механический контакт может их повредить. Например, для покрытий типа EFELE AF-511 Spray - сухого антифрикционного аэрозоля, наносимого на стальные, алюминиевые и медные основания, - рекомендуемый диапазон толщины 15–30 мкм. При таких параметрах механический микрометр может продавить покрытие, особенно если оно только что нанесено и еще не полностью отвердело.
Для таких покрытий на запрессованных деталях лучше выбирать:
Магнитный толщиномер (если основа ферромагнитна)
Вихретоковый метод (если основа алюминий или медь)
Ультразвуковое измерение (при одностороннем доступе и достаточной жесткости подложки)
Перед производством важно договориться со снабженцем о том, какой метод будет использован для контроля, и выполнить несколько пробных измерений на образцах перед запуском партии в производство.
Калибровка, стандартизация и обеспечение достоверности
Результаты измерения достоверны только при правильной подготовке и калибровке прибора.
Перед началом работы необходимо:
1. Калибровка нуля: измерить тот же материал подложки без покрытия (чистая сталь, алюминий и т.д.) и установить прибор на нулевую отметку. Это дает точку отсчета.
2. Проверка на эталоне: использовать эталонное покрытие известной толщины (обычно поставляется с прибором) и убедиться, что прибор показывает правильное значение с учетом допуска.
3. Проверка воспроизводимости: сделать несколько повторных измерений на одном месте и убедиться, что результаты близки друг к другу. Разброс может указать на неисправность или неправильную укладку датчика.
4. Документирование: записать дату калибровки, использованные эталоны, результаты проверки воспроизводимости. Это потребуется при аудитах.
При минимальной толщине покрытия, установленной спецификацией (например, 20 мкм), нужно учитывать абсолютную погрешность прибора. Если магнитный толщиномер имеет погрешность ±10%, то для измерения 20 мкм диапазон может быть 18–22 мкм. Если спецификация требует ровно 20 мкм, без допуска, это неосуществимо; всегда нужно согласовать реалистичный диапазон.
Часто задаваемые вопросы
Можно ли измерить толщину покрытия, если деталь уже собрана в узел?
Да, при одностороннем доступе работают ультразвуковые методы, а если есть открытые участки - магнитный или вихретоковый толщиномеры. Однако доступность существенно ограничена по сравнению со свободной деталью, и спектр методов сужается. Часто приходится выбирать между контролем на открытых зонах и разбором узла.
Почему нельзя сделать один замер и считать его толщиной всей детали?
Стандарт ГОСТ 9.302-88 требует минимум три независимых измерения на поверхности одной детали. Покрытие наносится неравномерно: где-то толще, где-то тоньше, особенно в углах и на краях. Один замер может попасть на утолщение или на проплешину. Среднее арифметическое трех и более точек дает репрезентативную оценку.
Какой метод самый точный для тонких покрытий толщиной 10–30 мкм?
Для таких толщин магнитный и вихретоковый методы работают лучше, чем механический контакт. Магнитный обеспечивает погрешность около ±10% (для 20 мкм это ±2 мкм), механический контакт на таких толщинах может дать вариацию ±30% из-за деформации покрытия. Выбор между ними зависит от типа подложки.
Нужно ли разбирать узел, чтобы контролировать толщину скрытого покрытия?
Не всегда. Если скрытое покрытие находится на ферромагнитной или немагнитной проводящей основе, можно попробовать магнитный или вихретоковый метод через зазор. Для совсем недоступных зон приходится либо разбирать, либо использовать ультразвуковой метод (если позволяет конструкция), либо контролировать представительные образцы-свидетели, собранные вместе с партией.
Как правильно выбрать точки для измерения на большой детали?
Точки выбирают репрезентативно: не на краях, углах, резьбе, отверстиях и не в местах контакта с приспособлениями. Для деталей площадью более 1 м² выбирают несколько участков, равномерно распределенных по поверхности, и на каждом участке делают не менее трех измерений. Результат усредняют по всем точкам.
Заключение
Измерение толщины покрытия на свободных и запрессованных деталях существенно отличается по методикам, доступным приборам и достижимой точности. Свободные детали позволяют применять полный спектр методов контроля - от магнитного толщиномера до механического микрометра и разрушающих проверок на образцах-свидетелях. Запрессованные детали ограничены доступностью поверхности: чаще всего остаются только магнитные, вихретоковые измерения на открытых участках или ультразвуковой контроль при одностороннем доступе.
Ключевое требование всех стандартов - ГОСТ 9.302-88, ГОСТ 9.304-87, ГОСТ Р 51694-2000 - это многоточечное измерение и усреднение результатов. Один замер не отражает действительную толщину. Перед выбором прибора важно учитывать тип покрытия, материал подложки, требуемую точность и достижимый доступ к поверхности. Для гарантии качества необходима правильная калибровка, проверка воспроизводимости и документирование результатов. Если возникают сомнения, лучше обратиться к рекомендациям производителя покрытия и согласовать методику измерения на этапе планирования производства.