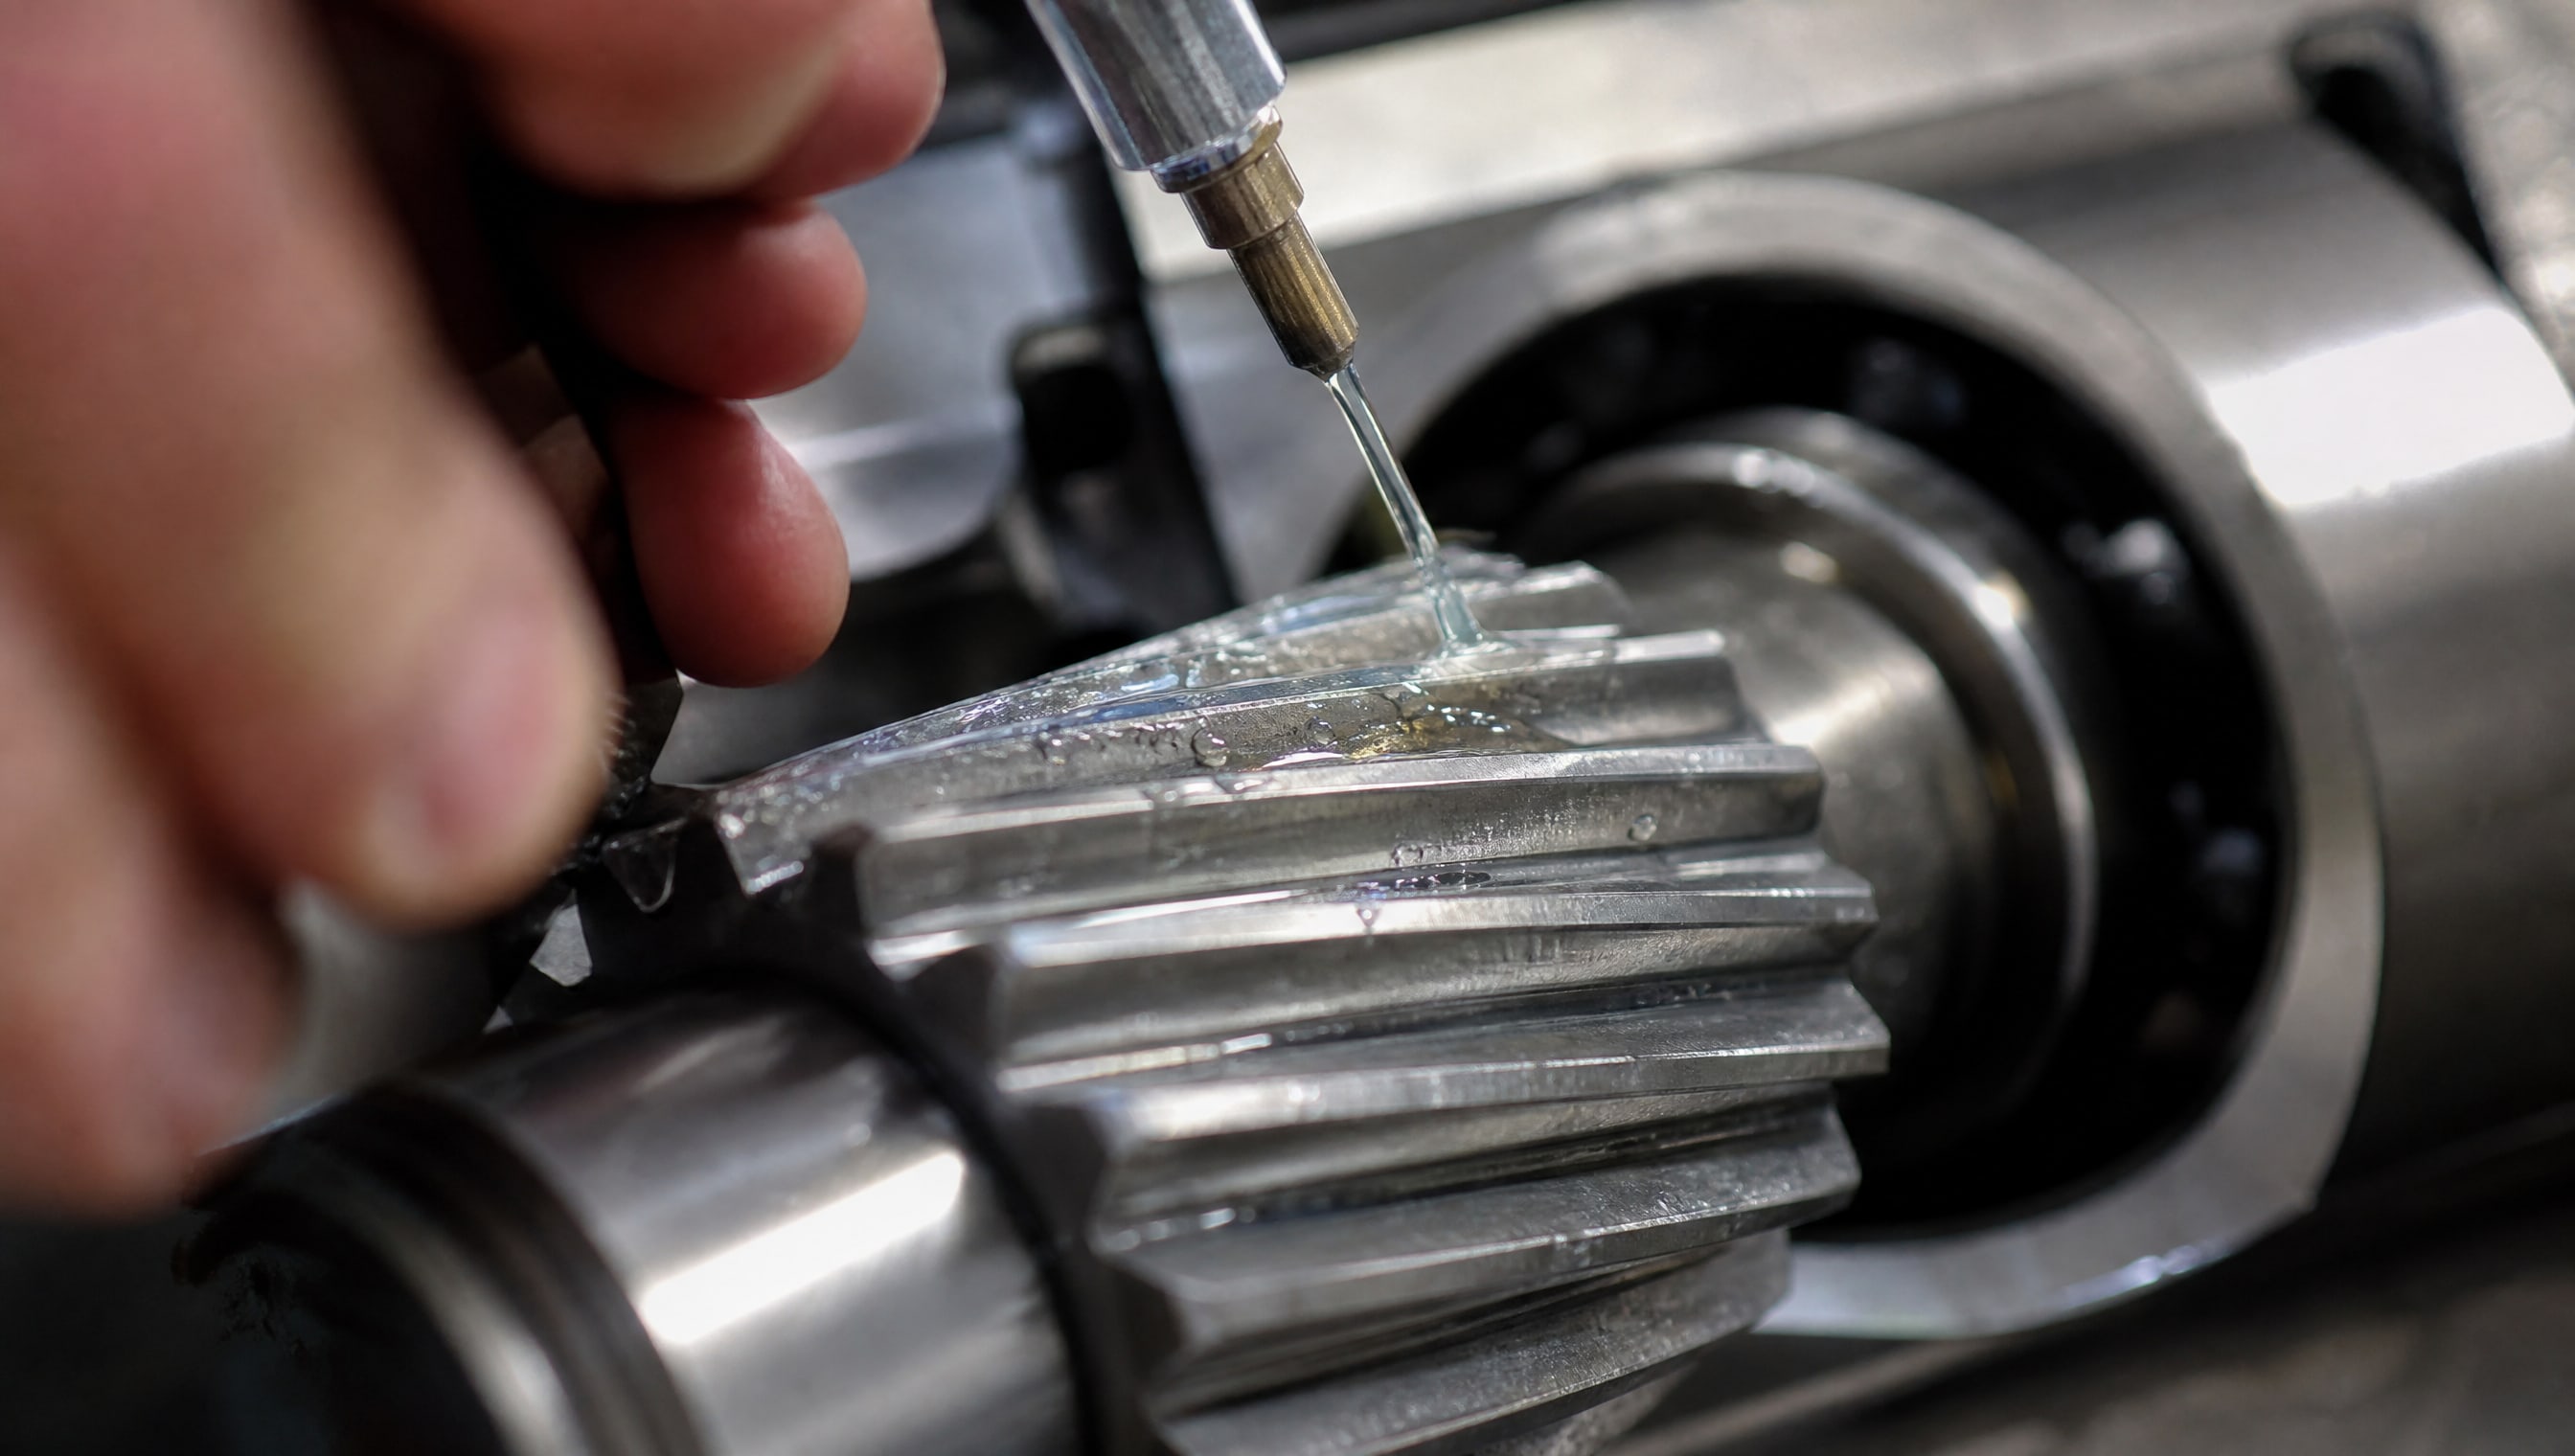
Перед запуском крупносерийного производства или внедрением нового оборудования инженеры и закупщики сталкиваются с главной дилеммой: как убедиться, что смазочный материал справится с реальными нагрузками, не потратив тысячи литров на холостую переналадку? Ответ лежит в методе пилотного испытания смазки - когда речь идет о мелкой фасовке (50–200 грамм), достаточной для полноценной валидации на участке или макете узла трения.
Такой подход экономит время, бюджет и снижает риск производственного брака. Закупщик получает надежные данные об адгезии, теплостойкости и противоизносных свойствах еще до масштабирования. В этой статье разберем, почему экспериментальные испытания смазочных материалов стали обязательным этапом отбора и как они трансформируют тактику снабжения промышленных производств.
Почему пилотное испытание смазки - инвестиция в надежность
Традиционный подход - заказать тонну смазки, начать производство и надеяться на лучшее - несет высокий риск: если материал не удерживает адгезию при экстремальном нагреве, вымывается водой или вызывает фреттинг-коррозию на контактных поверхностях, потери исчисляются и браком, и репутацией, и временем на переналадку.
Испытание смазочных материалов на мелкой фасовке переворачивает логику. Вместо ставки на удачу инженер или снабженец получает реальные данные о поведении материала в узле. Даже 100 грамм пластичной смазки достаточно для нескольких циклов испытания на узлах трения станка, редукторов или направляющих. Это означает:
Выявление проблем ДО запуска основного тиража;
Возможность быстро переключиться на альтернативный состав, если первый не подошел;
Документирование результатов для последующей стандартизации внутри производства;
Снижение затрат на доставку и складское хранение не подтвердивших себя материалов.
Закупщики активно работают с поставщиками, требуя образцы для пилотных испытаний. Это стало нормой в автомобильной промышленности, машиностроении и пищевой индустрии, где риск нестабильной работы оборудования прямо влияет на выход продукции.
Как организовать испытание на малых объемах
Мелкая фасовка смазки - это не просто уменьшенная версия стандартной упаковки.
Это целенаправленный инструмент для валидации. Вот как структурируется такой процесс.
Подготовка и выбор методики
На первом этапе инженер определяет, какие параметры критичны: температурный режим, вид нагрузки (статическая, динамическая, циклическая), наличие влаги, контакт с агрессивными средами. Затем выбирается методика: лабораторный анализ (вязкость, окисляемость, точка каплепадения для пластичных смазок), стендовое моделирование узла на макете или испытание непосредственно на участке работающего оборудования.
Для пластичных смазок мелкая фасовка (100–200 г) позволяет провести не менее 10–15 циклов смазки узла с полным разбором и контролем износа. Для вязких жидкостей (масла) объем 50–100 мл достаточен для анализа на время срока службы и стабильности присадок.
Испытание покрытия поршней и других критических деталей
Один из самых требовательных сценариев - испытание покрытия поршней, где смазка должна обеспечить минимальное трение при высоком давлении и температуре. Здесь мелкая фасовка становится золотым стандартом: образец размером 10–20 грамм наносится тонкой пленкой на поршень, затем деталь устанавливается в ячейку испытательного стенда, где она подвергается циклическому нагреву до рабочей температуры (часто 80–120 °C) и механическому воздействию (имитация хода поршня).
Процесс контролируется по нескольким параметрам:
Стабильность адгезии (смазка не должна сползать с поверхности);
Устойчивость к окислению (в присутствии кислорода и тепла);
Противоизносные характеристики (анализ микротрещин и потери металла на образце);
Отсутствие реакции с материалом поршня (неправильный выбор базового масла может вызвать коррозию).
Результаты фиксируются фотографически и в виде таблиц, которые затем сопоставляются со спецификацией. Это позволяет отсеять неподходящие материалы еще до начала серийного расхода.
Графен в смазочных материалах: пилотная валидация на практике
В последние годы графеновые присадки привлекают внимание как средство кардинального улучшения противоизносных и теплораспределительных свойств.
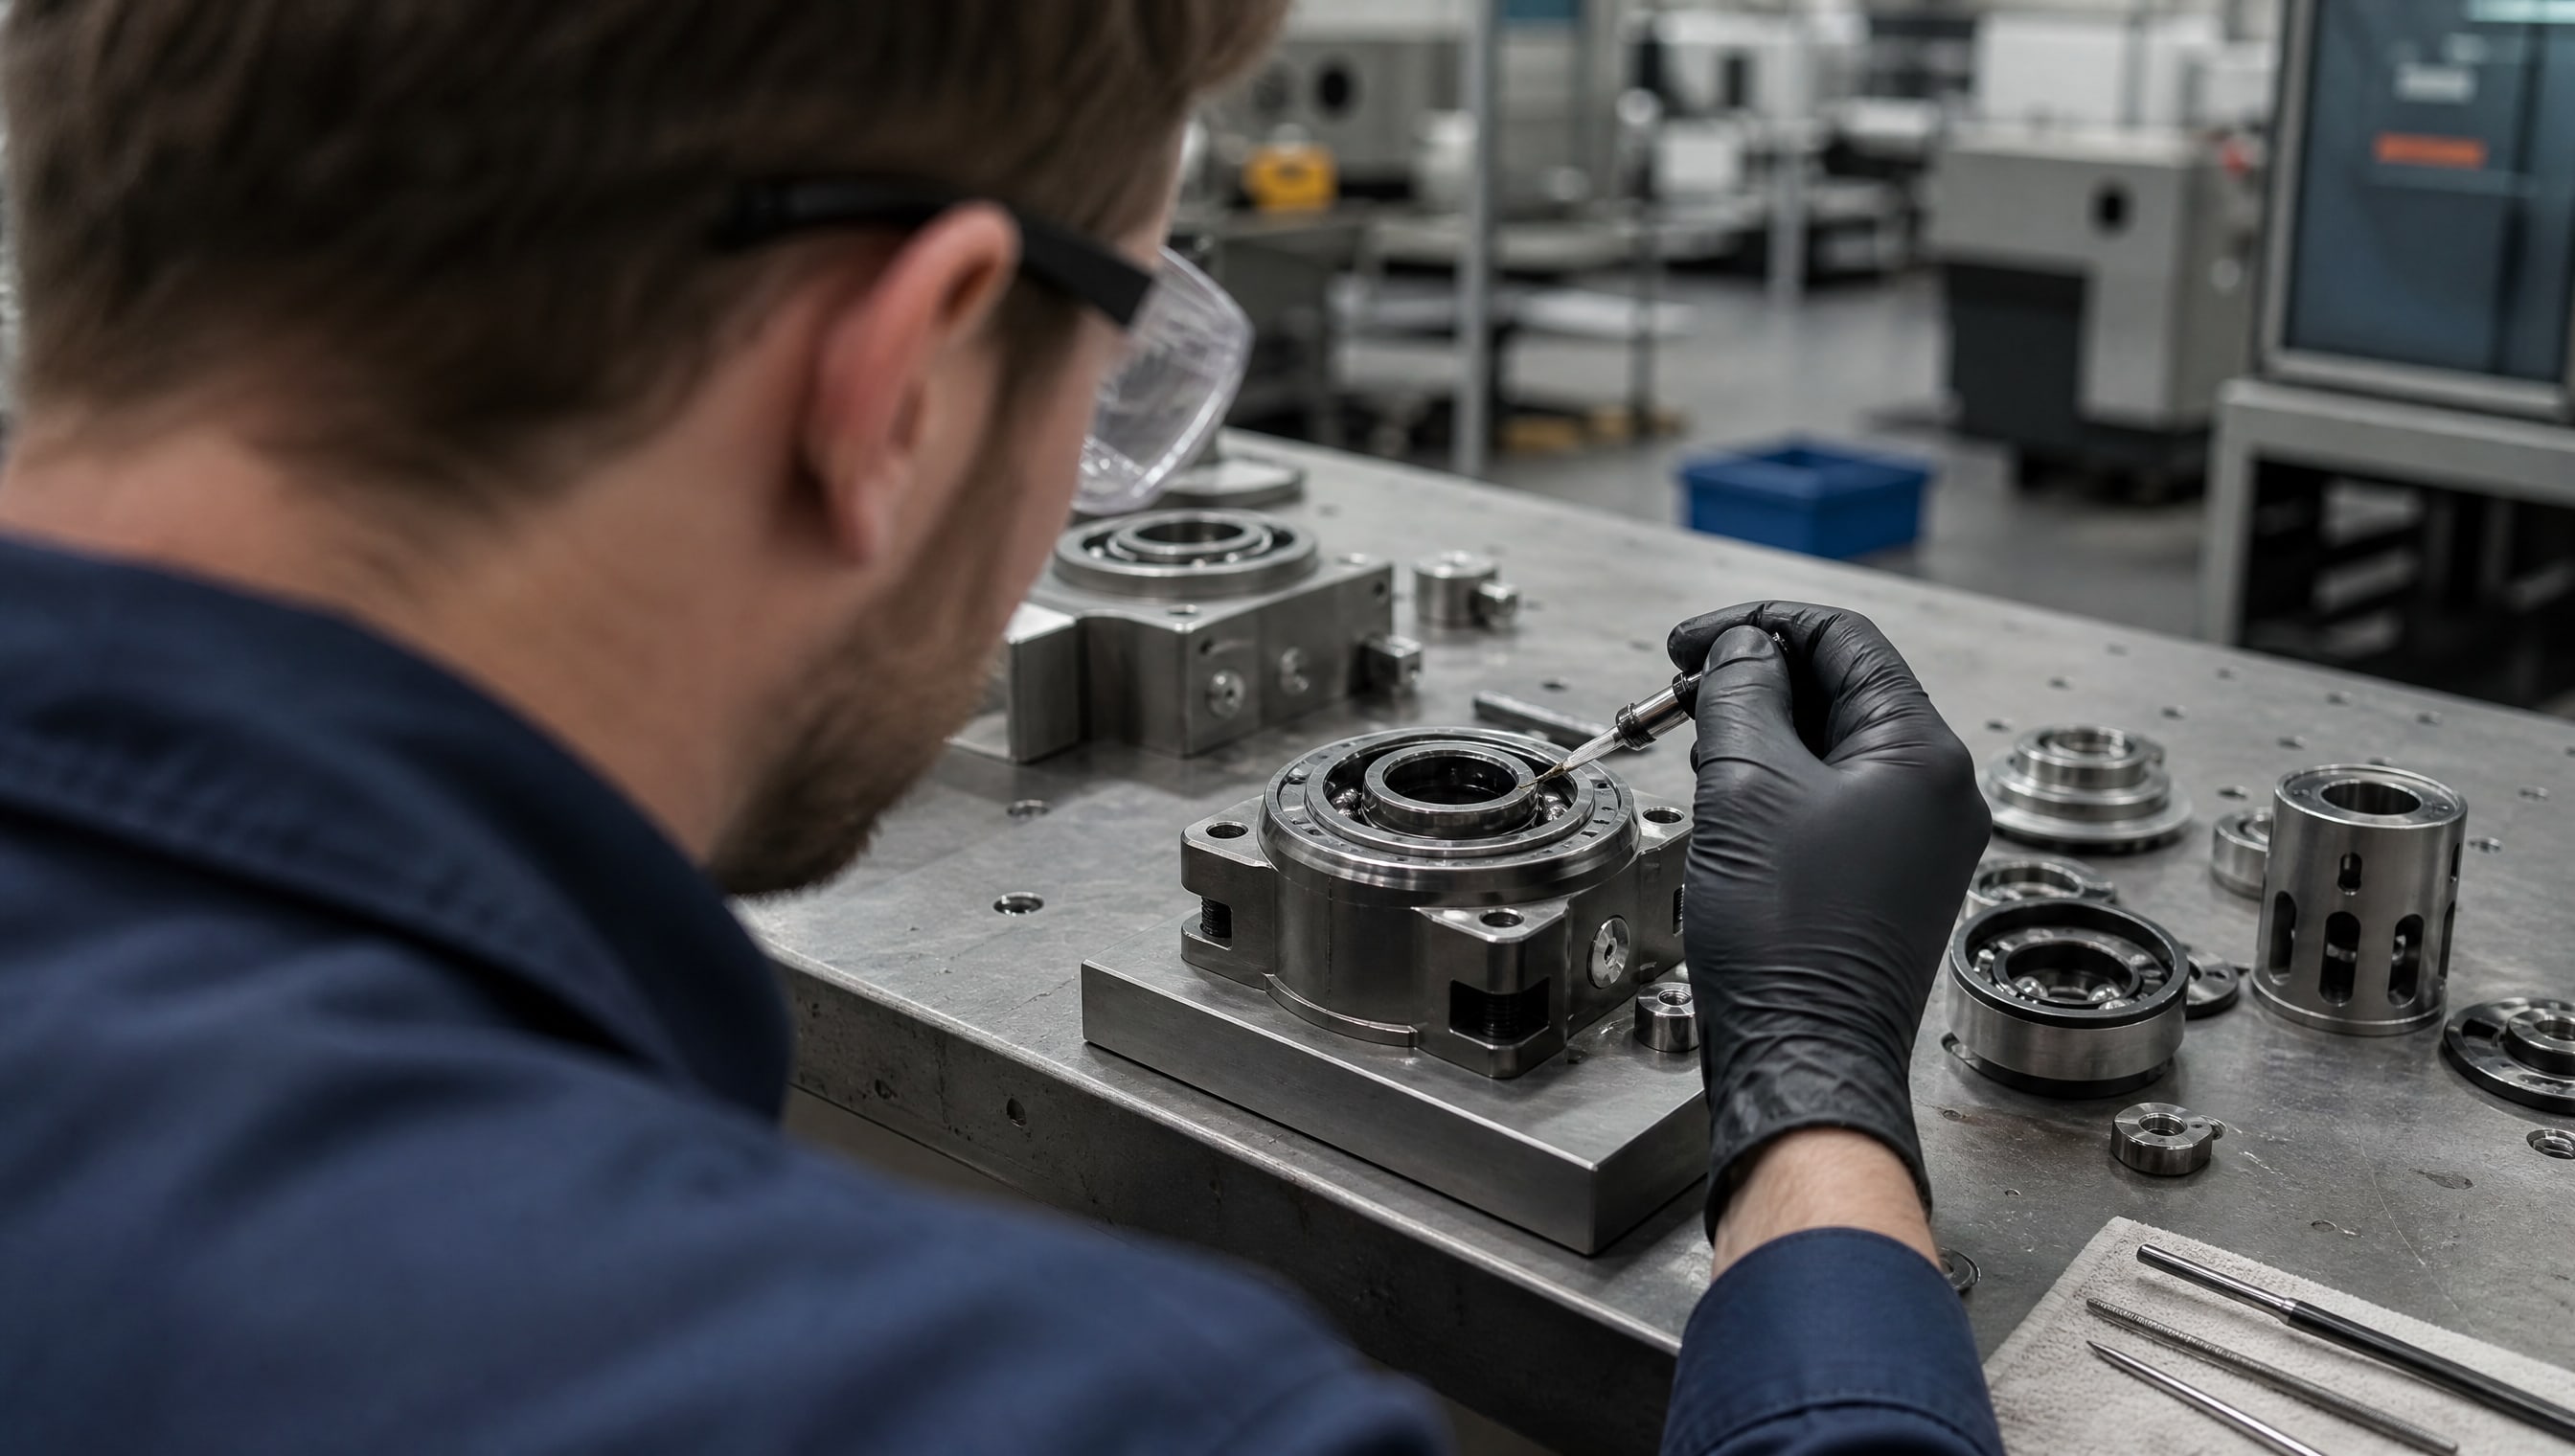
Однако переход на новый состав без пилотной проверки чреват: графеновые частицы могут неправильно диспергироваться в базовой смазке, вызывая седиментацию, или плохо совместимы с уплотнениями узла.
Именно здесь мелкая фасовка смазки превращается в исследовательский инструмент. Закупщик или инженер получают 100–150 грамм графеновой смазки, проводят ее на экспериментальном участке цеха, после чего оценивают:
Сохранение однородности смеси (нет ли расслоения);
Изменение режима работы оборудования (температура подшипника, шум, вибрация);
Долговечность узла при стандартном сменном режиме (например, 8–12 часов);
Совместимость с прокладками и уплотнениями.
Графен в смазочных материалах показывает потенциал снижения коэффициента трения на 10–25 % в лабораторных условиях, но на реальной машине его эффект зависит от геометрии узла, скорости движения и микрошероховатости поверхностей. Пилотное испытание смазки с графеновыми добавками дает ответ конкретно для вашего оборудования, а не в целом.
Когда критичны показатели адгезии или стабильность при низких температурах, графеновые покрытия начинают проверять параллельно с традиционными молибденовыми или литиевыми составами. На этапе пилотного испытания нередко применяют графеновую смазку как альтернативу стандартному варианту, сравнивая результаты напрямую. Такой подход убеждает руководство в целесообразности переинвестирования.
Структурирование результатов: от образца к массовому заказу
Пилотное испытание дает данные, но сырые цифры недостаточны для принятия решения о переходе на новый материал.
Результаты должны быть структурированы и сопоставлены со спецификацией, которой инженер или закупщик руководствуется при отборе.
Ключевые показатели для анализа
Для пластичных смазок собирают данные по:
Классу консистенции (NLGI) - не должен меняться после цикла испытаний;
Точке каплепадения - показатель теплостойкости;
Типу загустителя (литиевая, полиуретановая, комплексная и др.);
Способности к адгезии (удержание на вертикальной или наклоненной поверхности);
Окисляемости после нагрева (изменение вязкости, кислотное число).
Для масел и жидких антифрикционных покрытий анализируют:
Вязкость при 40 °C и 100 °C (определяет текучесть и защитный слой);
Индекс вязкости (стабильность при перепадах температур);
Точку вспышки (безопасность при хранении и использовании);
Противоизносные присадки (по стандартным тестам ASTM или DIN).
Таблица сравнения результатов образца и эталонного материала:
| Параметр | Единица | Эталонный материал | Образец пилотного испытания | Допустимое отклонение |
|---|---|---|---|---|
| Класс консистенции | NLGI | 2 | 2 | ±0,5 |
| Точка каплепадения | °C | ≥180 | 182 | ±5 |
| Адгезия (вертикаль) | мм | ≥50 | 48 | ±10 % |
| Окисляемость (RPVOT) | мин | ≥500 | 485 | ±10 % |
Если образец попадает в допустимый диапазон, переходят ко второму этапу: расширенное стендовое испытание на рабочем оборудовании (сменный режим, реальные нагрузки). Если нет - запрашивают корректировку у поставщика или переходят к альтернативному варианту.
От пилотного объема к закупочному решению
Успешное завершение пилотного испытания смазки - это не автоматический переход на полный заказ.
Между ними есть промежуточный этап согласования и документирования.
Закупщик и инженер совместно подготавливают техническую спецификацию, в которой фиксируют требования к материалу на основе результатов испытаний. Эта спецификация становится основой для конкурса между поставщиками: новый материал больше не загадка, а известный набор параметров, которые другие производители смазок должны подтвердить своими образцами.
Параллельно проводится оценка цены за единицу, времени поставки и условий хранения. На производстве, где требуется стабильность, предпочитают работать с российскими производителями, которые могут гарантировать наличие и своевременное пополнение запасов. Мелкая фасовка смазки на этапе поиска поставщика существенно ускоряет цикл: логистика дешевле, сроки доставки короче, риск неподходящего материала минимизирован.
После выбора окончательного поставщика переходят на промышленный объем (200–1000 кг в зависимости от потребления), но уже с высокой степенью уверенности в совместимости и надежности.
Практические лайфхаки для экономии времени и денег
Оформление заказа образца
Когда закупщик запрашивает образец для пилотного испытания, важно четко сформулировать требования: объем (50, 100 или 200 грамм), сроки, цель использования (подбор или валидация). Хорошие поставщики предоставляют образцы бесплатно или за символическую цену, но только при условии, что заказчик обязуется предоставить обратную связь.
Документирование результатов
Ведите таблицу испытаний с датами, условиями и выводами. Это облегчит позже обоснование выбора материала перед руководством и позволит быстро вернуться к нему в случае проблем.
Параллельное испытание нескольких вариантов
Не ограничивайтесь одним образцом. Если бюджет позволяет, попросите 2–3 варианта от разных производителей. Мелкая фасовка смазки делает такой подход доступным: затраты на доставку и хранение минимальны.
Часто задаваемые вопросы
Какой объем смазки достаточен для полноценного испытания?
Для пластичной смазки 100–150 грамм хватит на 10–20 циклов нанесения с контролем качества. Для жидкостей и масел 50–100 мл позволяют провести лабораторный анализ и краткое стендовое испытание. Объем зависит от типа узла: для подшипников нужно меньше, для крупных редукторов может потребоваться 200–300 г для валидации долгосрочной работы.
Как контролировать, что образец не подделка?
Запрашивайте сертификат соответствия (ГОСТ или ISO) вместе с образцом. Проводите лабораторный анализ вязкости, точки каплепадения и окисляемости в аккредитованной лаборатории. Репутационные производители смазок без проблем предоставляют такие документы, поскольку они сами контролируют качество каждой партии.
Нужна ли специальная лаборатория для испытания покрытия поршней?
Для полноценной оценки желательна лаборатория с испытательным стендом, но первичную проверку (адгезия, устойчивость к окислению, совместимость с материалом) можно провести в цеховых условиях с использованием стандартного оборудования: муфельной печи, штангенциркуля, микроскопа и хронометра.
Чем пилотное испытание отличается от входного контроля при получении основного заказа?
Пилотное испытание смазки - это проверка образца, полученного для оценки пригодности перед закупкой. Входной контроль - это проверка каждой партии после получения основного заказа. Пилотное испытание принимает решение о выборе поставщика, входной контроль гарантирует, что поставленный материал соответствует согласованной спецификации.
Как графен в смазочных материалах влияет на срок хранения образца?
Графеновые присадки требуют стабильности при хранении: материал не должен расслаиваться или окисляться на воздухе. Образец с графеном рекомендуется использовать в течение 2–3 месяцев с момента получения, в то время как традиционные смазки могут храниться 6–12 месяцев. Уточняйте сроки хранения у производителя при заказе.
Заключение
Испытания смазочных материалов на малых объемах (50–200 грамм) стали ключевым звеном цепи от разработки нового продукта к его внедрению на крупном производстве. Пилотное испытание смазки позволяет инженерам и закупщикам снизить риск, ускорить процесс внедрения и обосновать финансовые решения реальными данными, а не предположениями. Мелкая фасовка смазки делает экспериментирование экономически доступным и логистически простым.
Начните с четкого определения требований вашего оборудования, запросите образцы у 2–3 поставщиков и проведите структурированное испытание, документируя каждый шаг. После успешной валидации переходите на серийный заказ с уверенностью, что выбранный материал гарантирует стабильность процесса и надежность узлов трения. Правильный выбор смазки на этапе пилота экономит недели переналадки и тысячи рублей брака в масштабе года.